
Entrez en contact avec Aubrik Company

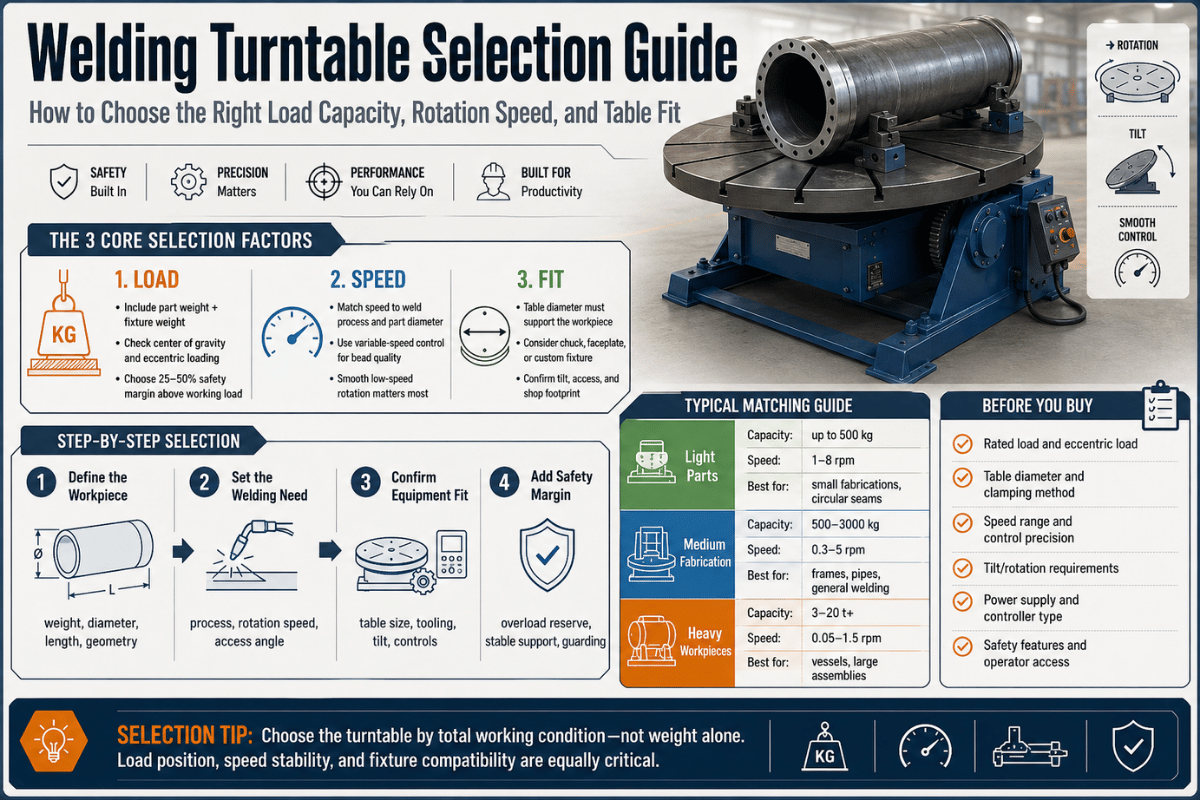
Le choix d’un plateau tournant de soudage commence par la pièce, et non par le catalogue : vérifiez la charge utile, la masse de l’outillage, le diamètre du plateau, le décalage du centre de gravité, la vitesse de rotation et l’angle de soudage avant de comparer les modèles. Un plateau tournant adapté à une semelle centrée peut ne pas convenir à un assemblage excentré.
Caractéristiques essentielles : sélection d’un plateau tournant de soudage
- Utilisez un plateau tournant pour toute pièce pouvant être bridée sur le plateau, dans le mandrin ou sur le système de commande lui-même.
- Vérifiez la charge brute, la masse de l’outillage, le centre de gravité (CG) et l’excentricité avant de commander une unité de la taille requise.
- Même si la vitesse maximale en rpm est indiquée, le TIG exige une rotation beaucoup plus lente et plus régulière.
- Tout tube ou toute pièce en acier inoxydable nécessitera un orifice d’extrémité pour le gaz de purge.
- Les viroles cylindriques lourdes doivent généralement reposer sur les vireurs de soudage plutôt que dans un plateau tournant plat.
Rôle d’un plateau tournant de soudage dans une installation de positionnement
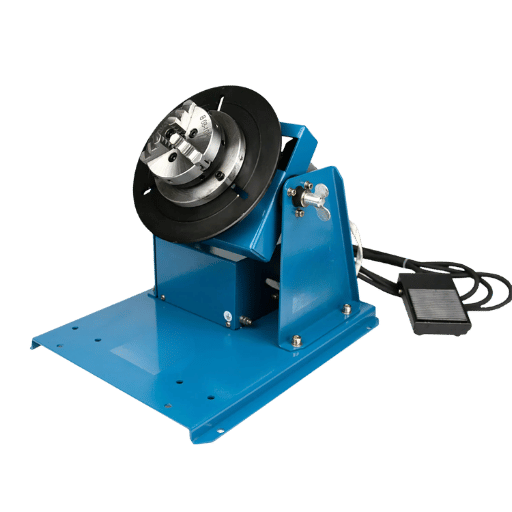 Dans une cellule de positionnement pour soudage, le plateau tournant maintient la pièce sur un plateau, un faux-plateau ou un mandrin, tandis que le soudeur reste sur la surface de travail, ce qui réduit la course de la torche dans une zone de travail définie et améliore le procédé de soudage. En résumé, le plateau tournant déplace la pièce au lieu d’obliger le soudeur à en faire le tour ou à l’enjamber, pour une production de soudage plus efficace.
Il ne s’agit pas d’une simple question de confort. Les recommandations de l’OSHA sur l’ergonomie du soudage traitent des postures excessives ou statiques, des mouvements de soudage contraignants, du travail penché au-dessus d’une pièce et des gestes prolongés à bout de bras, qui peuvent tous accroître les contraintes et la fatigue au niveau du dos et des épaules.
Depuis plus de 20 ans, Aubrik (anciennement Wuxi ABK Machinery, fondée en 1999) privilégie les applications industrielles et commerciales plutôt que les usages de loisir, avec une gamme complète de matériel de soudage allant des simples plateaux tournants et machines de soudage de tubes aux cellules complexes de coupage CNC, lignes de fabrication de tours éoliennes, lignes de traitement de poutres en H et autres systèmes de soudage automatisés. Lors de l’étude d’un plateau tournant de soudage, gardez à l’esprit qu’un nouvel achat comprend souvent aussi des accessoires de soudage tels que des mandrins, des plateaux de positionnement, le contrôle des dimensions de l’outillage, la vérification des dimensions des pièces et des interfaces avec la cellule de production.
Qu’est-ce qu’un plateau tournant de soudage ?
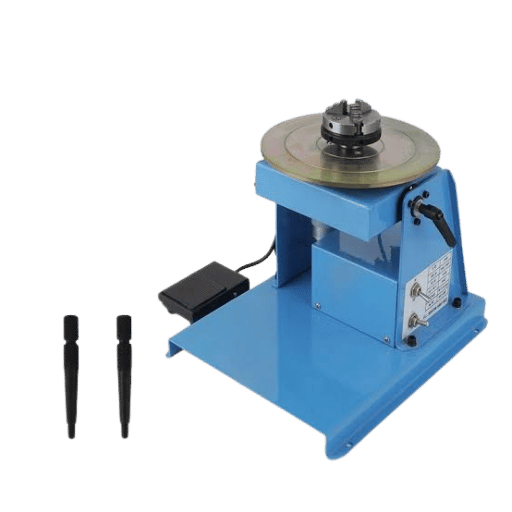
Ce positionneur de soudage rotatif est conçu avec un seul axe de soudage horizontal. Un plateau rond, un mandrin à 3 mors ou un outillage sur mesure maintient la pièce. Pendant le soudage ou le contrôle, le plateau fait tourner la pièce à une vitesse présélectionnée tandis que le soudeur et tout robot restent sur la plateforme de travail plane, afin que la torche, le pistolet ou le scanner demeure dans sa zone de fonctionnement optimale sans imposer de gestes excessifs. La plupart des unités sont équipées de plateaux horizontaux fixes, tandis que de nombreuses versions de plus grande capacité ajoutent une fonction d’inclinaison avec réglage angulaire pour souder la pièce de manière plus sûre selon l’angle souhaité.Plateau tournant de soudage, positionneur de soudage ou vireur de soudage pour tubes
 Les appellations peuvent induire les acheteurs en erreur.
Les descriptions des catalogues peuvent prêter à confusion, car les fournisseurs emploient des termes qui se recoupent. Il est plus pertinent de distinguer les équipements selon la manière dont la pièce est maintenue et manipulée pour son positionnement. Les recommandations du Health and Safety Executive britannique décrivent les plateaux tournants et dispositifs apparentés comme des équipements servant à orienter une pièce ou plusieurs dimensions d’outillage et à les maintenir pour le soudage selon un angle défini. Par définition, les vireurs utilisent un ou plusieurs galets motorisés, porteurs et fous au contact d’une pièce cylindrique pour assurer sa rotation.
| Catégorie d’équipement | Mode de maintien de la pièce | Applications adaptées | Point de vigilance pour l’acheteur |
|---|---|---|---|
| Plateau tournant de soudage | Plateau, faux-plateau, mandrin ou outillage | Semelles, anneaux, petits tronçons de tuyauterie, soudures circulaires | Peu adapté aux viroles longues nécessitant un support par galets |
| Positionneur de soudage inclinable et rotatif | Faux-plateau avec axe d’inclinaison | Assemblages nécessitant un changement d’angle pendant la mise en place | La capacité en position inclinée peut être inférieure à celle du plateau à plat |
| Vireur de soudage pour tubes ou vireur à galets | Galets motorisés et fous sous la virole | Tubes longs, réservoirs, appareils à pression, viroles cylindriques | Surveillez la dérive axiale et la stabilité du contact avec les galets |
| Manipulateur de soudage à colonne et flèche | Déplace la tête de soudage, et pas seulement la pièce | Grands appareils à pression, longues soudures, postes automatisés | Nécessite davantage d’espace au sol et une vérification des protections |
Contrôles de la charge, du diamètre et du centre de gravité avant toute demande de devis
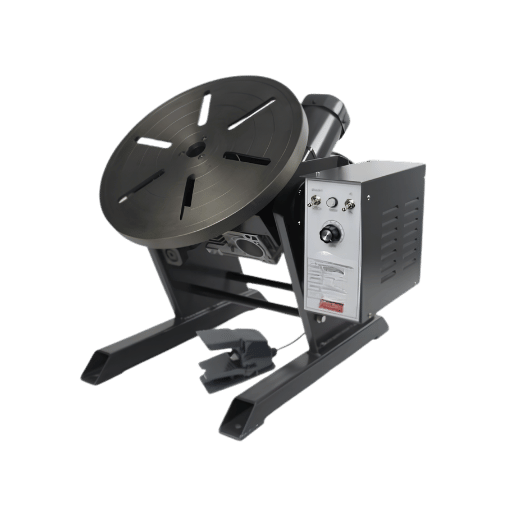 La capacité de charge est généralement l’un des premiers critères examinés par tout acheteur, mais ce n’est pas le dernier paramètre à prendre en compte avant l’achat pour garantir la sécurité. Dans « Introduction aux équipements et au mode opératoire de manutention des pièces rondes », publié dans The 2026 AWS Welding Digest, les auteurs soulignent que les charges désaxées peuvent provoquer un mouvement soudain, que le bridage et l’ancrage influent sur la stabilité et que les changements d’orientation modifient l’équilibre. Les recommandations du HSE indiquent également que la hauteur du centre de gravité et l’excentricité latérale sont des paramètres déterminants pour la stabilité du positionneur de soudage.
Le « Bench positioner User Manual » de Bancroft fournit un excellent exemple avec son unité TT-100. Les spécifications indiquaient une charge horizontale de 200-lb. et une charge verticale de 100-lb., ainsi que des limites concernant le diamètre du plateau, l’angle d’inclinaison, le centre de gravité et l’excentricité. Ces charges étaient propres à ce modèle, mais l’enseignement à retenir est que la charge horizontale et la charge verticale doivent être interprétées conjointement avec l’excentricité horizontale et le centre de gravité.Note technique : demandez une estimation tenant compte de la masse de la pièce, de la masse de l’outillage, de la masse du mandrin, du diamètre maximal de la pièce cylindrique, de la distance entre la face du plateau et le centre de gravité de la pièce, ainsi que de l’angle de soudage probable. Placer des pièces de 300 kg au centre crée une situation de charge différente de celle obtenue en suspendant des pièces de 300 kg à 200mm de l’axe central.
Vitesse de rotation, couple et commande pour le TIG ou les soudures continues
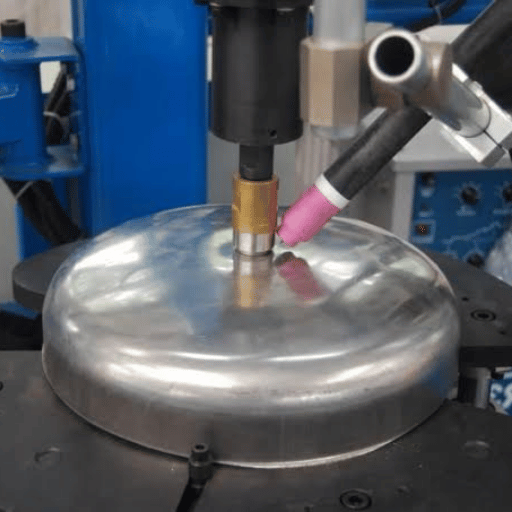 La vitesse de rotation doit être adaptée à l’opération de soudage, à l’épaisseur et aux dimensions du matériau à souder, au diamètre de la pièce et à la vitesse de déplacement. Les recommandations du HSE précisent que l’opérateur règle la vitesse de rotation en fonction de la technique de soudage appliquée et indiquent une plage de vitesse périphérique typique de 50 mm/min à 1500 mm/min. Il n’est toutefois pas nécessaire d’utiliser une vitesse périphérique de 1500-mm./min. pour chaque pièce cylindrique ; la vitesse effective en rpm varie selon le diamètre de la pièce et le mode opératoire de soudage.
Comment fonctionne un positionneur de soudage ?
Une fois la pièce immobilisée, l’entraînement du moteur fait tourner le plateau ; la vitesse et le sens de rotation sont surveillés et modifiés au moyen d’une molette, d’un contrôleur, d’une pédale, d’un signal PLC ou d’une interface robotique. Une vitesse régulière permet au soudeur de maintenir une vitesse de déplacement et une longueur d’arc constantes. Pour le soudage TIG, les basses vitesses sont souvent plus importantes que la vitesse maximale. Les retours d’utilisation sur le terrain montrent que de nombreux opérateurs TIG ont besoin d’une rotation lente pour assurer un contrôle fluide, tout en maintenant la course au centre de la zone de soudage afin de faciliter l’accès à l’orifice central destiné à la purge. C’est pourquoi la seule indication « 1-15 rpm » ne suffit pas. Il convient de demander si le plateau tourne régulièrement aux vitesses les plus fréquemment utilisées pour l’opération de soudage, s’il comporte une pédale, si la rotation reste stable sous la masse de l’outillage et si un interrupteur marche/arrêt déporté est prévu. Une instabilité de soudage à faible vitesse en rpm — rebonds, à-coups ou dépassements — apparaîtra facilement sur le cordon fini.Configuration du mandrin, du faux-plateau et de l’outillage
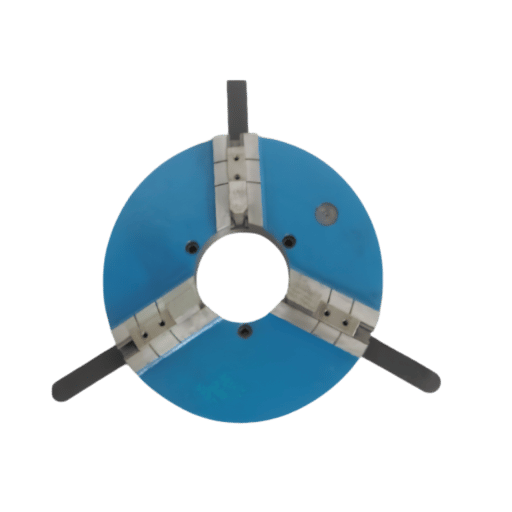 Les mandrins ne sont pas de simples accessoires : ils font partie intégrante d’un système permettant à l’atelier de centrer rapidement les pièces cylindriques, de serrer solidement les semelles, d’acheminer efficacement le gaz de purge et de reproduire les paramètres de réglage sans remontage superflu pour chaque pièce cylindrique. De nombreux plateaux tournants utilisent un mandrin à trois mors ; un faux-plateau rainuré facilite l’installation de brides sur mesure et l’accueil d’assemblages irréguliers.
La page consacrée à la série BY d’Aubrik présente des mandrins à 3 mors disponibles de 160 mm à 630 mm et des alésages centraux de 20 mm à 80 mm. Ces informations sont essentielles pour les tubes, l’acier inoxydable et le soudage TIG, car le passage du gaz de purge, le cheminement des câbles et l’enveloppe de bridage déterminent si le plateau tournant convient réellement.
- Les premiers contrôles doivent porter sur le réglage de la vitesse, le diamètre du faux-plateau et l’accès de purge pour les petites pièces TIG.
- Pour les semelles, il faut vérifier conjointement la taille du mandrin, la course des mors, le diamètre du plateau et le schéma de perçage.
- Pour les applications mixtes de fabrication métallique, des photos de l’outillage ou son plan doivent être fournis avant le lancement de la commande.
- Les systèmes de soudage robotisé nécessitent des informations détaillées sur les entrées, les sorties, le circuit d’arrêt d’urgence et l’interface de commande.
Plateaux tournants de soudage manuels, motorisés et semi-automatisés
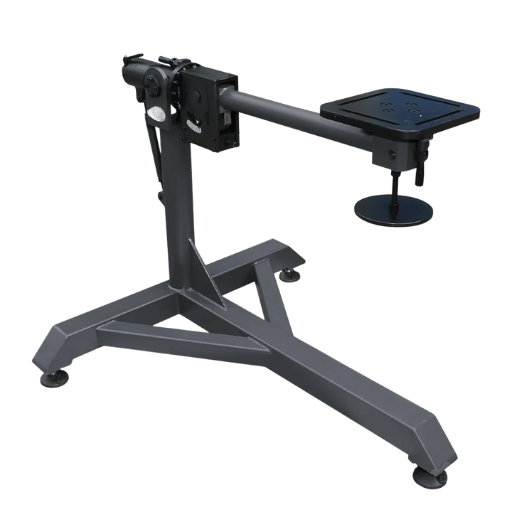 Les positionneurs de soudage manuels restent adaptés aux établis de réparation, à la formation et aux applications en petite série ; ils constituent une solution raisonnable lorsque l’opérateur n’a besoin que d’une rotation occasionnelle. Les plateaux tournants motorisés conviennent aux pièces répétitives, aux soudures circulaires et aux applications dans lesquelles la régularité du cordon dépend d’un mouvement constant. Les équipements semi-automatisés offrent des fonctions supplémentaires telles que la commande au pied, la commutation marche/arrêt à distance, l’échange de signaux avec un PLC ou l’intégration dans une cellule robotisée. Les clients qui déplacent une unité d’un poste à l’autre peuvent également demander un chariot dédié au boîtier de commande, à la pédale et au câblage.
| Type de commande | À utiliser lorsque | À vérifier avant l’achat |
|---|---|---|
| Manuel | Rotation occasionnelle ou travail limité à l’outillage | Frein, verrouillage, équilibrage du plateau, dégagement des mains |
| Motorisé | Soudures circulaires répétitives et rotation régulière | Stabilité à basse vitesse, couple, facteur de marche |
| Semi-automatisé | Support de torche, commande au pied ou travail selon une séquence fixe | Comportement au démarrage et à l’arrêt, câblage des signaux, arrêt d’urgence |
| Compatible avec un robot | Axe auxiliaire ou pièces chargées dans une cellule | Bus de terrain, table des E/S, protections, essai de réception de la cellule |
Liste de contrôle des fournisseurs et accessoires de matériel de soudage industriel
 Ne comparez les prix qu’après avoir clairement défini le périmètre de l’équipement. Avant toute comparaison des achats, préparez une demande de prix (RFQ) concise à l’intention des fournisseurs, en précisant le plan de la pièce, la charge brute, la solution d’outillage envisagée, le diamètre prévu du plateau, le type de procédé applicable, l’alimentation électrique disponible, le mode de commande privilégié, les exigences particulières concernant le mandrin et les certificats ou certifications souhaités.
Cette application nécessite une assistance spécifique du bureau d’études du fournisseur, et non une simple référence dans une liste de prix. Aubrik indique être certifiée ISO9001 et disposer du marquage CE, offre une garantie gratuite d’un an, propose un développement OEM personnalisé et annonce une capacité de production annuelle de mille unités de matériel de soudage et de deux cents unités d’outils de coupage. Considérez la norme ISO 9001:2015 comme une preuve de gestion de la qualité, et non comme un substitut à la qualification du mode opératoire de soudage ; si le projet du client exige AWS D1.1, ASME Section IX, les règles de chantier de l’OSHA ou un autre code de projet, mentionnez cette exigence dans la RFQ. Lors de la présélection des fournisseurs potentiels, les acheteurs comparant des modèles de positionneurs de soudage doivent s’appuyer sur ces informations, puis vérifier le catalogue du fabricant correspondant au produit choisi.
| Champ de la RFQ | Pourquoi ce point est important | Éléments à transmettre |
|---|---|---|
| Charge brute | Comprend la pièce, le mandrin, l’outillage et les brides de serrage | Valeur maximale en kg et estimation de l’outillage |
| Centre de gravité | Détermine les risques de basculement et de charge excentrée | Croquis indiquant la distance depuis la face du plateau |
| Vitesse de rotation | Détermine le rythme du cordon et la synchronisation de la torche | Plage requise en rpm ou de vitesse de déplacement |
| Maintien de la pièce | Détermine le mandrin, le faux-plateau et le passage de purge | Diamètres extérieur/intérieur de la pièce, exigences relatives aux mors et à l’alésage |
| Système de commande | Distingue l’utilisation sur établi de l’intégration en cellule | Commande au pied, PLC, marque du robot, tension |
Caractéristiques de la série BY d’Aubrik pour les acheteurs de plateaux tournants de soudage
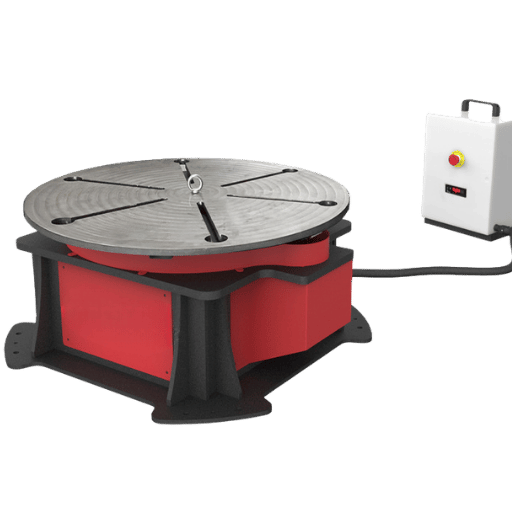 La page consacrée à la série BY d’Aubrik présente six modèles standard de plateaux tournants de soudage industriels, de 50 kg à 2000 kg. Utilisez les informations ci-dessous uniquement pour orienter la sélection initiale ; le plan de la pièce, la masse totale de l’outillage et le centre de gravité global restent nécessaires avant de finaliser la conception. La capacité du plateau, son diamètre et sa vitesse de rotation sont indiqués ici pour illustrer les relations entre ces trois caractéristiques.
| Modèle | Capacité de charge | Diamètre du plateau | Vitesse de rotation | Contrôle habituel de l’acheteur |
|---|---|---|---|---|
| BY-50 | 50 kg | 200 mm | 0,5-5 rpm | Petites pièces TIG et outillages d’établi |
| BY-100 | 100 kg | 250 mm | 0,3-4 rpm | Fabrication métallique légère et supports |
| BY-300 | 300 kg | 320 mm | 0,2-3 rpm | Tronçons de tuyauterie et semelles |
| BY-500 | 500 kg | 400 mm | 0,15-2 rpm | Sous-ensembles d’appareils à pression |
| BY-1000 | 1000 kg | 500 mm | 0,1-2 rpm | Réservoirs industriels et accès en position inclinée |
| BY-2000 | 2000 kg | 600 mm | 0,08-1,5 rpm | Fabrication métallique lourde et cellules robotisées |
Contrôles de l’alimentation, du mandrin et des accessoires d’un positionneur de soudage rotatif
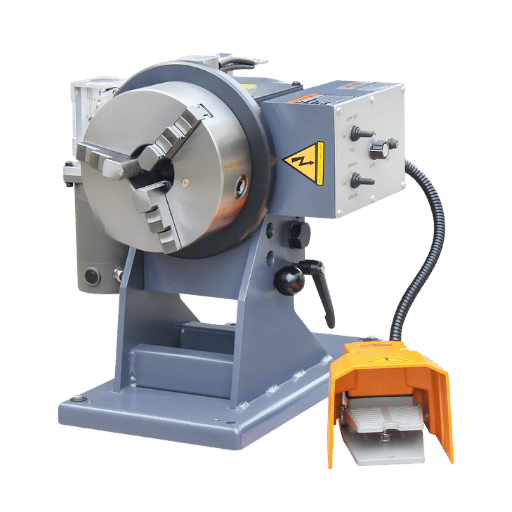 Avant de considérer une annonce de « positionneur de soudage à vendre » comme un équipement prêt pour la production, vérifiez que tous les accessoires de soudage entourant le positionneur sont coordonnés avec l’équipement acheté, que la configuration soit manuelle, semi-automatique ou automatisée. Le mandrin, le faux-plateau, la commande au pied, le circuit de masse, l’alimentation électrique, le câblage et les accessoires doivent tous fonctionner ensemble sans nécessiter de modifications ultérieures dans l’atelier.
Le réglage de vitesse variable peut constituer le premier critère pour les clients souhaitant améliorer la qualité des soudures et accroître l’efficacité sur les soudures circulaires. Un réglage fluide à basse vitesse permet au soudeur de mieux maintenir la régularité de la vitesse du bain de fusion, de l’angle de la torche et du métal d’apport, tandis qu’une commande irrégulière à basse vitesse peut rendre inutilisable même un bon outillage.
Les spécifications des catalogues peuvent masquer des différences importantes. Des soudures de haute qualité peuvent être exigées aussi bien avec une petite unité d’établi de 50kg qu’avec un plateau industriel de 500kg, mais leur conception mécanique, leur capacité de charge, leurs exigences de précision et leur environnement de fonctionnement sont totalement différents. Les catalogues américains et européens indiquent souvent les charges en lbs, tandis que certains catalogues asiatiques les indiquent en kg.
Après avoir corrigé l’écart entre les unités de mesure et soustrait la masse de l’outillage, vous pouvez évaluer la productivité, le potentiel d’économies de main-d’œuvre, l’adéquation à l’automatisation et le niveau d’efficacité de l’équipement pour de futurs travaux.
Matrice d’adéquation des plateaux tournants
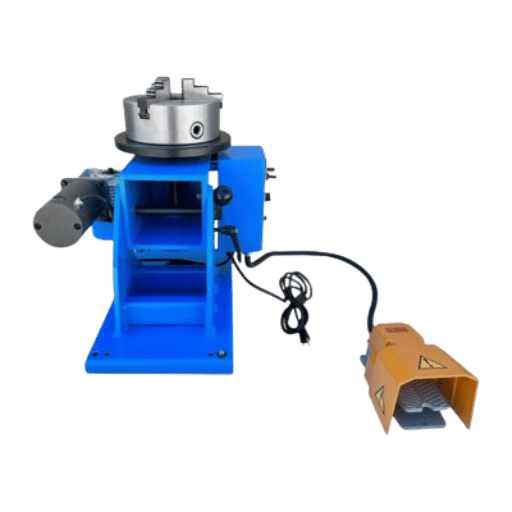 Utilisez la matrice ci-dessous comme référence rapide. Cette matrice ne remplace pas un devis de nos ingénieurs et n’est pas conçue pour rendre chaque application réalisable, mais elle permet d’écarter les incompatibilités courantes : commander un plateau tournant alors que le travail nécessite réellement un plateau à galets, ou commander un plateau manuel pour une tâche répétitive exigeant une rotation motorisée.
| Forme de la pièce | Besoin de rotation | Mode de maintien de la pièce | Catégorie de positionneur | Meilleure étape suivante |
|---|---|---|---|---|
| Petites pièces rondes en TIG | Rotation lente et régulière | Petit mandrin ou faux-plateau | Plateau tournant de soudage d’établi | Demandez une rotation régulière à faible vitesse en rpm et un accès de purge |
| Semelles et anneaux | Soudure circulaire continue | Mandrin à 3 mors ou outillage boulonné | Positionneur de soudage rotatif motorisé | Transmettez les diamètres extérieur et intérieur, la masse et le croquis de l’outillage |
| Sections de tubes courtes | Soudure circulaire avec passage de purge | Mandrin avec alésage central | Plateau tournant ou positionneur de tubes | Confirmez le diamètre de l’orifice central et la course des mors |
| Tube long ou virole de réservoir | Rotation soutenue sur toute la longueur | Galets motorisés et fous | Vireur de soudage pour tubes / vireur à galets | Ne commencez pas par un plateau tournant plat |
| Composants d’appareils à pression | Angle et rotation contrôlés | Outillage avec support d’inclinaison | Positionneur de soudage inclinable et rotatif | Vérifiez la charge verticale et l’enveloppe du CG |
| Assemblages mécano-soudés répétitifs sur outillage | Position répétable et cadence régulière | Outillage dédié | Plateau motorisé avec commande au pied | Demandez le facteur de marche et la liste des pièces de rechange |
| Assemblages de fabrication métallique lourde | Rotation indexée stable | Outillage sur mesure et grand faux-plateau | Positionneur industriel | Demandez le tableau des capacités et le plan FAT |
| Cellules d’indexage chargées par robot | Mouvement commandé par signal | Outillage avec échange de signaux du robot | Plateau tournant compatible avec un robot | Demandez la table des E/S et la prise en charge du bus de terrain |
| Travaux variés en atelier de réparation | Déplacement occasionnel des pièces | Brides de serrage variées | Plateau manuel ou légèrement motorisé | Évitez de payer pour un système de commande que vous ne raccorderez pas |
| Cellules de production OEM sur mesure | Trajectoire adaptée à la pièce | Outillage étudié avec ensemble de commande | Système de positionnement sur mesure | Transmettez les plans, la marque du robot et l’objectif de temps de cycle |
Évolution des plateaux tournants et positionneurs de soudage
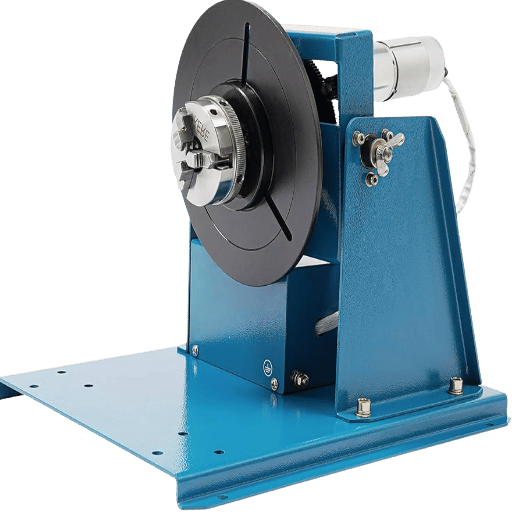 Les comportements d’achat actuels ne concernent pas une nouvelle appellation. Ils traduisent le passage d’outillages d’établi dédiés à une seule tâche vers des équipements sur catalogue prêts à être intégrés dans une cellule. En résumé, les clients veulent moins de temps d’arrêt, une meilleure documentation des outillages, un dégagement de l’orifice central pour les conduites de purge et des informations immédiates sur les possibilités d’interface robotique lors de leurs échanges téléphoniques.
Les données de recherche indiquent également une sensibilisation accrue aux positionneurs de soudage, aux positionneurs de soudage rotatifs et aux positionneurs de soudage de tubes, ce qui montre que les acheteurs comparent les types d’équipements avant de téléphoner.
Les achats deviennent plus simples lorsque la demande de plateau tournant est liée à la géométrie de la pièce. Pour une petite pièce circulaire facile à brider, demandez un modèle de plateau tournant de soudage. Pour une longue pièce cylindrique, demandez des vireurs de soudage. Pour un travail nécessitant un accès multiaxe, demandez l’étude d’un positionneur de soudage ou d’une cellule robotisée. Ce contrôle rapide évite un nouveau cycle de devis et réduit le risque d’inefficacité du projet.
FAQ
Qu’est-ce qu’un plateau tournant de soudage ?
Un faux-plateau, un mandrin ou un outillage maintient la pièce tandis que la rotation du plateau la fait tourner pendant le soudage. Cette configuration convient aux soudures circulaires, aux semelles, aux anneaux, aux tubes et aux petites pièces pour lesquels une rotation constante aide le soudeur à conserver une position régulière.Comment fonctionne un positionneur de soudage ?
Un positionneur de soudage fait tourner, incline ou aligne la pièce afin que le soudeur ou la torche puisse travailler depuis une position plus stable. Les plateaux tournants de soudage simples fonctionnent principalement comme des positionneurs rotatifs à un seul axe. Les positionneurs inclinables et rotatifs ajoutent cet axe de mouvement afin d’amener l’assemblage dans une position de soudage plus plane ou plus horizontale.Un plateau tournant de soudage peut-il être utilisé pour le soudage TIG et MIG ?
Oui, si la plage de vitesses et le dispositif de maintien de la pièce conviennent au procédé. Le soudage TIG peut nécessiter une rotation lente et régulière, ainsi qu’une purge centrale. Le soudage MIG ou MAG peut tolérer une rotation plus rapide, mais exige toujours une charge utile, un outillage et une mise à la masse adaptés.Quelle est la différence entre un plateau rotatif de soudage et un vireur de soudage pour tubes ?
Les plateaux rotatifs soutiennent la pièce au moyen d’un plateau tournant ou d’un mandrin. Les vireurs de soudage pour tubes soutiennent les pièces cylindriques sur des galets répartis sur leur longueur. Les tronçons de tube courts et les semelles peuvent convenir à un plateau rotatif. Les réservoirs, tubes et viroles de cuve de grande longueur nécessitent généralement des vireurs de soudage.Quelle taille de mandrin faut-il pour un plateau rotatif de soudage ?
Commencez par déterminer le diamètre extérieur de la pièce, son diamètre intérieur, la surface de contact et la nécessité éventuelle de faire passer un flexible de purge ou un câble par le centre. Vérifiez ensuite que le mandrin offre une plage de serrage, un alésage et une capacité suffisante pour l’outillage et la masse totale de la pièce.Un positionneur de soudage manuel suffit-il pour la production ?
Il peut suffire si l’application se limite à des réglages occasionnels, à des réparations ou à de petites séries. Une production régulière comportant des soudures circulaires répétitives nécessite presque toujours une rotation motorisée, car la régulation de la vitesse, la répétabilité et la commande marche/arrêt mains libres contribuent toutes à la qualité des soudures.Quelles informations faut-il transmettre avant de demander un devis pour un plateau rotatif de soudage ?
Envoyez-nous le plan de votre pièce, sa masse approximative, votre estimation de la masse du mandrin ou de l’outillage, le diamètre de la pièce, la position de son centre de gravité si elle est connue, le procédé de soudage, la tension, la plage de vitesses souhaitée, les dimensions de plateau privilégiées et indiquez si l’équipement doit communiquer avec un robot ou un PLC.Prochaine étape pour les acheteurs Aubrik
Si votre pièce relève de la catégorie des plateaux rotatifs, comparez les options de la série BY sur la page Aubrik consacrée aux plateaux rotatifs de soudage. Si la pièce nécessite un système de positionnement plus polyvalent, consultez les positionneurs de soudage Aubrik, découvrez les services proposés ou envoyez le plan depuis la page de contact Aubrik.Ressources Aubrik associées
- Plateau rotatif de soudage série BY
- Positionneurs de soudage
- Services
- À propos d’Aubrik
- Blog Aubrik
- Contacter Aubrik
- Accueil Aubrik
Sources consultées
- Page Aubrik du plateau rotatif de soudage série BY
- OSHA : ergonomie du soudage en préfabrication
- AWS Welding Digest : manutention des assemblages mécano-soudés lourds
- Guide HSE relatif aux équipements de positionnement
- ISO 9001:2015 — systèmes de management de la qualité
- Manuel du positionneur de soudage Bancroft
Contenu fourni par l’équipe d’ingénierie Aubrik et soumis à une révision éditoriale. Cet article s’appuie sur les caractéristiques techniques actuelles des pages produits Aubrik, sur des références publiques en matière de sécurité et sur une étude des intentions d’achat. La sélection et l’étude technique adéquates de l’équipement ne peuvent être réalisées qu’après une évaluation directe de votre plan et de vos outillages.



