Entrez en contact avec Aubrik Company

Mis à jour en octobre 2026
Les fabricants de lignes de production de poutres en H se distinguent surtout par les opérations que leurs équipements peuvent réaliser. Aubrik convient aux ateliers modulaires qui transforment des tôles en poutres ; Corimpex et Primo proposent des systèmes de soudage intégrés ; Kistler documente la fabrication de poutres à ailes inclinées. Comparez les mêmes plans, nuances d’acier et exigences de manutention auprès des fournisseurs avant de choisir une ligne pour votre usine.
Avis de transparence : Ce guide est publié par Aubrik. Nous nous plaçons en première position parce qu’il s’agit de notre site, et non parce que nous prétendons être le leader du marché. Les 19 autres fabricants sont regroupés selon leur spécialité, sans ordre particulier au sein de chaque groupe.
Sélection rapide selon les exigences de production
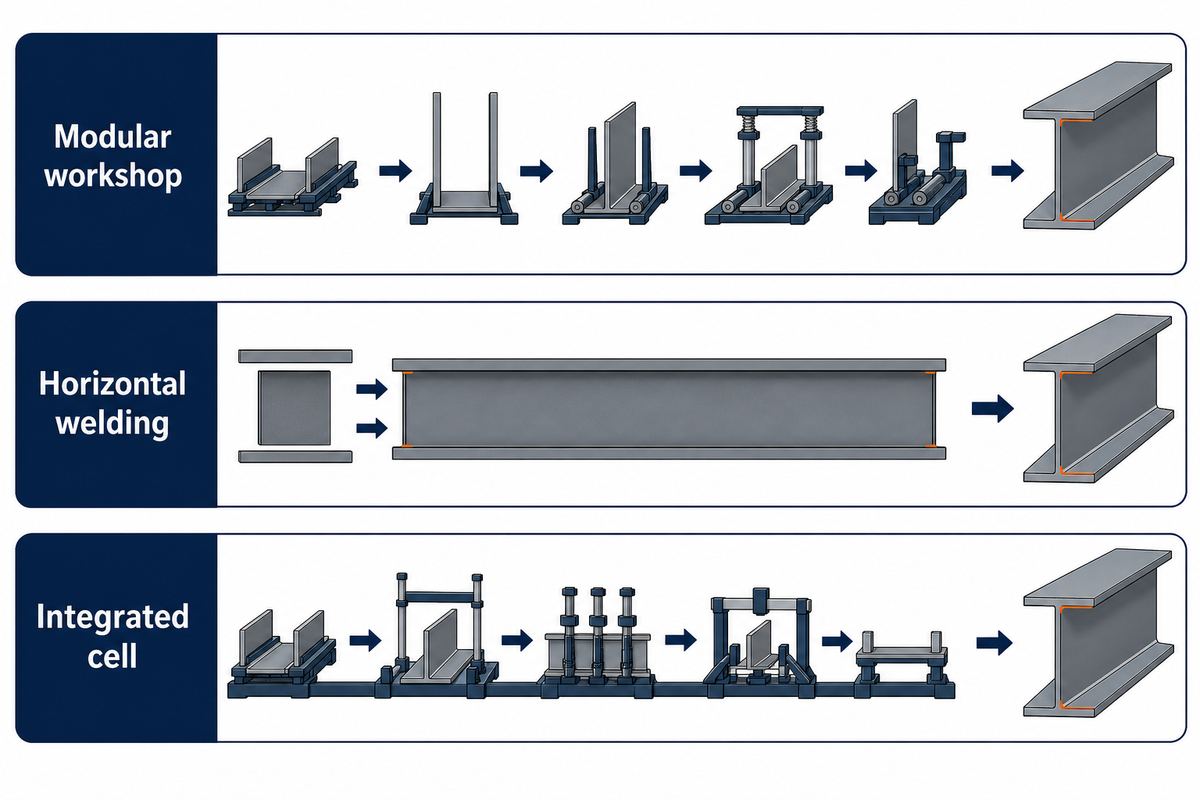
- Atelier modulaire : Aubrik, avec des postes distincts de coupage, d’assemblage, de soudage, de redressage et de grenaillage.
- Soudage horizontal : Primo, avec assemblage par tirage et soudage à l’arc submergé.
- Sections à ailes inclinées : Kistler, dont la gamme LBL couvre les poutres parallèles et à ailes inclinées.
- Autres configurations de soudage : Corimpex, avec des systèmes verticaux et horizontaux.
- Ailes épaisses sensibles à la nuance : Hairui, dont les tableaux HRAW-80 distinguent les nuances Q235 et Q355.
- Équipements sur mesure fabriqués aux États-Unis : PHI, qui possède une longue expérience de la fabrication automatique de poutres de construction métallique.
Comment nous avons sélectionné ces fabricants de lignes de production de poutres en H
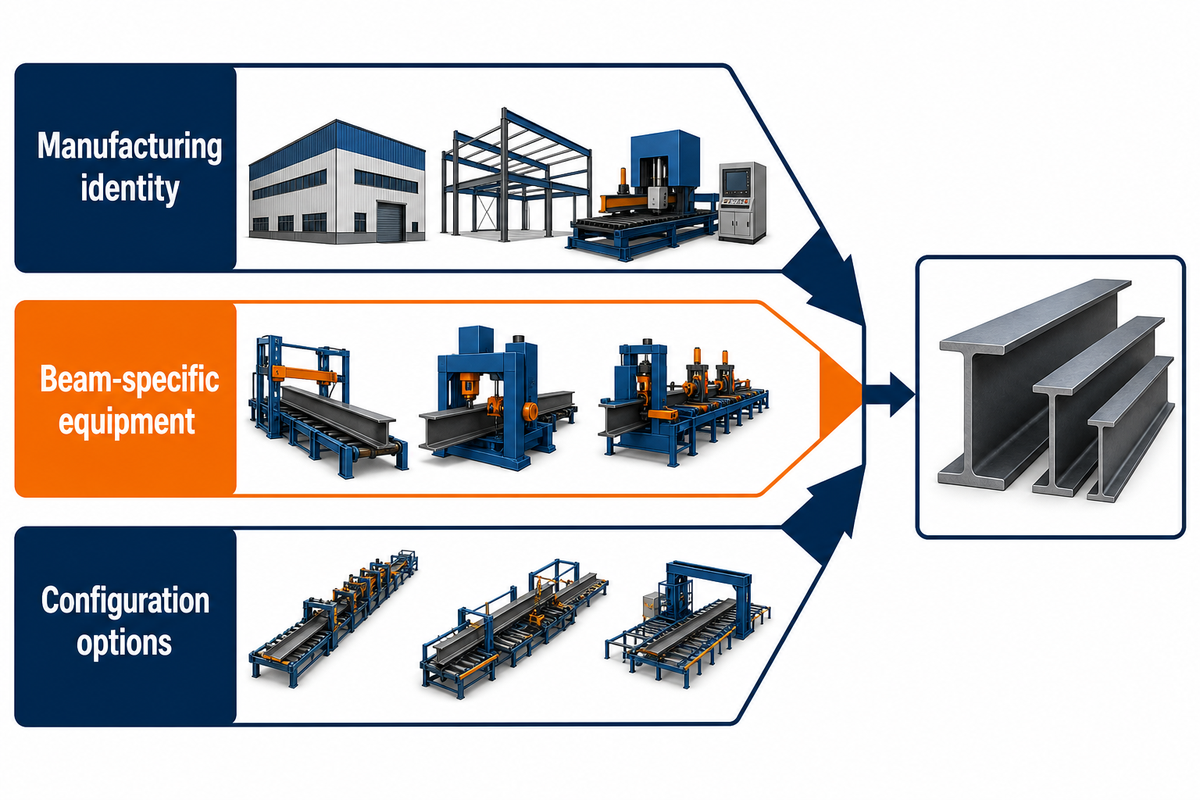
La sélection comprend des entreprises qui présentent publiquement des équipements destinés à fabriquer des profilés en H ou en I soudés à partir de tôles. Nous avons consulté les pages officielles des entreprises, des produits et des coordonnées en octobre 2026. La sélection repose sur l’identité du fabricant, les équipements dédiés aux poutres, les options de configuration documentées et une distinction utile pour les achats. Les simples distributeurs, annuaires de fournisseurs et revendeurs de matériel d’occasion n’ont pas été retenus. Les entreprises qui fabriquent aussi des équipements tout en exerçant des activités de négoce sont signalées comme telles.
Les capacités présentées ci-dessous sont publiées sur le site de chaque entreprise. Un fournisseur peut fabriquer un sous-système de soudage, une ligne modulaire ou une installation plus vaste comprenant des équipements de finition ; ces périmètres sont indiqués séparément. Dans la colonne du siège, les mentions « contact », « usine » ou « région » décrivent le lieu publié. Les dates historiques de fondation sont signalées lorsqu’elles concernent un prédécesseur ou un groupe.
Fabricants de lignes de production de poutres en H en un coup d’œil
Utilisez cette comparaison pour repérer quelques fabricants dotés de l’architecture d’équipement adaptée. Les chiffres ne représentent ni le volume des ventes à l’international ni la qualité. Ces fournisseurs interviennent dans la production d’acier soudé, et non dans la fabrication de l’acier au moyen de fours ou de laminoirs. Une large gamme d’équipements n’est utile que si les postes proposés peuvent traiter toutes les poutres de votre production. Les limites indiquées mettent en évidence les points de périmètre susceptibles d’influer sur l’achat.
| Non. | Nom de l’entreprise | Siège | Année de fondation | Meilleur Pour | Présentation succincte | Principaux équipements | Principaux atouts | Limites potentielles | Site officiel |
|---|---|---|---|---|---|---|---|---|---|
| 1 | Aubrik | Wuxi, Jiangsu, Chine | 1999 | Ateliers modulaires de fabrication métallique | Fabricant de matériel de soudage et de lignes de production | Coupage, assemblage, soudage sur portique, redressage, grenaillage | Transferts coordonnés et assistance à la mise en service | Les plages de hauteur diffèrent selon les postes d’assemblage et de soudage | https://aubrikmc.com/ |
| 2 | Wuxi Hualian Science & Technology Group | Non communiqué publiquement | 1987, usine prédécesseure | Ensembles d’équipements configurables | Groupe spécialisé dans les équipements de soudage et de coupage | Assemblage, soudage, retournement et finition | Rouleaux excentriques et plusieurs dispositifs de retournement | Le catalogue propose des options de configuration | https://www.hualianoversea.com/ |
| 3 | Wuxi Fengwei Mechanical Equipment Co., Ltd. | Wuxi, Chine ; bureau | 2002 | Configurations modulaires personnalisées | Fabricant de machines automatiques proposant des équipements OEM | Coupage, assemblage, soudage et redressage | Options mécaniques et hydrauliques ; assistance CAO | Les postes séparés nécessitent un espace de manutention | https://www.wxfengwei.com/ |
| 4 | SENLISWELD | Delta du Yangtsé, Chine ; région | 1999 | Personnalisation de la ligne selon l’espace disponible | Fabricant de systèmes d’automatisation du soudage | Assemblage, soudage sur portique, fraisage des faces d’extrémité | Adaptation de l’implantation et options de finition | La finition modifie l’encombrement | https://www.senlisweld.com/ |
| 5 | Wuxi Longterm | Wuxi, Chine ; contact | Non communiqué publiquement | Équipements personnalisés d’assemblage et de soudage à l’arc submergé | Fabricant de lignes de poutres adaptées à chaque atelier | Machines d’assemblage et de soudage sur portique | Bridage hydraulique et sources NB-350A | Le client doit prendre en charge les billets d’avion, les repas et l’hébergement | http://www.longtermmachinery.com/ |
| 6 | Wuxi JACK / AMASS | Luoshe Town, Wuxi ; contact | 2009, début de la fabrication par JACK | Comparaison des gammes de postes identifiés | Groupe de fabrication et de ventes à l’international | Lignes HB, assemblage Z, redressage HJ | Configurations automatiques et semi-automatiques détaillées | Les capacités de redressage dépendent de la résistance de l’acier | https://www.wxjack.com/ |
| 7 | Wuxi Lemar | Wuxi, Chine | 2005 | Cellules intégrées de fabrication métallique | Fabricant de matériel de soudage et d’outillages | Systèmes trois-en-un et d’assemblage horizontal | Sous-modules intégrés ; après modification, l’unité de correction fonctionne de manière autonome | Les trois opérations n’incluent ni le coupage ni le grenaillage | https://www.wxsilvercoast.com/ |
| 8 | Corimpex | Paese, Italie | 1977 | Différentes architectures de soudage | Spécialiste de l’automatisation du soudage à l’arc | BWM TC, HFI, HBWM et REVOLVER | Choix de systèmes horizontaux et verticaux | Les gammes de produits nécessitent des implantations différentes | https://www.corimpexgroup.com/en/ |
| 9 | Primo Automation Systems | Chennai, Inde ; usine | 1995 | Soudage de poutres PEB par tirage | Fabricant de systèmes d’automatisation du soudage | Assemblage et soudage horizontaux ABW | Soudage à l’arc submergé à deux fils avec positionnement hydraulique | Le pointage en entrée et la manutention optionnelle restent à prévoir | https://primoautomation.com/ |
| 10 | Kistler | Bad Saulgau, Allemagne | 1966 | Poutres parallèles et à ailes inclinées | Fabricant de machines de soudage | Systèmes LBL et VBL | Tableaux dimensionnels propres à chaque modèle | La seconde aile nécessite une séquence de retournement | https://kistler-machine.com/en |
| 11 | Zhejiang Jinggong Intelligent Building Material Equipment Co., Ltd. | Shaoxing, Chine ; contact | 1968, origine du groupe | Périmètre configurable pour les lignes horizontales | Entreprise d’équipements pour matériaux de construction | Soudage et manutention JH150A | Procédé à un arc et deux fils ; contrôles par étapes | La demi-ligne nécessite des équipements de transfert distincts | https://www.jinggongmachine.com/ |
| 12 | ZMDE | Shanghai, Chine ; contact | Non communiqué publiquement | Plages définies pour la poutre FAHP-12S | Fabricant d’équipements intelligents de fabrication métallique | Lignes pour poutres en H et T, coupage et grenaillage | Gamme intégrée de fabrication métallique et d’objets connectés industriels | Le modèle indiqué est limité à une hauteur d’âme de 1200 mm | https://www.zmdetech.com/ |
| 13 | Wuxi Hairui | Wuxi, Chine ; adresse commerciale | Non communiqué publiquement | Correction horizontale des ailes épaisses | Fabricant d’équipements de soudage et de coupage | Lignes HRAW et soudage sur potence | Capacités de redressage des ailes selon la nuance | Limite d’épaisseur inférieure pour Q355 que pour Q235 | https://www.wuxihairui.com/ |
| 14 | PHI | City of Industry, Californie, États-Unis | Début des années 1940, origines de Preco | Systèmes sur mesure pour poutres de construction métallique | Fabricant américain de machines | Équipements automatiques de fabrication de poutres | Expérience des lignes de poutres de construction métallique depuis les années 1960 | La définition du périmètre sur mesure nécessite de préciser le projet | https://phihydraulics.com/ |
| 15 | Zhouxiang | Wuxi, Chine | 1991 | Gammes de poutres légères et lourdes | Fabricant de systèmes d’automatisation du soudage et du coupage | Lignes horizontales, pour fortes charges et semi-automatiques | Gammes distinctes selon le type de ligne | Les capacités des lignes légères diffèrent de celles des systèmes pour fortes charges | https://zhouxianggroup.com/ |
| 16 | Ningbo Jinfeng Welding and Cutting Machinery Manufacture Co., Ltd. | Ningbo, Chine ; adresse de l’entreprise | 1987 | Soudage vertical avec manutention intégrée | Fabricant d’équipements de fabrication métallique sur mesure | Assemblage, soudage sur potence, retournement, redressage | Chariots de transfert et intégration MES | La correction des ailes nécessite une seconde orientation | https://www.jinfengweldcut.com/ |
| 17 | Yangtong | Wuxi, Chine ; contact | 1985 | Postes coordonnés pour structures métalliques | Fabricant d’équipements pour poutres en H, caissons et ponts | Assemblage Z20B, soudage LHC, redressage YTJ | Options pour sections asymétriques | Le pont roulant reste nécessaire au chargement et au déchargement | https://steelbeammachine-en.com/ |
| 18 | Shandong Kasry Intelligent Equipment Co., Ltd. | Dezhou, Chine ; site de production | Non communiqué publiquement | Fabrication avec opérations en aval | Fabricant de machines pour l’acier | Assemblage, soudage à l’arc submergé, redressage, perçage, peinture | Bridage synchronisé et soudage bidirectionnel | Le redressage des poutres légères et lourdes nécessite des machines différentes | https://www.kasrytech.com/ |
| 19 | YOMI CNC | Ningjin, Dezhou, Chine ; usine | 2012 | Fabrication intégrée au perçage | Fabricant et société commerciale | Lignes pour poutres en H et perceuses de poutres à commande numérique | Correction horizontale des deux ailes | L’assemblage symétrique ne convient pas à toutes les formes | https://www.steelstructurer.com/ |
| 20 | Technocrats Plasma Systems Limited | Vasai (est), Inde ; adresse d’exploitation | 1990 | Ensembles de fabrication axés sur le coupage | Concepteur et fabricant exerçant aussi des activités commerciales | Coupage, assemblage, soudage à l’arc submergé/MIG/MAG, redressage | Imbrication des pièces et commande de l’oscillation des torches | Le grenaillage et la peinture relèvent d’un périmètre séparé | https://www.technocratplasma.com/ |
Lignes modulaires de production de poutres en H
Des postes séparés rendent le procédé de production visible : les tôles sont coupées et ajustées, puis soudées et corrigées à différents emplacements. Cette configuration permet d’agrandir l’atelier autour des équipements existants. La difficulté à l’achat consiste à relier les machines. Choisir la bonne machine de soudage ne garantit pas que les postes d’assemblage et de redressage accepteront la même pièce.
1. Aubrik : idéal pour les ateliers modulaires transformant des tôles en poutres
Siège : Wuxi, Jiangsu, Chine.
Site officiel : https://aubrikmc.com/
Fondation : 1999, sous le nom Wuxi ABK Machinery.
Type d’entreprise : Fabricant de matériel de soudage.
Principaux équipements : Coupage à commande numérique, assemblage de poutres, soudage à l’arc submergé sur portique, redressage des ailes et grenaillage. Certifications : Le site d’Aubrik indique un système de management de la qualité ISO 9001 et la conformité CE.
La ligne de production de poutres en H et de structures métalliques d’Aubrik utilise des convoyeurs motorisés et des dispositifs de retournement pour relier cinq postes principaux. Cette configuration coordonnée par automate programmable convient aux acheteurs qui souhaitent une séquence définie tout en conservant des machines distinctes. Les services publiés comprennent l’installation, la mise en service, la formation des opérateurs et à la maintenance, ainsi qu’une garantie de 1 an sur les équipements.
Caractéristiques des postes : le poste d’assemblage HG-1500 couvre des hauteurs d’âme de 200–1500 mm, tandis que le poste de soudage AM-HG indique séparément 200–2500 mm. Le poste de redressage HYJ-40 indique des largeurs d’aile de 200–800 mm et des épaisseurs de 6–40 mm.
Limite : la plage supérieure du poste de soudage ne définit pas la capacité de la ligne complète illustrée ; les poutres dépassant la plage d’assemblage nécessitent une configuration adaptée.
2. Wuxi Hualian Science & Technology Group : idéal pour des ensembles d’équipements configurables
Siège : Non communiqué publiquement dans les pages consultées.
Site officiel : https://www.hualianoversea.com/
Fondation : Origines remontant à 1987, dans l’ancienne usine Wuxi Hualian Welding & Cutting Equipment Factory.
Type d’entreprise : Fabricant d’équipements de soudage et de coupage.
Principaux équipements : Coupage, assemblage, soudage à l’arc submergé, redressage, manutention des matériaux et grenaillage. Capacité notable : la description officielle de la ligne de production de poutres en H mentionne des rouleaux excentriques et plusieurs dispositifs de retournement des poutres.
Hualian présente ses équipements sous la forme d’un ensemble configurable. L’offre peut intéresser les fabricants qui cherchent à déterminer quelles opérations automatiser dans un atelier existant. Le procédé publié comprend le soudage d’angle des deux côtés avec la poutre en position I, ainsi que des options de manutention à 45° et 180°. Ces éléments permettent de distinguer une ligne proposée d’un ensemble de machines de soudage autonomes.
Limite : la liste d’équipements du site constitue un menu de configuration ; il ne faut donc pas supposer que chaque poste présenté fait partie d’un ensemble standard à prix fixe.
3. Wuxi Fengwei Mechanical Equipment Co., Ltd. : idéal pour des configurations modulaires personnalisées
Siège/base : Wuxi, Chine ; bureau chinois indiqué.
Site officiel : https://www.wxfengwei.com/
Fondation : Développement et fabrication de machines depuis 2002.
Type d’entreprise : Fabricant proposant des équipements OEM.
Principaux équipements : Machines de coupage, d’assemblage, de retournement, de soudage et de redressage des poutres en H. Certifications : Selon le profil de l’entreprise, Fengwei applique un système de management de la qualité ISO 9001 et fabrique des machines certifiées CE.
L’offre de Fengwei comprend des options de redressage mécaniques et hydrauliques, ainsi que les différents postes nécessaires aux profilés soudés. Les services de personnalisation présentés comprennent la conception assistée par ordinateur et l’adaptation des composants. Ces services sont utiles lorsqu’une nouvelle machine doit s’intégrer dans une zone de production existante plutôt que dans un bâtiment entièrement neuf.
Limite : le choix de machines individuelles ne définit pas l’implantation de la manutention ; les mouvements du pont roulant, les transferts et l’orientation des pièces restent à intégrer à la conception de la ligne.
4. SENLISWELD : idéal pour personnaliser la ligne en fonction de l’espace disponible
Siège/base : Delta du Yangtsé, Chine ; région d’activité.
Site officiel : https://www.senlisweld.com/
Fondation : Activité de fabrication de systèmes d’automatisation du soudage depuis 1999.
Type d’entreprise : Fabricant de systèmes d’automatisation du soudage.
Principaux équipements : Machines d’assemblage, soudage sur portique, redressage, grenaillage et fraisage des faces d’extrémité. Capacité notable : l’entreprise décrit une personnalisation tenant compte de l’espace disponible dans l’usine.
L’offre de SENLISWELD pour les poutres en H va au-delà de l’assemblage de l’âme et des ailes. Le fraisage des faces d’extrémité et le grenaillage figurent aux côtés des principaux postes de fabrication métallique. Cette gamme plus étendue est utile lorsque l’acheteur souhaite discuter de la sortie de ligne de la poutre, notamment de la préparation des extrémités et du traitement de surface, plutôt que de limiter le devis au soudage.
Limite : l’ajout de machines de finition modifie l’encombrement et les flux de matériaux ; un ensemble couvrant toutes les opérations du catalogue demande davantage de planification qu’une cellule compacte d’assemblage et de soudage.
5. Wuxi Longterm : idéal pour des équipements personnalisés d’assemblage et de soudage à l’arc submergé
Siège/base : Wuxi, Chine ; adresse de contact.
Site officiel : http://www.longtermmachinery.com/
Fondation : Non communiquée publiquement.
Type d’entreprise : Fabricant proposant la conception de lignes de production de poutres en H.
Principaux équipements : Machines d’assemblage et de soudage à l’arc submergé sur portique. Caractéristiques publiées : bridage hydraulique, rouleaux d’entrée et de sortie, et deux sources de courant de soudage de pointage NB-350A dans la liste des équipements d’assemblage ; la fiche indique la conformité CE. Les conditions de service publiées mettent les frais de déplacement et d’hébergement des ingénieurs à la charge du client.
La page officielle de la ligne Longterm indique que l’entreprise fabrique des équipements pour poutres et conçoit des configurations adaptées à l’atelier et aux pièces du client. Le tableau de son poste d’assemblage donne une plage de hauteur d’âme de 200–1800 mm. Cette valeur correspond à l’équipement d’assemblage indiqué ; elle ne définit pas les capacités de tous les postes proposés sous le titre plus général de la page.
Limite : dans une configuration complète, la liste des équipements de la machine d’assemblage définit la capacité d’assemblage ; les capacités de soudage sur portique et les coûts de service doivent être spécifiés séparément.
6. Wuxi JACK / AMASS : idéal pour comparer les plages des postes identifiés
Siège/base : Luoshe Town, Wuxi, Chine ; adresse de contact commune.
Site officiel : https://www.wxjack.com/
Fondation : Fabrication de Wuxi JACK depuis 2009 ; ventes à l’international d’AMASS depuis mars 2021.
Type d’entreprise : Groupe de fabrication et de vente, comptabilisé comme une seule entreprise.
Principaux équipements : Lignes de série HB, machines d’assemblage de série Z et postes de soudage ou de redressage. Caractéristique notable : la fiche technique officielle distingue les configurations automatiques et semi-automatiques.
Wuxi JACK fournit des références précises de postes pour comparer une ligne automatique de soudage de poutres en H. Les machines d’assemblage Z15, Z18 et Z20 indiquent des hauteurs d’âme maximales de 1500, 1800 et 2000 mm respectivement. La série HJ est destinée au redressage longitudinal, tandis que d’autres produits corrigent la déformation des ailes. Ces opérations doivent rester distinctes dans la nomenclature des équipements.
Limite : les capacités de redressage dépendent à la fois de la résistance du matériau et de son épaisseur ; la valeur maximale indiquée dans un tableau produit ne peut donc pas s’appliquer à toutes les nuances traitées par l’installation complète.
7. Wuxi Lemar : idéal pour les cellules intégrées d’assemblage, de soudage et de redressage
Siège : Wuxi, Chine.
Site officiel : https://www.wxsilvercoast.com/
Fondation : 2005.
Type d’entreprise : Fabricant de matériel de soudage.
Principaux équipements : Machines de ligne de production de poutres en H, systèmes d’assemblage horizontal, automatisation du soudage et outillages 3D. Certifications : l’entreprise déclare être conforme au système de management de la qualité ISO 9001 et proposer des produits certifiés CE.
L’équipement trois-en-un de Lemar regroupe l’assemblage des poutres, le soudage et le redressage dans une même configuration de machines. La description du produit indique également que, après modification, la machine auxiliaire de correction peut fonctionner de manière autonome. Cela donne à l’acheteur une raison précise d’étudier cette machine intégrée : elle réduit le nombre d’emplacements distincts pour ces trois opérations, tout en laissant une certaine souplesse dans leur utilisation.
Limite : l’appellation « trois-en-un » désigne les opérations intégrées ; elle ne signifie pas que le coupage des tôles, le grenaillage ou les autres étapes de fabrication d’une poutre finie sont inclus.
Systèmes horizontaux et intégrés de soudage de poutres en H
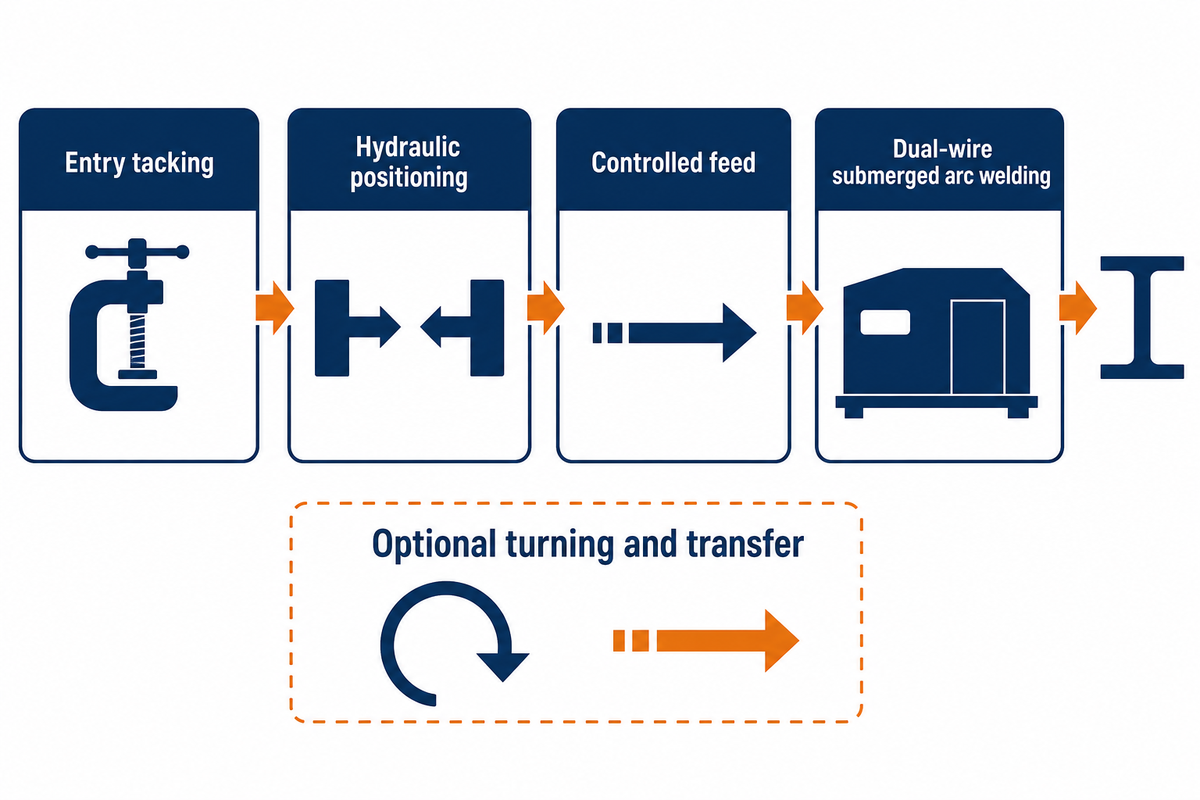
Les systèmes horizontaux modifient la manière dont les ailes et l’âme arrivent au poste de soudage. Certains tirent les composants à travers un poste combiné d’assemblage et de soudage, tandis que d’autres utilisent une séquence de retournement différente pour la seconde aile. Évaluez ces mouvements en fonction de l’implantation de votre atelier et des plans de vos produits.
8. Corimpex : idéal pour comparer différentes architectures de soudage
Siège : Paese, Trévise, Italie.
Site officiel : https://www.corimpexgroup.com/en/
Fondation : Activité d’automatisation du soudage depuis 1977.
Type d’entreprise : Fabricant de systèmes d’automatisation du soudage à l’arc.
Principaux équipements : Systèmes verticaux BWM TC, systèmes horizontaux HFI et HBWM, et REVOLVER. Capacité notable : la gamme de lignes de soudage de poutres de l’entreprise comprend le redressage intégré des ailes et différentes configurations de manutention des pièces ; une assistance à distance est également proposée.
Corimpex intéressera les acheteurs qui comparent l’architecture du poste de soudage lui-même. Ses systèmes présentés couvrent la fabrication métallique verticale et horizontale, tandis que REVOLVER traite les profilés en H, T et I selon un cycle conçu pour éviter l’intervention d’un pont roulant. Cette gamme offre plusieurs façons d’organiser l’assemblage, l’accès pour le soudage et le déplacement ultérieur des poutres.
Limite : ces gammes de produits correspondent à différentes implantations ; il ne faut donc pas transposer automatiquement les capacités d’un système à un autre devis.
9. Primo Automation Systems : idéal pour le soudage par tirage de poutres PEB
Siège/base : Chennai, Inde ; emplacement de l’usine indiqué.
Site officiel : https://primoautomation.com/
Fondation : 1995 ; étape marquante pour les lignes de poutres PEB en 1999.
Type d’entreprise : Fabricant de systèmes d’automatisation du soudage.
Principaux équipements : Systèmes horizontaux ABW d’assemblage et de soudage de poutres en H. Capacité notable : la configuration « Pull Thru » de Primo associe positionnement hydraulique, avance contrôlée et soudage à l’arc submergé à deux fils.
Les équipements de Primo assemblent des tôles d’acier précoupées pour produire des poutres destinées aux bâtiments préconçus. La séquence officielle comprend un pointage en entrée avant le passage des composants dans le poste de soudage. Le suivi laser, un dispositif de retournement à 180° et le transfert transversal vers un autre soudeur figurent parmi les options de configuration ; ils ne signifient pas que chaque installation offre le même niveau d’automatisation.
Limite : le système par tirage dépend toujours d’une préparation adaptée des tôles, du pointage en entrée et du dispositif de manutention retenu autour de la machine de soudage.
10. Kistler : idéal pour la production de poutres parallèles et à ailes inclinées
Siège : Bad Saulgau, Allemagne.
Site officiel : https://kistler-machine.com/
Fondation : 1966.
Type d’entreprise : Fabricant de machines de soudage.
Principaux équipements : Systèmes de soudage de poutres LBL et VBL. Capacité notable : la gamme LBL couvre explicitement les profilés en I et en T, parallèles ou à ailes inclinées.
La fiche technique publiée du modèle LBL 2000 MD fournit un point de départ concret : hauteurs d’âme de 200–2000 mm, épaisseurs d’âme de 5–30 mm, largeurs d’aile de 100–1000 mm et longueurs de poutre de 6–12 m. Ces valeurs concernent le modèle indiqué ; elles ne constituent pas une garantie générale pour toutes les machines Kistler ou tous les matériaux.
Limite : la seconde orientation de soudage fait partie du procédé de production ; l’implantation et l’espace de manutention doivent permettre ce retournement, même si la machine intègre d’autres opérations.
11. Zhejiang Jinggong Intelligent Building Material Equipment Co., Ltd. : idéal pour choisir le périmètre d’une ligne horizontale
Siège/base : Shaoxing, Zhejiang, Chine ; lieu de contact indiqué.
Site officiel : https://www.jinggongmachine.com/
Fondation : Histoire du groupe remontant à 1968.
Type d’entreprise : Fabricant d’équipements pour matériaux de construction.
Principaux équipements : Ligne de soudage de poutres en H JH150A et équipements de manutention associés. Capacité notable : la page du produit décrit un procédé de soudage à un arc et deux fils, ainsi que des configurations alternatives en ligne complète ou demi-ligne.
Jinggong indique une vitesse de course de soudage d’environ 2m/min pour le procédé décrit. Il s’agit de la vitesse de déplacement de la torche ou de la pièce pendant le soudage, et non du nombre de poutres finies par équipe. Le chargement, l’ajustage, le retournement et le déchargement mobilisent aussi du temps de production. Le profil de l’entreprise mentionne également le contrôle des matériaux entrants, des contrôles en cours de procédé et une inspection finale.
Limite : la liste d’équipements de la demi-ligne exclut le dispositif de retournement, le second poste de soudage et le convoyeur à rouleaux associé ; ces opérations sont donc transférées ailleurs dans l’atelier. Il ne s’agit pas du même périmètre de production à un prix d’appel inférieur.
12. ZMDE : idéal pour une gamme définie de poutres avec équipements intégrés
Siège/base : 999 Yunjuan Road, Shanghai, Chine ; adresse d’exploitation.
Site officiel : https://www.zmdetech.com/
Fondation : Non communiquée publiquement.
Type d’entreprise : Entreprise d’équipements pour la fabrication intelligente et l’Internet industriel des objets.
Principaux équipements : Fabrication de poutres en H et en T, coupage, grenaillage et systèmes associés. Déclarations de qualité publiées : la section consacrée aux machines d’assemblage mentionne ISO 9001 et indique que certains produits ont passé des essais TUV.
Le tableau produit du modèle FAHP-12S définit une plage utile pour les achats : hauteur d’âme 200–1200 mm, épaisseur d’âme 6–30 mm, largeur d’aile 200–800 mm, épaisseur d’aile 8–40 mm et longueur 4000–15000 mm. L’alimentation indiquée est de 380V à 50 Hz. Ces caractéristiques permettent de comparer la machine au programme de pièces existant et aux utilités de l’usine.
Limite : les limites du modèle indiqué, soit une hauteur d’âme de 1200 mm et une épaisseur d’aile de 40 mm, restreignent son adéquation aux sections de plus grande taille. Les autres équipements de la gamme de l’entreprise n’élargissent pas automatiquement les capacités de ce modèle.
13. Wuxi Hairui : idéal pour le redressage des ailes épaisses, selon la nuance
Siège/base : ville de Wuxi, Jiangsu, Chine ; adresse commerciale.
Site officiel : https://www.wuxihairui.com/
Fondation : non communiquée publiquement.
Type d’entreprise : fabricant de matériel de soudage et de coupage.
Équipements principaux : lignes HRAW, machines de soudage à l’arc submergé en porte-à-faux, équipements de transfert et machines de redressage horizontales. Capacité notable : la configuration publiée comprend quatre postes de soudage et plusieurs angles de retournement. Son profil mentionne les certifications ISO9001, ISO14001 et OHSAS18001.
Hairui indique des limites de redressage différentes selon la nuance d’acier. Le tableau du modèle HRAW-80 donne une épaisseur de 80 mm pour le Q235 et de 60 mm pour le Q355. Cet exemple montre pourquoi l’acier épais et l’acier à haute résistance ne répondent pas à des exigences interchangeables. La configuration de redressage horizontale traite les deux semelles, et la description du produit mentionne le soudage à l’arc double avec deux fils.
Limite : la limite d’épaisseur supérieure pour le Q235 ne s’applique pas au Q355 ; un modèle apparemment adapté peut donc être hors de la plage de matériaux prévue.
14. PHI : systèmes personnalisés pour poutres de structure métallique aux États-Unis
Siège : City of Industry, Californie, États-Unis.
Site officiel : https://phihydraulics.com/
Fondation : début des années 1940, à l’origine sous le nom de Preco Incorporated.
Type d’entreprise : fabricant de machines.
Équipements principaux : systèmes automatisés de fabrication et de soudage de poutres en acier. Historique notable : PHI fait remonter son activité dans le domaine des lignes pour poutres de structure métallique aux années 1960, notamment avec des équipements auparavant associés à Conrac.
La description actuelle de PHI mentionne des poutres en acier sur mesure pour des applications telles que les bâtiments, les ponts, les chantiers navals et les remorques. Une vidéo conservée dans un article sur ses systèmes de fabrication donne un autre aperçu de cette activité. Cette offre peut intéresser les acheteurs qui envisagent une installation personnalisée plutôt que de choisir uniquement parmi quelques dimensions de modèles standard.
Limite : pour un projet de fabrication de poutres sur mesure par PHI, il faut définir séparément le périmètre des équipements de coupage en amont et de finition en aval.
Automatisation des grands projets de structures métalliques
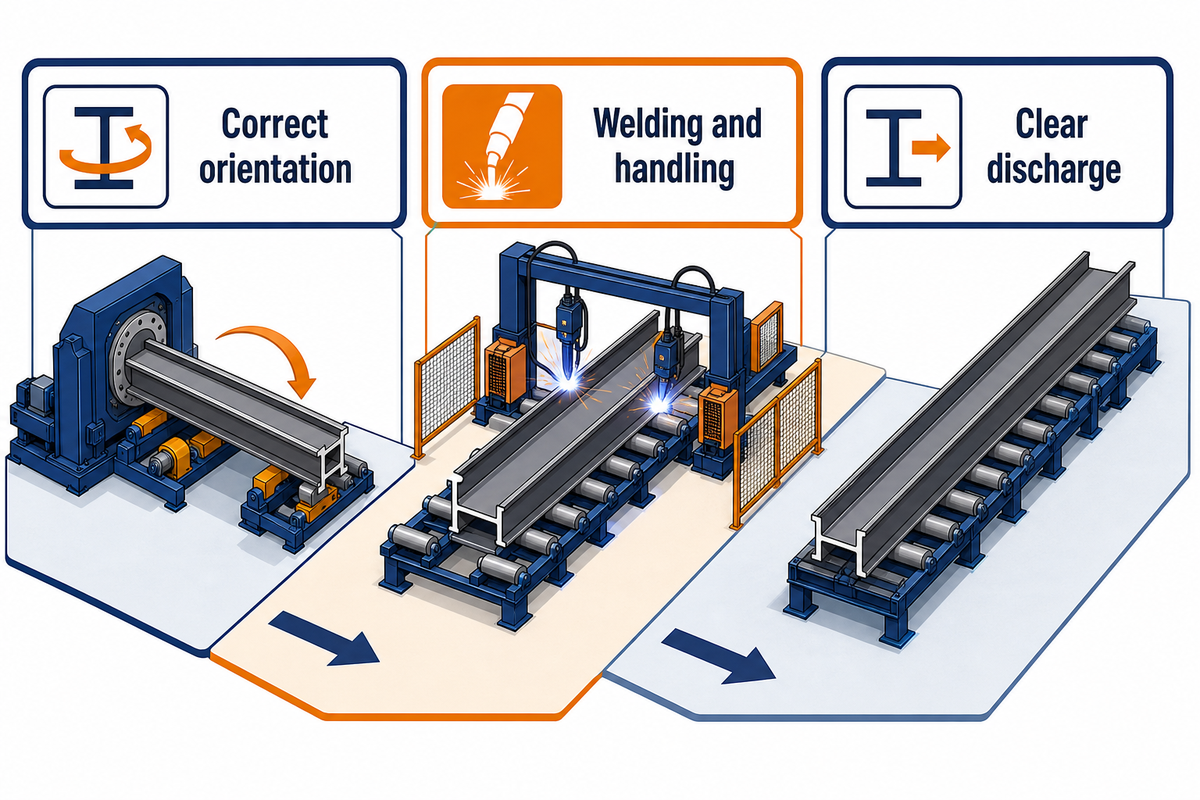
Pour les grands projets, les systèmes de soudage automatisés nécessitent l’intégration d’un procédé de soudage adapté et d’un système de manutention suffisant. Les pièces longues doivent arriver à chaque poste dans la bonne orientation, et la poutre terminée doit être évacuée sans bloquer la suivante. Les fabricants ci-dessous fournissent des informations sur l’intégration du soudage aux procédés de fabrication métallique et de finition.
15. Zhouxiang : comparaison des lignes pour poutres légères et lourdes
Siège : Wuxi, Chine.
Site officiel : https://zhouxianggroup.com/
Fondation : 1991.
Type d’entreprise : fabricant de matériel de soudage, de coupage et d’automatisation.
Équipements principaux : lignes de production de poutres en H légères, horizontales, semi-automatiques et pour usage intensif, ainsi que des équipements pour poutres-caissons et de grenaillage. Certifications publiées : la page d’accueil mentionne l’ancienne édition ISO9001:2008 et le marquage CE.
Zhouxiang distingue sa configuration pour usage intensif des configurations plus légères. Le tableau de la ligne lourde indique des âmes de 200–2000 mm de hauteur et de 6–60 mm d’épaisseur, avec des semelles de 200–1000 mm de largeur et de 6–80 mm d’épaisseur. Les équipements légers ou horizontaux ont d’autres plages. Ces tableaux sont utiles, car ils associent une capacité à une catégorie de ligne précise.
Limite : les capacités ne sont pas interchangeables entre catégories ; une offre pour une ligne légère ne reprend pas l’épaisseur maximale de tôle indiquée pour la ligne lourde simplement parce que le fournisseur fabrique les deux.
16. Ningbo Jinfeng Welding and Cutting Machinery Manufacture Co., Ltd. : lignes verticales de soudage connectées
Siège/base : Ningbo, Chine ; adresse publiée de l’entreprise.
Site officiel : https://www.jinfengweldcut.com/
Fondation : 1987.
Type d’entreprise : fabricant d’équipements de fabrication métallique sur mesure.
Équipements principaux : assemblage de poutres en H, soudage à l’arc submergé en porte-à-faux, retournement, chariots de transfert et redressage. Capacité notable : la description du produit mentionne la connectivité MES ainsi que la manutention physique sur la ligne. La page produit indique que les certificats CE et ECA sont disponibles.
Jinfeng décrit un parcours de fabrication vertical, avec des zones de soudage reliées par des équipements de déplacement des pièces. Une configuration en porte-à-faux donne à la section de soudage une implantation différente de celle d’une machine à passage continu. L’accent mis sur les transferts et les informations d’exécution de la production peut aider les acheteurs à évaluer l’intégration des lignes automatisées dans un plan de production plus large.
Limite : le redressage de la seconde semelle et son retournement font toujours partie du cycle et de la capacité de manutention.
17. Yangtong : postes coordonnés pour structures métalliques
Siège/base : ville de Wuxi, Jiangsu, Chine ; adresse de contact publiée.
Site officiel : https://steelbeammachine-en.com/
Fondation : 1985.
Type d’entreprise : fabricant d’équipements pour la fabrication de structures métalliques.
Équipements principaux : lignes pour poutres en H, équipements pour poutres-caissons et systèmes de production de nervures en U pour tabliers de pont. Capacité notable : l’offre pour poutres en H associe des postes désignés d’assemblage, de soudage et de redressage, avec des options pour poutres en H asymétriques. Son profil mentionne l’ancienne édition ISO9001:2000.
Les données des postes Yangtong montrent pourquoi une installation complète nécessite plusieurs vérifications de capacité. Le poste d’assemblage Z20B accepte une semelle de 80 mm, tandis que la capacité de 60 mm de la redresseuse YTJ60 s’applique à de l’acier dont la limite d’élasticité ne dépasse pas 345 MPa. La capacité d’assemblage ne suffit donc pas à déterminer la plage de poutres finies.
Limite : le procédé décrit fait encore appel à des ponts roulants pour le chargement à l’assemblage et le déchargement final. Les acheteurs qui recherchent un parcours entièrement automatisé doivent intégrer ces limites au périmètre de manutention proposé.
18. Shandong Kasry Intelligent Equipment Co., Ltd. : fabrication avec procédés en aval
Siège/base : Dezhou, Shandong, Chine ; base de production, avec des centres de recherche à Shanghai et Jinan.
Site officiel : https://www.kasrytech.com/
Fondation : non communiquée de manière cohérente dans l’historique de l’entreprise.
Type d’entreprise : fabricant d’équipements de fabrication métallique.
Équipements principaux : équipements de coupage, d’assemblage, de soudage à l’arc submergé sous portique, de redressage, de perçage et de peinture pour poutres en H. Capacité notable : la ligne publiée comprend le bridage synchronisé, le soudage bidirectionnel, le suivi de l’arc et la gestion du flux.
La gamme de Kasry peut convenir lorsqu’un profilé fabriqué doit subir d’autres opérations après les soudures principales. Les équipements de perçage et de peinture de son portefeuille font de ces interfaces en aval un sujet à traiter avec le fournisseur. La description de l’assemblage met également l’accent sur le maintien des tôles des composants en position pendant leur assemblage.
Limite : le choix entre un redressage mécanique pour l’acier léger et un redressage hydraulique pour l’acier lourd implique d’adapter la configuration de redressage à la plage d’épaisseur et de matériaux prévue pour les pièces à acheter.
19. YOMI CNC : combiner fabrication de poutres et perçage
Siège/base : Ningjin, Dezhou, Chine ; adresse de l’entreprise et de l’usine.
Site officiel : https://www.steelstructurer.com/
Fondation : 2012.
Type d’entreprise : fabricant et société commerciale, selon son profil.
Équipements principaux : lignes de fabrication de poutres en H, machines CNC de perçage de poutres, équipements de grenaillage et de peinture. Capacité notable : la description du redressage horizontal concerne les semelles des deux côtés.
YOMI CNC associe une activité de fabrication à une activité commerciale ; le fabricant des équipements et la responsabilité de l’intégration doivent donc être précisés dans le devis. Son portefeuille peut intéresser les usines qui relient la fabrication métallique au perçage CNC et à la finition de surface. Les informations de planification de la ligne demandent également les dimensions de l’atelier, qui influent sur l’implantation de ces opérations.
Limite : la machine d’assemblage décrite est destinée aux poutres en H symétriques à sections équivalentes ; les sections coniques ou asymétriques nécessitent une configuration de machine et une séquence de production définies séparément.
20. Technocrats Plasma Systems Limited : solutions de fabrication axées sur le coupage
Siège/base : Vasai (east), Palghar, Maharashtra, Inde ; adresse d’exploitation.
Site officiel : https://www.technocratplasma.com/
Fondation : 1990.
Type d’entreprise : entreprise qui conçoit et fabrique des équipements, avec des activités commerciales et d’exportation.
Équipements principaux : machines de fabrication de poutres en H couvrant le coupage, l’assemblage hydraulique, le soudage à l’arc submergé ou MIG/MAG et le redressage. Capacité notable : les descriptions des produits mentionnent l’imbrication automatique, le suivi de torche et le contrôle de l’oscillation.
Technocrats peut être un candidat pertinent lorsque le périmètre d’achat commence par le coupage des tôles et se poursuit par les principales opérations de fabrication métallique. Le choix du procédé de soudage doit être abordé, car les exigences relatives aux assemblages et la préparation des pièces doivent être compatibles avec les équipements retenus. Son portefeuille de coupage et de soudage permet à l’acheteur d’examiner ces interfaces auprès d’un même fournisseur potentiel.
Limite : le grenaillage et la peinture constituent des éléments distincts du périmètre de cette comparaison ; il ne faut pas supposer qu’une poutre fabriquée quitte l’installation prête pour le revêtement final.
Que comprend une ligne de production de poutres en H ?
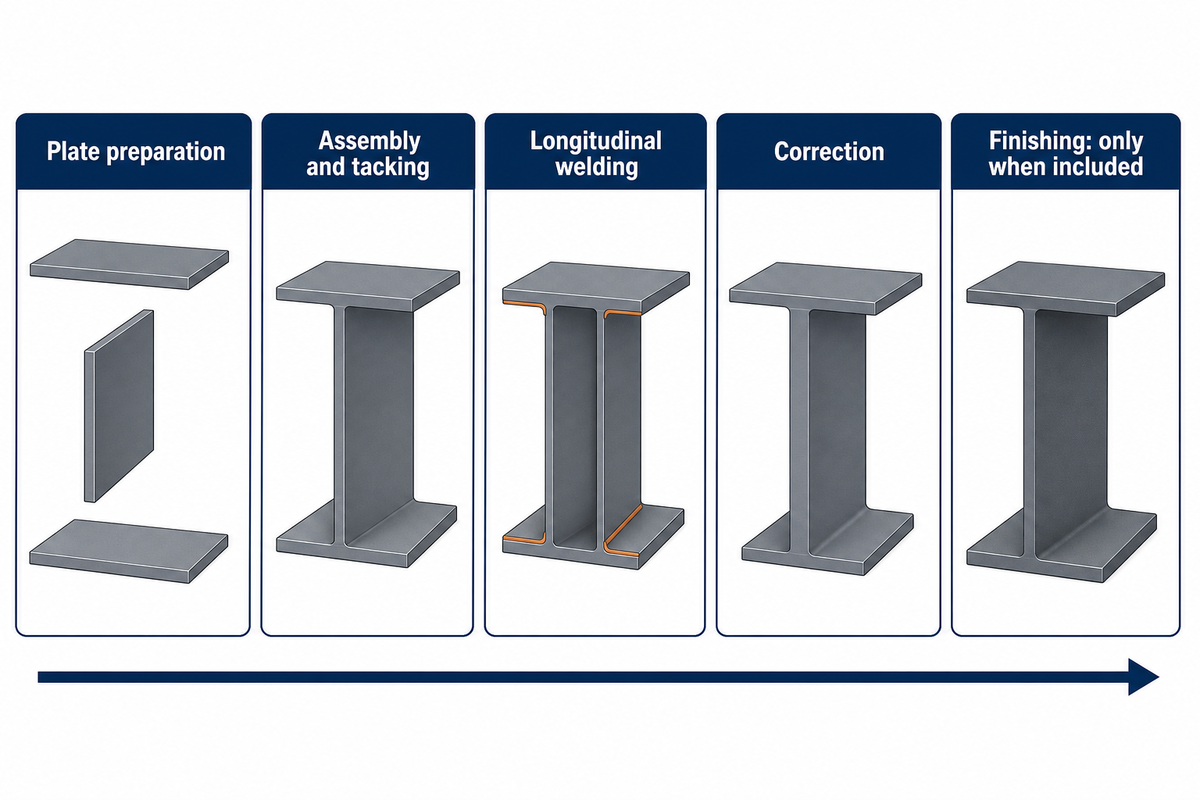
Une ligne de production de poutres en H assemble une âme et deux semelles en tôle d’acier, puis corrige les déformations dues au soudage dans les limites des équipements. La séquence traditionnelle comprend le coupage, l’assemblage, le soudage et le redressage. Une préparation de surface peut suivre. La fourniture exacte dépend du fait que le fabricant chiffre le parcours complet ou seulement le parcours de soudage.
- Préparation des tôles : le coupage CNC produit l’âme et les semelles aux formes spécifiées. La CNC permet de répéter la coupe programmée, mais les dimensions des tôles obtenues doivent tout de même être contrôlées.
- Assemblage et pointage : une machine d’assemblage de poutres en H positionne les tôles. Le bridage et le centrage doivent couvrir les plages réelles de dimensions des semelles et de l’âme.
- Soudage longitudinal : une configuration de soudage à l’arc submergé pour poutres en H utilise une alimentation contrôlée et une source de courant de soudage pour réaliser les assemblages principaux. Les machines de soudage sous portique et les systèmes à passage continu organisent ce déplacement de manière différente.
- Redressage : une redresseuse pour poutres en H corrige la déformation des semelles. La semelle d’une poutre peut nécessiter un redressage même si l’élément est droit dans son ensemble. La flèche longitudinale peut nécessiter une autre opération de correction.
- Finition : les équipements de grenaillage, l’usinage des extrémités, le perçage et la peinture ne figurent dans la liste de fourniture que s’ils sont inclus.
Un convoyeur à rouleaux, un chariot de transfert ou un retourneur relie ces étapes. Ensemble, ils déplacent les composants de la poutre dans le parcours de fabrication sans demander au soudeur d’effectuer toutes les opérations de manutention. La machine de soudage à l’arc submergé pour poutres n’est donc qu’un élément d’une ligne de production automatique de poutres en H. La configuration complète de soudage des poutres nécessite ainsi un plan de manutention. Le stockage des matériaux, le chargement et le déchargement peuvent déterminer si le reste des équipements peut continuer à fonctionner.
Comment choisir un fabricant de lignes de production de poutres en H
Transmettez aux fournisseurs présélectionnés le même programme de pièces et demandez à chacun de préciser les éléments inclus. Il faut identifier les sections les plus petites et les plus grandes, les différentes nuances de matériau, les types d’assemblage, la composition annuelle de la production et le volume requis. Une proposition est plus facile à évaluer lorsque le fabricant relie ces exigences à des postes précis, aux équipements de manutention et à une méthode de réception convenue.
Quelles dimensions chaque poste doit-il prendre en charge ?
Chaque poste doit accepter la hauteur de poutre, la largeur de semelle, l’épaisseur de tôle, la longueur et la masse requises à cette étape du procédé. Indiquez les dimensions minimales et maximales. Précisez également si les éléments sont parallèles, coniques, symétriques ou asymétriques. La capacité d’une machine à maintenir une pièce en position diffère de sa capacité à la souder ou à la redresser.
Les hauteurs d’assemblage et de soudage indiquées par Aubrik diffèrent. Les limites d’épaisseur pour l’assemblage et le redressage chez Yangtong diffèrent également. Hairui publie des limites de redressage distinctes pour les nuances Q235 et Q355. Ces exemples montrent pourquoi un programme d’achat doit indiquer une capacité pour chaque opération, plutôt qu’un seul chiffre élevé à côté de la mention « ligne de production ».
La nuance d’acier de chaque section représentative et le plan de l’assemblage doivent également être fournis. La taille de la soudure, les exigences de pénétration et les critères d’inspection des soudures influent sur le mode opératoire de soudage, tandis que la résistance du matériau influe sur le redressage. L’exactitude et la précision nécessitent un plan de mesure. Il est plus utile de spécifier les dimensions, les méthodes de mesure et les tolérances de réception d’un élément fini que de formuler des généralités sur la précision et l’efficacité.
Faut-il choisir une machine 3-en-1 ou des postes séparés ?
Une machine 3-en-1 peut intégrer l’assemblage, le soudage et le redressage si la plage de sections correspond aux pièces à traiter. Des postes séparés peuvent convenir à une usine qui conserve ses équipements de coupage ou utilise différentes configurations de soudage. Comparez le cycle réel et le plan d’implantation en fonction de la gamme de produits ; aucune architecture ne convient automatiquement mieux à tous les ateliers.
Cellule intégrée
Évaluez le parcours des tôles, l’emplacement du pointage et la façon dont les assemblages des deux semelles sont réalisés. Faites apparaître dans le périmètre des équipements la préparation en amont et la finition en aval.
Postes séparés
Évaluez les transferts, les zones tampons et les déplacements du personnel ou des ponts roulants entre les machines. Une soudeuse plus rapide ne résorbera pas la file d’attente devant une redresseuse sous-dimensionnée.
Les systèmes automatiques et semi-automatiques diffèrent également par leurs limites d’intégration. Un cycle de soudage entièrement automatique peut encore nécessiter un chargement par pont roulant ou une préparation manuelle des tôles. Pour une production en série, demandez au fabricant de démontrer un cycle complet représentatif, y compris les arrêts et les changements de série. L’efficacité de la production dépend de la régularité avec laquelle les postes reçoivent les pièces préparées. La productivité et la qualité doivent être mesurées ensemble pendant l’essai. La vitesse pendant une passe de soudage ne garantit pas le volume de pièces finies par équipe.
Que faut-il inclure dans le devis et l’essai de réception ?
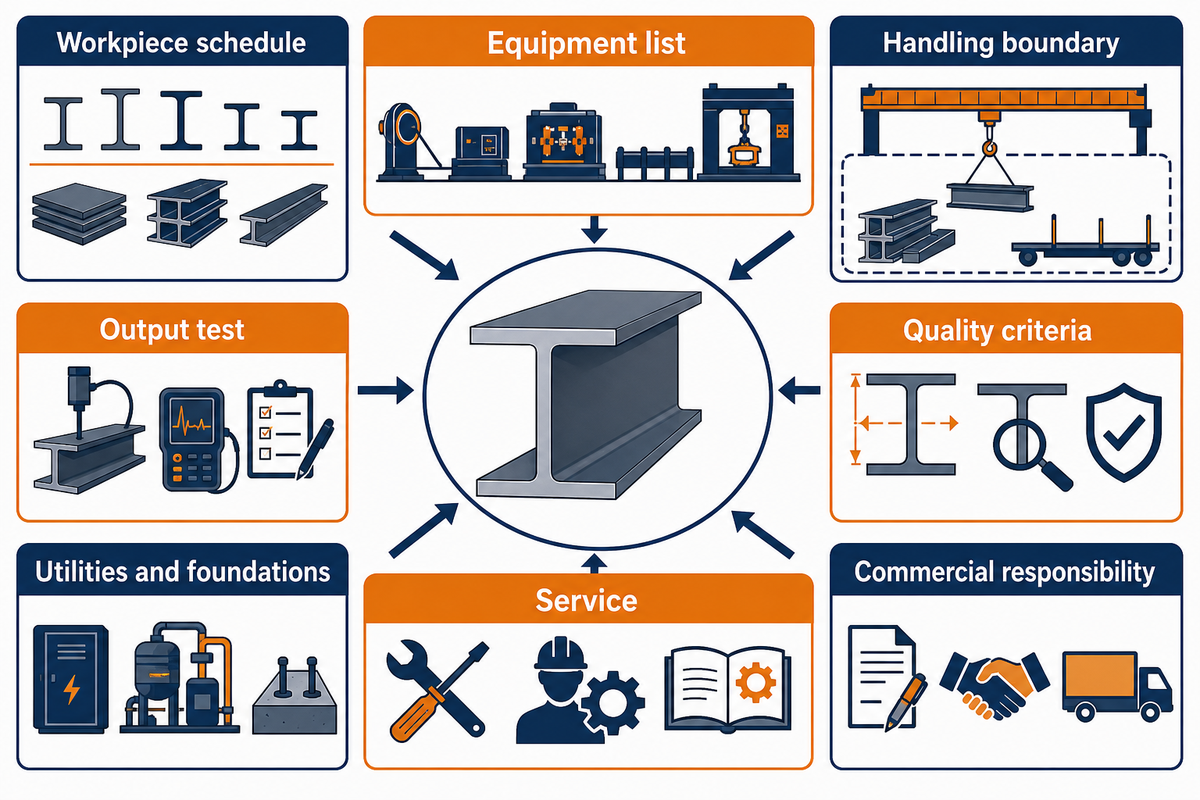
Le devis doit préciser les machines fournies, les systèmes de commande, les équipements de manutention, les tâches d’installation et les conditions d’essai. La réception doit porter sur des poutres représentatives convenues et des résultats mesurables. Elle doit couvrir les opérations en amont et en aval du soudage afin qu’une démonstration convaincante de la machine ne masque pas des travaux transférés dans une autre zone ou exclus du périmètre de la fourniture.
- Programme de pièces : dimensions, nuances, types d’assemblage et proportion de sections coniques ou asymétriques.
- Liste des équipements : modèle, quantité, outillage, vireurs, retourneurs, récupération du flux et pièces de rechange.
- Limites de manutention : chargement par pont roulant, transferts automatiques, emplacements de stockage et déchargement final.
- Essai de production : gamme de poutres représentative, conditions d’une équipe avec opérateurs, changements de série et pièces finies acceptées.
- Critères de qualité : géométrie finale, exigences relatives aux soudures et méthode d’inspection.
- Réseaux et fondations : alimentation électrique, air comprimé, captage des fumées, travaux de génie civil et dégagements nécessaires à l’installation.
- Service : mise en service, formation, exclusions de garantie, assistance à distance et frais de déplacement des ingénieurs.
- Responsabilités commerciales : fabricant des équipements, responsable de l’intégration, conditions de livraison et responsabilités relatives à la réception de l’installation.
Vérifiez le périmètre actuel des certificats, les données des modèles et les engagements contractuels à cette étape de la sélection. La certification du système de management de la qualité d’une entreprise, les documents de conformité d’une machine et les exigences de qualité des soudures répondent à des questions différentes. ISO 3834-2:2021 porte sur les exigences de qualité relatives au soudage par fusion des matériaux métalliques ; la mention de cette norme ne certifie ni une machine ni aucun fabricant répertorié ici.
Pour une production automatisée, les lignes modernes de poutres en H peuvent comprendre un système de commande avec des rapports de production ou une surveillance en temps réel. Demandez quelles données sont enregistrées, qui peut y accéder et quels systèmes de l’usine les reçoivent. La surveillance peut être utile lorsqu’elle aide à prendre une décision d’exploitation, par exemple à repérer un poste en attente, plutôt que d’ajouter simplement une fonction au devis.
Foire aux questions
Quel est le meilleur fabricant de lignes de production de poutres en H pour un petit atelier ?
Le choix le plus adapté dépend des dimensions des poutres, de l’espace disponible au sol et des équipements déjà en place. Aubrik propose un parcours modulaire, tandis que les machines 3-en-1 de Lemar peuvent convenir lorsque l’assemblage, le soudage et le redressage intégrés correspondent aux sections fabriquées. Comparez l’installation complète, y compris la préparation des tôles et la manutention. Un petit atelier peut gagner davantage à éliminer son principal goulot d’étranglement qu’à acheter tous les postes disponibles en une fois.
Quel est le plus grand fabricant de lignes de production de poutres en H au monde ?
Les sources examinées n’établissent pas de classement mondial comparable selon les ventes de lignes pour poutres, le nombre d’installations ou le volume de production. La taille d’une entreprise et l’étendue de son catalogue de machines ne suffisent pas à répondre à cette question. Pour un achat, comparez les plages de machines documentées, le périmètre proposé par le fournisseur et sa capacité à accompagner votre installation. L’ordre des entreprises dans ce guide ne constitue pas une affirmation de leadership sur le marché mondial ni une mesure indépendante de la qualité.
Quelle est la différence entre un fabricant et un fournisseur de lignes de production de poutres en H ?
Un fabricant construit des équipements, tandis qu’un fournisseur peut proposer des machines fabriquées par d’autres entreprises. Certaines sociétés exercent les deux activités. YOMI CNC, par exemple, se présente comme fabricant et société commerciale. Pour un achat intégré, le devis doit préciser qui construit chaque poste principal et qui assume la responsabilité de la ligne connectée. Cette distinction a des conséquences sur la mise en service, le service après-vente sous garantie, les pièces de rechange et la résolution des problèmes entre les machines.
Combien coûte une ligne de production de poutres en H ?
Le prix dépend de la plage de sections, de la configuration de soudage, de la manutention, des équipements de finition et du périmètre d’installation. Comparez les devis à partir des mêmes plans et de la même liste d’équipements. Incluez, le cas échéant, les fondations, les réseaux, le transport, la mise en service et les déplacements des ingénieurs ; le prix des seuls équipements ne représente pas le coût total de l’installation.
Quels fabricants conviennent le mieux aux poutres en H coniques ?
Kistler indique explicitement que sa gamme LBL convient aux sections parallèles et coniques. C’est donc un point de départ pertinent pour les demandes concernant des poutres coniques. La conicité exacte, la longueur, l’épaisseur et la configuration des assemblages doivent figurer dans la spécification des pièces ; la capacité pour les poutres droites ne prouve pas celle pour les poutres coniques.
Une machine 3-en-1 pour poutres en H comprend-elle le coupage et le grenaillage ?
Les trois fonctions indiquées pour les équipements intégrés examinés sont l’assemblage, le soudage et le redressage. Le coupage et le grenaillage sont des opérations distinctes, sauf s’ils figurent dans le devis. Une machine 3-en-1 peut constituer le cœur d’un parcours de production sans fournir toutes les opérations qui l’entourent.
Échangez sur vos besoins de production de poutres
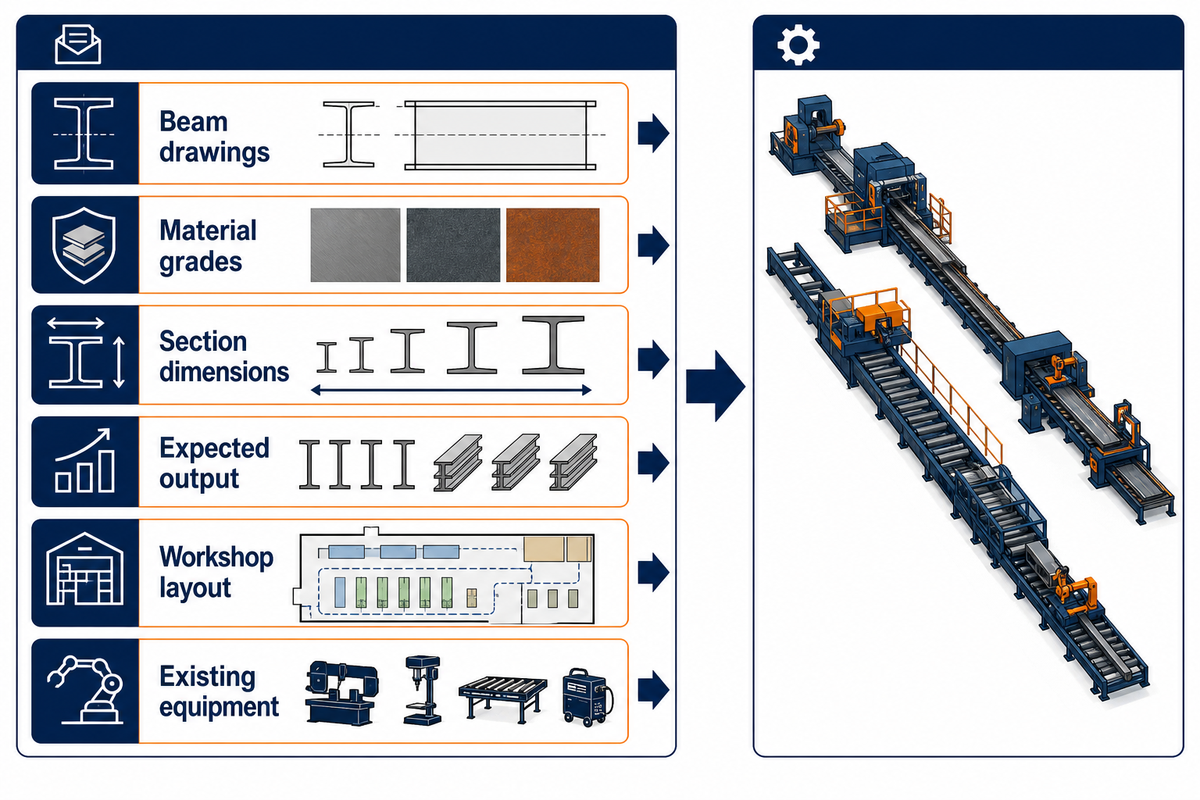
Choisissez la configuration la mieux adaptée à la gamme de poutres que vous prévoyez de produire. Les besoins d’un atelier varient selon qu’il utilise une configuration modulaire, un soudage horizontal ou des systèmes plus automatisés, même si les produits finis se ressemblent. Une demande utile commence par les plans et les nuances des matériaux, puis précise les procédés et les moyens de manutention associés.
Pour discuter d’une configuration Aubrik, envoyez les plans de vos poutres, les dimensions minimales et maximales des sections, le volume de production prévu, le plan de l’atelier et le lieu d’installation. Indiquez les équipements existants que vous souhaitez conserver. Ces informations permettent d’adapter les postes d’assemblage, de soudage et de redressage à un même programme de pièces, tout en précisant clairement le périmètre restant pour le coupage et la finition.
Références et sources
- ISO 3834-2:2021 : exigences de qualité relatives au soudage par fusion des matériaux métalliques, catalogue officiel et périmètre.
Les capacités, les implantations et les historiques des entreprises sont attribués aux sites officiels indiqués dans chaque profil, consultés en octobre 2026. Les valeurs des équipements s’appliquent au poste ou au modèle concerné.