
Entrez en contact avec Aubrik Company

(Dernière mise à jour en novembre 2026 · Vérifié par l’équipe technique d’Aubrik Company)
Spécifications techniques rapides : fabrication d’acier sur ligne de poutrelles
- Deux architectures existent pour les usines de charpente métallique. La voie A utilise des lignes CNC à 3 broches de perçage-sciage-grugeage pour les profilés laminés à chaud. La voie B déploie une ligne à 5 machines de découpe, assemblage, soudage SAW à portique, redressage et grenaillage pour les poutres en H reconstituées (hauteur d’âme de 200–2 500 mm, longueur de 18 000 mm).
- Les lignes de perçage au carbure à trois broches traitent jusqu’à 125 tonnes par semaine de travail de 40 heures. Elles percent des trous de 30 à 50 pour cent plus vite que les outils en acier rapide tout en réalisant des coupes d’onglet de +45° à -60°.
- Le soudage à l’arc submergé AC/DC double arc fait passer le taux de dépôt par tête de 28 lb/hr à 55 lb/hr sur du fil de 3/16 de pouce. Les soudeuses à portique Aubrik AM-HG délivrent une puissance de 63 kVA × 2 sur une plage de courant de 200–1 000 A.
- Séparer la scie à ruban à onglet et les postes de perçage par des convoyeurs de manutention intermédiaires augmente la productivité de 30 à 35 pour cent.
- Les grenailleuses à passage continu de 4 à 8 turbines décapent les charpentes en acier au degré BS EN ISO 8501-1 Sa 2.5. La qualité de fabrication et les tolérances respectent les normes AISC 303-22, AISC 360-22 Chapitre N, AWS D1.1:2025 et BS EN 1090-2 Annexe B.
La fabrication d’acier sur ligne de poutrelles est un flux de production de charpente métallique automatisé qui coordonne la manutention par convoyeurs avec des postes d’usinage CNC ou de soudage de poutres reconstituées soudées (PRS). Dans les ateliers traditionnels, les profilés à larges ailes sont déplacés entre des postes isolés par des ponts roulants. Une ligne de profilés entièrement automatisée relie le perçage CNC multibroche, le sciage à ruban d’onglet et le grugeage thermique robotisé. Parallèlement, une ligne lourde de poutres en H reconstituées enchaîne le refendage de bandes de tôle, l’assemblage hydraulique, le soudage à l’arc submergé, le redressage des semelles et le grenaillage.
Selon le référentiel des équipements de charpente métallique de The Fabricator, un système de perçage CNC à trois broches doté d’un changeur d’outils automatique dope la production hebdomadaire. Il peut traiter jusqu’à 125 tonnes d’acier de construction par semaine de 40 heures. Pour les poutres reconstituées lourdes dépassant les dimensions standards des laminoirs, les ingénieurs associent des assembleuses hydrauliques à des soudeuses à portique à l’arc submergé. Les entreprises qui projettent un nouveau hall peuvent évaluer les systèmes clés en main de lignes de production de charpentes en acier pour poutres en H de Wuxi ABK Machinery (Aubrik) pour une implantation sur mesure.
Réponse technique directe : Une ligne de fabrication de poutrelles en acier repose sur deux flux principaux d’équipements. Le flux A réunit une perceuse CNC multibroche, une scie à ruban d’onglet et un système de coupage plasma CNC pour les profilés laminés. La voie B coordonne 5 postes d’oxycoupage, d’assemblage hydraulique, de soudage à portique à l’arc submergé, de redressage des semelles et de grenaillage pour les poutres en H soudées. Sur la ligne intégrée de poutres en H d’Aubrik (hauteur d’âme de 200–2 500 mm), 1 à 2 opérateurs pilotent l’ensemble de la ligne avec une précision dimensionnelle finie de ±0,5 mm.
Points techniques essentiels à retenir (TL;DR)
- Lors de la planification des investissements, distinguez les architectures de machines selon les voies A et B. La voie A usine des profilés laminés à chaud sur une ligne de perçage CNC de poutrelles. La voie B fabrique des poutres en H soudées à partir de tôles fortes plates sur cinq postes coordonnés.
- Dissocier la scie à ruban d’onglet et la perceuse à trois broches à l’aide de convoyeurs de transfert transversal intermédiaires accroît la productivité de 30 à 35 pour cent.
- Les âmes des poutrelles de charpente sont moins rigides que des tables de fraisage massives. Un utilisateur de Practical Machinist indique que sa ligne de perçage plafonne à 1 500 RPM avec des plaquettes au carbure pour charpente. La vitesse de broche exacte dépend du diamètre du foret, de la vitesse de coupe et de la rigidité du bridage.
- Lors du soudage de tôles prépeintes sur une ligne SAW à portique, même une fine couche de primaire d’atelier soudable au silicate de zinc inorganique peut provoquer des soufflures vermiculaires à la racine lors du soudage bilatéral à grande vitesse. Dans cette configuration, les ateliers doivent soit décaper le primaire sur les pistes de soudage, soit qualifier le mode opératoire de soudage sur la tôle revêtue conformément à la norme AWS D1.1:2025.
Qu’est-ce que la fabrication d’acier sur ligne de poutrelles ? Lignes CNC de perçage-sciage vs. lignes de production de poutres en H reconstituées
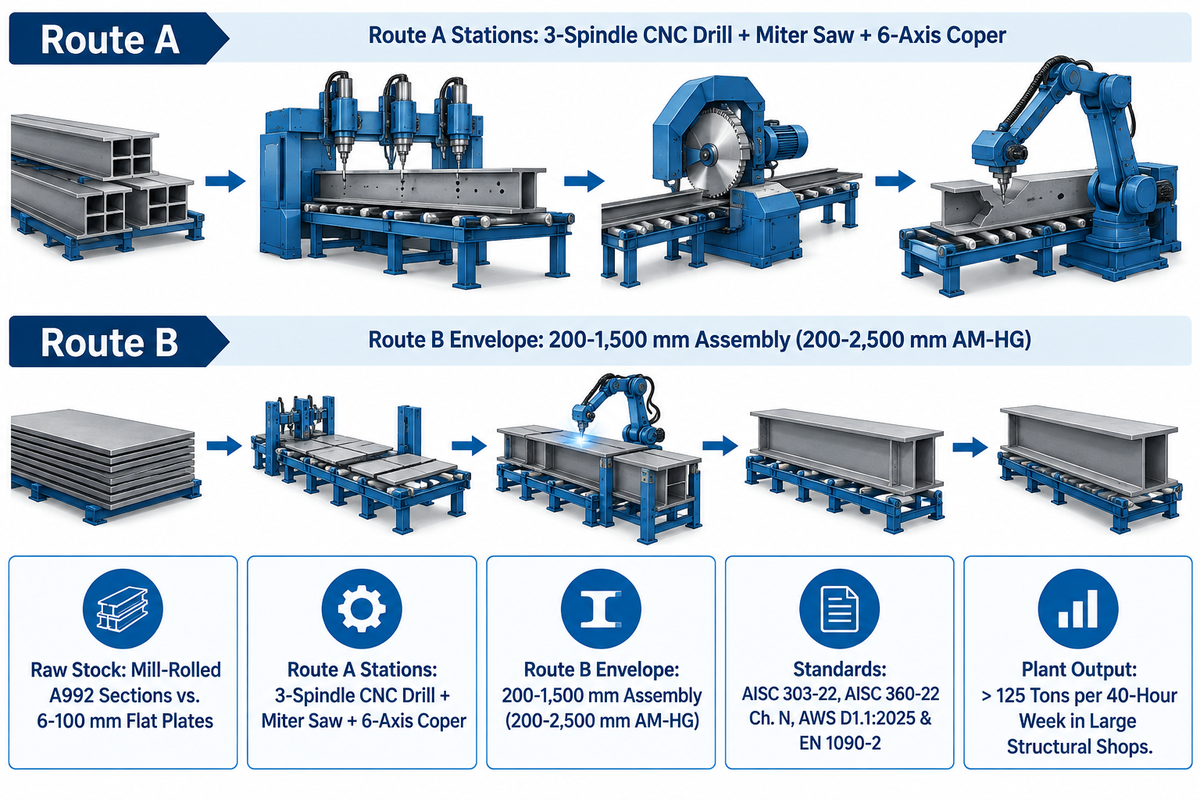
La fabrication de charpente métallique sur ligne de poutrelles se divise en deux architectures distinctes selon la matière première de départ, à savoir la voie A et la voie B. La voie A utilise une ligne CNC soustractive de perçage-sciage-grugeage pour usiner des profilés laminés à larges ailes. La voie B reconstitue des poutres en H (hauteur d’âme de 200–2 500 mm) à partir de tôles d’acier plates sur une ligne à 5 postes assurant la découpe, l’assemblage hydraulique, le soudage à portique à l’arc submergé, le redressage des semelles et le grenaillage.
125 Tonnes / SemProduction sur 40 h d’une ligne CNC à 3 broches
200–2 500 mmHauteur de poutre H reconstituée sur Aubrik AM-HG
55 lb / hrTaux de dépôt par tête en SAW tandem AC/DC
Sur le marché mondial de la construction métallique, les directeurs d’usine utilisent souvent le terme « ligne de poutrelles » pour désigner deux lignes de machines bien différentes. Confondre une ligne de perçage-sciage de profilés avec une ligne de soudage de poutres en H reconstituées compromet gravement l’implantation de l’atelier. Cela entraîne des hauteurs sous crochet de pont roulant inadaptées, des transformateurs électriques sous-dimensionnés et des stocks d’acier brut incompatibles. Comprendre les deux grandes filières de transformation de l’acier de charpente évite de coûteuses erreurs d’investissement dans les usines modernes.
Voie A (Ligne soustractive de profilés) part de profilés de construction laminés à chaud livrés par les aciéries. Le rapport d’application en construction métallique de Lincoln Electric rappelle que les ossatures de bâtiments courantes assemblent des poutrelles à larges ailes ASTM A992 à des platines d’attache ASTM A572 Grade 50. Les ateliers transforment également des profilés en I, des fers U, des cornières et des profils creux de construction (HSS). La ligne automatisée fait défiler chaque barre à travers une perceuse CNC multibroche, une scie à ruban horizontale d’onglet et une cellule robotisée de grugeage plasma. Ensemble, ces postes transforment l’acier brut en poteaux et traverses prêts au montage.
Voie B (Ligne additive de poutres en H reconstituées) débute avec des tôles fortes plates en acier au carbone ou faiblement allié (c.-à-d. A36, A572 Grade 50, Q235B ou Q355B, etc.). Les ponts, les chemins de roulement de ponts roulants et les centrales industrielles lourdes exigent souvent des dimensions sur mesure, des âmes à hauteur variable ou des épaisseurs de semelles hybrides introuvables en laminage marchand. Dans ces projets, les constructeurs métalliques fabriquent la poutre à partir de tôles. Vous trouverez plus de détails sur ce procédé en 5 étapes sur la page des Systèmes de lignes de production de charpentes en acier pour poutres en H d’Aubrik. La ligne enchaîne l’oxycoupage CNC en bandes (GS-4000), l’assemblage hydraulique par pointage âme-semelle (HG-1500) et le soudage bilatéral à portique à l’arc submergé (AM-HG). Les postes aval assurent le redressage des semelles (HYJ-40) et le grenaillage au défilé (AB-SB) sur des longueurs de pièces allant jusqu’à 18 000 mm.
Sélecteur d’architecture de ligne à 2 voies : profilés ou tôles reconstituées
Utilisez le Sélecteur d’architecture de ligne à 2 voies ci-dessous pour choisir la ligne de production adaptée à votre typologie de chantiers, à votre stock de matière première et aux utilités de votre hall :
| Paramètre d’ingénierie | Voie A : Ligne CNC de perçage-sciage-grugeage de profilés | Voie B : Ligne de production de poutres en H reconstituées | Usine de charpente lourde hybride (Voie B + Voie A) |
|---|---|---|---|
| Matière première de départ | Profilés laminés A992 W/I/H, fers U, cornières, tubes HSS | Tôles d’acier plates (coupe 6–100 mm ; âme 6–32 mm ; semelle 6–40 mm) | Tôles d’acier plates soudées en poutres PRS, puis dirigées vers la ligne CNC de perçage-grugeage |
| Postes machines principaux | Perceuse CNC à 3 broches + scie à ruban d’onglet + grugeuse plasma 6 axes | Découpe GS-4000 + assembleuse HG-1500 + portique SAW AM-HG + HYJ-40 + AB-SB | Ligne de soudage de poutres en H à 5 postes + ligne aval CNC de perçage-sciage-grugeage |
| Plage de sections | Largeurs standards de profilés laminés (catégorie Geka / Ficep / Voortman) | Âme d’assemblage 200–1 500 mm (200–2 500 mm sur AM-HG) ; semelle 150–800 mm | Combinaison de profilés laminés et de poutres reconstituées soudées sur mesure jusqu’à 18 000 mm |
| Normes de référence et domaine d’application | Tolérances AISC 303-22 et BS EN 1090-2 ; contrôle qualité AISC 360-22 Chapitre N | AWS D1.1:2025, BS EN 1090-2 Tableaux B.1–B.14, BS EN ISO 13920:1997 | La certification AISC concerne l’atelier ; la classe d’exécution EN 1090 dépend du projet |
| Applications privilégiées | Bâtiments tertiaires multi-étagés, mezzanines, centres de données, ossatures contreventées | Arbalétriers de bâtiments industriels PEB de grande portée, poutres de roulement lourdes, centrales | Grands constructeurs métalliques traitant plus de 125 tonnes par semaine de 40 heures |
Lignes CNC de perçage et de sciage à ruban : perçage multibroche, fraisage sur axe auxiliaire et coupe d’onglet
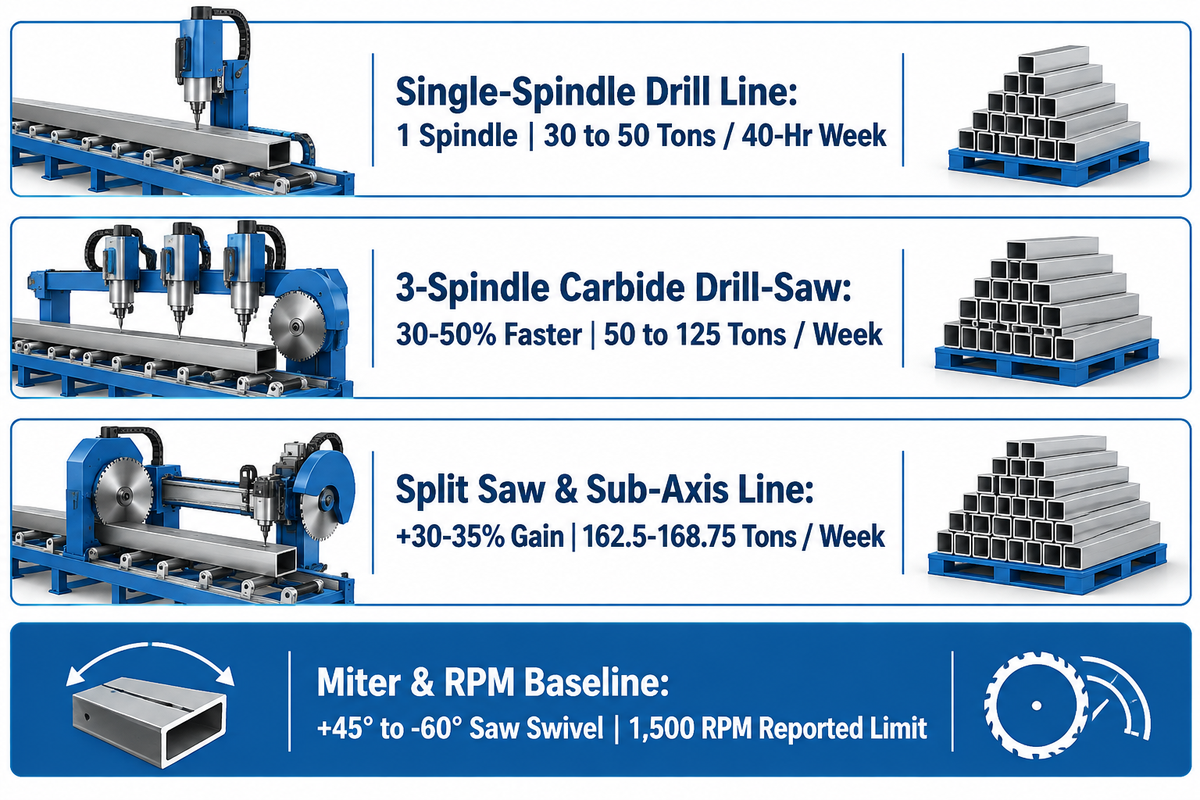
Dans la fabrication d’acier sur ligne de poutrelles, une ligne CNC de perçage à trois broches et de sciage à ruban perce simultanément les deux semelles et l’âme tout en pivotant de +45° à -60° pour les coupes d’onglet. Les plaquettes amovibles en carbure avec arrosage par le centre permettent aux machines à trois broches de travailler de 30 à 50 pour cent plus vite que les modèles en acier rapide. Ces lignes traitent jusqu’à 125 tonnes par semaine de 40 heures.
Lors du choix d’une ligne CNC de perçage pour profilés laminés, la configuration des broches et la rigidité du serrage déterminent le tonnage par poste. La classification technique des lignes de perçage de poutrelles par Bendmak USA précise que les lignes monobroches font pivoter une seule tête sur trois faces pour les ateliers à faible volume. Les systèmes multibroches intègrent trois têtes de perçage indépendantes : une tête verticale pour l’âme et deux têtes horizontales opposées pour les semelles. Chaque trou d’un groupe d’assemblage est percé sans retourner la poutrelle.
Sur les lignes de perçage CNC équipées d’un axe auxiliaire longitudinal et de broches aptes au fraisage, les têtes peuvent percer des motifs de trous décalés et interpoler des trous oblongs pendant que la poutrelle reste bridée. L’analyse des équipements de charpente métallique publiée par The Fabricator évalue la production hebdomadaire selon la taille de l’atelier. Sur une semaine de 40 heures, les petits constructeurs traitent de 30 à 50 tonnes et les ateliers moyens de 50 à 125 tonnes. Les grands ateliers dépassent 125 tonnes par semaine. Les entreprises de taille moyenne qui passent à des perceuses au carbure à neuf ou trois broches avec changeur d’outils automatique (ATC) gagnent de 30 à 50 pour cent de vitesse par rapport à l’acier rapide (HSS). Elles ajoutent en outre le taraudage, le fraisurage, le chanfreinage, le traçage sur 4 axes et le fraisage de boutonnières.
La vitesse de broche se calcule selon la formule N = 12V / (pi * D), où V est la vitesse de coupe en pieds par minute et D le diamètre du foret en pouces. Sur le fil technique consacré au perçage de poutrelles de Practical Machinist, un opérateur signale que sa ligne de perçage de charpente est bridée à 1 500 rpm. Il souligne que les poutrelles métalliques sont moins rigides que des montages sur fraiseuse. Ce plafond machine de 1 500 rpm ne constitue pas pour autant une limite universelle pour toutes les poutrelles à parois minces. Les opérateurs règlent le régime exact selon les préconisations du fabricant d’outils, la micro-lubrification interne (MQL) et la raideur des vérins de serrage hydrauliques. Associée en ligne à la perceuse, une scie à ruban horizontale coupe à des angles de +45° à -60° selon la fiche technique de la ligne de perçage-sciage GK DSB de Geka.
Comment fabrique-t-on une poutre en acier ?
Une poutre en acier est fabriquée soit par sciage CNC, perçage multibroche et grugeage plasma d’un profilé laminé à larges ailes, soit par assemblage et soudage de tôles d’acier plates. Dans la filière des poutres reconstituées soudées, plusieurs postes découpent l’âme et les semelles dans de la tôle forte puis les pointent pour former une ébauche. Un portique de soudage SAW réalise les cordons d’angle avant que l’ensemble ne passe au poste suivant, où les semelles sont redressées puis grenaillées au degré Sa 2.5.
| Architecture de la ligne perçage-sciage | Configuration des broches et ATC | Outillage et vitesse de référence | Capacité de coupe d’onglet de la scie | Repère par semaine de 40 heures |
|---|---|---|---|---|
| Ligne de perçage monobroche | 1 broche perçant poteaux, platines d’embase et cornières d’attache | HSS ou carbure amovible ; encombrement au sol réduit | Scie à ruban horizontale en ligne ou autonome | 30 à 50 tonnes par semaine de 40 heures (repère petit atelier) |
| Ligne de perçage-sciage carbure à 3 broches | 3 têtes indépendantes (1 verticale d’âme + 2 horizontales de semelles) ; ATC | Outillage carbure (30 à 50 pour cent plus rapide que le HSS) ; limite signalée de 1 500 rpm | Scie à ruban CNC d’onglet +45° à -60° (catégorie Geka GK DSB) | 50 à 125 tonnes par semaine de 40 heures (repère The Fabricator) |
| Ligne à scie découplée et multibroche à axe auxiliaire | 3 ou 9 broches avec ATC pour taraudage, fraisurage, marquage 4 axes, fraisage d’oblongs | Perçage carbure à arrosage interne MQL + fraisage d’oblongs sur axe auxiliaire | Scie à ruban découplée avec transfert transversal intermédiaire | Appliquer un gain de 30 à 35 pour cent (dissociation scie-perceuse) à 125 tonnes donne 162,5–168,75 tonnes/semaine |
Lignes de production de poutres en H reconstituées : refendage de bandes, assemblage hydraulique, SAW à portique et redressage
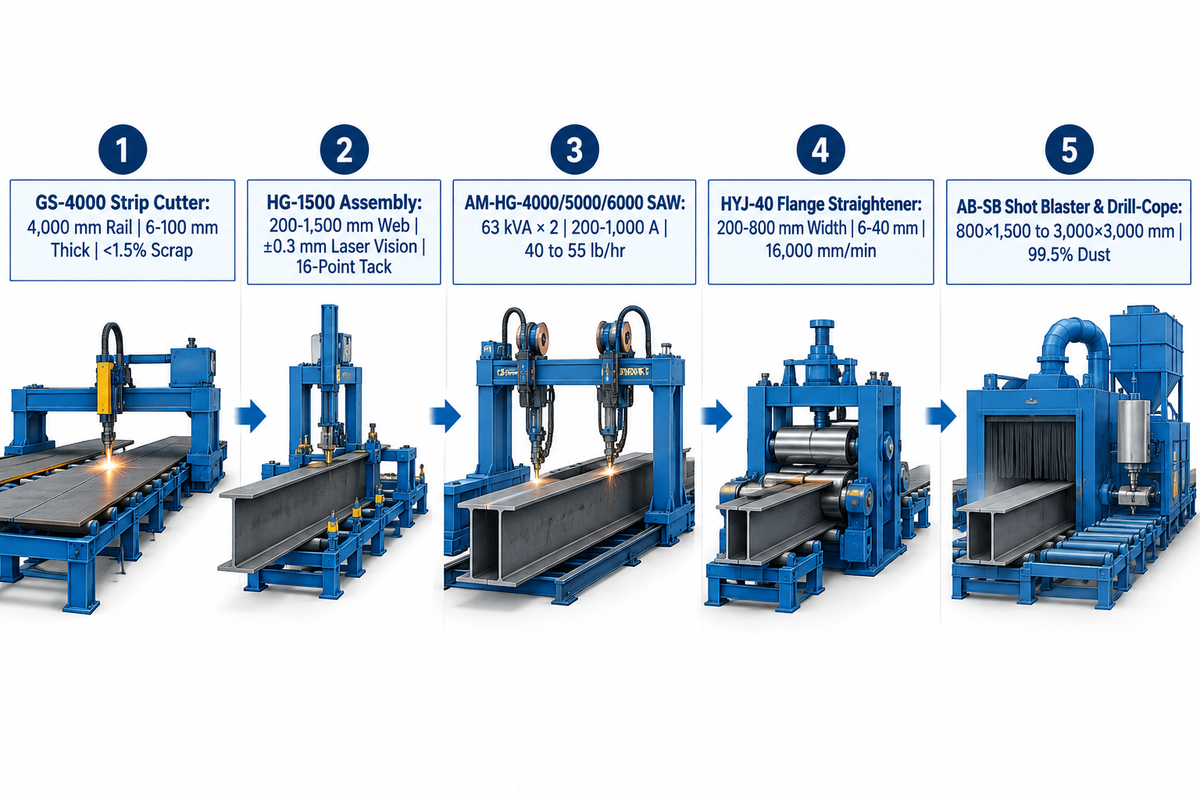
Une ligne de production de poutres en H reconstituées fabrique des poutres métalliques sur mesure à travers cinq postes principaux. Les unités amont exécutent le refendage CNC de bandes par oxycoupage ou plasma (épaisseur de 6–100 mm) et l’assemblage hydraulique par pointage âme-semelle (âme de 200–1 500 mm). Les unités aval assurent le soudage bilatéral à portique à l’arc submergé (63 kVA × 2, 200–1 000 A), le redressage des semelles (largeur de 200–800 mm, épaisseur de 6–40 mm) et le grenaillage.
Les ingénieurs structures spécifient fréquemment des poutres reconstituées lourdes avec des hauteurs d’âme atteignant 2 500 mm, des âmes à inertie variable ou des nuances d’acier hybrides pour les semelles. Face à ces géométries, les constructeurs fabriquent les poutres à partir de tôles plates. Notre guide d’ingénierie sur l’équilibrage des lignes d’assemblage et de soudage de poutres en H détaille comment harmoniser la capacité de chaque poste. Les lignes de poutres en H à haut rendement subdivisent le flux en postes dédiés partageant le même gabarit. Les halls de moyen tonnage peuvent regrouper l’assemblage, le soudage et le redressage dans une machine compacte 3-en-1 tout en conservant un poste de refendage séparé.
Poste 1 (Refendage CNC multi-chalumeaux, Aubrik GS-4000) : La machine d’oxycoupage CNC GS-4000 présente un entraxe de rails de 4 000 mm et une largeur de coupe droite de 80–3 200 mm. Elle découpe des épaisseurs de 6–100 mm en oxycoupage tout en maintenant le taux de chute sous 1.5 pour cent. La coupe simultanée des deux rives de la bande équilibre l’apport thermique et limite l’effet sabre, bien que les contraintes résiduelles de laminage et la déformation au refroidissement puissent encore cintrer les longues bandes d’âme.
Poste 2 (Assemblage hydraulique âme-semelle, Aubrik HG-1500) : L’assembleuse hydraulique centre la tôle d’âme verticale sur la tôle de semelle horizontale. Elle s’appuie sur un automate Siemens et un positionnement par vision laser (±0,3 mm) avec pointage automatique en 16 points. D’après les spécifications de la ligne de production de poutres en H d’Aubrik, la HG-1500 accepte des hauteurs d’âme de 200–1 500 mm (épaisseur 6–32 mm) et des largeurs de semelles de 150–600 mm. L’erreur de perpendicularité âme-semelle reste inférieure à 0,3 mm/m. De plus, le brevet CN103317278B (procédé de soudage de poutres en H) démontre que des soudures de pointage espacées associées à des jambes de force provisoires inclinées maintiennent l’équerrage des tôles pendant le soudage final.
Poste 3 (Soudage à l’arc submergé à portique – Aubrik AM-HG-4000 / 5000 / 6000) : Une fois pointée, la poutre entre dans un poste SAW à portique où sont réalisés les cordons d’angle principaux. L’unité AM-HG fournit une puissance de soudage de 63 kVA × 2 sur une plage d’intensité de 200–1 000 A. Elle prend en charge des hauteurs de poutre de 200–2 500 mm et des longueurs jusqu’à 18 000 mm avec un taux de récupération automatique du flux supérieur à 95 pour cent. Comme expliqué dans notre article sur le choix d’une machine de soudage à portique à l’arc submergé pour poutres en H, une inclinaison de la poutre à 45° favorise le soudage d’angle en position gouttière. Le suivi de joint intelligent maintient l’alignement des torches, tandis qu’un réglage approprié de l’intensité, de la tension, de la vitesse d’avance et du positionnement de la torche maîtrise la pénétration et les morsures. Comme le cite le rapport de productivité sur l’automatisation du soudage en charpente métallique de Lincoln Electric, lorsqu’on utilise une configuration tandem à l’arc submergé combinant courant alternatif et courant continu, l’ensemble tandem surpasse nettement un arc simple en courant continu. Lincoln Electric fait état d’un taux de rebut au contrôle par ultrasons inférieur à deux pour cent pour le soudage à l’arc submergé tandem AC/DC sur des poutres de charpente en acier A572 Grade 50.
Postes 4 et 5 (Redresseuse de semelles HYJ-40 et Grenailleuse AB-SB) : Après le soudage à l’arc submergé, le retrait des cordons d’angle en refroidissement tire les bords des semelles vers l’intérieur (déformation angulaire en « champignon »). Au lieu d’une lente chaude de retrait manuelle au chalumeau, la redresseuse de semelles Aubrik HYJ-40 lamine des semelles de 200–800 mm (épaisseur 6–40 mm) jusqu’à 16 000 mm/min avec une précision de redressage de ±0,3 mm. Le nombre réel de passes dépend de la déformation initiale, de l’épaisseur de la tôle et de la limite d’élasticité de l’acier. La poutre finie traverse ensuite la grenailleuse AB-SB (gabarit de 800×1 500 jusqu’à 3 000×3 000 mm) pour un décapage ISO 8503-1 Sa1, Sa3. Dans les ateliers souhaitant réduire le nombre de bâtis, une machine intégrée 3-en-1 réunit l’assemblage, le soudage à l’arc submergé et le redressage des semelles dans un seul châssis traversant. Le hall nécessite toutefois la longueur de convoyeurs d’entrée et de sortie correspondant à la pleine longueur des poutres.
Quelle puissance de générateur de soudage utilisez-vous et quels sont les réglages types en charpente métallique ?
Pour les poutres de charpente métallique fabriquées en atelier, les lignes de soudage à portique à l’arc submergé (SAW) Aubrik AM-HG utilisent des sources de courant de 63 kVA × 2 couvrant une plage de 200 à 1 000 A. Le soudage SAW monofil dépose environ 40 lb/hr avec un rendement d’arc de 98 à 99 pour cent. Sur les lignes SAW tandem AC/DC double arc utilisant du fil de 3/16 de pouce (4,8 mm), Lincoln Electric rapporte une hausse du dépôt de 28 lb/hr à 55 lb/hr. L’intensité, la tension et la vitesse d’avance exactes suivent le descriptif de mode opératoire de soudage (WPS) qualifié selon AWS D1.1 pour l’épaisseur d’assemblage.
| Catégorie et modèle de machine | Gabarit de pièce / section | Plage d’épaisseur / type de joint | Puissance / Vitesse / Rendement | Fonction technique principale |
|---|---|---|---|---|
| 1. Oxycoupeuse CNC de bandes (Aubrik GS-4000) | Entraxe de rails 4 000 mm ; largeur de coupe droite 80–3 200 mm | Épaisseur d’oxycoupage 6–100 mm (plasma en option) | Taux de chute de coupe maintenu sous 1.5 pour cent | Refend les tôles d’acier en bandes parallèles d’âmes et de semelles |
| 2. Assembleuse de poutres en H (Aubrik HG-1500) | Âme 200–1 500 mm ; semelle 150–600 mm | Épaisseur d’âme 6–32 mm ; pointage automatique en 16 points | Automate Siemens + positionnement par vision laser (±0,3 mm) | Bride, centre et pointe l’âme sur la semelle (erreur <0,3 mm/m) |
| 3. Portique SAW monotorche (Aubrik AM-HG-4000) | Hauteur de poutre 200–2 500 mm ; longueur jusqu’à 18 000 mm | Soudures d’angle âme-semelle pour PME et séries mixtes | Puissance 63 kVA × 2 ; 200–1 000 A (~40 lb/hr en SAW monofil) | Soudage à l’arc submergé avec suivi de joint et récupération de flux >95 pour cent |
| 4. Portique SAW double torche (Aubrik AM-HG-5000) | Hauteur de poutre 200–2 500 mm ; longueur jusqu’à 18 000 mm | Soudage d’angle bilatéral âme-semelle pour constructeurs de bâtiments PEB | Puissance 63 kVA × 2 ; 200–1 000 A ; rendement d’arc de 98–99 pour cent | Soudage SAW simultané à double torche pour ateliers de moyen à fort tonnage |
| 5. Portique SAW tandem (Aubrik AM-HG-6000) | Hauteur de poutre 200–2 500 mm ; longueur jusqu’à 18 000 mm | Poutres de ponts lourdes et soudures multipasses sous WPS qualifié | 200–1 000 A (le SAW tandem atteint 55 lb/hr sur fil de 3/16 po) | Soudage à l’arc submergé tandem bifil à haut taux de dépôt |
| 6. Redresseuse de semelles (Aubrik HYJ-40) | Largeur de semelle 200–800 mm | Capacité d’épaisseur de semelle 6–40 mm | Vitesse de redressage jusqu’à 16 000 mm/min ; précision ±0,3 mm | Corrige la déformation angulaire des semelles due au soudage avec affichage numérique |
| 7. Grenailleuse au défilé (Aubrik AB-SB) | Gabarit de passage de 800×1 500 jusqu’à 3 000×3 000 mm | État de surface selon ISO 8503-1 (propreté Sa1–Sa3) | Le recyclage d’abrasif économise 30–40 pour cent ; filtration des poussières à 99.5 pour cent | Décapage centrifuge à 4 à 8 turbines pour l’adhérence des revêtements |
| 8. Perçage-sciage carbure à 3 broches (Catégorie Geka GK DSB) | Profilés laminés W/I/H, fers U, cornières et poutres reconstituées soudées | Perçage sur 3 faces, taraudage, fraisurage, marquage de traçage sur 4 axes | Jusqu’à 125 tonnes par semaine de 40 h ; scie d’onglet +45° à -60° | Perce des trous de 30 à 50 pour cent plus vite que l’outillage HSS |
| 9. Cellule automatisée de grugeage plasma (Robotisée 6 axes) | Profilés de charpente pour ateliers de 20 à 150 personnes (guide RBTX) | Grugeages d’âme, découpes de semelles, trous d’accès de soudage et chanfreins 3D | Réduction de 94 pour cent du temps de cycle sur géométrie répétitive (cas Tank Tech) | Élimine les erreurs de traçage manuel au chalumeau qui bloquent l’assemblage aval |
Grugeage automatisé et découpe thermique de profilés : plasma 6 axes vs. chanfreinage oxygaz
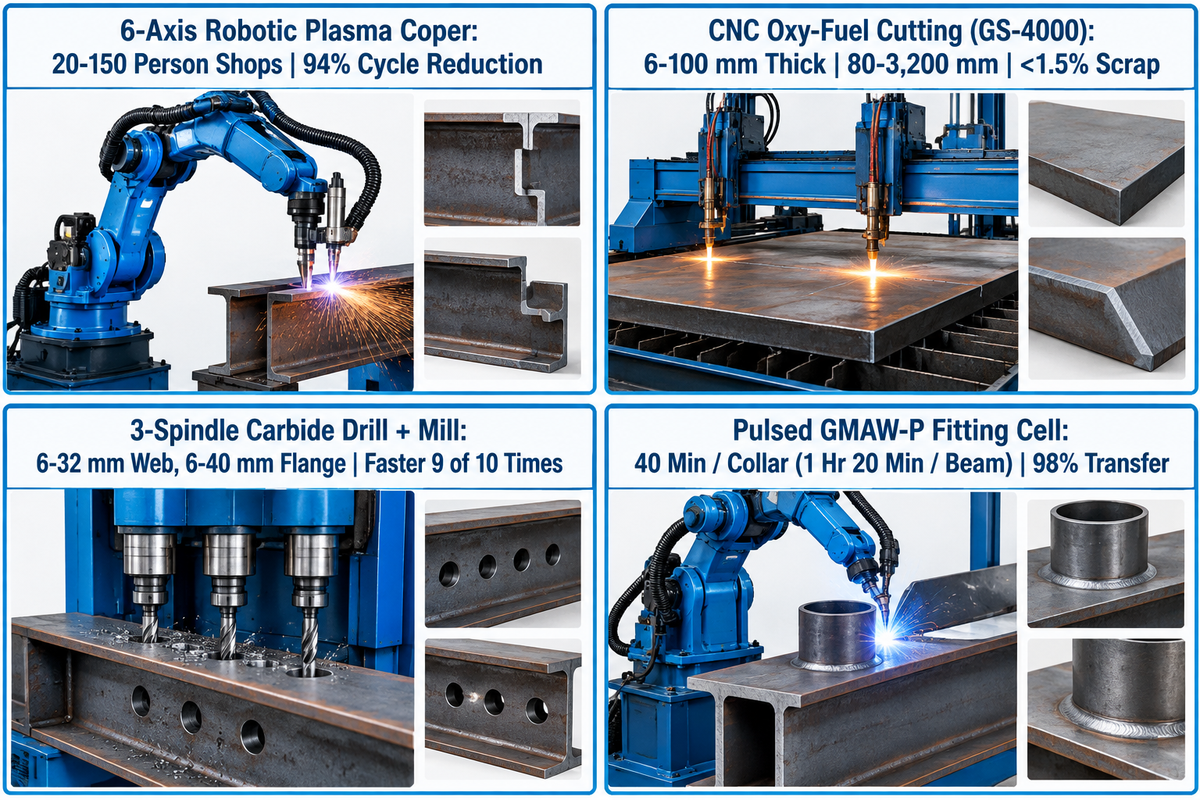
Les cellules automatisées de grugeage de poutrelles utilisent une torche plasma robotisée à 6 axes pour découper les grugeages d’âme, les dégagements de semelles et les trous d’accès de soudage parasismiques. La torche réalise également des chanfreins de soudage 3D, tandis que les chalumeaux oxygaz traitent les semelles épaisses des poteaux lourds. Sur les pièces à géométrie répétitive, le guide du coupage plasma automatisé de RBTX atteste d’une réduction de 94 pour cent du temps de cycle par rapport à la coupe manuelle.
Les assemblages de charpente métallique exigent souvent de découper un bloc de semelle (grugeage), de pratiquer des trous d’accès de soudage parasismiques (« trous de rat ») ou de préparer des chanfreins en V et en K pour des soudures bout à bout à pleine pénétration (CJP). Réaliser une entaille ou un chanfrein à la main au chalumeau oxygaz et à la meuleuse d’angle figure parmi les opérations les plus lentes de la construction métallique. L’analyse technique des goulets d’étranglement du coupage plasma automatisé par RBTX cible les petits et moyens ateliers (~20 à 150 salariés). Dans son étude comparative chez Tank Technology, le coupage plasma automatisé a enregistré une baisse de 94 pour cent du temps de cycle sur les pièces à géométrie répétitive.
Plus important encore, RBTX met en évidence un mode de défaillance fréquent en atelier. Les scories, les écarts d’angle de chanfrein et la géométrie irrégulière des trous issus d’une coupe manuelle ou d’un plasma mal étalonné sont rarement détectés sur la table de coupe. Ils se propagent en aval et provoquent des défauts d’accostage et des retouches au poste de soudage. Au poste d’assemblage, un jeu à la racine excessif exige davantage de métal d’apport pour remplir le joint et accentue le retrait thermique. Pour un même écart de jeu, des tôles plus épaisses nécessitent un volume de métal déposé encore plus important.
Les poutrelles laminées à larges ailes présentent naturellement une contre-flèche et un cintrage de laminage. Pour éviter toute dérive du chanfrein, les cellules robotisées de grugeage plasma à 6 axes font appel à la vision laser ou au palpage mécanique. Ces capteurs relèvent la surface réelle des semelles et de l’âme avant d’amorcer l’arc. Pour les trous de boulons ronds, un groupe de charpentiers expérimentés sur Practical Machinist s’est prononcé en faveur du perçage mécanique. Ils ont souligné que l’on perce un trou plus vite qu’on ne le découpe thermiquement 9 fois sur 10, avant même de compter le temps d’ébavurage. Le perçage mécanique évite également l’écrouissage thermique de la zone affectée thermiquement (HAZ) autour des trous. Une fois le grugeage et le perçage terminés, des cellules de soudage automatisées fixent rapidement les accessoires. Selon Lincoln Electric, le soudage semi-automatique prenait 40 minutes par collerette de poutre, soit 1 heure et 20 minutes par poutre pour les deux extrémités. L’atelier a utilisé le procédé MAG pulsé (GMAW-P) avec un rendement de transfert de métal de 98 pour cent.
Pourquoi une poutre en acier comporte-t-elle parfois une tôle soudée sous sa semelle inférieure ?
Une tôle d’acier plate soudée sous la semelle inférieure d’une poutre accroît la résistance à la flexion, répartit les charges d’appui concentrées sans voilement local de l’âme ou sert d’assise de boulonnage. Selon le cheminement des efforts, les ingénieurs désignent cette pièce sous le nom de semelle additionnelle, plaque d’appui ou platine d’attache inférieure.
| Procédé thermique / mécanique | Domaine principal de pièces | Capacité de chanfrein et de contour | Temps de cycle et qualité d’arête | Aptitude aux trous de boulons et joints soudés |
|---|---|---|---|---|
| Cellule robotisée de grugeage plasma 6 axes | Profilés standards de charpente métallique dans les ateliers de 20–150 personnes | Chanfreins de soudage 3D, grugeages d’âme, trous d’accès parasismiques, découpes HSS et tôles | Réduction de 94 pour cent du temps de cycle sur géométrie répétitive vs. coupe manuelle | Utilisé pour grugeages, chanfreins et découpes ; les trous coupés thermiquement suivent les codes applicables |
| Oxycoupage CNC automatisé (GS-4000) | Épaisseur d’oxycoupage de 6–100 mm sur une largeur de 80–3 200 mm | Refendage droit de bandes et préparation de chanfreins sur tôles fortes de poteaux et de ponts | Taux de chute maintenu sous 1.5 pour cent ; exige un décrassage des scories avant l’accostage | Destiné au refendage de bandes de tôle et aux chanfreins épais plutôt qu’aux trous de boulons finis |
| Perceuse carbure à 3 broches + fraisage sur axe auxiliaire | Profilés laminés et poutres en H soudées (âme 6–32 mm, semelle 6–40 mm) | Trous de boulons ronds, fraisurages, trous taraudés, traçage 4 axes, trous oblongs fraisés | Perce plus vite que la coupe thermique 9 fois sur 10 ; 30 à 50 pour cent plus rapide que le HSS | Trous de boulons percés mécaniquement sans scories thermiques ni zone affectée thermiquement |
Manutention et mesure de longueur : avance par galets presseurs vs. chariot à pince et convoyeurs transversaux
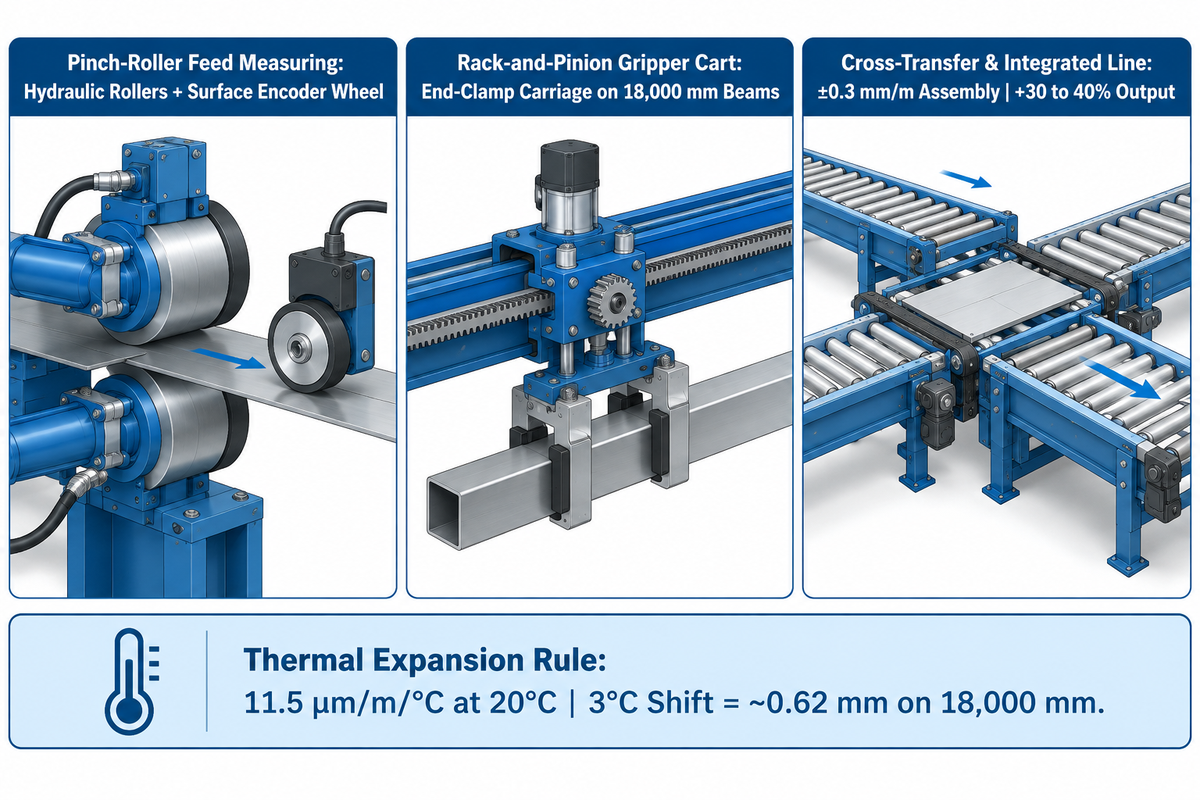
En conditions réelles, le taux d’utilisation d’une ligne de poutrelles dépend directement de la manutention. Séparer la scie à ruban et la perceuse CNC par des systèmes de manutention intermédiaires et des tables de transfert transversal augmente la productivité de 30 à 35 pour cent. Aubrik indique que sa ligne intégrée à 5 machines pour poutres en H accroît le débit de 30 à 40 pour cent par rapport à la fabrication manuelle tout en mobilisant 1 à 2 opérateurs et en garantissant une précision de ±0,5 mm.
Même la perceuse à trois broches ou la soudeuse à portique bifil la plus rapide reste à l’arrêt si elle doit attendre qu’un pont roulant charge chaque barre. The Fabricator montre comment les convoyeurs tampons libèrent la capacité de perçage. Dissocier la scie à ruban et la perceuse grâce à un investissement mesuré en manutention procure un gain de productivité de 30 à 35 pour cent. Sur la ligne de production de poutres en H à 5 machines d’Aubrik, le flux mécanisé sur rouleaux supprime les manutentions individuelles au pont roulant entre la découpe, l’assemblage, le soudage, le redressage et le grenaillage. Cette intégration évite les défauts d’alignement à l’accostage, où chaque reprise de soudure manuelle peut coûter jusqu’à 3 heures par poutre. Seulement 1 à 2 opérateurs obtiennent un débit de 30 à 40 pour cent supérieur à la fabrication manuelle sur des poutres allant jusqu’à 18 000 mm de long. Les ingénieurs qui conçoivent un nouveau hall peuvent aligner les hauteurs de convoyeurs à l’aide de notre guide sur l’implantation d’atelier de charpente métallique et le dimensionnement des portées de ponts roulants.
Le second choix déterminant en matière de manutention concerne l’architecture de mesure de longueur. Les lignes CNC de poutrelles utilisent deux mécanismes de positionnement concurrents pour indexer les barres de grande longueur à travers la perceuse et la scie :
- Les systèmes de mesure à galets presseurs associent des rouleaux d’entraînement hydrauliques et une roue codeuse de mesure. La roue de mesure peut patiner en présence de calamine épaisse ou de semelles humides. Ces systèmes d’entraînement exigent également de l’espace et des tables à rouleaux pour supporter les poutrelles entrantes.
- Les chariots à pince servomotorisés à pignon et crémaillère brident l’extrémité arrière de la poutrelle et circulent sur une crémaillère hélicoïdale de précision, de sorte que la calamine de surface ne peut provoquer aucun glissement de roue. La répétabilité réelle de positionnement dépend néanmoins du serrage des mors, du jeu mécanique et de la température de l’atelier. Avec la dilatation thermique standard de l’acier (~11,5 µm/m/°C à une température de référence de 20°C), un écart de température de 3°C dans l’atelier sur une poutre de 18 000 mm modifie la longueur d’environ ~0,62 mm. Les lignes de haute précision appliquent donc une compensation de température ambiante.
| Sous-système de manutention / mesure | Mécanisme de positionnement | Précision et sensibilité à l’état de surface | Exigence de convoyeur et d’implantation | Productivité et impact en atelier |
|---|---|---|---|---|
| Mesure par avance à galets presseurs | Rouleaux moteurs hydrauliques + roue codeuse en contact avec la surface | Sensible à la calamine non adhérente, à l’huile ou au givre sur la surface de la poutrelle | Exige un support complet par table à rouleaux d’entrée sur toute la longueur de la poutre (sans rail de chariot) | Avance continue au défilé sans temps d’arrêt pour le retour du chariot |
| Chariot à pince pignon-crémaillère | Chariot de bridage arrière hydraulique entraîné sur crémaillère hélicoïdale | Supprime le patinage de roue en surface ; nécessite une compensation thermique sur les poutres de 18 000 mm | Exige un support d’entrée ainsi que la course du chariot le long de la table d’entrée | Indexage mécanique positif pour les poteaux lourds et les barres brutes calaminées |
| Tampon de transfert transversal et ligne intégrée | Convoyeurs intermédiaires + alignement par vision laser sur automate Siemens | Précision d’assemblage de ±0,3 mm/m et précision finie de ±0,5 mm sur les lignes Aubrik | Stocke en tampon les barres entre les postes de sciage, perçage, grugeage et soudage | The Fabricator indique +30 à 35 pour cent de gain en dissociant scie et perceuse ; la ligne Aubrik ajoute +30 à 40 pour cent vs. manuel |
Automatisation du BIM à l’atelier : post-traitement Tekla DSTV (NC1) et IFC4 et marquage sur 4 faces
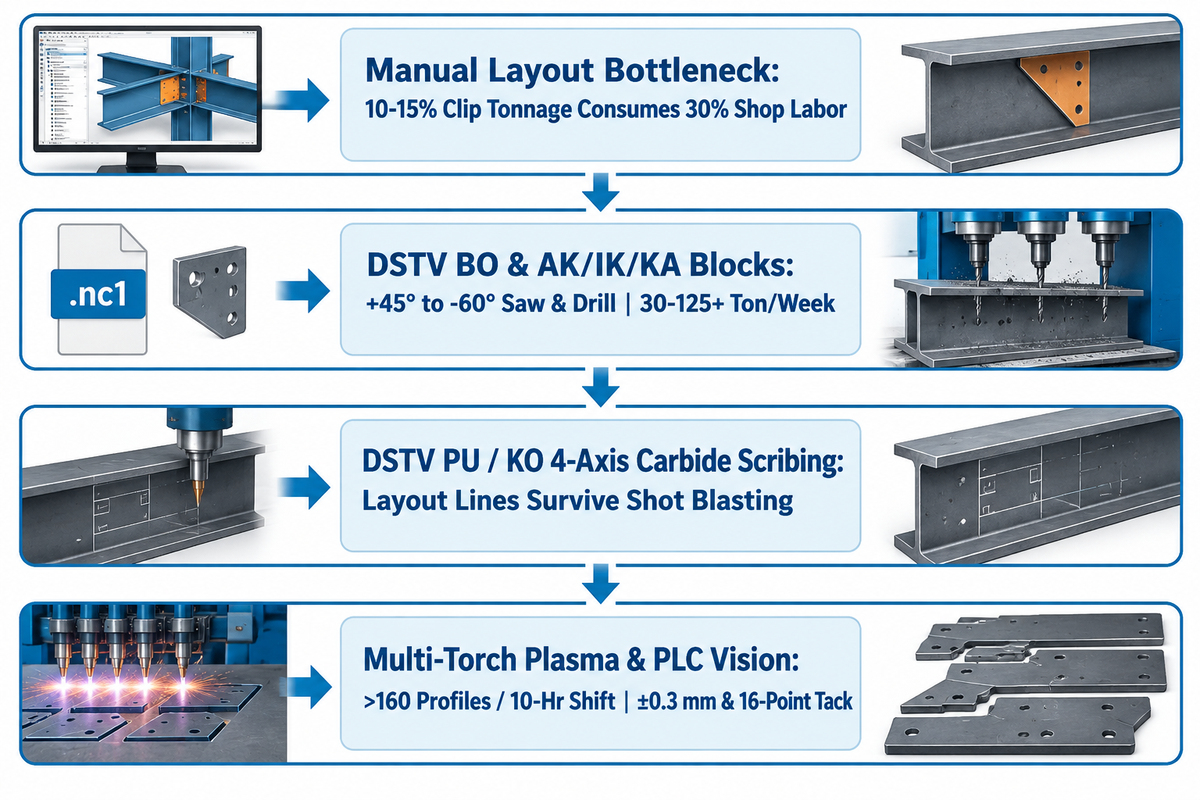
L’automatisation du BIM à l’atelier exporte les modèles 3D d’exécution depuis Tekla Structures ou SDS2 directement sous forme de fichiers machines DSTV (.nc1) et IFC4. The Fabricator rapporte qu’un système de traçage plasma multitorche peut tracer plus de 160 profilés au cours d’un poste de 10 heures.
Dans les ateliers de charpente traditionnels, les monteurs qualifiés passent des heures au cordeau, à l’équerre, au pointeau et au marteau. D’après The Fabricator, les petites pièces secondaires telles que les cornières d’attache et les goussets ne représentent généralement que 10 à 15 pour cent du tonnage total d’un charpentier, mais absorbent jusqu’à 30 pour cent des heures de main-d’œuvre en atelier. Les lignes de poutrelles modernes suppriment le traçage manuel en reliant directement les logiciels de dessin 3-D CAD (Tekla Structures, Advance Steel ou SDS2) à la commande numérique via des fichiers DSTV (.nc1) ou IFC4. Sur les lignes de la voie B, le poste d’assemblage HG-1500 d’Aubrik associe un automate Siemens à un positionnement par vision laser (±0,3 mm) et à un pointage automatique en 16 points.
Au sein d’un fichier DSTV .nc1, des blocs ASCII distincts pilotent chaque poste de la ligne automatisée. Le bloc « ST » définit l’en-tête du profilé et la nuance d’acier, tandis que « BO » précise les coordonnées et diamètres des trous de boulons. Les blocs « AK » et « IK » définissent les grugeages extérieurs et découpes intérieures, et « KA » programme les angles de chanfrein de préparation au soudage. Les repères d’identification des pièces sont frappés via « SI », et « PU » ou « KO » commande le traçage sur 4 axes pour les attaches soudées. Comme le souligne The Fabricator, confier le traçage sur 4 axes à une installation de perçage allonge le temps de cycle de la perceuse. The Fabricator indique que des systèmes de marquage plasma multitorches peuvent tracer plus de 160 profilés en un seul poste de 10 heures.
| Bloc DSTV / Sous-système de commande | Axe machine / Outil exécuté | Résultat du procédé et tenue au grenaillage | Impact sur l’assemblage aval et la capacité |
|---|---|---|---|
| Blocs BO et AK / IK / KA | Perceuse CNC à 3 broches, scie d’onglet +45° à -60° et grugeuse plasma | Trous de boulons débouchants, boutonnières, grugeages et chanfreins de soudage | Supprime la saisie manuelle de coordonnées au pupitre dans les ateliers de 30–125+ tonnes/semaine |
| Traçage carbure 4 axes PU / KO | Outil rotatif de gravure au carbure intégré à la ligne de perçage CNC | Lignes de traçage fraisées restant visibles après le grenaillage | Repère l’emplacement des taquets et raidisseurs sur la pièce principale (ajoute du temps au cycle de perçage) |
| Traçage plasma multitorche et vision automate | Marqueur de traçage plasma autonome + automate à vision laser Aubrik HG-1500 | >160 profilés par poste de 10 heures ; positionnement d’assemblage par vision laser à ±0,3 mm | Décharge la perceuse du traçage et automatise le pointage en 16 points |
Préparation de surface et contrôle des soudures : grenaillage au défilé, primaire d’atelier et CND
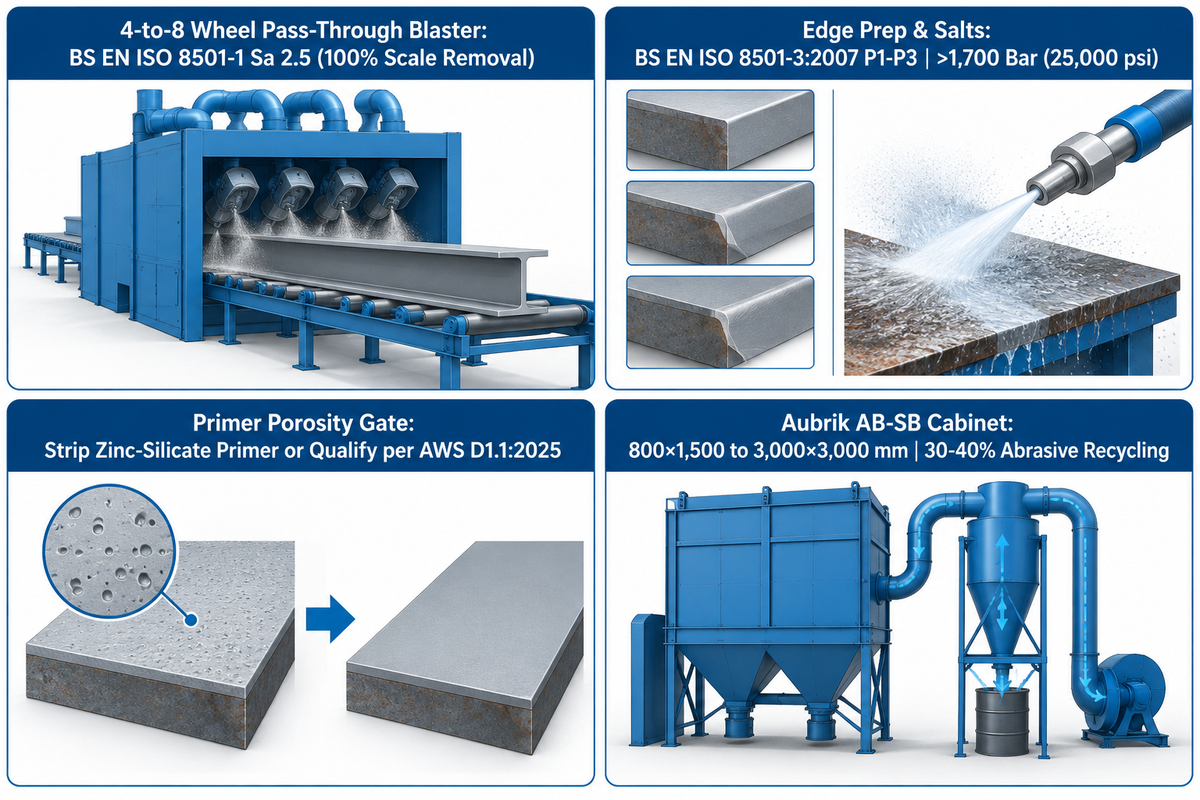
Les grenailleuses à rouleaux au défilé en ligne utilisent 4 à 8 turbines centrifuges pour décaper les poutres de charpente métallique au degré BS EN ISO 8501-1 Sa 2.5 (jusqu’à 100 pour cent d’efficacité d’élimination de la calamine et de la rouille). Les degrés distincts P1 à P3 de la norme BS EN ISO 8501-3 régissent les cordons de soudure, les arêtes de coupe et les défauts de surface, qui peuvent nécessiter un meulage avant mise en peinture.
Avant le soudage d’angle, les opérateurs éliminent les scories de coupe, la rouille non adhérente, la calamine friable et les polluants de surface. La calamine fortement adhérente ne peut subsister que lorsque le code de soudage applicable l’autorise. La préparation avant revêtement exige en revanche un décapage par projection d’abrasif jusqu’au degré de soin et au profil de rugosité prescrits. Le référentiel technique de préparation de surface du Steel Construction Institute (SCI) détaille la conception des grenailleuses au défilé. Les cabines automatiques disposent 4 à 8 turbines centrifuges autour du convoyeur et atteignent jusqu’à 100 pour cent d’efficacité pour éliminer la calamine et la rouille. La norme BS EN ISO 8501-1 définit les degrés de décapage à l’abrasif Sa 1, Sa 2, Sa 2.5 et Sa 3. Par ailleurs, la norme BS EN ISO 8501-4 traite du décapage à l’eau haute pression, où l’ultra-haute pression au-dessus de 1 700 bar (25 000 psi) élimine les sels solubles. Les cordons de soudure et arêtes coupées sont préparés aux degrés P1, P2 ou P3 selon BS EN ISO 8501-3:2007, et la rugosité est évaluée selon BS EN ISO 8503-1. La grenailleuse AB-SB d’Aubrik traite des pièces de 800×1 500 à 3 000×3 000 mm avec une économie de 30 à 40 pour cent grâce au recyclage d’abrasif. Vous pouvez comparer le dimensionnement des grenailleuses à turbines dans notre guide grenaillage au défilé vs. sablage pour les profilés de charpente métallique.
Un piège qualité critique survient lorsque les ateliers grenaillent les tôles brutes et appliquent un primaire d’atelier pré-construction soudable avant le soudage à l’arc submergé des poutres en H reconstituées. L’audit des 25 problèmes de fabrication en charpente métallique de Strategic Steel et les travaux de métallurgie du soudage documentent ce risque. Souder par-dessus un primaire d’atelier inorganique au silicate de zinc vaporise le zinc dans le bain de fusion. Ce gaz piégé forme des soufflures vermiculaires à la racine, en particulier sur le second côté des soudures d’angle âme-semelle bilatérales ou à grande vitesse en SAW mécanisé. Même une fine couche de primaire soudable n’élimine pas nécessairement la porosité. Les lignes SAW tandem à grande vitesse doivent décaper le primaire sur la piste de soudage âme-semelle avant l’assemblage. À défaut, l’atelier doit qualifier le mode opératoire de soudage sur tôle prépeinte selon le code de soudage des charpentes en acier AWS D1.1:2025. Aubrik annonce une filtration des poussières de 99,5 % sur ses unités AB-SB dotées d’enceintes fermées et de dépoussiéreurs à cartouches. Toutefois, un captage insuffisant ou un défaut d’entretien des filtres peut encore exposer les opérateurs à des niveaux supérieurs aux limites de l’OSHA.
Les poutres en acier reçoivent-elles un primaire avant la livraison ?
Les poutres de charpente métallique ne reçoivent un primaire en atelier avant expédition que si le cahier des charges anticorrosion du projet le prescrit. Les surfaces de frottement des assemblages précontraints restent non revêtues ou reçoivent un système qualifié pour le coefficient de frottement requis. L’acier devant recevoir une protection incendie peut utiliser un primaire compatible, et les zones de soudage sur chantier exigent des surfaces propres au soudage. L’acier destiné à la galvanisation à chaud reste non peint afin que le zinc en fusion puisse adhérer.
À faire
- Grenaillez les profilés de charpente au degré BS EN ISO 8501-1 Sa 2.5 dans une grenailleuse au défilé de 4 à 8 turbines et préparez les arêtes de soudure selon BS EN ISO 8501-3 P1–P3.
- Éliminez le primaire pré-construction au silicate de zinc sur les pistes de soudage SAW bilatéral à grande vitesse ou qualifiez le mode opératoire sur matériau revêtu selon AWS D1.1:2025.
- Réalisez les contrôles par ultrasons (UT) et par magnétoscopie (MT) aux fréquences du Chapitre N de l’AISC 360-22 et évaluez les soudures selon les critères de la Clause 8 de l’AWS D1.1:2025.
À éviter
- Ne considérez pas une fine couche de primaire d’atelier soudable comme une garantie inconditionnelle contre les soufflures vermiculaires lors du soudage SAW tandem bilatéral à grande vitesse.
- N’appliquez pas de primaire alkyde non vérifié sur les surfaces de contact des boulons précontraints ou sur les poutres destinées au flocage coupe-feu sans valider la qualification du revêtement.
- Ne laissez pas des trous de boulons découpés thermiquement présentant de fortes scories ou des défauts d’arête non ébavurés passer à l’assemblage final sans vérification de conformité au code.
Tolérances dimensionnelles et codes de construction : conformité AISC 303, AWS D1.1, ASTM A6 et EN 1090
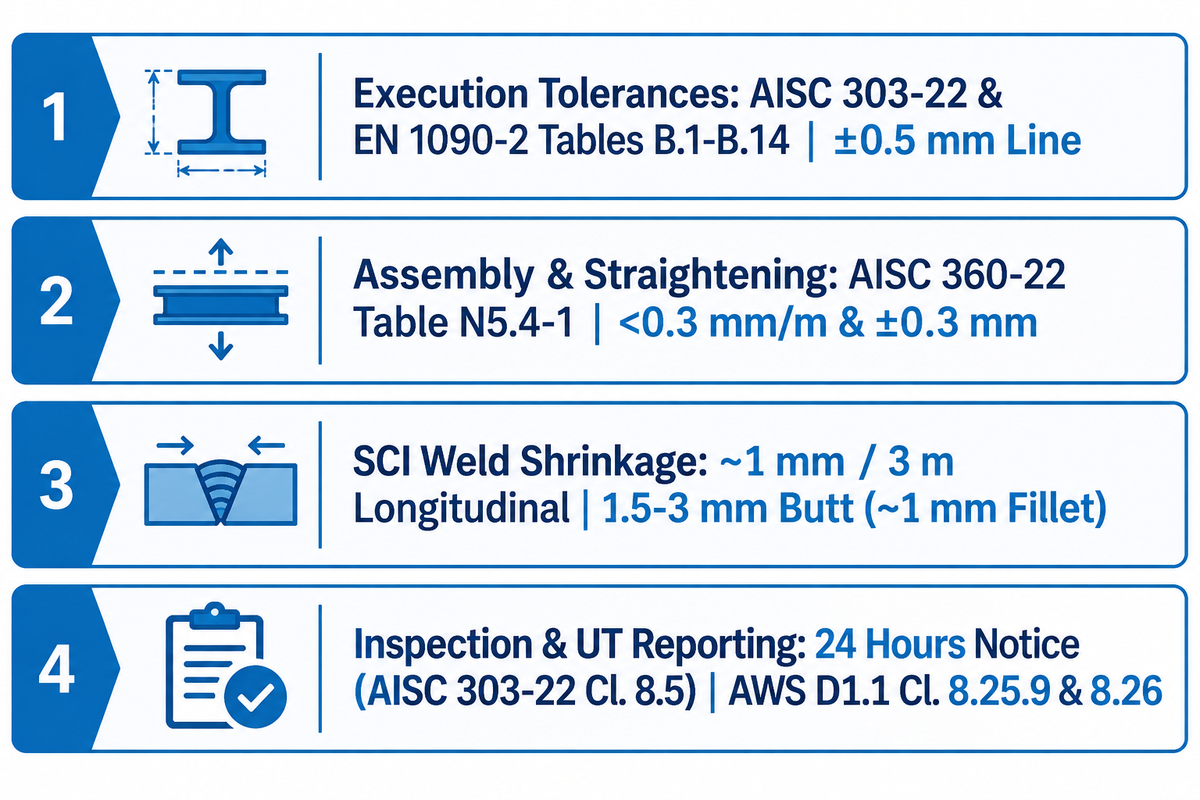
Pour la construction métallique nord-américaine, les normes AISC 303-22 et AWS D1.1:2025 fixent les tolérances de fabrication, tandis que le Chapitre N de l’AISC 360-22 encadre le contrôle qualité et l’assurance qualité. Le Chapitre N régit le contrôle et l’assurance qualité. Pour la charpente métallique européenne, les Tableaux B.1-B.14 de l’Annexe B de la norme BS EN 1090-2 définissent les tolérances essentielles et fonctionnelles de fabrication. Le Steel Construction Institute estime le retrait de soudage à environ 1 mm par tranche de 3 m longitudinalement et de 1.5 à 3 mm transversalement pour les soudures bout à bout.
Une erreur d’ingénierie courante consiste à supposer que les tolérances brutes de laminage de la norme ASTM A6/A6M suffisent à respecter les tolérances finales de montage sur chantier. Comme le rappelle AWS Inspection Trends (août 2025) à propos de l’inspection selon l’AISC 360 Chapitre N et l’AWS D1.1, la maîtrise de la qualité relève de deux codes complémentaires. L’AWS D1.1:2025 précise comment conduire les contrôles et fixe les critères d’acceptation des assemblages soudés (y compris le marquage des défauts UT refusés selon la Clause 8.25.9 et les procès-verbaux selon la Clause 8.26). Le Chapitre N de l’AISC 360-22 détaille la fréquence requise des contrôles dans les Tableaux N5.4-1 et N5.6-1. En outre, la Clause 8.5 de l’AISC 303-22 impose au fabricant et au monteur de garantir l’accès et un préavis d’au moins 24 heures pour les inspections indépendantes.
Pour les projets européens, le guide d’ingénierie sur la précision de fabrication de l’acier du Steel Construction Institute précise les écarts admissibles dans les Tableaux B.1 à B.14 de l’Annexe B de la norme BS EN 1090-2:2018. Lorsqu’elle est prescrite, la norme BS EN ISO 13920:1997 fournit les tolérances générales des constructions soudées. Le SCI indique en outre que les ateliers soudant des poutres reconstituées doivent anticiper le retrait thermique lors de la découpe et de l’assemblage. Le retrait longitudinal est d’environ 1 mm pour 3 m de cordon. Le retrait transversal varie entre 1,5 mm et 3 mm pour les soudures bout à bout en V simple, et avoisine 1 mm pour les soudures d’angle bilatérales jusqu’aux trois quarts de l’épaisseur de la tôle.
| Critère qualité / dimensionnel | Disposition des codes nord-américains (AISC / AWS) | Disposition des normes européennes (BS EN / SCI) | Capacité de la ligne de poutres en H Aubrik et maîtrise en atelier |
|---|---|---|---|
| Tolérances de fabrication et d’exécution | Tolérances de fabrication selon AISC 303-22 et AWS D1.1:2025 | BS EN 1090-2:2018 Annexe B Tableaux B.1 à B.14 (essentielles et fonctionnelles) | Précision dimensionnelle finie de ±0,5 mm sur les poutres en H à travers la ligne à 5 machines |
| Assemblage âme-semelle et redressage | Vérification de l’accostage avant soudage selon le Tableau N5.4-1 de l’AISC 360-22 | Contrôle de la production en usine (CPU) selon BS EN 1090-2 et BS EN ISO 13920:1997 | Perpendicularité <0,3 mm/m sur HG-1500 ; précision de redressage ±0,3 mm sur HYJ-40 |
| Surlongueur de retrait de soudage (Estimée) | Anticiper la contraction thermique lors du dessin d’exécution et de l’assemblage | Estimation SCI : ~1 mm pour 3 m en long ; 1,5–3 mm en travers bout à bout (~1 mm en angle) | Programmer la surlongueur de retrait dans l’oxycoupage CNC de bandes sur GS-4000 |
| Préavis d’inspection et rapport de défauts UT | Préavis minimal de 24 heures (AISC 303-22 Clause 8.5) ; AWS D1.1 Clauses 8.25.9 et 8.26 | Plan d’inspection CPU approuvé et contrôles de montage à blanc lorsque prescrits | Rapports d’inspection d’audit, certificats ISO 9001 et CE fournis sur demande |
Dimensionner une ligne de poutrelles pour 500 à 1 500 tonnes/mois : calcul de temps de cycle, utilités, TCO et perspectives 2026
Dimensionner une ligne de poutrelles de charpente métallique impose d’équilibrer le temps de cycle de chaque poste pour la découpe, l’assemblage, le soudage SAW à portique, le redressage et le perçage, au lieu de se focaliser uniquement sur la vitesse maximale des broches. L’American Welding Society prévoit une pénurie de 360 000 soudeurs aux États-Unis d’ici 2027, alors que la fabrication conventionnelle consomme en moyenne 15 à 45 heures de main-d’œuvre d’atelier par tonne. Dans la fabrication traditionnelle, 1 à 4 heures d’atelier par tonne sont consacrées à la manutention. À l’inverse, une ligne intégrée Aubrik à 5 machines pour poutres en H fonctionne avec 1 à 2 opérateurs et accroît le débit de 30 à 40 pour cent par rapport au travail manuel.
Lorsque les ingénieurs méthodes évaluent le retour sur investissement et les budgets d’équipement pour réduire les coûts salariaux, le premier moteur en 2026–2027 est la pénurie de main-d’œuvre. Selon l’analyse des données sur l’emploi de l’American Welding Society (AWS) par AGT Robotics, les États-Unis feront face à un manque d’environ 360 000 soudeurs d’ici 2027. L’âge moyen d’un soudeur avoisine 55 ans aux États-Unis et dépasse 45 ans dans l’Union européenne. L’Europe affronte un déficit de plus de 200 000 soudeurs d’ici 2030, et une seule cellule robotisée de soudage de poutres peut remplacer jusqu’à trois soudeurs manuels sur des tâches répétitives de charpente. Dans les ateliers conventionnels, le référentiel des coûts de fabrication métallique 2026 de SteelFlo AI montre qu’une ossature boulonnée simple demande 15 à 20 heures/tonne et qu’un ouvrage de complexité moyenne exige 20 à 30 heures/tonne. Le soudage complexe de poutres reconstituées requiert 30 à 45 heures/tonne. À titre d’exemple, un projet moyen de 100 tonnes à 25 heures/tonne et un taux horaire chargé de $75/hr représente $187 500 de main-d’œuvre d’atelier. Le coût total de l’acier de charpente posé varie de $4 000 à $6 500/tonne, soit $2,00 à $3,25 par livre.
Parallèlement, les innovations de soudage apparues en 2025-2026, telles que la méthode rationnelle de soudage de poutres en H reconstituées « smarTABH » de JFE Steel et le soudage à l’arc submergé tandem AC/DC double arc, réduisent les retouches manuelles. Les acheteurs qui comparent les devis d’équipements et les puissances installées peuvent consulter nos guides sur comment comparer les devis et essais de production des machines de fabrication de poutres en H et sur les critères de sélection des machines de soudage automatisées.
Équilibrage du temps de takt d’une ligne de poutres en H à 5 postes et du perçage aval (Exemple chiffré illustratif)
Équilibrez les cinq postes de production de la voie B et le poste de perçage aval, comme illustré dans l’Exemple chiffré illustratif ci-dessous, afin d’éviter d’acquérir un poste à grande vitesse qui affame ou engorge les travées suivantes. Rappelez-vous que la voie A (ligne de perçage-sciage de profilés laminés) et la voie B (ligne de poutres en H reconstituées à partir de tôles) possèdent des enveloppes de temps de takt distinctes, sauf si elles partagent un hall de finition commun :
- Supposons un objectif de production mensuelle de 1 000 tonnes métriques/mois de poutres en H reconstituées (voie B) avec assemblages d’extrémité percés, pour ce calcul d’exemple.
- Mix de pièces représentatif (hypothèse illustrative) : 2 000 poutres/mois, avec un poids moyen de 500 kg/poutre, des longueurs de 12 m, 48 m de cordon de soudure d’angle et 24 trous de boulons.
- Temps d’ouverture effectif supposé : 20 000 minutes effectives de production/mois, en deux équipes.
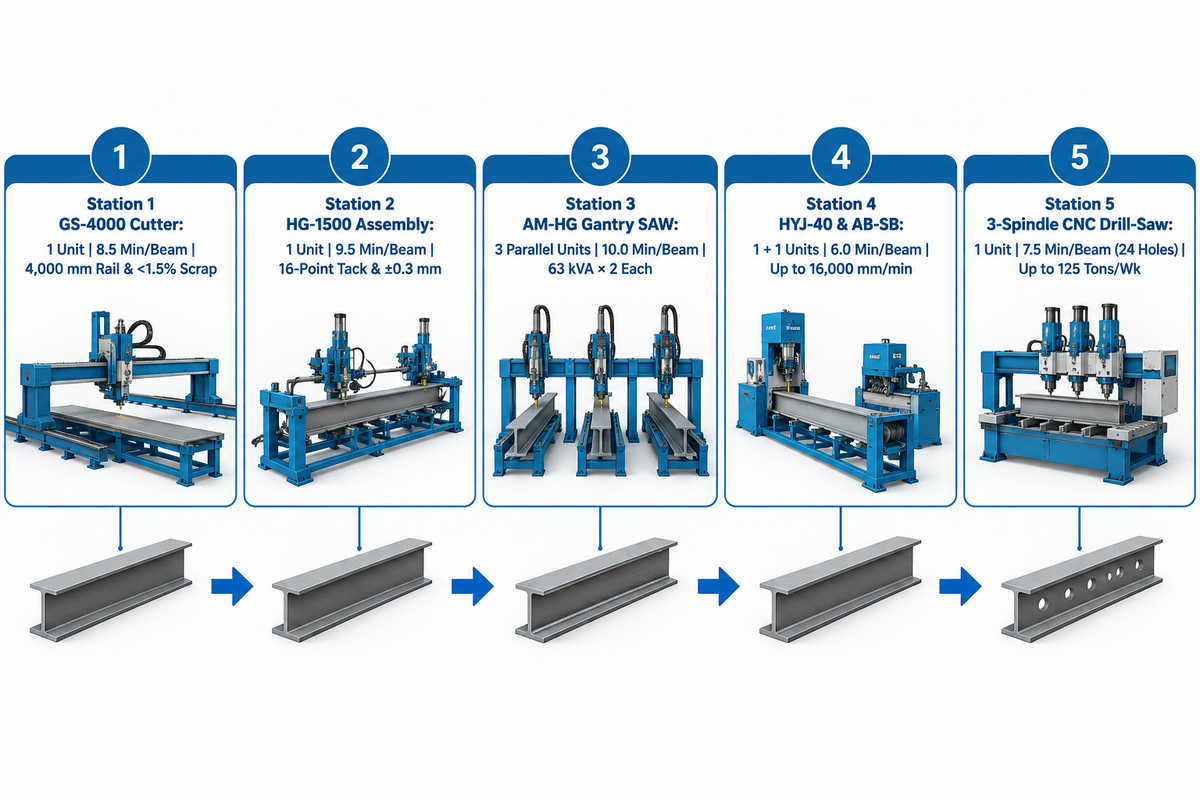
- Temps de takt requis (calcul d’exemple) : 20 000 minutes effectives/2,000 poutres = 10.0 minutes/poutre finie de 12 m.
| Poste et unité d’équipement | Base de cycle supposée (Poutre de 12 m) | Unités pour un takt ≤10.0 min | Cadence takt équilibrée | Capacité nominale vérifiée du poste Aubrik |
|---|---|---|---|---|
| 1. Oxycoupeuse CNC de bandes (GS-4000) | Équivalent 8.5 min/poutre (lot multibande) | 1 portique de refendage de bandes | 8.5 min/poutre (illustratif) | Voie de 4 000 mm ; largeur 80–3 200 mm ; épaisseur 6–100 mm ; chute <1.5 pour cent |
| 2. Assembleuse de poutres en H (HG-1500) | 9.5 min/poutre (centrage + pointage en 16 points) | 1 machine d’assemblage | 9.5 min/poutre (illustratif) | Âme 200–1 500 mm (6–32 mm) ; semelle 150–600 mm ; vision laser automate ±0,3 mm |
| 3. Portique de soudage SAW (AM-HG) | À 800 mm/min supposés, 48 m de cordons = 60 min-cordon (30 min pour 2 cordons simultanés) | 3 portiques de soudage double torche en parallèle | Base de 10.0 min/poutre de temps d’arc avant retournement | 63 kVA × 2 par machine ; 200–1 000 A ; hauteur de poutre 200–2 500 mm ; longueur jusqu’à 18 000 mm |
| 4. Redresseuse de semelles (HYJ-40) et Grenailleuse (AB-SB) | 6.0 min/poutre en redressage et grenaillage au défilé | 1 redresseuse + 1 grenailleuse | 6.0 min/poutre (illustratif) | HYJ-40 jusqu’à 16 000 mm/min (semelle 200–800 mm, 6–40 mm) ; AB-SB jusqu’à 3 000×3 000 mm |
| 5. Ligne aval CNC de perçage-sciage à 3 broches | 7.5 min/poutre supposés (24 trous au carbure + coupe d’extrémité) | 1 ligne de perçage-sciage | À 500 kg/poutre et 7.5 min de cycle, le débit théorique est de 160 tonnes métriques pour 40 heures | Repère perceuse ATC à 3 broches : jusqu’à 125 tonnes par semaine de 40 h (The Fabricator) |
Choisir un fabricant d’équipements de ligne de poutrelles : panorama des constructeurs, lignes clés en main et liste FAT
Les constructeurs mondiaux de lignes de poutrelles se spécialisent selon la filière de production retenue. Les équipementiers européens, nord-américains et turcs (Voortman, Peddinghaus, Ficep, Geka et Bendmak) se concentrent sur les lignes CNC de perçage-sciage-grugeage de profilés de la voie A. De son côté, Wuxi ABK Machinery (Aubrik) conçoit des lignes clés en main à 5 postes de la voie B pour le refendage, l’assemblage, le soudage SAW à portique, le redressage et le grenaillage de poutres en H reconstituées, assorties d’une garantie gratuite de 1 an et de plus de 80 lignes sur mesure livrées.
Lors de la rédaction d’un cahier des charges de consultation (RFQ), les acheteurs doivent aligner le cœur de métier du fournisseur sur leur filière principale de charpente métallique. Ne demandez pas à des constructeurs de perceuses de profilés de chiffrer des équipements de soudage de poutres reconstituées sur mesure, ni l’inverse :
- Les constructeurs OEM de lignes CNC de perçage-sciage et de grugeage de profilés de la voie A comprennent Voortman (lignes de perçage V630/V633 et cellule robotisée de grugeage plasma V807) et Peddinghaus (lignes de perçage PCD et PeddiWriter). Parmi les autres fournisseurs européens et turcs figurent Ficep (lignes CNC à 3 broches et axe auxiliaire Valiant), Geka (lignes de perçage-sciage GK DSB avec coupe d’onglet de +45° à -60°) et Bendmak (lignes multibroches B3DL). Lors de l’examen de brochures de distributeurs régionaux tels que Mac-Tech ou Akyapak, les acheteurs doivent vérifier les puissances de broches et les capacités d’onglet directement sur les fiches d’essais officielles de l’usine.
- Pour la production clé en main de poutres en H reconstituées de la voie B, les ingénieurs en lignes de production de charpentes en acier pour poutres en H de Wuxi ABK Machinery (Aubrik) fabriquent des lignes complètes à cinq postes. Le système associe les machines d’oxycoupage CNC GS-4000, les assembleuses hydrauliques HG-1500 et les soudeuses SAW à portique AM-HG-4000/5000/6000 aux redresseuses de semelles HYJ-40 et aux grenailleuses au défilé AB-SB (plus de 80 lignes sur mesure livrées). Le délai de livraison et le prix dépendent de la configuration et sont communiqués avec votre offre personnalisée. Chaque installation complète comprend le montage sur site, la mise en service, la formation des opérateurs et une garantie gratuite de 1 an avec pièces de rechange d’origine.
Liste de contrôle technique de consultation (RFQ) et de réception en usine (FAT) pour équipements de ligne de poutrelles
| Étape de vérification | Données obligatoires de consultation (RFQ) et d’inspection FAT | Norme de réception / Critère d’acceptation |
|---|---|---|
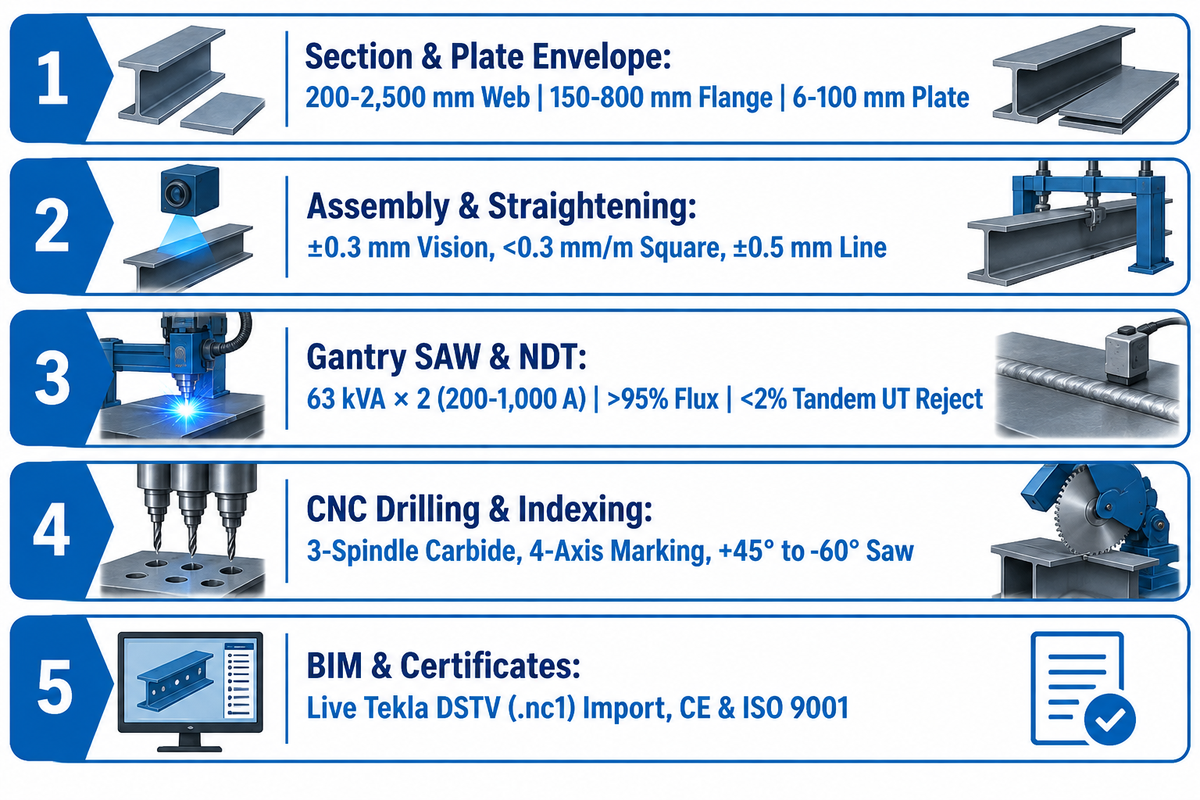
| 1. Gabarit de sections et de tôles | Vérifier la hauteur d’âme (200–1 500 mm sur HG-1500 ; 200–2 500 mm sur AM-HG), la largeur de semelle (assemblage 150–600 mm ; 200–800 mm sur HYJ-40) et l’épaisseur de tôle (6–100 mm sur GS-4000 ; âme 6–32 mm ; semelle 6–40 mm) | Effectuer un essai à pleine charge sur les nuances d’acier spécifiées par l’acheteur (A36, A572 Grade 50, A992 ou Q355) dans la plage d’épaisseur nominale de chaque poste |
| 2. Assemblage et redressage | Vérifier le positionnement par vision laser de la HG-1500 (±0,3 mm), la perpendicularité âme-semelle (<0,3 mm/m) et la précision de redressage de la HYJ-40 (±0,3 mm) | Précision dimensionnelle finie de ±0,5 mm sur les poutres en H des lignes intégrées Aubrik ; tolérances projet contrôlées selon les tableaux applicables AWS D1.1 ou BS EN 1090-2 |
| 3. Soudage SAW à portique et qualité CND | Vérifier la puissance de soudage de l’AM-HG (63 kVA × 2), la plage d’intensité (200–1 000 A), le suivi de joint et la récupération automatique de flux (>95 pour cent) | Pénétration à la racine vérifiée par macrographie ; acceptation UT selon les critères AWS D1.1 (Lincoln Electric indique <2 pour cent de taux de rebut UT en SAW tandem) |
| 4. Perçage CNC et indexage de longueur | Vérifier le perçage au carbure à 3 broches, le traçage sur 4 axes et le sciage d’onglet de +45° à -60° sur des longueurs complètes de poutres | Vérifier la répétabilité de positionnement de la machine et contrôler les tolérances de groupes de trous et de longueur de coupe selon la spécification AISC 303-22 ou BS EN 1090-2 |
| 5. Post-processeur BIM et certificats | Importation en direct du fichier test DSTV (.nc1) Tekla Structures de l’acheteur (blocs BO/AK/KA/SI/PU), puissance raccordée en kVA et plan d’implantation du hall | Aucune retouche manuelle de coordonnées au pupitre CNC ; documentation de conformité CE pour les machines et certification ISO 9001 du système qualité du fournisseur |
Synthèse des vérifications avant achat : Avant de signer un contrat d’acquisition, les acheteurs doivent valider quatre conditions propres au site avec leur ingénieur d’usine et le fournisseur d’équipements. Premièrement, vérifiez si votre carnet de commandes mensuel est dominé par des profilés laminés (voie A) ou par des poutres reconstituées soudées sur mesure (voie B). Deuxièmement, mesurez la longueur libre du hall sous le crochet du pont roulant afin d’y loger les bâtis des machines ainsi que les pleines longueurs de poutres en entrée et en sortie (jusqu’à 18 000 mm sur les lignes Aubrik AM-HG). Troisièmement, dimensionnez l’alimentation électrique triphasée à partir des puissances des postes retenus et du facteur de simultanéité, sachant que chaque poste SAW à portique Aubrik AM-HG affiche une puissance nominale de 63 kVA × 2. Quatrièmement, demandez un audit d’usine, des références clients sur les lignes de poutres en H ainsi que les certificats ISO 9001 et CE avant de procéder aux essais sur éprouvettes lors de la réception en usine (FAT).
Point essentiel à retenir
Adaptez votre investissement en ligne de poutrelles à votre matière première de départ. Déployez une ligne de perçage-sciage-grugeage au carbure à 3 broches avec convoyeurs de transfert transversal découplés pour les profilés laminés. Ou installez une ligne Aubrik à 5 postes de découpe, assemblage hydraulique, soudage SAW à portique, redressage et grenaillage pour les poutres en H reconstituées.
Vous projetez une ligne de production de poutres en H sur mesure ou la modernisation de votre ligne de charpente métallique ?
Transmettez votre gamme de sections de poutres, votre objectif de tonnage mensuel et les dimensions de votre hall à notre équipe d’ingénieurs. Découvrez les systèmes clés en main de lignes de production de charpentes en acier pour poutres en H de Wuxi ABK Machinery (Aubrik). Nos lignes couvrent des hauteurs de poutre de 200–2 500 mm, un soudage SAW à portique de 63 kVA × 2, un redressage de semelles de 6–40 mm et une garantie gratuite de 1 an.
Questions fréquemment posées
Peut-on assembler des poutres en acier par boulonnage ou par soudage ?
Oui, les poutres de charpente métallique peuvent être assemblées par des boulons de construction à haute résistance (p. ex. boulons A325/A490) ou par des soudures de structure exécutées selon la norme AWS D1.1. Dans la fabrication moderne sur ligne de poutrelles, les platines de cisaillement, les platines d’extrémité et les raidisseurs d’âme sont soudés en usine sous atmosphère contrôlée à l’arc submergé ou sous protection gazeuse.
Les monteurs sur chantier tirent parti des groupes de trous pré-percés en CNC pour assembler rapidement les ossatures de bâtiments sur site, sans dépendre de soudures sur chantier sensibles aux intempéries.
Les poutres en acier doivent-elles être soudées par un atelier certifié ?
Lorsque la réglementation applicable ou le marché de travaux exige une certification de fabrication reconnue, le soudage des poutres doit être confié à une usine certifiée. La certification de fabricant AISC aux États-Unis et la certification d’entreprise CSA W47.1 au Canada s’appliquent aux ateliers de charpente. Selon la norme BS EN 1090, les classes EXC2 à EXC4 définissent les exigences d’exécution pour les structures ou leurs composants.
En vertu du Chapitre N de l’AISC 360-22 (Clause N6), l’inspection d’assurance qualité peut être levée par l’autorité compétente pour les fabricants agréés. Le personnel de contrôle qualité interne réalise toutefois les essais non destructifs requis.
Qu’est-ce qu’une platine d’extrémité sur une poutre en acier ?
Une platine d’extrémité est une tôle d’acier plate soudée perpendiculairement à l’extrémité coupée de l’âme et des semelles d’une poutre afin de la boulonner sur un poteau ou une poutre porteuse. La norme AISC 358 couvre les assemblages parasismiques préqualifiés résistant au moment, y compris les assemblages par platine d’extrémité débordante, tandis que les assemblages simples travaillant au cisaillement sortent du champ de l’AISC 358.
Ces deux types d’assemblages reposent sur des coupes d’extrémité précises à la scie à ruban afin que la platine porte parfaitement contre le bout de la poutre. Les assemblages résistant au moment exigent en outre un chanfreinage des semelles pour des soudures bout à bout à pleine pénétration.
Quand un constructeur doit-il choisir une machine de poutres en H 3-en-1 plutôt que des postes séparés ?
Une machine intégrée 3-en-1 d’assemblage, de soudage et de redressage convient aux ateliers souhaitant réunir le pointage, le soudage à l’arc submergé et le redressage des semelles dans un seul châssis traversant. Des lignes séparées à cinq postes permettent en revanche de mener simultanément la découpe, l’assemblage, le soudage SAW à portique, le redressage et le grenaillage. Le débit global de la ligne reste limité par le poste le plus lent, le nombre de passes de soudage et le temps de manutention.
Quels types de profilés de charpente métallique une ligne CNC de poutrelles peut-elle usiner ?
Une ligne CNC de perçage-sciage traite les poutrelles en I et en H à larges ailes, les fers U standards et les cornières de charpente. Les postes intégrés de coupage plasma robotisé prennent également en charge les profils creux (HSS) carrés et rectangulaires, les plats et les poutres reconstituées soudées. Les têtes de perçage à trois broches usinent simultanément l’âme et les deux faces extérieures des semelles. Une torche plasma robotisée à 6 axes exécute les grugeages, découpes et chanfreins de soudage sur les quatre faces des profilés ouverts et tubulaires.
Cette configuration au défilé perce, taraude, fraisure, grave les repères de traçage et réalise les grugeages thermiques sur les barres sans nécessiter de retournement manuel au pont roulant entre les postes.
Comment les constructeurs métalliques professionnels répondent-ils à la demande tout en garantissant une fabrication irréprochable ?
Les constructeurs de charpente métallique à fort débit éliminent le traçage manuel au mètre ruban et les attentes de pont roulant en reliant directement les modèles 3D de dessin BIM aux lignes CNC automatisées via des fichiers DSTV (.nc1) et IFC4. Des convoyeurs de transfert transversal intermédiaires découplent la scie à onglet et la perceuse au carbure à trois broches, générant un gain de productivité de 30 à 35 pour cent selon The Fabricator.
Pour les poutres reconstituées soudées lourdes, les ateliers associent des assembleuses à vision laser pilotées par automate Siemens (positionnement à ±0,3 mm) à des portiques de soudage à l’arc submergé avec suivi de joint. Les redresseuses de semelles et grenailleuses au défilé en aval maintiennent une précision de ±0,5 mm sur la poutre en H finie.
Quel est le coût d’exploitation des consommables sur une ligne CNC de perçage et de coupage plasma ?
La répartition des coûts d’exploitation en consommables d’une ligne CNC de perçage et de grugeage plasma repose sur 4 grandes familles de pièces d’usure pour une semaine de 40 heures produisant 125 tonnes, tandis qu’un budget exact à la tonne nécessite un chiffrage du fournisseur d’outillage. Les montants précis exigent un devis du fournisseur d’outillage. Les exploitants suivent les dépenses relatives aux plaquettes de perçage amovibles en carbure, aux rubans de scie bimétal ou carbure, au lubrifiant synthétique MQL ainsi qu’aux tuyères et électrodes plasma.
À propos de ce guide d’ingénierie : Vérifié par l’équipe technique d’Aubrik Company (auteur principal : CYH). Ce guide s’appuie sur les normes AISC 360-22 Chapitre N, AISC 303-22, AWS D1.1:2025, BS EN 1090-2 Annexe B, BS EN ISO 8501-1, BS EN ISO 13920:1997 ainsi que sur les spécifications des lignes de production de poutres en H de Wuxi ABK Machinery (Aubrik).
Références et sources
- Code de soudage des structures en acier AWS D1.1/D1.1M:2025 (Structural Welding Code, Steel) American Welding Society (AWS)
- Maîtriser l’AISC 360-22 Chapitre N, l’AISC 303-22, l’AISC 341 et les Clauses 7 et 8 de l’AWS D1.1 en inspection de charpente métallique AWS Inspection Trends (août 2025)
- Précision de la fabrication en acier : tolérances de fabrication BS EN 1090-2:2018 Annexe B et BS EN ISO 13920:1997 Steel Construction Institute (SCI) / BCSA
- Préparation de surface des charpentes en acier : BS EN ISO 8501-1 Sa 2.5, BS EN ISO 8501-3:2007, BS EN ISO 8501-4:2020 et BS EN ISO 8503-1 Steel Construction Institute (SCI)
- Choix judicieux d’équipements en charpente métallique : lignes de poutrelles, perçage au carbure et manutention The Fabricator (Fabricators & Manufacturers Association)
- Automatisation du soudage de charpente métallique sur poutres ASTM A992 et ASTM A572 Grade 50 (SAW tandem AC/DC et GMAW-P) Lincoln Electric Application Engineering
- Pourquoi de plus en plus de constructeurs métalliques investissent-ils dans le soudage robotisé de poutres ? (Projections d’emploi AWS 2027) AGT Robotics
- Coupage plasma automatisé en charpente métallique : temps de cycle et qualité d’accostage en aval RBTX Automation
- Ce qui peut mal tourner en charpente métallique : 25 problèmes de fabrication et de montage (Contexte ASTM A6, AISC 358 et CSA W47.1) Strategic Steel
- Brevet CN103317278B : Procédé d’assemblage et de soudage de poutres en H et méthode anti-déformation (Référence ISO 9001 et GB/T 11263) Google Patents / CNIPA







