
Entre em contato com a Aubrik Company

(Última atualização em novembro de 2026 · Revisado pela equipe técnica da Aubrik Company)
Especificações rápidas de engenharia: fabricação de aço em linha de vigas
- Existem duas rotas de projeto para fábricas de estruturas metálicas. A Rota A utiliza linhas CNC de 3 cabeçotes de furação, serra e recorte para perfis laminados a quente. A Rota B emprega uma linha de 5 máquinas de corte, montagem, soldagem SAW de pórtico, desempeno e jateamento para vigas H soldadas (altura de alma de 200–2.500 mm, comprimento de 18.000 mm).
- As linhas de furação com metal duro de três cabeçotes processam até 125 toneladas por semana útil de 40 horas. Elas furam de 30 a 50 por cento mais rápido do que ferramentas de aço rápido enquanto executam cortes em meia-esquadria de +45° a -60°.
- A soldagem a arco submerso AC/DC de duplo arco eleva a deposição por cabeçote de 28 lb/hr para 55 lb/hr com arame de 3/16 de polegada. As máquinas de solda de pórtico Aubrik AM-HG fornecem potência de 63 kVA × 2 em uma faixa de corrente de 200–1.000 A.
- Separar a serra de fita em meia-esquadria e as estações de furação com transportadores intermediários de movimentação de materiais aumenta a produtividade em 30 a 35 por cento.
- Granalladoras de passagem contínua de 4 a 8 turbinas limpam estruturas de aço até o padrão BS EN ISO 8501-1 Sa 2.5. A qualidade de fabricação e as tolerâncias seguem as normas AISC 303-22, AISC 360-22 Capítulo N, AWS D1.1:2025 e BS EN 1090-2 Anexo B.
A fabricação de aço em linha de vigas é um fluxo automatizado de produção estrutural que coordena o transporte mecanizado por roletes com estações de usinagem CNC ou de soldagem de vigas de chapa. Nas oficinas tradicionais, os perfis de abas largas são movimentados entre postos isolados por pontes rolantes. Uma linha automatizada de perfis conecta a furação CNC multifuso, o corte com serra de fita em meia-esquadria e o recorte térmico robótico. Enquanto isso, uma linha pesada de vigas H soldadas sequencia o corte longitudinal de tiras de chapa, a montagem hidráulica, a soldagem a arco submerso, o desempeno de mesas e o jateamento com granalha.
De acordo com o referencial de equipamentos de fabricação estrutural da The Fabricator, um sistema de furação CNC de três cabeçotes com trocador automático de ferramentas impulsiona a produção semanal. Ele pode processar até 125 toneladas de aço estrutural em uma semana de trabalho de 40 horas. Para vigas soldadas pesadas maiores do que as bitolas comerciais de usina, os engenheiros utilizam montadoras hidráulicas combinadas com soldadoras de pórtico a arco submerso. Empresas que planejam construir um novo galpão podem avaliar os sistemas completos de linha de produção de estruturas de aço para vigas H da Wuxi ABK Machinery (Aubrik) para layouts industriais sob medida.
Resposta direta de engenharia : A linha de fabricação de vigas de aço possui dois fluxos principais de equipamentos. O Fluxo A reúne uma furadeira CNC multifuso, uma serra de fita em meia-esquadria e um sistema de corte a plasma CNC para perfis laminados. A Rota B coordena 5 estações de oxicorte, montagem hidráulica, soldagem de pórtico a arco submerso, desempeno de mesas e jateamento para vigas H soldadas. Na linha integrada de vigas H da Aubrik (altura de alma de 200–2.500 mm), de 1 a 2 operadores conduzem toda a linha com precisão dimensional final de ±0,5 mm.
Principais conclusões de engenharia (TL;DR)
- No orçamento de capital, diferencie as arquiteturas de máquinas pelas rotas A e B. A Rota A usina perfis laminados a quente em uma linha avançada de furação CNC de vigas. A Rota B fabrica vigas H soldadas a partir de chapas planas de aço ao longo de cinco estações coordenadas.
- Desacoplar a serra de fita em meia-esquadria e a furadeira de três cabeçotes com transportadores transversais intermediários aumenta a produtividade em 30 a 35 por cento.
- As almas das vigas estruturais são menos rígidas do que mesas sólidas de fresagem. Um usuário do Practical Machinist relata que o limite máx. de sua linha de furação é de 1.500 RPM usando pastilhas de metal duro estrutural. A rotação exata do fuso depende do diâmetro da broca, da velocidade de corte e da rigidez da fixação.
- Ao soldar chapas com primer em uma linha SAW de pórtico, mesmo uma camada fina de shop primer soldável de silicato inorgânico de zinco pode gerar porosidade vermicular na raiz durante a soldagem bilateral em alta velocidade. Para essa condição de soldagem, as fábricas devem remover o primer das faixas de solda ou qualificar os procedimentos de soldagem sobre o material revestido conforme a norma AWS D1.1:2025.
O que é fabricação de aço em linha de vigas? Linhas CNC de furação e serra vs. linhas de produção de vigas H soldadas
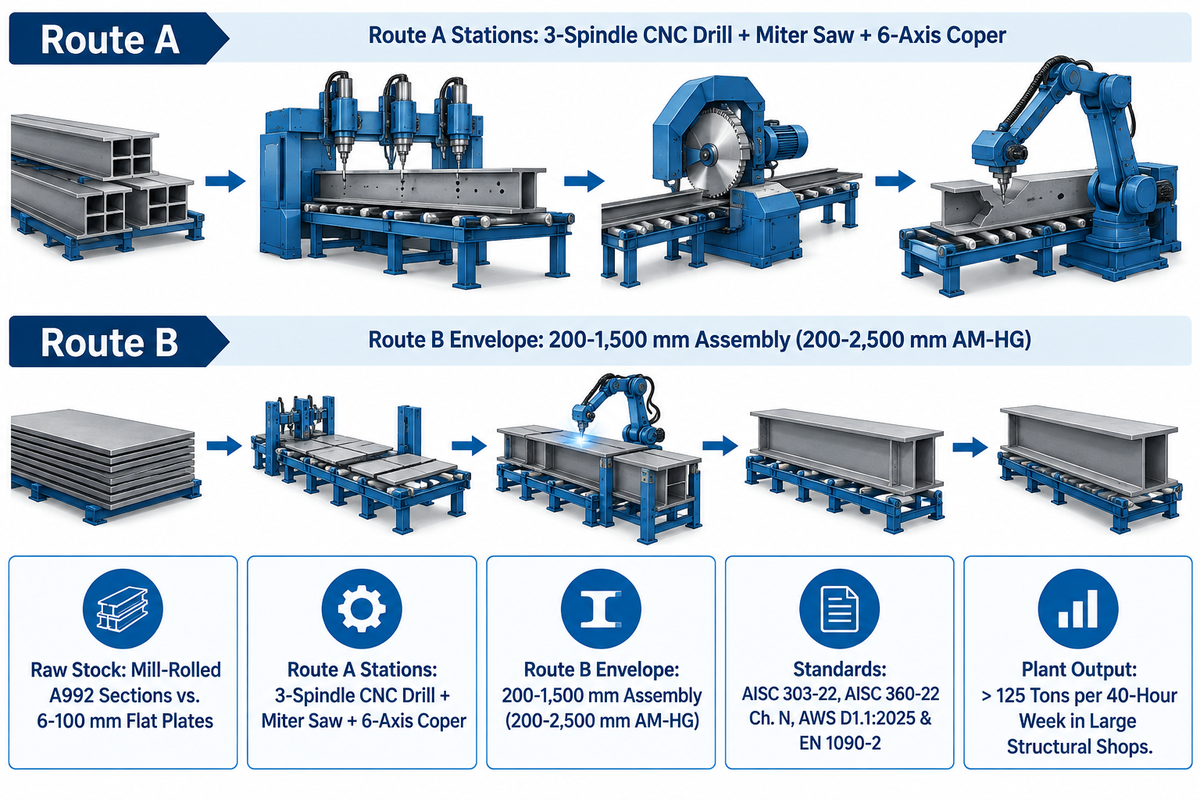
A fabricação estrutural em linha de vigas caracteriza-se por duas arquiteturas distintas conforme a matéria-prima inicial, a Rota A e a Rota B. A Rota A utiliza uma linha CNC subtrativa de furação, serra e recorte para usinar perfis laminados de abas largas. A Rota B compõe vigas H (altura de alma de 200–2.500 mm) a partir de chapas planas de aço usando uma linha de 5 estações para corte, montagem hidráulica, soldagem de pórtico a arco submerso, desempeno de mesas e jateamento.
125 Toneladas / SemProdução em 40 h de linha CNC de 3 cabeçotes
200–2.500 mmAltura de viga H soldada na Aubrik AM-HG
55 lb / hrDeposição por cabeçote em SAW tandem AC/DC
No mercado global de estruturas metálicas, gerentes industriais costumam usar o termo «linha de vigas» para duas linhas de máquinas bem diferentes. Confundir uma linha de furação e serra de perfis com uma linha de soldagem de vigas H compostas representa um risco grave para o layout fabril. Isso resulta em alturas incompatíveis de gancho de ponte rolante, transformadores subdimensionados e estoques inadequados de aço bruto. Compreender as duas rotas principais de processamento do aço estrutural evita erros caros de investimento em fábricas modernas.
Rota A (Linha subtrativa de perfis) começa com perfis estruturais laminados a quente entregues pela siderúrgica. O relatório de aplicação em fabricação de aço estrutural da Lincoln Electric observa que pórticos prediais típicos unem vigas de abas largas ASTM A992 a chapas de ligação ASTM A572 Grau 50. As oficinas também processam vigas I, perfis U, cantoneiras estruturais e tubos estruturais ocos (HSS). A linha automatizada conduz cada barra por uma furadeira CNC multifuso, uma serra de fita horizontal em meia-esquadria e uma célula robótica de recorte a plasma. Juntas, essas estações transformam o aço bruto em pilares e vigas prontos para montagem.
Rota B (Linha aditiva de vigas H soldadas) parte de chapas grossas planas de aço carbono ou baixa liga (isto é, A36, A572 Grau 50, Q235B ou Q355B, etc.). Pontes, vigas de rolamento e plantas industriais pesadas frequentemente exigem dimensões de viga sob medida, almas variáveis ou espessuras híbridas de mesa indisponíveis nas usinas de laminação. Nesses projetos, os fabricantes de estruturas metálicas montam a viga a partir de chapas. Mais informações sobre esse processo de 5 etapas estão disponíveis na página de Sistemas de linha de produção de estruturas de aço para vigas H da Aubrik. A linha interliga o oxicorte CNC de tiras (GS-4000), a montagem hidráulica com ponteamento entre alma e mesa (HG-1500) e a soldagem bilateral de pórtico a arco submerso (AM-HG). As estações seguintes realizam o desempeno das mesas (HYJ-40) e o jateamento de passagem contínua (AB-SB) em comprimentos de peça de até 18.000 mm.
Seletor de arquitetura de linha de 2 rotas: perfil a chapa
Utilize o Seletor de arquitetura de linha de 2 rotas abaixo para escolher a linha de produção adequada ao seu mix de projetos, estoque de matéria-prima e utilidades do galpão:
| Parâmetro de engenharia | Rota A: Linha CNC de furação, serra e recorte de perfis | Rota B: Linha de produção de vigas H soldadas | Planta estrutural pesada híbrida (Rota B + Rota A) |
|---|---|---|---|
| Matéria-prima inicial | Perfis laminados A992 W/I/H, perfis U, cantoneiras, tubos HSS | Chapas planas de aço (corte de 6–100 mm; alma de 6–32 mm; mesa de 6–40 mm) | Chapas planas soldadas em vigas e depois enviadas à linha CNC de furação e recorte |
| Estações principais de máquinas | Furadeira CNC de 3 cabeçotes + serra de fita em meia-esquadria + recorte a plasma de 6 eixos | Cortadora GS-4000 + montadora HG-1500 + SAW de pórtico AM-HG + HYJ-40 + AB-SB | Linha de soldagem de vigas H de 5 estações + linha CNC posterior de furação, serra e recorte |
| Faixa de seções | Larguras padrão de perfis laminados (classe Geka / Ficep / Voortman) | Alma de montagem de 200–1.500 mm (200–2.500 mm na AM-HG); mesa de 150–800 mm | Combinação de perfis laminados e vigas de chapa soldadas sob medida até 18.000 mm |
| Normas aplicáveis e escopo | Tolerâncias AISC 303-22 e BS EN 1090-2; CQ/GQ conforme AISC 360-22 Capítulo N | AWS D1.1:2025, BS EN 1090-2 Tabelas B.1–B.14, BS EN ISO 13920:1997 | A certificação AISC abrange a fábrica; a classe de execução EN 1090 segue o escopo do projeto |
| Aplicações mais indicadas | Edifícios comerciais de múltiplos andares, mezaninos, data centers, pórticos contraventados | Vigas de grande vão para galpões PEB, vigas de rolamento pesadas, usinas industriais | Grandes fabricantes estruturais que processam mais de 125 toneladas por semana de 40 horas |
Linhas CNC de furação de vigas e serra de fita: furação multifuso, fresamento em subeixo e corte em meia-esquadria
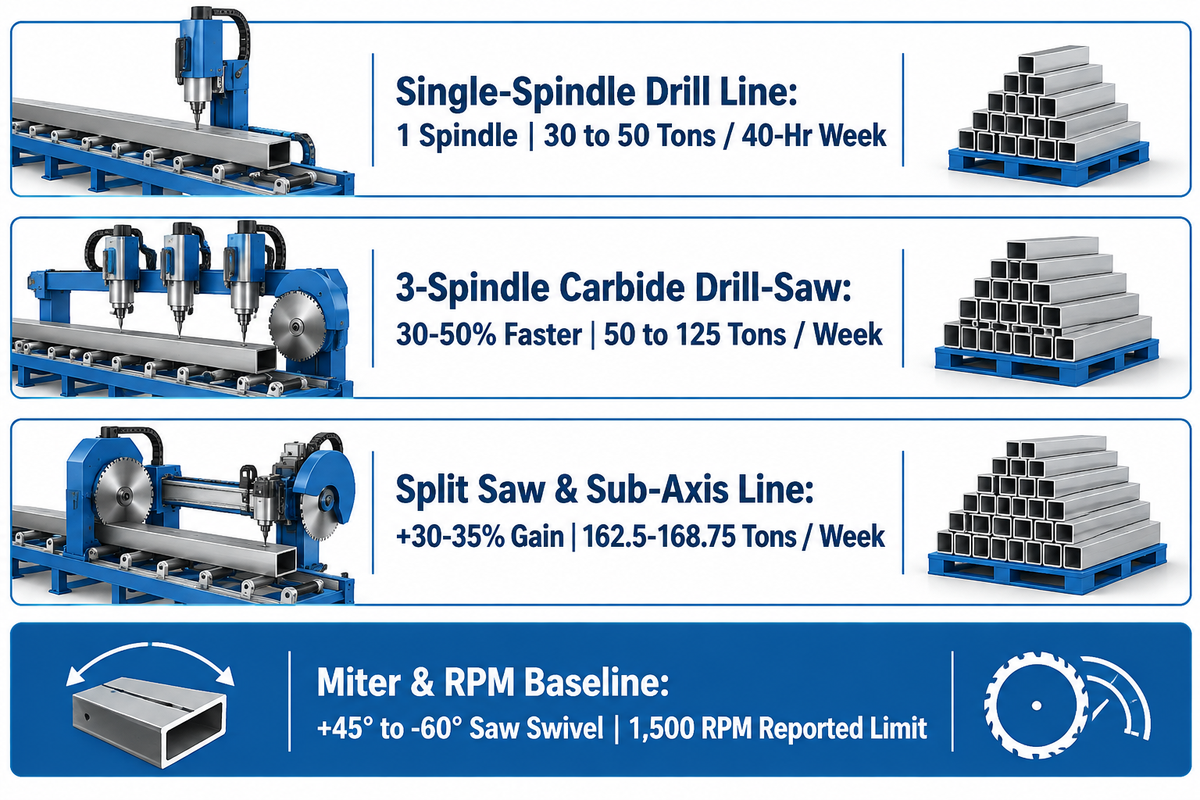
Na fabricação de aço em linha de vigas, uma linha CNC de três cabeçotes com serra de fita fura ambas as mesas e a alma simultaneamente enquanto gira de +45° a -60° para cortes em meia-esquadria. Pastilhas intercambiáveis de metal duro com refrigeração interna pelo fuso permitem que as máquinas de três cabeçotes operem de 30 a 50 por cento mais rápido do que os modelos equivalentes de aço rápido. Essas linhas processam até 125 toneladas por semana de trabalho de 40 horas.
Ao selecionar uma linha CNC de furação de vigas para perfis laminados, a configuração dos cabeçotes e a rigidez de fixação determinam a tonelagem por turno. A classificação técnica de linhas de furação de vigas da Bendmak USA explica que as linhas de cabeçote único giram uma unidade sobre três faces para oficinas de baixo volume. Os sistemas multifuso contam com três cabeçotes de furação independentes: um vertical para a alma e dois horizontais opostos para as mesas. Cada furo de uma ligação é executado sem precisar tombar a viga.
Nas linhas de furação CNC equipadas com subeixo longitudinal e fusos dimensionados para fresamento, os cabeçotes podem furar padrões deslocados e interpolar furos oblongos enquanto a viga permanece fixada. A análise de equipamentos de fabricação de aço estrutural da The Fabricator compara a produção semanal por porte de empresa. Em uma semana útil de 40 horas, pequenos fabricantes processam de 30 a 50 toneladas e médios fabricantes processam de 50 a 125 toneladas. Grandes fabricantes superam 125 toneladas semanais. Fábricas de médio porte que migram para furadeiras de metal duro de nove ou três cabeçotes com trocador automático de ferramentas (ATC) operam de 30 a 50 por cento mais rápido do que com aço rápido (HSS). Elas também agregam rosqueamento, escareamento, chanfro, marcação de traçagem em 4 eixos e fresamento de rasgos.
A rotação do fuso é calculada por N = 12V / (pi * D), com a velocidade de corte V em pés por minuto e o diâmetro da broca D em polegadas. No tópico técnico sobre furação de vigas estruturais do Practical Machinist, um operador relata que sua linha de furação estrutural limita-se a 1.500 rpm. Ele observa que as vigas estruturais são menos rígidas do que fixações em fresadoras. Esse limite de máquina de 1.500 rpm não estabelece um teto universal de rotação para todas as vigas estruturais de parede fina. Os operadores definem o RPM exato a partir das recomendações da ferramenta, da lubrificação de quantidade mínima (MQL) interna e da rigidez das morsas hidráulicas. Acoplada em linha à furadeira, uma serra de fita horizontal corta em ângulos de +45° a -60° conforme a folha de especificações da linha de furação e serra GK DSB da Geka.
Como uma viga de aço é fabricada?
Uma viga de aço é fabricada por serragem CNC, furação multifuso e recorte a plasma de um perfil laminado de abas largas, ou pela montagem e soldagem de chapas planas de aço. Na rota de chapas soldadas, várias estações cortam a alma e as mesas a partir de chapas grossas e as ponteiam para formar um perfil bruto. Uma soldadora SAW de pórtico executa as soldas em ângulo antes que o conjunto avance para a estação seguinte, onde as mesas são desempenadas e jateadas até o grau Sa 2.5.
| Arquitetura da linha de furação e serra | Configuração de cabeçotes e ATC | Ferramental e velocidade base | Capacidade de meia-esquadria da serra | Referência por semana útil de 40 horas |
|---|---|---|---|---|
| Linha de furação de cabeçote único | 1 cabeçote furando pilares, chapas de base e cantoneiras de ligação | HSS ou metal duro intercambiável; área ocupada compacta | Serra de fita horizontal em linha ou independente | 30 a 50 toneladas por semana útil de 40 horas (referência para pequenas oficinas) |
| Linha de furação e serra de metal duro de 3 cabeçotes | 3 cabeçotes independentes (1 vertical de alma + 2 horizontais de mesa); ATC | Ferramental de metal duro (30 a 50 por cento mais rápido que HSS); limite relatado de 1.500 rpm | Serra de fita CNC em meia-esquadria de +45° a -60° (classe Geka GK DSB) | 50 a 125 toneladas por semana útil de 40 horas (referência da The Fabricator) |
| Linha de serra desacoplada e multifuso com subeixo | 3 ou 9 cabeçotes com ATC para rosqueamento, escareamento, marcação em 4 eixos e fresamento de oblongos | Furação em metal duro com refrigeração interna MQL + fresamento de rasgos em subeixo | Serra de fita desacoplada com transferência transversal intermediária | Aplicar um ganho de 30 a 35 por cento pela separação serra-furadeira sobre 125 toneladas gera 162,5–168,75 toneladas/semana |
Linhas de produção de vigas H soldadas: corte de tiras, montagem hidráulica, SAW de pórtico e desempeno de mesas
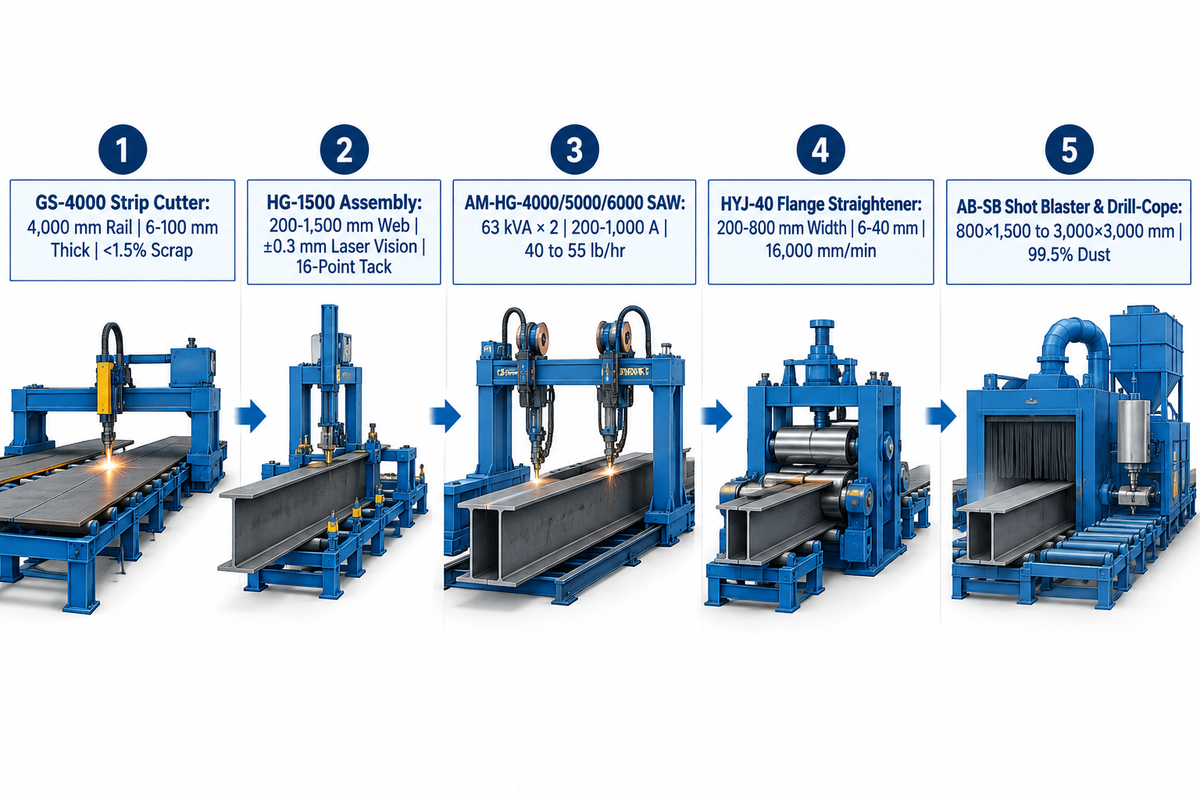
Uma linha de produção de vigas H soldadas fabrica vigas estruturais de chapa sob medida ao longo de cinco estações principais. As unidades iniciais executam o corte CNC de tiras por oxicorte ou plasma (espessura de 6–100 mm) e a montagem hidráulica com ponteamento entre alma e mesa (alma de 200–1.500 mm). As unidades posteriores completam a soldagem bilateral de pórtico a arco submerso (63 kVA × 2, 200–1.000 A), o desempeno das mesas (largura de 200–800 mm, espessura de 6–40 mm) e o jateamento.
Engenheiros estruturais frequentemente especificam vigas de chapa pesadas com alturas de alma de até 2.500 mm, almas com altura variável ou graus híbridos de aço nas mesas. Com esse tipo de detalhamento, os fabricantes constroem as vigas a partir de chapas planas de aço. Nosso guia de engenharia sobre balanceamento de linha de máquinas de montagem e soldagem de vigas H mostra como equilibrar a capacidade de cada estação. Linhas de vigas H soldadas de alta produção subdividem o fluxo em estações dedicadas para o mesmo gabarito de viga. Galpões de média tonelagem podem combinar montagem, soldagem e desempeno em uma máquina compacta 3 em 1, mantendo uma estação separada para o corte de tiras.
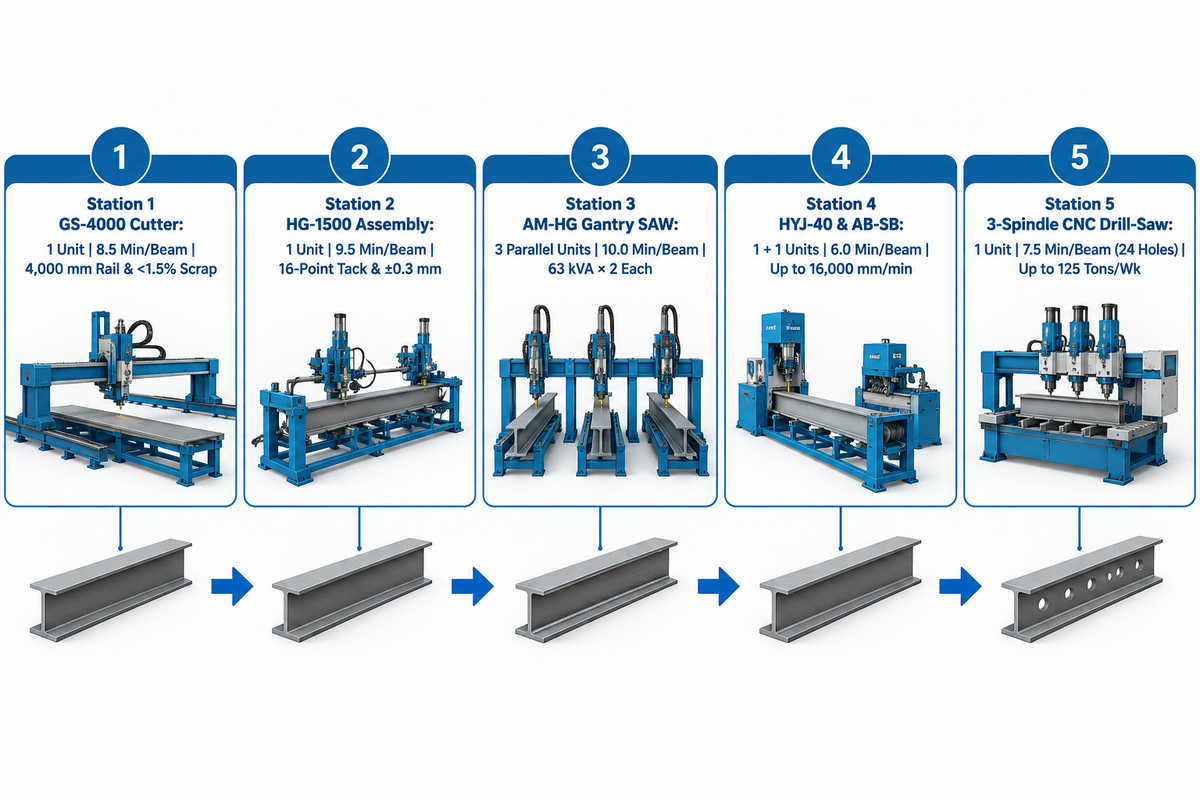
Estação 1 (Corte CNC multimaçarico de tiras, Aubrik GS-4000): A máquina de oxicorte CNC GS-4000 possui distância entre trilhos de 4.000 mm e largura de corte reto de 80–3.200 mm. Ela processa espessuras de oxicorte de 6–100 mm mantendo o índice de sucata de corte abaixo de 1.5 por cento. O corte simultâneo ao longo de ambas as bordas da tira equilibra o aporte térmico e reduz o empenamento lateral, embora tensões residuais da chapa e distorções no resfriamento ainda possam curvar tiras longas de alma.
Estação 2 (Montagem hidráulica alma-mesa, Aubrik HG-1500): A montadora hidráulica centraliza a chapa vertical da alma sobre a chapa horizontal da mesa. Ela utiliza controle CLP Siemens e posicionamento por visão a laser (±0,3 mm) com ponteamento automático de 16 pontos. Segundo as especificações da linha de produção de vigas H da Aubrik, a HG-1500 opera com alturas de alma de 200–1.500 mm (espessura de 6–32 mm) e larguras de mesa de 150–600 mm. O erro de perpendicularidade entre alma e mesa permanece abaixo de 0,3 mm/m. Além disso, a Patente CN103317278B (processo de soldagem de vigas H) demonstra que pontos de solda espaçados combinados com contraventamentos temporários inclinados mantêm as chapas adjacentes no esquadro durante a soldagem final.
Estação 3 (Soldagem de pórtico a arco submerso – Aubrik AM-HG-4000 / 5000 / 6000): Após o ponteamento, a viga entra em uma estação SAW de pórtico, onde é feita a soldagem principal em ângulo. A unidade AM-HG fornece potência de soldagem de 63 kVA × 2 em uma faixa de corrente de 200–1.000 A. Ela suporta alturas de viga de 200–2.500 mm e comprimentos de até 18.000 mm com recuperação automática de fluxo acima de 95 por cento. Conforme mencionado em nosso artigo sobre seleção de máquina de soldagem de pórtico a arco submerso para vigas H, a inclinação da viga a 45° auxilia a soldagem de filete na posição plana em calha. O rastreamento inteligente de junta mantém o alinhamento da tocha, enquanto corrente, tensão, velocidade de avanço e posicionamento adequados da tocha ajudam a controlar a penetração e a mordedura. Conforme citado no relatório de produtividade de automação de soldagem de aço estrutural da Lincoln Electric, ao utilizar um arranjo tandem de arco submerso com corrente alternada e corrente contínua, o sistema tandem supera um único arco de corrente contínua. A Lincoln Electric relata uma taxa de rejeição em ensaio por ultrassom abaixo de dois por cento para a soldagem a arco submerso tandem AC/DC em vigas estruturais A572 Grau 50.
Estações 4 e 5 (Desempenadeira de mesas HYJ-40 e Granalladora AB-SB): Após a soldagem a arco submerso, as soldas em ângulo resfriam, contraem e puxam as bordas da mesa para dentro (distorção angular tipo «cogumelo»). Em vez do lento desempeno manual a chama, a desempenadeira de mesas Aubrik HYJ-40 lamina mesas de 200–800 mm (espessura de 6–40 mm) a velocidades de até 16.000 mm/min com precisão de retificação de ±0,3 mm. O número real de passes depende da distorção inicial, da espessura da chapa e do limite de escoamento do aço. A viga pronta passa então pela máquina de jateamento com granalha AB-SB (faixa de peça de 800×1.500 até 3.000×3.000 mm) para limpeza ISO 8503-1 Sa1, Sa3. Em galpões que preferem menos estruturas de máquinas, um equipamento integrado 3 em 1 combina montagem, soldagem a arco submerso e desempeno de mesas em um único pórtico de passagem contínua. O galpão ainda requer espaço de roletes de entrada e saída para o comprimento total das vigas.
Qual potência de máquina de solda vocês utilizam e quais são os ajustes básicos para serviço estrutural?
Para vigas de aço estrutural fabricadas em oficina, as linhas de soldagem de pórtico a arco submerso (SAW) Aubrik AM-HG utilizam fontes de energia de 63 kVA × 2 dimensionadas para uma faixa de corrente de 200 a 1.000 A. O arco submerso de arame único deposita cerca de 40 lb/hr com eficiência de arco de 98 a 99 por cento. Em linhas SAW tandem AC/DC de duplo arco com arame de 3/16 de polegada (4,8 mm), a Lincoln Electric registra aumento da deposição de 28 lb/hr para 55 lb/hr. A amperagem, a tensão e a velocidade de soldagem exatas seguem a Especificação de Procedimento de Soldagem (EPS / WPS) qualificada pela AWS D1.1 para a espessura da junta.
| Categoria e modelo da máquina | Gabarito de peça / seção | Faixa de espessura / junta | Potência / Velocidade / Eficiência | Função principal de engenharia |
|---|---|---|---|---|
| 1. Cortadora CNC de tiras por oxicorte (Aubrik GS-4000) | Bitola dos trilhos de 4.000 mm; largura de corte reto de 80–3.200 mm | Espessura de oxicorte de 6–100 mm (plasma opcional) | Taxa de sucata de corte mantida abaixo de 1.5 por cento | Fatia chapas de aço em tiras paralelas para almas e mesas |
| 2. Montadora de vigas H (Aubrik HG-1500) | Alma de 200–1.500 mm; mesa de 150–600 mm | Espessura da alma de 6–32 mm; ponteamento automático em 16 pontos | CLP Siemens + posicionamento por visão a laser (±0,3 mm) | Fixa, centraliza e ponteia a alma na mesa (erro <0,3 mm/m) |
| 3. SAW de pórtico de tocha única (Aubrik AM-HG-4000) | Altura da viga de 200–2.500 mm; comprimento até 18.000 mm | Soldas em ângulo alma-mesa para PMEs e lotes de especificações mistas | Potência de 63 kVA × 2; 200–1.000 A (~40 lb/hr em SAW de arame único) | Soldagem a arco submerso com rastreamento de junta e >95 por cento de recuperação de fluxo |
| 4. SAW de pórtico de tocha dupla (Aubrik AM-HG-5000) | Altura da viga de 200–2.500 mm; comprimento até 18.000 mm | Soldagem bilateral em ângulo alma-mesa para fabricantes de galpões metálicos PEB | Potência de 63 kVA × 2; 200–1.000 A; 98–99 por cento de eficiência de arco | SAW de pórtico simultâneo de tocha dupla para fábricas de médio a alto volume |
| 5. SAW de pórtico de tocha tandem (Aubrik AM-HG-6000) | Altura da viga de 200–2.500 mm; comprimento até 18.000 mm | Vigas pesadas de pontes e soldas multipasse com EPS / WPS qualificada | 200–1.000 A (o SAW tandem atinge 55 lb/hr com arame de 3/16 pol) | Soldagem a arco submerso tandem de arame duplo de alta deposição |
| 6. Desempenadeira de mesas (Aubrik HYJ-40) | Largura da mesa de 200–800 mm | Capacidade de espessura da mesa de 6–40 mm | Velocidade de desempeno até 16.000 mm/min; precisão de ±0,3 mm | Corrige a distorção angular da mesa induzida pela solda com leitura digital |
| 7. Granalladora de passagem contínua (Aubrik AB-SB) | Faixa de peça de 800×1.500 até 3.000×3.000 mm | Acabamento superficial conforme ISO 8503-1 (limpeza Sa1–Sa3) | A reciclagem de granalha economiza 30–40 por cento; 99.5 por cento de filtragem de pó | Jateamento centrífugo de 4 a 8 turbinas para aderência da pintura |
| 8. Furadeira e serra de metal duro de 3 cabeçotes (Classe Geka GK DSB) | Vigas laminadas W/I/H, perfis U, cantoneiras e vigas soldadas | Furos de parafusos em 3 faces, rosqueamento, escareamento, traçagem em 4 eixos | Até 125 toneladas por semana de 40 h; serra em meia-esquadria de +45° a -60° | Fura de 30 a 50 por cento mais rápido do que ferramentas de aço rápido HSS |
| 9. Célula automatizada de recorte a plasma (Robótica de 6 eixos) | Perfis estruturais para fábricas de 20 a 150 colaboradores (guia RBTX) | Recortes de alma, rebaixos de mesa, furos de acesso de solda e chanfros 3D | Redução de 94 por cento no tempo de ciclo em geometria repetitiva (caso Tank Tech) | Elimina erros manuais de traçagem a maçarico que travam a montagem seguinte |
Recorte automatizado de vigas e perfilamento térmico: plasma de 6 eixos vs. chanfro por oxicorte
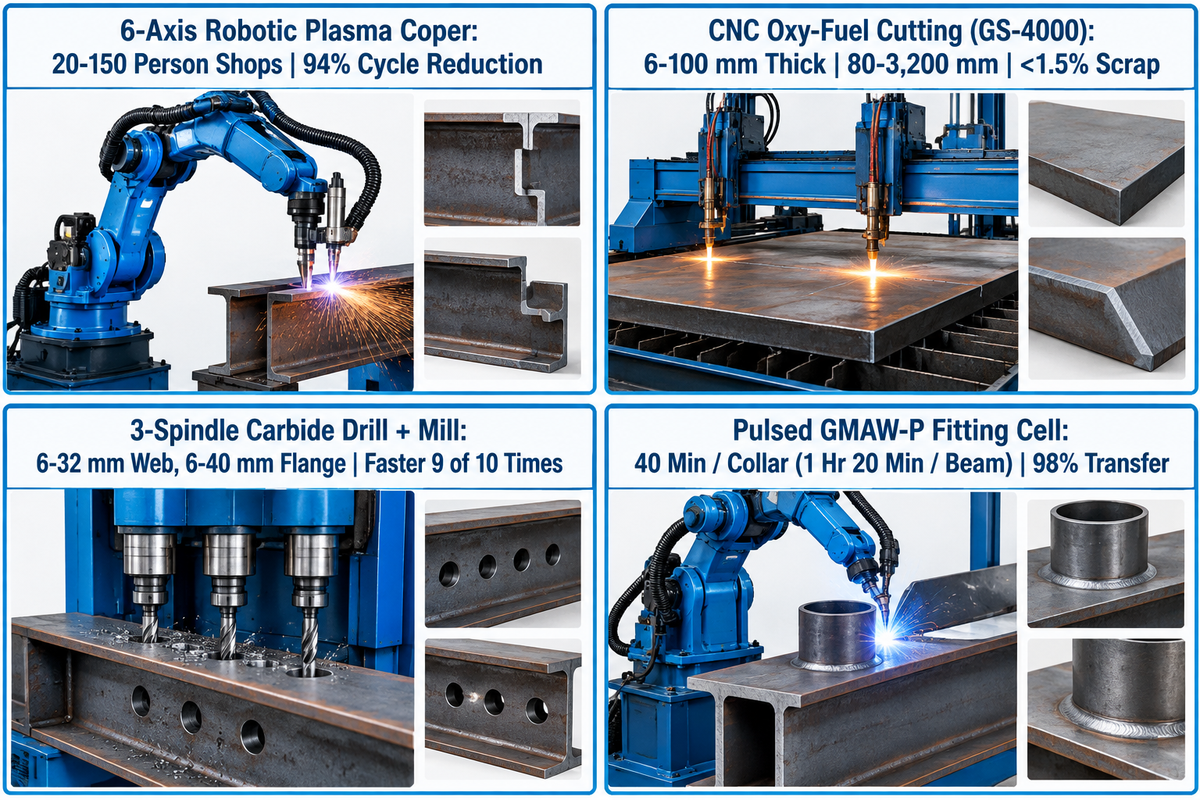
Células automatizadas de recorte de vigas utilizam uma tocha de plasma robótica de 6 eixos para executar recortes na alma, rebaixos nas mesas e furos sísmicos de acesso para soldagem. A tocha também produz chanfros 3D para solda, enquanto maçaricos de oxicorte processam mesas espessas de pilares pesados. Em peças com geometria repetitiva, o guia de corte a plasma automatizado da RBTX documenta uma redução de 94 por cento no tempo de ciclo em comparação ao corte manual.
Ligações estruturais frequentemente exigem a remoção de um trecho da mesa (recorte), a abertura de furos sísmicos de acesso à solda («rat holes») ou a preparação de chanfros em V e em K para soldas de penetração total (CJP). Executar um entalhe ou chanfro manualmente com maçarico de oxicorte e esmerilhadeira é uma das operações mais lentas na fabricação metálica. A análise de engenharia sobre gargalos no corte a plasma automatizado da RBTX concentra-se em oficinas de pequeno a médio porte (~20 a 150 funcionários). Em seu comparativo na Tank Technology, o corte a plasma automatizado registrou uma redução de 94 por cento no tempo de ciclo em peças com geometria repetitiva.
Mais importante ainda, a RBTX descreve um modo de falha recorrente no chão de fábrica. Escória aderida, variação no ângulo do chanfro e geometria irregular de furos decorrentes de corte manual ou plasma mal calibrado raramente são detectados na mesa de corte. Em vez disso, avançam pela linha e criam problemas de acoplamento e retrabalho na estação de soldagem. No setor de montagem, uma abertura de raiz excessiva exige mais metal de adição para preencher a junta e aumenta a distorção por contração. Para o mesmo erro de folga, chapas mais grossas exigem ainda mais metal depositado para fechar a junta.
Vigas laminadas de abas largas apresentam contraflecha e empenamento lateral naturais de laminação. Para evitar desvios no chanfro, as células robóticas de recorte a plasma de 6 eixos utilizam visão a laser ou sensores de toque. Esses sensores leem a superfície real da mesa e da alma antes de abrir o arco. Para furos redondos de parafusos, um grupo de fabricantes experientes no Practical Machinist defendeu a furação mecânica. Eles afirmaram que se fura uma peça mais rápido do que se corta a fogo em 9 de cada 10 vezes, mesmo antes de somar o tempo de rebarbação. A furação mecânica também evita o endurecimento da zona termicamente afetada (HAZ) ao redor dos furos. Concluídos o recorte e a furação, células de soldagem automatizadas fixam os acessórios com rapidez. Segundo a Lincoln Electric, a soldagem semiautomática levava 40 minutos para cada colarinho de viga, ou 1 hora e 20 minutos por viga nas duas extremidades. A fábrica utilizou MIG/MAG pulsado (GMAW-P) com 98 por cento de eficiência de transferência metálica.
Por que uma viga de aço teria uma chapa soldada na face inferior?
Uma chapa plana de aço soldada à mesa inferior de uma viga aumenta a resistência à flexão, distribui cargas concentradas de apoio sem enrugamento da alma ou oferece uma base de aparafusamento. Os engenheiros chamam esse elemento de chapa de reforço de mesa, chapa de apoio ou chapa de ligação inferior, dependendo do caminho de carga estrutural.
| Processo térmico / mecânico | Escopo principal de peças | Capacidade de chanfro e contorno | Tempo de ciclo e qualidade da borda | Adequação para furos de parafusos e juntas |
|---|---|---|---|---|
| Célula robótica de recorte a plasma de 6 eixos | Perfis padrão de aço estrutural em fábricas de 20–150 colaboradores | Chanfros de solda 3D, recortes de alma, aberturas sísmicas, recortes em HSS e chapas | Redução de 94 por cento no tempo de ciclo em geometria repetitiva vs. corte manual | Usado para recortes, chanfros e aberturas; furos cortados termicamente seguem as normas aplicáveis |
| Oxicorte CNC automatizado (GS-4000) | Espessura de oxicorte de 6–100 mm em largura de 80–3.200 mm | Corte longitudinal de tiras e preparação de chanfros em chapas grossas de pilares e pontes | Taxa de sucata mantida abaixo de 1.5 por cento; exige remoção de escória antes da montagem | Usado para corte de tiras de chapa e chanfros espessos em vez de furos acabados para parafusos |
| Furadeira de metal duro de 3 cabeçotes + fresamento em subeixo | Perfis laminados e vigas H soldadas (alma de 6–32 mm, mesa de 6–40 mm) | Furos redondos de parafusos, escareados, roscas, marcação em 4 eixos, furos oblongos fresados | Fura mais rápido do que o corte térmico em 9 de cada 10 vezes; 30 a 50 por cento mais rápido que HSS | Furos de parafusos usinados mecanicamente sem escória térmica nem zona termicamente afetada |
Movimentação de materiais e medição de comprimento: avanço por rolos vs. carro de pinça e transportadores transversais
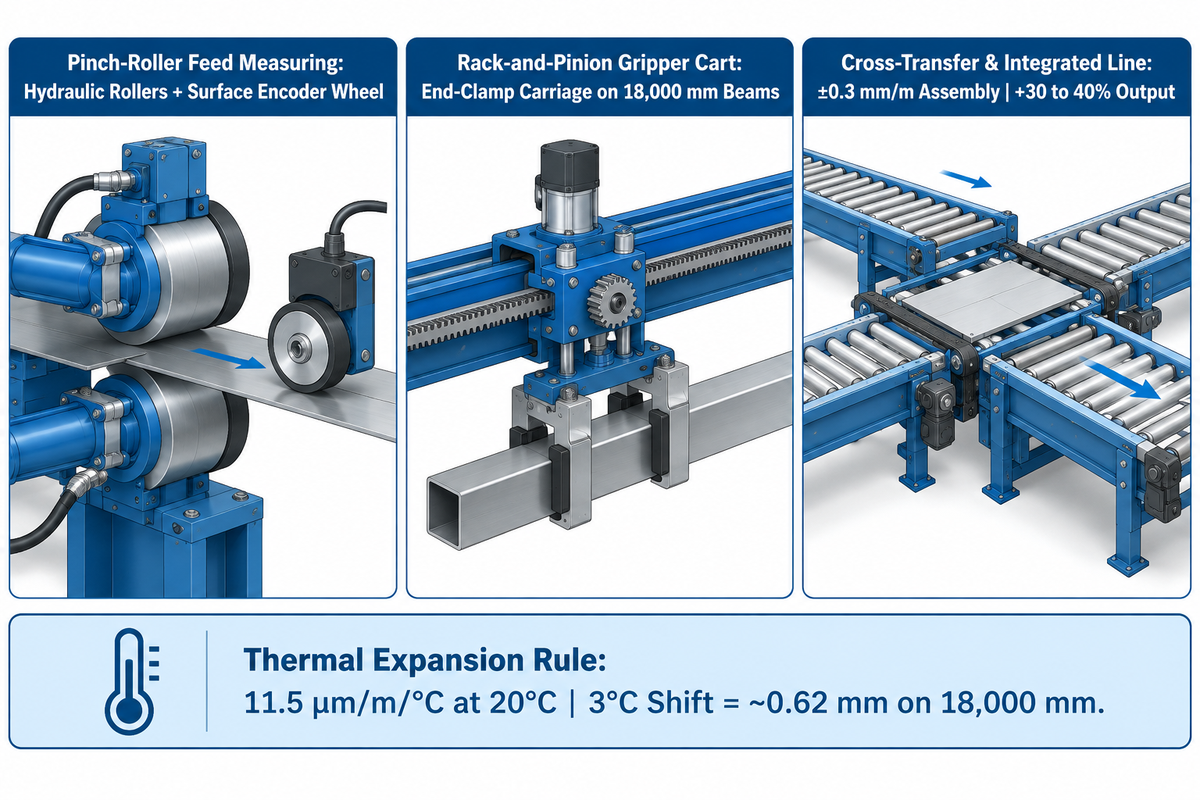
Na prática, a utilização da linha de vigas é ditada pela movimentação de materiais. Separar a serra de fita e a furadeira CNC com sistemas intermediários de transporte e mesas de transferência transversal aumenta a produtividade em 30 a 35 por cento. A Aubrik informa que sua linha integrada de 5 máquinas para vigas H eleva a produção em 30 a 40 por cento em relação à fabricação manual, utilizando de 1 a 2 operadores e alcançando precisão de ±0,5 mm.
Mesmo a furadeira de três cabeçotes ou a soldadora de pórtico de duplo arame mais rápida fica ociosa se precisar aguardar uma ponte rolante carregar cada barra. A The Fabricator destaca como os transportadores pulmão destravam a capacidade de furação. Separar a serra de fita e a furadeira com um investimento moderado em movimentação de materiais gera um ganho de 30 a 35 por cento na produtividade. Na linha de produção de vigas H de 5 máquinas da Aubrik, o fluxo contínuo sobre roletes elimina o transporte individual por ponte rolante entre o corte, a montagem, a soldagem, o desempeno e o jateamento. Essa integração evita desalinhamentos na montagem, onde cada retrabalho manual de solda pode consumir até 3 horas por viga. Apenas 1 a 2 operadores alcançam de 30 a 40 por cento mais produção do que na fabricação manual em vigas de até 18.000 mm de comprimento. Engenheiros que projetam um novo galpão podem alinhar as cotas dos transportadores usando nosso guia de layout de fábrica de estruturas metálicas e planejamento de vão de ponte rolante.
A segunda decisão crítica na movimentação de materiais é a arquitetura de medição de comprimento. As linhas CNC de vigas empregam dois mecanismos concorrentes de posicionamento para indexar barras estruturais longas através da furadeira e da serra:
- Os sistemas de medição por rolos tracionadores consistem em rolos acionados hidraulicamente e um encoder de roda medidora. A roda medidora sofre deslizamento na presença de carepa de laminação solta ou mesas molhadas. Os sistemas de avanço também exigem espaço e apoio para as vigas na entrada.
- Carros alimentadores com pinça servo de pinhão e cremalheira prendem a extremidade traseira da viga e deslocam-se sobre uma cremalheira helicoidal de precisão, evitando que a carepa superficial cause patinação da roda medidora. Ainda assim, a repetibilidade real de posicionamento depende da pega das garras, da folga de transmissão e da temperatura do galpão. Sob a dilatação térmica padrão do aço (~11,5 µm/m/°C à temperatura de referência de 20°C), uma variação de 3°C na temperatura da fábrica ao longo de uma viga de 18.000 mm altera o comprimento em ~0,62 mm. Linhas de alta precisão aplicam, portanto, compensação de temperatura ambiente.
| Subsistema de movimentação / medição | Mecanismo de posicionamento | Precisão e sensibilidade à superfície | Requisito de transportador e layout no galpão | Produtividade e impacto na fábrica |
|---|---|---|---|---|
| Medição por avanço de rolos tracionadores | Rolos tracionadores hidráulicos + roda codificadora de superfície | Sensível a carepa de laminação solta, óleo ou gelo sobre a superfície da viga | Exige suporte completo por roletes de entrada para o comprimento da viga (sem trilho de carro) | Avanço contínuo de passagem direta sem pausa para retorno do carro |
| Carro de pinça pinhão-cremalheira | Carro hidráulico de fixação traseira acionado sobre cremalheira helicoidal | Elimina a patinação superficial da roda; requer compensação térmica em vigas de 18.000 mm | Exige suporte de entrada mais curso de deslocamento do carro ao longo da mesa de entrada | Indexação mecânica positiva para pilares pesados e perfis brutos com carepa |
| Pulmão de transferência transversal e linha integrada | Transportadores intermediários + alinhamento por visão a laser com CLP Siemens | Precisão de montagem de ±0,3 mm/m e precisão final de ±0,5 mm nas linhas Aubrik | Acumula barras intermediárias entre os setores de serra, furação, recorte e soldagem | A The Fabricator aponta ganho de +30 a 35 por cento ao separar serra e furadeira; linha Aubrik soma +30 a 40 por cento vs. manual |
Automação do BIM à fábrica: pós-processamento Tekla DSTV (NC1) e IFC4 e marcação em 4 faces
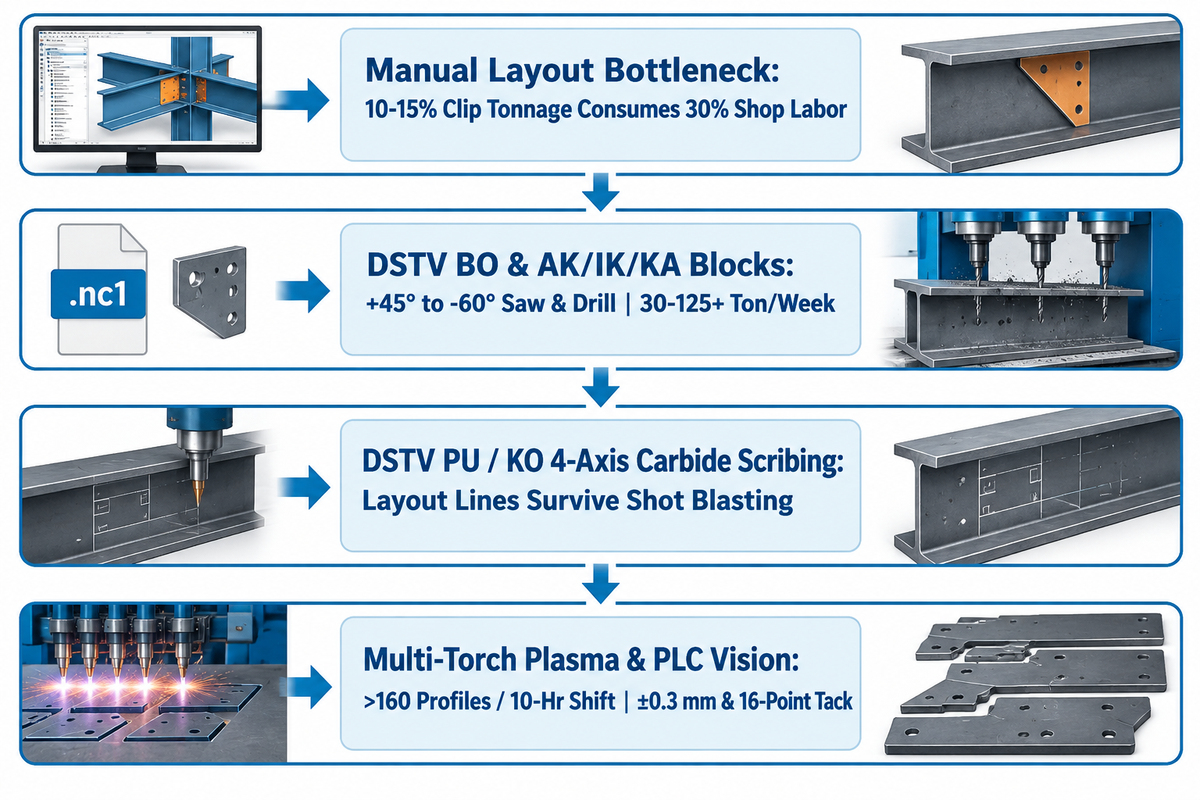
A automação do BIM à fábrica exporta modelos 3D de detalhamento estrutural do Tekla Structures ou SDS2 diretamente para arquivos de máquina DSTV (.nc1) e IFC4. A The Fabricator relata que um sistema de traçagem a plasma multitocha pode marcar mais de 160 perfis em um turno de 10 horas.
Nas oficinas de fabricação tradicionais, montadores qualificados passam horas com linha de giz, esquadro, punção de centro e martelo. Segundo a The Fabricator, pequenas peças acessórias como cantoneiras de ligação e chapas de nó costumam representar de 10 a 15 por cento da tonelagem total de um fabricante, mas consomem até 30 por cento das horas de mão de obra da fábrica. As linhas de vigas modernas eliminam a traçagem manual conectando o software de detalhamento CAD 3-D (Tekla Structures, Advance Steel ou SDS2) ao comando da máquina via arquivos DSTV (.nc1) ou IFC4. Nas linhas da Rota B, a estação de montagem HG-1500 da Aubrik alia controle CLP Siemens ao posicionamento por visão a laser (±0,3 mm) e ponteamento automático em 16 pontos.
Dentro de um arquivo DSTV .nc1, blocos ASCII discretos comandam cada estação da linha automatizada. O bloco «ST» define o cabeçalho do perfil e o grau do aço, enquanto «BO» especifica coordenadas e diâmetros dos furos de parafusos. Os blocos «AK» e «IK» definem recortes externos e aberturas internas, e «KA» programa os ângulos de chanfro para preparação de solda. As marcas de identificação da peça são gravadas por «SI», e «PU» ou «KO» aciona a marcação de traçagem em 4 eixos para acessórios soldados. Como observa a The Fabricator, incluir a marcação de traçagem em 4 eixos em um sistema de furação acrescenta tempo de ciclo à furadeira. A The Fabricator informa que sistemas de marcação a plasma multitocha conseguem traçar mais de 160 perfis em um único turno de 10 horas.
| Bloco DSTV / Subsistema de controle | Eixo da máquina / Ferramenta executada | Saída do processo e permanência | Impacto na montagem seguinte e na capacidade |
|---|---|---|---|
| Blocos BO e AK / IK / KA | Furadeira CNC de 3 cabeçotes, serra em meia-esquadria de +45° a -60° e recorte a plasma | Furos passantes de parafusos, furos oblongos, recortes e chanfros de solda | Elimina a digitação manual de coordenadas no painel em fábricas de 30–125+ toneladas/semana |
| Gravação com metal duro em 4 eixos PU / KO | Ferramenta rotativa de gravação em metal duro integrada à linha de furação CNC | Linhas de traçagem fresadas que permanecem visíveis após o jateamento com granalha | Marca posições de cantoneiras e enrijecedores diretamente na peça principal (adiciona tempo ao ciclo de furação) |
| Traçagem a plasma multitocha e visão CLP | Marcador de traçagem a plasma dedicado + CLP de visão a laser Aubrik HG-1500 | >160 perfis por turno de 10 horas; posicionamento de montagem por visão a laser de ±0,3 mm | Retira a carga de traçagem da furadeira e automatiza o ponteamento em 16 pontos |
Preparação de superfície e inspeção de solda: jateamento de passagem contínua, shop primer e END
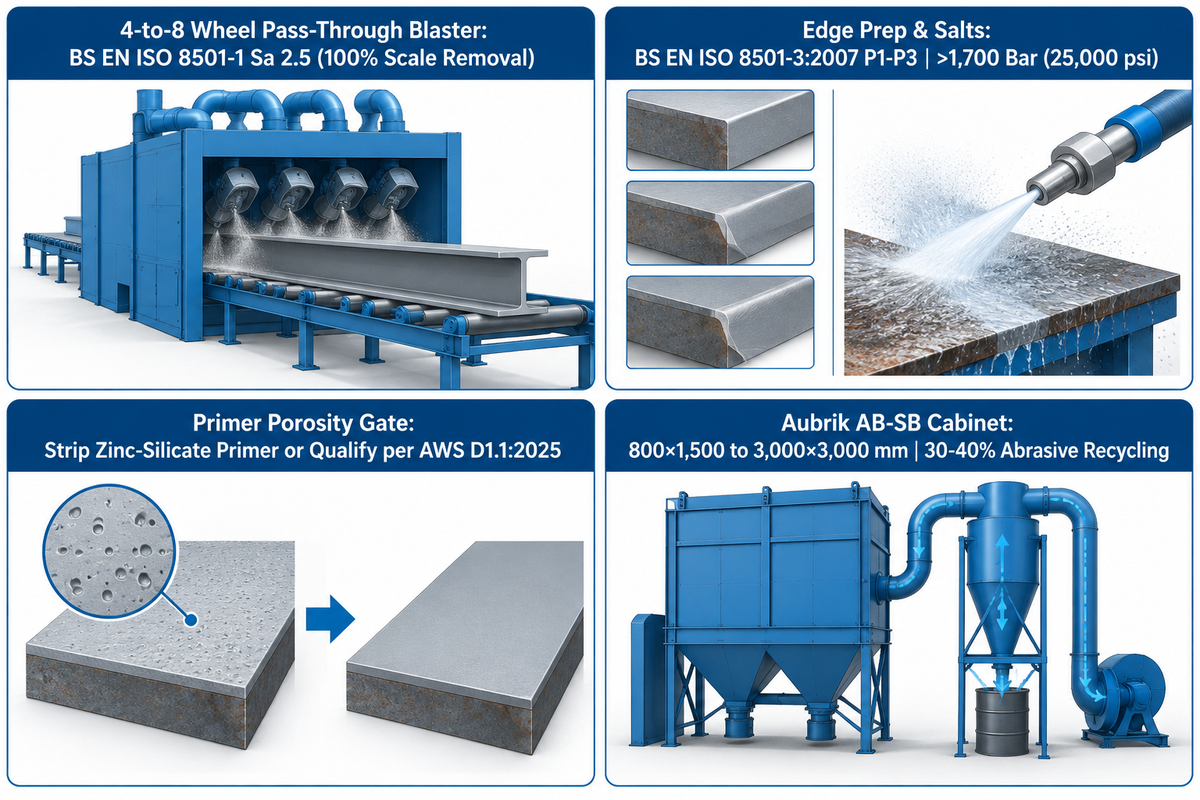
Granalladoras em linha de passagem contínua por transportador de roletes utilizam de 4 a 8 turbinas centrífugas para limpar vigas de aço estrutural até o grau BS EN ISO 8501-1 Sa 2.5 (até 100 por cento de eficiência na remoção de carepa de laminação e ferrugem). Graus específicos P1 a P3 da norma BS EN ISO 8501-3 regem cordões de solda, bordas cortadas e imperfeições superficiais, que podem exigir esmerilhamento antes da pintura.
Antes da soldagem em ângulo, os operadores removem escória de corte, ferrugem solta, carepa solta e contaminantes superficiais. A carepa de laminação fortemente aderida só pode permanecer quando permitida pelo código de soldagem aplicável. A preparação para pintura, por outro lado, exige limpeza por jateamento abrasivo até o grau de limpeza e perfil de rugosidade especificados. A norma de engenharia sobre preparação de superfície do Steel Construction Institute (SCI) detalha o projeto de equipamentos de jateamento de passagem contínua. Cabines automáticas posicionam de 4 a 8 turbinas centrífugas ao redor do transportador e atingem até 100 por cento de eficiência na remoção de carepa e ferrugem. A norma BS EN ISO 8501-1 define os graus de limpeza por jateamento abrasivo Sa 1, Sa 2, Sa 2.5 e Sa 3. Separadamente, a BS EN ISO 8501-4 aborda o hidrojateamento de alta pressão, no qual o jato de água de ultra-alta pressão acima de 1.700 bar (25.000 psi) remove sais solúveis. Cordões de solda e bordas cortadas são preparados nos graus P1, P2 ou P3 da BS EN ISO 8501-3:2007, e a rugosidade superficial é avaliada pela BS EN ISO 8503-1. A granalladora AB-SB da Aubrik processa peças de 800×1.500 a 3.000×3.000 mm com economia de 30 a 40 por cento pela reciclagem de abrasivo. Você pode comparar o dimensionamento de jateadoras de turbinas em nosso guia sobre jateamento de granalha de passagem contínua vs. jateamento abrasivo para perfis de aço estrutural.
Uma armadilha crítica de qualidade ocorre quando as oficinas jateiam chapas brutas e aplicam shop primer soldável de pré-construção antes da soldagem a arco submerso de vigas H soldadas. A auditoria de 25 problemas de fabricação de aço estrutural da Strategic Steel e pesquisas de metalurgia da soldagem apontam esse risco. Soldar sobre shop primer inorgânico de silicato de zinco vaporiza o zinco na poça de fusão. Esse gás retido forma porosidade vermicular na raiz, especialmente no segundo lado de soldas em ângulo alma-mesa bilaterais ou em altas velocidades no SAW mecanizado. Mesmo uma camada fina de shop primer soldável não elimina necessariamente a porosidade. Linhas SAW tandem de alta velocidade devem remover o primer da faixa de solda alma-mesa antes da montagem. Caso contrário, a fábrica precisa qualificar o procedimento de soldagem em chapa revestida conforme o Código de Soldagem Estrutural – Aço AWS D1.1:2025. A Aubrik informa 99,5% de filtragem de pó em suas unidades AB-SB, que utilizam cabines fechadas com coletores de pó de cartucho. Contudo, captação inadequada ou falta de manutenção nos filtros ainda pode expor trabalhadores a níveis acima dos limites da OSHA.
As vigas de aço recebem primer antes da entrega?
Vigas de aço estrutural recebem primer na oficina antes da entrega apenas quando determinado pelo plano de pintura do projeto. Superfícies de contato de ligações por atrito permanecem sem pintura ou recebem um sistema qualificado para o coeficiente de deslizamento exigido. O aço que receberá proteção passiva contra incêndio pode utilizar um primer compatível, e zonas de solda de campo exigem superfícies adequadas para soldagem. O aço destinado à galvanização a fogo permanece sem pintura para que o zinco fundido possa aderir.
O que fazer
- Jateie perfis estruturais até o grau BS EN ISO 8501-1 Sa 2.5 usando uma granalladora de passagem contínua de 4 a 8 turbinas e prepare as bordas de solda conforme BS EN ISO 8501-3 P1–P3.
- Remova o primer de pré-construção de silicato de zinco das faixas de solda SAW bilateral de alta velocidade ou qualifique o procedimento de soldagem em material revestido conforme AWS D1.1:2025.
- Realize ensaios por ultrassom (UT) e partículas magnéticas (MT) nas frequências do Capítulo N da AISC 360-22 e avalie as soldas segundo os critérios da Cláusula 8 da AWS D1.1:2025.
O que evitar
- Não trate uma camada fina de shop primer soldável como garantia incondicional contra porosidade vermicular durante a soldagem SAW tandem bilateral de alta velocidade.
- Não aplique shop primer alquídico não verificado sobre superfícies de atrito de parafusos de deslizamento crítico nem em vigas destinadas a proteção contra incêndio projetada sem confirmar a qualificação do revestimento.
- Não permita que furos de parafusos cortados termicamente com escória pesada ou defeitos de borda sem acabamento avancem para a montagem final sem verificação de conformidade com a norma.
Tolerâncias dimensionais e códigos estruturais: conformidade com AISC 303, AWS D1.1, ASTM A6 e EN 1090
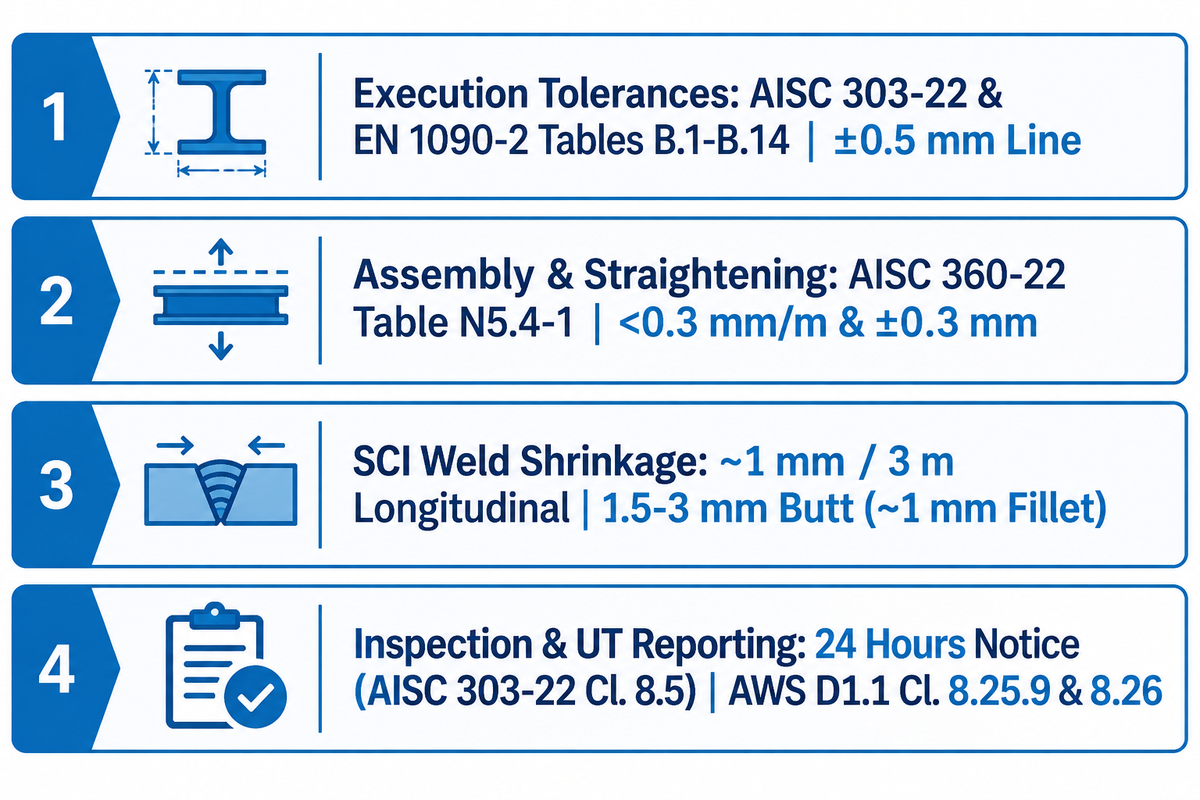
Para estruturas de aço norte-americanas, as normas AISC 303-22 e AWS D1.1:2025 estabelecem as tolerâncias de fabricação, enquanto o Capítulo N da AISC 360-22 trata do controle de qualidade e da garantia da qualidade. O Capítulo N rege o CQ e a GQ. Para estruturas de aço europeias, as Tabelas B.1-B.14 do Anexo B da BS EN 1090-2 fornecem as tolerâncias essenciais e funcionais de fabricação. O Steel Construction Institute estima que a contração de solda seja de aproximadamente 1 mm a cada 3 m no sentido longitudinal e de 1.5 a 3 mm no sentido transversal para soldas de topo.
Um erro comum de engenharia é supor que as tolerâncias brutas de laminação indicadas na ASTM A6/A6M atendem às tolerâncias finais de montagem na obra. Conforme destacado na AWS Inspection Trends (agosto de 2025) sobre a inspeção pela AISC 360 Capítulo N e AWS D1.1, o controle de qualidade abrange dois códigos principais. A AWS D1.1:2025 explica como conduzir as inspeções e os critérios de aceitação para ligações soldadas (incluindo a marcação de descontinuidades reprovadas no UT sob a Cláusula 8.25.9 e a emissão de relatórios sob a Cláusula 8.26). O Capítulo N da AISC 360-22 detalha a frequência exigida de inspeções nas Tabelas N5.4-1 e N5.6-1. Além disso, a Cláusula 8.5 da AISC 303-22 exige que o fabricante e o montador forneçam acesso e aviso prévio mínimo de 24 horas para inspeção independente.
Para projetos europeus, o guia de engenharia sobre precisão na fabricação de aço do Steel Construction Institute especifica os desvios permitidos nas Tabelas B.1 a B.14 do Anexo B da BS EN 1090-2:2018. Quando especificada, a norma BS EN ISO 13920:1997 fornece tolerâncias gerais para construções soldadas. O SCI documenta ainda que fabricantes que soldam vigas de chapa devem prever a contração térmica durante o corte e a montagem. A contração longitudinal da solda é de cerca de 1 mm para cada 3 m de cordão. A contração transversal varia entre 1,5 mm e 3 mm para soldas de topo em V simples, e fica em torno de 1 mm para soldas de filete duplo de até três quartos da espessura da chapa.
| Aspecto dimensional / de qualidade | Disposição de normas norte-americanas (AISC / AWS) | Disposição de normas europeias (BS EN / SCI) | Capacidade de controle na fábrica e linha de vigas H Aubrik |
|---|---|---|---|
| Tolerâncias de fabricação e execução | Tolerâncias de fabricação conforme AISC 303-22 e AWS D1.1:2025 | BS EN 1090-2:2018 Anexo B Tabelas B.1 a B.14 (essenciais e funcionais) | Precisão dimensional de ±0,5 mm na viga H acabada ao longo da linha de 5 máquinas |
| Montagem alma-mesa e desempeno | Verificação de ponteamento pré-solda conforme Tabela N5.4-1 da AISC 360-22 | Controle de produção em fábrica (FPC) BS EN 1090-2 e BS EN ISO 13920:1997 | Perpendicularidade <0,3 mm/m na HG-1500; precisão de retificação de ±0,3 mm na HYJ-40 |
| Compensação de contração de solda (Estimada) | Prever a contração térmica no detalhamento de oficina e na montagem | Estimativa SCI: ~1 mm por 3 m longitudinal; 1,5–3 mm transversal de topo (~1 mm em filete) | Programar sobrecomprimento de contração no corte CNC de tiras da GS-4000 |
| Aviso de inspeção e laudo de descontinuidades UT | Aviso mínimo de 24 horas (AISC 303-22 Cláusula 8.5); AWS D1.1 Cláusulas 8.25.9 e 8.26 | Plano de inspeção FPC aprovado e verificações de pré-montagem quando especificado | Relatórios de inspeção de auditoria, certificados ISO 9001 e CE fornecidos mediante solicitação |
Dimensionamento de uma linha de vigas para 500 a 1.500 toneladas/mês: cálculo de tempo de ciclo, utilidades, TCO e cenário 2026
Dimensionar uma linha de vigas de aço estrutural exige equilibrar o tempo de ciclo de cada estação para processos como corte, montagem, soldagem SAW de pórtico, desempeno e furação, em vez de focar apenas na rotação máxima do fuso. A American Welding Society projeta um déficit de 360.000 soldadores nos Estados Unidos até 2027, enquanto a fabricação convencional consome em média de 15 a 45 horas de mão de obra de oficina por tonelada. Na fabricação tradicional, gastam-se de 1 a 4 horas de oficina por tonelada em movimentação. Em contrapartida, uma linha integrada Aubrik de 5 máquinas para vigas H opera com 1 a 2 operadores e eleva a produção em 30 a 40 por cento sobre a fabricação manual.
Quando engenheiros industriais avaliam o retorno sobre o investimento e orçamentos de capital para reduzir custos de mão de obra, o principal vetor em 2026–2027 é a escassez de profissionais. Segundo a análise de dados de força de trabalho da American Welding Society (AWS) feita pela AGT Robotics, os Estados Unidos enfrentarão uma falta de cerca de 360.000 soldadores até 2027. A idade média do soldador gira em torno de 55 anos nos Estados Unidos e passa de 45 anos na União Europeia. A Europa enfrenta um déficit de mais de 200.000 soldadores até 2030, e uma única célula robótica de soldagem de vigas pode substituir até três soldadores manuais em tarefas estruturais repetitivas. Em oficinas convencionais, o referencial de custos de fabricação estrutural 2026 da SteelFlo AI mostra que estruturas aparafusadas simples exigem de 15 a 20 horas/tonelada e serviços moderados levam de 20 a 30 horas/tonelada. A soldagem complexa de vigas compostas consome de 30 a 45 horas/tonelada. Por exemplo, um projeto moderado de 100 toneladas a 25 horas/tonelada e taxa horária com encargos de $75/hr equivale a $187.500 em mão de obra de fábrica. O custo total do aço estrutural instalado varia de $4.000 a $6.500/tonelada, ou de $2,00 a $3,25 por libra.
Ao mesmo tempo, inovações de soldagem de 2025-2026, como o método racionalizado de soldagem de vigas H compostas «smarTABH» da JFE Steel e a soldagem a arco submerso tandem AC/DC de duplo arco, reduzem o retrabalho manual. Compradores que comparam cotações de equipamentos e cargas elétricas podem consultar nossos guias sobre como comparar cotações e testes de produção de máquinas para fabricar vigas H e critérios de seleção de máquinas de soldagem automatizadas.
Balanceador de tempo takt da linha de vigas H de 5 estações e furação posterior (Exemplo prático ilustrativo)
Equilibre as cinco estações de produção da Rota B e a estação de furação posterior, conforme mostrado no Exemplo prático ilustrativo abaixo, para evitar a compra de uma estação de alta velocidade que deixe ociosa ou afogue as etapas seguintes. Lembre-se de que a Rota A (linha de furação e serra de perfis laminados) e a Rota B (linha de chapas para vigas H soldadas) possuem envelopes de tempo takt separados, a menos que compartilhem um setor de acabamento:
- Considere uma meta mensal de produção de 1.000 toneladas métricas/mês de vigas H soldadas (Rota B) com ligações de extremidade furadas para este cálculo de exemplo.
- Mix representativo de peças (premissa ilustrativa): 2.000 vigas/mês, com peso médio de 500 kg/viga, comprimentos de 12 m, 48 m de cordão de solda em ângulo e 24 furos de parafusos.
- Tempo efetivo de fábrica considerado: 20.000 minutos efetivos de produção/mês, em dois turnos.
- Tempo takt necessário (cálculo de exemplo): 20.000 minutos efetivos/2,000 vigas = 10.0 minutos/viga acabada de 12 m.
| Estação e unidade de equipamento | Base de ciclo considerada (Viga de 12 m) | Unidades para takt ≤10.0 min | Saída takt balanceada | Capacidade nominal verificada da estação Aubrik |
|---|---|---|---|---|
| 1. Cortadora CNC de tiras por oxicorte (GS-4000) | Equivalente a 8.5 min/viga (lote multitira) | 1 cortadora de tiras de pórtico | 8.5 min/viga (ilustrativo) | Trilho de 4.000 mm; largura de 80–3.200 mm; espessura de 6–100 mm; sucata <1.5 por cento |
| 2. Montadora de vigas H (HG-1500) | 9.5 min/viga (centralização + ponteamento em 16 pontos) | 1 máquina de montagem | 9.5 min/viga (ilustrativo) | Alma de 200–1.500 mm (6–32 mm); mesa de 150–600 mm; visão a laser CLP de ±0,3 mm |
| 3. Soldadora SAW de pórtico (AM-HG) | A 800 mm/min considerados, 48 m de cordão = 60 min-cordão (30 min com 2 cordões simultâneos) | 3 soldadoras de pórtico de tocha dupla em paralelo | Base de 10.0 min/viga de tempo de arco antes do tombamento | 63 kVA × 2 por máquina; 200–1.000 A; altura de viga de 200–2.500 mm; comprimento até 18.000 mm |
| 4. Desempenadeira de mesas (HYJ-40) e Granalladora (AB-SB) | 6.0 min/viga em desempeno e jateamento de passagem contínua | 1 desempenadeira + 1 granalladora | 6.0 min/viga (ilustrativo) | HYJ-40 até 16.000 mm/min (mesa de 200–800 mm, 6–40 mm); AB-SB até 3.000×3.000 mm |
| 5. Furadeira e serra CNC posterior de 3 cabeçotes | 7.5 min/viga considerados (24 furos com metal duro + corte de topo) | 1 linha de furação e serra | Com 500 kg/viga e ciclo de 7.5 min, a produção teórica é de 160 toneladas métricas por 40 horas operacionais | Referência de furadeira ATC de 3 cabeçotes: até 125 toneladas por semana de 40 h (The Fabricator) |
Seleção de um fabricante de equipamentos para linha de vigas: cenário de OEMs, linhas completas de vigas H e checklist FAT
Os fabricantes globais de linhas de vigas especializam-se conforme a rota de produção escolhida. Fabricantes OEM europeus, norte-americanos e turcos (Voortman, Peddinghaus, Ficep, Geka e Bendmak) concentram-se nas linhas CNC de furação, serra e recorte de perfis da Rota A. Por outro lado, a Wuxi ABK Machinery (Aubrik) projeta linhas completas de 5 estações da Rota B para corte, montagem, soldagem SAW de pórtico, desempeno e jateamento de vigas H soldadas, com 1 ano de garantia gratuita e mais de 80 linhas personalizadas entregues.
Ao elaborar uma solicitação de cotação (RFQ), os compradores devem alinhar a competência central do fornecedor à sua rota principal de fabricação de aço. Não force fabricantes de furadeiras de perfis a cotar equipamentos de soldagem de vigas de chapa sob medida, nem vice-versa:
- Os fabricantes OEM de linhas CNC de furação, serra e recorte de perfis da Rota A incluem Voortman (linhas de furação V630/V633 e célula robótica de recorte a plasma V807) e Peddinghaus (linhas de furação PCD e PeddiWriter). Outros fornecedores europeus e turcos incluem Ficep (linhas CNC de 3 cabeçotes com subeixo Valiant), Geka (linhas de furação e serra GK DSB com corte em meia-esquadria de +45° a -60°) e Bendmak (linhas multifuso B3DL). Ao avaliar distribuidores regionais ou catálogos da Mac-Tech ou Akyapak, os compradores devem conferir a potência dos cabeçotes e os limites de meia-esquadria diretamente nas folhas oficiais de teste de fábrica.
- Para a produção completa de vigas H soldadas na Rota B, os engenheiros de linhas de produção de estruturas de aço para vigas H da Wuxi ABK Machinery (Aubrik) fabricam linhas completas de cinco estações. O sistema combina máquinas de oxicorte CNC GS-4000, montadoras hidráulicas HG-1500 e soldadoras SAW de pórtico AM-HG-4000/5000/6000 com desempenadeiras de mesas HYJ-40 e granalladoras de passagem contínua AB-SB (mais de 80 linhas personalizadas entregues). O prazo de entrega e o preço dependem da configuração e são informados na sua proposta personalizada. Cada sistema completo inclui instalação no local, comissionamento, treinamento de operadores e 1 ano de garantia gratuita com peças de reposição originais.
Checklist técnico de solicitação de cotação (RFQ) e teste de aceitação em fábrica (FAT) para equipamentos de linha de vigas
| Etapa de verificação | Entradas obrigatórias de RFQ e inspeção FAT | Padrão de aceitação / Critério de aprovação |
|---|---|---|
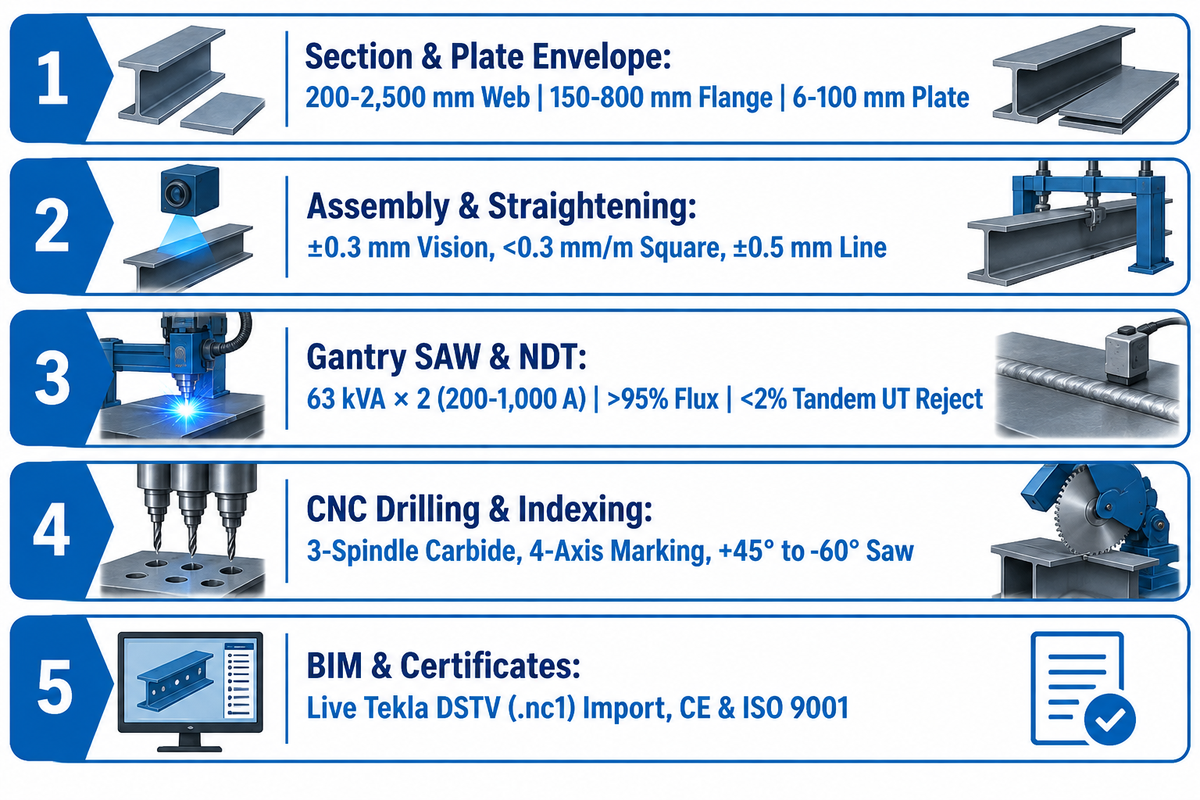
| 1. Gabarito de seções e chapas | Verificar altura da alma (200–1.500 mm na HG-1500; 200–2.500 mm na AM-HG), largura da mesa (montagem de 150–600 mm; 200–800 mm na HYJ-40) e espessura da chapa (6–100 mm na GS-4000; alma de 6–32 mm; mesa de 6–40 mm) | Realizar teste em plena carga com os graus de aço especificados pelo comprador (A36, A572 Grau 50, A992 ou Q355) dentro da faixa nominal de espessura de cada estação |
| 2. Montagem e desempeno | Verificar posicionamento por visão a laser da HG-1500 (±0,3 mm), perpendicularidade alma-mesa (<0,3 mm/m) e precisão de retificação da HYJ-40 (±0,3 mm) | Precisão dimensional de ±0,5 mm na viga H acabada nas linhas integradas Aubrik; tolerâncias de projeto conferidas pelas tabelas aplicáveis da AWS D1.1 ou BS EN 1090-2 |
| 3. Soldagem SAW de pórtico e qualidade END | Verificar potência de soldagem da AM-HG (63 kVA × 2), faixa de corrente (200–1.000 A), rastreamento de junta e recuperação automática de fluxo (>95 por cento) | Fusão na raiz verificada por macrografia; aceitação UT baseada nos critérios da AWS D1.1 (a Lincoln Electric relata <2 por cento de rejeição UT em SAW tandem) |
| 4. Furação CNC e indexação de comprimento | Verificar furação com metal duro de 3 cabeçotes, marcação de traçagem em 4 eixos e corte com serra em meia-esquadria de +45° a -60° em comprimentos totais de viga | Verificar repetibilidade de posicionamento da máquina e checar tolerâncias de grupos de furos e comprimento de corte contra a especificação aplicável AISC 303-22 ou BS EN 1090-2 |
| 5. Pós-processador BIM e certificados | Importação ao vivo do arquivo de teste DSTV (.nc1) do Tekla Structures do comprador (blocos BO/AK/KA/SI/PU), carga instalada em kVA e planta de layout do galpão | Zero edições manuais de coordenadas no painel CNC; documentação de conformidade CE para máquinas e certificação ISO 9001 do sistema de gestão da qualidade do fornecedor |
Resumo de verificação pré-compra: Antes de assinar um contrato de compra, os compradores devem validar quatro condições específicas do local com seu engenheiro industrial e o fornecedor do equipamento. Primeiro, verifique se sua carteira mensal é dominada por perfis laminados (Rota A) ou por vigas de chapa soldadas sob medida (Rota B). Segundo, meça o comprimento livre do galpão sob o gancho da ponte rolante para acomodar as estruturas das máquinas mais os comprimentos totais de entrada e saída das vigas (até 18.000 mm nas linhas Aubrik AM-HG). Terceiro, dimensione a alimentação elétrica trifásica a partir das cargas das estações selecionadas e do fator de demanda operacional, visto que cada estação SAW de pórtico Aubrik AM-HG possui potência nominal de 63 kVA × 2. Quarto, solicite uma auditoria de fábrica, referências de clientes de linhas de vigas H e certificados ISO 9001 e CE antes de realizar o teste prático de corpos de prova no Teste de Aceitação em Fábrica.
Conclusão principal
Alinhe seu investimento em linha de vigas à sua matéria-prima de aço. Implante uma linha de furação, serra e recorte em metal duro de 3 cabeçotes com transportadores transversais desacoplados para perfis laminados. Ou instale uma linha Aubrik de 5 estações de corte, montagem hidráulica, soldagem SAW de pórtico, desempeno e jateamento para vigas H soldadas.
Planejando uma linha de produção de vigas H sob medida ou a modernização da sua linha de vigas estruturais?
Compartilhe sua faixa de seções de viga, sua meta mensal de tonelagem e as dimensões do seu galpão com nossa equipe de engenharia. Conheça os sistemas completos de linha de produção de estruturas de aço para vigas H da Wuxi ABK Machinery (Aubrik). Nossas linhas atendem alturas de viga de 200–2.500 mm, soldagem SAW de pórtico de 63 kVA × 2, desempeno de mesas de 6–40 mm e 1 ano de garantia gratuita.
Perguntas frequentes
As vigas de aço podem ser aparafusadas ou soldadas entre si?
Sim, as vigas de aço estrutural podem ser unidas por parafusos estruturais de alta resistência (por exemplo, parafusos A325/A490) ou por soldas estruturais executadas conforme a norma AWS D1.1. Na moderna fabricação em linha de vigas, chapas de cisalhamento, chapas de topo e enrijecedores de alma são soldados dentro da fábrica sob condições controladas de arco submerso ou arco metálico com gás.
Os montadores em campo utilizam os grupos de furos pré-usinados em CNC para montar rapidamente os pórticos dos edifícios no canteiro, sem depender de soldas em campo sensíveis ao clima.
As vigas de aço precisam ser soldadas por uma fábrica certificada?
Quando a jurisdição aplicável ou o contrato do projeto exige certificação de fabricação reconhecida, a soldagem das vigas deve ser executada por uma planta certificada. A certificação de fabricante AISC nos Estados Unidos e a certificação empresarial CSA W47.1 no Canadá aplicam-se às fábricas de estruturas. Sob a norma BS EN 1090, as classes EXC2 a EXC4 classificam os requisitos de execução para estruturas ou componentes.
De acordo com o Capítulo N da AISC 360-22 (Cláusula N6), a inspeção de garantia da qualidade pode ser dispensada pela autoridade competente para fabricantes aprovados. A equipe de controle de qualidade, entretanto, realiza os ensaios não destrutivos exigidos.
O que é uma chapa de topo em uma viga de aço?
Uma chapa de topo é uma chapa plana de aço estrutural soldada perpendicularmente à extremidade cortada da alma e das mesas de uma viga para aparafusamento em um pilar ou viga principal. A norma AISC 358 abrange ligações resistentes a momento sísmicas pré-qualificadas, incluindo ligações de chapa de topo estendida, ao passo que ligações simples de cisalhamento por chapa de topo ficam fora do escopo da AISC 358.
Ambos os tipos de ligação dependem de cortes precisos nas extremidades com serra em meia-esquadria para que a chapa assente perfeitamente faceada na ponta da viga. Ligações resistentes a momento exigem ainda o chanfro das mesas para soldas de chanfro de penetração total.
Quando um fabricante deve escolher uma máquina de vigas H 3 em 1 em vez de estações separadas?
Uma máquina integrada 3 em 1 de montagem, soldagem e desempeno é indicada para fábricas que desejam reunir ponteamento, soldagem a arco submerso e desempeno de mesas em um único pórtico de passagem contínua. Linhas separadas de cinco estações permitem que corte, montagem, soldagem SAW de pórtico, desempeno e jateamento operem simultaneamente. A produção total da linha é limitada pela estação mais lenta, pelo número de passes de solda e pelo tempo de movimentação de materiais.
Quais tipos de perfis de aço estrutural uma linha CNC de vigas pode processar?
Uma linha CNC de furação e serra processa vigas I e H de abas largas, perfis U padrão e cantoneiras estruturais. Estações integradas de plasma robótico também operam tubos estruturais ocos (HSS) quadrados e retangulares, barras chatas e vigas de chapa soldadas. Cabeçotes de furação de três fusos usinam a alma e ambas as faces externas das mesas simultaneamente. Uma tocha de plasma robótica de 6 eixos executa recortes, aberturas e chanfros de solda nas quatro faces de perfis abertos e tubulares.
Essa configuração de passagem contínua fura, rosqueia, escareia, grava marcas de traçagem e recorta termicamente barras estruturais sem exigir tombamento manual por ponte rolante entre as estações.
Como fabricantes profissionais acompanham a demanda e garantem que as vigas sejam fabricadas com perfeição?
Fabricantes de aço estrutural de alta produção eliminam a traçagem manual com trena e os gargalos de espera por ponte rolante conectando modelos 3D de detalhamento BIM diretamente às linhas CNC automatizadas de vigas via arquivos DSTV (.nc1) e IFC4. Transportadores transversais intermediários desacoplam a serra em meia-esquadria e a furadeira de metal duro de três cabeçotes, resultando em um aumento de 30 a 35 por cento na produtividade, segundo a The Fabricator.
Para vigas de chapa soldadas pesadas, as fábricas combinam montadoras de visão a laser com CLP Siemens (posicionamento de ±0,3 mm) a soldadoras de pórtico a arco submerso com rastreamento de junta. Desempenadeiras de mesas e granalladoras de passagem contínua posteriores mantêm precisão de ±0,5 mm na viga H acabada.
Quanto custa operar os consumíveis em uma linha CNC de furação de vigas e corte a plasma?
A composição dos custos operacionais de consumíveis de uma linha CNC de furação de vigas e recorte a plasma abrange 4 categorias principais de desgaste para uma semana útil de 40 horas e 125 toneladas, enquanto orçamentos exatos por tonelada exigem cotação do fornecedor de ferramentas. Valores exatos exigem uma cotação do fornecedor de ferramentas. Os operadores controlam os gastos com pastilhas intercambiáveis de metal duro para brocas, lâminas de serra de fita bimetálicas ou com ponta de metal duro, lubrificante sintético MQL e bicos e eletrodos de plasma.
Sobre este guia de engenharia: Revisado pela equipe técnica da Aubrik Company (autor principal: CYH). Este guia baseia-se nas normas AISC 360-22 Capítulo N, AISC 303-22, AWS D1.1:2025, BS EN 1090-2 Anexo B, BS EN ISO 8501-1, BS EN ISO 13920:1997 e nas especificações de linhas de produção de vigas H da Wuxi ABK Machinery (Aubrik).
Referências e fontes
- Código de Soldagem Estrutural em Aço AWS D1.1/D1.1M:2025 (Structural Welding Code, Steel) American Welding Society (AWS)
- Aplicação da AISC 360-22 Capítulo N, AISC 303-22, AISC 341 e AWS D1.1 Cláusulas 7 e 8 na inspeção de aço estrutural AWS Inspection Trends (agosto de 2025)
- Precisão na fabricação de aço: tolerâncias de fabricação BS EN 1090-2:2018 Anexo B e BS EN ISO 13920:1997 Steel Construction Institute (SCI) / BCSA
- Preparação de superfície de estruturas de aço: BS EN ISO 8501-1 Sa 2.5, BS EN ISO 8501-3:2007, BS EN ISO 8501-4:2020 e BS EN ISO 8503-1 Steel Construction Institute (SCI)
- Escolhas inteligentes de equipamentos na fabricação estrutural: linhas de vigas, furação com metal duro e movimentação de materiais The Fabricator (Fabricators & Manufacturers Association)
- Automação de soldagem de aço estrutural em vigas ASTM A992 e ASTM A572 Grau 50 (SAW tandem AC/DC e GMAW-P) Lincoln Electric Application Engineering
- Por que mais fabricantes de aço estrutural estão investindo em soldagem robótica de vigas? (Projeções de mão de obra AWS 2027) AGT Robotics
- Corte a plasma automatizado na fabricação estrutural: tempo de ciclo e qualidade de montagem posterior RBTX Automation
- O que pode dar errado com o aço estrutural: 25 problemas de fabricação e montagem (Contexto ASTM A6, AISC 358 e CSA W47.1) Strategic Steel
- Patente CN103317278B: Processo de montagem e soldagem de vigas H e método antideformação (Referência ISO 9001 e GB/T 11263) Google Patents / CNIPA







