Entre em contato com a Aubrik Company

Projeto de viradores de soldagem: cálculos de engenharia, geometria dos rolos e guia de dimensionamento para serviço pesado

O projeto de viradores de soldagem industriais define como uma unidade motriz motorizada e uma base de rolos livres apoiam, giram e alinham peças cilíndricas. Uma geometria adequada da estrutura e dos rolos ajuda a distribuir as cargas e a controlar o desvio axial. A rigidez do costado, o alinhamento dos rolos e a circularidade da peça também afetam a estabilidade durante as operações de soldagem. Os viradores de rolos da Aubrik abrangem de 1 a 1.000 toneladas métricas nas séries padrão e sob medida ZT/AD (com sistemas de acoplamento HGKF/ZDG chegando a 2.000 T) e diâmetros de peça de 200 a 6.000 mm. Um projeto mecânico sólido equilibra três variáveis acopladas. Os engenheiros dimensionam a carga normal dos rolos em um ângulo de berço incluído de 60° a 120°. Eles também determinam o torque motriz excêntrico máximo com um fator de sobrecarga de 1,5× e combinam rodas de poliuretano ou de aço forjado às temperaturas de pré-aquecimento.
Selecionar um virador apenas pelo peso estático trava os motores de acionamento em projetos de soldagem pesada. Ao contrário de uma mesa giratória de soldagem inclinável usada para flanges planos, os viradores de rolos apoiam virolas longas em seu eixo horizontal para tarefas de soldagem pesada. Este guia completo aborda nosso método de dimensionamento de torque excêntrico e resistência ao rolamento, o seletor de carga de rolos de 4 ângulos e os sistemas condicionais de controle antidesvio de ±1 mm. Essas regras aumentam a produtividade de soldagem em diferentes processos e linhas modernas de fabricação soldada.
Arquitetura central do projeto de viradores de soldagem industriais: base motriz, base livre e mecânica da estrutura
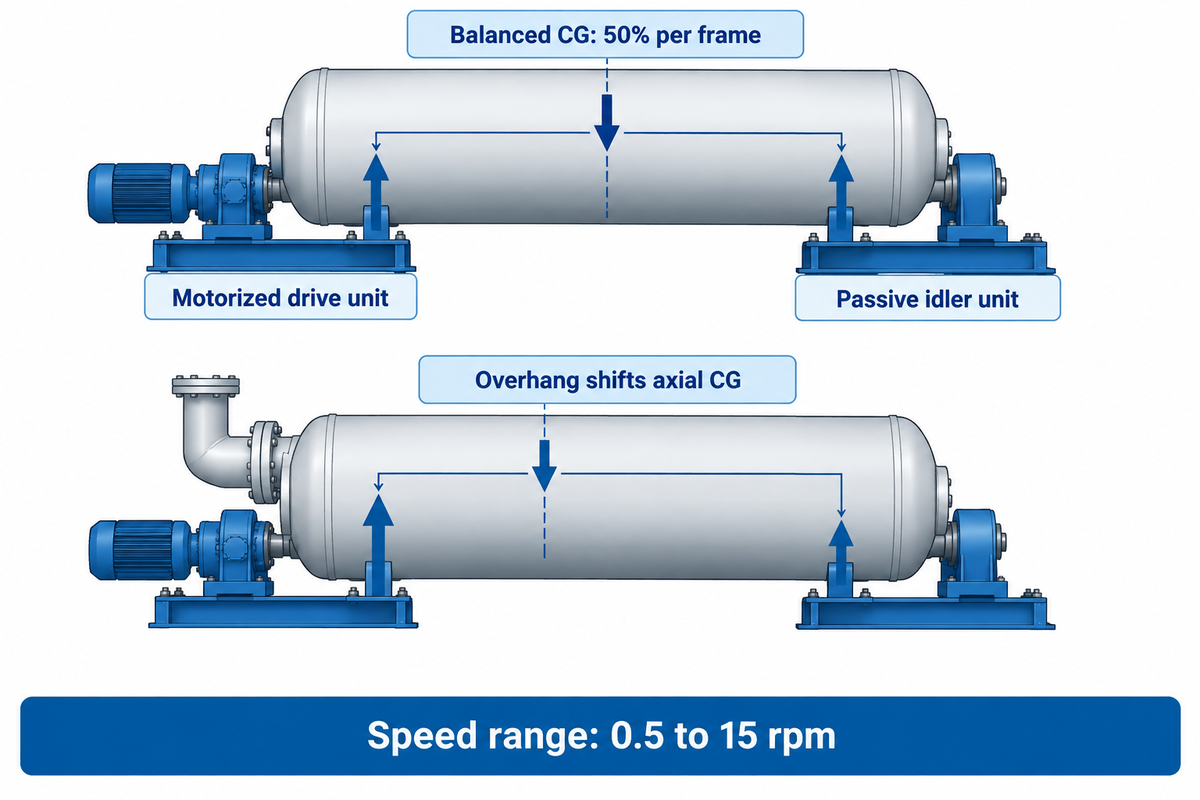
Um virador de soldagem industrial combina uma unidade motriz motorizada com pelo menos uma unidade livre para girar componentes cilíndricos em trabalhos de soldagem pesada. A unidade motriz incorpora dois motores de corrente alternada de frequência variável, um redutor planetário ou de rosca sem-fim e eixos de rolos acionados. A unidade livre possui rodas passivas que sustentam o restante da massa do costado ao longo de uma linha de centro fixa. Essas máquinas viradoras de soldagem mantêm o cordão de solda estável para uma máquina de soldagem automática ou processo a arco submerso. Assim, o soldador pode controlar o processo de soldagem a partir de uma única posição com velocidade de rotação constante.
A divisão estática de carga entre a base motriz e a base livre atinge 50% por estrutura somente quando o centro de gravidade fica exatamente no meio. Em uma configuração de duas bases, um tampo abaulado pesado, uma boca de visita ou um bocal em balanço pode alterar o centro de gravidade axial. A reação estática de cada base torna-se então desequilibrada devido à geometria do braço de alavanca. Ela equivale ao peso total multiplicado pela distância do centro de gravidade até a base oposta, dividido pelo espaçamento entre as bases. O artigo do ASME Journal of Pressure Vessel Technology sobre flexibilidades locais de cascas quantifica como reações de apoio concentradas flexionam paredes cilíndricas finas. A fabricação da estrutura deve limitar a deflexão das vigas para que as bandas dos rolos toquem o costado de maneira uniforme. Práticas de fábrica que utilizam viradores de soldagem com bases rígidas protegem a qualidade da solda em cada passe.
Para cargas pesadas, os viradores de soldagem e rolos giratórios industriais construídos pela Aubrik desde 1999 utilizam estruturas em caixa de aço soldado com alívio de tensões. Conforme destacado no guia técnico do virador de soldagem para serviço pesado de 200 toneladas da Wuxi ABK, mancais fundidos podem trincar sob tensão cíclica em seções de base de torres eólicas de 180 toneladas. A Aubrik informa que todas as estruturas na faixa de 1 a 1.000 T passam por um teste de sobrecarga estática de 1,5× e especifica operação contínua por 24 horas. O controle contínuo de velocidade variável regula a rotação dos rolos na faixa de 0.5 a 15 rpm para obter qualidade de solda consistente. Esse movimento estável dos rolos favorece cordões de solda de alta qualidade em vasos de pressão de parede espessa e melhora a produtividade e a integridade da junta.
Projetos de viradores de soldagem autoalinhantes versus convencionais ajustáveis por fuso
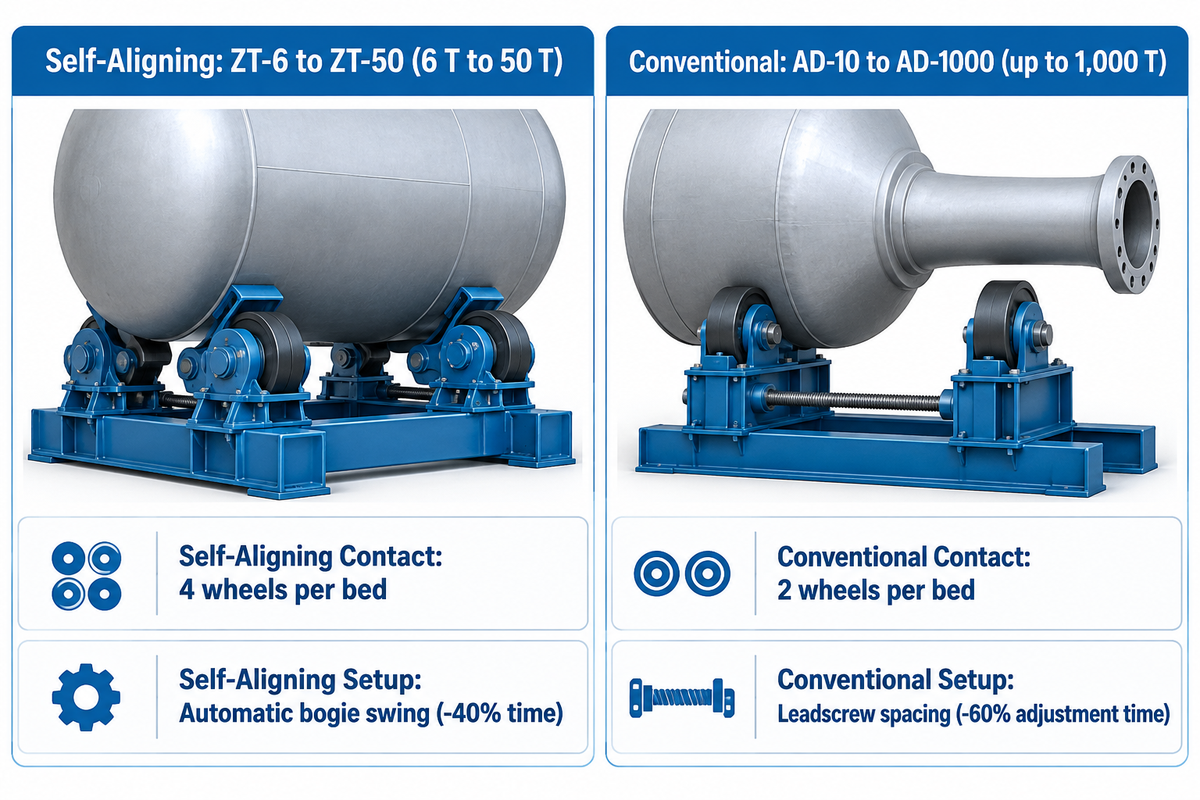
Gerentes de fabricação comparam dois tipos principais de viradores e rolos de soldagem ao equipar um galpão: viradores autoalinhantes de quatro rodas e viradores convencionais de duas rodas. Escolha viradores autoalinhantes de quatro rodas para trocas rápidas de diâmetro em virolas finas. A série ZT-6 a ZT-50 da Aubrik cobre de 6 a 50 T, enquanto alguns projetos autoalinhantes do setor chegam a 300 a 500 toneladas. Escolha viradores ajustáveis convencionais para bocais de pescoço longo em vasos pesados que exigem folga para conexões.
Quando um virador autoalinhante supera uma base de rolos giratórios convencional?
Um virador de soldagem autoalinhante supera uma base de rolos giratórios convencional ajustável por fuso quando a fábrica realiza trocas frequentes de diâmetro em virolas finas sem interferência de bocais. Esse projeto cobre a faixa de 6 T a 50 T na série ZT padrão da Aubrik e até 300-500 T em outros projetos autoalinhantes. Eles abraçam o costado assim que a peça é posicionada pela ponte rolante. Essa geometria elimina a necessidade de ajustes manuais dentro da faixa de articulação do suporte basculante. Além disso, divide a força de contato radial entre quatro faces de roda por base para elevar a eficiência de produção.
Em linhas de lotes mistos, os viradores de soldagem autoalinhantes da série ZT dispensam o reposicionamento manual de pinos entre tubos de caldeira e virolas de tanques. Em uma produção de torres eólicas da Aubrik usando oito unidades ZT-50 em seções de torre de 120 m, o alinhamento automático reduziu o tempo de preparação em 40%. A produtividade geral da linha subiu 35%. Contudo, as rodas superiores do truque ficam mais altas no flanco do costado e podem atingir bocais salientes. Vasos com pescoços de bocal longos precisam de maior folga inferior. Nesse caso, os rolos giratórios ajustáveis da série AD utilizam espaçamento por fuso ou parafusos para livrar os acessórios. Os modelos AD padrão abrangem de 10 a 60 T, enquanto montagens sincronizadas sob medida alcançam de 200 a 1.000 T. Em uma linha de vasos de pressão com cinco unidades AD-30, o ajuste de espaçamento por fuso com controle remoto reduziu o tempo de ajuste por peça em 60%.
| Parâmetro de projeto | Virador autoalinhante (Aubrik ZT-6 a ZT-50) | Virador ajustável convencional (Aubrik AD-10 a AD-1000) |
|---|---|---|
| Capacidades de carga padrão | 6 T a 50 T na série ZT da Aubrik (teto industrial de 300–500 T) | 10 T a 60 T padrão; 200 T a 1.000 T sincronizados sob medida |
| Pontos de contato dos rolos por base | 4 rodas por base (8 faces de contato por conjunto 1D+1I) | 2 rodas por base (4 faces de contato por conjunto 1D+1I) |
| Preparação para troca de diâmetro | Articulação automática do truque dentro da faixa nominal de diâmetro de cada modelo | Mudança manual de parafusos ou ajuste motorizado de espaçamento por fuso |
| Tensão local de flexão no costado | Menor carga radial por roda (a carga dividida em rodas duplas de truque reduz a flexão local do costado) | Maior carga por roda (adequado para aço-carbono de parede espessa) |
| Folga para bocais e bocas de visita | Restrita ao longo do arco médio do flanco pelas rodas basculantes superiores | Ampla folga (o berço baixo de duas rodas livra pescoços longos) |
| Melhores aplicações industriais | Tanques de aço inoxidável de parede fina, tubos de caldeira, virolas eólicas em lotes mistos | Vasos de pressão ASME pesados, bases de torres eólicas de 180 T, tambores nucleares |
Cálculos de engenharia para torque de acionamento, potência do motor e centro de gravidade excêntrico
Dimensionar equipamentos de soldagem apenas pela tonelagem nominal falha quando bocas de visita pesadas, bandejas internas ou bocais deslocados alteram o centro de gravidade. Como mostrado no guia de cálculo de capacidade de posicionadores de soldagem da Cyclotron, uma peça de 4.000 kg equipada com 600 kg de grampos e dispositivos gera uma carga operacional de 4.600 kg. Esse guia aplica um fator de segurança de 1.5 até 15 toneladas e de 1.2 acima de 15 toneladas. Para serviço excêntrico crítico em um posicionador de solda ou virador de rolos, o fator de segurança sobe para 2 ou 3.
Como calcular o torque de acionamento para um vaso de pressão excêntrico em viradores de rolos?
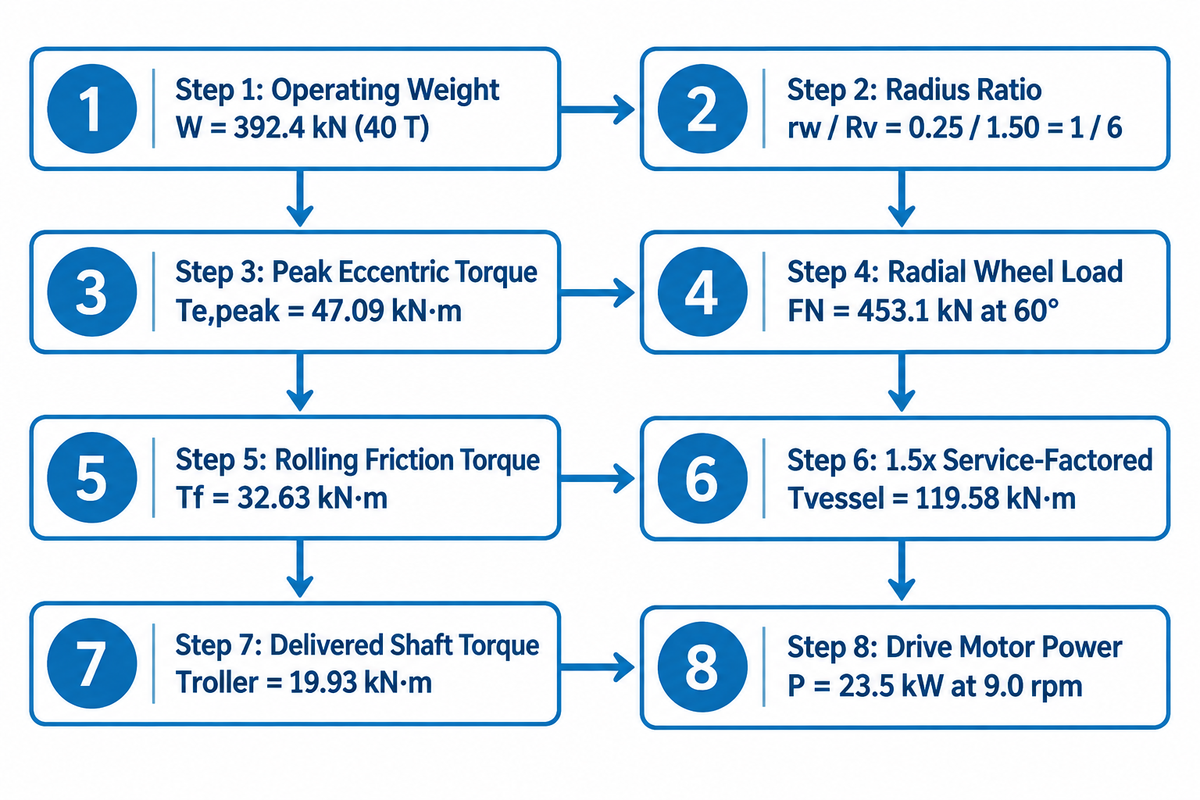
O torque para um vaso de pressão excêntrico em viradores de rolos combina três parcelas: torque gravitacional excêntrico máximo (Te, peak = W × e), torque de atrito de rolamento (Tf) e torque de inércia de partida (Ti). A soma dos torques é então multiplicada por um fator de serviço contínuo de 1.5 e pela razão de raios entre rolo e vaso (rw / Rv). Essa conversão de raios fornece o torque necessário entregue nos eixos dos rolos acionados (19,93 kN·m no exemplo prático de 40 toneladas abaixo). Dividindo pela eficiência da transmissão de 0.80, obtém-se um torque de entrada equivalente de 24,91 kN·m referido ao eixo do rolo. A potência de entrada do motor é portanto (Troller × nroller) / (9550 × η), onde η é a eficiência do motor.
A mecânica rotacional na referência de equilíbrio de torque da University of New South Wales define o torque gravitacional como τ = W × e × sin θ. Ele atinge seu valor máximo Te,peak = W × e quando o braço de deslocamento radial e está horizontal (sin 90° = 1). Se o atrito de rolamento for calculado separadamente, o único torque extra durante a partida será o torque de inércia (Ti). Ele só é desprezível em relação ao torque gravitacional excêntrico quando a rampa de aceleração do inversor de frequência (VFD) é suficientemente gradual. Além disso, a revisão OSTI do Departamento de Energia dos EUA sobre soldas de vasos de pressão de reatores nucleares mostra a importância da rotação estável. Oscilações de velocidade durante a soldagem alteram a velocidade de avanço e o aporte térmico, o que aumenta o risco de inclusões de escória e falta de fusão.
| Etapa de cálculo | Fórmula / parâmetro de entrada (dados de exemplo assumidos) | Valor de engenharia calculado |
|---|---|---|
| 1. Peso operacional total (W) | m = 40 T (vaso de 40.000 kg + cruzetas enrijecedoras internas) | W = 392,4 kN |
| 2. Geometria do vaso e dos rolos | DE do vaso Dv = 3.000 mm (Rv = 1,50 m); DE do rolo dw = 500 mm (rw = 0,25 m); ângulo incluído θ = 60° | Razão de raios rw / Rv = 0.25 / 1.50 = 1 / 6 |
| 3. Parcela 1: torque excêntrico máximo (Te,peak) | Deslocamento radial do CG e = 120 mm (0,12 m) com braço horizontal a 90°: Te,peak = W × e | 392,4 × 0.12 = 47,09 kN·m |
| 4. Carga radial total nas rodas (FN) | Somada nas estações motriz e livre com semiângulo de 30°: FN = W / cos 30° = 392.4 / 0.866 | FN = 453,1 kN |
| 5. Parcela 2: torque de atrito de rolamento e mancais (Tf) | Braço de alavanca μr + fb × rshaft = 0,012 m; razão 0.012 / 0.25 = 0.048; arrasto Ft = 453,1 × 0.048 = 21,75 kN; Tf = Ft × Rv | 21,75 × 1.50 = 32,63 kN·m |
| 6. Torque do vaso com fator de serviço (inércia de partida desprezada) | Aplicar fator de serviço contínuo de 1,5× com rampa gradual de VFD (Ti ≈ 0): Tvessel = 1,5 × (47.09 + 32.63) | Tvessel = 119,58 kN·m |
| 7. Torque entregue no eixo do rolo (Troller) | Troller = Tvessel × (rw / Rv) = 119,58 × (0.25 / 1.50) | Troller = 19,93 kN·m (entrada referida de 24,91 kN·m com eficiência de 0.80) |
| 8. Potência do motor de acionamento (P) na velocidade de indexação | A uma velocidade do vaso de 1,5 rpm e velocidade do rolo de 9,0 rpm, com eficiência da transmissão η = 0.80: P = (19,93 × 1.000 × 9.0) / (9550 × 0.80) | P = 23,5 kW |
Os dados de engenharia ilustrativos para este exemplo de 40 toneladas incluem as dimensões do vaso, o deslocamento radial do centro de gravidade de 120 mm e a eficiência da transmissão de 0.80. O porte real do motor de acionamento deve ser determinado pela avaliação da excentricidade medida no desenho do vaso e pela relação de redução do redutor.
Geometria do ângulo incluído dos rolos e seleção do material das rodas: poliuretano versus aço forjado
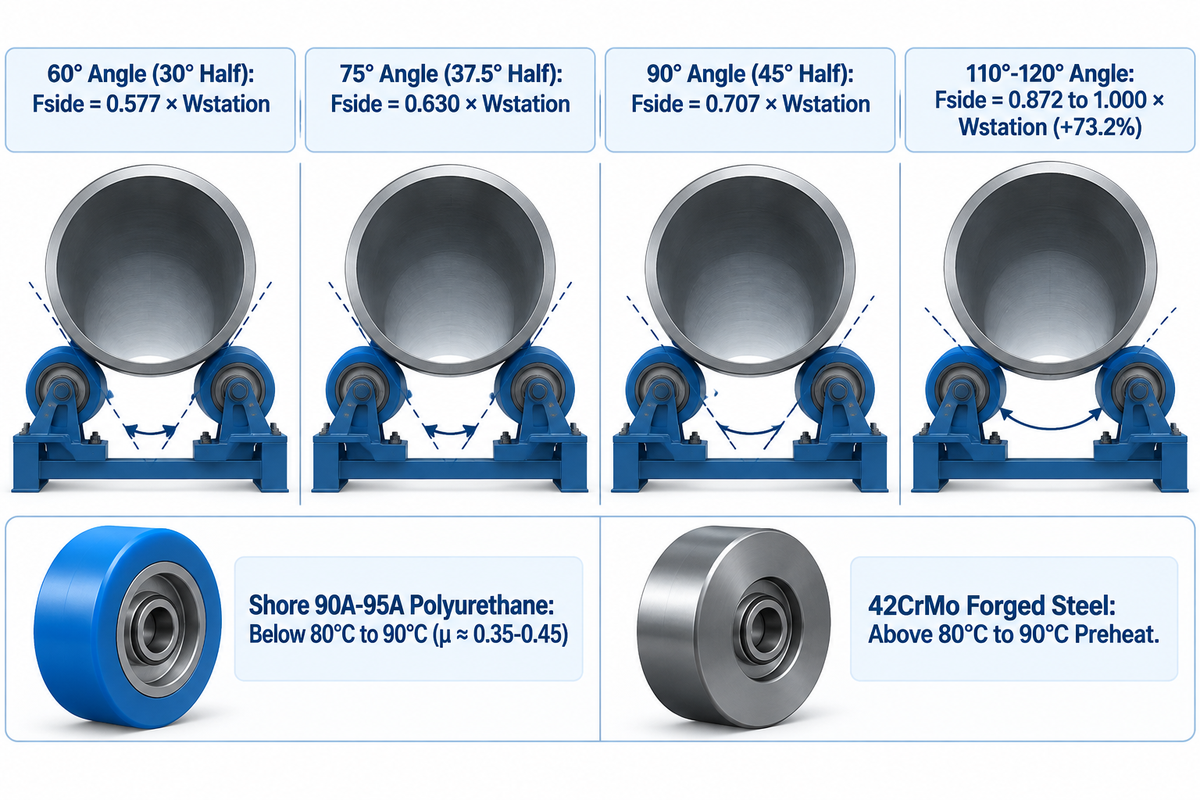
Existem dois fatores que afetam a tensão de contato na pista entre a roda e o costado: o ângulo de berço incluído e a dureza do material do rolo. Para vasos de aço inoxidável ou alumínio de parede fina sem pré-aquecimento, especifique um ângulo incluído total dos rolos de 60° a 75° (semiângulo de 30° a 37,5°). Combine esse ângulo com rodas de poliuretano fundido Shore 90A a 95A para minimizar a tensão de pinçamento radial. Para vasos de aço de parede espessa pré-aquecidos acima de 80°C a 90°C de temperatura na pista, especifique um ângulo incluído total dos rolos de 75° a 90° (semiângulo de 37,5° a 45°). Use rodas de aço forjado temperadas por indução para evitar a delaminação do elastômero e aumentar a estabilidade lateral. Observe as diferenças na forma como os catálogos ilustram os ângulos. Alguns indicam um semiângulo de 30° a 45° (α = θ / 2 da linha de centro vertical do vaso até um rolo). Outros desenhos especificam um ângulo incluído total de 60° a 120° (θ = 2α entre os rolos esquerdo e direito).
O seletor de carga de rolos de 4 ângulos é usado para definir a distância entre eixos das rodas. Seja Wstation a carga vertical sobre uma estação de berço. Quando um costado equilibrado é apoiado por uma base motriz e uma base livre, Wstation = W / 2. A reação radial normal naquele lado é Fside = Wstation / (2 cos(θ/2)).
- Ângulo incluído de 60° (semiângulo de 30° – Fside = 0,577 × Wstation): menor força de pinçamento radial. Use este ângulo para virolas finas de alumínio ou aço inoxidável a fim de evitar que tombem.
- Ângulo incluído de 75° (semiângulo de 37,5° – Fside = 0,630 × Wstation): usado para vasos de pressão e spools de tubulação de aço-carbono de parede média, bem como virolas moderadamente pré-aquecidas.
- Ângulo incluído de 90° (semiângulo de 45° — Fside = 0,707 × Wstation): alta estabilidade lateral para vasos de pressão de parede espessa pré-aquecidos, virolas de torres eólicas de grande diâmetro e vasos excêntricos.
- Ângulo incluído de 110° a 120° (semiângulo de 55° a 60° – Fside = 0.872 a 1,000 × Wstation): força de acunhamento extrema. Ampliar o berço de 60° para 120° eleva a carga normal na roda em 73,2%, o que exige verificar a flambagem local e a rigidez do costado antes de carregar paredes finas.
Quanto à seleção do material das rodas, aplicam-se regras de acabamento superficial e pré-aquecimento. Rolos de poliuretano fundido (Shore 90A a 95A) proporcionam alta tração (coeficiente de atrito μ ≈ 0.35 a 0.45) para reduzir o deslizamento durante a rotação. Eles também protegem o aço inoxidável contra a contaminação por carbono. Entretanto, operadores no tópico do fórum Practical Machinist sobre reparo de rodas de viradores de tanques relatam bandas de uretano delaminando dos cubos de aço sob pré-aquecimento radiante ou sobrecarga estática. Testes de laboratório no estudo da University of Modena sobre resistência ao cisalhamento de juntas adesivas metal-elastômero confirmam que a vida útil da colagem exige núcleos de aço jateados com granalha, adesivos curados e temperaturas de junta controladas. Mantenha o poliuretano abaixo de 80°C a 90°C de temperatura contínua na pista. Rodas de aço forjado como o 42CrMo atendem vasos pré-aquecidos quando o calor de contato supera os limites de 80°C a 90°C da banda de poliuretano ou da colagem adesiva. As rodas de poliuretano podem suportar vasos pesados desde que as cargas individuais por roda, as temperaturas de contato e os tempos de contato permaneçam abaixo dos valores nominais do conjunto de roda.
Mecânica do desvio espiral axial e sistemas de controle de rolos antidesvio
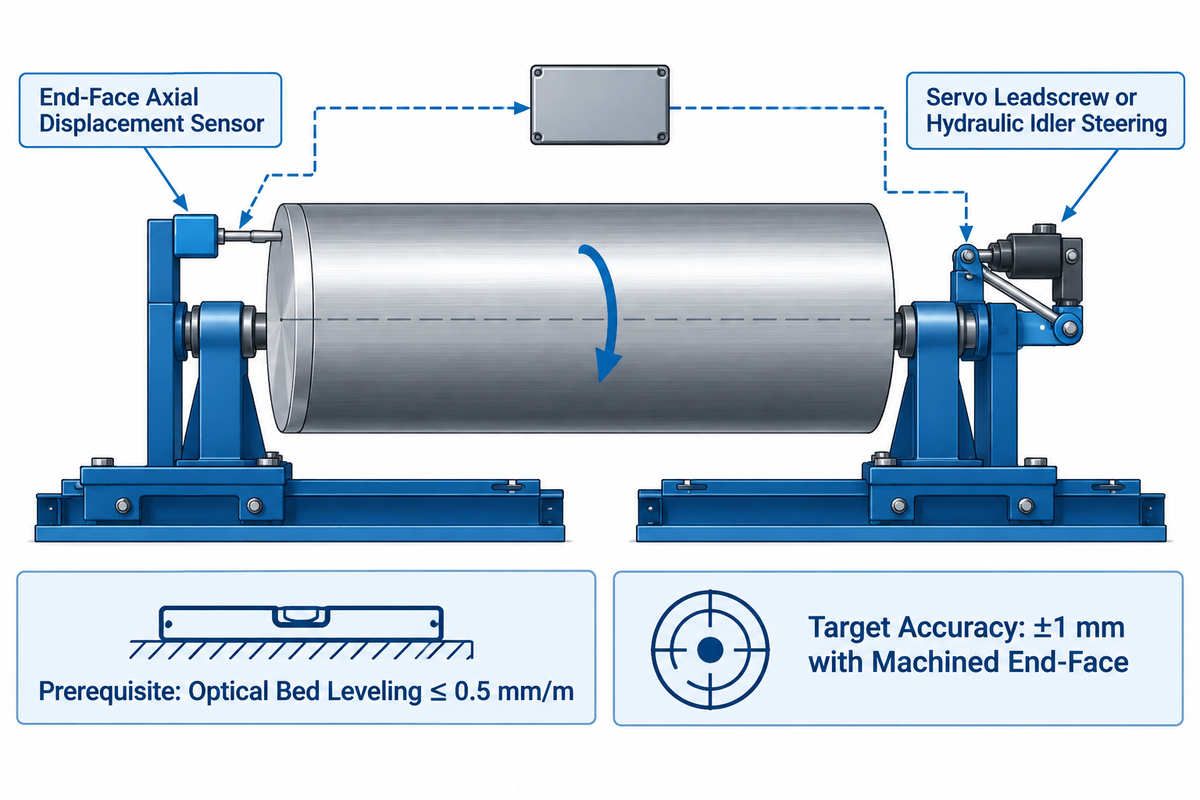
Um costado em rotação pode caminhar ao longo das faces dos rolos como uma rosca de parafuso durante soldas circunferenciais longas. Conforme apontado na análise de engenharia da RESIZEWELD sobre viradores de soldagem antidesvio, o desvio axial compromete o rastreamento da junta e obriga os operadores a interromper os passes de arco submerso. Sem controle, virolas pesadas podem sair das faces dos rolos.
Como os viradores de soldagem antidesvio impedem o deslocamento axial do vaso durante a soldagem SAW circunferencial?
O desvio axial é combatido por sistemas eletrônicos de controle que detectam o movimento longitudinal do costado na extremidade do vaso. Essa medição é usada para direcionar os rolos livres. Um fuso servomotorizado ou cilindro hidráulico esterça o suporte livre em uma fração de grau. Esse micromovimento de direção neutraliza o desvio axial durante a soldagem de precisão. A Aubrik especifica uma precisão de alinhamento de ± 1 mm quando usado com face extrema do costado usinada, nivelamento da base de 0,5 mm/m e pistas de contato dos rolos limpas.
Diversas geometrias mecânicas antidesvio são descritas em registros de patentes. Por exemplo, a patente norte-americana US8342493B2 para um sistema de rolos giratórios antidesvio posiciona cada eixo livre em um pino de articulação oblíquo. O desvio axial ocorre em função do eixo dos rolos e da conicidade do costado. O desvio também pode surgir por desequilíbrios de carga, ovalização e variações de contato e tração das rodas. Antes de acionar recursos avançados, os montadores nivelam ambas as bases e esquadrejam os eixos dentro de 0,5 mm/m usando linhas ópticas cruzadas. Um sistema antidesvio da Aubrik utiliza uma face extrema usinada do costado e mantém o alinhamento dentro de ±1 mm durante a soldagem circunferencial contínua.
Projeto de viradores hidráulicos de acoplamento e integração de fixação de tubos com manipuladores de coluna e lança
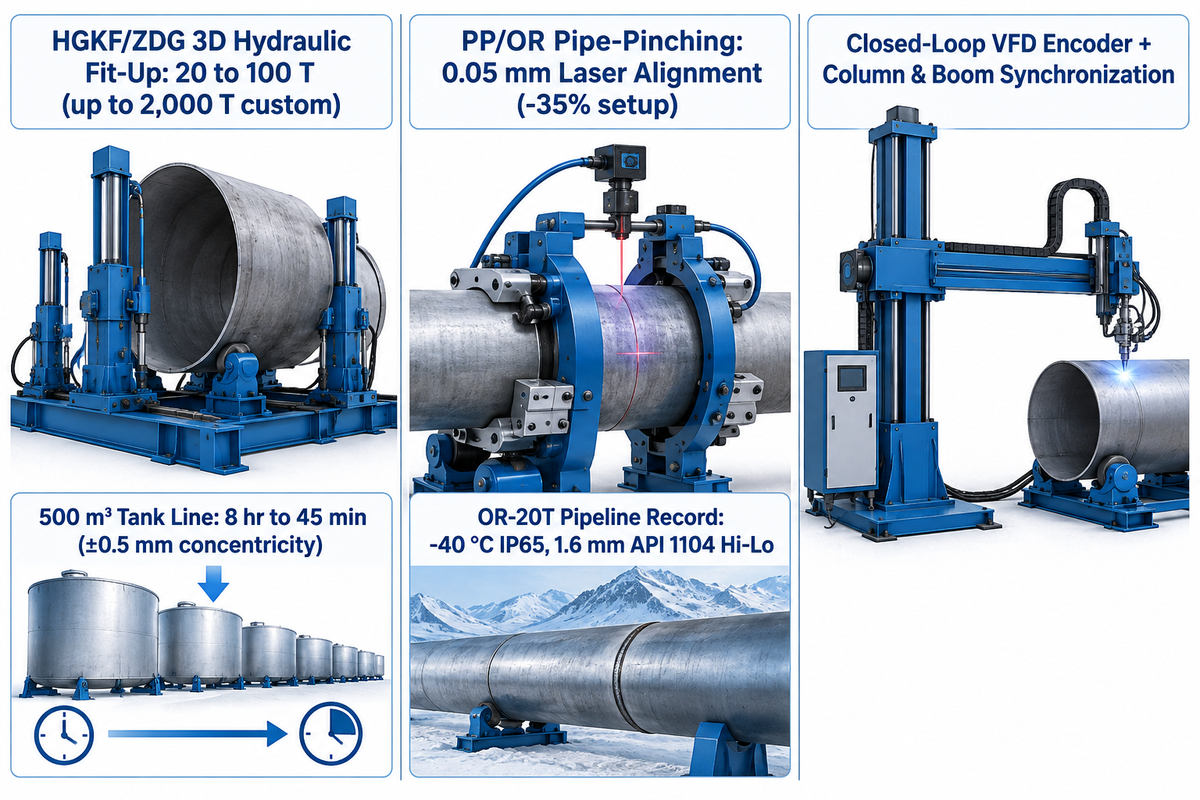
Os rolos giratórios padrão apenas giram um único costado. Eles não conseguem alinhar duas virolas separadas que se encontram com desnivelamento de bordas, ovalização ou folgas na junta. De acordo com o guia técnico de compra da Halden sobre seleção de viradores de soldagem, um virador de acoplamento é usado para alinhar os costados e as juntas, embora nem sempre seja necessário para uma simples soldagem em rotação. Quando torres eólicas de múltiplas virolas ou tanques de armazenamento exigem montagem rápida para atender aos requisitos do projeto, as fábricas utilizam viradores de soldagem hidráulicos de acoplamento. As séries HGKF e ZDG da Aubrik (20 a 100 T padrão, até 2.000 T sob medida) utilizam cilindros hidráulicos 3D. Em uma linha de tanques de 500 m³, uma base HGKF-60 reduziu o alinhamento das seções de 8 horas para 45 minutos. Ela alcançou concentricidade de ±0,5 mm e cortou o retrabalho em 90% para elevar a produtividade.
Pequenos spools de tubulação podem patinar sobre rodas por gravidade durante a soldagem de tubos. Para evitar o deslizamento, os viradores de soldagem de tubos das séries PP e OR adicionam braços pneumáticos de fixação que reduzem o tempo de preparação em até 35%. Esses modelos abrangem de 5 a 100 T na série PP-5 a PP-100 e de 5 a 40 T na série OR-5 a OR-40. A Aubrik também informa alinhamento a laser de 0,05 mm para seus viradores de fixação de tubos PP/OR. No gasoduto China-Rússia documentado no registro de projetos de rolos giratórios da Aubrik, 20 unidades OR-20T personalizadas operaram a -40 °C com proteção IP65. Elas reduziram o posicionamento das juntas de 45 minutos para 8 minutos. A produção diária saltou de 40 para 68 juntas, a aprovação na primeira inspeção subiu de 92% para 99,3% e a linha recuperou o investimento em dez meses. A linha também manteve a tolerância de desnivelamento de solda circunferencial de dutos API 1104 de 1/16 de polegada (1,6 mm). Na inspeção de terceira parte, os escopos de acreditação do NABCB para tubos de condução SAW conforme API 5L edição 46 identificam o escopo acreditado do organismo de inspeção. Aqui, a API 5L cobre a fabricação do tubo de condução enquanto a API 1104 cobre a soldagem do duto.
Para montar uma célula de soldagem automatizada, os engenheiros interligam o encoder do VFD do virador com manipuladores de soldagem de coluna e lança ou sistemas de soldagem robótica. A sincronização em malha fechada com os parâmetros de soldagem combina o deslocamento circunferencial com a velocidade de alimentação do arame. Essa tecnologia avançada produz um cordão uniforme ao longo de vários passes de soldagem.
Lista de verificação de dimensionamento de capacidade, dados para cotação e prazos de fabricação (10T a 200T)
Segundo o relatório de mercado de viradores de soldagem de tubos da Grand View Research, o mercado global de viradores de tubos atingiu USD 1,1 bilhão em 2025. A projeção é crescer de USD 1,2 bilhão em 2026 para USD 2,0 bilhões até 2033, com uma taxa composta de crescimento anual informada de 7,3% (aproximadamente 7,6% implícito por esses números arredondados). O uso crescente de viradores de soldagem em plantas eólicas e petroquímicas torna essencial o planejamento de compras pelos compradores.
O que define o preço e o prazo de entrega de um conjunto de virador de soldagem motorizado de 10 a 200 toneladas?
Três escolhas de engenharia determinam o custo e o prazo de produção em fábrica para um conjunto de virador de soldagem motorizado de 10 a 200 toneladas (uma unidade motriz mais uma unidade livre). São elas as capacidades nominais de carga, a metalurgia das rodas de poliuretano versus aço forjado e a arquitetura de controle (inversor de frequência padrão versus montagens hidráulicas sob medida de acoplamento, antidesvio ou multibases sincronizadas). Nem a Aubrik nem as normas do setor publicam faixas fixas de preço de tabela em USD ou cronogramas fixos de dias de embarque por faixa de tonelagem. Cada conjunto exige, portanto, uma cotação de projeto tanto para o preço quanto para o prazo de fabricação em função dos desenhos do seu vaso. A Aubrik fornece uma recomendação firme de dimensionamento em um dia e oferece garantia de um ano em todas as unidades.
O módulo de resistência da estrutura, o torque nominal do redutor, a aptidão para baixa temperatura em serviço a -40 °C e a proteção de painel IP65 são especificações separadas selecionadas para o projeto. A Aubrik orça preço e entrega para cada conjunto 1D+1I com base no desenho do vaso do usuário final, em vez de um desenho genérico de catálogo. Use a tabela abaixo para escolher a faixa correta para suas necessidades de soldagem.
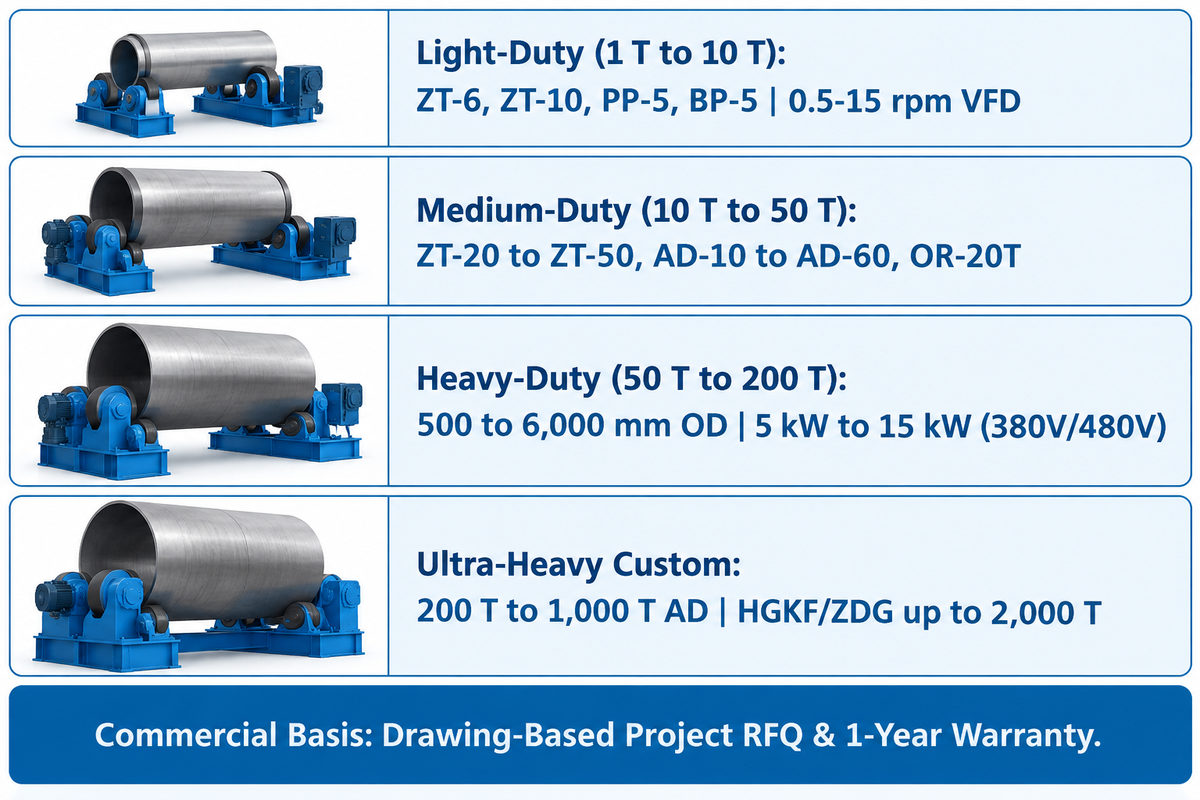
| Faixa de capacidade e família de modelos | Diâmetro da peça e especificações de acionamento | Principais aplicações industriais | Base comercial e de cotação |
|---|---|---|---|
| Serviço leve: 1 T a 10 T (ZT-6, ZT-10, PP-5, BP-5) | Dentro do DE de catálogo de 200 a 6.000 mm; acionamento CA de frequência variável de 0,5–15 rpm | Spools de tubulação, tubos de caldeira, trocadores de calor, cabines de jateamento/pintura | Sob cotação conforme o tipo de roda (PU vs. aço); recomendação de dimensionamento em um dia |
| Serviço médio: 10 T a 50 T (ZT-20 a ZT-50; AD-10 a AD-60 até 60 T; OR-20T) | DE de tubulação de 1.200 a 4.800 mm no OR-20T; inversor + controle remoto ou CLP | Vasos de pressão ASME, tanques de armazenamento médios, soldas circunferenciais de dutos API | Cotação por projeto conforme nível de controle e opções a laser ou antidesvio; garantia de um ano |
| Serviço pesado: 50 T a 200 T (rolos pesados de 200 T, PP-100, HGKF-60) | DE de 500 a 6.000 mm em unidades de 200 T; motores de 5 kW a 15 kW em 380V ou 480V de 3 fases | Vasos petroquímicos de 150 T, virolas de base de torres eólicas de 180 T, tanques de armazenamento de 500 m³ | Solicitação de cotação baseada em desenho para metalurgia dos rolos e hidráulica de acoplamento 3D; garantia de um ano |
| Ultrapesado sob medida: 200 T a 1.000 T para AD sob medida; sistemas de acoplamento HGKF/ZDG até 2.000 T | Até 6.000 mm de DE; acionamentos multibases sincronizados, rolos de aço-liga, testados sob carga | Torres eólicas offshore, componentes nucleares, supertanques de armazenamento | Requer aprovação de desenho de engenharia sob medida e solicitação formal de cotação de projeto |
Fabricantes de viradores de soldagem pesados sob medida e lista de verificação de cotação para vasos de pressão ASME
Ao avaliar fabricantes globais de equipamentos de soldagem e corte, os compradores solicitam registros de testes de sobrecarga, certificados de gestão da qualidade e referências de campo. Os fabricantes que fornecem rolos giratórios para serviço pesado destinados à fabricação de torres eólicas, tubulações e vasos de pressão ASME incluem Aubrik (Wuxi ABK Machinery Group), Ransome (Koike Aronson), Pemamek e Key Plant Automation. Faixas específicas de tonelagem sob medida e números de projetos da Pemamek e da Key Plant Automation não constam em nossa pesquisa e exigem consulta direta ao fornecedor. Em uma fabricação documentada de vaso pesado, o estudo de caso da The Fabricator sobre o dessalinizador de petróleo bruto de 175 pés da McAbee destaca a rotação de vasos de alta tonelagem. Aquela fábrica utilizou rolos giratórios Ransome de 600 toneladas para girar três virolas de SA516-70 com 1.25 polegada de espessura pesando 520.000 lbs vazias. Paralelamente, a Aubrik (Wuxi ABK Machinery Group) fornece desde 1999 sistemas de soldagem e corte com marcação CE sob um sistema de gestão da qualidade ISO 9001 para mais de 40 países. Seu catálogo abrange rolos giratórios de 1 a 1.000 T e viradores de acoplamento HGKF/ZDG de até 2.000 T com garantia de um ano.
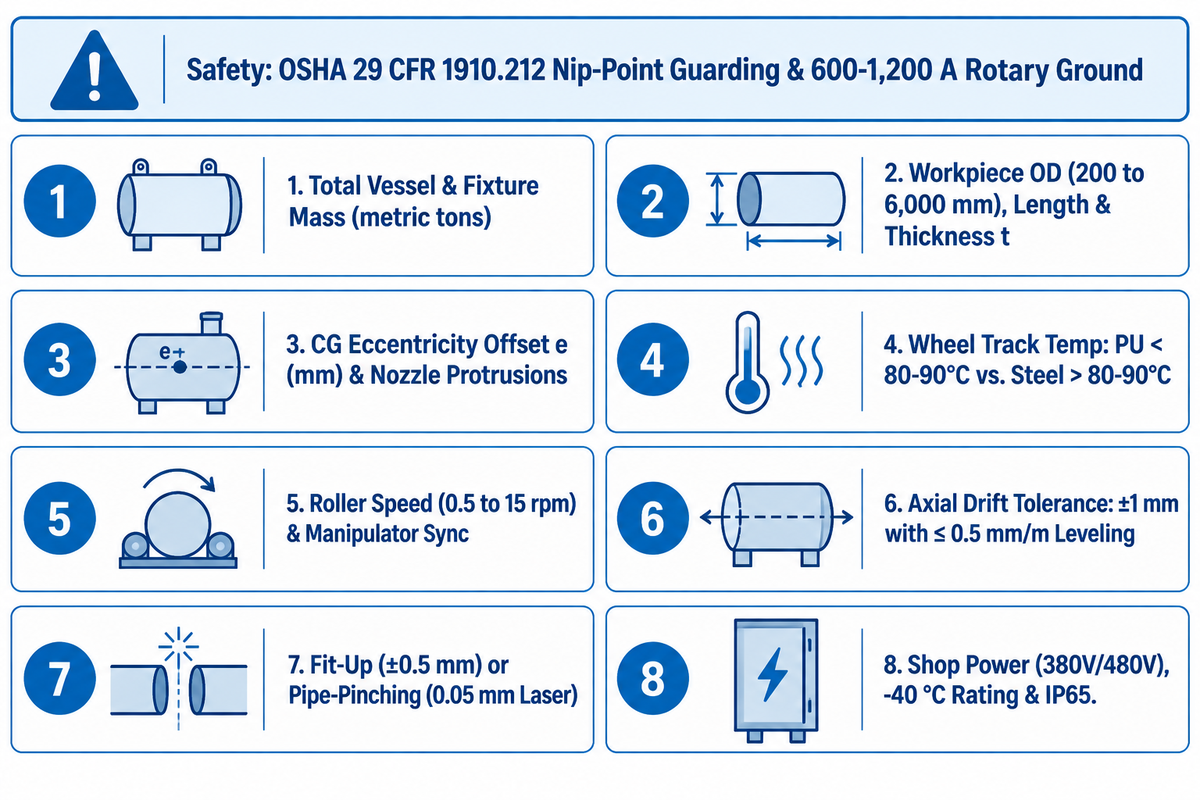
Além disso, os engenheiros elétricos e de segurança do trabalho devem reforçar duas medidas de proteção no chão de fábrica em linhas de soldagem rotativa:
- Proteção de pontos de agarramento rotativos (norma norte-americana de proteção de máquinas OSHA 29 CFR 1910.212(a)(1)): O ponto de entrada entre o costado e a roda apresenta risco de aprisionamento mesmo abaixo de 1 rpm. Uma botoeira de comando sustentado sozinha não impede o acesso, e a proteção por cortina de luz exige que a máquina pare antes que uma pessoa consiga alcançar o perigo.
- Isolamento do retorno da corrente de soldagem: Nunca permita que um retorno de corrente de arco submerso de 600-1.200 A passe pelos rolamentos dos rolos ou pelas engrenagens. Utilize, em vez disso, um grampo de aterramento rotativo de alta amperagem ou uma sapata de cobre fixada a uma pista do costado.
Antes de entrar em contato com a Aubrik para solicitar uma cotação de virador de soldagem sob medida, preencha esta lista de verificação de 8 pontos para selecionar o virador de soldagem ideal e obter ótimos resultados:
- Massa total do vaso e dos dispositivos: peso total das virolas vazias, cruzetas e anéis enrijecedores em toneladas métricas.
- Dimensões da peça: diâmetro externo máximo e mínimo (dentro de uma faixa de 200 a 6.000 mm), comprimento do costado e espessura t.
- Excentricidade e saliências: deslocamento máximo do centro de gravidade e em mm e altura dos bocais para escolher a base correta do virador de soldagem.
- Temperatura na pista das rodas: temperatura máxima de pré-aquecimento ou interpasse na faixa de contato dos rolos (poliuretano abaixo de 80–90°C; aço forjado acima de 80–90°C).
- Velocidade de rotação e processo: velocidade necessária de avanço da solda na superfície do vaso e velocidade de rotação correspondente calculada pelo diâmetro. Especifique também a rotação dos rolos (0.5 a 15 rpm) e os sinais de interface com o manipulador.
- Tolerância de desvio axial: informe se o alinhamento padrão é suficiente ou se é necessário controle antidesvio em malha fechada de ±1 mm (com faces extremas usinadas e nivelamento da base ≤0,5 mm/m).
- Escopo de acoplamento e fixação: especifique cilindros hidráulicos de acoplamento 3D (alinhamento de ±0,5 mm) ou viradores pneumáticos de fixação de tubos (alinhamento a laser de 0,05 mm).
- Classificação elétrica e ambiental da fábrica: tensão trifásica (380V/480V), capacidade do aterramento rotativo, aptidão para baixa temperatura em serviço a -40 °C e proteção de painel IP65.
Perguntas frequentes sobre o projeto de viradores de soldagem
Qual fator de segurança devemos aplicar ao dimensionar um virador de soldagem para um vaso excêntrico?
No caso do posicionamento rotacional geral, o guia de capacidade da Cyclotron aplica um fator de segurança de 1.5 até 15 toneladas e de 1.2 acima de 15 toneladas. Para cargas excêntricas críticas, um fator de segurança de 2 ou 3 pode ser aplicável. Para rolos giratórios de serviço pesado, um fator de serviço de 1.5 deve ser aplicado à soma do torque gravitacional excêntrico com o torque de atrito de rolamento. A Aubrik informa um teste de sobrecarga estática de 1,5× e operação contínua de 24 horas para seus viradores de soldagem. Vasos em rotação com bocais deslocados exigem acionamento suficiente para vencer o torque gravitacional excêntrico máximo.
Por que alguns fabricantes de rolos giratórios especificam um ângulo de 45° enquanto outros especificam um ângulo incluído de 90°?
A diferença reflete se o fabricante mede o semiângulo a partir da linha de centro vertical do vaso até um rolo (30° a 60°) ou o ângulo central incluído total entre ambos os rolos (60° a 120°). Um semiângulo de 45° é idêntico a um ângulo de berço incluído total de 90°. Ambos produzem uma carga normal na roda igual a 0,707 vezes o peso da estação por lado.
Em qual temperatura de pré-aquecimento devemos trocar as bandas de poliuretano por rodas de aço forjado no virador?
Troque as bandas de poliuretano fundido por rolos de aço forjado temperados por indução sempre que a temperatura superficial contínua do vaso na pista de rolamento ultrapassar 80°C a 90°C. Acima desse limite, a colagem ao cisalhamento entre o uretano e o núcleo de aço se degrada, e o adesivo da banda se delamina do núcleo de aço. Também podem ocorrer achatamentos durante paradas prolongadas entre passes.
Um único virador motriz motorizado pode operar com múltiplas bases livres em virolas longas de torres eólicas?
Sim, uma única unidade motriz motorizada pode operar com duas a três bases livres niveladas. O deslizamento das rodas motrizes deve ser evitado.
Qual é a faixa de velocidade padrão de um virador de soldagem com inversor de frequência?
Os viradores de soldagem industriais utilizam inversores de frequência de corrente alternada contínuos que fornecem velocidade de rotação dos rolos de 0.5 a 15 rpm. A soldagem pesada a arco submerso opera abaixo de 1 rpm para garantir deposição uniforme do cordão.
Como evitamos que tanques de aço inoxidável de parede fina ovalizem ou sofram flambagem nos rolos giratórios?
Para minimizar a ovalização local e a flambagem de tanques de aço inoxidável de parede fina, utilize viradores autoalinhantes de quatro rodas. Ajuste o ângulo incluído total dos rolos entre 60° e 75° para reduzir a tensão de contato radial e a força de acunhamento. Distribuir a carga sobre mais faces de roda em um conjunto Aubrik ZT-6 a ZT-50 também reduz o multiplicador de pinçamento 1 / (2 cos(θ / 2)) de 0.707 a 90° para 0.577 a 0.630. Para virolas mais finas, utilize uma banda de poliuretano com dureza Shore de 90A a 95A. Para rigidez ainda maior, um anel enrijecedor interno nas pistas dos rolos também pode ser utilizado.
Referências e fontes
- ASME Journal of Pressure Vessel Technology — Flexibilidades locais em cascas cilíndricas devido a carregamentos externos (Vol. 112, Edição 4, pp. 417–426)
- U.S. Department of Energy OSTI.GOV – Soldas de vasos de pressão de reatores nucleares: uma revisão crítica e histórica de microestruturas, propriedades mecânicas, efeitos de irradiação e oportunidades futuras (OSTI ID 2394680, 2024).
- Cyclotron Positioners – Guia de cálculo de capacidade de posicionadores de soldagem (2026).
- Wuxi ABK Machinery Co., Ltd — Viradores de soldagem para serviço pesado com capacidade de carga de 200 toneladas (2026)
- RESIZEWELD — Aumentando a precisão e a eficiência: o guia definitivo para viradores de soldagem antidesvio
- Fórum Industrial Practical Machinist – Reparo de rodas de posicionadores de solda de rolos para tanques (Tópico #430550).
- Grand View Research — Tamanho do mercado, participação e relatório da indústria de viradores de soldagem de tubos, 2026–2033
- National Accreditation Board for Certification Bodies (NABCB) — Escopo de acreditação de organismo de inspeção IB-076: tubos SAW e vasos de pressão (API 5L edição 46 / ASME Seção VIII)
- – The Fabricator (FMA) – Como foi fabricado um dos maiores vasos de pressão do mundo (Dan Davis, 2021)
- Halden Machinery – Como comprar um virador de soldagem: guia de seleção de engenharia e acoplamento
- – Escritório de Patentes e Marcas dos Estados Unidos (Google Patents) – US8342493B2: Sistema de rolos giratórios antidesvio para girar uma peça cilíndrica
- University of New South Wales Física – Torque, momento de inércia e equilíbrio rotacional (τ = r F sin θ)
- – UNIMORE – Resistência ao cisalhamento de juntas adesivas metal-elastômero sob variáveis térmicas e de preparação de superfície
- – Código de Regulamentações Federais dos Estados Unidos (eCFR / OSHA) – 29 CFR 1910.212(a)(1) Requisitos gerais para todas as máquinas (pontos de agarramento convergentes)




Em alta agora



