Entre em contato com a Aubrik Company

SISTEMA / ESPECIFICAÇÕES
Mesa giratória de soldagem | Solução industrial Aubrik série BY de 50–2000 kg
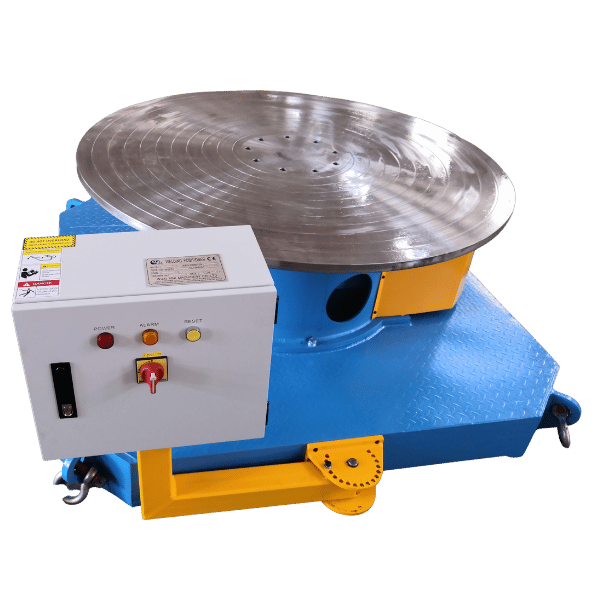
Sistemas industriais de mesa giratória de soldagem projetados para rotação repetível de 360° de peças de trabalho com cargas de 50–2000 kg, batimento ≤0,02 mm, controle contínuo de velocidade de 0,01–5 rpm e integração direta via PROFINET / Modbus com células robotizadas de soldagem FANUC e KUKA. Seis modelos padrão da série BY são enviados de nossa fábrica em Wuxi em conformidade com ISO 9001 + CE — desenvolvidos para empresas de fabricação metalmecânica que precisam de soldagem motorizada de juntas circulares sem os atrasos de estoque que afetam os canais de distribuição dos Estados Unidos.
CAPACIDADES DO SISTEMA
Mesas giratórias de soldagem para serviço pesado e produção repetível de alta precisão
A soldagem de juntas circulares em tanques, tubos, flanges e vasos de pressão ainda consome 30–50% do tempo do operador em uma empresa típica de fabricação metalmecânica. A maior parte desse tempo é gasta reposicionando manualmente a peça de trabalho entre os passes de soldagem.
01
Mecânica básica: uma mesa giratória de soldagem gira a peça de trabalho em torno de um eixo horizontal. A tocha permanece nivelada; a gravidade continua a seu favor.
02
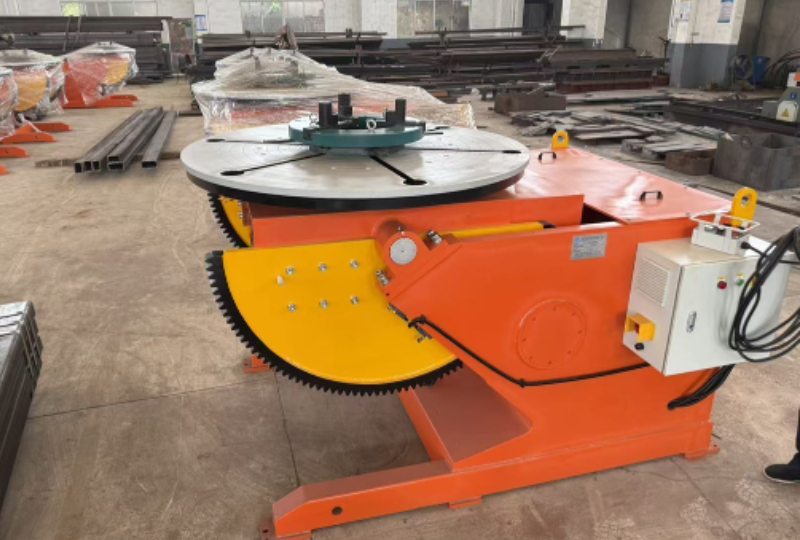
Conjunto mecânico: base usinada de ferro fundido, mesa giratória motorizada, acionamento por engrenagens temperadas e mandril autocentrante de três castanhas (160–630 mm) — um único chassi para todas as classes de carga.
03
Por que isso importa: a AWS D1.1 aponta a soldagem sobrecabeça e fora de posição como os cenários mais difíceis para manter a qualidade uniforme do cordão. Uma mesa giratória elimina ambos.
Visão geral da série BY
Seis modelos padrão abrangem desde amostras laboratoriais de 50 kg até conjuntos de produção de 2000 kg — com variantes personalizadas do BY-2000 para até 5000 kg destinadas a estaleiros. Referências do setor indicam que posicionadores e mesas giratórias corretamente dimensionados elevam a eficiência da soldagem em até 40% e reduzem o retrabalho em juntas circulares.
Posição da série BY no segmento industrial
A série BY da Aubrik ocupa o segmento industrial do mercado — no extremo oposto às mesas giratórias para uso amador que predominam nos resultados de busca para consumidores. Um posicionador CertiFlat ou VEVOR oferece uma mesa de 30–50 kg acionada por furadeira para o soldador amador; nosso menor modelo, o BY-50, conta com base de ferro fundido usinada com precisão e controle motorizado contínuo de 0,5–5 rpm, enquanto nosso maior modelo padrão suporta 2000 kg com integração completa a PLC.
Nota de engenharia — A relação de compromisso que solucionamos
A inconsistência recorrente do cordão é o risco oculto das mesas giratórias para uso amador, pois seus trens de engrenagens perdem precisão sob carga contínua — razão estrutural pela qual a Aubrik utiliza um par de engrenagens de liga temperada em todos os chassis BY. Essa é a explicação franca do que separa uma mesa de 30 kg acionada por furadeira de uma unidade de produção de 2000 kg certificada conforme ISO 9001 e CE — e por que um comprador industrial que precisa de disponibilidade operacional não pode substituir uma pela outra.
ESPECIFICAÇÕES E DADOS DE ENGENHARIA
Modelos da série BY: grade de capacidade, velocidade e inclinação
Os seis modelos padrão da série BY abrangem cargas de soldagem de 50 a 2000 kg — uma faixa de peso para a qual os principais concorrentes nos resultados de busca não publicam nenhuma especificação numérica. As especificações das mesas giratórias de soldagem abaixo — incluindo as configurações mais procuradas de mesa giratória de soldagem de 500kg e mesa giratória de soldagem de 1000kg — informam limites reais de carga, velocidades de rotação, dimensões físicas e arquitetura de controle, permitindo que sua equipe de engenharia dimensione o equipamento sem precisar trocar e-mails com o departamento comercial.
| Modelo | Capacidade de carga | Ø da mesa giratória | Velocidade de rotação | Potência do motor | Ângulo de inclinação | Modo de controle | Aplicação recomendada |
|---|---|---|---|---|---|---|---|
| BY-50 | 50 kg | 200 mm | 0,5 – 5 rpm | 25 W | 0° (fixo) | Regulador de velocidade contínuo | Bancadas para pequenos conjuntos TIG e tubulações de precisão |
| BY-100 | 100 kg | 250 mm | 0,3 – 4 rpm | 40 W | 0° | Regulador contínuo | Fabricação metalmecânica leve e subconjuntos automotivos |
| BY-300 | 300 kg | 320 mm | 0,2 – 3 rpm | 60 W | 0° | Regulador contínuo | Spools de tubulação e flanges de médio porte |
| BY-500 | 500 kg | 400 mm | 0,15 – 2 rpm | 90 W | 0° | Regulador contínuo | Subconjuntos de vasos de pressão |
| BY-1000 | 1000 kg | 500 mm | 0,1 – 2 rpm | 120 W | 0 – 90° | Regulador + inclinação por manivela | Seções de torres eólicas e tanques industriais |
| BY-2000 | 2000 kg (personalizado 5000+) | 600 mm | 0,08 – 1,5 rpm | 180 W | 0 – 90° (135° opcional) | Regulador + inclinação por manivela | Chapas de casco, fabricação metalmecânica pesada e células robotizadas |
Matriz de decisão — escolha o modelo BY adequado com base na peça de trabalho mais pesada
Escolher a dimensão correta de uma mesa giratória de soldagem é a decisão mais importante para o comprador – e o erro de compra mais comum é o subdimensionamento. Guias disponíveis no setor repetem: “ultrapassar os limites de carga recomendados pode causar problemas de desempenho ou danificar o equipamento e a peça de trabalho” . Use o fator 1.25 indicado no quadro abaixo – selecione um modelo cuja capacidade de carga seja, preferencialmente, pelo menos 25% superior ao peso bruto (peça de trabalho + dispositivo de fixação + mandril) da peça mais pesada de sua produção (consulte a tabela abaixo).
Peça de trabalho mais pesada < 40 kg
BY-50 – baixo torque no mandril com mandril pequeno – ideal para a bancada de soldagem TIG de spools de tubulação e subconjuntos de precisão.
40 – 80 kg
Para dispositivos de fixação de geometria complexa, o BY-100 oferece maior margem de torque de rotação em um formato compatível com os pesos típicos de suportes automotivos.
80 – 240 kg
BY-300, o modelo de referência para flanges e spools de tubulação; é o modelo sobre o qual recebemos mais consultas de nossos clientes europeus do setor de tubulações.
240 – 400 kg
BY-500 – subconjuntos para vasos de pressão, também adequado para uso com mandril autocentrante de três castanhas de 200-630mm
400 – 800 kg
BY-1000 – o primeiro modelo do mundo com inclinação motorizada de 0-90, para trabalhar em juntas de encaixe horizontais 5G, sem manipulador de soldagem separado.
800 – 1600 kg (e 5000+)
BY-2000 – inclinação totalmente motorizada O único modelo padrão testado em bancada para integração em células FANUC R-2000iC e KUKA KR.
Todas as unidades BY incluem: acionamentos precisos por engrenagens de liga de aço temperada, que fornecem torque de até 500 N·m nas variantes para serviço pesado; mandris de três castanhas nos tamanhos de 160–630 mm, com furo central passante (Ø20–80 mm) para purga de tubos; pedais e dispositivos de fixação personalizados disponíveis mediante solicitação de cotação — atendendo à exigência B2B frequentemente negligenciada de “personalização + MOQ flexível”.
Por que a transparência das especificações é importante
As páginas de mesas giratórias de soldagem mais bem posicionadas nos resultados de busca não publicam nenhuma especificação numérica — uma lacuna estrutural que obriga o comprador a trocar e-mails apenas para confirmar a capacidade de carga. A Aubrik projeta a série BY com divulgação completa (carga, batimento, velocidade, motor, inclinação e controle) em todas as linhas, pois a alternativa — um atraso de 60-day em suprimentos causado por especificações ambíguas — é o modo de falha mais caro na aquisição B2B de equipamentos de soldagem. A versão franca: qualquer fábrica que oculte especificações está ocultando inconsistências.
Mapa de compatibilidade entre processo × capacidade — MIG · TIG · MMA · plasma
No que diz respeito ao metal, uma mesa giratória de soldagem é independente do processo, mas a compatibilidade da velocidade de rotação varia consideravelmente entre a deposição MIG com arame contínuo e a precisão do arco pulsado TIG. A matriz 4 × 6 abaixo relaciona cada processo de soldagem a cada modelo BY — assim, o engenheiro que planeja uma célula multiprocesso pode confirmar a cobertura rapidamente.
| Processo ↓ \ Modelo → | BY-50 | BY-100 | BY-300 | BY-500 | BY-1000 | BY-2000 |
|---|---|---|---|---|---|---|
| MIG / MAG (arame contínuo) | Compatível | Ideal | Ideal | Ideal | Ideal | Ideal |
| TIG (precisão, material fino) | Ideal | Ideal | Ideal | Compatível | Compatível | Somente peças pesadas |
| MMA / eletrodo revestido (peças irregulares) | Compatível | Ideal | Ideal | Ideal | Ideal | Ideal |
| Plasma (corte / soldagem) | Não recomendado | Compatível | Ideal | Ideal | Ideal | Ideal |
Integração com células robotizadas FANUC / KUKA
Uma célula robotizada de soldagem moderna reúne sete subsistemas — braço robótico, fonte de soldagem, tocha e consumíveis, alimentador de arame, posicionador e dispositivo de fixação, sensores de visão e enclausuramento de segurança — conectados por uma camada padronizada de barramento de campo e protocolo de soldagem.
- PROFINET — Ethernet Industrial baseada em Siemens; protocolo de comunicação padrão do FANUC R-2000iC.
- Modbus TCP — barramento de campo de padrão aberto; alternativa universal quando uma célula combina marcas.
- EtherNet/IP — baseado em Rockwell; comum em instalações KUKA KR CYBERTECH e Yaskawa MOTOMAN.
O BY-1000 e o BY-2000 disponibilizam nativamente as três interfaces. Uma instalação documentada de posicionador servo de 3-axis, combinada com um braço KUKA KR CYBERTECH e uma fonte de soldagem Fronius TPS 500i CMT para soldagem de equipamentos pesados, ilustra o padrão de comunicação de referência — a mesma arquitetura que torna a série BY uma opção viável de mesa giratória para soldagem robotizada em aplicações de mesa giratória para soldagem TIG de aço inoxidável austenítico.
Pacote de integração pré-embarque
Cada remessa do BY-1000 / BY-2000 para células robotizadas também inclui o mapa de protocolos, a lista de E/S e a especificação da cadeia de parada de emergência, permitindo que o integrador de campo conecte a célula sem sucessivas solicitações de esclarecimento.
Instalações com cobot (FANUC CRX e similares)
Quando uma mesa giratória funciona como eixo auxiliar em uma célula com cobot, todos os seis modelos BY aceitam sinalização TTL de baixa tensão diretamente do controlador do cobot. Isso elimina a necessidade de uma ponte PLC separada em aplicações mais leves — as opções de pedal e controle remoto mantêm o comando manual durante o comissionamento da célula.
Nota de engenharia — A lacuna de integração
A falha de comunicação do barramento de campo durante o comissionamento é o maior risco em uma célula multiprocesso — um atraso de 5-working-day no local que custa mais do que a própria mesa giratória. A Aubrik projeta o BY-1000 e o BY-2000 com os três conjuntos de barramento de campo instalados no mesmo controlador, pois obrigar o cliente a escolher no momento do pedido cria uma relação de compromisso oculta na integração. Sinceramente: qualquer fábrica que envie um posicionador com apenas um barramento de campo está pedindo que seu integrador faça uma aposta — razão estrutural pela qual a Aubrik entrega o conjunto completo de documentação de E/S no FAT, e não durante a instalação.
Precisa confirmar a integração com a marca de seu robô?
Use a ferramenta de compatibilidade entre processo × capacidadeArquitetura do sistema
Mesas giratórias motorizadas versus manuais — A curva de produtividade de eixo único
As mesas giratórias de soldagem se dividem em duas arquiteturas de controle, e a escolha muda consideravelmente conforme o volume de produção.
- Mesa giratória manual — gira por manivela ou acionamento por atrito. Adequada para oficinas de reparo de baixo volume em que o custo de capital é determinante.
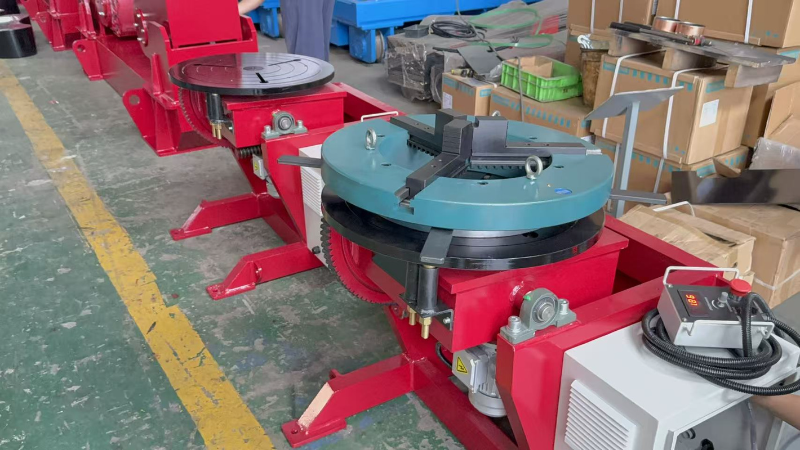
- Mesa giratória motorizada (também chamada de mesa rotativa de soldagem no vocabulário da automação industrial) — utiliza um motorredutor elétrico com controle de velocidade variável, eliminando o tempo gasto pelo operador no reposicionamento. Esse é o ganho de produtividade que impulsiona as compras B2B de frotas para operações de soldagem rotativa.
A curva de produtividade de eixo único
Uma mesa giratória de soldagem gira uma peça de trabalho em torno de apenas um eixo — o horizontal. Essa limitação de eixo único é o que diferencia a mesa giratória de um posicionador multieixos, que inclina e gira simultaneamente.
Conhecer esse limite reduz custos. Uma mesa giratória atende a aproximadamente 80% da fabricação metalmecânica com juntas circulares por 60% do custo de um posicionador com inclinação e rotação — mas a produtividade aumenta de forma não linear conforme o comprimento da junta circular e o número de ciclos de soldagem por turno.
“Um posicionador de eixo único gira a peça — alguns exemplos são a mesa giratória e o posicionador com cabeçote motriz/contraponto. Máquinas de base fixa, como as mesas giratórias de soldagem, geralmente custam menos que os modelos com inclinação e rotação.”
O limiar de produtividade
Abaixo de ~8 ciclos/day, as mesas giratórias manuais continuam viáveis. Acima desse nível, a economia de mão de obra por turno compensa o custo adicional do motor e do controlador em 4–6 meses, segundo a análise de ergonomia de 2026 da Manufacturing Tomorrow.
| Aspecto | Mesa giratória manual | Mesa giratória motorizada série BY |
|---|---|---|
| Controle de velocidade | Manivela, sem controle preciso | 0,01–5 rpm com ajuste contínuo e regulador de velocidade |
| Precisão de rotação | Dependente do operador, ±2–5° | ±0,1 mm com servo (BY-2000) |
| Rotação programável de 360° | Não disponível | Controlável por PLC no BY-1000 / BY-2000 |
| Reposicionamento pelo operador entre os passes | Necessário a cada passe | Eliminado — deposição contínua do cordão |
| Fadiga do operador | Alta em peças pesadas / com múltiplos passes | Redução de até 40% (referência do setor) |
| Integração com célula robotizada | Não é possível | Preparada para PROFINET + Modbus + EtherNet/IP |
| Controle sem uso das mãos por pedal | Não | Opcional em todos os modelos BY |
| Custo de capital (categoria de entrada) | Menor | Maior; retorno em 4–6 meses acima de 8 ciclos/day |
Justificativa de engenharia
Por que a Aubrik desenvolveu a série BY dessa forma
Na categoria motorizada, a escolha entre motorredutores CA e CC altera discretamente a suavidade das transições de velocidade — e o aspecto uniforme do cordão. Os motores CA fornecem torque confiável com menor custo; os motorredutores CC, segundo o editorial da The Fabricator sobre arquiteturas de motores para posicionadores de bancada, “podem proporcionar operação mais suave e controle de velocidade mais preciso”. A série BY utiliza acionamentos CA do BY-50 ao BY-500, nos quais o ajuste contínuo é suficiente, e passa a usar servomotores CC no BY-1000 / BY-2000, em que a precisão de posicionamento de ±0,1 mm é importante para a comunicação com a célula robotizada.
A fadiga do operador é o custo oculto da soldagem multipasse de juntas circulares — um comprador industrial que opera linhas 24/7 perde 30-50% de cada turno com reposicionamentos, razão estrutural pela qual uma mesa giratória motorizada supera uma manual em qualquer volume de produção acima de 8 ciclos/day. A Aubrik projeta o BY-1000 e o BY-2000 com servomotores CC porque motores CA não conseguem manter o posicionamento de ±0,1 mm sob carga contínua — esse é o diferencial em relação às ofertas de fábricas chinesas da mesma categoria, que fornecem acionamentos CA em toda a linha e falham discretamente na comunicação com células robotizadas. Nossa garantia de 2-year cobre o trem de engrenagens, não apenas o motor.
“Testamos quatorze configurações de acionamento por engrenagens durante a primeira execução de produção do BY-2000 antes de definirmos o par de liga de aço temperada que fornecemos atualmente. Foi a única configuração que manteve o batimento abaixo de 0,02 mm durante um ciclo contínuo de esforço de 24-hour em uma peça de teste com flange de 1800 kg — esse é o limiar a partir do qual deixa de ocorrer oscilação periódica do cordão nos passes de raiz.”
Batimento, repetibilidade e qualidade da solda — O limiar de defeito de 0,02 mm
Batimento é o desvio radial da superfície de uma mesa giratória em relação ao seu eixo real durante a rotação sob carga. A ponta da tocha permanece geometricamente fixa enquanto a peça de trabalho gira — portanto, qualquer oscilação da mesa giratória é transferida diretamente para o cordão.
- Oscilação do cordão — ondulação visível em baixas velocidades de rotação, exigindo polimento estético.
- Mordedura — variação da distância entre a tocha e a peça >1,5 mm nos arcos de início/parada, exigindo nova inspeção por END.
- Porosidade / falta de fusão — trajetória errática do cordão nos passes de raiz, exigindo retrabalho completo da junta.
A ISO 9283:1998, norma internacional sobre o desempenho de manipuladores de robôs industriais, define o protocolo de medição da repetibilidade de pose e da precisão de posicionamento usado como referência de calibração pelos fabricantes de mesas giratórias.
Especificação da série BY
Todos os modelos da série BY mantêm o batimento em ≤ 0,02 mm (20 mícrons) — medido nas condições termicamente estáveis da ISO 9283 (20–22°C, acionamento totalmente funcional e referência calibrada de rastreador a laser) em nossa bancada de controle de qualidade da etapa final.
Esse valor está dentro da faixa inferior a 10-mícron considerada pelos analistas do setor como o limite superior realista da faixa de precisão para posicionadores industriais.
Gráfico da relação entre batimento e defeitos do cordão
Por que o limiar de 0,02 mm é importante na produção? Porque um batimento acima dessa faixa começa a produzir defeitos de solda visíveis nos passes de raiz — o gráfico abaixo apresenta a relação de causa e efeito registrada por nossa equipe de P&D ao longo de três anos de testes de ciclos de esforço.
| Faixa de batimento | Comportamento do cordão no passe de raiz TIG | Defeito típico | Causa comum | Impacto no custo (por retrabalho) |
|---|---|---|---|---|
| ≤ 0,02 mm (especificação da série BY) | Cordão uniforme, sem oscilação | Nenhum observável | — | Referência (sem retrabalho) |
| 0,02 – 0,05 mm | Pequena ondulação periódica em baixa velocidade | Apenas estético em soldas visíveis | Desvio da pré-carga do rolamento | Tempo de polimento +10–20% |
| 0,05 – 0,1 mm | Variação visível da largura do cordão | Reforço irregular | Acoplamento de acionamento desgastado | Esmerilhamento e nova execução do cordão +30% |
| 0,1 – 0,2 mm | Desvio do cordão nos arcos de início/parada | Mordedura periódica | Folga da caixa de engrenagens, mandril solto | Retrabalho da Seção, nova inspeção por END |
| 0,2 – 0,5 mm | Variação da distância entre a tocha e a peça > 1,5 mm | Falta de fusão na raiz | Rolamentos ou suporte do motor com falha | Retrabalho completo da junta, possível rejeição |
| 0,5 – 1 mm | Trajetória errática do cordão | Porosidade, penetração incompleta | Trem de acionamento danificado | Rejeição + substituição da peça |
| > 1 mm | O operador assume manualmente o controle do motor | Risco de trincas e fissuração a quente | Falha catastrófica da engrenagem / do eixo | Unidade retirada de serviço |
Processo de controle de qualidade em 3 estágios para cada mesa giratória da série BY
Manter a faixa de batimento de 0,02 mm em cada remessa depende de uma cadeia de verificação executada em três estágios sequenciais, cada um realizado em bancadas dedicadas antes do fechamento da montagem final.
Estágio 1
Inspeção de matérias-primas
A classe do ferro fundido recebido e a dureza do aço das engrenagens são verificadas conforme especificações equivalentes às da ASTM. Os certificados da usina são arquivados e vinculados ao número de série da remessa.
Estágio 2
Teste dos subconjuntos
A folga do trem de engrenagens, a pré-carga dos rolamentos e o acoplamento do motor são verificados individualmente em bancadas dedicadas. Uma leitura reprovada na bancada determina a substituição do componente antes de a montagem prosseguir.
Estágio 3
Verificação final de desempenho
O batimento é medido na unidade totalmente montada e sob carga, e a folha de dados é enviada com a mesa giratória. Compradores internacionais podem solicitar um relatório e um certificado de inspeção pré-embarque que abranjam os três estágios.
A própria categoria de mesas giratórias automáticas de soldagem está bem documentada na literatura de patentes industriais — a patente US4831234A do USPTO descreve o princípio fundamental de rotação motorizada para soldagem de juntas circulares, ampliado pela série BY com controle moderno e contínuo de velocidade e interfaces PROFINET preparadas para 4-axis.
ISO 9001:2015 Sistema de gestão da qualidade para fabricação de equipamentos de soldagem
Marcação CE Conformidade com a Diretiva de Máquinas da UE 2006/42/EC
Protocolo ISO 9283:1998 Batimento + repetibilidade medidos conforme a norma internacional
Alinhamento à AWS D1.1 Compatibilidade com o código de soldagem estrutural
Prata — Vantagem no TCO
Estrutura de ganhos de produtividade na soldagem de juntas circulares:
- até 40% Aumento da eficiência da soldagem com o posicionador dimensionado corretamente
- 20 – 30% Economia de tempo de mão de obra por junta de tubo / vaso
- até 40% Redução da fadiga do operador (referência ergonômica do setor)
- 4 – 6 meses Retorno típico acima de 8 ciclos/day no BY-300+
Setores e resultados dos clientes — automotivo, tubulações, construção naval e aeroespacial
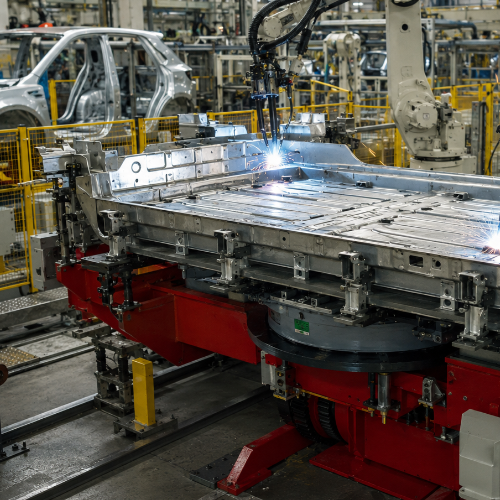
As mesas giratórias de soldagem da série BY são fornecidas a seis setores industriais nos quais a qualidade das juntas circulares e a rotação repetível determinam a produtividade. Em nossas entregas de exportação de 2024-2025, as unidades foram integradas a linhas de fabricação metalmecânica na Espanha, Alemanha, Itália, França, Rússia, Índia, Brasil e Vietnã – abrangendo tanto trabalhos leves de precisão quanto soldagem estrutural pesada.
Automotivo
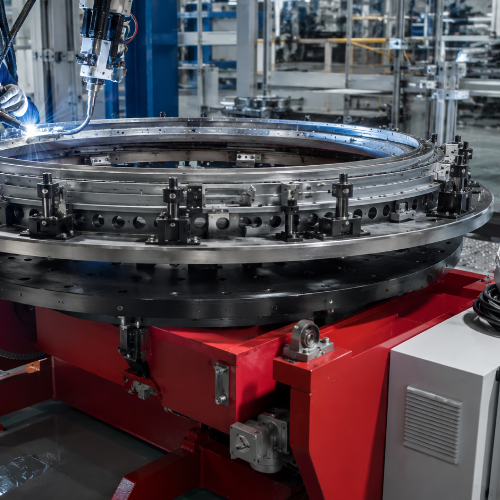
Aeroespacial
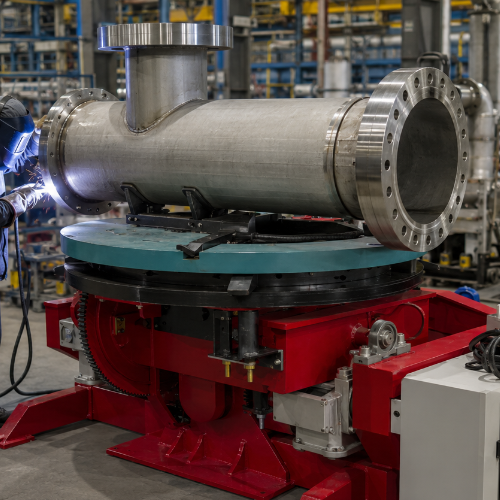
Petroquímico
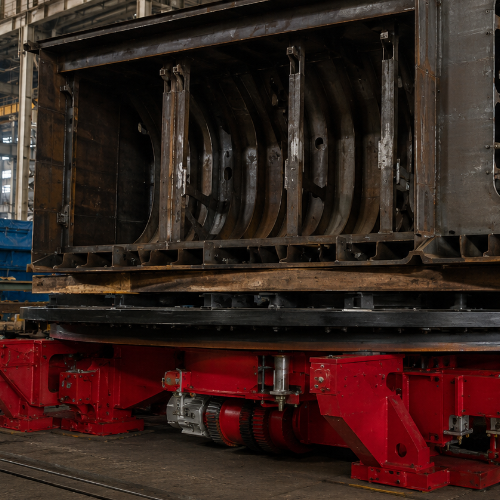
Construção naval
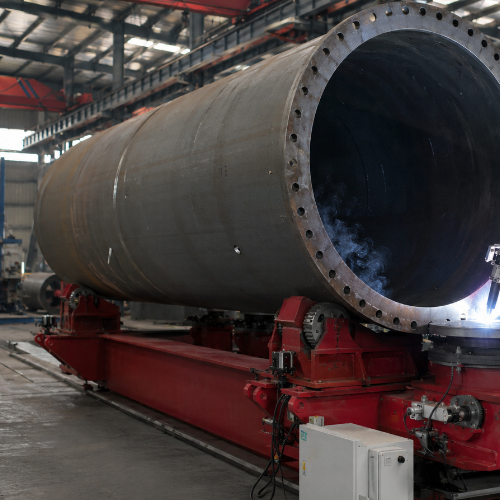
Torre eólica
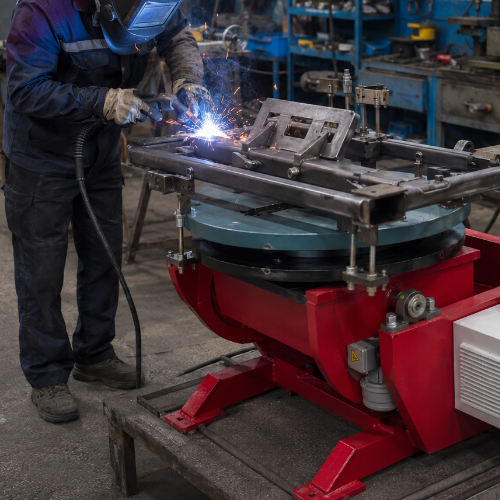
Fabricação geral
Desde 2018, clientes de oito países integram mesas giratórias da série BY a fluxos de trabalho de soldagem existentes. A demanda contínua mais forte vem de oficinas europeias de fabricação metalmecânica (Alemanha, Itália, Espanha e França) que adquirem unidades personalizadas por OEM para a produção de vasos de pressão e tubulações — mercados nos quais a conformidade com ISO 9001 e CE constitui um critério mínimo antes do início das discussões sobre preços.
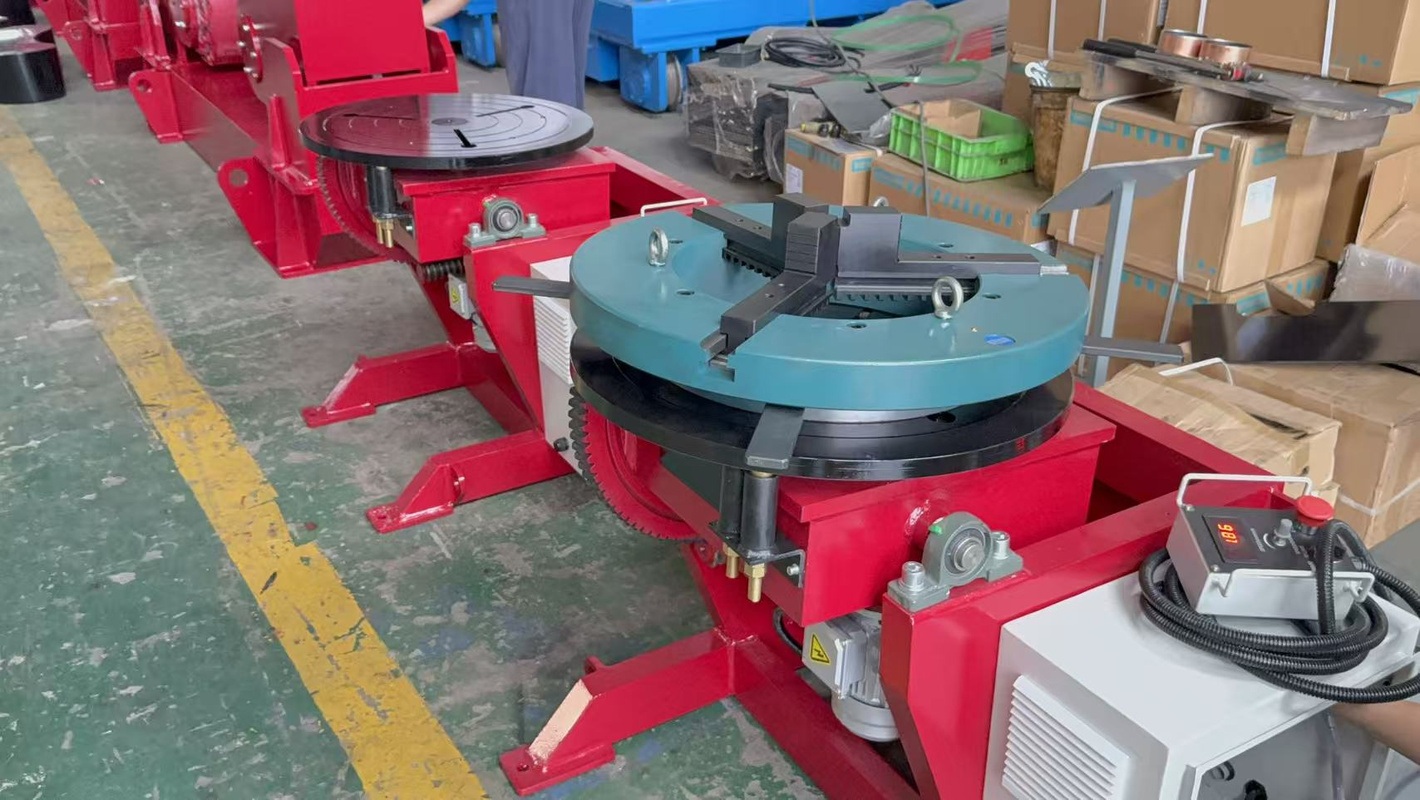
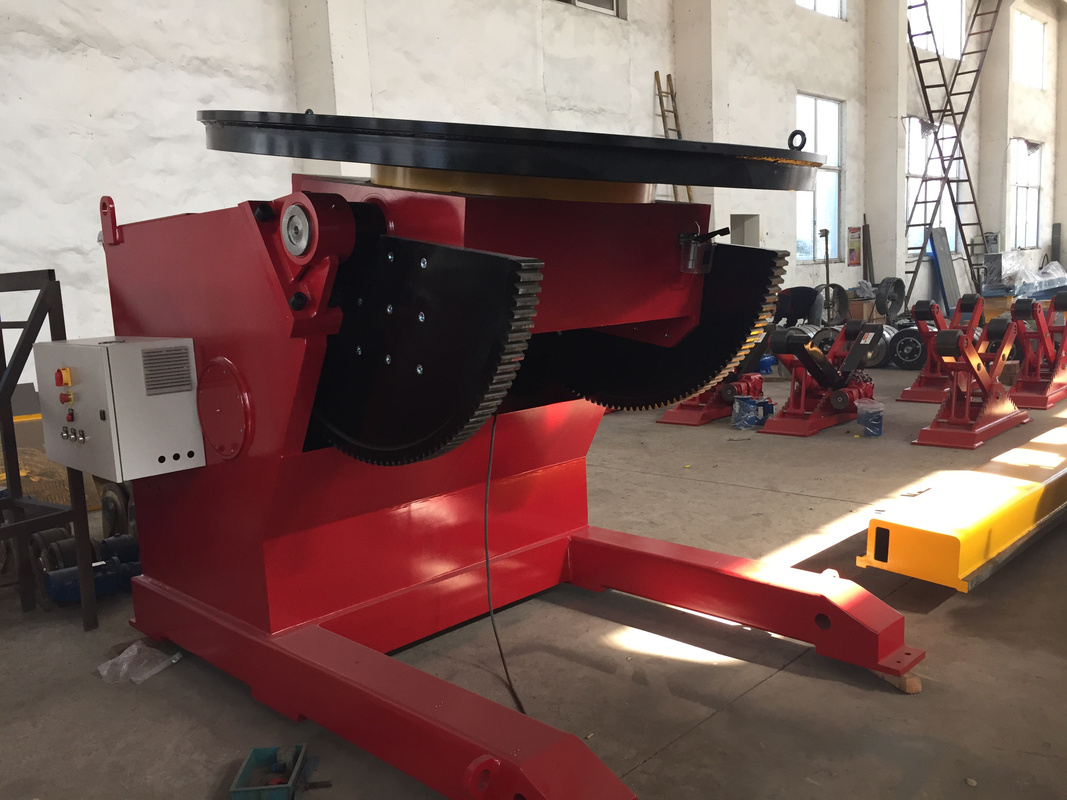
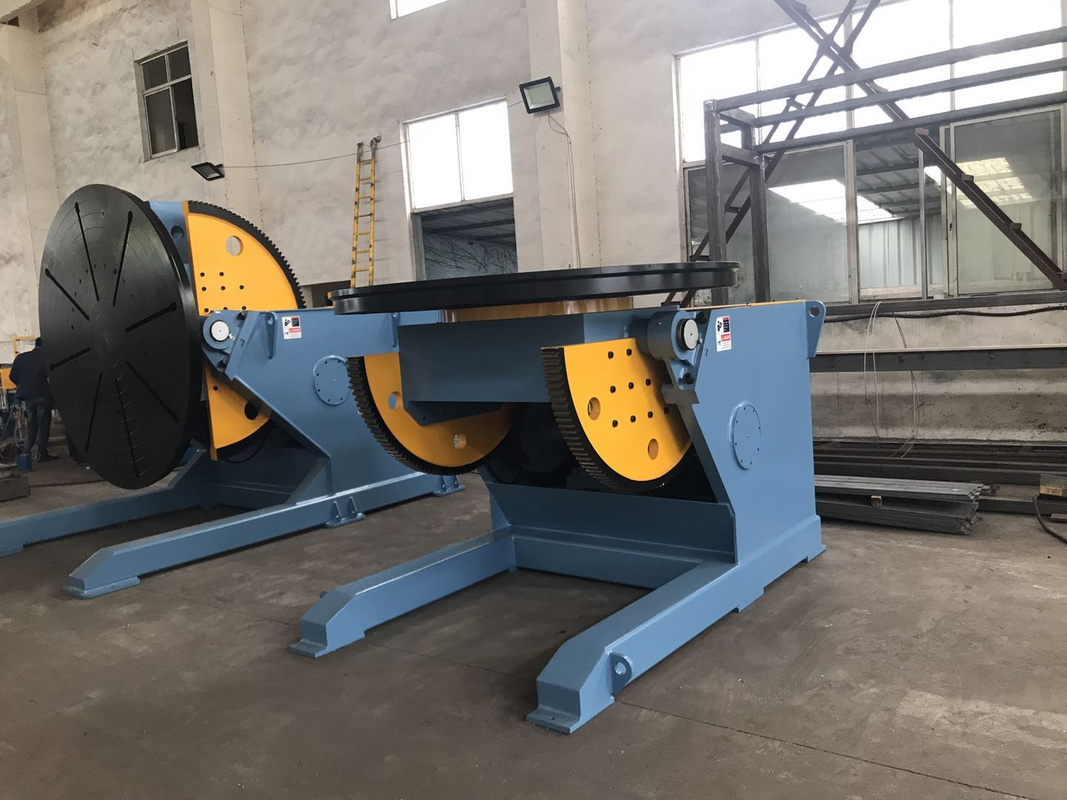
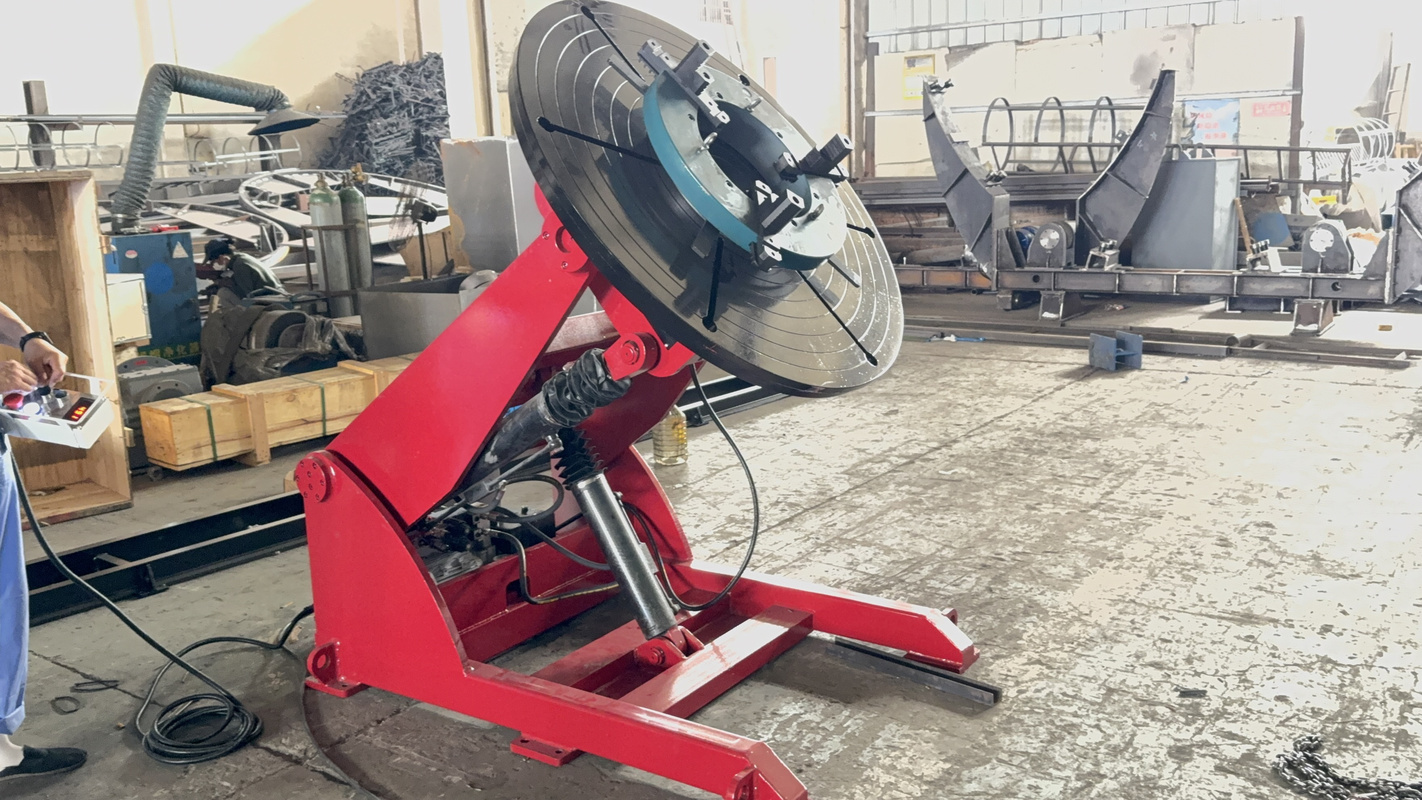
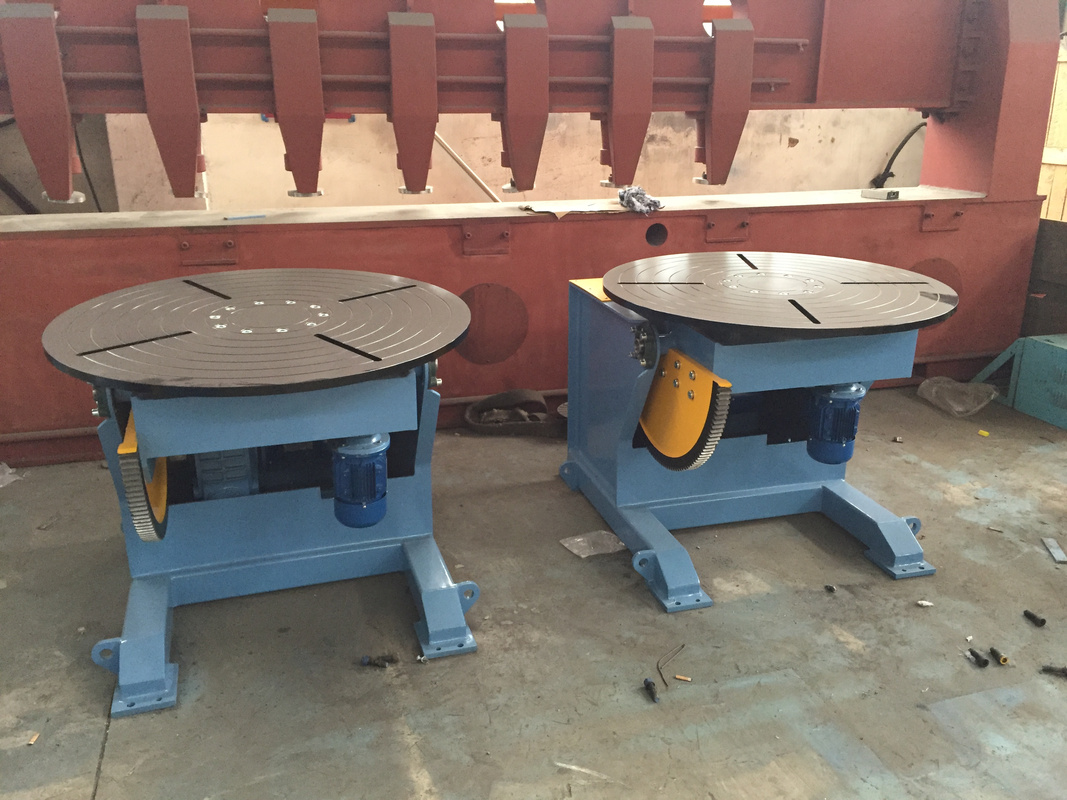
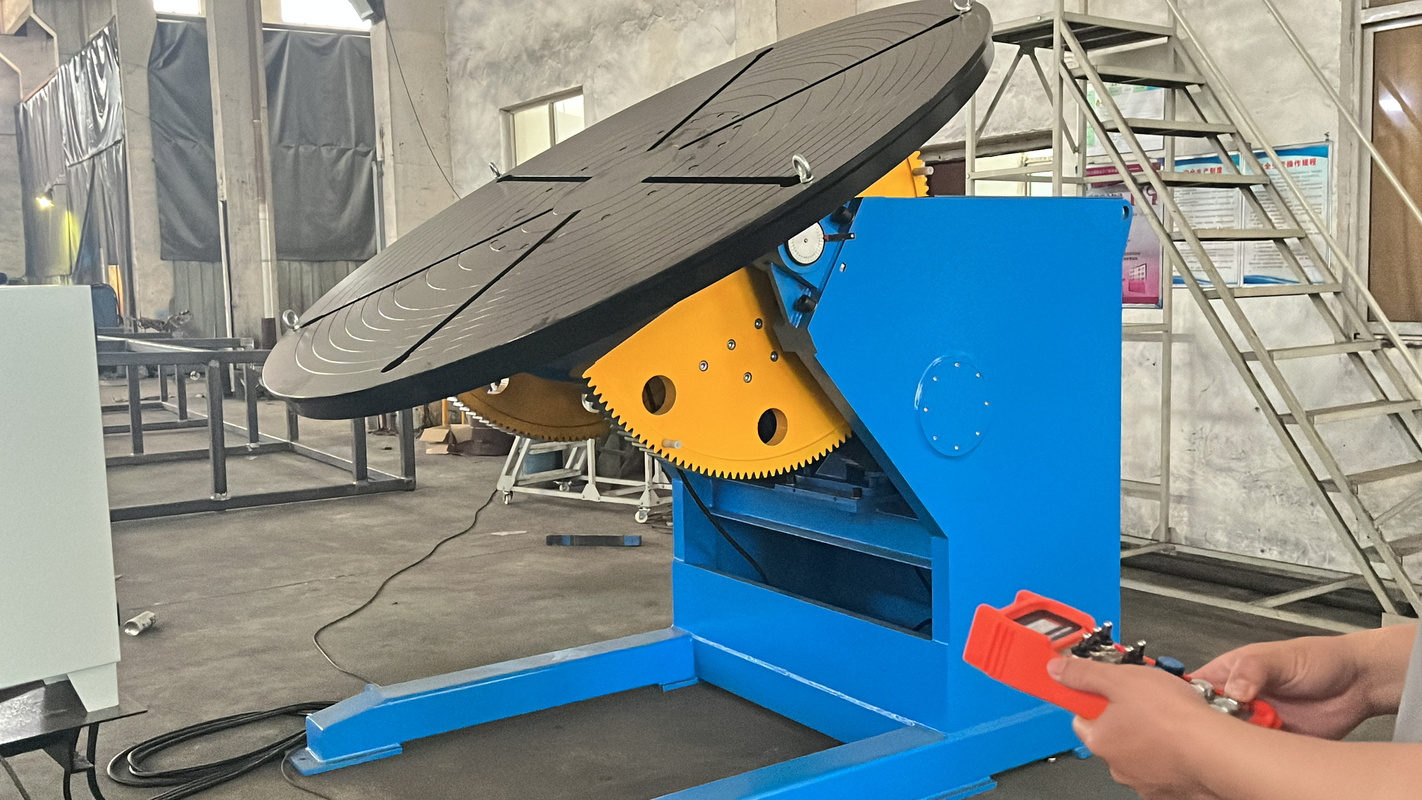
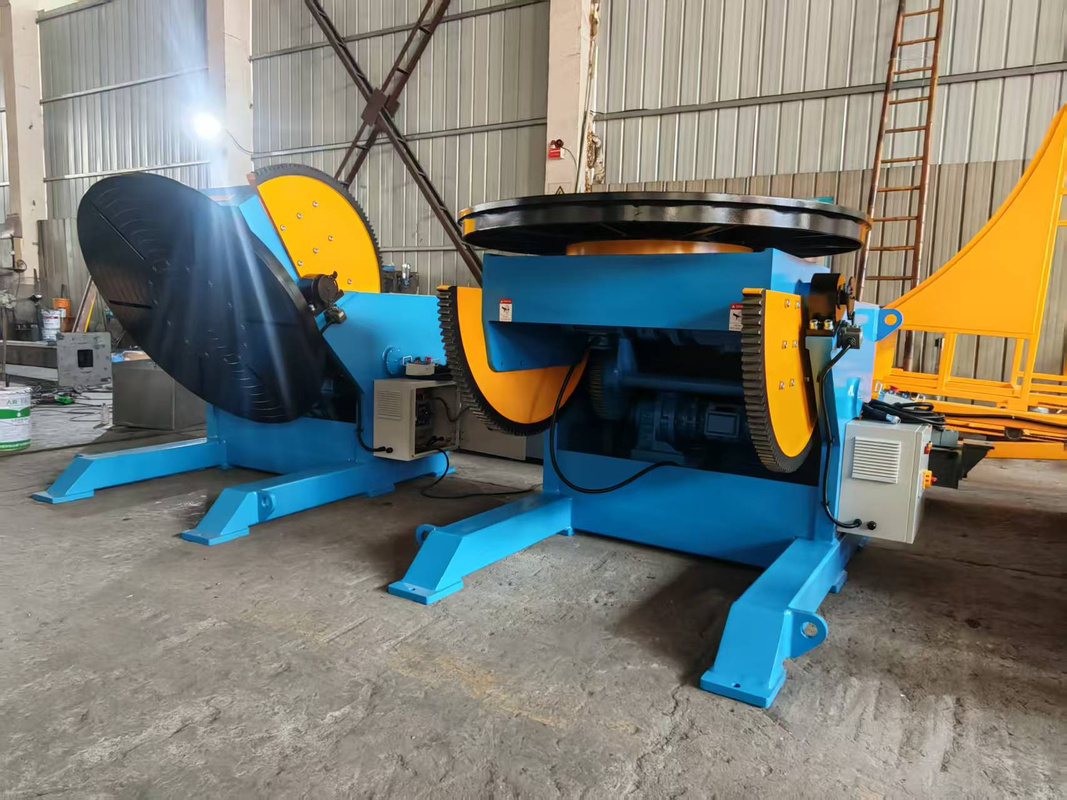
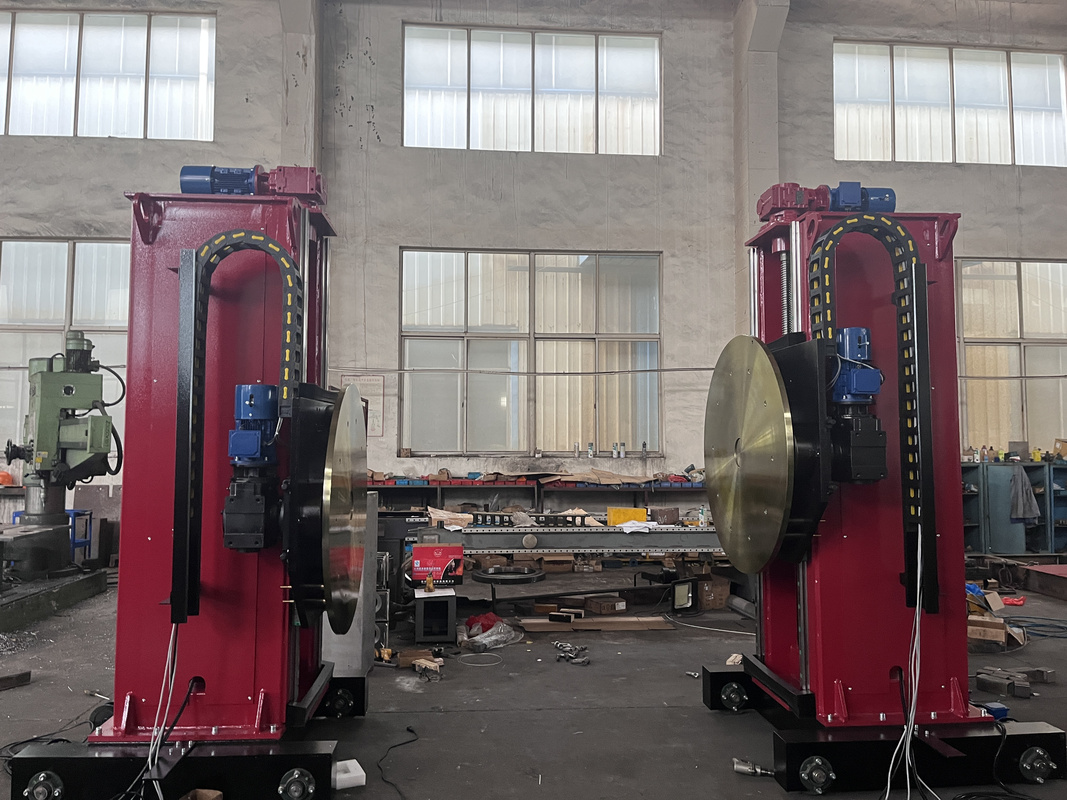
Montagem e produção na fábrica
Ferramentas de engenharia e cálculo para mesas giratórias de soldagem
Selecione a ferramenta analítica apropriada para calcular a capacidade do equipamento, verificar a compatibilidade do processo ou analisar o retorno operacional sobre o investimento.
FERRAMENTA / 01
Dimensionador de capacidade para mesas giratórias de soldagem da série BY
FERRAMENTA / 02
Verificador de compatibilidade entre processo × capacidade
FERRAMENTA / 03
Calculadora do prazo de retorno de mesas giratórias de soldagem
Qual é a diferença entre uma mesa giratória de soldagem e um posicionador de soldagem?
Uma mesa giratória de soldagem gira a peça de trabalho em torno de um único eixo horizontal e é otimizada para juntas circulares e cilíndricas (tubos, flanges, vasos e anéis de casco) — a arquitetura de movimento central da soldagem rotativa. Um posicionador de soldagem acrescenta um segundo eixo (inclinação + rotação), permitindo acesso a juntas complexas em vários ângulos em componentes irregulares.
Minha oficina de fabricação metalmecânica realmente precisa de uma mesa giratória de soldagem?
Se sua oficina solda 8+ juntas circulares ou cilíndricas por turno, a economia de mão de obra obtida com a eliminação do reposicionamento manual permite que um BY-100 ou BY-300 se pague em 4–6 meses, considerando os custos padrão de mão de obra dos Estados Unidos / UE. Abaixo desse limite, uma mesa giratória manual ou um fluxo de trabalho baseado apenas em dispositivos de fixação pode permanecer viável por mais tempo. Para obter uma resposta rápida, compare o tempo atual de movimentação por junta com a economia de mão de obra de 20–30% por junta observada por nossos clientes.
Como escolher a capacidade de carga correta para minha mesa giratória de soldagem?
Escolha um modelo cuja capacidade de carga seja pelo menos 25% superior ao peso bruto de sua peça de produção mais pesada — isto é, o peso combinado da peça de trabalho, do dispositivo de fixação, do mandril e de todos os elementos de fixação. O subdimensionamento é o erro de aquisição mais comum apontado pelos guias de suprimentos do setor: ultrapassar o limite de peso recomendado danifica os componentes do acionamento e reduz a precisão de posicionamento. Para uma peça de trabalho de 800 kg com um dispositivo de fixação de 150 kg, o BY-1000 é a escolha correta; para uma peça de estaleiro de 1600 kg, escolha o BY-2000 ou sua variante personalizada de 5000 kg.
As mesas giratórias de soldagem Aubrik podem ser integradas a células robotizadas FANUC ou KUKA?
Sim. O BY-1000 e o BY-2000 disponibilizam três interfaces de barramento de campo consagradas no setor — PROFINET, Modbus TCP e EtherNet/IP — compatíveis com FANUC, KUKA, Yaskawa e a maioria das famílias de cobots. Cada remessa inclui a lista de E/S, a especificação da cadeia de parada de emergência e um mapa de E/S do fornecedor do robô mantido pela engenharia da Aubrik. As instalações de referência incluem células para equipamentos pesados que combinam braços KUKA KR CYBERTECH com fontes de soldagem Fronius TPS 500i CMT em posicionadores servoacionados da série BY.
A Aubrik pode personalizar uma mesa giratória de soldagem para minha peça de trabalho ou marca de robô específica?
Sim — a personalização é padrão. Os aspectos personalizáveis abrangem:
- Mecânica: diâmetro da mesa giratória, mandril de três castanhas de 160–630 mm, furo central passante de Ø20–80 mm e geometria de inclinação de até 135°.
- Elétrica: tensão de 110 V / 220 V / 380 V, 50 Hz / 60 Hz, controle por pedal e controle remoto.
- Integração robotizada: pacotes completos preparados para células com FANUC, KUKA, Yaskawa e plataformas de cobots (PROFINET / Modbus TCP / EtherNet/IP).
- Identidade visual: pintura e emblemas com marca própria OEM em todos os chassis BY.
O pedido mínimo para soluções fabricadas sob medida é de 1 a 3 unidades, sujeito à amortização do dispositivo de fixação. Envie o peso típico da peça, a produtividade esperada e o controle robotizado pretendido, e receba uma configuração detalhada da engenharia da Aubrik em até 24 horas.
Em alta agora



