Nehmen Sie Kontakt mit der Aubrik Company auf

SYSTEM / SPEZIFIKATIONEN
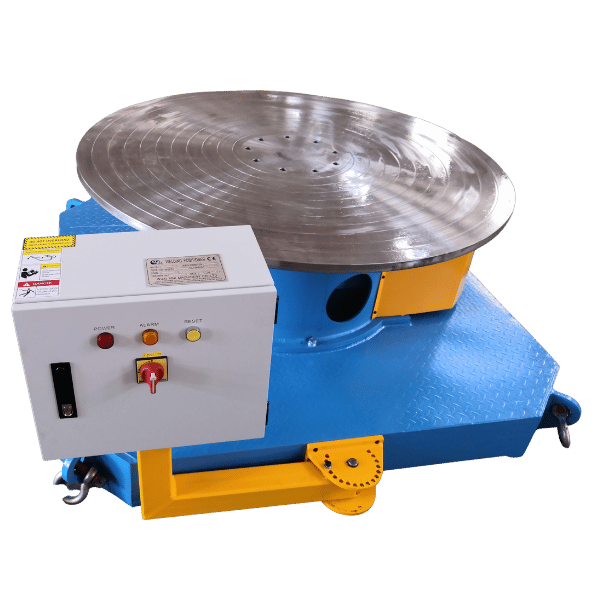
Schweißdrehtisch | Industrielösung der BY-Series für 50–2000 kg von Aubrik
Industrielle Schweißdrehtischsysteme für die wiederholgenaue 360°-Drehbewegung von Werkstücken mit Lasten von 50–2000 kg, einem Rundlauf von ≤0,02 mm, einer stufenlosen Drehzahlregelung von 0,01–5 rpm und direkter PROFINET-/Modbus-Anbindung für Roboterschweißzellen von FANUC und KUKA. Sechs Standardmodelle der BY-Series werden ab unserem Werk in Wuxi gemäß ISO 9001 + CE ausgeliefert — ausgelegt für Fertigungsbetriebe, die motorisiertes Rundnahtschweißen ohne die in den Vertriebskanälen der USA üblichen lieferbestandsbedingten Verzögerungen benötigen.
SYSTEMFUNKTIONEN
Schwerlast-Schweißdrehtische für wiederholgenaue Präzisionsfertigung
Das Rundnahtschweißen an Behältern, Rohren, Flanschen und Druckbehältern beansprucht in einem typischen Fertigungsbetrieb noch immer 30–50 % der Arbeitszeit des Bedieners. Der größte Teil davon entfällt auf das manuelle Neupositionieren des Werkstücks zwischen den Schweißlagen.
01
Grundprinzip: Ein Schweißdrehtisch dreht das Werkstück um eine horizontale Achse. Der Schweißbrenner bleibt waagerecht; die Schwerkraft arbeitet zu Ihren Gunsten.
02
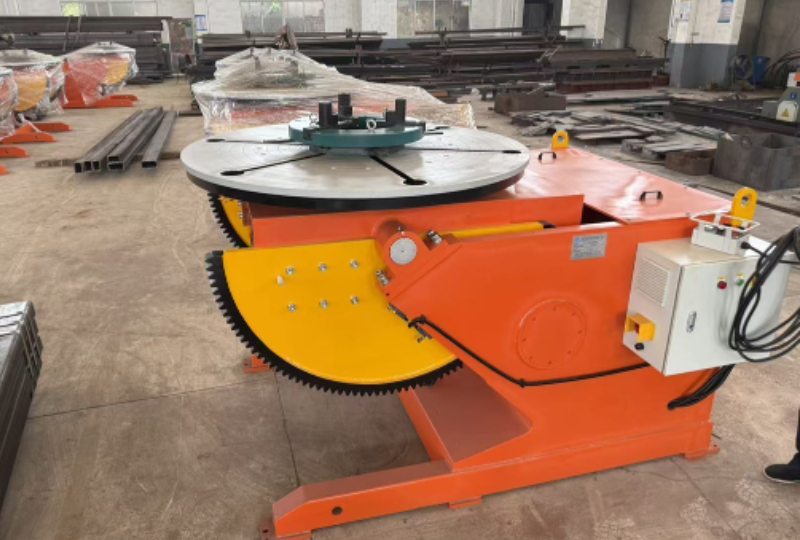
Hardwareaufbau: bearbeiteter Gusseisensockel, motorisierter Drehtisch, gehärteter Zahnradantrieb und selbstzentrierendes Dreibackenfutter (160–630 mm) — ein einheitliches Chassis für jede Lastklasse.
03
Warum das wichtig ist: AWS D1.1 stuft Überkopf- und Zwangslagenschweißen als die schwierigsten Bedingungen für eine gleichbleibende Nahtqualität ein. Ein Drehtisch beseitigt beide.
Die BY-Series im Überblick
Sechs Standardmodelle decken den Bereich von 50 kg schweren Labormustern bis zu 2000 kg schweren Fertigungsbaugruppen ab — für Schiffbauer sind kundenspezifische Varianten des BY-2000 bis 5000 kg erhältlich. Branchenvergleichswerte zeigen, dass passend ausgelegte Schweißpositionierer und Drehtische die Schweißeffizienz um bis zu 40 % steigern und zugleich die Nacharbeit an Rundnähten verringern.
Einordnung der BY-Series im industriellen Spektrum
Die BY-Series von Aubrik ist am industriellen Ende des Marktes angesiedelt — im Gegensatz zu den Heimwerker-Drehtischen, die die Suchergebnisse für Verbraucher dominieren. Ein Positionierer von CertiFlat oder VEVOR bietet einem Hobbyschweißer einen bohrmaschinengetriebenen Drehtisch für 30–50 kg; unser kleinstes Modell BY-50 verfügt über einen präzisionsbearbeiteten Gusseisensockel und eine stufenlose motorische Drehzahlregelung von 0,5–5 rpm, während unser größtes Standardmodell 2000 kg bewältigt und vollständig in eine SPS integriert werden kann.
Technischer Hinweis — Der von uns gelöste Zielkonflikt
Wiederkehrende Unregelmäßigkeiten der Schweißnaht sind das verborgene Risiko bei Drehtischen für Heimwerker, da deren Getriebezüge unter Dauerlast abdriften — aus diesem konstruktiven Grund stattet Aubrik jedes BY-Chassis mit einem Zahnradpaar aus gehärteter Legierung aus. Das ist die nüchterne Erklärung dafür, was einen bohrmaschinengetriebenen Drehtisch für 30 kg von einer nach ISO 9001 und CE zertifizierten Fertigungseinheit für 2000 kg unterscheidet — und warum ein Industriekäufer, der auf hohe Verfügbarkeit angewiesen ist, die beiden nicht gegeneinander austauschen kann.
SPEZIFIKATIONEN UND TECHNISCHE DATEN
Modelle der BY-Series: Übersicht zu Tragfähigkeit, Drehzahl und Neigung
Alle sechs Standardmodelle der BY-Series decken Schweißlasten von 50 bis 2000 kg ab — einen Gewichtsbereich, für den die führenden Wettbewerber in den Suchergebnissen keinerlei Zahlenwerte veröffentlichen. Die nachstehenden Spezifikationen der Schweißdrehtische — einschließlich der stark nachgefragten Ausführungen Schweißdrehtisch 500kg und Schweißdrehtisch 1000kg — weisen die tatsächlichen Belastungsgrenzen, Drehzahlen, Abmessungen und Steuerungsarchitekturen aus, sodass Ihr Konstruktionsteam die Anlage ohne zeitraubende Rückfragen per E-Mail an den Vertrieb dimensionieren kann.
| Modell | Tragfähigkeit | Drehtisch-Ø | Drehzahl | Motorleistung | Neigungswinkel | Steuerungsart | Geeignet für |
|---|---|---|---|---|---|---|---|
| BY-50 | 50 kg | 200 mm | 0,5 – 5 rpm | 25 W | 0° (fest) | Stufenloser Drehzahlregler | Kleine WIG- und Präzisionsarbeitsplätze für Rohrbaugruppen |
| BY-100 | 100 kg | 250 mm | 0,3 – 4 rpm | 40 W | 0° | Stufenloser Regler | Leichter Stahlbau, Fahrzeug-Unterbaugruppen |
| BY-300 | 300 kg | 320 mm | 0,2 – 3 rpm | 60 W | 0° | Stufenloser Regler | Mittelschwere Rohrbaugruppen und Flansche |
| BY-500 | 500 kg | 400 mm | 0,15 – 2 rpm | 90 W | 0° | Stufenloser Regler | Unterbaugruppen für Druckbehälter |
| BY-1000 | 1000 kg | 500 mm | 0,1 – 2 rpm | 120 W | 0 – 90° | Regler + Neigung per Handkurbel | Abschnitte von Türmen für Windenergieanlagen, Industriebehälter |
| BY-2000 | 2000 kg (kundenspezifisch 5000+) | 600 mm | 0,08 – 1,5 rpm | 180 W | 0 – 90° (135° optional) | Regler + Neigung per Handkurbel | Rumpfbleche, Schwermaschinenbau, Roboterzellen |
Entscheidungsmatrix — das passende BY-Modell anhand des schwersten Werkstücks auswählen
Die Wahl der richtigen Abmessungen eines Schweißdrehtisches ist die wichtigste Entscheidung für einen Käufer – und eine zu geringe Dimensionierung ist der häufigste Fehler beim Kauf. In der Branche verfügbare Leitfäden und Quellen weisen immer wieder darauf hin: „Das Überschreiten der empfohlenen Belastungsgrenzen kann entweder zu Leistungsproblemen oder zu Schäden an der Schweißausrüstung und am Werkstück führen“. Verwenden Sie für die nachstehende Übersicht den Faktor 1.25 und wählen Sie vorzugsweise ein Modell, dessen Tragfähigkeit mindestens 25 % über dem Gesamtgewicht (Werkstück + Spannvorrichtung + Spannfutter) Ihres schwersten Produktionsteils liegt (siehe Übersicht unten).
Schwerstes Werkstück < 40 kg
BY-50 – geringes Spannfutter-Drehmoment mit kleinem Spannfutter – optimal für den Arbeitstisch zum WIG-Schweißen von Rohrbaugruppen und Präzisions-Unterbaugruppen.
40 – 80 kg
Für ungünstige Aufspannsituationen bietet der BY-100 zusätzliche Drehmomentreserve bei Abmessungen, die auf das typische Gewicht von Fahrzeughalterungen abgestimmt sind.
80 – 240 kg
BY-300, der Spezialist für Flansche und Rohrbaugruppen; das Modell, zu dem uns die meisten Anfragen unserer europäischen Rohrbaukunden erreichen.
240 – 400 kg
BY-500 – Unterbaugruppen für Druckbehälter, auch in Verbindung mit einem selbstzentrierenden Dreibackenfutter mit 200-630mm geeignet
400 – 800 kg
BY-1000 – das weltweit erste Modell mit motorisierter Neigung von 0-90 zum Schweißen horizontaler 5G-Muffenstöße ohne separaten Schweißmanipulator.
800 – 1600 kg (und 5000+)
BY-2000 – vollständig motorisierte Neigung Das einzige Standardmodell, das für die Integration in eine FANUC R-2000iC- und KUKA KR-Zelle auf dem Prüfstand getestet wurde.
In jeder BY-Einheit enthalten: präzise Zahnradantriebe aus gehärtetem legiertem Stahl, die bei Schwerlastausführungen ein Drehmoment von bis zu 500 N·m liefern; Dreibackenfutter in Größen von 160–630 mm mit offener Mittelbohrung (Ø20–80 mm) zum Formieren von Rohren; Fußschalter und kundenspezifische Spannvorrichtungen sind auf Anfrage erhältlich — damit wird die oft übersehene B2B-Anforderung „kundenspezifische Anpassung + flexible MOQ“ erfüllt.
Warum transparente Spezifikationen wichtig sind
Die führenden Seiten zu Schweißdrehtischen in den Suchergebnissen veröffentlichen keinerlei Zahlenwerte — eine strukturelle Lücke, die Käufer allein zur Bestätigung der Tragfähigkeit zu zeitraubenden Rückfragen per E-Mail zwingt. Aubrik entwickelt die BY-Series mit vollständiger Offenlegung (Last, Rundlauf, Drehzahl, Motor, Neigung, Steuerung) in jeder Zeile, weil die Alternative — eine durch unklare Spezifikationen verursachte Beschaffungsverzögerung von 60 Tagen — beim B2B-Bezug von Schweißausrüstung die teuerste Fehlerart darstellt. Offen gesagt: Jede Fabrik, die Spezifikationen verbirgt, verbirgt Schwankungen.
Kompatibilitätsmatrix Verfahren × Tragfähigkeit — MIG · TIG · MMA · Plasma
Auf metallurgischer Ebene ist ein Schweißdrehtisch verfahrensunabhängig, doch die Eignung der Drehzahl unterscheidet sich deutlich zwischen dem kontinuierlichen Drahtauftrag beim MIG-Schweißen und der Präzision gepulster Lichtbögen beim TIG-Schweißen. Die nachstehende Matrix 4 × 6 ordnet jedes Schweißverfahren jedem BY-Modell zu — ein Ingenieur, der eine Zelle für mehrere Verfahren plant, kann die Abdeckung auf einen Blick prüfen.
| Verfahren ↓ \ Modell → | BY-50 | BY-100 | BY-300 | BY-500 | BY-1000 | BY-2000 |
|---|---|---|---|---|---|---|
| MIG / MAG (Endlosdraht) | Geeignet | Ideal | Ideal | Ideal | Ideal | Ideal |
| TIG (Präzision, dünner Werkstoff) | Ideal | Ideal | Ideal | Geeignet | Geeignet | Nur für schwere Werkstücke |
| MMA / E-Hand (unregelmäßige Werkstücke) | Geeignet | Ideal | Ideal | Ideal | Ideal | Ideal |
| Plasma (Schneiden / Schweißen) | Nicht empfohlen | Geeignet | Ideal | Ideal | Ideal | Ideal |
Integration in Roboterzellen von FANUC / KUKA
Eine moderne Roboterschweißzelle vereint sieben Teilsysteme — Roboterarm, Schweißstromquelle, Schweißbrenner und Verschleißteile, Drahtvorschub, Schweißpositionierer und Spannvorrichtung, Bildverarbeitungssensoren sowie Schutzeinhausung — die über einen standardisierten Feldbus und eine Schweißprotokollschicht verbunden sind.
- PROFINET — bei Siemens etabliertes Industrial Ethernet; die Standardschnittstelle des FANUC R-2000iC.
- Modbus TCP — Feldbus nach offenem Standard; universelle Ausweichlösung, wenn in einer Zelle verschiedene Marken kombiniert werden.
- EtherNet/IP — bei Rockwell etabliert; häufig bei Anwendungen mit KUKA KR CYBERTECH und Yaskawa MOTOMAN.
BY-1000 und BY-2000 stellen alle drei Schnittstellen nativ bereit. Eine dokumentierte Anwendung eines 3-achsigen Servo-Schweißpositionierers in Kombination mit einem KUKA KR CYBERTECH-Arm und einer Fronius TPS 500i CMT-Schweißstromquelle für das Schweißen schwerer Maschinen veranschaulicht das Referenzmuster für den Signalaustausch — dieselbe Architektur, durch die BY als Roboterschweißdrehtisch für WIG-Schweißdrehtisch-Anwendungen mit austenitischem Edelstahl geeignet ist.
Integrationspaket vor dem Versand
Zu jeder für eine Roboterzelle bestimmten Lieferung eines BY-1000 / BY-2000 gehören außerdem die Protokollzuordnung, die E/A-Liste und die Spezifikation der Not-Halt-Kette, damit der Integrator vor Ort die Zelle ohne wiederholte Rückfragen verdrahten kann.
Cobot-Anwendungen (FANUC CRX und vergleichbare Systeme)
Wenn ein Drehtisch als Zusatzachse in einer Cobot-Zelle eingesetzt wird, können alle sechs BY-Modelle Niederspannungs-TTL-Signale direkt von der Cobot-Steuerung verarbeiten. Dadurch entfällt bei leichteren Anwendungen eine separate SPS-Brücke — Optionen für Fußpedal und Fernsteuerung erhalten die manuelle Übersteuerungsmöglichkeit während der Inbetriebnahme der Zelle.
Technischer Hinweis — Die Integrationslücke
Ein fehlgeschlagener Feldbus-Signalaustausch bei der Inbetriebnahme ist das größte Risiko in einer Zelle für mehrere Verfahren — eine Verzögerung vor Ort um 5 Arbeitstage, die mehr kostet als der Drehtisch selbst. Aubrik stattet BY-1000 und BY-2000 mit allen drei Feldbus-Stacks auf derselben Steuerung aus, weil der Zwang zur Auswahl bei der Bestellung einen verborgenen Integrationskompromiss schafft. Offen gesagt: Jede Fabrik, die einen Schweißpositionierer mit nur einem Feldbus liefert, lässt Ihren Integrator ein Risiko eingehen — aus diesem strukturellen Grund stellt Aubrik den vollständigen Satz der E/A-Dokumentation bei der FAT und nicht erst bei der Installation bereit.
Benötigen Sie eine Bestätigung der Integration für Ihre Robotermarke?
Werkzeug zur Kompatibilitätsprüfung von Verfahren × Tragfähigkeit verwendenSystemarchitektur
Motorisierte und manuelle Drehtische — die Produktivitätskurve der Einzelachse
Schweißdrehtische lassen sich in zwei Steuerungsarchitekturen unterteilen, wobei die Wahl stark vom Produktionsvolumen abhängt.
- Manueller Drehtisch — wird per Handkurbel oder Reibradantrieb gedreht. Geeignet für Reparaturbetriebe mit geringem Volumen, in denen die Investitionskosten ausschlaggebend sind.
- Motorisierter Drehtisch (im Sprachgebrauch der industriellen Automatisierung auch Schweißrundtisch oder Rundschweißtisch genannt) — nutzt einen elektrischen Getriebemotor mit variabler Drehzahlregelung und beseitigt so die Zeit für das Neupositionieren durch den Bediener. Dieser Produktivitätsgewinn treibt B2B-Flottenkäufe für Rundschweißabläufe an.
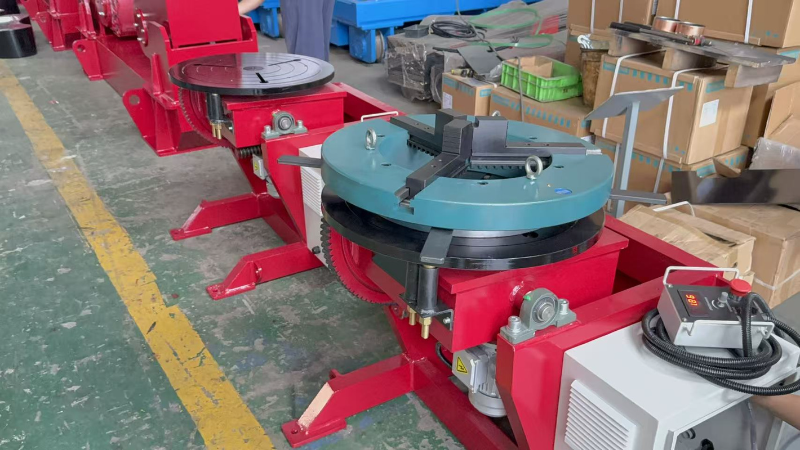
Die Produktivitätskurve der Einzelachse
Ein Schweißdrehtisch dreht ein Werkstück nur um eine einzige Achse — die horizontale. Diese Beschränkung auf eine Achse unterscheidet einen Drehtisch von einem mehrachsigen Schweißpositionierer, der gleichzeitig neigt und dreht.
Die Kenntnis dieser Grenze spart Kosten. Ein Drehtisch bewältigt etwa 80 % der Rundnahtfertigung zu 60 % der Kosten eines Schweißpositionierers mit Neige- und Drehfunktion — die Produktivität steigt jedoch nichtlinear mit der Rundnahtlänge und der Anzahl der Schweißzyklen pro Schicht.
“Ein Einzelbasen-Positionierer wie z. B. der Plattenspieler oder die Kopfplatte/Heckplatte-Position, spinnt die Teilachsenposition. Feste Basismaschinen wie Schweißplatten kosten im Allgemeinen weniger als die Neigungs- und Drehart.”
Die Produktivitätsschwelle
Unter ~8 Zyklen/Tag bleiben manuelle Drehtische wirtschaftlich. Oberhalb dieser Schwelle übersteigt die pro Schicht eingesparte Arbeitszeit laut der Ergonomieanalyse 2026 von Manufacturing Tomorrow innerhalb von 4–6 Monaten den Mehrpreis für Motor und Steuerung.
| Merkmal | Manueller Drehtisch | Motorisierter Drehtisch der BY-Series |
|---|---|---|
| Drehzahlregelung | Handkurbel, keine präzise Regelung | Stufenlos 0,01–5 rpm mit Drehzahlregler |
| Drehgenauigkeit | Bedienerabhängig, ±2–5° | ±0,1 mm mit Servo (BY-2000) |
| Programmierbare 360°-Drehbewegung | Nicht verfügbar | Bei BY-1000 / BY-2000 per SPS steuerbar |
| Neupositionierung durch den Bediener zwischen den Schweißlagen | Bei jeder Schweißlage erforderlich | Entfällt — kontinuierlicher Schweißgutauftrag |
| Ermüdung des Bedieners | Hoch bei mehrlagigen / schweren Bauteilen | Reduzierung um bis zu 40 % (Branchenvergleichswert) |
| Integration in Roboterzellen | Nicht möglich | Vorbereitet für PROFINET + Modbus + EtherNet/IP |
| Freihändige Steuerung per Fußpedal | Nein | Optional für alle BY-Modelle |
| Investitionskosten (Einstiegsklasse) | Niedriger | Höher; Amortisation bei mehr als 8 Zyklen/Tag innerhalb von 4–6 Monaten |
Technische Begründung
Warum Aubrik die BY-Series so konstruiert hat
Innerhalb der motorisierten Kategorie beeinflusst die Wahl zwischen AC- und DC-Getriebemotor unauffällig, wie gleichmäßig Drehzahlübergänge verlaufen — und wie sauber eine Schweißnaht aussieht. AC-Motoren liefern zuverlässiges Drehmoment bei geringeren Kosten; DC-Getriebemotoren „können einen ruhigeren Betrieb und eine präzisere Drehzahlregelung bieten“, wie The Fabricator in einem Fachbeitrag über Motorarchitekturen von Tisch-Schweißpositionierern erläutert. Die BY-Series verwendet AC-Antriebe beim BY-50 bis zum BY-500, bei denen eine stufenlose Regelung ausreicht, und wechselt beim BY-1000 / BY-2000 zu DC-Servoantrieben, da für den Signalaustausch mit Roboterzellen eine Positioniergenauigkeit von ±0,1 mm erforderlich ist.
Die Ermüdung des Bedieners ist der verborgene Kostenfaktor beim mehrlagigen Rundnahtschweißen — ein Industriekäufer, der Fertigungslinien 24/7 betreibt, verliert pro Schicht 30-50 % durch Neupositionierung, weshalb ein motorisierter Drehtisch bei jedem Produktionsvolumen über 8 Zyklen/Tag einem manuellen überlegen ist. Aubrik stattet BY-1000 und BY-2000 mit DC-Servoantrieben aus, weil AC-Motoren unter Dauerlast keine Positioniergenauigkeit von ±0,1 mm halten können — das ist der Unterschied zu Angeboten chinesischer Fabriken derselben Kategorie, die über die gesamte Baureihe AC-Antriebe liefern und beim Signalaustausch mit Roboterzellen unbemerkt versagen. Unsere Garantie von 2 Jahren deckt den Getriebezug und nicht nur den Motor ab.
“Wir haben vierzehn Getriebe-Antriebskonfigurationen in unserem ersten BY-2000-Produktionslauf getestet, bevor wir das gehärtete legierte Stahlpaar, das wir heute versenden, eingeschlossen haben. Es war das einzige Setup, das den Durchlauf unter 0,02 mm durch einen kontinuierlichen 24-Stunden-Spannungszyklus auf einem 180 kg schweren Flansch hielt Teststück, das den Schwellenwert angibt, an dem Sie aufhören, periodischen Perlenjitter auf Wurzeldurchgängen zu sehen.”
Rundlauf, Wiederholgenauigkeit und Schweißqualität — die Fehlergrenze von 0,02 mm
Der Rundlauf bezeichnet die radiale Abweichung der Oberfläche eines rotierenden Drehtischs von seiner tatsächlichen Achse, während er sich unter Last dreht. Die Spitze des Schweißbrenners bleibt geometrisch fixiert, während sich das Werkstück dreht — daher überträgt sich jedes Taumeln des Drehtischs unmittelbar auf die Schweißnaht.
- Unregelmäßige Schweißnaht — sichtbare Welligkeit bei niedrigen Drehzahlen, die kosmetisches Polieren erforderlich macht.
- Einbrandkerbe — Schwankung des Brennerabstands >1,5 mm an den Ansatz- und Endstellen des Lichtbogens, die eine erneute ZfP-Prüfung auslöst.
- Porosität / Bindefehler — wandernder Nahtverlauf bei Wurzellagen, Nacharbeit an der gesamten Naht.
ISO 9283:1998, die internationale Norm für Leistungsmerkmale von Industrierobotern und Schweißmanipulatoren, definiert das Messprotokoll für Positionswiederholgenauigkeit und Positioniergenauigkeit, an dem Hersteller von Drehtischen ihre Kalibrierung ausrichten.
Spezifikation der BY-Series
Jedes Modell der BY-Series hält den Rundlauf bei ≤ 0,02 mm (20 Mikrometer) — gemessen unter thermisch stabilen Bedingungen gemäß ISO 9283 (20–22°C, vollständig funktionsfähiger Antrieb, kalibrierte Lasertracker-Referenz) auf unserem Prüfstand der abschließenden Qualitätskontrolle.
Dieser Wert liegt innerhalb des technisch erreichbaren Bereichs unter 10 Mikrometern, den Branchenanalysten als realistische Obergrenze des Präzisionsbereichs für industrielle Schweißpositionierer angeben.
Diagramm zum Zusammenhang zwischen Rundlauf und Nahtfehlern
Warum ist die Grenze von 0,02 mm in der Fertigung wichtig? Weil ein Rundlauf oberhalb dieses Bereichs bei Wurzellagen sichtbare Schweißnahtfehler hervorruft — das nachstehende Diagramm stellt den Ursache-Wirkungs-Zusammenhang dar, den unser F&E-Team über drei Jahre bei Belastungszyklusprüfungen erfasst hat.
| Rundlaufbereich | Nahtverhalten bei einer WIG-Wurzellage | Typischer Fehler | Häufige Ursache | Kostenauswirkung (je Nacharbeit) |
|---|---|---|---|---|
| ≤ 0,02 mm (Spezifikation der BY-Series) | Gleichmäßige Naht, keine Unregelmäßigkeiten | Keine feststellbar | - | Referenzwert (keine Nacharbeit) |
| 0,02 – 0,05 mm | Geringfügige periodische Welligkeit bei niedriger Drehzahl | Bei sichtbaren Schweißnähten nur kosmetisch | Abweichung der Lagervorspannung | Polierzeit +10–20 % |
| 0,05 – 0,1 mm | Sichtbare Schwankung der Nahtbreite | Ungleichmäßige Nahtüberhöhung | Verschlissene Antriebskupplung | Naht abschleifen und neu schweißen +30 % |
| 0,1 – 0,2 mm | Nahtabweichung an den Ansatz- und Endstellen des Lichtbogens | Periodische Einbrandkerbe | Getriebespiel, lockeres Spannfutter | Abschnittsnacharbeit, erneute ZfP-Prüfung |
| 0,2 – 0,5 mm | Schwankung des Brennerabstands > 1,5 mm | Bindefehler an der Wurzel | Versagende Lager, Motorhalterung | Nacharbeit an der gesamten Naht, möglicherweise Ausschuss |
| 0,5 – 1 mm | Wandernder Nahtverlauf | Porosität, unvollständige Durchschweißung | Beschädigter Antriebsstrang | Ausschuss + Austausch des Bauteils |
| > 1 mm | Bediener übersteuert den Motor manuell | Rissbildung, Risiko von Heißrissen | Katastrophales Versagen von Zahnrad / Welle | Einheit außer Betrieb genommen |
3-stufiger Qualitätsprüfprozess für jeden Drehtisch der BY-Series
Die Einhaltung des Rundlaufbereichs von 0,02 mm bei jeder Lieferung beruht auf einer Prüfkette mit drei aufeinanderfolgenden Stufen, die vor Abschluss der Endmontage jeweils auf speziellen Prüfständen durchgeführt werden.
Stufe 1
Rohmaterialprüfung
Die Werkstoffgüte des angelieferten Gusseisens und die Härte des Zahnradstahls werden anhand ASTM-gleichwertiger Spezifikationen geprüft. Werkszeugnisse werden unter der Seriennummer der Lieferung archiviert.
Stufe 2
Prüfung der Unterbaugruppen
Zahnflankenspiel des Getriebezugs, Lagervorspannung und Motorkupplung werden jeweils auf speziellen Prüfständen geprüft. Ein fehlerhafter Prüfwert führt zum Austausch der Komponente, bevor die Montage fortgesetzt wird.
Stufe 3
Abschließende Leistungsprüfung
Der Rundlauf wird an der vollständig montierten Einheit unter Last gemessen; das Datenblatt wird zusammen mit dem Drehtisch ausgeliefert. Internationale Käufer können einen Prüfbericht vor dem Versand und ein Zertifikat anfordern, die alle drei Stufen abdecken.
Die Kategorie der automatischen Schweißdrehtische ist in der industriellen Patentliteratur umfassend dokumentiert — das USPTO-Patent US4831234A beschreibt das grundlegende Prinzip des motorischen Antriebs für die Drehbewegung beim Rundnahtschweißen, das die BY-Series durch eine moderne stufenlose Drehzahlregelung und für 4 Achsen vorbereitete PROFINET-Schnittstellen erweitert.
ISO 9001:2015 Qualitätsmanagementsystem für die Herstellung von Schweißausrüstung
CE-Kennzeichnung Konformität mit der EU-Maschinenrichtlinie 2006/42/EC
Protokoll nach ISO 9283:1998 Rundlauf + Wiederholgenauigkeit nach internationaler Norm gemessen
Ausrichtung an AWS D1.1 Kompatibilität mit dem Regelwerk für das Schweißen im Stahlbau
Silber — TCO-Vorteil
Modell zur Produktivitätssteigerung beim Rundnahtschweißen:
- bis zu 40 % Steigerung der Schweißeffizienz mit passend ausgelegtem Schweißpositionierer
- 20 – 30 % Arbeitszeitersparnis je Rohr- / Behälternaht
- bis zu 40 % Verringerung der Bedienerermüdung (ergonomischer Branchenvergleichswert)
- 4 – 6 Mon. Typische Amortisation bei mehr als 8 Zyklen/Tag mit BY-300+
Branchen und Kundenergebnisse — Automobilbau, Rohrbau, Schiffbau, Luft- und Raumfahrt
Schweißdrehtische der BY-Serie werden in sechs Industriezweigen eingesetzt, in denen die Qualität von Rundnähten und eine wiederholgenaue Drehbewegung den Durchsatz bestimmen. Im Rahmen unserer Exportlieferungen 2024-2025 wurden Einheiten in Fertigungslinien in Spanien, Deutschland, Italien, Frankreich, Russland, Indien, Brasilien und Vietnam integriert – sowohl für leichte Präzisionsarbeiten als auch für schweren Stahlbau.
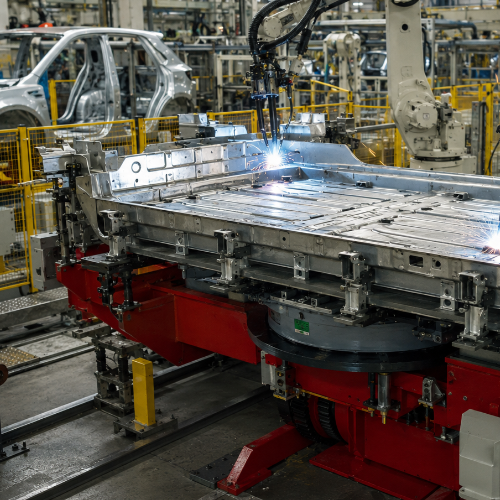
Automobilbau
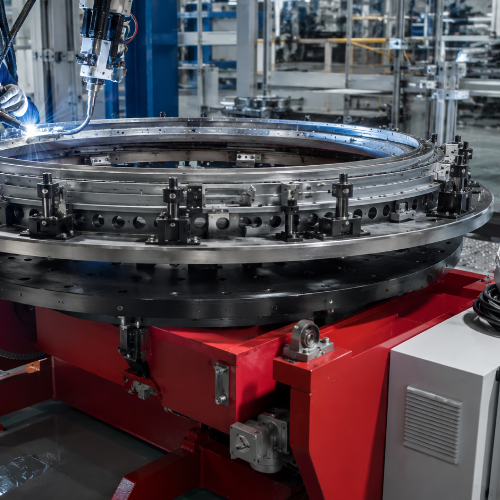
Luft- und Raumfahrt
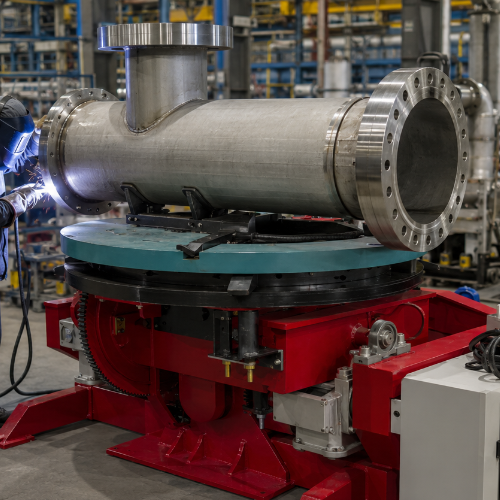
Petrochemie
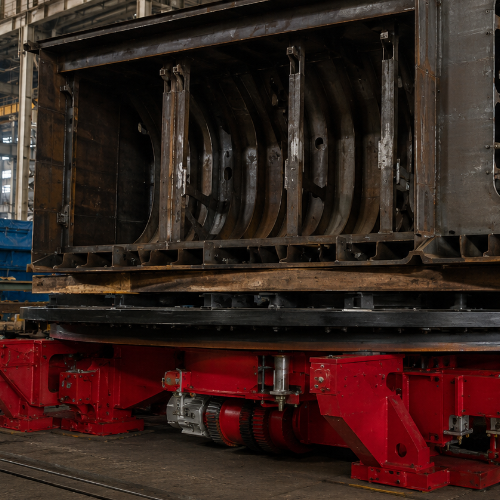
Schiffbau
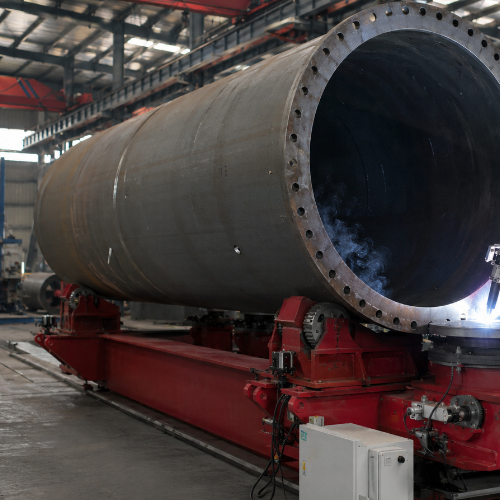
Windkraftturm
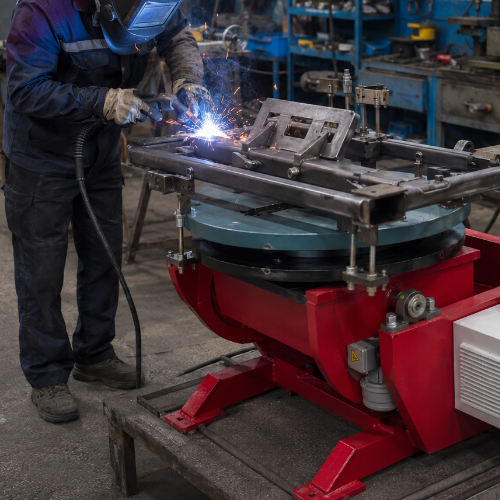
Allgemeine Fertigung
Seit 2018 haben Kunden in acht Ländern Drehtische der BY-Serie in bestehende Schweißabläufe integriert. Die stärkste anhaltende Nachfrage kommt von europäischen Fertigungsbetrieben (Deutschland, Italien, Spanien, Frankreich), die OEM-kundenspezifische Einheiten für die Herstellung von Druckbehältern und Rohrleitungssystemen beschaffen — Märkte, in denen die Einhaltung von ISO 9001 und CE-Konformität Mindestanforderungen sind, bevor Preisgespräche beginnen.
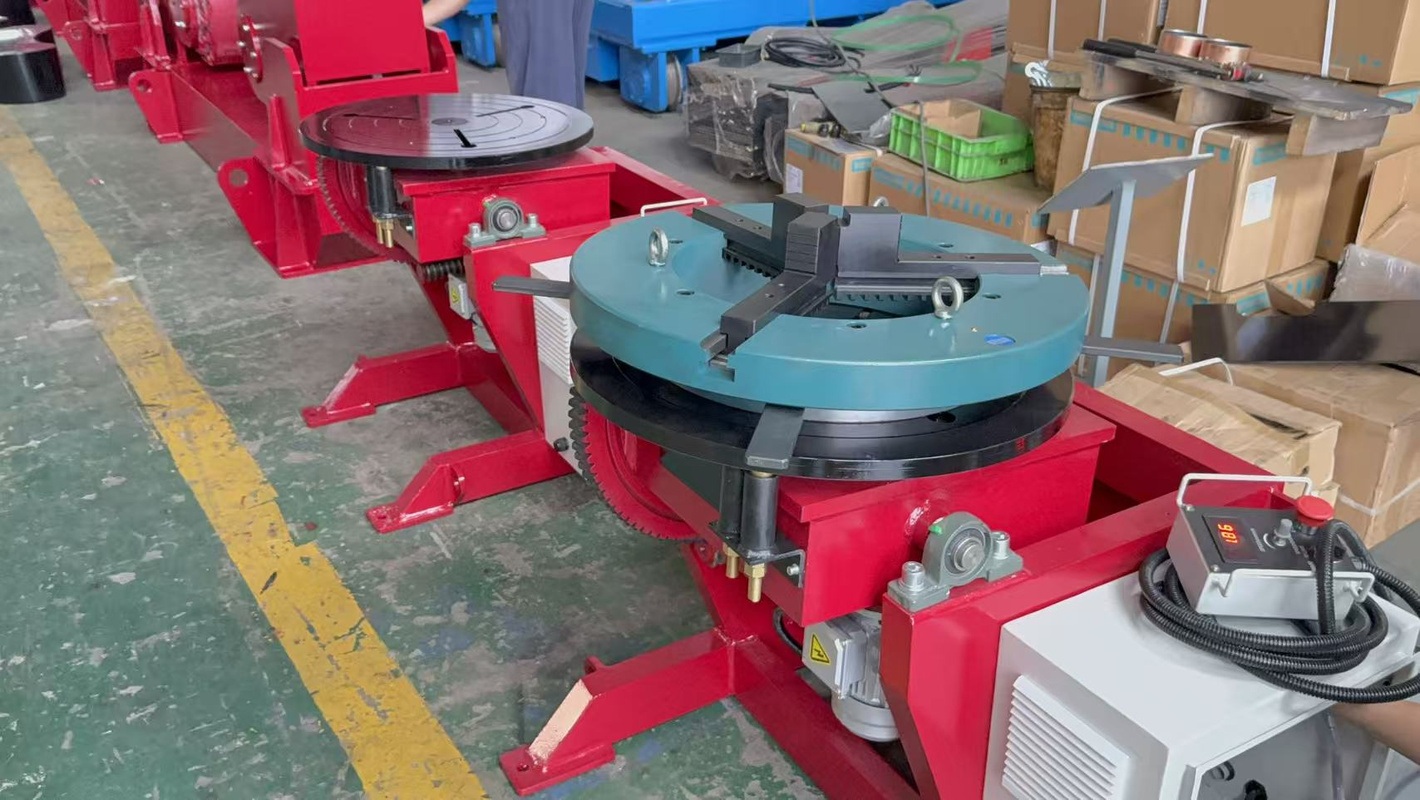
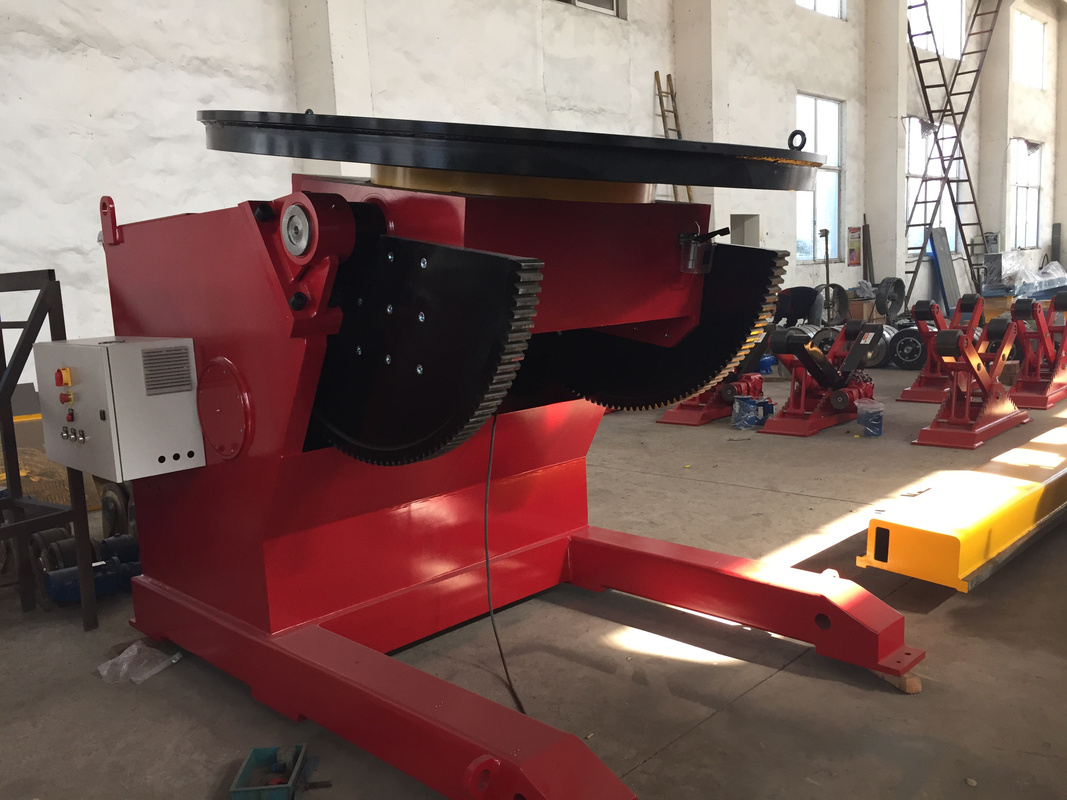
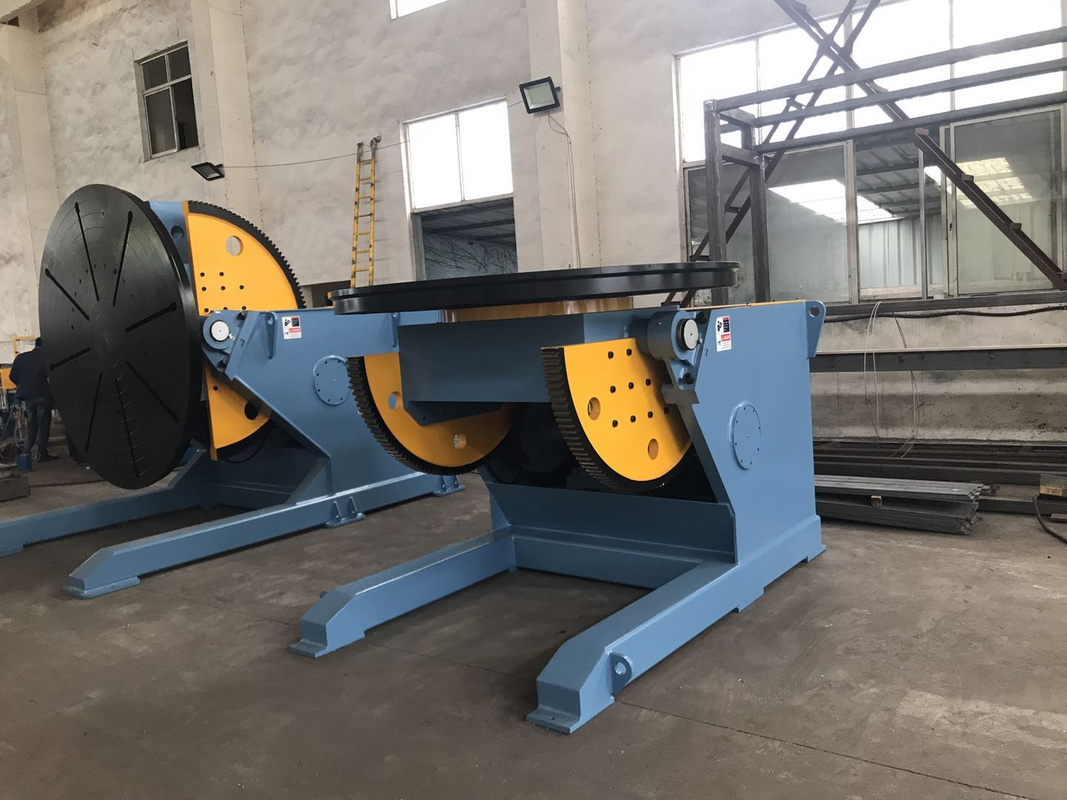
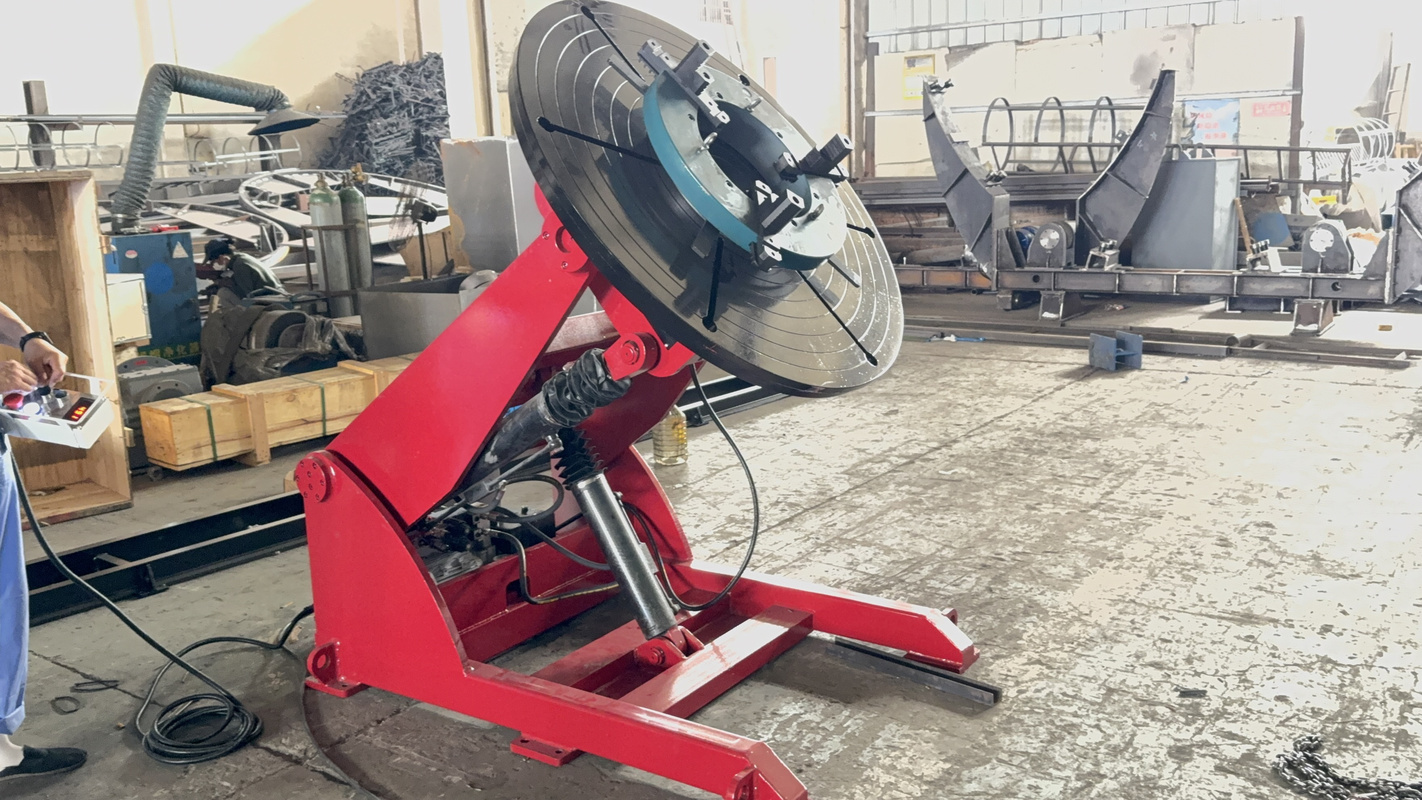
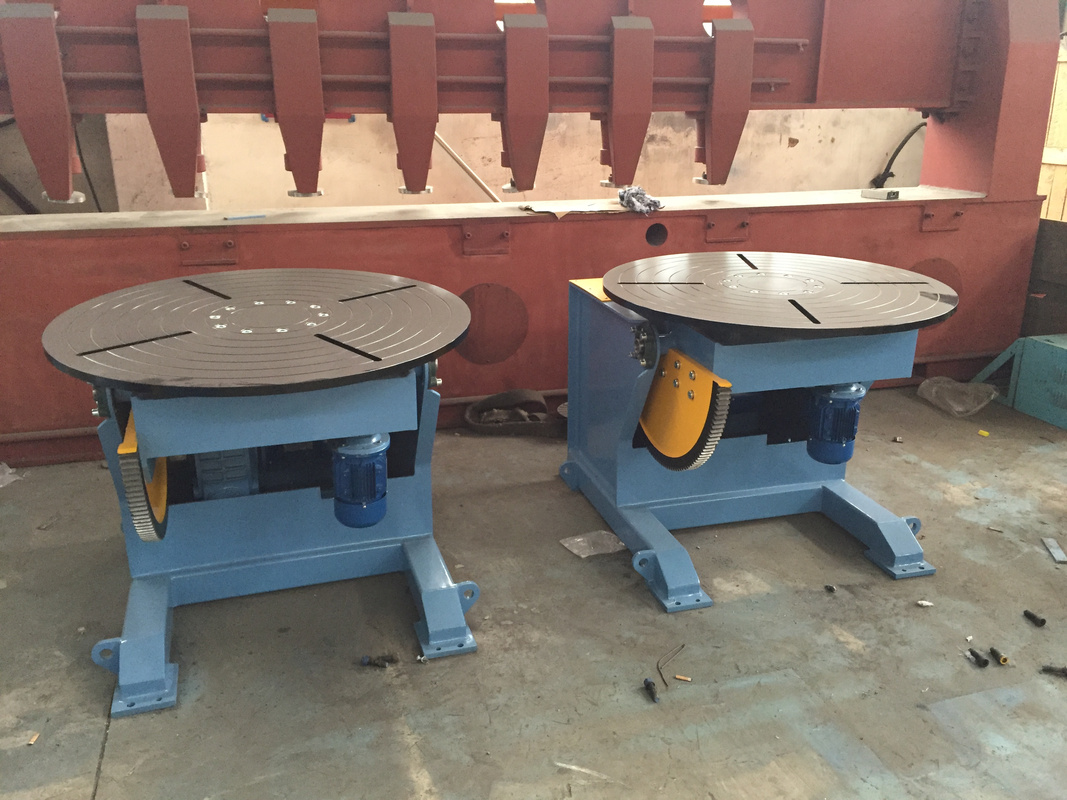
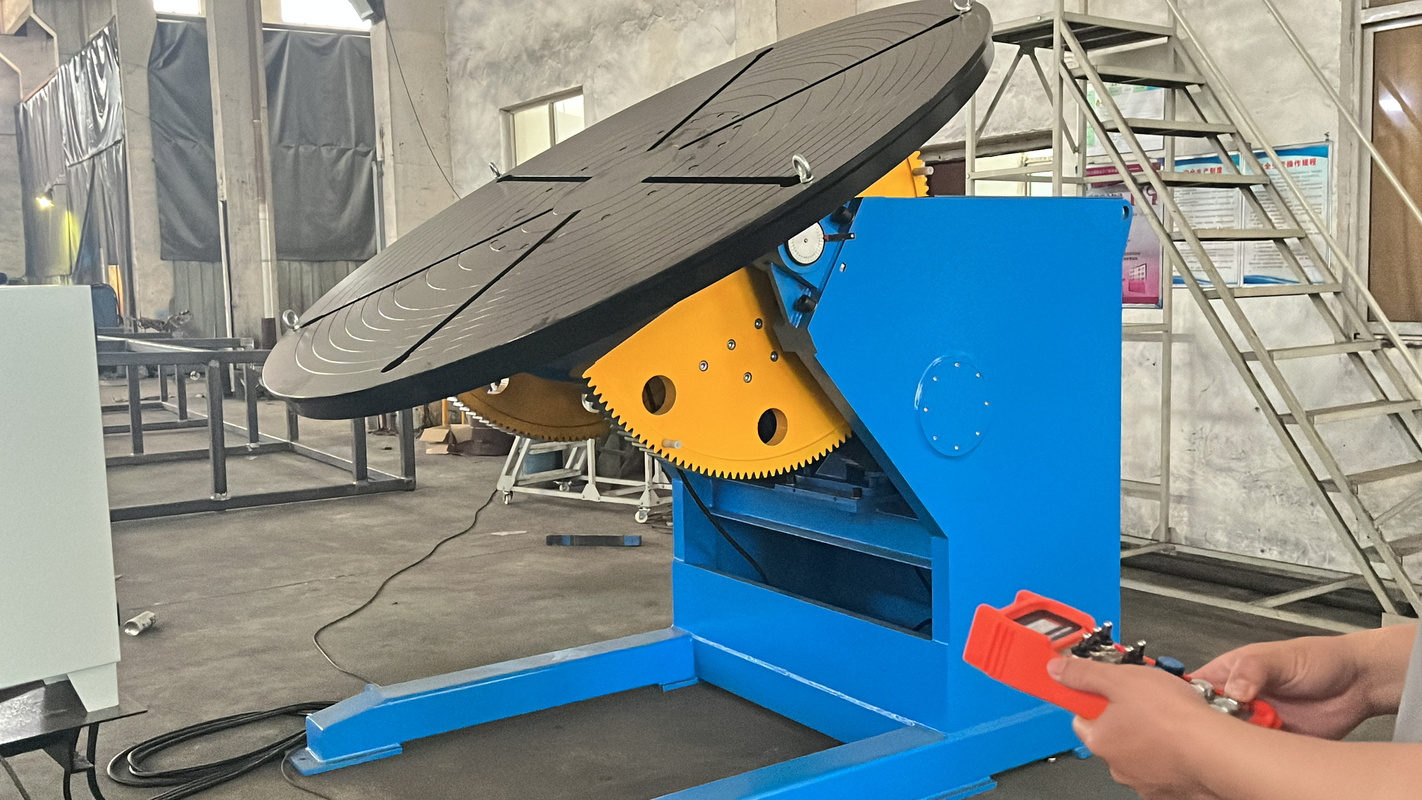
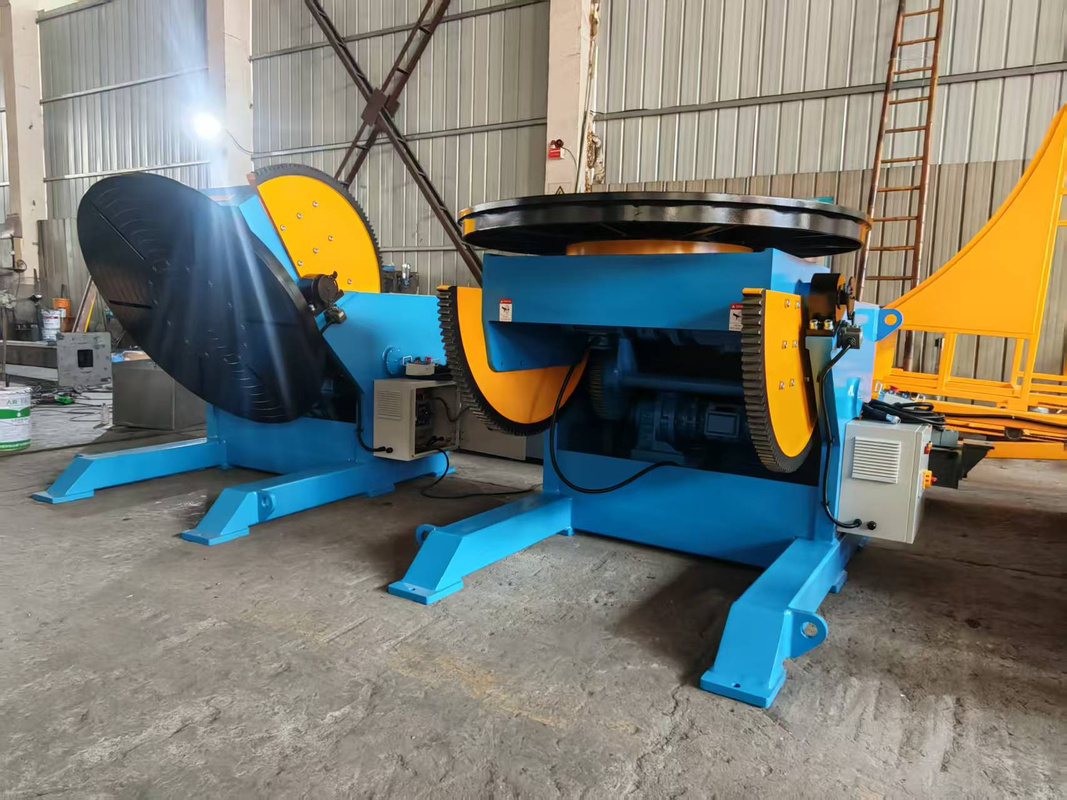
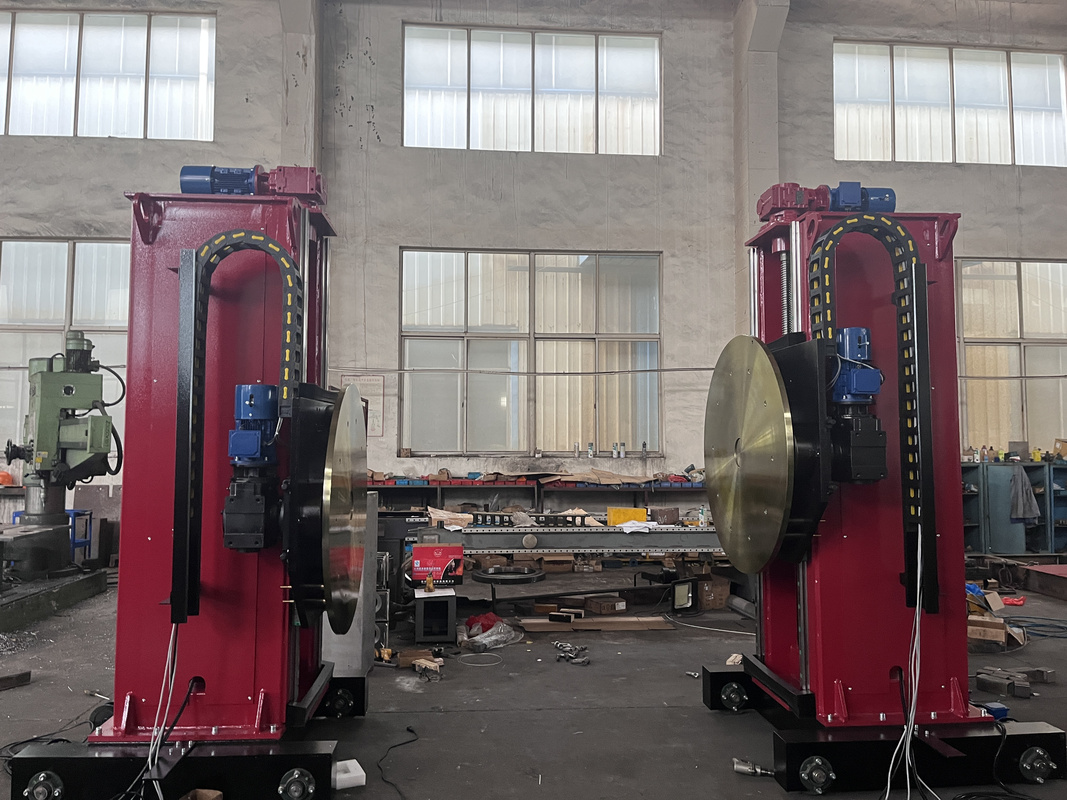
Werksmontage und Produktion
Konstruktions- und Berechnungstools für Schweißdrehtische
Wählen Sie das passende Analysetool, um die erforderliche Tragfähigkeit der Ausrüstung zu berechnen, die Prozesskompatibilität zu prüfen oder die betriebliche Kapitalrendite zu analysieren.
TOOL / 01
Tragfähigkeitsrechner für Schweißdrehtische der BY-Serie
TOOL / 02
Prüfung der Kompatibilität von Verfahren × Tragfähigkeit
TOOL / 03
Amortisationsrechner für Schweißdrehtische
Worin besteht der Unterschied zwischen einem Schweißdrehtisch und einem Schweißpositionierer?
Ein Schweißdrehtisch dreht das Werkstück um eine einzelne horizontale Achse und ist für Rund- und Zylindernähte (Rohre, Flansche, Behälter, Rumpfringe) optimiert — dies ist die grundlegende Bewegungsarchitektur des Rotationsschweißens. Ein Schweißpositionierer ergänzt eine zweite Achse (Neigen + Drehen) und ermöglicht dadurch den Zugang zu komplexen Nähten in mehreren Winkeln an unregelmäßigen Bauteilen.
Benötige ich für meinen Fertigungsbetrieb wirklich einen Schweißdrehtisch?
Wenn Ihr Betrieb pro Schicht 8+ Rund- oder Zylindernähte schweißt, amortisiert sich ein BY-100 oder BY-300 durch die eingesparte Arbeitszeit infolge des Wegfalls der manuellen Neupositionierung bei üblichen Arbeitskosten in den USA / der EU innerhalb von 4–6 Monaten. Unterhalb dieses Schwellenwerts kann ein Arbeitsablauf mit manuellem Drehtisch oder ausschließlich mit Spannvorrichtungen länger wirtschaftlich bleiben. Vergleichen Sie für eine schnelle Einschätzung Ihre derzeitige Handhabungszeit pro Naht mit der von unseren Kunden erzielten Arbeitszeiteinsparung von 20–30 % pro Naht.
Wie wähle ich die richtige Tragfähigkeit für meinen Schweißdrehtisch?
Wählen Sie ein Modell, dessen Tragfähigkeit mindestens 25 % über dem Gesamtgewicht Ihres schwersten Produktionsteils liegt — also über dem Gesamtgewicht aus Werkstück, Spannvorrichtung, Spannfutter und sämtlichen Spannmitteln. Eine zu geringe Dimensionierung ist der häufigste Beschaffungsfehler, vor dem industrielle Beschaffungsleitfäden warnen: Das Überschreiten der empfohlenen Gewichtsgrenze beschädigt Antriebskomponenten und beeinträchtigt die Positioniergenauigkeit. Für ein Werkstück mit 800 kg und eine Spannvorrichtung mit 150 kg ist der BY-1000 die richtige Wahl; für ein Werftbauteil mit 1600 kg eignet sich der BY-2000 oder seine kundenspezifische Ausführung für 5000 kg.
Können Schweißdrehtische von Aubrik in Roboterzellen von FANUC oder KUKA integriert werden?
Ja. BY-1000 und BY-2000 bieten drei branchenübliche Feldbusschnittstellen — PROFINET, Modbus TCP und EtherNet/IP — und decken damit FANUC, KUKA, Yaskawa und die meisten Cobot-Produktfamilien ab. Jede Lieferung umfasst die I/O-Liste, die Spezifikation der Not-Halt-Kette und eine von der Konstruktionsabteilung von Aubrik gepflegte herstellerspezifische I/O-Zuordnung für Roboter. Zu den Referenzinstallationen gehören Roboterzellen für Schwermaschinen, in denen KUKA KR CYBERTECH-Arme mit Fronius TPS 500i CMT-Schweißstromquellen und Servo-Schweißpositionierern der BY-Serie kombiniert werden.
Kann Aubrik einen Schweißdrehtisch an mein spezifisches Werkstück oder meine Robotermarke anpassen?
Ja — kundenspezifische Anpassungen gehören zum Standard. Anpassbar sind die folgenden Bereiche:
- Mechanik: Drehtischdurchmesser, Dreibackenfutter 160–630 mm, Bohrung des Mittendurchgangs Ø20–80 mm, Neigungsgeometrie bis 135°.
- Elektrik: Spannung 110V / 220V / 380V, 50 Hz / 60 Hz, Fußpedalsteuerung, Fernbedienung.
- Roboterintegration: Vollständige, für Roboterzellen vorbereitete Pakete für FANUC, KUKA, Yaskawa und Cobot-Plattformen (PROFINET / Modbus TCP / EtherNet/IP).
- Branding: Lackierung und Kennzeichnung mit OEM-Eigenmarke auf jedem Fahrgestell der BY-Serie.
Die Mindestbestellmenge für kundenspezifisch gefertigte Lösungen beträgt vorbehaltlich der Amortisation der Werkzeugvorrichtung 1 bis 3 Einheiten. Übermitteln Sie das typische Gewicht Ihrer Bauteile, den erwarteten Durchsatz und die gewünschte Robotersteuerung, und Sie erhalten innerhalb von 24 Stunden eine detaillierte Konfiguration von der Konstruktionsabteilung von Aubrik.
Im Trend



