Nehmen Sie Kontakt mit der Aubrik Company auf

Aubrik — Fertigung direkt ab Werk
CNC-Bearbeitung und Metallschweißdienstleistungen — Präzisionsteile und schwere Schweißkonstruktionen aus einem Werk
Die CNC-Bearbeitungsdienstleistungen von Aubrik umfassen CNC-Fräsen, CNC-Drehen, 5-Achs-Bearbeitung und EDM sowie MIG-, TIG- und Stahlbauschweißen im eigenen Werk. Seit 1999 bauen wir CNC-Werkzeugmaschinen und Schweißausrüstung, sodass die CNC-Maschine, die Ihre bearbeiteten Teile fertigt, von uns selbst konstruiert wurde. Diese Erfahrung im Anlagenbau unterscheidet einen Betrieb, der lediglich einen Prozess ausführt, von einem Werk, das enge Toleranzen durchgängig beherrscht.
Angebot anfordern
LIEFERKETTE / FERTIGUNGSMODELL
Warum CNC-Bearbeitung und Schweißen aus einem Werk statt über ein Vermittlernetz beziehen?
Die meisten „Online-Bearbeitungsdienste“ kommen nie mit Ihrem Bauteil in Berührung. Sie leiten Ihre CAD-Datei an ein Netzwerk externer Fertigungsbetriebe weiter, schlagen ihre Marge auf und reichen die Datei durch. Das ist bequem, verursacht aber auch einen Preisaufschlag: Marktplatzplattformen berechnen üblicherweise 15-30 % mehr als der tatsächliche Preis des Fertigungsbetriebs.
Dieses Modell verdeckt zudem ein schwierigeres Problem. Fällt ein Bauteil bei der Prüfung durch, trennen Sie drei Parteien von der Person, die den Schaftfräser in der Hand hält.
Das Vermittlermodell hat außerdem praktische Grenzen. Ein Online-CNC-Bearbeitungsdienst basiert auf einer Sofortkalkulation und einem standardisierten Fertigungsprozess, was bei einfachen Metallteilen effizient ist, jedoch unflexibel wird, sobald ein Auftrag fachliche Beurteilung erfordert.
Eine Sofortkalkulation erkennt weder, dass eine Wand zu dünn ist, um die Toleranz einzuhalten, noch, dass die Schweißnahtvorbereitung geändert werden sollte. Ein direktes Gespräch mit dem für den Fertigungsprozess zuständigen Ingenieur kann dies klären – bevor das Metall bearbeitet wird.
Die unbequeme Tatsache, die die meisten Einkäufer übersehen
„Bearbeitung im Ausland ist immer günstiger“ ist ein Mythos, den man ad acta legen sollte. Auf dem Papier kann ein Angebot 15-30 % günstiger erscheinen, bis Zölle von 5-25 %+, Frachtkosten und Nacharbeit den Unterschied unbemerkt aufzehren.
Den Zuschlag sollte nicht der Lieferant mit dem niedrigsten Stückpreis erhalten. Entscheidend ist, dass seine Gesamteinstandskosten transparent sind und seine Ausschussquote niedrig bleibt.
Aubrik erfüllt beide Anforderungen. Sie handeln direkt mit dem Werk, sodass die Marktplatzmarge entfällt und die Kostentreiber einzeln ausgewiesen werden, statt in einem FOB-Preis verborgen zu bleiben.
Da wir Bearbeitung und Schweißen unter einem Dach durchführen, verbleibt ein Halter, der sowohl eine gefräste Fläche als auch eine zertifizierte Kehlnaht benötigt, in einem einzigen Qualitätssystem. Keine Übergaben und keine gegenseitigen Schuldzuweisungen zwischen einem Bearbeitungsbetrieb und einem separaten Schweißbetrieb.
-
01 /
Ein Lieferant, zwei Fachgebiete: CNC-Präzisionsbearbeitung und Metallschweißdienstleistungen in derselben Werkhalle und unter einem gemeinsamen Prüfregime.
-
02 /
Kosten direkt ab Werk: keine Vermittlermarge; Gesamteinstandskosten einschließlich Fracht und Zöllen werden einzeln ausgewiesen.
-
03 /
Schwere Arbeiten, die andere ablehnen: Schweißkonstruktionen von 1 lb bis etwa 15 t, nicht nur handtellergroße Prototypen.
LEISTUNGSÜBERSICHT
Unsere CNC-Bearbeitungsmöglichkeiten — Fräsen, Drehen, 5-Achs-Bearbeitung, EDM und Schleifen
Eine enge Toleranz ist nur dann nützlich, wenn sie über die gesamte Fertigungsserie reproduzierbar bleibt. Das Problem zeigt sich bei Bauteil 200, wenn ein verschlissenes Werkzeug oder eine gelockerte Spannvorrichtung das Maß abdriften lässt.
Die Ursache liegt üblicherweise in der Prozessregelung, nicht in der Maschine. Wir bauen Schneid- und Schweißausrüstung; deshalb gehören Spanntechnik, Werkzeugverschleiß und Zyklusstabilität für uns zum technischen Tagesgeschäft und sind keine nachträglichen Überlegungen.
01 //
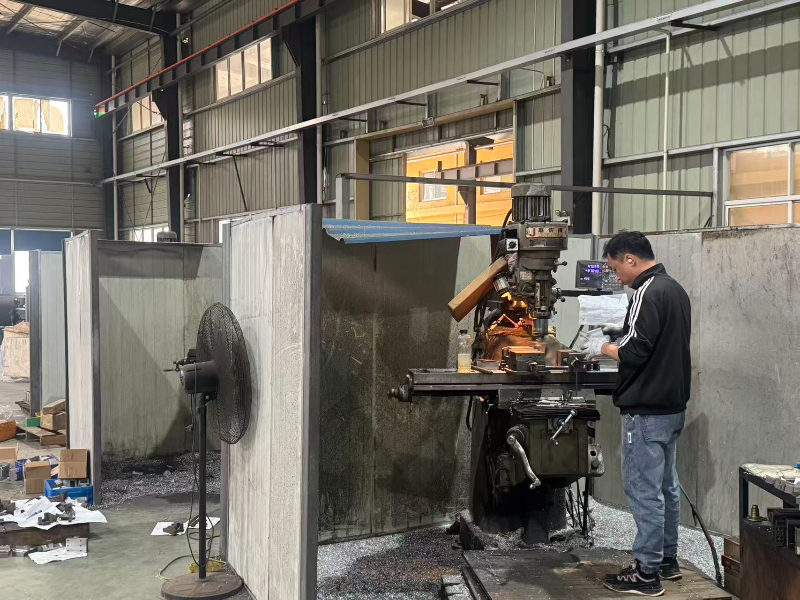
CNC-Fräsen (3-Achs und 5-Achs)
Prismatische Teile, komplexe Geometrien und Bearbeitung mehrerer Flächen mit weniger Aufspannungen.
02 //
CNC-Drehen
Wellen, Buchsen und Rundmaterial auf unseren Drehzentren mit angetriebenen Werkzeugen für Fräsmerkmale.
03 //
Drahterodieren und Senkerodieren
Gehärteter Stahl, scharfkantige Innenkonturen und Merkmale, die ein Fräser schlicht nicht erreicht.
04 //
Flachschleifen und Oberflächenveredelung
Ebenheit, Parallelität und die in Ihrer Zeichnung geforderte Oberflächengüte.
TOLERANZDATEN
Referenz für Toleranzen und Werkstoffe
Standardtoleranzen in Zeichnungen entsprechen ISO 2768; die Allgemeintoleranz für CNC-Metallteile (Klasse „m“ mittel) beträgt bei einem Nennmaß von 6-30 mm ungefähr 0,2 mm (wobei die übliche Bearbeitungstoleranz für Metalle 0.005” beziehungsweise 0,127 mm beträgt).
Wir können auch engere Präzisionstoleranzen einhalten, sofern Ihre Zeichnung dies vorgibt, und prüfen sie vor dem Versand der Teile auf unserer Koordinatenmessmaschine (CMM).
| Werkstoffgruppe | Beispiele | Typische Verwendung |
|---|---|---|
| Aluminiumlegierung | 6061, 7075 | Leichte Halter, Gehäuse, schnell gefertigte Prototypen |
| Edelstahl | 304, 316 | Korrosionsbeständige Teile für die Lebensmittel- und Chemieindustrie |
| Kohlenstoff- und legierter Stahl | 1045, 4140 | Wellen, Stahlbauteile und hochfeste Teile |
| Titan und Messing / Kupfer | Ti-6Al-4V, C360 | Teile für Luft- und Raumfahrt, Elektrotechnik sowie reibungsarme Anwendungen |
| Technische Kunststoffe | PEEK, POM, PTFE, PC, ABS | Isolatoren, Verschleißteile, Leichtbaukomponenten |
Reichen Sie eine 2D-Zeichnung oder CAD-Datei ein; unsere Ingenieure prüfen die Machbarkeit, bevor auch nur ein einziger Bearbeitungsschritt beginnt.
Jede CNC-Maschine in unserer Werkhalle — von 3-Achs- und 5-Achs-Fräsmaschinen bis zu CNC-Drehzentren und EDM-Anlagen — fertigt bearbeitete Teile mit geprüften Toleranzen. Ob Sie wenige präzisionsbearbeitete Teile oder eine vollständige Fertigungsserie von Metallteilen benötigen: Für Metall und Kunststoff stehen dieselben Möglichkeiten zum CNC-Bearbeiten, Fräsen, Drehen und Schleifen bereit.
Von der CAD-Datei zum fertigen Bauteil
Unser Ablauf ist bewusst kurz gehalten. Sie senden eine CAD-Datei oder eine 2D-Zeichnung; ein Ingenieur prüft sie auf Fertigungsgerechtigkeit; wir bestätigen Werkstoff, Toleranz und Oberflächenausführung; anschließend bearbeiten, prüfen und versenden wir das Bauteil.
Bei diesem Prüfschritt entscheidet sich, ob kundenspezifische Teile gelingen oder scheitern. Ein Merkmal, das bei Metallteilen zusätzliche Maschinenzeit verursacht, lässt sich am Bildschirm wesentlich kostengünstiger umgestalten, als erst in der Werkhalle entdeckt zu werden.
- Kundenspezifisch gefertigte Teile Wir fertigen Einzelkomponenten nach Ihren Zeichnungen, darunter spezielle Lehren, Spannvorrichtungen und Ersatzteile für Altanlagen.
- Metall- und Kunststoffteile aus einer Hand: Ob der Auftrag Aluminium, Stahl oder technische Kunststoffe erfordert, sie durchlaufen dieselbe Konstruktionsprüfung und denselben Prozess, sodass auch eine gemischte Stückliste bei einem Lieferanten bleibt.
- Grobblech- und Blechbearbeitung Mit eigenen Rollform- und Blechbiegemaschinen ist die Blechbearbeitung ein fester Bestandteil unseres Angebots und ergänzt unsere CNC-Bearbeitungsmöglichkeiten.
Wir konzentrieren uns auf die spanende Bearbeitung serienreifer Metallteile, bei denen die Festigkeit eines aus dem Vollen gefertigten Bauteils den Schichtlinien des 3D-Drucks überlegen ist. Wenn 3D-Druck für eine Konzeptphase tatsächlich geeignet ist, weisen wir darauf hin, statt ein Frästeil unnötig anzupreisen.
Mit unserer Großserien-Drehbearbeitung führen wir lange, unbeaufsichtigte Bearbeitungsläufe auf unseren CNC-Drehmaschinen und Edelstahlmaschinen durch, die vom allerersten bis zum allerletzten gefertigten Teil ein gleichbleibendes Ergebnis gewährleisten.
Diese Prozesse werden im eigenen Werk durchgeführt, damit wir sie kontrollieren können, statt lediglich ihre Dauer zu „takten“. Wir können Schneidmaschinen selbst entwickeln und bauen und verfügen darin über 20+ Jahre Erfahrung. Wir nennen Ihnen keine Toleranz, die wir nicht unabhängig mit einer CMM prüfen und entsprechend Ihren hohen Erwartungen einhalten können. Gerade ein industrieller Einkäufer von Edelstahlteilen in Mengen von 100kg – 500kg wird Ihnen bestätigen, dass genau darin der Unterschied zwischen einem Teileangebot nach Zeichnung und einem tatsächlich funktionierenden Bauteil liegt.
Zeichnung hochladen →
// Wir weisen auf jedes kostentreibende Merkmal hin.
——Metallbau und Schweißen
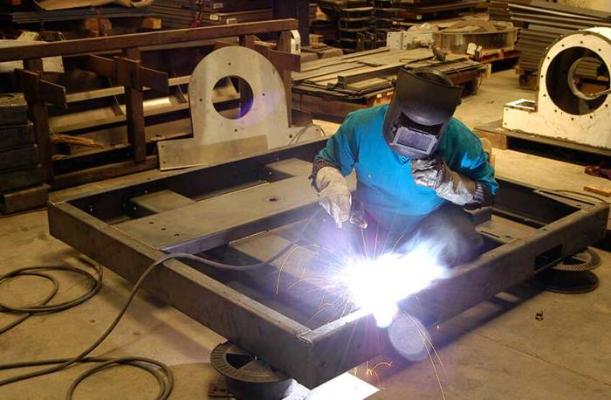
Metallschweißen und Stahlbau — MIG, TIG, Druckbehälter und schwere Schweißkonstruktionen
Auch eine sauber aussehende Schweißnaht kann gegen die maßgeblichen Regelwerke eines Verfahrens verstoßen, was nach der Montage, Prüfung oder Inbetriebnahme unerwartete Schäden verursachen kann.
Für das Schweißen gelten je nach Konstruktion unterschiedliche Regelwerke: entweder für ein Bauteil des „Stahlbaus“ (etwa tragende Komponenten von Türmen für Windenergieanlagen oder Brückenstützen, die unter AWS D1.1 fallen) oder für eine drucktragende „Begrenzung“ (etwa ein Rohr oder einen Behälter nach ASME Section IX).
Wir arbeiten nach beiden Regelwerken. Aubrik baut Schweißlinien für Windkrafttürme und H-Träger sowie Rohrschweißausrüstung; Schweißkonstruktionen für den Stahlbau und Druckbehälter gehören daher zu unserem Kerngeschäft und sind kein Randgebiet. Für einen industriellen Einkäufer, der einen 5 t schweren Stahlbaurahmen schweißen lässt, ist dies der Unterschied zwischen einem zu 100 % regelwerkskonformen Schweißstoß und einer Schweißnaht, die lediglich fertig aussieht.
Von uns eingesetzte Schweißverfahren
- MIG (GMAW) Das saubere Verfahren und die hohe Abschmelzleistung des MIG-Verfahrens machen es zu einer ausgezeichneten Wahl für Serienschweißnähte an Stahl und Aluminium.
- TIG (GTAW): Präzisionsschweißnähte an Edelstahl, Aluminium und dünnem Werkstoff, wenn sowohl das Erscheinungsbild als auch die Integrität entscheidend sind.
- Elektrodenhandschweißen (SMAW) und Fülldrahtschweißen (FCAW): schwere Schweißstöße im Stahlbau und Arbeiten an großen Materialdicken.
- Roboterschweißen und automatisiertes Schweißen: reproduzierbare Schweißraupen in der Serienfertigung auf Grundlage der Automatisierung, die wir für unsere eigenen Maschinen entwickeln.
Schweißstoßgestaltung und Prüfung statt nur einer Schweißraupe
Ob eine Schweißkonstruktion besteht oder versagt, entscheidet sich am Schweißstoß; deshalb legen wir ihn aus, bevor wir den Lichtbogen zünden. Nut-, Kehl-, Loch- und Langlochschweißnähte unterliegen nach dem Regelwerk jeweils unterschiedlichen Last- und Prüfvorschriften.
Die Sichtprüfung erkennt das Offensichtliche; das Regelwerk verlangt häufig mehr. Wo AWS D1.1 oder ASME IX dies fordert, ergänzen wir zerstörungsfreie Prüfungen – Farbeindring-, Ultraschall- oder Durchstrahlungsprüfungen -, die von zertifiziertem Personal durchgeführt und dokumentiert werden.
Dies ist besonders bei schweren Stahlbauarbeiten wichtig, die Prototypenplattformen schlicht nicht übernehmen: Stahl mit großer Materialdicke, große Rahmen und drucktragende Baugruppen, bei denen eine einzige nicht qualifizierte Schweißnaht ein Sicherheitsproblem und kein optischer Mangel ist.
Aubrik übernimmt solche Arbeiten, weil unsere eigenen Fertigungslinien tonnenschwere Konstruktionen schweißen und wir unsere Verfahren über 20+ Jahre im Bau von Schweißausrüstung verfeinert haben. Für einen industriellen Einkäufer, der einen 2 t schweren Stahlbaurahmen fertigen lässt, besteht ein echter Zielkonflikt: Ein niedriges Angebot ist wertlos, wenn die Schweißnaht nicht qualifiziert werden kann; deshalb dokumentiert und zertifiziert Aubrik jeden Schweißstoß nach dem Regelwerk.
Normen und Hinweise zur Schweißeignung
Stahlbauverbindungen entsprechen AWS D1.1:2025, das Werkstoffe mit einer Dicke ab 1/8 (3 mm) bis zu einer Streckgrenze von 100 ksi sowie vorqualifizierte Schweißanweisungen und ASNT-zertifizierte ZfP abdeckt.
Drucktragende Schweißnähte werden nach ASME Section IX qualifiziert. Schweißeignung, Schweißstoßgestaltung und Schutzgas werden auf die jeweilige Legierung abgestimmt – Kohlenstoffstahl, Edelstahl und Aluminium verhalten sich unter Wärmeeinwirkung jeweils unterschiedlich.
Da die bearbeiteten und geschweißten Teile einer Baugruppe demselben Prüfsystem unterliegen, werden ein gefräster Flansch und seine zertifizierte Schweißnaht als eine fertige, rückverfolgbare Einheit geliefert.
„Wir bauen die Schweißlinien, die andere Werke kaufen. Passt die Schweißkonstruktion eines Kunden nicht in die Lehre, raten wir daher nicht, sondern konstruieren die Spannvorrichtung so um, wie wir es auch bei unserer eigenen Fertigungsausrüstung tun würden.“ — Aubrik Engineering Team, Schweiß- und CNC-Schneidausrüstung, seit 1999
[ SPEZIFIKATIONEN ANZEIGEN ]
Wettbewerbsanalyse
Direkt ab Werk oder Online-Bearbeitungsplattform — Kosten- und Leistungsvergleich
Ein ehrlicher Vergleich betrachtet nicht den Stückpreis, sondern die Gesamteinstandskosten und die tatsächlichen Fertigungsmöglichkeiten des Lieferanten. Für Einkäufer besteht das Problem darin, dass Plattformen mit der ersten Zahl konkurrieren und über den Rest schweigen.
Nachstehend enthält jede Zelle konkrete Angaben statt Ja/Nein-Antworten. Die Plattformspalte bildet das veröffentlichte Verhalten von Marktplätzen ab; die Spalte von Aubrik zeigt, wie ein direktes Werk kalkuliert.
15–30%
Typischer Aufschlag einer Online-Plattform auf den tatsächlichen Preis des Fertigungsbetriebs. Bei einem dokumentierten Auftrag über 50 Einheiten waren die Gesamtkosten beim Direktbezug ab Werk 17,2 % niedriger.
Quelle: Preisanalysen der Branche (baoshengindustry.com; wisconsinmetaltech.com), 2025–2026. Die Werte variieren je nach Bauteil, Menge und Bezugsweg.
| Kriterium | Online-Plattform / Vermittler | Aubrik (direkt ab Werk) |
|---|---|---|
| Aufschlag auf den Werkspreis | +15–30 % Marktplatzmarge | 0 % — Sie holen das Angebot direkt beim Werk ein |
| Aluminiumteil, 50 Einheiten | ~$1,365 | ~$1,130 (−17.2%) |
| Gesamteinstandskosten | Häufig FOB; Fracht und Zoll kommen später hinzu | Einzeln ausgewiesen: Bauteil + Fracht + 5–25 % Zoll |
| Metallschweißdienstleistung | Nur Bearbeitung | MIG/TIG + AWS D1.1 / ASME IX |
| Größe der Schweißkonstruktion / des Bauteils | ~22–80″ Arbeitsraum | Schweißkonstruktionen von 1 lb bis ~15 t |
| Optimaler Mengenbereich | 1–10 Prototypen | 10–10.000+ Serienteile |
| Ihr Ansprechpartner | Kundenportal, wechselnde Fertigungsbetriebe | Bei jedem Auftrag dieselben Ingenieure |
Bei einem Einzelprototyp kann eine unternehmenseigene Plattform schneller sein. Bei Wiederholfertigung, großen Schweißkonstruktionen oder Aufträgen, die sowohl Bearbeitung als auch Schweißen erfordern, geht die Rechnung beim Direktbezug ab Werk auf.
Individuellen Vergleich für Ihr Bauteil anfordern →
Qualitätssicherung
Werkstoffe, Toleranzen, Oberflächengüte und Qualitätsnormen
Die größte Sorge bei der Beschaffung im Ausland sind nicht die Kosten – sondern die Frage, ob das Bauteil tatsächlich abgenommen wird. Kunden haben bereits schlechte Erfahrungen mit Werkstoffsubstitutionen, nicht entfernten Graten und Oberflächenbehandlungen durch unbeaufsichtigte Betriebe gemacht.
Lückenhafte Rückverfolgbarkeit: Kann ein Werk nicht nachweisen, dass ein Bauteil geprüft wurde, trägt der Käufer das Risiko. Unsere Lösung: greifbare Prüfdokumentation.
So sichern wir die Qualität konsequent ab
Toleranzen werden vor dem Versand nach ISO 2768 oder Ihrer strengeren Zeichnungsvorgabe geprüft. Schweißnähte werden anhand der Abnahmekriterien von AWS D1.1 geprüft; sofern das Regelwerk dies verlangt, führen von ASNT zugelassene Personen die ZfP durch.
Stichproben nach gängiger Praxis (ISO 2859), sodass alle Chargen qualitätsgeprüft und nicht einfach angenommen werden.
-
Dokumentation
FAI-Bericht und CMM-Bericht sind auf Anfrage erhältlich. Unsere Kunden kaufen nachgewiesene Maße – nicht nur zugesagte.
-
Werkstoffzeugnisse
Die Werkstoffzeugnisse der Teile (Werkszeugnisse) ordnen jedes Stück der in der Zeichnung angegebenen Legierung zu – heimliche Substitutionen sind ausgeschlossen!
-
Oberflächenausführung nach Zeichnung
Möglich sind bearbeitete, kugelgestrahlte, eloxierte oder beschichtete Oberflächen (gekennzeichnet durch ihren RA-Messwert).
ISO 9001
Qualitätsmanagementsystem
CE
Europäische Konformität
AWS D1.1
Schweißregelwerk für den Stahlbau
ASME IX
Druckbehälterschweißnähte
CMM / FAI
Maßprüfberichte
Die schlichte Wahrheit über Qualitätskontrolle lautet: Es kommt auf die Dokumentation an, nicht auf Adjektive. Jede Lieferung von Aubrik wird zertifiziert, denn genau das prüft ein Käufer aus der EU oder den USA tatsächlich — ein auf 0,2 mm toleriertes Bauteil bedeutet ohne den entsprechenden CMM-Nachweis wenig. Aus diesem strukturellen Grund wird eine Lieferung von Aubrik stets von Berichten statt bloßen Zusicherungen begleitet.
Lebenszyklusmanagement
Vom Prototyp zur Fertigungsserie — ein Lieferant, keine erneute Lieferantensuche
Verdeckte Kosten des Plattformmodells treten zutage, wenn aus einem Prototyp ein Produkt wird. Die für ein Einzelteil bequeme Sofortkalkulation bietet für eine Fertigungsserie nur selten dieselben wirtschaftlichen Bedingungen, und für die Konstruktion muss häufig von Grund auf ein neuer Lieferant gesucht werden.
Eine erneute Lieferantensuche bedeutet, einen neuen Betrieb zu qualifizieren, Erstmuster erneut nachzuweisen und ein bereits ausgeräumtes Risiko wieder zu übernehmen. Die Ursache liegt im System: Ein Online-CNC-Bearbeitungsdienst ist auf schnelle Einzelangebote optimiert, nicht auf die für ein Fertigungsprogramm erforderliche Geschäftsbeziehung.
So schließen wir die Lücke
Wir kalkulieren Prototypen und Serienteile als durchgängigen Prozess. Der Ingenieur, der Ihr Erstmuster validiert, betreut auch die Fertigungsserie, sodass Werkzeuge, Spannvorrichtungen und Prüfpläne weiterverwendet werden, statt wieder bei null anzufangen.
99%
Mengenpreise honorieren verbindliche Abnahmen Bei etwa 100 Teilen sinken die Rüstkosten pro Teil um rund 99 %.
Diese Kontinuität ist der kaum sichtbare Vorteil eines Werks gegenüber einem Marktplatz. Vom ersten Gespräch bis zum tausendsten Bauteil bleiben Qualitätssystem und Ansprechpartner gleich.
Aubrik behält die Verantwortung für das Programm, weil der kalkulierende Ingenieur es weiterhin betreut — für einen industriellen Einkäufer, der von 10 auf 5.000 Teile skaliert, ist dies der strukturelle Grund dafür, dass das Risiko einer erneuten Lieferantensuche auf null sinkt. Der ehrliche Zielkonflikt: Sie sagen ein Volumen zu, und Aubrik stellt die dahinterstehenden 20+ Jahre Erfahrung in der Prozessregelung bereit.
Marktanwendungen
Unsere Branchen und Projektergebnisse
Wir bearbeiten Teile und Schweißkonstruktionen, die unter Betriebsbedingungen funktionieren müssen, bei denen ein Versagen gefährlich und kostspielig wäre. Gerade in solchen Situationen zeigt sich der Wert transparenter Prüfungen.
Unsere Schweißkonstruktionen und Teile kommen in Erdölverarbeitungsanlagen und Druckbehältern sowie in Anlagen für die Energie- und Chemieindustrie zum Einsatz. Auch Stahlbau, Schwermaschinenbau, Schiffbau und weitere Branchen gehören dazu – alles vertraute Anwendungsgebiete unserer eigenen Schneid- und Schweißausrüstung.
| Branche | Typische Teile / Schweißkonstruktionen | Worauf es besonders ankommt |
|---|---|---|
| Druckbehälter | Flansche, Stutzen, Schweißkonstruktionen nach ASME-Regelwerk | Regelwerkskonformität, ZfP-Protokolle |
| Erdöl- und Chemieindustrie | Bearbeitete Edelstahlteile, Rohrleitungsschweißnähte | Korrosionsbeständigkeit, Rückverfolgbarkeit |
| Schiffbau | Schweißkonstruktionen aus Baustahl, Halter | AWS D1.1, Schweißen großer Materialdicken |
| Energietechnik und Schwermaschinenbau | Wellen, Gehäuse, Rahmen | Enge Toleranzen, Ermüdungsfestigkeit |
Wir exportieren nach Spanien, Deutschland, Russland, Indien, Brasilien, Frankreich, Italien und Vietnam; unsere Versanddokumente und Verpackungen berücksichtigen daher Anforderungen jenseits unserer Landesgrenzen und nicht nur die unseres Heimatmarkts.
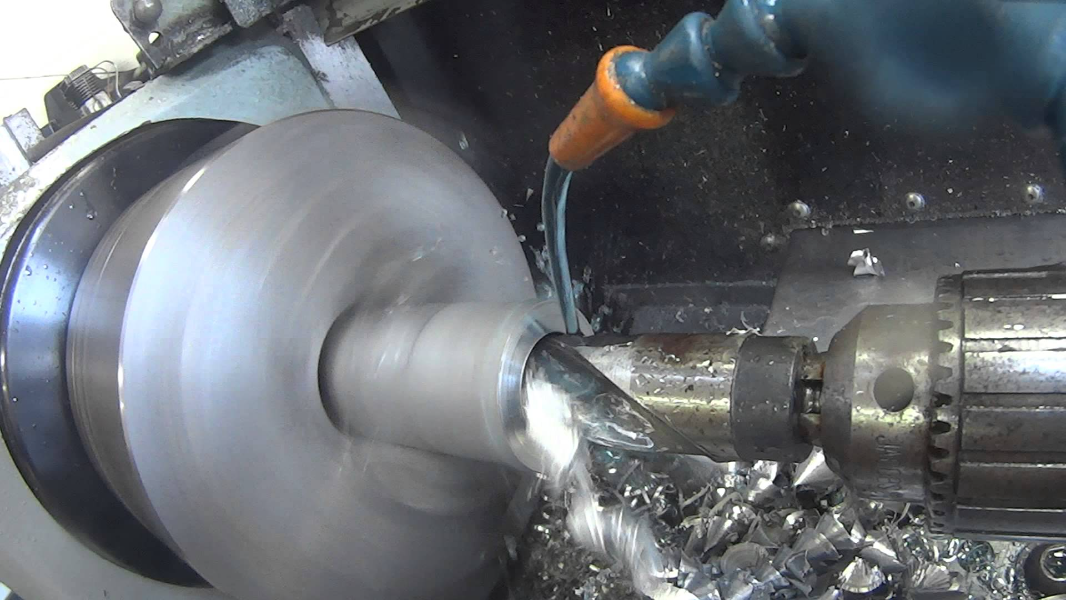
Beispielszenario
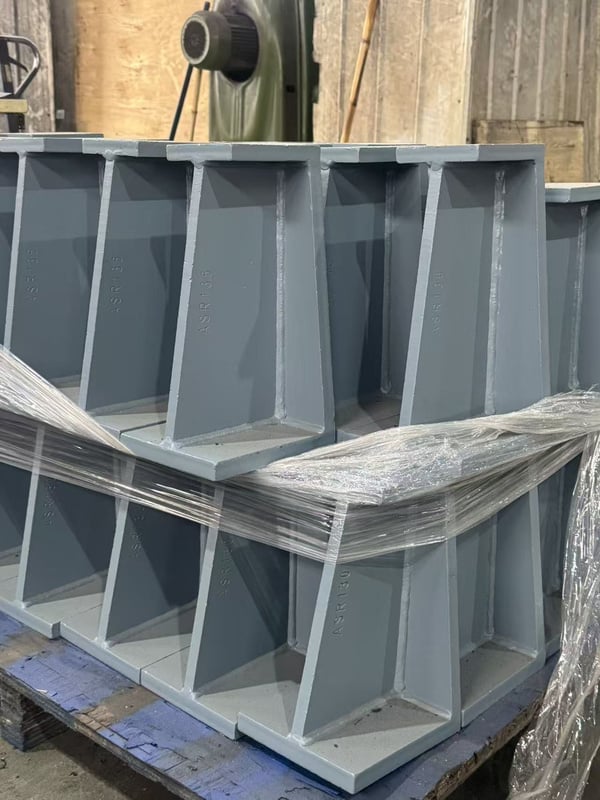
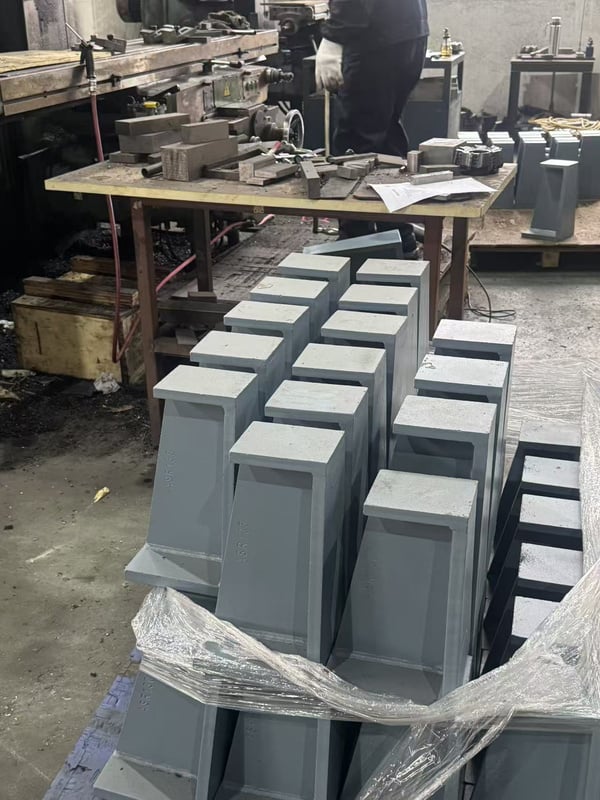
Angenommen, ein Einkäufer im Schiffbau benötigt eine Charge Edelstahlhalter, jeweils mit gefräster Montagefläche und einer Stahlbau-Schweißnaht an einer Stahlrippe. Eine Plattform würde den Halter bearbeiten und das Schweißen einem zweiten Lieferanten überlassen.
In unserem Modell wird der Halter bearbeitet, nach AWS D1.1 geschweißt, geprüft und als eine rückverfolgbare Einheit versandt — mit CMM-Bericht und Schweißprotokollen in derselben Akte. Eine Bestellung, ein Qualitätssystem, ein verantwortlicher Lieferant.
Aubrik kann dies leisten, weil das Werk seine selbst gebauten Schweißlinien auch betreibt. Für einen industriellen Einkäufer im Schiff- oder Druckbehälterbau, der Baugruppen mit 5+ t bewegt, ist dieses Ein-Lieferanten-Modell der strukturelle Grund dafür, dass Ausschuss und gegenseitige Schuldzuweisungen entfallen.
Bevor Sie sich für einen Lieferanten im Ausland entscheiden
Fordern Sie eine Werksübersicht oder virtuelle Führung, einen FAI- oder CMM-Bericht zu einem Muster und namentlich benannte Referenzen an. Ein Werk, das seinen Prozess und seine Prüfprotokolle offenlegen kann, gehört in eine andere Kategorie als eines, das lediglich ein niedriges Angebot sendet.
Angebot auf Grundlage Ihrer Menge und Branche anfordern →
BESTELLABLAUF UND KOSTENTREIBER
Bestellablauf — Einflussfaktoren auf Angebot, Lieferzeit, MOQ und OEM-/Sonderanfertigungen
Einkaufsteams verabscheuen intransparente Preise, weil ein verdeckter FOB-Preis um 20 % bis 30 % steigen kann, sobald Fracht und Zoll hinzukommen. Deshalb zeigen wir statt eines Blackbox-Angebots genau, welche Faktoren den Preis bestimmen.
Die 5 Kostentreiber der Bearbeitung
Jedes CNC-Angebot hängt von fünf Parametern ab. Wer sie kennt, kann das Bauteil kostenoptimiert konstruieren, statt bei der Lieferung der Teile von den Kosten überrascht zu werden.
01
01 /
Werkstoff und Zerspanbarkeit
Aluminium 6061 lässt sich schnell und kostengünstig zerspanen; Edelstahl und Titan werden langsamer bearbeitet und verursachen höhere Stückkosten
02
02 /
Komplexität der Geometrie
Tiefe Taschen, dünne Wände und Merkmale auf mehreren Seiten erhöhen die Maschinenlaufzeit
03
03 /
Toleranz und Oberflächengüte
Eine Verschärfung von ±0,1 mm auf ±0,005 mm erfordert zusätzliche Bearbeitungsgänge und Prüfungen
04
04 /
Stückzahl
Bei ~100 Stück sinken die Rüstkosten pro Teil um etwa 99 %
05
05 /
Oberflächenbehandlung und Schweißen
Eloxieren, Beschichten, Entgraten und zertifizierte Schweißnähte sind tatsächliche Kostenpositionen, die transparent ausgewiesen werden
[DATA-OP] AKTIV
Lieferzeit, Mindestbestellmenge und OEM-Fertigung
Serienteile werden nach einem geplanten Zeitplan gefertigt und nicht in einem Prototypen-Schnelldurchlauf — wir nennen einen realistischen Termin und halten ihn ein, statt einen Termin zu versprechen und ihn zu verpassen. Die Mindestbestellmenge ist flexibel und reicht von einer Pilotserie bis zur laufenden Produktion. Jedes Teil wird mit einer 1-jährigen Garantie geliefert, und eine vollständige OEM- und Sonderfertigung nach Ihrer Zeichnung ist möglich.
Für einen genauen Preis und die Lieferzeit Ihres Bauteils können Sie Ihre Zeichnung für ein Angebot einsenden.
Angebot anfordern →
RESSOURCEN AUFRUFEN [▼]
WEITERE VERFAHRENSDETAILS
Viele Einkäufer nutzen diese Seite zusammen mit unseren Unterseiten zur kundenspezifischen CNC-Bearbeitung und zu Metallschweißdienstleistungen, um Einzelheiten zu den Verfahren zu erfahren. Wenn Ihr Projekt drehbare Schweißbaugruppen umfasst, informieren Sie sich über unsere Schweißpositionierer-Systeme und erfahren Sie, wie unsere Fertigungslinien für H-Träger große Stahlbauarbeiten bewältigen.
TECHNISCHE HILFSMITTEL
Werkzeuge für technische Bewertung und Berechnung
01 //
Können Sie Präzisionsbearbeitung und Schweißen an derselben Baugruppe durchführen?
Ja — genau darin liegt der Zweck des Ein-Werk-Konzepts. Ein Bauteil kann gefräst oder gedreht, anschließend gemäß AWS D1.1 oder ASME Section IX geschweißt und unter einem einheitlichen Qualitätssystem intern geprüft werden. Viele Zerspanungsbetriebe vergeben geschweißte Komponenten fremd, doch da sie selbst keine Schweißbaugruppen fertigen, sind Qualitätssystem und Prozesskontrolle nicht einheitlich — genau diese Lücke sollte Aubrik schließen.
02 //
Welche Toleranzen können Sie einhalten?
Für unsere Standardarbeiten gilt ISO 2768-m, wobei die typische Toleranz für Metalle 0.005″ (0,127 mm) beträgt. Engere, in Ihrer Zeichnung angegebene Anforderungen werden eingehalten und mit unseren KMG-Prüfgeräten verifiziert.
03 //
Welche Werkstoffe bearbeiten Sie?
Edelstahl (304, 316), Aluminium (6061, 7075), Titan, Kohlenstoff- und legierte Stähle, Messing und Kupfer sowie technische Kunststoffe wie PEEK, POM, PTFE, PC und ABS.
04 //
Sind die Einstandsgesamtkosten wirklich niedriger als bei einer Onlineplattform?
In der Regel ja — beim direkten Einkauf von Produktionsmengen ab Werk entfällt der Plattformaufschlag von 15-30 %, und da wir Fracht und Zölle im Voraus festlegen, kennen Sie die genauen Einstandsgesamtkosten. Bei einem einzelnen Prototyp kann ein örtlicher Zerspanungsbetrieb hinsichtlich der Geschwindigkeit weiterhin im Vorteil sein.
05 //
Wie kann ich die Qualität vor der Auftragsvergabe prüfen?
Fordern Sie Werkstoffzeugnisse, Referenzen, einen FAI- oder KMG-Bericht für Ihr Muster und bei Interesse eine Werksbesichtigung an. Wir stellen alle drei bereit.
06 //
Wie hoch sind Ihre Mindestbestellmenge und Ihre Lieferzeit?
Spanne der Mindestbestellmenge: von Pilotserien bis zu langfristigen Lieferverträgen. Die Durchlaufzeit wird anhand eines Produktionsplans für jedes Bauteil angeboten – rufen Sie mit Ihrer Zeichnung an, um einen Termin zu erhalten.
07 //
Bearbeiten Sie auch große oder schwere Schweißbaugruppen?
Ja. Mit unseren Standardverfahren bearbeiten und schweißen wir Bauteile von etwa 1 Pfund bis ungefähr 15 Tonnen, darunter Schweißbaugruppen für den Stahlbau und den Druckbehälterbau, die die meisten Prototypenhersteller nicht bearbeiten können.
08 //
Bieten Sie OEM- und kundenspezifische Fertigung an?
Ja, wir können ein vollständiges Bauteil nach Ihren Spezifikationen und Ihrer Zeichnung fertigen; jedes gefertigte Bauteil wird mit einer 1-jährigen Garantie geliefert.
Im Trend



