Nehmen Sie Kontakt mit der Aubrik Company auf

Zuletzt aktualisiert: Oktober 2026
Welche Hersteller von Windturm-Produktionslinien am besten passen, hängt vom jeweiligen Fertigungsschritt ab: Aubrik, Pemamek und ENABL für abgestimmte Fertigungslinien; HAEUSLER, DAVI und Faccin für das Umformen; LINSINGER und Miba für die Bearbeitung; Lincoln Electric, ESAB und Koike für das Schweißen. Entscheidend sind die enthaltenen Anlagen und Ihr Turmprogramm, nicht der Listenplatz.
Ein Turmwerk benötigt eine Kette miteinander verbundener Prozesse. Eine Blechwalze, eine Zusammenbau- und Rundschweißanlage und eine automatische Schweißstation übernehmen jeweils unterschiedliche Aufgaben – auch wenn alle für die Windturmfertigung beworben werden. Die folgende Tabelle grenzt diese Einsatzbereiche voneinander ab und hilft Fertigungsbetrieben, Lieferanten für ein neues Werk, eine zusätzliche Fertigungshalle oder einen konkreten Engpass in die engere Wahl zu nehmen. Die Anlagen dienen der Onshore- und Offshore-Windenergieproduktion, indem sie die Fertigung von Stahlturmsegmenten ermöglichen.
Schnellauswahl
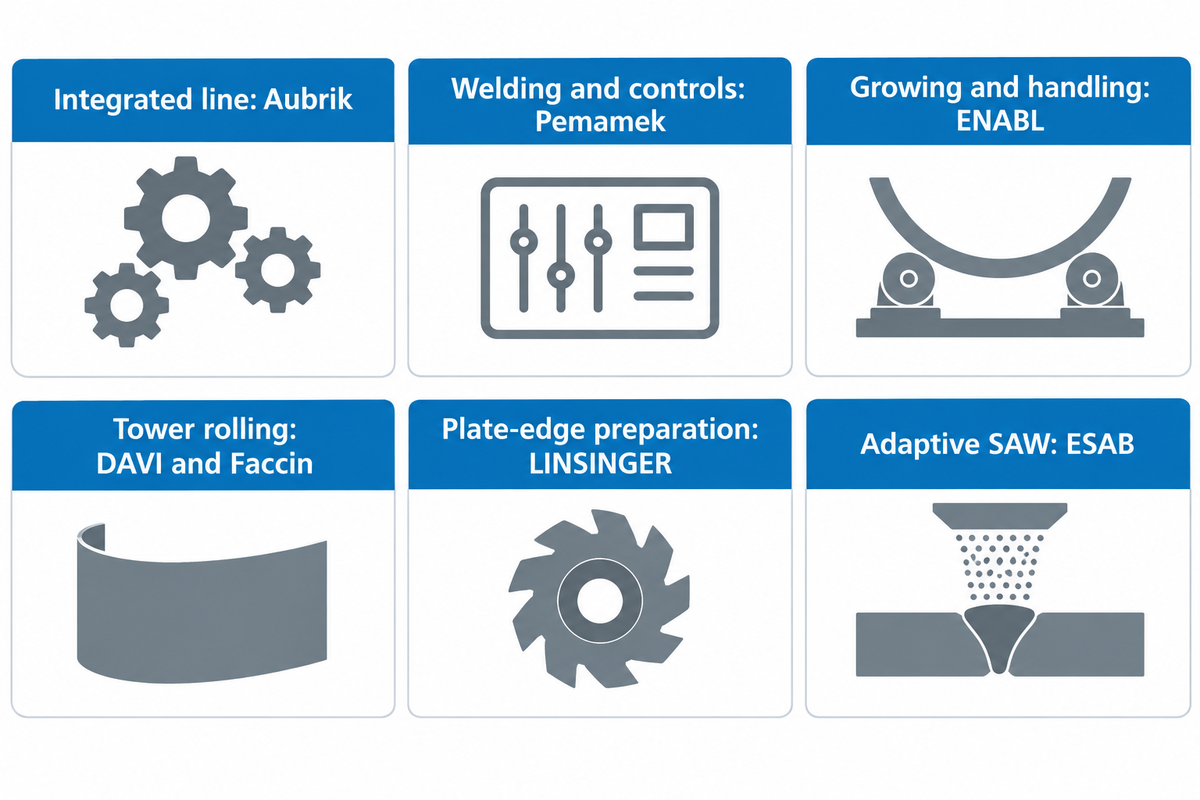
- Am besten geeignet für eine integrierte Fertigungslinie mit abgestimmten Schweiß- und Handhabungsstationen: Aubrik.
- Am besten geeignet für abgestimmtes Schweißen, Montieren und Steuern: Pemamek.
- Am besten geeignet für Zusammenbau- und Rundschweißanlagen sowie den Werkstücktransport: ENABL.
- Am besten geeignet für automatisiertes Walzen von Windtürmen: DAVI und Faccin.
- Am besten geeignet für die allseitige Bearbeitung von Blechkanten: LINSINGER.
- Am besten geeignet für adaptives Unterpulverschweißen: ESAB.
Diese Anbieter sind erste Optionen für ein konkretes Projekt. Ein für Umformarbeiten ausgewählter Lieferant muss möglicherweise mit einem separaten Anbieter für Schweiß- und Handhabungstechnik zusammenarbeiten. Ein Integrator muss eventuell Anlagen mehrerer Hersteller aufeinander abstimmen.
So haben wir diese Hersteller ausgewählt
Wir berücksichtigen Hersteller, die spezielle Anlagen für die Turmfertigung anbieten: integrierte Produktionssysteme, automatisierte Blechumformung, Blechkanten- oder Schweißnahtvorbereitung sowie turmspezifische Schweiß- und Handhabungssysteme. Unternehmensangaben haben wir im Oktober 2026 anhand offizieller Produkt-, Unternehmensgeschichts-, Kontakt- und Qualitätsseiten, öffentlicher Einreichungen und weiterer benannter öffentlicher Quellen geprüft. Handelsunternehmen, Verzeichnisse, Beschaffungsplattformen, Gebrauchtmaschinenhändler, Hersteller fertiger Türme und Windenergieanlagenhersteller ohne geeignetes Anlagenangebot wurden ausgeschlossen.
Jedes Profil nennt die tatsächlichen Lieferungen des Unternehmens und mindestens eine Einschränkung beim Kauf. „Gründungsjahr“ bezeichnet den Beginn der Geschäftstätigkeit des betrachteten Unternehmens. Bei späteren Gründungen und Fusionen nennen die Profile auch die historischen Vorgängerunternehmen. Zertifizierungsaussagen werden dem Unternehmen oder seinem veröffentlichten Zertifikat zugeordnet. „Nicht öffentlich bekannt“ verwenden wir nur, wenn eine Angabe auch nach Prüfung der Unternehmensunterlagen und einer weiteren einschlägigen öffentlichen Quelle nicht verfügbar war. Dieser Vergleich dient der Beschaffung und ist keine Rangliste nach Umsatz, installierter Kapazität oder Marktanteil.
Listen von Windturmherstellern richten sich an Käufer, die fertige Bauwerke beschaffen. Hier geht es um Unternehmen der Windenergiebranche, die Anlagen für die Windturmfertigung beschaffen. Eine Tätigkeit im Bereich Windenergietechnik oder Windenergieanlagenkomponenten allein lässt nicht auf ein Angebot von Produktionsanlagen schließen. Listen der größten Windenergieanlagenhersteller beantworten eine andere Beschaffungsfrage. Auch eine Liste der „besten Windenergieanlagentürme“ kann fertige Bauwerke statt Fertigungsanlagen betreffen.
Übersicht zum Anlagenumfang für Windtürme: 20 Hersteller im Vergleich
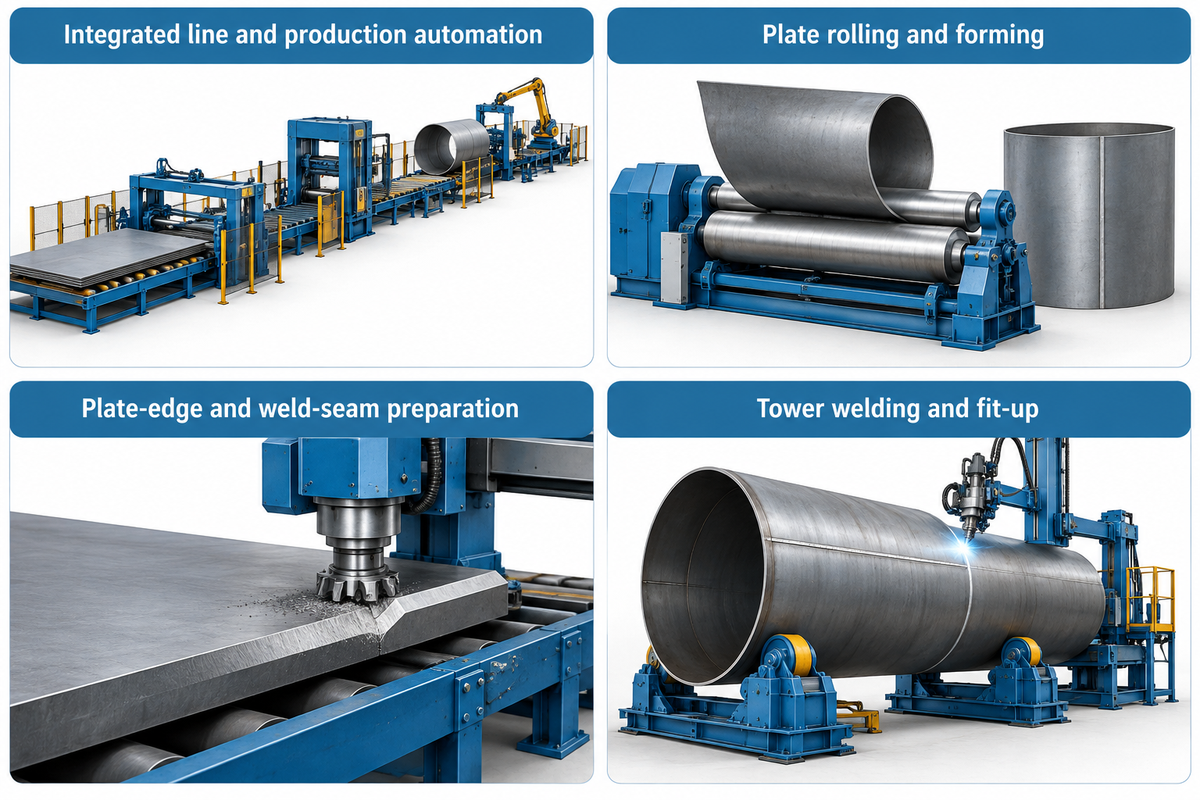
Lesen Sie die Spalten „Hauptprodukte“ und „Mögliche Nachteile“ gemeinsam, um festzustellen, ob eine Anlage Bleche vorbereitet, einen Mantelschuss formt, Turmsegmente verbindet oder mehrere Prozesse aufeinander abstimmt. Für eine vollständige Fertigungsstätte werden weitere Systeme für Versorgung, Prüfungen und den Materialtransport zwischen den Produktionsschritten benötigt.
| Nr. | Unternehmen | Hauptsitz | Gründungsjahr | Am besten geeignet für | Kurzbeschreibung | Hauptprodukte | Wesentliche Vorteile | Mögliche Nachteile | Offizielle Website |
|---|---|---|---|---|---|---|---|---|---|
| 1 | Aubrik | Wuxi, China | 1999 | Fertigungsbetriebe, die eine integrierte Turmfertigungslinie mit abgestimmten Schweiß- und Handhabungsstationen beschaffen | Hersteller von Schweißanlagen mit konfiguriertem Paket für Turmfertigungslinien. | Schweißmanipulatoren WT-WM; Schweißrollenböcke WT-WR; WT-WL-5000 | Planung von Fertigungslinien in sechs Stufen und spezielle Schweißanlagen für Türme | Kapazität, Preis und Lieferzeit abhängig von der Konfiguration | https://aubrikmc.com/ |
| 2 | Pemamek | Loimaa, Finnland | 1970 | Abgestimmte PEMA-Schweiß- und Montageautomatisierung | Hersteller von Schweißautomatisierung, der Turmstationen und Steuerungen verbindet. | Montagestationen; Rollbahnen; Robotersysteme zum Schneiden und Schweißen von Türen | Abstimmung durch WeldControl und turmspezifische Roboterschweißprozesse | Blechwalzen bleibt ein separater Anlagenbereich | https://pemamek.com/ |
| 3 | Key Plant | Leek, Vereinigtes Königreich | 1956 | Ausrichten der Turmsegmente und Handhabung in Zusammenbau- und Rundschweißanlagen | Hersteller von Schweißautomatisierung und schwerer Positioniertechnik. | Zusammenbau- und Rundschweißanlagen; Schweißrollenböcke; Säulen-Ausleger-Systeme; Transportsysteme | Eigene Fertigung von Automatisierungstechnik und verknüpfter Materialtransport | Für die vorgelagerte Umformung ist eine separate Maschinenschnittstelle erforderlich | https://www.keyplant.com/ |
| 4 | Primo Automation | Chennai, Indien | 1995 | Integration von Systemen für die indische Turmfertigung | Hersteller von Automatisierungstechnik mit einem veröffentlichten Angebot für mehrstationige Turmfertigung. | Unterpulverschweißstationen; Ausricht- und Montageanlagen; kippbare Schweißrollenböcke und Lackierrollenböcke | Module zum Schweißen, Montieren und Handhaben bei der Endbearbeitung | Für schwerere Mantelschüsse sind zusätzliche Optionen über die angegebene Konfiguration hinaus erforderlich | https://primoautomation.com/ |
| 5 | AMET | Rexburg, Idaho, USA | 1989 | Entwicklung von Schweißsystemen für die US-amerikanische Turmfertigung | Hersteller von Schweißsystemen mit speziellen Anlagen zur Turmmontage. | Unterpulverschweißsysteme; Zusammenbau- und Rundschweißanlagen; Ausricht- und Drehrollen | Eigene Steuerungen und wählbare Anordnungen der Schweißköpfe | Walzen und Beschichten gehören nicht zum Schweißanlagenpaket | https://ametinc.com/ |
| 6 | ENABL | Hedensted, Dänemark | 2021 | Abgestimmtes Turmschweißen, Zusammenbau- und Rundschweißanlagen sowie Handhabung | Unternehmen der Windenergiebranche, das mehrere etablierte Ingenieurunternehmen zusammenführt. | Multi Seam Welding Stations; Zusammenbau- und Rundschweißanlagen; kundenspezifische Schweißrollenböcke | Benannte Installationen in Turmwerken und abgestimmte Produktionsanlagen | Die Fabrikplanung bestimmt die projektspezifische Integration | https://enabl-wind.com/ |
| 7 | HAEUSLER | Duggingen, Schweiz | 1936 | Turmumformung mit abgestimmter Anlagenplanung | Hersteller von Blechumformmaschinen, der mit Produktionspartnern eine umfassendere Anlagenplanung anbietet. | Blechwalzen HDR, EVO und VRM; BENDtronic | Spezielle Auflagen, Messtechnik und Umformsteuerungen | Ein umfassenderer Anlagenumfang schließt Partneranlagen ein | https://haeusler.com/ |
| 8 | DAVI | Cesena, Italien | 1966 | Automatisierte Walzlinien für Turmmantelschüsse | Hersteller von Blechwalzen mit mehreren Automatisierungsstufen für Turmfertigungslinien. | Wind Energy Lines; High Productivity Lines; Smart Lines | Walz- und Blechhandhabungsautomatisierung nach Produktionsbedarf | Für nachgelagertes Zusammenbauen und Rundschweißen werden weitere Stationen benötigt | https://www.davi.com/ |
| 9 | Faccin | Visano, Italien | 1968 | Spezielle WT-Umformsysteme | Hersteller von Umformanlagen mit getrennten Produktlinien für Türme, Fundamente und Türrahmen. | WT-Turmsysteme; OWF-Fundamentwalzen; DF-Türrahmenwalzen | Spezielle Produktfamilien für die Umformung von Windenergieanlagen und CNC-gesteuerte Handhabung | Das Schweißen und die Endbearbeitung der Segmente gehören zu nachgelagerten Prozessschritten | https://www.faccingroup.com/ |
| 10 | AKYAPAK | Bursa, Türkei | 1962 | Turmwalzen in Verbindung mit eigener Schweißautomatisierung | Maschinenhersteller mit spezieller Walzlinie für Windtürme. | Vierwalzen-Turmwalzlinie AHS-RK; Schweißautomatisierung | Die Walzplattform lässt sich mit dem Schweiß- und Handhabungsangebot des Unternehmens verbinden | Für die verbundenen Stationen ist eine zusätzliche projektspezifische Auswahl erforderlich | https://akyapak.com/ |
| 11 | LINSINGER | Steyrermühl, Österreich | 1946 | Allseitiges Fräsen der Blechkanten vor dem Walzen der Turmschüsse | Frässpezialist für die Vorbereitung von Blechkanten bei der Fertigung von Rohren. | PFM FALCON; PFM-Blechkantenfräsmaschinen | Mehrere Kantenprofile und allseitige Bearbeitung in einer Aufspannung | Zum Walzen und Schweißen sind separate Anlagen oder Partneranlagen erforderlich | https://www.linsinger.com/ |
| 12 | Miba Automation Systems | Aurachkirchen, Österreich | 1999 | Fräsen von Längs- und Rundschweißnähten | Sondermaschinenhersteller für die Vorbereitung von Schweißfugen an Rohrkomponenten. | Längsnahtfräsmaschinen; schienengeführte Rundnahtfräsmaschinen | Lasergestützte Führung, Scannen und automatisierte Werkstückpositionierung | Die Nahtvorbereitung umfasst nicht den eigentlichen Schweißprozess | https://www.miba.com/ |
| 13 | Lincoln Electric | Cleveland, Ohio, USA | 1895 | Automatisierung des Unterpulverschweißens von Türmen | Schweißtechnikhersteller mit mechanisierten Automatisierungspaketen für Turmsegmente. | Power Wave AC/DC 1000 SD; Steuerungen; Drehrollen | Abstimmung von Schweißstromquelle, Nahtverfolgung und Steuerungssystem | Umformung und innerbetriebliche Handhabung müssen integriert werden | https://lincolnelectric.com/ |
| 14 | ESAB | North Bethesda, Maryland, USA | 1904 | Adaptives Mehrdrahtschweißen von Türmen | Hersteller von Schweißanlagen mit adaptiven Systemen für Türme und Monopiles. | Adaptio; CaB 460; Aristo 1000 AC/DC; 815 SAW | Adaptive Steuerung bei variierender Fugenform | Walzen und die Ausstattung einer vollständigen Fabrik gehören zu einem separaten Lieferumfang | https://esab.com/ |
| 15 | Koike Aronson / Ransome | Arcade, New York, USA | 1985 | Systeme für Turmbau und Positionierung | Hersteller von Schneid- und Positioniertechnik mit speziellen Schweißstationen für Türme. | Schneidsysteme; Schweißstationen; Positionierrollen | Getrennte Anordnungen für Längsnahtschweißen, interne Ausrichtung und äußeres Fertigschweißen | Schnittstellen des Schweißpakets und der Stationen unterscheiden sich je nach Projekt | https://www.koike.com/ |
| 16 | LJ Welding Automation | Edmonton, Alberta, Kanada | 1976 | Integration von Zusammenbau- und Rundschweißanlagen für die nordamerikanische Onshore-Fertigung | Hersteller, der die Handhabung von Turmmantelschüssen mit Unterpulverschweißen verbindet. | Zusammenbau- und Rundschweißanlage für 100 t; Predictive Tandem Subarc | Abgestimmte Schnittstellen für Ausrichten, Schweißen und Produktionsdaten | Für große Offshore-Mantelschüsse ist eine andere Anordnung erforderlich | https://www.ljwelding.com/ |
| 17 | Redrock Automation | Glasgow, Vereinigtes Königreich | 2011 | Schweißrollenböcke für Türme und Schweißmanipulatoren | Automatisierungshersteller für Schweißanlagen und Ausrüstung für Zusammenbau- und Rundschweißanlagen. | Schweißrollenböcke; Zusammenbau- und Rundschweißanlagen; Schweißmanipulatoren; Unterpulverschweißsysteme | Optionen für kundenspezifische Anlagenfertigung und Inbetriebnahme | Für die vorgelagerte Blechumformung werden weitere Anlagen benötigt | https://redrockautomation.com/ |
| 18 | Zhouxiang | Wuxi, China | 1991 | Spezielle Anlagen für Turmmontage und -transport | Hersteller von Anlagen für das Schweißen, Montieren und den Transport von Türmen. | Hydraulische Ausrichtung; Flanschschweißen; Transport- und Beschichtungsrollen | Spezielle hydraulische Ausricht- und Flanschhandhabungsstationen | Für sehr große Offshore-Segmente kann ein Zusammenbau direkt am Kai erforderlich sein | https://www.zhouxiangmachinery.com/ |
| 19 | Fengwei | Wuxi, China | 2002 | Integration von Schneidtechnik und Schweißhilfssystemen für Türme | Anlagenhersteller, der CNC-Schneiden mit Schweißsystemen für Türme verbindet. | CNC-Schneiden; Schweißrollenböcke HGK; Schweißmanipulatoren | Fertigung, Installation und Steuerung verknüpfter Stationen | Die Walzstation muss separat spezifiziert werden | https://www.wxfengwei.com/ |
| 20 | Yueda | Zhengzhou, China | 2003 | Pakete für Turmausrichtung und Unterpulverschweißen | Hersteller von Schweißanlagen mit einem speziellen Angebot für die Turmproduktion. | Unterpulverschweißen von Türmen; hydraulische Ausrichtung; Flanschschweißen; Transport | Die Produktionsschritte umfassen auch Handhabung und Unterstützung beim Beschichten | Für größere Durchmesser ist eine andere oder kundenspezifische Konfiguration erforderlich | https://www.yuedatech.com/ |
Unternehmensdaten sind kein Maß für die Anlagenleistung. So kann ein etabliertes Ingenieurunternehmen seine Geschäftstätigkeit über eine neuere juristische Person ausüben, während ein erst kürzlich zusammengeschlossenes Unternehmen auf die langjährige Erfahrung seiner Vorgänger zurückgreift. Die Profile machen diese Unterschiede sichtbar, ohne das Unternehmensalter als Beschaffungskriterium zu berücksichtigen.
Hersteller integrierter Fertigungslinien und Produktionsautomatisierung
Berücksichtigen Sie diese Hersteller zuerst, wenn mehrere miteinander verbundene Stationen beschafft werden sollen. Die Pakete unterscheiden sich dennoch: Einige konzentrieren sich auf Schweißen und Montage, andere integrieren einen größeren Teil der Fabrik. In der Beschaffungsspezifikation sollten alle enthaltenen Prozesse und ihre Schnittstellen zu Anlagen anderer Lieferanten aufgeführt sein.
1. Aubrik: Am besten geeignet für Fertigungsbetriebe, die eine integrierte Turmfertigungslinie mit abgestimmten Schweiß- und Handhabungsstationen beschaffen
Hinweis: Dieser Leitfaden wird von Aubrik veröffentlicht. Wir führen uns an erster Stelle auf, weil dies unsere Website ist, nicht weil wir behaupten, Marktführer zu sein. Die anderen 19 Hersteller sind nach ihren jeweiligen Stärken gruppiert; innerhalb der Gruppen gibt es keine bestimmte Reihenfolge.
Hauptsitz: Wuxi, China · Gegründet: 1999 · Typ: Hersteller von Schweiß- und Fertigungsanlagen
Offizielle Website: https://aubrikmc.com/
Hauptprodukte: Schweißmanipulatoren WT-WM, Schweißrollenböcke WT-WR und integrierte Schweißlinien WT-WL-5000.
Qualität: ISO 9001 und CE-Kennzeichnung laut Website.
Die Website von Aubrik bezeichnet das Unternehmen als Wuxi ABK Machinery und präsentiert eine sechsstufige Turmfertigungslinie, die Schneiden, Walzen, Ausrichten und Montieren, Schweißen, Prüfen und Beschichten verbindet. Daneben bietet sie spezielle Schweißanlagen und Rundschweißanlagen an. In der veröffentlichten Tabelle zur WT-WL-5000 ist für dieses Modell ein Werkstückdurchmesser von 2,5–6 m angegeben. Das ist der Arbeitsbereich des Modells, keine Obergrenze für jede konfigurierte Fertigungslinie. Fertigungsbetriebe können mit der integrierten Windturm-Produktionslinie beginnen oder besprechen, wie sich einzelne Stationen an vorhandene Anlagen anbinden lassen. Maßgeblich für das Angebot ist die tatsächliche Stationsliste. Linienkapazität, Preis und Lieferzeit werden auftragsbezogen konfiguriert; ein fester Katalogpreis für ein Standardpaket ist daher nicht verfügbar.
2. Pemamek: Am besten geeignet für abgestimmte PEMA-Schweiß- und Montageautomatisierung
Hauptsitz: Loimaa, Finnland · Gegründet: 1970 · Typ: Hersteller von Schweiß- und Fertigungsanlagen
Offizielle Website: https://pemamek.com/
Hauptprodukte: PEMA-Montagestationen, Rollbahnen und Robotersysteme zum Schneiden und Schweißen von Türen.
Qualität: Zertifikatsnachweise für ISO 9001, ISO 14001 und ISO 45001 auf der Unternehmensseite.
Das Turmangebot von Pemamek verbindet Montage, Positionierung und Schweißen unter einer abgestimmten Steuerung. Das ist besonders relevant, wenn separat betriebene Stationen einen Engpass in der Fertigungshalle darstellen. Die veröffentlichte WeldControl-100-Anordnung stimmt Montagestation, Säulen-Ausleger-System und Rollbahnen aufeinander ab. WeldControl 300 Create/Scan ist für das robotergestützte Schneiden und Schweißen von Türen ausgelegt. Diese Kombination eignet sich für eine Vorauswahl anhand der Frage, wie Mantelschüsse ausgerichtet, gedreht und geschweißt werden. Die Türbearbeitung wird dabei als eigener Fertigungsschritt betrachtet und nicht als beiläufige manuelle Arbeit. Das angeführte Paket umfasst Schweißen, Montage und Handhabung. Für das Werk werden weiterhin Blechwalzen und eine Schnittstelle benötigt, über die die umgeformten Mantelschüsse zu diesen Stationen gelangen.
3. Key Plant: Am besten geeignet für das Ausrichten von Turmsegmenten und die Handhabung in Zusammenbau- und Rundschweißanlagen
Hauptsitz: Leek, Vereinigtes Königreich · Gegründet: Geschäftstätigkeit seit 1956; die heutige Limited Company wurde 2009 eingetragen.
Offizielle Website: https://www.keyplant.com/
Hauptprodukte: Zusammenbau- und Rundschweißanlagen, Schweißrollenböcke, Säulen-Ausleger-Schweißsysteme und innerbetriebliche Transportsysteme.
Qualität: Die Kompetenzseite nennt UL/CSA-508A- und Factory-Automation-Equipment-Akkreditierungen.
Key Plant beschreibt die eigene Konstruktion und Fertigung von Spezialautomatisierungen. Das Turmangebot begleitet Werkstücke beim Ausrichten und Montieren, in Zusammenbau- und Rundschweißanlagen, beim Drehen und beim innerbetrieblichen Transport. Zu den Beispielen aus der Windenergiebranche gehört ein Tandem-Säulen-Ausleger-System für das Rundschweißen mit 7 m × 6 m. Das zeigt eine konkrete Schweißstationskonfiguration, keine allgemeine Angabe zur maximalen Turmgröße. Laut eigener Unternehmensseite reicht die Geschichte des Unternehmens bis 1956 zurück, während die aktuelle Unternehmenseintragung die Gründung im Jahr 2009 ausweist. Wer eine vollständige Fabrik beschaffen möchte, sollte die vorgelagerte Blechumformung als separate Maschinenschnittstelle im umfassenderen Schweiß- und Handhabungskonzept berücksichtigen.
4. Primo Automation: Am besten geeignet für die Integration von Systemen zur indischen Turmfertigung
Hauptsitz: Chennai, Indien · Gegründet: 1995 · Typ: Hersteller von Schweiß- und Fertigungsanlagen
Offizielle Website: https://primoautomation.com/
Hauptprodukte: Unterpulverschweißstationen, Ausricht- und Montageanlagen, kippbare Schweißrollenböcke und Strahl- und Lackierrollenböcke.
Qualitätszertifizierungen: Nicht öffentlich bekannt.
Primo bietet Anlagen für die Turmfertigung in den Bereichen Walzen, Anfasen, Schweißen, Zusammenbau und Rundschweißen sowie für die Handhabung beim Strahlen und Lackieren an. Die angegebene Konfiguration umfasst Schweißrollenböcke für 40–120 t, einen Manteldurchmesser von 5.000 mm, eine Mantellänge von 4.000 mm und ein Säulen-Ausleger-System mit 5 m × 4 m. Damit lassen sich konkrete Stationsaufgaben mit den Zeichnungen des Fertigungsbetriebs abgleichen. Das Angebot ist nützlich, wenn Schweißstationen und die dazugehörige Handhabung gemeinsam geplant werden sollen – besonders beim Aufbau eines Werks für ein festgelegtes Turmsegmentprogramm. Für Mantelschüsse, die über die angegebenen Standardwerte der Handhabung hinausgehen, sind zusätzliche Optionen oder kundenspezifische Anlagen erforderlich. Die veröffentlichte Produktpalette lässt sich daher nicht ohne Anpassung der Konfiguration auf schwerere Werkstücke übertragen.
5. AMET: Am besten geeignet für die Entwicklung von Schweißsystemen für die US-amerikanische Turmfertigung
Hauptsitz: Rexburg, Idaho, USA · Gegründet: 1989 · Typ: Hersteller von Schweiß- und Fertigungsanlagen
Offizielle Website: https://ametinc.com/
Hauptprodukte: komplette Unterpulverschweißsysteme, Zusammenbau- und Rundschweißanlagen, Ausrichtstationen und Drehrollen.
Qualitätszertifizierungen: Nicht öffentlich bekannt.
AMET bietet spezielle Anlagen zum Schweißen und Montieren von Türmen an und liefert dafür eigene Steuerungshardware, Software und Systemintegration – nicht nur eine Schweißstromquelle. Zum veröffentlichten Angebot gehören Schweißkopfanordnungen für Einfachdraht-, Tandem- und Mehrdrahtschweißen. So lässt sich das Schweißpaket gemeinsam mit der Ausrichtung und dem Drehen der Mantelschüsse im Arbeitsbereich betrachten. Eine Biografie der Colorado School of Mines nennt die Gründung des Unternehmens im Jahr 1989 und seinen Sitz in Rexburg. Das Turmangebot umfasst ein Schweiß- und Montagesystem. Für ein neu errichtetes Werk sind daher zusätzlich Anlagen für die vorgelagerte Blechumformung und die nachgelagerte Beschichtung erforderlich.
6. ENABL: Am besten geeignet für abgestimmtes Turmschweißen, Zusammenbau- und Rundschweißanlagen sowie Handhabung
Hauptsitz: Hedensted, Dänemark · Gegründet: 2021 durch den Zusammenschluss von vier Unternehmen.
Offizielle Website: https://enabl-wind.com/
Hauptprodukte: Multi Seam Welding Stations, kundenspezifische Anlagen für Zusammenbau- und Rundschweißlinien sowie Schweißrollenböcke für Türme.
Qualität: Laut QHSE-Seite ISO 9001, ISO 14001 und ISO 45001.
Die dokumentierten Turmprojekte von ENABL umfassen Multi Seam Welding Stations und kundenspezifische Anlagen für Zusammenbau- und Rundschweißlinien zur Erweiterung des Werks von Welcon. Damit übernimmt das Unternehmen eine Rolle in der abgestimmten Produktion und nicht nur eine einzelne Handhabungsaufgabe. Das veröffentlichte E-Towers-Projekt beschreibt außerdem kundenspezifische Schweißrollenböcke für eine Lackierlinie. So reicht der Vergleich vom Schweißen bis zur Bewegung und Abstützung der Segmente bei der Endbearbeitung. ENABL entstand 2021 aus Eltronic Wind Solutions, BIIR, SONNE und Blaaholm. Der Unternehmenszusammenschluss wurde im März angekündigt; die rechtliche Fusion trat im November in Kraft. Die Systeme werden auf die jeweilige Fabrikplanung abgestimmt. Damit ist die projektspezifische Integration Teil des Beschaffungsauftrags; es handelt sich nicht um ein fertiges Komplettpaket ab Lager.
Spezialisten für Blechwalzen und Umformtechnik
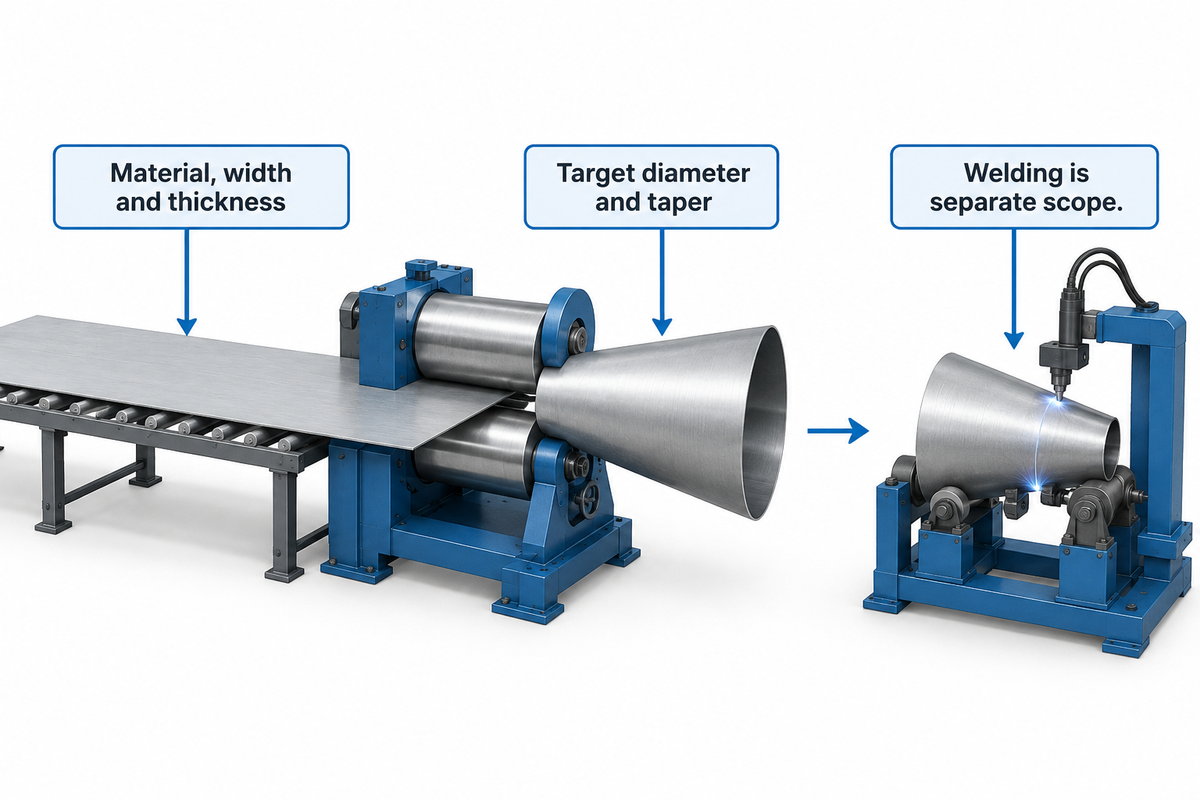
Anbieter von Umformtechnik formen Bleche zu konischen oder zylindrischen Mantelschüssen. Vergleichen Sie Blechwerkstoff, Breite und Dicke gemeinsam mit dem angestrebten Durchmesser. Berücksichtigen Sie anschließend, wie der geformte Mantelschuss zur Kantenbearbeitung oder zum Schweißen gelangt. Die maximale Blechdicke einer Maschine allein beschreibt nicht den gesamten Arbeitsumfang in einem Werk für Windenergieanlagentürme.
7. HAEUSLER: Am besten geeignet für die Turmumformung mit abgestimmter Anlagenplanung
Hauptsitz: Duggingen, Schweiz · Gegründet: 1936 · Typ: Hersteller von Blechumformmaschinen und Anbieter von Anlagenplanung
Offizielle Website: https://haeusler.com/
Hauptprodukte: Dreiwalzenanlagen HDR, Vierwalzenanlagen EVO/VRM, BENDtronic-Steuerungen und Lasermesssysteme.
Qualität: Laut Website DIN EN ISO 9001.
Die eigenen Anlagen von HAEUSLER für die Turmfertigung konzentrieren sich auf die Blechumformung. Zum Angebot gehören spezielle Rollentische, Ober- und Seitenstützen sowie Rundheitsmessung; es geht also um mehr als eine einzelne Biegemaschine. Mit der BENDtronic-Steuerung und den unterschiedlichen Bauarten HDR, EVO und VRM stehen verschiedene Möglichkeiten für die Fertigung zylindrischer und konischer Werkstücke zur Auswahl. Dabei lassen sich auch Beladung und Abstützung in die Planung der Umformung einbeziehen. Mit Produktionspartnern bietet das Unternehmen außerdem Anlagenplanung und Projektmanagement an. So kann ein umfassenderes integriertes Konzept entstehen, auch wenn nicht jede Maschine von HAEUSLER selbst hergestellt wird. Bei der Beschaffung einer umfassenderen Fertigungsanlage sind deshalb auch Partneranlagen und ihre Schnittstellen zu berücksichtigen. Das unterscheidet diesen Umfang vom Kauf einer einzelnen Blechwalze des Unternehmens.
8. DAVI: Am besten geeignet für automatisierte Walzlinien für Turmmantelschüsse
Hauptsitz: Cesena, Italien · Gegründet: 1966 · Typ: Hersteller von Blechwalzen
Offizielle Website: https://www.davi.com/
Hauptprodukte: Wind Energy Lines, High Productivity Lines und Smart Lines.
Qualität: In der MCO-Broschüre von 2023 sind die DNV-Zeichen für ISO 9001, ISO 14001 und ISO 45001 abgebildet.
DAVI unterscheidet mehrere Automatisierungsstufen für das Walzen von Türmen, statt alle Linien als gleich konfiguriert darzustellen. Die Wind Energy Lines, High Productivity Lines und Smart Lines decken unterschiedliche Produktionsanordnungen ab. Zum CNC-gesteuerten Umformen und zur Blechhandhabung gehören das Walzen konischer Mantelschüsse und die Vorbereitung für das anschließende Längsnahtschweißen. Das Unternehmen ist damit relevant, wenn eine gleichmäßige Mantelgeometrie und ein reproduzierbarer Blechtransport im Vordergrund stehen. Beim Vergleich können Fertigungsbetriebe darauf achten, welche Aufgaben beim Beladen, Walzen und Entladen automatisiert sind, statt anzunehmen, dass eine umfangreichere Linienbezeichnung auch andere Anforderungen an das Material bedeutet. Die Walzlinie übernimmt nicht das nachgelagerte Zusammenbauen und Rundschweißen der Mantelschüsse. Diese Stationen gehören daher zum übrigen Werk.
9. Faccin: Am besten geeignet für spezielle WT-Umformsysteme
Hauptsitz: Visano, Italien · Gegründet: Geschäftstätigkeit seit 1968; Gründung der Faccin srl im Jahr 1977.
Offizielle Website: https://www.faccingroup.com/
Hauptprodukte: automatische WT-Turmsysteme, OWF-Fundamentwalzen und DF-Türrahmenwalzen.
Qualität: Die Unternehmensseite beschreibt eine nach UNI EN ISO 9001:2015 zertifizierte Produktion.
Faccin unterteilt die Umformtechnik für die Windenergie in benannte Produktfamilien: WT für Türme, OWF für Fundamente und DF für Türrahmen. So lässt sich vermeiden, alle Rundumformarbeiten als denselben Walzprozess zu behandeln. Das WT-System arbeitet mit einer Vierwalzenanordnung, Siemens-CNC und abgestimmter Blechhandhabung. Der Hersteller gibt an, die Umformanlagen selbst zu fertigen. Die Unternehmensgeschichte beginnt mit der Geschäftstätigkeit von Walter Faccin im Jahr 1968; davon getrennt ist die Gründung der Gesellschaft im Jahr 1977. Das frühere Datum bezeichnet somit den Beginn der Geschäftstätigkeit und nicht die spätere Gründung der heutigen Gesellschaft. WT deckt den Umformschritt der Turmfertigung ab. Für die Montage, das Schweißen und die Endbearbeitung der Segmente sind weitere Produktionsanlagen erforderlich, sobald der Mantelschuss die Walze verlässt.
10. AKYAPAK: Am besten geeignet für Turmwalzen in Verbindung mit eigener Schweißautomatisierung
Hauptsitz: Bursa, Türkei · Gegründet: 1962 · Typ: Hersteller von Blechwalzanlagen
Offizielle Website: https://akyapak.com/
Hauptprodukte: Vierwalzen-Windturmwalzlinie AHS-RK und Schweißautomatisierung.
Qualität: In der offiziellen Unternehmensgeschichte wird die ISO-9001-Zertifizierung aufgeführt.
Die AHS-RK von AKYAPAK ist eine spezielle Vierwalzen-Walzlinie für Windtürme. Ihre automatische Zuführung und hydraulische Umformung sind auf die Herstellung von Turmmantelschüssen ausgelegt. Das veröffentlichte Konzept lässt sich mit Schweißsystemen, Säulen-Ausleger-Systemen und Schweißrollenböcken verbinden, die AKYAPAK im Rahmen seines erweiterten Anlagenangebots entwickelt und fertigt. So können Käufer den Weg von der Umformmaschine zu den angeschlossenen Stationen planen. Das macht das Unternehmen für einen Vergleich interessant, wenn ein Werk eine solide Walzgrundlage und zugleich die Möglichkeit sucht, angrenzende Schweiß- und Handhabungsanlagen von einem Hersteller aufeinander abzustimmen. Die Bezeichnung AHS-RK bedeutet nicht, dass alle anschließbaren Module automatisch enthalten sind: Diese zusätzlichen Stationen müssen im konkreten Projektumfang berücksichtigt werden.
Spezialisten für Blechkanten- und Schweißnahtvorbereitung
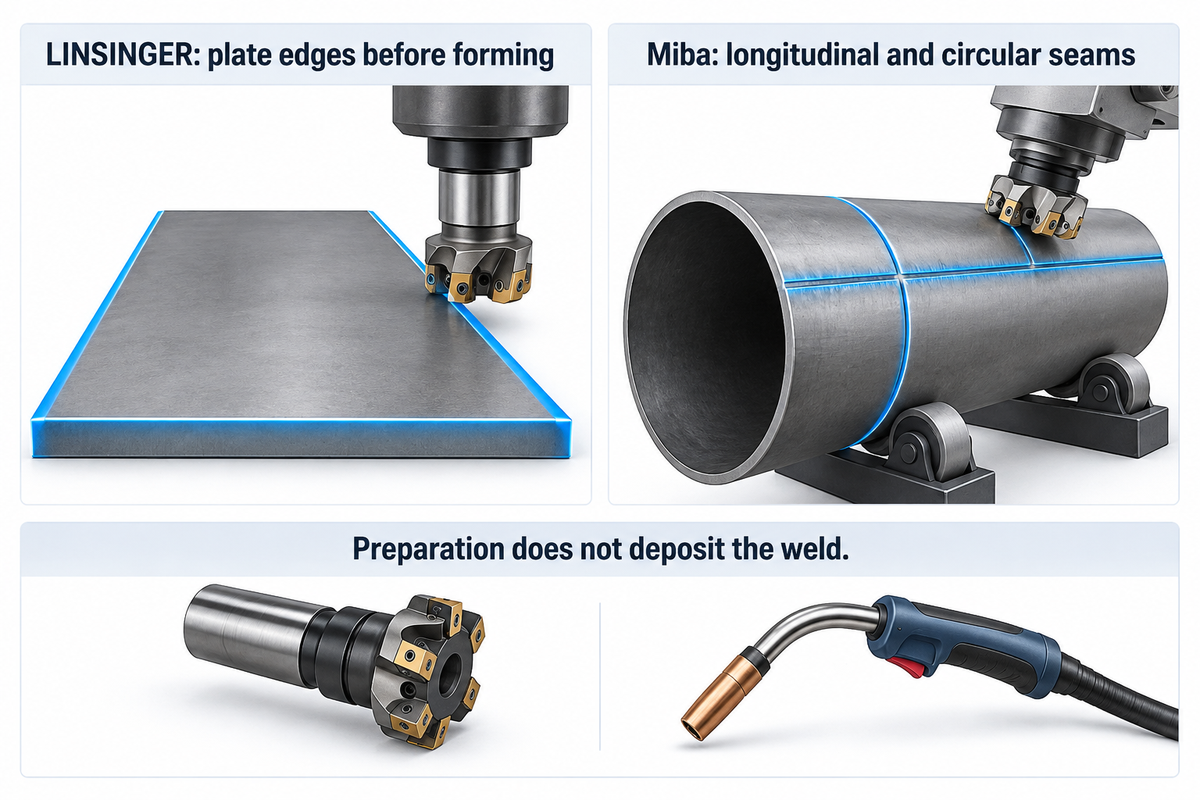
Die Kantenbearbeitung ist eine eigene Beschaffungsentscheidung, unabhängig vom Walzen oder vom Auftragschweißen. LINSINGER bearbeitet Blechkanten vor dem Umformen, während das Angebot von Miba auch die Vorbereitung von Längs- und Rundnähten an rohrförmigen Bauteilen umfasst. Beide sind an übergreifenden, partnerbasierten Fertigungskonzepten beteiligt, ihre eigenen Bearbeitungsaufgaben bleiben jedoch klar voneinander abgegrenzt.
11. LINSINGER: Ideal für die vierseitige Blechkantenbearbeitung vor dem Turmwalzen
Hauptsitz: Steyrermühl, Österreich · Gegründet: 1946 · Typ: Hersteller spezialisierter Fräs- und Sägemaschinen
Offizielle Website: https://www.linsinger.com/
Hauptprodukte: Blechkantenfräsmaschinen PFM FALCON und PFM.
Qualität: Auf der Unternehmensseite finden sich Links zu den Zertifikaten ISO 9001 und ISO 14001:2015.
Die PFM FALCON von LINSINGER bearbeitet alle vier Kanten eines Blechs in einer Aufspannung, einschließlich der Längs- und Querkanten, die vor der Umformung zum Rohrmantelschuss vorbereitet werden müssen. Das veröffentlichte Portalmaschinenkonzept eignet sich für trapezförmige und gekrümmte Bleche. Unterschiedliche Kantenprofile und Werkzeugoptionen machen die Maschine sowohl für konische Turmsegmente als auch für rechteckige Werkstücke interessant. In der Unternehmensgeschichte wird die Gründung von LINSINGER 1946 in Steyrermühl von der früheren Übernahme durch den Gründer im Jahr 1939 unterschieden. Die BIG-5-Kooperation verbindet das Fräsen mit der Expertise von Partnern in den Bereichen Biegen, Schweißen und Handhabung. Die FALCON ist eine Maschine zur Kantenbearbeitung; Walzen, Montage und Schweißen erfordern daher separate Anlagen oder Leistungen von Partnern, sobald das Blech die Fräsmaschine verlässt.
12. Miba Automation Systems: Ideal zum Fräsen von Längs- und Rundnähten
Hauptsitz: Aurachkirchen, Österreich · Gegründet: 1999 als eigenständiger Geschäftsbereich MAS.
Offizielle Website: https://www.miba.com/
Hauptprodukte: Längsnahtfräsmaschinen und schienengeführte Rundnahtfräsmaschinen.
Qualitätszertifizierungen: Für den Geschäftsbereich MAS nicht öffentlich bekannt.
Miba Automation Systems bereitet Schweißfugen an rohrförmigen Bauteilen mit Längs- und Rundnahtfräsmaschinen vor. Das veröffentlichte Angebot umfasst auch Laserführung, Scansysteme und die automatische Werkstückpositionierung. Auf der Produktseite zur Längsnahtfräsmaschine wird eine Frästiefe von bis zu 150 mm angegeben. Der Geschäftsbericht der Gruppe für 2024/25 beschreibt Aufträge für Offshore-Windprojekte in Europa, China und Korea und stellt damit einen konkreten Bezug zur Fertigung von Türmen und Monopiles her. 1999 wurde der Geschäftsbereich MAS zu einer eigenständigen GmbH; die Miba-Gruppe datiert ihre Anfänge auf 1927. Diese Maschinen bereiten die Schweißnaht vor, tragen aber kein Schweißgut auf. Umformen und Schweißen bleiben separate Prozessschritte oder erfordern Anlagen von Partnern.
Hersteller für Windturmschweißen und Nahtausrichtung
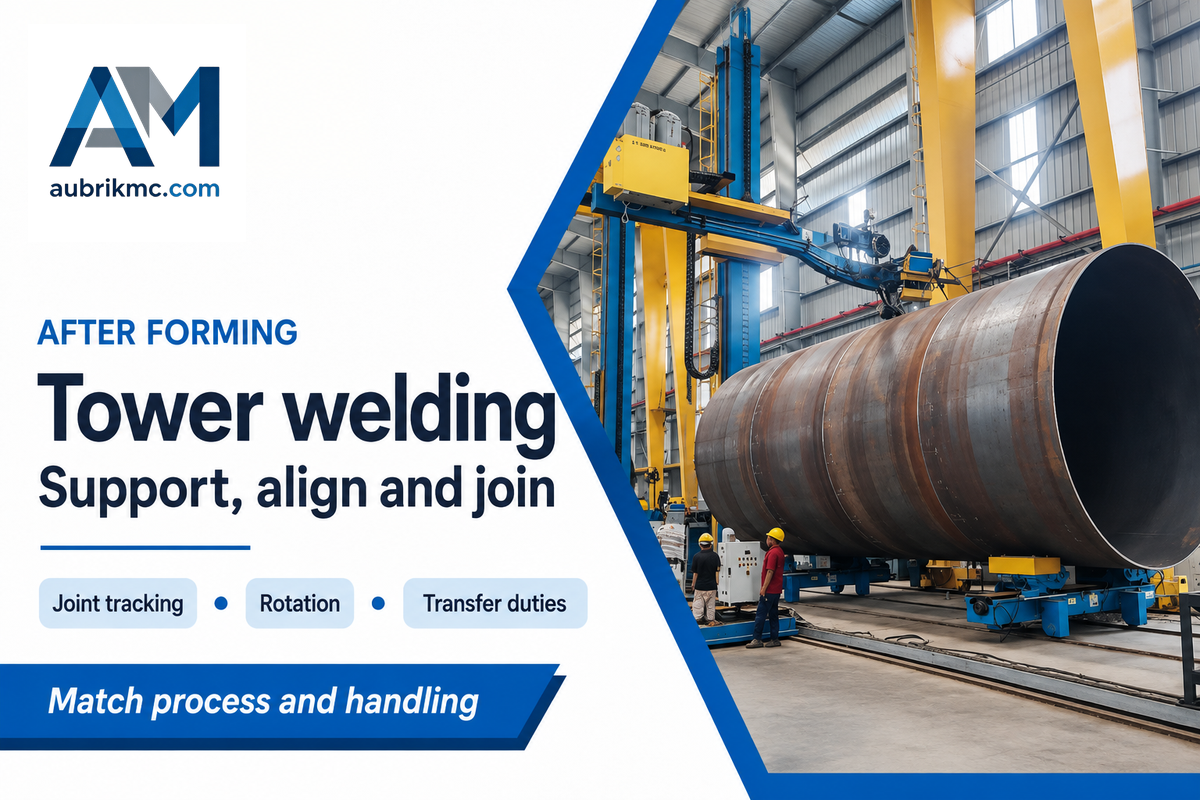
Diese Hersteller übernehmen die Arbeit nach dem Umformen. Dazu gehören das Halten und Ausrichten benachbarter Mantelschüsse, die Vorbereitung und Verfolgung der Schweißfuge sowie das Auftragen des Schweißguts. Die Anlagen können Teil eines neuen Werks sein oder eine zusätzliche Bucht in einem bestehenden Werk ergänzen. Vergleichen Sie den Schweißprozess und das Steuerungspaket zusammen mit den Anforderungen an Traglast, Drehung und Transport.
13. Lincoln Electric: Ideal für die automatisierte UP-Schweißung von Türmen
Hauptsitz: Cleveland, Ohio, USA · Gegründet: Unternehmensursprung 1895.
Offizielle Website: https://lincolnelectric.com/
Hauptprodukte: Power Wave AC/DC 1000 SD, Schweißsteuerungen, Nahtverfolgung und Drehrollen.
Qualitätszertifizierungen: Für das konkret geprüfte Paket nicht öffentlich bekannt.
Der Katalog für mechanisierte Automatisierung von Lincoln Electric führt ausdrücklich Windturmsegmente auf. Damit ist das Unternehmen auch in der Turmfertigung tätig und nicht nur mit allgemeinen Schweißstromquellen und Verbrauchsmaterialien. Das veröffentlichte Paket umfasst Power-Wave-AC/DC-1000-SD-Anlagen, Schweißsteuerungen und SPS-Schnittstellen, Ethernet-/DeviceNet-Kommunikation, Advanced Seam Tracker und Drehrollen. Fertiger können damit die Steuerung des Lichtbogens, des Verfahrwegs und der Nahtverfolgung als zusammenhängendes Schweißsystem vergleichen. Das beschriebene Angebot deckt das Schweißen von Turmsegmenten und die Steuerung ab; für eine vollständige Fertigungshalle sind weiterhin Blechumformung und die Integration umfassenderer Materialhandhabung erforderlich.
14. ESAB: Ideal für adaptives Mehrdrahtschweißen von Türmen
Hauptsitz: North Bethesda, Maryland, USA · Gegründet: Unternehmensursprung 1904 in Göteborg.
Offizielle Website: https://esab.com/
Hauptprodukte: Adaptio, CaB 460, Aristo 1000 AC/DC und 815 SAW.
Qualität: Das Zertifikat der ESAB GROUP von DNV führt für die angegebenen Standorte und den festgelegten Geltungsbereich ISO 9001:2015, ISO 14001:2015 und ISO 45001:2018 auf.
Die Adaptio-Technologie von ESAB ist auf das Unterpulverschweißen von Windtürmen und Monopiles ausgelegt. Sie passt sich Änderungen des Fugenwinkels, des Spalts und des Kantenversatzes an, statt jede Verbindung als identisch zu behandeln. Das veröffentlichte System umfasst CaB 460, Aristo 1000 AC/DC, 815 SAW und Rollenbetten und verbindet die adaptive Steuerung mit konkreten Fertigungsanlagen. Damit kommt es infrage, wenn die Schweißanforderungen des Werks eine kontrollierte Reaktion auf die Nahtgeometrie umfassen. Die Unternehmensgeschichte seit 1904 ist dabei von der späteren Ausgliederung der Gruppe als eigenständiges börsennotiertes Unternehmen zu unterscheiden. Das System dient der Schweißfertigung. Turmwalzen und die Verantwortung für das gesamte Werk sind daher separate Beschaffungsumfänge und nicht automatisch Teil des UP-Schweißpakets.
15. Koike Aronson / Ransome: Ideal für Turmbau- und Positioniersysteme
Hauptsitz: Arcade, New York, USA · Gegründet: 1985 für das US-Geschäft.
Offizielle Website: https://www.koike.com/
Hauptprodukte: Schneidsysteme, Turmschweißstationen und Positionierrollen.
Qualität: Laut Unternehmensseite Zertifizierung des Qualitätsmanagements nach ISO 9001:2015.
Die spezielle Broschüre von Koike zum Bau von Windtürmen unterteilt die Fertigung in 3 Schweißstationen: Längsnähte, interne Rundnahtausrichtung und externes Ausschweißen. Für diese Arbeitsschritte sind Schneid- und Positionieranlagen vorgesehen. MIG-Heftschweißen der Nahtwurzel, Tandem-UP-Schweißen und die motorisierte Nahtverfolgung sind Teil der Stationskonzepte. Käufer können so Prozessabläufe vergleichen und nicht nur die Traglast einer Drehrolleneinheit. Das Datum 1985 für das US-Geschäft ist von der früheren Geschichte des japanischen Mutterunternehmens und der späteren Übernahme von Ransome zu unterscheiden. Die Broschüre bietet verschiedene Konfigurationen, auch mit vom Kunden bereitgestellten Schweißpaketen. Schnittstellen zwischen den Stationen und deren Integration sind daher projektbezogene Aufgaben und keine einheitliche Spezifikation für eine Komplettlinie.
16. LJ Welding Automation: Ideal für die Integration von Montage- und Fügelinien für den nordamerikanischen Onshore-Markt
Hauptsitz: Edmonton, Alberta, Kanada · Gegründet: 1976 · Typ: Hersteller von Schweiß- und Fertigungsanlagen
Offizielle Website: https://www.ljwelding.com/
Hauptprodukte: 100-TON-GROWING-LINE und Predictive Tandem Subarc System.
Qualität: Laut Website werden die Anlagen im eigenen Haus CSA-/UL-zertifiziert; CE-Dokumentation ist auf Anfrage erhältlich.
Das Windturmangebot von LJ Welding verbindet eine 100-TON-GROWING-LINE mit dem Predictive Tandem Subarc System und führt damit Ausrichtungs-, Abstütz- und Rundschweißarbeiten in einem Fertigungskonzept zusammen. Die veröffentlichten Beispiele beschreiben Mantelschüsse mit 4,3 m Durchmesser und die Übertragung von Schweißverfahrensdaten an ERP-/MES-Systeme zur Rückverfolgbarkeit. Das ist relevant, wenn ein Werk neben der mechanischen Handhabung auch Fertigungsdaten erfassen möchte. Die Unternehmensgeschichte zum fünfzigjährigen Jubiläum führt den Beginn des Unternehmens auf 1976 zurück und unterscheidet ihn vom Eigentümerwechsel 2006. Übliche Onshore-Konfigurationen entsprechen nicht der Auslegung für große Offshore-Fertigung oder gestapelte Mantelschüsse mit großem Durchmesser. Für solche Arbeiten sind andere Handhabungs- und Schweißkonzepte erforderlich.
17. Redrock Automation: Ideal für Schweißrollenböcke und Schweißmanipulatoren für Türme
Hauptsitz: Glasgow, Vereinigtes Königreich · Gegründet: Geschäftsbetrieb seit 2011; rechtliche Gründung 2010.
Offizielle Website: https://redrockautomation.com/
Hauptprodukte: Schweißrollenböcke, Montage- und Fügelinien, Schweißpositionierer, Säulen-Ausleger-Schweißmanipulatoren und UP-Schweißsysteme.
Qualitätszertifizierungen: Nicht öffentlich bekannt.
Redrock gibt an, Sonderanlagen für die Automatisierung selbst zu fertigen, und zeigt in seinen Unterlagen zu Windtürmen die Nahtausrichtung in einer Montage- und Fügelinie. Das Angebot umfasst Schweißrollenböcke, Schweißpositionierer, Drehtische und Säulen-Ausleger-Anlagen. Zur Ausstattung sind außerdem Installation, Schulungen sowie Miet- und Garantieverlängerungsoptionen erhältlich. Das Unternehmen gibt seine Gründung mit 2011 an, während die Registrierung von Red Rock Automation Limited die rechtliche Gründung im Dezember 2010 aufführt. Die veröffentlichten Anwendungen für die Turmfertigung betreffen das Schweißen und die Handhabung in der Montage- und Fügelinie. Vor dem Eintreffen der Mantelschüsse an diesen Stationen benötigt das Werk separate Umformanlagen.
18. Zhouxiang: Ideal für spezielle Turmmontage- und Transferanlagen
Hauptsitz: Wuxi, China · Gegründet: Markengeschichte seit 1991; spätere Gründung der juristischen Person 2001.
Offizielle Website: https://www.zhouxiangmachinery.com/
Hauptprodukte: Hydraulische Ausrichtanlagen, Flanschschweißen, Transferanlagen und Drehrollen für Strahl- und Lackierarbeiten.
Qualität: Laut Produktseite für die Turmfertigung Qualitätsmanagementsystem nach ISO 9001.
Zhouxiang veröffentlicht eine Windturm-Fertigungslinie, die Schneiden, Längsnahtschweißen, hydraulische Ausrichtung, Flanschschweißen und die Transfer- oder Rollenanlagen für Strahl- und Lackierarbeiten verbindet. Bei der hydraulischen Ausrichtung verändern 4 Hydraulikzylinder den Rollenmittenabstand und richten benachbarte Mantelschüsse aus. Für Flanscharbeiten sind separate Schweißrollenbock-Stationen mit Neigefunktion vorgesehen. Diese konkreten Ausführungen machen das Angebot zu einem nützlichen Vergleich, wenn es in einem Werk auf Montagegeometrie und den Transport zwischen den Arbeitsschritten ankommt. Dabei ist die Markengeschichte seit 1991 von der späteren Gründung der juristischen Person zu unterscheiden. Für sehr große Offshore-Türme beschreibt der Hersteller das Fügen weiterer Segmente am Kai. Die Werkstattlinie allein legt daher die gesamte Endmontage nicht fest.
19. Fengwei: Ideal für die Integration von Turmschneiden und Schweißassistenz
Hauptsitz: Wuxi, China · Gegründet: 2002 · Typ: Hersteller von Schweiß- und Fertigungsanlagen
Offizielle Website: https://www.wxfengwei.com/
Hauptprodukte: CNC-Plasmaschneiden, verstellbare Schweißrollenböcke HGK, hydraulische Drehrollen und Schweißmanipulatoren.
Qualität: Laut Unternehmensprofil Qualitätsmanagementsystem nach ISO 9001 und CE-zertifizierte Maschinen.
Fengwei gibt an, Schweiß- und Schneidanlagen selbst zu entwickeln, zu fertigen und zu installieren. Damit ist der Umfang der Anlagen auf der Produktseite zur Fertigungslinie klar umrissen. Zum veröffentlichten Angebot gehören CNC-Plasmaschneiden, verstellbare Schweißrollenböcke HGK und hydraulische Drehrollen sowie die kombinierte Steuerung von Schweißmanipulator, Stromquelle und Schweißrollenbock. Fertiger können prüfen, wie sich Schneid- und Schweißassistenzanlagen in der Werkstatt verbinden lassen, insbesondere wenn eine bestehende Fertigung um Positioniertechnik oder koordinierte Stationssteuerung ergänzt werden soll. Die aufgeführte Linie umfasst Schneid-, Schweiß- und Assistenzanlagen. Eine Turm-Blechwalzstation muss daher ausdrücklich separat konfiguriert werden und ist nicht automatisch mit der Bezeichnung der Fertigungslinie abgedeckt.
20. Yueda: Ideal für Pakete zur Turmausrichtung und UP-Schweißfertigung
Hauptsitz: Zhengzhou, China · Gegründet: 2003 · Typ: Hersteller von Schweiß- und Fertigungsanlagen
Offizielle Website: https://www.yuedatech.com/
Hauptprodukte: Längs- und Rundnaht-UP-Schweißen, hydraulische Ausrichtung, Flanschschweißen und Transfersysteme.
Qualität: Laut offiziellem Unternehmens-PDF Qualitätsmanagement nach ISO 9001:2015.
Zhengzhou Yueda Technology Equipment, früher Zhengzhou Yueda Automatic Welding Equipment, beschreibt die eigene Forschung, Konstruktion und Fertigung spezialisierter Schweißanlagen. Die Turmlinie umfasst Längs- und Rundnaht-UP-Schweißen, hydraulische Ausrichtung, Flanschschweißen, Transfersysteme und Strahl- und Lackieranlagen. So erhalten Käufer einen Überblick über die Handhabungs- und Endbearbeitungstechnik rund um das geschweißte Segment. Im offiziellen Unternehmens-PDF wird die Gründung 2003 angegeben; auf der Produktseite wird für Offshore-Anwendungen ein Durchmesserbereich bis 8 m beschrieben. Projekte mit einem Durchmesser über diesem veröffentlichten Bereich erfordern eine andere oder kundenspezifische Ausführung und lassen sich nicht direkt aus der aufgeführten Standardlinie ableiten.
So wählen Sie einen Hersteller für Windturm-Fertigungslinien aus
Wählen Sie einen Hersteller auf Grundlage einer klar definierten Fertigungsaufgabe und eines vereinbarten Anlagenumfangs aus. Ein Turmbauer, der Onshore-Windprojekte beliefert, benötigt in der Fertigung möglicherweise andere Umform-, Handhabungs- und Endbearbeitungsschritte als ein Werk, das große Offshore-Segmente herstellt. Die folgenden Fragen helfen dabei, im Lieferantengespräch das konkret geplante System zu vergleichen.
Was gehört zu einer Windturm-Fertigungslinie?
Eine Windturm-Fertigungslinie umfasst Anlagen für die vereinbarten Schritte der Blechvorbereitung, Umformung, Mantigmontage, Schweißung, Prüfung und Endbearbeitung. Ein konkretes Angebot kann nur einige dieser Schritte abdecken. Benennen Sie alle Arbeitsschritte, Transportwege und Steuerungsschnittstellen und legen Sie fest, was der Hersteller und was das Werk bereitstellt.
Diese Unterscheidung ist in der Windenergie-Lieferkette wichtig: Ein Windturmhersteller produziert das Bauwerk, während seine Anlagenlieferanten die Maschinen und Betriebsmittel zu dessen Fertigung herstellen. Aufträge im Zusammenhang mit einem Windpark oder einem Offshore-Windenergieanlagenprogramm sollten zunächst in Mantelschusskonstruktionen und Fertigungsaufgaben übersetzt werden, bevor die Anlagen ausgewählt werden. Den passenden Windturmhersteller für ein Projekt zu finden, ist eine andere Aufgabe als die Auswahl der Maschinen für den entsprechenden Projektteil.
Welche Funktion haben Schweißsäule und Ausleger?
Eine Schweißsäule mit Ausleger trägt den Schweißkopf und positioniert ihn entlang der erforderlichen Schweißfuge. Säule, Ausleger-Verfahrweg, Schlitten und Steuerung müssen zum Werkstück und zum Schweißprozess passen. Schweißrollenböcke oder eine Montage- und Fügelinie bewegen und stützen den Mantelschuss. Beurteilen Sie diese Bewegungen gemeinsam, denn die Reichweite allein belegt noch nicht, dass sich die Station für den Schweißbetrieb eignet.
Manche Anlagenlieferanten bezeichnen diese Anlagen als Schweißsäulen-Ausleger oder Schweißmanipulator. Unabhängig von der Bezeichnung sollte die Vorführung zeigen, wo der Schweißer arbeitet, wie der Schweißkopf die Naht erreicht und wie der Mantelschuss während des Vorgangs abgestützt wird.
- Legen Sie das repräsentative Blech und den Mantelschuss fest. Geben Sie die Stahlsorte, die Blechbreite und -dicke in Millimetern, den Mantelschussdurchmesser und die Länge in Metern, die Kegelgeometrie und die Abschnittsmasse in Tonnen an. Nennen Sie die kleinsten und größten regelmäßig gefertigten Werkstücke und nicht nur den größten angegebenen Durchmesser. Die Fertigungskapazität für Türme wird durch die Werkstoffe und Geometrien bestimmt, die das Werk regelmäßig verarbeitet.
- Stimmen Sie den Anlagenumfang auf den Engpass ab. Eine Nachrüstung der Walztechnik, eine Ausrichtstation und ein vollständiges Automatisierungsprojekt erfordern unterschiedliche Fertigungskompetenzen. Geben Sie an, welche bestehenden Stationen bleiben und welche Arbeitsschritte neu hinzukommen. Benennen Sie für jede Schnittstelle den verantwortlichen Lieferanten. Es kann sinnvoll sein, einen Spezialisten zu beauftragen, ohne ihm die gesamte Ausstattung des Werks zu übertragen.
- Berücksichtigen Sie einen vollständig beladenen Fertigungszyklus. Erfassen Sie Beladen, Ausrichten, Heften oder Schweißen der Nahtwurzel, Schweißen, Umpositionieren und Entladen getrennt. Lassen Sie sich den vorgesehenen Zyklus am repräsentativen Abschnitt einschließlich der Bedienertätigkeiten und Transfers vorführen. Ein schneller Schweißgang sagt nichts über die Leistung des gesamten Turmfertigungsprozesses aus. Verbesserungen an der Brennersteuerung sind nur dann nützlich, wenn sich dadurch der vollständige Zyklus mit beladenem Werkstück verbessert.
- Legen Sie die Abnahmekriterien für Schweißung und Prüfung fest. Richten Sie sich nach der vereinbarten Nahtvorbereitung, Schweißanweisung, den Zusatzwerkstoffen und den Prüfanforderungen des konkreten Turmprogramms. Prüfen Sie einmal die Gültigkeit und Anwendbarkeit des Zertifikats sowie dessen Inhaber, Standort und Geltungsbereich. Prüfen Sie gemeinsam damit die Dokumentation der gelieferten Anlagen. Betrachten Sie ein Managementzertifikat der Unternehmensgruppe nicht als Nachweis für die Eignung jedes Turms und jeder Schweißanweisung.
- Prüfen Sie Zugänglichkeit und Handhabung. Stellen Sie Rollenabstände, Stützreaktionen, Transferwege, Kranlasten, Fundamente und Wartungszugänge im Layout dar. Berücksichtigen Sie auch den Ablauf rund um Flansche, Türen und Beschichtung. Ein Programm für Turmsegmente in Offshore-Windparks kann den Zugang und die Handhabung ebenso stark verändern wie das Schweißpaket.
- Legen Sie Steuerungen und Fertigungsprotokolle fest. Bestimmen Sie, welche Steuerungen verknüpft sind, welche Schweißparameter überwacht und protokolliert werden und wie das Werk darauf zugreift. Wenn Analysefunktionen oder ERP-/MES-Verbindungen vorgesehen sind, legen Sie Datenfelder, Zuständigkeiten, Netzwerkschnittstelle und Abnahmevorführung fest. Ein Kommunikationshinweis in einer Broschüre beschreibt noch nicht vollständig, welche Daten im Werk verfügbar sind. Bewerten Sie technologische Verbesserungen anhand eines Versuchs mit einem repräsentativen Abschnitt aus der eigenen Fertigung.
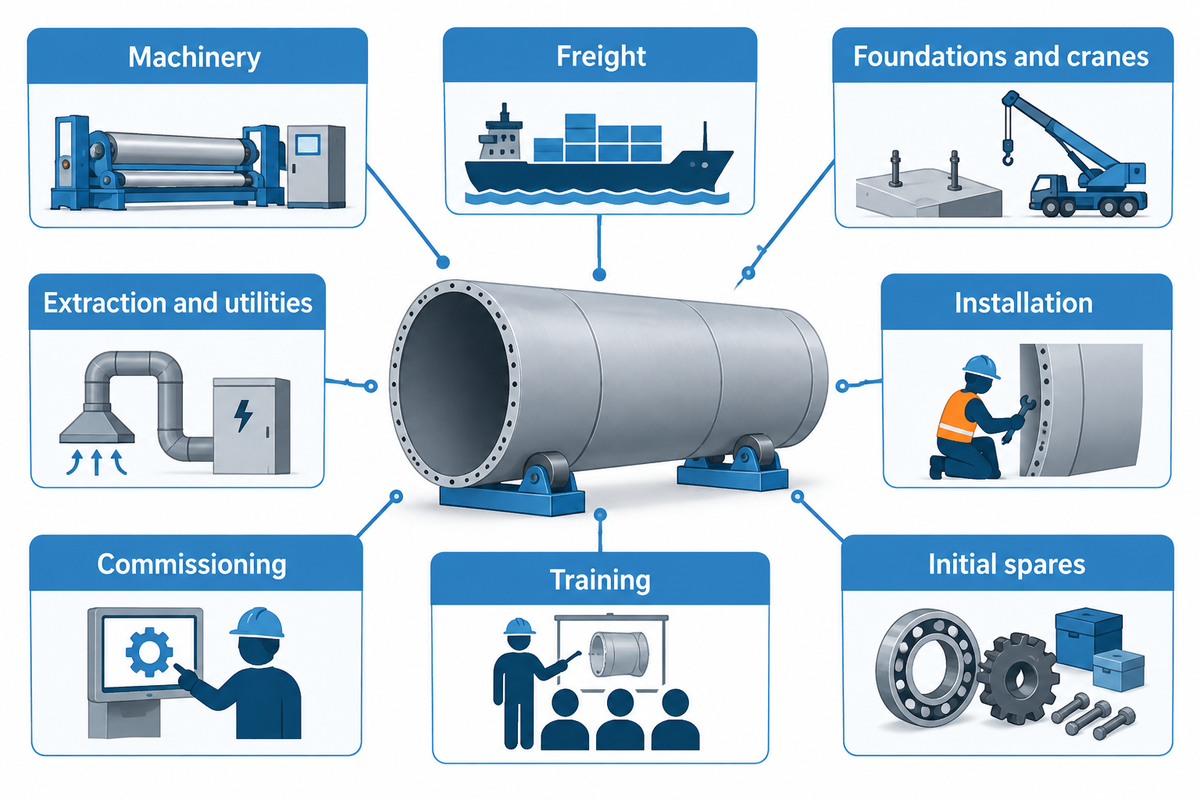
- Vergleichen Sie die installierten Gesamtkosten auf einer einheitlichen Grundlage. Berücksichtigen Sie Maschinen, Fracht, Fundamente, Krane, Absaugung, Versorgungsanschlüsse, Installation, Inbetriebnahme, Schulung und Erstausstattung mit Ersatzteilen getrennt. Geben Sie Währung, Lieferbedingungen und vom Käufer bereitzustellende Positionen an. Ein Zwischensumme für Maschinen und ein installiertes Fertigungssystem sind unterschiedliche Kosten, auch wenn beide Angebote den Begriff Windturm-Fertigungslinie verwenden.
- Vereinbaren Sie vor der Bestellung den Umfang des Supports. Legen Sie fest, wer die Inbetriebnahme übernimmt, welche Bedienerschulungen angeboten werden und welche Vereinbarungen zu Fernzugriff und kritischen Ersatzteilen gelten. Dokumentieren Sie Reaktionszeiten des Kundendienstes und weitere Maßnahmen, die dem Standort des Werks Rechnung tragen. Halten Sie auch die Schnittstellen zu bestehenden Anlagen und die geplante Übergabe fest. Führen Sie Ersatzteile mit langen Lieferzeiten auf und nennen Sie zugelassene Alternativen, um das Risiko von Lieferkettenunterbrechungen zu begrenzen. Geben Sie die Belastung des Werks durch Temperatur, Staub und Korrosion an, damit die Anbieter für die jeweiligen Umgebungsbedingungen am Standort geeignete Komponenten auswählen können.
Auch für Anlagen zur Herstellung von Stahltürmen gibt es klar definierte Materialgrenzen. Für einen Hybridturm, einen Betonabschnitt oder ein Fundament sowie für eine schwimmende Windkraftanlage kann ein anderer Produktionsweg erforderlich sein als für gewalzte Stahlmantelschüsse. Der Bereich der erneuerbaren Energien umfasst all diese Konstruktionen. Dennoch sollte man nicht davon ausgehen, dass für einen Produktionsweg qualifizierte Anlagen auch für einen anderen geeignet sind, nur weil beide der Windenergie dienen. Es sollten Nachweise für Maschinen vorgelegt werden, die für den angegebenen Produktionsweg für Türme ausgelegt sind. Erfahrungen mit anderen Energietechnologien sollten nicht als Beleg für die Eignung der Anlagen herangezogen werden.
Tun
- Vergleichen Sie dieselben Blech- und Abschnittszeichnungen.
- Benennen Sie jede enthaltene Station und Schnittstelle.
- Berücksichtigen Sie Transfers und Bedienertätigkeiten im Zyklus.
Nicht tun
- Setzen Sie eine maximale Traglast nicht mit der regelmäßigen Fertigungsleistung gleich.
- Rechnen Sie Partneranlagen nicht der Eigenfertigung eines Herstellers zu.
- Vergleichen Sie Maschinenpreise mit den Kosten des installierten Systems.
Bei Projekten im Bereich erneuerbare Energien lässt sich die Verantwortung des Turmbauers klar von der des Anlagenbauers abgrenzen. Turbinenauslegung und Energieertrag bestimmen den Projektrahmen. Die Fertigungsanlagen müssen jedoch anhand von Zeichnungen, Prozessaufgaben und Abnahmebedingungen des Werks festgelegt werden. Ersetzen Sie einen konkreten Nachweis für Anlagen zur Turmfertigung nicht durch allgemeine Arbeiten eines Lieferanten in verschiedenen Bereichen der erneuerbaren Energien.
An Windenergieprojekten sind unterschiedliche Lieferanten beteiligt. Turbinen-OEMs kaufen oder spezifizieren komplette Baugruppen. Ein Unternehmen kommt nur dann für diesen Vergleich im Bereich Windturm infrage, wenn es auch anderen Fertigern Produktionsanlagen liefert. So bleibt ein breiter Katalog an Lösungen für die Windenergie von einem belegten Angebot an Maschinen für die Werkstatt getrennt.
Häufig gestellte Fragen
Welche Hersteller eignen sich am besten für die integrierte Automatisierung der Windturmfertigung?
Optionen für integrierte Automatisierung vergleichen
Pemamek, ENABL und Key Plant sind mögliche Ausgangspunkte für abgestimmtes Schweißen, Montieren und Handhaben von Türmen. Aubrik bietet ein konfiguriertes Turmlinienpaket. Vergleichen Sie die tatsächlich enthaltenen Stationen und die Zuständigkeit für ihre Schnittstellen: Auch bei einer integrierten Schweißlinie können im gesamten Werk separate Walz-, Prüf- und Beschichtungsanlagen erforderlich sein.
Welcher Hersteller eignet sich am besten für das Walzen von Turmblechen?
Spezialisierte Umformanlagen vergleichen
DAVI, Faccin, HAEUSLER und AKYAPAK bieten spezialisierte Umformanlagen für Türme an. DAVI beschreibt mehrere Automatisierungsstufen; Faccin veröffentlicht sein WT-System; HAEUSLER bietet die Baureihen HDR, EVO und VRM; und AKYAPAK führt die AHS-RK. Stimmen Sie jedes Angebot auf Blechbreite, Stahlsorte, Dicke und Kegelgeometrie ab, statt allein anhand der maximalen Blechdicke zu entscheiden.
Sind chinesische Hersteller von Windturm-Fertigungslinien zuverlässig?
Hersteller anhand ihres Anlagenangebots bewerten
Chinesische Hersteller liefern spezielle Anlagen für die Turmfertigung. Das Herkunftsland allein belegt jedoch keine Zuverlässigkeit. Aubrik, Zhouxiang, Fengwei und Yueda veröffentlichen produktspezifische Anlagenlinien für Türme. Vergleichen Sie die angebotenen Maschinen, einen repräsentativen Fertigungsversuch, die Dokumentation und die zugesagten Supportleistungen. Legen Sie für Anbieter aus China, Europa, Indien und Nordamerika dieselben Abnahme- und Kundendienstanforderungen zugrunde.
Wer ist der größte Hersteller von Windturm-Fertigungslinien weltweit?
Größenvergleiche einordnen
Es gibt keine vergleichbare öffentliche Rangliste der Verkäufe von Turmfertigungslinien, aus der sich ein globaler Marktführer ableiten ließe. Umsatzangaben sowie Verkaufszahlen für Schweißanlagen und Blechwalzen beziehen sich auf unterschiedliche Geschäftsbereiche. Deshalb werden die Hersteller nach ihrer Rolle in der Produktion eingeordnet, damit potenzielle Kunden die Eignung der Anlagen unabhängig von der Unternehmensgröße beurteilen können.
Was kostet eine Windturm-Produktionslinie?
Den Umfang des Angebots festlegen
Für ein Angebot über eine Windturm-Produktionslinie muss der Lieferumfang auf die jeweilige Konfiguration zugeschnitten sein. Für diese Hersteller gibt es keine vergleichbare öffentliche Preisspanne für eine komplette Fabrik. Die Gesamtkosten hängen von den Anforderungen an das Blech, der Masse der Segmente, der Anzahl der Stationen sowie von Handhabung und Automatisierung ab. Berücksichtigen Sie beim Anlagenvergleich Fundamente, Krane, Absauganlagen, Versorgungsanschlüsse, Transport, Installation, Inbetriebnahme, Schulung, Steuerungsintegration und Ersatzteile. Ein niedriger Anlagenpreis kann die Schnittstellen auslassen, die für die Fertigung eines abnahmefähigen Segments erforderlich sind. Legen Sie daher vor dem Preisvergleich fest, welche Positionen enthalten sind und welche Sie selbst bereitstellen.
Was ist der Unterschied zwischen einem Hersteller und einem Lieferanten?
Klären, wer die Anlagen fertigt und integriert
Ein Hersteller entwickelt und baut Anlagen und kann zugleich Lieferant und Integrator sein. Ein Lieferant kann Anlagen vertreiben oder Maschinen verschiedener Hersteller zu einer Lösung zusammenstellen. Ein Unternehmen kann alle drei Funktionen übernehmen. Um die Zuständigkeiten für eine Turmstation zu klären, ermitteln Sie, wer die Station fertigt, wer die Linie integriert und wer die Produktionsserie in Betrieb nimmt und für deren Abnahme verantwortlich ist.
Besprechen Sie Ihre Anforderungen an die Turmproduktion
Die passende Lösung ergibt sich aus Ihrem Produktionsumfang. Senden Sie Aubrik die Zeichnungen der Mantelschüsse, die Blechdaten, den Durchmesserbereich, die Segmentmasse, das Produktionsziel und den vorhandenen Fabriklayoutplan. Anschließend können wir unsere Schweißanlagen für Windtürme und Stationen zum Rundnahtschweißen von Türmen mit Blick auf die Arbeitsschritte besprechen, die Sie ergänzen oder aufeinander abstimmen möchten.
Das Wichtigste auf einen Blick
Ein Angebot für eine Windturm-Produktionslinie sollte den Anlagenhersteller, die enthaltenen Produktionsstufen und den verantwortlichen Integrator benennen. Stimmen Sie diese Zusagen mit den Anforderungen Ihres Betriebs an Blech und Mantelschüsse sowie mit Ihrem Produktionsprogramm ab, bevor Sie Preise vergleichen.
Besprechen Sie die Konfiguration Ihrer Turmfertigungslinie
Referenzen und Quellen
Die Produkt-, Unternehmens- und Qualitätsveröffentlichungen der Hersteller belegen die oben genannten Zuordnungen der Anlagenbeschreibungen. Ergänzend dazu dienen die folgenden öffentlichen Unternehmensregister als Identitätsnachweise; sie bestätigen nicht die Maschinenleistung.
- Key Plant Automation Limited: Unternehmensübersicht Companies House, Vereinigtes Königreich.
- Biografie des AMET-Gründers Colorado School of Mines.
- Red Rock Automation Limited: Unternehmensübersicht Companies House, Vereinigtes Königreich.
Verwandte Artikel
- Hersteller von Zentrierrollenböcken: Vergleichen Sie Anlagen zum Ausrichten und Abstützen von Mantelschüssen.
- Hersteller von Schweißmanipulatoren: Informieren Sie sich über Säulen-Ausleger-Anlagen für automatisierte Schweißnähte.
- Hersteller von Roboterschweißsystemen: Vergleichen Sie Roboterlösungen für geeignete Fertigungsaufgaben.
- Hersteller von Cobotschweißanlagen: Lernen Sie eine weitere Anlagenkategorie für geeignete Anwendungen in der Werkstatt kennen.