
Nehmen Sie Kontakt mit der Aubrik Company auf

Technische Kurzübersicht: vom Käufer vorzubereitende Angaben
| Lastdaten | Werkstückgewicht, Gewicht der Spannvorrichtung, Schwerpunkt und künftig erwartete Lastklasse |
| Bewegungsdaten | Erforderlicher Neigungswinkel, Bedarf an einer 360-Grad-Drehbewegung, Arbeitshöhe und regelbarer Drehzahlbereich bei niedriger Geschwindigkeit |
| Spannmethode | 3-Backenfutter, Drehtisch mit T-Nuten, Spannvorrichtung für Rohrflansche, kundenspezifische Werkzeuge oder Spannvorrichtung einer Roboterzelle |
| Abnahmeprüfungen | Schutzeinrichtungen, Belüftung, Erdung, Drehzahlstabilität, Not-Halt und dokumentierte Kontrollen der Schweißqualität |
Warum dieser Leitfaden die Produktseite für Schwerlast-Schweißpositionierer ergänzt
Hierbei handelt es sich um ein Auswahlarbeitsblatt, nicht um eine sekundäre Produktliste. Es soll einen Hersteller, Druckbehälter, Windturm, Schiffbau und Schwermaschinenkäufer dabei unterstützen, dem Verkäufer vor Diskussionen über Modelle, Vorlaufzeit und Angebote Werkstück- und Schweißposition klar anzugeben. Auf den Produktseiten wird “welches Modell kann ich kaufen?”antwortet dieser Supportartikel. “Welche Daten sollte ich vorbereiten, damit der ausgewählte Schweißpositionierer nicht zu klein, umständlich in der Montage oder schwer nach der Lieferung zu akzeptieren ist?”. Dieser Split ist wichtig, da die sichtbaren Suchergebnisse für diese Anfrage größtenteils kommerziell sind; Der Artikel bereitet den Käufer vor und sendet dann das Kaufgespräch an die richtige Produktseite.Die Tragfähigkeit steht an erster Stelle: Gewicht, zulässige Nutzlast und Schwerpunkt
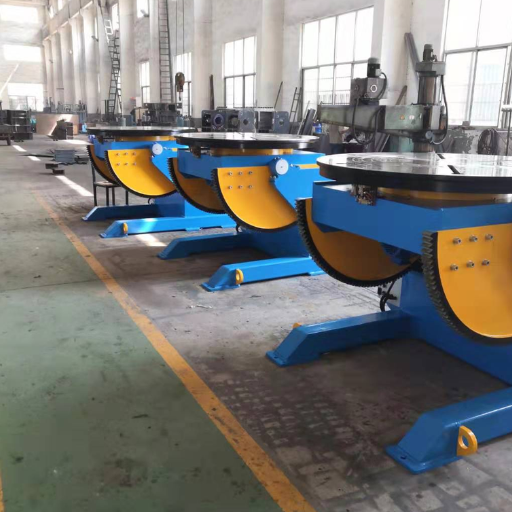 Die Nennlast ist der Ausgangspunkt, aber nicht das einzige Auswahlkriterium. Ein Schwerlast-Schweißpositionierer muss das Werkstück, die Spannvorrichtung und das sich ändernde Moment aufnehmen, das entsteht, wenn diese Masse außerhalb der Mittellinie geneigt oder gedreht wird. Verlagert die Spannvorrichtung den Schwerpunkt nach außen, können sich 2 Maschinen mit derselben Nennlast auf dem Typenschild sehr unterschiedlich verhalten.
Bevor Sie ein Modell anfragen, sollten Sie 4 Werte getrennt angeben: Werkstückgewicht, Gewicht der Spannvorrichtung, Abstand zwischen der Drehtischfläche und dem Schwerpunkt sowie Abstand zwischen der Drehachse und dem Schwerpunkt. Ohne diese Angaben muss der Lieferant Annahmen treffen. Dadurch verlieren Schwerlastprojekte Zeit, insbesondere wenn ein 3-Tonnen-Rahmen oder eine Rohrflanschbaugruppe wie ein ausgewogenes flaches Blech behandelt wird.
Technischer Hinweis
Ein Schwerlast-Schweißpositionierer wird sowohl nach der Momentenlast als auch nach der Tragfähigkeit ausgewählt. Unter der tatsächlichen Schweißposition sind der Schwerpunktabstand unter Last, die Masse der Spannvorrichtung, das nutzbare Kippvermögen, die Verankerung und das Drehmoment bei niedriger Drehzahl zu prüfen; auch ein Werkstück, das leichter als das angegebene Gewicht ist, kann den Antrieb dennoch überlasten. Fordern Sie zusammen mit dem Angebot das Belastungsdiagramm, die zulässige Exzentrizität und die Annahmen zur Fundamentauslegung an.
- Gesamte zulässige Nutzlast = Werkstück plus Spannvorrichtung, Spannfutter, provisorische Halterungen und etwaiges Gegengewicht.
- Der Versatz des Schwerpunkts zur Mittellinie wirkt sich stärker auf den Antriebsstrang aus, als die meisten vermuten würden.
- Künftige Aufträge sollten berücksichtigt werden, wenn der Betrieb größere Schweißbaugruppen für Druckbehälter, Windkrafttürme oder Maschinen plant.
Neigungsbereich, Drehtischhöhe und 360-Grad-Drehbewegung
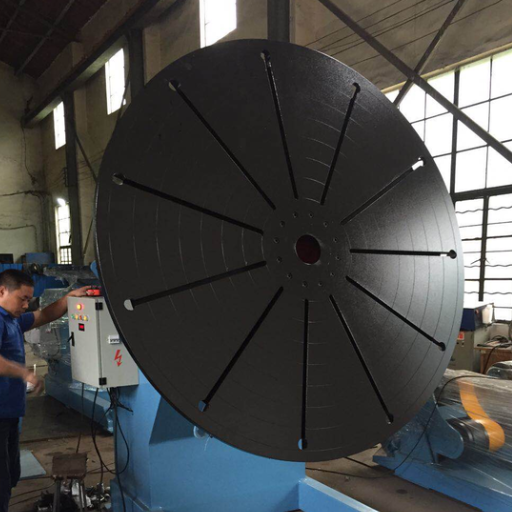 Positionierer verdienen ihren Platz, wenn sie die Schweißnaht ohne unsichere Takelage in eine bessere Arbeitsposition bringen, der Neigungsbereich entscheidet, ob die Verbindung in einem praktischen Winkel präsentiert werden kann Tischhöhe beeinflusst, ob der Bediener in der Nähe einer komfortablen Reichweitenzone arbeitet oder sich in Ermüdung ausdehnt Rotation hilft, lange Nähte, Rundschweißungen, Rohrflansche unter Kontrolle zu bewegen, anstatt immer wieder zum Kran zurückzukehren.
Bei einer großen Schweißnaht ist die bessere Frage nicht einfach “Kippt sie?”, fragen Sie, “Kann sie den Schweißwinkel erreichen, den meine Sequenz benötigt, während das Werkstück und die Vorrichtung innerhalb der genehmigten Lastkarte bleiben?” Diese Formulierung zwingt den Lieferanten, Neigungen, Schwerpunkt und Vorrichtungsgeometrie zusammen zu betrachten.
| Frage des Käufers | Warum dies wichtig ist | Angabe für die Angebotsanfrage |
|---|---|---|
| Benötige ich eine Vorwärtsneigung? | Der Zugang zu einer Wurzellage oder Flanschfläche kann vom Arbeitswinkel abhängen. | Gewünschter Winkelbereich und Schweißfolge. |
| Benötige ich eine vollständige Drehbewegung? | Bei runden Baugruppen kann ein durchgehender Zugang rund um den Schweißstoß erforderlich sein. | Durchmesser, Nahtlänge und erforderliche Betriebsart der Drehbewegung. |
| Reicht eine feste Höhe aus? | Die Höhe beeinflusst Körperhaltung, Zugang des Schweißbrenners und Bestückung der Spannvorrichtung. | Gewünschte Drehtischhöhe oder erforderliche Höhenverstellung. |
Wie funktioniert ein Schweißpositionierer?
In der Praxis hält der Schweißpositionierer das Werkstück auf einem Drehtisch, in einem Spannfutter oder in einer Spannvorrichtung und dreht oder neigt es anschließend, damit der Schweißer oder das Automatisierungssystem den Schweißstoß aus einer stabileren Position erreichen kann. Die Hauptfunktionen der Maschine sind Spannen, Drehen, Neigen und eine geregelte Geschwindigkeit. Bei der technischen Prüfung wird zunächst kontrolliert, ob diese Bewegungen unter der tatsächlichen zulässigen Nutzlast und Schwerpunktlage sicher ausgeführt werden können.Drehzahl, Rundnahtschweißen und Steuerung des Schweißverfahrens
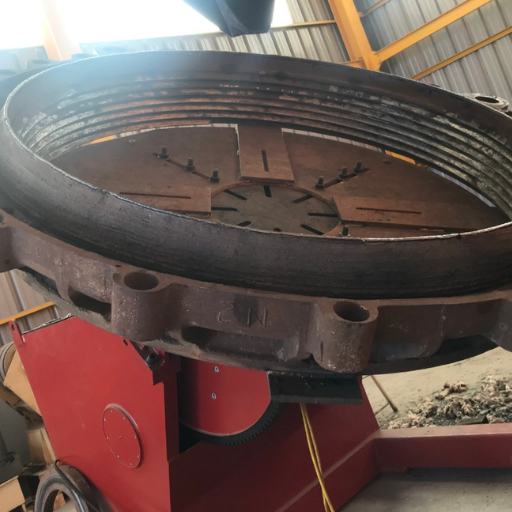 Für die Drehzahl gibt es keine Universallösung. Ein kleines Rohr, ein großer Flansch und ein breiter Behältermantel können eine ähnliche Drehtischdrehzahl aufweisen, obwohl sie sehr unterschiedliche Umfangsgeschwindigkeiten benötigen. Deshalb sollten Käufer fragen, ob der Antrieb unter der tatsächlichen Werkstücklast eine gleichmäßige Drehbewegung bei niedriger Drehzahl halten kann, und nicht nur, ob der Motor eine hohe Höchstdrehzahl erreicht.
Beim WIG-, MIG-, Unterpulver- oder automatischen Schweißen muss die Bewegung zum Verfahren passen. Der Bediener benötigt möglicherweise eine langsame kontinuierliche Drehbewegung, eine indexierte Drehbewegung oder einen manuellen Tippbetrieb. Die Schweißqualität hängt weiterhin vom Ausrichten und Zusammenbauen, von der Schweißstoßvorbereitung, dem Schutzgas, dem Strom, der Schweißgeschwindigkeit und der Zugänglichkeit ab; die Positionierung ist nur dann hilfreich, wenn sie dem Schweißer eine stabile Referenz bietet.
Prüfpunkt für Käufer
Fragen Sie nach dem nutzbaren niedrigen Drehzahlbereich unter Last und nicht nur nach der Motorleistung. Gespräche in der Fertigung über die Drehzahl von Schweißpositionierern führen häufig zur gleichen Erkenntnis: Eine gleichmäßige, langsame Drehbewegung passend zum Werkstückdurchmesser und Schweißverfahren ist wichtiger als die Höchstdrehzahl.
Kann ich einen Schweißpositionierer beim MIG-, Elektroden- und WIG-Schweißen einsetzen?
Häufig ja, doch die Eignung hängt von der Erdung, der Konstruktion der Spannvorrichtung, der Drehzahlregelung, dem Zugang zum Drehtisch und dem Wärmeeintrag ab. Bei WIG-Arbeiten können eine gleichmäßige Bewegung bei niedriger Drehzahl und der Winkel des Schweißbrenners besonders wichtig sein. Bei MIG- oder Unterpulverarbeiten können dagegen Einschaltdauer, Erdung, Schweißspritzer und Wiederholgenauigkeit der Spannvorrichtung stärker ins Gewicht fallen. Teilen Sie dem Lieferanten das Verfahren, den Strombereich, die Werkstückzeichnung und die Schweißfolge mit, bevor Sie die Maschine auswählen.Spannfutter, Spannvorrichtung und Werkstückgeometrie
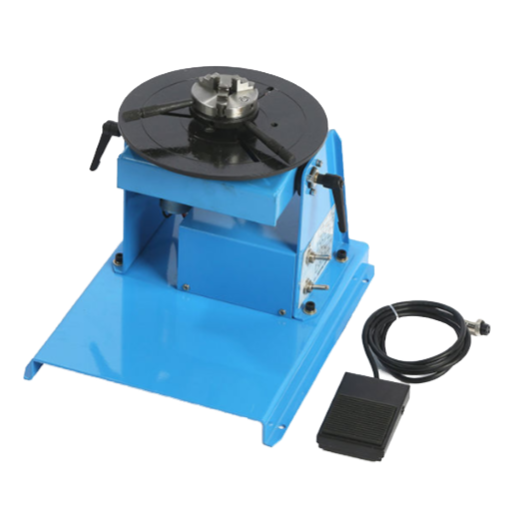 Verwenden Sie ein 3-Backenfutter, wenn das Werkstück rund ist und sicher gespannt werden kann. Rohrflansche, Ringe und kleinere rohrförmige Teile sind typische Beispiele. Schwere Schweißbaugruppen aus Blech, Behälterböden, Rahmen und außermittige Baugruppen benötigen möglicherweise stattdessen einen Drehtisch mit T-Nuten, eine kundenspezifische Spannvorrichtung, Positionierstifte oder eine angeschweißte Vorrichtungsplatte.
Eine ungeeignete Spannvorrichtung kann selbst einen hochwertigen Positionierer schwach erscheinen lassen. Wenn das Werkstück nicht plan aufliegt, die Spannpunkte das Bauteil verformen oder die Spannvorrichtung einen zu großen Versatz verursacht, kann die Maschine einer höheren Momentenbelastung ausgesetzt sein, als der Käufer erwartet hat. Im Schwermaschinenbau gehört die Konstruktion der Spannvorrichtung in die Anlagenplanung und darf nicht erst nachträglich in der Fertigung bedacht werden.
| Werkstückgeometrie | Voraussichtliche Spannmethode | Zu stellende Frage |
|---|---|---|
| Rohr oder Flansch | 3-Backenfutter oder Rohrspannvorrichtung | Welcher Spannbereich und welche Backenform passen zum Bauteil? |
| Schweißbaugruppe aus Kastenrahmen oder Halterung | Drehtisch mit T-Nuten und Vorrichtungsplatte | Wo liegt der Schwerpunkt nach dem Einspannen? |
| Behälterboden oder Mantelsegment | Kundenspezifische Abstützung, Schweißrollenbock oder Kombination mit einem Schweißmanipulator | Ist ein Schweißpositionierer oder Rollenbock das sicherere Hauptarbeitsmittel? |
Tisch-, Getriebe-Kipp-, Drehtisch-, Rollenbock- und Kompaktpositionierer: Welcher Typ passt?
Nicht jeder Schweißpositionierer ist eine Schwerlastmaschine, und nicht jede Schwerlastmaschine ist die richtige Wahl. Tischpositionierer eignen sich für kleine Bauteile und leichte Spannvorrichtungen. Bodenmontierte Drehtische eignen sich für schwerere runde Baugruppen. Getriebe-Kipp-Positionierer ermöglichen Neigung und Drehbewegung. Rollenböcke tragen zylindrische Werkstücke wie Rohre oder Behältersegmente, während Schweißmanipulatoren den Schweißbrenner oder Schweißkopf statt des Werkstücks bewegen. Die Auswahl sollte zuerst nach der Werkstückform, dann nach der Last und schließlich nach dem Verfahren erfolgen. Für einen langen Zylinder kann ein Rollenbock besser geeignet sein. Für ein kompaktes, aber schweres Bauteil kann ein Neige-Dreh-Positionierer erforderlich sein. Muss das Bauteil zu einem automatischen Schweißkopf ausgerichtet werden, müssen Schweißmanipulator und Schweißpositionierer möglicherweise als System zusammenarbeiten.Welche Arten von Schweißpositionierern gibt es?
Zu den gängigen Kategorien gehören bodenmontierte Drehtische, Tischpositionierer, Spindelstock-Reitstock-Systeme, Schweißsysteme mit Schweißmanipulator, Rohrrollenböcke und Neige-Dreh-Positionierer. Die Marktbezeichnungen überschneiden sich, daher sollten Sie die benötigte Bewegung beschreiben: ein rundes Bauteil drehen, eine schwere Schweißbaugruppe neigen, einen Rohrflansch halten oder die Bewegung mit einem automatischen Schweißkopf koordinieren.
Vorteile und Grenzen
Neige-Dreh-Positionierer
Am besten geeignet, wenn ein kompaktes, schweres Werkstück am Drehtisch kontrolliert geneigt und gedreht werden muss. Schwerpunkt und Versatz der Spannvorrichtung prüfen.
Schweißrollenbock
Ideal für lange zylindrische Bauteile, die über ihre gesamte Länge abgestützt werden müssen; für die Spannvorrichtung einer nicht runden Schweißbaugruppe ist er jedoch möglicherweise ungeeignet.
Produktivitätshinweise zu Schweißpositionierern für Rundnähte und zur Werkstückhandhabung
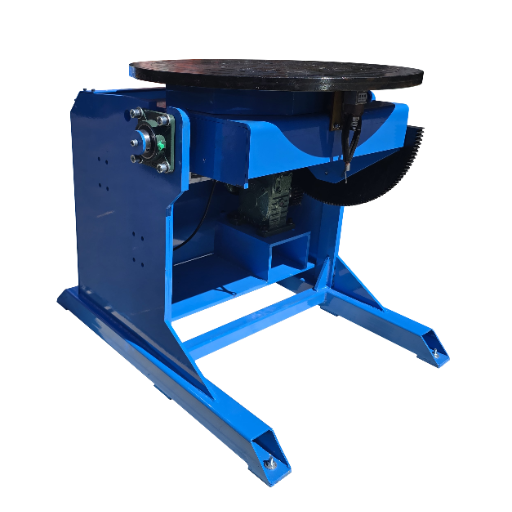 Die Terminologie von Käufern kann uneinheitlich sein, daher ist es hilfreich, übliche Katalogbezeichnungen in praktische Fertigungsentscheidungen zu übertragen. In Katalogen kann der rotierende Drehtisch als Schweißpositionierer-Drehtisch bezeichnet werden, womit in der Regel der Drehtisch eines Positionierers gemeint ist, auf dem ein Bauteil an Ort und Stelle gedreht wird. Schweißpositionierer für Rundnähte kommen zur Sprache, wenn eine gleichmäßige Drehbewegung für den Schweißnahtverlauf vorteilhaft ist, insbesondere bei runden Bauteilen, Rohrspools und Spannvorrichtungen für den Rohrleitungsbau.
Betrachten Sie Produktivität nicht als eine Zusage, die allein durch die Maschine erfüllt wird. Jede hochwertige Schweißnaht hängt weiterhin von der Schweißstoßvorbereitung, dem Schweißstrom, dem Ausrichten und Zusammenbauen, dem Schutzgas und der Prüfung ab. Die richtige Bewegung kann die Schweißqualität verbessern, indem sie den Schweißstoß besser zugänglich macht, doch Spannvorrichtung und Schweißverfahren müssen weiterhin zum Bauteil passen.
Vergleichen Sie bei industriellen Schweißprojekten jede Positioniererserie hinsichtlich Drehtischdurchmesser, fester Höhe, Optionen mit abgesenktem Mittelpunkt, Dreh- und Neigefunktionen sowie der Fähigkeit des Drehtischs, sich um 360 Grad zu drehen. Einige Neigetische weisen einen Neigungswinkel von 135° auf, während andere Konstruktionen auf eine einfache Positionierung von Überkopf- oder vertikalen Arbeiten in einen flacheren Winkelbereich ausgelegt sind. Kleinere Schweißbaugruppen können sich für kompakte Positionierer eignen; große und schwere Baugruppen erfordern in der Regel eine konservativere Lastprüfung.
Präzise Steuerung und Bedienkomfort gehören ebenso zur Werkstückhandhabung. Wenn der Betrieb die Effizienz ohne zusätzliche Risiken erhöhen möchte, sollte die Angebotsanfrage die Schweißaufgaben, die Spannmethode und den Transport des Werkstücks vom Kran, Rollenbock oder Schweißmanipulator zur Schweißstation beschreiben.
Momentenlast-Stufenmodell für die Auswahl eines Schwerlast-Schweißpositionierers
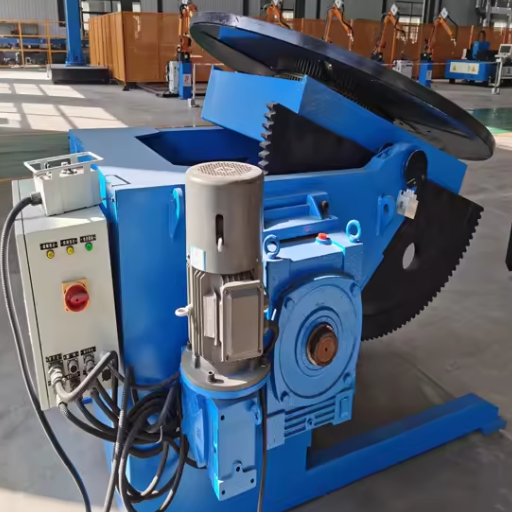 Verwenden Sie ein Momentenlast-Stufenmodell, um die Gespräche zur Angebotsanfrage zu strukturieren, statt lediglich über ein Formular einen Schwerlast-Schweißpositionierer anzufragen. Gehen Sie von den Bauteildaten zu den Bewegungsdaten über. Anhand dieser Angaben können Lieferanten Schweißpositionierer, Antrieb, Drehtisch, Spannvorrichtung und Steuerung dimensionieren.
| Schritt | Eingabe | Davon bestimmte Entscheidung |
|---|---|---|
| 1 | Werkstückgewicht | Grundklasse der zulässigen Nutzlast |
| 2 | Gewicht von Spannvorrichtung und Spannfutter | Tatsächlich getragene Masse |
| 3 | Schwerpunktabstand von der Drehtischfläche | Prüfung der Neigelast |
| 4 | Versatz zur Drehachse | Prüfung des Drehmoments |
| 5 | Erforderlicher Neigungsbereich | Auswahl von Getriebeneigung und Rahmen |
| 6 | Erforderliche Drehbewegung bei niedriger Drehzahl | Auswahl von Antrieb und Steuerung |
| 7 | Schweißverfahren und Strombereich | Prüfung von Erdung und Einschaltdauer |
| 8 | Sicherheitsanforderungen des Betriebs | Prüfung von Schutzeinrichtungen, Not-Halt und Zugänglichkeit |
| 9 | Künftige Bauteilfamilie | Ob für einen Einzelauftrag oder eine Roboterzelle für die Serienfertigung dimensioniert werden soll |
Angaben für die Angebotsanfrage vor der Preisanfrage für einen Schwerlast-Schweißpositionierer
Nützliche Angebotsanfragen sind kurz, aber konkret. Teilen Sie dem Lieferanten mit, was der Schweißpositionierer halten muss, wie geschweißt wird, wie das Werkstück gespannt wird und ob die Station eigenständig arbeitet oder an ein größeres Schweißsystem angebunden wird. Aubrik wurde 1999 als Wuxi ABK Machinery gegründet und ist auf Schweißausrüstung, CNC-Schneidmaschinen, Fertigungslinien für Windkrafttürme, Schweißlinien für H-Träger, Ausrüstung zum Rohrschweißen, Schleifmaschinen, Rollformmaschinen und Blechbiegemaschinen spezialisiert. Das Unternehmen gibt eine jährliche Kapazität von 1.000 Sätzen Schweißausrüstung und 200 Sätzen Schneidausrüstung, nach ISO9001 und CE zertifizierte Produkte, OEM-Service und eine kostenlose einjährige Garantie an. Die folgenden Beispielwerte sind keine Leistungsdaten von Aubrik-Modellen. Sie veranschaulichen das Format, in dem ein Käufer Zeichnungsdaten zur Prüfung an den Lieferanten senden kann. Ersetzen Sie jede Zahl durch die tatsächlichen Daten zu Werkstück, Spannvorrichtung, Stromversorgung und betrieblicher Abnahme, bevor Sie ein Angebot anfordern.| Feld der Angebotsanfrage | Beispielplatzhalter | Warum der Lieferant danach fragt |
|---|---|---|
| Werkstückmasse | 3.000 kg | Definiert die grundlegende Prüfung der zulässigen Nutzlast. |
| Masse von Spannvorrichtung und Spannfutter | 500 kg | Verhindert eine Unterdimensionierung aufgrund des nicht berücksichtigten Werkzeuggewichts. |
| Gesamte getragene Masse | 3.500 kg | Stellt sicher, dass bei der Prüfung des Lastdiagramms der vollständige Aufbau berücksichtigt wird. |
| Schwerpunktabstand von der Drehtischfläche | 450 mm | Zeigt das vom Bauteil erzeugte Neigemoment. |
| Versatz zur Drehachse | 300 mm | Zeigt die Drehmomentbelastung. |
| Werkstückabmessungen | 1.200 mm Durchmesser; 900 mm Arbeitshöhe | Prüft Zugang zum Drehtisch, Greifbereich und Platz für Schutzeinrichtungen. |
| Abmessungen der Vorrichtungsplatte | 1.500 mm × 1.500 mm | Prüft die Eignung von Drehtischgröße und Lochbild. |
| Schweißstrombereich | 250 A bis 600 A | Unterstützt die Prüfung von Erdung, Kabeln und Einschaltdauer. |
| Betriebliche Stromversorgung | 380 V, 50 Hz | Stimmt die Planung von Motor und Steuerungspaket aufeinander ab. |
| Bevorzugte Steuerspannung | 24 V oder 48 V | Hilft dem Lieferanten, die übliche Steuerungstechnik des Betriebs zu berücksichtigen. |
| Angeforderte Lastreserve | 20 % Reserve | Schafft technischen Spielraum für Abweichungen der Spannvorrichtung. |
| Abnahmekriterium für die Drehzahlstabilität | innerhalb von 5 % während der Probeschweißung | Macht aus „gleichmäßiger Drehbewegung“ eine überprüfbare Anforderung. |
| Vorgabe für den Abstand der Schutzeinrichtung | 200 mm Wartungszugang | Sorgt dafür, dass die Prüfung von Instandhaltungszugang und Quetschstellen berücksichtigt wird. |
| Prüfung der Erdungsleitung | betrieblicher Höchstwert von 600 A | Berücksichtigt Schweißstrom und Erdungspfad in derselben Prüfung. |
| Reichweite des Kabels der Handbedieneinheit | 5 m Bedienreichweite | Prüft, ob der Bedienpunkt zum Bestückungsbereich passt. |
| Reserve für künftige Spannvorrichtungen | 200 kg zusätzliche Werkzeuge | Berücksichtigt Wiederholaufträge, die eine schwerere Vorrichtungsplatte erfordern. |
| Reserve für den Schaltschrank | 1,5 kW Zusatzlast | Kennzeichnet zusätzliche Steuerungskomponenten, bevor das Layout festgelegt wird. |
| Beispiel für den Schichtbetrieb | 8 Stunden pro Schicht | Beschreibt die erwartete Nutzung, ohne eine feste Einschaltdauer zu behaupten. |
- Bauteilzeichnung oder Foto mit den Hauptabmessungen.
- Höchstgewicht von Werkstück und Spannvorrichtung.
- Schätzung des Schwerpunkts oder Layout der Spannvorrichtung.
- Erforderlicher Neigungsbereich, Drehtischhöhe und Betriebsart der Drehbewegung.
- Angebotene Verfahren: automatisches Schweißen, Roboterschweißen, Unterpulverschweißen, WIG und MIG/MAG.
- Betriebliche Stromversorgung, bevorzugte Steuerung, erforderliche Schutzeinrichtungen und Liefermarkt.
Prüfungen zu Abnahme, Schutzeinrichtungen und Bedienersicherheit
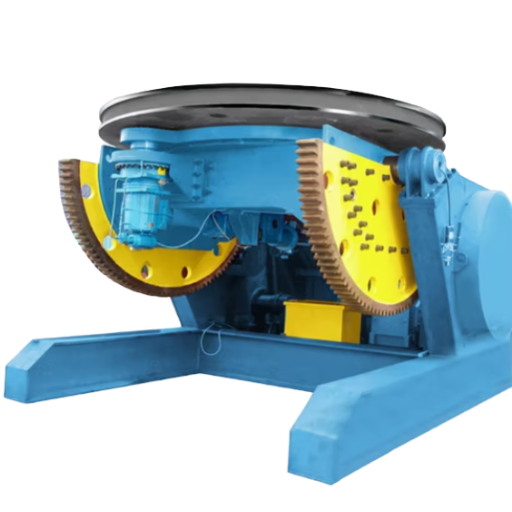 Bei der Sicherheitsprüfung sollte der Schweißpositionierer als rotierende Industriemaschine und nicht nur als Schweißzubehör behandelt werden. OSHA 1910.212 behandelt Maschinengefahren wie Gefahrenstellen im Arbeitsbereich, Einzugsstellen, rotierende Teile, umherfliegende Späne und Funken. Diese Formulierung ist relevant, wenn sich ein Drehtisch, Spannfutter oder eine Spannvorrichtung in der Nähe eines Bedieners dreht.
Gefahren beim Schweißen sind nicht nur mechanischer Art. OSHA 1926.353 beschreibt die Belüftung beim Schweißen, Schneiden und Erwärmen, einschließlich nahe am Arbeitsbereich angeordneter lokaler Absaughauben, damit Dämpfe und Rauch direkt an der Quelle entfernt werden. Wenn ein Schweißpositionierer den Ort der Schweißung verändert, muss die Schweißrauchabsaugung möglicherweise mitgeführt werden.
Qualitätskontrollen sollten ebenfalls dokumentiert werden. ISO 3834-1:2021 legt den Rahmen für die Auswahl der Stufen von Qualitätsanforderungen beim Schmelzschweißen metallischer Werkstoffe fest und gilt für die Fertigung in Werkstätten sowie auf Baustellen. Für Arbeiten im Stahlbau bietet die Seite zur Stahlbau-Schweißnorm AWS D1.1/D1.1M:2025 eine nützliche Orientierung, wenn Käufer gemeinsam mit ihrem Schweißingenieur den normativen Kontext klären müssen.
Abnahmecheckliste
- Annahmen zu zulässiger Nutzlast, Spannvorrichtung und Schwerpunkt anhand des freigegebenen Lastdiagramms des Lieferanten bestätigen.
- Not-Halt, Handbedieneinheit, Erdungspfad und kontrollierte Bewegung vor dem Schweißen in der Produktion prüfen.
- Schutzeinrichtungen an rotierenden Teilen, Quetschstellen und Drehtischkante prüfen.
- Belüftung und Schweißrauchabsaugung vor Arbeitsbeginn oder nach dem Drehen des Bauteils prüfen.
- Beobachtungen bei der Abnahme in der Dokumentation zur Schweißqualität des Betriebs festhalten.
Was sich verändert: automatisiertes Schweißen, Roboterzellen und Positioniertechnik
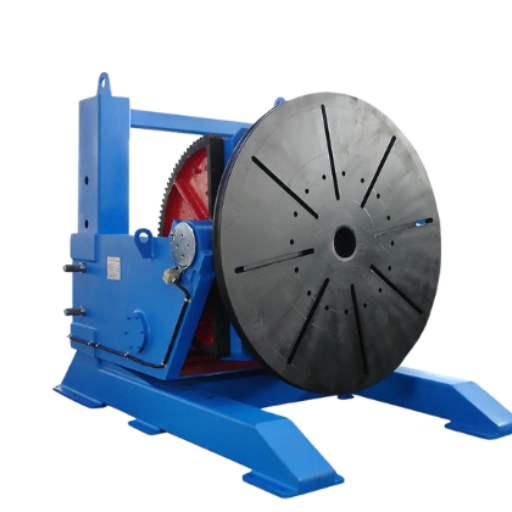 Heavy-Duty-Positionierungsgeräte werden zunehmend als Teil einer Schweißzelle und nicht als eigenständiger Tisch diskutiert. Käufer können mit dem manuellen Schweißen beginnen und später automatisches Schweißen, Roboterschweißen oder einen Manipulator hinzufügen. Die praktische Planungsfrage lautet nicht “Werdet dieser Positionierer eines Tages mit Robotern zusammenarbeiten?”“ Es heißt ”Welche Signale, Erdung, Wiederholbarkeit der Vorrichtungen und Zugangshülle würde eine zukünftige Zelle erfordern?”
Auch die Ergonomie gehört in die Entscheidung. CCOHS nennt ungünstige Körperhaltungen, statische Positionen und kontinuierliche Kraftausübung als Risikofaktoren beim Schweißen und empfiehlt, das zu schweißende Bauteil nach Möglichkeit so flach wie möglich zwischen Taillen- und Ellenbogenhöhe zu positionieren. Ein Schweißpositionierer kann Schulung, Schutzeinrichtungen oder Belüftung nicht ersetzen, aber er kann das Werkstück in einen günstigeren Arbeitsbereich bringen, wenn Werkstück und Spannvorrichtung richtig dimensioniert sind.
Behaupten Sie keinen zahlenmäßigen Automatisierungstrend ohne eine glaubwürdige Quelle für genau diese Anlagenklasse. Nutzen Sie stattdessen eine praktische Planungsregel: Wenn der Betrieb mit Wiederholaufträgen, dokumentierten Bauteilfamilien oder künftigem Roboterschweißen rechnet, sollte die Automatisierungsfähigkeit bereits jetzt in der Angebotsanfrage definiert werden. Dazu können eine Handbedieneinheit, wiederholgenaue Aufnahmepunkte, eine stabile Drehbewegung bei niedriger Drehzahl, Schnittstellenanforderungen und Reservekapazität für die nächste Werkstückfamilie gehören.
Weitere Ressourcen von Aubrik
Nutzen Sie diese Seiten, um Auswahlrecherche, Produktprüfung und die Auswahl ergänzender Ausrüstung getrennt zu behandeln, bevor Sie eine Angebotsanfrage senden.
- Technische Daten der Schwerlast-Schweißpositionierer
- Aubrik-Produktkategorie Schweißpositionierer
- Leitfaden zu Schweißpositionierern für Rundnähte
- Auswahlleitfaden für Schweißdrehtische
- Leitfaden zu Schweißpositionierern für Rohre
- Vergleich von Schweißpositionierern und Schweißdrehtischen
- Leitfaden zu Rohrrollenböcken zum Schweißen
- Leitfaden zu Schweißrollenböcken und Behälterdrehvorrichtungen
Über diesen Auswahlleitfaden
Dieser Leitfaden konzentriert sich auf die Auswahl vor der Angebotsanfrage für Käufer von Schwerlast-Schweißpositionierern. Er verwendet die von Aubrik bereitgestellten Unternehmensangaben, öffentlich zugängliche Quellen zur Sicherheit und Schweißqualität sowie eine käuferseitige Entscheidungslogik. Die genaue Modelldimensionierung sollte stets anhand der Werkstückzeichnung, des Plans der Spannvorrichtung und des Lastdiagramms des Lieferanten bestätigt werden.
FAQ
F: Wofür wird ein Schwerlast-Schweißpositionierer eingesetzt?
Antwort anzeigen
Er hält, dreht oder neigt große Werkstücke, damit der Schweißstoß aus einer sichereren und stabileren Position erreicht werden kann. Typische Einsatzbereiche sind Schwermaschinenbau, Druckbehälterbau, Rohr- und Flanscharbeiten, Fertigung von Windkrafttürmen, Schiffbau und Schweißen im Stahlbau. In vielen Betrieben besteht der praktische Vorteil darin, dass der Kran seltener neu angesetzt werden muss und der Schweißer einen Schweißstoßwinkel wiederholen kann.
F: Wie berechne ich die Tragfähigkeit eines Schweißpositionierers?
Antwort anzeigen
Beginnen Sie mit dem Gewicht des Werkstücks und addieren Sie dann das Gewicht der Spannvorrichtung, des Spannfutters und der temporären Abstützungen sowie den Versatz des Schwerpunkts. Übermitteln Sie diese Werte dem Lieferanten, damit Kipp- und Drehlast anhand der freigegebenen Lasttabelle geprüft werden können.
F: Was ist der Unterschied zwischen einem Schweißpositionierer und einem Schweißrollenbock?
Antwort anzeigen
Schweißpositionierer halten das Werkstück auf einem Drehtisch, in einem Spannfutter oder in einer Spannvorrichtung und können es kippen und drehen. Rollenböcke stützen zylindrische Werkstücke wie Rohre oder Behältersegmente auf angetriebenen oder mitlaufenden Rollen ab. Manche Fertigungslinien nutzen beide Vorrichtungen, wenn eine Teilefamilie sowohl die Abstützung runder Bauteile als auch die Positionierung auf einem feststehenden Drehtisch erfordert.
F: Benötige ich zum Schweißen von Rohren oder Flanschen ein 3-Backenfutter?
Antwort anzeigen
Verwenden Sie ein 3-Backenfutter für runde Bauteile, die sicher gespannt und ohne Verformung gelöst werden können. Es wird häufig für Rohrflansche, Ringe und kurze zylindrische Bauteile eingesetzt. Größere, außermittige oder unregelmäßige Schweißbaugruppen können einen T-Nuten-Aufspanntisch, eine Vorrichtungsplatte, Positionierstifte oder kundenspezifische Spannelemente erfordern, damit der tatsächliche Kraftfluss über die Spannvorrichtung übertragen wird.
F: Welchen Drehzahlbereich sollte ein Schweißpositionierer haben?
Antwort anzeigen
Es gibt keine Drehzahl, die für alle Anwendungen geeignet ist. Die Wahl der Drehzahl hängt vom Durchmesser, vom Schweißverfahren, von der Verfahrgeschwindigkeit und vom gewünschten Nahtprofil ab.
F: Kann ein Schweißpositionierer zum Roboterschweißen eingesetzt werden?
Antwort anzeigen
Ja, sofern Schweißpositionierer, Spannvorrichtung, Steuerung, Erdung, zugänglicher Arbeitsbereich und Schnittstelle zur Roboterzelle für diesen Einsatz ausgelegt sind. Käufer, die künftig eine Roboterzelle einsetzen möchten, sollten dies bereits in der RFQ-Phase angeben, damit Leistungsreserven, Signalzugriff und Wiederholgenauigkeit der Spannvorrichtung vor dem Bau der Ausrüstung geklärt werden.
F: Was sollte ich vor der Abnahme eines Schwerlast-Schweißpositionierers prüfen?
Antwort anzeigen
Prüfen Sie die Lastannahmen, die sichere Befestigung der Spannvorrichtung, die Schwerpunktdaten, den Not-Halt, die Erdung, die kontrollierte Bewegung, die Schutzeinrichtungen, die Position der Lüftung und die Schweißqualitätsakte des Betriebs.
Literaturangaben und Quellen
- OSHA 1910.212: Allgemeine Anforderungen an alle Maschinen
- OSHA 1926.353: Lüftung und Schutz beim Schweißen, Schneiden und Erhitzen
- OSHA 1910 Unterabschnitt Q: Schweißen, Schneiden und Hartlöten
- ISO 3834-1:2021 Qualitätsanforderungen für das Schmelzschweißen
- AWS D1.1/D1.1M:2025 Regelwerk für das Schweißen im Stahlbau – Stahl
- CCOHS-Leitfaden zur Ergonomie beim Schweißen



