Nehmen Sie Kontakt mit der Aubrik Company auf

Wir bieten Fertigungslinien für geschweißte Stahlprofile an. Dieser Leitfaden hilft Ihnen, bereits vorausgewählte Anlagenangebote zu vergleichen. Ausgehend von Trägerzeichnungen und dem Produktionsmix sollten Sie Lösungen wie eine nachgerüstete Schweißstation, eine 3-in-1-Anlage oder eine Linie mit getrennten Stationen in Betracht ziehen. Analysieren Sie den gesamten Prozess von der Blechvorbereitung bis zum abgenommenen Träger und vergleichen Sie anschließend die Kosten.
Aubriks H-Träger-Fertigungslinie bündelt Montage, Schweißen und nachgelagerte Anlagen in einem gemeinsamen Beschaffungsvorhaben. Dieser Leitfaden zeigt, wie Sie die Grenzen der einzelnen Stationen abgleichen, die Schweißzeit berechnen und einen Probebetrieb festlegen, dessen Ergebnisse Ihre Produktions-, Finanz- und Qualitätsteams gleichermaßen nutzen können.
Was eine H-Träger-Fertigungsmaschine tatsächlich umfasst
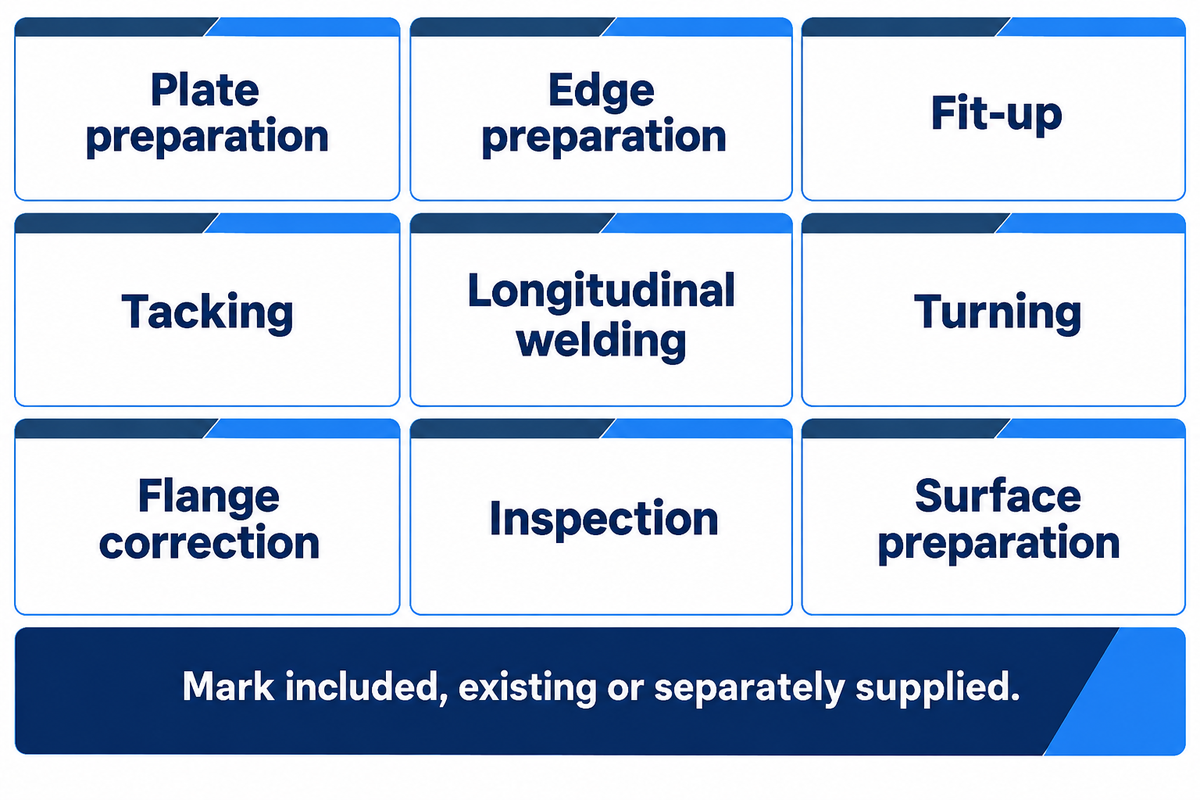
Die Fertigung eines geschweißten H-Trägers umfasst fünf Hauptschritte: Blechvorbereitung, Ausrichten und Zusammenbauen, Längsnahtschweißen, Maßkorrektur und Prüfung. Der Werkstücktransport verbindet diese Schritte. Eine vollständige H-Träger-Fertigungslinie muss diese Funktionen abdecken. Eine Maschine kann mehrere Schritte vereinen, und möglicherweise ist ein Teil der Anlagen in Ihrer Werkstatt bereits vorhanden.
Wofür wird eine H-Träger-Schweißmaschine eingesetzt?
Eine H-Träger-Schweißmaschine verbindet Steg und Flansche eines zusammengebauten H-Trägers entlang der vorgegebenen Schweißnähte. Sie formt keinen warmen Knüppel zu einem Träger. Die Zeichnung legt das Schweißverfahren und die Anforderungen an die Verbindung fest. Die Schweißanlage muss die Baugruppe zuverlässig spannen und bearbeiten.
Laut dem Leitfaden der American Welding Society zum Unterpulverschweißen sind Stromquelle und Drahtvorschub sowie die Anlagen zur Flussmittelzufuhr und zum Verfahren wesentliche Bestandteile des Schweißprozesses. Bei langen Nähten in Trägerschweißlinien sind dies separate Beschaffungspositionen, auch wenn der Anbieter das Paket als automatische Schweißmaschine bezeichnet.
| Arbeitsgang | Anlage oder Schnittstelle | Festlegung des Beschaffungsumfangs |
|---|---|---|
| Blechvorbereitung | CNC-Schneidanlagen und Kantenbearbeitung | Blechabmessungen, Schnittqualität und Werkstoffgüte bestätigen. |
| Kantenbearbeitung | Kantenfräsmaschine, sofern für die Verbindung erforderlich | Kaufen Sie keine Fräsmaschine allein deshalb, weil sie in einem Anlagenschema aufgeführt ist. |
| Ausrichten und Zusammenbauen | H-Träger-Montagemaschine | Die Abmessungen von Steg und Flanschen müssen passen. |
| Heften | Anordnung zum Heftschweißen der Baugruppe | Klären Sie, wer das freigegebene Heftschweißverfahren bereitstellt. |
| Längsnahtschweißen | Portal- oder Auslegerschweißmaschine | Legen Sie den Zugang zu den Nähten und die Zahl der gleichzeitig arbeitenden Schweißköpfe fest. |
| Wenden | Wendevorrichtung und Förderanlage | Legen Sie Tragfähigkeit, Auflagen und Bedienerverantwortung fest. |
| Flanschrichten | H-Träger-Richtmaschine | Berücksichtigen Sie Flanschdicke und Stahlgüte gemeinsam. |
| Prüfung | Maßprüfung und Schweißnahtprüfung | Legen Sie die vertraglichen Abnahmeanforderungen fest. |
| Oberflächenvorbereitung | Strahlanlage, falls erforderlich | Trennen Sie die Oberflächenvorbereitung von der Schweißnahtabnahme. |
Für das CNC-Schneiden kommen Brennschneid-, Plasmaschneid- oder Laserschneidanlagen infrage, die zum Blech und zur erforderlichen Kantenvorbereitung passen. Eine für dünne Bleche ausgelegte Schneidanlage kann für dicke Stahlbleche außerhalb ihres nutzbaren Bereichs liegen. Richten Sie die Auswahl nach dem Eingangsbogensortiment und nicht allein nach dem größten Fertigträger aus.
3-in-1-Anlage oder separate H-Träger-Schweißmaschinen?
Drei praxisnahe Anlagenkonfigurationen decken den Großteil der Beschaffungsfälle ab: eine zusätzliche Schweißstation in der bestehenden Anlage, eine integrierte Einheit für Montage und Richten oder eine Linie mit getrennten Funktionen. Die Konfiguration sollte den Arbeitsschritt verbessern, der den Ausstoß Ihrer H-Träger-Fertigung bereits begrenzt, und sowohl für die größten als auch für die kleinsten geplanten Profile geeignet sein.
| Konfiguration | Geeignete Ausgangssituation | Zu lösender Engpass |
|---|---|---|
| Eigenständige Nachrüstung | Blechvorbereitung und Ausrichten und Zusammenbauen funktionieren bereits gut | Die vorhandene Fördertechnik muss die zusätzliche Schweißstation versorgen. |
| Integrierte 3-in-1-Anlage | Wiederkehrende Profile können denselben Ablauf für Montage, Schweißen und Richten nutzen | Alle kombinierten Funktionen müssen für dasselbe Profil und dieselbe Güte geeignet sein. |
| Linie mit getrennten Stationen | Unterschiedliche Arbeitsgänge müssen unabhängig voneinander eingeplant werden | Förderstrecken, Puffer und Stellfläche sind Teil der Kapazitätsplanung. |
Eine integrierte Anlage zum Montieren und Schweißen von H-Trägern reduziert die Werkstücktransporte zwischen den kombinierten Schweiß- und Richtvorgängen. Getrennte Funktionen ermöglichen es, das nächste Werkstück an der Montagemaschine vorzubereiten, während an anderer Stelle geschweißt wird, sofern ausreichend Puffer und Werkstücktransport für die parallelen Abläufe vorhanden sind. Vergleichen Sie Produktivität und hohe Effizienz anhand des abgenommenen Ausstoßes aus Ihrem Produktionsmix.
Nehmen wir an, eine Werkstatt verfügt bereits über ein brauchbares Maschinenbett zum Ausrichten und Zusammenbauen sowie über ausreichende Blechschneidkapazität. In diesem Beschaffungsfall bildet sich der Rückstau beim Längsnahtschweißen, während die Blechvorbereitung warten muss, bis die Schweißbucht frei wird. Ziel ist eine höhere Schweißeffizienz. Bevor der Betreiber den gesamten Fertigungsablauf ersetzt, sollte er eine eigenständige Portalschweißmaschine erproben. Wenn dagegen wiederholtes Umspannen und Krantransporte die Schichtzeit beanspruchen, kann eine Integration den tatsächlichen Verlust verringern. Eine Wirtschaftlichkeitsbewertung sollte vorhandene Anlagen, Änderungen beim Werkstücktransport und die Unterbrechungen während der Installation berücksichtigen. Eine komplette Linie zu kaufen, um einen einzigen Schweißrückstau zu beseitigen, kann dazu führen, dass brauchbare Anlagen ungenutzt bleiben, ohne das Transportproblem zu lösen.
Aubriks Auswahlhilfe für H-Träger-Fertigungslinien kann bei der Layoutplanung helfen. Sean Morans Artikel aus dem Jahr 2011 zum Unterpulverschweißen von Stahlbauprofilen erläutert verschiedene Systeme und ihren Bezug zu unterschiedlichen Trägerausrichtungen. Beschreibungen von H-Träger-Schweißlinien sind weiterhin relevant; historische Leistungsbeispiele sind jedoch keine Prognose für eine neue Installation.
Steghöhe, Flansch und Trägerlänge abgleichen
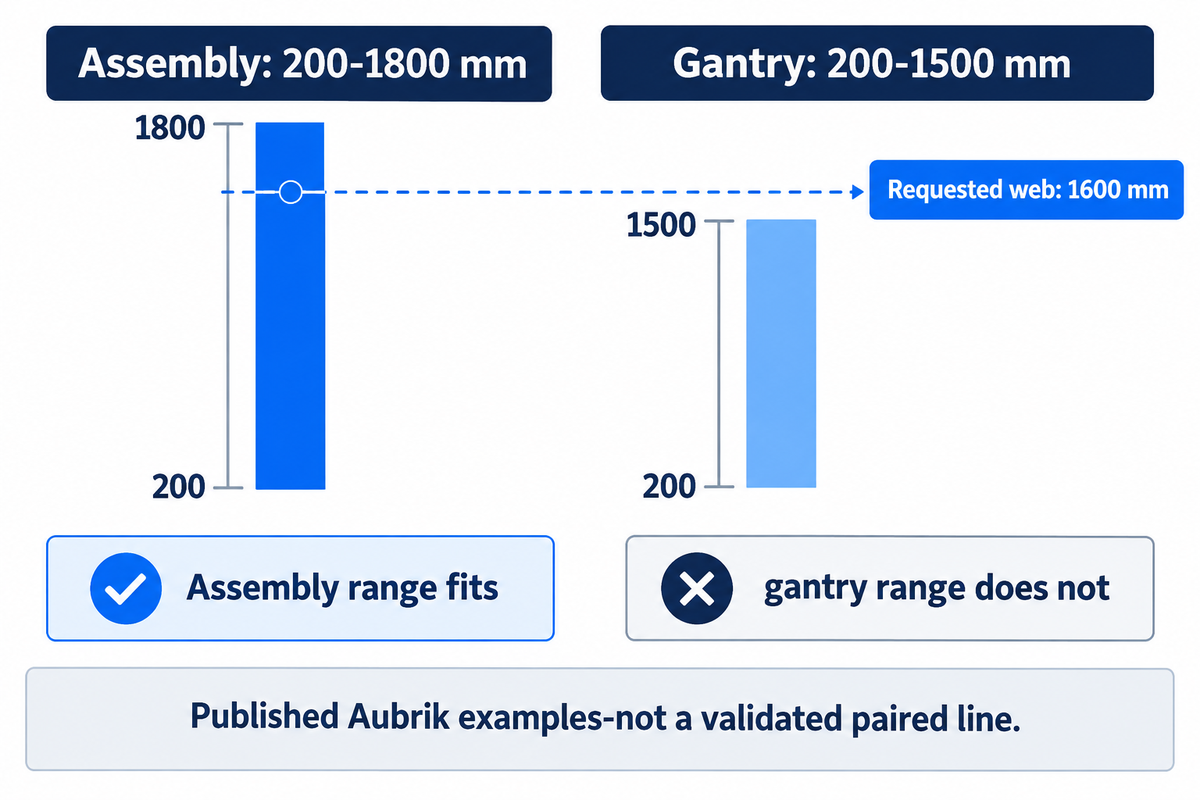
Aubrik gibt für die Montagemaschine AUB-HB2000 eine Steghöhe von 200-1800 mm und für das Portal AM-HG4000 eine Steghöhe von 200-1500 mm an. Die Kombination muss daher für jede Station einzeln abgeglichen werden. Wenn eine Montagestation ein Trägerprofil aufnehmen kann, heißt das nicht, dass auch die nachgelagerte Schweißstation für diesen Träger geeignet ist.
| Veröffentlichter Parameter | Montage AUB-HB2000 | Portal-Schweißanlage AM-HG4000 |
|---|---|---|
| Steghöhe | 200–1800 mm | 200–1500 mm |
| Flanschbreite | 200–800 mm | 200–800 mm |
| Trägerlänge | 4000–15000 mm | 2000–12000 mm |
| Verfahrgeschwindigkeit | Montagevorschub 0,5–5,5 m/min | Schweißgeschwindigkeit 300–600 mm/min |
Diese Werte stammen aus den Spezifikationen der H-Träger-Montagemaschine und den Spezifikationen der Portalschweißanlage. Vorschubgeschwindigkeit und Schweißgeschwindigkeit beschreiben unterschiedliche Arbeitsgänge. Die maximalen Höhen, Dicken und Längen müssen außerdem für ein gemeinsames Werkstück bestätigt werden, einschließlich Gewicht und Stahlgüte.
Betrachten Sie ein Angebot für einen 1600 mm hohen Steg und einen 12 m langen Träger. Die Steghöhe liegt innerhalb des veröffentlichten Bereichs des kleineren Montagetyps, überschreitet aber die Grenze von 1500 mm des Beispielportals. Vor einem sinnvollen Preisvergleich ist ein größeres Portal oder eine andere dokumentierte Konfiguration erforderlich. Eine geringere Steghöhe am Vorführstück des Anbieters würde die Abweichung verschleiern. Legen Sie der Anfrage für den Probebetrieb die Originalzeichnung bei, einschließlich Flanschdicke, Stegdicke und etwaiger Verjüngung, damit der Anbieter ein Beispiel aus der passenden Profilfamilie vorführt. Das Qualitätsteam sollte die gemessene Fertigteilgeometrie und die Einstellungen der dafür eingesetzten Anlage dokumentieren.
Bei H-Trägern für den Schwerlastbereich muss die Richtkapazität neben der Dicke auch für die betreffende Werkstofffestigkeit angegeben werden. Kohlenstoffstahl ist eine allgemeine Bezeichnung und keine gütespezifische Grenze für das Richten. Nutzen Sie den Prüfer für H-Träger-Tragfähigkeit und Normen, um Ihre Fragen vorzubereiten, und nehmen Sie die freigegebene Zeichnung sowie den zugehörigen Anlagenplan des Anbieters in die Bestellung auf.
Schweißgeschwindigkeit in eine Schweißzeit pro Träger umrechnen
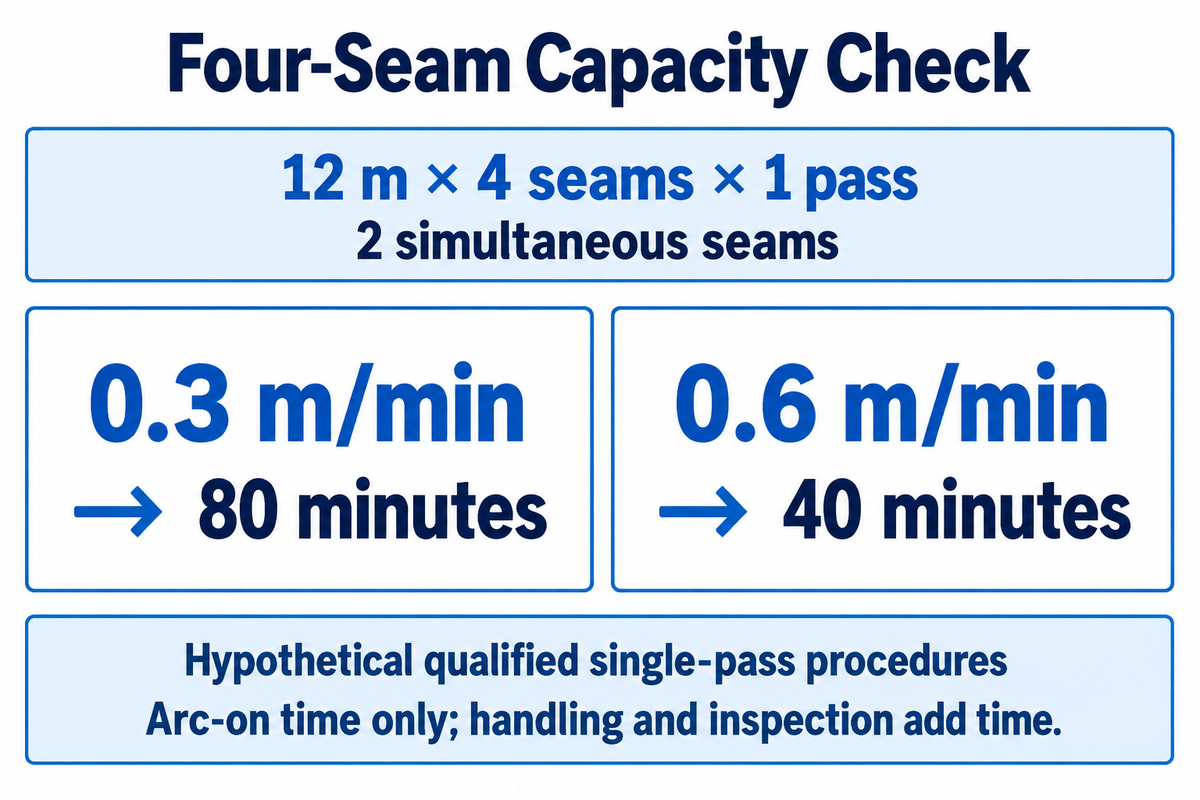
Bei einem 12 Meter langen Träger mit 4 Längsnähten, 2 Schweißköpfen, die gleichzeitig an verschiedenen Nähten arbeiten, und 1 Lage pro Naht beträgt die berechnete Lichtbogenzeit 80 Minuten bei 0,3 m/min oder 40 Minuten bei 0,6 m/min. Für jede Geschwindigkeit muss zunächst ein eigenes qualifiziertes Verfahren vorliegen, das dieselben Zeichnungsanforderungen erfüllt.
Dies wird als Viernaht-Kapazitätsprüfung bezeichnet. Zu den Eingaben gehören Trägerlänge, Nahtzahl, Lagenzahl pro Naht und die Zahl unabhängig arbeitender Schweißköpfe. Das Beispiel setzt durchgehende Schweißlagen gleicher Länge voraus. Zwei Schweißdrähte, die dieselbe Naht bearbeiten, bedeuten nicht, dass 2 Nähte gleichzeitig fertiggestellt werden.
Viernaht-Kapazitätsprüfung
Lichtbogenzeit = Trägerlänge × Nahtzahl × Lagen pro Naht ÷ (gleichzeitig geschweißte Nähte × Schweißgeschwindigkeit).
Bei 0,3 m/min: 12 × 4 × 1 ÷ (2 × 0.3) = 80 Minuten.
Bei 0,6 m/min: 12 × 4 × 1 ÷ (2 × 0.6) = 40 Minuten.
Die Eingaben beschreiben hypothetische qualifizierte Einlagenverfahren. Sie belegen nicht, dass eine der beiden Geschwindigkeiten die erforderliche Schweißnaht an Ihrem Träger erzeugt.
Der veröffentlichte Geschwindigkeitsbereich des Portals von 300–600 mm/min entspricht 0,3–0,6 m/min. Aus der Schweißgeschwindigkeit allein lassen sich weder Nahtgröße noch Qualität ableiten. Wie der AWS-Leitfaden erläutert, spielen auch Strom, Spannung, Drahtvorschub und Zusatzwerkstoffe eine Rolle. Zusätzliche Lagen erhöhen die erforderliche Lichtbogenzeit. Weitere Arbeitsschritte wie Beladen, Wenden, Reinigen und Prüfen verlängern die Gesamtzeit.
Meyer und Koltz erläutern in ihrer Erklärung zur Schweißproduktion aus dem Jahr 2023 den Unterschied zwischen Lichtbogenzeit, abgeschiedenem Schweißgut und Arbeitsstunden pro Produktionseinheit. Deshalb sollte eine automatische H-Träger-Schweißlinie anhand von Zeitstempeln und nicht allein anhand der Schweißgeschwindigkeit bewertet werden.
| Phase | Aufzuzeichnender Messwert | Welche Entscheidung der Messwert unterstützt |
|---|---|---|
| Blechschneiden | Fertige Bleche pro geplanter Stunde | Ob die CNC-Schneidanlage die Schweißlinie versorgen kann. |
| Bereitstellung der Bleche | Wartezeit in Minuten vor dem Ausrichten und Zusammenbauen | Ob die Verfügbarkeit des Krans die Materialzufuhr begrenzt. |
| Montage | Minuten vom Beginn bis zum Abschluss des Heftschweißens | Ob sich beim Ausrichten und Zusammenbauen der nächste Rückstau bildet. |
| Flussmittel- und Drahteinrichtung | Rüstzeit in Minuten pro Wechsel | Ob kurze Chargen nutzbare Schweißzeit kosten. |
| Erste Schweißposition | Qualifizierte Lichtbogenzeit in Minuten | Ob das Verfahren mit dem berechneten Ablauf übereinstimmt. |
| Wenden | Zeit vom letzten Erlöschen des Lichtbogens bis zur nächsten Schweißposition | Ob der Werkstücktransport den Zeitgewinn durch eine schnellere Schweißlage zunichtemacht. |
| Verbleibende Nähte | Lagenzahl und Lichtbogenzeit | Ob alle 4 Nähte berücksichtigt wurden. |
| Richten | Zeit fürs Richten und erneute Prüfen | Ob die Korrektur den abgenommenen Ausstoß begrenzt. |
| Freigabe | Abgenommene Träger pro geplanter Schicht | Ob die Produktionseffizienz auch nach Prüfung und Nacharbeit erhalten bleibt. |
Wie viele Bediener werden für CNC-Blechschneiden, H-Träger-Montage, Unterpulverschweißen und Richten benötigt?
Die Personalplanung sollte sich nach gleichzeitig anfallenden Aufgaben und einer sicheren Besetzung richten, statt für jede Linie dieselbe Bedienerzahl anzusetzen. Erfassen Sie beim zeitlich erfassten Probebetrieb, wer belädt, das Schweißen steuert, Träger wendet, Maße prüft und Zusatzwerkstoffe handhabt. Wenn zwei Aufgaben gleichzeitig denselben Kranbediener erfordern, müssen Sie Wartezeit einplanen oder die Personalplanung ändern. Der Schätzer für Arbeitsaufwand und Durchsatz ist ein Ausgangspunkt. Die tatsächlichen Eingabewerte liefert ein Produktionsversuch.
Angebote für H-Träger-Fertigungslinien vergleichen
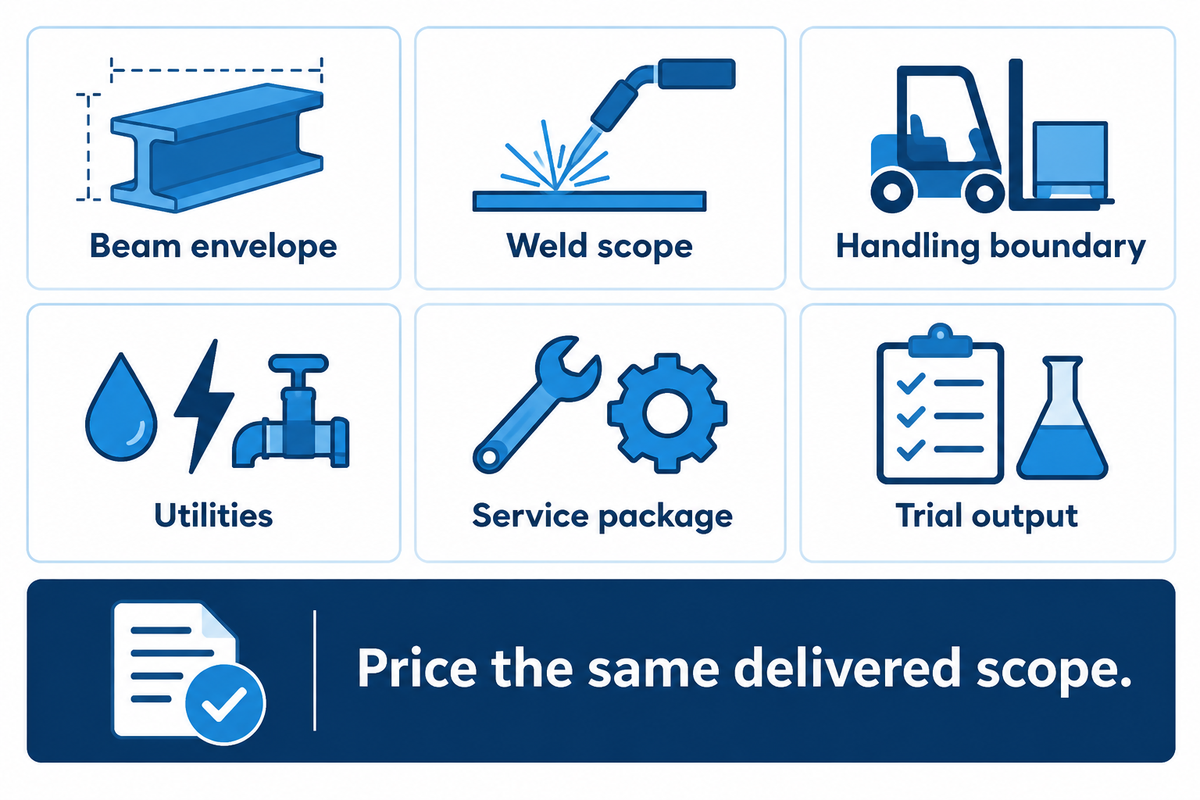
Bei der Bewertung von Angeboten anhand eines Abnahmeplans und eines klar abgegrenzten Anlagenumfangs kann ein niedriger Schweißmaschinenpreis den Schlitten einschließen, während ein anderes Angebot nur Stromquelle und Installation umfasst. Der Einkauf sollte denselben Lieferumfang zugrunde legen, bevor die Finanzabteilung die Amortisation oder die Werksleitung den zugesagten Ausstoß vergleicht. Für Stahlbauhersteller ist der abgenommene Ausstoß der aussagekräftige Vergleichswert.
Führen Sie Schweißstromquellen getrennt von den Portal-Antrieben auf. Listen Sie Flussmittelrückgewinnung, Förderanlagen, Wendevorrichtungen, Richtrollen, Ersatzverbrauchsmaterial, Fracht und Inbetriebnahme separat. Wenn der Kunde eine vorbereitete Oberfläche benötigt, nehmen Sie die ausgewählte Strahlanlage und ihre Absaugung als separates Paket für die Endbearbeitung auf.
| Parameter | Empfohlener Bereich / Eintrag | Bedeutung | Prüfung |
|---|---|---|---|
| Trägerabmessungen | Zeichnungen für Mindest-, Regel- und Höchstmaße | Macht nicht zusammenpassende Stationen sichtbar | Abmessungen, Güte und Masse beifügen. |
| Schweißumfang | Schweißnahtgrößen und Lagenplan laut Zeichnung | Bestimmt Zeit und Abnahme | Qualifiziertes Verfahren und Probebetrieb prüfen. |
| Abgrenzung des Werkstücktransports | Vom Beladen bis zur Freigabe des Trägers | Ermöglicht den Angebotsvergleich | Verantwortlichkeiten des Anbieters und des Käufers kennzeichnen. |
| Versorgung | Vollständige Übersicht der angeschlossenen Verbraucher | Verhindert Lücken bei der Installation | Antriebe, Schweißtechnik und Zusatzanlagen getrennt aufführen. |
| Servicepaket | Benannte Ersatzteile und Reaktionszeiten | Ermöglicht eine konkrete Stillstandsplanung | Teilenummern und schriftlichen Leistungsumfang anfordern. |
| Ergebnis des Probebetriebs | Abgenommene Träger und aufgezeichneter Zyklus | Verknüpft den Preis mit der nutzbaren Kapazität | Den vereinbarten repräsentativen Produktionsmix zeitlich erfassen. |
Für einen Finanzvergleich teilen Sie den Aufpreis der Anlage durch die bestätigte monatliche Nettoeinsparung, um die einfache Amortisationszeit zu schätzen. Der Aufpreis hängt von der Spezifikation ab; fordern Sie vergleichbare Angebote an. Berücksichtigen Sie zusätzlich Wartung, Finanzierung und Umrüstungen, bevor Sie die erzielbare Nettoeinsparung ansetzen. Ein Angebot mit schnellerem Schweißkopf bringt keinen Kapazitätsvorteil für diese Berechnung, wenn der abgenommene Ausstoß gleich bleibt.
Schweißqualität und Richten vor dem Versand prüfen
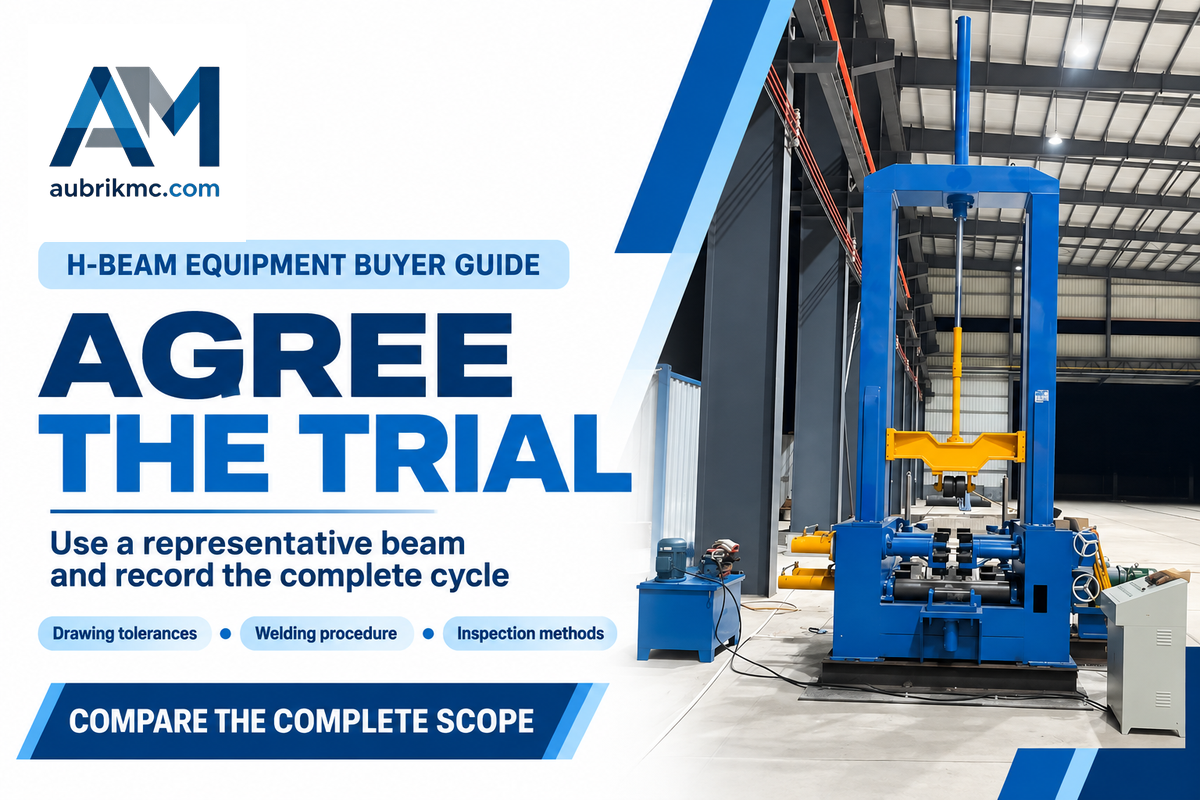
Bei einem erfolgreichen Werkserprobungslauf entstehen die erforderliche Schweißnaht und Fertigteilgeometrie an einem repräsentativen Träger, und der vollständige Betriebszyklus wird erfasst. Vereinbaren Sie vor dem Werkserprobungslauf die Prüfpunkte, darunter Zeichnungstoleranzen, Schweißverfahren, Prüfmethoden und Zuständigkeiten für Korrekturen. Diese Abnahmebedingungen sind für das Qualitätsteam ebenso wichtig wie die Anlagenliste für den Einkauf.
Die Prüfleitlinien des American Institute of Steel Construction weisen darauf hin, dass die Sichtprüfung nur eine von vielen Prüfmethoden ist. Wählen Sie die Prüfanforderungen anhand der Projektspezifikation und des geltenden Regelwerks aus. Legen Sie keinen einheitlichen Prüfanteil für jede Schweißnaht zugrunde und setzen Sie die Bahnführungsgenauigkeit einer Maschine nicht mit einer Toleranz für den fertigen Träger gleich.
Vor dem ersten Schweißlichtbogen ist dem Ausrichten und Zusammenbauen besondere Aufmerksamkeit zu widmen. Wie TWI erklärt, kann unzureichendes Heftschweißen dazu führen, dass sich eine Verbindung beim Unterpulverschweißen öffnet. Die TWI-Leitlinien zur Vermeidung von Verzug erläutern die Gründe für eine ausgewogene Schweißfolge und die Verwendung von Spannmitteln. Eine Richtmaschine korrigiert festgelegte geometrische Abweichungen, ersetzt jedoch nicht die Kontrolle von Nahtgröße und Schweißfolge.
„Die Heftschweißfolge ist wichtig, um einen gleichmäßigen Wurzelspalt über die gesamte Länge der Verbindung zu gewährleisten.“
Dokumentieren Sie beim Probebetrieb den Ausgangszustand der Bleche, die Montagemessungen, die Schweißparameter und die Richtmaschineneinstellungen. Halten Sie auch die Prüfergebnisse und den Zeitaufwand für Nacharbeit fest. Unsachgemäße Nacharbeit kann ein Bauteil beschädigen, wie aus den TWI-Leitlinien zur Verzugskorrektur hervorgeht. Vereinbaren Sie beim Richten von H-Trägern das Korrekturverfahren und die anschließende Prüfsequenz mit dem zuständigen Fertigungsteam.
Anbieter auswählen und Wartung planen
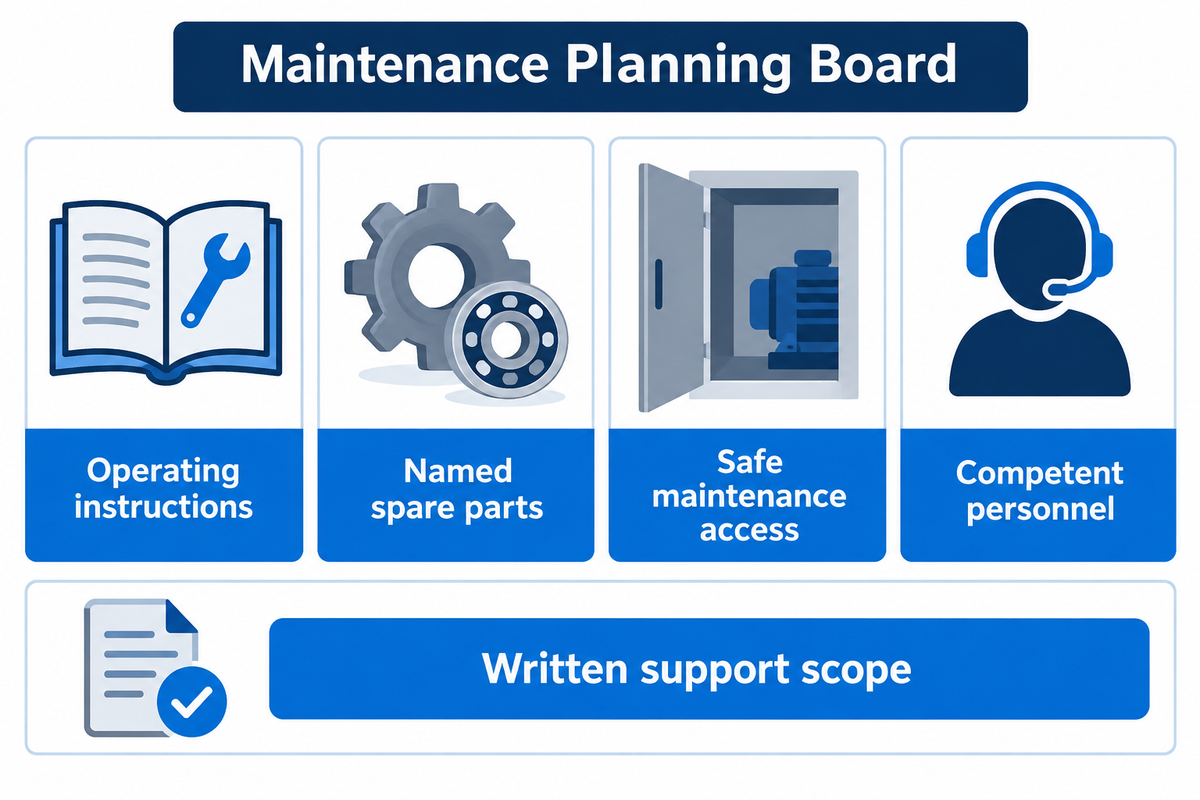
Ein geeigneter Anbieter muss Ihre Profilfamilie vorführen können und ein Servicepaket mit Betriebsanleitungen, Komponentenkennzeichnung, Wartungszugang und Support bereitstellen. Ein sauberes Vorführstück beantwortet eine Frage zur Qualität. Die Anlage auch nach Verschleiß, einem Fehler oder dem Austausch einer Steuerung produktiv zu halten, erfordert andere Zusagen.
Vergleichen Sie bei Anbietern aus Wuxi wie Aubrik und Zhouxiang dieselbe Zeichnung und denselben Lieferumfang in jeder Anfrage. Unser Vergleich der Hersteller von H-Träger-Fertigungslinien hilft bei der Vorauswahl. Die endgültige Wahl hängt von den angebotenen Maschinen und den Supportbedingungen für Ihre Werkstatt ab.
Benennen Sie bei Unterpulverschweißmaschinen Verschleißteile für Drahtzufuhr, Stromkontaktspitzen, Flussmittelmanagement und Führung. Geben Sie bei Richtanlagen die Anordnung der Richtrollen und das Verfahren zu ihrem Austausch an. Fragen Sie, welche Teile vor Ort verfügbar sind, welche über den ursprünglichen Anbieter bezogen werden müssen und welche Angaben für die Bestellung der richtigen Ausführung erforderlich sind.
Die britischen Wartungsleitlinien der HSE betonen die Bedeutung von qualifiziertem Personal und sicherem Zugang. Die britischen Leitlinien lassen Wartung durch eigenes Personal zu und sehen bei komplexeren Anlagen Bedarf an fachlicher Unterstützung. Nutzen Sie diese Erkenntnisse und bewerten Sie Zugang und Schulung, bevor Sie eine Anlage abnehmen. Richten Sie Wartungsintervalle nach dem Anlagenhandbuch und den Betriebsbedingungen, statt einer unbelegten allgemeinen Lebensdauer zuzustimmen.
Branchenausblick: Installations- und Abnahmeplanung 2026
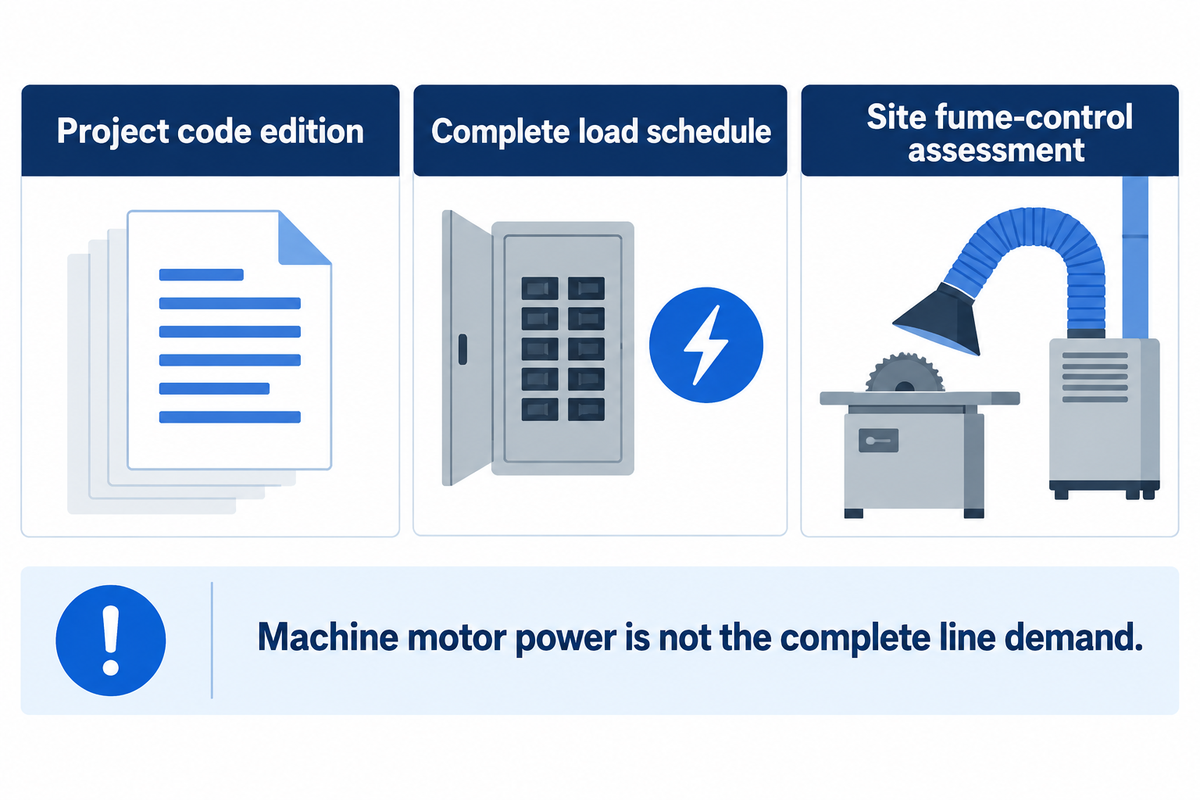
Berücksichtigen Sie bei der Beschaffung 2026 in der Angebotsanfrage die für das Projekt geltende Ausgabe des Schweißregelwerks sowie den Installationsplan für die Werkstatt. AWS führt D1.1/D1.1M:2025-AMD1 mit öffentlich zugänglichen Hinweisen zu Änderungen bei Qualifizierung und Prüfung auf. Wenn das Projekt diese Ausgabe vorschreibt, sollten die Verfahrens- und Abnahmedokumentation von Beginn an darauf abgestimmt sein.
Die Veröffentlichungsseite von AWS zu D1.1 enthält Angaben zur Ausgabe. Wenn Sie die erforderliche Ausgabe mit dem Projektteam klären, schaffen Sie eine einheitliche Abnahmegrundlage für die konkurrierenden Anbieter. Für die Beschaffung bedeutet das in der Praxis, die Dokumentation aufeinander abzustimmen. Daraus folgt nicht, dass jede neue Maschine nach dem Regelwerk zertifiziert ist.
Der erste Schritt zur Integration in die Werkstatt ist ein Referenzlayout, das Trägereinlauf und Wenden, Kranbewegungen sowie Zugang und Austrag abbildet. Sorgen Sie dafür, dass sich der Stahl durch diesen Ablauf bewegt, ohne den Wartungszugang zu blockieren. Fordern Sie eine Übersicht der Verbraucher für Antriebe, Schweißstromquellen und Zusatzanlagen an. Bei der Beschaffung einer Maschine für den Stahlbau lässt sich der installierte Motoranschlusswert eines Portals nicht als elektrische Leistungsaufnahme der gesamten Stahlbau-Fertigungslinie ansetzen. Geben Sie die Anschlussbedingungen des Stromnetzes, einschließlich Spannung und Frequenz, in der Beschaffungsanfrage an, damit die elektrische Auslegung den Bedingungen am Standort entspricht.
Berücksichtigen Sie in diesem Layout auch die Erfassung von Schweißrauch. Die britischen HSE-Leitlinien zu Schweißschutzmaßnahmen beziehen Verfahren, Arbeitsaufkommen, Bauteilgröße, Werkstoff und Zusatzwerkstoffe ein und berücksichtigen Personen im Umfeld automatisierter Schweißanlagen. Lassen Sie durch eine Standortbewertung die erforderlichen Absaug- und Lüftungsanlagen bestimmen. Eine Flussmittelabdeckung des Lichtbogens macht es nicht überflüssig, Beschäftigte in der Nähe und damit verbundene Fertigungsarbeiten zu berücksichtigen.
Auch neue Schweißtechnik erfordert klar definierte Prozessgrenzen. Zu einem Angebot für einen Schweißroboter oder das Laserschweißen sollten eine Vorführung von Zugänglichkeit, Verbindung und Qualifizierung gehören. Es ist nicht automatisch mit einem Portal zum Unterpulverschweißen austauschbar. Dasselbe gilt für einen Schweißmanipulator und einen Werkstückpositionierer, die für eine andere Werkstückfamilie vorgesehen sind. Die Auswirkungen auf den H-Träger-Fertigungsablauf müssen durch eine Prozessstudie bewertet werden. In unserem Leitfaden zur Planung der Schweißautomatisierung erläutern wir, wo Automatisierung sinnvoll ist.
Häufig gestellte Fragen
Kann WUXI ABK MACHINERY kundenspezifische Lösungen für H-Träger-Fertigungslinien anbieten?
Aubrik bietet Konfigurationen für H-Träger-Fertigungslinien an, die sich am erforderlichen Trägermix und am Werkstattlayout orientieren.
Beginnen Sie das Gespräch mit bemaßten Zeichnungen, Stahlgüten und dem angestrebten Produktionsvolumen. Die veröffentlichten Bereiche der Montage- und Portalanlagen ermöglichen eine erste Vorauswahl. Ein abgestimmtes Angebot sollte die ausgewählten Modelle, die Werkstückförderung und optionale Anlagen für die Endbearbeitung aufführen. Nehmen Sie Sonderprofile, Verjüngungen und ungewöhnliche Verbindungsdetails in die Zeichnungsunterlagen auf, damit Angebot und Abnahmeversuch dieselben Werkstücke berücksichtigen.
Umfasst die Maschine eine automatische Nahtverfolgung?
Die erforderliche Tracking-Ausrüstung hängt vom gewählten Schweißmodell und der angebotenen Konfiguration ab.
Auf der Produktseite für Portalschweißanlagen beschreibt Aubrik Funktionen zur Nahtverfolgung. Lassen Sie sich die vorgeschlagene Ausführung an Ihrer tatsächlichen Schweißverbindung vorführen, einschließlich üblicher Abweichungen beim Ausrichten und Zusammenbauen sowie des Zugangs entlang des Trägers. Dokumentieren Sie, wie das System der Naht folgt und mit Starts oder Unterbrechungen umgeht. Die Nahtverfolgung, die Schweißnahtabnahme und die Maßtoleranz des fertigen Werkstücks sind im Versuchsprotokoll getrennt zu prüfen.
Wie lange halten H-Träger-Produktionsanlagen üblicherweise, und welcher Wartungsaufwand ist erforderlich?
Planen Sie die Wartung anhand der Betriebsanleitung und der bisherigen Betriebserfahrungen; eine verlässliche allgemeingültige Lebensdauer für jede Produktionslinie gibt es nicht.
Betriebsintensität, Belastung, Umgebung, Komponentenauswahl und Wartung beeinflussen die Lebensdauer. Legen Sie für die gelieferte Ausrüstung Inspektions- und Austauschmaßnahmen fest, führen Sie Störungs- und Wartungsprotokolle und ermitteln Sie, welche Teile die Produktion unterbrechen können, wenn Ersatz erst beschafft werden muss. Die Schulung sollte die sichere Freischaltung und das Melden beschädigter Ausrüstung umfassen. Ein schriftlicher Ersatzteil- und Supportplan ist für die Planung des Anlagenbetriebs hilfreicher als eine pauschale Lebensdauergarantie.
Kann eine H-Träger-Fertigungsmaschine auch konische Träger herstellen?
Für konische Träger ist eine Konfiguration erforderlich, die sich an die veränderliche Geometrie anpassen lässt.
Geben Sie vor der Auswahl der Maschine die Konizität, die Endabmessungen, die Länge und den Zugang zur Schweißverbindung an. Für die Herstellung von Kastenträgern ist ebenfalls ein eigener Montage- und Schweißablauf erforderlich; bei Anlagen für offene H-Träger sollte nicht davon ausgegangen werden, dass sie eine vollständige Produktionslinie für Kastenträger bilden.
Welche Angaben sollte ich meiner ersten Angebotsanfrage beifügen?
Senden Sie Zeichnungen, Werkstoffgüten, Schweißanforderungen, Produktionsmix, Standortversorgung und den gewünschten Lieferumfang.
Geben Sie die kleinsten, typischen und größten Querschnitte mit Steghöhe, Flanschbreite, beiden Blechdicken und Trägerlänge an. Ergänzen Sie Werkstückmasse, Angaben zu Konizität oder Überhöhung sowie die in der Zeichnung angegebenen Schweißnahtmaße. Erläutern Sie, über welche Arbeitsschritte Ihre Werkstatt bereits verfügt und wo sich derzeit Rückstände bilden. Bei einer neuen Werkstatt geben Sie die verfügbare Bodenfläche und die geplante Handhabungsausrüstung an. Nennen Sie die vorgesehenen Schichten und die angestrebten Ausbringungsmengen, ohne daraus eine angenommene Schweißgeschwindigkeit abzuleiten. Fügen Sie die erforderlichen Prüfkriterien und die geltende Ausgabe des Projektregelwerks bei. Führen Sie Stromversorgung, Schnittstellen für die Lüftung, Bestimmungsort und Zuständigkeiten für die Installation auf. Bitten Sie den Lieferanten um einen abgestimmten Stationsplan, eine Liste der Ausschlüsse, ein Ersatzteilpaket und einen repräsentativen Versuchsplan. So können Einkauf, Fertigung und Qualitätssicherung den gleichen Lieferumfang prüfen, bevor die Bestellung aufgegeben wird.
Planen Sie Ihre H-Träger-Produktionslinie
Senden Sie uns Trägerzeichnungen und Angaben zu den Gegebenheiten Ihrer Werkstatt über unsere Anfrageseite für H-Träger-Ausrüstung. Aubrik kann damit eine geeignete H-Träger-Schweißmaschine und die Ausrüstung für die Produktionslinie prüfen. Führen Sie Zeichnung, Angebot und zeitlich erfassten Versuch zusammen, während das Projekt von der Auswahl bis zum Kauf voranschreitet.
Verwandte Artikel
- Leitfaden zur Planung einer H-Träger-Produktionslinie
- Maschinen zur H-Träger-Montage: Modellreihen
- Konfigurationen von Portalschweißmaschinen
- Hersteller von H-Träger-Ausrüstung
Quellen und Referenzen
- American Welding Society: Ein praxisorientierter Leitfaden zum Unterpulverschweißen, Juli 2025.
- American Institute of Steel Construction: Schweißprüfung und zerstörungsfreie Prüfung.
- TWI: Verzugskontrolle: Vorbeugung durch Fertigungstechniken.
- David Meyer und Robert Koltz: Abschmelzleistung, Abschmelzwirkungsgrad und Produktionsausbringung, 2023.
- Health and Safety Executive: Wartung von Arbeitsmitteln.
Erstellt von Aubrik anhand der veröffentlichten Ausrüstungsspezifikationen und der genannten technischen Quellen, geprüft im Oktober 2026. Die ausgearbeiteten Produktions- und Finanzbeispiele beruhen auf angegebenen Annahmen; sie sind keine Kundentestergebnisse.