
Nehmen Sie Kontakt mit der Aubrik Company auf

Eine Fertigungslinie für H-Träger und Stahlbau umfasst mehr als eine Schneidmaschine und eine längere Förderanlage. Sie ist eine integrierte Abfolge aus Systemen zum Zuschneiden, Zusammenbauen und Unterpulverschweißen von Trägern sowie zum Richten, Fördern und Nachbearbeiten, die darauf ausgelegt ist, wie ein Stahlbaubetrieb Stege, Flansche, Bleche und fertige Trägerkonstruktionen handhabt.
Die wichtigsten Spezifikationen, die Käufer zuerst festlegen sollten
- Verarbeitbarer Trägergrößenbereich ( Steg, Flansch, Querschnittsgrenze ).
- Schneidverfahren: CNC-Brennschneiden, Plasmaschneiden oder kombiniertes Verfahren.
- Montageverfahren für Träger, Zugang zum Heftschweißen und Förderweg.
- Art des Unterpulverschweißens, Pulvermanagement und Systeme zur Schweißbrennernachführung.
- Flanschrichten, Strahlen, Oberflächengüte, Handhabungshilfen, Schulung und Serviceplan.
Dieser Leitfaden nennt Werksleitern, Stahlbauteams, Einkäufern und EPC-Auftraggebern praktische Vergleichskriterien, bevor sie eine Angebotsanfrage stellen. Er trennt die Kaufentscheidung vom informativen Teil und verweist qualifizierte Leser anschließend auf die Trägerlinien-Konfiguration von Aubrik, sobald sie bereit sind.
Was eine Fertigungslinie für H-Träger und Stahlbau umfasst
Die meisten eigenständigen H-Träger-Schweißmaschinen bedienen eine einzelne Arbeitsstation. Eine vollständig integrierte H-Träger-Fertigungslinie verbindet diese Stationen und reduziert die Werkstoffhandhabung vom Rohmaterial bis zum Endprodukt. Eine Stahlbau-Fertigungslinie kann eine CNC-Schneidmaschine, eine Trägermontagemaschine, eine Portal-Schweißstation, eine Richtmaschine, ein Förder- und Wendesystem, eine Strahlanlage und eine Anlage zur Oberflächenbehandlung umfassen.
| Umfang | Üblicher Leistungsumfang | Risiko für den Käufer |
|---|---|---|
| Einzelne Schweißmaschine | Trägerschweißen an einer Station, häufig mit separater Handhabung. | Ein niedriger Preis kann zusätzliche Förderanlagen sowie zusätzlichen Aufwand für das Wenden und Richten verbergen. |
| H-Träger-Fertigungslinie | Zuschneiden, Zusammenbauen, Trägerschweißen, Richten und Transport zwischen den Stationen. | Bei einem unklaren Anlagenlayout verlagern sich Engpässe vom Schweißen auf die Handhabung. |
| Integrierte Stahlbau-Fertigungslinie | Blechzuschnitt, H-Träger-Fertigung, Optionen für Kastenträger, Oberflächenbehandlung und innerbetriebliche Logistik. | Die Lieferantennachweise müssen die Kompatibilität der Module, die Steuerungen, den Installationsumfang und den Kundendienst abdecken. |
Die Produkterfahrung von Aubrik reicht über ein H-Träger-Schweißsystem hinaus: Wir fertigen außerdem Fertigungslinien für Türme von Windenergieanlagen, Rohrschweißmaschinen, CNC-Schneidanlagen, Schleifmaschinen, Walzanlagen und Biegeanlagen. Wir berücksichtigen dies, weil die Trägerfertigung in einem Stahlbaubetrieb gewöhnlich nur einen Teilbereich darstellt. Krane, Rohmaterial-Lagerflächen, Prüfer, Schweiß- und Schneidpersonal sowie Stationen zur Oberflächenbearbeitung werden häufig für mehrere Bereiche der Schwermetallfertigung eingesetzt.
Vom Stahlblech zum Endprodukt: der Fertigungsprozess
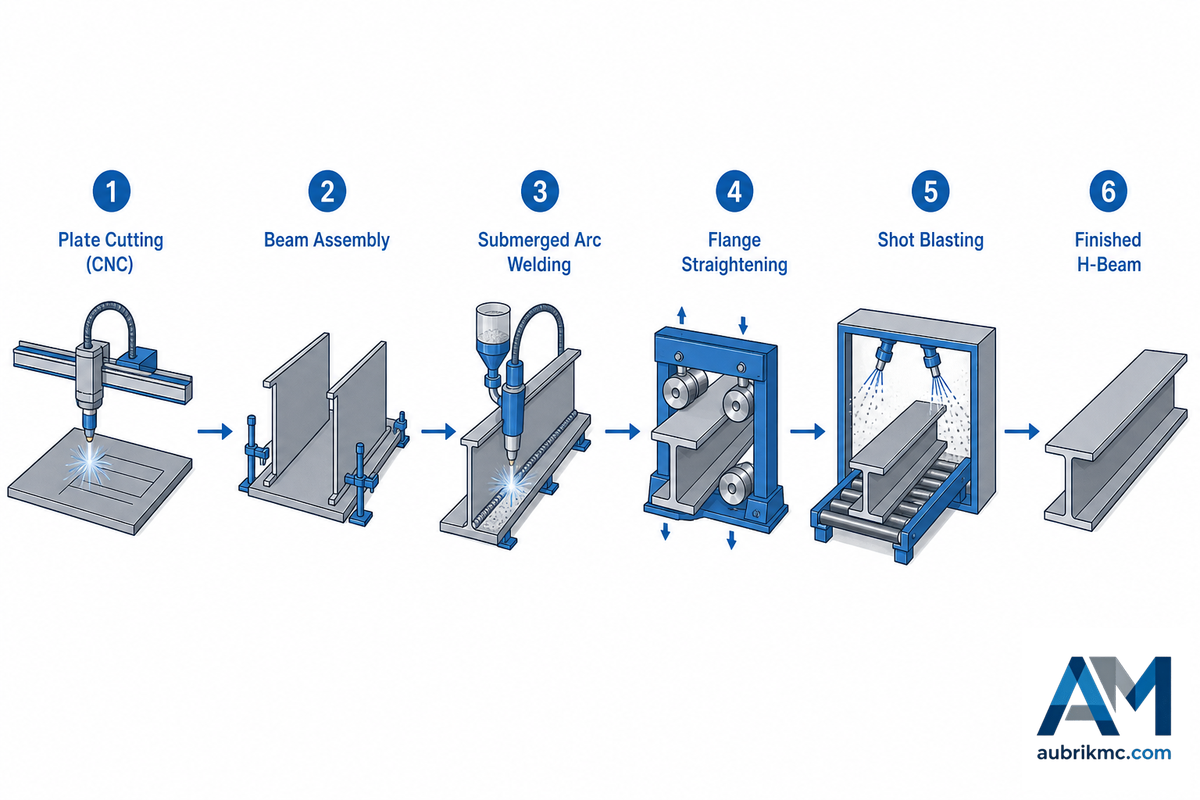
Vereinfacht dargestellt führt der Prozess einer H-Träger-Fertigungslinie vom Stahlblech zum fertigen H-Träger. (Nachfolgend finden Sie eine Planungscheckliste und keine baurechtlichen Vorgaben oder Pläne für Projektzeichnungen.)
Trägerdurchlauf durch 7 Stationen
- Vorbereitung der Rohbleche – Qualität des verwendeten Werkstoffs prüfen. (Werkstoffgüte, Ebenheit des Blechs, Dicke usw.)
- Blechvorbereitung durch CNC-Schneiden – Mit einer Brenn-, Plasma- oder anderen kombinierten Schneidmaschine werden Stegbleche auf die richtige Höhe zugeschnitten und Flanschbleche gefertigt.
- Trägermontage – Mithilfe einer Positioniermaschine werden die Bleche zu einer H-Form zusammengesetzt und anschließend geheftet.
- Unterpulverschweißen – Die Schweißnähte zwischen den Flanschblechen und dem Steg werden durch Unterpulverschweißen ausgeführt.
- Transport zur Wendeeinrichtung und Förderanlage – Dadurch werden die Träger zwischen den einzelnen Arbeitsschritten bewegt, ohne dass manuelle Behelfslösungen oder Krane für schwer zu handhabende Träger erforderlich sind.
- Flanschrichten: Wärmebedingte Verformungen nach dem Trägerschweißen richten.
- Strahlen und Nachbearbeitung – Bereitet die Oberflächen vor dem Lackieren oder anderen Stahlbauanwendungen vor.
Wie läuft der Prozess einer H-Träger-Fertigungslinie ab?
In den meisten Betrieben beginnt eine H-Träger-Fertigungslinie mit dem Blechzuschnitt, gefolgt vom Zusammenbau von Steg und Flanschen, Heftschweißen, Unterpulverschweißen, Richten, Prüfen und der abschließenden Oberflächenbehandlung. Steg- und Flanschbleche werden zuerst zugeschnitten, in H-Form ausgerichtet und anschließend der Portal-Schweißmaschine zugeführt. Nach Fertigstellung der Hauptschweißnähte wird der Träger zum Richten, Strahlen und zu den für das Projekt erforderlichen Nachbearbeitungsschritten weitertransportiert.
Das Schweißregelwerk gehört auf die Checkliste des Käufers. AWS beschreibt D1.1 als Regelwerk für das Schweißen im Stahlbau, das festlegt, wie Baustahl geschweißt, qualifiziert, geprüft und abgenommen wird. Das bedeutet nicht, dass jedes Angebot für eine Exportmaschine standardmäßig die AWS-Kriterien erfüllt. Es bedeutet, dass der Käufer fragen sollte, welche Schweißanweisungen, Schweißerqualifikationen, Prüfprotokolle und Abnahmekriterien für den Auftrag gelten.
Maschinenfolge: Zuschneiden, Trägermontage, Portalschweißen, Richten und Strahlen
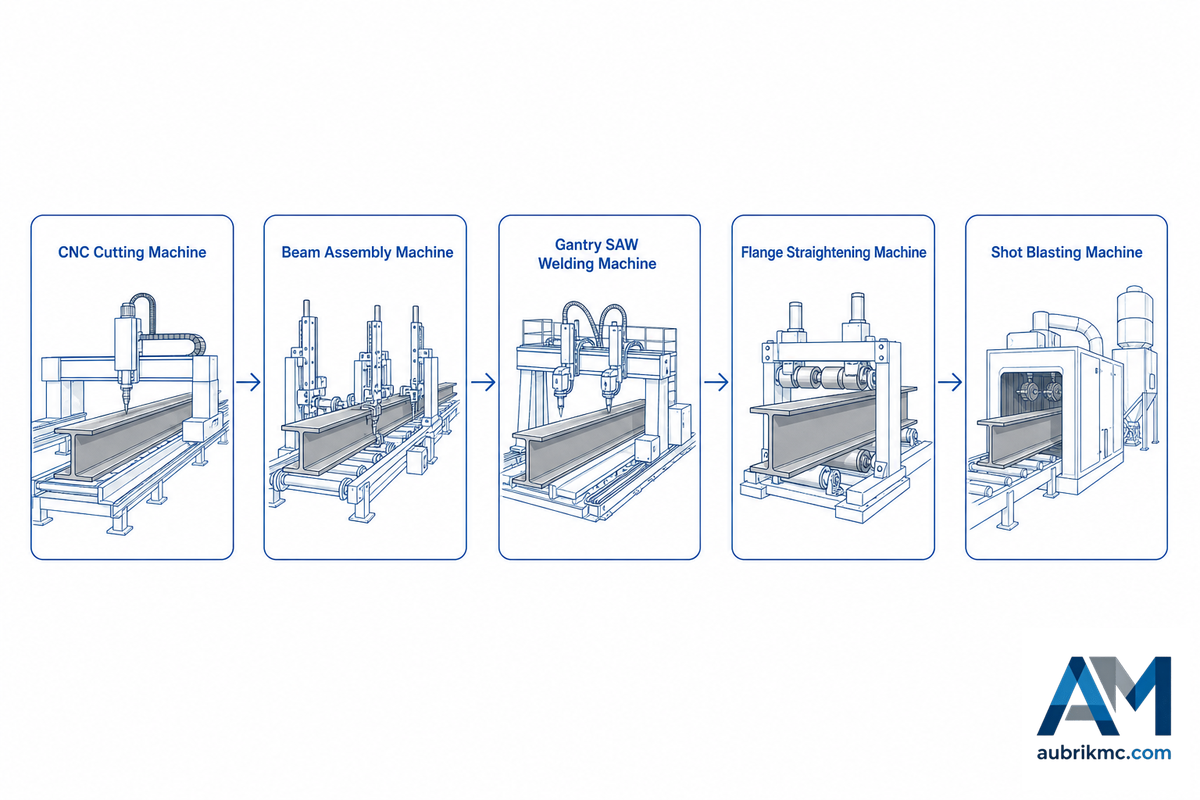
Gute Angebote führen die Maschinen in derselben Reihenfolge auf, in der sie in Ihrem Betrieb eingesetzt werden. Sie sollten außerdem ausweisen, welche Nachweise vor dem Versand, während der Installation und bei der Inbetriebnahme verfügbar sind.
| Modul | Zweck | Anzufordernde Nachweise |
|---|---|---|
| CNC-Schneidmaschine | Steg- und Flanschbleche vor der Montage zuschneiden. | Schneidverfahren, Verschachtelungssteuerung, verarbeitbarer Blechbereich und Muster der Schnittkantenqualität. |
| Plasma- oder CNC-Brennschneiden | Schneidgeschwindigkeit und Kantenzustand auf die Blechdicke abstimmen. | Werkstoffprüfbereich und Instandhaltungspunkte entlang des Schneidwegs. |
| Montagemaschine | Ausrichtung von Steg und Flanschen vor dem Heftschweißen sichern. | Spannverfahren, hydraulischer Arbeitsbereich und Schweißanweisung für den Rüstwechsel. |
| Portal-Schweißmaschine | Unterpulver-Schweißköpfe entlang der Trägerlänge führen. | Verfahren zur Schweißbrennernachführung, Pulverhandhabung, Drahtvorschub und Aufzeichnungen zum Schweißverfahren. |
| Förder- und Wendeeinrichtungen | Träger zwischen den Schweißseiten und nachgelagerten Stationen transportieren. | Zeichnung des Betriebslayouts, Transportrichtung und Schnittstellen zum Kran. |
| Richtmaschine | Durch die Schweißwärme verursachte Flanschverformungen richten. | Flanschgrößenbereich, Rollenanordnung und hydraulisches Einstellverfahren. |
| Strahlanlage | Trägeroberfläche vor dem Beschichten oder der weiteren Verarbeitung vorbereiten. | Plan für Strahlmittel, Entstaubung, angestrebte Oberflächengüte und Wartungszugang. |
| Elektro- und Schaltschrank | Motoren, Schweißparameter, Hydraulikaggregate und Anlagenstopps koordinieren. | Sprache der Steuerung, Ersatzteilliste, Alarmbehandlung und Umfang der Bedienerschulung. |
| Installations- und Schulungspaket | Die Ausrüstung vor Ort zu einer funktionsfähigen Fertigungslinie zusammenführen. | Fundamentanforderungen, Inbetriebnahmeplan, Garantiebedingungen und Kontaktweg zum Kundendienst. |
Das Strahlen verdient besondere Aufmerksamkeit, da es sowohl eine Station zur Oberflächenbehandlung als auch einen Aspekt der Sicherheitsplanung darstellt. Die OSHA-Vorschriften zum Schweißen und Schneiden weisen darauf hin, dass der Schutz der Beschäftigten von der Lüftung und der Expositionsbegrenzung abhängt; beim Strahlen kommen eigene Belastungen durch Staub, Lärm, Strahlmittel und Oberflächenverunreinigungen hinzu. Käufer sollten nach der Konstruktion der Einhausung, der Entstaubung, dem Strahlmittel und dem Wartungszugang fragen, bevor sie das Strahlen als einfache Zusatzoption behandeln.
Automatische oder halbautomatische H-Träger-Fertigungslinie: Welche Ausführung passt zu Ihrem Betrieb?
Die halbautomatische Trägerfertigung kann für Betriebe mit wechselnden Aufträgen, geringeren Wiederholstückzahlen oder begrenzter Stellfläche eine praktikable Lösung sein. Eine vollautomatische Fertigungslinie lässt sich leichter rechtfertigen, wenn Werkstofffluss, wiederkehrende Trägerfamilien und Bedieneraufgaben vor dem Kauf festgelegt sind. Die Wahl eines ungeeigneten Automatisierungsgrads kann die Bedienung einer Linie erschweren, selbst wenn die Ausrüstung technisch einwandfrei ist.
| Konfiguration | Am besten geeignet für | Frage vor dem Kauf |
|---|---|---|
| Manuelle Hilfseinrichtungen | Geringe Stückzahlen, Reparaturarbeiten und Betriebe, die bereits über Krane und geschulte Monteure verfügen. | Führt die manuelle Bewegung schwerer Träger zu Wartezeiten oder Sicherheitsrisiken? |
| Halbautomatische Fertigungslinie | Stahlbaubetriebe, die eine gleichmäßigere Schweißqualität benötigen, aber weiterhin unterschiedliche Trägergrößen verarbeiten. | Welche Schritte erfordern weiterhin das Einrichten, Wenden, Messen und Prüfen durch den Bediener? |
| Automatische H-Träger-Fertigungslinie | Wiederholaufträge, geplanter Chargendurchlauf und Betriebe mit ausreichend Platz für Förderanlagen und Bereitstellungsflächen. | Können der vorgelagerte Zuschnitt und die nachgelagerte Endbearbeitung mit dem automatisierten Schweißen Schritt halten? |
Welche Vorteile bietet ein Hydrauliksystem für die H-Träger-Fertigungslinie?
Hydrauliksysteme helfen der Montagemaschine, der Richtmaschine und den Spannvorrichtungen, kontrollierte Kräfte auf schwere Stahlbauteile auszuüben. Bei der Trägermontage halten hydraulische Spanner den Steg und die Flansche vor dem Heftschweißen in Position und schaffen damit einen zuverlässigen Ausgangspunkt für den Bediener. Beim Flanschrichten hilft der hydraulische Druck, durch Schweißwärme verursachte Verformungen zu korrigieren. Käufer sollten fragen, wie der Druck eingestellt und das Hydrauliksystem geschützt wird, welche Dichtungen und Pumpen zu den üblichen Ersatzteilen gehören und welche routinemäßigen Instandhaltungsarbeiten der Bediener ausführen muss. Die Produktivität ist als Ergebnis eines stabilen Werkstoffflusses, sichererer Einstellungen und geringerer Handhabungsverzögerungen zu betrachten und nicht als feste Zusage, die für jeden Betrieb gilt. Fragen Sie, ob die Druckeinstellungen während der Werksprüfung und der Bedienerschulung dokumentiert werden.
Die Planung der Automatisierung birgt zudem Integrationsrisiken. Die Forschungsarbeit von NIST zur Robotik in der intelligenten Fertigung weist auf die Notwendigkeit von Leistungskennzahlen, Integration, Flexibilität, Interoperabilität und der Gewissheit hin, dass Systeme unter realen Bedingungen in der Werkhalle funktionieren. Für die Automatisierung einer Trägerlinie ergeben sich daraus konkrete Fragen für die Angebotsanfrage: Wann stellt der Bediener das Rezept ein, wie werden Änderungen geprüft und wie wird die Linie nach einem Stopp wieder angefahren?
Qualitätsprüfungen beim Schweißen und Richten, nach denen Käufer fragen sollten
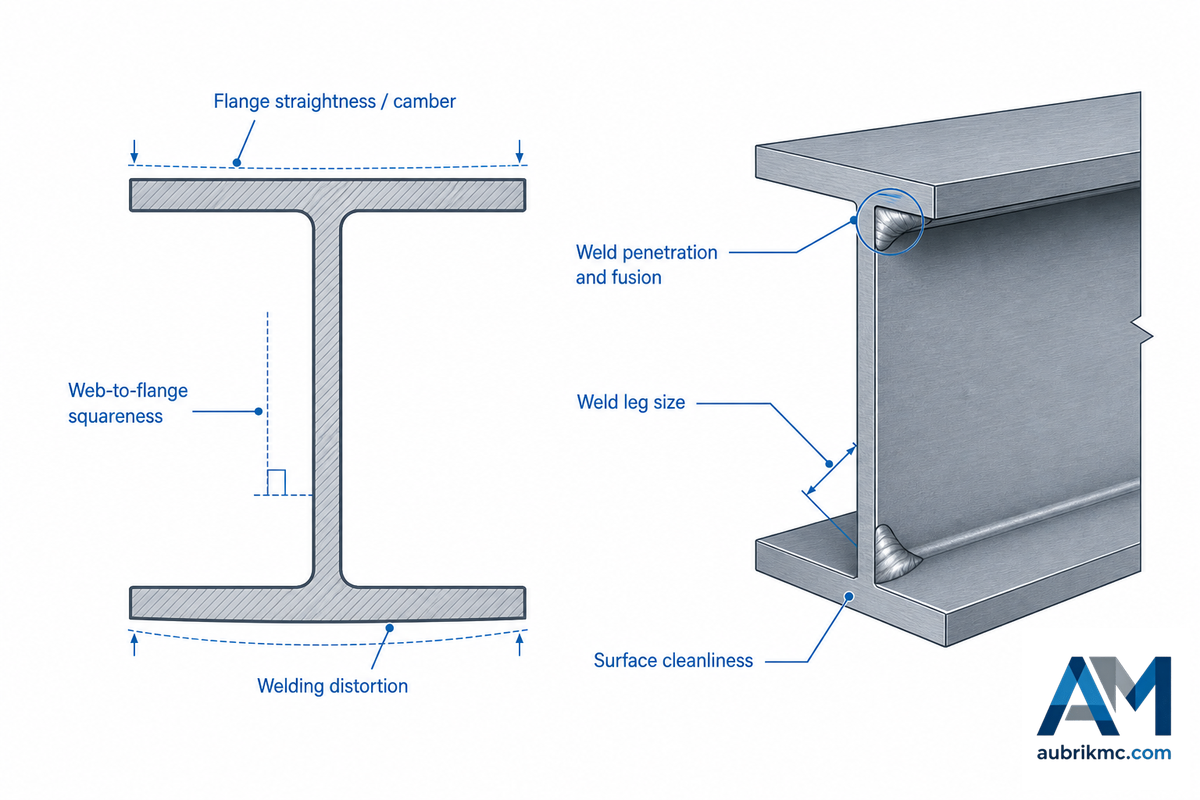
Eine Trägerschweißlinie ist nur so brauchbar wie die Qualität der Schweißnaht, die Geradheit des Profils und die Aufzeichnungen, die die korrekte Einstellung der Linie belegen. Käufer sollten unbelegte Toleranzangaben meiden, sofern der Lieferant sie nicht mit dem Werkstoff, der Trägergröße, der Schweißanweisung, dem Prüfverfahren und den Abnahmekriterien verknüpft.
| Qualitätsmerkmal | Anzufordern | Warum es wichtig ist |
|---|---|---|
| Schweißanweisung | Schweißverfahren, Draht, Pulver, Strombereich und Prüfplan. | Das Trägerschweißen hängt von reproduzierbaren Parametern ab und nicht allein vom Können des Bedieners. |
| Schweißbrennernachführung | Wie der Schweißbrenner bei verändertem Blechzustand der Naht folgt. | Eine ungenaue Nachführung kann das Erscheinungsbild der Schweißnaht und den Zeitaufwand für Nacharbeit beeinträchtigen. |
| Flanschrichten | Arbeitsbereich der Richtmaschine, Rollenkontakt und Verfahren zur Musterrichtung. | Die Schweißwärme kann den Flansch nach dem Unterpulverschweißen verformen. |
| Lüftung und Schweißrauchabsaugung | Plan für die lokale Schweißrauchabsaugung oder allgemeine Lüftung im Bereich der Schweißstationen. | Die OSHA-Schweißvorschriften warnen davor, dass Schweißrauch und Schutzgase eine ausreichende Lüftung erfordern. |
| Prüfprotokolle | Aufzeichnungen zur Werksprüfung, Inbetriebnahmecheckliste und Nachweis der Bedienerschulung. | Aufzeichnungen erleichtern es, freigegebene Einstellungen nach der Installation zu reproduzieren. |
Wie funktioniert eine Flanschrichtmaschine?
Die Flanschrichtmaschine korrigiert Flanschverformungen nach dem Schweißen mithilfe von Rollen und hydraulischem Druck. Während des Richtens läuft der Träger durch die Linie, wobei die Rollenposition auf die Flanschdicke und den Trägerquerschnitt eingestellt ist. Ihre Aufgabe besteht darin, Verformungen zu richten, ohne den Querschnitt zu beschädigen. Kann ein Käufer den Flanschbereich, das Einstellverfahren, die Hydraulikspezifikationen, die Bedienelemente und den Servicezugang nicht überprüfen, fehlt der angebotenen Linie möglicherweise ein zentraler Bestandteil der Qualitätssicherung bei der H-Träger-Fertigung.
Das 9-stufige RFQ-Prüfschema für Trägerlinien
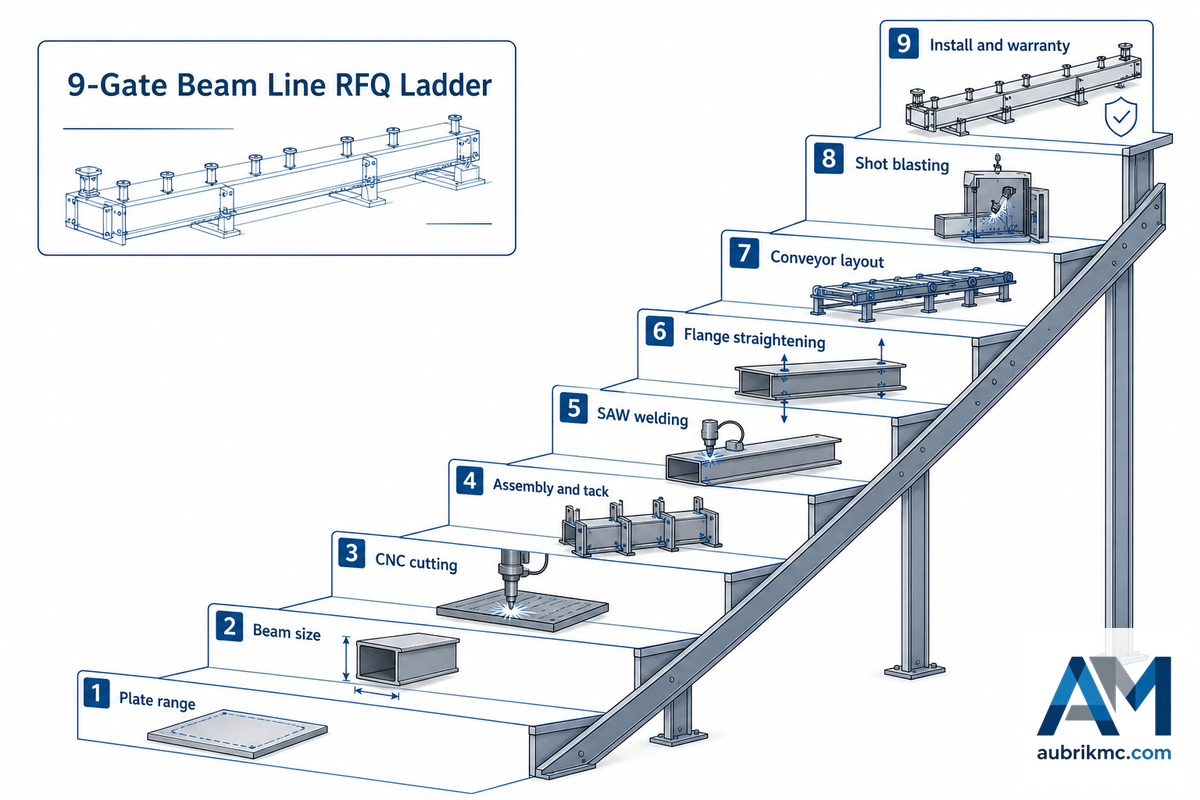
Vergleichen Sie Hersteller von H-Träger-Schweißmaschinen und Lieferanten von Fertigungslinien anhand des 9-stufigen RFQ-Prüfschemas für Trägerlinien. Mit diesem Werkzeug muss jeder Lieferant nachweisen, wie seine Linie in Ihrem Betrieb arbeitet, ohne die Entscheidung auf eine einzeilige Preisangabe zu reduzieren.
| Stufe | RFQ-Prüfpunkt | Lieferantennachweis |
|---|---|---|
| 1 | Werkstoff- und Stahlblechbereich | Blechdicke, Rohmaterialhandhabung und Annahmen zur Werkstoffgüte. |
| 2 | Trägergrößen- und Querschnittsbereich | Minimale und maximale Steghöhe, Flanschbreite und erforderlichenfalls Grenzwerte für Kastenträger. |
| 3 | Schneidverfahren und CNC-Steuerung | Plan für CNC-, Plasma- oder Brennschneiden einschließlich Software und Unterstützung bei der Verschachtelung. |
| 4 | Handhabung bei Montage und Heftschweißen | Spannsystem der Montagemaschine, Zugang zum Heftschweißen und Anordnung des Bedienstands. |
| 5 | Konfiguration für das Unterpulverschweißen | Einrichtung der Portal-Schweißmaschine, Aufzeichnungen zum Schweißverfahren sowie Anzahl der Drähte, Pulverzuführungen und Schweißbrenner. |
| 6 | Verfahren zum Flanschrichten | Arbeitsbereich der Richtmaschine, Angaben zu den Rollen und Prüfplan für einen Musterträger. |
| 7 | Layout der Förder- und Wendeeinrichtungen | 2D-Anlagenlayout, Kranschnittstelle, Sicherheitsbereiche und Wartungszugang. |
| 8 | Prozessweg für Strahlen oder Oberflächenbehandlung | Einhausung der Strahlanlage, Entstaubung, angestrebte Oberflächengüte und Übergabe zur Beschichtung. |
| 9 | Installation, Schulung, Garantie und Ersatzteile | Inbetriebnahmeplan, Bedingungen der einjährigen Garantie, Verfahren für OEM-Änderungen und Ersatzteilliste. |
Ergänzen Sie einen RFQ-Hinweis zu Werkstoff und Steuerungen: Geben Sie an, ob die Linie Kohlenstoffstahl verarbeitet, welche H-förmigen Stahlprofile vorgesehen sind und ob der Käufer oder der Lieferant einen Zeichnungssatz für die Stahlträger bereitstellt. Fragen Sie bei den Maschinen, ob die H-Träger-Montagemaschine, die H-Träger-Richtmaschine und sämtliches Zubehör für H-Träger-Maschinen aus einer Lieferkette stammen oder separat beschafft werden. Fragen Sie hinsichtlich der Steuerungen, wie die numerische Computersteuerung, automatische Steuerung, automatisierte Fertigung, Prüfungen der Genauigkeit und Präzision sowie Daten zur Produktionseffizienz während der Werksprüfung dokumentiert werden. Bei Ingenieur- und Bauarbeiten sollten Stahlbauingenieure vor der endgültigen Freigabe die Schweißdokumentation, Prüfungen der Tragwerksintegrität und die Abnahmeanforderungen der Stahlbauindustrie miteinander verknüpfen.
Verwenden Sie die nachstehenden Werte als Beispiele für RFQ-Felder und nicht als zugesagte Ausrüstungsspezifikationen. Ersetzen Sie jeden Beispielwert durch Ihre Projektdaten, bevor ein Lieferant die Fertigungslinien dimensioniert.
| RFQ-Feld | Beispieleintrag mit Einheit | Warum die Einheit wichtig ist |
|---|---|---|
| Steghöhe | 800 mm | Bestätigt den Arbeitsbereich für Trägermontage und Richten. |
| Flanschbreite | 300 mm | Beeinflusst den Rollenkontakt und die Abstützung auf der Förderanlage. |
| Stegdicke | 12 mm | Beeinflusst die Planung von Zuschnitt, Ausrichten und Zusammenbauen sowie Wärmeeinbringung. |
| Flanschdicke | 20 mm | Unterstützt die Auslegung der Einstellungen für das Flanschrichten und Schweißen. |
| Trägerlänge | 12 m | Bestimmt die Planung der Förderanlagen, Wendeeinrichtungen und Kranschnittstellen. |
| Stellfläche der Linie | 36 m × 12 m | Bindet die Layoutplanung an die tatsächliche Stellfläche. |
| Durchlaufhöhe | 900 mm | Stimmt Förderanlagen, Montage- und Handhabungseinrichtungen aufeinander ab. |
| Bedienergang | 1 m | Kennzeichnet den erforderlichen Zugang um Schweiß- und Richtstationen. |
| Schnittfugenzugabe | 2 mm | Verknüpft Verschachtelung, CNC-Schneiden und Kantenzustand. |
| Länge des Prüfstücks | 300 mm | Definiert den Musternachweis vor der Abnahme. |
| Träger für die Schweißprüfung | 1 m | Erstellt eine praxisbezogene Aufzeichnung der Werksprüfung. |
| Leistungsreserve | 45 kW | Unterstützt die Planung des Schaltschranks und der Installation. |
| Freiraum vor dem Schaltschrank | 800 mm | Sichert den Servicezugang und den Platz für Instandhaltungsarbeiten. |
| Strahlkammeröffnung | 1200 mm | Prüft, ob die Strahlanlage die Trägerfamilie aufnehmen kann. |
| Durchmesser des Entstaubungskanals | 250 mm | Erzwingt eine frühzeitige Abstimmung über die Führung der Entstaubungsleitungen. |
| Kranhakenhöhe | 6 m | Verhindert, dass Annahmen zur Handhabung verborgen bleiben. |
| Einbindetiefe des Fundaments | 300 mm | Klärt die Bauarbeiten vor der Installation. |
| Länge des Reservekabels | 5 m | Macht den Ersatzteil- und Installationsumfang sichtbar. |
| Prüfgewicht für die Handhabung | 500 kg | Bindet die Abnahmeprüfung an die tatsächliche Handhabungslast. |
Vergleichen Sie bei bestehenden Projektumfängen das Konzept von Aubrik für eine H-Träger- und Stahlbau-Fertigungslinie mit den oben aufgeführten neun Stufen. Dadurch konzentriert sich die Diskussion mit dem Käufer stärker auf Werkstoffbereich, Ausrüstungsmodule, Schweißqualität und Installationsberichte und weniger auf eine unverbindliche Liste einzelner Ausrüstungsteile.
Aubrik wurde 1999 gegründet, firmierte früher als Wuxi ABK Machinery und gibt an, über ein professionelles Forschungs- und Entwicklungsteam mit mehr als 20 Jahren Branchenerfahrung, eine jährliche Kapazität von 1.000 Sätzen Schweißausrüstung und 200 Sätzen Schneidausrüstung sowie eine ISO9001- und eine CE-Zertifizierung zu verfügen. Diese Angaben helfen bei der Einordnung des Lieferanten, die endgültige Auswahl sollte jedoch weiterhin auf der Eignung für das Projekt, den Prüfergebnissen, der Reaktionszeit des Kundendienstes und der Qualität der Dokumentation beruhen. Informationen zum Unternehmen finden Sie im Unternehmensprofil von Aubrik; bei Fragen zur Installation oder zum OEM-Umfang lesen Sie die Serviceinformationen von Aubrik oder kontaktieren Sie Aubrik.
Einordnung von H-Träger-Linien in die Stahlbaufertigung
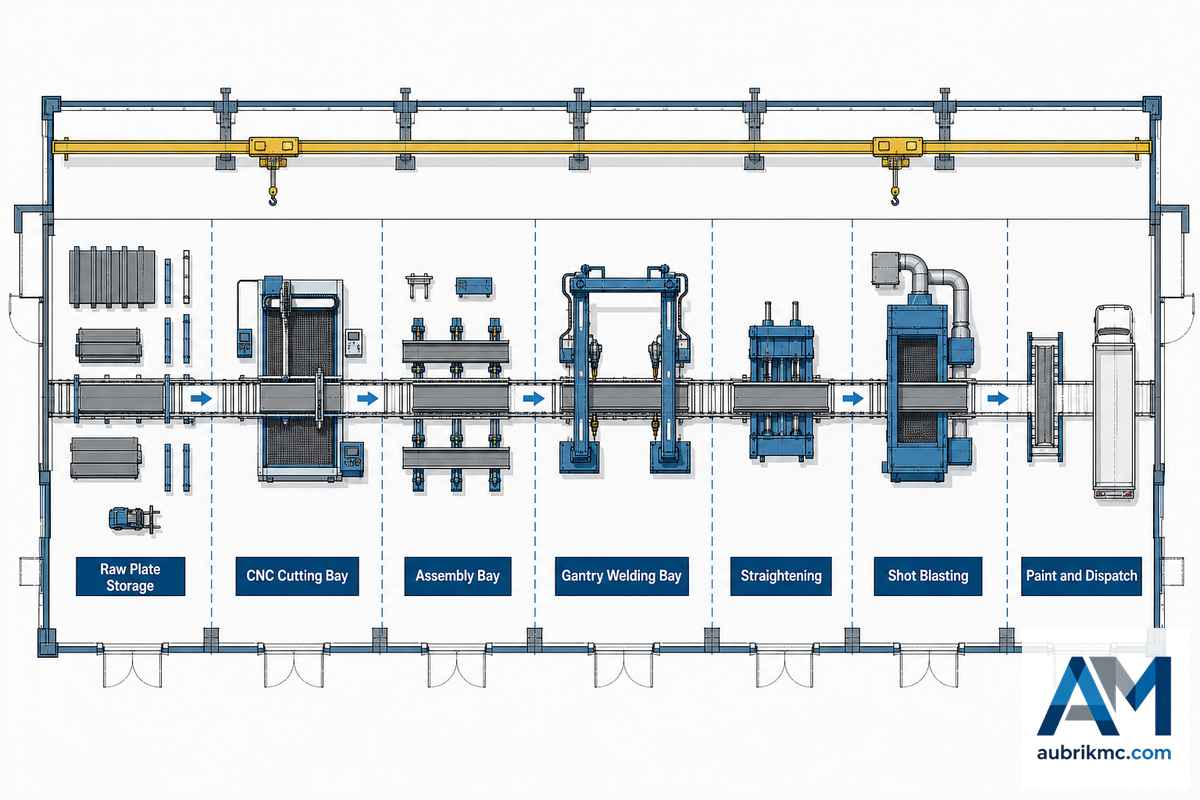
H-Träger-Linien eignen sich am besten, wenn im Betrieb genügend wiederkehrende Stahlbauarbeiten anfallen, um die Stationen miteinander zu verbinden. Für gelegentliche Trägerreparaturen, kurze Serien mit vielen ungewöhnlichen Größen oder umfangreiche Schweißarbeiten auf der Baustelle sind sie nicht immer eine sinnvolle Anschaffung. Ihr Nutzen steigt, wenn ein Stahlbaubetrieb Blechzuschnitt, Trägermontage, Trägerschweißen, Flanschrichten und Oberflächenvorbereitung in einem reproduzierbaren Ablauf benötigt.
| Anwendung | Gut geeignet | Zuerst prüfen |
|---|---|---|
| Bauwesen und Infrastruktur | Wiederkehrende Baustahlbauteile und ein geplanter Materialfluss im Betrieb. | Projektnormen, Prüfanforderungen und Rückverfolgbarkeit der Werkstoffe. |
| Schwermaschinenbau | Schwere Stahlbauteile, bei denen reproduzierbare Schweißnähte und Geradheit wichtig sind. | Anforderungen an unterschiedliche Querschnitte und nachgelagerte Bearbeitungsschritte. |
| Schiffbau und Energietechnik | Träger- und Blecharbeiten als Teil größerer Fertigungszellen. | Oberflächenbehandlung, Werkstoffhandhabung, Lüftung und Dokumentation. |
| Tragrahmen für Druckbehälter | Tragkonstruktionen, die wiederkehrende gerade Bauteile erfordern. | Anforderungen an das Ausrichten und Zusammenbauen sowie die Frage, ob auch Kastenträger gefertigt werden müssen. |
Zu den von Aubrik genannten Anwendungsbereichen gehören Druckbehälterbau, Erdölindustrie, chemische Industrie, Energietechnik, Schiffbau, Bauwesen und Schwermaschinenbau. Für H-Träger-Kunden besteht der praktische Punkt darin, die Teilefamilie vor der Auswahl des Automatisierungssystems festzulegen. Ein Betrieb, der wiederkehrende H-Träger-Profile fertigt, benötigt ein anderes Layout als ein Betrieb, der gemischte schwere Rahmen, Kastenträgerprofile und Einzelkonstruktionen herstellt.
Branchenausblick: Integriertes CNC-Schneiden, automatisierte Handhabung und Oberflächenbehandlung
Die Prognosen der World Steel Association weisen je nach Region auf unterschiedliche Bedingungen für die Stahlnachfrage hin, weshalb Käufer nicht jede Schlagzeile als belegten Vorteil betrachten sollten. Zukunftsgerichtete Aussagen sind mit Unsicherheit verbunden. Beim Kauf einer Fertigungslinie für H-Träger oder Stahlbau bietet der vorgesehene Auftragsmix des Käufers eine verlässlichere Grundlage als Werbenachrichten.
Die Robotikstatistiken bestätigen die Entwicklungsrichtung. Die International Federation of Robotics meldete, dass 2024 weltweit 542.000 Industrieroboter installiert wurden, mehr als doppelt so viele wie ein Jahrzehnt zuvor. Eine H-Träger-Linie bleibt jedoch ein System für die Schwermetallfertigung mit schwankenden Blecheigenschaften, Schweißwärme, Kranbewegungen und Prüfanforderungen. Die bessere Frage lautet nicht, ob sie automatisch ist oder nicht. Sie lautet: Welche Station verursacht den Engpass, und welche Prüfergebnisse zeigen, dass diese Linie funktioniert?
Die meisten Käufer gehen anschließend zu einer gezielteren Angebotsanfrage über, die den Trägerbereich, das Schneidverfahren, das Layout der Schneidstation, die Schweißmontagelinie, den Bedarf an automatischem Schweißen, das Flanschrichten, nachgelagerte Oberflächenbehandlungen, die Schweißstromquelle, die Bedienerschulung und die Garantie abdeckt. Laut der bereitgestellten Unternehmensbeschreibung bietet Aubrik kundenspezifische OEM-Lösungen und eine einjährige kostenlose Garantie. Zu den Exportländern gehören Spanien, Deutschland, Russland, Indien, Brasilien, Frankreich, Italien und Vietnam. Diese Aspekte gehören zusammen mit der 9-stufigen Nachweistabelle in die Lieferantenbewertung.
FAQ
Was ist eine H-Träger-Fertigungslinie?
Kurzantwort
Eine H-Träger-Fertigungslinie ist eine Reihe von Maschinen, die Stahlbleche vom Zuschnitt über den Zusammenbau von Steg und Flanschen, das Schweißen und das Flanschrichten bis zur Oberflächenvorbereitung bearbeiten. Zu den üblichen Stationen gehören CNC-Schneiden, Trägermontage, Portalschweißen, Fördertechnik und Strahlen.
Wie läuft der Prozess einer H-Träger-Fertigungslinie ab?
Kurzantwort
Der Prozess beginnt mit der Blechvorbereitung; anschließend werden Steg und Flansche mit CNC-Brenn- oder Plasmaschneidanlagen zugeschnitten. Die Montagemaschine hält das Profil für das Heftschweißen in Position. Durch Unterpulverschweißen werden die Hauptschweißnähte fertiggestellt; danach folgen Wenden, Flanschrichten, Prüfen und Strahlen oder eine andere Oberflächenvorbereitung. Die genaue Abfolge hängt vom Trägergrößenbereich, dem Betriebslayout, der Projektnorm und den Anforderungen an die nachgelagerte Beschichtung oder Verarbeitung ab.
Welche Rolle spielt ein Stahlblech in der Fertigungslinie?
Kurzantwort
Stahlblech ist das Rohmaterial für die Steg- und Flanschteile des H-Trägers. Blechdicke, Ebenheit, Werkstoffgüte und Kantenzustand beeinflussen die Schnittqualität, Montagegenauigkeit, Gleichmäßigkeit der Schweißnähte und Richtarbeiten.
Warum ist das Strahlen bei der Fertigung von H-Trägern aus Stahl wichtig?
Kurzantwort
Kugelstrahlen entfernt Zunder und bereitet die Trägeroberfläche auf die Beschichtung oder nachfolgende Bearbeitung vor. Käufer sollten auch die Staubabsaugung, die Konstruktion der Strahlkabine, die Strahlmittel und die Zugänglichkeit für die Instandhaltung prüfen, da das Strahlen sowohl ein Schritt der Oberflächenvorbereitung als auch ein Aspekt der Sicherheitsplanung ist.
Wie wählen Sie den richtigen Lieferanten für H-Träger-Fertigungslinien aus?
Kurzantwort
Wählen Sie einen Lieferanten danach aus, wie gut die Fertigungslinie zu Ihrem Werkstoffspektrum, den Trägerabmessungen, dem Schneidverfahren, dem Schweißverfahren, dem Richtbedarf, der Werkhallenaufteilung, dem Schulungsplan, den Garantiebedingungen und der Ersatzteilversorgung passt. Nutzen Sie die 9-stufige RFQ-Prüfleiter für Trägerfertigungslinien als Vergleichsrahmen.
Welchem Zweck dient eine Träger-Schweißlinie?
Kurzantwort
Eine Träger-Schweißlinie fügt Steg- und Flanschbleche zu einem geschweißten H-Träger oder einem ähnlichen Stahlbauteil zusammen. Ihr Zweck besteht darin, das Schweißen von Trägern reproduzierbarer und leichter prüfbar zu machen als bei einer Bearbeitung an einzelnen Stationen.
Weiterführende Literatur
- Leitfaden für Schweißpositionierer mit Drehfunktion
- Kaufratgeber für Schweißdrehtische
- Leitfaden für Schweißpositionierer zum Rohrschweißen
- Vergleich von Schweißpositionierern und Schweißdrehtischen
- Aubrik-Schweißpositionierer
Quellen
- American Welding Society: AWS D1.1/D1.1M Schweißregelwerk für den Stahlbau – Stahl
- American Welding Society: Regelwerke und Normen
- OSHA 1910.252: Allgemeine Anforderungen an Schweißen, Schneiden und Hartlöten
- OSHA 1926.353: Lüftung und Schutzmaßnahmen beim Schweißen, Schneiden und Erwärmen
- NIST: Programm für Robotersysteme in der intelligenten Fertigung
- World Steel Association: Kurzfristausblick Oktober 2025
- International Federation of Robotics: Zusammenfassung von World Robotics 2025







