Nehmen Sie Kontakt mit der Aubrik Company auf

Behälterdrehvorrichtungen stützen und drehen zylindrische Behälter auf angetriebenen und nicht angetriebenen Rollenböcken, damit ein Schweißer oder Schweißkopf entlang einer kontrolliert positionierten Schweißnaht arbeiten kann. Bei der Auswahl eines Satzes sind zunächst die Last an jeder Stützstelle, die Kontaktgeometrie des Behälters und die erforderliche Drehbewegung zu berücksichtigen – nicht nur das Gesamtgewicht.
Ein Druckbehälter mit einem schweren Boden an einem Ende kann eine Stützstelle überlasten, obwohl die Tragfähigkeit des Satzes insgesamt nicht überschritten wird. Ein für den Durchmesser passender Satz Rollenböcke kann trotzdem den Kran, die Spülgasschläuche oder den Schweißmanipulator bei ihrer Arbeit behindern. Dieser Leitfaden macht daraus eine Tragfähigkeitsprüfung, eine Szenariotabelle und eine Liste der Behälterangaben für eine Angebotsanfrage.
Behälterdrehvorrichtungen: Was der Satz leisten muss
Ein Satz Behälterdrehvorrichtungen muss das Werkstück tragen, die nötige Reibkraft zum Drehen aufbringen und gleichzeitig die Schweißposition halten. Diese Aufgaben sind voneinander unabhängig. Beginnen Sie mit der Behälterzeichnung und der Schweißreihenfolge und lassen Sie sich vom Lieferanten die Stützlasten, Drehtragfähigkeiten und zulässigen Betriebsbedingungen nennen.
Die Antriebseinheit überträgt das Motordrehmoment über ihre Räder; die nicht angetriebenen Rollenböcke stützen die andere Kontaktstelle, ohne den Antrieb bereitzustellen. Ein Rohr oder Tank kann symmetrisch wirken, obwohl Böden, Innenteile und angeschlossene Stutzen den Schwerpunkt verschieben. Die Zusammenbauzeichnung ist aussagekräftiger als eine bloße Schätzung des Mantelgewichts.
Legen Sie für das Schweißen schwerer Rohre fest, wie die Rollenböcke mit der Schweißausrüstung kommunizieren. Für die Automatisierung ist eine klare Abfolge erforderlich: Welcher Controller steuert die Drehung, welcher empfängt ein Bereitschaftssignal und was geschieht, wenn die Schweißarbeit stoppt? Das Rohrfertigungsteam sollte diese Abfolge mit dem Maschinenintegrator abstimmen.
Koikes Auslegungshinweise für Rollenböcke unterscheiden zwischen Stütztragfähigkeit und Drehtragfähigkeit. Die Beispiele beschreiben konkrete Kombinationen aus Antriebs- und nicht angetriebenen Einheiten und keinen Multiplikator, der für jede Rollmaschine gilt. Verwenden Sie dieselbe Unterscheidung, wenn Sie ein Paket für den Schwerlastbetrieb mit Anlagen vergleichen, die kurzfristig gemietet werden können.
Einen allgemeinen Überblick über Antriebskonzepte und ihre Funktionsweise bietet der Leitfaden zu Schweißrotatoren und Behälterdrehvorrichtungen. Bei Behältern stellt sich eine konkretere Frage: Ist die Konfiguration in jeder Montagephase mit der gesamten gefertigten Baugruppe kompatibel?
Tragfähigkeit von Rollenböcken: Jede Stützstelle prüfen
Das Behältergewicht verteilt sich nicht unbedingt gleichmäßig auf die beiden Stützstellen. Ihre vertikalen Auflagerkräfte hängen von der Lage des Schwerpunkts entlang des Behälters und dem Abstand zwischen den Stützstellen ab. Vergleichen Sie jede Auflagerkraft mit der zulässigen Stützlast der jeweiligen Einheit. Prüfen Sie anschließend die separaten Grenzwerte für Antrieb und Kontakt der betreffenden Konfiguration.
Mit der Lastverteilung auf zwei Stützstellen beginnen, bevor Sie eine Größe anfragen
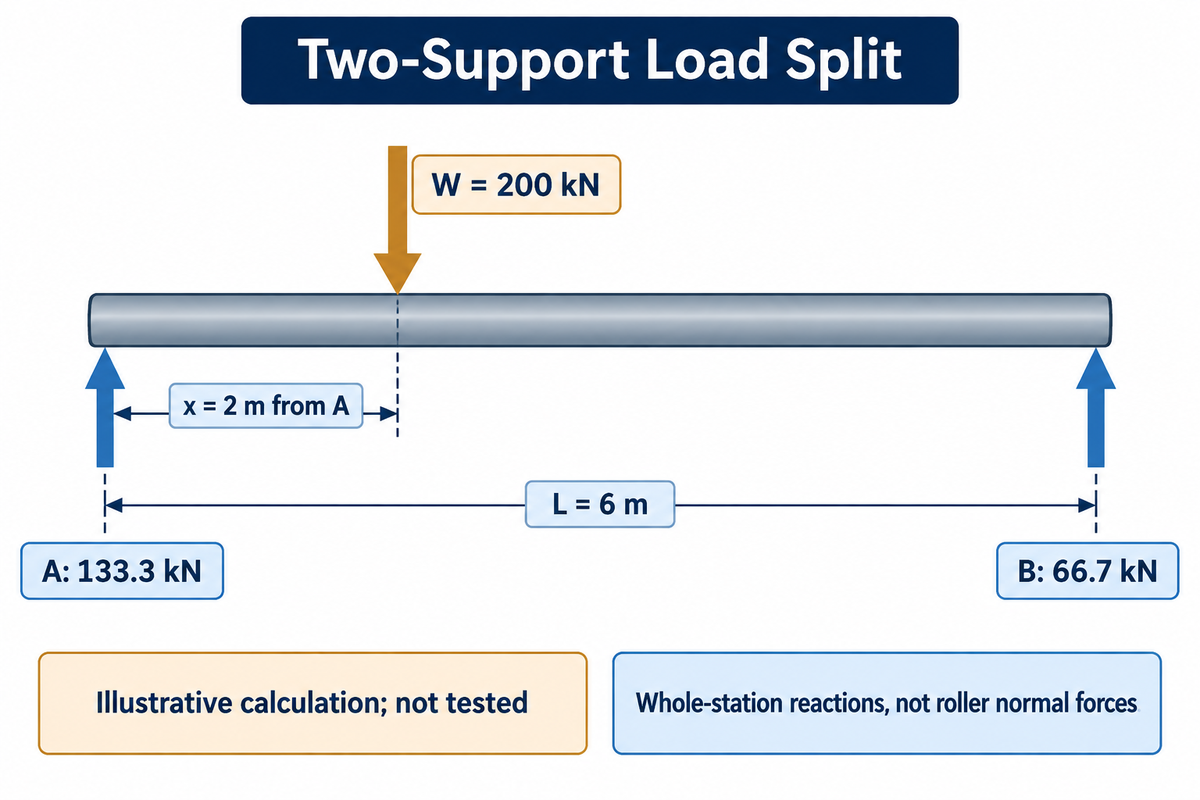
Die Lastverteilung auf zwei Stützstellen ist eine Näherung erster Ordnung für einen starren Behälter, der auf zwei Stützstellen aufliegt. Sie beruht auf den Prinzipien des statischen Gleichgewichts, wie sie in den Beispielen von OpenStax erläutert werden. Messen Sie den Abstand des Schwerpunkts von Stützstelle A in Richtung Stützstelle B und verwenden Sie durchgehend einheitliche Einheiten.
Beispielwerte: Gesamtgewicht in vertikaler Richtung W = 200 kN; Stützabstand L = 6 m; Schwerpunkt x = 2 m von A.
Auflagerkraft bei B: RB = W × x / L = 66,7 kN.
Auflagerkraft bei A: RA = W − RB = 133,3 kN.
Die Auflagerkräfte ergeben zusammen 200 kN. In diesem Beispiel trägt A die doppelte vertikale Last von B. Wer zwei Einheiten mit angenommenen 100 kN je Stützstelle auswählt, übersieht die höhere Last am schwereren Ende.
Diese Werte sind berechnet, nicht durch einen Versuch ermittelt. Sie geben die vertikale Auflagerkraft an einer vollständigen Stützstelle wieder und nicht die Normalkraft auf einer einzelnen Rolle. Kontaktwinkel, Radkonfiguration und Mantelsteifigkeit beeinflussen die einzelnen Normalkräfte. Lassen Sie den Hersteller diese Werte anhand der tatsächlichen Zeichnung prüfen.
Bei der folgenden Sensitivitätsberechnung bleiben W bei 200 kN und L bei 6 m; nur die angenommene Schwerpunktlage ändert sich. Das Beispiel zeigt, dass bei gleicher Gesamtlast die Lage einer schweren Baugruppe die erforderliche Stütztragfähigkeit beeinflussen kann.
| x von A | R bei A | R bei B |
|---|---|---|
| 0,6 m | 180 kN | 20 kN |
| 1,2 m | 160 kN | 40 kN |
| 1,8 m | 140 kN | 60 kN |
| 2,4 m | 120 kN | 80 kN |
| 3,0 m | 100 kN | 100 kN |
| 3,6 m | 80 kN | 120 kN |
| 4,2 m | 60 kN | 140 kN |
| 4,8 m | 40 kN | 160 kN |
| 5,4 m | 20 kN | 180 kN |
Die Berechnungen trennen zwei unterschiedliche Fragestellungen. Eine Verschiebung des Schwerpunkts der gesamten Baugruppe in Längsrichtung beeinflusst die Auflagerkräfte. Eine radiale Verschiebung zur Drehachse erzeugt beim Drehen des Behälters ein veränderliches Gravitationsdrehmoment. Ein zusätzlicher nicht angetriebener Rollenbock kann beim Tragen des Gewichts helfen, belegt aber für sich genommen weder eine ausreichende Traktion noch ein ausreichendes Anlaufdrehmoment der Antriebseinheit.
Bei drei oder mehr Stützstellen muss die gleichmäßige Lastverteilung anhand von Steifigkeit, Ausrichtung und Kontakt begründet werden. Senden Sie den vorgeschlagenen Stützstellenplan zur Berechnung ein, statt die Formel für zwei Stützstellen einfach zu erweitern und das Gewicht durch die Anzahl der Einheiten zu teilen. Prüfen Sie die Anordnung erneut, sobald sich Böden, innere Baugruppen oder der Schwerpunkt eines Bauteils ändern.
Behältergeometrie: Durchmesser, Mantel und Kontakt
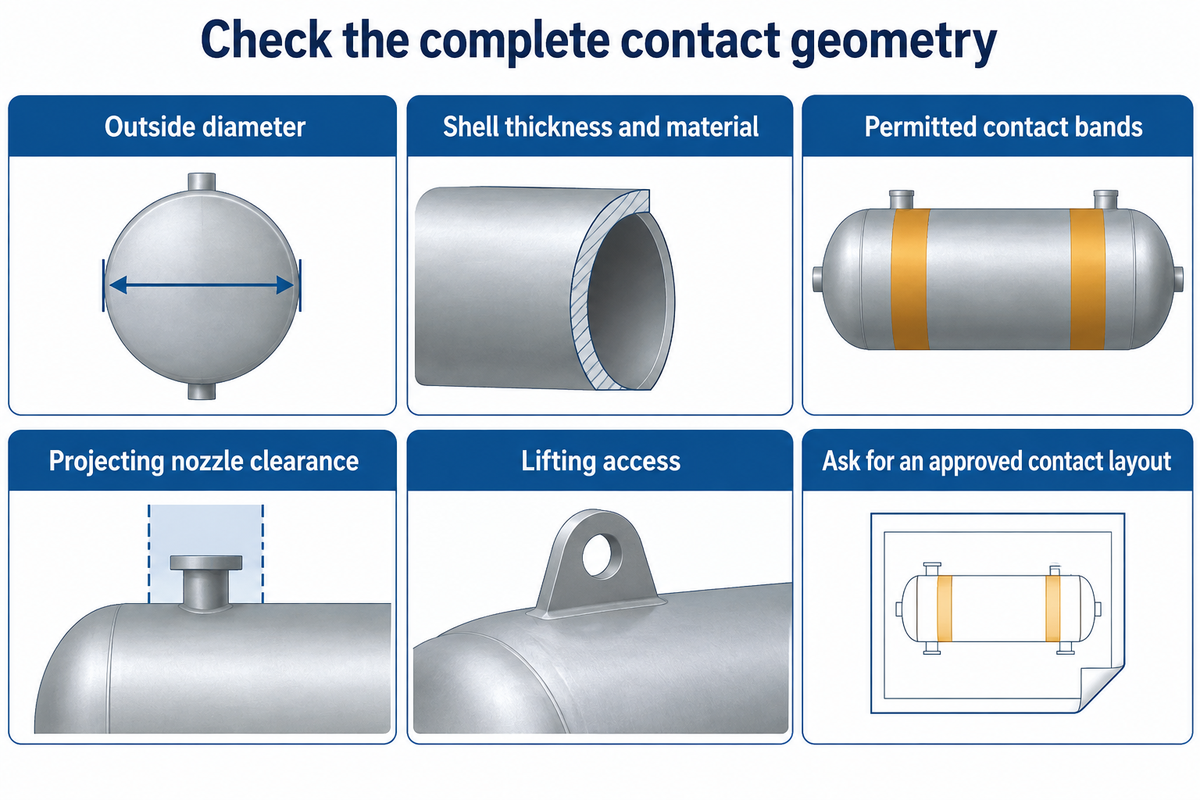
Bei der Behältergeometrie geht es um mehr als die Kompatibilität mit dem Durchmesser. Die Rollenböcke müssen auch über geeignete Kontaktbereiche verfügen, ausreichend Abstand zu hervorstehenden Bauteilen lassen und so angeordnet sein, dass der Mantel die Last tragen kann. Erfragen Sie den kleinsten und größten Außendurchmesser, lokale Manteldetails und den gesamten Drehbereich, bevor Sie die Radwahl oder den Rollenabstand festlegen.
Bei einem dünnen zylindrischen Mantel ist neben der Gesamtmasse auch der lokale Kontakt entscheidend. Teilen Sie dem Lieferanten die Wanddicke und den Werkstoff sowie die Lage der Versteifungen und die zulässigen Kontaktbereiche mit. Ein Stutzen, eine Schweißnahtverstärkung oder eine temporäre Befestigung im Laufweg der Räder verändert die Kontaktbedingungen. Gehen Sie nicht davon aus, dass ein Satz mit höherer Tragfähigkeit das Problem behebt.
Lässt sich der Rollenabstand einstellen?
Der Rollenabstand kann einstellbar sein; wie die Einstellung erfolgt und in welchem Bereich, hängt jedoch vom Modell ab. Bei herkömmlichen Schweißrotatoren werden möglicherweise die Radmittelpunkte versetzt, während sich bei selbstjustierenden Ausführungen die Radhalterungen an den Durchmesser anpassen können. Fragen Sie nach dem Einstellverfahren des Herstellers und den Mindestabmessungen des Werkstücks für den kleinsten Behälter Ihrer Fertigung.
Für einen Instandhaltungseinkäufer stellt sich auch eine Geometriefrage: Was passiert, wenn ein Rad ersetzt werden muss? In einer Diskussion von Practical Machinist aus dem Jahr 2024 über die Reparatur von Tankrollen konnte der Besitzer keine Unterstützung mehr vom ursprünglichen Hersteller erhalten. In den Antworten ging es um die Härte der Lauffläche und darum, die fertigen Durchmesser aufeinander abzustimmen. Das ist eine sinnvolle Beschaffungsfrage, aber keine geprüfte Reparaturspezifikation. Verlangen Sie eine freigegebene Zeichnung und Werkstoffspezifikation für das Ersatzrad, bevor Sie einen gebrauchten Satz annehmen.
Prüfen Sie bei einem kleinen Rohr, ob die Räder das Werkstück greifen können, ohne dass der Mantel außerhalb der zugelassenen Kontaktgeometrie aufliegt. Berücksichtigen Sie bei einem großen Behälter den Zugang für Hebevorgänge und den Freiraum über den gesamten Umfang. Der Leitfaden zur Auswahl von Rohrdrehvorrichtungen behandelt kleinere Rohrwerkstücke ausführlicher.
Als Nächstes folgt die Materialhandhabung; auch bei Rohrrollen muss die Kontaktanordnung dokumentiert sein. Prüfen Sie die Materialhandhabung bei der Montage großer zylindrischer Abschnitte gesondert: Wo setzt der Kran die einzelnen Abschnitte ab, wo befinden sich temporäre Stützen und wie gelangt der Bediener an die Verbindung?
Selbstausrichtende und herkömmliche Behälterdrehvorrichtungen
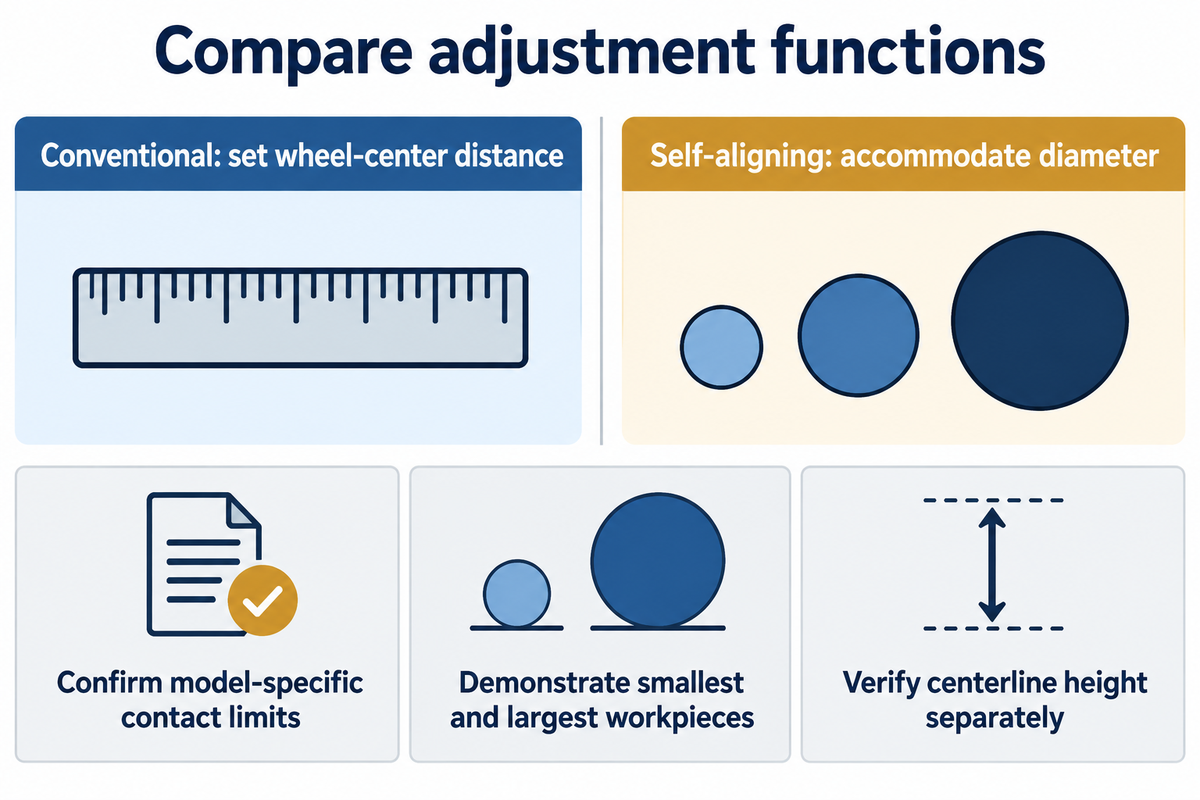
Bei selbstausrichtenden Behälterdrehvorrichtungen lassen sich die Radeinheiten an unterschiedliche Durchmesser anpassen. Bei herkömmlichen Ausführungen muss der Bediener den Abstand der Radmittelpunkte auf einen ausgewählten Wert einstellen. Vergleichen Sie den Einrichtaufwand beim Wechsel zwischen den tatsächlichen Behältergrößen Ihrer Fertigung sowie die zugelassenen Kontakt- und Lastgrenzen. Eine automatische Anpassung an den Durchmesser belegt weder eine bessere Schweißqualität noch verhindert sie ein axiales Wandern.
Key Plant beschreibt selbstjustierende Radmittelpunkte bei seiner Produktreihe selbstausrichtender Anlagen. IRCO wirbt separat für eine konstante, einstellbare Mittellinie bei seinen selbstausrichtenden Drehvorrichtungen. Dabei handelt es sich um Herstellerangaben zu bestimmten Ausführungen. Prüfen Sie, ob die angebotene Maschine diese Funktionen tatsächlich bietet, statt alle selbstausrichtenden Rotatoren als mechanisch identisch zu behandeln.
Stellt sich die Drehvorrichtung automatisch ein?
Eine selbstausrichtende Drehvorrichtung kann den Radkontakt bei wechselndem Behälterdurchmesser innerhalb des vom Anbieter festgelegten Bereichs automatisch anpassen. Andere Einstellungen können manuell erfolgen oder einen motorischen Antrieb erfordern. Lassen Sie sich Durchmesseranpassung, Höhe der Mittellinie, Ausrichtung der Abschnitte und Steuerung der axialen Bewegung einzeln erläutern. Das Wort „automatisch“ sagt nicht unbedingt aus, welche dieser Funktionen automatisiert sind.
Stellen Sie sich einen Fertigungsbetrieb vor, der wiederholt Mantelschüsse mit demselben Durchmesser herstellt. Bei einem herkömmlichen Satz ist nach der Ersteinrichtung möglicherweise nur wenig Umrüstarbeit nötig. Ein Betrieb, der mehrere Durchmesser verarbeiten soll, sollte eine Vorführung mit den kleinsten und größten geplanten Werkstücken anfordern. Halten Sie fest, welche Einstellungen der Bediener vornimmt und ob für die Vorführung ein Kran benötigt wird. Eine nicht belegte Zeitersparnis bei der Einrichtung sollte nicht die Kaufentscheidung bestimmen.
Für diesen Vergleich ließ sich keine allgemein gültige, überprüfbare Abminderungskennlinie für den Mindestdurchmesser finden. Fragen Sie nach den Lastgrenzen des ausgewählten Modells in Abhängigkeit vom Durchmesser. Unser Leitfaden zu selbstausrichtenden Schweißrotatoren behandelt diese Maschinenfamilie; im Angebot müssen dennoch die Grenzwerte des konkreten Geräts angegeben sein.
Messen Sie während der Vorführung die Handhabungszeit unter identischen Start- und Endbedingungen. Die Behauptung „volle Kontrolle“ ist nicht dadurch belegt, dass ein Bediener vermeintlich alle erforderlichen Einstellungen für eine perfekte Ausrichtung vornehmen kann.
Ausrichten und Schutz vor axialem Wandern: Die passende Funktion wählen
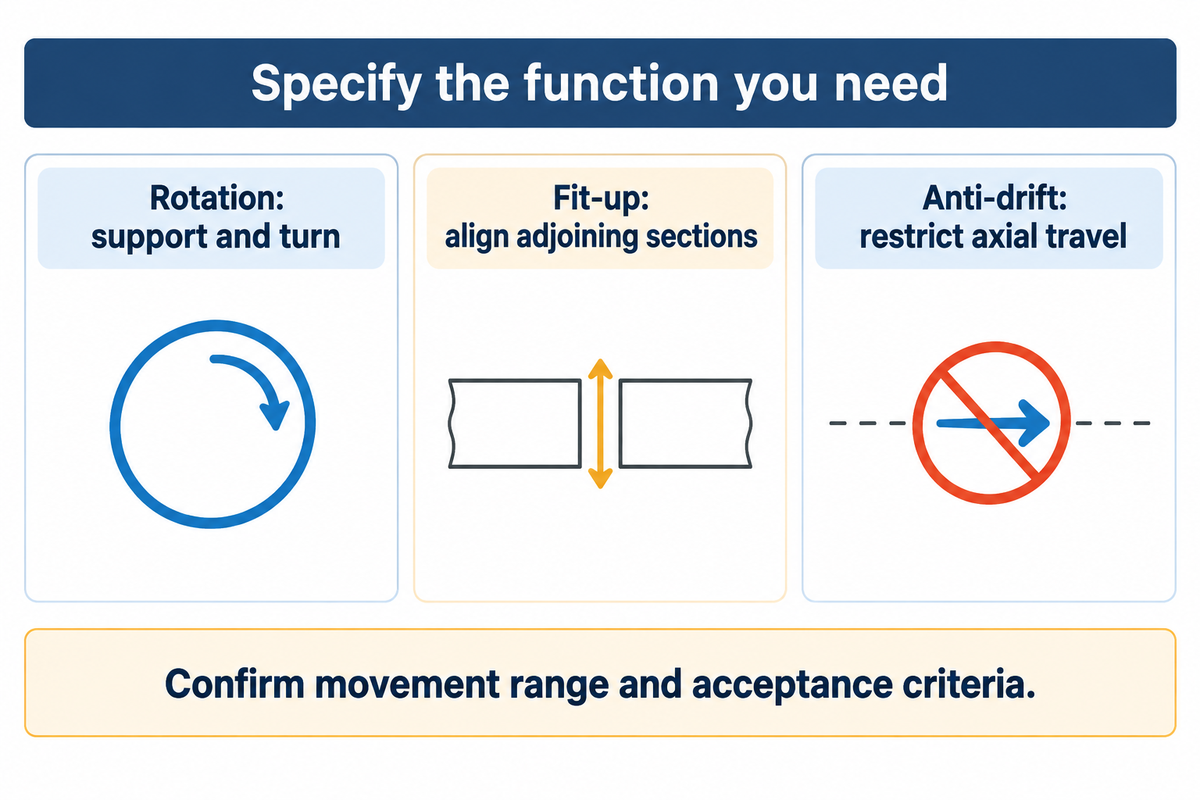
Ausrichtausrüstung bringt aneinandergrenzende Abschnitte für den Zusammenbau zusammen. Vorrichtungen gegen axiales Wandern begrenzen unerwünschte Bewegungen in axialer Richtung während der Drehung. Die Hauptfunktion eines Rollenbocks besteht darin, das Werkstück zu tragen und zu drehen. Wählen Sie zusätzliche Funktionen entsprechend der auszuführenden Aufgabe und geben Sie deren Bewegungsbereich und Abnahmekriterien im Angebot an.
Koike unterteilt seine Spezialrollenböcke in Kategorien zum Ausrichten und zur Verhinderung des axialen Wanderns. Beim Ausrichten zweier Mantelschüsse müssen die verfügbaren vertikalen und seitlichen Bewegungen, die Einstellbarkeit unter Last und die Abstimmung der Ausrichteinheiten mit dem Drehvorrichtungssatz berücksichtigt werden. Eine selbstausrichtende Radhalterung allein belegt diese Funktionen nicht.
Auch die axiale Steuerung sollte gesondert behandelt werden. In der veröffentlichten Patentanmeldung US20110109030A1 beschreibt Koike Aronson eine Änderung der Ausrichtung nicht angetriebener Rollenböcke, um eine korrigierende Axialkraft zu erzeugen; manche Ausführungen verfügen über Sensoren. Die Anmeldung wurde 2011 veröffentlicht. Sie ist weder ein neuer branchenweiter Standard noch eine Erfindung von Aubrik. Die praktische Frage beim Kauf lautet: Welchen Mechanismus zur Steuerung des axialen Wanderns verwendet das angebotene Modell und unter welchen Bedingungen arbeitet er?
| Situation im Fertigungsbetrieb | Anforderung | Vor dem Kauf bestätigen |
|---|---|---|
| Ein montierter Mantel muss rundum geschweißt werden | Satz aus angetriebenen und nicht angetriebenen Rollenböcken | Auflagerkräfte, Kontaktgrenzen und Drehbeanspruchung |
| Benachbarte Abschnitte müssen an der Verbindung ausgerichtet werden | Ausrichtbewegung passend zur Verbindung | Einstellrichtungen und Bewegungsbereich unter Last |
| Axiale Bewegung gefährdet die Lage der Schweißnaht | Angeforderte Funktion zur Verhinderung des axialen Wanderns | Sensorik, Korrekturverfahren und zulässige Bewegung |
| Eine Zelle verarbeitet Behälter mit mehreren Durchmessern | Geeignete Anpassung an den Durchmesser | Kleinster Durchmesser, Kontaktgeometrie und Umrüstschritte |
Der Leitfaden zu Ausrichtrotatoren behandelt das Ausrichten von Abschnitten gesondert. Trennen Sie diese Betrachtung von der Abnahmeprüfung für axiales Wandern beim Schweißen von Behältern. Wird eine hydraulische Einstellung angeboten, fragen Sie bei der Funktionsprüfung auch nach der Haltefunktion und den Möglichkeiten zum Absperren.
Kosten für Tankdrehvorrichtungen: kaufen, mieten oder gebraucht erwerben
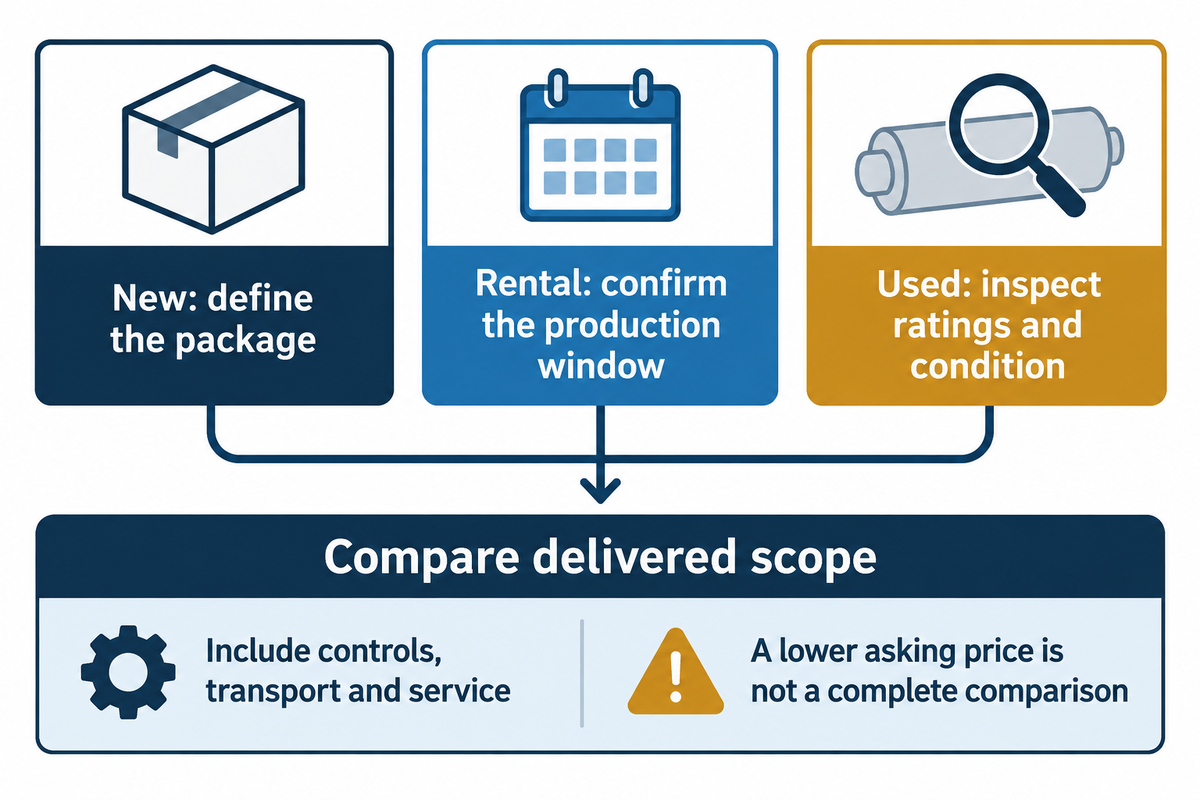
Vergleichen Sie bei den Kosten für Tankdrehvorrichtungen Pakete, die Antriebseinheit, nicht angetriebene Rollenböcke, Steuerungen und Optionen zum Ausrichten oder zur Steuerung des axialen Wanderns enthalten. Bei Angeboten für neue, gemietete oder gebrauchte Anlagen kann der Lieferumfang unterschiedlich sein. Vergleichen Sie den gelieferten Umfang und die Einsatzbereitschaft für Ihren Behälter, bevor Sie einen niedrigeren Angebotspreis als Ersparnis werten.
Am 26.10.2026 zeigte die Seite von Baileigh für das Modell RWP-220 einen Angebotspreis von US$22.439. In einem Angebot von Yoder für Lagerbestand 23682, einen Pandjiris Tanker 80, war US$4.950 angegeben. Das sind Beispiele aus einzelnen Angeboten, keine vergleichbaren Maschinen und keine Marktpreisspanne. Beim benachbarten Angebot eines Yoder Aronson Satzes aus Antriebs- und nicht angetriebenem Rollenbock musste ein Preis angefragt werden; der Preis US$4.950 galt nicht für diesen Satz.
Auf der Baileigh-Seite waren außerdem unterschiedliche Lastangaben in der Beschreibung und den technischen Daten aufgeführt. Diese Abweichung muss anhand eines aktuellen modellspezifischen Dokuments geklärt werden, bevor die Seite zur Auswahl der Tragfähigkeit verwendet werden kann. Ein Einkaufsleiter, der Angebote vergleicht, sollte bei jeder Anfrage dieselbe Zeichnung, dieselben Behältergewichte und dieselbe Beanspruchung zugrunde legen und dann folgende Positionen einzeln aufführen lassen:
- Anzahl der Antriebs- und nicht angetriebenen Einheiten, Steuerungen, Steuergerät und Kabel.
- Fracht, Entladung, Installation und Inbetriebnahme.
- Zustand der Räder, Ersatzteile und Zugang für Servicearbeiten.
- Elektrische Kompatibilität und erforderliche Integration in die Fertigungszelle.
- Mietdauer, Transport in beide Richtungen und vertragliche Rückgabebedingungen.
Eine Miete kommt infrage, wenn ein entsprechender Satz für den gesamten Produktionszeitraum verfügbar und für ein klar definiertes Projekt geeignet ist. Gebrauchte Anlagen sollten unter Last vorgeführt und hinsichtlich Tragfähigkeitsangaben, Handbüchern und Wartungszustand geprüft werden. Ein niedriger Kaufpreis kann sich als Nachteil erweisen, wenn ein nicht mehr lieferbares Rad oder Antriebsteil das nächste Behälterprojekt verzögert. Bei einer Neuanlage kann der Käufer das Paket vor der Lieferung festlegen; der Lieferumfang muss dennoch klar beschrieben sein.
Lieferanten von Behälterdrehvorrichtungen: die richtigen Angaben übermitteln
Ein Lieferant von Behälterdrehvorrichtungen benötigt genügend Informationen, um die vorgeschlagene Maschine auf die tatsächliche Fertigung abzustimmen. Übermitteln Sie eine vollständige Zusammenbauzeichnung, die Gewichte der einzelnen Fertigungsphasen und Schwerpunktlagen sowie die Schweißreihenfolge. Bitten Sie um eine schriftliche Bestätigung, wie die angebotenen Antriebe, nicht angetriebenen Einheiten, Räder und Steuerungen zu diesen Angaben passen, statt sich nur auf eine Tragfähigkeitsangabe zu verlassen.
Für einen Instandhaltungsingenieur kann die Verfügbarkeit von Ersatzrädern ausschlaggebend sein. Für einen Schweißingenieur sind eine stabile Umfangsgeschwindigkeit und der Zugang rund um die Schweißnaht wichtiger. Beide Fragen sollten im selben Paket beantwortet werden. Ergänzen Sie Ihre Anfrage um Fragen zu den noch offenen Punkten. Gehen Sie nicht davon aus, dass eine nicht ausgefüllte Angabe bedeutet, die Funktion sei vorhanden.
| Parameter | Projektangabe | Bedeutung | Prüfmethode |
|---|---|---|---|
| Gewicht und Schwerpunkt | Jede Fertigungsphase; Einheiten angegeben | Auflagerkräfte und Antriebsbedarf | Zeichnung und Lastberechnung |
| Durchmesser und Mantel | Kleinster/größter Durchmesser, Dicke, Werkstoff | Kontaktgeometrie und lokale Belastung | Freigegebene Anordnung von Rädern und Kontaktbereichen |
| Lage der Stützstellen | Axialer Abstand und zulässige Bereiche | Lastverteilung und Zugang zur Schweißnaht | Vom Lieferanten gekennzeichnete Zusammenbauzeichnung |
| Anforderungen an den Drehbetrieb | Umfangsgeschwindigkeitsbereich, Drehrichtung, Einschaltdauer | Auswahl des Antriebs und Schweißanforderungen | Abnahmeprüfung unter Last |
| Ausrichten und Steuerung des axialen Wanderns | Erforderliche Bewegungen und Verfahrgrenzen | Trennt Standardfunktionen von Optionen | Vorführung jeder einzelnen Funktion |
| Stromversorgung und Schweißstromrückleitung | Angaben zur Stromversorgung und Schweißstrombelastung | Stromversorgung, Schutzerdung und Stromrückleitung getrennt führen | Auslegung der Elektrik und des Stromrückwegs |
| Schnittstellen der Fertigungszelle | Kranzugang, Manipulator, Spülgasleitungen | Freiräume und Leitungsführung | Layoutprüfung und Drehversuch |
| Servicepaket | Radspezifikation, Ersatzteile und Handbücher | Wartungs- und Ersatzplanung | Schriftliche Ersatzteilliste und Dokumentation |
Senden Sie diese Angaben in Ihrer Anfrage zu Aubriks Schweißrotatoren und Behälterdrehvorrichtungen. Lassen Sie sich das angebotene Modell und die enthaltenen Funktionen ausdrücklich bestätigen. Die Checkliste bestätigt nicht, dass alle Funktionen enthalten sind.
Integration in die Schweißzelle und Anforderungen an die Versorgung
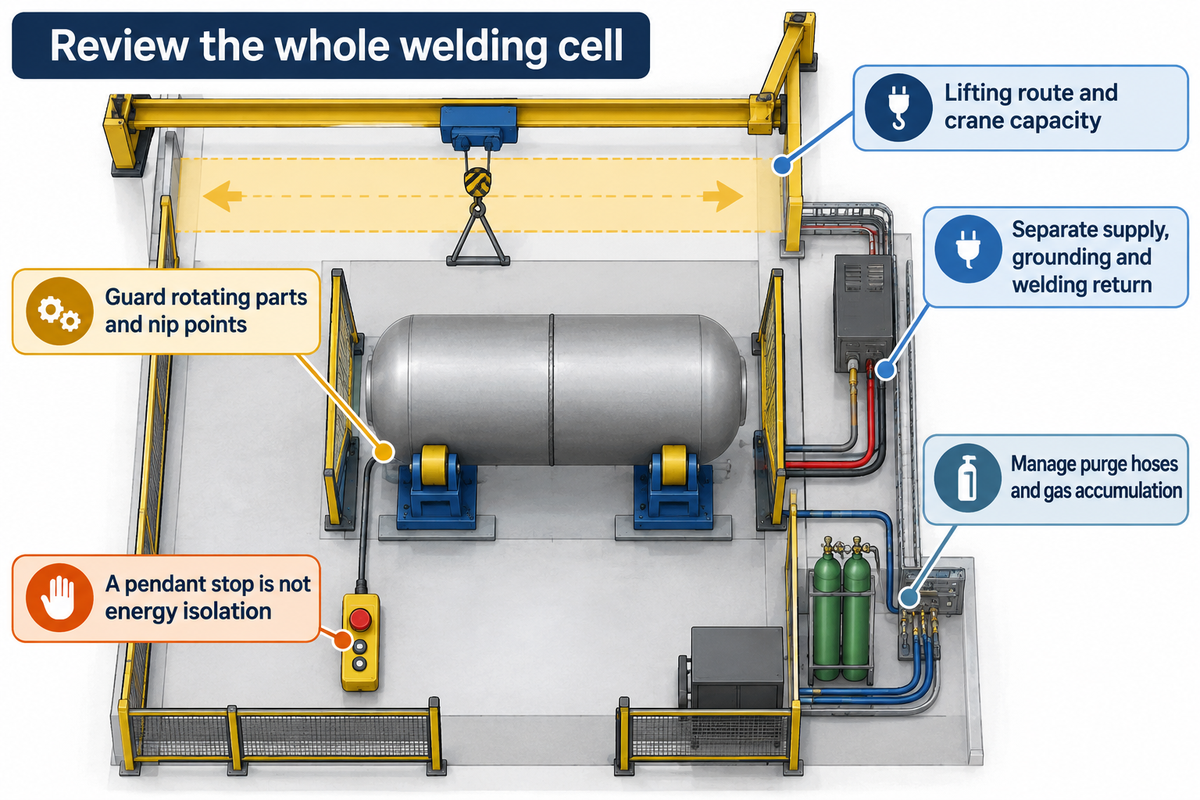
Bei einer Bestellung von Rollenböcken muss die gesamte Schweißzelle berücksichtigt werden, einschließlich Hebevorrichtungen, Schutzeinrichtungen, Elektrik und drehbeweglicher Medienleitungen. Prüfen Sie diese Schnittstellen vor dem Versand. Ein Behälter auf Rollenböcken kann die Grenzen des verfügbaren Krans überschreiten oder dazu führen, dass Schläuche und Kabel mit dem Schweißkopf in Konflikt geraten.
Eine Fallstudie von Fabricator zu einem Behälterprojekt von McAbee beschreibt, wie Arbeiten aufgrund der Krankapazität in Abschnitte aufgeteilt und für die Endmontage Rollenböcke von Ransome beschafft wurden. Sie veranschaulicht eine gesonderte Einschränkung beim Heben und ist kein Beispiel für die Produktivität von Aubrik. Eine weitere Fallstudie von Team Industries beschreibt, wie Spülgasschläuche die Drehung eines Rohrs einschränkten. Beide Fälle zeigen, dass die Tragfähigkeitsangabe eines Rollenbocks allein nicht entscheidet, ob eine Zelle einsatzbereit ist.
Zur Sicherheit der Bediener in der Fertigung gehören auch der Beschickungsweg und der Zugang rund um den Drehbereich. Berücksichtigen Sie diese Fragen bereits bei der Layoutplanung vor der Lieferung. Probleme mit dem Layout erst zu entdecken, wenn ein Behälter über den Rollenböcken hängt, wäre wenig hilfreich.
Für die allgemeine Industrie in den USA beschreibt OSHA 1910.212(a)(1) Schutzeinrichtungen gegen Einzugsstellen und rotierende Teile. Legen Sie die Position des Bedieners, Zugänge und Steuerungen anhand des tatsächlichen Layouts fest. Bei Wartungsarbeiten, für die die Vorschriften zu gefährlicher Energie gelten, ist ein Stoppsignal am Steuergerät keine Form der Energieisolierung.
„Drucktaster, Wahlschalter und andere Steuerkreiselemente sind keine Vorrichtungen zur Energieisolierung.“
Führen Sie die Stromversorgung, Schutzerdung und Stromrückleitung in der Auslegung getrennt. OSHA 1910.254(c)(2) enthält Anforderungen an die Erdung und Vorrichtungen in einem Rückstromkreis. Gehen Sie nicht davon aus, dass der Kontakt zwischen Rollen oder Lagern eine ausreichende Stromrückleitung gewährleistet. Lassen Sie den Weg vom Ausrüstungslieferanten und Elektroplaner festlegen.
Beim Spülen müssen sowohl die Schlauchbewegung als auch die Ansammlung von Gas berücksichtigt werden. Die Hinweise der britischen Health and Safety Executive zu Erstickungsgefahren beim Schweißen behandeln die Verdrängung von Sauerstoff in Werkstücken und angrenzenden Bereichen. Das Spülgas dient zwar als Schutzgas, kann aber dennoch Sauerstoff verdrängen. Prüfen Sie Belüftung und Atmosphärenüberwachung sowie die Zugangskontrolle für diesen Bereich. Diese technischen Hinweise schreiben nicht vor, jede offene Rollenstation als engen Raum einzustufen.
Die erforderliche elektrische Norm und Ausgabe müssen in der Bestellspezifikation angegeben sein. Der Katalog von EVS zu EN 60204-1 umfasst die Änderung von 2025 und die Berichtigung von 2026. Sein Anwendungsbereich deckt nicht alle Gefährdungen durch nicht elektrische Maschinen ab. Ein Normverweis im Angebot ist daher ein Teil der Prüfung und kein Nachweis dafür, dass die fertige Installation alle Anforderungen erfüllt.
Häufig gestellte Fragen
Wie werden Rollenböcke verwendet?
Verwenden Sie Rollenböcke mit einem freigegebenen Stützstellenplan, geeigneten Kontaktbereichen und einer Last innerhalb der Tragfähigkeitsgrenzen der vollständigen Konfiguration.
Befolgen Sie die Maschinenanweisungen zum Beladen und Einstellen, prüfen Sie Freiräume und Leitungsführung und bestätigen Sie eine kontrollierte Drehung vor dem Schweißen. Halten Sie Personen von dem bewegten Behälter und den Einzugsstellen an den Rollen fern. Achten Sie darauf, dass temporäre Befestigungen beim Drehen durchgehend frei bleiben und die Stützstellen in der aktuellen Fertigungsphase der freigegebenen Anordnung entsprechen.
Wie wird die Drehzahl geregelt?
Die Drehzahlregelung erfolgt in der Regel über den Antrieb der angetriebenen Einheit. Der verfügbare Einstellbereich und die Rückmeldung sind für jedes Modell angegeben.
Ein Frequenzumrichter oder eine andere Lösung zur stufenlosen Drehzahlregelung kann angeboten werden. Geben Sie den benötigten Bereich der Umfangsgeschwindigkeit am Behälter an und prüfen Sie anschließend den stabilen Betrieb unter Last am unteren Ende dieses Bereichs. Nehmen Sie den Werkstückdurchmesser in das Abnahmeprotokoll auf, da eine Angabe der Wellendrehzahl allein keine Aussage über die Bewegung an der Schweißnaht trifft. Klären Sie, wie der Bediener die Einstellung ändert.
Welche Schweißverfahren unterstützt diese Ausrüstung?
Rollenböcke eignen sich für das umlaufende Lichtbogenschweißen, wenn Behältergeometrie, Schweißanweisung und Zellenauslegung die Drehung zulassen. Die Rollenböcke positionieren das Werkstück; sie wählen nicht das Schweißverfahren aus.
Stimmen Sie die Ausrüstung mit dem Schweißer oder automatisierten Schweißkopf ab. Berücksichtigen Sie dabei die Verfahrgeschwindigkeit, den Zugang zur Schweißnaht sowie erforderliche Start- und Stoppsignale. Bei einem automatisierten Schweißkopf ist festzulegen, welche Steuerung die Bewegung vorgibt und wie das System auf eine Unterbrechung reagiert. Das Schweißverfahren muss auf den tatsächlichen Werkstoff und die Verbindung abgestimmt sein.
Benötige ich statt Rollenböcken einen Werkstückpositionierer?
Entscheidend sind die benötigte Bewegung und die Werkstückaufnahme. Rollenböcke tragen zylindrische Werkstücke an ihrer Außenfläche. Ein Werkstückpositionierer kann eine Konstruktion auf einer Spannvorrichtung oder einem Tisch aufnehmen und gegebenenfalls neigen. Vergleichen Sie vor der Auswahl den tatsächlichen Zugang zur Schweißnaht und die Lastanordnung.
Kann ich durch eine zusätzliche nicht angetriebene Einheit die angegebene Tragfähigkeit erhöhen?
Eine zusätzliche nicht angetriebene Einheit kann eine weitere Abstützung bieten, erhöht aber nicht automatisch die zugelassene Tragfähigkeit des vorhandenen Satzes.
Der Hersteller muss die Lastverteilung, die Kontaktgeometrie und die Fähigkeit der angetriebenen Einheit bestätigen, den Behälter zu drehen. Bei mehr als zwei Abstützstationen beeinflussen Steifigkeit und Ausrichtung die Auflagerkräfte. Lassen Sie sich eine freigegebene Anordnung und überarbeitete Betriebsgrenzwerte vorlegen, bevor Sie mit der zusätzlichen Einheit eine schwerere Baugruppe tragen; die einfache Berechnung für zwei Auflager bildet die gesamte Anordnung dann nicht mehr ab.
Eignet sich ein gebrauchter Satz vom Verkäufer für meinen Behälter?
Ein gebrauchter Satz kann geeignet sein, wenn seine dokumentierten Tragfähigkeiten, Durchmessergrenzen, sein Zustand und seine Steuerungen zum Behälter und zum Einsatz passen. Prüfen Sie, ob Antrieb und nicht angetriebene Einheiten enthalten sind, untersuchen Sie Verschleißteile und vereinbaren Sie vor der Abnahme für die Produktion eine aussagekräftige Vorführung unter Last.
Was sollte ich bei einem kleinen Behälter auf selbstjustierenden Rollenböcken prüfen?
Prüfen Sie den Mindestdurchmesser des konkreten Modells und die für diesen Durchmesser zugelassene Tragfähigkeit sowie den Radkontakt und die Freiräume.
Fragen Sie, ob der Behälter die vorgesehenen Räder vollständig berührt und ob die Halterungsgeometrie innerhalb ihrer Betriebsgrenzwerte bleibt. Nehmen Sie den kleinsten Behältermantel in die Zeichnungsprüfung und Vorführung des Lieferanten auf. In den hier verwendeten Quellen ist kein allgemeingültiger prozentualer Abschlag auf die Tragfähigkeit belegt. Eine höhere Nenntragfähigkeit ersetzt daher nicht die modellspezifische Auskunft des Herstellers.
Literatur und Quellen
- Beispiele zum statischen Gleichgewicht OpenStax, University Physics Volume 1.
- Wie einer der größten Druckbehälter der Welt gefertigt wurde The Fabricator.
- Fallbeispiel zur Schweißpositionierung bei Team Industries The Fabricator.
- Allgemeine Anforderungen an alle Maschinen US Occupational Safety and Health Administration, 29 CFR 1910.212.
- Der Umgang mit gefährlicher Energie US Occupational Safety and Health Administration, 29 CFR 1910.147.
- Lichtbogenschweißen und Brennschneiden US Occupational Safety and Health Administration, 29 CFR 1910.254.
- Erstickungsgefahren beim Schweißen und bei verwandten Verfahren UK Health and Safety Executive.
- Konsolidierter Normenkatalogeintrag zu EN 60204-1 Estonian Centre for Standardisation and Accreditation.