Nehmen Sie Kontakt mit der Aubrik Company auf

Industriestrahlanlagen — 5-Modelle-Serie von Aubrik für Stahlkonstruktionen, Gussteile und H-Träger
Industriestrahlanlage für Stahlwerkstücke mit Abmessungen von 800 mm bis 3 m. Oberflächengüte Sa2.5 in 2–3 Minuten. Pro Zyklus werden 30–40 % des Strahlmittels zurückgewonnen. 1 Jahr Garantie und weltweite Ersatzteillieferung innerhalb von 3–7 Tagen. Eine Schleuderradplattform deckt Gussteile, H-Träger, Fahrzeugteile und Stahlkonstruktionen ab — und verhindert die bei zu klein dimensionierten Maschinen auftretende Auslastungsfalle von 60–70 %.
Individuelles Angebot anfordern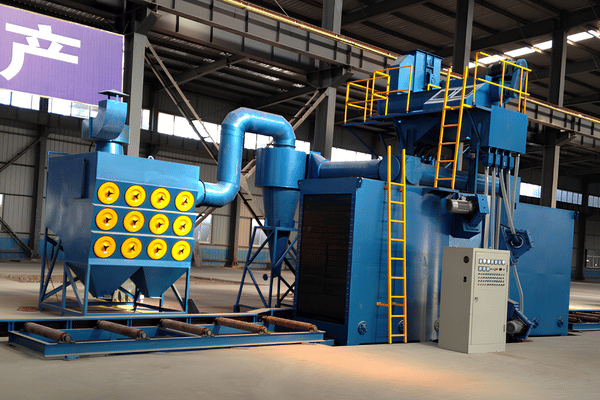
5 Modelle AB-SB-0815 → 3030
2000–3000 rpm Drehzahl des Schleuderrads
80 m/s Strahlmittelgeschwindigkeit
Sa2.5 Bereit für ISO 8501-1
99,5 % Staubabscheidung
ISO 9001 + CE Zertifiziert
Wie industrielles Schleuderradstrahlen die manuelle und chemische Reinigung ersetzt
Wo Oberflächenfehler tatsächlich entstehen
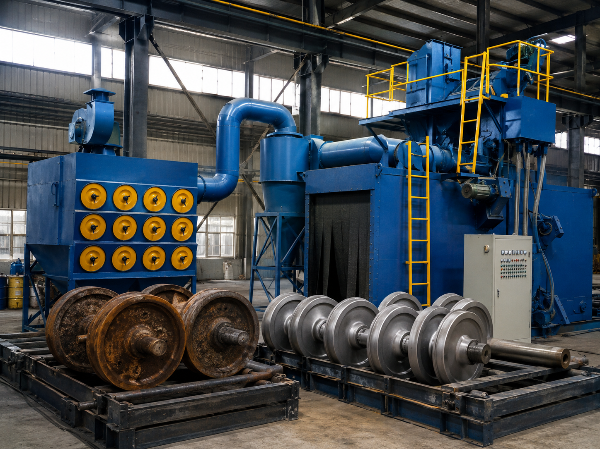
Die Auswahl der Strahlanlage ist selten der Engpass — Oberflächenfehler entstehen meist in einem vorgelagerten Prozess. Walzhaut auf warmgewalzten H-Trägern, Oxidschichten auf Gussteilen, Schweißspritzer auf Stahlkonstruktionen und Ölfilme auf Fahrzeugteilen beeinträchtigen jede nachfolgende Beschichtung, wenn der Untergrund nicht zuvor bis zu einem nachgewiesenen Rauheitsprofil gestrahlt wurde.
Der versteckte Kapazitätsverlust
Branchendaten zeigen, dass schlecht gewartete oder zu klein dimensionierte Strahlanlagen nur 60–70 % ihres Nenndurchsatzes erreichen. Dieses Defizit ist ein versteckter Engpass — es erscheint nie als Einzelposten, schlägt sich jedoch in verpassten Lieferterminen und Überstundenkosten nieder.
Was Schleuderradstrahlen leistet, manuelles Abschaben jedoch nicht
Strahlanlagen — auch als Schleuderrad-, Reinigungsstrahl- oder Druckstrahlanlagen bezeichnet — schleudern Stahlkugeln, kantiges Stahlstrahlmittel oder Aluminiumoxid mithilfe eines Schleuderrads auf das Werkstück. Die Oberflächenbearbeitung durch Schleuderradstrahlen ist 5–10× schneller als manuelles Abschaben oder Beizen. Der Umlaufabscheider gewinnt 90–95 % des Strahlmittels zurück. Das Oberflächenprofil erreicht zuverlässig den von den meisten Beschichtungssystemen geforderten Reinheitsgrad Sa2.5.
Auf eine korrekt dimensionierte Aubrik Anlage umsteigen
- Problem: Ein manueller Reinigungszyklus von 90–120 Minuten erzeugt auf einem 12 m langen H-Träger eine ungleichmäßige Oberflächenrauheit — bei Anwendungen in Küstengebieten versagt die Beschichtung innerhalb von 18 Monaten.
- Ursache: Beim manuellen Druckstrahlen lassen sich Winkel, Geschwindigkeit und Strahlbild nicht über den gesamten Querschnitt konstant halten. Eine Abdeckung von weniger als 40 % der Oberfläche ist üblich.
- Unsere Lösung: Die Rollenbahn-Strahlanlage AB-SB-1622 transportiert denselben 12 m langen H-Träger durch eine geschlossene Strahlkammer und bearbeitet ihn mit vier Schleuderrädern bei 2000–3000 rpm — 100 % Oberflächenabdeckung in 2–3 Minuten bei einem Sa2.5-Profil.
- Nachweis: Das Oberflächenprofil-Messgerät nach ISO 8503-1:2012 bestätigt ein gleichmäßiges Strahlprofil von Ry5 23–115 µm über die gesamte Arbeitsfläche; die Chargenbestätigung erfolgt mit einem an die SPS angebundenen Rauheitsmessgerät mit einer Genauigkeit von 0,1 µm.
Eine Plattform und ein Arbeitsablauf für den gesamten Größenbereich
Das System ist modular aufgebaut. Die Schleuderradplattform bietet einen einheitlichen Prozess für kleine Gussteile ab 800 mm (AB-SB-0815) bis zu 3 m großen Stahlkonstruktionen (AB-SB-3030) — ohne Änderung des Arbeitsablaufs. Diese Kontinuität macht den Unterschied zwischen dem Kauf einer Strahlanlage und der technischen Auslegung einer Oberflächenvorbereitungslinie aus.
Praxisanwendung — vietnamesische Gießerei für Fahrzeugteile
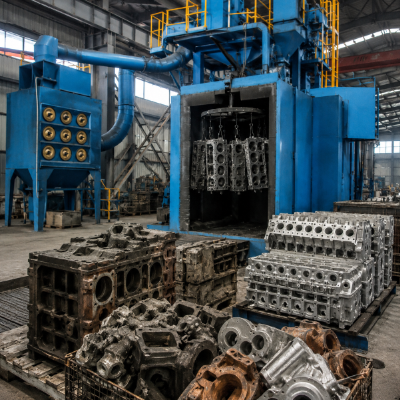
Ein vietnamesischer Tier-2-Automobilzulieferer ersetzte 2024 das manuelle Abschaben von gegossenen Motorzylinderköpfen durch eine Haken-Strahlanlage AB-SB-1216.
Die Leistung stieg von einer Charge mit sechs Köpfen alle 18 Minuten auf sechs Köpfe alle drei Minuten — eine Produktivitätssteigerung um das 6× bei garantiertem Oberflächenfinish Sa2.5.
Die Strahlanlage ersetzte die chemische Beizstation des Kunden. Die Ausschussquote bei der nachfolgenden Beschichtung sank innerhalb von 90 Tagen nach der Installation von 8,5 % auf 1,2 %. Allein durch die eingesparte Nacharbeit an Beschichtungen amortisierte sich die Anlage innerhalb von 16 Monaten.
Aubrik Strahlanlagenserie mit 5 Modellen — Spezifikationen und Entscheidungsmatrix
Der eine Dimensionierungsfehler, den die meisten Kunden bereuen
Wenn Sie eine Strahlanlage auswählen, die “die meisten Abmessungen”, aber nicht Ihre größte Abmessung abdeckt, muss das größte Werkstück bei jeder Charge dreimal durch die Strahlkammer laufen.
Im Einkaufsleitfaden 2026 von StrongMakine heißt es: “Eine Strahlanlage, die Ihre Anforderungen nicht vollständig erfüllt, ist nicht die günstigste Anschaffung — sie ist die teuerste Investition.”
Der wiederkehrende Fehler bei unseren AB-SB-Auslieferungen
Es wird ein Modell gewählt, das eine Größe unterhalb der höchsten Abmessung der größten Jahrescharge liegt. Dies ist in der gesamten Baureihe die häufigste Ursache für späteres Bedauern — und dasselbe Muster wiederholt sich jedes Quartal.
Aufbau der AB-SB-Serie
Die AB-SB-Serie ist auf fünf Größenbereiche für Werkstücke ausgelegt. Wählen Sie ein Modell, dessen maximale Werkstückabmessung mindestens 15 % über Ihrer größten Abmessung liegt. Diese Reserve sorgt für eine gleichmäßige Abdeckung durch die Schleuderräder an den Rändern, wo die Strahlmitteldichte abnimmt. Die Patentrichtung bestätigt die gleichmäßige Bearbeitung aus mehreren Winkeln als Branchentrend — siehe USPTO/CNIPA CN119328677B (2025) zur Doppelgehäuse-Strahlarchitektur mit variablem Auftreffwinkel.
Sonderkonfigurationen (längerer Aufspanntisch, feuerverzinkte Auskleidung der Strahlkammer, SPS-Fernintegration) verlängern die Fertigungszeit des Basismodells um 45–60 Tage.
Dimensionierungsbeispiel — H-Träger-Hersteller in Spanien
Ein spanischer Stahlbauhersteller, der täglich 80 t an 12–14 m langen H-Trägern verarbeitet, wählte zunächst aus Investitionskostengründen eine AB-SB-1216 (Arbeitsraum 1.200 × 1.600 mm).
Die technische Prüfung ergab, dass 18 % des jährlichen Auftragsvolumens eine Höhe von 1.500 mm überschritten — dadurch wären zwei Durchläufe pro Träger erforderlich gewesen. Vor der Angebotserstellung dimensionierten wir auf eine AB-SB-1622 (1.600 × 2.200 mm) um: 100 % Abdeckung in einem Durchlauf bei Sa2.5 und 120–180 H-Trägern/Stunde; der Preisunterschied amortisierte sich allein durch die eingesparte Arbeitszeit innerhalb von 11 Monaten.
Spezifikationstabelle der 5 AB-SB-Modelle
| Modell | Max. Werkstück Φ×H (mm) | Leistung der Schleuderräder | Max. Tragfähigkeit (kg) | Durchsatz (Stk./h) | Strahlmittel (Φ mm) | Stromversorgung |
|---|---|---|---|---|---|---|
| AB-SB-0815 | 800 × 1500 | 2 × 11 kW | 1,000 | 50–80 | 0.8–1.2 | 380V/50Hz/3Ph |
| AB-SB-1216 | 1200 × 1600 | 3 × 15 kW | 2,000 | 80–120 | 1.0–1.5 | 380V/50Hz/3Ph |
| AB-SB-1622 | 1600 × 2200 | 4 × 15 kW | 3,000 | 120–180 | 1.2–2.0 | 380V/50Hz/3Ph |
| AB-SB-2025 | 2000 × 2500 | 4 × 22 kW | 5,000 | 180–250 | 1.5–2.5 | 380V/50Hz/3Ph |
| AB-SB-3030 | 3000 × 3000 | 4 × 22 kW | 10,000 | 250–350 | 2.0–3.0 | 380V/50Hz/3Ph |
Entscheidungsmatrix — Maschinentyp × Werkstückkompatibilität
Die Wahl des Strahlkammertyps beeinflusst den Durchsatz ebenso stark wie die Maschinengröße. Die folgende Matrix ordnet die fünf am häufigsten ausgelieferten Strahlkammertypen den acht am häufigsten ausgelieferten Werkstückgrößen der vergangenen drei Jahre zu.
| Werkstücktyp | Hakentyp | Trommeltyp | Rollenbahn-Durchlaufanlage | Raupenbandtyp | Drehhängebahn |
|---|---|---|---|---|---|
| Kleine Gussteile (≤25 kg, Schüttgut) | - | ★★★ Optimal | - | ★★★ Optimal | ★★ Gut |
| Motorblöcke / Zylinderköpfe | ★★★ Optimal | - | ★★ Gut | - | ★★★ Optimal |
| H-Träger und Stahlkonstruktionen ≤16 m | - | - | ★★★ Optimal | - | - |
| Stahlbleche (großflächig) | - | - | ★★★ Optimal | ★★ Gut | - |
| Fahrzeugrahmen und Achsen | ★★★ Optimal | - | ★★ Gut | - | ★★★ Optimal |
| Segmente von Türmen für Windenergieanlagen | - | - | ★★★ Optimal | - | - |
| Schrauben, Muttern und Verbindungselemente (Schüttgut) | - | ★★★ Optimal | - | - | - |
| Präzisionsteile für die Luft- und Raumfahrt | ★★ Gut | - | - | - | ★★★ Optimal |
Strahlprozess — 5 Schritte vom Beladen bis zum geprüften Oberflächenfinish
Die folgenden Prozessstufen entsprechen dem in ISO 8501-1 definierten Rahmen für die Oberflächenvorbereitung und den Vergleichsprofilen in ISO 8503-1:2012.
Die Kosten eines falsch eingestellten Prozesses
Eine schlecht gewartete Strahlanlage arbeitet mit 60–70 % ihrer Nennleistung (Future Market Insights, Branchenstatistik 2025). Dieser versteckte Kapazitätsverlust von 30–40 % führt zu verpassten Lieferterminen und Überstundenkosten — erscheint jedoch nie als Einzelposten. Abhilfe schafft die Bestätigung, dass die folgenden fünf Prozessschritte auf Ihre tatsächlichen Werkstückabmessungen abgestimmt sind.
⚠ Käufermythos, den Sie vor dem Lesen der Spezifikationen verwerfen sollten
Die “10×-Faustregel” für den Durchmesser kugelförmiger Strahlmittel wird seit Jahren wiederholt. Wie Straaltechniek und Kramer Industries dokumentieren, handelt es sich um eine Regel und nicht um ein Gesetz.
Wer Stahlkugeln oder kantiges Stahlstrahlmittel allein nach dem Durchmesser auswählt, vernachlässigt die zwei wichtigeren Faktoren: die Form des Strahlmittels (runde Kugeln für ein Verfestigungsprofil, kantiges Korn zum Abtragen von Rost) und den angestrebten Sa-Reinheitsgrad. Eine falsche Strahlmittelauswahl greift den Untergrund an und lässt Beschichtungsflächen unzureichend vorbereitet — auf dem Papier kostenneutral, doch erst Monate später zeigt sich am Arbeitsplatz des Bedieners der spezifikationswidrige Maschinenverschleiß.

Der Aubrik Prozessablauf wiederholt bei jeder Maschine der Baureihe dieselben fünf Stationen. Die SPS-Parameterauswahl für den jeweiligen Werkstückgrößenbereich macht manuelles Nachjustieren durch den Bediener überflüssig.
Rüsten Sie die Strahlkammer mit dem passenden Strahlmittel und einer kundenspezifischen Spannvorrichtung aus. Verwenden Sie für Motorblöcke eine Hakenaufnahme, für H-Träger eine Rollenbahn oder für Verbindungselemente eine Trommelaufnahme.
Die Werkstückaufnahme fixiert empfindliche 3D-Präzisionsgussteile ohne Beeinträchtigung der Oberfläche und ermöglicht zum Schutz dünnwandiger Gussteile eine kontrollierte Intensität ab wenigen psi.
- Stahlkugeln (58–62HRC) — zur Oberflächenreinigung oder zum Entgraten.
- Kantiges Stahlstrahlmittel (60–65HRC) — für Teile mit starker Walzhaut und zum Entrosten.
- Aluminiumoxid — für Nichteisenmetalle, bei denen Eiseneinschlüsse vermieden werden müssen.
Die automatische Dosiereinrichtung gewährleistet eine präzise Strahlmittelstromregelung, die mit einem manuellen Ventil nicht erreichbar ist (50–200 kg/hr, geregelt durch einen geschlossenen SPS-Regelkreis).
Ein mit bis zu 3.000 rpm rotierendes Schleuderrad — mit auftragsbezogen angepasstem Rezept — schleudert das Strahlmittel mit 80 m/s in Richtung der Strahlkammerwand.
Die SPS regelt Strahlwinkel und Geschwindigkeit als Rezeptparameter, beseitigt Prozessschwankungen und erzeugt ein gleichmäßiges Profil.
Bei den meisten Fahrzeugrahmenteilen erreichen Sie laut Kameraprüfung Sa2.5 in weniger als 3 Minuten (mit integriertem Sensor mit einer Auflösung von 0,1 µm).
Der Zyklon-Strahlmittelabscheider im geschlossenen Kreislauf entfernt verbrauchtes und verschlissenes Strahlmittel, scheidet Material unter 0,3 mm aus und führt verwendbares Strahlmittel in den Vorratsbehälter zurück.
Der Umlaufkreislauf spart gegenüber einem offenen, kontinuierlich entlüfteten Strahlsystem 15–30 % des Strahlmittelvolumens — und minimiert die Belastung der Entstaubungsanlage.
Nach Ablauf der Zykluszeit schaltet sich der Prozess automatisch ab (einstellbar bis zu einer Höchstdauer von 10 Minuten).
Die Abluft durchläuft ein 4-stufiges Filtersystem mit einer Abscheideleistung von ≥99,5 %, bevor sie den Beschichtungs- oder Nachbearbeitungsbereich erreicht.
Der Bediener gibt die fertigen Teile ohne zwischengeschaltete Reinigungsstation direkt an den nächsten Prozess weiter — Lackieren, Montage oder weitere Bearbeitung.
“Wir haben den Strahlmittelzulauf der AB-SB-1622 neu konstruiert, nachdem ein Gießereibediener beanstandet hatte, dass bei gegossenen Zylinderköpfen keine gleichmäßige Strahlabdeckung erreicht wurde. Durch den Austausch eines einfachen Blendenventils gegen eine SPS-geregelte Zuführung konnten die wegen der Sa2.5-Prüfung ausgesonderten Teile um eine Größenordnung reduziert werden — von 4,2 % auf 0,6 % bei einer Charge von 320. Eine weitere Überarbeitung, die durch Rückmeldungen aus der Praxis angestoßen wurde.”
— Aubrik Engineering Team, R&D Center, Wuxi, zur Überarbeitung des Steuerungssystems der AB-SB-1622 im Jahr 2024
Normen für das Oberflächenfinish — Sa1 / Sa2 / Sa2.5 / Sa3 × Branche × Matrix der Beschichtungshaftung
Die Einstufung des Reinheitsgrads erfolgt nach ISO 8501-1. Die Zielwerte für Vergleichsprofile der Oberflächenrauheit sind in ISO 8503-1:2012 festgelegt. In der gewerblichen Praxis entspricht dies einem Sa-Reinheitsgrad in Verbindung mit einem Ry5-Profilbereich. Aubrik Maschinen besitzen einen integrierten hochauflösenden Rauheitssensor, der jedes Teil mit einem Ry5-Wert außerhalb des Rezeptbereichs automatisch kennzeichnet.
| Sa-Reinheitsgrad | Reinigungsergebnis | Typisches Ry5-Profil (Kugelstrahlmittel) | Industrieanwendung | Ergebnis der Beschichtungshaftung |
|---|---|---|---|---|
| Sa1 (Leicht) | Lose Walzhaut, Schmutz und Farbe entfernt; fest haftende Verunreinigungen dürfen zurückbleiben | 23–28 µm | Unkritische Vorbehandlung, Vorbereitung für die Lagerung | Grundlegend — nicht für Schutzbeschichtungen spezifiziert |
| Sa2 (Gründlich) | Sämtliche sichtbare Walzhaut und Rost entfernt; geringfügige Schatten ≤ 33 % je m² | 35–45 µm | Allgemeine Stahlbeschichtung, nicht hoch belastete Fahrzeugteile | Für einschichtige Industrielackierung geeignet |
| Sa2.5 (Sehr gründlich) | ≥ 95 % frei von Verunreinigungen; kleinste Schatten ≤ 5 % je m² | 60–80 µm | Fahrzeugrahmen, Brückenstahl, Gussteile, H-Träger | Branchenstandard — Haftgrund für Epoxidharz und zinkstaubreiche Grundierungen |
| Sa3 (Vollständig) | Gleichmäßiger metallischer Glanz, keine sichtbaren Verunreinigungen | 85–115 µm | Luft- und Raumfahrt, Präzisionsmaschinen, Medizintechnik | Maximal — Vorbehandlung für Fluorpolymerbeschichtung und Feuerverzinkung |
Schnellumrechnung von Ry5 zu Sa
Der Ry5-Bewertungsbereich von 23–170 µm für kantiges Strahlmittel ist größer, als der Vergleichskörper nach ISO 8503-1 vermuten lässt. Bei üblichen Fahrzeugbeschichtungen entspricht Sa ungefähr 1/5 von Rz — eine Spezifikation mit Sa 10–12 µm verlangt somit tatsächlich Ry 50–60 µm, was deutlich innerhalb des Bereichs unseres Standard-Kugelstrahlmittels liegt.
Warum diese Matrix bei der Beschaffung wichtig ist
Ein nicht zur Beschichtungsspezifikation passender Sa-Reinheitsgrad ist bei industriellen Beschichtungsprojekten die häufigste Ursache für Gewährleistungsansprüche. Ein für Sa2 vorbereiteter Untergrund, der mit einem für Sa2.5 spezifizierten Epoxidharz beschichtet wird, besteht die Sichtprüfung und versagt im Einsatz innerhalb von 12–24 Monaten. Aubrik Maschinen werden serienmäßig mit einer Rezeptbibliothek für Sa-Reinheitsgrade geliefert; zu jedem AB-SB-Modell liefern wir eine Tabelle zur Beschichtungskompatibilität, damit der Bediener die Norm nicht von Grund auf selbst auslegen muss.
Schleuderradstrahlen vs. Sandstrahlen vs. Kugelstrahlen — ein Entscheidungsrahmen mit 3 Verfahren
Käufer beginnen eine Angebotsanfrage häufig mit der falschen Verfahrenskategorie. Schleuderradstrahlen, Sandstrahlen und Kugelstrahlen sehen oberflächlich ähnlich aus — Strahlmittel werden auf einen metallischen Untergrund beschleunigt —, verfolgen jedoch unterschiedliche Ziele und liegen in unterschiedlichen Preisklassen. Der folgende Rahmen ordnet jedem Verfahren seinen eigentlichen Anwendungsfall zu, damit das Gespräch über die Spezifikation auf der richtigen Grundlage beginnt.
| Verfahren | Beschleunigung | Primäres Ergebnis | Durchsatz gegenüber Schleuderradstrahlen | Geeignete Untergründe | Optimaler Anwendungsfall |
|---|---|---|---|---|---|
| Schleuderradstrahlen | Schleuderrad, 80 m/s | Reinigung auf Sa2.5 + leichte Verfestigung | 1× (Referenzwert) | Stahl, Gusseisen, Stahlbaulegierungen | Industrielle Vorbereitung von Metalloberflächen — H-Träger, Gussteile, Fahrgestelle |
| Sandstrahlen (Druckluftstrahlen) | Druckluft, 30–60 m/s | Profilsteuerung + empfindliche Oberflächen | 0,15–0,2× (5–10× langsamer) | Beton, Ziegel, Glas, kleine Präzisionsteile | Strukturieren nichtmetallischer Oberflächen; Nachbearbeitung an Stellen, die mit Schleuderradstrahlen nicht erreichbar sind |
| Kugelstrahlen | Schleuderrad oder Druckluft, kontrollierte Intensität (Almen) | Druckeigenspannung zur Erhöhung der Ermüdungslebensdauer | 0,4–0,6× (konstruktionsbedingt langsamer) | Federn für die Luft- und Raumfahrt, Zahnradzähne, Fahrwerke | Erhöhung der Ermüdungsfestigkeit — kein Reinigungsschritt |

Die Durchsatzberechnung hinter der Empfehlung
Wenn Ihre Spezifikation “Sa2.5” verlangt und Ihre Werkstücke mehr als 25 kg wiegen, erzielt Schleuderradstrahlen einen 5–10× höheren Durchsatz als Sandstrahlen. Druckluft-Strahlkammern eignen sich für kleinere Teile und hochpräzise Oberflächen. Sie lassen sich nicht wirtschaftlich für das Putzen von Gussstücken oder eine Trägerlinie umrüsten.
Wo die Verwechslung mit Kugelstrahlen die höchsten Kosten verursacht
Kugelstrahlen dient der Erhöhung der Ermüdungsfestigkeit — es ist kein Reinigungsschritt. Wir haben Spezifikationsfehler erlebt, die erst sichtbar wurden, nachdem ein Bauteil im Einsatz versagt hatte. Kugelstrahlen und Reinigungsstrahlen verwenden dieselben Strahlmittel, verfolgen jedoch entgegengesetzte Ziele. Die technische Abgrenzung finden Sie in den USPTO-Patentzusammenfassungen zum Kugelstrahlen.
Für Betriebe mit mehreren Teilefamilien ist die einfachste Kombination eine Schleuderrad-Strahlanlage zur Reinigung von Stahluntergründen sowie eine kleinere Druckluft-Strahlkabine für Nachbearbeitungen. Käufer spezifizieren die Druckluftstrahlseite häufig überdimensioniert. In der Praxis übernimmt die Schleuderradplattform 80–90 % des Volumens bei der Oberflächenvorbereitung von Stahl; für alles Weitere genügt eine einzige kleine Strahlkabine. Aubrik liefert beides. Diese Seite konzentriert sich auf die industrielle Schleuderradplattform.
Bediente Branchen — von Gießereien bis zu Fertigungslinien für H-Träger
Aubrik Strahlanlagen werden in fünf wichtigen Industriesektoren eingesetzt. Jede der folgenden Anwendungen verbindet die empfohlene Ausführung der Strahlkammer mit einem quantifizierten Ergebnis, das unsere Kunden bei derselben Werkstückklasse gemeldet haben.

Anwendung 01
Gießerei — Putzen von Gussteilen und Fehlerprüfung
Dient zum Entfernen von Sand, Formtrennmitteln und Zunder von Gussstücken aus Eisen, Aluminium und Kupfer-Stahl. Das Strahlen legt außerdem tief liegende, verdeckte Oberflächenfehler — Poren, Schlackeneinschlüsse und Mikrorisse — für die Qualitätsprüfung frei, bevor die nachfolgende Bearbeitung beginnt. Die Standardausführung AB-SB-1216 für Gießereien (Hakentyp) bearbeitet 80–120 Motorblöcke aus Eisen pro Stunde bis Sa2.5, sodass sich die Prüfer ausschließlich auf problematische Teile konzentrieren können.

Anwendung 02
Automobilindustrie — Fahrgestelle, Kurbelwellen, Achsen
Reinigt und verfestigt die Oberfläche von Motorblöcken, Kurbelwellen, Querlenkern und Fahrgestellrahmen. Optimierte Parameter des Schleuderradstrahlens erhöhen die Oberflächenhärte gegenüber den Ausgangsteilen um 15–30 % — ein kostenloser Nebeneffekt. Eine kundenspezifisch ausgeführte AB-SB-0815 für Reparatur und Aufarbeitung verlängert die Lebensdauer der Teile gegenüber der Entsorgung und Neubeschaffung um 40–60 %.

Anwendung 03
Bauwesen und Fertigungslinien für H-Träger
Entfernt Walzhaut von neuen Stahlkonstruktionen — Brückensegmenten, Freileitungsmasten und industriellen Rahmenteilen. Entfernt außerdem Walzhaut, Altanstriche und Oxide von wiederverwendeten H-Trägern. Die Rollenbahnvariante AB-SB-1622 wird als integriertes Endbearbeitungsmodul der Aubrik Fertigungslinie für Stahlbauträger geliefert — 100 % Abdeckung bei Sa2.5 auf Walzprofilen bis 16.000 mm vor der Schweißnahtprüfung nach AWS D1.1.
Anwendung 04
Luft- und Raumfahrt — Verfestigung von Präzisionsbauteilen
Die AB-SB-0815 verfestigt bei hohem Druck Fahrwerke, Triebwerkswurzelstücke und Rumpfbauteile bis Sa3, ohne die Gewichtsspezifikationen dünnwandiger Bauteile zu beeinträchtigen. SPS-Protokolldateien für jedes einzelne Teil unterstützen die Dokumentation nach den Luft- und Raumfahrtanforderungen von ISO 9001. Aubrik stellt das Exportdatenformat für Auditunterlagen nach ISO 9001 auf Anfrage bereit.

Anwendung 05
Metallurgie, Beschlag- und Formenindustrie
Beizt und strahlt Coils aus Siliziumstahl, Edelstahl und Kohlenstoffstahl vor dem Walzen und Lackieren. In Beschlagbetrieben sowie im Werkzeug- und Formenbau entgraten AB-SB-Trommelanlagen Schrauben, Muttern, Scharniere und Formhohlräume — dadurch verlängert sich die Lebensdauer von Großserienteilen und ihre Eignung für nachfolgende Oberflächenbehandlungen verbessert sich. Ein vietnamesischer Kunde verarbeitet mit einer Trommelanlage 5.000+ Teile in einer einzigen 8-Stunden-Schicht.
TCO und ROI — warum sich industrielles Schleuderradstrahlen in 1,5–2,5 Jahren amortisiert
Die folgende TCO-Methodik vergleicht Aubrik Maschinen mit den Referenzwerten für die Oberflächenvorbereitung in ISO 8503-2:2012 und den patentierten Mehrwinkel-Strahlmittelarchitekturen in CN119328677B (2025).
Was die Gesamtbetriebskosten tatsächlich bestimmt
Die Gesamtbetriebskosten einer Aubrik Strahlanlage werden von vier Betriebskostenkategorien bestimmt — nicht vom ursprünglichen Kaufpreis. Die Bewertung jeder Kategorie im Vergleich zu Ihrem derzeitigen Reinigungsverfahren bestimmt den Amortisationszeitraum. Typische TCO-Studien der Branche verorten die Amortisation in einem Zeitfenster von 18–36 Monaten. Eine Fallstudie von Winoa zu einer Werft nennt eine Investition von $200.000 sowie Einsparungen von $80.000 bei der Entsorgung und $50.000 bei der Einhaltung von Vorschriften — Amortisation in 1.8 Jahren.
Das Aubrik TCO-Modell mit 5 Faktoren
- Strahlmittelverbrauch. Durch die Wiederaufbereitung im geschlossenen Kreislauf sinken die Strahlmittelkosten um 15–30 % (gegenüber offenen Strahlkabinen).
- Personal. Ein einzelner Bediener führt einen vollständigen Strahlzyklus in 2–3 Minuten durch — das manuelle Abschaben desselben H-Trägers dauerte 90–120 Minuten.
- Energie. Die Gesamtmotorleistung reicht von 2 kW (AB-SB-0815) bis ~110 kW (AB-SB-3030) und wird auf das Lastprofil abgestimmt, nicht überdimensioniert.
- Instandhaltung. Verschleißteile (Schleuderrad, Auskleidung, Strahlmittelschläuche) halten bei Dauerbetrieb 1–2 Jahre. Mit jeder Maschine wird ein Ersatzteilsatz für das erste Jahr geliefert.
- Stillstandskosten. Eine korrekt dimensionierte Anlage erreicht >95 % des Nenndurchsatzes. Eine zu klein dimensionierte Anlage arbeitet mit 60–70 %. Allein die Maschinengröße ist ein wesentlicher TCO-Faktor.
Konservative Amortisationsprognose
Unter konservativen Annahmen ergibt sich für eine AB-SB-1622, die in einer Fertigungslinie für H-Träger aus Stahl täglich 80 t bei Sa2.5 verarbeitet, eine prognostizierte Amortisationszeit von 18–28 Monaten. Die Hauptfaktoren sind eingesparte Arbeitszeit und Strahlmittelaufbereitung — die zusätzliche Verringerung nachgelagerter Beschichtungsfehler ist dabei nicht berücksichtigt.
Kundenberichte zu vergleichbaren Schleuderradkonfigurationen liegen durchgehend innerhalb dieses Zeitfensters. Die genauen Werte variieren je nach lokalen Lohnkosten, Strahlmittelkosten und Stromtarifen.
Die ROI-Frage, die wir nicht für Sie beantworten können
Die genaue Amortisationszeit hängt von Ihrem Prozess und Ihren Zahlen ab. Aubrik kann folgende Frage beantworten: “Welcher Amortisationszeitraum passt zu unseren Spezifikationen, unserem Durchsatz und unserem derzeitigen Reinigungsverfahren — und auf welchen Annahmen beruht die Schätzung?”
Zertifizierungen, Garantie und weltweiter Kundendienst — warum Verstöße gegen Vorschriften Beschichtungsprojekte scheitern lassen
Die nachstehend genannten Aubrik-Zertifizierungen stützen sich auf 2 zentrale Regelwerke: ISO 9001:2015 Qualitätsmanagement und die Normen zur Oberflächenvorbereitung gemäß ISO 8503-1:2012.
Ein häufiges Problem bei der Beschaffung: Eine Sa2.5-Oberfläche ist dokumentiert, ein externer Beschichtungsbetrieb setzt die Spezifikation um, und 2 Jahre später wird die Arbeit bei einem Audit abgelehnt. Sämtliche aufgebrachten Beschichtungen werden für ungültig erklärt — und der Kunde trägt die Kosten der Nacharbeit. Fertigungsstudien zufolge treten Lackschäden gehäuft innerhalb von 12–24 Monaten auf. Eine unzureichende Untergrundvorbereitung ist die am häufigsten genannte Ursache — genau dies sollen die Rückverfolgbarkeitsaufzeichnungen nach ISO 9001 + CE + PLC verhindern.
Wer Aubrik ist und was wir liefern
Aubrik (ehemals Wuxi ABK Machinery) wurde 1999 mit einem eingetragenen Kapital von US$1,4 million gegründet und exportiert Schweiß-, Schneid- und Schleuderstrahlausrüstung nach Spanien, Deutschland, Russland, Indien, Brasilien, Frankreich, Italien, Vietnam und in mehrere weitere Märkte. Jedes Produkt verfügt über Zertifizierungen nach ISO 9001 und CE gemäß den anwendbaren europäischen Normen.
Einsatzbeispiel — Audit bei einem deutschen Druckbehälterhersteller
2024 bestand ein deutscher Druckbehälterhersteller mit seiner Anlage AB-SB-2025 ein unabhängiges Audit des Beschichtungssystems. Eingereicht wurde ein PLC-Protokollexport, der 100 % der Sa2.5-Strahlzyklen an Flanschen von Türmen für Windenergieanlagen über 6 Monate dokumentierte — 4.200 Teile. Innerhalb von zwölf Monaten nach der Installation wurden 0 Reklamationen wegen Beschichtungsversagens gemeldet. Der Durchsatz blieb bei Sa2.5 konstant bei 180–250 Teilen/Stunde, sodass die Kapazität eines Vollzeitbedieners für die nachgelagerte Schweißnahtprüfung frei wurde.
ISO ISO 9001
Qualitätsmanagement — vollständiger Prozess
CE CE-Kennzeichnung
EU-Maschinenrichtlinie 2006/42/EC
26+ Betriebsjahre
Gegründet 1999 — Wuxi, China
8+ Exportmärkte
EU, MENA, LATAM, ASEAN
1 Jahr Garantie
Gesamte Maschine, alle Verschleißteile
3–7 Tage Ersatzteil-SLA
Lieferung aus weltweiten Lagern
“Europäische Kunden erwarten die CE-Kennzeichnung bereits in der ersten Angebotsrunde — sie ist kein Alleinstellungsmerkmal. Was uns auszeichnet, ist das jedem auf einer Aubrik-Anlage bearbeiteten Teil zugeordnete Prüfprotokoll zum Sa-Reinheitsgrad: eine PLC-Aufzeichnung der Schleuderraddrehzahl, Strahlzeit und gemessenen Austrittsrauheit. Genau diese Dokumentation wird bei einem Audit der Beschichtungsgarantie 2 Jahre nach der Installation verlangt.”
— Leitender Anwendungstechniker bei Aubrik über die 2024 in der gesamten AB-SB-Baureihe eingeführte Datenexportfunktion
Lieferumfang jeder Aubrik-Standardanlage
- Optionen für Bedienerschulungen vor Ort und online.
- Instandhaltungshandbuch in englischer Sprache mit Anleitungsvideos.
- Technischer Support rund um die Uhr, einschließlich Ferndiagnose der SPS bei Geräten mit aktueller Firmware (24/7).
- 1-jährige Herstellergarantie auf Verarbeitungs- und Bauteilfehler.
- Im Rahmen erweiterter Serviceverträge können Ersatzteilkits für Schleuderrad / Auskleidung / Schlauch beim Kunden bevorratet werden.
Warum Aubrik auf Rückverfolgbarkeit statt auf Markentradition setzt
Unter den Anbietern von Schleuderstrahlanlagen in der EU und der ASEAN-Region differenziert sich Aubrik durch Rückverfolgbarkeit — nicht durch langjährige Markenbekanntheit. Jede AB-SB-Anlage wird mit PLC-Parameterprotokollen, Qualitätsaufzeichnungen nach ISO 9001 und CE-Konformitätsunterlagen geliefert, die auch einem unabhängigen Beschichtungsaudit 2 Jahre nach der Installation standhalten. Käufer sollten das vollständige Dokumentationspaket frühzeitig in der Angebotsphase anfordern — die Reaktionszeit zeigt die Leistungsfähigkeit des Lieferanten, bevor eine Maschine ausgeliefert wird.
Beschaffungsleitfaden — Lieferzeit, kundenspezifische Anpassung und häufig gestellte Fragen
Lieferzeit nach Konfiguration
| Konfiguration | Lieferzeit (ab Bestellung) | Typischer Anwendungsfall |
|---|---|---|
| Basis — AB-SB-0815 / 1216 in Standardausführung | 30–45 Tage | Gießerei / Autoteilefertigung mit mittlerem Volumen |
| Standard — AB-SB-1622 / 2025 + Rollenbahn | 45–60 Tage | Fertigungslinien für H-Träger und Stahlbau |
| Kundenspezifische OEM-Ausführung — individuelle Abmessungen, PLC-Integration, feuerverzinkte Strahlkammer | 60–90 Tage | Luft- und Raumfahrt, Anwendungen mit Sonderanforderungen |
Rahmen für Preisfaktoren
Aubrik veröffentlicht keine standardisierten Preise. Der Preis derselben Modellnummer kann abhängig von 5 Faktoren um 40–60 % variieren. Übermitteln Sie Ihre Anwendungsdaten, und unser Vertriebsteam sendet Ihnen innerhalb eines Arbeitstags eine schriftliche Aufschlüsselung.
- Modellgröße und Durchsatz. Die Modelle AB-SB-0815 bis AB-SB-3030 liegen innerhalb einer Preisspanne von 5–7×.
- Umfang der kundenspezifischen Anpassung. Von der Standardkammer bis zur feuerverzinkten Auskleidung; von der einfachen PLC bis zum integrierten, vernetzten SCADA-System.
- Zusatzausrüstung. Rollenbahn, Roboterbeladung, automatisierte Verpackungssysteme.
- Zertifizierungsniveau. Nur CE oder CE + ATEX + kundenspezifische Qualitätssicherungsdokumentation.
- Logistik und Service. Von EXW bis CIF, Installation vor Ort, Verträge mit verlängerter Garantie.
Gebrauchtanlagen und Preisanfragen
Aubrik bietet keine Vertriebswege für gebrauchte oder generalüberholte Anlagen an. Käufer, die nach einer “Schleuderstrahlanlage zu verkaufen” suchen, können versehentlich auf Bestandsseiten von Händlern gelangen, die generalüberholte Anlagen von Wheelabrator, Pangborn oder Goff anbieten. Bei einer neu gebauten Aubrik-Anlage ist der oben dargestellte Preisrahmen mit 5 Faktoren der relevante Vergleich — nicht eine einzelne unverbindliche Preisempfehlung. Sobald Sie die Anlagenspezifikationen übermitteln, vergleichen wir unser Angebot mit jedem anderen Angebot.
Wenn sich Ihre Anfrage auf Kugelstrahlen oder eine andere Oberflächenvorbereitung bezieht
Bei Anfragen zu Anlagen für die Oberflächenvorbereitung außerhalb des Schleuderradstrahlens — etwa Kugelstrahlanlagen, Sandstrahlkabinen oder Druckluftstrahlräume — kann das Vertriebsteam von Aubrik die Anfrage an die passende Produktlinie weiterleiten, da Reinigen, Profilieren und Kugelstrahlen trotz gemeinsamer Strahlmittel unterschiedliche Kategorien sind.
Interaktive Werkzeuge zur Auslegung und Auswahl
Bewerten Sie mit unseren technischen Berechnungswerkzeugen Durchsatzbeschränkungen, grundlegende Normen für die Oberflächenvorbereitung und den ROI des Projekts.
WERKZEUG 01
Aubrik-Auslegungsarbeitsblatt mit 5 Prüfkriterien
Geben Sie die Werkstückabmessungen und Losgrößen ein, um die geeigneten Kammerabmessungen und die passende Schleuderradkonfiguration zu ermitteln.
Arbeitsblatt öffnen
WERKZEUG 02
Auswahlübersicht für Sa-Reinheitsgrade
Gleichen Sie die angestrebten Reinheitsprofile nach ISO 8501-1 mit den Strahlmittelarten und den Anforderungen der nachgelagerten Beschichtung ab.
Auswahlübersicht anzeigen
WERKZEUG 03
Aubrik-TCO-Rechner
Modellieren Sie den Amortisationszeitraum von 18–36 Monaten anhand der eingesparten Arbeitskräfte, der Strahlmittelrückgewinnung und der energetischen Lastfaktoren.
Rechner starten
Häufig gestellte Fragen
Beim Schleuderstrahlen schleudert ein Zentrifugalrad Strahlmittel mit Geschwindigkeiten von bis zu 80 m/s und eignet sich daher besonders für die industrielle Oberflächenbehandlung von Metall in hohen Stückzahlen. Beim Sandstrahlen wird das Strahlmittel mit Druckluft bei Geschwindigkeiten zwischen 30-60 m/s aufgesprüht; dieses Verfahren eignet sich optimal für nichtmetallische Untergründe wie Beton, Ziegel oder Glas sowie für empfindliche, kleine Präzisionsteile. Die auf dieser Seite dargestellten Aubrik-Anlagen arbeiten mit Schleuderrädern und sind für kontinuierliche Produktionsläufe ausgelegt.
Zur Auswahl stehen Stahlrundkorn (HRC 58-62) zum Härten und Entgraten von Teilen für die Automobilindustrie sowie die Luft- und Raumfahrt, Stahlkantkorn (HRC 60-65) zum Entfernen von Zunder und starkem Rost auf Stahlbauteilen und alten Gussteilen sowie Aluminiumoxid für Werkstücke aus Nichteisenmetallen, bei denen eine Verunreinigung durch Eisen vermieden werden muss. Unsere Ingenieure beraten Sie anhand der Werkstückmaterialien, des angestrebten Sa-Reinheitsgrads und der nachgelagerten Beschichtungsverfahren zum geeigneten Strahlmittel.
Bei ordnungsgemäßer routinemäßiger Instandhaltung erreichen unsere Anlagen im Einsatz zuverlässig eine Lebensdauer von 8-10 Jahren. Verschleißteile wie Schleuderräder, Auskleidungen und Strahlmittelschläuche halten vor dem Austausch 1–2 Jahre, abhängig von der Einschaltdauer der Anlage, der Wahl des Strahlmittels (Kantkorn verschleißt schneller als Rundkorn) und der täglichen Reinigungspraxis. Wir stellen ausführliche Instandhaltungshandbücher, Videoanleitungen und Austauschpläne für Verschleißteile bereit, um eine planbare Einsatzlebensdauer zu gewährleisten.
Ja, selbstverständlich. Unsere Forschungs- und Entwicklungsabteilung passt Merkmale wie die Gesamtabmessungen der Maschine, die Durchsatzleistung, die Bauform und das Steuerungssystem an, damit sich die Anlage nahtlos in das vorhandene Werkstattlayout, die Formen und Größen der Werkstücke sowie die angestrebte Ausbringung integrieren lässt. Kontinuierliche Linien profitieren in der Regel von einem Durchlauffördersystem mit Rollenbahnen, während sich vertikale Kammern besser für kompakte Werkstätten eignen. Auf Anfrage bieten wir außerdem PLCs an, die mit Netzwerken von Siemens, Mitsubishi und Allen-Bradley kompatibel sind.
Unser weltweiter Kundendienst umfasst die Installation vor Ort, Bedienerschulungen vor Ort und online, Anleitungen für routinemäßige Instandhaltungsarbeiten sowie den schnellen Versand von Ersatzteilen aus unserem weltweiten Lager, üblicherweise innerhalb von 3-7 Tagen. Unser technisches Personal steht rund um die Uhr für die Ferndiagnose von PLCs und die Beantwortung von Fragen zur Verfügung; bei komplexen Inbetriebnahmen oder ungeplanten Reparaturen leisten wir auch Unterstützung vor Ort.
Ja. Die in unsere Aubrik-Fertigungslinie für H-Träger integrierte Rollenbahnkonfiguration AB-SB-1622 kann Bauteile mit einer Länge von bis zu 16.000 mm und Querschnitten von 800 mm × 1600 mm bearbeiten. Sie bietet eine einstellbare Fördergeschwindigkeit von 0,4 m/min bis 2,5 m/min, gewährleistet eine vollständige Strahlabdeckung und erreicht den Reinheitsgrad Sa2.5. Dieselbe Kammer kommt in unserer kompletten schlüsselfertigen Fertigungslinie für H-Träger zum Einsatz.
Im Trend



