Aubrik Şirketi ile İletişime Geçin

Endüstriyel Bilyalı Kumlama Makineleri — Çelik Konstrüksiyonlar, Döküm Parçalar ve H Profiller İçin Aubrik 5 Modellik Seri
800-mm ile 3-m çalışma zarfına sahip çelik iş parçaları için endüstriyel bilyalı kumlama makinesi. 2–3 dakikada Sa2.5 yüzey kalitesi. Her çevrimde aşındırıcı malzemenin 30–40%’ı geri kazanılır. Dünya genelinde 3–7 günde parça teminiyle 1 yıllık garanti. Tek bir türbinli kumlama platformu; döküm parçalar, H profiller, otomotiv parçaları ve yapısal çelik için boyutlandırılabilir ve küçük boyutlandırılmış makinelerin yol açtığı 60–70% kapasite tuzağını önler.
Özel Teklif İsteyin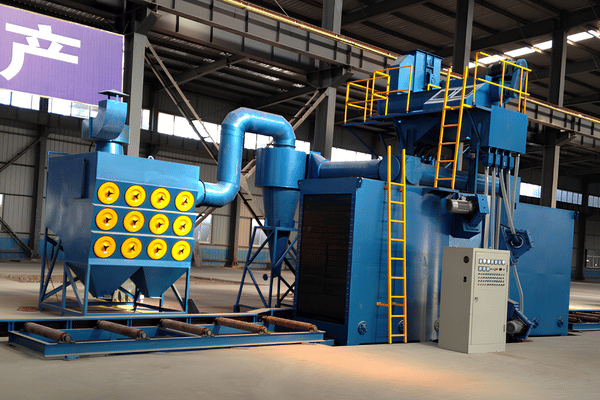
5 Model AB-SB-0815 → 3030
2000–3000 dev/dak Türbin Hızı
80 m/s Bilya Hızı
Sa2.5 ISO 8501-1’e Hazır
99.5% Toz Filtrasyonu
ISO 9001 + CE Belgeli
Endüstriyel Türbinli Kumlama, Manuel ve Kimyasal Temizliğin Yerini Nasıl Alır?
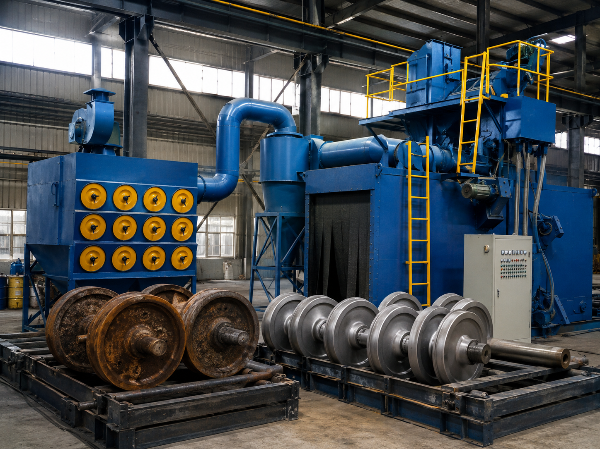
Yüzey kusurunun gerçekte başladığı yer
Bilyalı kumlama makinesi seçimi nadiren darboğazdır — yüzey kusuru genellikle önceki işlemlerden kaynaklanır. Alt tabaka önce doğrulanmış bir pürüzlülük profiline kadar püskürtmeli temizlenmezse sıcak haddelenmiş H profillerdeki hadde tufalı, döküm parçalardaki oksit tabakaları, yapısal çelikteki kaynak sıçrantıları ve otomotiv parçalarındaki yağ filmleri sonraki kaplama işlemini başarısızlığa uğratır.
Gizli kapasite maliyeti
Sektör verileri, bakımı yetersiz veya küçük boyutlandırılmış püskürtmeli temizleme ekipmanlarının nominal kapasitenin yalnızca 60–70%’iyle çalıştığını gösteriyor. Bu açık, maliyet kalemi olarak hiçbir zaman görünmeyen ancak kaçırılan sevkiyat tarihlerine ve fazla mesai ücretlerine yansıyan gizli bir darboğazdır.
Türbinli kumlamanın manuel kazımanın yapamadığı neyi yaptığı
Türbinli kumlama, püskürtmeli temizleme veya aşındırıcı püskürtme makineleri olarak da adlandırılan bilyalı kumlama makineleri, çelik bilyayı, çelik griti veya alüminyum oksidi iş parçasına fırlatmak için santrifüj türbini kullanır. Türbinli kumlama ile yüzey işleme, manuel kazıma veya asitle temizlemeden 5–10× daha hızlıdır. Devridaim yapan separatör, aşındırıcı malzemenin 90–95%’ini geri kazanır. Yüzey profili, çoğu kaplama sisteminin gerektirdiği Sa2.5 sınıfına tutarlı biçimde ulaşır.
Doğru boyutlandırılmış bir Aubrik ünitesine geçin
- Sorun: 12-m uzunluğundaki bir H profil için 90–120 dakikalık manuel temizleme çevrimi düzensiz yüzey pürüzlülüğü oluşturur — kıyı uygulamalarında kaplama 18 ay içinde bozulur.
- Temel neden: manuel aşındırıcı püskürtme, tam bir kesit boyunca tutarlı açı, hız ve püskürtme düzenini koruyamaz. Yüzey alanının 40%’ının altında kapsama normaldir.
- Çözümümüz: AB-SB-1622 rulolu konveyör ünitesi, aynı 12-m H profili kapalı bir kabinden geçirir ve 2000–3000 dev/dak hızındaki dört türbinle kumlar — 2–3 dakikada Sa2.5 profiliyle 100% yüzey kapsaması sağlar.
- Kanıt: ISO 8503-1:2012 yüzey profili ölçüm cihazı, çalışma yüzeyinin tamamında tutarlı Ry5 23–115 µm bilya profilini doğrular; parti doğrulaması ise 0.1 µm hassasiyetindeki PLC bağlantılı pürüzlülük ölçerle yapılır.
Tüm boyut aralığında tek platform, tek iş akışı
Sistem modülerdir. Türbinli kumlama platformu, iş akışını değiştirmeden 800-mm küçük döküm parçalardan (AB-SB-0815) 3-m çelik konstrüksiyonlara (AB-SB-3030) kadar tutarlı bir proses sunar. Bu süreklilik, bilyalı kumlama makinesi satın almakla bir yüzey hazırlama hattı tasarlamak arasındaki farktır.
Gerçek saha uygulaması — Vietnamlı otomotiv parçaları dökümhanesi
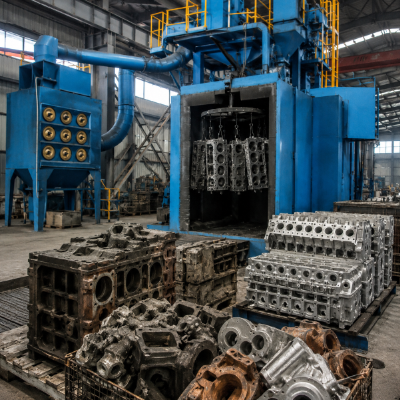
Vietnamlı bir tier-2 otomotiv üreticisi, döküm motor silindir kapaklarındaki manuel kazıma işlemini 2024 yılında AB-SB-1216 askılı tip bilyalı kumlama makinesiyle değiştirdi.
Üretim, her 18 dakikada altı kapaktan oluşan bir partiden her üç dakikada altı kapağa çıktı — garantili Sa2.5 yüzey kalitesiyle 6× verimlilik artışı sağlandı.
Bilyalı kumlama makinesi, müşterinin kimyasal asitle temizleme bölümünün yerini aldı. Sonraki kaplama işlemlerindeki ret oranı, kurulumdan sonraki 90 gün içinde 8.5%’ten 1.2%’ye düştü. Kaplamadaki yeniden işleme tasarruflarıyla geri ödeme 16 ay içinde gerçekleşti.
Aubrik 5 Modellik Bilyalı Kumlama Makinesi Serisi — Teknik Özellikler ve Karar Matrisi
Müşteri pişmanlığının çoğuna yol açan tek boyutlandırma hatası
“Çoğu ölçüyü” karşılayan ancak en büyük ölçünüzü karşılamayan bir bilyalı kumlama makinesi seçmek, en büyük ölçülü parçanın her partide kabinden üç kez geçmesi demektir.
StrongMakine’in 2026 satın alma kılavuzunda belirtildiği gibi: “İhtiyaçlarınızı tam olarak karşılamayan bir bilyalı kumlama makinesi en ucuz satın alım değil, en maliyetli yatırımdır.”
AB-SB sevkiyatlarımızda tekrarlanan hata
Yıllık en büyük partideki en yüksek ölçüden bir model boyu küçük seçim yapmak. Bu, seri genelindeki en büyük pişmanlık kaynağıdır ve aynı örüntü her çeyrekte yeniden görülür.
AB-SB serisinin yapısı
AB-SB serisi, beş iş parçası ölçü zarfı temel alınarak geliştirilmiştir. En büyük ölçünüzden en az 15% daha büyük maksimum iş parçası zarfına sahip bir model seçin. Bu pay, bilya yoğunluğunun azaldığı kenarlarda kumlama türbini kapsamasını eşit tutar. Patentlerin yönü, çok açılı homojenliğin sektör eğilimi olduğunu doğruluyor — çift gövdeli, değişken temas açılı kumlama mimarisi için USPTO/CNIPA CN119328677B (2025) belgesine bakın.
Özel konfigürasyonlar (daha uzun tabla, sıcak galvanizli kabin astarı, uzaktan PLC entegrasyonu), temel modelin imalat programına 45–60 gün ekler.
Boyutlandırma senaryosu — İspanya’daki H profil imalatçısı
Günde 80 t 12–14 m H profil işleyen İspanyol bir yapısal çelik imalatçısı, başlangıçta yatırım maliyeti verimliliği için AB-SB-1216 (1,200 × 1,600 mm zarf) modelini seçti.
Mühendislik incelemesi, yıllık işlerin 18%’inin 1,500 mm yüksekliği aştığını gösterdi; bu da her profil için iki geçişi zorunlu kılacaktı. Tekliften önce sistemi AB-SB-1622 (1,600 × 2,200 mm) olarak yeniden boyutlandırdık: Sa2.5 seviyesinde 100% tek geçişli kapsama ve saatte 120–180 H profil; fiyat farkı yalnızca işçilik süresi tasarrufuyla 11 ayda karşılandı.
AB-SB 5 Modellik Teknik Özellikler Tablosu
| Model | Maks. İş Parçası Φ×H (mm) | Kumlama Türbini Gücü | Maks. Yük (kg) | Kapasite (adet/sa) | Aşındırıcı (Φ mm) | Güç |
|---|---|---|---|---|---|---|
| AB-SB-0815 | 800 × 1500 | 2 × 11 kW | 1,000 | 50–80 | 0.8–1.2 | 380V/50Hz/3Ph |
| AB-SB-1216 | 1200 × 1600 | 3 × 15 kW | 2,000 | 80–120 | 1.0–1.5 | 380V/50Hz/3Ph |
| AB-SB-1622 | 1600 × 2200 | 4 × 15 kW | 3,000 | 120–180 | 1.2–2.0 | 380V/50Hz/3Ph |
| AB-SB-2025 | 2000 × 2500 | 4 × 22 kW | 5,000 | 180–250 | 1.5–2.5 | 380V/50Hz/3Ph |
| AB-SB-3030 | 3000 × 3000 | 4 × 22 kW | 10,000 | 250–350 | 2.0–3.0 | 380V/50Hz/3Ph |
Karar Matrisi — Makine Tipi × İş Parçası Uyumluluğu
Kabin tipi seçimi, kapasiteyi makine boyutu kadar etkiler. Aşağıdaki matris, en çok sevk edilen beş kabin tipini son üç yılda en çok sevk edilen sekiz iş ölçüsü zarfıyla eşleştirir.
| İş Parçası Tipi | Askılı Tip | Tamburlu Tip | Rulolu Konveyörlü (Geçişli) | Paletli Tip | Döner Askılı Tip |
|---|---|---|---|---|---|
| Küçük döküm parçalar (≤25 kg, dökme) | — | ★★★ En İyi | — | ★★★ En İyi | ★★ İyi |
| Motor blokları / silindir kapakları | ★★★ En İyi | — | ★★ İyi | — | ★★★ En İyi |
| H profiller ve yapısal çelik ≤16 m | — | — | ★★★ En İyi | — | — |
| Çelik sac levhalar (büyük ve düz) | — | — | ★★★ En İyi | ★★ İyi | — |
| Otomotiv şasileri ve aksları | ★★★ En İyi | — | ★★ İyi | — | ★★★ En İyi |
| Rüzgâr türbini kulesi segmentleri | — | — | ★★★ En İyi | — | — |
| Cıvatalar, somunlar, bağlantı elemanları (dökme) | — | ★★★ En İyi | — | — | — |
| Hassas havacılık parçaları | ★★ İyi | — | — | — | ★★★ En İyi |
Bilyalı Kumlama Prosesi — Yüklemeden Doğrulanmış Yüzey Kalitesine 5 Adım
Aşağıdaki proses aşamaları, ISO 8501-1 kapsamında tanımlanan yüzey hazırlama çerçevesi ve ISO 8503-1:2012 kapsamındaki karşılaştırma profilleriyle uyumludur.
Yanlış ayarlanmış bir prosesin maliyeti
Bakımı yetersiz bir bilyalı kumlama makinesi, nominal kapasitenin 60–70%’iyle çalışır (Future Market Insights, 2025 sektör istatistikleri). Bu gizli 30–40% kapasite maliyeti, kaçırılan sevkiyat tarihlerine ve fazla mesai ücretlerine dönüşür ancak hiçbir zaman maliyet kalemi olarak görünmez. Çözüm, aşağıdaki beş proses adımının gerçek iş ölçülerinize göre ayarlandığının doğrulanmasıdır.
⚠ Teknik özellikleri okumadan önce vazgeçilmesi gereken alıcı yanılgısı
Aşındırıcı bilya çapına ilişkin “10× pratik kuralı” yıllardır tekrarlanıyor. Straaltechniek ve Kramer Industries tarafından belgelendiği üzere bu bir kuraldır, yasa değildir.
Çelik bilya veya çelik grit seçimini yalnızca çapa göre yapmak, daha önemli iki faktörü göz ardı eder: malzeme biçimi (dövme profili için yuvarlak bilya, pası kesmek için köşeli grit) ve hedef Sa sınıfı. Yanlış aşındırıcı seçimi alt tabakaları aşındırır ve kaplamaları kesmeden bırakır — kâğıt üzerinde maliyet açısından nötr görünür, ancak makine teknik özelliklerinin erken aşınması aylar sonra operatör tezgâhında ortaya çıkar.

Aubrik proses sırası, serideki her ünitede aynı beş hazırlama noktasını tekrarlar. Her çalışma zarfı için PLC parametre seçimi, operatörün manuel olarak yeniden ayar yapmasını ortadan kaldırır.
Kabine uygun malzemeyi ve özel bir fikstürü bağlayın. Motor bloğu işi için askı, H profiller için konveyör veya bağlantı elemanları için tamburlu fikstür kullanın.
Takımlar, hassas 3D döküm parçaları yüzeyi bozmadan tutar ve ince cidarlı dökümleri korumak için birkaç psi değerinden başlayan kontrollü yoğunluk sunar.
- Çelik bilya (58–62HRC) — yüzey temizleme veya çapak alma.
- Çelik grit (60–65HRC) — yoğun tufallı parçalar ve pas giderme.
- Alüminyum oksit — demir bulaşmasının önlenmesi gereken demir dışı malzemeler.
Otomatik besleyici, manuel vananın hiçbir zaman sağlayamadığı hassas aşındırıcı akış kontrolünü korur (PLC kapalı çevrim mantığıyla kontrol edilen 50–200 kg/sa).
3,000 dev/dak hıza kadar dönen ve her işe özel reçeteyle ayarlanan santrifüj türbini, aşındırıcıyı kabin duvarında 80 m/s hızla fırlatır.
PLC, kumlama açısını ve hızını reçete girdileri olarak kontrol ederek proses değişkenliğini ortadan kaldırır ve eşit bir profil oluşturur.
Çoğu otomotiv şasi parçasında kamera denetimiyle 3 dakikadan kısa sürede Sa2.5 seviyesine ulaşırsınız (yerleşik 0.1 µm çözünürlüklü sensörle).
Kapalı çevrimli siklon malzeme separatörü, kullanılmış ve aşınmış malzemeyi ayırır, 0.3 mm altındaki malzemeyi reddeder ve kullanılabilir aşındırıcıyı besleme bunkerine geri gönderir.
Devridaim çevrimi, sürekli havalandırılan açık bir kumlama sistemine kıyasla aşındırıcı hacminden 15–30% tasarruf sağlar ve toz toplayıcı yüklerini asgari düzeyde tutar.
Çevrim süresi dolduktan sonra proses otomatik olarak durur (10 dakikalık sınıra kadar ayarlanabilir).
Egzoz havası, kaplama veya son işlem alanına ulaşmadan önce ≥99.5% filtrasyon verimliliğine sahip 4 aşamalı filtre sisteminden geçer.
Operatör, tamamlanan parçaları ara temizlik bölümü olmadan doğrudan hattın sonraki aşamasına — boyama, montaj veya diğer işlemlere — aktarır.
“Bir dökümhane operatörü, döküm silindir kapaklarında eşit bilya kapsaması elde edemediğimizden şikâyet ettikten sonra AB-SB-1622’nin aşındırıcı besleme akışını yeniden tasarladık. Basit bir orifis vanasını PLC modülasyonlu beslemeyle değiştirerek Sa2.5 kontrol testinde reddedilen parçaların oranını 320 parçalık bir partide 4.2%’ten 0.6%’ya düşürdüler. Saha geri bildiriminin zorunlu kıldığı bir başka revizyon.”
— Aubrik Mühendislik Ekibi, Ar-Ge Merkezi, Wuxi; 2024 AB-SB-1622 kumanda sistemi revizyonu hakkında
Yüzey Kalitesi Standartları — Sa1 / Sa2 / Sa2.5 / Sa3 × Sektör × Kaplama Yapışması Matrisi
Temizlik sınıflandırması ISO 8501-1 ile belirlenir. Yüzey pürüzlülüğü karşılaştırma hedefleri ISO 8503-1:2012 kapsamında yer alır. Ticari uygulamalarda bu, bir Sa sınıfıyla Ry5 profil bandının eşleştirilmesi anlamına gelir. Aubrik makinelerindeki yerleşik yüksek çözünürlüklü pürüzlülük sensörü, Ry5 değeri reçete bandının dışında kalan tüm parçaları otomatik olarak işaretler.
| Sa Sınıfı | Temizlik Sonucu | Tipik Ry5 Profili (bilya) | Sektörel Uygulama | Kaplama Yapışması Sonucu |
|---|---|---|---|---|
| Sa1 (Hafif) | Gevşek tufal, kir ve boya giderilir; yüzeye sıkıca tutunmuş kalıntılar bulunabilir | 23–28 µm | Kritik olmayan ön işlem, depolama hazırlığı | Temel — koruyucu kaplamalar için belirtilmez |
| Sa2 (Kapsamlı) | Görünür tüm tufal ve pas giderilir; m² başına hafif gölgeler ≤ 33% | 35–45 µm | Genel çelik boyama, ağır yüke maruz kalmayan otomotiv parçaları | Tek kat endüstriyel boya için uygun |
| Sa2.5 (Çok Kapsamlı) | ≥ 95% kalıntısız; m² başına küçük gölgeler ≤ 5% | 60–80 µm | Otomotiv şasileri, köprü çeliği, döküm parçalar, H profiller | Sektör standardı — epoksi ve çinko açısından zengin astarlar için yapışma sağlar |
| Sa3 (Tam) | Eşit metalik parlaklık, görünür kalıntı yok | 85–115 µm | Havacılık, hassas makineler, tıbbi ekipman | Maksimum — floropolimer ve sıcak daldırma galvaniz öncesi kaplama |
Hızlı Ry5-Sa dönüşümü
Köşeli grit için 23–170 µm Ry5 sınıflandırması, ISO 8503-1 karşılaştırma standardının düşündürebileceğinden daha geniştir. Standart otomotiv kaplamasında Sa, yaklaşık olarak Rz’nin 1/5’i olduğundan Sa 10–12 µm belirten bir teknik şartname aslında standart bilyamızın aralığında bulunan Ry 50–60 µm değerini ister.
Bu matris satın alma aşamasında neden önemlidir?
Sa sınıfını kaplama şartnamesiyle yanlış eşleştirmek, endüstriyel kaplama projelerindeki garanti taleplerinin en yaygın temel nedenidir. Sa2.5 şartnamesine uygun epoksiyle kaplanan Sa2 alt tabaka görsel denetimden geçer, ancak sahada 12–24 ay içinde başarısız olur. Aubrik makineleri standart olarak Sa sınıfı reçete kütüphanesi içerir; operatörün standardı baştan yorumlamasına gerek kalmaması için her AB-SB modeliyle birlikte bir kaplama uyumluluk çizelgesi göndeririz.
Bilyalı Kumlama, Kum Püskürtme ve Bilyalı Dövme — 3 Yönlü Karar Çerçevesi
Alıcılar teklif talebi aşamasına çoğu zaman yanlış proses kategorisini düşünerek gelir. Bilyalı kumlama, kum püskürtme ve bilyalı dövme yüzeyde benzer görünür — metal alt tabakaya aşındırıcı malzeme püskürtülür — ancak farklı sonuçları ve fiyat düzeylerini hedefler. Aşağıdaki çerçeve, teknik özellik görüşmesinin doğru noktadan başlaması için her birini doğal kullanım alanıyla eşleştirir.
| Proses | Fırlatma Yöntemi | Birincil Sonuç | Bilyalı Kumlamaya Göre Kapasite | Alt Tabaka Uyumu | En Uygun Kullanım Alanı |
|---|---|---|---|---|---|
| Bilyalı Kumlama (Türbinli Kumlama) | Santrifüj türbini, 80 m/s | Sa2.5 temizliği + hafif pekleştirme | 1× (referans) | Çelik, dökme demir, yapısal alaşım | Endüstriyel metal yüzey hazırlığı — H profiller, döküm parçalar, şasiler |
| Kum Püskürtme (Havalı Kumlama) | Basınçlı hava, 30–60 m/s | Profil kontrolü + hassas yüzeyler | 0.15–0.2× (5–10× daha yavaş) | Beton, tuğla, cam, küçük hassas parçalar | Metal dışı malzemelerde yüzey tekstürleme; türbinli kumlamanın erişemediği yerlerde rötuş |
| Bilyalı Dövme | Türbin veya hava, kontrollü yoğunluk (Almen) | Yorulma ömrü için basma gerilmesi | 0.4–0.6× (tasarım gereği daha yavaş) | Havacılık yayları, dişli dişleri, iniş takımları | Yorulma dayanımı mühendisliği — bir temizleme adımı değildir |

Önerinin arkasındaki kapasite hesabı
Teknik şartnamenizde “Sa2.5” yazıyorsa ve iş parçalarınız 25 kg değerini aşıyorsa türbinli kumlama, kapasite bakımından kum püskürtmeden 5–10× daha üstündür. Havalı kumlama kabinleri daha küçük parçalara ve yüksek hassasiyetli yüzeylere uygundur. Dökümhane temizliği veya profil hattı için ekonomik biçimde yeniden donatılamazlar.
Bilyalı dövme karışıklığının en yüksek maliyete yol açtığı alan
Bilyalı dövme, yorulma mühendisliği işlemidir — bir temizleme adımı değildir. Ancak parça hizmet sırasında arızalandıktan sonra ortaya çıkan teknik şartname hataları gördük. Dövme ve kumlama aynı malzemeleri kullanır ancak zıt sonuçları hedefler. Mühendislik açısından fark için bilyalı dövmeye ilişkin USPTO patent özetlerine bakın.
Birden fazla parça ailesi işleyen tesisler için en basit kombinasyon, çelik alt tabaka temizliğinde türbinli bilyalı kumlama makinesi ile son işlem için daha küçük bir havalı kumlama kabinidir. Alıcılar çoğu zaman havalı kumlama tarafını gereğinden yüksek özelliklerle belirler. Uygulamada türbinli kumlama platformu, çelik yüzey hazırlama hacminin 80–90%’ini karşılar; tek bir küçük kabin geri kalan her şeyi kapsar. Aubrik her ikisini de tedarik eder. Bu sayfa endüstriyel türbinli kumlama platformuna odaklanmaktadır.
Hizmet Verilen Sektörler — Dökümhanelerden H Profil Üretim Hatlarına
Aubrik bilyalı kumlama makineleri, beş temel sanayi sektöründe kullanılmaktadır. Aşağıdaki her uygulama, önerilen kabin tipini müşterilerimizin aynı iş parçası sınıfında bildirdiği ölçülebilir bir sonuçla eşleştirir.

Uygulama 01
Dökümhane — Döküm Parça Temizliği ve Kusur Denetimi
Demir, alüminyum ve bakır-çelik döküm parçalardaki kum, kalıp ayırıcı ve tufalı gidermek için kullanılır. Bilyalı kumlama ayrıca sonraki işlemler başlamadan önce kalite denetimi için derindeki gizli yüzey kusurlarını — gözenekler, cüruf kalıntıları ve mikro çatlaklar — ortaya çıkarır. Dökümhanelere yönelik standart AB-SB-1216 (askılı tip), Sa2.5 seviyesinde saatte 80–120 demir motor bloğu işler ve denetçilerin yalnızca sorunlu parçalara odaklanmasını sağlar.

Uygulama 02
Otomotiv — Şasiler, Krank Milleri, Akslar
Motor bloklarını, krank millerini, süspansiyon kontrol kollarını ve şasi çerçevelerini temizleyip yüzeylerini pekleştirir. Optimize edilmiş türbinli kumlama parametreleri, referans parçalara göre 15–30% yüzey sertleşmesi oluşturur — ek maliyet gerektirmeyen bir yan fayda. Onarım ve yenileme için özelleştirilmiş AB-SB-0815, parçayı atıp yenisiyle değiştirme yaklaşımına kıyasla parça ömrünü 40–60% uzatır.

Uygulama 03
İnşaat ve H Profil Üretim Hatları
Yeni çelik konstrüksiyonlardaki — köprü segmentleri, enerji iletim kuleleri ve endüstriyel çerçeve elemanlarındaki — hadde tufalını söker. Geri dönüştürülen H profillerdeki hadde tufalını, eski boyayı ve oksitleri de giderir. AB-SB-1622 rulolu konveyörlü varyantı, Aubrik yapısal profil hattının entegre son işlem modülü olarak sunulur — AWS D1.1 kaynak denetiminden önce 16,000 mm değerine kadar hadde boyu kesitlerde Sa2.5 seviyesinde 100% kapsama sağlar.
Uygulama 04
Havacılık — Hassas Bileşenlerin Pekleştirilmesi
Yüksek basınçta çalışan AB-SB-0815; iniş takımlarını, motor kök uçlarını ve gövde kesiti parçalarını, ince cidarlı ağırlık şartlarını bozmadan Sa3 seviyesinde yüzeyden pekleştirir. Parça bazındaki PLC günlük dosyaları, ISO 9001 havacılık standardı belgelerini destekler. Aubrik, talep üzerine ISO 9001 denetim paketleri için dışa aktarılan veri formatını sağlar.

Uygulama 05
Metalürji, Hırdavat ve Kalıp Sektörleri
Silisyumlu, paslanmaz ve karbon çeliği ruloları haddeleme ve boyama öncesinde asitle temizler ve bilyalı kumlar. Hırdavat ve takım-kalıp atölyelerinde AB-SB tamburlu makineler; cıvataların, somunların, menteşelerin ve kalıp boşluklarının çapaklarını alarak yüksek hacimli parçaların ömrünü uzatır ve sonraki son işlemlere uygunluğu artırır. Vietnamlı bir müşteri, tek bir 8 saatlik vardiyada 5,000+ parça işleyen tamburlu tip bir ünite kullanıyor.
TCO ve ROI — Endüstriyel Türbinli Kumlama Neden 1.5–2.5 Yılda Kendini Amorti Eder?
Aşağıdaki TCO yöntemi, Aubrik makinelerini ISO 8503-2:2012 kapsamındaki yüzey hazırlama referansları ve CN119328677B (2025) kapsamındaki patentli çok açılı aşındırıcı mimarileriyle karşılaştırır.
Toplam sahip olma maliyetini gerçekte belirleyen unsurlar
Bir Aubrik bilyalı kumlama makinesinin toplam sahip olma maliyetinde ilk satın alma fiyatı değil, dört işletme gideri kategorisi belirleyicidir. Her kategorinin mevcut temizleme yönteminize göre boyutlandırılması, geri ödeme aralığını belirler. Tipik sektör TCO çalışmaları, geri ödeme süresini 18–36 aylık aralığa yerleştirir. Bir Winoa tersane vakasında $200,000 yatırım, $80,000 bertaraf tasarrufu ve $50,000 mevzuata uyum tasarrufu bildirilmiştir — geri ödeme süresi 1.8 yıldır.
Aubrik’in 5 Faktörlü TCO Çerçevesi
- Aşındırıcı kullanımı. Kapalı çevrimli geri dönüşüm sayesinde malzeme maliyetleri 15–30% azalır (açık bilyalı kumlama kabinlerine kıyasla).
- İşçilik. Tek bir operatör, tüm kumlama çevrimini 2–3 dakikada tamamlar — aynı H profilin manuel olarak kazınması 90–120 dakika sürüyordu.
- Enerji. Toplam motor gücü, yük profiline uygun ve gereğinden büyük olmayacak şekilde 2 kW (AB-SB-0815) ile ~110 kW (AB-SB-3030) arasında değişir.
- Bakım. Aşınan bileşenler (türbin, astar, aşındırıcı hortumları), sürekli çalışmada 1–2 yıl dayanır. Her makineyle birlikte ilk yıla yönelik yedek parça kiti gönderilir.
- Duruş maliyeti. Doğru boyutlandırılmış bir ünite, nominal kapasitenin >95%’ini korur. Küçük boyutlandırılmış bir ünite 60–70% düzeyinde çalışır. Tek başına makine boyutu, TCO’yu belirleyen önemli bir etkendir.
Temkinli geri ödeme tahmini
Temkinli rakamlarla, çelik H profil imalat hattında Sa2.5 seviyesinde 80 t/gün işleyen bir AB-SB-1622 için 18–28 aylık geri dönüş öngörülür. Belirleyici unsurlar işçilik ihtiyacının azalması ve aşındırıcının geri dönüştürülmesidir; sonraki kaplama işlemlerindeki kusurların azalması ise modele katılmamış ek bir faydadır.
Benzer türbinli kumlama konfigürasyonlarını kullanan müşterilerin raporları da tutarlı biçimde bu aralıkta sonuçlanmaktadır. Kesin rakamlar yerel işçilik ücretleri, aşındırıcı maliyeti ve elektrik tarifelerine göre değişir.
Sizin adınıza yanıtlayamayacağımız ROI sorusu
Kesin geri ödeme süresi prosesinize ve rakamlarınıza bağlıdır. Aubrik’in yanıtlayabileceği soru şudur: “Teknik özelliklerimize, üretim miktarımıza ve mevcut temizleme yöntemimize hangi geri ödeme aralığı uygundur ve tahmin hangi varsayımlara dayanmaktadır?”
Belgeler, Garanti ve Küresel Satış Sonrası Hizmet — Uygunsuzluklar Kaplama Projelerini Neden Başarısızlığa Uğratır?
Aşağıda atıfta bulunulan Aubrik sertifikaları, iki temel yetkili çerçeveye dayanır: ISO 9001:2015 Kalite Yönetimi ve ISO 8503-1:2012 kapsamındaki yüzey hazırlama standartları.
Tedarikte sık yaşanan bir sorun şudur: Sa2.5 yüzey belgelenir, dışarıdan bir kaplama yüklenicisi şartnameyi uygular ve 2 yıl sonra yapılan denetimde iş reddedilir. Uygulanan tüm kaplamalar geçersiz sayılır — yeniden işleme maliyetini de müşteri öder. İmalat araştırmalarında boya arızaları 12–24 aylık dönemde yoğunlaşmaktadır. En sık belirtilen temel neden yetersiz alt yüzey hazırlığıdır — ISO 9001 + CE + PLC izlenebilirlik kayıtları da tam olarak bunu önlemek için oluşturulmuştur.
Aubrik kimdir ve neler sevk eder
1999’da US$1.4 milyon tescilli sermayeyle kurulan Aubrik (eski adıyla Wuxi ABK Machinery), kaynak, kesme ve bilyalı kumlama ekipmanlarını İspanya, Almanya, Rusya, Hindistan, Brezilya, Fransa, İtalya, Vietnam ve diğer birçok pazara ihraç etmektedir. Her ürün, geçerli Avrupa standartlarıyla uyumlu ISO 9001 ve CE sertifikalarına sahiptir.
Uygulama senaryosu — Alman basınçlı kap imalatçısı denetimi
2024’te bir Alman basınçlı kap imalatçısı, AB-SB-2025 ünitesiyle üçüncü taraf kaplama sistemi denetimini geçti. Sunulan belge, altı ay boyunca 4,200 rüzgâr türbini kulesi flanşına uygulanan Sa2.5 kumlama çevrimlerinin 100%’ünü kapsayan bir PLC kayıt dışa aktarımıydı. Kurulumdan sonraki on iki ay içinde sıfır kaplama arızası talebi bildirildi. Sa2.5 standardında üretim kapasitesi 180–250 parça/saat düzeyini koruyarak tam zamanlı bir operatörün sonraki kaynak dikişi muayenesine ayrılmasını sağladı.
ISO ISO 9001
Kalite Yönetimi — tüm süreç
CE CE İşareti
AB Makine Direktifi 2006/42/EC
26+ Yıllık Faaliyet
1999’da kuruldu — Wuxi, Çin
8+ İhracat Pazarı
EU, MENA, LATAM, ASEAN
1 yıl Garanti
Makinenin tamamı, tüm aşınma parçaları
3–7 gün Yedek Parça SLA’sı
Küresel depodan gönderim
“Avrupalı müşteriler ilk teklif turunda CE işareti bekler — bu, ayırt edici bir unsur değildir. Bizi farklılaştıran, Aubrik makinesinde işlenen her parçaya eklenen Sa kalite sınıfı doğrulama kaydıdır: çark devrini, kumlama süresini ve çıkış pürüzlülüğü ölçümünü kapsayan PLC kaydı. Bu belgeler, kurulumdan iki yıl sonra yapılan kaplama garantisi denetiminde tam olarak talep edilen belgelerdir.”
— Aubrik Kıdemli Uygulama Mühendisi, 2024’te AB-SB serisinin tamamına eklenen veri dışa aktarma özelliği hakkında
Her standart Aubrik ünitesiyle birlikte sunulanlar
- Sahada ve çevrim içi operatör eğitimi seçenekleri.
- Eğitim videolarıyla birlikte İngilizce bakım kılavuzu.
- En güncel ürün yazılımına sahip ünitelerde uzaktan PLC arıza teşhisi dâhil 24/7 teknik destek.
- İşçilik ve bileşen arızalarını kapsayan 1 yıllık üretici garantisi.
- Uzatılmış bakım sözleşmeleri kapsamında çark / astar / hortum yedek parça kitleri müşteri tesislerinde önceden hazır bulundurulabilir.
Aubrik neden marka geçmişi yerine izlenebilirliği öne çıkarıyor
Aubrik, EU ve ASEAN bilyalı kumlama makinesi tedarikçileri arasında köklü marka bilinirliğiyle değil, izlenebilirlikle farklılaşmaktadır. Her AB-SB ünitesi; PLC parametre kayıtları, ISO 9001 kalite kayıtları ve kurulumdan iki yıl sonra gerçekleştirilen üçüncü taraf kaplama denetiminde geçerliliğini koruyan CE uygunluk belgeleriyle sevk edilir. Alıcılar, teklif sürecinin başında eksiksiz belge paketini talep etmelidir — yanıt süresi, herhangi bir makine sevk edilmeden önce tedarikçinin yeterliliğini gösterir.
Tedarik Kılavuzu — Teslim Süresi, Özelleştirme ve Sık Sorulan Sorular
Konfigürasyona Göre Teslim Süresi
| Konfigürasyon | Teslim Süresi (PO tarihinden itibaren) | Tipik Kullanım Alanı |
|---|---|---|
| Temel — standart AB-SB-0815 / 1216 | 30–45 gün | Orta hacimli dökümhane / otomotiv parçası atölyesi |
| Standart — AB-SB-1622 / 2025 + rulolu konveyör | 45–60 gün | H profil ve yapısal çelik hatları |
| Özel OEM — ihtiyaca özel çalışma hacmi, PLC entegrasyonu, sıcak daldırma galvanizli hazne | 60–90 gün | Havacılık ve özel şartnameli uygulamalar |
Fiyatlandırma Etkenleri Çerçevesi
Aubrik standartlaştırılmış fiyat yayımlamaz. Aynı model numarasının fiyatı beş etkene bağlı olarak 40–60% değişebilir. Uygulama bilgilerini iletin; ticari ekibimiz bir iş günü içinde yazılı maliyet dökümü sunsun.
- Model boyutu ve üretim kapasitesi. AB-SB-0815 ile AB-SB-3030 arasında 5–7× fiyat farkı bulunur.
- Özelleştirme kapsamı. Standart hazneden sıcak daldırma galvanizli astara; temel PLC’den entegre, ağa bağlı SCADA’ya kadar.
- Yardımcı ekipmanlar. Rulolu konveyör, robotik yükleme, otomatik paketleme sistemleri.
- Sertifikasyon düzeyi. Yalnızca CE veya CE + ATEX + müşteriye özel QA belgeleri.
- Lojistik ve servis. EXW’den CIF’e kadar teslim şekilleri, sahada kurulum, uzatılmış garanti sözleşmeleri.
İkinci El Ekipman ve Fiyat Talepleri
Aubrik, ikinci el veya yenilenmiş ekipmanlara yönelik bayi kanalları sunmamaktadır. “Satılık bilyalı kumlama makinesi” arayan alıcılar yanlışlıkla Wheelabrator, Pangborn veya Goff markalı yenilenmiş üniteleri satan bayi stok sitelerine ulaşabilir. Yeni üretilmiş bir Aubrik makinesi için doğru karşılaştırma ölçütü, tek bir MSRP değil, yukarıdaki 5 etkenli fiyatlandırma çerçevesidir. Ekipman özellikleri iletildiğinde teklifimizi diğer tüm tekliflerle kıyaslayacağız.
Teknik talebiniz bilyalı dövme veya başka bir yüzey hazırlama yöntemiyle ilgiliyse
Türbinli kumlamanın ötesindeki yüzey hazırlama ekipmanları — bilyalı dövme makinesi talepleri, kumlama kabinleri veya basınçlı havalı kumlama odaları — için Aubrik ticari ekibi talebi doğru ürün grubuna yönlendirebilir; çünkü temizleme, yüzey profili oluşturma ve bilyalı dövme, aynı aşındırıcı malzemeleri kullansalar da farklı kategorilerdir.
Etkileşimli Boyutlandırma ve Seçim Araçları
Mühendislik hesaplama araçlarımızı kullanarak üretim kapasitesi kısıtlarını, temel yüzey hazırlama standartlarını ve proje yatırım getirisini değerlendirin.
ARAÇ 01
Aubrik 5 Perspektifli Boyutlandırma Çalışma Sayfası
Doğru hazne çalışma hacmini ve çark konfigürasyonunu belirlemek için iş parçası boyutlarını ve parti hacimlerini girin.
Çalışma Sayfasını Aç
ARAÇ 02
Sa Kalite Sınıfı Seçim Tablosu
Hedef ISO 8501-1 temizlik profillerini aşındırıcı malzeme türleri ve sonraki kaplama gereklilikleriyle karşılaştırın.
Seçim Tablosunu Görüntüle
ARAÇ 03
Aubrik TCO Hesaplayıcısı
İşçilik ikamesi, aşındırıcı geri kazanımı ve enerji yükü etkenlerine göre 18–36 aylık geri ödeme süresini modelleyin.
Hesaplayıcıyı Başlat
Sık Sorulan Sorular
Bilyalı kumlamada aşındırıcı malzeme, 80 m/s hıza ulaşan santrifüjlü bir çarkla fırlatılır; bu nedenle yöntem yüksek hacimli endüstriyel metal yüzey işlemleri için en uygundur. Kumlamada aşındırıcı malzeme, 30-60 m/s arasındaki hızlarda basınçlı havayla püskürtülür; bu yöntem beton, tuğla veya cam gibi metal olmayan alt yüzeylerin yanı sıra hassas ve küçük ölçekli parçalar için idealdir. Bu sayfadaki Aubrik makineleri, kesintisiz üretim serileri için tasarlanmış türbinli kumlama tipindedir.
Seçenekler arasında otomotiv ve havacılık parçalarının sertleştirilmesi ve çapaklarının alınması için çelik bilya (HRC 58-62), yapısal çelik ve eski döküm parçalardaki tufal ile yoğun pas için çelik grit (HRC 60-65) ve demir bulaşmasının önlenmesi gereken demir dışı iş parçaları için alüminyum oksit bulunur. Mühendislerimiz iş parçası malzemelerine, hedef Sa kalite sınıfına ve sonraki kaplama işlemlerine göre uygun aşındırıcı malzemeyi önerebilir.
Ünitelerimiz, düzenli bakım doğru şekilde yapıldığında sahada istikrarlı olarak 8-10 yıllık hizmet ömrüne ulaşır. Çarklar, astarlar ve aşındırıcı hortumları gibi aşınan parçalar; ekipmanın çalışma çevrimine, aşındırıcı seçimine (grit, bilyadan daha hızlı aşınır) ve günlük temizlik uygulamalarına bağlı olarak değiştirilmeden önce 1–2 yıl kullanılabilir. Öngörülebilir bir saha hizmet ömrü sağlamak için ayrıntılı bakım kılavuzları, eğitim videoları ve aşınan parça değişim programları sunuyoruz.
Evet, kesinlikle. Araştırma ve geliştirme departmanımız; toplam makine boyutu (çalışma hacmi), üretim kapasitesi, yapısal konfigürasyon ve kumanda sistemi gibi unsurları mevcut atölye yerleşiminize, iş parçası şekil ve boyutlarına ve hedef üretiminize sorunsuz biçimde entegre olacak şekilde uyarlayacaktır. Kesintisiz hatlar genellikle geçişli konveyör sisteminden (rulolu konveyörler) yararlanırken dikey hazneler küçük atölyeler için daha uygundur. Talep üzerine Siemens, Mitsubishi ve Allen-Bradley ağlarıyla uyumlu PLC'ler de sunuyoruz.
Yerinde kurulum, operatör eğitimi (hem yerinde hem çevrim içi), rutin bakım prosedürlerine yönelik rehberlik ve yedek parçaların küresel depomuzdan genellikle 3-7 gün içinde hızlı sevkiyatını kapsayan dünya çapında satış sonrası destek sunuyoruz. Teknik personelimiz, PLC'lerin uzaktan arıza teşhisi ve her türlü soruya destek sağlamak üzere günün her saati hizmet vermekte; ayrıca karmaşık devreye alma işlemleri veya planlanmamış onarımlar için yerinde destek sunmaktayız.
Elbette.Aubrik H profil üretim hattımıza entegre edilen AB-SB-1622 rulolu konveyör konfigürasyonu, 800 mm × 1600 mm kesitli ve uzunluğu 16,000 mm'ye kadar olan bileşenleri işleyebilir.0.4 m/min ile 2.5 m/min arasında ayarlanabilir konveyör hızı sunarak yüzeyin tamamen kumlanmasını ve Sa2.5 standardına ulaşılmasını sağlar.Aynı hazne, anahtar teslim komple H profil üretim hattı kurulumumuzda da kullanılmaktadır.
Şimdi trend



