Aubrik Şirketi ile İletişime Geçin
Kolon ve Bom Kaynak Manipülatörü Mühendislik Rehberi: Strok Boyutlandırma, Konsol Sehim Kontrolü ve Kaynak Rotatörü Entegrasyonu

Mühendislik Seçimi ve FAT Referansı | Wuxi ABK Machinery (Aubrik) Kaynak Otomasyonu Mühendislik Ekibi | Ekim 2026’da İncelendi
Hızlı Mühendislik Yanıtı (TL;DR)
Bir kolon ve bom kaynak manipülatörü, çok eksenli yapısal bir konumlandırma kulesidir. Bir kaynak başlığını dikey kolon kaldırma (
1.000–15.000 mm
) ve yatay bom erişimi (
1.000–15.000 mm
) boyunca taşır. Bu otomatik sistemler yatay hareket mesafesini
50–1.200 mm/min
veya yüksek hızlı kremayer-pinyon modellerde
300–3.000 mm/min
aralığında düzenler. Tam yük altında bom ucu sarkması, erişim metresi başına
0,5 mm per meter
değerinin altında kalır (
1,5–3,0 mm
maksimum statik sehim).
- Strok Boyutlandırma Formülü: Dikey kaldırma mesafesi, çevirme makaraları yatak yüksekliği artı maksimum gövde dış çapı artı kaynak torcu grup yüksekliğini kurtarmalıdır (
Hlift ≥ Dmax + Hroller + Htorch - Hmin). - Bom Ucu Taşıma Kapasitesi Bütçesi: Çıplak kaynak başlıkları
35–55 kg. ağırlığındadır. Isıtmalı toz hazneleri, vakumlu toz geri kazanım sistemi, kaynak teli makaraları ve çapraz kızaklar içeren tam tozaltı kaynak paketleri180–750 kgağırlığındadır. - Saat 12 Yönünde Çevresel Ofset: Dış basınçlı kap çevresel kaynakları, erimiş cürufun arkı boğmasını önlemek için üst ölü noktadan
15–45 mmyukarı eğimli kaynak torcu ofseti gerektirir. - Dikey Düşme Önleyici Koruma: Aşınma sensörlü çift ACME emniyet somunları veya mandal kilitli karşı ağırlıklı zincirler kullanarak ağır kolonlarda taşıyıcı arabanın düşmesini önler.
Katalog strokunu tank çapıyla eşleştirerek nominal bir 4.000 × 4.000 mm kaynak bomu sipariş etmek maliyetli bir hatadır. Bir basınçlı kap kendinden hizalamalı çevirme makaraları üzerine oturduğunda, makara yatağı gövde kotuna 550–850 mm ekler.
550–850 mm
ayakları istenen yüksekliğe taşır. Bu arada tozaltı kaynak torcu grubu, motorlu çapraz kızaklar ve toz nozulu ayarlanabilir bomun 300–450 mm altına sarkar. Her iki dikey pay hesaba katılmazsa, kaynak kolonu en büyük gövdenizde üst ölü noktayı kurtaramaz. Ağır kaynak ekipmanları ve CNC sistemleri, imalat başlamadan önce kesin geometrik açıklık kontrolleri gerektirir.
Alıcılar yalnızca çıplak kaynak torcu ağırlığını kontrol ettiğinde yatay erişim ve konsol rijitliği de aynı şekilde yetersiz kalır. Bir katalog tablosu, birden fazla bom ve kolon boyutunda sabit 454 kg (1.000 lbs) statik yük listeleyebilir. Ancak ısıtmalı toz haznesi, vakum separatörü, çift tel makarası ve operatör koltuğu eklenmesi bom ucu ağırlığını 450–750 kg seviyesine çıkarır.
Bu devrilme momenti ağır kaynak işleri sırasında elastik sarkmaya neden olur. Bu durum sistemin kararsız hale geldiği noktaya yol açar.
Sadece 2–3 mm
dikey sehim bile kontak meme-iş parçası mesafesinin (CTWD)
9 m
uzunluğundaki bir kaynak dikişi boyunca kaliteli kaynağı bozacak kadar artmasına neden olur. Bom, zorlu kaynak uygulamalarında uzun iç erişim sağladığından, her özel kaynak prosedürü doğrulanmış sehim sınırları gerektirir. Bu rehber, kaynak donanımınızı tanımlamanıza yardımcı olmak için strok denklemleri, taşıma kapasitesi bütçeleri ve Fabrika Kabul Testi (FAT) protokollerini sunar.
Kolon ve Bom Kaynak Manipülatörü Kaynak Başlığını Üç Eksende Nasıl Hareket Ettirir?
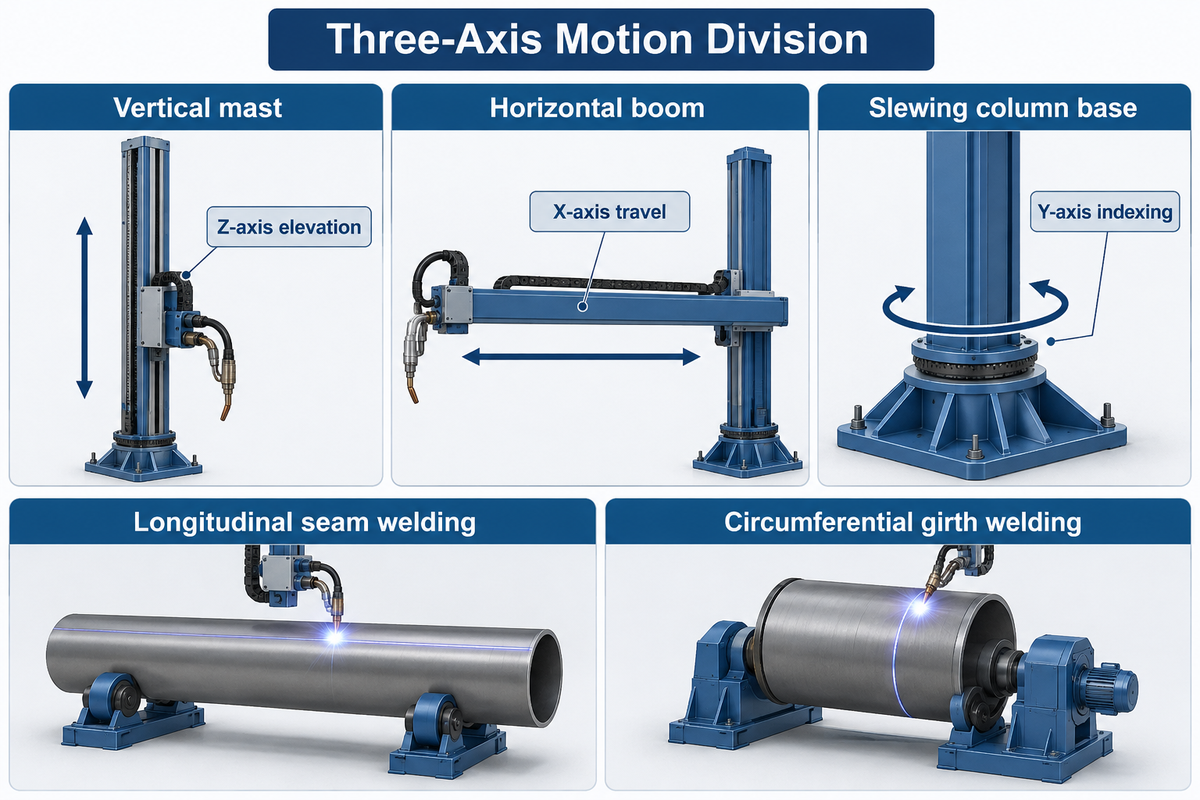
Endüstriyel bir kolon ve bom kaynak manipülatörü, kaynak başlığını üç eksen boyunca değişken frekanslı sürücü (VFD) ile
50–1.200 mm/min
hızlarında hareket ettirir. Yüksek hızlı kremayer ve pinyon kızaklar, Wuxi ABK
AM-CB
serisi ve AMET Inc. teknik özelliklerinde yayınlandığı üzere
300–3.000 mm/min
hıza ulaşır. Dikey bir kolon Z ekseni yüksekliğini kontrol ederken yatay bir bom X ekseni hareket mesafesini sağlar.
Döner bir kolon tabanı veya motorlu raylı araba, bu ağır kaynak makinesinde Y ekseni indekslemesine olanak tanır. Rijit takım tezgahı portal yapısına sahip dikey bir kolon kullanır. Kaynak manipülatörleri, MIG, TIG ve tozaltı kaynak yöntemleri dahil olmak üzere çok pasolu birleştirmelerde tutarlı kaynak kalitesini korumak üzere tasarlanmıştır. Basınçlı kap atölyelerinde kolon kaynak kulesi ile makara yatağı arasındaki iş bölümü nettir. American Welding Society (AWS) Welding Digest (Ekim 2026) ve AWS Practical Reference Guide to Positioning yayınlarında belgelendiği gibi, manipülatör kaynak torcunu kaynak yörüngesi boyunca hareket ettirir. Bir kaynak pozisyoneri veya çevirme makaraları seti ise iş parçasını düz oluk (1G/PA) konumuna döndürür.
“Kol (Manipülatör), birden fazla eksende harekete izin veren çok sayıda bağlantıdan oluşur. Pozisyoner (Fikstür): Kaynak ağzını en avantajlı konuma (düz, yatay vb.) getirmek için iş parçasını tutar ve döndürür. Kaynak başlığı manipülatörleri (kaynak yapılırken) kaynak başlığını ve kaynak torcunu tutar ve hareket ettirir.”
Bir boru veya tank gövdesinde boyuna dikiş kaynağı sırasında çevirme makaraları silindiri sabit şekilde kilitler. Yatay bom veya MIG kolonu daha sonra kaynak başlığını X ekseni boyunca ayarlanmış sabit hızda sürer. The Fabricator dergisinin manipülatör güvenliği ve hız kontrollerine ilişkin teknik incelemesinde bildirildiği üzere, endüstriyel bom tahrikleri iki hız rejiminde çalışır. Hızlı konumlandırma modu yaklaşık
10 FPM
(
3.048 mm/min
) hızında çalışır. Birleştirmeler arasındaki hızlı konumlandırma duruş süresini azaltırken, kaynak modu derin nüfuziyetli tutarlı bir kaynak sağlamak için ilerlemeyi
6–30 IPM
(
152–762 mm/min
) aralığında düzenler.
Çevresel dikiş kaynağı sırasında roller tersine döner. Yatay bom sabit kilitlenirken çevirme makaraları silindirik gövdeyi kaynak torcu altında döndürür. Programlanabilir Lojik Kontrolör (PLC), dönüş hızını
n
(RPM cinsinden) doğrusal hız
v
(
mm/min
cinsinden) ve gövde çapı
D
(
mm
cinsinden) ile senkronize eder. Tam otomatik çevresel pasolar için kapalı çevrim
n = v / (π · D)
denklemini kullanır. Operatörler dış kaynaklarda saat 12 üst ölü noktada kaynak torcunu
15–45 mm
kaydırır. İç çevresel kaynaklar saat 6 alt ölü noktanın önünde 15–45 mm yukarı eğimli ofset kullanır. Kayma önleyici çevirme makaralarındaki kapalı çevrim enkoder geri bildirimi, eksenel kap spiral kaçıklığını devir başına ±1,5 mm içinde sınırlar.
±1,5 mm
devir başına.
Bir gövde sınıfı seçmeden önce atölye tavan vinci kanca yüksekliğini ve koridor açıklığını kontrol edin. Toplam dikey kolon yüksekliği, üst makara gruplarını kapsayacak şekilde dikey strok artı
1.100–1.600 mm
değerine eşittir. Ayrıca arka bom kuyruk dönüş yarıçapını da doğrulamanız gerekir.
| Model / Görev Sınıfı | Dikey Kaldırma Stroku (Z) | Yatay Bom Erişimi (X) | Nominal Bom Ucu Yükü | Yatay İlerleme Hızı | Birincil Endüstriyel Uygulama |
|---|---|---|---|---|---|
| Hafif Taşınabilir (örn. LJ MNP-600) |
1.220 mm
(4 ft) |
1.520 mm
(5 ft) |
272 kg
(600 lbs) |
100–1.500 mm/min
|
Küçük boru spool’ları, atölye alt montajları |
| Kompakt Standart (AM-CB-20 / Key Plant SD) |
2.000 mm
|
2.000 mm
|
150–300 kg
|
50–1.200 mm/min
|
Hafif tanklar, GTAW/MIG boyuna dikişler |
| Orta Hizmet (Aubrik AM-CB-30 / LJ MN30-100) |
3.000 mm
(10 ft) |
3.000 mm
(10 ft) |
300–500 kg
|
50–1.200 mm/min
|
Tek telli SAW basınçlı kaplar, kazanlar |
| Modüler ACME Serisi (AMET Systems) |
1.000–4.000 mm
|
1.000–4.000 mm
|
150–600 kg
(+
50 kg
karşı ağırlık) |
300–3.000 mm/min
|
Hassas SAW, PAW, GTAW, iç çap kaynak kaplaması |
| Ağır Basınçlı Kap (Aubrik AM-CB-40) |
4.000 mm
|
4.000 mm
|
500–800 kg
|
120–3.000 mm/min
|
3,2 m DÇ ısı eşanjörleri, kimyasal gövdeler |
| Ağır Endüstriyel (Aubrik AM-CB-50 / LJ MN16-100) |
4.880–5.000 mm
|
4.880–5.000 mm
|
454–1.000 kg
|
120–3.000 mm/min
|
Petrokimya dramları, çift başlıklı SAW |
| Ekstra Ağır Hizmet (Aubrik AM-CB-60 / PEMA HD) |
6.000 mm
|
6.000 mm
|
800–2.000 kg
|
120–3.000 mm/min
|
Operatör koltuklu tandem SAW, rüzgar kulesi gövdeleri |
| Ultra Kule (Pemamek PEMA EHD) |
8.000–10.000 mm
|
8.000–10.000 mm
|
1.200–2.000 kg
|
100–2.500 mm/min
|
Açık deniz rüzgar monopilleri, nükleer kaplar |
| Mega Tersane Kulesi (Key Plant EHD) |
12.000–15.000 mm
|
12.000–15.000 mm
|
1.500–2.500 kg
|
100–2.000 mm/min
|
LNG depolama küreleri, tersane gemi blokları |
Dikey Strok, Yatay Bom Erişimi ve Minimum İç Boru Açıklığının Boyutlandırılması
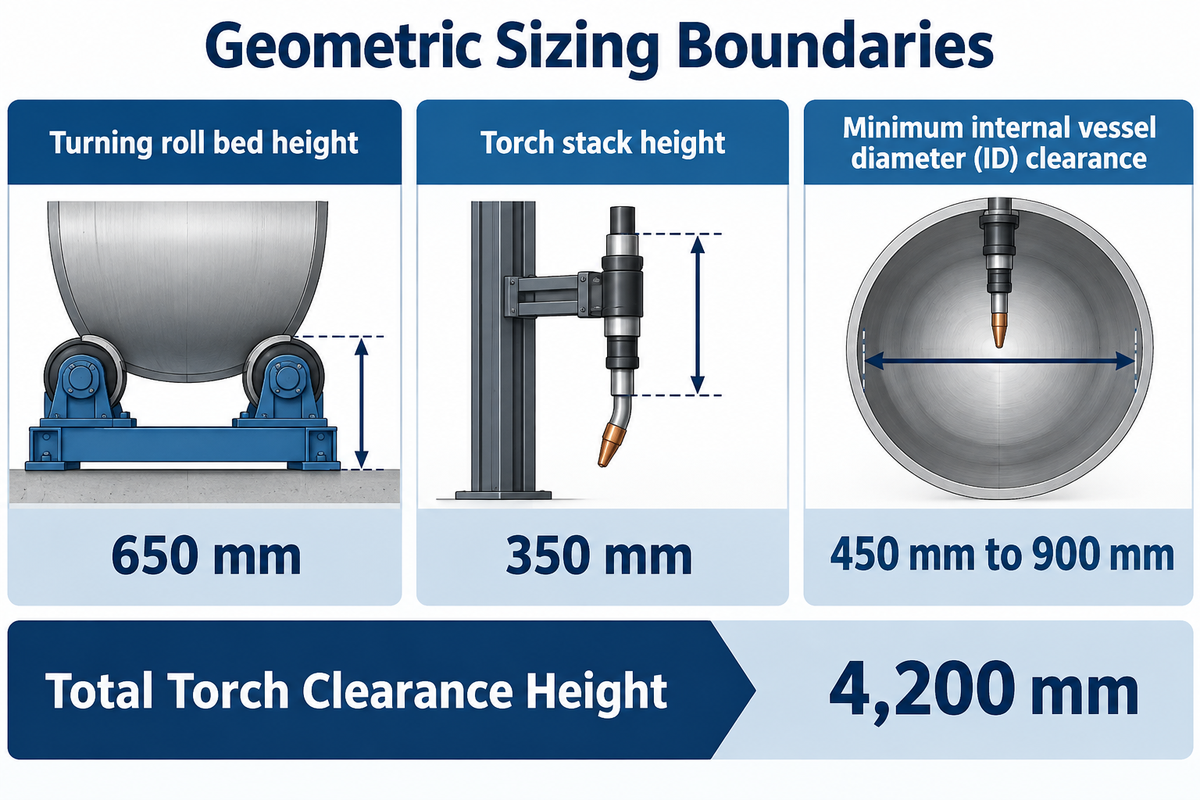
Minimum iç kap çapı (ID) açıklığı
450 mm to 900 mm
arasında değişir. Bu parametreler bom kutu kiriş yüksekliğine ve kaynak torcunun konumuna bağlıdır. Bunlar Key Plant, LJ Welding ve AM-CB serisi kolon ve bom kaynak manipülatörü teknik özelliklerine dayanmaktadır. Uygun açıklık, bom çarpması olmadan boyuna ve çevresel boru kaynağına olanak tanır.
Bir bom kaynak manipülatörü sistemini veya kabinli manipülatörü boyutlandırmak üç geometrik sınırın kontrol edilmesini gerektirir: maksimum dış dikey yükseklik, efektif iç yatay erişim ve minimum iç boru açıklığı. Alıcılar sıklıkla dikey hareket stroku (Sv) ile bom altındaki maksimum yüksekliği (Hmax) birbirine karıştırır. Bom altındaki maksimum yükseklik, minimum kızak kotu (Hmin, tipik olarak zeminden 650–950 mm yukarıda) artı dikey stroka eşittir (Hmax = Hmin + Sv). Benzer şekilde, kullanılabilir iç boru kaynak uzunluğu her zaman
350–600 mm
kadar nominal yatay stroktan (
Sh
) daha kısadır. 1. Kolon Tabanı: Ön Torç Kızağı Çıkıntısı ve arka Kablo Taşıyıcı Halkası mevcut hareket mesafesi payını azaltır.
Bir Manipülatörü Çevirme Makaralarıyla Eşleştirirken Gerekli Dikey Kolon Kaldırma Mesafesini Nasıl Hesaplarsınız?
Gerekli dikey bom yüksekliğini üç dikey boyutu toplayarak hesaplayın: çevirme makaraları yatak yüksekliği (Hroller), maksimum kap dış çapı (Dmax) ve kaynak torcu alt grup açıklığı (Htorch).
Hmin
) değerini çıkararak minimum dikey kaldırma strokunu (
Sv
) bulun:
H_max_required = H_roller + D_max + H_torch / S_v_required ≥ H_roller + D_max + H_torch – H_min
Uygulamalı Boyutlandırma Örneği (
3.200 mm
DÇ Basınçlı Kap Gövdesi): Hangi atölye bu dış çapa sahip basınçlı kap gövdelerini kaynatır?
Dmax = 3.200 mm
ve gövde uzunluğu
Lshell = 3.500 mm
. Kap,
60-ton
kapasiteli kendinden hizalamalı çevirme makarası yatağı üzerinde durmaktadır. İlk olarak, makara beşiğinin gövde altını makara temas yüzeyine yükselttiğini varsayın.
Hroller = 650 mm
zeminden yukarıda. 2) Tandem tozaltı kaynak (SAW) başlığı, çapraz kızaklar ve nozul grubunun bomun altına sarktığını düşünün.
Htorch = 350 mm
bomun altında. Üçüncü olarak, manipülatör arabasının alt durdurucu minimum yüksekliğinin şu olduğunu varsayın:
Hmin = 700 mm
.
- Adım 1 (Toplam Kaynak Torcu Açıklık Yüksekliği):
Hmax_required = 650 mm + 3.200 mm + 350 mm = 4.200 mmminimum bom alt yüzey kotu. - Adım 2 (Net Dikey Hareket Stroku):
Sv ≥ 4.200 mm - 700 mm = 3.500 mmminimum dikey strok. - Adım 3 (Yatay Bom Erişimi):
3.500 mmgövde uzunluğuna500 mmkolon tabanı emniyet mesafesi eklenmesiSh = 3.500 mm + 500 mm = 4.000 mmyatay strok gerektirir. - Adım 4 (Model Seçimi ve Yapısal Kapsam): Nominal bir
3.000 × 3.000 mmünite dikey kaldırmada500 mmkısa kalır.4.000 × 4.000 mmsınıfı bir ünite (AM-CB-40gibi) seçin ve bu strok hesabını Tablo 3 eğilme momenti sınırları ve Bölüm 8 ankraj cıvatası kontrolleriyle eşleştirin.
İç boru kaynak işlemleri için ağır bir kutu kiriş sipariş etmeden önce Tablo 2’den bom kesitini kontrol edin. Standart bir
500 × 400 mm
kutu kiriş,
600 mm
iç çaplı bir boruya giremez. Bunun yerine harici toz haznesi ve kamera monitörlü cıvata bağlantılı dar erişim lansı (120 × 120 mm profil) talep edin.
| Bom / Lans Konfigürasyonu | Yapısal Kiriş Profili (Y × G) | Monte Başlık Grup Yüksekliği | Minimum İç Boru Çapı (ID) | Maks. Konsol Erişimi | Tipik Kaynak Yöntemi |
|---|---|---|---|---|---|
| Mikro Delik Kaynak Kaplama Lansı |
90 × 90 mm
işlenmiş alaşım bar |
110 mm
düşük profilli torç |
280–350 mm
ID |
1.800 mm
|
Sıcak telli GTAW / Inconel iç kaynak dolgu kaplaması |
| Dar Boru Erişim Lansı |
130 × 130 mm
boru tipi lans |
160 mm
kompakt GMAW/SAW |
400–450 mm
ID |
2.500 mm
|
Otomatik boru kaynağı (MIG / mini-SAW) |
| Kompakt Kutu Bom (Küçük Manipülatörler) |
220 × 180 mm
kutu kesit |
220 mm
kompakt başlık |
550–650 mm
ID |
2.500 mm
|
Tek telli GMAW/GTAW/SAW |
| Standart Hizmet Bomu (3×3 m Sınıfı) |
320 × 260 mm
kutu kiriş |
280 mm
SAW + uzak hazne |
750–850 mm
ID |
3.000 mm
|
Taktil problu tek telli SAW |
| Orta Hizmet Bomu (4×4 m Sınıfı) |
420 × 340 mm
takviyeli kutu |
340 mm
SAW + yerel hazne |
900–1.050 mm
ID |
4.000 mm
|
Tek telli SAW + vakumlu toz geri kazanımı |
| Ağır Hizmet Bomu (5×5 m Sınıfı) |
520 × 420 mm
nervürlü kiriş |
400 mm
ağır SAW paketi |
1.150–1.300 mm
ID |
5.000 mm
|
Yüksek biriktirmeli DC/AC tek veya çift SAW |
| Ekstra Ağır Bom (6×6 m Sınıfı) |
650 × 500 mm
kutu ana kiriş |
480 mm
tandem SAW + kızaklar |
1.400–1.600 mm
ID |
6.000 mm
|
Tandem çift arklı SAW + lazer takip |
| Operatör Koltuklu / Kabinli Bom |
650 × 550 mm
+ kabin kafesi |
1.350 mm
oturarak açıklık |
2.400–2.800 mm
ID |
6.000–8.000 mm
|
Rüzgar kulesi ve cebri boru iç dikişleri |
| Ultra Rüzgar/Nükleer Kiriş (10×10 m) |
850 × 650 mm
çift gövdeli kiriş |
600 mm
çok telli tandem |
3.000–4.500+ mm
ID |
10.000–15.000 mm
|
Açık deniz monopilleri, dar aralıklı SAW |
Tam Erişimde Bom Ucu Sehimi, Konsol Sarkması ve İlerleme Hızı Dalgalanmasının Kontrolü
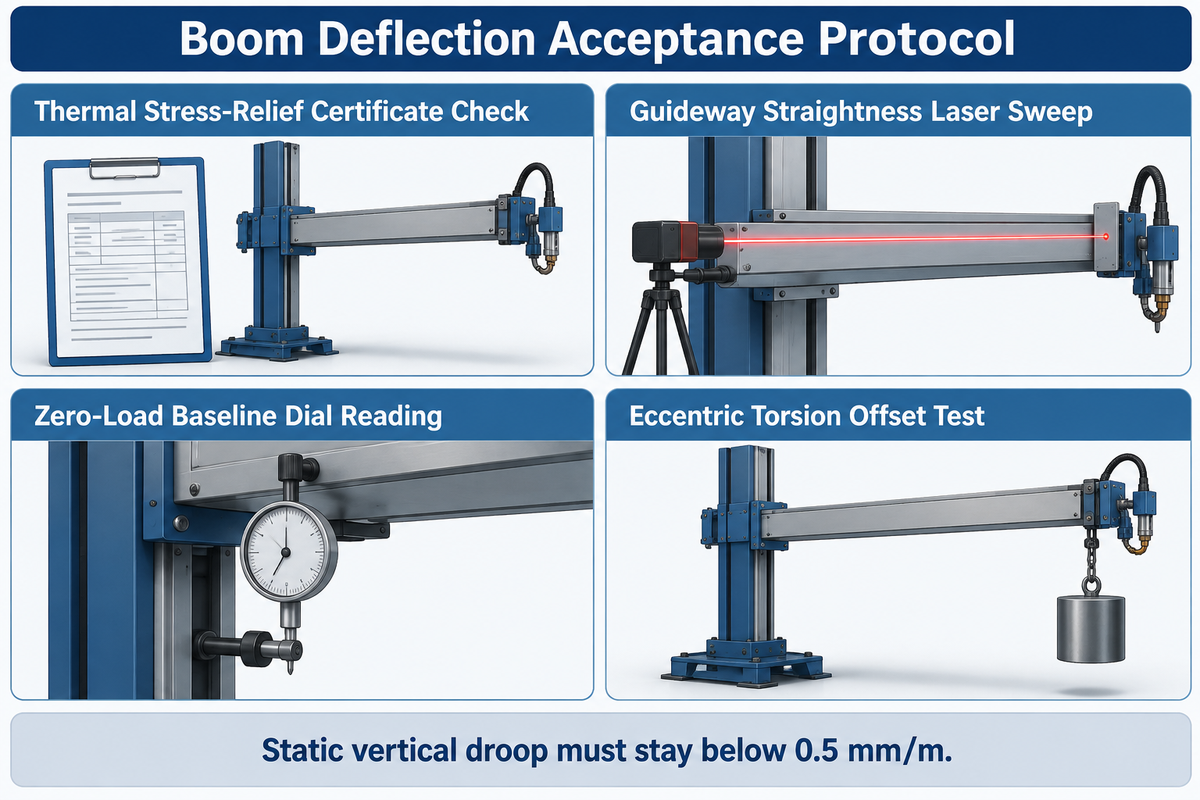
Nominal başlık yükü altında %100 yatay uzanmada statik bom ucu dikey sarkması
1,5–3,0 mm
değerini aşmamalıdır. Bu, Aboke endüstriyel manipülatör mühendislik kriterlerine göre bom erişim metresi başına 0,5 mm per meter değerinden daha azına karşılık gelir. Bir kaynak bomu 9 m boyuna tank dikişi boyunca 2–3 mm sarktığında, kontak meme-iş parçası mesafesi (CTWD) uzar. Ark voltajı yükselir ve kaynak dikişi gözeneklilik veya yanma oluğuna maruz kalır.
WeldMC tarafından yayınlanan endüstriyel hassasiyet kriterleri, hassas kolon bom kaynak sistemleri için sıkı hareket toleransları tanımlar. Tek eksenli konumlandırma hassasiyeti
±0.05 to ±0,5 mm
içinde, tekrarlanabilir konumlandırma hassasiyeti ise
±0.1 to ±1,0 mm
içinde kalır. Ek olarak, ABD Donanması Vinç Merkezi Talimatı NAVCRANECENINST 11450,2A, kolon ve bom yapılarındaki ağır konsol yüklerinin mesnet kaçıklığına yol açtığı konusunda uyarır. Kaynak öncesinde döner kule atalet torku mekanik olarak kilitlenmeli ve ön yüklemeye tabi tutulmalıdır.
Daha Uzun Bir Kaynak Bomu Tam Uzanmada Her Zaman Daha Az Yük mü Taşır?
Evet, üretici kutu kiriş kesit modülünü büyütmediği sürece daha uzun bir bom üstel olarak daha fazla eğilme sehimi yaşar. Katalog tabloları genellikle hem 3,0 × 3,0 m ünitede hem de 4,9 × 4,9 m ünitede aynı nominal yükü — örneğin 454 kg (1.000 lbs) — yazar.
δ
kübik kiriş denklemini izler:
δ = (F · L3) / (3 · E · I)
. Aynı uç kuvveti
F
altında yatay uzanma
L
değerini
2,5 m
seviyesinden
5,0 m
seviyesine iki katına çıkarmak, atalet momenti
I
orantılı olarak artmadığı sürece elastik sarkmayı sekiz katına çıkarır.
Yandan monte edilen kaynak başlıkları ayrıca eksantrik burulma sapması (
θtwist
yaratır. Çin faydalı model patenti CN211387216U içinde açıklandığı üzere, ağır hizmet manipülatörleri gerilim giderme uygulanmış bir kutu kiriş içine çapraz takviye nervürleri kaynatarak konsol sarkmasını dengeler. Üreticiler ayrıca soğuk çekilmiş kare kılavuz rayları işler veya Pemamek PEMA HD/EHD ünitelerinde kullanıldığı gibi bilyalı lineer kızaklar monte eder. Bunun yanı sıra kızak boşluğunu ortadan kaldırmak için eksantrik kam takip rulmanlarına ön yükleme uygularlar. Satın alma siparişi toleranslarınızı belirlemek için Tablo 3’teki Konsol Momenti – Sarkma Zarfını kullanın.
| Yatay Bom Erişimi (L) | Nominal Taşıma Kapasitesi | Maks. Güvenli Çalışma Yükü (%80 Kuralı) | Uç Eğilme Momenti (M = F · L) | Hassas FAT Maks. Sarkma (<0.5 mm/m) | VFD İlerleme Hızı Dalgalanması |
|---|---|---|---|---|---|
2,0 m
(6,5 ft) |
200 kg
|
160 kg
|
3,92 kN·m
|
≤1,0 mm
|
±1.0%
|
3,0 m
(10 ft) |
350 kg
|
280 kg
|
10,30 kN·m
|
≤1,5 mm
|
±1.0%
|
4,0 m
(13,1 ft) |
500 kg
|
400 kg
|
19,62 kN·m
|
≤2,0 mm
|
±1.0%
|
5,0 m
(16,4 ft) |
650 kg
|
520 kg
|
31,88 kN·m
|
≤2,5 mm
|
±1.2%
|
6,0 m
(19,7 ft) |
1.000 kg
|
800 kg
|
58,86 kN·m
|
≤3,0 mm
|
±1.2%
|
7,0 m
(23,0 ft) |
1.200 kg
|
960 kg
|
82,40 kN·m
|
≤3,5 mm
|
±1.5%
|
8,0 m
(26,2 ft) |
1.500 kg
|
1.200 kg
|
117,72 kN·m
|
≤4,0 mm
|
±1.5%
|
9,0 m
(29,5 ft) |
1.800 kg
|
1.440 kg
|
158,92 kN·m
|
≤4,5 mm
|
±1.5%
|
10,0 m
(32,8 ft) |
2.000 kg
|
1.600 kg
|
196,20 kN·m
|
≤5,0 mm
|
±1.8%
|
Üretici fabrikasından sevkiyatı onaylamadan önce, kaynak başlığı kararlılığını sağlamak ve yeniden işlemeyi ortadan kaldırmak için 8 Noktalı Bom Sehim Kabul Protokolünü uygulayın:
- Termal Gerilim Giderme Sertifikası Kontrolü: Kızak frezeleme öncesinde kaynaklı kolon ve bom kutu kirişlerinin fırın tavlama grafiklerini (
580–620 °Cbekletme) inceleyin. - Kızak Doğrusallığı Lazer Taraması: İşlenmiş soğuk çekme ray veya lineer kızak doğrusallığı her
1.000 mmuzunlukta≤0,15 mmiçinde kalmalıdır. - Yüksüz Referans Komparatör Okuması: Bomu
0%stroka geri çekin ve kaynak torcu bağlantısında manyetik komparatör saatini sıfırlayın. Ardından bomu yüksüz olarak100%stroka sürün. - %100 Statik Ölü Ağırlık Testi: Bom ucuna
100%uzanmada nominal taşıma kapasitesinin1.0xkatına eşit kalibre edilmiş test ağırlıkları asın. Statik dikey sarkma0,5 mm/maltında kalmalıdır. - %125 Aşırı Yük Kanıt Testi: Tam uzanmada
30 minutesboyunca1.25xnominal yük uygulayın. - Eksantrik Burulma Ofset Testi: Yandan monte edilen bir SAW başlığını temsil etmek üzere test ağırlığını bom merkez hattından yanal olarak
250 mmkaydırın. Açısal burulma0,08°altında sabit kalmalıdır. - Düşük Hızlı VFD Stick-Slip Testi: Yüklü bomu minimum kaynak hızında (
50–100 mm/min) sürün. Takometre okumaları hız dalgalanmasını±1,0%içinde göstermelidir. - Acil Düşme Önleyici Tetikleme Testi: Zincir gevşemesini veya somun aşınma şalteri tetiklemesini simüle edin. Mekanik araba yakalama kilidi
≤15 mmdikey düşüş içinde devreye girmelidir.
Taban Montaj Seçenekleri, Teleskopik Bomlar ve Mekanik Düşme Önleyici Emniyet Kilitleri
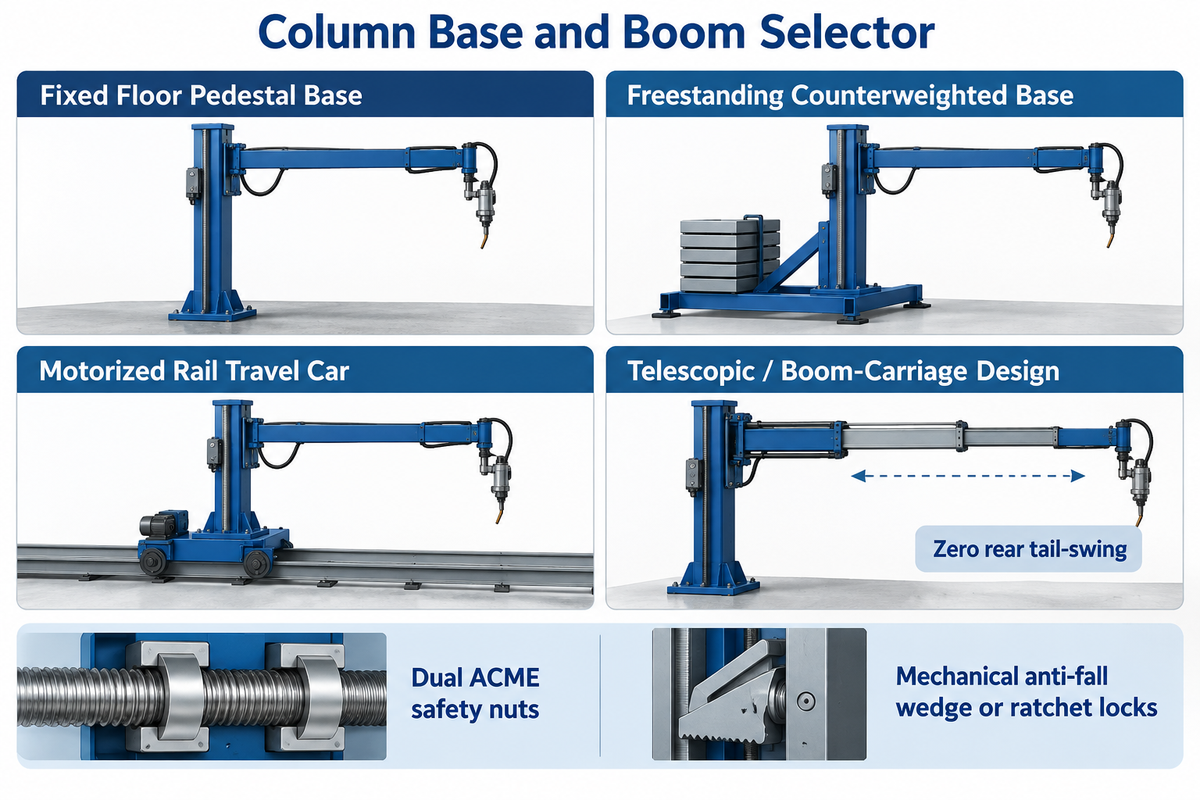
Mekanik düşme önleyici kama veya mandal kilitleri, kaldırma zinciri gevşemesi veya aşırı hız durumunda
0,05–0,15 seconds
içinde devreye girer. Çift ACME emniyet somunları, CN108941936A patenti ve AMET Inc. mühendislik şartnamelerine göre vidalı mil kolonlarda sürekli diş aşınma yedeği sağlar. Kolon tabanı ve dikey kaldırma emniyet mimarisinde doğru seçim, hem atölye zemin alanını hem de operatörün hayatını korur.
Dikey kolon kaldırma sistemlerinde iki tür makine mühendisliği tasarımı vardır. Bu tasarımları anlamak, aynı boyuttaki bir vidalı mil sistemini kurmanın neden iki kat maliyetli olduğunu değerlendirmeye yardımcı olur.
- Çift ACME Trapez Vidalı Mil Mimarisi (AMET Tipi): Hassas bir dikey ACME vidalı mil, bom arabasını
1.000 mm/min(39 in/min) sabit hızda kaldırır. Herhangi bir diş aşınması yükü yedek somuna aktarır ve tahrik frenini devreye sokar. - Karşı Ağırlık + Çift Halat/Zincir Vinç + Düşme Önleyici Mandal (Key Plant / Pemamek / Aubrik Tipi): Ağır hizmet kulelerinde (
3×3 mila15×15 m), kolon içindeki dökme demir karşı ağırlık bom arabası ağırlığını dengeler. Çift sıra makaralı zincirler veya çelik halatlar kızağı kaldırır. Bağımsız yay yüklü bir mekanik kam / kama düşme önleyici tertibat zincirlerin gerginliğini izler ve dikey emniyet kremayerine kilitlenir. Bir zincir uzar veya koparsa10–20 mmiçinde doğrudan dikey emniyet kremayerine kilitlenir.
Alıcılar sabit bomlu bir manipülatörü atölye duvarına veya hol kolonuna yakın kurduğunda sık görülen bir yerleşim hatası ortaya çıkar. Standart bir 5.000 mm yatay bom, kolona yakın bir gövdeyi kaynatmak için geri çekildiğinde arka kuyruk arkadan 4.800–5.300 mm dışarı çıkar.
Atölye koridorunuzda arka kuyruk dönüş açıklığı yoksa, çok kademeli boruları kızak içinde iç içe toplayan bir teleskopik bom talep edin. Ayrıca LJ Welding bom-araba hücrelerinde kullanıldığı gibi kaynak başlığının sabit bir bom üzerinde hareket ettiği bom üstü motorlu araba tasarımını da seçebilirsiniz.
| Konfigürasyon Tipi | Kolon Dönüşü (θ) | Zemin Hareketi (Y Ekseni) | Gerekli Arka Kuyruk Boşluğu | En Uygun İmalat Holü Senaryosu |
|---|---|---|---|---|
| Sabit Zemin Kaideli Taban | Sabit (
0°
) |
Yok (betona ankrajlı) | Tam bom stroku +
600 mm
|
Adanmış tek hol çevresel ve boyuna kaynak istasyonu |
| Serbest Duran Karşı Ağırlıklı Taban | Manuel
±90°
veya
360°
|
Forklift / vinç ile taşınabilir | Tam bom stroku +
600 mm
|
Kiralık atölyeler veya zemin ankrajsız çok hollü boru kaynağı |
| 360° Motorlu Döner Rulmanlı Taban |
360°
VFD dönüş + kilit |
Sabit kaide | Dairesel yarıçap =
Sh + 700 mm
|
İki paralel çevirme makarası yatağına hizmet veren çift istasyonlu yerleşim |
| Motorlu Raylı Yürüyüş Arabası (Boji) |
360°
motorlu + havalı/elektrikli kilit |
VFD ray ilerlemesi
50–3.000 mm/min
|
Tam bom stroku +
600 mm
|
Uzun rüzgar kuleleri (
20–60 m
) ve çoklu kap birleştirme hatları |
| Teleskopik / Bom Üstü Araba Tasarımı | Sabit veya
360°
dönüş |
Sabit veya raylı boji | Sıfır arka kuyruk çıkıntısı (
≤400 mm
) |
Kolonun duvara sıfır durduğu dar atölye holleri |
Kaynak Yöntemi Başlığının Eşleştirilmesi: Tek/Tandem SAW, GTAW/MIG ve İç Çap Kaynak Kaplaması
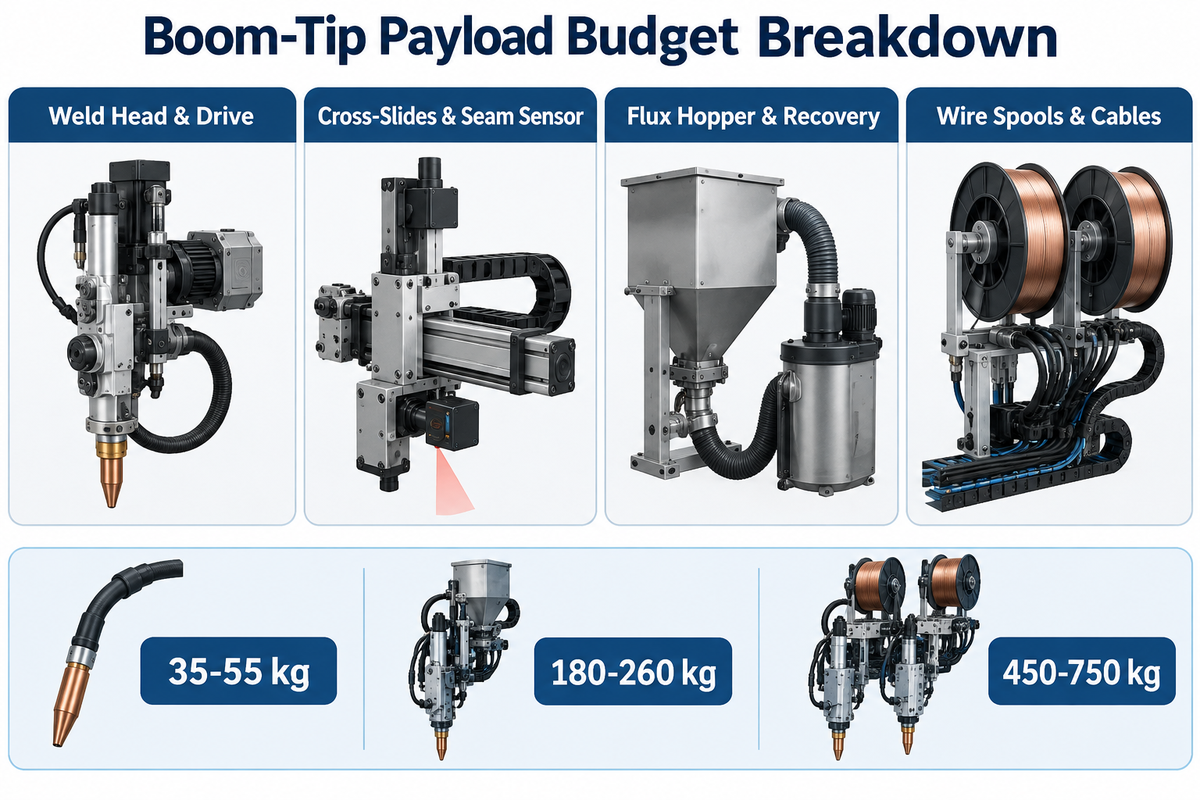
Toplam bom ucu paket ağırlığı tek telli tozaltı kaynağı (SAW) için
180–260 kg
aralığındadır ve operatör koltuklu çift telli SAW için
450–750 kg
seviyesine ulaşır. Bu rakamlar Lincoln Electric, ESAB, AMET ve Aubrik entegrasyon kataloglarından alınmıştır. Bom kapasitesini yalnızca çıplak kaynak torcu ağırlığını (
35–55 kg.
) kullanarak boyutlandırmak konsolu
200%
oranından fazla aşırı yükler.
Farklı kaynak teknikleri, otomatik kaynak hücrelerindeki bom makinesi üzerine çok farklı mekanik ve termal yükler bindirir. Ağır tozaltı kaynağında mekanize istasyonlar arkta kalma görev süresini manuel kaynaktaki
25–40%
seviyesine kıyasla
70–100%
seviyesine çıkarır; manuel kaynak ısıtmalı toz haznesi taşımayı gerektirmez ancak tozaltı kaynağı gerektirir.
Bununla birlikte tozaltı kaynağı, ısıtmalı bir toz haznesi (50–100 L kapasite) ve 5 HP vakumlu toz geri kazanım separatörü (AMET sistemlerinde belirtildiği gibi) taşınmasını gerektirir. Bom ayrıca ağır
25–30 kg
tel makaralarını, motorlu
±100 mm
çapraz kızakları ve kablo zincirindeki kalın bakır güç kablolarını taşır.
Buna karşılık bir MIG kaynak manipülatörü (veya salınımlı TIG kaynak başlığı), toz haznesi olmadan yüksek MIG biriktirme hızlarından en iyi şekilde yararlanmak için
80–150 kg
gibi daha hafif bir faydalı yük taşır. Yine de ark boyunun ve koruyucu gaz sütununun kararlı kalması için bom boyunca sıfır yüksek frekanslı titreşim talep eder. Aboke mühendislik boyutlandırma kurallarına göre, tam uzanmada ölçülen toplam bom ucu paket ağırlığınıza her zaman en az %25 taşıma kapasitesi payı ekleyin. Tablo 5, dokuz endüstriyel konfigürasyon için her bileşen ağırlığını listeler.
| Proses Paketi / Alt Grup | Kaynak Başlığı ve Sürücü | Çapraz Kızaklar ve Dikiş Sensörü | Toz Haznesi ve Geri Kazanım | Tel Makaraları ve Kablolar | Toplam Monte Ağırlık | Min. Önerilen Bom Kapasitesi (+%25) |
|---|---|---|---|---|---|---|
| 1. Tek Torçlu GMAW / MIG Sistemi |
22 kg
|
28 kg
(osilatör + kızak) |
0 kg
(gaz korumalı) |
35 kg
|
85 kg
|
150 kg
(330 lbs) |
| 2. Soğuk Telli / Sıcak Telli GTAW (TIG) |
26 kg
|
34 kg
(AVC + salınım kızağı) |
0 kg
(argon + chiller hatları) |
40 kg
|
100 kg
|
150 kg
(330 lbs) |
| 3. Plazma Anahtar Deliği (PAW) Kap Başlığı |
35 kg
|
42 kg
(lazer + çapraz kızak) |
0 kg
|
48 kg
|
125 kg
|
200 kg
(440 lbs) |
| 4. İç Çap (ID) Kaynak Kaplama Lansı |
65 kg
(lans + kaynak torcu) |
35 kg
(ağır taban kızağı) |
0–30 kg
|
45 kg
(+ kamera monitörü) |
145–175 kg
|
300 kg
(yüksek konsol momenti) |
| 5. Tek Telli SAW (Standart Hazne) |
45 kg
|
38 kg
(
±100 mm
kızaklar + prob) |
65 kg
(hazne + vakum) |
52 kg
(
25 kg
makara + kablolar) |
200 kg
|
300 kg
(660 lbs) |
| 6. Tek Telli SAW (5 HP Isıtmalı Geri Kazanım) |
48 kg
|
45 kg
(ağır çapraz kızaklar) |
105 kg
(ısıtmalı tank + separatör) |
62 kg
|
260 kg
|
350–400 kg
|
| 7. Çift Başlıklı MIG + SAW Boru Hücresi |
72 kg
(kök MIG + dolgu SAW) |
58 kg
(çift bağımsız kızak) |
95 kg
|
85 kg
(çift makara + kablolar) |
310 kg
|
450 kg
(1.000 lbs) |
| 8. Tandem Çift Telli SAW (Koltuksuz) |
95 kg
(DC öncü + AC takipçi) |
68 kg
(ağır hizmet + lazer) |
145 kg
(basınçlı + geri kazanım) |
142 kg
(çift bidon/makara + kablolar) |
450 kg
|
600 kg
(1.320 lbs) |
| 9. Tandem SAW + Bom Operatör Koltuğu/Kabini |
110 kg
(dar aralıklı tandem) |
75 kg
|
165 kg
|
150 kg
+
220 kg
(kabin + operatör) |
720 kg
|
1.000–1.200 kg
|
Kolon ve Bom Manipülatörü vs. Kaynak Pozisyoneri, Çevirme Makaraları, Portal Kaynak Makinesi ve 6 Eksenli Robot
Çevirme makaraları üzerinde çevresel kap kaynağı sırasında manipülatör, kaynak torcunu saat 12 üst ölü noktada
15–45 mm
konumlandırır. Erimiş cüruf ve kaynak metali arkın önüne akmadan katılaşır. Yatırım komiteleri sıklıkla bir imalat atölyesinin kolon ve bom manipülatörü mü, portal kaynak makinesi mi, bağımsız bir pozisyoner mi yoksa 6 eksenli bir robot kolu mu satın alması gerektiğini sorar.
Fiziksel sınır üç rakama dayanır: taşıma kapasitesi ağırlığı, iç delik derinliği ve iş parçası geometrisi. 6 eksenli mafsallı bir robot kolu bilekte tipik olarak yalnızca
10–25 kg
taşır. Bir gövde içinde 1.200–1.500 mm derinliği aştığında dirseği boru duvarlarına çarpar. Bir kolon ve bom ise 150–2.000 kg tozaltı kaynak ekipmanı taşır ve bir silindir içinde eksenel olarak 3.000–15.000 mm mesafeye ulaşır. Tersine, düz bir sac levha paneli veya kutu kiriş 8.000–10.000 mm genişliği aştığında, konsol bom sarkması çift kolonlu üstten portal kaynak makinesini avantajlı kılar.
Bombeler, nozullar ve vanalar çeşitli kaynak pozisyonlarına uyum sağlamak için aynı anda eğilmeli ve döndürülmelidir. Bu parçalar için atölyeler manipülatörü flanşlı bombe başlıkları ve nozullar için döner kaynak pozisyonerleri ile eşleştirir. Bu tamamlayıcı döner tablası boyutlandırırken döner kaynak pozisyoneri tork ve ağırlık merkezi boyutlandırması konusundaki mühendislik formüllerimizi izleyin.
1+2 Kaynak Merkezinde Bir Kolon ve Bom Manipülatörünü Kendinden Hizalamalı Çevirme Makaralarıyla Ne Zaman Birleştirmelisiniz?
Atölyeniz silindirik gövdeleri sürekli çok pasolu dizilerde kaynattığında bir kolon ve bom manipülatörünü iki set kendinden hizalamalı ve konvansiyonel boru kaynak rotatörleri (yatak başına 2.5 ton to 150+ ton kapasiteli) ile birleştirin.
Bir 1+2 kaynak merkezinde manipülatör, iki paralel makara yatağı arasındaki motorlu raylı yürüyüş arabası üzerine monte edilir. Bom, Makara Yatağı 1 üzerindeki Kap A’da boyuna ve çevresel dikişleri kaynatırken, montajcılar Makara Yatağı 2 üzerinde Kap B’yi yükler, puntalar ve ön ısıtma yapar. Kap A kaynağı tamamladığında kolon 180° döner veya ray hattı boyunca ilerleyerek derhal Kap B’ye başlar. Bu yerleşim arkta kalma kullanımını iki katına çıkarır ve vinç bekleme duruşlarını 40–55% oranında azaltır.
40–55%
.
| Otomasyon Mimarisi | Torcu vs. İş Parçasını Kim Hareket Ettirir? | Torç Taşıma Kapasitesi | Maks. İç Çap Erişimi | Birincil Kaynak Birleştirme Geometrisi | Ne Zaman Seçilmeli / Ne Zaman Kaçınılmalı |
|---|---|---|---|---|---|
| 1. Kolon ve Bom + Çevirme Makaraları (1+1 / 1+2 Hücre) | Bom torcu sürer (X/Z); makaralar gövdeyi döndürür (θ) |
150–2.000 kg
|
2.000–15.000 mm
|
Silindirlerde İÇ/DÇ boyuna ve çevresel dikişler | Seçin: Tanklar, basınçlı kaplar, rüzgar kuleleri, borular. |
| 2. Kolon ve Bom + Döner Pozisyoner | Bom torcu sürer; pozisyoner eğer (
0–135°
) ve döndürür |
150–800 kg
|
1.500–6.000 mm
|
Bombe başlıklar, yarım küre kapaklar, vana gövdeleri, nozullar | Seçin: 1G düz konuma eğilmesi gereken karmaşık flanşlı kaynaklı parçalar. |
| 3. Bağımsız Döner Kaynak Pozisyoneri | İş parçası eğilir/döner; manuel kaynakçı veya sabit sehpa | Yok (iş parçası yükü
0,1–50 t
) |
Yok (dış erişim) | Kısa dairesel köşe kaynakları, boru flanşları, dirsekler | Kaçının: Doğrusal hareket gerektiren uzun boyuna dikişler (>
1.000 mm
). |
| 4. Çift Kolonlu Üstten Portal Kaynak Makinesi | Köprü ve çift kolon torcu X/Y/Z boyunca sürer |
500–2.500 kg
|
Sıfır İÇ erişim (köprü girişi engeller) | Geniş köprü H-kirişleri, gemi takviyeli panelleri, kutu kirişler | Kaçının: Köprünün gövde iç çapına giremediği iç kap dikişleri. |
| 5. Yan Kiriş Doğrusal Kaynak Arabası (Side-Beam) | Araba sabit yükseklikteki yatay kiriş boyunca ilerler |
100–400 kg
|
Yalnızca dış veya sabit malafa | Tek çaplı düz boyuna dikişler | Kaçının: Sık Z yüksekliği değişimi gerektiren karışık tank çapları. |
| 6. 6 Eksenli Mafsallı Robot Kolu | 6 eksenli bilek GMAW/GTAW torcunu 3B yörüngede sürer |
10–25 kg
bilek sınırı |
≤1.200 mm
(dirsek çarpması) |
Çok açılı yapısal braketler, nozullar, otomotiv şasileri | Kaçının: Ağır SAW toz paketleri (>
150 kg
) veya derin iç delikler. |
| 7. Bom Üstü Robot Kolu (Hibrit Kule) | Kolon/bom robot için 3 eksenli makro konumlandırıcı görevi görür |
250–600 kg
(robot kolunu taşır) |
3.000–8.000 mm
|
Büyük maden kovaları, türbin gövdeleri, çok nozullu gövdeler | Seçin: Hem uzun erişim hem 6 eksenli bilek gerektiren büyük 3B kaynaklı parçalar. |
| 8. Manyetik Raylı Kaynak Traktörü | Taşınabilir traktör manyetik kılavuz bant üzerinde gövdeye tırmanır |
15–35 kg
|
Gövde içine manuel yerleştirme | Saha depolama tankı montajı, gemi gövdesi alın birleştirmeleri | Kaçının:
500 kg
tandem toz geri kazanımı gerektiren yüksek hızlı atölye SAW işleri. |
| 9. Dar Lanslı İç Kaynak Kaplama Manipülatörü | Takviyeli alaşım lans dönen boru içinde ilerler |
50–150 kg
|
1.500–4.500 mm
in
≥280 mm
ID |
CRA / Inconel 625 iç boru ve vana deliği kaynak kaplaması | Seçin: Kutu bomların sığmadığı küçük çaplı korozyona dayanıklı kaynak dolgu kaplaması. |
Fiyat Bantları, Teslim Süreleri, Konteyner Nakliye Sınırları ve Tedarikçi Seçim Kriterleri
Standart üretim teslim süreleri
2×2 m
ila
5×5 m
kolon ve bom manipülatörleri için
45–90 days
sürer.
6×6 m
üzerindeki özel kaynak hücreleri
100–150 days
gerektirir. Fabrika teslimi (Ex-Works) ekipman fiyatları
$8.500 to $135.000+ USD
aralığındadır (Tahmini 2026 4. Çeyrek (çelik ve kaynak güç kaynağı endekslerindeki fiyat dalgalanmalarıyla)). Fiyat farklarının nedenleri ve deniz navlunu ek ücretleri hakkında bilgi sahibi olmak bütçe aşımını önlemeye yardımcı olur.
Genel satın alma rehberlerinde göz ardı edilen kritik bir lojistik sınır, 40HQ deniz konteyneri boyutsal sınırıdır. Standart bir 40 fitlik yüksek tavanlı (40HQ) konteynerin iç uzunluğu
11.800 mm
, genişliği
2.340 mm
ve kapı yüksekliği
2.580 mm
seviyesindedir.
5.000–6.000 mm
dikey kaldırma strokuna sahip bir manipülatörün toplam kolon yüksekliği
6.400–7.600 mm
olup geniş bir taban flanşı vardır. Üst makaraları takılı halde
2.550 mm
genişliği aşan tek parça kaynaklı kolonlar — veya
10 m
kolonların
11,8 m
uzunluğu aşması — gabari dışı (OOG) yük olarak sevk edilir. Bu durum flat-rack veya open-top navlun ek ücretleri için
$8.000–$18.000 USD
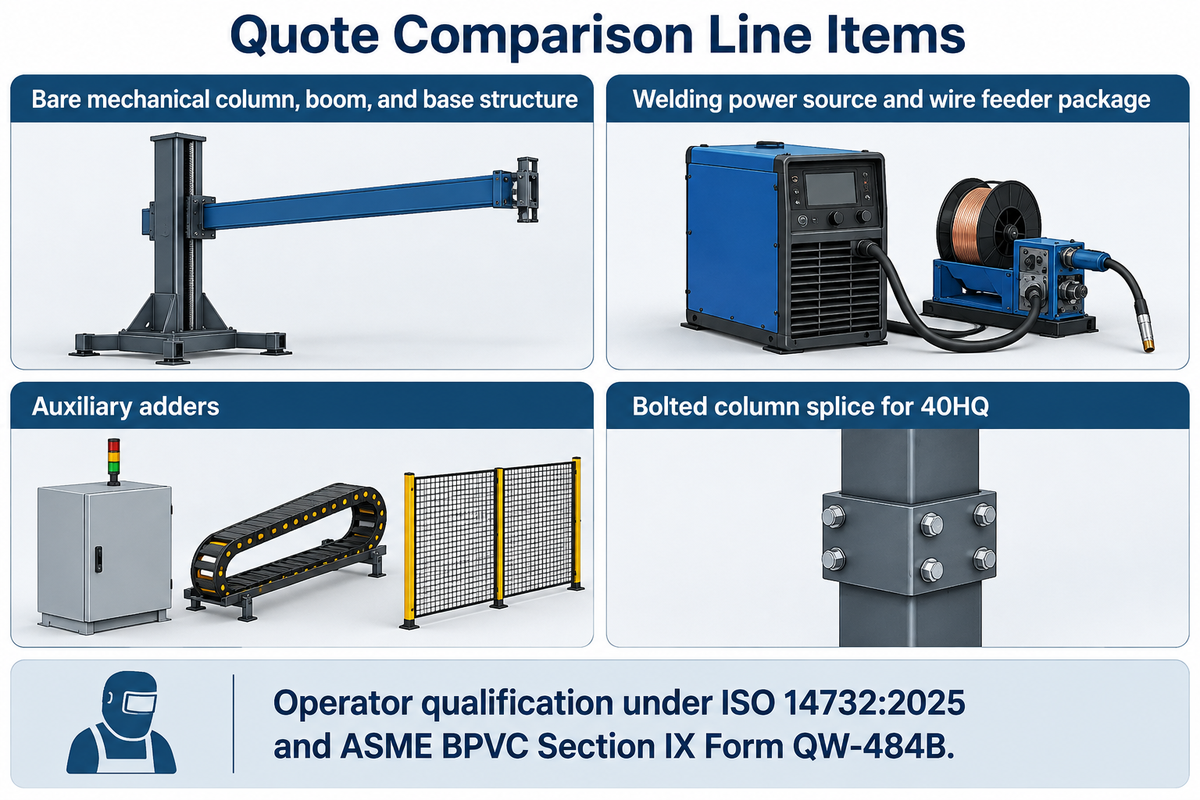
maliyet doğurur. Hassas işlenmiş, pimli ve cıvatalı kolon eki ile cıvatalı taban destek ayaklarını 5,0 m dikey strokun üzerindeki her kulede talep edin.
OEM Üreticiler ve Sistem Entegratörleri Arasında Kolon ve Bom Manipülatörü Tekliflerini Nasıl Karşılaştırmalısınız?
Toplam fiyatı dört ayrı kaleme bölerek teklifleri karşılaştırın. İlk olarak, çıplak mekanik kolon, bom ve taban yapısını fiyatlandırın. İkinci olarak, kaynak güç kaynağı ve tel sürme paketini (Lincoln Electric PowerWave, ESAB Aristo/LAF veya OEM 1.000 A / 1.250 A SAW redresörleri gibi) ayırın. Yardımcı opsiyonları listeleyin.
Üçüncü olarak, motorlu ray bojileri, 5 HP ısıtmalı toz geri kazanımı, dikiş takibi ve kaynak manipülatörü video kamerası gibi yardımcı opsiyonları kalem kalem ayırın. Dördüncü olarak, operatör yeterlilik ve emniyet belgelerini doğrulayın.
Batılı anahtar teslim entegratörler — Pemamek (PEMA), Key Plant Automation, LJ Welding Automation ve AMET Inc. gibi — bölgesel saha servisi, önceden entegre edilmiş Lincoln/ESAB/Fronius kontrolleri ve kiralama filoları sunar. Anahtar teslim paketleri tipik olarak
$50.000 to $160.000+ USD
aralığındadır. Wuxi ABK Machinery (Aubrik) gibi doğrudan üretim yapan OEM’ler ise yapısal kutu kirişleri, soğuk çekme kızakları ve çevirme makarası yataklarını fabrika teslimi
$8.500 to $65.000 USD
fiyatlarla kendi bünyesinde işler. Talep üzerine küresel servis desteğine sahip Siemens/Schneider PLC’ler, Yaskawa/Delta VFD’ler ve Lincoln veya ESAB kaynak başlıklarıyla donatılırlar. Tedarikçi kademesinden bağımsız olarak, kontrol sisteminin ISO 14732:2025 (3. Baskı, Haziran 2025 yayını) ve ASME BPVC Bölüm IX Form QW-484B kapsamındaki operatör yeterlilik testlerini desteklediğini doğrulayın. Eşzamanlı yeterlilik ASME Bölüm IX Ek L kurallarını izler.
| Sistem Kademesi / Opsiyon Paketi | Doğrudan OEM Fabrika Teslim Aralığı (USD) | Batılı Anahtar Teslim Entegratör Aralığı | Tipik Teslim Süresi | 40HQ Konteyner Nakliye Durumu |
|---|---|---|---|---|
| Kompakt Hafif Hizmet (2×2 m ila 3×3 m, Çıplak Yapı) |
$8,500–$15,000
|
$28,000–$48,000
|
30–45 days
|
1× 20GP veya 40HQ içinde sevk edilir (demonte kolon/bom) |
| Orta Kap Hücresi (4×4 m ila 5×5 m + Tek SAW + Geri Kazanım) |
$22,000–$42,000
|
$65,000–$110,000
|
45–65 days
|
1× 40HQ (cıvata ile sökülebilir taban ayakları gerektirir) |
| Ağır Rüzgar/Tank Kulesi (6×6 m ila 8×8 m + Ray Bojisi + Tandem SAW) |
$48,000–$95,000
|
$125,000–$240,000+
|
75–120 days
|
40HQ için işlenmiş cıvatalı kolon eki gerektirir |
| Opsiyon Eki: Motorlu Raylı Yürüyüş Arabası + 12 m Ray |
+$3,800–$7,500
|
+$12,000–$22,000
|
Üretim süresine dahil | 6 m ray bölümleri konteyner tabanına istiflenir |
| Opsiyon Eki: 2 Eksenli Taktil Problu Dikiş Takip + Çapraz Kızaklar |
+$2,800–$5,200
|
+$8,500–$16,000
|
Üretim süresine dahil | Neme karşı sızdırmaz ahşap kasada paketlenir |
| Opsiyon Eki: Temassız Lazer Görüntülü Dikiş Takip Sistemi |
+$9,500–$18,500
|
+$22,000–$38,000
|
+15 days
kalibrasyon |
Hava yastıklı darbe emici cihaz çantası |
Entegrasyon ve Altyapı Gereksinimleri: Güç, Temel Ankrajları, Dikiş Takibi ve RFQ Kontrol Listesi
Ağır hizmet manipülatörleri, pnömatik toz geri kazanımı monte edildiğinde
300–600 L/min
debide
0,5–0,7 MPa
kuru basınçlı hava gerektirir. Eksen tahrikleri, endüstriyel kurulum kılavuzlarına göre (kaynak redresörü hariç)
3–12 kW
3 fazlı güç (
380V/50Hz
veya
460V–480V/60Hz
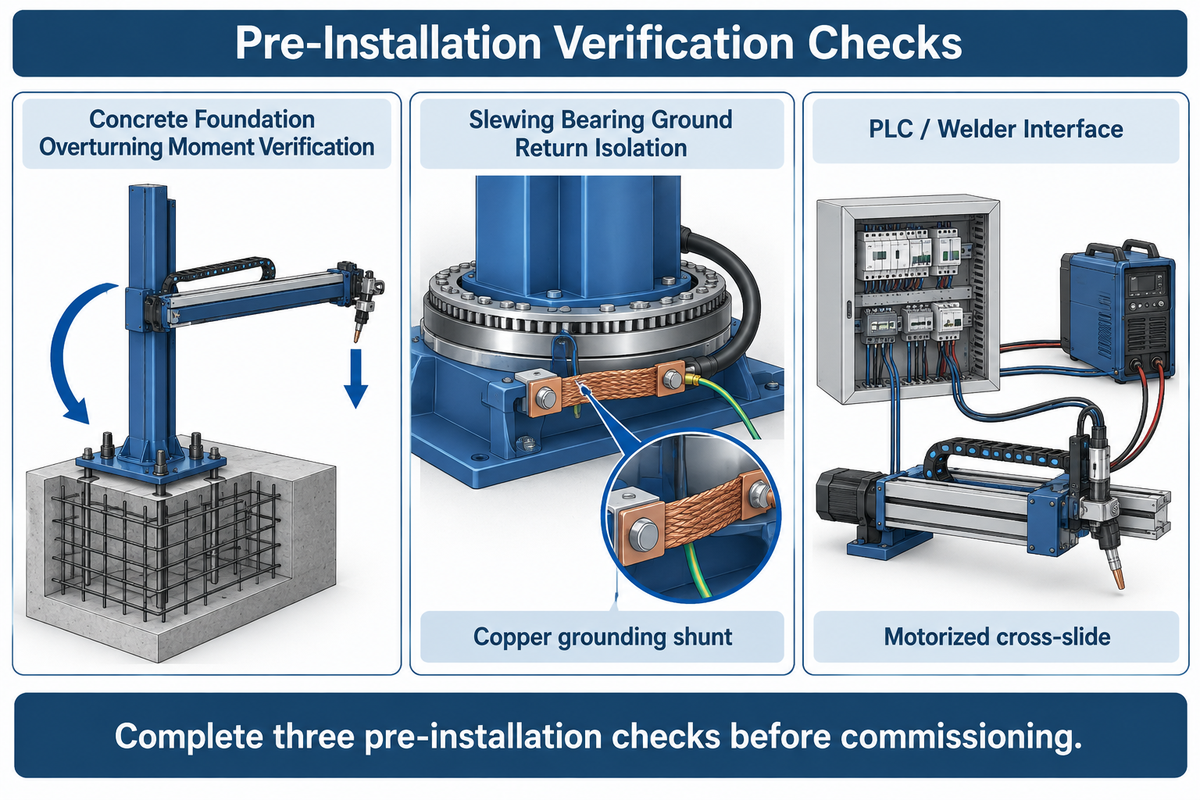
) gerektirir. Kurulum öncesi üç kontrolün tamamlanması ve kaynak parametrelerinizin kilitlenmesi, devreye alma gecikmelerini ve rulman hasarlarını önler.
1. Beton Temel Devrilme Momenti Doğrulaması: Sabit bir kolon tabanı, tam konsol devrilme momentine
Moverturn = (Wboom · xcg) + (Wtip · Lmax)
en az
≥2.5
emniyet katsayısıyla dayanmalıdır.
600 kg
tandem SAW paketi taşıyan bir
5×5 m
veya
6×6 m
kule,
300–500 mm
kalınlığında donatılı C30/C35 beton temel gerektirir. Tabanı şartnameye uygun torklanmış kimyasal veya J-kancalı ankraj cıvatalarıyla (M24 to M36 Kalite 8.8) sabitleyin.
2. Döner Rulman Topraklama Dönüş İzolasyonu: Tozaltı kaynağı dönüşünde kolon döner tabla rulmanı veya çevirme makarası rulmanları üzerinden asla
600–1.200 A
normal akım geçmesine izin vermeyin. Sertleştirilmiş çelik bilya yuvaları boyunca kaçak akım arkı oluşması, haftalar içinde mikro çukurlaşmaya ve rulman sıkışmasına yol açar. Dönen kap gövdesi üzerine yay yüklü bakır topraklama pabuçları takın. Yüksek akımlı döner topraklama dönüş yolu tasarımı rehberimizi izleyerek kolon döner rulmanı boyunca bakır topraklama şöntü monte edin.
3. Dikiş Takibi ve PLC El Sıkışması: Temiz kaynak ağzı kenarlarına sahip karbon çeliği basınçlı kaplar için,
±100 to ±150 mm
motorlu çapraz kızağı süren mekanik 2 eksenli taktil prob, kaynak torcunu
±0,25 mm
hassasiyetle merkezde tutar. Yüksek ön ısıtmalı alaşımlı kaplar (
150–250 °C
ön ısıtma veya değişken kök aralığı) için adaptif dolgu kontrollü su soğutmalı lazer görüntülü takip sistemi talep edin.
| Altyapı / Entegrasyon Parametresi | Standart / Orta (2×2 m ila 4×4 m) | Ağır / Ekstra Ağır (5×5 m ila 8×8 m) | Mühendislik Doğrulama Gereksinimi |
|---|---|---|---|
| 3 Fazlı Eksen Sürücü Beslemesi |
380V/415V/480V
,
3,0–5,5 kW
|
380V/415V/480V
,
7,5–15,0 kW
|
1.000 A
SAW redresöründen ayrı adanmış şalter |
| Basınçlı Hava Beslemesi |
0,5–0,6 MPa
@
250 L/min
|
0,6–0,7 MPa
@
450–600 L/min
|
Nemli SAW tozunu önlemek için soğutmalı hava kurutucu gereklidir |
| Beton Temel Plakası |
250–350 mm
C30 döşeme, 4–8×
M24
cıvata |
400–600 mm
C35 kazık/temel, 8–12×
M30/M36
|
Ray bojisi hattı boyunca
≤1,0 mm/m
terazi hassasiyeti |
| Motorlu Çapraz Kızak Stroku |
100 × 100 mm
(
±50 mm
Y/Z) |
200 × 200 mm
or
300 × 300 mm
|
Toz körüklü ve sınır şalterli vidalı mil tahriki |
| PLC / Kaynak Makinesi Arayüzü | 24V DC kuru kontak röle +
0–10V
analog |
Profinet / Modbus TCP / DeviceNet + enkoder | Senkronize ark başlangıç gecikmesi ve krater doldurma zamanlayıcısı |
Mühendislik RFQ Şartname Kontrol Listesi (Kopyalayın ve Tedarikçilere Gönderin)
Teklif İsteme Dosyanıza (RFQ) bu 8 teknik parametreyi dahil etmek, doğru mühendislik çizimlerinin sunulmasını sağlayacak ve yetersiz boyutlandırılmış bom tekliflerini önleyecektir:
- 1. Kap / Boru Boyut Aralığı: Minimum ve maksimum gövde dış çapı (
OD), minimum iç çap (ID), et kalınlığı (t), tek ring uzunluğu ve maksimum kap ağırlığı (ton). - 2. Çevirme Makarası Yatağı Geometrisi: Mevcut veya planlanan çevirme makarası modeli, tekerlek çapı, merkez mesafesi ve zeminden gövde altına kot yüksekliği (
Hroller). - 3. Kaynak Yöntemi ve Başlık Paketi: Tek telli SAW, tandem SAW, GMAW/MIG, sıcak telli GTAW/TIG veya iç çap kaynak kaplaması. Kaynak güç kaynağı markasını ve amperajını belirtin (
1.000 Aveya1.250 A). - 4. Toplam Bom Ucu Taşıma Kapasitesi ve Sehim Sınırı: Toplam monte paket ağırlığının
≥1.25xkatı nominal taşıma kapasitesi talep edin.100%yatay erişimde<0.5 mm/mstatik dikey sarkma şartı koyun. - 5. Taban ve Bom Konfigürasyonu: Sabit kaide,
360°motorlu döner rulman, motorlu raylı yürüyüş bojisi (ray uzunluğunu belirtin) veya sıfır arka kuyruk çıkıntısı için teleskopik bom. - 6. Dikey Düşme Önleyici ve Kızak Şartnamesi: Sertleştirilmiş soğuk çekme veya lineer kızaklar şart koşun. Mekanik düşme önleyici mandal kilidi veya aşınma şalterli çift ACME emniyet somunu talep edin.
- 7. Konteyner Nakliye Gereksinimi: Standart bir 40HQ konteynere sığması için
≥5.000 mmdikey stroklarda hassas işlenmiş, pimli ve cıvatalı kolon eki talep edin. - 8. Atölye Gücü ve Yeterlilik Standartları: Fabrika 3 fazlı voltaj ve frekansını belirtin (
380V/50Hzveya480V/60Hz). ISO 14732:2025 ve ASME Bölüm IX QW-484B standartlarına uyulmalıdır.
Kolon ve Bom Kaynak Manipülatörleri Hakkında Sıkça Sorulan Sorular
Kolon ve bom manipülatörü ile kaynak pozisyoneri arasındaki fark nedir?
Bir kolon ve bom manipülatörü kaynak başlığını doğrusal dikey ve yatay eksenler boyunca hareket ettirirken, bir kaynak pozisyoneri iş parçasının kendisini döndürür ve eğer.
American Welding Society (AWS) tanımlarına göre manipülatör, 2.000–15.000 mm aralığını kapsayan rijit üç eksenli bir kaynak torcu taşıyıcısı olarak görev yapar. Buna karşılık döner bir pozisyoner veya kaynak rotatörü,
100 kg to 50+ tons
ağırlığındaki kaynaklı parçaları motorlu bir döner tabla üzerine bağlar. Bu döner tabla, yüksek biriktirmeli kaynak pasoları için karmaşık nozulları ve bombeleri düz 1G oluk kaynak pozisyonuna getirmek üzere
0–135°
eğilir ve
360°
döner.
Küçük kaynak manipülatörleri otomatik iç boru kaynağı için kullanılabilir mi?
Evet, küçük kaynak manipülatörleri boru iç çapını kurtaran kompakt bir bom veya dar erişim lansıyla donatıldığında otomatik iç boru kaynağı yapar.
Standart kompakt kutu bomlar (
220 × 180 mm
kesit), iç çapı
550–650 mm
veya daha büyük olan boru spool’larına girer. 280–450 mm İÇ değerine kadar daha küçük borular için imalatçılar bom ucuna boru tipi alaşımlı bir erişim lansı cıvatalar. Toz haznesi ve tel sürme ünitesi arka kızak üzerine dışarıdan monte edilir. İç kök ve dolgu pasoları video monitörlü bir kaynak kamerası ile kontrol edilir.
Kaynak topraklama akımının kolon döner rulmanına zarar vermesini nasıl önlersiniz?
Yay yüklü bakır topraklama pabuçlarını doğrudan iş parçasına bağlayarak ve kaynak dönüş yolunu kolondan izole ederek döner rulman ark hasarını önleyin.
600–1.200 A değerindeki tozaltı kaynak akımları, dönüş akımı bom üzerinden kolon döner rulmanına geçerse sertleştirilmiş rulman yuvalarında çukurlaşma yapar. Bunu önlemek için kaçak dönüş akımını durdurmak üzere kaynak başlığı bağlantısına fenolik dielektrik izolasyon levhaları ekleyin. Kolon tabanını bakır şeritlerle atölye topraklama ağına bağlayın ve ark başlatmadan önce topraklama penselerinin temas direncini kontrol edin.
Motorlu çapraz kızak, kolon ve bom kaynak başlığında nasıl bir rol oynar?
Motorlu bir çapraz kızak, kaynak torcunu kaynak ağzında merkezde tutmak için bom ucunda hassas iki eksenli (Y/Z) mikrometre ayarı sağlar.
100 × 100 mm ila 300 × 300 mm bilyalı vidalı mil stroku sunan çapraz kızak, taktil probdan veya lazer dikiş takip sisteminden gerçek zamanlı sinyaller alır. Ek olarak, Z eksenindeki eksenel kap kaçıklığını telafi eder. Bunu ana kolon direğini hareket ettirmeden yapar.
Tozaltı kaynağı için tipik yatay bom ilerleme hızı aralığı nedir?
Endüstriyel yatay bom ilerleme hızı, hassas kaynak için 50 ila 1.200 mm/min ve hızlı konumlandırma için 3.000 mm/min değerine kadar uzanır.
Kapalı çevrim AC VFD kremayer ve pinyon tahrikleri, tek telli SAW (
350–650 mm/min
) ve tandem çift telli SAW (
700–1.400 mm/min
) pasolarında hız dalgalanmasını
±1%
içinde tutar.
Ağır hizmet tipi bir manipülatörde dikey kaldırma zincirleri, karşı ağırlıklar ve düşme önleyici kilitler ne sıklıkla kontrol edilmelidir?
Operatörler her vardiyadan önce kaldırma zincirlerini ve sınır şalterlerini gözle kontrol etmeli, bakım mühendisleri ise her 500 saatte bir aşınma ve düşme testleri yapmalıdır.
Günlük vardiya öncesi kontrolde çift sıra makaralı zincirleri veya çelik halatları toz birikimi, kırık baklalar ve dengeli karşı ağırlık gerginliği açısından kontrol edin. ACME vidalı mil kolonlarda bronz ana somun eksenel boşluğunu ölçün ve ikincil emniyet somunu elektrikli kilitleme şalterini test edin.
Her 12 months periyodunda yay yüklü düşme önleyici mandal dilinin kaynaksız mekanik tetikleme testini yapın. Kam çeneleri 15 mm hareket mesafesi içinde dikey emniyet kremayerine temiz bir şekilde geçmelidir.
15 mm
hareket mesafesi.
Basınçlı Kap Holünüz İçin Özel Strok ve Çevirme Makarası Yerleşimine mi İhtiyacınız Var?
Kompakt bir
3.000 × 3.000 mm
tek telli SAW istasyonu veya ray üzerinde yürüyen
6.000 × 6.000 mm
birleştirme hattı merkezi yapılandırmak kesin açıklık doğrulaması gerektirir. Wuxi ABK Machinery (Aubrik), doğrudan fabrikadan 2B/3B genel yerleşim çizimleri, konteyner ekli ağır kolonlar ve tam FAT sehim raporları sunabilir. Lütfen eksiksiz kolon ve bom kaynak manipülatörü serimizi inceleyin veya özel bir teklif için gövde boyutlarınızı mühendislik ekibimize gönderin.
Referanslar ve Kaynaklar
- American Welding Society (AWS) — Welding Digest: The Future of Fabrication (Manipulator vs. Positioner & AWS D16 / CRAW Mechanized Welding Framework). (Ekim 2026). Erişim adresi: https://www.aws.org/magazines-and-media/welding-digest/2026/october/the-future-of-fabrication/
- American Welding Society (AWS) — Practical Reference Guide to Positioning (PRGP2008PV): Welding Head Manipulators and Turning Rolls. Erişim adresi: https://files.aws.org/technical/errata/PRGP2008PV.pdf
- International Organization for Standardization (ISO) — ISO 14732:2025 (3. Baskı, Haziran 2025): Welding personnel — Qualification testing of welding operators and weld setters for mechanized and automatic welding of metallic materials. Erişim adresi: https://www.iso.org/standard/82980.html
- American Society of Mechanical Engineers (ASME) — BPVC Section IX: Welding, Brazing, and Fusing Qualifications (Form QW-484B & Appendix L Mechanized Operator Qualification). Erişim adresi: https://www.asme.org/codes-standards/find-codes-standards/bpvc-ix-bpvc-section-ix-welding-brazing-fusing-qualifications
- The National Board of Boiler and Pressure Vessel Inspectors — ASME Bölüm IX Ek L ve ISO 14732 Kapsamında Kaynak Operatörlerinin Eşzamanlı Yeterlilik Belgelendirmesi. https://www.nationalboard.org/Index.aspx?pageID=164&ID=470
- U.S. Navy Naval Facilities Engineering Systems Command (NAVFAC) — NAVCRANECENINST 11450,2A: Kolon ve Bom Mesnet Kaçıklığı ve Döner Atalet Torku Emniyet Kılavuzu. https://navfac.navy.mil/Portals/68/Documents/Business-Lines/Weight-Handling/WH_ Docs/NAVCRANECENINST_11450.2A.pdf
- The Fabricator / The Welder (FMA Communications) — İki Sapan ve Kontrollü Dönüş Kaynak Manipülatörü Emniyetini ve Hız Kontrolünü Artırır (10 FPM Konumlandırma vs. 6 -30 IPM Kaynak Hızı). https://www.thefabricator.com/thewelder/product/arcwelding/two-slings-controlled-rotation-increase-welding-manipulator-safety
- China National Intellectual Property Administration / Google Patents — Patent CN108941936A: Boyuna Dikiş Kaynak Manipülatörü İçin Düşme Önleyici Mekanizma. https://patents.google.com/patent/CN108941936A/en
- China National Intellectual Property Administration / Google Patents — Faydalı Model CN211387216U: Ağır Hizmet Kaynak Manipülatörü Kolon ve Bom Sehim Önleme ve Kızak Önyükleme Mekanizması. https://patents.google.com/patent/CN211387216U/en
Şimdi trend