Entrez en contact avec Aubrik Company
Guide d’Ingénierie du Manipulateur de Soudage Colonne et Flèche : Dimensionnement de Course, Contrôle de Flèche en Porte-à-Faux et Intégration aux Vireurs à Galets

Référence de Sélection d’Ingénierie et FAT | Équipe d’Ingénierie d’Automatisation du Soudage Wuxi ABK Machinery (Aubrik) | Révisé en Octobre 2026
Réponse Rapide d’Ingénierie (TL;DR)
Un manipulateur de soudage colonne et flèche est une potence de positionnement structurelle multiaxe. Il déplace une tête de soudage le long de l’élévation verticale de la colonne (
1 000–15 000 mm
) et de la portée horizontale de la flèche (
1 000–15 000 mm
). Ces systèmes automatisés régulent la course horizontale sur
50–1 200 mm/min
, ou
300–3 000 mm/min
sur les modèles grande vitesse à pignon et crémaillère. L’affaissement en bout de flèche à pleine charge reste inférieur à
0,5 mm par mètre
de portée (
1,5–3,0 mm
de flèche statique maximale).
- Formule de Dimensionnement de Course : La course verticale doit dégager la hauteur du banc de vireurs à galets plus le diamètre extérieur maximal de la virole plus la hauteur d’encombrement de la torche (
Hlift ≥ Dmax + Hroller + Htorch - Hmin). - Budget de Charge Utile en Bout de Flèche : Les têtes de soudage nues pèsent
35–55 kg. Les ensembles complets à l’arc submergé avec trémies à flux chauffées, récupération sous vide, bobines de fil et chariots croisés pèsent180–750 kg. - Décalage Circonférentiel à 12 Heures : Les joints circonférentiels externes de récipients exigent un décalage montant de la torche de
15–45 mmavant le point mort haut afin d’empêcher le laitier en fusion d’inonder l’arc. - Protection Antichute Verticale : Empêche la chute du chariot sur les mâts lourds grâce à des doubles écrous de sécurité ACME avec capteurs d’usure ou des chaînes équilibrées par contrepoids avec verrous à cliquet.
Commander une flèche de soudage nominale de 4 000 × 4 000 mm en égalant simplement la course catalogue au diamètre de la cuve est une erreur coûteuse. Dès qu’un appareil à pression repose sur des vireurs à galets auto-aligneurs, le banc de vireurs ajoute 550–850 mm à la cote de la virole.
550–850 mm
rehaussent l’ensemble à la hauteur de travail souhaitée. Parallèlement, l’ensemble torche de soudage à l’arc submergé, les chariots croisés motorisés et la buse de flux descendent de 300–450 mm sous la flèche réglable. Sans intégrer ces deux retraits verticaux, la colonne de soudage ne peut pas franchir le point mort haut sur votre plus grande virole. Les équipements lourds de soudage et les systèmes CNC exigent des vérifications géométriques exactes de dégagement avant le lancement de la fabrication.
La portée horizontale et la rigidité en porte-à-faux échouent de la même manière lorsque les acheteurs ne vérifient que le poids de la torche nue. Un tableau de catalogue peut afficher une charge statique uniforme de 454 kg (1 000 lbs) sur plusieurs tailles de flèche et de colonne. Cependant, l’ajout d’une trémie à flux chauffée, d’un séparateur à vide, de doubles dévidoirs de fil et d’un siège opérateur porte la charge en bout de flèche à 450–750 kg.
Ce moment de renversement provoque une flexion élastique lors des travaux de soudage intensifs. Cela conduit au point où le système devient instable.
Même 2–3 mm
d’affaissement vertical suffisent à allonger la distance tube-contact/pièce (CTWD) au point de compromettre la qualité du soudage sur un joint de
9 m
. Comme la flèche autorise une longue portée interne dans des applications exigeantes, chaque mode opératoire de soudage requiert des limites de déflexion vérifiées. Ce guide fournit les équations de course, les budgets de charge utile et les protocoles d’essais de réception en usine (FAT) pour définir vos équipements de soudage.
Comment un Manipulateur de Soudage Colonne et Flèche Déplace la Tête de Soudage sur Trois Axes
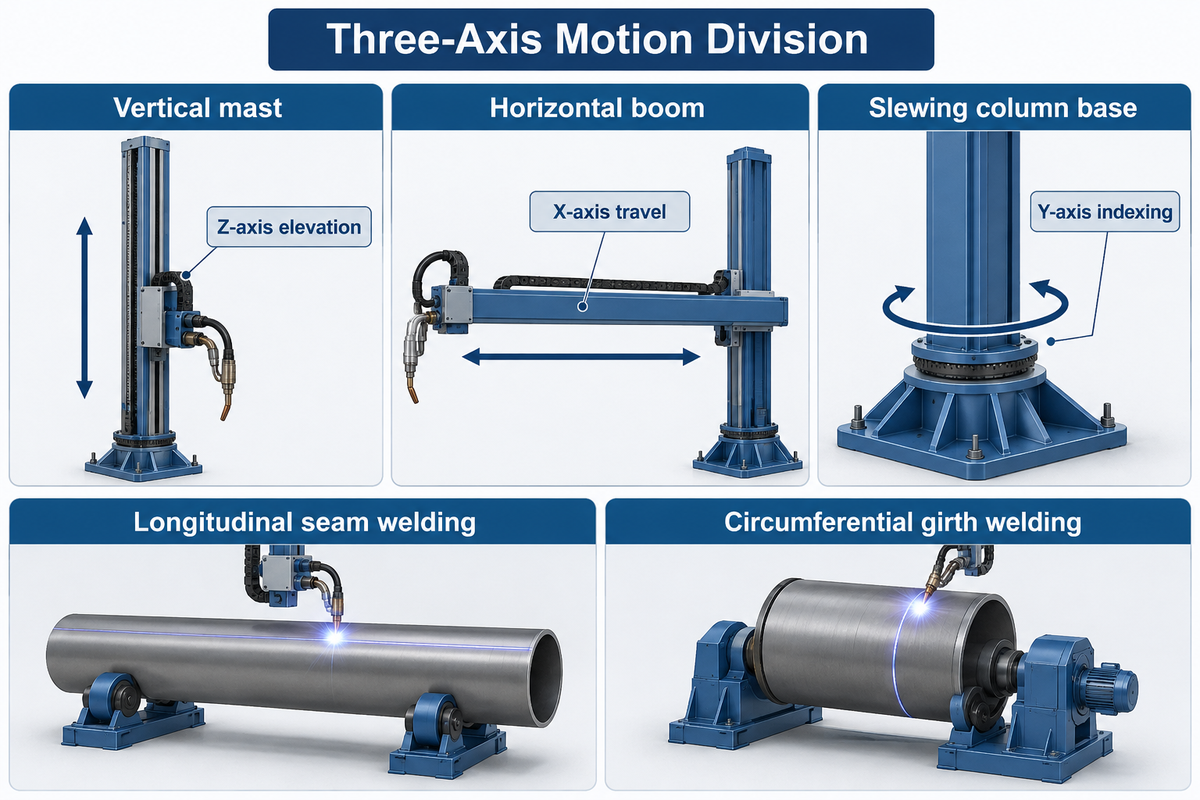
Un manipulateur de soudage colonne et flèche industriel déplace la tête de soudage sur trois axes à des vitesses régulées par variateur de fréquence (VFD) de 50–1 200 mm/min. Les chariots grande vitesse à pignon et crémaillère atteignent 300–3 000 mm/min, conformément aux spécifications de la série Wuxi ABK AM-CB et d’AMET Inc. publiées. Un mât vertical contrôle l’élévation sur l’axe Z, et une flèche horizontale assure la course sur l’axe X.
Une embase de colonne pivotante ou un chariot motorisé sur rails permet l’indexation sur l’axe Y avec cette machine de soudage lourde. Elle utilise un mât vertical doté d’une structure rigide de type machine-outil. Les manipulateurs de soudage sont conçus pour maintenir une qualité de joint constante sur les assemblages multipasses, notamment pour les procédés MIG, TIG et à l’arc submergé. Dans les ateliers de chaudronnerie lourde, la répartition des tâches entre la potence de soudage et le banc de vireurs est stricte. Comme le documentent le American Welding Society (AWS) Welding Digest (Octobre 2026) et le AWS Practical Reference Guide to Positioning, le manipulateur déplace la torche le long de la trajectoire du joint. Un positionneur de soudage ou un jeu de vireurs à galets, en revanche, fait tourner la pièce vers l’orientation à plat (1G/PA).
“Le bras (Manipulateur) est composé de plusieurs liaisons permettant un déplacement sur plusieurs axes. Positionneur (Montage) : Maintient et fait tourner la pièce pour placer le joint de soudage dans la position la plus avantageuse (à plat, horizontale, etc.). Les manipulateurs de tête de soudage maintiennent et déplacent la tête et la torche de soudage (pendant l’exécution du joint).”
Lors du soudage d’un joint longitudinal sur un tube ou une virole de réservoir, les vireurs à galets bloquent le cylindre en position fixe. La flèche horizontale ou la colonne MIG entraîne alors la tête de soudage le long de l’axe X à une vitesse de croisière régulée. Comme l’indique l’étude technique de The Fabricator sur la sécurité et la régulation de vitesse des manipulateurs, les entraînements industriels de flèche fonctionnent selon deux régimes de vitesse. Un mode de positionnement rapide opère près de
10 FPM
(
3 048 mm/min
). Le positionnement rapide entre les joints réduit les temps morts, tandis que le mode soudage régule la course
entre 6–30 IPM
(
152–762 mm/min
) pour assurer un cordon régulier à pénétration profonde.
Lors du soudage circonférentiel, les rôles s’inversent. La flèche horizontale reste verrouillée tandis que les vireurs à galets font tourner la virole cylindrique sous la torche. L’automate programmable industriel (PLC) synchronise la vitesse de rotation
n
(en tr/min) avec la vitesse linéaire
v
(en
mm/min
) et le diamètre de la virole
D
(en
mm
). Il applique l’équation en boucle fermée
n = v / (π · D)
pour des passes circonférentielles entièrement automatisées. Les opérateurs décalent la torche de
15–45 mm
au point mort haut à 12 heures sur les joints externes. Les joints circonférentiels internes utilisent un décalage montant de 15–45 mm en amont du point mort bas à 6 heures. Le retour codeur en boucle fermée sur les vireurs à galets anti-dérive limite le déplacement hélicoïdal axial de la virole à ±1,5 mm par tour.
±1,5 mm
par tour.
Vérifiez la hauteur sous crochet du pont roulant de l’atelier et la largeur des allées avant de choisir une taille de châssis. La hauteur totale du mât vertical est égale à la course verticale plus
1 100–1 600 mm
pour loger les poulies supérieures. Vous devez également confirmer le rayon de déport arrière de la flèche.
| Modèle / Classe de Service | Course Verticale (Z) | Portée Horizontale de Flèche (X) | Charge Utile Nominale en Bout | Vitesse de Course Horizontale | Application Industrielle Principale |
|---|---|---|---|---|---|
| Léger Portable (ex. LJ MNP-600) |
1 220 mm
(4 ft) |
1 520 mm
(5 ft) |
272 kg
(600 lbs) |
100–1 500 mm/min
|
Manchettes de tuyauterie, sous-ensembles d’atelier |
| Standard Compact (AM-CB-20 / Key Plant SD) |
2 000 mm
|
2 000 mm
|
150–300 kg
|
50–1 200 mm/min
|
Cuves légères, joints longitudinaux GTAW/MIG |
| Service Moyen (Aubrik AM-CB-30 / LJ MN30-100) |
3 000 mm
(10 ft) |
3 000 mm
(10 ft) |
300–500 kg
|
50–1 200 mm/min
|
Appareils à pression SAW monofil, chaudières |
| Série Modulaire ACME (AMET Systems) |
1 000–4 000 mm
|
1 000–4 000 mm
|
150–600 kg
(+
50 kg
contrepoids) |
300–3 000 mm/min
|
SAW de précision, PAW, GTAW, rechargement par soudage interne |
| Chaudronnerie Lourde (Aubrik AM-CB-40) |
4 000 mm
|
4 000 mm
|
500–800 kg
|
120–3 000 mm/min
|
Échangeurs thermiques DE 3,2 m, viroles chimiques |
| Industriel Lourd (Aubrik AM-CB-50 / LJ MN16-100) |
4 880–5 000 mm
|
4 880–5 000 mm
|
454–1 000 kg
|
120–3 000 mm/min
|
Ballons pétrochimiques, SAW double tête |
| Service Extra Lourd (Aubrik AM-CB-60 / PEMA HD) |
6 000 mm
|
6 000 mm
|
800–2 000 kg
|
120–3 000 mm/min
|
SAW tandem avec siège opérateur, viroles éoliennes |
| Ultra Tour (Pemamek PEMA EHD) |
8 000–10 000 mm
|
8 000–10 000 mm
|
1 200–2 000 kg
|
100–2 500 mm/min
|
Monopieux éoliens offshore, cuves nucléaires |
| Méga Tour de Chantier Naval (Key Plant EHD) |
12 000–15 000 mm
|
12 000–15 000 mm
|
1 500–2 500 kg
|
100–2 000 mm/min
|
Sphères de stockage GNL, blocs de coque navale |
Dimensionnement de la Course Verticale, de la Portée Horizontale et du Dégagement Interne Minimal des Tubes
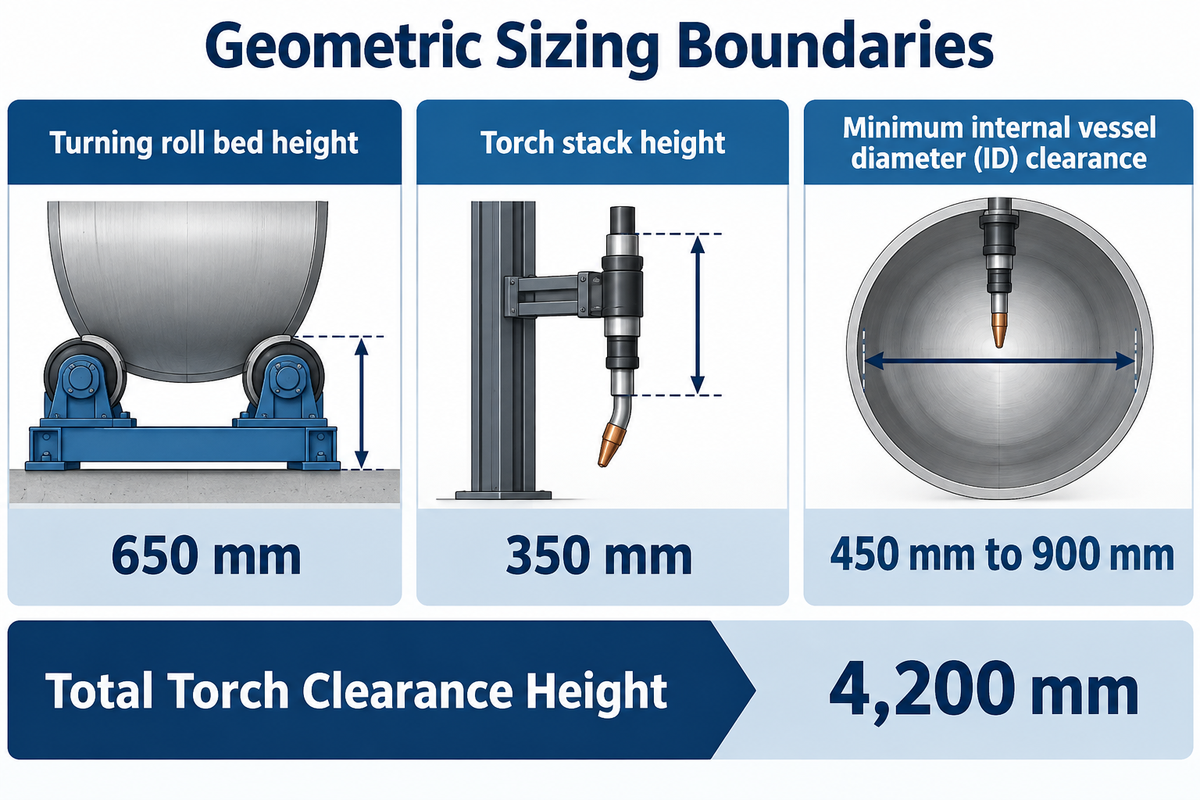
Le dégagement minimal du diamètre intérieur (ID) des viroles varie de
450 mm to 900 mm
Ces paramètres dépendent de la hauteur de la poutre-caisson de la flèche et de la position de la torche. Ils reposent sur les données de Key Plant, LJ Welding et sur les spécifications des manipulateurs de soudage colonne et flèche de la série AM-CB. Un dégagement adéquat permet le soudage longitudinal et circonférentiel des tubes sans interférence de la flèche.
Dimensionner un manipulateur de soudage à flèche ou à cabine exige de vérifier trois limites géométriques : la hauteur verticale externe maximale, la portée horizontale interne utile et le dégagement interne minimal du tube. Les acheteurs confondent souvent la course verticale (Sv) avec la hauteur maximale sous flèche (Hmax). La hauteur maximale sous flèche est égale à la cote minimale du chariot vertical (Hmin, généralement 650–950 mm au-dessus du sol) plus la course verticale (Hmax = Hmin + Sv). De même, la longueur utile de soudage interne est toujours inférieure de
350–600 mm
à la course horizontale nominale (
Sh
1. Embase de Colonne : Le porte-à-faux avant du chariot de torche et la boucle arrière de la chaîne porte-câbles réduisent la marge de course disponible.
Comment Calculer la Course Verticale Requise de la Colonne lors de l’Association d’un Manipulateur avec des Vireurs à Galets ?
Calculez la hauteur verticale requise de la flèche en additionnant trois cotes verticales : la hauteur du banc de vireurs à galets (Hroller), le diamètre extérieur maximal de la virole (Dmax) et l’encombrement descendant de la torche (Htorch).
Hmin
) pour déterminer la course verticale minimale (
Sv
) :
H_max_required = H_roller + D_max + H_torch / S_v_required ≥ H_roller + D_max + H_torch – H_min
Exemple Chiffré de Dimensionnement (
3 200 mm
Virole d’Appareil à Pression DE) : Quel atelier soude des viroles d’appareils à pression de ce diamètre extérieur ?
Dmax = 3 200 mm
et de longueur de virole
Lshell = 3 500 mm
. L’appareil repose sur un banc de vireurs à galets auto-aligneurs de
60-ton
. Premièrement, supposons que le berceau à galets place la génératrice inférieure de la virole à la cote d’appui.
Hroller = 650 mm
au-dessus du sol. 2) Imaginons qu’une tête de soudage à l’arc submergé (SAW) tandem, ses chariots croisés et sa buse dépassent.
Htorch = 350 mm
sous la flèche. Troisièmement, supposons que la hauteur minimale de butée basse du chariot du manipulateur soit
Hmin = 700 mm
.
- Étape 1 (Hauteur Totale de Dégagement de la Torche) :
Hmax_required = 650 mm + 3 200 mm + 350 mm = 4 200 mmd’élévation minimale sous la face inférieure de la flèche. - Étape 2 (Course Verticale Nette) :
Sv ≥ 4 200 mm - 700 mm = 3 500 mmde course verticale minimale. - Étape 3 (Portée Horizontale de la Flèche) : L’ajout de
500 mmde garde au pied de colonne à la longueur de virole de3 500 mmexigeSh = 3 500 mm + 500 mm = 4 000 mmde course horizontale. - Étape 4 (Choix du Modèle et Enveloppe Structurelle) : Une unité nominale de
3 000 × 3 000 mmmanque de500 mmen course verticale. Sélectionnez une unité de classe4 000 × 4 000 mm(telle que l’AM-CB-40) et associez ce calcul de course aux limites de moment fléchissant du Tableau 3 et aux vérifications de boulons d’ancrage de la Section 8.
Vérifiez la section transversale de la flèche dans le Tableau 2 avant de commander une poutre-caisson lourde pour le soudage interne de tubes. Une poutre-caisson standard de
500 × 400 mm
ne peut pas pénétrer dans un tube de
600 mm
de diamètre intérieur. Spécifiez plutôt une lance étroite boulonnée (profil 120 × 120 mm) avec trémie à flux externe et moniteur caméra.
| Configuration Flèche / Lance | Profil de Poutre (H × L) | Hauteur de Tête Montée | Diamètre Intérieur Minimal (ID) | Portée Max. en Porte-à-Faux | Procédé de Soudage Typique |
|---|---|---|---|---|---|
| Micro-Lance de Rechargement par Soudage |
90 × 90 mm
barre d’alliage usinée |
110 mm
torche profil bas |
280–350 mm
ID |
1 800 mm
|
GTAW fil chaud / rechargement soudé Inconel |
| Lance Étroite pour Tubes |
130 × 130 mm
lance tubulaire |
160 mm
GMAW/SAW compact |
400–450 mm
ID |
2 500 mm
|
Soudage automatique de tubes (MIG / mini-SAW) |
| Flèche-Caisson Compacte (Petits Manipulateurs) |
220 × 180 mm
section caisson |
220 mm
tête compacte |
550–650 mm
ID |
2 500 mm
|
GMAW/GTAW/SAW monofil |
| Flèche Standard (Classe 3×3 m) |
320 × 260 mm
poutre-caisson |
280 mm
SAW + trémie déportée |
750–850 mm
ID |
3 000 mm
|
SAW monofil avec palpeur tactile |
| Flèche Service Moyen (Classe 4×4 m) |
420 × 340 mm
caisson raidi |
340 mm
SAW + trémie locale |
900–1 050 mm
ID |
4 000 mm
|
SAW monofil + récupération de flux sous vide |
| Flèche Service Lourd (Classe 5×5 m) |
520 × 420 mm
poutre nervurée |
400 mm
ensemble SAW lourd |
1 150–1 300 mm
ID |
5 000 mm
|
SAW haut dépôt CC/CA simple ou double fil |
| Flèche Extra-Lourde (Classe 6×6 m) |
650 × 500 mm
poutre-caisson maîtresse |
480 mm
SAW tandem + chariots |
1 400–1 600 mm
ID |
6 000 mm
|
SAW tandem double arc + suivi laser |
| Flèche avec Siège / Cabine Opérateur |
650 × 550 mm
+ cage cabine |
1 350 mm
garde opérateur assis |
2 400–2 800 mm
ID |
6 000–8 000 mm
|
Joints internes de mâts éoliens et conduites forcées |
| Ultra Poutre Éolien/Nucléaire (10×10 m) |
850 × 650 mm
poutre à double âme |
600 mm
tandem multifil |
3 000–4 500+ mm
ID |
10 000–15 000 mm
|
Monopieux offshore, SAW chanfrein étroit |
Contrôle de la Déflexion en Bout de Flèche, de l’Affaissement en Porte-à-Faux et de l’Ondulation de Vitesse à Pleine Portée
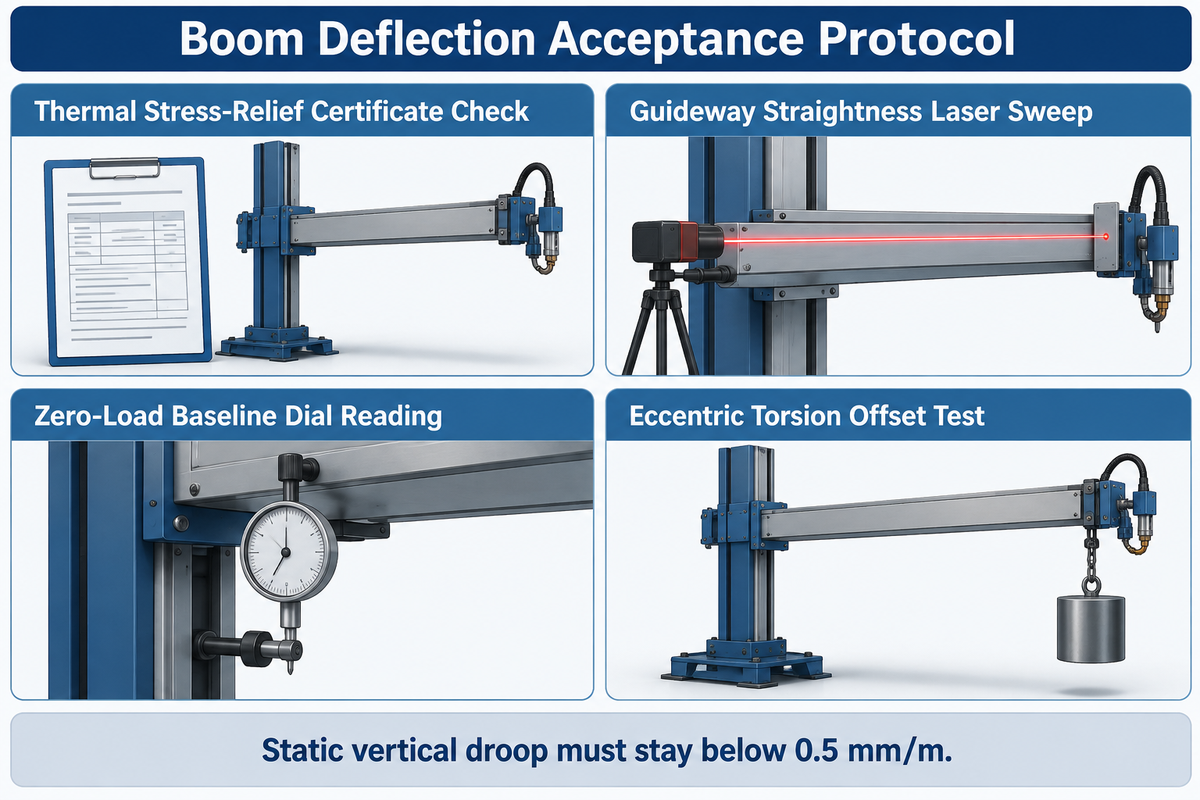
L’affaissement vertical statique en bout de flèche à 100 % d’extension horizontale sous charge nominale ne doit pas dépasser
1,5–3,0 mm
. Cela équivaut à moins de 0,5 mm par mètre de portée de flèche, selon les critères d’ingénierie des manipulateurs industriels Aboke. Lorsqu’une flèche de soudage fléchit de 2–3 mm le long d’un joint longitudinal de réservoir de 9 m, la distance tube-contact/pièce (CTWD) s’allonge. La tension d’arc augmente et le cordon subit des porosités ou des caniveaux.
Les référentiels de précision industrielle publiés par WeldMC imposent des tolérances de mouvement strictes aux systèmes de soudage colonne et flèche de précision. La précision de positionnement uniaxiale reste comprise entre
±0.05 to ±0,5 mm
, et la répétabilité de positionnement entre
±0.1 to ±1,0 mm
. En outre, l’instruction NAVCRANECENINST 11450,2A de l’US Navy Crane Center avertit que les fortes charges en porte-à-faux sur les structures colonne et flèche provoquent une dérive des appuis. Avant le soudage, le couple d’inertie de rotation de la couronne d’orientation doit être verrouillé et préchargé mécaniquement.
Une Flèche de Soudage Plus Longue Supporte-t-elle Toujours Moins de Poids à Pleine Extension ?
Oui, une flèche plus longue subit une déflexion en flexion exponentiellement plus élevée à moins que le fabricant n’augmente le module de flexion de la poutre-caisson. Les tableaux de catalogues indiquent souvent la même charge utile nominale — par exemple 454 kg (1 000 lbs) aussi bien sur une unité de 3,0 × 3,0 m que sur une unité de 4,9 × 4,9 m.
δ
obéit à l’équation cubique des poutres
δ = (F · L3) / (3 · E · I)
. Doubler l’extension horizontale
L
de
2,5 m
à
5,0 m
sous le même effort en pointe
F
multiplie par huit l’affaissement élastique, à moins que le moment quadratique
I
n’augmente proportionnellement.
Les têtes de soudage montées latéralement créent également une torsion excentrée (
θtwist
Comme le décrit le modèle d’utilité chinois CN211387216U, les manipulateurs lourds compensent l’affaissement en porte-à-faux en soudant des nervures diagonales internes de raidissement dans une poutre-caisson détensionnée. Les fabricants usinent par ailleurs des rails de guidage carrés étirés à froid ou montent des glissières linéaires à billes, comme sur les unités Pemamek PEMA HD/EHD. De plus, ils préchargent des galets de came excentriques pour éliminer le jeu du chariot. Utilisez l’Enveloppe Moment en Porte-à-Faux / Déflexion du Tableau 3 pour fixer les tolérances de votre bon de commande.
| Portée Horizontale de Flèche (L) | Charge Utile Nominale | Charge Utile Sûre Max. (Règle 80 %) | Moment Fléchissant en Bout (M = F · L) | Flèche Max. FAT Précision (<0.5 mm/m) | Ondulation de Vitesse VFD |
|---|---|---|---|---|---|
2,0 m
(6,5 ft) |
200 kg
|
160 kg
|
3,92 kN·m
|
≤1,0 mm
|
±1.0%
|
3,0 m
(10 ft) |
350 kg
|
280 kg
|
10,30 kN·m
|
≤1,5 mm
|
±1.0%
|
4,0 m
(13,1 ft) |
500 kg
|
400 kg
|
19,62 kN·m
|
≤2,0 mm
|
±1.0%
|
5,0 m
(16,4 ft) |
650 kg
|
520 kg
|
31,88 kN·m
|
≤2,5 mm
|
±1.2%
|
6,0 m
(19,7 ft) |
1 000 kg
|
800 kg
|
58,86 kN·m
|
≤3,0 mm
|
±1.2%
|
7,0 m
(23,0 ft) |
1 200 kg
|
960 kg
|
82,40 kN·m
|
≤3,5 mm
|
±1.5%
|
8,0 m
(26,2 ft) |
1 500 kg
|
1 200 kg
|
117,72 kN·m
|
≤4,0 mm
|
±1.5%
|
9,0 m
(29,5 ft) |
1 800 kg
|
1 440 kg
|
158,92 kN·m
|
≤4,5 mm
|
±1.5%
|
10,0 m
(32,8 ft) |
2 000 kg
|
1 600 kg
|
196,20 kN·m
|
≤5,0 mm
|
±1.8%
|
Avant d’autoriser l’expédition depuis l’usine du fabricant, exécutez le Protocole de Réception de Déflexion de Flèche en 8 Points afin de garantir la stabilité de la tête de soudage et d’éliminer toute reprise :
- Vérification du Certificat de Détensionnement Thermique : Inspectez les courbes de recuit au four (
580–620 °Cde maintien thermique sur les poutres-caissons soudées de la colonne et de la flèche avant le fraisage des glissières. - Balayage Laser de Rectitude des Glissières : La rectitude du rail étiré à froid usiné ou de la glissière linéaire doit rester dans la limite de
≤0,15 mmpar tranche de1 000 mmde longueur. - Relevé de Référence au Comparateur à Vide : Rétractez la flèche à
0 %de course et mettez à zéro un comparateur magnétique sur le support de torche. Sortez ensuite la flèche à vide jusqu’à100 %de course. - Essai Statique sous Charge Nominale à 100 % : Suspendez des masses d’essai étalonnées égales à
1.0xla charge utile nominale en bout de flèche à100 %d’extension. L’affaissement vertical statique doit rester inférieur à0,5 mm/m. - Essai d’Épreuve en Surcharge à 125 % : Appliquez
1.25xla charge nominale à pleine extension pendant30 minutes. - Essai de Torsion Excentrée : Décalez la masse d’essai de
250 mmlatéralement par rapport à l’axe de la flèche pour simuler une tête SAW montée sur le côté. La torsion angulaire doit rester inférieure à0,08°. - Essai de Broutement (Stick-Slip) VFD à Basse Vitesse : Faites avancer la flèche chargée à la vitesse minimale de soudage (
50–100 mm/min). Les relevés tachymétriques doivent indiquer une ondulation de vitesse inférieure à±1,0 %. - Essai de Déclenchement Antichute d’Urgence : Simulez un mou de chaîne ou l’activation du contacteur d’usure d’écrou. L’arrêt mécanique du chariot doit s’engager en moins de
≤15 mmde chute verticale.
Options d’Embase, Flèches Télescopiques et Verrous Mécaniques de Sécurité Antichute
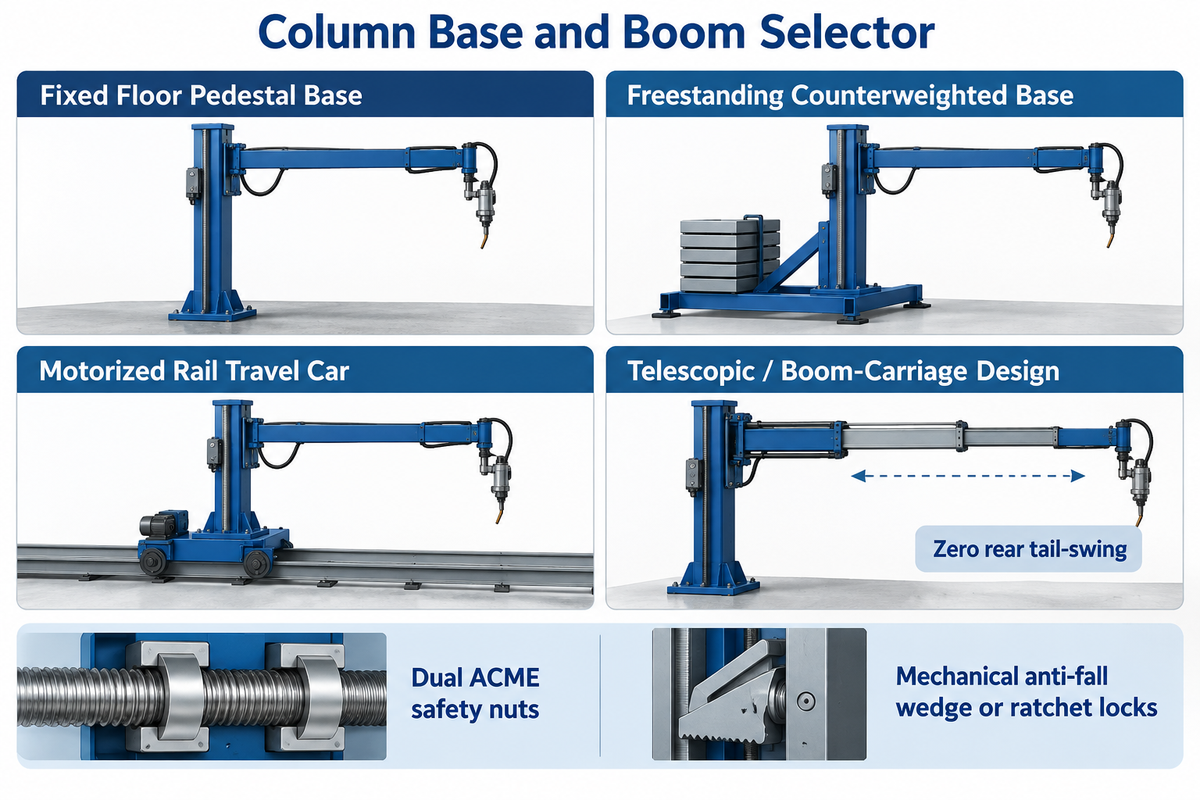
Les verrous mécaniques antichute à coin ou à cliquet s’engagent en
0,05–0,15 seconds
en cas de mou de chaîne de levage ou de survitesse. Les doubles écrous de sécurité ACME assurent une redondance continue contre l’usure des filets sur les mâts à vis mère selon le brevet CN108941936A et les spécifications techniques d’AMET Inc. Le bon choix d’architecture d’embase et de sécurité de levage vertical protège à la fois la surface au sol de l’atelier et la vie de l’opérateur.
Il existe deux conceptions de génie mécanique pour le levage vertical de la colonne. Comprendre ces conceptions permet d’évaluer pourquoi l’installation d’un système à vis de même taille coûte le double.
- Architecture à Double Vis Trapézoïdale ACME (Style AMET) : Une vis mère verticale ACME de précision élève le chariot de flèche à une vitesse fixe de
1 000 mm/min(39 in/min). Toute usure du filetage transfère la charge sur l’écrou de secours et déclenche le frein moteur. - Contrepoids + Levage Double Chaîne/Câble + Cliquet Antichute (Style Key Plant / Pemamek / Aubrik) : Sur les tours de forte capacité (
3×3 mà15×15 m), un contrepoids interne en fonte équilibre le poids du chariot de flèche à l’intérieur du mât. Des chaînes à rouleaux duplex doubles ou des câbles d’acier soulèvent le chariot vertical. Un dispositif antichute mécanique à came / coin indépendant à ressort surveille la tension des chaînes et se verrouille sur la crémaillère verticale de sécurité. Il se verrouille directement sur la crémaillère verticale de sécurité en10–20 mmsi une chaîne s’allonge ou se rompt.
Une erreur fréquente d’implantation d’atelier survient lorsque les acheteurs installent un manipulateur à flèche fixe près d’un mur ou d’un poteau de travée. Lorsqu’une flèche horizontale standard de 5 000 mm se rétracte pour souder une virole près du mât, la queue arrière dépasse de 4 800–5 300 mm à l’arrière.
Si l’allée de votre atelier manque de dégagement arrière, spécifiez une flèche télescopique qui emboîte des tubes multi-étagés dans le chariot. Vous pouvez également choisir un chariot motorisé sur flèche où la tête de soudage se déplace sur une flèche fixe, comme sur les cellules à chariot sur flèche de LJ Welding.
| Type de Configuration | Rotation Colonne (θ) | Course au Sol (Axe Y) | Dégagement Arrière Requis | Scénario Optimal de Travée d’Atelier |
|---|---|---|---|---|
| Embase Fixe Ancrée au Sol | Fixe (
0°
) |
Aucune (ancrée sur massif) | Course totale de flèche +
600 mm
|
Poste dédié monotravée pour soudage circonférentiel et longitudinal |
| Embase Autoportante à Contrepoids | Manuelle
±90°
ou
360°
|
Déplaçable par chariot élévateur / pont roulant | Course totale de flèche +
600 mm
|
Ateliers loués ou soudage de tubes multitravées sans ancrage au sol |
| Embase à Couronne d’Orientation Motorisée 360° |
360°
orientation VFD + verrouillage |
Socle stationnaire | Rayon circulaire =
Sh + 700 mm
|
Implantation double poste desservant deux bancs parallèles de vireurs à galets |
| Chariot Motorisé sur Rails (Bogie) |
360°
motorisé + verrouillage pneum./élec. |
Course VFD sur rails
50–3 000 mm/min
|
Course totale de flèche +
600 mm
|
Longs mâts éoliens (
20–60 m
) & lignes d’assemblage multi-viroles |
| Conception Télescopique / Chariot sur Flèche | Fixe ou orientation
360° |
Stationnaire ou bogie sur rails | Zéro déport arrière (
≤400 mm
) |
Travées d’atelier étroites où le mât est adossé au mur |
Adaptation de la Tête de Soudage : SAW Monofil/Tandem, GTAW/MIG et Rechargement par Soudage Interne
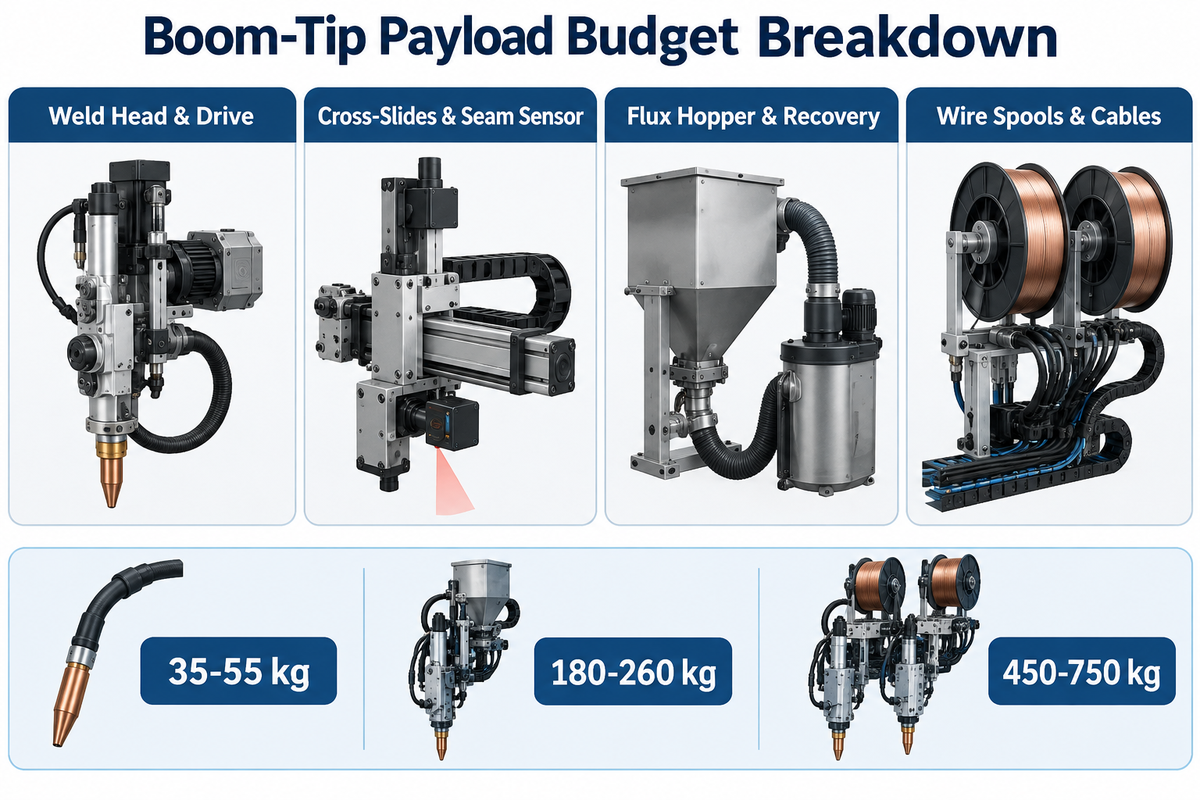
Le poids total de l’ensemble en bout de flèche varie de
180–260 kg
pour le soudage à l’arc submergé (SAW) monofil et atteint
450–750 kg
pour le SAW double fil avec siège opérateur. Ces valeurs proviennent des catalogues d’intégration de Lincoln Electric, ESAB, AMET et Aubrik. Dimensionner la capacité de la flèche en ne prenant en compte que le poids de la torche nue (
35–55 kg.
) surcharge le porte-à-faux de plus de
200 %
.
Les différentes techniques de soudage imposent des charges mécaniques et thermiques très différentes à la machine à flèche dans les cellules de soudage automatisées. En soudage lourd à l’arc submergé, les postes mécanisés portent le facteur de marche d’arc allumé à
70–100 %
contre
25–40 %
en soudage manuel, lequel n’exige pas de porter une trémie à flux chauffée contrairement à l’arc submergé.
Or, l’arc submergé nécessite d’embarquer une trémie à flux chauffée (capacité 50–100 L) et un séparateur de récupération de flux sous vide de 5 HP (tel que spécifié sur les systèmes AMET). La flèche supporte également de lourdes bobines de fil de
25–30 kg
, des chariots croisés motorisés de
±100 mm
et d’épais câbles de puissance en cuivre dans la chaîne porte-câbles.
En revanche, un manipulateur de soudage MIG (ou une tête de soudage TIG oscillante) porte une charge utile plus légère de
80–150 kg
pour tirer pleinement parti des taux de dépôt MIG élevés sans trémie à flux. Malgré cela, il exige zéro vibration haute fréquence le long de la flèche afin que la longueur d’arc et la colonne de gaz de protection restent stables. Selon les règles de dimensionnement d’Aboke, ajoutez toujours au moins 25 % de marge de charge utile au poids total mesuré de l’ensemble en bout de flèche à pleine extension. Le Tableau 5 détaille le poids de chaque composant pour neuf configurations industrielles.
| Ensemble Procédé / Sous-Ensemble | Tête de Soudage & Entraînement | Chariots Croisés & Capteur | Trémie à Flux & Récupération | Bobines de Fil & Câbles | Poids Total Embarqué | Capacité Min. Recommandée (+25 %) |
|---|---|---|---|---|---|---|
| 1. Système GMAW / MIG Simple Torche |
22 kg
|
28 kg
(oscillateur + chariot) |
0 kg
(protection gazeuse) |
35 kg
|
85 kg
|
150 kg
(330 lbs) |
| 2. GTAW (TIG) Fil Froid / Fil Chaud |
26 kg
|
34 kg
(AVC + chariot de balayage) |
0 kg
(argon + conduites refroidisseur) |
40 kg
|
100 kg
|
150 kg
(330 lbs) |
| 3. Tête Plasma Keyhole (PAW) pour Viroles |
35 kg
|
42 kg
(laser + chariot croisé) |
0 kg
|
48 kg
|
125 kg
|
200 kg
(440 lbs) |
| 4. Lance de Rechargement par Soudage Interne (ID) |
65 kg
(lance + torche) |
35 kg
(chariot de base lourd) |
0–30 kg
|
45 kg
(+ moniteur caméra) |
145–175 kg
|
300 kg
(fort moment de porte-à-faux) |
| 5. SAW Monofil (Trémie Standard) |
45 kg
|
38 kg
(chariots
±100 mm
+ palpeur) |
65 kg
(trémie + vide) |
52 kg
(bobine
25 kg
+ câbles) |
200 kg
|
300 kg
(660 lbs) |
| 6. SAW Monofil (Récupération Chauffée 5 HP) |
48 kg
|
45 kg
(chariots croisés lourds) |
105 kg
(cuve chauffée + séparateur) |
62 kg
|
260 kg
|
350–400 kg
|
| 7. Cellule Tube Double Tête MIG + SAW |
72 kg
(racine MIG + remplissage SAW) |
58 kg
(doubles chariots indépendants) |
95 kg
|
85 kg
(doubles bobines + câbles) |
310 kg
|
450 kg
(1 000 lbs) |
| 8. SAW Tandem Double Fil (Sans Siège) |
95 kg
(fil pilote CC + fil suiveur CA) |
68 kg
(série lourde + laser) |
145 kg
(pressurisé + récupération) |
142 kg
(doubles fûts/bobines + câbles) |
450 kg
|
600 kg
(1 320 lbs) |
| 9. SAW Tandem + Siège/Cabine Opérateur sur Flèche |
110 kg
(tandem chanfrein étroit) |
75 kg
|
165 kg
|
150 kg
+
220 kg
(cabine + opérateur) |
720 kg
|
1 000–1 200 kg
|
Manipulateur Colonne et Flèche vs Positionneur de Soudage, Vireurs à Galets, Portique de Soudage et Robot 6 Axes
Lors du soudage circonférentiel d’une virole sur vireurs à galets, le manipulateur positionne la torche à
15–45 mm
au point mort haut à 12 heures. Le laitier en fusion et le métal déposé se solidifient sans couler devant l’arc. Les comités d’investissement demandent fréquemment si un atelier de chaudronnerie doit acquérir un manipulateur colonne et flèche, un portique de soudage, un positionneur autonome ou un bras robotisé 6 axes.
La limite physique se résume à trois grandeurs : le poids de la charge utile, la profondeur d’alésage interne et la géométrie de la pièce. Un bras robotisé articulé 6 axes ne supporte généralement que
10–25 kg
au poignet. Son coude entre en collision avec la paroi du tube dès que la portée dépasse 1 200–1 500 mm à l’intérieur d’une virole. Un manipulateur colonne et flèche porte 150–2 000 kg d’équipement à l’arc submergé et atteint 3 000–15 000 mm axialement dans un cylindre. À l’inverse, lorsqu’un panneau de tôle plane ou une poutre-caisson dépasse 8 000–10 000 mm de largeur, la flexion en porte-à-faux de la flèche favorise un portique de soudage à double colonne.
Les fonds bombés, piquages et corps de vannes doivent être inclinés et mis en rotation simultanément pour s’adapter aux différentes positions de soudage. Pour ces pièces, les ateliers associent le manipulateur à des positionneurs rotatifs de soudage pour fonds à semelle et piquages. Lors du dimensionnement de ce plateau tournant complémentaire, suivez nos formules d’ingénierie sur le calcul du couple et du centre de gravité des positionneurs rotatifs de soudage.
Quand Faut-il Associer un Manipulateur Colonne et Flèche à des Vireurs à Galets Auto-Aligneurs dans un Centre de Soudage 1+2 ?
Associez un manipulateur colonne et flèche à deux jeux de vireurs de soudage de tubes auto-aligneurs et conventionnels (dimensionnés de 2.5 ton to 150+ ton par banc) dès que votre atelier soude des viroles cylindriques en séquences multipasses continues.
Dans un centre de soudage 1+2, le manipulateur est monté sur un chariot motorisé sur rails circulant entre deux bancs de vireurs parallèles. Pendant que la flèche exécute les joints longitudinaux et circonférentiels sur la Virole A placée sur le Banc 1, les chaudronniers chargent, pointent et préchauffent la Virole B sur le Banc 2. Dès que le soudage de la Virole A s’achève, la colonne pivote de 180° ou avance sur les rails pour attaquer immédiatement la Virole B. Cette implantation double le temps d’arc allumé et réduit les temps d’attente de pont roulant de 40–55 %.
40–55 %
.
| Architecture d’Automatisation | Qui Déplace la Torche vs la Pièce ? | Charge Utile Torche | Portée Interne Max. dans l’Alésage | Géométrie Principale du Joint | Quand Spécifier / Quand Éviter |
|---|---|---|---|---|---|
| 1. Colonne & Flèche + Vireurs à Galets (Cellule 1+1 / 1+2) | La flèche déplace la torche (X/Z) ; les galets tournent la virole (θ) |
150–2 000 kg
|
2 000–15 000 mm
|
Joints longitudinaux & circonférentiels DI/DE sur cylindres | Spécifier : Réservoirs, appareils à pression, mâts éoliens, tubes. |
| 2. Colonne & Flèche + Positionneur Rotatif | La flèche déplace la torche ; le positionneur incline (
0–135°
) & tourne |
150–800 kg
|
1 500–6 000 mm
|
Fonds bombés, calottes hémisphériques, corps de vannes, piquages | Spécifier : Assemblages complexes à semelle exigeant une inclinaison en position 1G à plat. |
| 3. Positionneur Rotatif de Soudage Autonome | La pièce s’incline/tourne ; soudeur manuel ou support fixe | S/O (charge pièce
0,1–50 t
) |
Aucune (accès externe) | Cordons d’angle circulaires courts, raccords à semelle, coudes | Éviter : Longs joints longitudinaux (>
1 000 mm
) nécessitant une course linéaire. |
| 4. Portique de Soudage à Double Colonne | Le pont et les deux mâts déplacent la torche en X/Y/Z |
500–2 500 kg
|
Portée interne nulle (le pont bloque l’entrée) | Poutres en H larges de ponts, panneaux navals raidis, poutres-caissons | Éviter : Joints internes de cuves où le pont ne peut pas entrer dans le DI. |
| 5. Banc de Soudage Linéaire Latéral (Side-Beam) | Le chariot circule sur une poutre horizontale à hauteur fixe |
100–400 kg
|
Externe ou sur mandrin fixe uniquement | Joints longitudinaux droits à diamètre unique | Éviter : Diamètres de cuves variés exigeant de fréquents changements de hauteur Z. |
| 6. Bras Robotisé Articulé 6 Axes | Le poignet 6 axes guide la torche GMAW/GTAW sur trajectoire 3D |
10–25 kg
limite au poignet |
≤1 200 mm
(collision du coude) |
Supports structurels multi-angles, piquages, châssis automobiles | Éviter : Ensembles lourds de flux SAW (>
150 kg
) ou alésages internes profonds. |
| 7. Bras Robotisé Monté sur Flèche (Tour Hybride) | La colonne/flèche sert de macro-positionneur 3 axes au robot |
250–600 kg
(porte le bras robotisé) |
3 000–8 000 mm
|
Godets miniers géants, carters de turbines, viroles multipiquages | Spécifier : Grands ensembles soudés 3D exigeant à la fois longue portée et poignet 6 axes. |
| 8. Tracteur de Soudage sur Rail Magnétique | Le tracteur portable grimpe sur la virole via une bande magnétique |
15–35 kg
|
Positionnement manuel à l’intérieur de la virole | Montage sur site de bacs de stockage, raboutages de coques navales | Éviter : SAW d’atelier grande vitesse exigeant
500 kg
de récupération de flux tandem. |
| 9. Manipulateur de Rechargement par Soudage Interne à Lance Étroite | Une lance en alliage rigidifiée avance dans le tube en rotation |
50–150 kg
|
1 500–4 500 mm
in
≥280 mm
ID |
Rechargement par soudage interne CRA / Inconel 625 de tubes et vannes | Spécifier : Rechargement soudé anticorrosion en petit alésage inaccessible aux flèches-caissons. |
Tranches de Prix, Délais de Fabrication, Limites de Transport en Conteneur et Critères de Sélection des Fournisseurs
Les délais de fabrication standard s’étendent de
45–90 days
pour les manipulateurs colonne et flèche de
2×2 m
à
5×5 m
. Les cellules de soudage sur mesure au-delà de
6×6 m
nécessitent
100–150 days
. Les prix départ usine (Ex-Works) s’échelonnent de
$8 500 to $135 000+ USD
(Estimation T4 2026 (selon les fluctuations des indices de l’acier et des générateurs de soudage)). Comprendre les raisons des écarts de prix et des surcoûts de fret maritime permet d’éviter les dépassements budgétaires.
Une contrainte logistique critique ignorée des guides d’achat génériques est la limite dimensionnelle du conteneur maritime 40HQ. Un conteneur standard de 40 pieds High-Cube (40HQ) présente une longueur intérieure de
11 800 mm
, une largeur de
2 340 mm
et une hauteur de porte de
2 580 mm
. Un manipulateur doté d’une course verticale de
5 000–6 000 mm
affiche une hauteur totale de colonne de
6 400–7 600 mm
ainsi qu’une large semelle d’embase. Les mâts soudés monoblocs avec poulies supérieures montées dépassant
2 550 mm
de largeur — ou les mâts de
10 m
dépassant
11,8 m
de longueur — sont expédiés en hors-gabarit (OOG). Cela entraîne
$8 000–$18 000 USD
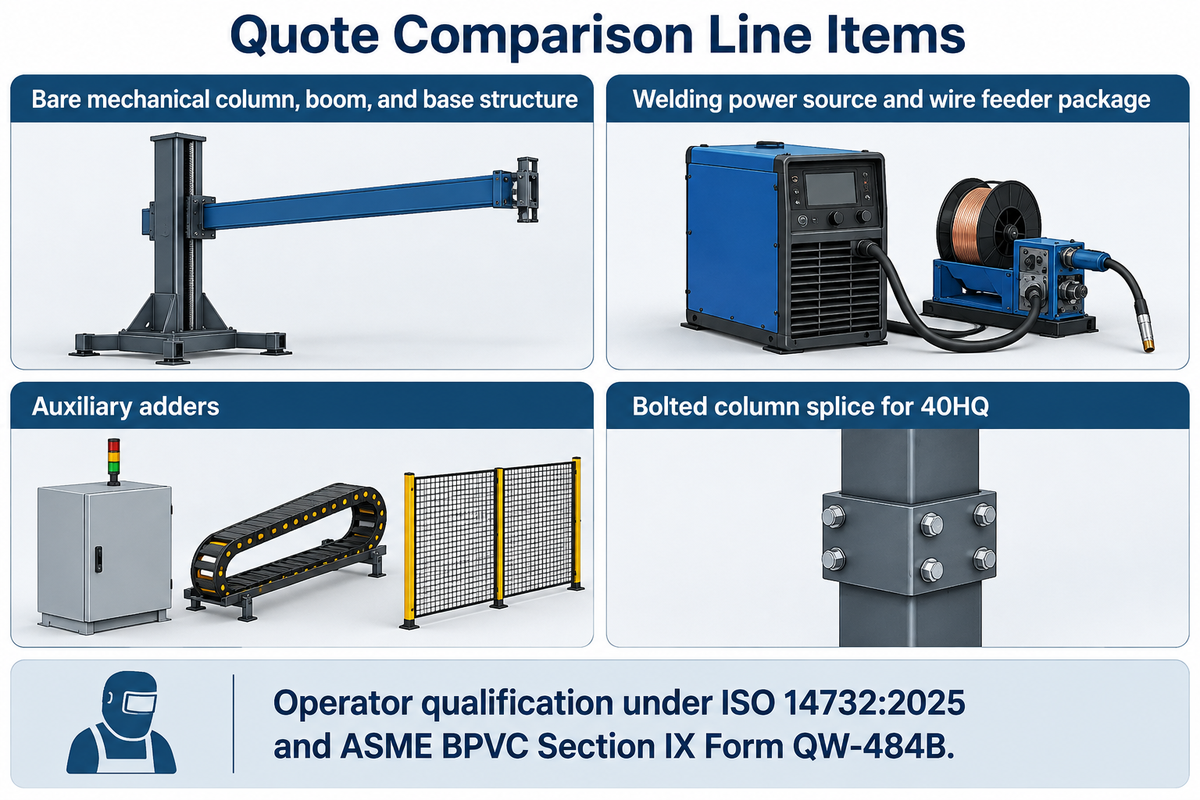
de surcoûts de fret en flat-rack ou open-top. Spécifiez un joint d’éclissage de colonne boulonné et goupillé usiné avec précision ainsi que des stabilisateurs d’embase boulonnés sur toute tour dépassant 5,0 m de course verticale.
Comment Comparer les Devis de Manipulateurs Colonne et Flèche entre Constructeurs OEM et Intégrateurs de Systèmes ?
Comparez les devis en décomposant le prix forfaitaire en quatre postes distincts. Premièrement, chiffrez la structure mécanique nue (colonne, flèche et embase). Deuxièmement, isolez le lot générateur de soudage et dévidoir de fil (tel que Lincoln Electric PowerWave, ESAB Aristo/LAF ou redresseurs SAW OEM de 1 000 A / 1 250 A). Listez les options auxiliaires.
Troisièmement, détaillez les options auxiliaires telles que les bogies motorisés sur rails, la récupération de flux chauffée de 5 HP, le suivi de joint et la caméra vidéo pour manipulateur de soudage. Quatrièmement, vérifiez la documentation de sécurité et de qualification des opérateurs.
Les intégrateurs clés en main occidentaux — tels que Pemamek (PEMA), Key Plant Automation, LJ Welding Automation et AMET Inc. — assurent un service sur site régional, des commandes Lincoln/ESAB/Fronius pré-intégrées et des parcs de location. Leurs ensembles clés en main se situent généralement entre
$50 000 to $160 000+ USD
Les constructeurs OEM directs tels que Wuxi ABK Machinery (Aubrik) usinent en interne les poutres-caissons structurelles, les glissières étirées à froid et les bancs de vireurs à des prix départ usine de
$8 500 to $65 000 USD
Ils sont équipés sur demande d’automates Siemens/Schneider maintenables dans le monde entier, de variateurs Yaskawa/Delta et de têtes de soudage Lincoln ou ESAB. Quel que soit le niveau du fournisseur, vérifiez que le système de commande prend en charge la qualification des opérateurs selon l’ISO 14732:2025 (Édition 3, publiée en Juin 2025) et le Formulaire QW-484B de l’ASME BPVC Section IX. La qualification simultanée suit l’ASME Section IX Annexe L.
| Catégorie de Système / Lot d’Options | Fourchette Départ Usine OEM Direct (USD) | Fourchette Intégrateur Clé en Main Occidental | Délai de Fabrication Typique | Statut d’Expédition en Conteneur 40HQ |
|---|---|---|---|---|
| Série Légère Compacte (2×2 m à 3×3 m, Structure Nue) |
$8,500–$15,000
|
$28,000–$48,000
|
30–45 days
|
Expédié en 1× 20GP ou 40HQ (mât/flèche démontés) |
| Cellule Virole Moyenne (4×4 m à 5×5 m + SAW Simple + Récupération) |
$22,000–$42,000
|
$65,000–$110,000
|
45–65 days
|
1× 40HQ (exige des stabilisateurs d’embase démontables) |
| Tour Lourde Éolien/Cuves (6×6 m à 8×8 m + Bogie sur Rails + SAW Tandem) |
$48,000–$95,000
|
$125,000–$240,000+
|
75–120 days
|
Exige un éclissage boulonné usiné de la colonne pour 40HQ |
| Option : Chariot Motorisé sur Rails + 12 m de Voie |
+$3,800–$7,500
|
+$12,000–$22,000
|
Inclus dans le délai | Tronçons de rails de 6 m empilés sur le plancher du conteneur |
| Option : Suivi de Joint par Palpeur Tactile 2 Axes + Chariots Croisés |
+$2,800–$5,200
|
+$8,500–$16,000
|
Inclus dans le délai | Emballé en caisse bois étanche à l’humidité |
| Option : Suivi de Joint par Vision Laser Sans Contact |
+$9,500–$18,500
|
+$22,000–$38,000
|
+15 days
d’étalonnage |
Valise d’instrumentation antichoc sur coussin d’air |
Exigences d’Intégration et d’Utilités : Alimentation, Ancrages de Fondation, Suivi de Joint et Liste de Contrôle RFQ
Les manipulateurs de forte capacité exigent de l’air comprimé sec à
0,5–0,7 MPa
sous un débit de
300–600 L/min
lorsqu’une récupération pneumatique de flux est montée. Les entraînements d’axes requièrent
3–12 kW
d’alimentation triphasée (3 phases) (
380V/50Hz
ou
460V–480V/60Hz
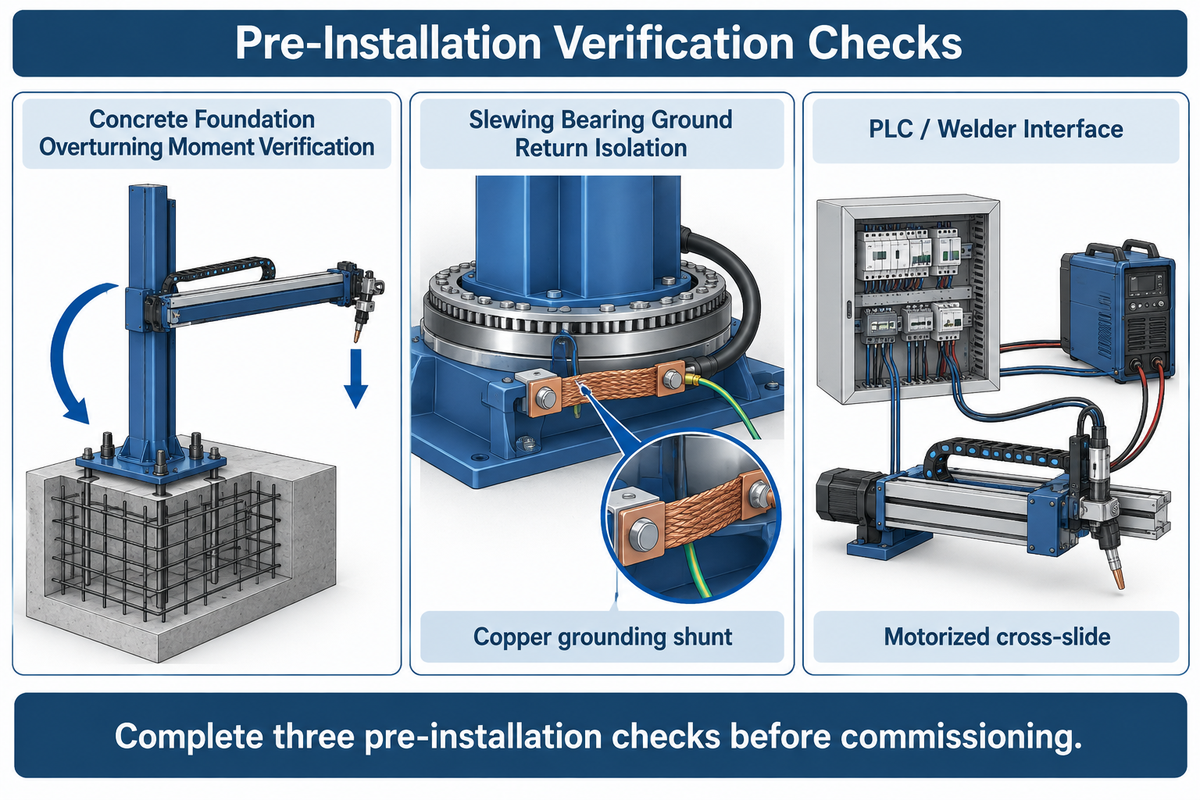
(hors redresseur de soudage) selon les manuels d’installation industrielle. Réaliser trois vérifications préalables à l’installation et figer vos paramètres de soudage évite les retards de mise en service et la détérioration des roulements.
1. Vérification du Moment de Renversement du Massif en Béton : Une embase de colonne stationnaire doit résister au moment complet de renversement en porte-à-faux
Moverturn = (Wboom · xcg) + (Wtip · Lmax)
avec un coefficient de sécurité
≥2.5
. Une tour de
5×5 m
ou
6×6 m
portant un ensemble SAW tandem de
600 kg
nécessite une dalle en béton armé C30/C35 d’une épaisseur de
300–500 mm
. Fixez l’embase à l’aide de tiges d’ancrage chimiques ou à crochet en J (M24 to M36 Classe 8.8) serrées au couple prescrit.
2. Isolation du Retour de Masse de la Couronne d’Orientation : Ne laissez jamais un courant normal de
600–1 200 A
traverser le roulement de la couronne d’orientation de la colonne ou les roulements des vireurs à galets lors du retour de soudage à l’arc submergé. L’amorçage de courants vagabonds sur les chemins de roulement en acier trempé provoque des micro-piqûres et le grippage du roulement en quelques semaines. Installez des patins de masse en cuivre à ressort sur la virole en rotation. Montez une tresse de masse en cuivre en dérivation sur la couronne d’orientation de la colonne, conformément à notre guide sur la conception des circuits rotatifs de retour de masse à fort courant.
3. Suivi de Joint & Liaison Automate (PLC) : Pour les appareils à pression en acier au carbone aux chanfreins propres, un palpeur tactile mécanique 2 axes pilotant un chariot croisé motorisé de
±100 to ±150 mm
maintient la torche centrée à
±0,25 mm
près. Pour les récipients en alliage fortement préchauffés (
150–250 °C
de préchauffage ou jeux d’accostage variables, spécifiez un suiveur de joint par vision laser refroidi à l’eau avec régulation adaptative du remplissage.
| Paramètre d’Utilité / Intégration | Standard / Moyen (2×2 m à 4×4 m) | Lourd / Extra-Lourd (5×5 m à 8×8 m) | Exigence de Vérification d’Ingénierie |
|---|---|---|---|
| Alimentation Triphasée (3 Phases) des Axes |
380V/415V/480V
,
3,0–5,5 kW
|
380V/415V/480V
,
7,5–15,0 kW
|
Disjoncteur dédié séparé du redresseur SAW de
1 000 A |
| Alimentation en Air Comprimé |
0,5–0,6 MPa
@
250 L/min
|
0,6–0,7 MPa
@
450–600 L/min
|
Sécheur d’air frigorifique requis pour éviter d’humidifier le flux SAW |
| Massif de Fondation en Béton |
Dalle C30 de
250–350 mm
, 4–8× tiges
M24 |
Massif/pieux C35 de
400–600 mm
, 8–12×
M30/M36
|
Nivellement
≤1,0 mm/m
le long de la voie de roulement du bogie |
| Course du Chariot Croisé Motorisé |
100 × 100 mm
(
±50 mm
Y/Z) |
200 × 200 mm
or
300 × 300 mm
|
Entraînement par vis à billes avec soufflets anti-poussière et fins de course |
| Interface PLC / Générateur de Soudage | Relais contact sec 24V CC + analogique
0–10V |
Profinet / Modbus TCP / DeviceNet + codeur | Temporisation synchronisée d’amorçage d’arc et de remplissage de cratère |
Liste de Contrôle des Spécifications Techniques d’Appel d’Offres (RFQ) (À Copier et Envoyer aux Fournisseurs)
L’inclusion de ces 8 paramètres techniques dans votre consultation (RFQ) permettra d’obtenir des plans d’ingénierie précis et d’éviter les propositions de flèches sous-dimensionnées :
- 1. Plage Dimensionnelle des Viroles / Tubes : Diamètre extérieur minimal et maximal de la virole (
OD), diamètre intérieur minimal (ID), épaisseur de paroi (t), longueur d’une virole unitaire et poids maximal de l’appareil (tonnes). - 2. Géométrie du Banc de Vireurs à Galets : Modèle de vireurs à galets existant ou prévu, diamètre des galets, entraxe et cote du sol à la génératrice inférieure de la virole (
Hroller). - 3. Procédé de Soudage & Lot de Tête : SAW monofil, SAW tandem, GMAW/MIG, GTAW/TIG fil chaud ou rechargement par soudage interne. Précisez la marque et l’ampérage de la source de courant de soudage (
1 000 Aou1 250 A). - 4. Charge Utile Totale en Bout de Flèche & Limite de Déflexion : Exigez une capacité de charge utile nominale
≥1.25xle poids total de l’ensemble embarqué. Exigez un affaissement vertical statique<0.5 mm/mà100%de portée horizontale. - 5. Configuration d’Embase & de Flèche : Socle stationnaire, couronne d’orientation motorisée sur
360°, bogie motorisé sur rails (indiquez la longueur de voie) ou flèche télescopique pour zéro déport arrière. - 6. Spécification Antichute Verticale & Glissières : Imposez des glissières linéaires ou étirées à froid trempées. Exigez un arrêt antichute mécanique à cliquet ou des doubles écrous de sécurité ACME avec contacteur d’usure.
- 7. Exigence d’Expédition en Conteneur : Exigez un joint d’éclissage de colonne boulonné et goupillé usiné avec précision pour les courses verticales
≥5 000 mmafin de loger dans un conteneur 40HQ standard. - 8. Alimentation de l’Atelier & Normes de Qualification : Indiquez la tension et la fréquence triphasées (3 phases) de l’usine (
380V/50Hzou480V/60Hz). Vous devez respecter l’ISO 14732:2025 et l’ASME Section IX QW-484B.
Foire Aux Questions sur les Manipulateurs de Soudage Colonne et Flèche
Quelle est la différence entre un manipulateur colonne et flèche et un positionneur de soudage ?
Un manipulateur colonne et flèche déplace la tête de soudage le long d’axes linéaires vertical et horizontal, tandis qu’un positionneur de soudage fait tourner et incline la pièce elle-même.
Selon les définitions de l’American Welding Society (AWS), le manipulateur agit comme un porteur de torche rigide à trois axes couvrant 2 000–15 000 mm. À l’inverse, un positionneur rotatif ou un vireur de soudage bride des ensembles soudés pesant de
100 kg to 50+ tons
sur un plateau tournant motorisé. Ce plateau s’incline de
0–135°
et tourne sur
360°
afin de placer les piquages et fonds complexes en position à plat 1G pour des passes de soudage à fort taux de dépôt.
Les petits manipulateurs de soudage peuvent-ils être utilisés pour le soudage interne automatique de tubes ?
Oui, les petits manipulateurs de soudage réalisent le soudage interne automatique de tubes lorsqu’ils sont équipés d’une flèche compacte ou d’une lance étroite qui dégage l’alésage du tube.
Les flèches-caissons compactes standard (section
220 × 180 mm
) pénètrent dans des manchettes de tubes d’un diamètre intérieur de
550–650 mm
ou plus. Pour les tubes plus étroits jusqu’à 280–450 mm de DI, les chaudronniers boulonnent une lance tubulaire en alliage en bout de flèche. La trémie à flux et le dévidoir de fil sont montés à l’extérieur sur le chariot arrière. Les passes internes de racine et de remplissage sont contrôlées par une caméra de soudage avec moniteur vidéo.
Comment empêcher le courant de retour de soudage d’endommager la couronne d’orientation de la colonne ?
Prévenez les dommages d’arc sur la couronne d’orientation en appliquant des patins de masse en cuivre à ressort directement sur la pièce et en isolant du mât le circuit de retour de soudage.
Des courants de soudage à l’arc submergé de 600–1 200 A piquent les chemins de roulement trempés si le courant de retour circule par la flèche jusqu’à la couronne d’orientation de la colonne. Pour éviter cela, intercalez des blocs isolants diélectriques en résine phénolique sur le support de la tête de soudage afin de bloquer les courants vagabonds. Reliez l’embase de la colonne au réseau de terre de l’atelier par des tresses en cuivre et vérifiez la résistance de contact des pinces de masse avant d’amorcer l’arc.
Quel rôle joue un chariot croisé motorisé sur une tête de soudage colonne et flèche ?
Un chariot croisé motorisé assure un réglage micrométrique fin sur deux axes (Y/Z) en bout de flèche pour maintenir la torche centrée dans le chanfrein.
Offrant de 100 × 100 mm à 300 × 300 mm de course par vis à billes, le chariot croisé reçoit des signaux en temps réel d’un palpeur tactile ou d’un suiveur de joint laser. De plus, il compense la dérive axiale de la virole sur l’axe Z. Il le fait sans déplacer le mât principal de la colonne.
Quelle est la plage typique de vitesse de course horizontale de la flèche en soudage à l’arc submergé ?
La vitesse industrielle de course horizontale de la flèche s’étend de 50 à 1 200 mm/min pour le soudage de précision et jusqu’à 3 000 mm/min en positionnement rapide.
Les entraînements à pignon et crémaillère CA VFD en boucle fermée maintiennent l’ondulation de vitesse dans la limite de
±1 %
lors des passes SAW monofil (
350–650 mm/min
) et SAW tandem double fil (
700–1 400 mm/min
).
À quelle fréquence faut-il inspecter les chaînes de levage vertical, les contrepoids et les verrous antichute sur un manipulateur lourd ?
Les opérateurs doivent contrôler visuellement les chaînes de levage et les fins de course avant chaque poste, tandis que les ingénieurs de maintenance effectuent des essais d’usure et de déclenchement toutes les 500 heures.
Lors de la ronde quotidienne de prise de poste, vérifiez l’absence de poussière de flux, de maillons brisés et l’équilibre de tension du contrepoids sur les chaînes à rouleaux duplex ou les câbles d’acier. Sur les mâts à vis ACME, mesurez le jeu axial de l’écrou porteur en bronze et testez le contacteur d’asservissement électrique de l’écrou secondaire de sécurité.
Tous les 12 months, exécutez un essai de déclenchement mécanique hors soudage du cliquet antichute à ressort. Les mâchoires à came doivent mordre franchement dans la crémaillère verticale de sécurité en moins de 15 mm de course.
15 mm
de course.
Besoin d’une Implantation sur Mesure de Course et de Vireurs à Galets pour Votre Travée de Chaudronnerie ?
Configurer un poste compact SAW monofil de
3 000 × 3 000 mm
ou un centre sur rails de
6 000 × 6 000 mm
pour ligne d’assemblage exige une vérification exacte des dégagements. Wuxi ABK Machinery (Aubrik) fournit directement d’usine des plans d’implantation générale 2D/3D, des mâts lourds éclissés pour conteneur et des rapports complets de déflexion FAT. Découvrez notre gamme complète de manipulateur de soudage colonne et flèche ou transmettez les dimensions de vos viroles à notre équipe d’ingénierie pour une proposition sur mesure.
Références & Sources
- American Welding Society (AWS) — Welding Digest: The Future of Fabrication (Manipulator vs. Positioner & AWS D16 / CRAW Mechanized Welding Framework). (Octobre 2026). Disponible sur https://www.aws.org/magazines-and-media/welding-digest/2026/october/the-future-of-fabrication/
- American Welding Society (AWS) — Practical Reference Guide to Positioning (PRGP2008PV): Welding Head Manipulators and Turning Rolls. Disponible sur https://files.aws.org/technical/errata/PRGP2008PV.pdf
- International Organization for Standardization (ISO) — ISO 14732:2025 (Édition 3, Juin 2025): Welding personnel — Qualification testing of welding operators and weld setters for mechanized and automatic welding of metallic materials. Disponible sur https://www.iso.org/standard/82980.html
- American Society of Mechanical Engineers (ASME) — BPVC Section IX: Welding, Brazing, and Fusing Qualifications (Form QW-484B & Appendix L Mechanized Operator Qualification). Disponible sur https://www.asme.org/codes-standards/find-codes-standards/bpvc-ix-bpvc-section-ix-welding-brazing-fusing-qualifications
- The National Board of Boiler and Pressure Vessel Inspectors — Qualification Simultanée des Opérateurs de Soudage selon l’ASME Section IX Annexe L et l’ISO 14732. https://www.nationalboard.org/Index.aspx?pageID=164&ID=470
- U.S. Navy Naval Facilities Engineering Systems Command (NAVFAC) — NAVCRANECENINST 11450,2A : Directives de Sécurité sur la Dérive d’Appui et le Couple d’Inertie de Rotation des Colonnes et Flèches. https://navfac.navy.mil/Portals/68/Documents/Business-Lines/Weight-Handling/WH_ Docs/NAVCRANECENINST_11450.2A.pdf
- The Fabricator / The Welder (FMA Communications) — Deux Élingues et une Rotation Contrôlée Renforcent la Sécurité et la Régulation de Vitesse des Manipulateurs de Soudage (10 FPM Positionnement vs 6 -30 IPM Soudage). https://www.thefabricator.com/thewelder/product/arcwelding/two-slings-controlled-rotation-increase-welding-manipulator-safety
- China National Intellectual Property Administration / Google Patents — Brevet CN108941936A : Mécanisme Antichute pour Manipulateur de Soudage de Joint Longitudinal. https://patents.google.com/patent/CN108941936A/en
- China National Intellectual Property Administration / Google Patents — Modèle d’Utilité CN211387216U : Mécanisme Anti-Déflexion et de Précharge des Glissières pour Colonne et Flèche de Manipulateur de Soudage Lourd. https://patents.google.com/patent/CN211387216U/en
Articles connexes
Tendance actuelle