
Entrez en contact avec Aubrik Company

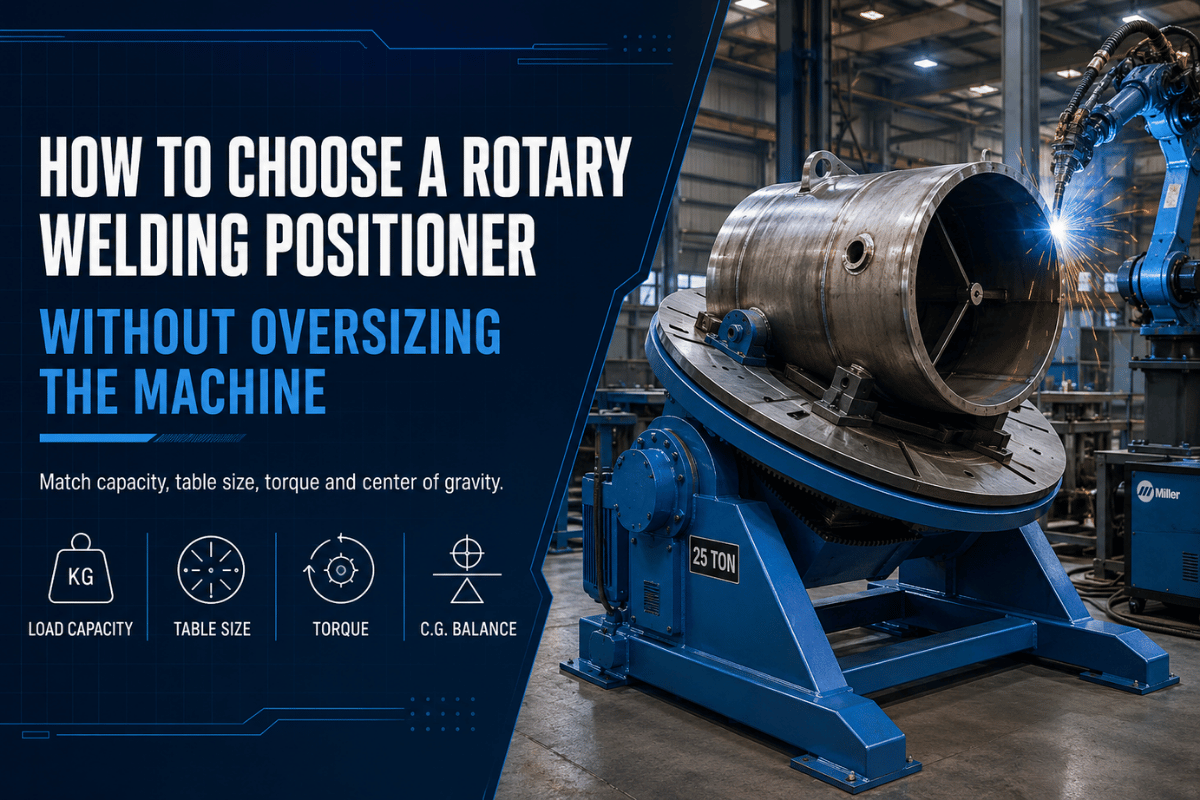
Un positionneur de soudage rotatif peut faciliter l’accès à une soudure, mais la meilleure machine n’est pas toujours la plus grande du devis. Commencez par la pièce : masse, diamètre, masse de l’outillage, centre de gravité, compatibilité du mandrin et procédé de soudage.
Un positionneur de soudage rotatif doit être dimensionné en fonction de la pièce chargée et de l’outillage pris ensemble. Vérifiez la charge utile à l’angle de travail, le déport du centre de gravité, la compatibilité avec le mandrin ou le plateau porte-pièce, la stabilité à basse vitesse et l’accès de l’opérateur avant de choisir une capacité nominale. Demandez l’abaque de charge correspondant à l’angle d’inclinaison réel et la vitesse minimale maîtrisable, et pas seulement la charge utile annoncée.
Les semelles plates nécessitent souvent un support différent de celui utilisé pour les tronçons de tube courts. Dans les cellules TIG, la régulation à basse vitesse peut être plus importante que la rotation régulière utilisée pour de nombreuses réparations MIG.
Caractéristiques essentielles à relever avant de demander un devis
| Masse de la pièce | Incluez l’outillage, les boulons, le mandrin et toute équerre déportée, pas seulement la pièce brute. |
| Diamètre et trajectoire de soudage | Relevez le diamètre extérieur, l’emplacement de la soudure et précisez si la torche doit accéder au côté intérieur ou extérieur. |
| Rotation nécessaire | Indiquez si la pièce nécessite une rotation à 360, des changements d’angle d’inclinaison, un accès horizontal ou un accès vertical. |
| Procédé | Le TIG, le MIG, les positionneurs de soudage manuels, les postes à torche semi-automatisés et les cellules prêtes à recevoir un outillage nécessitent tous des modes de commande différents. |
Commencez par la pièce, pas par le nom du positionneur de soudage
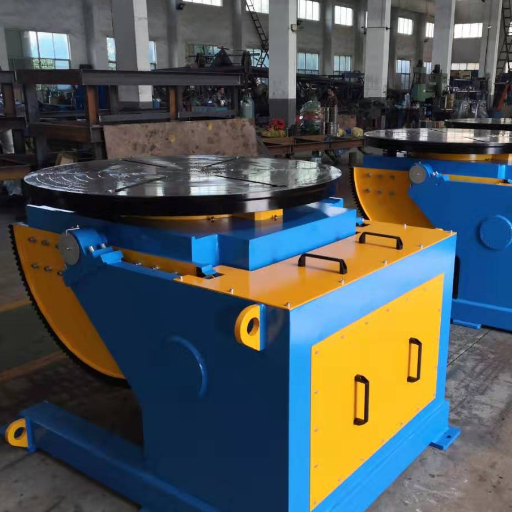
La préparation du travail avec un positionneur doit commencer dans l’atelier, pas dans le catalogue. Consignez d’abord les données de la pièce : masse réelle en kg ou lbs, masse de l’outillage, position de soudage prévue, épaisseur du matériau, diamètre extérieur et trajectoire d’approche de l’opérateur ou de la torche de soudage vers l’assemblage.
Les soudeurs peuvent souhaiter maintenir l’assemblage dans une position à plat ou presque à plat, confortable. Les ingénieurs en soudage peuvent rechercher répétabilité et précision d’un lot à l’autre. Les acheteurs peuvent souhaiter une seule unité réglable pour plusieurs applications de soudage.
Il s’agit de besoins différents, même s’ils conduisent tous à un équipement de soudage rotatif.Note d’analyse technique d’Aubrik : considérez l’outillage comme une partie de la charge.
La masse du mandrin de tour, l’épaisseur de la tôle d’adaptation, la masse du jeu de mors à 3 mors et les équerres déportées peuvent modifier le choix de la machine avant même que la pièce n’atteigne le plateau.
Pour les acheteurs qui examinent déjà l’offre Aubrik, la gamme actuelle de positionneurs de soudage rotatifs compte 9 modèles et couvre une capacité de 50-5000 kg, avec des références aux certifications CE et ISO 9001 sur la page produit.
Cette plage est utile pour un premier filtrage, mais elle ne doit pas remplacer un croquis de la charge. À partir de ce croquis, l’ingénieur peut déterminer la position du centre de gravité et vérifier si la pièce peut tourner sans heurter le socle, le sol ou la zone de l’opérateur.Quelles valeurs doivent figurer sur le premier croquis ?
Le premier croquis doit indiquer la charge mesurée en kg ou lbs, le diamètre extérieur en mm, l’épaisseur de la tôle d’outillage en mm et la distance de déport en mm. Sans ces valeurs, le choix du modèle relève de l’approximation.
La sécurité doit également figurer sur ce premier croquis. La norme OSHA 1910.252 traite des exigences générales relatives au soudage, au coupage et au brasage, notamment la prévention des incendies, la protection du personnel et la manipulation sûre du matériel de soudage. Ses précautions concernant les travaux par point chaud mentionnent une distance de référence de 35-foot (10,7 m) par rapport aux matériaux combustibles dans plusieurs situations nécessitant une surveillance incendie. Les positionneurs ne suppriment pas ces obligations ; ils modifient les emplacements où il faut prévoir les projections, les câbles, le captage des fumées et le dégagement de l’opérateur.
Positionneur, plateau tournant, vireur ou manipulateur : lequel convient au travail ?
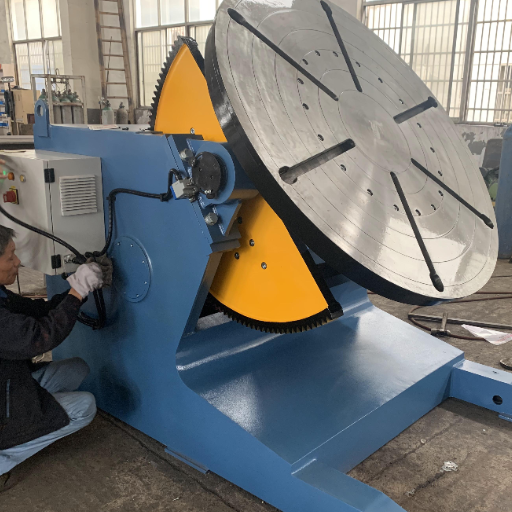
Des machines apparentées peuvent sembler similaires lors d’une recherche rapide de produits. Cette matrice clarifie le parcours d’achat et évite également d’envoyer chaque demande vers le même formulaire de devis.
| Équipement | Travail le mieux adapté | Point de vigilance | Solution Aubrik |
|---|---|---|---|
| Positionneur de soudage rotatif | Rotation et inclinaison commandées, des petites pièces d’établi aux travaux de soudage intensifs. | Faites correspondre conjointement la charge, le diamètre, le plateau, le mandrin et l’angle d’inclinaison. | comparer les modèles de positionneurs de soudage rotatifs Aubrik |
| Plateau tournant de soudage ou plateau rotatif | Rotation sur plateau horizontal pour les soudures circulaires, les petites semelles et les travaux légers de fabrication métallique. | Les plateaux tournants peuvent ne pas offrir un accès angulaire suffisant aux pièces de forme irrégulière. | vérifier la vitesse de rotation et la vitesse périphérique |
| Vireur pour soudage de tubes | Tubes longs, viroles de réservoirs et pièces cylindriques soutenus par des galets. | Les vireurs soutiennent les pièces sur leur longueur ; les positionneurs commandent des pièces plus courtes montées sur un plateau ou un mandrin. | comparer un vireur et un positionneur |
| Manipulateur de soudage | Déplacement de la torche autour de grandes pièces, colonnes, flèches et cellules de soudage. | Il déplace la torche ; il ne remplace pas le dispositif nécessaire pour maintenir et faire tourner la pièce. | examiner les options de colonnes et de flèches |
Cet article doit vous aider à choisir la famille de machines et à préparer une demande de prix plus précise. La comparaison détaillée des produits est disponible sur les pages Aubrik consacrées aux positionneurs de soudage, aux vireurs de soudage et aux équipements associés.
Matrice charge-vitesse-mandrin pour dimensionner un positionneur de soudage rotatif
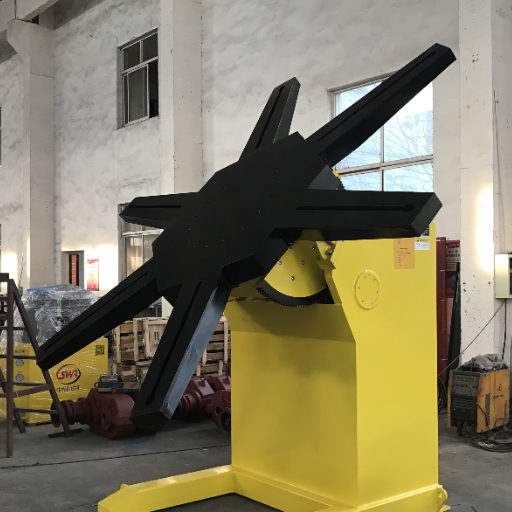
Veuillez consulter cette matrice charge-vitesse-mandrin avant de demander un devis. Ce document constitue un guide préalable au devis et ne doit pas être interprété comme une analyse technique. Les valeurs ci-dessous servent de référence pour les classes de charge et d’aide à la décision, mais le choix définitif du modèle dépendra toujours du croquis détaillé de la pièce, des exigences de facteur de marche, de la conception et des caractéristiques de l’outillage, des contraintes du procédé et de l’évaluation des interférences sur l’ensemble de la trajectoire de rotation.
Quelles valeurs d’exemple aident le fournisseur à dimensionner l’unité ?
Utilisez le format d’exemple suivant pour préparer les valeurs mesurées à joindre à une demande de devis. Ces nombres illustrent le type de données à transmettre ; remplacez-les par les données de vos propres pièces avant de demander le choix d’un modèle.
| Champ de mesure | Format de valeur d’exemple | Pourquoi Aubrik en a besoin |
|---|---|---|
| Masse de la pièce | 80 kg | Distingue la charge de la pièce brute de celle de l’ensemble de l’outillage. |
| Masse de l’outillage | 25 kg | Évite d’omettre l’adaptateur lors du contrôle de la charge. |
| Diamètre extérieur | 220 mm | Permet de vérifier le dégagement du plateau et la portée du mandrin. |
| Cercle de perçage | 180 mm | Indique si un plateau rainuré ou une tôle d’adaptation est nécessaire. |
| Tôle d’adaptation | 12 mm | Ajoute de l’épaisseur et de la masse entre la pièce et le plateau. |
| Déport par rapport au centre | 40 mm | Signale un problème de charge en inclinaison avant l’établissement du devis. |
| Dégagement de la torche | 50 mm | Évite que l’outillage ne bloque la torche de soudage. |
| Contrôle de la vitesse | 2 tr/min à 20 tr/min | Définit la question de la commande sans supposer qu’une vitesse universelle convient. |
Si le poste utilise un système de commande motorisé ou une torche montée, ajoutez des champs d’exemple pour 110 V, 220 V, 0,75 kW, 1,5 kW, une portée de câble de 2 m, une hauteur de serrage de 25 mm, une épaisseur de tôle de 8 mm et une périodicité de révision de 6 mois. Il s’agit d’exemples de champs de saisie, et non de caractéristiques machine garanties.
| Type de pièce | Classe de charge | Problème de diamètre ou d’outillage | Mandrin ou plateau nécessaire | Problème de réglage de la vitesse | Compatibilité avec le procédé de soudage | Action de l’acheteur |
|---|---|---|---|---|---|---|
| Petites pièces rondes pour TIG | Classe initiale de 50kg | Les pièces de la classe 200mm peuvent néanmoins nécessiter un adaptateur centré. | Petit mandrin à 3 mors ou plateau horizontal rainuré. | Régulation fluide à basse vitesse, souvent dans une plage spécifiée de 2-20 tr/min. | Soudage TIG et soudures circulaires de précision. | Transmettez le diamètre, l’angle de la torche et la longueur de cordon prévue. |
| Coudes de tubes | Légère à moyenne | Une forme déportée peut déplacer le centre de gravité. | Mandrin autocentrant ou jeu de mors sur mesure. | La vitesse variable aide à maintenir un déplacement régulier lors des changements d’angle. | Travaux TIG, MIG et de réparation. | Indiquez l’orientation du coude et la masse de l’outillage. |
| Tronçons de tube courts | Moyenne | Un grand diamètre extérieur peut imposer davantage de dégagement plutôt qu’une capacité brute supérieure. | Mandrin de tour ou outillage pour tubes. | Vérifiez la plage de vitesses par rapport à la vitesse périphérique, pas seulement en tr/min. | Soudures longitudinales manuelles ou semi-automatisées. | Utilisez le calculateur Aubrik de vitesse périphérique en fonction des tr/min. |
| Assemblages de semelles | Légère à lourde | La disposition des trous de boulons influe sur la conception de la tôle d’adaptation. | Plateau de soudage rainuré ou adaptateur boulonné. | La stabilité au démarrage et à l’arrêt est importante à proximité des points de soudage. | MIG, TIG et fabrication métallique en série. | Transmettez le cercle de perçage, le diamètre extérieur, le diamètre intérieur et la masse de l’outillage. |
| Piquages de réservoirs | Moyenne à lourde | Le déport du piquage peut créer une charge élevée en inclinaison. | Outillage sur mesure avec dégagement protégé. | Un changement de vitesse peut être nécessaire à proximité des variations locales d’épaisseur. | Fabrication métallique et réparation d’appareils sous pression. | Demandez une vérification de capacité accompagnée du plan de l’outillage. |
| Composants de châssis | Moyenne | Une géométrie irrégulière peut heurter le socle pendant la rotation. | Tôle d’outillage, brides de serrage et butées. | La commande par à-coups peut être plus importante que la vitesse continue en tr/min. | Soudage manuel et travaux allant du pointage à la finition. | Transmettez un croquis des dégagements selon deux vues. |
| Constructions métalliques cylindriques lourdes | Service intensif | Le diamètre et la charge frontale peuvent être plus contraignants que la masse indiquée par la balance. | Grand plateau, outillage sur mesure ou passage à des vireurs de soudage. | Le couple d’entraînement et la réponse du freinage sont importants pendant l’inclinaison. | Cellules d’assistance au soudage SAW, MIG ou travaux à procédés mixtes. | Examinez les choix de positionneurs de soudage pour service intensif. |
| Pièces variées d’atelier de réparation | Légère à moyenne | La variété quotidienne des pièces peut rendre les outillages fixes contraignants. | Tôle porte-accessoires, chariot mobile et mandrin interchangeable. | Un bouton de réglage manuel de la vitesse et une commande au pied peuvent être utiles. | Réparation MIG, retouches TIG et travaux en petites séries. | Répertoriez les trois pièces les plus courantes, pas chaque travail rare. |
| Configurations de torche semi-automatisées | Dimensionnées selon le plan du poste | Le support de torche, le captage des fumées et le débattement des câbles définissent l’enveloppe de travail. | Plateau prêt à recevoir l’outillage, mandrin et butées répétables. | La répétabilité et la compatibilité du système de commande priment sur la vitesse maximale. | Cellules à positionneur de soudage automatique et postes adjacents à un robot industriel. | À examiner lors de la planification du système de soudage robotisé. |
Adapter le TIG, le MIG et le soudage semi-automatisé aux caractéristiques du positionneur
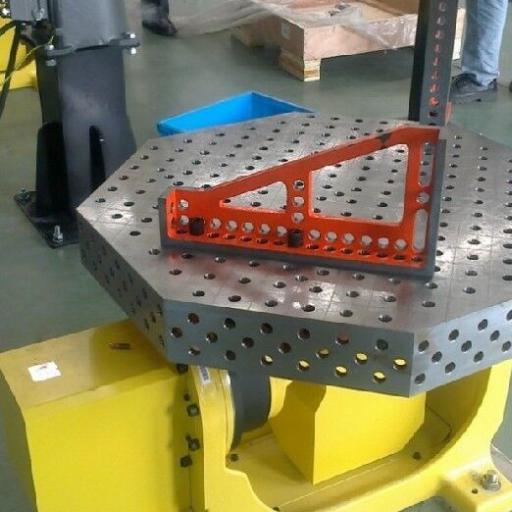
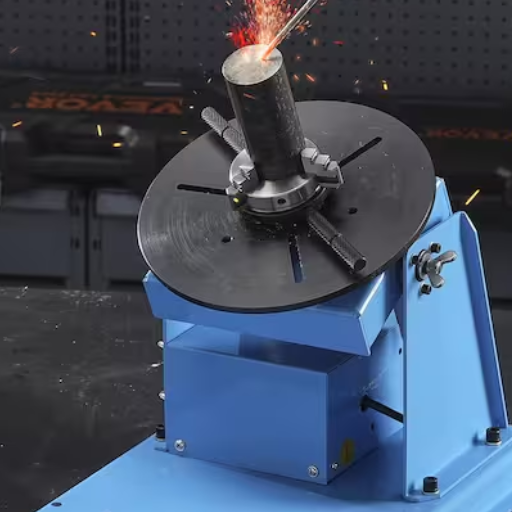
Les opérations TIG tendent à mettre en évidence les problèmes de fonctionnement du matériel. Les performances des positionneurs dans le bas de leur plage — fluidité du déplacement à basse vitesse, commande par interrupteur manuel ou pédale et facilité d’accès à la pièce ou à l’opération — constituent une exigence plus forte, surtout pour les pièces petites et propres sur lesquelles l’opérateur perçoit chaque variation de vitesse.
Pour les opérations MIG, certaines caractéristiques de déplacement d’un positionneur sont moins critiques, mais la capacité à maintenir la pièce sans glissement reste extrêmement importante. Dans certains cas, une mauvaise prise des mors sur le mandrin ou un autre dispositif de maintien, voire une disposition mal conçue des rainures du plateau sans tôle d’adaptation ou un outillage gênant l’écoulement du gaz de protection, posera davantage de problèmes que toute insuffisance de la source de courant de soudage ou de la conception du poste de soudage.
Où placer l’aspiration des fumées dans le plan du poste ?
L’ajout d’un procédé de soudage semi-automatisé introduit un autre facteur : la répétabilité. Les postes semi-automatisés réunissent le positionneur de soudage, la torche, les câbles, la hotte et le passage de l’opérateur dans un seul poste de travail. Le CDC/NIOSH indique que le soudage produit des fumées issues du métal de base, du métal d’apport et du flux, qui peuvent nécessiter une évacuation, et les recommandations du HSE demandent aux responsables d’atelier de prévenir ou de réduire au minimum l’exposition. Cela signifie que la ventilation doit intervenir au point d’opération, et pas seulement au niveau du support de l’équipement.
Note technique : contrôles de compatibilité avec le procédé
Lors de l’analyse des besoins de soudage TIG, précisez le mouvement du positionneur à basse vitesse et le mode de réglage de l’angle de la torche. Dans les applications de soudage MIG, vérifiez comment l’outillage résistera aux efforts de démarrage et d’arrêt, et prévoyez le nettoyage des projections. Pour les applications en cellule semi-automatisée, vérifiez que le mouvement du positionneur complète le déplacement de la torche et les systèmes d’aspiration des fumées.
La norme AWS Z49.1:2021 « Sécurité lors du soudage, du coupage et des procédés connexes » établit des recommandations pour utiliser en toute sécurité le matériel de soudage et de coupage ; le choix d’un positionneur de soudage doit être considéré comme faisant partie de ce cadre de sécurité, notamment pour le cheminement des câbles, les charges lourdes, les flammes nues et l’utilisation efficace des systèmes de ventilation par aspiration.
Erreurs de dimensionnement pour les applications d’établi, de précision et d’atelier lourd
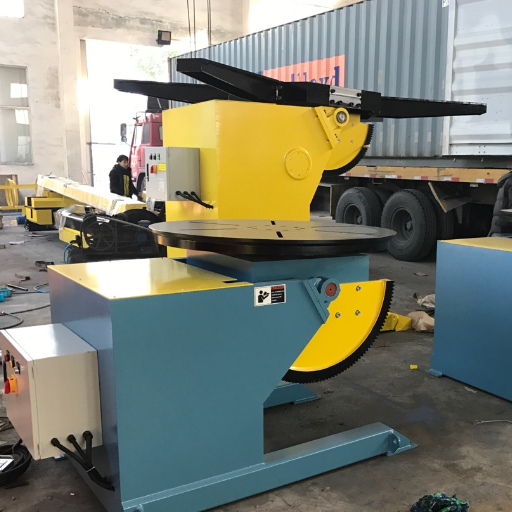
Lors du choix d’un positionneur de soudage, une erreur n’apparaît généralement pas dans les caractéristiques initiales du produit, mais lors du premier essai de montage, lorsqu’un composant ne peut pas être incliné avec un dégagement suffisant ou que l’outillage gêne l’abaissement de la torche. Un meilleur accès favorise la qualité du soudage, mais ne garantit pas à lui seul des résultats de grande qualité lorsque les paramètres et le savoir-faire sont déterminants, notamment pour maîtriser le mouvement de serrage du plateau.
- Il est courant et important de se concentrer sur la charge nominale indiquée. Cette capacité ne constitue toutefois qu’un point de départ pour les échanges.
- Ne négligez pas les efforts supplémentaires dus à une charge excentrée et à la masse de l’outillage : un outillage lourd monté au bord du diamètre de soudage contribuera autant, voire davantage, que la pièce à la charge supportée par le mécanisme d’engrenage interne du plateau.
- Assurez-vous que le mandrin choisi pour le positionneur de soudage convient. De nombreux outillages utilisent des mandrins à trois mors, mais de nombreuses situations nécessitent un mandrin autocentrant ou un jeu spécial de mors trempés dont les formes et dimensions particulières sont incompatibles avec un mandrin standard.
- Tenez compte de l’accessibilité autour de la zone de travail : dans une configuration de soudage horizontale comme verticale, il faut prévoir l’accès au dispositif de positionnement de la torche, aux flexibles et câbles, à l’aspiration des fumées ainsi qu’aux opérateurs concernés.
- Évitez d’utiliser une petite unité de bureau pour des tâches qui exigent plutôt du matériel de soudage pour service intensif, conçu pour la fabrication métallique. De nombreuses unités légères conviennent parfaitement aux applications hors production ou aux travaux de soudage légers, mais ne supportent pas durablement le facteur de marche d’une production.
Si vous disposez des valeurs de la pièce et de l’outillage, il est souvent utile de commencer par le calculateur de capacité de charge d’Aubrik. Si vous hésitez encore entre plusieurs familles de machines, utilisez le sélecteur de positionneur pour distinguer un positionneur de soudage d’un vireur ou d’un manipulateur.
Même un bon kit de positionneur à monter soi-même convient davantage comme équipement pour le soudage de loisir, mais ces kits ne constituent pas un facteur déterminant pour les achats industriels lorsque le facteur de marche, le dégagement des protections et l’utilisation de l’outillage sont des critères essentiels.
Éléments à préparer avant de demander un devis à Aubrik
Un dossier de demande de prix succinct peut éviter des heures d’échanges par e-mail inutiles. Ne transmettez pas uniquement une référence produit, mais une référence accompagnée de photos, plutôt qu’un simple exemple d’intitulé de produit. Le fournisseur de positionneurs Aubrik pourra ainsi faire correspondre l’un de ses positionneurs en vente au travail prévu, au lieu de tenter de déduire la compatibilité à partir d’une seule ligne de texte.
Quelles données de capacité sont déjà connues ?
La page actuelle des positionneurs rotatifs Aubrik présente une classe de modèle inférieure de 50 kg et une classe de capacité supérieure de 5000 kg, tandis que les notes d’entreprise fournies par l’utilisateur indiquent une capacité annuelle de 1 000 ensembles de matériel de soudage et de 200 ensembles de matériel de coupage. Utilisez ces valeurs pour situer l’entreprise et sa gamme de produits, puis transmettez les données mesurées de votre propre pièce afin de choisir le modèle définitif.
Fondée en 1999 sous le nom de Wuxi ABK Machinery, Aubrik détient actuellement les certifications ISO9001 et CE. Les notes de l’utilisateur concernant l’entreprise font état d’une équipe de recherche et développement expérimentée, de volumes de production annuels de 1 000 ensembles de matériel de soudage et de 200 ensembles de matériel de coupage, d’un service OEM et d’une garantie d’un an. Ces caractéristiques constituent un point de départ utile pour une personnalisation lorsque l’outillage, le système de commande, le délai de livraison ou toute autre exigence dépasse le choix d’un article standard sur catalogue.
| Élément de la demande de prix | Informations à transmettre | Pourquoi cela influe sur le choix du modèle |
|---|---|---|
| Masse | Masse de la pièce, masse de l’outillage, masse du mandrin et distance de déport. | La capacité et la charge en inclinaison sont deux problèmes distincts. |
| Géométrie | Diamètre, longueur, emplacement de la soudure et photo ou croquis. | Le dégagement peut exclure une dimension de plateau avant même la capacité. |
| Procédé | TIG, MIG, assistance au soudage SAW, poste manuel ou semi-automatisé. | Le réglage de la vitesse, la réponse du couple et l’accès de la torche varient selon le procédé. |
| Outillage | Plateau horizontal, mandrin de tour, mandrin à 3 mors, mandrin autocentrant ou adaptateur sur mesure. | La masse de l’outillage peut devenir la principale source de charge cachée. |
| Système de commande | Tension souhaitée, besoin de réglage de la vitesse, commande au pied et remarques sur l’intégration. | Le type de commande influe sur le rythme de l’opérateur et l’agencement du poste. |
| Contexte de l’atelier | Réparation ponctuelle, fabrication métallique en série, cellule de production ou atelier polyvalent. | Des charges similaires peuvent nécessiter des facteurs de marche et des accessoires différents. |
Lorsque ces documents sont disponibles pour l’utilisation prévue, il devient beaucoup plus facile de passer du guide à une page produit donnée et de demander le positionneur de soudage approprié.
Évolution des achats vers des systèmes prêts pour l’outillage et le procédé
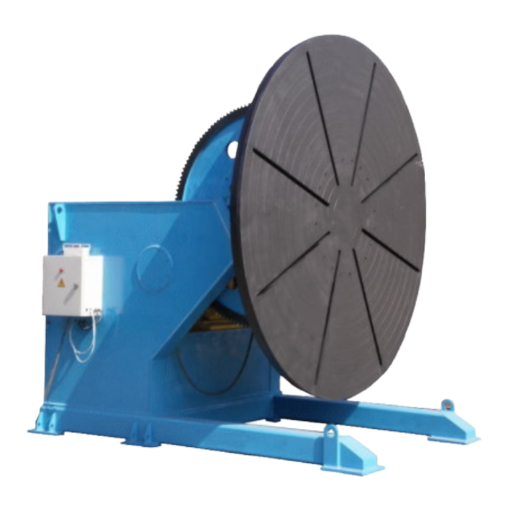
Pour de nombreux acheteurs, les positionneurs de soudage et leurs accessoires sont devenus des composants de poste, plutôt que les outils individuels qu’ils étaient autrefois. Dans un poste en cellule, chaque positionneur fonctionne avec la torche de soudage, le système d’aspiration des fumées, la source de courant de soudage, le robot industriel ou le chariot, les voies de circulation de l’opérateur et le mode de chargement de la pièce dans la cellule.
En 2024, la Fédération internationale de robotique (IFR) a confirmé l’installation de 542 000 robots industriels dans les usines du monde entier. Il y avait dans les usines, il y a seulement dix ans, plus de deux fois ce nombre, et il s’agit de la quatrième année consécutive durant laquelle les nouvelles installations dépassent le demi-million d’unités. Ces chiffres ne signifient évidemment pas que chaque atelier a besoin de robots industriels ; ils montrent toutefois que les ateliers formulent des demandes de plus en plus détaillées et axées sur les procédés avant d’acheter de nouveaux équipements destinés à leurs cellules de soudage.
Par exemple, les questions posées au sujet d’un positionneur rotatif comprennent : est-il possible d’installer l’outillage sur le plateau ? Le mandrin choisi peut-il accepter cette gamme de pièces ? La torche de soudage peut-elle rester stable pendant la rotation de la pièce dans une position constante ? Le dégagement de fonctionnement est-il suffisant pour les câbles, l’air aspiré et la personne qui utilise la machine ? Le poste de soudage nécessitera-t-il des butées de position répétables ou un système réglable manuellement suffira-t-il ?
Dans le secteur du soudage, le concept d’automatisation revient fréquemment aux indicateurs essentiels de l’atelier : réduction des repositionnements contraignants, obtention d’une vitesse de soudage régulière, amélioration de la productivité du poste et diminution des temps improductifs entre les pièces. Même dans ce cas, le résultat final dépend toujours du plan du procédé et de la conception de l’outillage, et pas uniquement du positionneur de soudage.
FAQ
Comment fonctionne un positionneur de soudage ?
Pendant les opérations, le positionneur de soudage soutient physiquement la pièce au moyen de son plateau, de son mandrin ou de son outillage, dans une configuration donnée (vers l’avant, vers l’arrière ou latéralement), afin d’accéder à l’assemblage sous l’angle de vue le plus adapté au soudage. Toutefois, l’opérateur reste responsable en dernier ressort de l’assurance qualité, de l’accostage, de l’apport de chaleur et des contrôles de sécurité.
Un même positionneur de soudage rotatif peut-il prendre en charge le soudage TIG et le soudage MIG ?
Un même positionneur rotatif peut effectivement prendre en charge les travaux TIG et MIG à la fois, mais cela exige des options de configuration compatibles avec les deux méthodes de soudage ; il faut généralement privilégier une rotation plus régulière à basse vitesse et un accès plus simple à la torche pour les applications TIG, ainsi que le maintien par l’outillage, le dégagement des projections et la gestion des câbles pour les travaux MIG.
Quelle doit être la capacité d’un positionneur de soudage ?
Sélectionnez la capacité après avoir ajouté au mandrin de soudage la pièce, l’outillage, le mandrin, la tôle d’adaptation et la charge déportée. Une pièce de 300kg parfaitement équilibrée sollicitera nettement moins le mécanisme d’inclinaison et l’entraînement qu’un assemblage décentré de 300kg.
Ai-je besoin d’un mandrin à 3 mors ou d’un plateau de soudage plat ?
Les pièces rondes sont plus facilement centrées avec un mandrin à 3 mors monté sur un plateau ou un outillage. Les pièces plates à souder comportant des découpes peuvent recevoir un support ou un outillage. Dans l’industrie, il est très courant de monter une tôle d’adaptation entre la pièce et le plateau du positionneur.
Quelle est la différence entre un positionneur de soudage et un vireur de soudage ?
Lorsqu’un positionneur de soudage à poupée fixe et poupée mobile maintient des pièces courtes au moyen d’un mandrin ou d’un mandrin monté sur plateau, leur inclinaison et leur rotation sont maîtrisées. Comme les vireurs de soudage soutiennent sur des galets les pièces cylindriques plus longues, telles que les tubes, les viroles et les cuves, ils sont couramment utilisés pour ces applications.
Quand faut-il choisir un positionneur de soudage pour fortes charges plutôt qu’un petit modèle d’établi ?
Pour les pièces et les outillages de grandes dimensions, notamment lorsque des opérations répétitives en atelier sur des charges décentrées exigent une capacité accrue du plateau pour supporter une charge lourde, choisissez un positionneur de soudage industriel plutôt que de petits appareils de table conçus pour des masses plus faibles et des tâches plus simples.
Références et sources
- OSHA 1910.252 – Exigences générales relatives au soudage, au coupage et au brasage
- Base de données CDC/NIOSH sur les mesures techniques de prévention – Opérations de soudage : systèmes de ventilation locale par aspiration
- HSE – Fumées de soudage : protégez vos travailleurs
- AWS Z49.1:2021 – Sécurité du soudage, du coupage et des procédés connexes
- International Federation of Robotics – Communiqué de presse World Robotics 2025 sur les robots industriels



