Aubrik Şirketi ile İletişime Geçin

RÜZGÂR TÜRBİNİ KULESİ ÜRETİM HATTI
Rüzgâr Türbini Kulesi Üretim Hattı — Anahtar Teslim 6 Aşamalı Kule İmalat Sistemi
Bir atölyenin yılda 60 mı yoksa 600 kule bölümü mü üreteceğini ve kaynak dikişlerinin yeniden işleme için geri mi döneceğini yoksa üçüncü taraf NDT’den mi geçeceğini belirleyen unsur, rüzgâr türbini kulesi üretim hattıdır; Aubrik bu amaçla CNC kesme, bükme, fit-up, tozaltı kaynağı, NDT ve kaplama aşamalarını, birbiriyle düzgün iletişim kurup kurmayacağı belirsiz yüz ayrı makine yerine tek makine olarak teslim edilen entegre 6 aşamalı bir hatta birleştirir.
1999 yılından bu yana kara ve deniz üstü rüzgâr projeleri için 2 MW ile 8 MW arasındaki kapasitelere ve 8,5 m’ye kadar çapa sahip rüzgâr türbini kulesi bölümleri üreten bu sistemleri imal ediyoruz. Yenilenebilir enerji ölçeklendikçe her rüzgâr çiftliği işletmecisi ve kule imalatçısı, üretim hacmi artarken kaliteyi koruyan bir rüzgâr türbini kulesi üretim hattına ihtiyaç duyar. Aşağıdaki mühendislik bilgileri toleransları, standartları ve kapasiteleri yansıtır. Sıfatlardan kaçınır.
OTOMATİK ÇALIŞTIR


TEKNİK ÖZELLİK // MATRİS
VERİ ÇIKTISI
±1 mm
SAW kaynak birleştirmesi hassasiyeti
+40%
geleneksel hatlara kıyasla verimlilik
60–600
kule seti / yıl (modüler)
500.000 t
işlenen çelik / yıl
2–8 MW
kara ve deniz üstü, ⌀2,5–16 m
EN 1090-2 · DNV
EXC3 + DNV-ST-0126 uyumuna hazır
[SYS-DIAGNOSTIC]
Parçalı ve Manuel Rüzgâr Türbini Kulesi Hattının Gizli Maliyeti
Çoğu rüzgâr türbini kulesi üretim hattında kapasite sorunlarının büyük bölümü kaynaktan değil, fit-up ile taşıma ve konumlandırmadan kaynaklanır. 35 in/min hızla çalışan robot kaynak torcu, kule bölümlerinin elle taşınabileceği, yüklenebileceği, bağlanabileceği ve çıkarılabileceği hızdan çok daha hızlı hareket eder; bu nedenle üretim kapasitesini ark değil, manuel yükleme süreleri belirler.
Bir rüzgâr türbini kulesi aslında boyuna ve çevresel kaynak dikişleriyle birleştirilen, ardından flanş takılan, muayene edilen ve kaplanan silindirik, haddelenmiş çelik gövde bölümlerinden oluşan bir yığındır.
Bu işlemlerin her aşamasında elle beslenen ayrı makineler kullanıldığında, sessizce büyüyen üç maliyet merkezi ortaya çıkar.
[HATA-KAYDI // DARBOĞAZLAR]
01
Atıl ark süresi.
Manuel kaynak işlerinin çoğu toplam makine süresinin yalnızca 8-30%’unu kapsar; dolayısıyla kaynakçılar ve makineler çalışıyor görünmesine rağmen yararlı bir iş yapmadıkları sürenin büyük bölümü yeniden konumlandırma, temizleme ve beklemeye gider.
02
Geç fark edilen yeniden işleme.
Bir rüzgâr endüstrisi muayene kuruluşu, yaklaşık on üreticiye ait yaklaşık 40.000 rüzgâr varlığının neredeyse üçte ikisinin yüksek risk taşıdığı sonucuna varmış ve talebi karşılamak için acele edilirken bazılarında “doğru imalat yerine hızlı üretime öncelik verilerek çatlakların üzerinden kaynak yapıldığını” tespit etmiştir.
03
Aracı tuzağı.
İmalatçılar ağır kaynak makinelerini kendi bünyelerinde bulundurmanın maliyetini karşılayamadıkları için kaynak işlerini alt yüklenicilere verdiğinde, bu alt yüklenicilerden yalnızca birinin aksaması bile müşterilerin uzun gecikmelerle karşılaşmasına neden olabilir.
MÜHENDİSLİK ÇÖZÜMÜ
Tek bir makine kumanda mantığı katmanı hem kaynağı yürütüp hem de aşamalar arasındaki hareketi yönettiği için entegre kaynak, üç sorunu da kaynağında ortadan kaldırır; bu, Aubrik rüzgâr türbini kulesi üretim hattında önceden planlanabilecek malzeme darboğazlarına yönelik mühendislik çözümüdür. ABD Enerji Bakanlığı, ülke genelindeki rüzgâr imalatı ve tedarik zinciri programında 500’den fazla yerli rüzgâr enerjisi imalat tesisi bulunduğunu belirtmektedir ve rüzgâr enerjisi sektöründeki kule üreticileri arasındaki rekabet tam olarak bu verimliliğe dayanır.
// SİSTEM_GENEL_BAKIŞI
Aubrik 6 Aşamalı Rüzgâr Türbini Kulesi Üretim Hattının İç Yapısı
Kalın sac levha ve deniz üstü kule bölümlerinin zorluk oluşturduğu uygulamalarda asıl sorun, yoğun kaynaklardan yayılan ısının flanşları ekiplerin onarabileceğinden daha hızlı deforme ettiği imalat verimliliği ve deformasyon kontrolüdür. Rüzgâr türbini kulesi imalat yöntemini, her biri sıkı ve kontrollü toleranslarla sıradaki makineyi besleyen 6 makine bölümüne ayırarak gerekli hassasiyeti ve kontrolü tasarıma dâhil ediyoruz. Kaynak otomasyonu hatalara değil, üretim programına göre çalışır.
Aşamalara göre ekipman
01
Ham madde ön işlemi
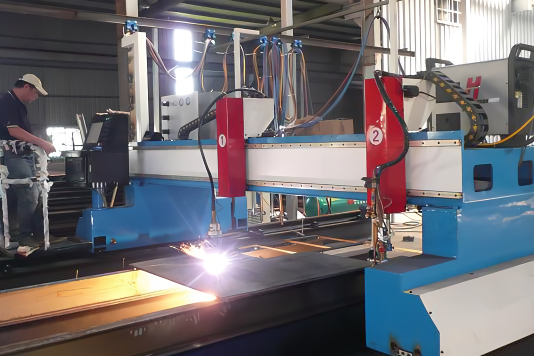
Lazer konumlandırma ve gerçek zamanlı kalınlık telafisine sahip CNC plazma kesme, 210 mm’ye kadar sac levhada 1,5 mm kesim hassasiyetini korur; kumlama, kaplama yapışması için ISO 8501-1 Sa 2.5 seviyesine ulaşır.
02

Sac levha bükme ve şekillendirme
CNC üç valsli bükme makinesi, 2,5 m ile 16 m arasında çapa sahip gövde bölümleri oluşturur; lazerli bölüm hizalama platformu, boyuna dikişteki deformasyonu 0,5 mm’ye kadar düzeltir.
03
Kaynak
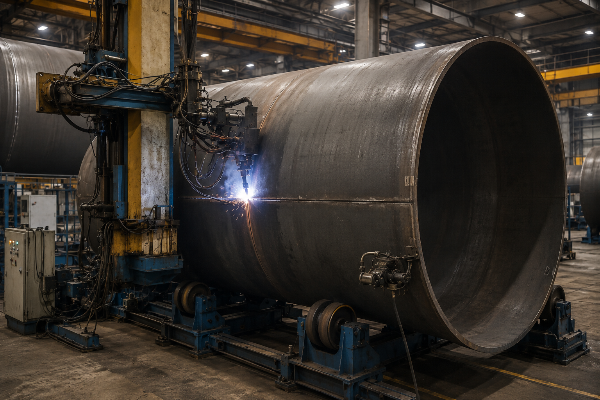
Robotik çevresel izlemeye sahip konsol tipi tozaltı kaynağı (SAW), birden fazla kaynak yönteminde (SAW ve FCAW) 1 mm kaynak birleştirmesi hassasiyetini korur. Kaynak pozisyonerleri ve kaynak rotatörleri, dikişin oluk pozisyonunda kalması için her gövde bölümünü indeksleyerek manuel çalışmaya kıyasla verimliliği 50%’nin üzerinde artırır ve yüksek kaliteli, düşük gözenekli kaynak dikişleri üretir.
04
Flanş montajı
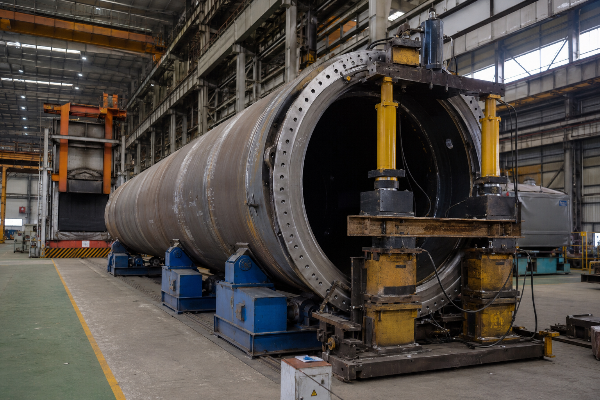
300 tonluk hidrolik doğrultma makinesi ve kaynak sonrası ısıl işlem, flanş salgısını 2 mm/m’nin altında tutar; CNC flanş delme sistemi delikleri 0,5 mm hassasiyetle konumlandırır.
05
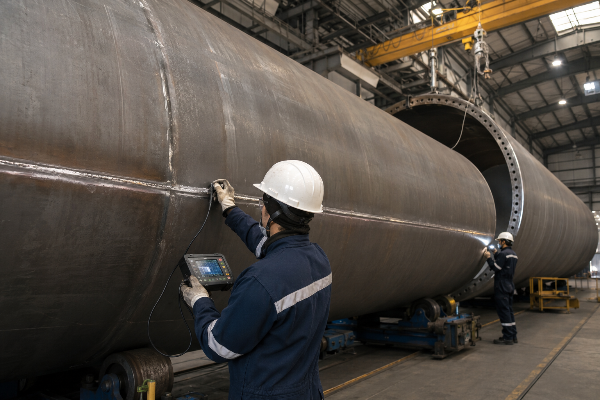
NDT ve muayene
NB/T 47013.3 ve ISO 17640 uyarınca dijital ultrasonik test (UT), ISO 17637 uyarınca görsel muayeneyle birlikte her kaynak dikişini bir sonraki aşamaya geçmeden önce doğrular.
06

Kaplama ve son işlem
Otomatik boyama döner tablası, ISO 12944 uyarınca 50-200 m film uygular ve 25 yıllık hizmet ömrü hedefi için kontrollü kurutma sağlar.
// TEKNİK_ÖZELLİK_MATRİSİ
Hat Toleranslarının Birikimi
Yayımlanan toleranslar, ancak bitmiş kulede nasıl biriktiği görülebiliyorsa anlam taşır. Hattın aşama aşama koruduğu hassasiyet bütçesi aşağıdadır; rakiplerin boş bıraktığı sayı budur.
| Aşama | İşlem | Korunan tolerans | Sonraki aşamalar için önemi |
|---|---|---|---|
| Kesme | CNC plazma kesim, ≤210 mm | ±1,5 mm | Gövde çevresini belirler; buradaki hata bükme sırasında katlanır |
| Şekillendirme | 3 valsli bükme, ⌀2,5–16 m | eşit eğrilik | Dairesel gövdeler = dikiş boyunca eşit kök aralığı |
| Fit-up | Lazerli bölüm hizalama | ±0,5 mm/m | Temiz kaynak birleştirmeleri SAW işleminin kesintisiz yürütülmesini sağlar |
| Kaynak | Konsol tipi SAW, robotik izleme | ±1 mm kaynak birleştirmesi | Tam nüfuziyet, düşük gözeneklilik, daha az yeniden işleme |
| Flanş | Hidrolik doğrultma + PWHT | salgı < 2 mm/m | Cıvata yorulması kontrolü — belgelenmiş bir çökme nedeni |
| Delme | CNC çok eksenli flanş işleme | ±0,5 mm delik | Sahada yeniden işleme olmadan kulelerin cıvatalı birleştirilmesi |
Bu flanş değeri bir pazarlama sayısı değil, güvenlik zinciridir. Isı kaynaklı flanş deformasyonu cıvata yorulmasına yol açar ve araştırmalar bunu kullanım sırasındaki kule arızalarıyla ilişkilendirir; bu nedenle salgının DNV malzeme kalite sınıfı sınırlarına uygun olarak 2 mm/m’nin altında tutulması bir son işlem değil, yapı mühendisliğidir.
// PARAMETRELER
Mühendislik notu — SAW parametreleri
Otomatik konsol tipi SAW, ISO 15614-1 kapsamında yazılı bir kaynak prosedürüne göre yeterliliği onaylanmış 60°±5° ağızlar ve 2-4 mm kök aralığının ardından yol izleme robotlarıyla 500-1200 A, 28-36 V ve 30-60 cm/min değerlerinde çalışır. Yüksek dayanımlı kalın çelikte soğuk çatlamayı önlemek için ön ısıtma 80-150 C, pasolar arası sıcaklık 100-180 C düzeyinde tutulur ve ardından 600-650 C gerilim giderme tavlaması uygulanır. İç kaynak kusurları daha sonra ISO 17640 uyarınca ultrasonik testle sınıflandırılır.
“Dolgu metalinin yığılma hızı için tek bir ilan edilen nominal değeri duyurmuyoruz, çünkü bu değer serbest tel uzunluğuna ve sac levha kalınlığına göre değişir. Koruduğumuz unsur, toleransın bir sonraki aşamaya aktarımıdır; kesme 1,5 mm’yi veya fit-up yarım milimetreyi aşarsa SAW kafası bu hatayı devralır. Hattı, her aşama bir sonrakini koruyacak şekilde ayarlıyoruz.”
Açıkçası otomatik bir hatta bile bir miktar manuel uygulama kapsamı kalır, çünkü iç fikstürler ve karmaşık alanlar hâlâ manuel kaynak gerektirir. Alıcıların “deniz üstü rüzgâr türbini kuleleri için kalın sac levha imalatında düşük kaynak verimliliği ve zor deformasyon kontrolü” olarak deneyimlediği sorun aslında ark değil, önceki aşamadaki fit-up işlemidir ve yapısal çözüm, Aubrik’in her istasyonu yukarıdaki aşamalar arası aktarıma ve ölçülmüş bir tolerans bütçesine göre tasarlamasıdır. AB’deki bir alıcı veya bölgesel imalatçı, eğri bir kaynak birleştirmesini izleyen hızlı bir kaynak torcu yerine, dikişi besleyen temiz kaynak birleştirmeleri elde eder.
Hattın Boyutlandırılması: Kapasite ve Kule Başına Maliyet Ekonomisi
İlk boyutlandırma hatalarından biri, kule bölümü hattını monopil temel fabrikasıyla karıştırmaktır; bu uyumsuzluk hattın gereğinden büyük seçilmesine, kapasitenin beslenememesine veya atıl istasyonların gizli maliyetinin gözden kaçmasına yol açabilir. Aubrik, rüzgâr türbini kulesi üretim hattını yıllık kule seti ve çelik tonajı üzerinden boyutlandırır; böylece hat, broşürdeki üretim kapasitesi değerine değil gerçek sipariş portföyüne göre seçilir.
Yıllık Set Kapasitesi Basamakları
| Üretim kademesi | Konfigürasyon | Çelik işleme kapasitesi | En uygun kullanım |
|---|---|---|---|
| 60–120 set/yıl | Tek entegre hat, 24 h çalışma, 3 günde 2 set | ~150.000 t/yıl’a kadar | Yeni girişimci veya bölgesel tedarikçi |
| 180–300 set/yıl | Hat + ikiz kaynak ve flanş istasyonları | ~250.000–350.000 t/yıl | Kara üstü üretimini ölçeklendiren yerleşik imalatçı |
| 600 set/yıl’a kadar | Üretim durmadan modüler iş istasyonu genişletmesi | 500.000 t/yıl’a kadar | OEM tedarikçisi / bölgesel rüzgâr enerjisi üssü |
Bu basamaklar önemlidir, çünkü en alt kademeden başlayıp hattı durdurmadan daha sonra modüler iş istasyonları eklenebilir; bir endüstriyel alıcının kapasiteyi komple yeniden inşa etmeye kıyasla yaklaşık 30% daha düşük maliyetle artırabilmesinin yapısal nedeni budur. Aubrik, her kademeyi aynı boru biçimli çelik kule geometrisi ve hedef üretim miktarı temelinde tasarlar; böylece yılda 100 kule üreten bölgesel bir üretici ile 600 set üreten bir OEM, farklı sayılarda aynı kanıtlanmış istasyonları kullanır.
Ürün teknik özellik aralığı
| Teknik özellik | Geçerlilik aralığı |
|---|---|
| Türbin kapasitesi | 2 MW – 8 MW |
| Kule yüksekliği | 60 m – 160 m arası |
| Kule çapı | 2,5 m – 16 m (15 MW sınıfı bölümler için azami 8,5 m) |
| Çelik sac levha kalınlığı | 10 mm – 210 mm arası |
| Kule ağırlığı | Set başına 50 t – 5.000 t |
| Malzeme | Q345, S355 düşük alaşımlı yüksek dayanımlı çelik |
Bu 8,5 m kapasite, gereğinden büyük değil, güncel eğilimlere uygundur. NREL/IEA Wind Task 37 15 MW referans türbini, 10 m kule tabanı öngörür; dolayısıyla 8,5 m, günümüzün en büyük kara ve deniz üstü kulelerinin çalışma aralığındadır ve sınırı et kalınlığı değil çap belirlediği için 210 mm sac levha üst sınırı gerçek bir kapasite payı bırakır. Çap eğilimi, NREL’in 15 MW deniz üstü referans türbini tanımında belgelenmiştir.
Kule Başına Maliyet Geri Ödeme Modeli
Hat ekonomisi, rakiplerin hiçbir zaman yayımlamadığı tek bir sayıya bağlıdır: arkın devrede kalma oranı. Aşağıdaki modelimizde uydurma tek bir değer yerine sektör kıyaslama aralıkları kullanılır, çünkü gerçekçi geri ödeme süresi sac levha bileşimine ve yerel işçilik ücretine bağlıdır.
+40%
Aubrik kurulumlarında geleneksel parçalı hatlara kıyasla verimlilik artışı
Bağımsız olarak doğrulanmıştır: benzer bir otomatik hat vakasında +40% hız, −30% işçilik ve <2 yıllık geri ödeme bildirilmiştir (rchelec.com). Sektör geri ödeme kıyaslaması: 18–36 ay.
Arkın devrede kalma oranı
Manuel 8 – 30% VS otomatik SAW 80 – 95%. Üretim kapasitesini belirleyen ana etken budur.
Dolgu Verimi
SAW ~99%; SMAW 60-65%. 20MM kaynak derinliği için SAW ile 2-3 pasoya karşılık smaw ile 5-7 paso gerekir.
İşçilik Yapısı
Xinjiang’daki bir hat, 6MW ünitelerden oluşan kule programındaki personel sayısını 80’den 25’e düşürerek birim başına maliyeti 28% azalttı ve yıllık üretim hacmini 320’den 550 üniteye çıkardı.
[PROCESS_CORE]
Bu Hattaki Kaynak Ekipmanları
Kaynak, hattın merkezidir ve işin büyük bölümünü iki ana ekipman ailesi üstlenir; parçalı bir atölye ancak makineler Aubrik tarafından tasarlanmış entegre bir hücre yerine bağımsız üniteler olarak çalıştığında bir “hizalama sorunuyla” karşılaşır. Bileşen bazında satın alma yapılacaksa ayrıntılı teknik özellikleri içeren ayrı ürün sayfaları bulunur; endüstriyel kullanıcılar Aubrik istasyonlarını mevcut bir tedarik hattına da ekleyebilir. Operatör ve sistem düzeyindeki gereksinimler ISO 14732 ile uyumludur ve her kaynak dikişi sevkiyattan önce Aubrik’in FAT sürecinde doğrulanır.
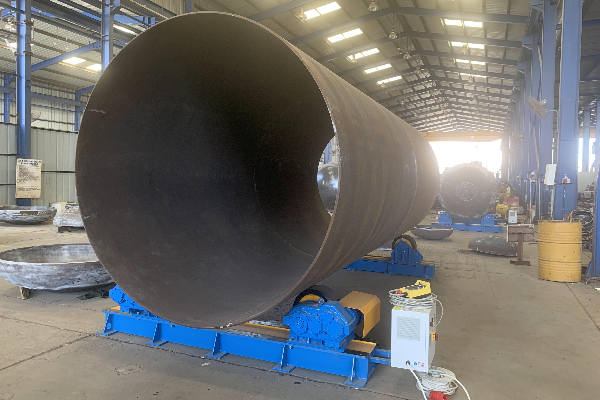
Rüzgâr türbini kulesi kaynak ekipmanı
Her türbin kulesi bölümünün boyuna ve çevresel dikişleri için kolon-bom kaynak sistemleri, kaynak pozisyonerleri, kendinden ayarlı kaynak rotatörleri ve entegre kaynak hatları. Rüzgâr türbini kulesi kaynak ekipmanlarının tümünü ve model teknik özelliklerini inceleyin.
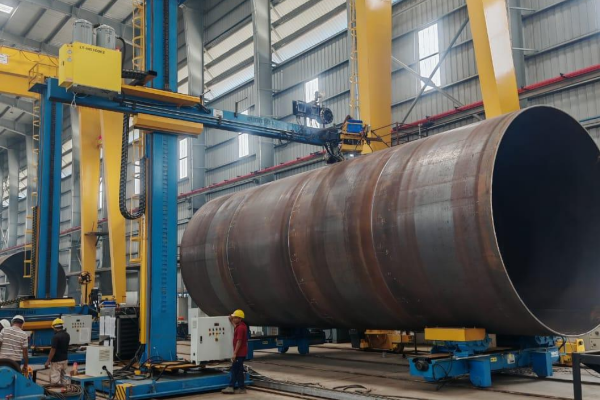
Rüzgâr türbini kulesi çevresel dikiş kaynak makinesi
⌀3–8 m bölümler için lazer dikiş izleme ve toz geri kazanım sistemine sahip özel çevresel dikiş kaynak makineleri. Otomatik çevresel dikiş kaynağının 99%+ NDT geçiş oranına nasıl ulaştığını inceleyin.
Aubrik Hattı, Manuel İmalat ve Tipik İthal Hatların Karşılaştırması
Bu aslında Çin-Avrupa karşılaştırması değildir; en ağır rüzgâr türbini kulesi bükme işleri İtalyan üreticilere göre kıyaslanır ve Aubrik en düşük ithalat fiyatı yerine yayımlanmış mühendislik verileriyle rekabet eder. Aşağıda, kategorinin kaçındığı tablo yer alır: Evet/Hayır işaretleri değil, ISO 5817 kaynak kabul seviyelerine göre sınıflandırılmış belirli sayılar.
| Boyut | Manuel imalat | Tipik ithal hat | Aubrik entegre hattı |
|---|---|---|---|
| Kaynak hassasiyeti | operatöre bağlı | nadiren yayımlanır | ±1 mm kaynak birleştirmesi, ±0,5 mm fit-up |
| Arkın devrede kalma oranı | 8–30% | değişir | 80–95% (otomatik SAW) |
| Belirtilen kaynak/NDT standartları | atölye düzeyi | yalnızca logolar | EN 1090-2 EXC3 · ISO 17640 · DNV-ST-0126 |
| Yıllık kapasite | düşük, işçilikle sınırlı | sabit değer | 60–600 set/yıl, modüler |
| Adı açıklanan OEM müşterileri | — | adı açıklanmayan “ortaklar” | Vestas, Siemens-Gamesa, GE, Goldwind |
| Destek modeli | yalnızca kurum içi | acente / destek kaydı aktarımı | 48 h içinde sahada, anahtar teslim devreye alma |
[VERİ-KANITI] GÜVENİLİRLİK ÖLÇÜTLERİ
Dünyanın Rüzgâr Enerjisi Hatlarında Kanıtlanmış Performans
Çoğu rakibin en iyi sosyal kanıtı, hiçbir sayı içermeyen 3 müşteri adıdır; yeni bir tedarikçinin kapatması gereken güvenilirlik açığı budur. Aubrik buna, adı açıklanan 1. kademe OEM’ler ve her ilişkinin ardındaki üretim verileriyle yanıt verir; bu da riskten kaçınan AB’deki bir alıcının veya bölgesel geliştiricinin henüz denetlemediği bir Aubrik fabrikasını kısa listeye alabilmesinin yapısal nedenidir.
Vaka Çalışması: İç Moğolistan 400 MW Programı (130 Set)
88%
Önceki Kaynak Yeterliliği
99.2%
Aubrik Kaynak Yeterliliği
*Değişiklikten sonra yeniden işleme 90% azaldı. Aynı eğilim bölüm düzeyinde de tekrarlanır.
SYS-01
Vestas
3 özelleştirilmiş deniz üstü üretim hattının tedarik edildiği 8 yıllık ortaklık.
SYS-02
CS Wind America
Yılda yaklaşık 600 kule üretimini destekleyen bir hat.
SYS-03
Dajin Offshore Heavy Industry
40% verimlilik artışı ve 25% maliyet azalmasıyla yüksek hacimli deniz üstü kule ve temel üretimi; Dajin’in 2024 yılındaki kendi sevkiyatları 110.000 tonu aştı.
SYS-04
Siemens-Gamesa, GE, Goldwind
Her üreticinin tasarım standartlarına uygun OEM sınıfı kuleler.
[TECH-SPEC]
Siemens Gamesa gibi 1. kademe bir OEM’in 2024 yılında hâlâ bölüm hizalama patentleri (EP4303430A1) başvurusunda bulunması, fit-up hassasiyetinin sektör genelinde kule kalitesini ne ölçüde belirlemeye devam ettiğini gösterir.
[DOC-REF: AUBRIK-PROCUREMENT]
Satın Alma Kılavuzu: Teslim Süresi, Kapasite Kademeleri ve Satış Sonrası Destek
Alıcılar bir tedarikçiden nadiren fiyat nedeniyle vazgeçer; 1 belirsiz güncelleme için 3 e-posta gönderdikten sonra destek yetersizliği nedeniyle vazgeçer. Bunun yapısal nedeni, proje riskini endüstriyel alıcının taşımasıdır; bu nedenle Aubrik satın alma sürecini, rüzgâr projelerini aksatan arıza biçimlerine göre yapılandırır: şeffaf olmayan teslim süresi, desteksiz kalan parçalar ve fabrikadan uzaktaki bölgesel imalatçı için aracı tarzı kapasite üstü sipariş alma.
Aubrik hat teklifi nasıl hazırlanır
01
[SYS-01: KAPASİTE]
Kapasite kademesi konfigürasyonuna göre tahmini teslim süresi aralığı teklifi sabit bir katalog değeri değil, boyutlandırma belirler. Hedef set/yıl değerinize göre teslim süresi tahmini isteyin.
02
[SYS-02: TEST]
Sevkiyattan önce FAT hat, taşımadan önce kanıtlanabilsin diye yük, hassasiyet ve kaynak performansı için şahitli raporla birlikte fabrika kabul testi uygulanır.
03
[SYS-03: KURULUM]
Anahtar teslim devreye alma: küresel ağ üzerinden 48 saat içinde sahada müdahaleyle proje yönetimi, kurulum, devreye alma ve operatör eğitimi.
04
[SYS-04: DESTEK]
Garanti ve yedek parçalar: 1 yıllık garanti, çeşitli konumlardaki depolarda stoklanan yedek parçalar ve yazılım güncellemeleri. Teknik özelliklere göre OEM özelleştirmesi.
RİSK DEĞERLENDİRMESİ: ACENTE VE DOĞRUDAN TEDARİK
Bir acenteden satın alınan ithal hatla karşılaştırın: Teknik özelliklerin belirlenmesinden sahada kuruluma kadar 60-110 gün; alt sınıf tedarikçilerin WhatsApp’a ve saat dilimi farkı nedeniyle geciken desteğe güvenmesi yüzünden saha mühendislerinin yerini aktarılan destek kayıtlarının alması; örneğin 480V / 60Hz gerilim değerinin hiç teyit edilmemiş olması nedeniyle varışta yeniden kablolama gerektiren bir kontrol ünitesi.
Doğrudan tedariki oluşturan, 6 aşamalı entegre hattır; çünkü takviminizin “takılıp kalacağı” bir alt yüklenici sahası yoktur. Aubrik’in kalite yönetimi de imalat süreciniz boyunca dokümantasyon ve izlenebilirliği düzenleyen QMS çerçevesi ISO 9001’i izler.
Rüzgâr Türbini Kulesi Üretim Hattı Optimizasyon Araçları
kule başına maliyet ve yatırım getirisi hesaplayıcısı
Ekipman yatırımınızı ve işletme maliyetlerinizi değerlendirin. Üretilen her rüzgâr türbini kulesinin yatırım getirisini doğru şekilde hesaplayın.
Hesaplama Aracını Açın
hat kapasitesi boyutlandırma aracı
Tesisiniz için optimum ekipman konfigürasyonunu belirleyin. Üretim hattınızı hedeflenen yıllık üretim gereksinimlerini karşılayacak kapasitede stratejik olarak boyutlandırın.
Kapasite Boyutlandırma Aracını Açın
standartlara aşama bazlı uygunluk kontrol listesi
İmalat prosesinizin sektör standartlarına uygun olmasını sağlayın. Üretimin her kritik aşamasında uygunluğu sistematik olarak doğrulayın.
Kontrol Listesi Aracını Açın
Rüzgâr türbini kulesi üretim hattı nedir?
CNC kesme, kumlama, sac bükme, fit-up, tozaltı kaynağı, flanş işleme, NDT ve kaplama işlemlerini gerçekleştiren bu altı Aubrik istasyonu birlikte, sac levhayı tamamlanmış bir kule bölümüne dönüştüren kalibre edilmiş tek bir hat oluşturur.
Rüzgâr türbini kulesi üretim hattı türleri nelerdir?
Bu hatlar en yaygın olarak temel işlevlerine göre gruplandırılır: kesme ve hazırlama; sac bükme ve şekillendirme; kaynak (hem boyuna hem çevresel); flanş ve halka işleme; kaplama ve son işlemler. Bunlar, EN 1090-2 ve DNV-ST-0126’da belirtilen rüzgâr türbini kulesi imalat gereksinimleriyle eşleşir; Aubrik, farklı alt yüklenicilerden temin edilen bileşenlerin montajından kaynaklanan gecikmeler ve taşıma ve konumlandırma verimsizlikleri yerine komple sistemi sağlar.
Rüzgâr türbini kulesi üretim hattı hangi standartları karşılamalıdır?
Avrupa’daki ve çoğu uluslararası ihalede kule gövdesi, rüzgâr türbini kuleleri statik yapılar değil yorulma yüklerine maruz kalan yapılar olduğundan, CE işaretli EN 1090-2 uygulama sınıfı EXC3’e göre imal edilir. Kaynak dikişleri ISO 15614-1 kapsamında yeterlilik açısından onaylanır, ardından ISO 17640’a göre ultrasonik muayene ve ISO 17637’ye göre görsel muayene uygulanır. Yüzey hazırlığı ISO 8501-1 Sa 2.5’e, kaplama sistemi ISO 12944’e uygun olarak gerçekleştirilirken komple destek yapısı DNV-ST-0126’ya göre tasarlanır ve belgelendirilir. Her standart belirli bir üretim aşamasıyla eşleşir; böylece denetçi herhangi bir kaynak dikişini, onu düzenleyen kaynak prosedürüne kadar izleyebilir.
Hat mevcut ekipmana entegre edilebilir mi?
Evet. Hat, mevcut tesislere Aubrik kaynak, flanş veya NDT istasyonlarının eklenmesine ya da ilave modüllerin entegrasyonuna olanak verecek şekilde kurulmuştur ve üretim durdurulmadan tek bir hattın kapasitesi yılda 600 sete kadar çıkarılabilir. Sahada beklenmedik bir yeniden kablolama gereksinimi oluşmaması için RFQ sürecinde gerilim değerlerini, yerleşim alanlarını ve arayüzleri belirleyeceğiz.
Hangi kule özelliklerini işleyebilir?
2-8 MW türbinler için 60-160 m yüksekliğinde, 2,5-16 m çapında (15 MW sınıfı bölümler için 8,5 m’ye kadar), 10-210 mm kalınlığında Q345 veya S355 sac levhadan üretilen ve set başına 50 t ile 5.000 t arasında değişen kuleleri işleyebilir. Hem karasal hem de deniz üstü konfigürasyonlar desteklenir.
Kurulum ve devreye alma ne kadar sürer?
Teslim süresi kapasite kademenize göre teklif edilir ve hat sevkiyattan önce fabrika kabul testine tabi tutulur. Kurulum, devreye alma ve eğitim anahtar teslim olarak sağlanır ve 48 saat içinde sahada müdahale edilir.
Kaynak kalitesi nasıl kontrol edilir?
Kaynak parametreleri (akım, gerilim, ilerleme hızı) izlenebilirlik için takip edilip kaydedilir; ardından her kaynak dikişi iç kusurlar açısından ultrasonik muayeneyle, yüzey kusurları açısından görsel muayeneyle kontrol edilir ve kritik kaynak dikişlerine sıvı penetrant ve radyografik muayene uygulanır. φ2 mm veya üzerindeki kusurlar kaydedilir, onarılır ve yeniden muayene edilir.
Rüzgâr türbini kulesi üretim hattı kurmanın maliyeti nedir?
Fiyat kapasite kademesine, otomasyon seviyesine ve belgelendirme kapsamına göre değiştiğinden tek bir entegre hat ile yılda 600 setlik bir kapasite artırımı arasında büyük fark vardır. Maliyet faktörlerini açıkça yayımlıyor ve teknik özelliklerinize göre fiyat teklifi hazırlıyoruz – ayrıntılı fiyat teklifi için Aubrik ile iletişime geçin.
Şimdi trend



