Aubrik Şirketi ile İletişime Geçin

Rüzgâr Kulesi Çevresel Kaynak Makinesi
Rüzgâr Kulesi Çevresel Kaynak Makinesi — ⌀3–8 m Kule Bölümleri İçin Otomatik SAW Sistemi
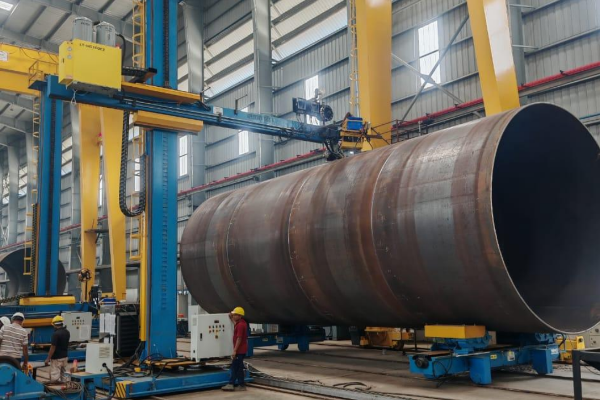
70-90m yüksekliğindeki kuleleri bir arada tutan çevresel kaynak dikişlerinin oluşturulmasında kullanılan otomatik rüzgâr kulesi çevresel kaynak makinesi. Aubrik, lazerle dikiş takibi ve tasarıma entegre 80% toz geri kazanımıyla S355 bölümlerde tutarlı ve NDT-kaynakçı sınıfında kaynak dikişleri oluşturur.
✔ ISO 9001 ve CE sertifikalı
✔ Kuruluş:1999 (Wuxi ABK / Aubrik)
✔ 1,000 kaynak seti / yıl kapasite
✔ Sahada 99.8% seviyesine varan NDT geçme oranı
⌀3.0–8.0 m
Kule çapı aralığı
6.5–80 mm
Et kalınlığı
SAW
Tozaltı ark kaynağı, DC1000/1200
±0.01 mm
Lazerle dikiş takibi
80%
Toz geri kazanım oranı
2 → 5 / gün
Kaynak yapılan bölümler (saha sonucu)
[SYS-DIAGNOSIS]
Manuel çevresel kaynaklar rüzgâr kulelerini neden riske atar?
Rüzgâr kulesi çevresel kaynak makinesi, haddelenmiş çelik “kovanları” çevresel bir tozaltı ark kaynağıyla birleştirerek tamamlanmış bir kule bölümü oluşturan otomatik makinedir. 70-90m yüksekliğindeki bir kulede bu çevresel birleştirmeler rüzgâr yüküne, termal çevrimlere ve – deniz üstü uygulamalarda – tuz serpintisi ile yorulmaya dayanır. Tek bir kusurlu paso, türbinin kullanım ömrü boyunca yapısal bir sorumluluğa dönüşür.
Manuel çevresel kaynağın maliyeti
BÖLÜM.01
[DEFECT_RATE]
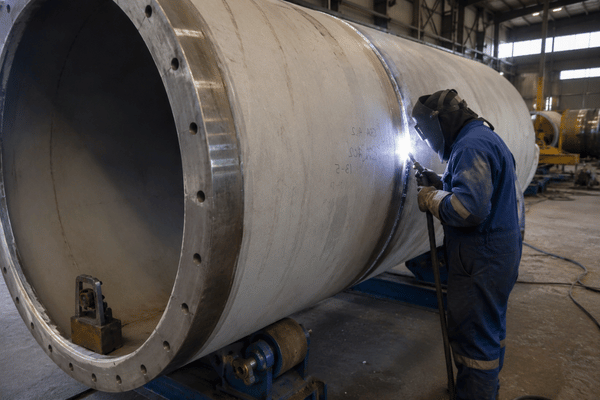
Kusur oranı 10% seviyesine yaklaşan manuel çevresel kaynaklar, dönen bir yapı üzerinde saatler boyunca operatör becerisine bağlıdır.
BÖLÜM.02
[STRUCT_STRESS]
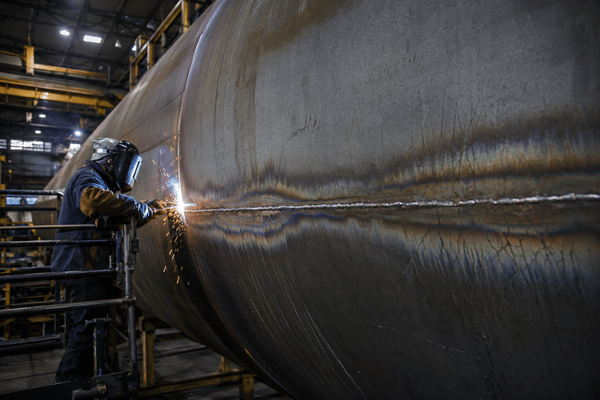
Kesintisiz bir metalürjik çentik olan çevresel kaynak ve ısıdan etkilenen bölgesi, çatlakların başlayıp zamanla büyüdüğü eğilme gerilimi altında kalır.
BÖLÜM.03
[PROD_LIMIT]
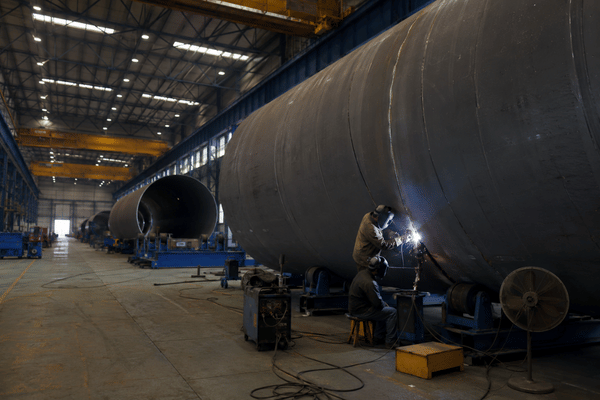
Sınırlı üretim kapasitesi – manuel uygulamada arkın açık kaldığı süre vardiyanın yalnızca 20-30% bölümünü oluşturur ve hattın sevk edebileceği bölüm sayısını sınırlar.
[Aubrik _ENGINEERING]
Aubrik mühendisleri çevresel kaynak makinesini özellikle bu arıza biçimini dikkate alarak tasarlar. Manuel çevresel kaynakların başarısız olmasının nedeni yapısaldır – tutarlı kaynak kalitesi, tutarlı dönme hareketine ve konumu kaymayan bir kaynak kafasına bağlıdır. Bu nedenle kuleyi sabit hızda döndürmek için kararlı bir AC frekans dönüşüm sistemi kullanılır; çünkü kaynak kafasını 0.01mm tolerans içinde tutan dikiş takibi, işlenen parça ancak öngörülebilir ve düzenli biçimde hareket ettiğinde çalışır. Aubrik, 120 C sıcaklığa kadar ön ısıtılan ve 20 C seviyesine kadar ortam koşullarında kaynak yapılan kalın S355 bölümlerde dahi asgari insan müdahalesiyle kusursuz bir çevresel kaynak sağlar.
[IMPACT_SCALE]
Rüzgâr enerjisi tam potansiyeline ulaşacak şekilde genişlerken kusursuz sevk edilen her kule bölümü, yenilenebilir enerji tedarik zincirindeki bir engeli daha ortadan kaldırır. Bu akışı sürdüren unsur kahramanca yeniden işleme değil, tutarlı rüzgâr kulesi çevresel kaynağıdır – özel Aubrik çevresel kaynak hazırlığı da tam olarak bunun için tasarlanmıştır.
[SYS-01] Otomatik Çevresel Kaynak Makinesi
Aubrik WT-GW-I ve WT-GW-II Rüzgâr Kulesi Çevresel Kaynak Makineleri
İki model, kara ve deniz üstü rüzgâr kulelerine yönelik çalışma kapsamının tamamını karşılar. Her ikisi de ağır imalat ortamlarında uzun kullanım ömrü için seçilmiş endüstriyel hassasiyette parçalarla üretilir: Lincoln Electric SAW kaynak güç kaynağı, Siemens frekans dönüşümlü hız kontrolü ve SEW redüktörlü motorlar.
Her biri, dikiş takibini tek taraflı olarak kontrol eden hareketli bir kaynak kafasına sahip otomatik çevresel kaynak makinesidir (AGW) ve daha önce manuel yürütülen prosese tam otomatik çevresel kule kaynağı kazandırır. Bu geçiş, kaynak kalitesini operatöre bağlı bir değişken olmaktan çıkarıp yüksek kaliteli ve tekrarlanabilir bir sonuca dönüştürür ve hattın nitelikli personel sayısını artırmadan verimliliğini yükseltmesini sağlar.
40mm kara tipi et kalınlığı ile 80mm deniz üstü et kalınlığı farklı dönme torku ve ısı girdisi gerektirdiğinden, tek değil iki makine üretilir; iki işi de tek gövdeyle yürütmek 10% daha fazla yavaş ve özensiz kaynağa yol açabilir. Bu nedenle WT-GW-I ve WT-GW-II tüm uygulama alanını kapsar. ister 50ton kara tipi kovanlar işleyen bir AB alıcısı ister 120ton deniz üstü bölümlere kaynak yapan bir ABD alıcısı olsun, en ağır bölümünün sığacağı bir gövde satın alır. Sonuçta kuleye göre yapılandırılmış otomatik çevresel kaynak makinesi, kullanıma hazır ortalama bir makineden her zaman daha iyi sonuç verir.
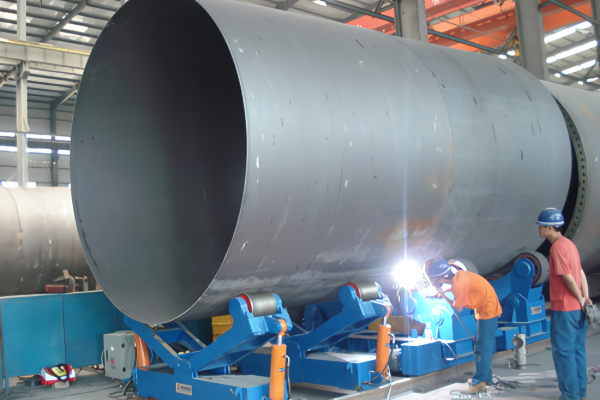
Çevresel Kaynak Makinesi Modelleri
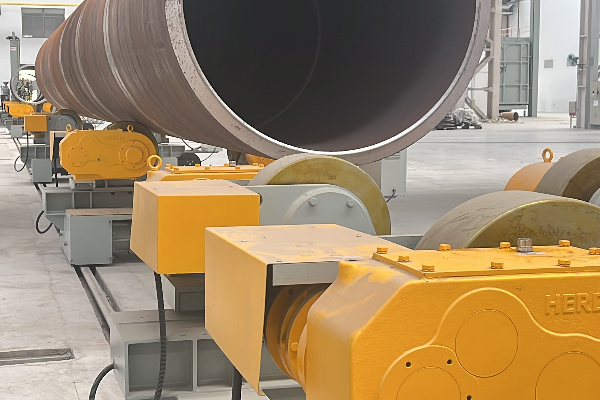
WT-GW-I
Kara tipi ve orta boy kuleler
Bu makine, 6.5-60mm kalınlık aralığındaki 3.0-4.5m bölümler için tasarlanmıştır. Hebei’deki imalatçılar, günde 6 set 3.8m / 40mm kara tipi kule üretmek için WT-GW-I kullanır.
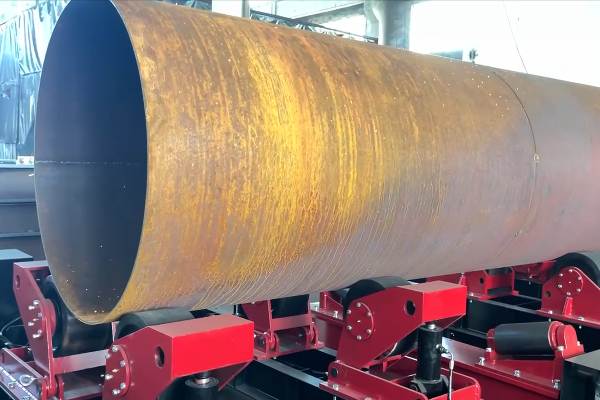
WT-GW-II
Büyük deniz üstü ve kalın etli kuleler
Bu model, 8.0-80mm bölüm kalınlığı aralığında 4.5-8.0m çapları işler. Fujian deniz üstü projesinde 7.5m / 70mm kuleler için kullanılan WT-GW-II, dört kişilik manuel kaynak ekibine denk üretim kapasitesi sağlar.
[SPEC-02]
Teknik Özellik Parametre Matrisi
| Teknik özellik | WT-GW-I | WT-GW-II |
|---|---|---|
| Uygulanabilir kule çapı | ⌀3.0–4.5 m | ⌀4.5–8.0 m |
| Uygulanabilir et kalınlığı | 6.5–60 mm | 8.0–80 mm |
| Kaynak yöntemi | Tozaltı Ark Kaynağı (SAW) | Tozaltı Ark Kaynağı (SAW) |
| Kaynak güç kaynağı | DC1000 + NA-3 | DC1200 + NA-3 |
| Tel çapı | ⌀2.5–6.0 mm | ⌀3.2–6.0 mm |
| Kaynak hızı | 0.3–2.5 m/dak | 0.2–2.0 m/dak |
| Dönme hızı | 0.1–1.0 dev/dak | 0.05–0.8 dev/dak |
| Güç beslemesi | 380V / 50Hz, 3 faz | 380V / 50Hz, 3 faz |
| Toplam boyutlar (U×G×Y) | 4500×1800×2200 mm | 5200×2000×2500 mm |
| Net ağırlık | 3,800 kg | 5,200 kg |
| Uygulanabilir çelik kalite sınıfları | Karbonlu / düşük alaşımlı / S355N/NL | Karbonlu / düşük alaşımlı / S355K2/NL |
[DATA-03]
⌀3–8 m Uygunluk Aralığı
En büyük bölümünüz, en kalın et kalınlığınız ve en iddialı üretim hedefiniz temel alınarak oluşturulan konfigürasyon bu tek görünümde bulunabilir. Vurgulanan satır, makinenin hangi bileşen için tasarlandığını gösterir.
| Kuleleriniz şu özelliklerdeyse… | Çap | Et kalınlığı | Çelik kalite sınıfı | Önerilen model |
|---|---|---|---|---|
| Kara tipi, standart | ⌀3.0–4.5 m | 6.5–60 mm | S355N/NL | WT-GW-I |
| Karma kara/deniz üstü | ⌀4.5–6.0 m | 70 mm’ye kadar | S355NL | WT-GW-I veya II* |
| Deniz üstü, kalın etli | ⌀6.0–8.0 m | 80 mm’ye kadar | S355K2/NL | WT-GW-II |
| Standart dışı / onarım | özel | özel | özel | OEM üretim |
*Sınırdaki çap – dönme sistemini ve bom mukavemetini en büyük bölümlerinize en uygun şekilde yapılandırırız. Otomatik çevresel kaynak makinesi, Aubrik’in geniş ürün yelpazesindeki kolon-bom kaynak manipülatörleri, kaynak rotatörleri, kaynak rotatörleri, konumlandırma makineleri ve CNC kesme makineleriyle kolayca entegre edilerek mevcut malzeme akışınızla verimli entegrasyon sağlar.
Otomatik ve Manuel Çevresel Kaynak – Manuel Kaynağın Bedeli
Otomasyon bir slogandan fazlasıdır; aynı yapı bileşeni üzerinde çalışan yetkin bir insan ekibiyle AGW’yi karşılaştıran, tabloda gösterilebilir 6 somut metrikle desteklenen finansal bir gerekçedir.
Tabloyu bir kalite öyküsü olarak değil, üretim kapasitesi öyküsü olarak değerlendirin. Arkın açık kaldığı sürenin vardiyanın dörtte birinden dörtte üçüne çıkması, günlük üretimi 2 bölümden 5 bölüme yükseltir ve programa uygun teslimin temel unsurunu oluşturur. Toz ve kusur satırları, israfı ortadan kaldırarak güçlükle kazanılan bu kapasiteyi korur.
Bu değerlendirme duruş süresini de hesaba katar. Geleneksel çevresel kaynakta konumu yeniden ayarlama, arkı başlatma, düzensiz ilerlemeyi düzeltme ve hatta bölümler arasında geçiş yapma nedeniyle zaman kaybedilir; bu, kapasite kaybının ve ek giderlerin görünmeyen bir nedenidir. Bir kule bölümü sisteme sabitlendikten sonra Aubrik sistemi yükleme sonrasında kesintisiz çalışmayı sürdürdüğünden, operatör yorgunluğu veya konum değişkenliği gibi kesinti nedenleri yapısal tasarımla ortadan kaldırılır. Hem kara hem de deniz üstü imalat tesislerinde ağır yapılara yönelik çalışma vardiyasının 20% oranında kısalması ek kapasite sağlar.
// Veri MatrisiAGW Karşılaştırması
Metrik
Manuel çevresel kaynak
Aubrik otomatik
Çevresel kaynak kusur oranı
~ 10-12%
0.2-0.3% seviyesine kadar
Arkın açık kaldığı süre (vardiya kullanımı)
20-30%
80%+
Günlük kule bölümü sayısı
2
5
Merkez kaçıklığı / hizasızlık kusurları
8% seviyesine kadar
0.2% (+/- 0.01 mm takip)
İsraf edilen kullanılmamış toz
~ 25%
~ 5% (80% geri kazanılır)
Tipik saha NDT geçme oranı
~ 95% sektör ortalaması
99.8% seviyesine kadar
[SYS.DOC] // İŞ AKIŞI TEKNİK ŞARTNAMESİ
4 aşamalı sıfır kusurlu çevresel kaynak iş akışı
Belki de en önemli nokta şudur; insanlar her zaman “otomatikse kaynaklar sıfır kusurludur” der. Ancak hayır – kalın S355 deniz üstü yapılar bile pasolar arası koşullar, ısıtma veya inceleme için yeterince soğumaya gereken süre dikkate alınmadan çok hızlı birleştirildiğinde soğuk çatlak ve hidrojen sorunlarına maruz kalır.
Açık konuşmak gerekirse otomasyon tek başına sektörel bir gerçek değildir. Aslında söz konusu olan, ham hız ile metalürjiyi kontrol etme disiplini arasındaki zorlu dengedir ve Aubrik, otomasyon kapsamındaki akıllı proses kontrolüyle iki taraftan da ödün vermeden bu dengeye çözüm sunar. Bu proses kontrolü, Aubrik’in AB ve ABD’deki endüstriyel müşterileri için 120C sıcaklığa ısıtılan 120-ton deniz üstü S355 bölümlerde uyguladığı 4 aşamaya, tam olarak aynı 4 aşamaya, mühendislik yoluyla entegre edilir.
[EXPERT.LOG] // METALÜRJİ KONTROLÜ
Baş Yapı Mühendisi Jian Li, “Kalın etli S355 söz konusu olduğunda makine tablonun yarısıdır,” diye açıklıyor. “Soğumayı soğuk çatlama aralığının dışında tutmak için dönme hızını her bölüme göre boyutlandırıyor, ardından dikiş takibiyle milimetrenin yüzde biri hassasiyetinde hizalıyoruz.”
SAHA UYGULAMASI
Sahada Kanıtlanmış Sonuçlar — Deniz Üstü ve Kara Rüzgâr Projeleri
Aubrik Kule Üretim Senaryoları
Önerilen her Aubrik kurulumu burada gösterilen 4 senaryodan biriyle eşleşir ve her durumda iddiayı kanıtlamak için bir “broşür” iddiasına değil, gerçek bir projeye atıfta bulunuruz. Yeni bir kaynak tedarikçisini değerlendiren satın alma uzmanı açısından risk genellikle doğrulanmamış iddialardan veya güven eksikliğinden kaynaklanır. Bu nedenle Aubrik tarafından bildirilen her değer, belirtilen 120°C ön ısıtmayla kaynak yapılmış ve NDT geçme oranı doğrulanmış gerçek bir 50-120 ton deniz üstü kule imalatına karşılık gelir.
SYS-ID
Kule Üretim Senaryosu
Kurulum
Belirtilen Sonuç
[OP-01]
Kara tipi seri üretim
WT-GW-I, tek kafalı SAW
Henan tesisi: 500 → 1,200 bölüm/yıl, 99.7% NDT
[OP-02]
Deniz üstü kalın etli
WT-GW-II, kontrollü ön ısıtma
Guangdong Qingzhou III: 80 bölüm, 2 yıl hasarsız, +35% verimlilik
[OP-03]
Yerinde onarım / güçlendirme
Taşınabilir çevresel kaynak makinesi
Jilin Longzhao: 119 türbin temeli güçlendirildi, tümü NDT’den geçti
[OP-04]
İlgili ağır imalat
WT-GW-II, SAW
Jiangsu petrokimya: ⌀5.8 m tanklar, 3× verimlilik, 100% NDT
VERİ // 01 120 bölüm ⌀6.2 m / 75 mm S355NL üzerinde sıfır NDT kusuru Jiangsu deniz üstü rüzgâr çiftliği — manuele kıyasla 30% daha kısa imalat çevrimi
VERİ // 02 78% daha az toz israfı, üretim 2 → 5 bölüm/gün Shandong imalatçısı, WT-GW-I — daha düşük maliyet, daha hızlı teslim
VERİ // 03 8% → 0.2% merkez kaçıklığı kusurları, 90% daha az düzeltme süresi Jiangsu imalatçısı — ±0.01 mm lazerle dikiş takibi
VERİ // 04 180,000 RMB bir imalatçının tasarruf ettiği toz maliyeti (/yıl) 80% toz geri kazanımı sayesinde — günlük kule bölümü sayısının 2’den 5’e yükselmesiyle birlikte.
Sertifikalar ve Uygunluk
Aubrik, Avrupa standartlarına uygun sevkiyat yapar ve belgelerimiz en zorlu tedarikçi denetiminizden istisnasız geçer. Bu kaynak prosedürlerini atlamak risk oluşturur; çünkü görünüşte iyi üretilmiş bir makine bile kendi tesisinizdeki denetimden geçemeyebilir. Her Aubrik çevresel kaynak makinesi, ABD’li veya Avrupalı alıcıların 120-ton deniz üstü modülün kaynak onayını sorunsuz biçimde verebilmesi için CE, ISO 9001 ve ISO 15614-1 standartlarına uygundur; buna her S355 kaynak prosedürü için 120C ön ısıtma sıcaklığımızı yansıtan sertifikalı WPQR gibi destekleyici belgeler de dahildir.
01
ISO 9001
Kalite yönetim sistemi02
CE
Avrupa uygunluğu03
ISO 15614-1
Kaynak prosedürü (WPQR)04
S355 N/NL/K2
EN 10025 çelik kalite sınıfları05
NDT: UT + MT
Kaynak sonrası muayeneMühendis notu — deniz üstü NDT zamanlaması
Kalın etli S355 deniz üstü kaynak birleştirmelerinde standartlar, Gecikmeli Hidrojen Destekli Çatlamanın (DHAC) kabulden önce kendini gösterebilmesi için NDT öncesinde kaynak sonrası bekleme süresi (48 saate kadar) gerektirir. Standart WPQR ve muayene protokolümüz bu bekleme süresini içerir; dolayısıyla geçme sonucu gerçekten geçerli bir sonuçtur.
Satın Alma Kılavuzu — Teslim Süresi, Garanti, OEM ve Satış Sonrası
Çin’den kaynak ekipmanı tedarik etmenin en büyük riski makinenin kendisi değil, satın aldıktan sonraki 2+ yıl içinde yaşananlardır. Alıcıların yaklaşık 30% kadarı satın alma sonrası destekte boşluk bulunduğunu bildirirken bakım, yedek parça ve nakliye gecikmelerinin gizli maliyetleri, fiyat tasarruflarını sessizce tüketir.
Bir AB veya ABD alıcısının tereddüt etmesinin nedeni duygusal değil, yapısal açıdan temeldir; 120-ton deniz üstü kule, hatta 50-ton kara tipi kule bile kritik bir yedek parçayı 3 hafta bekleyemez. Aubrik, bu sıkıntılı sürprizleri önleyecek hizmet yapısını sağlar.
Aubrik çevresel kaynak makinesiyle sunulanlar
- Her makine için 1 yıllık ücretsiz garanti.
- 4 saatlik yanıt süresiyle 24/7 canlı teknik destek: Guangdong merkezli tek bir projede acil bir sorun için yerinde 24 saat içinde çözüm ve 98% müşteri memnuniyeti sağlandı.
- Özel OEM üretimleri: Fujian’daki bir deniz üstü platform için özel olarak üretilen 7.8 m / 75 mm S355K2 deniz üstü konstrüksiyon, 99.9% NDT geçme oranıyla 2 yıldır başarıyla çalışmaktadır.
- Yerinde kurulum, devreye alma, operatör eğitimi, orijinal OEM yedek parçaları ve yazılım güncellemeleri.
[DATA-MATRIX]
Fiyatlandırma ve teslim süresi faktörleri
Fiyat ve teslim süresi, tipik bir konfigürasyona dayalı genel bir tahminle değil, doğrudan ihtiyaç duyulan teknik özelliklerle ilişkilidir. Özel teklif hazırlamak için parametreleriniz esas alınır. Bu temel maliyet etkenleri şeffaftır.
Model ve dönme kapasitesinin boyutlandırılması Kaynak yapılan en büyük çap ve en yüksek et kalınlığı
SAW güç konfigürasyonu DC1000 veya DC1200, tek veya çok pasolu çalışma
OEM kapsamı Özel şaseler, mevcut kaynak rotatörleri/kaynak manipülatörleriyle entegrasyon
Sertifikasyon seviyesi WPQR kapsamı, pazarınıza yönelik muayene paketi
Rüzgâr Kulesi Çevresel Kaynak Makinesi Mühendislik ve ROI Değerlendirme Araçları
model seçici
Belirli kovan çapları, sac levha kalınlıkları ve üretim hattı yerleşimi gereksinimlerine göre en uygun çevresel kaynak sistemini yapılandırın.
Seçiciyi Başlatın
üretim kapasitesi ROI hesaplayıcısı
Yatırımın geri ödeme sürelerini değerlendirin ve otomatik çok arklı kaynak entegrasyonunun sağladığı ölçülebilir çalışma çevrimi kapasitesi artışlarını hesaplayın.
ROI’yi Hesaplayın
toz tasarrufu hesaplayıcısı
Malzeme geri kazanım verimliliğini ve hassas toz dağıtım kontrolünü simüle ederek kaynak sarf malzemelerindeki maliyet düşüşlerini tahmin edin.
Tasarrufu Analiz Edin
NDT’den ilk seferde geçen kuleler üretin
Kulenin iç çapını, et kalınlığını ve ideal üretim hızını bildirin: Aubrik mühendisleri optimum kaynak sistemini sunacak, ardından söz konusu konfigürasyondaki her bileşeni ve her aşamaya ait ayrıntılı teslim sürelerini kapsayan hassas ve kalemlendirilmiş teklifi hazırlayacaktır.
Sık Sorulan Sorular
01 Otomatik rüzgâr türbini kulesi çevresel kaynak makinesinin manuel kaynağa göre avantajı nedir?
99%+ NDT geçiş oranına ulaşın ve manuel kaynağa göre üretimi 300-500% artırın. Kritik unsur tutarlılıktır: Manuel çevresel kaynakta kusur oranı genellikle 8-10% düzeyindedir; çünkü kaynak kalitesi, dönen bir yapı üzerinde çalışan kaynakçının performansına doğrudan bağlıdır. Aubrik teknolojisinin kontrollü dönme ve lazer dikiş takip sistemleri bu riskleri en aza indirerek kusur oranını 0.5%’in altına düşürür. 50 ila 120 tonluk kuleler üreten Shandong merkezli bir kule imalat tesisinde Aubrik otomatik kaynak makinesinin kullanılmasıyla kaynak kusur oranı 12%’den 0.3%’e düşürüldü ve günlük üretim 2 kuleden 5 kuleye çıkarıldı.
02 Hangi kule çaplarını, et kalınlıklarını ve çelik kalite sınıflarını işleyebilir?
Ekipman setimiz hâlihazırda 3.0-8.0 m dış çap ve 6.5-80 mm et kalınlığı aralığındaki boru ve kule imalatını desteklemekte olup özellikle S355N/NL ve S355K2 malzemelerin kaynağı için tasarlanmıştır. Özelleştirme seçeneği mevcuttur; kısa süre önce Fujian’daki bir açık deniz platformuna özel üretim 7.8 m / 75 mm S355K2 konfigürasyonu teslim ettik ve sistem iki yıldır 99.9% NDT kabul oranıyla sorunsuz çalışmaktadır.
03 Lazer dikiş takip ve kaynak tozu geri kazanım sistemleri nasıl çalışır?
AI tanımlama ile birleştirilen gelişmiş lazerli görüntü takip sistemi, 0.01 mm hassasiyete sahip kesin 3D dikiş verileri oluşturur ve her kule çapında kesintisiz 360 derecelik kaynak için kaynak kafasını otomatik olarak ayarlar. Verimli kapalı devre kaynak tozu geri kazanım sistemi, vakumlu emiş ve filtreleme kullanarak fazla kaynak tozunun 80%’e kadarını yeniden toplar ve kullanıma kazandırır. Şeffaf gözetleme pencereleri, operatörün kaynak çevrimini kesintiye uğratmadan kaynak tozu seviyelerini izlemesini sağlar.
04 Tuz püskürmesine ve korozyona maruz kalan açık deniz rüzgâr türbini kuleleri için uygun mudur?
Evet. WT-GW-II, zorlu açık deniz koşullarına dayanması için korozyona dirençli bileşenler ve hassas kaynak kumanda sistemiyle üretilmiştir; ayrıca daha yüksek kalınlıklardaki S355 malzemenin kaynağında kontrollü ön ısıtma ve zamanında NDT kontrolü sağlayarak hidrojen çatlağı riskini dikkate alır. Örneğin bu çevresel kaynak makinesi, Guangdong Qingzhou III açık deniz projesindeki 80 kaynak birleştirmeli bir uygulamada hâlen kullanılmaktadır ve iki yıl boyunca hiçbir hasar meydana gelmemiştir. Aynı projede WT-GW-II sistemimiz, manuel kaynak yöntemlerine göre 35% verimlilik artışı sağlamıştır.
05 Kaynak tozu geri kazanım sisteminin sorunsuz çalışmasını nasıl sağlarız?
Vakum hattında tıkanıklık olup olmadığını ve filtreleri her hafta kontrol edin, yedek kaynak tozu haznesini her ay doldurun ve sistemi yılda bir temizleyin. Jiangsu’daki bir müşteri bu bakım rutiniyle üç yıl boyunca 99.5% çalışma oranını korudu.
06 Hangi satış sonrası destek ve garanti hizmetlerini sunuyorsunuz?
İlk günden itibaren eksiksiz yaşam döngüsü garantisi: sahada kurulum ve devreye alma, kapsamlı kaynakçı eğitimi ve sürekli önleyici bakım ile 24/7 telefon desteğinin (4 saat içinde geri arama sözü veriyoruz) tamamı, bir yıllık garanti kapsamında orijinal yedek parçalar ve yazılım güncellemeleriyle güvence altına alınır. Guangdong bölgesindeki bir projede sorun yaşandığında sahadaki Aubrik temsilcisi 24 saat içinde tesise ulaştı ve 48 içinde çözüme ulaşıldı. Bu sorun özelinde müşteri memnuniyeti 98% olarak değerlendirildi.



