Entre em contato com a Aubrik Company

Máquina de soldagem circunferencial para torres eólicas
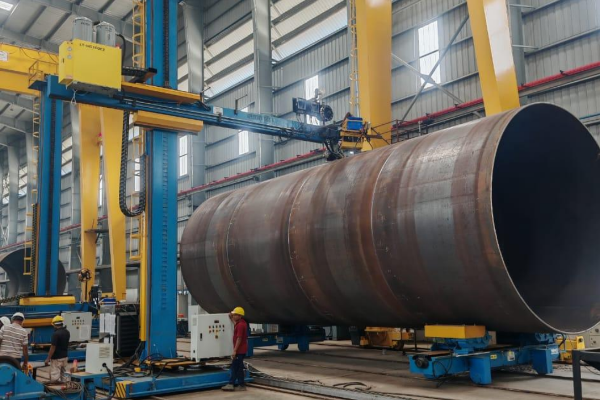
Máquina de soldagem circunferencial para torres eólicas — sistema SAW automático para seções de torre de ⌀3–8 m
Máquina automática de soldagem circunferencial para torres eólicas, utilizada para executar as soldas das juntas circunferenciais que mantêm unidas as torres de 70-90m. A Aubrik produz soldas uniformes, com qualidade para aprovação em NDT, em seções S355, com rastreamento da junta a laser e recuperação de 80% do fluxo integrada ao projeto.
✔ Certificação ISO 9001 e CE
✔ Fundada em 1999 (Wuxi ABK / Aubrik)
✔ Capacidade de 1.000 conjuntos de soldagem / ano
✔ Taxa de aprovação em NDT de até 99,8% em campo
⌀3,0–8,0 m
Faixa de diâmetros da torre
6,5–80 mm
Espessura da parede
SAW
Arco submerso, DC1000/1200
±0,01 mm
Rastreamento da junta a laser
80%
Taxa de recuperação do fluxo
2 → 5 / dia
Seções soldadas (resultado em campo)
[SYS-DIAGNOSIS]
Por que as soldas circunferenciais manuais colocam as torres eólicas em risco
Uma máquina de soldagem circunferencial para torres eólicas é o equipamento automático que une virolas de aço calandradas para formar uma seção completa da torre por meio de uma solda circunferencial a arco submerso. Em uma torre de 70-90m, essas uniões circunferenciais suportam cargas de vento, ciclos térmicos e, em instalações marítimas, névoa salina e fadiga. Um único passe defeituoso torna-se um risco estrutural durante toda a vida útil da turbina.
O custo da soldagem circunferencial manual para sua operação
SEC.01
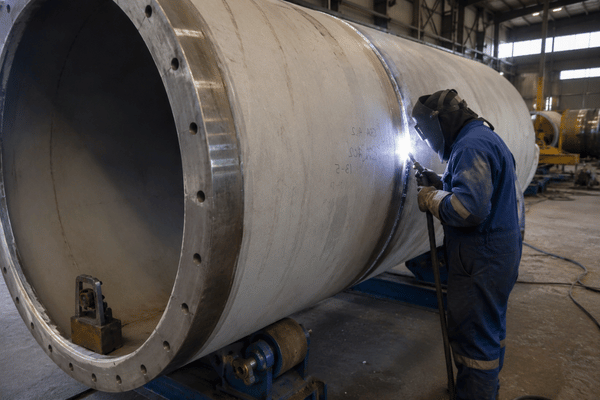
[DEFECT_RATE]
Soldas circunferenciais manuais com taxas de defeitos próximas de 10% dependem continuamente da habilidade do operador em uma estrutura em rotação.
SEC.02
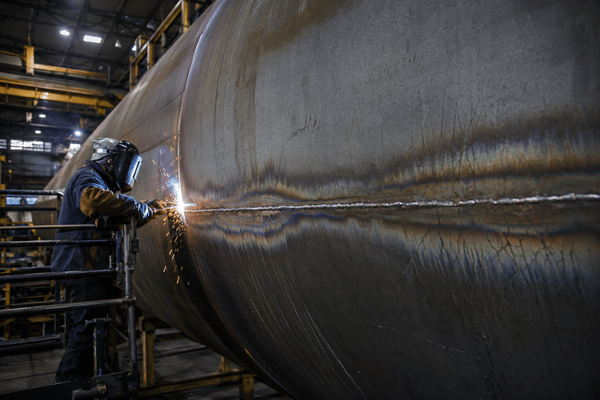
[STRUCT_STRESS]
Um entalhe metalúrgico contínuo: a solda circunferencial e sua zona termicamente afetada permanecem sob tensão de flexão, condição em que trincas surgem e se propagam ao longo do tempo.
SEC.03
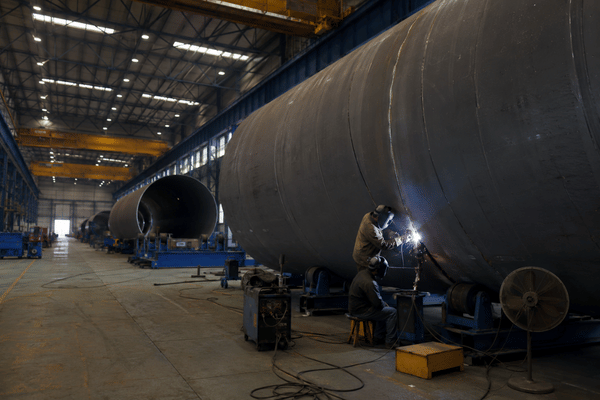
[PROD_LIMIT]
Produtividade limitada — o tempo de arco aberto na soldagem manual corresponde a apenas 20-30% do turno, restringindo a quantidade de seções que a linha consegue expedir.
[Aubrik _ENGINEERING]
A Aubrik projeta sua máquina de soldagem circunferencial especificamente para esse modo de falha. A razão das falhas nas soldas circunferenciais manuais é estrutural: a qualidade uniforme da solda depende de rotação constante e de um cabeçote que não se desvie. Por isso, utilizamos um sistema CA estável com conversão de frequência para girar a torre a uma velocidade constante, pois o rastreamento da junta que mantém o cabeçote a 0,01mm só funciona quando a peça se move de maneira regular e previsível. A Aubrik proporciona uma solda circunferencial sem defeitos, com intervenção humana mínima, mesmo em seções espessas de S355 preaquecidas a 120 C e soldadas em condições ambientes de até 20 C.
[IMPACT_SCALE]
À medida que a energia eólica se expande para concretizar todo o seu potencial, cada seção de torre expedida sem defeitos elimina mais um obstáculo da cadeia de fornecimento de energia renovável. A soldagem circunferencial uniforme de torres eólicas, e não um retrabalho heroico, é o que mantém essa cadeia em movimento, e é exatamente para isso que a preparação circunferencial dedicada da Aubrik foi desenvolvida.
[SYS-01] Máquina automática de soldagem circunferencial
Máquinas Aubrik WT-GW-I e WT-GW-II para soldagem circunferencial de torres eólicas
Dois modelos atendem a todo o escopo de trabalho em torres eólicas terrestres e marítimas. Ambos são fabricados com componentes de precisão industrial selecionados para oferecer longa vida útil em ambientes severos de fabricação metalmecânica: fonte de soldagem SAW Lincoln Electric, controle de velocidade Siemens por conversão de frequência e motorredutores SEW.
Cada modelo é uma máquina automática de soldagem circunferencial (AGW): um cabeçote de soldagem móvel que controla de modo autônomo o rastreamento da junta, levando a soldagem circunferencial totalmente automática das torres a um processo anteriormente manual. É essa transição que deixa de tratar a qualidade da solda como uma variável dependente do operador e a transforma em um resultado repetível e de alta qualidade, além de permitir que a linha aumente a produtividade sem ampliar o quadro de profissionais qualificados.
Fabricamos duas máquinas, e não apenas uma, porque uma parede terrestre de 40mm e uma parede marítima de 80mm exigem torques de rotação e aportes térmicos diferentes; executar ambos os trabalhos na mesma estrutura pode resultar em soldas 10% mais lentas e irregulares. Por isso, a WT-GW-I e a WT-GW-II cobrem todas essas aplicações. Seja um comprador da União Europeia processando virolas terrestres de 50ton ou um comprador dos Estados Unidos soldando seções marítimas de 120ton, ele adquirirá uma estrutura capaz de acomodar suas seções mais pesadas. Afinal, uma máquina automática de soldagem circunferencial configurável em torno de sua torre sempre superará uma solução genérica de pronta entrega.
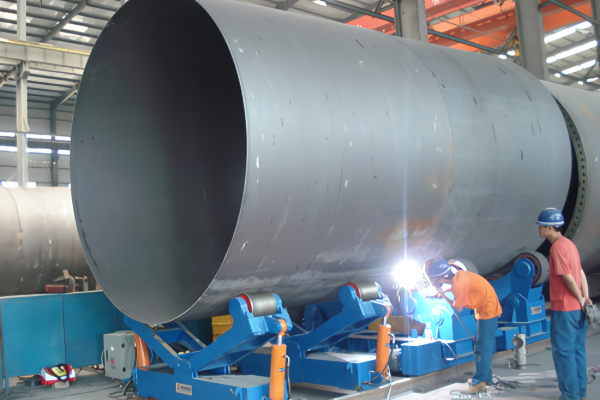
Modelos de máquinas de soldagem circunferencial
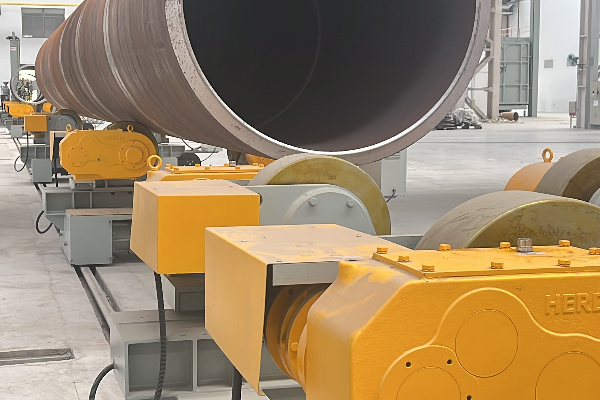
WT-GW-I
Torres terrestres e de médio porte
Esta máquina foi projetada para seções de 3,0-4,5m na faixa de espessuras de 6,5-60mm. Fabricantes de Hebei utilizam a WT-GW-I para produzir diariamente 6 conjuntos de torres terrestres de 3,8m / 40mm.
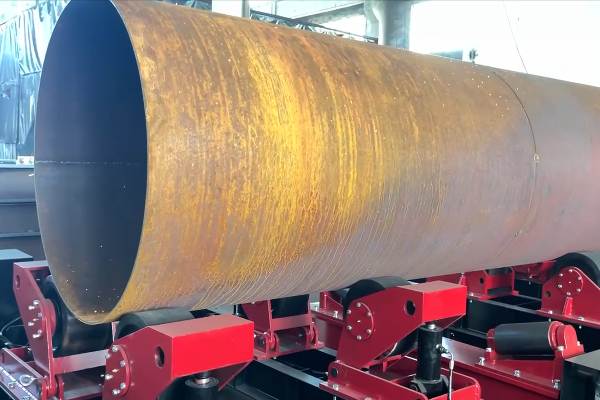
WT-GW-II
Torres marítimas de grande porte e paredes espessas
Este modelo atende à faixa de 4,5-8,0m para seções com espessuras entre 8,0-80mm. Um projeto marítimo de Fujian utiliza uma WT-GW-II em torres de 7,5m / 70mm, alcançando uma produção equivalente à taxa de quatro soldadores manuais.
[SPEC-02]
Matriz de parâmetros técnicos
| Especificação | WT-GW-I | WT-GW-II |
|---|---|---|
| Diâmetro aplicável da torre | ⌀3,0–4,5 m | ⌀4,5–8,0 m |
| Espessura de parede aplicável | 6,5–60 mm | 8,0–80 mm |
| Método de soldagem | Soldagem a arco submerso (SAW) | Soldagem a arco submerso (SAW) |
| Fonte de soldagem | DC1000 + NA-3 | DC1200 + NA-3 |
| Diâmetro do arame de soldagem | ⌀2,5–6,0 mm | ⌀3,2–6,0 mm |
| Velocidade de soldagem | 0,3–2,5 m/min | 0,2–2,0 m/min |
| Velocidade de rotação | 0,1–1,0 r/min | 0,05–0,8 r/min |
| Alimentação elétrica | 380 V / 50 Hz, 3 fases | 380 V / 50 Hz, 3 fases |
| Dimensões totais (C×L×A) | 4500×1800×2200 mm | 5200×2000×2500 mm |
| Peso líquido | 3.800 kg | 5.200 kg |
| Classes de aço aplicáveis | Aço-carbono / baixa liga / S355N/NL | Aço-carbono / baixa liga / S355K2/NL |
[DATA-03]
Faixa de aplicação de ⌀3–8 m
Nesta visualização única, é possível encontrar a configuração dimensionada para sua maior seção, a parede mais pesada e sua meta de produção mais ambiciosa. A linha destacada indica o componente para o qual a máquina foi projetada.
| Se suas torres forem… | Diâmetro | Parede | Classe do aço | Modelo recomendado |
|---|---|---|---|---|
| Terrestre, padrão | ⌀3,0–4,5 m | 6,5–60 mm | S355N/NL | WT-GW-I |
| Uso misto terrestre/marítimo | ⌀4,5–6,0 m | até 70 mm | S355NL | WT-GW-I ou II* |
| Marítima, parede espessa | ⌀6,0–8,0 m | até 80 mm | S355K2/NL | WT-GW-II |
| Não padronizada / reparo | sob medida | sob medida | sob medida | Fabricação OEM |
*Diâmetro limítrofe — configuramos a rotação e a resistência da lança para melhor atender às suas maiores seções. A máquina automática de soldagem circunferencial pode ser facilmente interligada a manipuladores de soldagem com coluna e lança, viradores de soldagem, viradores de roletes, máquinas de posicionamento e máquinas de corte CNC da ampla linha Aubrik, garantindo uma integração eficiente com seu fluxo de materiais existente.
Soldagem circunferencial automática vs. manual — a penalidade da soldagem manual
A automação de soldagem é mais do que um slogan: é uma justificativa financeira respaldada por seis indicadores concretos de planilha que comparam uma equipe humana qualificada com a AGW ao trabalhar no mesmo componente estrutural.
Considere a matriz como um retrato da produtividade, não da qualidade. É o aumento do tempo de arco aberto de um quarto para três quartos do turno que eleva a produção de duas para cinco seções por dia, fator essencial para cumprir o prazo de entrega. Os indicadores de fluxo e defeitos protegem essa capacidade conquistada ao eliminar desperdícios.
A análise também considera o tempo de parada. A soldagem circunferencial tradicional perde tempo com o reposicionamento, a abertura do arco, a correção do avanço irregular e até com a movimentação entre seções, uma causa invisível de perda de capacidade e aumento de despesas. Como o sistema Aubrik continua operando sem interrupção após o carregamento, assim que uma seção da torre é fixada, causas dessas interrupções, como fadiga do operador ou variação de posição, são eliminadas pelo projeto da estrutura. Uma economia de 20% do turno de trabalho em estruturas pesadas proporciona margem tanto em unidades de fabricação terrestres quanto marítimas.
// Matriz de dados: comparação do AGW
Indicador
Soldagem circunferencial manual
Sistema automático Aubrik
Taxa de defeitos na solda circunferencial
~ 10-12%
reduzida para 0,2-0,3%
Tempo de arco aberto (utilização do turno)
20-30%
80%+
Seções de torre por dia
2
5
Defeitos por descentralização / desalinhamento
até 8%
0,2% (rastreamento de +/- 0,01 mm)
Fluxo não utilizado desperdiçado
~ 25%
~ 5% (80% recuperado)
Taxa típica de aprovação em NDT no campo
~ 95% de média do setor
até 99,8%
[SYS.DOC] // ESPECIFICAÇÃO DO FLUXO DE TRABALHO
O processo de soldagem circunferencial sem defeitos em 4 etapas
Talvez este seja o aspecto mais importante; é comum ouvir que “se é automático, produz soldas sem defeitos.” Mas isso não é verdade: até estruturas marítimas espessas de S355 sofrerão com trincas a frio e hidrogênio se forem montadas depressa demais, sem considerar as condições entre passes, o aquecimento ou o tempo necessário de resfriamento antes da inspeção.
Sejamos francos: a automação de soldagem, isoladamente, não é uma verdade absoluta do setor. Na realidade, existe uma difícil compensação entre velocidade bruta e disciplina no controle metalúrgico, e a Aubrik soluciona esse conflito por meio do controle inteligente do processo integrado à automação, sem sacrificar nenhum dos lados. Esse controle de processo é projetado em quatro etapas, exatamente as quatro que a Aubrik aplica na União Europeia e nos Estados Unidos para seus clientes industriais em seções marítimas de S355 de 120 toneladas, aquecidas a 120C.
[EXPERT.LOG] // CONTROLE METALÚRGICO
“Com S355 de parede espessa, a máquina representa metade da solução”, explica o engenheiro estrutural responsável Jian Li. “Dimensionamos a velocidade de rotação para cada seção a fim de controlar o resfriamento fora da faixa de trincamento a frio e, em seguida, fazemos o alinhamento preciso com o rastreamento da junta, até centésimos de milímetro.”
IMPLANTAÇÃO EM CAMPO
Resultados comprovados em campo — projetos eólicos marítimos e terrestres
Cenários de fabricação de torres com a Aubrik
Cada configuração Aubrik recomendada corresponde a um dos quatro cenários apresentados aqui e, em todos os casos, citamos um projeto real como comprovação, não uma alegação de “catálogo”. Para um profissional de suprimentos que avalia um novo fornecedor de equipamentos de soldagem, o risco frequentemente envolve alegações não verificadas ou falta de confiança. Por isso, todos os valores informados pela Aubrik correspondem à fabricação real de torres marítimas de 50-120 toneladas, soldadas com preaquecimento especificado de 120°C e taxa de aprovação em NDT confirmada.
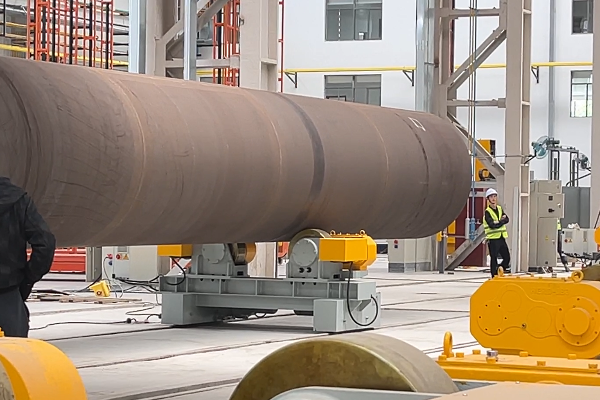
SYS-ID
Cenário de fabricação da torre
Configuração
Resultado identificado
[OP-01]
Produção em massa de torres terrestres
WT-GW-I, SAW de cabeçote único
Fábrica de Henan: 500 → 1.200 seções/ano, 99,7% NDT
[OP-02]
Torres marítimas de parede espessa
WT-GW-II, preaquecimento controlado
Guangdong Qingzhou III: 80 seções, 2 anos sem danos, +35% de eficiência
[OP-03]
Reparo / reforço no local
Máquina portátil de soldagem circunferencial
Jilin Longzhao: 119 bases de turbinas reforçadas, todas aprovadas em NDT
[OP-04]
Fabricação pesada relacionada
WT-GW-II, SAW
Petroquímica de Jiangsu: tanques de ⌀5,8 m, eficiência 3× maior, 100% NDT
DADOS // 01 120 seções zero defeitos em NDT em S355NL de ⌀6,2 m / 75 mm Parque eólico marítimo de Jiangsu — ciclo de fabricação 30% menor em comparação com o processo manual
DADOS // 02 78% menos desperdício de fluxo, produção de 2 → 5 seções/dia Fabricante de Shandong, WT-GW-I — menor custo e entrega mais rápida
DADOS // 03 8% → 0,2% de defeitos por descentralização, 90% menos tempo de correção Fabricante de Jiangsu — rastreamento da junta a laser com precisão de ±0,01 mm
DADOS // 04 180.000 RMB economizados por um fabricante em custos de fluxo (/ano) Por meio da recuperação de 80% do fluxo, juntamente com o aumento de 2 para 5 seções de torre por dia.
Certificações e conformidade
A Aubrik fornece equipamentos em conformidade com as normas europeias, e nossa documentação será aprovada até mesmo em sua auditoria de fornecedores mais rigorosa, sem exceções. Ignorar esses procedimentos gera riscos, pois até uma máquina aparentemente bem construída pode ser reprovada na auditoria de suas próprias instalações. Cada máquina Aubrik de soldagem circunferencial atende às normas CE, ISO 9001 e ISO 15614-1, permitindo que compradores dos Estados Unidos ou da Europa aprovem sem dificuldades a soldagem de um módulo marítimo de 120 toneladas, inclusive com documentos de suporte, como o WPQR certificado, que registra nossa temperatura de preaquecimento de 120C para cada procedimento de soldagem em S355.
01
ISO 9001
Sistema de gestão da qualidade02
CE
Conformidade europeia03
ISO 15614-1
Procedimento de soldagem (WPQR)04
S355 N/NL/K2
Classes de aço EN 1002505
NDT: UT + MT
Inspeção pós-soldagemNota do engenheiro — momento do NDT em aplicações marítimas
Para juntas marítimas de S355 com paredes espessas, as normas exigem um período de espera após a soldagem antes do NDT, de até 48 horas, para permitir que qualquer trinca retardada assistida por hidrogênio (DHAC) se manifeste antes da aceitação. Nosso WPQR padrão e protocolo de inspeção incluem esse período de espera, portanto um resultado aprovado é efetivamente aprovado.
Guia de suprimentos — prazo de entrega, garantia, OEM e pós-venda
O maior risco ao adquirir equipamentos de soldagem da China não é a própria máquina, mas o que acontece nos 2+ anos após a compra. Cerca de 30% dos compradores relatam falhas no suporte pós-venda, enquanto custos ocultos de manutenção, peças de reposição e atrasos no transporte consomem silenciosamente qualquer economia obtida no preço.
A hesitação de um comprador da União Europeia ou dos Estados Unidos não é emocional, mas estruturalmente fundamentada: uma torre marítima de 120 toneladas, ou mesmo uma torre terrestre de 50 toneladas, não pode esperar três semanas por uma peça de reposição essencial. A Aubrik oferece uma estrutura de serviços que evita essas surpresas prejudiciais.
O que acompanha uma máquina Aubrik de soldagem circunferencial
- Garantia gratuita de 1 ano para todas as máquinas.
- Suporte técnico em tempo real 24/7 com prazo de resposta de 4 horas: um projeto localizado em Guangdong recebeu uma solução no local em 24 horas e alcançou um índice de satisfação do cliente de 98% em uma ocorrência emergencial.
- Fabricação OEM sob medida: uma estrutura marítima personalizada de 7,8 m / 75 mm em S355K2 para uma plataforma marítima de Fujian opera com sucesso há 2 anos, com taxa de aprovação em NDT de 99,9%.
- Instalação no local, comissionamento, treinamento de operadores, peças de reposição OEM originais e atualizações de software.
[DATA-MATRIX]
Fatores de preço e prazo de entrega
O preço e o prazo de entrega estão diretamente relacionados às especificações necessárias, e não a uma estimativa genérica baseada em uma configuração típica. Trabalhamos com seus parâmetros para elaborar uma cotação personalizada. Estes principais fatores de custo são transparentes.
Dimensionamento do modelo e da rotação Maior diâmetro e maior espessura de parede que sua operação solda
Configuração da fonte SAW DC1000 vs. DC1200, operação de passe único vs. multipasse
Escopo OEM Estruturas sob medida, integração com viradores de soldagem/manipuladores de soldagem existentes
Nível de certificação Escopo do WPQR e pacote de inspeção para seu mercado
Ferramentas de engenharia e avaliação de ROI para soldagem circunferencial de torres eólicas
seletor de modelos
Configure o sistema ideal de soldagem circunferencial com base nos diâmetros específicos dos costados, nas espessuras das chapas e nos requisitos de layout da linha de produção.
Abrir seletor
calculadora de ROI da produtividade
Avalie os períodos de retorno do investimento e calcule os aumentos mensuráveis de capacidade no regime de trabalho proporcionados pela integração da soldagem automática com múltiplos arcos.
Calcular ROI
calculadora de economia de fluxo
Estime as reduções de custos com consumíveis de soldagem simulando a eficiência da recuperação de material e o controle preciso da distribuição do fluxo.
Analisar economia
Fabrique torres aprovadas no NDT logo na primeira inspeção
Informe o diâmetro interno, a espessura da parede e o ritmo ideal de produção da sua torre: os engenheiros da Aubrik apresentarão o sistema de soldagem mais adequado e, em seguida, elaborarão uma cotação precisa e detalhada, abrangendo todos os componentes dessa configuração específica, além dos prazos de entrega detalhados de cada etapa.
Perguntas frequentes
01 Qual é a vantagem de um sistema automático de soldagem circunferencial de torres eólicas em relação à soldagem manual?
Obtenha uma taxa de aprovação em NDT de 99%+ e alcance um aumento de 300-500% na produção em relação à soldagem manual. A consistência é o componente crítico: a soldagem circunferencial manual normalmente apresenta uma taxa de defeitos de 8-10%, pois a qualidade da solda depende diretamente do desempenho do soldador enquanto trabalha sobre uma estrutura em rotação. Os sistemas de rotação controlada e rastreamento a laser da junta de soldagem da tecnologia Aubrik minimizam esses riscos e reduzem os defeitos para menos de 0,5%. Em uma fábrica de torres localizada em Shandong, que produz torres de 50 a 120 toneladas, a adoção do sistema de soldagem automática da Aubrik reduziu a taxa de defeitos de 12% para 0,3% e aumentou a produtividade de 2 para 5 torres por dia.
02 Quais diâmetros de torre, espessuras de parede e classes de aço o equipamento processa?
Nosso conjunto de equipamentos atualmente atende à fabricação de tubos e torres, abrangendo diâmetros externos de 3,0-8,0 m e espessuras de parede de 6,5-80 mm, com projeto específico para a soldagem dos materiais S355N/NL e S355K2. Há opções de personalização — recentemente fornecemos uma configuração S355K2 personalizada de 7,8 m / 75 mm para uma plataforma offshore em Fujian, que opera sem falhas há dois anos e mantém uma taxa de aceitação em NDT de 99,9%.
03 Como funcionam os sistemas de rastreamento a laser da junta de soldagem e recuperação de fluxo?
O rastreamento avançado por visão a laser, combinado com a identificação por inteligência artificial, gera dados 3D precisos da junta de soldagem — com precisão de até 0,01 mm — e ajusta automaticamente o cabeçote de soldagem para executar uma soldagem contínua em 360 graus, independentemente do diâmetro da torre. Um eficiente sistema de recuperação de fluxo em circuito fechado utiliza aspiração a vácuo e filtragem para recuperar e reutilizar até 80% do excesso de fluxo. Visores transparentes permitem que o operador monitore os níveis de fluxo sem interromper o ciclo de soldagem.
04 O equipamento é adequado para torres eólicas offshore expostas à névoa salina e à corrosão?
Sim. O WT-GW-II foi construído com componentes resistentes à corrosão e controle preciso da soldagem para suportar o ambiente offshore severo, além de contemplar os riscos de fissuração por hidrogênio na soldagem de materiais S355 com maiores espessuras, por meio de preaquecimento controlado e controle oportuno por NDT. Por exemplo, este sistema de soldagem circunferencial está sendo utilizado em um projeto offshore de Guangdong Qingzhou III com 80 juntas que, ao longo de dois anos, não apresentou nenhum dano. No mesmo projeto, nosso WT-GW-II proporcionou um ganho de eficiência de 35% em relação aos processos de soldagem manual.
05 Como manter o sistema de recuperação de fluxo funcionando sem problemas?
Verifique semanalmente se há obstruções no sistema de vácuo e inspecione os filtros, reabasteça mensalmente a moega de reserva de fluxo e faça a limpeza uma vez por ano. Um cliente de Jiangsu manteve uma taxa operacional de 99,5% durante três anos seguindo essa rotina.
06 Quais serviços pós-venda e condições de garantia são oferecidos?
Uma garantia para todo o ciclo de vida desde o primeiro dia: instalação e entrada em operação no local, treinamento completo dos soldadores e manutenção preventiva contínua, suporte telefônico 24/7 (prometemos retornar a ligação em até 4 horas), tudo assegurado por peças de reposição originais e atualizações de software cobertas por uma garantia de um ano. Quando surgiu um problema em um projeto na região de Guangdong, um representante da Aubrik no local chegou em até 24 horas e uma solução foi alcançada em 48. A satisfação do cliente com a resolução desse problema foi avaliada em 98%.
Em alta agora



