Aubrik Şirketi ile İletişime Geçin

Aubrik Kolon ve Bom Kaynak Manipülatörü
SAW, MIG, TIG ve FCAW Otomasyonu için Modüler 4 Modelli Seri (2×3 m ile 5×6 m)
Büyük ölçekli uygulamalarda kaynak torcunu kararlı biçimde konumlandırması gereken tank, basınçlı kap, rüzgâr türbini kulesi ve yapısal çelik imalatçıları için tasarlanmıştır. Dört standart model, özelleştirilebilir strok ve 110–600 V küresel güç seçenekleriyle ISO 9001 + CE sertifikalıdır.
Sistem Teknik Özellikleri
4 Standart Model
(2×3 → 5×6 m)
(2×3 → 5×6 m)
5 Kaynak Yöntemi
(SAW/MIG/TIG/FCAW/PAW)
(SAW/MIG/TIG/FCAW/PAW)
ISO 9001 + CE Sertifikalı Kalite Sistemi
1 yıl Ücretsiz Garanti
+ Küresel Servis
+ Küresel Servis
1.000 Kaynak Ünitesi
Yıllık Kapasite
Yıllık Kapasite
8+ Hizmet Verilen
Uluslararası Pazar
Uluslararası Pazar
Ekipman Bulunabilirliği
Satılık kolon ve bom kaynak makinesi, tozaltı ark kaynak manipülatörü veya kolon ve bom kaynak sistemi mi aranıyor? Şanslısınız. Aşağıda ayrıntıları verilen her Aubrik modeli, teknik özelliklerinize göre özel olarak üretilir. Hem 23 giriş seviyesi şasi hem de 56 ağır hizmet platformu için bugün teklif alınabilir.
[SYS-00] PROSES ENTEGRASYONU
Manuel Kaynak Tank, Boru ve Rüzgâr Türbini Kulesi Üretimini Neden Yavaşlatır — Aubrik’in 5 Eksenli Manipülatörü Buna Nasıl Çözüm Sunar
STANDART REFERANSI: ISO 3834 — Ergitme kaynağı için kalite şartları (iso.org) // USPTO US 12053844 — Kaynak manipülatörü (patents.google.com)
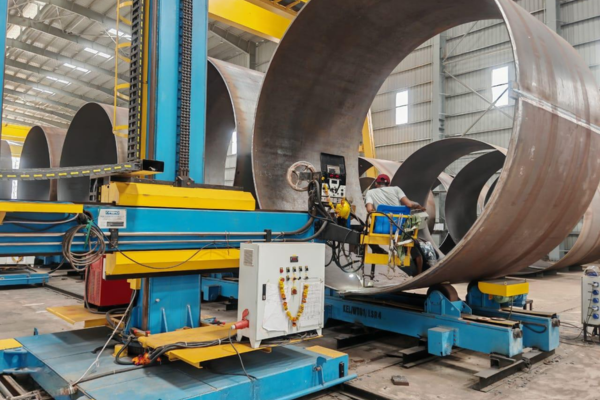
büyük ölçekte kaynak torcu hareketleri. Kolon ve bom kaynak manipülatörü, kaynak torcunun operatörün uzanmasına veya tırmanmadan kaynaklanan yorgunluğa gerek kalmadan uzun ve tekrarlanan dikişler boyunca kesintisiz konumlandırılmasını sağlar. Kolon tabanı doğrusal hareketi ve dönmeyi sağlarken yatay bom, kaynak kafasını manuel konumlandırmayla etkin biçimde işlenemeyen kaplar, tanklar ve diğer yapısal elemanlar üzerinde hareket ettirir. ABD’de 30 tonluk ASME basınçlı kap imalatçıları ile AB’de 80 tonluk rüzgâr türbini kulesi bölümleri üreten müşteriler aynı Aubrik manipülatör donanım mimarisini kullanabilir.
[ENG-01] TEMEL MEKANİZMA
Aubrik Kolon ve Bom Kaynak Manipülatörü Ne Yapar
Her Aubrik manipülatörü ortak bir platform üzerinde imal edilir ve tasarlanmış şu beş bileşeni içerir: doğrusal hareketli tabana sahip endüstriyel kolon, V kılavuz raylı yatay bom, motorlu araba, entegre endüstriyel kumanda sistemi ve yağ banyolu yağlama sistemi. Ardından kaynak torcu konumlandırması bir yazılım komutuna dönüşür; bom yüksekliği, uzaması, kolon dönüşü ve doğrusal hareket hızı kademesiz değişken frekanslı tahriklerle hassas biçimde kontrol edilebilir.
Operatör parametreleri bir kez ayarladıktan sonra Aubrik manipülatörü, bu profili metrelerce kaynak dikişi boyunca hassas biçimde tekrarlar. AB’deki alıcılarımız, rijit şasi tasarımını 24 saat çalışan üretim makinelerimizde arızaya kadar geçen ortalama 5+ yıllık sürenin başlıca nedeni olarak sürekli ilk sırada göstermektedir. Bu kararlı platform SAW, MIG/MAG, TIG, FCAW ve plazma gibi yöntemleri, uzmanlık gerektiren el işçiliğinden verimli kaynak otomasyon sistemlerine dönüştürür. Aşağıda bundan sorumlu beş unsurun her biri açıklanmaktadır.
[DIAG-02] ARIZA ANALİZİ
Manuel kaynak, ağır imalat atölyelerinde üç noktada yetersiz kalır:
-
Yorgunluğa bağlı kaynak dikişi kalitesi düşüşü
3 m çapındaki bir kapta uzun çevresel dikişler, her paso için 9-10 metreye ulaşır. Manuel konumlandırma hassasiyeti ilk pasodan sonra hızla düşer. -
Uzun dikişlerde hareket hızı sınırlamaları
Operatörler, endüstriyel SAW uygulamalarında tipik 150 in./min. (3810 mm./min.) hareket hızında kaynak torcunun 1 mm konumlandırma hassasiyetini koruyamaz. -
Yüksek iş parçalarında operatör güvenliği
uzaktan konumlandırma olmadan 2 m üzerinde kaynak yapmak; iskele, düşüş durdurma ekipmanı ve vardiya verimliliğinde kayıp anlamına gelir.
[DATA-03] ÜRETİM KAPASİTESİ METRİKLERİ
Manuel kaynağın üretim sahasında oluşturduğu kapasite açığı
Kaynak otomasyonu çalışmaları, tekrarlanan uzun dikişlerde manuel yerleştirme yerine manipülatör kullanıldığında kurulum sürelerinin azaldığını (%25’e varan azalma) ve kaynak verimliliğinin yükseldiğini (yaklaşık %30 artış) göstermektedir. Tek telli tozaltı ark kaynağı (SAW), 16-60 lbs/hr yığma hızları sunar; tandem telli SAW yaklaşık %30 daha yüksektir – bu, manuel olarak konumlandırılan bir kaynakçının büyük çevresel veya doğrusal kaynak dikişlerinde ulaşamayacağı bir üretim düzeyidir.
[APP-04] SAHA UYGULAMASI
Somut örnek — 6 m’lik kazan gövdesinde uzun boyuna dikiş
6 m uzunluğunda ve 2,4 m çapındaki kazan basınçlı kap gövdesi, SAW işlemini tüm uzunluk boyunca 700 mm/min hızla gerçekleştiren Aubrik 5×6 şasi gerektirir. Arabanın hareket mesafesi, merkez hattına göre kaynak torcu konumunu ±0,4 mm’de tutarak dikişi paso başına yaklaşık 9 dakikada tamamlar. Benzer tel çapıyla manuel SAW, kaynakçının tüm uzunluk boyunca yürümesini, üst yarı için iskeleye çıkmasını ve arkı iki kez yeniden başlatmasını gerektirir — bu da aynı dikişin süresini paso başına 35–45 dakikaya çıkarırken gözetimsiz orta üçte birlik bölümde ölçülebilir bir gözeneklilik sapmasına yol açar.
Aubrik Manipülatör Sistemi — Tasarlanmış 5 Bileşen ve Her Birinin İşlevi
Her Aubrik kolon ve bom manipülatörünün imal edildiği beş bağımsız temel alt sistem sahada değiştirilebilir; böylece dikiş takibi, akı geri kazanımı veya kablosuz uzaktan kullanım için gelecekte yapılacak yükseltmeler, şasi sökülmeden uygulanabilir.
SYS_01
1. Kolon (Dikey Ana Taşıyıcı)
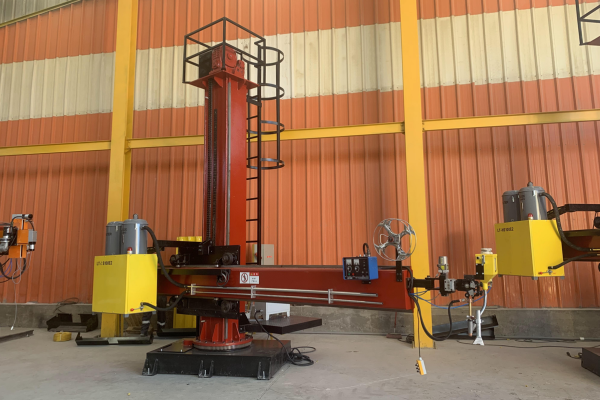
Kolon, bomu ve kaynak kafasını destekler. Seçilen konfigürasyonun nominal yükünü, tutma frenlerini ve düşmeye karşı korumasını doğrulayın; düşme önleyici tertibat, kaldırma mekanizması arızalandığında bomu durdurmak üzere tasarlanmıştır. Çift hızlı, motor tahrikli 180deg dönüş; 34, 45 & 56 modellerinde standarttır.
2×3 m ile 5×6 m Arasında 4 Standart Model — Teknik Özellik Tablosu ve Boyutlandırma Karar Matrisi
Boyutlandırma referansları: ASME Bölüm VIII Kısım 1 (asme.org) basınçlı kap geometri toleransları · ISO 3834 (iso.org) ergitme kaynağı kalite şartları.
Aubrik’in standart kaynak manipülatörleri dört kolon boyutunda (34″, 45″, 56″ ve 72″), standart bomlu kaynak manipülatörü şasileri ise dört farklı boyutta (22″, 34″, 45″ ve 56″) sunulur. Bu şasiler, kullanıma hazır SAW veya MIG/MAG desteğiyle standart olarak sevk edilir; TIG, FCAW veya plazma seçeneği, kaynak manipülatörünün kullanım ömrü boyunca herhangi bir zamanda kolayca monte edilebilir. Hizmet verdiğimiz AB ve ABD’deki alıcıların yaklaşık 80%’inin küçük/orta ölçekli atölye alanlarında, 30 tonun altındaki tankları veya 4m’den kısa makaraya sarılı boruları taşıyan 34″ ve 45″ şasiler kullanılır.
Tam Teknik Özellik Tablosu — 4 Kademeli Modüler Boyutlandırma Matrisi
| Model | Kaldırma Hareket Mesafesi (mm) | Geri Çekme Hareket Mesafesi (mm) | Kaldırma Hızı (mm/min) | Geri Çekme Hızı (mm/min) | Maks. Bom Ucu Yükü (kg) | Kolon Dönüşü | Araba Hızı (mm/min) | Ray İç Açıklığı (mm) |
|---|---|---|---|---|---|---|---|---|
| 2×3 | 2,000 | 3,000 | 300 | 120–1,200 | 60 | Manuel | Manuel | 1,000–2,000 |
| 3×4 | 3,000 | 4,000 | 1,000 | 120–1,200 | 80 | ±180° | 3,000 | 1,200–2,500 |
| 4×5 | 4,000 | 5,000 | 1,000 | 120–1,200 | 80 | ±180° | 3,000 | 1,200–3,000 |
| 5×6 | 5,000 | 6,000 | 1,000 | 120–1,200 | 100 | ±180° | 3,000 | 1,500–3,000 |
Aşağıda belirttiğimiz her parametre Aubrik’in stok ürün serisine dayanmaktadır; özelleştirilmiş strok, kapasite veya güç seçenekleri mevcuttur (aşağıdaki satın alma rehberine bakın).
Boyutlandırma Karar Matrisi — En Büyük Değil, Doğru Boyut
En yaygın ekipman satın alma hatası: Fiziksel iş parçasının veya boru hattının çapından daha geniş çalışma alanı sunan bir şasi satın almaktır. Tesisteki fazla manipülatör kapasitesi, bomların daha uzun boş hareket yolları katetmesi nedeniyle zaman kaybettirerek toplam üretim verimliliğini önemli ölçüde etkiler.
| İş Parçası Sınıfı | Tipik Çap / Uzunluk | Önerilen Model | Notlar |
|---|---|---|---|
| Küçük basınçlı kaplar, hizmet tankları, prototip üretimi | ≤ 1,8 m çap / ≤ 3 m uzunluk | 2×3 | Manuel dönüş; giriş seviyesi SAW veya MIG |
| Orta boy tanklar, kimyasal madde kapları, kısa boru spoolları | 1,8–3 m çap / 3–4 m uzunluk | 3×4 | Motorlu dönüş; SAW + MIG çift proses yaygındır |
| Petrokimya kapları, orta boy gemi gövdesi bölümleri, rüzgâr türbini kulesi flanşları | 3–4 m çap / 4–5 m uzunluk | 4×5 | En yaygın ağır hizmet konfigürasyonu |
| Büyük rüzgâr türbini kulesi bölümleri, geniş çaplı basınçlı kaplar, büyük kazan gövdeleri | 4–5 m çap / 5–6 m uzunluk | 5×6 | Ağır hizmet; 30+ tonluk kaynak rotatörleriyle entegre olur |
SYS-01 Mimari
Proses Uyumluluğu — Tek Şaside MIG/MAG, TIG, SAW, FCAW ve Plazma
Yalnızca SAW gibi tek bir prosesi çalıştıran manipülatör satın almak, klasik tek proses tuzağıdır — tekrar tekrar karşılaştığımız bir tedarik riskidir. Satın alımdan bir yıl sonra, atölyeye paslanmaz çelik işi veya kalın kesitli bir FCAW işi eklendiği gün, ikinci bir makinenin gizli maliyetiyle karşılaşılır. Bu şasileri esneklikten yoksun bırakan unsur, tek bir kaynak kafasına sabitlenmiş katı geometridir.
Aubrik her şasiyi prosesten bağımsız olarak tasarlar — yerleşik rijitlik ve düzgün, kademesiz hareket kontrolü sayesinde bugün rüzgâr türbini kulesinde tozaltı ark kaynağı yapan 4×5 manipülatör, uygun TIG kafası ve kaynak güç kaynağıyla yarın paslanmaz çelik bir ısı eşanjöründe TIG kaynağına geçer. Ekipmanın etkin kullanım ömrü yapılan işlerin tamamını kapsadığından, proses esnekliğine sahip bir şasi satın almak önemlidir.
DAT-02 Performans Matrisi
Kaynak Yöntemi Uyumluluk Matrisi
| Proses | Malzeme Kapsamı | Tipik Kalınlık | En Uygun Sektörler | Yığma Hızı |
|---|---|---|---|---|
| SAW (Tozaltı Ark) | Karbon çeliği, düşük alaşımlı çelik, paslanmaz çelik | 6–80 mm+ | Basınçlı kaplar, rüzgâr türbini kuleleri, gemi inşası | 16–60 lbs/hr (tek tel) ¹ |
| MIG/MAG (GMAW) | Karbon çeliği, paslanmaz çelik, alüminyum | 1,5–25 mm | Yapısal çelik, otomotiv parçaları, boru spoolları | 3–15 lbs/hr ¹ |
| TIG (GTAW) | Paslanmaz çelik, demir dışı metaller, özel alaşımlar | 0,5–10 mm | Havacılık ve uzay, medikal, gıda & ilaç | 0,5–3 lbs/hr |
| FCAW (Özlü Tel) | Karbon çeliği, düşük alaşımlı çelik, farklı malzemeler | 3–40 mm | Ağır makineler, açık deniz yapıları, onarım kaynağı | 5–20 lbs/hr |
| PAW (Plazma) | Paslanmaz çelik, titanyum, nikel alaşımları | 0,1–8 mm | Havacılık ve uzay uygulamalarında iç çap kaplama kaynağı, hassas boru | 1–4 lbs/hr |
Çift prosesli kombinasyonlar — TIG/PAW kök, SAW dolgu, MIG kapak — 4×5 ve 5×6 şasilerde yaygındır. Çapraz kızaktaki hızlı değiştirilebilir takımlar, araba dikişler arasında kademeli konum değiştirirken bomun kaynak kafalarını değiştirmesini sağlar.
APP-03 Entegrasyon ve Örnekler
Senaryo — Paslanmaz Çelik Isı Eşanjörü Denetimi
GÖRSEL_AKIŞ

Güney Avrupa’daki bir endüstriyel alıcı, 1,8 m çapında ve 12 mm et kalınlığındaki paslanmaz çelik ısı eşanjörü gövdesi için Aubrik 3×4 şasi kullanır: gıda sınıfı kaynak geometrisi elde etmek üzere kök pasosunda 200 mm/min hızla TIG-GTAW uygular, ardından dolgu ve kapak için 800 mm/min hızla çalışan SAW kafasına hızlı geçiş yapar.
Her gövdede yaklaşık 18 m kaynak dikişi (iki çevresel + dört boyuna) bulunur ve ağırlığı yaklaşık 3 tondur; kafa değişimi dâhil çevrim süresi 4 saatin altındayken aynı kaynak birleştirmesinde tamamen manuel TIG işlemi 11–14 saat sürer.
Özel Rehber İsteyinKaynak Pozisyonerleriyle Entegrasyon
SİSTEM_MONİTÖRÜ
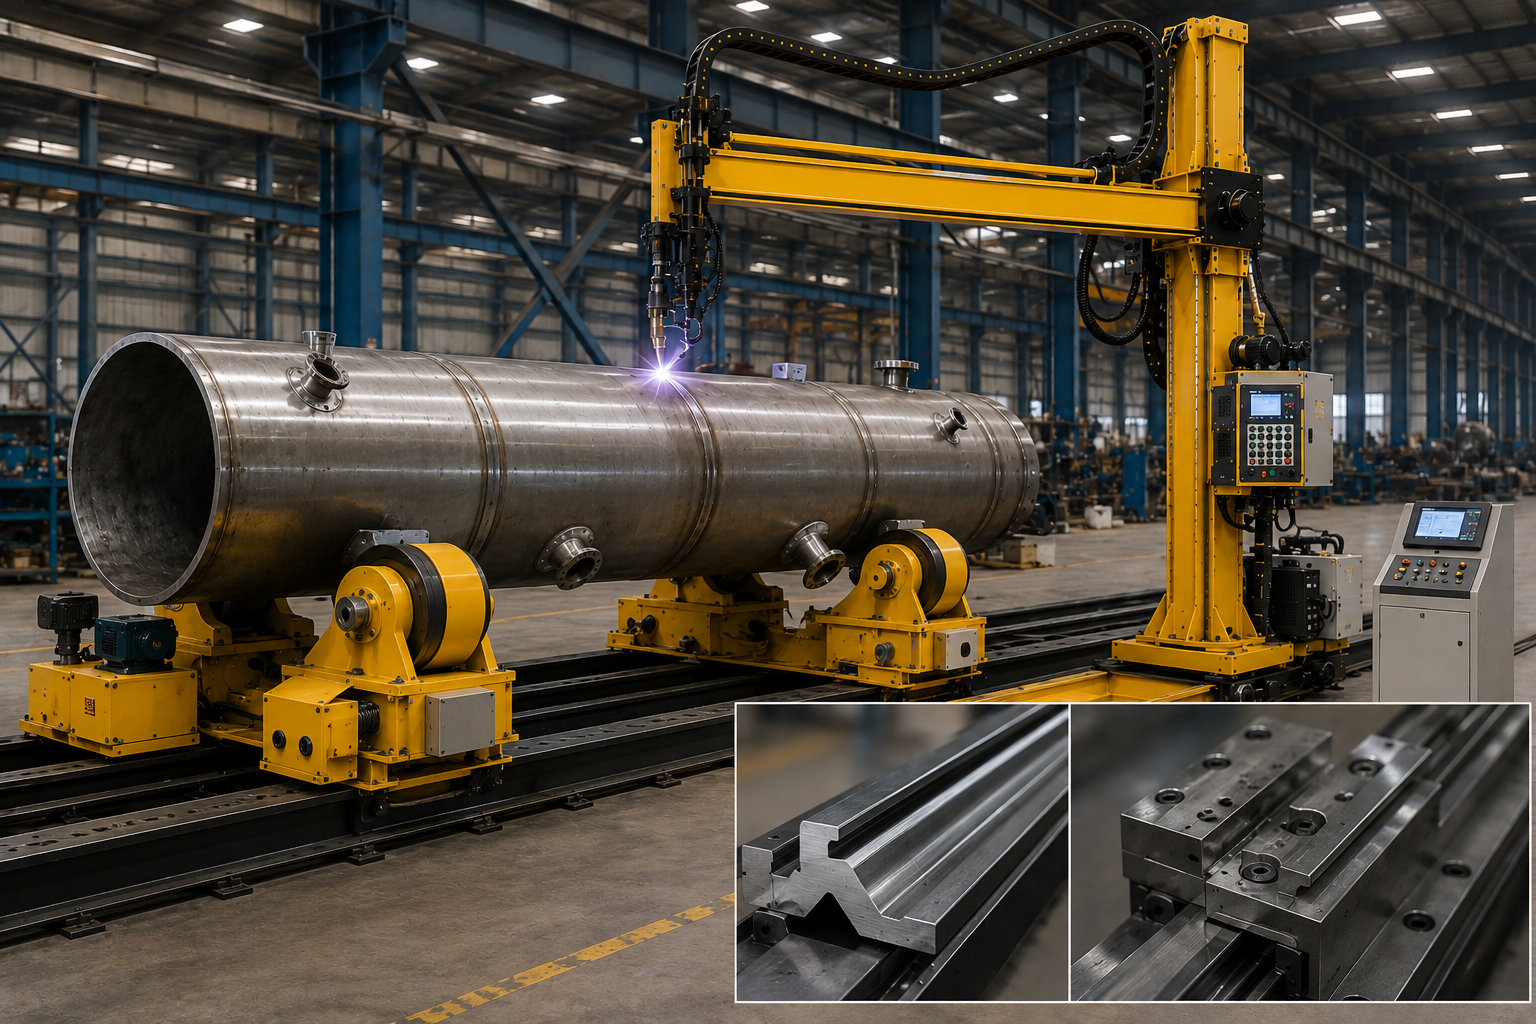
Silindirik iş parçalarında manipülatör, kaynak pozisyonerleri veya kaynak rotatörleriyle eşleştirilir. Kolon ve bom sistemi kaynak kafası tutucusu olarak görev yaparken kaynak pozisyoneri, iş parçasını sabit kaynak torcunun altında döndürür.
“Her bom kılavuz rayını 4 ayrı aşamada ön işleme tabi tutuyoruz – V biçimi veriliyor, talaşlı işleniyor ve ısıl işlem uygulanıyor… 4m’lik bomun tam geri çekilme boyunca 0,5mm kaynak torcu konumlandırma hassasiyetini korumasının nedeni budur.”
¹ Yığma hızları proses sınıfına ait sektör ortalamalarını yansıtır; gerçek üretim tel çapına, akıma, gerilime ve koruyucu gaza bağlıdır.
Hizmet Verdiğimiz Sektörler — Basınçlı Kaplar, Gemi İnşası, Rüzgâr Türbini Kuleleri ve Ağır Makineler
Sektör standartları: ASME Bölüm VIII Kısım 1 (asme.org) · ISO 9001:2015 (iso.org) kalite yönetimi
Aubrik manipülatörleri, her biri benzersiz geometriye, kaynak standartlarına ve şasi boyutu tercihlerine sahip özel uygulamalar içeren 5 büyük imalat sektöründe kullanılır. Aşağıdaki kartlarda, sektöre özgü dikiş uzunlukları, yığma hızları ve yakın tarihli örnek olaylar temelinde dört ana modelimizin konumu açıklanmaktadır. Endüstriyel alıcı profilleri, tek bir 2×3 şasi sipariş eden küçük/orta ölçekli bölgesel imalatçılardan 100 ton+ rüzgâr türbini kulesi montajı için çok üniteli hatlar kuran AB ve ABD OEM alıcılarına kadar uzanır.
 [IND-01] ANA SEKTÖR
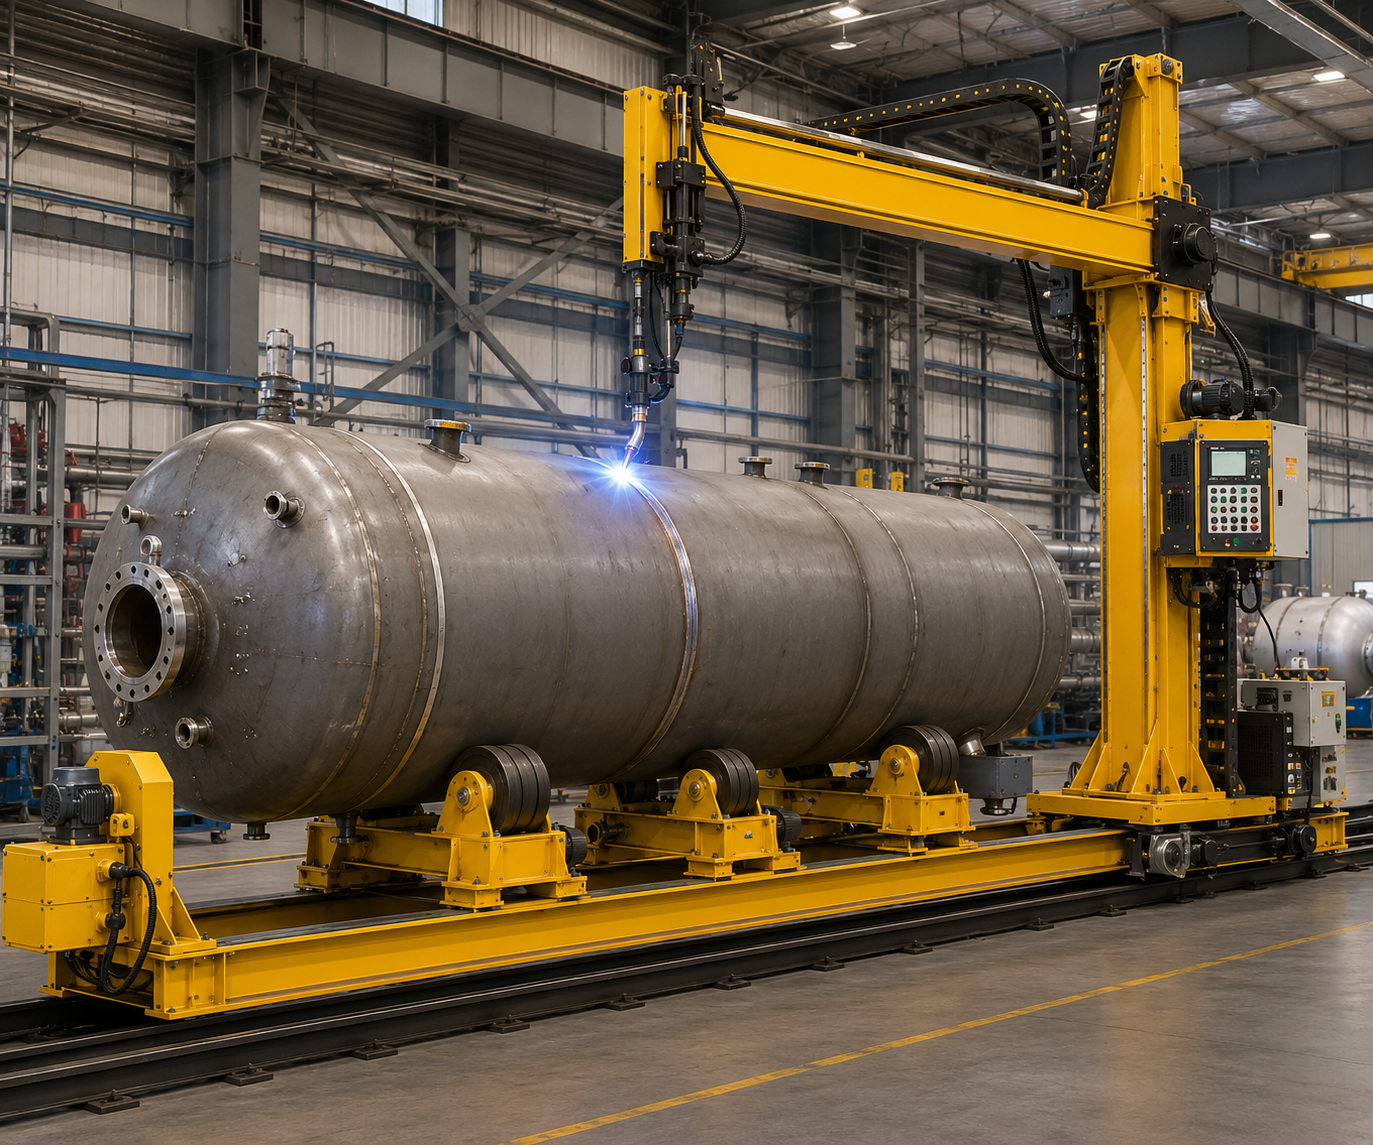
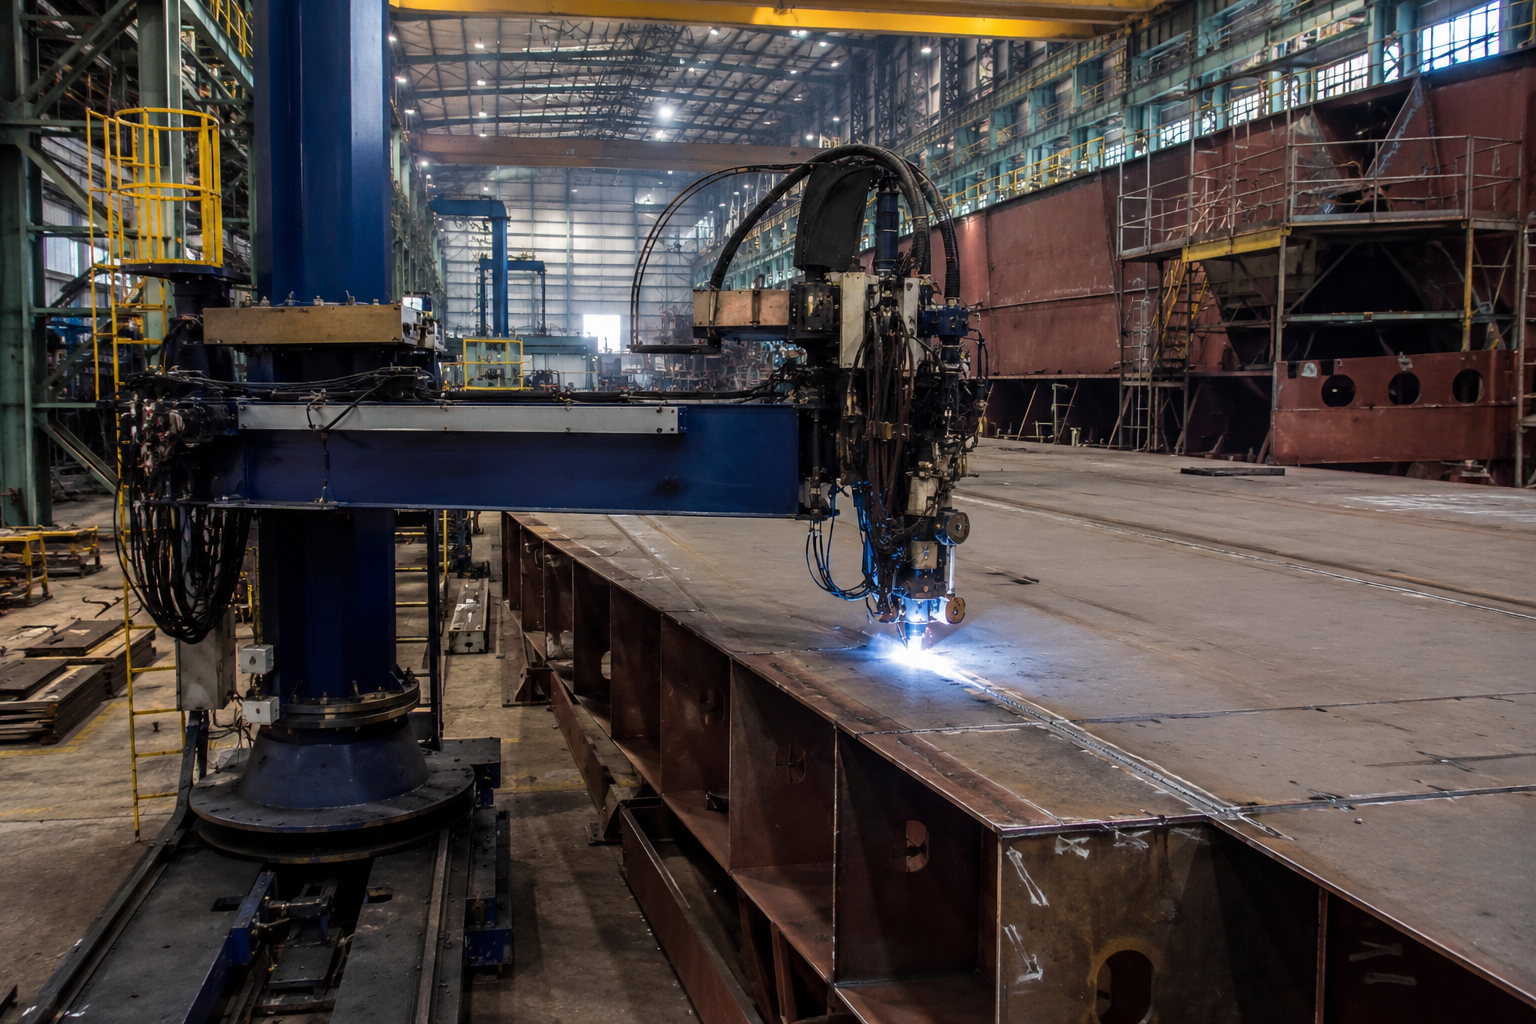
Petrokimya & Basınçlı Kap
Tank, Basınçlı Kap, Kimyasal Madde Boru Hattı İmalatı. Tam 180 kolon dönüşü, çevresel ve boyuna dikiş kaynağı sağlar.
TEKNİK ÖZELLİK: Önerilen ekipman: Kalın cidarlarda verimlilik için SAW donanımlı 34, 45 ve 56 Aubrik sistemleri.
[IND-02]
Gemi İnşası & Açık Deniz Yapıları
Açık Deniz Yapıları & Denizcilik İmalatları (gemi ve gövde bölümleri, güverte sacları, platform modülleri) Bom ucundaki yüksek kaldırma kapasitesi (80-100 kg) ve SAW uyumluluğu, bu sistemi yüksek verimli uzun boyuna gövde dikişleri için çözüm hâline getirir.
TEKNİK ÖZELLİK: Önerilen ekipman: 45, 56 sistemleri.

[IND-03]
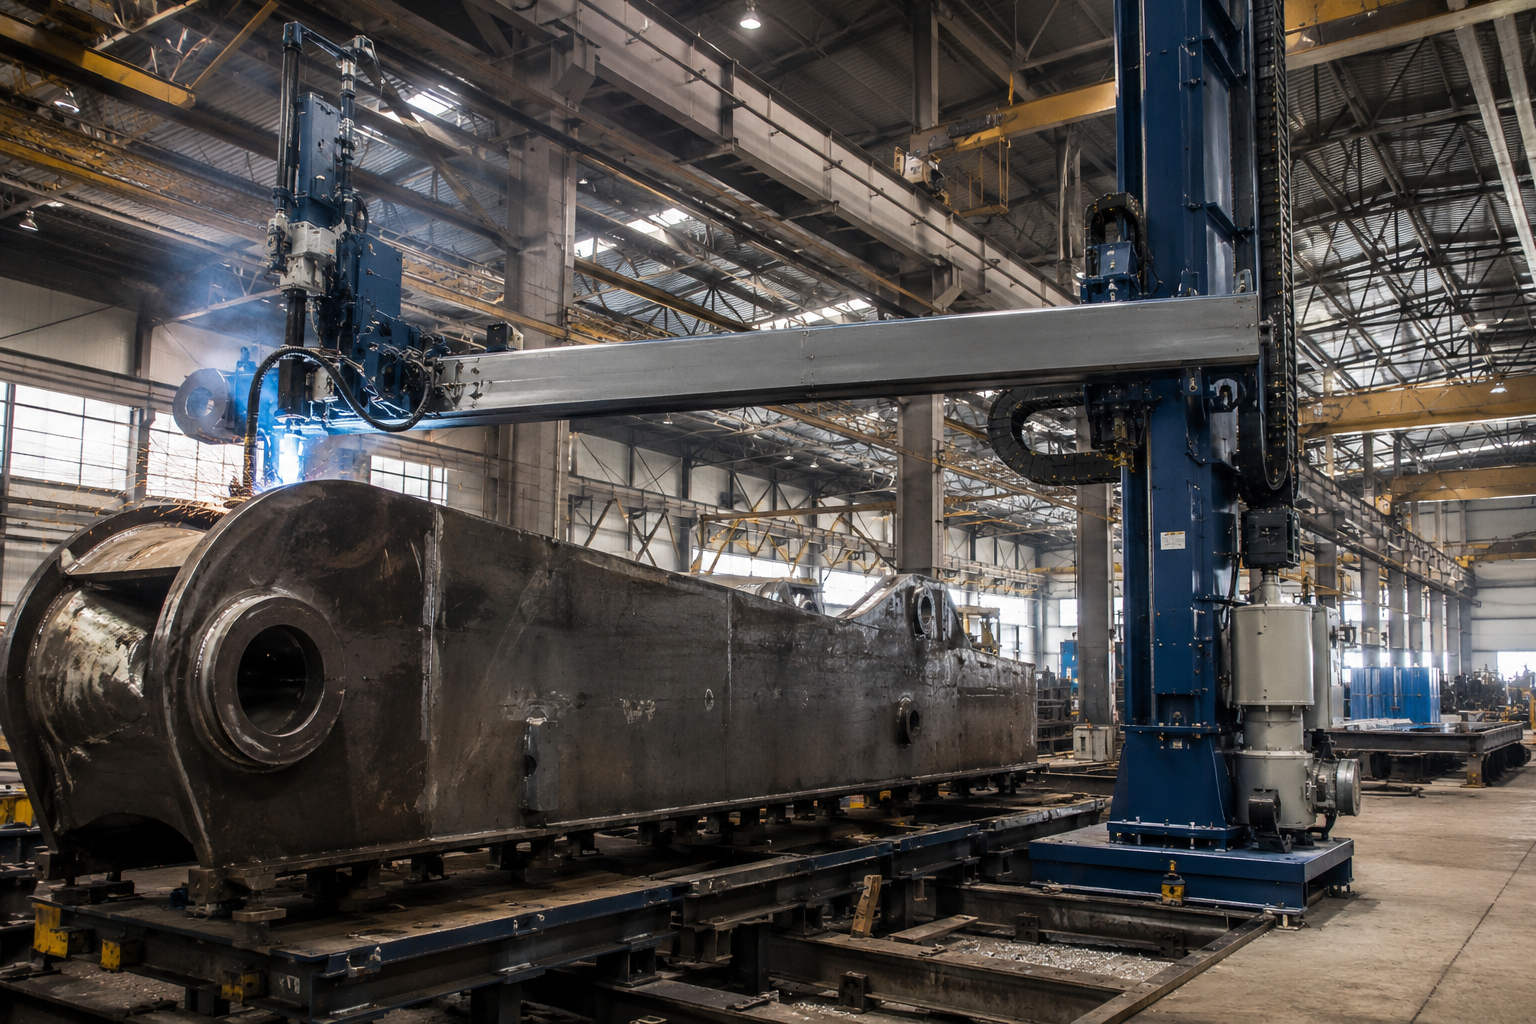
Rüzgâr Enerjisi
Rüzgâr Türbini Kulesi Parçaları. 4-5m’lik bölümler boyunca tutarlı kaynak torcu konumlandırması. her manipülatör için en önemli özellik.
TEKNİK ÖZELLİK: Özellikle kaynak rotatörlerimiz kullanılıyorsa 45 veya 56 önerilir.
[IND-04]
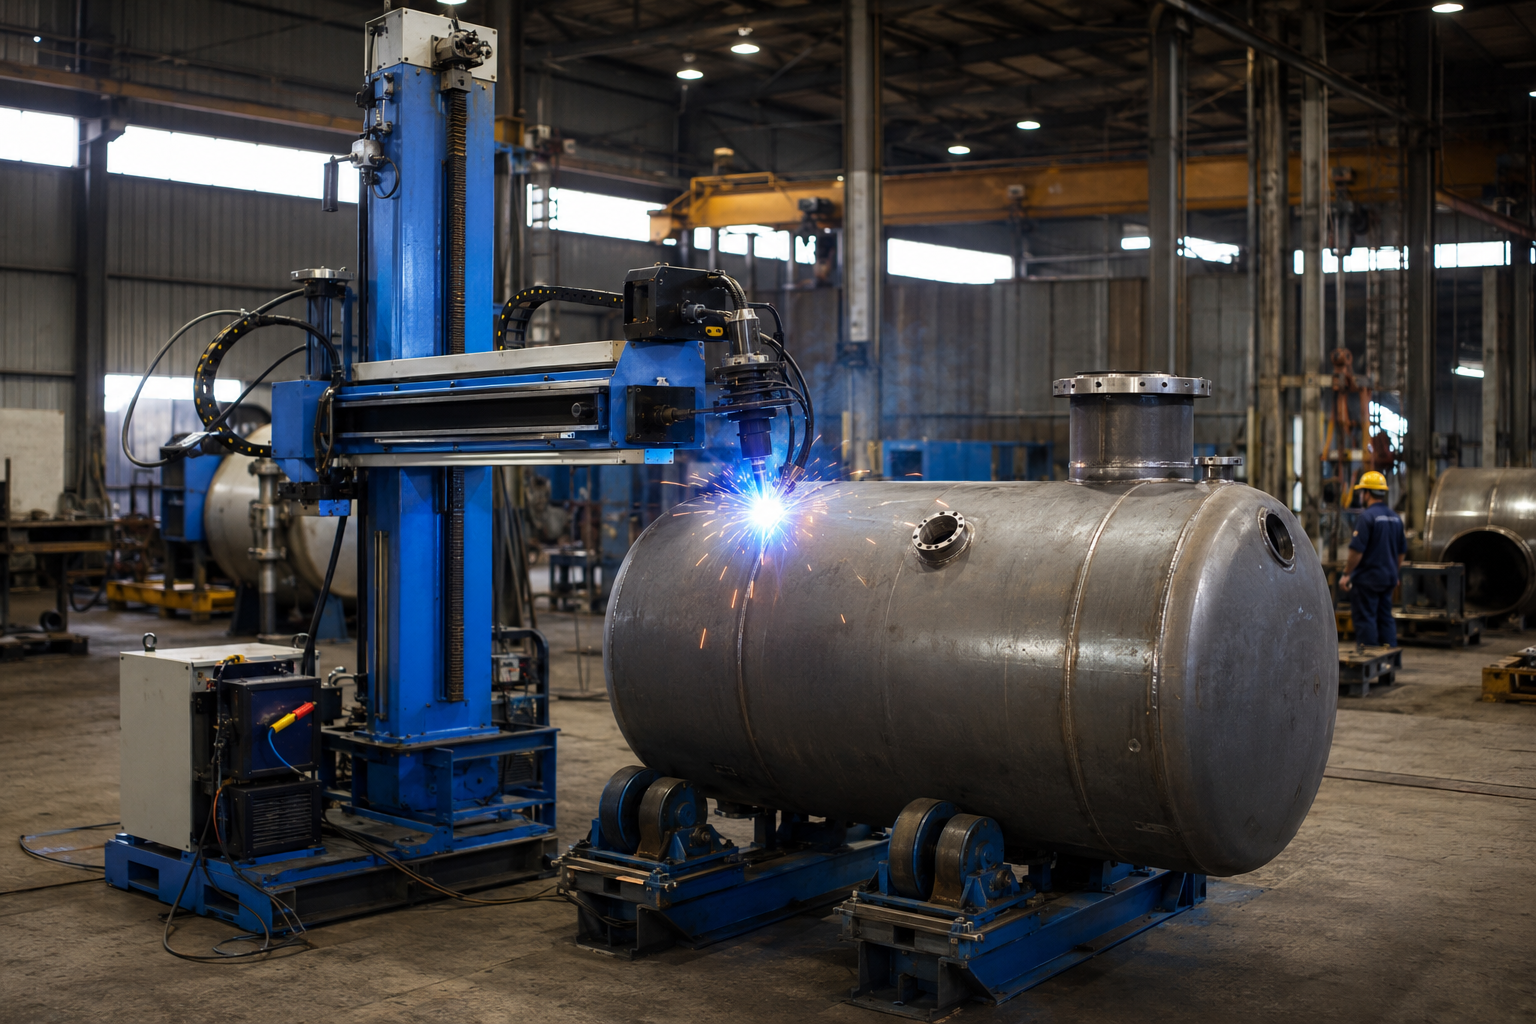
Ağır Makineler & İnşaat
Vinç kolları, bom bileşenleri, büyük yapısal bölümler. Strok kapsamı farklı parça boyutlarına olanak tanır; manipülatörümüzdeki FCWA prosesi, AWS D1.1 uyarınca ağır yapısal işler için son derece uygundur.
TEKNİK ÖZELLİK: Öneri: 45 veya 56.
[IND-05]
Genel İmalat
daha küçük tanklar ve hizmet kapları için imalatlar.En düşük fiyatlı model 23’tür. bu model, 100% manuel üretimden ileri adım atmak isteyen atölyeler veya SAW/MIG kaynak yöntemlerine yönelik ekonomik, temel bir giriş seviyesi çözüm içindir.
TEKNİK ÖZELLİK: 23 önerilir.
[ÖRNEK SENARYO]
Senaryo — Brezilya’daki rüzgâr türbini kulesi montaj hattı
Brezilya’nın büyük bir rüzgâr türbini kulesi imalatçısı, her bölümü 100m uzunluğunda olan ve yaklaşık 38 doğrusal metre boyuna SAW dikişi ile 3 kısa çevresel kaynak gerektiren rüzgâr türbini kulesi bölümlerini üretmek için entegre 80 ton kapasiteli kaynak rotatörleriyle birlikte 3 adet 56 Aubrik manipülatörümüzü kullandı. 180 derece kolon hareketi ve iş parçasının hareket ettirilmemesi sayesinde her montaj hattı, önceki sabit hücre operasyonumuzdaki vardiya başına tek bölüme kıyasla vardiya başına yaklaşık iki tam bölüm üretti.
[SYS-REG-QA // KONFİG.2026]
Sertifikalar, Standartlara Uygunluk ve Kalite Güvencesi
Tüm Aubrik manipülatör kolonları ve tüm Govujib kolon destekleri; imalat ve montajdan satış sonrası servise kadar tüm aşamaları kapsayan, ISO 9001 standartlarına göre sertifikalandırılmış ve test edilmiş, CE işaretli ve AB uyumlu bir kalite yönetim sistemi kapsamında üretilir. Her ihracat sevkiyatını Uygunluk Belgesi ile belgelendiriyor ve standart 30ton manipülatör konfigürasyonlarında alıcı onayının 7 gün kadar kısa sürede tamamlanmasını sağlayan müşteri kalite güvencesi “Hızlı Süreç” denetim desteği sunuyoruz.
QA-01
ISO 9001 Kalite Yönetimi
QA-02
CE İşareti (Makine Direktifi)
QA-03
1 Yıllık Garanti (Tüm Üniteler)
QA-04
Küresel OEM Servisi
[SOL KONSOL // TEKNİK STANDARTLAR]
Ekipmanımızın Desteklemek Üzere Tasarlandığı Standartlar
Kaynak torcu konumlandırması ve tahrik hızlarına yönelik hareket sistemi, yapısal imalat ve montaj için onaylı kaynak prosedürlerini destekler.
Boyuna ve çevresel kaynak dikişleri, ASME Bölüm IX’a göre onaylanmış kaynak prosedürleriyle kullanıldığında ASME Bölüm VIII Kısım 1 geometri şartlarına uygun olabilir.
Kullandığımız SAWS otomasyonu API standartlarına uygundur.
bu standardın gerekli olduğu durumlarda kaynak yöntemi kumanda sistemlerine ve kalite sistemlerine ilişkin belgelenmiş kanıt sağlar.
[SAĞ KONSOL-A // KAPSAM SINIRI]
Belgelendirmenin kapsamına girenler ve girmeyenler
ISO9001 + CE; ekipman tasarımı, kalite, imalat ve makine güvenliğini kapsarken kodlar (örneğin ASME, API, AWS) kaynak prosedürleri ve kaynakçıların kendileri için geçerlidir. Aubrik, kaynakçı ve ekipman yeterlilik süreçlerine destek sağlar ancak bunların yerine geçmez; standartlara uygun imalat her iki unsuru da gerektirir.
[SAĞ KONSOL-B // DENETİM VAKASI]
Senaryo — İspanya’daki petrokimya kabı tedarik denetimi
İspanya’daki büyük bir petrokimya OEM’i, ASME Section VIII Div.1 kapsamındaki büyük ölçekli bir kap imalatı için 2025’in başlarında 3 SAW kaynak manipülatörü tedarikçisini değerlendirdi. Aubrik, uygunluk beyanı ve iso 9001 sertifikasının bir kopyasıyla birlikte eu 380 V/50 HZ/3-Ph konfigürasyonundaki 45 model kaynak manipülatörünü gelen ilk konteynerde teslim etti; bu sayede müşterinin kalite ekibi tedarikçi belgelendirmesini bir haftadan kısa sürede tamamlayarak süreyi haftalardan günlere indirdi.
// SEVKİYAT VERİ KAYDI “Sertifika evrakları, yoğun çalışan yurt dışı alıcıların tedarik takvimini kısaltmanın en kolay yollarından biri olarak sıklıkla gözden kaçırdığı bir unsurdur.”
[BELGE-REF // ID-WTM-2026]
Tedarik Kılavuzu — Teslim Süresi, Özelleştirme, Güç Konfigürasyonu (Küresel 110–600 V)
Çoğu tedarik işleminde, taahhütte bulunmadan önce kaynak manipülatörü üreticisine RFQ ile iletilmesi gereken üç unsur vardır: Tüm özel gereksinimlerin açık bir biçimde sunulduğu liste. Teslim süreleri için uygulanabilir bir yapı ve ekipmanın değişiklik ya da yeniden takımlandırma gerektirmeden mevcut gerilimle çalışacağına dair güvence; bu kılavuz bu konuların her birini ele almaktadır. İster 30 tonluk bir program oluşturan E.U. alıcısı, ister 80 tonluk bir rüzgâr türbini kulesi kuran ABD alıcısı, ister otomasyona ilk geçişini değerlendiren küçük veya orta ölçekli bölgesel bir endüstriyel alıcı olsun, aynı temel R.F.Q. şablonunu kullanın.
Aubrik Ürün Serisinde Standart Olarak Sunulan Özelleştirme Seçenekleri
- STROK
En alt indirilmiş konum ile en yüksek geri çekilmiş konum arasındaki hareket aralığı, 23 ile 56 gövde ölçülerinde standart değildir; teknik talepte belirtilmelidir.
- KABLOSUZ
Yüksek iş parçalarında çalışırken operatör güvenliğini artırmak amacıyla 12 m kablolu el kumandasının yerine kablosuz el kumandası sunulmaktadır.
- GERİ KAZANIM
Toz geri kazanım sistemi; SAW ile kullanım için idealdir ve bomun uç başlığına takılır.
- KAMERA
Kamera ile izleme – kaynak dikişinin erişimi zor bölgelerindeki arkın uzaktan gözlemlenmesini sağlar.
- TAKİP
Uzun çevresel kaynak dikişleri için en yeni dokunsal ve lazerli dikiş takip teknolojisi, gerçek kapalı çevrim dikiş takibi sağlar.
- SALINIM
Kaynak dikişi enine kızağı için daha geniş kumanda aralığına sahip programlanabilir salınım.
- MARKALANDIRMA
OEM markalandırma: distribütör ve entegratör ortaklarımız için eksiksiz özel marka programı
- HAREKET RAYI
Hareket rayı uzunluğu – talep üzerine standart iç açıklığın ötesine uzatılmış raylar
[VERİ-IZGARASI]
Küresel Pazarlar İçin Kaynak Güç Kaynağı Konfigürasyonu
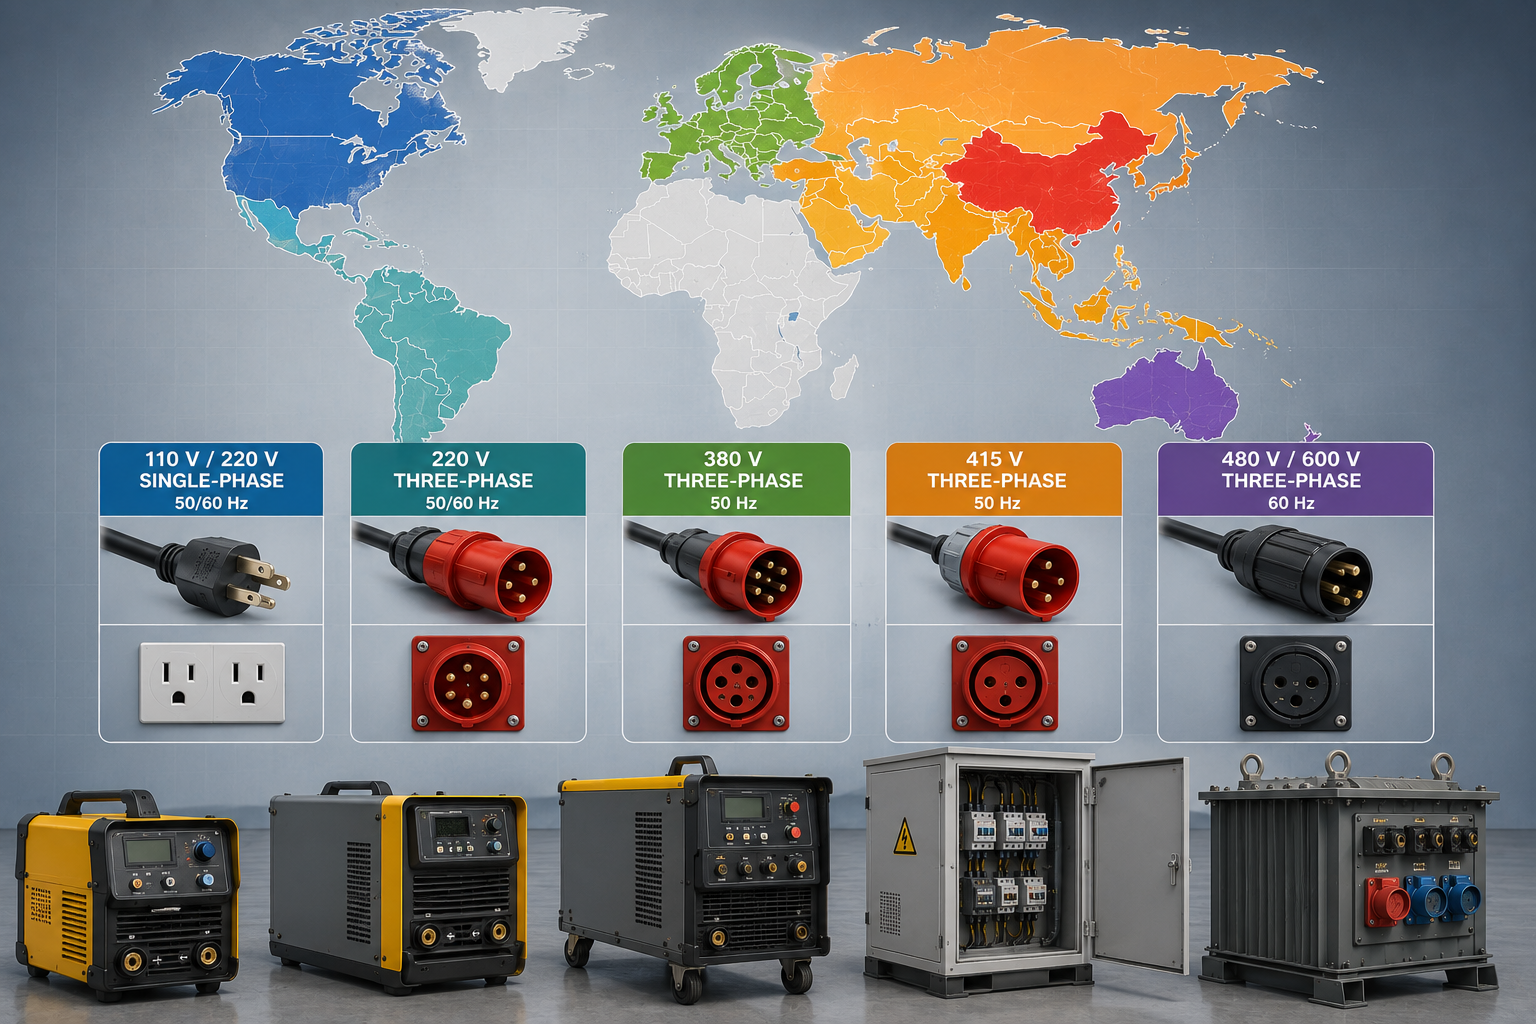
| Gerilim | Frekans | Yaygın Pazarlar |
|---|---|---|
| 110 V / 220 V tek fazlı | 50/60 Hz | Hafif hizmet tipi uygulamalar: ABD, Güney Amerika’nın bazı bölgeleri |
| 220 V üç fazlı | 50/60 Hz | Brezilya, Güneydoğu Asya’nın bazı bölgeleri |
| 380 V üç fazlı | 50 Hz | EU (İspanya, Almanya, Fransa, İtalya), Çin |
| 415 V üç fazlı | 50 Hz | Birleşik Krallık, Hindistan, Avustralya |
| 480 V / 600 V üç fazlı | 60 Hz | ABD, Kanada |
[VAKA-KAYDI]
Senaryo — kaynak manipülatörü üreticisine gönderilen eksiksiz bir RFQ’da belirtilmesi gerekenler
Tipik bir 45 gövde teklifi için eksiksiz bir RFQ’da toplam 8 farklı girdi değişkeni gerekir – azami iş parçası uzunluğu ve çapı; ana kaynak yöntemi (SAW, MIG, TIG, FCAW); mevcut yerel gerilim ve frekans; gerekli çevre birimleri (kablosuz uzaktan kumanda, toz geri kazanımı, dikiş takibi, kamera); sevkiyat limanı ve Incoterm; ayrıca gümrüğün talep edeceği tüm belgelendirme evrakları.
// TAKVİM DENETİMİ
Bu 8 girdi sağlandığında Aubrik, müşterinin ihtiyaç duyduğu belgeleri; imalat föyü, kilometre taşlarına göre ayrılmış teslim süresi ve birim bazında teklif olarak 5 iş günü içinde sunar – haftalarca süren yazışmaların en büyük nedeni girdilerden birinin eksik olmasıdır.
[KRİTİK-YOL]
Teklifinizde teslim süresini belirleyen unsurlar
Temel 4 model konfigürasyonunun imalatı daha öngörülebilir olduğundan, 4 model; özel stroklu ve standart dışı gerilimli ekipmandan çok daha hızlı sevk edilir. En büyük belirsizlikler: aksesuar seçimi (dikiş takip sistemi, uzaktan el kumandası, kamera kiti), sevkiyat yöntemi ve yerel ithalat evrakı gereksinimleridir. Her Aubrik teklifi teslim süresini imalat, aksesuar entegrasyonu ve sevkiyat zaman aralıklarına ayırır; böylece tedarik birimi, tek bir belirsiz rakam yerine gerçek kilometre taşlarına göre planlama yapabilir.
Üretim Hattı İnteraktif Değerlendirme Araçları
MODÜL 01 // CAPEX
Atölye Maliyet Hesaplayıcısı
Çelik konstrüksiyon atölyesinin sermaye harcamalarını değerlendirin. Tesis inşaatı ve ana yapısal karkas için başlangıç niteliğinde bir temel maliyet tahmini oluşturmak üzere boyutsal parametreleri girin.
Hesaplayıcıyı BaşlatMODÜL 02 // LOJİSTİK
Açıklık ve Vinç İş Akışı Seçicisi
Ağır malzemelerin taşıma ve konumlandırma lojistiğini optimize edin. En verimli yapısal aks düzenini ve üretim iş akışı yerleşimini belirlemek için atölye açıklık genişliğini gerekli köprülü vinç kaldırma kapasiteleriyle birlikte yapılandırın.
İş Akışını YapılandırMODÜL 03 // ROI
TCO ve Geri Ödeme Süresi Hesaplayıcısı
Uzun vadeli kârlılığı ve ekipman amortismanını değerlendirin. Üretim kapasitesi artışlarını ve otomasyon verimliliğini hesaba katarak Toplam Sahip Olma Maliyetini hesaplayın ve ROI süresini tahmin edin.
ROI’yi HesaplaSık Sorulan Sorular
Başlangıç için 3 ölçü gerekir; en büyük iş parçası çapı, en uzun kaynak dikişi ve atölye vincinin net geçiş yüksekliği. Kaldırma yüksekliği için iş parçası yüksekliğine 200 mm, geri çekme hareket aralığı için en uzun kaynak dikişine 500 mm ekleyin. Bu çalışma zarfına sığan en küçük gövde boyutunu seçin; daha büyük bir gövde yalnızca hareket süresi kaybına yol açar.
Gövde, kaynak yönteminden bağımsızdır. SAW, MIG/MAG (GMAW), TIG (GTAW), FCAW veya PAW yöntemlerinin tümü aynı şasi üzerine monte edilir. TIG kök paso + SAW dolgu kullanan çift yöntemli makineler, taşıyıcıdaki takım değiştirme sistemiyle 45 ve 56 gövdelerde standarttır.
Kaldırma zincirinin kopması durumunda bomu kilitleyen düşmeye karşı emniyet düzeneği, bomun uzatma ve yükseltme hareket mesafesinin son noktalarındaki mekanik limit şalterleri ve ithal frekans konvertörlerindeki elektrikli bileşenler için aşırı yük, aşırı akım ve düşük gerilim işlevlerine sahip koruma devreleri tüm kaynak manipülatörlerine dâhil edilmiştir. Çapı 4 m’yi aşan dikey silindirik bir basınçlı kabın yakınına kurulan ağır hizmet tipi 56 gövdelerde, EU müşterilerinin özel talebi doğrultusunda çift halatlı düşmeye karşı emniyet sistemi veya bomun dış ucundaki karşı denge fren düzeneği ek bir mekanik koruma katmanı oluşturur. Opsiyonel kablosuz el kumandası ve kamera, operatörün kaynak bölgelerine maruz kalma süresini doğrudan azaltır ve her biri proses bölümünün farklı güvenlik alanlarına ait bir hücrenin içinde bulunan 2 hücrenin ayarlarına ve kumandasına bir kumanda panelinden uzaktan erişme olanağı sağlar.
Birkaç aylık deneyime sahip SAW veya MIG operatörlerinin üniteyi iki gün içinde çalışır duruma getirmesi gerekir; kolye ucu – kablosuz veya kablolu – tüm kaynak ve hareket hızı kontrol işlevlerine tek bir ekranda erişir, böylece örneğin hız kontrol cihazı ile ark voltajı düğmesi arasındaki farkları ezberlemek zorunda kalmazlar. Rutin bakım genellikle doğru yağlama seviyelerinin aylık olarak aranmasından ve limit anahtarının çalışması için dörtte bir kontrolden oluşur – üniteler tamamen kapalı olduğundan diğer tedarikçiler operatöre bırakır, yağ banyosu yağlama sistemi kaynak partiküllerini ve ark dumanlarını hariç tutar.
Özel stroklu imalatlar proje bazında fiyatlandırılır. Önerilen konfigürasyon için kablosuz kumanda, toz geri kazanımı, dikiş takibi, kamera sistemleri, OEM markalandırma, hareket rayı uzatmaları, osilatörler ve özel gerilim gibi seçeneklerin bulunabilirliğini ve uyumluluğunu doğrulayın. Teklifin bir imalat föyüyle birlikte sunulabilmesi için gereksinimlerinizi RFQ ile iletin.
Ortalama bir atölye için standart 12 m kablolu el kumandası tamamen yeterlidir. Ancak belirli türde kablosuz iletişimin gerekli olduğu iki senaryo vardır: ilki, iş parçası ark bölgesinden uzakta durmayı gerektirecek kadar yüksek olduğunda ortaya çıkar. ikincisi, kaynak manipülatörü ortak bir çalışma bölmesinde çalışıyorsa gevşek ve takılma riski taşıyan bir kabloya bağlı kalmak gerekmez. Tipik mesafeler, belirtildiği gibidir (bir endüstriyel çalışma bölmesi boyutuna göre tasarlanmıştır).
Robotik kaynak sistemi; otomotiv bileşenleri, küçük fikstürler ve çok sayıda kısa kaynak dikişine sahip kaynaklı parçalar gibi karmaşık 3D yollar için 6 eksenli mafsallı kol kullanır. Kolon-bom kaynak manipülatörü ise tankların çevresel kaynak dikişleri, rüzgâr türbini kulelerinin boyuna kaynak dikişleri ve boru spool uçları gibi uzun ve tekrarlanan 2D kaynak dikişleri için özel olarak tasarlanmıştır. Büyük çaplı iş parçalarındaki SAW uygulamalarında kaynak manipülatörü, aynı çalışma zarfını kapsayan bir robota kıyasla CAPEX’in her doları başına daha yüksek yığma hızı sağlar.
evet – silindirik ürünler için standart konfigürasyon budur. Tailzeys (bunu artık Welding Tapelej olarak adlandırıyoruz) ve kaynak rotatörleri ürünü çevirirken kaynak manipülatörü kaynak torcunu sabit tutar. Boyuna kaynak için kaynak torcunu araba ile hareket ettirme imkânı da bulunmaktadır. Aubrik ayrıca eksiksiz bir kaynak istasyonu paketi olarak tahrikli başlık ve punta Talezeys ile kaynak rotatörleri de imal eder.
Kumanda sistemimiz, yaygın endüstriyel gerilim standartlarının tamamıyla uyumlu olacak şekilde 110 V ile 600 V arasında çalışır. EU müşterileri genellikle 380 V üç fazlı 50 Hz, ABD müşterileri 480 V veya 600 V 60 Hz, Birleşik Krallık/Hindistan/Avustralya ise 415 V sipariş eder. Yerel gerilim ve frekansı RFQ’da belirtin — konfigürasyon sevkiyattan sonra değil, fabrikada ayarlanır.
Her Aubrik ünitesi eksiksiz kullanım kılavuzu, CE uygunluk beyanı, ISO9001 sertifikasının bir kopyası ve bir yıllık ücretsiz parça ve işçilik garantisiyle teslim edilir. Orijinal yedek parçalar, yazılı servis sözleşmesi uyarınca Wuxi tesisimizden sevk edilir. Yabancı dillerdeki tüm teknik desteğimiz, makinelerimize uzaktan arıza teşhisi uygulayan İngilizce konuşan mühendisler tarafından, sorunun ilk bildiriminden itibaren yaklaşık 24 saat içinde sağlanır. Sahada devreye alma gerektiğinde saha mühendisimiz ilgili ülkeye görevlendirilir ve tüm seyahat ve lojistik masrafları OEM özelleştirme sözleşmelerimiz kapsamında karşılanır.
Şimdi trend



