Entre em contato com a Aubrik Company

Manipulador de soldagem tipo coluna e lança Aubrik
Linha modular com 4 modelos (2×3 m a 5×6 m) para automação de SAW, MIG, TIG e FCAW
Projetado para fabricantes de tanques, vasos de pressão, torres eólicas e estruturas de aço que precisam de posicionamento estável da tocha em grande escala. Quatro modelos padrão, curso personalizável, alimentação global de 110–600 V e certificações ISO 9001 + CE.
Especificações do sistema
4 modelos padrão
(2×3 → 5×6 m)
(2×3 → 5×6 m)
5 processos de soldagem
(SAW/MIG/TIG/FCAW/PAW)
(SAW/MIG/TIG/FCAW/PAW)
ISO 9001 + sistema de gestão da qualidade certificado pela CE
1 ano de garantia gratuita
+ serviço global
+ serviço global
1.000 unidades de soldagem
de capacidade anual
de capacidade anual
8+ mercados internacionais
atendidos
atendidos
Disponibilidade dos equipamentos
Procura uma máquina de soldagem tipo coluna e lança, um manipulador para arco submerso ou um soldador tipo coluna e lança à venda? Você está com sorte. Todos os modelos Aubrik detalhados abaixo são fabricados sob medida conforme suas especificações. Tanto a estrutura básica 23 quanto a plataforma reforçada 56 estão disponíveis para cotação hoje.
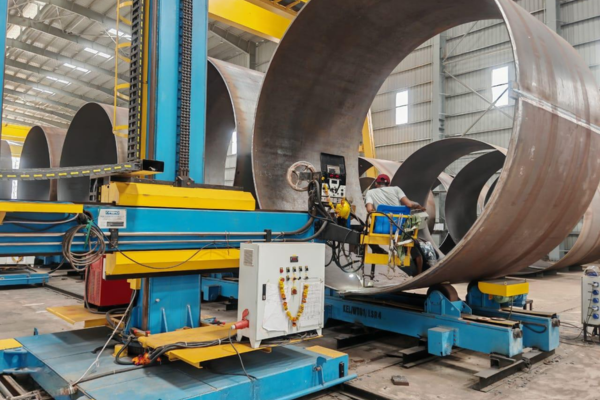
[SYS-00] INTEGRAÇÃO DE PROCESSOS
Por que a soldagem manual desacelera a produção de tanques, tubos e torres eólicas — e como o manipulador de 5 eixos Aubrik responde a esse problema
REFERÊNCIA NORMATIVA: ISO 3834 — Requisitos da qualidade para soldagem por fusão (iso.org) // USPTO US 12053844 — Manipulador de soldagem (patents.google.com)
movimentação da tocha, em grande escala. Um manipulador de soldagem tipo coluna e lança permite o posicionamento contínuo da tocha de soldagem ao longo de juntas extensas e repetitivas, sem exigir grande alcance do operador nem causar fadiga por subir em estruturas. A base da coluna realiza o deslocamento e a rotação, enquanto a lança horizontal movimenta o cabeçote de soldagem por vasos, tanques e outros elementos estruturais que o posicionamento manual não consegue atender com eficiência. Fabricantes dos Estados Unidos que produzem vasos de pressão ASME de 30 toneladas e clientes da UE que constroem seções de torres eólicas de 80 toneladas podem usar a mesma arquitetura de hardware do manipulador Aubrik.
[ENG-01] MECANISMO PRINCIPAL
O que faz um manipulador de soldagem tipo coluna e lança Aubrik
Cada manipulador Aubrik é fabricado sobre uma plataforma comum e incorpora estes cinco componentes de engenharia: uma coluna industrial com base de deslocamento, uma lança horizontal com guias em V, um carro motorizado, um sistema de controle industrial integrado e um sistema de lubrificação em banho de óleo. O posicionamento da tocha passa então a ser comandado por software, permitindo controlar com precisão a elevação e a extensão da lança, a rotação da coluna e a velocidade de deslocamento por meio de inversores de frequência com ajuste contínuo.
Depois que o operador configura os parâmetros uma única vez, o manipulador Aubrik reproduz com precisão esse mesmo perfil ao longo de metros e metros de solda. Nossos compradores da UE apontam sistematicamente a rigidez do projeto da estrutura como a principal razão para o tempo médio de 5+ anos até a ocorrência de falha em nossas máquinas de produção que operam 24 horas. Essa plataforma estável transforma processos como SAW, MIG/MAG, TIG, FCAW e plasma, antes dependentes da habilidade manual, em sistemas eficientes de automação de soldagem. A seguir, detalhamos cada um dos cinco elementos responsáveis por esse desempenho.
[DIAG-02] ANÁLISE DE FALHAS
A soldagem manual falha em três pontos nas oficinas de fabricação metalmecânica pesada:
-
Queda da qualidade da junta causada por fadiga
Juntas circunferenciais longas em um vaso de 3 m de diâmetro chegam a 9-10 metros/passe. A precisão do posicionamento manual diminui rapidamente após o primeiro passe. -
Limitações da velocidade de avanço em juntas longas
Os operadores não conseguem manter o posicionamento da tocha com precisão de 1 mm na velocidade de avanço industrial típica de 150 in./min. (3810 mm./min.) do processo SAW. -
Segurança do operador em peças de trabalho altas
Soldar acima de 2 m sem posicionamento remoto exige andaimes e equipamentos de proteção contra quedas, além de reduzir a produtividade do turno.
[DATA-03] MÉTRICAS DE PRODUTIVIDADE
A lacuna de produtividade deixada pela soldagem manual no chão de fábrica
Estudos sobre automação de soldagem indicam redução nos tempos de preparação (de até 25%) e aumento da eficiência de soldagem (aproximadamente 30%) quando manipuladores substituem o posicionamento manual em juntas longas e repetitivas. A soldagem por arco submerso (SAW) com um único arame oferece taxas de deposição de 16-60 lbs/hr; com arames em tandem, a taxa é aproximadamente 30% maior — uma produção que um soldador com posicionamento manual não consegue alcançar em soldas circunferenciais ou lineares de grandes dimensões.
[APP-04] APLICAÇÃO EM CAMPO
Exemplo prático — junta longitudinal longa no costado de uma caldeira de 6 m
O costado de um vaso de pressão de caldeira com 6 m de comprimento e 2,4 m de diâmetro precisa de uma estrutura Aubrik 5×6 executando SAW em todo o comprimento a 700 mm/min. O curso do carro percorre a junta em aproximadamente 9 minutos por passe, mantendo a posição da tocha em ±0,4 mm em relação à linha de centro. A execução manual de SAW com diâmetro de arame semelhante obrigaria o soldador a percorrer todo o comprimento, subir em andaimes para trabalhar na metade superior e reabrir o arco duas vezes — aumentando o tempo da mesma junta para 35–45 minutos por passe, com variação mensurável da porosidade no terço central sem supervisão.
O sistema de manipulador Aubrik — 5 componentes de engenharia e a função de cada um
Os cinco subsistemas principais independentes usados na fabricação de cada manipulador tipo coluna e lança Aubrik podem ser substituídos em campo, permitindo implementar futuramente atualizações de rastreamento da junta, recuperação de fluxo ou operação remota sem fio sem desmontar a estrutura.
SYS_01
1. Coluna (estrutura vertical principal)
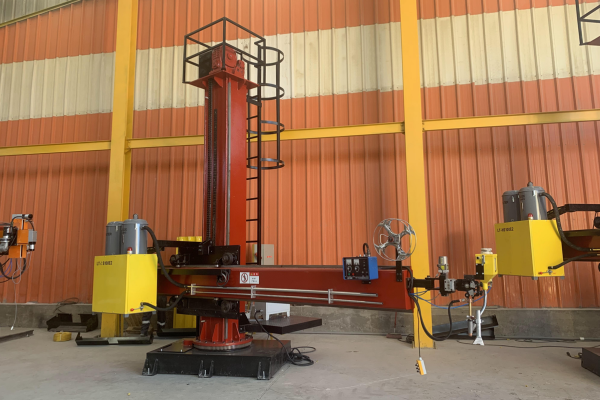
A coluna sustenta a lança e o cabeçote de soldagem. Verifique a capacidade de carga, os freios de retenção e a proteção contra quedas da configuração selecionada; o dispositivo antiquedas foi projetado para deter a lança em caso de falha do mecanismo de elevação. A rotação motorizada de 180 graus e duas velocidades é fornecida de série nos modelos 34, 45 e 56.
4 modelos padrão de 2×3 m a 5×6 m — tabela de especificações e matriz de decisão de dimensionamento
Referências de dimensionamento: ASME Section VIII Div.1 (asme.org) para tolerâncias geométricas de vasos de pressão · ISO 3834 (iso.org) para requisitos da qualidade na soldagem por fusão.
Os manipuladores padrão Aubrik são oferecidos em quatro tamanhos de coluna (34″, 45″, 56″ e 72″) e em estruturas padrão de manipulador de soldagem com lança (22″, 34″, 45″ e 56″). Essas estruturas são fornecidas de série prontas para SAW ou MIG/MAG; uma opção TIG, FCAW ou plasma pode ser instalada facilmente a qualquer momento da vida útil do manipulador. Entre os compradores da UE e dos Estados Unidos que atendemos, aproximadamente 80% do espaço das oficinas de pequeno/médio porte é ocupado por estruturas 34″ e 45″, destinadas a tanques com menos de 30 toneladas ou spools de tubulação com menos de 4 m.
Tabela completa de especificações — matriz modular de dimensionamento em 4 níveis
| Modelo | Faixa de elevação (mm) | Faixa de retração (mm) | Velocidade de elevação (mm/min) | Velocidade de retração (mm/min) | Carga máxima na extremidade da lança (kg) | Rotação da coluna | Velocidade do carro (mm/min) | Distância interna entre trilhos (mm) |
|---|---|---|---|---|---|---|---|---|
| 2×3 | 2,000 | 3,000 | 300 | 120–1,200 | 60 | Manual | Manual | 1,000–2,000 |
| 3×4 | 3,000 | 4,000 | 1,000 | 120–1,200 | 80 | ±180° | 3,000 | 1,200–2,500 |
| 4×5 | 4,000 | 5,000 | 1,000 | 120–1,200 | 80 | ±180° | 3,000 | 1,200–3,000 |
| 5×6 | 5,000 | 6,000 | 1,000 | 120–1,200 | 100 | ±180° | 3,000 | 1,500–3,000 |
Todos os parâmetros especificados abaixo são baseados na linha de produtos padrão da Aubrik; estão disponíveis opções personalizadas de curso, capacidade ou alimentação elétrica (consulte o guia de compra abaixo).
Matriz de decisão de dimensionamento — tamanho adequado, não tamanho máximo
A falha mais comum na aquisição de equipamentos: comprar uma estrutura com área de trabalho maior do que as dimensões físicas da peça ou o diâmetro da tubulação. A capacidade excedente do manipulador no chão de fábrica consome tempo, pois as lanças percorrem trajetos ociosos mais longos, afetando significativamente a eficiência geral da produção.
| Classe da peça de trabalho | Diâmetro/comprimento típico | Modelo recomendado | Observações |
|---|---|---|---|
| Vasos de pressão pequenos, tanques de utilidades, prototipagem | Diâmetro ≤ 1,8 m/comprimento ≤ 3 m | 2×3 | Rotação manual; SAW ou MIG de entrada |
| Tanques médios, vasos para produtos químicos, spools de tubulação curtos | Diâmetro de 1,8–3 m/comprimento de 3–4 m | 3×4 | Rotação motorizada; combinação de processos SAW + MIG comum |
| Vasos petroquímicos, seções de médio porte de cascos de navios, mesas de torres eólicas | Diâmetro de 3–4 m/comprimento de 4–5 m | 4×5 | Configuração reforçada mais comum |
| Grandes seções de torres eólicas, vasos de pressão de grande diâmetro, costados de caldeiras de grande porte | Diâmetro de 4–5 m/comprimento de 5–6 m | 5×6 | Serviço pesado; integração com viradores de roletes de 30+ toneladas |
SYS-01 Arquitetura
Compatibilidade de processos — MIG/MAG, TIG, SAW, FCAW e plasma em uma única estrutura
REFERÊNCIA DE COMPATIBILIDADE: ASME Section IX (asme.org) // USPTO US 20230123712A1 (patents.google.com)
Comprar um manipulador que execute apenas um processo, como SAW, é a clássica armadilha do processo único — um risco de aquisição que observamos repetidamente. Um ano após a compra, no dia em que sua fábrica assumir um contrato para aço inoxidável ou um trabalho em seção espessa com FCAW, surgirá o custo oculto de uma segunda máquina. O que torna essas estruturas inflexíveis é sua geometria rígida, limitada a um único cabeçote de soldagem.
A Aubrik projeta cada estrutura sem vinculá-la a um processo específico — com rigidez incorporada e controle suave de movimento com ajuste contínuo, o manipulador 4×5 que hoje executa arco submerso em uma torre eólica pode passar amanhã ao processo TIG em um trocador de calor de aço inoxidável, desde que equipado com o cabeçote TIG e a fonte de soldagem adequados. Comprar uma estrutura compatível com diversos processos é fundamental, pois a vida útil efetiva do equipamento se estende por todo o período das suas operações.
DAT-02 Matriz de desempenho
Matriz de compatibilidade dos processos de soldagem
| Processo | Faixa de materiais | Espessura típica | Setores mais indicados | Taxa de deposição |
|---|---|---|---|---|
| SAW (arco submerso) | Aço-carbono, aço de baixa liga, aço inoxidável | 6–80 mm+ | Vasos de pressão, torres eólicas, construção naval | 16–60 lbs/hr (arame único) ¹ |
| MIG/MAG (GMAW) | Aço-carbono, aço inoxidável, alumínio | 1,5–25 mm | Estruturas de aço, peças automotivas, spools de tubulação | 3–15 lbs/hr ¹ |
| TIG (GTAW) | Aço inoxidável, metais não ferrosos, ligas especiais | 0,5–10 mm | Aeroespacial, médico, alimentos e farmacêutico | 0,5–3 lbs/hr |
| FCAW (arame tubular) | Aço-carbono, aço de baixa liga, materiais dissimilares | 3–40 mm | Máquinas pesadas, offshore, soldagem de reparo | 5–20 lbs/hr |
| PAW (plasma) | Aço inoxidável, titânio, ligas de níquel | 0,1–8 mm | Revestimento metálico por soldagem de furos para o setor aeroespacial, tubos de precisão | 1–4 lbs/hr |
Combinações de dois processos — raiz com TIG/PAW, enchimento com SAW e acabamento com MIG — são comuns nas estruturas 4×5 e 5×6. O ferramental de troca rápida no carro transversal permite substituir os cabeçotes da lança enquanto o carro avança de uma junta para outra.
APP-03 Integração e casos
Cenário — avaliação de trocador de calor de aço inoxidável
FEED_VISUAL

Para o costado de um trocador de calor de aço inoxidável com 1,8 m de diâmetro e parede de 12 mm, um comprador industrial do sul da Europa utiliza uma estrutura Aubrik 3×4: TIG-GTAW a 200 mm/min na raiz para obter geometria de solda de grau alimentício e depois troca rapidamente para um cabeçote SAW a 800 mm/min para o enchimento e o acabamento.
Cada costado tem aproximadamente 18 m de juntas soldadas (duas circunferenciais + quatro longitudinais) e pesa cerca de 3 toneladas; o tempo de ciclo é inferior a 4 horas, incluindo a troca do cabeçote, em comparação com 11–14 horas para TIG totalmente manual na mesma junta.
Solicite um guia personalizadoIntegração com posicionadores de soldagem
MONITOR_SISTEMA
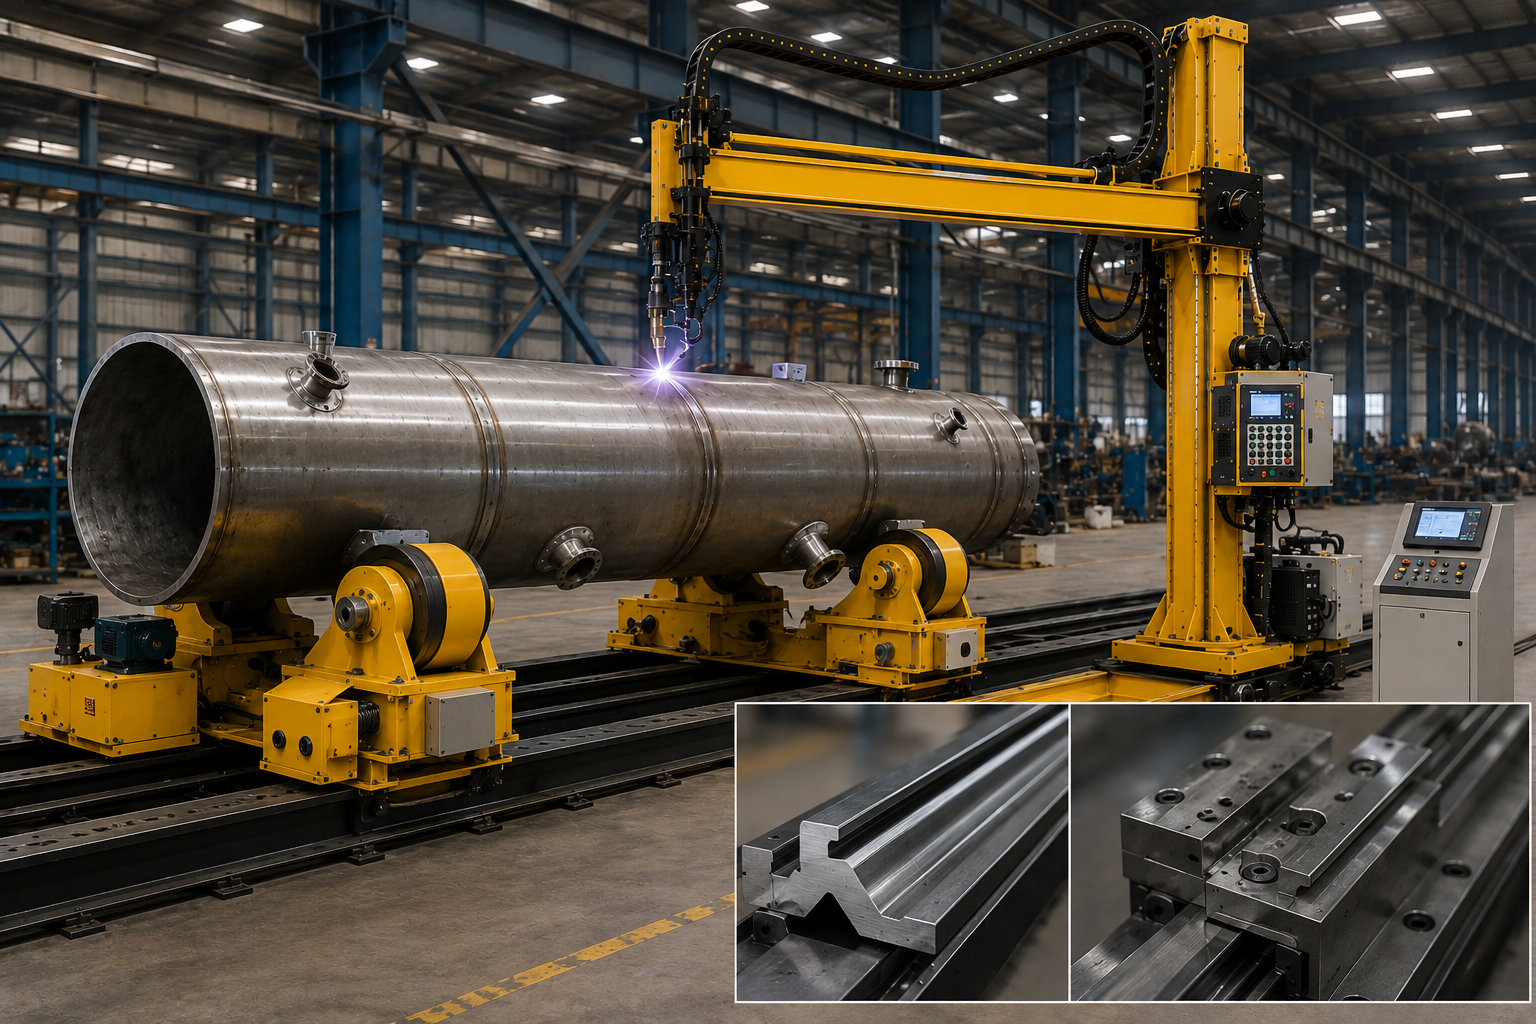
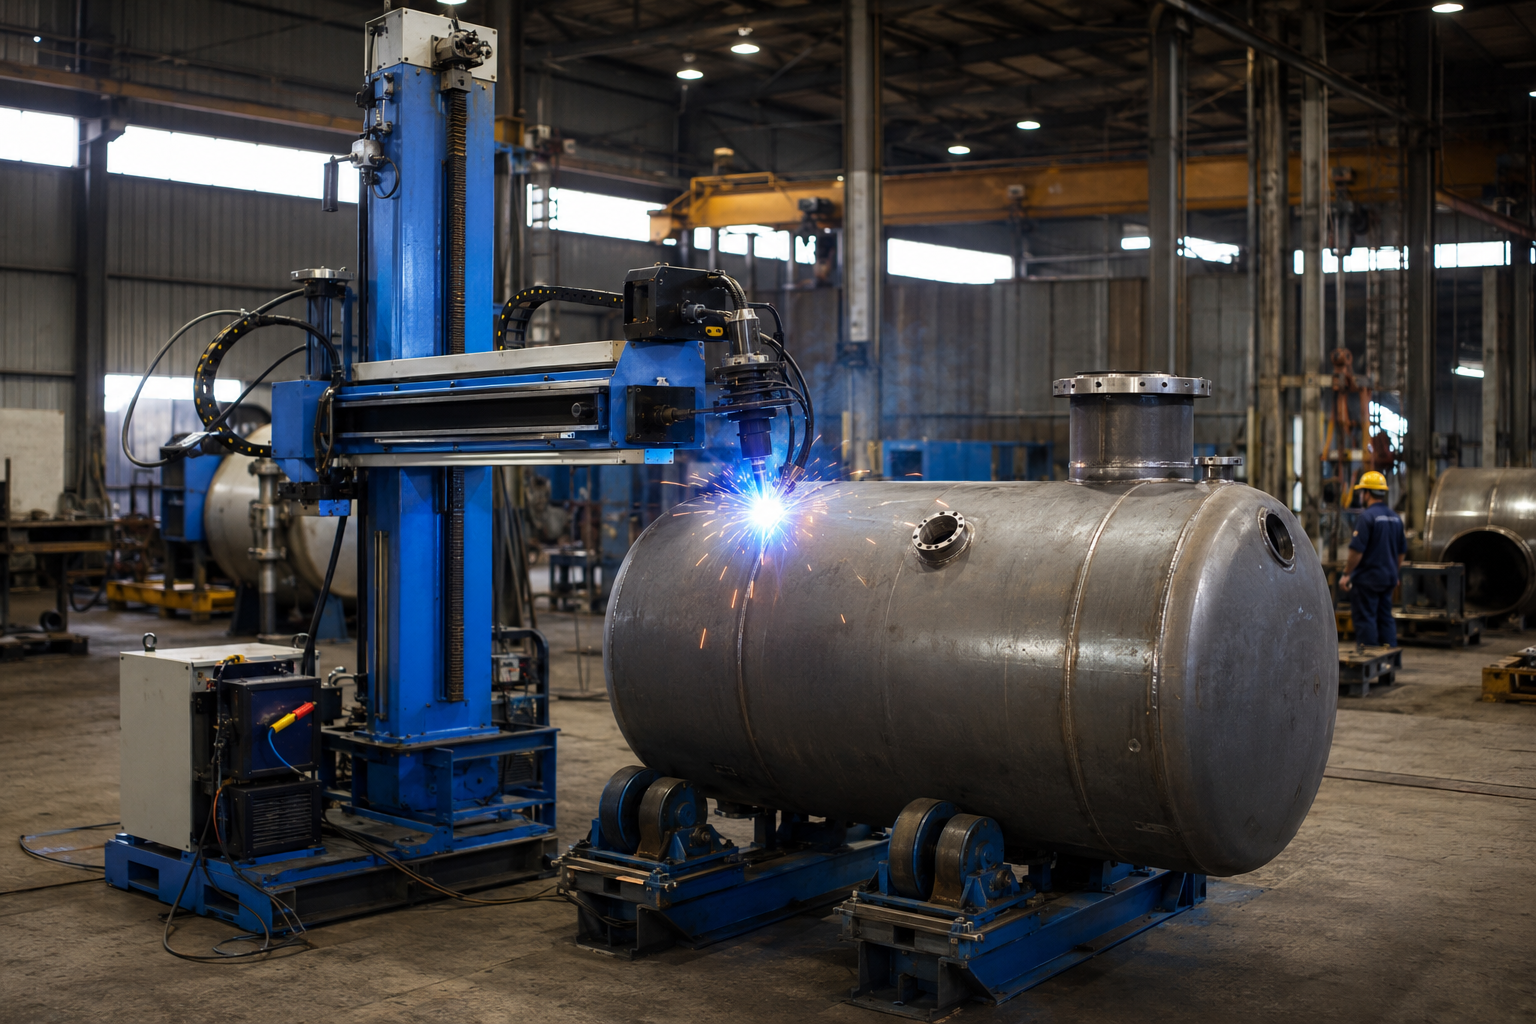
Para peças de trabalho cilíndricas, o manipulador é combinado com posicionadores de soldagem ou viradores de roletes. O posicionador gira a peça de trabalho sob uma tocha estacionária, enquanto o conjunto de coluna e lança funciona como suporte do cabeçote.
“Realizamos o pré-tratamento de cada guia da lança em 4 etapas distintas — ela recebe o perfil em V, é usinada e tratada termicamente… é por isso que uma lança de 4 m mantém a precisão de posicionamento da tocha em 0,5 mm durante toda a retração.”
¹ As taxas de deposição refletem as médias do setor para a classe do processo; a produção real depende do diâmetro do arame, da corrente, da tensão e do gás de proteção.
Setores atendidos — vasos de pressão, construção naval, torres eólicas e máquinas pesadas
Normas do setor: ASME Section VIII Div.1 (asme.org) · ISO 9001:2015 (iso.org) para gestão da qualidade
Os manipuladores Aubrik são utilizados em 5 grandes setores de fabricação, cada um com uma aplicação especializada, geometria, normas de soldagem e preferências de tamanho de estrutura próprias. Os cartões a seguir descrevem o posicionamento dos nossos quatro principais modelos com base nos comprimentos de junta, nas taxas de deposição e em estudos de caso recentes de cada setor. Os perfis de compradores industriais variam de fabricantes regionais de pequeno/médio porte que encomendam uma única estrutura 2×3 a fabricantes de equipamento original (OEMs) da UE e dos Estados Unidos que implantam linhas com várias unidades para montar torres eólicas de 100+ toneladas.
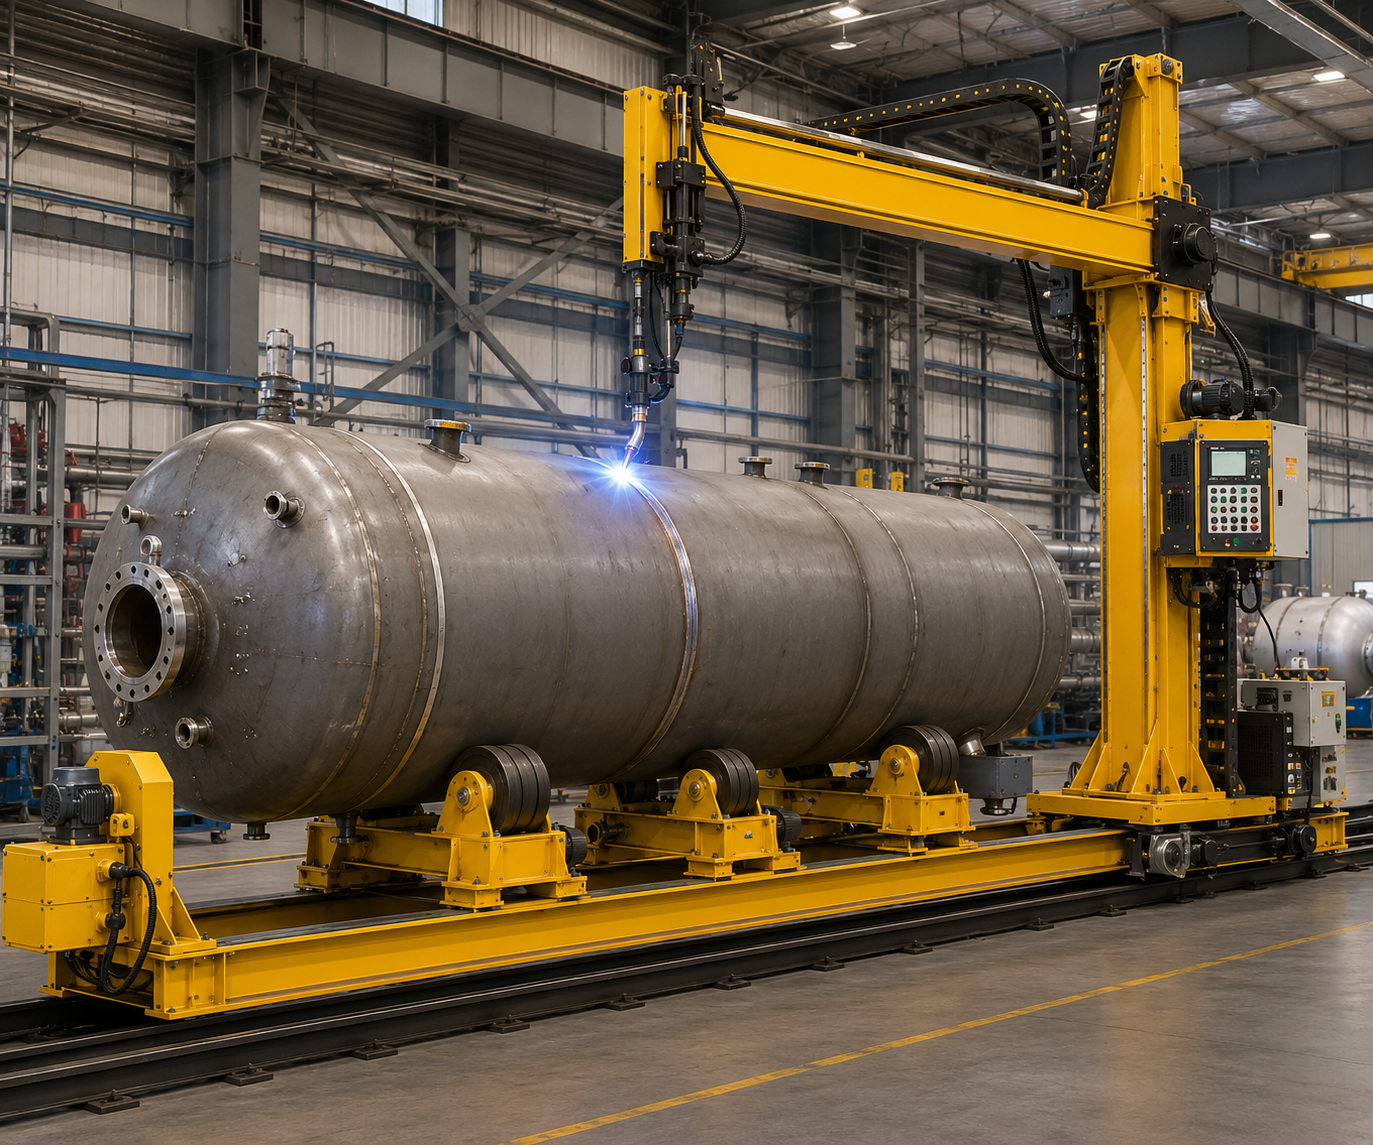 [IND-01] SETOR PRINCIPAL
Setor petroquímico e vasos de pressão
Fabricação de tanques, vasos de pressão e tubulações para produtos químicos. A rotação completa da coluna em 180 graus permite soldar juntas circunferenciais e longitudinais.
ESPECIFICAÇÃO: equipamentos recomendados: sistemas Aubrik 34, 45 e 56 com SAW para maior eficiência em paredes espessas.
[IND-02]
Construção naval e offshore
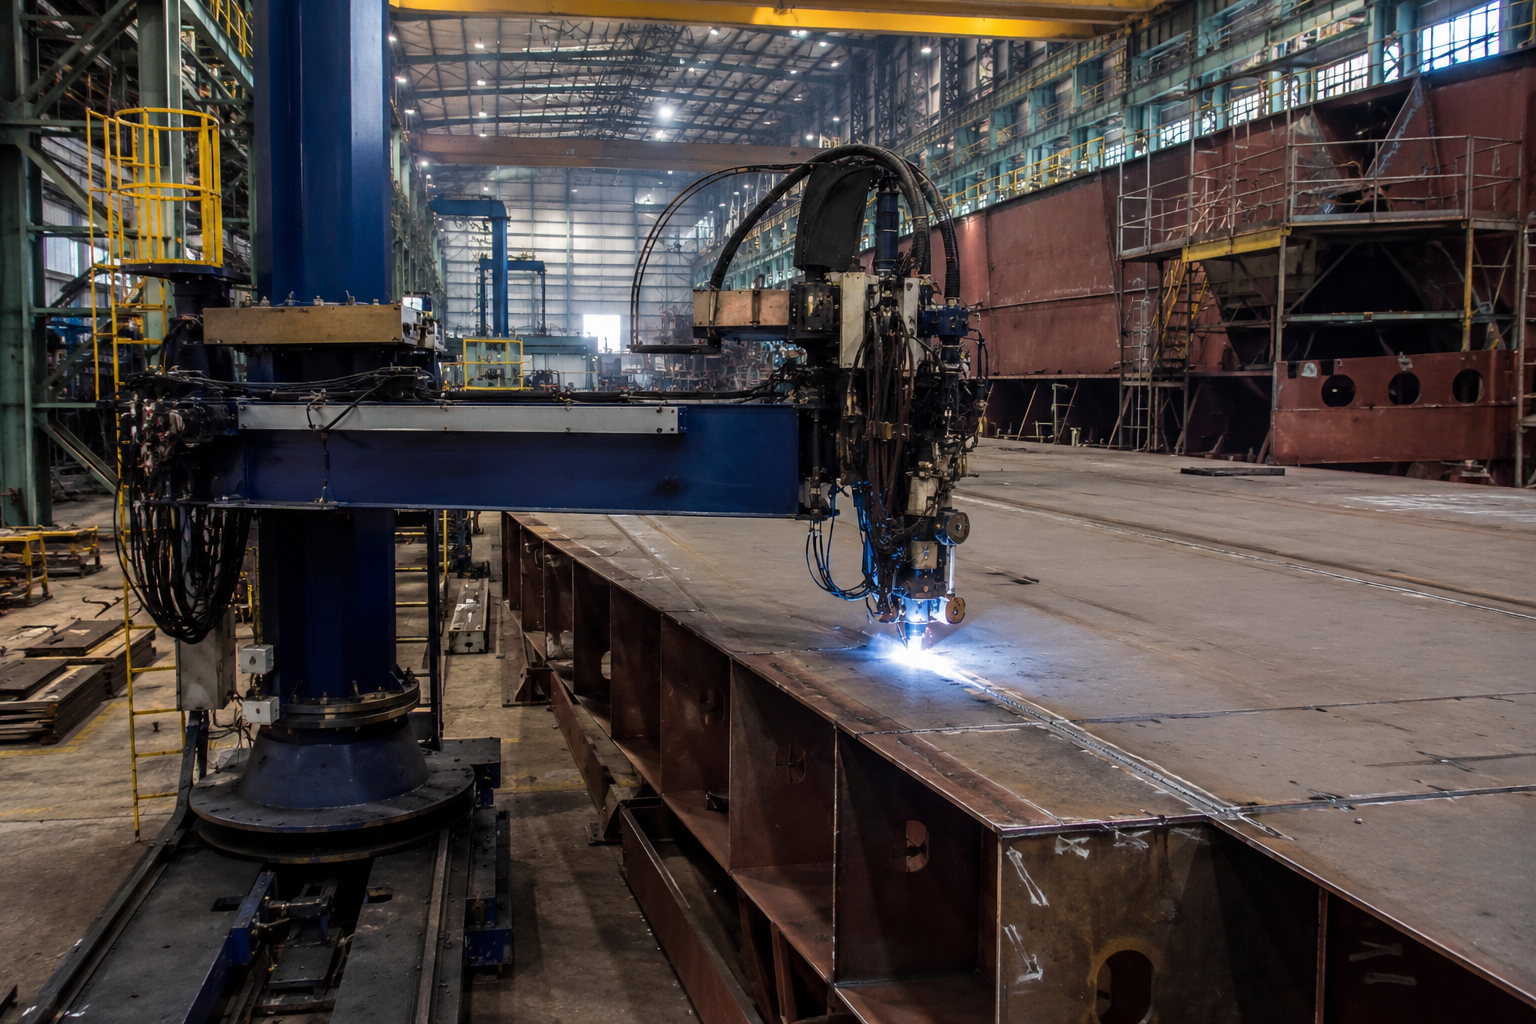
Estruturas offshore e fabricações navais (seções de navios e cascos, chapas de convés, módulos de plataformas). A elevada capacidade de carga (80-100 kg) na extremidade da lança e a compatibilidade com SAW tornam este equipamento uma solução para juntas longitudinais extensas em cascos com alta produtividade.
ESPECIFICAÇÃO: equipamentos recomendados: sistemas 45 e 56.

[IND-03]
Energia eólica
Componentes de torres eólicas. Posicionamento consistente da tocha ao longo de seções de 4-5 m. O aspecto mais importante para qualquer manipulador.
ESPECIFICAÇÃO: recomendamos o modelo 45 ou 56, especialmente com nossos viradores de roletes.
[IND-04]
Máquinas pesadas e construção
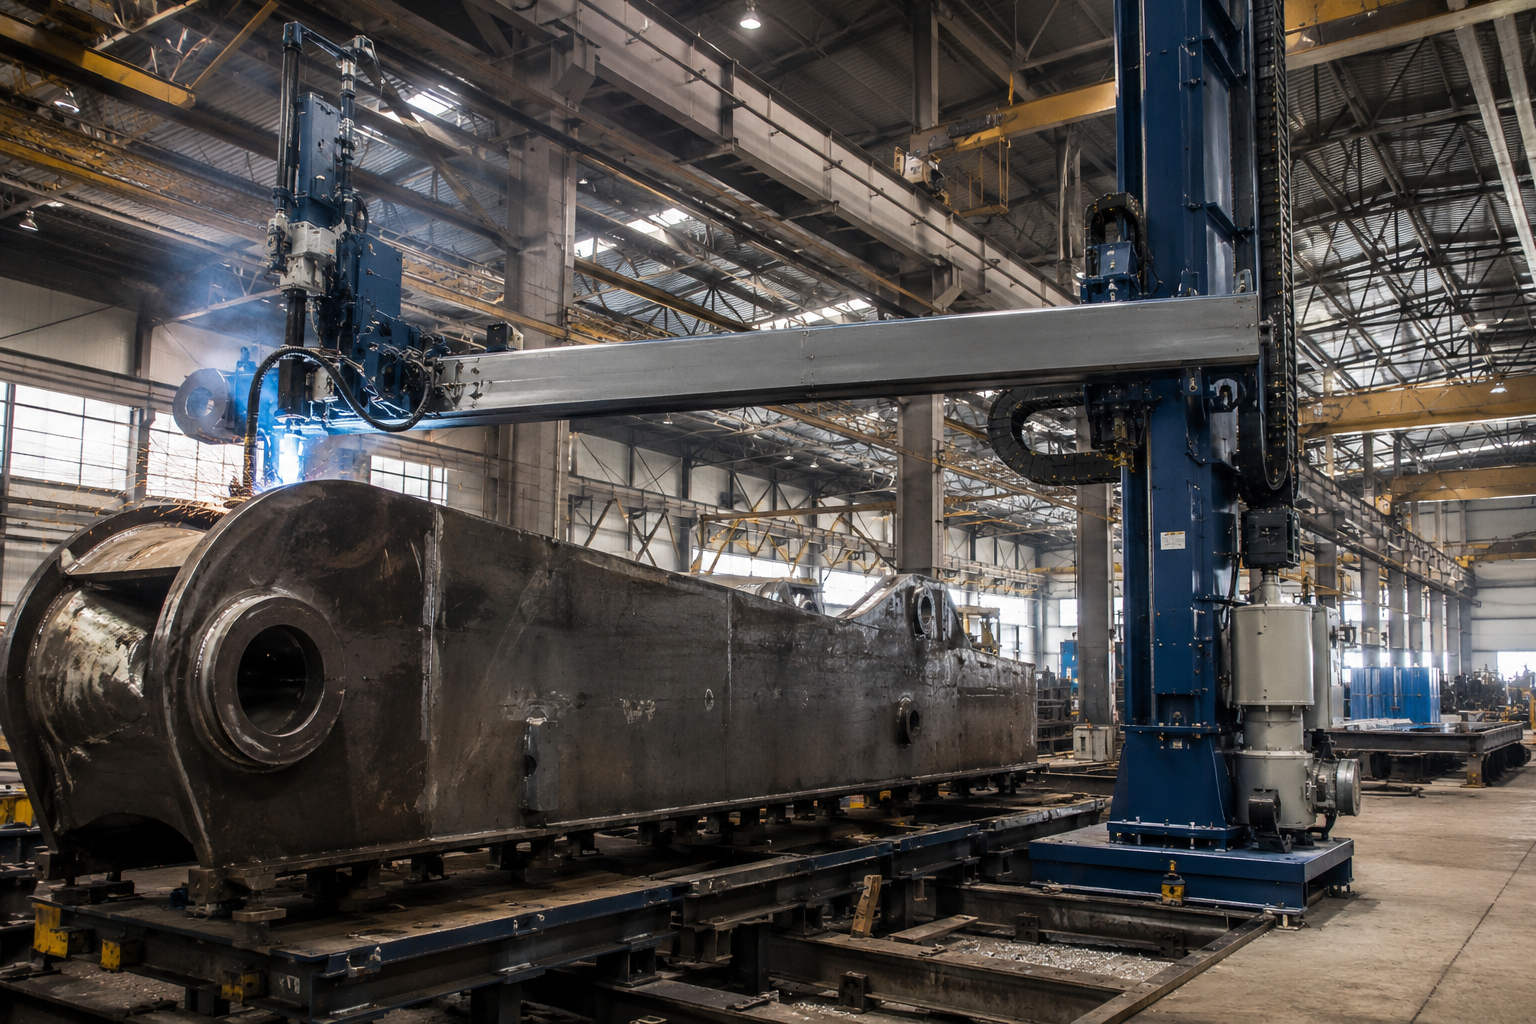
Braços de pontes rolantes, componentes de lanças e grandes seções estruturais. A faixa de curso atende a peças de diversos tamanhos; o processo FCWA em nosso manipulador é adequado a trabalhos estruturais pesados em conformidade com a AWS D1.1.
ESPECIFICAÇÃO: recomendação: 45 ou 56.
[IND-05]
Fabricação geral
Fabricações para tanques menores e vasos de utilidades. O modelo de menor preço é o 23. Ele se destina a oficinas que desejam avançar em relação à operação 100% manual ou precisam de uma opção básica e econômica de entrada para os processos de soldagem SAW/MIG.
ESPECIFICAÇÃO: recomendamos o modelo 23.
[CENÁRIO DE APLICAÇÃO]
Cenário — linha brasileira de montagem de torres eólicas
Um grande fabricante brasileiro de torres eólicas utilizou 3 unidades dos nossos manipuladores Aubrik 56 com viradores de roletes integrados e capacidade de 80 toneladas para produzir seções de torres de aerogeradores, cada uma com 100 m de comprimento e exigindo cerca de 38 metros lineares de soldagem SAW longitudinal e 3 soldas circunferenciais curtas. Com curso da coluna de 180 graus e sem movimentar a peça de trabalho, cada linha de montagem produziu aproximadamente duas seções completas por turno, em comparação com uma única seção na operação anterior com célula fixa.
[SYS-REG-QA // CONFIG.2026]
Certificações, conformidade com normas e garantia da qualidade
Todas as colunas dos manipuladores Aubrik e todos os suportes de coluna Govujib são produzidos sob um sistema de gestão da qualidade em conformidade com a UE para marcação CE, certificado e testado segundo as normas ISO 9001, abrangendo todas as etapas, desde a fabricação e montagem até o serviço pós-venda. Certificamos cada remessa de exportação com um Certificado de Conformidade e oferecemos suporte de auditoria de garantia da qualidade “Fast Track”, que permite ao comprador concluir o processo em apenas 7 dias para configurações padrão de manipuladores de 30 toneladas.
QA-01
Gestão da qualidade ISO 9001
QA-02
Marcação CE (Diretiva de Máquinas)
QA-03
Garantia de 1 ano (todas as unidades)
QA-04
Serviço global para OEMs
[CONSOLE-LEFT // NORMAS TÉCNICAS]
Normas que nossos equipamentos foram projetados para atender
A movimentação para posicionamento da tocha e as velocidades de acionamento permitem executar procedimentos qualificados de fabricação e montagem estrutural.
As soldas longitudinais e circunferenciais podem atender às especificações geométricas da ASME Section VIII Div. 1 quando realizadas com procedimentos qualificados conforme a ASME Section IX.
A automação SAWS que utilizamos está em conformidade com as normas API.
fornece evidências documentadas dos controles do processo de soldagem e dos sistemas de qualidade quando exigidos por este código.
[CONSOLE-RIGHT-A // LIMITES DO ESCOPO]
O que a certificação abrange — e o que não abrange
ISO9001 + CE abrangem o projeto dos equipamentos, a qualidade, a fabricação e a segurança de máquinas — os códigos (por exemplo, ASME, API e AWS) aplicam-se aos procedimentos de soldagem e aos próprios soldadores. A Aubrik oferece suporte para a qualificação de soldadores e equipamentos, mas não a substitui; uma fabricação metalmecânica em conformidade exige ambos os aspectos.
[CONSOLE-RIGHT-B // ESTUDO DE CASO DE AUDITORIA]
Cenário — auditoria de suprimentos para vasos petroquímicos na Espanha
No início de 2025, um grande fabricante petroquímico de equipamentos originais na Espanha avaliou 3 fornecedores de manipuladores de soldagem SAW para um projeto de grande porte de fabricação de vasos conforme a ASME Seção VIII Div.1. A Aubrik entregou seu manipulador 45 com uma configuração para a UE de 380 V/50 Hz/3-Ph, incluindo uma declaração de conformidade e uma cópia de seu certificado iso 9001 no primeiro contêiner recebido, o que permitiu à equipe de qualidade do cliente concluir a certificação do fornecedor em menos de uma semana — reduzindo o prazo de semanas para dias.
// REGISTRO DE DADOS DE EXPEDIÇÃO “A documentação de certificação é frequentemente negligenciada por compradores internacionais atarefados, embora seja uma das maneiras mais fáceis de reduzir os prazos de suprimentos.”
[DOC-REF // ID-WTM-2026]
Guia de suprimentos — prazo de entrega, personalização e configuração elétrica global (110–600 V)
Para a maioria das operações de suprimentos, três elementos são necessários para enviar uma solicitação de cotação (RFQ) ao fabricante do manipulador de soldagem antes de assumir um compromisso: uma lista clara de todos os requisitos personalizados. Uma estrutura viável para os prazos de entrega e a confirmação de que o equipamento funcionará com a tensão existente sem modificações ou troca de ferramental; este guia aborda cada uma dessas questões. Seja um comprador da UE desenvolvendo um programa de 30 toneladas, um comprador dos EUA construindo uma torre eólica de 80 toneladas ou um comprador industrial regional de pequeno ou médio porte avaliando seu primeiro passo na automação de soldagem, use o mesmo modelo básico de R.F.Q.
Opções de personalização padrão da linha de produtos Aubrik
- CURSO
A distância entre a posição mais baixa e a posição máxima de retração não é padronizada nos envelopes dimensionais de 23 a 56; especifique-a em sua solicitação.
- SEM FIO
Está disponível um terminal de programação sem fio para substituir o terminal cabeado de 12 m e aumentar a segurança do operador ao trabalhar com peças altas.
- RECUPERAÇÃO
Sistema de recuperação de fluxo; ideal para uso com SAW; instalado no cabeçote da extremidade da lança.
- CÂMERA
Monitoramento por câmera — observação remota do arco em pontos de difícil acesso de uma junta de soldagem.
- RASTREAMENTO
A mais recente tecnologia de rastreamento tátil e a laser da junta de soldagem oferece controle real em malha fechada para soldas circunferenciais longas.
- OSCILAÇÃO
Oscilação programável com faixa de controle ampliada para o carro transversal do cordão de solda.
- PERSONALIZAÇÃO DA MARCA
Personalização de marca OEM: programa completo de marca própria para nossos parceiros distribuidores e integradores
- TRILHO DE DESLOCAMENTO
Comprimento do trilho de curso — trilhos estendidos além do vão interno padrão mediante solicitação
[DATA-GRID]
Configuração da fonte de soldagem para mercados globais
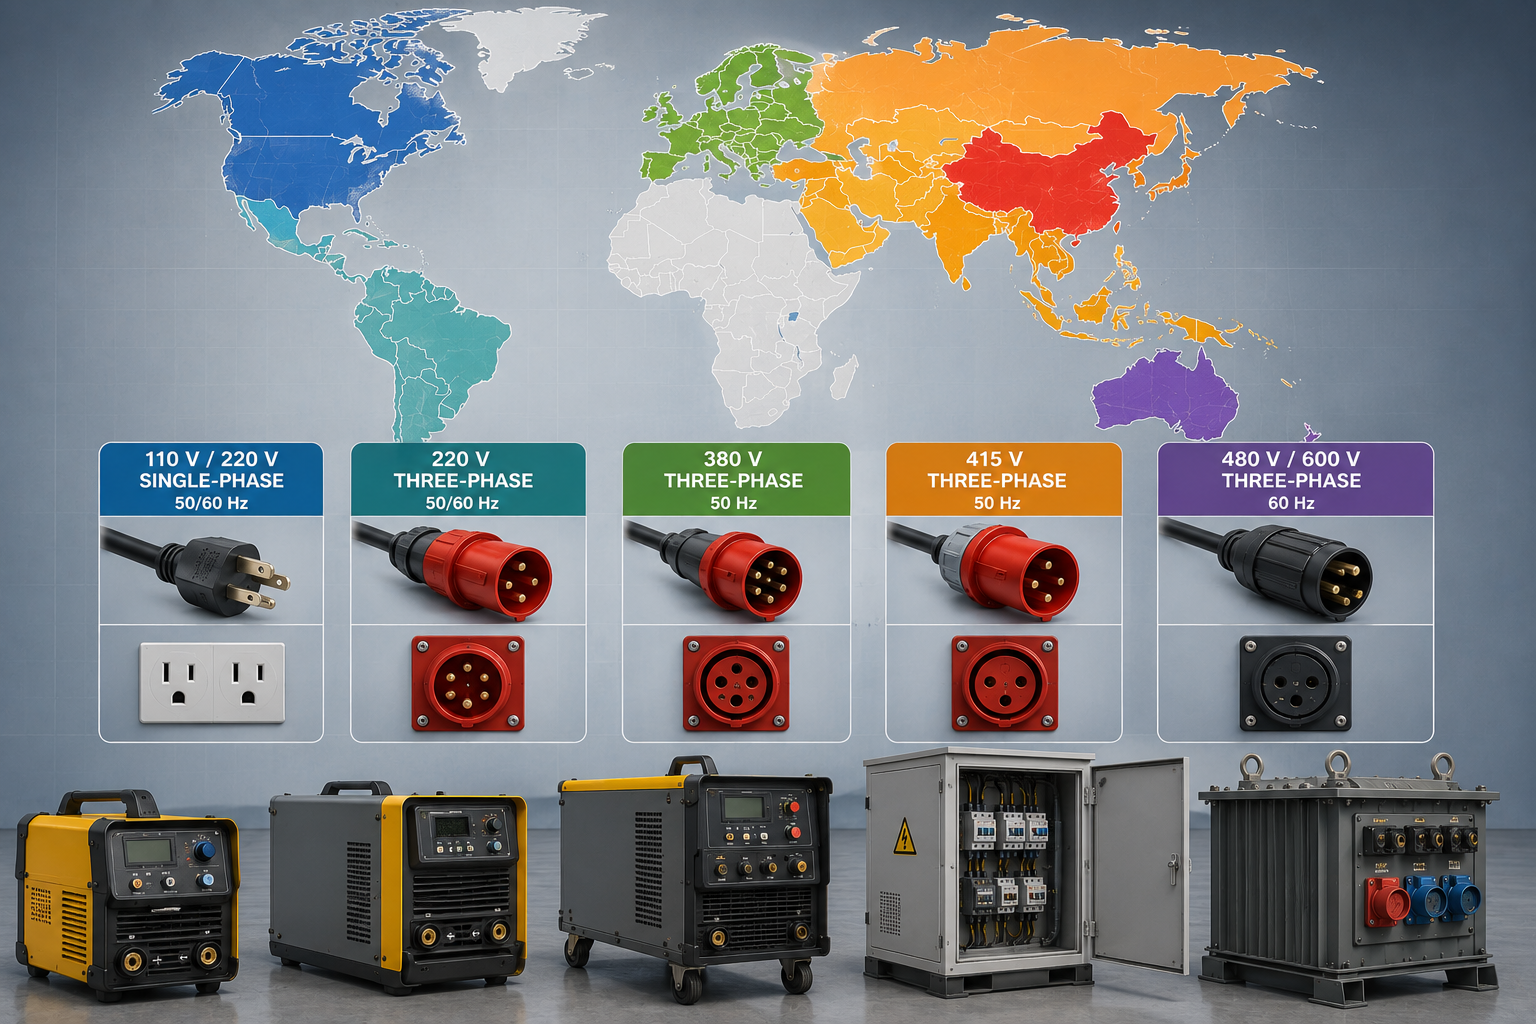
| Tensão | Frequência | Mercados comuns |
|---|---|---|
| 110 V / 220 V monofásico | 50/60 Hz | Aplicações leves nos EUA e em partes da América do Sul |
| 220 V trifásico | 50/60 Hz | Brasil e partes do Sudeste Asiático |
| 380 V trifásico | 50 Hz | UE (Espanha, Alemanha, França e Itália) e China |
| 415 V trifásico | 50 Hz | Reino Unido, Índia e Austrália |
| 480 V / 600 V trifásico | 60 Hz | EUA e Canadá |
[CASE-LOG]
Cenário — o que especificar em uma RFQ completa para um fabricante de manipuladores de soldagem
O que é necessário para a cotação — em uma cotação típica da estrutura 45 —: uma RFQ completa exige um total de 8 variáveis de entrada diferentes — comprimento e diâmetro máximos da peça de trabalho; principal método de soldagem (SAW, MIG, TIG, FCAW); tensão e frequência disponíveis no local; periféricos necessários (controle remoto sem fio, recuperação de fluxo, rastreamento da junta de soldagem, câmera); porto de embarque e Incoterm; além de qualquer documentação de certificação exigida pela alfândega.
// AUDITORIA DO CRONOGRAMA
Com esses 8 dados de entrada, a Aubrik fornecerá ao cliente a documentação necessária na forma de uma ficha de fabricação, um prazo de entrega dividido por marcos e uma cotação por unidade, tudo em até 5 dias úteis — o principal fator que causa semanas de idas e vindas é a ausência de um dado de entrada.
[CRITICAL-PATH]
O que determina o prazo de entrega de sua cotação
Como a fabricação básica do modelo 4 é mais previsível, o modelo 4 é expedido muito mais rapidamente do que equipamentos com curso personalizado e tensão fora do padrão. As maiores variáveis são: seleção de acessórios (rastreador de junta de soldagem, terminal remoto, kit de câmera), modalidade de transporte e requisitos locais de documentação para importação. Cada cotação da Aubrik divide o prazo de entrega em períodos de fabricação, integração de acessórios e transporte, permitindo que a equipe de suprimentos planeje com base em marcos reais, em vez de um único número sem transparência.
Ferramentas interativas de avaliação de linhas de produção
MÓDULO 01 // CAPEX
Calculadora de custos do galpão industrial
Avalie as despesas de capital de seu galpão para estruturas de aço. Insira os parâmetros dimensionais para gerar uma estimativa inicial dos custos de construção das instalações e da estrutura principal.
Abrir calculadoraMÓDULO 02 // LOGÍSTICA
Seletor de fluxo de trabalho por vão e ponte rolante
Otimize a logística de movimentação de materiais pesados. Configure a largura do vão do galpão em relação às capacidades de elevação exigidas da ponte rolante para determinar a malha estrutural e o leiaute do fluxo de produção mais eficientes.
Configurar fluxo de trabalhoMÓDULO 03 // ROI
Calculadora de TCO e prazo de retorno
Avalie a rentabilidade de longo prazo e a amortização dos equipamentos. Calcule o Custo Total de Propriedade (TCO) e estime o prazo de retorno sobre o investimento (ROI), considerando os ganhos no volume de produção e a eficiência da automação de soldagem.
Calcular ROIPerguntas frequentes
Comece com três medidas: o maior diâmetro da peça de trabalho, a junta de soldagem mais longa e a altura livre sob a ponte rolante de seu galpão. Adicione 200 mm à altura da peça para determinar a altura de elevação; adicione 500 mm à junta de soldagem mais longa para determinar a faixa de retração. Escolha a menor estrutura que comporte seu envelope dimensional; uma estrutura maior apenas aumenta o tempo perdido em curso.
A estrutura é independente do processo. Seja SAW, MIG/MAG (GMAW), TIG (GTAW), FCAW ou PAW, todos são instalados no mesmo chassi. Máquinas com dois processos — raiz TIG + enchimento SAW — são padrão nas estruturas 45 e 56, com troca de ferramenta no carro.
Todos os manipuladores incorporam um dispositivo antiqueda para travar a lança caso a corrente de elevação se rompa, chaves-limite mecânicas nos batentes finais dos cursos de extensão e elevação da lança e circuitos de proteção com funções de sobrecarga, sobrecorrente e subtensão nos componentes elétricos dos inversores de frequência importados. Nas estruturas 56 para serviço pesado instaladas muito próximas a um vaso de pressão cilíndrico vertical, um sistema antiqueda com dois cabos ou o conjunto de freio por contrapeso na extremidade externa da lança representa uma camada adicional de proteção mecânica, fornecida especificamente conforme solicitado pela clientela da UE para vasos de pressão com mais de 4 m de diâmetro. O terminal de programação sem fio e a câmera opcionais reduzem diretamente o tempo de exposição do operador nas áreas de soldagem e permitem acessar remotamente, por um painel de controle, as configurações e o controle de duas células robotizadas, cada uma localizada dentro de uma célula robotizada pertencente a diferentes áreas de segurança da Seção do processo.
Operadores de SAW ou MIG com alguns meses de experiência devem conseguir colocar a unidade em operação em até dois dias; o terminal de programação — sem fio ou cabeado — permite acessar em uma única tela todas as funções de soldagem e de controle da velocidade de curso, eliminando a necessidade de memorizar as diferenças entre, por exemplo, o controlador de velocidade e o mostrador da tensão do arco. A manutenção de rotina normalmente consiste em uma verificação mensal dos níveis corretos de lubrificante e uma verificação trimestral do funcionamento das chaves-limite — um recurso que, assim como os pontos de engraxamento, outros fornecedores deixam a cargo do operador, pois o sistema de lubrificação por banho de óleo, totalmente fechado, impede a entrada de partículas de soldagem e fumos de soldagem.
Configurações com curso personalizado são cotadas por projeto. Confirme a disponibilidade e a compatibilidade de opções como controle sem fio, recuperação de fluxo, rastreamento da junta de soldagem, sistemas de câmera, personalização de marca OEM, extensões do trilho de curso, osciladores e tensão personalizada para a configuração proposta. Envie seus requisitos com a RFQ para que a cotação seja acompanhada de uma ficha de fabricação.
Para um galpão industrial típico, o terminal cabeado convencional de 12 m é perfeitamente adequado. No entanto, há dois cenários em que algum tipo de comunicação sem fio é necessário: o primeiro ocorre quando a peça de trabalho é tão alta que o operador precisa manter distância do arco. O segundo ocorre quando o manipulador trabalha em uma baia de soldagem, evitando que o operador fique preso a um cabo solto com risco de tropeço. As distâncias típicas correspondem ao que eles declaram (projetadas para as dimensões de uma baia industrial).
Um sistema de soldagem robotizada utiliza um braço articulado de 6 eixos para trajetórias 3D complexas — componentes automotivos, dispositivos de fixação pequenos e conjuntos soldados com muitas juntas de soldagem curtas. Um manipulador com coluna e lança é projetado especificamente para juntas de soldagem 2D longas e repetitivas — soldas circunferenciais em tanques, juntas longitudinais em torres eólicas e extremidades de trechos pré-fabricados de tubulação. Para SAW em peças de trabalho de grande diâmetro, o manipulador oferece uma taxa de deposição maior por dólar de CAPEX do que um robô que cubra o mesmo envelope de trabalho.
Sim — essa é a configuração padrão para produtos cilíndricos. Os Tailzeys (que agora chamamos de Welding Tapelej) e os viradores de roletes giram o produto, enquanto o manipulador mantém a tocha de soldagem parada. Também podemos movimentar a tocha de soldagem com o carro para realizar soldagem longitudinal. A Aubrik também fabrica Talezeys com cabeçote motriz e contraponto e viradores de roletes como um pacote completo de estação de soldagem.
Nosso sistema de controle opera de 110 V a 600 V e é compatível com qualquer norma industrial comum de tensão. Os clientes da UE normalmente solicitam 380 V trifásicos e 50 Hz, os clientes dos EUA utilizam 480 V ou 600 V e 60 Hz, e o Reino Unido/Índia/Austrália utilizam 415 V. Especifique a tensão e a frequência locais na RFQ — sua configuração é definida na fábrica antes da expedição, não depois.
Cada unidade Aubrik será entregue com um manual de operação completo, uma declaração de conformidade CE, uma cópia do certificado ISO9001 e uma garantia gratuita de peças e mão de obra por um ano. As peças de reposição genuínas serão expedidas de nossa unidade em Wuxi de acordo com um contrato de serviço por escrito. Todo o nosso suporte técnico em idiomas estrangeiros é prestado por engenheiros de língua inglesa que diagnosticam remotamente nossas máquinas — em cerca de 24 horas após a primeira notificação do problema. Quando for necessário o comissionamento no local, nosso engenheiro de campo será designado para seu país, com todos os custos de viagem e logística arcados nos termos de nossos contratos de personalização OEM.
Em alta agora



