Entre em contato com a Aubrik Company

Máquinas industriais de jateamento com granalha — série Aubrik de 5 modelos para estruturas de aço, peças fundidas e perfis H
Máquina industrial de jateamento com granalha para peças de aço, com dimensões de 800 mm a 3 m. Acabamento Sa2.5 em 2–3 minutos. Recuperação de 30–40% do abrasivo por ciclo. Garantia de 1 ano, com entrega global de peças em 3–7 dias. Uma única plataforma de jateamento por turbina atende peças fundidas, perfis H, autopeças e aço estrutural — e evita a limitação de 60–70% da capacidade causada por máquinas subdimensionadas.
Solicite uma cotação personalizada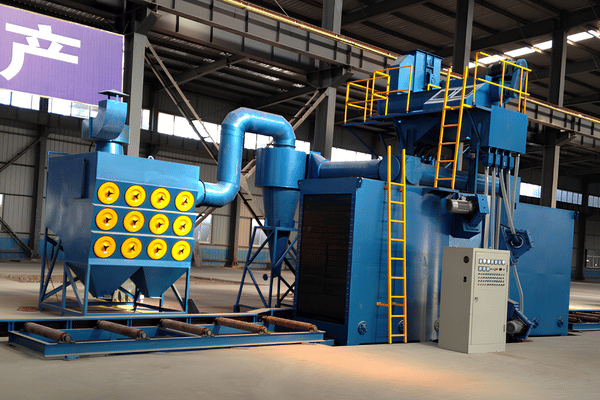
5 modelos AB-SB-0815 → 3030
2000–3000 rpm Rotação do rotor
80 m/s Velocidade da granalha
Sa2.5 Pronta para ISO 8501-1
99,5% Filtragem de pó
ISO 9001 + CE Certificada
Como o jateamento industrial por turbina substitui a limpeza manual e química
Onde a falha superficial realmente se origina
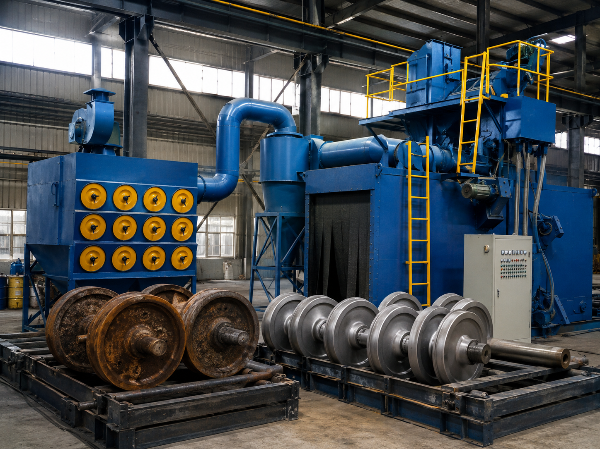
A seleção da máquina de jateamento com granalha raramente é o gargalo — a falha superficial geralmente se origina em uma etapa anterior. Carepa de laminação em perfis H laminados a quente, filmes de óxido em peças fundidas, respingos de solda em aço estrutural e películas de óleo em autopeças comprometem o revestimento posterior se o substrato não for primeiro limpo por jateamento até atingir um perfil de rugosidade verificado.
O custo oculto sobre a capacidade
Dados do setor mostram que equipamentos de limpeza por jateamento com manutenção inadequada ou subdimensionados operam com apenas 60–70% da capacidade nominal. Esse déficit é um gargalo oculto — nunca aparece como item de custo, mas é absorvido por atrasos nas entregas e despesas com horas extras.
O que o jateamento por turbina faz e a raspagem manual não consegue fazer
As máquinas de jateamento com granalha — também chamadas de máquinas de jateamento por turbina, limpeza por jateamento ou jateamento abrasivo — usam uma turbina centrífuga para lançar granalha de aço, abrasivo angular de aço ou óxido de alumínio contra a peça de trabalho. O acabamento por jateamento com turbina é 5–10× mais rápido que a raspagem manual ou a decapagem química. O separador de recirculação recupera 90–95% do abrasivo. O perfil da superfície atinge de forma consistente o grau Sa2.5 exigido pela maioria dos sistemas de revestimento.
Adote uma unidade Aubrik corretamente dimensionada
- Problema: o ciclo de limpeza manual de 90–120 minutos em um perfil H de 12 m produz rugosidade superficial irregular — falha do revestimento em até 18 meses em aplicações litorâneas.
- Causa raiz: o jateamento abrasivo manual não consegue manter ângulo, velocidade e padrão de projeção uniformes ao longo de toda a seção. Uma cobertura inferior a 40% da área superficial é normal.
- Nossa solução: a unidade AB-SB-1622 com transportador de roletes conduz o mesmo perfil H de 12 m por uma câmara vedada e realiza o jateamento com quatro rotores a 2000–3000 rpm — cobertura de 100% da superfície em 2–3 minutos, com perfil Sa2.5.
- Comprovação: o medidor de perfil superficial conforme a ISO 8503-1:2012 confirma um perfil uniforme de granalha Ry5 de 23–115 µm em toda a superfície de trabalho, com confirmação por lote em um rugosímetro conectado ao PLC e precisão de 0,1 µm.
Uma plataforma e um fluxo de trabalho para toda a faixa de tamanhos
O sistema é modular. A plataforma de jateamento por turbina oferece um processo uniforme desde pequenas peças fundidas de 800 mm (AB-SB-0815) até estruturas de aço de 3 m (AB-SB-3030) — sem alterar o fluxo de trabalho. Essa continuidade é a diferença entre comprar uma máquina de jateamento com granalha e projetar uma linha de preparação de superfícies.
Aplicação real — fundição vietnamita de autopeças
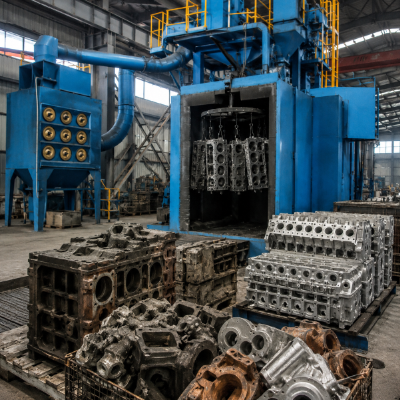
Um fabricante automotivo vietnamita de nível 2 substituiu, em 2024, a raspagem manual de cabeçotes fundidos de motores por uma máquina de jateamento com granalha tipo gancho AB-SB-1216.
A produção passou de um lote de seis cabeçotes a cada 18 minutos para seis cabeçotes a cada três minutos — ganho de produtividade de 6× com acabamento Sa2.5 garantido.
A máquina de jateamento substituiu a área de decapagem química do cliente. As rejeições no revestimento posterior caíram de 8,5% para 1,2% em até 90 dias após a instalação. O retorno obtido com a redução do retrabalho de revestimento ocorreu em menos de 16 meses.
Série Aubrik de máquinas de jateamento com granalha em 5 modelos — especificações e matriz de decisão
O único erro de dimensionamento que mais gera arrependimento nos clientes
Selecionar uma máquina de jateamento com granalha que comporte “a maioria das dimensões”, mas não a maior delas, significa que a peça de maior dimensão terá de passar três vezes pela câmara em cada lote.
Como afirma o guia de compra de 2026 da StrongMakine: “Uma máquina de jateamento com granalha que não atende plenamente às suas necessidades não é a aquisição mais barata — é o investimento mais caro.”
O erro recorrente nos fornecimentos da nossa série AB-SB
Selecionar um modelo com tamanho inferior à maior altura encontrada no maior lote anual. Essa é a principal fonte de arrependimento em toda a série — e o mesmo padrão reaparece a cada trimestre.
Como a série AB-SB é estruturada
A série AB-SB foi desenvolvida para cinco faixas dimensionais de peças. Selecione um modelo cuja capacidade dimensional máxima seja pelo menos 15% superior à maior dimensão da sua peça. Essa folga mantém uniforme a cobertura das turbinas nas bordas, onde a densidade de granalha diminui. A orientação das patentes confirma a uniformidade em múltiplos ângulos como tendência do setor — consulte a USPTO/CNIPA CN119328677B (2025) sobre a arquitetura de jateamento com invólucro duplo e ângulo de contato variável.
Configurações personalizadas (mesa giratória mais longa, revestimento da câmara galvanizado a quente e integração remota com PLC) acrescentam 45–60 dias ao cronograma de fabricação do modelo básico.
Cenário de dimensionamento — fabricante de perfis H na Espanha
Um fabricante espanhol de estruturas de aço que processa 80 t/dia de perfis H de 12–14 m selecionou inicialmente uma AB-SB-1216 (capacidade dimensional de 1.200 × 1.600 mm) visando à eficiência do investimento.
A análise de engenharia mostrou que 18% do volume anual excedia 1.500 mm de altura — o que exigiria duas passagens por perfil. Antes da cotação, redimensionamos a solução para uma AB-SB-1622 (1.600 × 2.200 mm): cobertura de 100% em uma única passagem com Sa2.5 e produção de 120–180 perfis H/hora, recuperando a diferença de preço em 11 meses apenas com a economia de tempo de mão de obra.
Tabela de especificações dos 5 modelos AB-SB
| Modelo | Dimensão máx. da peça Φ×H (mm) | Potência das turbinas de jateamento | Carga máx. (kg) | Produção (peças/h) | Abrasivo (Φ mm) | Alimentação elétrica |
|---|---|---|---|---|---|---|
| AB-SB-0815 | 800 × 1500 | 2 × 11 kW | 1,000 | 50–80 | 0.8–1.2 | 380V/50Hz/3Ph |
| AB-SB-1216 | 1200 × 1600 | 3 × 15 kW | 2,000 | 80–120 | 1.0–1.5 | 380V/50Hz/3Ph |
| AB-SB-1622 | 1600 × 2200 | 4 × 15 kW | 3,000 | 120–180 | 1.2–2.0 | 380V/50Hz/3Ph |
| AB-SB-2025 | 2000 × 2500 | 4 × 22 kW | 5,000 | 180–250 | 1.5–2.5 | 380V/50Hz/3Ph |
| AB-SB-3030 | 3000 × 3000 | 4 × 22 kW | 10,000 | 250–350 | 2.0–3.0 | 380V/50Hz/3Ph |
Matriz de decisão — tipo de máquina × compatibilidade com a peça
A seleção do tipo de câmara influencia a capacidade de produção tanto quanto o tamanho da máquina. A matriz abaixo relaciona os cinco tipos de câmara mais fornecidos com as oito faixas dimensionais de peças mais comercializadas nos últimos três anos.
| Tipo de peça | Tipo gancho | Tamboreamento (tambor) | Transportador de roletes (passagem contínua) | Tipo esteira | Gancho giratório |
|---|---|---|---|---|---|
| Peças fundidas pequenas (≤25 kg, a granel) | — | ★★★ Melhor | — | ★★★ Melhor | ★★ Bom |
| Blocos/cabeçotes de motor | ★★★ Melhor | — | ★★ Bom | — | ★★★ Melhor |
| Perfis H e aço estrutural ≤16 m | — | — | ★★★ Melhor | — | — |
| Chapas de aço (grandes e planas) | — | — | ★★★ Melhor | ★★ Bom | — |
| Chassis e eixos automotivos | ★★★ Melhor | — | ★★ Bom | — | ★★★ Melhor |
| Segmentos de torres eólicas | — | — | ★★★ Melhor | — | — |
| Parafusos, porcas e elementos de fixação (a granel) | — | ★★★ Melhor | — | — | — |
| Peças aeroespaciais de precisão | ★★ Bom | — | — | — | ★★★ Melhor |
Processo de jateamento com granalha — 5 etapas do carregamento ao acabamento verificado
As etapas do processo abaixo seguem a estrutura de preparação de superfícies definida na ISO 8501-1 e os perfis comparadores da ISO 8503-1:2012.
O custo de um processo mal regulado
Uma máquina de jateamento com granalha com manutenção inadequada opera com 60–70% da capacidade nominal (Future Market Insights, estatísticas setoriais de 2025). Esse custo oculto de 30–40% da capacidade resulta em atrasos nas entregas e despesas com horas extras — mas nunca aparece como item de custo. A correção consiste em confirmar que as cinco etapas do processo abaixo estejam ajustadas às dimensões reais das suas peças.
⚠ Mito de compra a abandonar antes de ler as especificações
A “regra prática de 10×” para o diâmetro da granalha abrasiva vem sendo repetida há anos. Como documentam a Straaltechniek e a Kramer Industries, trata-se de uma regra, não de uma lei.
Selecionar granalha esférica ou abrasivo angular de aço apenas pelo diâmetro ignora os dois fatores mais importantes: o formato do abrasivo (granalha esférica para perfil de shot peening e abrasivo angular para remover ferrugem por corte) e o grau Sa desejado. A seleção incorreta do abrasivo provoca corrosão no substrato e deixa revestimentos sem ancoragem — algo neutro em termos de custo no papel, mas que se revela meses depois, quando o desgaste fora da especificação da máquina aparece na bancada do operador.

A sequência do processo Aubrik repete os mesmos cinco pontos de preparação em todas as unidades da série. A seleção de parâmetros do PLC para cada faixa dimensional elimina a necessidade de reajuste manual pelo operador.
Instale o abrasivo correto e um dispositivo de fixação personalizado para a câmara. Use gancho para blocos de motor, transportador para perfis H ou um dispositivo com tambor de tombamento para elementos de fixação.
O ferramental mantém peças fundidas 3D delicadas e de precisão sem afetar a superfície, além de oferecer intensidade controlada a partir de poucos psi para proteger peças fundidas de paredes finas.
- Granalha de aço (58–62HRC) — limpeza superficial ou rebarbação.
- Abrasivo angular de aço (60–65HRC) — peças com carepa pesada e remoção de ferrugem.
- Óxido de alumínio — metais não ferrosos nos quais se deve evitar a inclusão de ferro.
O alimentador automático mantém o controle preciso da vazão de abrasivo que a válvula manual nunca consegue manter (50–200 kg/hr controlados por lógica de malha fechada do PLC).
Uma turbina centrífuga girando a até 3.000 rpm — com receita personalizada para cada trabalho — lança o abrasivo a 80 m/s contra a parede da câmara.
O PLC controla o ângulo e a velocidade de jateamento como parâmetros da receita, eliminando variações do processo e produzindo um perfil uniforme.
Na maioria das peças de chassis automotivos, o grau Sa2.5 é alcançado em menos de 3 minutos sob inspeção por câmera (com sensor integrado de resolução de 0,1 µm).
O separador ciclônico de abrasivos em circuito fechado remove abrasivos usados e desgastados, rejeita materiais abaixo de 0,3 mm e devolve o abrasivo em boas condições ao funil de alimentação.
O circuito de recirculação economiza 15–30% do volume de abrasivo em comparação com um sistema de jateamento aberto com exaustão contínua — e mantém no mínimo a carga dos coletores de pó.
Quando o tempo de ciclo termina, o processo é desligado automaticamente (ajustável até o limite de 10 minutos).
O ar de exaustão passa por um sistema de filtragem de 4 estágios, com eficiência de filtragem ≥99,5%, antes de chegar à área de revestimento ou acabamento.
O operador encaminha as peças acabadas diretamente pela linha — para pintura, montagem ou processamento adicional — sem uma área intermediária de limpeza.
“Redesenhamos o fluxo de avanço do abrasivo na AB-SB-1622 depois que um operador de fundição reclamou que não estávamos obtendo cobertura uniforme de granalha nos cabeçotes fundidos. Ao substituir uma válvula de orifício simples por um avanço modulado pelo PLC, a taxa de peças rejeitadas na verificação do grau Sa2.5 melhorou em uma ordem de grandeza — de 4,2% para 0,6% em um lote de 320. Foi mais uma melhoria imposta pelo retorno recebido em campo.”
— Equipe de Engenharia da Aubrik, Centro de P&D, Wuxi, sobre a revisão de 2024 do sistema de controle da AB-SB-1622
Normas de acabamento superficial — matriz Sa1 / Sa2 / Sa2.5 / Sa3 × setor × aderência do revestimento
A classificação da limpeza é regida pela ISO 8501-1. Os valores de referência do comparador de rugosidade superficial estão na ISO 8503-1:2012. Em aplicações comerciais, isso corresponde a um grau Sa mais uma faixa de perfil Ry5. As máquinas Aubrik possuem um sensor integrado de rugosidade em alta definição que sinaliza automaticamente qualquer peça com Ry5 fora da faixa da receita.
| Grau Sa | Resultado da limpeza | Perfil Ry5 típico (granalha) | Aplicação industrial | Resultado da aderência do revestimento |
|---|---|---|---|---|
| Sa1 (leve) | Remoção de carepa solta, sujeira e tinta; impurezas firmemente aderidas podem permanecer | 23–28 µm | Pré-tratamento não crítico, preparação para armazenamento | Básica — não especificada para revestimentos protetores |
| Sa2 (completa) | Remoção de toda carepa e ferrugem visíveis; sombras discretas ≤ 33% por m² | 35–45 µm | Pintura geral de aço, autopeças sem cargas elevadas | Adequada para pintura industrial em demão única |
| Sa2.5 (muito completa) | ≥ 95% livre de impurezas; sombras mínimas ≤ 5% por m² | 60–80 µm | Chassis automotivos, aço para pontes, peças fundidas, perfis H | Referência do setor — proporciona aderência para epóxi e primers ricos em zinco |
| Sa3 (total) | Brilho metálico uniforme, sem impurezas visíveis | 85–115 µm | Setor aeroespacial, máquinas de precisão, equipamentos médicos | Máxima — preparação para revestimento com fluoropolímero e galvanização a quente |
Conversão rápida de Ry5 para Sa
A classificação Ry5 de 23–170 µm para abrasivo angular é mais ampla do que seu comparador ISO 8503-1 pode sugerir. Para revestimentos automotivos convencionais, Sa equivale aproximadamente a 1/5 de Rz — portanto, uma especificação de Sa 10–12 µm na verdade exige Ry 50–60 µm, bem dentro da faixa da nossa granalha padrão.
Por que esta matriz é importante na etapa de suprimentos
A incompatibilidade entre o grau Sa e a especificação do revestimento é a causa raiz mais comum de pedidos de garantia em projetos de revestimento industrial. Um substrato Sa2 revestido com epóxi especificado para Sa2.5 passará na inspeção visual e falhará em campo em 12–24 meses. As máquinas Aubrik incluem de fábrica uma biblioteca de receitas por grau Sa; para cada modelo AB-SB, fornecemos uma tabela de compatibilidade de revestimentos para que o operador não precise interpretar a norma do zero.
Jateamento com granalha vs. jateamento de areia vs. shot peening — estrutura de decisão entre 3 processos
Os compradores frequentemente chegam à solicitação de cotação considerando a categoria de processo errada. O jateamento com granalha, o jateamento de areia e o shot peening parecem semelhantes à primeira vista — abrasivos projetados contra um substrato metálico —, mas buscam resultados e faixas de preço diferentes. A estrutura abaixo relaciona cada processo à sua aplicação apropriada para que a discussão da ficha técnica comece pelo ponto correto.
| Processo | Propulsão | Resultado principal | Produção em relação ao jateamento com granalha | Compatibilidade com o substrato | Melhor aplicação |
|---|---|---|---|---|---|
| Jateamento com granalha (por turbina) | Turbina centrífuga, 80 m/s | Limpeza Sa2.5 + endurecimento leve | 1× (referência) | Aço, ferro fundido, liga estrutural | Preparação de superfícies metálicas industriais — perfis H, peças fundidas, chassis |
| Jateamento de areia (por ar comprimido) | Ar comprimido, 30–60 m/s | Controle do perfil + superfícies delicadas | 0,15–0,2× (5–10× mais lento) | Concreto, tijolo, vidro, peças pequenas de precisão | Texturização superficial de materiais não metálicos; retoques onde o jateamento por turbina não alcança |
| Shot peening | Turbina ou ar, intensidade controlada (Almen) | Tensão compressiva para aumentar a vida em fadiga | 0,4–0,6× (mais lento por projeto) | Molas aeroespaciais, dentes de engrenagens, trens de pouso | Engenharia de resistência à fadiga — não é uma etapa de limpeza |

O cálculo da capacidade de produção que fundamenta a recomendação
Se sua especificação exige “Sa2.5” e suas peças excedem 25 kg, o jateamento por turbina supera o jateamento de areia em 5–10× na capacidade de produção. Câmaras de jateamento por ar atendem peças menores e acabamentos de alta precisão. Elas não podem ser reequipadas de forma economicamente viável para a limpeza de uma fundição ou uma linha de perfis.
Onde a confusão com shot peening gera o maior custo
Shot peening é engenharia de resistência à fadiga — não uma etapa de limpeza. Já observamos erros de especificação que só aparecem depois que uma peça falha em serviço. O shot peening e o jateamento usam abrasivos, mas buscam resultados opostos. Consulte os resumos de patentes da USPTO sobre shot peening para entender a distinção de engenharia.
Para fábricas com várias famílias de peças, a combinação mais simples é uma máquina de jateamento por turbina para limpar substratos de aço e uma cabine menor de jateamento por ar para trabalhos de acabamento. Os compradores muitas vezes especificam excessivamente o sistema de jateamento por ar. Na prática, a plataforma de jateamento por turbina processa 80–90% do volume de preparação superficial do aço; uma única cabine pequena atende todo o restante. A Aubrik fornece ambos. Esta página aborda a plataforma industrial de jateamento por turbina.
Setores atendidos — de fundições a linhas de produção de perfis H
As máquinas Aubrik de jateamento com granalha são utilizadas em cinco setores industriais principais. Cada aplicação abaixo combina o tipo de câmara recomendado com um resultado quantificado informado por nossos clientes para a mesma classe de peças.

Aplicação 01
Fundição — limpeza de peças fundidas e inspeção de defeitos
Usado para remover areia, desmoldante e carepa de peças fundidas de ferro, alumínio e liga de cobre e aço. O jateamento com granalha também revela defeitos superficiais profundos e ocultos — porosidade, inclusões de escória e microtrincas — para inspeção da qualidade antes do início dos processos posteriores. A AB-SB-1216 padrão para fundição (tipo gancho) processa 80–120 blocos de motor de ferro por hora com Sa2.5, permitindo que os inspetores se concentrem apenas nas peças problemáticas.

Aplicação 02
Automotivo — chassis, virabrequins e eixos
Limpa e endurece superficialmente blocos de motor, virabrequins, braços de controle da suspensão e estruturas de chassis. Parâmetros otimizados de jateamento por turbina aumentam a dureza superficial em 15–30% em relação às peças de referência — um benefício adicional sem custo. Uma AB-SB-0815 personalizada para reparo e recondicionamento prolonga a vida útil das peças em 40–60% em comparação com a opção de descartar e substituir.

Aplicação 03
Construção e linhas de produção de perfis H
Remove a carepa de laminação de estruturas de aço novas — segmentos de pontes, torres de transmissão e elementos de estruturas industriais. Também remove carepa de laminação, tinta antiga e óxidos de perfis H reciclados. A variante AB-SB-1622 com transportador de roletes é fornecida como módulo integrado de acabamento da linha Aubrik para perfis estruturais — cobertura de 100% com Sa2.5 em seções de dimensões comerciais de até 16.000 mm, antes da inspeção de solda conforme a AWS D1.1.
Aplicação 04
Aeroespacial — endurecimento de componentes de precisão
Operando em alta pressão, a AB-SB-0815 endurece superficialmente trens de pouso, extremidades da raiz do motor e peças de seções da fuselagem até Sa3 sem comprometer as especificações de peso das paredes finas. Arquivos de registro do PLC para cada peça dão suporte à documentação aeroespacial conforme a ISO 9001. Mediante solicitação, a Aubrik fornece o formato dos dados exportados para os dossiês de auditoria da ISO 9001.

Aplicação 05
Setores de metalurgia, ferragens e moldes
Realiza a decapagem e o jateamento com granalha de bobinas de aço silício, aço inoxidável e aço carbono antes da laminação e pintura. Em fábricas de ferragens, ferramentas e matrizes, as máquinas AB-SB de tamboreamento rebarbam parafusos, porcas, dobradiças e cavidades de moldes — prolongando a vida útil das peças produzidas em alto volume e melhorando sua receptividade ao acabamento posterior. Um cliente vietnamita opera uma unidade de tamboreamento que processa mais de 5.000 peças em um único turno de 8 horas.
TCO e ROI — por que o jateamento industrial por turbina se paga em 1,5–2,5 anos
A metodologia de custo total de propriedade (TCO) abaixo compara as máquinas Aubrik com as referências de preparação de superfícies da ISO 8503-2:2012 e as arquiteturas abrasivas patenteadas de múltiplos ângulos da CN119328677B (2025).
O que realmente determina o custo total de propriedade
O custo total de propriedade de uma máquina Aubrik de jateamento com granalha é dominado por quatro categorias de custos operacionais — não pelo preço inicial de compra. O dimensionamento de cada categoria em relação ao seu método atual de limpeza determina a faixa de retorno. Estudos típicos de TCO do setor situam o retorno na faixa de 18–36 meses. Um caso da Winoa em um estaleiro registra $200.000 investidos, com $80.000 em economia no descarte e $50.000 em economia na conformidade — retorno em 1.8 anos.
A estrutura Aubrik de TCO com 5 fatores
- Consumo de abrasivos. Os custos com abrasivos caem 15–30% por meio da reciclagem em circuito fechado (em comparação com cabines abertas de jateamento com granalha).
- Mão de obra. Um único operador executa um ciclo completo de jateamento em 2–3 minutos — o mesmo perfil H exigia 90–120 minutos de raspagem manual.
- Energia. A potência total dos motores varia de 2 kW (AB-SB-0815) a ~110 kW (AB-SB-3030), dimensionada para o perfil de carga, sem superdimensionamento.
- Manutenção. Os componentes de desgaste (rotor, revestimento e mangueiras de abrasivo) duram 1–2 anos em operação contínua. Um kit de peças de reposição para o primeiro ano acompanha cada máquina.
- Custo de parada. Uma unidade corretamente dimensionada mantém >95% da capacidade nominal. Uma unidade subdimensionada opera com 60–70%. O tamanho da máquina, por si só, é um fator importante no TCO.
Projeção conservadora de retorno
Com valores conservadores, uma AB-SB-1622 que processa 80 t/dia com Sa2.5 em uma linha de fabricação metalmecânica de perfis H de aço apresenta retorno projetado de 18–28 meses. Os principais fatores são a redução da mão de obra e a reciclagem do abrasivo — com a diminuição dos defeitos no revestimento posterior como benefício adicional não incluído no cálculo.
Os relatos de clientes que operam configurações semelhantes de jateamento por turbina ficam consistentemente dentro dessa faixa. Os valores exatos variam conforme os custos locais de mão de obra e abrasivos, além das tarifas de energia elétrica.
A pergunta sobre ROI que não podemos responder por você
O retorno exato depende do seu processo e dos seus números. A pergunta que a Aubrik pode responder é: “Qual faixa de retorno é compatível com nossas especificações, nossa produção e nosso método atual de limpeza — e quais premissas fundamentam a estimativa?”
Certificações, garantia e pós-venda global — por que falhas de conformidade comprometem projetos de revestimento
As certificações da Aubrik mencionadas abaixo têm como base 2 referenciais essenciais: o Sistema de Gestão da Qualidade ISO 9001:2015 e as normas de preparação de superfícies da ISO 8503-1:2012.
Uma frustração comum em suprimentos: uma superfície Sa2.5 é documentada, uma empresa terceirizada aplica o revestimento conforme a especificação e, 2 anos depois, uma auditoria reprova o serviço. Todos os revestimentos aplicados são invalidados — e o cliente paga pelo retrabalho. Nos estudos do setor de fabricação, as falhas de pintura se concentram no período de 12–24 meses. A preparação inadequada do substrato é a causa-raiz mais citada — exatamente o que os registros de rastreabilidade da ISO 9001 + CE + PLC foram criados para evitar.
Quem é a Aubrik e o que fornecemos
Fundada em 1999 com capital social de US$1,4 milhão, a Aubrik (antiga Wuxi ABK Machinery) exporta equipamentos de soldagem, corte e jateamento por granalha para Espanha, Alemanha, Rússia, Índia, Brasil, França, Itália, Vietnã e vários outros mercados. Todos os produtos possuem certificações ISO 9001 e CE em conformidade com as normas europeias aplicáveis.
Cenário de implantação — auditoria em fabricante alemão de vasos de pressão
Em 2024, um fabricante alemão de vasos de pressão foi aprovado em uma auditoria independente do sistema de revestimento de sua unidade AB-SB-2025. A documentação apresentada: uma exportação dos registros do PLC cobrindo 100% dos ciclos de jateamento Sa2.5 realizados durante seis meses em mesas de torres eólicas — 4.200 peças. Nenhuma reclamação por falha de revestimento foi registrada nos doze meses após a instalação. A produtividade permaneceu em 180–250 peças/hora no padrão Sa2.5, liberando um operador em tempo integral para a inspeção de soldas na etapa seguinte.
ISO ISO 9001
Gestão da qualidade — processo completo
CE Marcação CE
Diretiva de Máquinas da UE 2006/42/EC
26+ Anos de operação
Fundada em 1999 — Wuxi, China
8+ Mercados de exportação
UE, MENA, LATAM, ASEAN
1 ano Garantia
Máquina completa, incluindo todas as peças de desgaste
3–7 dias SLA de peças de reposição
Entrega a partir de armazém global
“Os clientes europeus esperam que a marcação CE já conste na primeira rodada de cotações — ela não é um diferencial. O que nos diferencia é o registro de verificação do grau Sa associado a cada peça processada em uma máquina Aubrik: um registro do PLC que abrange a rotação do impulsor em rpm, o tempo de jateamento e a medição da rugosidade na saída. Essa documentação é exatamente o que uma auditoria de garantia do revestimento solicita dois anos após a instalação.”
— Engenheiro sênior de aplicações da Aubrik, sobre o recurso de exportação de dados incorporado a toda a linha AB-SB em 2024
O que acompanha cada unidade Aubrik padrão
- Opções de treinamento de operadores no local e on-line.
- Manual de manutenção em inglês com vídeos instrutivos.
- Suporte técnico 24/7, incluindo diagnóstico remoto do PLC em unidades com o firmware mais recente.
- Garantia do fabricante de 1 ano, cobrindo falhas de fabricação e de componentes.
- Os contratos de suporte estendido permitem manter kits de reposição de impulsor / revestimento interno / mangueira nas instalações do cliente.
Por que a Aubrik prioriza a rastreabilidade em vez da tradição da marca
Entre os fornecedores de máquinas de jateamento por granalha da UE e da ASEAN, a Aubrik se diferencia pela rastreabilidade — não pelo reconhecimento histórico da marca. Cada unidade AB-SB é fornecida com registros de parâmetros do PLC, registros de qualidade ISO 9001 e documentação de conformidade CE que atendem aos requisitos de uma auditoria independente de revestimento dois anos após a instalação. Os compradores devem solicitar o pacote completo de documentos logo no início do processo de cotação — o tempo de resposta revela a capacidade do fornecedor antes do envio de qualquer máquina.
Guia de suprimentos — prazo de entrega, personalização e perguntas frequentes
Prazo de entrega por configuração
| Configuração | Prazo de entrega (a partir do pedido de compra) | Aplicação típica |
|---|---|---|
| Básica — padrão AB-SB-0815 / 1216 | 30–45 dias | Fundição / fábrica de autopeças de médio volume |
| Padrão — AB-SB-1622 / 2025 + transportador de roletes | 45–60 dias | Linhas de perfis H e aço estrutural |
| OEM personalizado — dimensões úteis sob medida, integração com PLC, câmara galvanizada a quente | 60–90 dias | Setor aeroespacial, aplicações com especificações especiais |
Estrutura dos fatores de preço
A Aubrik não publica preços padronizados. O preço do mesmo modelo pode variar 40–60% com base em cinco fatores. Envie os dados da aplicação, e nossa equipe comercial fornecerá uma discriminação por escrito em um dia útil.
- Tamanho e produtividade do modelo. Os modelos AB-SB-0815 a AB-SB-3030 abrangem uma faixa de preço de 5–7×.
- Escopo da personalização. Da câmara padrão ao revestimento galvanizado a quente; do PLC básico ao SCADA integrado em rede.
- Equipamentos auxiliares. Transportador de roletes, carregamento robotizado e sistemas automatizados de embalagem.
- Nível de certificação. Somente CE ou CE + ATEX + documentação de garantia da qualidade específica do cliente.
- Logística e serviço. De EXW a CIF, instalação no local e contratos de garantia estendida.
Equipamentos usados e consultas de preços
A Aubrik não oferece canais de revenda de equipamentos usados ou recondicionados. Os compradores que pesquisam “máquina de jateamento por granalha à venda” podem acabar por engano em sites de estoque de revendedores que comercializam unidades recondicionadas da Wheelabrator, Pangborn ou Goff. Para uma máquina Aubrik nova, a comparação relevante é a estrutura de preços baseada nos 5 fatores acima — não um único preço sugerido pelo fabricante. Compararemos nossa cotação com qualquer outra proposta assim que as especificações do equipamento forem enviadas.
Se sua consulta for sobre jateamento de pré-tensionamento ou outra preparação de superfícies
Para equipamentos de preparação de superfícies além do jateamento por turbina — consultas sobre máquinas de jateamento de pré-tensionamento, cabines de jateamento de areia ou salas de jateamento a ar —, a equipe comercial da Aubrik pode encaminhar a solicitação à linha de produtos adequada, pois limpeza, criação do perfil de rugosidade e pré-tensionamento superficial são categorias diferentes, apesar de utilizarem meios abrasivos.
Ferramentas interativas de dimensionamento e seleção
Avalie as limitações de produtividade, as normas básicas de preparação de superfícies e o retorno sobre o investimento (ROI) do projeto usando nosso conjunto de cálculos de engenharia.
FERRAMENTA 01
Planilha Aubrik de dimensionamento por 5 critérios
Insira as dimensões da peça de trabalho e os volumes dos lotes para identificar as dimensões úteis corretas da câmara e a configuração do impulsor.
Abrir planilha
FERRAMENTA 02
Tabela de seleção do grau Sa
Compare os perfis de limpeza desejados da ISO 8501-1 com os tipos de meios abrasivos e os requisitos dos processos de revestimento posteriores.
Ver tabela de seleção
FERRAMENTA 03
Calculadora de TCO da Aubrik
Calcule o período de retorno de 18–36 meses com base na redução de mão de obra, na recuperação do abrasivo e nos fatores de carga energética.
Abrir calculadora
Perguntas frequentes
O jateamento por granalha utiliza uma turbina centrífuga que projeta o abrasivo a velocidades de até 80 m/s, sendo mais indicado para o tratamento industrial de superfícies metálicas em grande volume. O jateamento de areia utiliza ar comprimido para projetar o abrasivo a velocidades entre 30-60 m/s, sendo ideal para substratos não metálicos, como concreto, tijolo ou vidro, e para peças delicadas e pequenas que exigem precisão. As máquinas Aubrik desta página são do tipo jateamento por turbina, projetadas para execuções de produção contínua.
As opções incluem granalha de aço esférica (HRC 58-62) para endurecimento e rebarbação de peças automotivas e aeroespaciais, granalha de aço angular (HRC 60-65) para remover carepa e ferrugem intensa de aço estrutural e peças fundidas antigas, e óxido de alumínio para peças de trabalho não ferrosas nas quais é necessário evitar a contaminação por ferro. Nossos engenheiros podem recomendar o abrasivo adequado com base nos materiais da peça de trabalho, no grau Sa desejado e nos processos de revestimento posteriores.
Com a manutenção periódica adequada, nossas unidades alcançam de forma consistente uma vida útil em campo de 8-10 anos. Itens de desgaste, como impulsores, revestimentos internos e mangueiras de abrasivo, duram 1–2 anos antes da substituição, dependendo do regime de trabalho do equipamento, da escolha do abrasivo (a granalha angular causa desgaste mais rápido que a esférica) e das práticas diárias de limpeza. Fornecemos manuais de manutenção detalhados, tutoriais em vídeo e cronogramas de substituição das peças de desgaste para garantir uma vida útil previsível em campo.
Sim, sem dúvida. Nosso departamento de pesquisa e desenvolvimento personalizará aspectos como as dimensões gerais da máquina, a capacidade de processamento, a configuração estrutural e o sistema de controle para garantir uma integração perfeita ao layout existente da fábrica, aos formatos e tamanhos das peças de trabalho e à produção desejada. As linhas contínuas geralmente se beneficiam de um sistema transportador de passagem (transportadores de roletes), enquanto as câmaras verticais são mais adequadas para oficinas compactas. Também oferecemos, mediante solicitação, PLCs compatíveis com redes Siemens, Mitsubishi e Allen-Bradley.
Oferecemos suporte pós-venda global, incluindo instalação no local, treinamento de operadores (presencial e online), orientação sobre procedimentos de manutenção de rotina e envio rápido de peças de reposição a partir de nosso armazém global, geralmente em 3-7 dias. Nossa equipe técnica está disponível ininterruptamente para diagnóstico remoto de PLCs e esclarecimento de dúvidas; também oferecemos suporte no local para processos complexos de partida ou reparos não programados.
Certamente. A configuração AB-SB-1622 com transportador de roletes, integrada à nossa linha Aubrik de produção de perfis H, processa componentes com até 16.000 mm de comprimento e seções transversais de 800 mm × 1600 mm. Ela oferece velocidade ajustável do transportador entre 0,4 m/min e 2,5 m/min, garantindo cobertura completa do jateamento e atingindo o padrão Sa2.5. Essa mesma câmara é utilizada em nossa linha completa de produção de perfis H fornecida em regime chave na mão.
Em alta agora



