Entrez en contact avec Aubrik Company

Grenailleuses industrielles — gamme Aubrik de 5 modèles pour structures en acier, pièces moulées et poutres en H
Grenailleuse industrielle pour pièces en acier, avec gabarits de 800 mm à 3 m. Finition Sa2.5 en 2–3 minutes. Récupération de 30–40 % de l’abrasif à chaque cycle. Garantie de 1 an avec livraison mondiale des pièces sous 3–7 jours. Une seule plateforme de grenaillage à turbine dimensionnée pour les pièces moulées, les poutres en H, les pièces automobiles et l’acier de construction — et qui évite le piège des 60–70 % de débit causé par les machines sous-dimensionnées.
Demander un devis personnalisé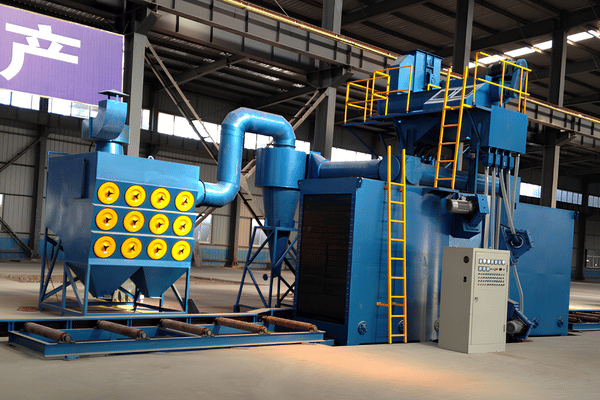
5 modèles AB-SB-0815 → 3030
2000–3000 tr/min Vitesse de la turbine
80 m/s Vitesse de la grenaille
Sa2.5 Conforme à ISO 8501-1
99,5 % Filtration des poussières
ISO 9001 + CE Certifiée
Comment le grenaillage industriel à turbine remplace le nettoyage manuel et chimique
L’origine réelle des défaillances de surface
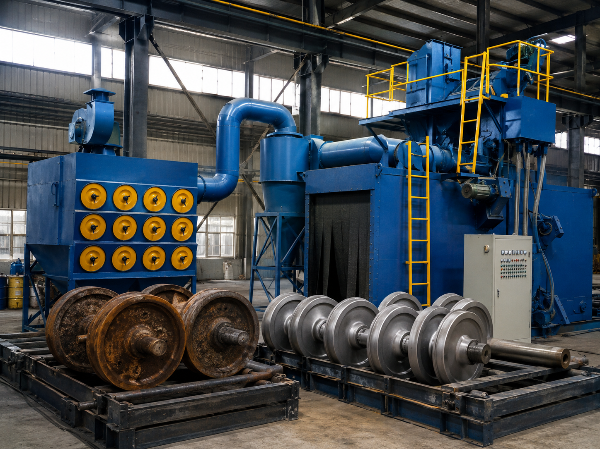
Le choix de la grenailleuse constitue rarement le goulet d’étranglement — les défaillances de surface trouvent généralement leur origine en amont. La calamine sur les poutres en H laminées à chaud, les films d’oxyde sur les pièces moulées, les projections de soudage sur l’acier de construction et les films d’huile sur les pièces automobiles compromettent tous le revêtement en aval si le subjectile n’est pas d’abord décapé par grenaillage jusqu’à l’obtention d’un profil de rugosité vérifié.
Le coût caché de la capacité perdue
Les données du secteur montrent qu’un matériel de grenaillage mal entretenu ou sous-dimensionné ne fonctionne qu’à 60–70 % de son débit nominal. Ce manque à gagner constitue un goulet d’étranglement caché — jamais visible comme poste budgétaire, mais absorbé par les retards d’expédition et les heures supplémentaires.
Ce que le grenaillage à turbine permet, contrairement au décapage manuel
Les grenailleuses — également appelées machines de grenaillage à turbine, de décapage par projection ou de projection d’abrasif — utilisent une turbine centrifuge pour projeter de la grenaille d’acier, de la grenaille angulaire d’acier ou de l’oxyde d’aluminium sur la pièce. La finition par grenaillage à turbine est 5–10× plus rapide que le décapage manuel ou chimique. Le séparateur à recirculation récupère 90–95 % de l’abrasif. Le profil de surface atteint systématiquement le degré Sa2.5 exigé par la plupart des systèmes de revêtement.
Passez à une machine Aubrik correctement dimensionnée
- Problème : un cycle de nettoyage manuel de 90–120 minutes sur une poutre en H de 12 m produit une rugosité irrégulière — avec défaillance du revêtement sous 18 mois dans les applications côtières.
- Cause première : la projection manuelle d’abrasif ne permet pas de maintenir un angle, une vitesse et une répartition de projection constants sur toute une section. Une couverture inférieure à 40 % de la surface est courante.
- Notre solution : la machine à convoyeur à rouleaux AB-SB-1622 transporte la même poutre en H de 12 m dans une enceinte étanche et la grenaille au moyen de quatre turbines à 2000–3000 tr/min — pour une couverture de 100 % en 2–3 minutes avec un profil Sa2.5.
- Preuve : le comparateur de profil de surface conforme à la norme ISO 8503-1:2012 confirme un profil de grenaillage Ry5 constant de 23–115 µm sur toute la surface de travail, avec validation des lots par un rugosimètre relié à l’automate, précis à 0,1 µm.
Une seule plateforme et un même flux de travail pour toute la gamme de dimensions
Le système est modulaire. La plateforme de grenaillage à turbine assure un procédé constant, des petites pièces moulées de 800 mm (AB-SB-0815) aux structures en acier de 3 m (AB-SB-3030) — sans modifier le flux de travail. Cette continuité distingue l’achat d’une grenailleuse de la conception d’une ligne de préparation de surface.
Déploiement réel — fonderie vietnamienne de pièces automobiles
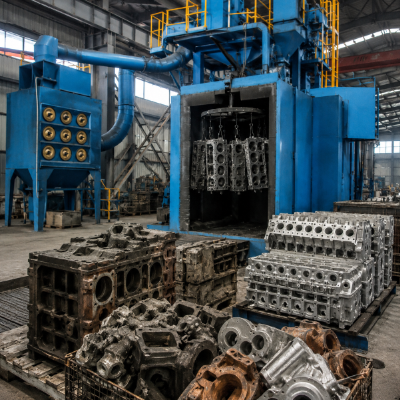
En 2024, un équipementier automobile vietnamien de rang 2 a remplacé le décapage manuel de culasses moteur moulées par une grenailleuse à crochet AB-SB-1216.
La production est passée d’un lot de six culasses toutes les 18 minutes à six culasses toutes les trois minutes — soit un gain de productivité de 6× avec une finition Sa2.5 garantie.
La grenailleuse a remplacé l’atelier de décapage chimique du client. Les rejets au revêtement en aval sont passés de 8,5 % à 1,2 % dans les 90 jours suivant l’installation. Les économies de reprise des revêtements ont permis un amortissement en moins de 16 mois.
Gamme Aubrik de 5 grenailleuses — caractéristiques et matrice de décision
L’unique erreur de dimensionnement à l’origine de la plupart des regrets
Choisir une grenailleuse couvrant « la plupart des dimensions », mais pas la plus grande, oblige la pièce de cette dimension maximale à traverser trois fois l’enceinte à chaque lot.
Comme l’indique le guide d’achat 2026 de StrongMakine : « Une grenailleuse qui ne répond pas entièrement à vos besoins n’est pas l’achat le moins coûteux — c’est l’investissement le plus onéreux. »
L’erreur récurrente dans nos expéditions de machines AB-SB
Choisir un modèle dont la taille est inférieure d’un niveau à la pièce la plus haute du plus grand lot annuel. C’est la principale source de regrets sur toute la gamme — et le même schéma se répète chaque trimestre.
Structure de la gamme AB-SB
La gamme AB-SB repose sur cinq gabarits dimensionnels de pièces. Choisissez un modèle dont le gabarit maximal est supérieur d’au moins 15 % à votre plus grande dimension. Cette marge préserve l’uniformité de la couverture des turbines sur les bords, où la densité de grenaille diminue. Les orientations des brevets confirment que l’uniformité multi-angle constitue la tendance du secteur — voir USPTO/CNIPA CN119328677B (2025) sur l’architecture de grenaillage à double enveloppe et angle de contact variable.
Les configurations personnalisées (plateau plus long, revêtement d’enceinte galvanisé à chaud, intégration distante de l’automate) ajoutent 45–60 jours au calendrier de fabrication du modèle de base.
Scénario de dimensionnement — fabricant de poutres en H en Espagne
Un fabricant espagnol de structures en acier traitant 80 t/jour de poutres en H de 12–14 m avait initialement choisi une AB-SB-1216 (gabarit de 1 200 × 1 600 mm) afin d’optimiser l’investissement initial.
L’étude technique a montré que 18 % de la production annuelle dépassait 1 500 mm de hauteur — ce qui aurait imposé deux passages par poutre. Avant le devis, nous avons redimensionné la solution avec une AB-SB-1622 (1 600 × 2 200 mm) : couverture de 100 % en un seul passage à Sa2.5, 120–180 poutres en H/heure, avec un écart de prix amorti en 11 mois grâce aux seules économies de temps de main-d’œuvre.
Tableau des caractéristiques des 5 modèles AB-SB
| Modèle | Dimensions max. de la pièce Φ×H (mm) | Puissance des turbines | Charge max. (kg) | Débit (pièces/h) | Abrasif (Φ mm) | Alimentation |
|---|---|---|---|---|---|---|
| AB-SB-0815 | 800 × 1500 | 2 × 11 kW | 1,000 | 50–80 | 0.8–1.2 | 380V/50Hz/3Ph |
| AB-SB-1216 | 1200 × 1600 | 3 × 15 kW | 2,000 | 80–120 | 1.0–1.5 | 380V/50Hz/3Ph |
| AB-SB-1622 | 1600 × 2200 | 4 × 15 kW | 3,000 | 120–180 | 1.2–2.0 | 380V/50Hz/3Ph |
| AB-SB-2025 | 2000 × 2500 | 4 × 22 kW | 5,000 | 180–250 | 1.5–2.5 | 380V/50Hz/3Ph |
| AB-SB-3030 | 3000 × 3000 | 4 × 22 kW | 10,000 | 250–350 | 2.0–3.0 | 380V/50Hz/3Ph |
Matrice de décision — type de machine × compatibilité des pièces
Le choix du type d’enceinte influe autant sur le débit que la taille de la machine. La matrice ci-dessous met en correspondance les cinq types d’enceintes les plus expédiés avec les huit gabarits de pièces les plus courants au cours des trois dernières années.
| Type de pièce | À crochet | À tambour | À convoyeur à rouleaux traversant | À tablier retourneur | À balancelle tournante |
|---|---|---|---|---|---|
| Petites pièces moulées (≤25 kg, en vrac) | — | ★★★ Optimal | — | ★★★ Optimal | ★★ Adapté |
| Blocs-moteurs / culasses | ★★★ Optimal | — | ★★ Adapté | — | ★★★ Optimal |
| Poutres en H et acier de construction ≤16 m | — | — | ★★★ Optimal | — | — |
| Tôles d’acier (grandes et planes) | — | — | ★★★ Optimal | ★★ Adapté | — |
| Châssis et essieux automobiles | ★★★ Optimal | — | ★★ Adapté | — | ★★★ Optimal |
| Tronçons de tours éoliennes | — | — | ★★★ Optimal | — | — |
| Boulons, écrous et éléments de fixation (en vrac) | — | ★★★ Optimal | — | — | — |
| Pièces aéronautiques de précision | ★★ Adapté | — | — | — | ★★★ Optimal |
Procédé de grenaillage — 5 étapes du chargement à la finition vérifiée
Les étapes du procédé ci-dessous suivent le cadre de préparation de surface défini dans la norme ISO 8501-1 et les profils de comparaison de la norme ISO 8503-1:2012.
Le coût d’un procédé mal réglé
Une grenailleuse mal entretenue fonctionne à 60–70 % de sa capacité nominale (statistiques sectorielles de Future Market Insights, 2025). Cette perte cachée de 30–40 % de capacité se traduit par des retards d’expédition et des heures supplémentaires — mais n’apparaît jamais comme poste budgétaire. La solution consiste à vérifier que les cinq étapes du procédé ci-dessous sont réglées selon les dimensions réelles de vos pièces.
⚠ Idée reçue à abandonner avant de lire les caractéristiques
La « règle empirique des 10× » relative au diamètre de la grenaille abrasive est répétée depuis des années. Comme le documentent Straaltechniek et Kramer Industries, il s’agit d’une règle, pas d’une loi.
Choisir de la grenaille ronde ou angulaire d’acier en fonction du seul diamètre néglige les deux facteurs les plus importants : la forme de l’abrasif (grenaille ronde pour un profil d’écrouissage, grenaille angulaire pour éliminer la rouille) et le degré Sa visé. Un mauvais choix d’abrasif attaque le subjectile et laisse les revêtements sans accroche — sans incidence apparente sur le papier, mais plusieurs mois avant que l’usure prématurée liée aux caractéristiques de la machine ne se manifeste au poste de l’opérateur.

La séquence du procédé Aubrik reprend les cinq mêmes étapes sur chaque machine de la gamme. La sélection des paramètres de l’automate pour chaque gabarit de pièce supprime les réajustements manuels de l’opérateur.
Installez l’abrasif approprié et un outillage personnalisé dans l’enceinte. Utilisez un crochet pour les blocs-moteurs, un convoyeur pour les poutres en H ou un tambour pour les éléments de fixation.
L’outillage maintient les pièces moulées 3D de précision et fragiles sans altérer leur surface et permet une intensité contrôlée à partir de quelques psi afin de protéger les pièces moulées à paroi mince.
- Grenaille ronde d’acier (58–62HRC) — nettoyage de surface ou ébavurage.
- Grenaille angulaire d’acier (60–65HRC) — pièces fortement calaminées et élimination de la rouille.
- Oxyde d’aluminium — métaux non ferreux pour lesquels toute inclusion de fer doit être évitée.
L’alimentateur automatique assure un contrôle précis du débit d’abrasif, impossible à obtenir avec la vanne manuelle (50–200 kg/h commandés par une boucle fermée de l’automate).
Une turbine centrifuge tournant jusqu’à 3 000 tr/min — avec une recette personnalisée pour chaque opération — projette l’abrasif à 80 m/s contre la paroi de l’enceinte.
L’automate commande l’angle et la vitesse de grenaillage à partir des paramètres de la recette, éliminant ainsi les variations du procédé et produisant un profil uniforme.
Sur la plupart des pièces de châssis automobiles, le degré Sa2.5 est atteint en moins de 3 minutes et validé par inspection optique (avec un capteur embarqué d’une résolution de 0,1 µm).
Le séparateur cyclonique en boucle fermée élimine l’abrasif usé et détérioré, rejette le matériau inférieur à 0,3 mm et renvoie l’abrasif conforme dans la trémie d’alimentation.
La boucle de recirculation économise 15–30 % du volume d’abrasif par rapport à un système de grenaillage ouvert à évacuation continue — et réduit au minimum la charge du dépoussiéreur.
À l’expiration du temps de cycle, le procédé s’arrête automatiquement (limite réglable à 10 minutes).
L’air extrait traverse un système de filtration à 4 étages d’une efficacité ≥99,5 % avant d’atteindre la zone de revêtement ou de finition.
L’opérateur transfère directement les pièces finies vers l’étape suivante — peinture, assemblage ou autre opération — sans passer par un poste de nettoyage intermédiaire.
« Nous avons repensé le flux d’alimentation en abrasif de l’AB-SB-1622 après qu’un opérateur de fonderie s’est plaint d’une couverture irrégulière des culasses moulées par la grenaille. En remplaçant une simple vanne à orifice par une alimentation modulée par API, le taux de pièces rejetées lors du contrôle Sa2.5 a été amélioré de plus d’un ordre de grandeur — passant de 4,2 % à 0,6 % sur un lot de 320. Une nouvelle évolution imposée par les retours du terrain. »
— Équipe d’ingénierie Aubrik, centre de R&D, Wuxi, à propos de la révision 2024 du système de commande de l’AB-SB-1622
Normes de finition de surface — matrice Sa1 / Sa2 / Sa2.5 / Sa3 × secteur × adhérence du revêtement
Le degré de propreté est défini par la norme ISO 8501-1. Les profils comparateurs de rugosité de surface sont spécifiés dans la norme ISO 8503-1:2012. Dans les applications commerciales, cela correspond à un degré Sa associé à une plage de profil Ry5. Les machines Aubrik intègrent un capteur de rugosité haute définition qui signale automatiquement toute pièce dont le Ry5 se situe hors de la plage de la recette.
| Degré Sa | Résultat de propreté | Profil Ry5 type (grenaille) | Application industrielle | Résultat d’adhérence du revêtement |
|---|---|---|---|---|
| Sa1 (léger) | Calamine non adhérente, saletés et peinture éliminées ; les impuretés fortement adhérentes peuvent subsister | 23–28 µm | Prétraitement non critique, préparation au stockage | Élémentaire — non spécifié pour les revêtements de protection |
| Sa2 (soigné) | Toute calamine et rouille visibles éliminées ; légères ombres ≤ 33 % par m² | 35–45 µm | Peinture générale de l’acier, pièces automobiles non fortement sollicitées | Adapté à une peinture industrielle monocouche |
| Sa2.5 (très soigné) | ≥ 95 % sans impuretés ; ombres infimes ≤ 5 % par m² | 60–80 µm | Châssis automobiles, acier de ponts, pièces moulées, poutres en H | Référence du secteur — adhérence des époxydes et primaires riches en zinc |
| Sa3 (complet) | Éclat métallique uniforme, aucune impureté visible | 85–115 µm | Aéronautique, machines de précision, équipements médicaux | Maximal — préparation avant fluoropolymère ou galvanisation à chaud |
Conversion rapide de Ry5 en Sa
La plage Ry5 de 23–170 µm pour la grenaille angulaire est plus large que ne le laisse penser son comparateur ISO 8503-1. Pour un revêtement automobile standard, Sa représente environ 1/5 de Rz — une spécification indiquant Sa 10–12 µm exige donc en réalité Ry 50–60 µm, une valeur largement comprise dans la plage de notre grenaille standard.
Pourquoi cette matrice est importante lors des achats
L’inadéquation entre le degré Sa et les spécifications du revêtement est la cause première la plus fréquente des réclamations sous garantie dans les projets de revêtement industriel. Un subjectile Sa2 recouvert d’un époxy spécifié pour Sa2.5 passera l’inspection visuelle, puis connaîtra une défaillance en service sous 12–24 mois. Les machines Aubrik intègrent d’origine une bibliothèque de recettes par degré Sa ; pour chaque modèle AB-SB, nous fournissons un tableau de compatibilité des revêtements afin que l’opérateur n’ait pas à interpréter la norme lui-même.
Grenaillage, sablage ou grenaillage de précontrainte — cadre de décision à 3 options
Les acheteurs lancent souvent un appel d’offres en ayant à l’esprit la mauvaise catégorie de procédé. Le grenaillage, le sablage et le grenaillage de précontrainte paraissent similaires en surface — un abrasif projeté contre un subjectile métallique — mais visent des résultats et des niveaux de prix différents. Le cadre ci-dessous associe chaque procédé à son domaine d’utilisation naturel afin que l’examen de la fiche technique parte sur de bonnes bases.
| Procédé | Mode de projection | Résultat principal | Débit par rapport au grenaillage | Subjectiles compatibles | Meilleur cas d’usage |
|---|---|---|---|---|---|
| Grenaillage (à turbine) | Turbine centrifuge, 80 m/s | Nettoyage Sa2.5 + léger renforcement | 1× (référence) | Acier, fonte, alliage de construction | Préparation industrielle des surfaces métalliques — poutres en H, pièces moulées, châssis |
| Sablage (à air comprimé) | Air comprimé, 30–60 m/s | Maîtrise du profil + surfaces délicates | 0,15–0,2× (5–10× plus lent) | Béton, brique, verre, petites pièces de précision | Texturation de surfaces non métalliques ; retouches dans les zones inaccessibles au grenaillage à turbine |
| Grenaillage de précontrainte | Turbine ou air comprimé, intensité contrôlée (Almen) | Contraintes de compression pour améliorer la tenue en fatigue | 0,4–0,6× (plus lent par conception) | Ressorts aéronautiques, dents d’engrenage, trains d’atterrissage | Amélioration de la résistance à la fatigue — pas une étape de nettoyage |

Le calcul des débits qui justifie la recommandation
Si votre spécification indique « Sa2.5 » et que vos pièces dépassent 25 kg, le grenaillage à turbine offre un débit 5–10× supérieur au sablage. Les enceintes de sablage à air comprimé conviennent aux petites pièces et aux finitions de haute précision. Leur réoutillage pour le nettoyage d’une fonderie ou une ligne de poutres n’est pas économiquement viable.
Les domaines où la confusion avec le grenaillage de précontrainte coûte le plus cher
Le grenaillage de précontrainte vise à améliorer la tenue en fatigue — ce n’est pas une étape de nettoyage. Nous avons constaté des erreurs de spécification qui ne se révèlent qu’après la défaillance d’une pièce en service. Le grenaillage de précontrainte et le grenaillage de nettoyage utilisent les mêmes abrasifs, mais visent des résultats opposés. Consultez les résumés de brevets USPTO sur le grenaillage de précontrainte pour comprendre la distinction technique.
Pour les ateliers traitant plusieurs familles de pièces, la combinaison la plus simple associe une grenailleuse à turbine destinée au nettoyage des subjectiles en acier et une cabine de sablage à air comprimé plus petite pour les travaux de finition. Les acheteurs surdimensionnent souvent la partie à air comprimé. En pratique, la plateforme de grenaillage à turbine traite 80–90 % du volume de préparation des surfaces en acier ; une seule petite cabine couvre tout le reste. Aubrik fournit les deux. Cette page est consacrée à la plateforme industrielle de grenaillage à turbine.
Secteurs desservis — des fonderies aux lignes de production de poutres en H
Les grenailleuses Aubrik sont utilisées dans cinq grands secteurs industriels. Pour chaque application ci-dessous, le type d’enceinte recommandé est associé à un résultat chiffré communiqué par nos clients pour la même catégorie de pièces.

Application 01
Fonderie — nettoyage et contrôle des défauts des pièces moulées
Utilisé pour éliminer le sable, les agents de démoulage et la calamine des pièces moulées en fer, aluminium et alliage cuivre-acier. Le grenaillage révèle également les défauts de surface profonds et cachés — porosités, inclusions de laitier, microfissures — afin de permettre leur contrôle qualité avant les opérations en aval. L’AB-SB-1216 standard pour fonderie (à crochet) traite 80–120 blocs-moteurs en fer par heure à Sa2.5, ce qui permet aux inspecteurs de se concentrer uniquement sur les pièces présentant un défaut.

Application 02
Automobile — châssis, vilebrequins et essieux
Nettoie et renforce en surface les blocs-moteurs, vilebrequins, bras de suspension et cadres de châssis. Des paramètres optimisés de grenaillage à turbine produisent un durcissement superficiel de 15–30 % par rapport aux pièces de référence — un avantage secondaire sans coût supplémentaire. Une AB-SB-0815 personnalisée pour la réparation et le reconditionnement prolonge la durée de vie des pièces de 40–60 % par rapport à une stratégie de mise au rebut et de remplacement.

Application 03
Construction et lignes de production de poutres en H
Élimine la calamine des structures neuves en acier — tronçons de ponts, pylônes de transport d’électricité, éléments d’ossatures industrielles. Élimine également la calamine, les anciennes peintures et les oxydes des poutres en H recyclées. La variante AB-SB-1622 à convoyeur à rouleaux est livrée comme module de finition intégré à la ligne Aubrik pour profilés de construction — couverture de 100 % à Sa2.5 sur les profilés jusqu’à 16 000 mm, avant le contrôle des soudures selon AWS D1.1.
Application 04
Aéronautique — renforcement de composants de précision
À haute pression, l’AB-SB-0815 renforce en surface les trains d’atterrissage, les pieds d’aubes de moteur et les pièces de fuselage jusqu’à Sa3, sans compromettre les spécifications de masse des parois minces. Les fichiers journaux de l’automate pour chaque pièce répondent aux exigences documentaires de la norme aéronautique ISO 9001. Aubrik fournit sur demande le format d’exportation des données destiné aux dossiers d’audit ISO 9001.

Application 05
Métallurgie, quincaillerie et fabrication de moules
Décape chimiquement et grenaille les bobines de silicium, d’acier inoxydable et d’acier au carbone avant le laminage et la peinture. Dans les ateliers de quincaillerie, d’outillage et de fabrication de matrices, les machines à tambour AB-SB ébavurent les boulons, écrous, charnières et cavités de moules — prolongeant la durée de vie des pièces produites en grande série et améliorant leur aptitude aux finitions en aval. Un client vietnamien utilise une machine à tambour qui traite plus de 5 000 pièces en une seule équipe de 8 heures.
CTP et RSI — pourquoi le grenaillage industriel à turbine est amorti en 1,5–2,5 ans
La méthode de calcul du CTP ci-dessous compare les machines Aubrik aux références de préparation de surface de la norme ISO 8503-2:2012 et aux architectures brevetées de projection d’abrasif multi-angle décrites dans CN119328677B (2025).
Les véritables facteurs du coût total de possession
Le coût total de possession d’une grenailleuse Aubrik est principalement déterminé par quatre catégories de coûts d’exploitation — et non par son prix d’achat initial. Le chiffrage de chaque catégorie par rapport à votre méthode de nettoyage actuelle détermine la plage d’amortissement. Les études sectorielles types sur le CTP situent l’amortissement dans une fourchette de 18–36 mois. Une étude de cas Winoa dans un chantier naval fait état de $200 000 investis, de $80 000 d’économies sur l’élimination des déchets et de $50 000 d’économies de mise en conformité — soit un amortissement en 1.8 ans.
Le cadre CTP Aubrik à 5 facteurs
- Consommation d’abrasif. Le recyclage en boucle fermée réduit le coût des abrasifs de 15–30 % (par rapport aux cabines de grenaillage ouvertes).
- Main-d’œuvre. Un seul opérateur exécute un cycle de grenaillage complet en 2–3 minutes — la même poutre en H exigeait 90–120 minutes de décapage manuel.
- Énergie. La puissance totale des moteurs s’étend de 2 kW (AB-SB-0815) à ~110 kW (AB-SB-3030) et est dimensionnée selon le profil de charge, sans surdimensionnement.
- Maintenance. Les pièces d’usure (turbine, revêtement intérieur, flexibles d’abrasif) durent 1–2 ans en fonctionnement continu. Un kit de pièces de rechange pour la première année accompagne chaque machine.
- Coût des arrêts. Une machine correctement dimensionnée maintient >95 % du débit nominal. Une machine sous-dimensionnée fonctionne à 60–70 %. La taille de la machine constitue à elle seule un facteur majeur du CTP.
Projection d’amortissement prudente
Selon des hypothèses prudentes, une AB-SB-1622 traitant 80 t/jour à Sa2.5 sur une ligne de fabrication de poutres en H en acier présente un retour sur investissement estimé à 18–28 mois. Les facteurs déterminants sont le remplacement du travail manuel et le recyclage de l’abrasif — la réduction des défauts de revêtement en aval constituant un avantage supplémentaire non intégré au calcul.
Les résultats communiqués par des clients utilisant des configurations similaires de grenaillage à turbine se situent systématiquement dans cette fourchette. Les chiffres exacts varient selon le coût local de la main-d’œuvre, de l’abrasif et de l’électricité.
La question de RSI à laquelle nous ne pouvons pas répondre à votre place
La durée d’amortissement exacte dépend de votre procédé et de vos chiffres. Aubrik peut répondre à la question suivante : « Quelle plage d’amortissement correspond à nos spécifications, à notre débit et à notre méthode de nettoyage actuelle — et sur quelles hypothèses repose l’estimation ? »
Certifications, garantie et service après-vente mondial — pourquoi les défauts de conformité compromettent les projets de revêtement
Les certifications Aubrik mentionnées ci-dessous reposent sur deux référentiels fondamentaux faisant autorité : le système de management de la qualité ISO 9001:2015 et les normes de préparation des surfaces relevant de la norme ISO 8503-1:2012.
Une frustration fréquente pour les achats : une surface Sa2.5 est documentée, un prestataire de revêtement externe applique la spécification et, 2 ans plus tard, un audit rejette le travail. Tous les revêtements appliqués sont invalidés — et le client paie la reprise. Selon différentes études du secteur manufacturier, les défaillances de peinture se concentrent dans la période de 12–24 mois. Une préparation insuffisante du substrat est la cause profonde la plus souvent citée — précisément celle que les enregistrements de traçabilité ISO 9001 + CE + PLC ont été conçus pour prévenir.
Qui est Aubrik et quels équipements nous expédions
Fondée en 1999 avec un capital social de US$1,4 million, Aubrik (anciennement Wuxi ABK Machinery) exporte du matériel de soudage, de coupage et de grenaillage vers l’Espagne, l’Allemagne, la Russie, l’Inde, le Brésil, la France, l’Italie, le Vietnam et plusieurs autres marchés. Chaque produit bénéficie des certifications ISO 9001 et CE conformes aux normes européennes applicables.
Scénario de déploiement — audit d’un fabricant allemand d’appareils sous pression
En 2024, un fabricant allemand d’appareils sous pression a réussi un audit tiers de son système de revêtement pour son unité AB-SB-2025. Le dossier présenté : une exportation des journaux du PLC couvrant 100 % des cycles de grenaillage Sa2.5 réalisés pendant six mois sur des semelles de tours éoliennes — soit 4 200 pièces. Aucune réclamation pour défaillance du revêtement n’a été signalée dans les douze mois suivant l’installation. La cadence s’est maintenue à 180–250 pièces/heure avec un état de surface Sa2.5, libérant un opérateur à temps plein pour le contrôle ultérieur des soudures.
ISO ISO 9001
Management de la qualité — procédé complet
CE Marquage CE
Directive européenne Machines 2006/42/EC
26+ ans d’activité
Fondée en 1999 — Wuxi, Chine
8+ marchés d’exportation
UE, MENA, LATAM, ASEAN
1 an de garantie
Machine complète, toutes les pièces d’usure
3–7 j délai contractuel pour les pièces de rechange
Acheminement depuis nos entrepôts mondiaux
« Les clients européens attendent le marquage CE dès la première phase de consultation — ce n’est pas un facteur de différenciation. Ce qui nous distingue, c’est le journal de vérification de la classe Sa associé à chaque pièce traitée par une machine Aubrik : un enregistrement PLC couvrant le régime de la turbine, la durée de grenaillage et la mesure de rugosité en sortie. Cette documentation correspond exactement à ce qu’exige un audit de garantie du revêtement deux ans après l’installation. »
— Ingénieur d’application senior chez Aubrik, à propos de la fonction d’exportation des données ajoutée à toute la gamme AB-SB en 2024
Équipements et services fournis avec chaque unité Aubrik standard
- Options de formation des opérateurs sur site et en ligne.
- Manuel de maintenance en anglais accompagné de vidéos didactiques.
- Assistance technique 24/7, avec diagnostic à distance du PLC sur les unités équipées de la dernière version du micrologiciel.
- Garantie constructeur de 1 an couvrant les défauts de fabrication et les défaillances des composants.
- Les contrats de maintenance étendue permettent de prépositionner sur les sites clients des kits de rechange comprenant turbine / blindage / flexible.
Pourquoi Aubrik mise sur la traçabilité plutôt que sur l’ancienneté de la marque
Parmi les fournisseurs de grenailleuses de l’UE et de l’ASEAN, Aubrik se différencie par la traçabilité — et non par la notoriété historique de sa marque. Chaque unité AB-SB est livrée avec les journaux de paramètres du PLC, les dossiers qualité ISO 9001 et la documentation de conformité CE nécessaires pour satisfaire un audit tiers du revêtement deux ans après l’installation. Les acheteurs doivent demander le dossier documentaire complet dès le début de la consultation — le délai de réponse révèle les capacités du fournisseur avant même l’expédition de la machine.
Guide des achats — délai de livraison, personnalisation et questions fréquentes
Délai de livraison par configuration
| Configuration | Délai de livraison (à compter de la commande) | Cas d’utilisation type |
|---|---|---|
| Basique — AB-SB-0815 / 1216 standard | 30–45 jours | Fonderie / atelier de pièces automobiles de volume intermédiaire |
| Standard — AB-SB-1622 / 2025 + convoyeur à rouleaux | 45–60 jours | Lignes pour poutres en H et acier de construction métallique |
| OEM sur mesure — gabarit spécifique, intégration du PLC, chambre galvanisée à chaud | 60–90 jours | Aéronautique, applications à spécifications particulières |
Grille des facteurs de prix
Aubrik ne publie pas de tarifs standardisés. Le prix d’un même modèle peut varier de 40–60 % selon cinq facteurs. Transmettez les détails de l’application et notre équipe commerciale vous fournira une ventilation écrite sous un jour ouvré.
- Dimensions du modèle et cadence. Les modèles AB-SB-0815 à AB-SB-3030 couvrent une fourchette de prix de 5–7×.
- Étendue de la personnalisation. De la chambre standard au revêtement galvanisé à chaud ; du PLC basique au système SCADA intégré en réseau.
- Équipements auxiliaires. Convoyeur à rouleaux, chargement robotisé, systèmes d’emballage automatisés.
- Niveau de certification. CE uniquement ou CE + ATEX + documentation d’assurance qualité propre au client.
- Logistique et services. De EXW à CIF, installation sur site, contrats de garantie prolongée.
Équipements d’occasion et demandes de prix
Aubrik ne propose aucun circuit de revente d’équipements d’occasion ou reconditionnés. Les acheteurs recherchant une « grenailleuse à vendre » peuvent arriver par erreur sur des sites de revendeurs proposant des unités reconditionnées de Wheelabrator, Pangborn ou Goff. Pour une machine Aubrik neuve, la comparaison pertinente repose sur la grille tarifaire à 5 facteurs ci-dessus — et non sur un prix de vente conseillé unique. Dès réception des spécifications de l’équipement, nous comparerons notre devis à toute autre offre.
Si votre demande concerne le grenaillage de précontrainte ou une autre préparation de surface
Pour les équipements de préparation de surface autres que le grenaillage à turbine — demandes concernant des machines de grenaillage de précontrainte, des cabines de sablage ou des salles de sablage à air comprimé — l’équipe commerciale d’Aubrik peut orienter la demande vers la gamme de produits appropriée, car le nettoyage, la création d’un profil de rugosité et le grenaillage de précontrainte constituent des catégories différentes malgré l’emploi d’abrasifs communs.
Outils interactifs de dimensionnement et de sélection
Évaluez les contraintes de cadence, les normes de référence pour la préparation des surfaces et le retour sur investissement du projet grâce à notre suite d’outils de calcul technique.
OUTIL 01
Feuille de dimensionnement Aubrik à 5 critères
Saisissez les dimensions des pièces et les volumes par lot pour déterminer le gabarit de chambre et la configuration de turbines appropriés.
Ouvrir la feuille de calcul
OUTIL 02
Table de sélection de la classe Sa
Mettez en correspondance les profils de propreté ISO 8501-1 visés avec les types d’abrasifs et les exigences des revêtements appliqués en aval.
Consulter la table de sélection
OUTIL 03
Calculateur du coût total de possession Aubrik
Modélisez la période de retour sur investissement de 18–36 mois selon le remplacement de la main-d’œuvre, la récupération de l’abrasif et les facteurs de charge énergétique.
Lancer le calculateur
Questions fréquentes
Le grenaillage utilise une turbine centrifuge qui projette l’abrasif à des vitesses pouvant atteindre 80 m/s, ce qui le rend particulièrement adapté au traitement industriel à grande cadence des surfaces métalliques. Le sablage utilise de l’air comprimé pour projeter l’abrasif à des vitesses comprises entre 30-60 m/s, ce qui convient particulièrement aux substrats non métalliques comme le béton, la brique ou le verre, ainsi qu’aux petites pièces de précision délicates. Les machines Aubrik présentées sur cette page sont des grenailleuses à turbine conçues pour les séries de production en continu.
Les options comprennent la grenaille ronde d’acier (HRC 58-62) pour le durcissement et l’ébavurage des pièces automobiles et aéronautiques, la grenaille angulaire d’acier (HRC 60-65) pour éliminer la calamine et la rouille épaisse sur l’acier de construction métallique et les pièces moulées anciennes, ainsi que l’oxyde d’aluminium pour les pièces non ferreuses devant être protégées contre toute contamination ferreuse. Nos ingénieurs peuvent recommander l’abrasif approprié selon les matériaux des pièces, la classe Sa visée et les procédés de revêtement en aval.
Avec une maintenance préventive appropriée, nos unités atteignent régulièrement une durée de vie en service de 8-10 ans. Les pièces d’usure telles que les turbines, les blindages et les flexibles d’abrasif fonctionnent pendant 1–2 ans avant leur remplacement, selon le facteur de marche de l’équipement, le choix de l’abrasif (la grenaille angulaire use plus rapidement que la grenaille ronde) et les pratiques quotidiennes de nettoyage. Nous fournissons des manuels de maintenance détaillés, des tutoriels vidéo et des calendriers de remplacement des pièces d’usure afin de garantir une durée de vie en service prévisible.
Oui, tout à fait. Notre service de recherche et développement adaptera des aspects tels que les dimensions hors tout de la machine (gabarit), la capacité de traitement, la configuration de la structure et le système de commande afin d’assurer une intégration fluide à l’agencement actuel de votre atelier, aux formes et dimensions de vos pièces ainsi qu’à la production visée. Les lignes continues bénéficient généralement d’un système de convoyage traversant (convoyeurs à rouleaux), tandis que les chambres verticales conviennent mieux aux ateliers compacts. Nous proposons également, sur demande, des PLC compatibles avec les réseaux Siemens, Mitsubishi et Allen-Bradley.
Nous proposons un service après-vente mondial comprenant l’installation sur site, la formation des opérateurs (sur site et en ligne), des conseils sur les procédures de maintenance courante ainsi que l’expédition rapide des pièces de rechange depuis notre entrepôt mondial, généralement sous 3-7 jours. Notre équipe technique est disponible en permanence pour le diagnostic à distance des API et pour répondre à toutes vos questions ; nous assurons également une assistance sur site pour les mises en service complexes ou les réparations imprévues.
Certainement. La configuration à convoyeur à rouleaux AB-SB-1622 intégrée à notre ligne de production Aubrik pour poutres en H peut traiter des éléments mesurant jusqu’à 16 000 mm de longueur et présentant des sections de 800 mm × 1600 mm. Elle offre une vitesse de convoyage réglable de 0,4 m/min à 2,5 m/min, garantissant une couverture complète du grenaillage et l’obtention d’un état de surface Sa2.5. Cette même chambre équipe notre ligne de production clé en main complète pour poutres en H.
Tendance actuelle



