
Entrez en contact avec Aubrik Company

Le TIG à fil chaud associe un arc au tungstène à un circuit de préchauffage du fil d’apport pour réaliser un soudage à l’arc avec électrode de tungstène sous gaz. Son intérêt : déposer plus rapidement une quantité de métal acceptée, à condition que l’accès à la torche, la maîtrise du procédé et le reste du cycle de production suivent la cadence.
- Chauffage : dans les systèmes classiques à résistance, le circuit se ferme lorsque le fil entre en contact avec le bain de fusion ; les dispositifs indirects utilisent un circuit différent. Lors d’un essai publié sur le fil chaud, le fil est resté en contact continu avec le bain à un courant de chauffage de 100 A.
- Équipements : alimentation de soudage, chauffage du fil, dévidage, refroidissement et mouvements doivent fonctionner comme une seule cellule.
- Critère d’achat : pièces acceptées par poste et coûts récupérables, en plus du taux de dépôt.
La productivité augmente lorsqu’on réduit les tâches qui créent un goulot d’étranglement en production. Pour un rechargement de vanne, il peut s’agir du dépôt. Pour une virole, ce peut être le repositionnement ou le refroidissement entre les passes. Cet article explique les circuits concernés et les plages de performances publiées. Il indique également les informations nécessaires pour chiffrer une cellule opérationnelle.
Le TIG à fil chaud préchauffe un fil d’apport alimenté séparément afin que l’arc au tungstène ait moins de métal à faire fondre. Les systèmes classiques chauffent le fil par contact avec le bain. Choisissez le procédé en fonction du dépôt accepté, de l’accessibilité et du temps de cycle complet.
Comment le TIG à fil chaud préchauffe le métal d’apport
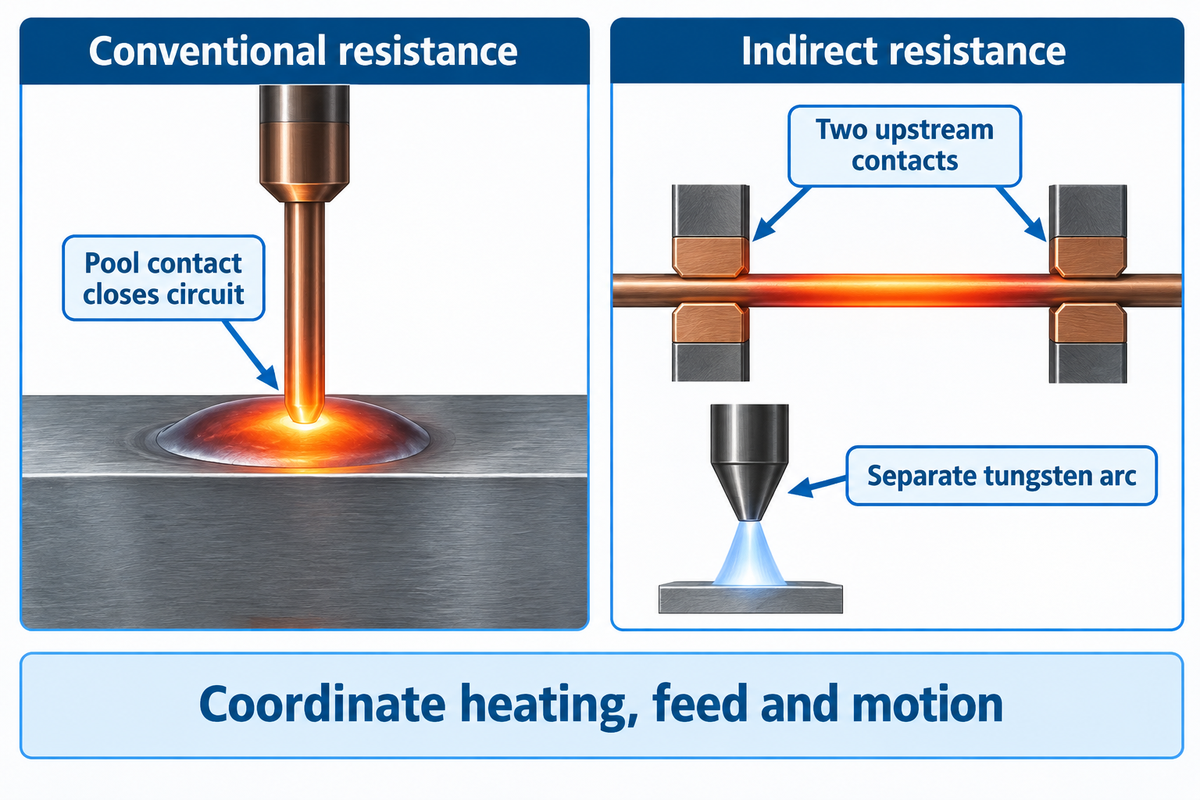
Le TIG à fil chaud répartit l’énergie nécessaire à la fusion du métal d’apport entre l’arc au tungstène et un circuit de chauffage du fil. Dans les systèmes résistifs classiques, le contact du fil avec le bain de fusion est nécessaire pour fermer le circuit de chauffage.
Un dévidoir à fil froid alimente mécaniquement le métal d’apport. Ajouter un tel dévidoir à un poste TIG ne suffit pas, à lui seul, à créer un procédé TIG à fil chaud. Celui-ci nécessite également une alimentation de chauffage adaptée, un circuit de courant, un système de contact et des commandes coordonnées. Contrairement à l’électrode fusible utilisée en MIG, l’électrode de tungstène reste totalement séparée du métal d’apport.
Dans le chauffage résistif classique, la rupture du contact entre le fil et le bain interrompt le chauffage. Les conceptions à résistance indirecte font passer le courant entre deux contacts situés en amont : le fil peut donc chauffer avant de toucher le bain de fusion. Ungethüm et ses collègues décrivent ces différences dans leur étude de 2020 sur le transfert de métal par fil chaud. Les sorties électriques séparées interagissent néanmoins par l’intermédiaire de l’arc, du métal d’apport et du bain.
Le préchauffage par arc auxiliaire ou par champ d’induction constitue d’autres options. Le choix de l’alliage du fil est important. Le cuivre et l’aluminium sont plus conducteurs que la plupart des métaux d’apport en acier, ce qui modifie les besoins du dispositif de chauffage. Le même article examine des solutions de chauffage adaptées à ces matériaux. Choisissez l’alliage, le diamètre et le débit requis comme un ensemble cohérent, au lieu de sélectionner d’abord un dévidoir et d’ajouter le chauffage ensuite.
Pour une cellule TIG automatisée existante, la première question de compatibilité est concrète : quel circuit de chauffage utilisera la tête ajoutée, et quel contrôleur coordonnera les séquences de démarrage, de dévidage, de déplacement et d’arrêt ? Une sortie disponible sur la source principale ne constitue pas une spécification d’intégration complète.
TIG à fil chaud, TIG à fil froid et MIG : comparaison
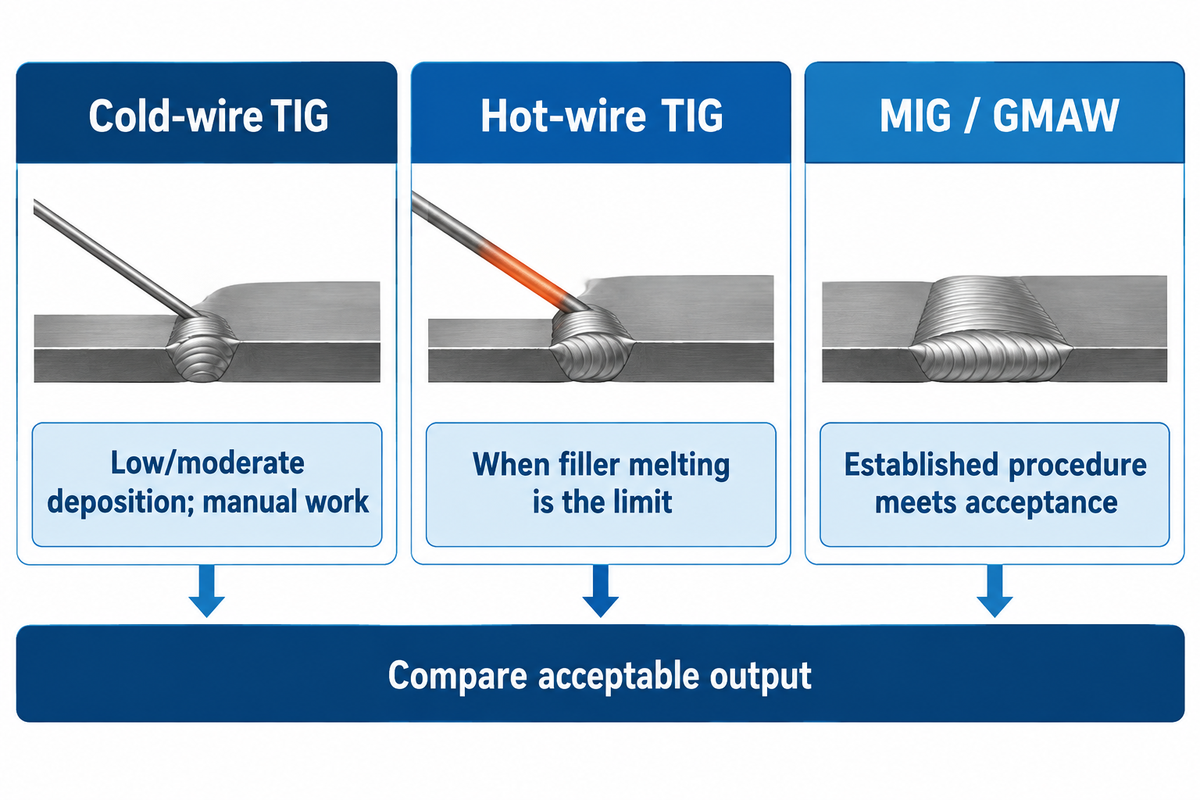
Choisissez le TIG à fil chaud lorsque la fusion du métal d’apport limite un procédé TIG par ailleurs adapté. Pour des besoins de dépôt faibles ou modérés et un travail manuel, le fil froid reste intéressant. Envisagez aussi le MIG ou le GMAW contrôlé lorsqu’une procédure éprouvée respecte les critères d’acceptation de la pièce à une cadence utile.
Avantages
Le chauffage supplémentaire du métal d’apport peut augmenter la capacité de fusion tout en conservant l’arc au tungstène. Le dévidage mécanisé permet également de maintenir un dépôt soutenu, et l’emploi d’un seul procédé sur une soudure de tuyau adaptée peut éviter un changement de procédé.
Limites
Le dispositif de chauffage, le dévidoir et la torche demandent un travail d’intégration supplémentaire. L’accès peut devenir plus difficile, le refroidissement doit répondre au facteur de marche et la charge de production doit pouvoir exploiter la capacité ajoutée.
Un essai mené en 2013 par Newport News Shipbuilding pour le NSRP a comparé le GTAW manuel à un système Tip Tig portatif sur deux assemblages bout à bout en acier au carbone de 0.50″. Le joint réalisé avec Tip Tig a nécessité environ un cinquième du temps d’arc. Ce système combine agitation du fil et métal d’apport préchauffé : le résultat concerne donc ce système et cet essai, et non le seul préchauffage.
Le rapport signalait des restrictions d’accès et précisait que, pour la plupart des applications, son taux de dépôt ne rivalise pas directement avec celui du GMAW pulsé. Les comparaisons publiées de l’apport thermique ne tenaient pas compte de l’énergie de préchauffage du fil. La comparaison d’une facture d’électricité ou d’une gorge étroite impose des limites aux procédés économiquement et pratiquement acceptables.
Pour le rechargement, comparez la chimie de surface finale, la fusion, la pénétration et le nombre de couches requises, ainsi que la vitesse. La dilution géométrique mesure la quantité de substrat fondue sur une coupe transversale ; la teneur en fer mesure la composition chimique en un point donné. Ces deux mesures sont différentes et doivent être interprétées comme telles. Le guide d’acceptation du rechargement et du placage par GTAW présente cette application plus en détail.
Taux de dépôt en TIG à fil chaud : débit du fil et production finie
Les taux de dépôt publiés pour le fil chaud correspondent à des fils, des têtes et des conditions de soudage spécifiques. Dans leur étude sur le chauffage par induction, Voigt et ses collègues ont obtenu avec l’IHW-GTAW un gain de taux de dépôt allant jusqu’à 220 % par rapport au CW-GTAW, à courant de soudage identique et dans les configurations testées. Egerland et ses collègues (2015) ont réalisé des essais de rechargement GTA et indiqué des taux de 1.83, 2.98 et 4,23 kg/h pour différentes configurations de tête. Servez-vous de ces données publiées pour comprendre l’effet de la configuration, puis mesurez les temps de cycle complets pour la pièce concernée.
| Configuration de l’essai | Dépôt | Vitesse d’avance | Contexte |
|---|---|---|---|
| Une cathode, deux fils | 1,83 kg/h | 32 cm/min | Premiers essais de rechargement |
| Une cathode, deux fils | 2,98 kg/h | 50 cm/min | Conditions de fonctionnement différentes |
| Deux cathodes, un fil | 4,23 kg/h | 80 cm/min | Configuration de tête différente |
Source : Egerland et al., Advanced Gas Tungsten Arc Weld Surfacing (2015), étude associée à un fabricant. Ces premiers essais ont utilisé un fil d’apport en alliage de nickel de 1,2 mm. Les éprouvettes de substrat étaient en acier S235 JR à faible teneur en carbone, conforme à Euronorm EN 10025, avec une épaisseur de 50 mm. Des essais ultérieurs sur tubes à deux cathodes et deux fils chauds ont indiqué environ 5,6 kg/h en courant continu constant et 5,7 kg/h en courant continu pulsé. Les éprouvettes et les conditions de fonctionnement ultérieures étaient différentes ; diviser ces valeurs ne donne pas un coefficient général d’amélioration.
Le dévidage en m/min, la vitesse d’avance en cm/min et la masse déposée en kg/h correspondent à des mesures différentes. Un fil plus gros apporte davantage de matière au même débit linéaire. Un taux de dépôt plus élevé peut réduire le temps d’arc ; toutefois, la production acceptée inclut aussi le chargement, l’approche du joint, les attentes, les contrôles et les réparations.
Modèle de rendement du fil chaud à deux horloges
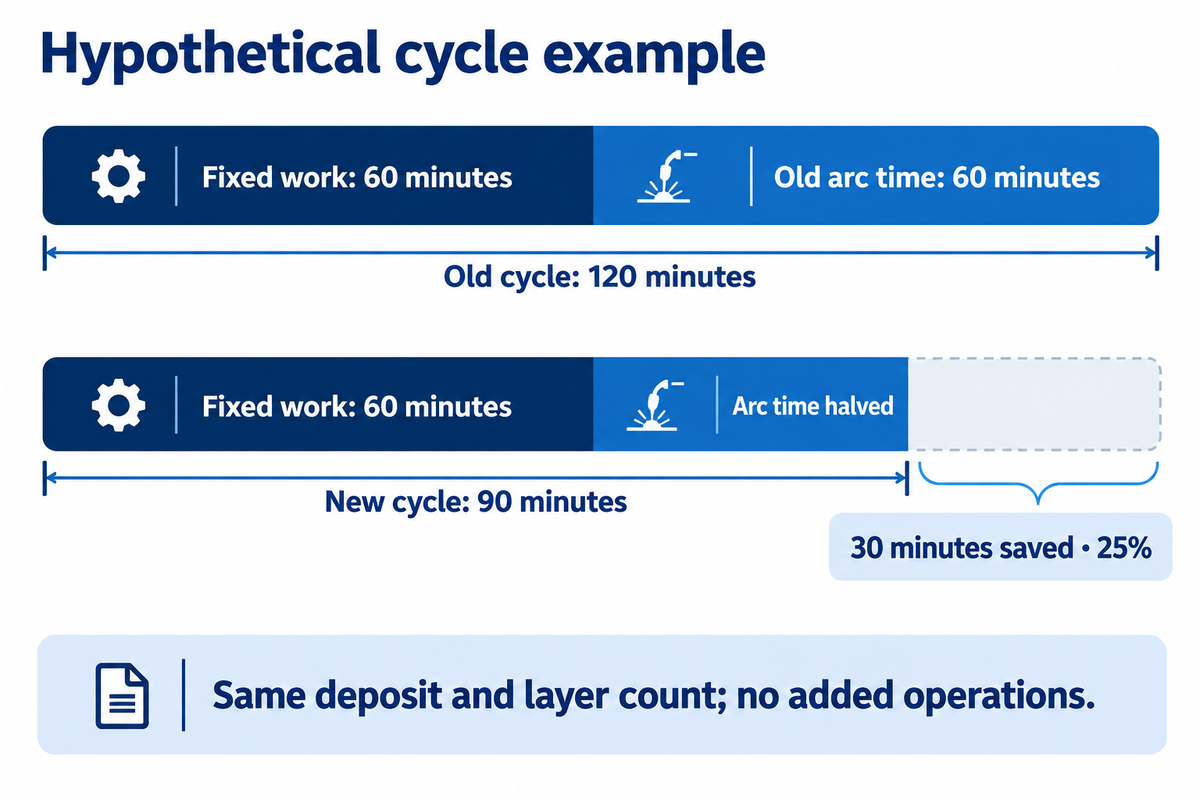
Distinguez le temps d’arc du temps consacré au reste du travail. Pour le même dépôt accepté et le même nombre de couches, utilisez nouveau cycle = temps fixe + ancien temps d’arc ÷ facteur de cadence démontré + opérations ajoutées. Incluez le refroidissement supplémentaire, le repositionnement ou les retouches dans le dernier terme.
Exemple chiffré : supposons 60 minutes de travail fixe et 60 minutes de temps d’arc par pièce. Si la cadence d’arc double sans opération supplémentaire, on obtient 60 + 60 ÷ 2 = 90 minutes au lieu de 120. Le gain est de 30 minutes, soit 25 % du temps écoulé. Le même nombre d’heures disponibles pourrait permettre de traiter 33,3 % de pièces en plus, si cette opération constitue la contrainte de production et que la demande existe.
Consignez l’attente entre passes sur la deuxième horloge. L’étude de 2020 de Henckell et ses collègues sur la fabrication additive par GMAW portait sur un autre procédé de soudage. Celui-ci prévoyait des pauses entre les couches, contrôlées en température. Pour le fil chaud, l’étude de Spaniol aborde également le coût des temps de refroidissement. Une fusion plus rapide ne réduit pas forcément l’attente entre passes.
Applications du GTAW à fil chaud : rechargement, tuyaux et gorges étroites
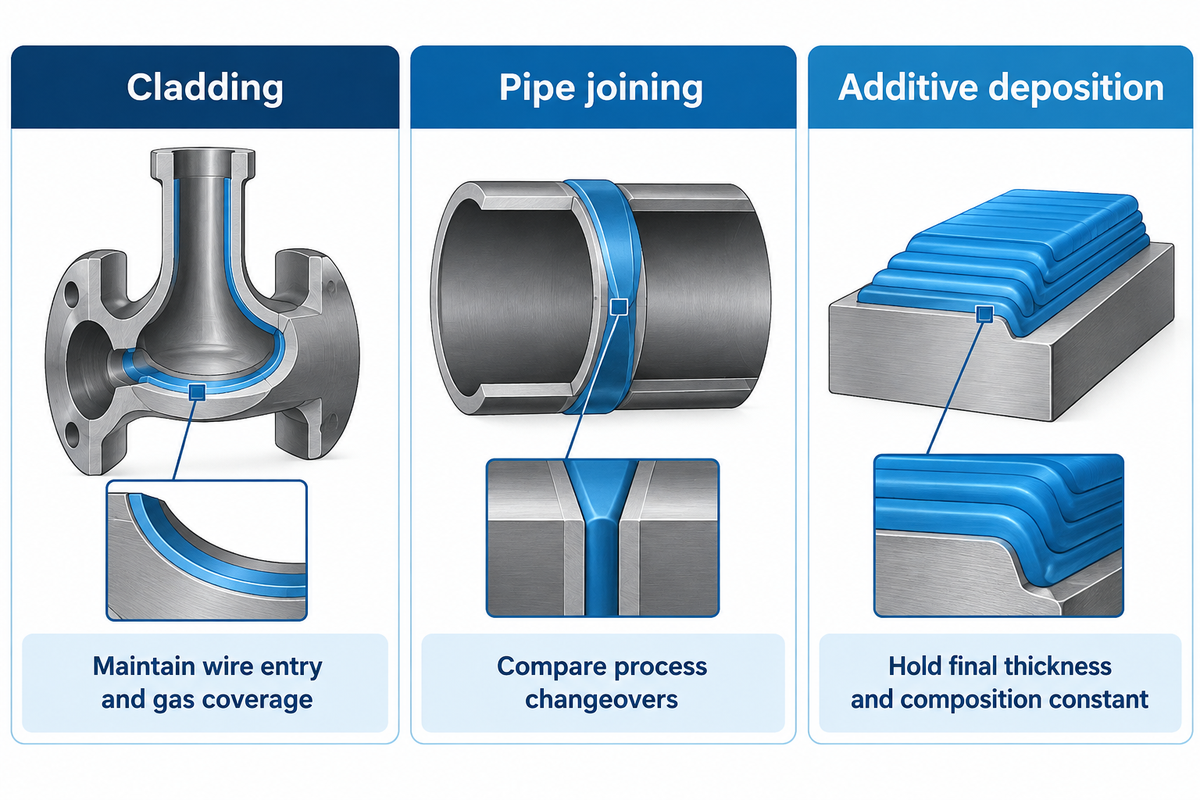
Le GTAW à fil chaud convient aux travaux répétitifs nécessitant beaucoup de métal d’apport, lorsque la tête peut atteindre le joint et que la procédure maîtrise le dépôt final. Les applications de soudage publiées comprennent le rechargement d’alliages de nickel, l’assemblage de tuyaux et le dépôt additif par fil chaud. Un alésage, une gorge et une surface ouverte imposent des contraintes d’accès différentes, même avec le même métal d’apport.
Pour le rechargement d’une vanne ou d’un alésage, la tête doit maintenir l’arrivée du fil et la couverture gazeuse sur tout le parcours. Les essais sur tubes d’Egerland ont utilisé des éprouvettes de 155 mm de diamètre, avec des parois de 20 mm et un métal d’apport de type Inconel 625. La tête complète, les guides et les conduites doivent pouvoir passer dans l’alésage prévu, quels que soient les mouvements.
La fabrication de tuyaux peut bénéficier du maintien du GTAW sur un plus grand nombre de passes. Dan Allford et Dave Hebble, d’ARC Specialties, évoquent dans leur article de 2019 paru dans The Fabricator la réduction des changements de procédé entre une passe de racine GTAW et d’autres procédés de remplissage. Ils comparent les options FCAW et soudage à l’arc submergé, et signalent aussi que le SAW à deux fils ou en tandem peut offrir un taux de dépôt supérieur.
Dans quelles applications utilise-t-on le GTAW à fil chaud ?
Le rechargement par soudage résistant à la corrosion est une application pratique, car il nécessite le dépôt maîtrisé de métal d’apport sur une zone répétitive. D’autres applications, sous réserve des essais d’acceptation, comprennent l’assemblage et la fabrication additive. Pour le soudage de gorges, l’accès à la paroi latérale et à la racine peut compter davantage que le taux de dépôt élevé.
Lorsqu’une couche de rechargement supplémentaire est nécessaire pour obtenir la composition chimique finale, la comparaison doit inclure le dépôt ajouté, la finition et l’inspection. Comparez les vitesses de soudage à épaisseur et composition acceptées identiques. Le guide d’Aubrik sur les procédés de rechargement par soudage présente plus largement certains choix de procédés.
Équipements TIG à fil chaud et intégration de la cellule
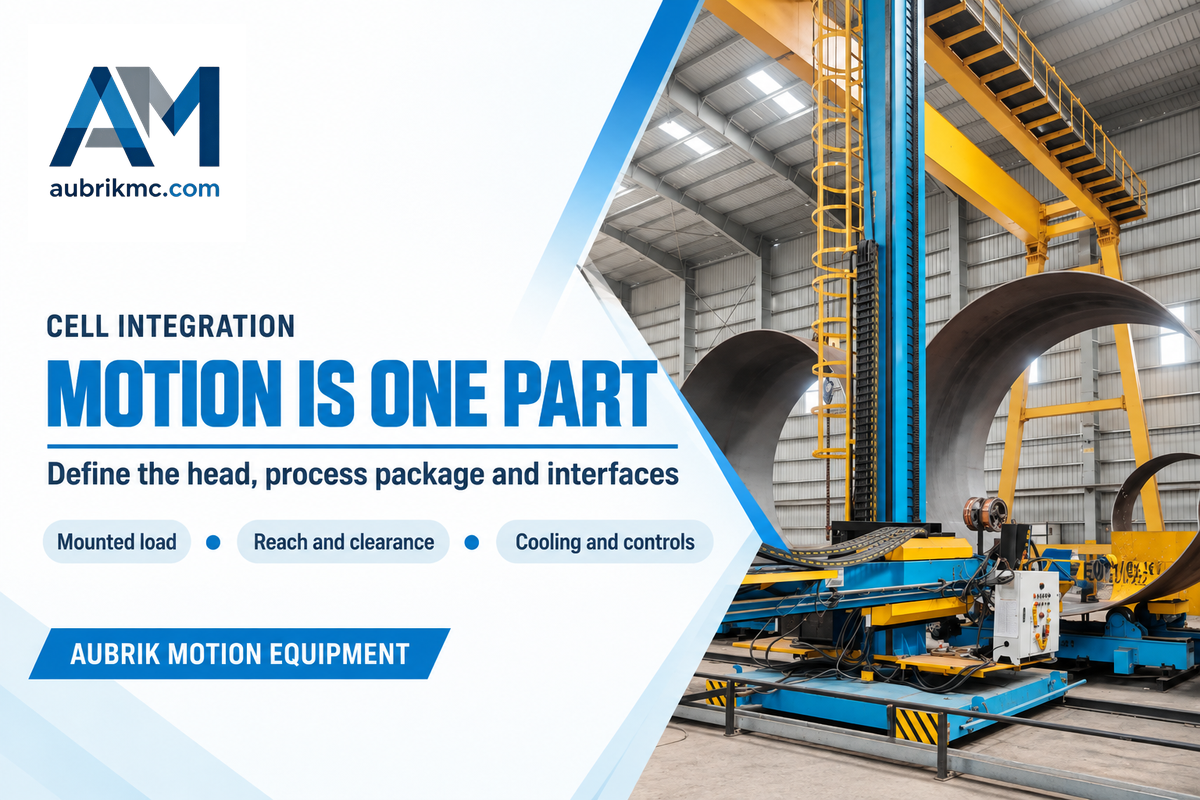
Une cellule à fil chaud nécessite une alimentation de soudage compatible, le chauffage du métal d’apport, son acheminement, un gaz de protection, le refroidissement et des mouvements, le tout piloté par un système de coordination. L’étude d’Egerland décrit un contrôleur qui détermine les trajectoires de soudage en fonction de la conception de la pièce. La plateforme de colonne et potence porte et guide la tête ; le système de procédé fournit le chauffage et les commandes de soudage.
Pour la partie mouvement, Aubrik fournit son manipulateur de soudage à colonne et potence. Le déplacement de la pièce peut être assuré par des positionneurs de soudage. Lors de la définition de la charge et des dégagements, tenez compte de la torche, du matériel de dévidage, des coulisses et du faisceau de services.
| Interface | Responsable principal | Démonstration ou livrable |
|---|---|---|
| Alimentation de l’arc au tungstène | Fournisseur du système de procédé | Démarrage stable, soudage régulier et arrêt maîtrisé sur la pièce spécifiée |
| Circuit de chauffage du fil | Fournisseur du système de procédé | Architecture de chauffage déclarée et plage compatible d’alliages et de diamètres |
| Dévidage et guidage du fil | Fournisseur de la tête et du dévidoir | Alimentation stable sur l’ensemble du parcours de production |
| Torche et contacts | Fournisseur de la tête | Portée, isolation, accessibilité et pièces d’usure remplaçables |
| Refroidissement | Intégrateur du procédé | Performances thermiques au facteur de marche prévu |
| Contrôle de la tension d’arc | Intégrateur des commandes | Réponse de l’AVC et contrôle de la hauteur de torche sur le parcours réel |
| Positionnement de la tête | Fournisseur du système de déplacement | Portée, charge embarquée, course et dégagement nécessaire aux services |
| Rotation de la pièce | Fournisseur du montage et du système de déplacement | Support de la pièce, rotation et synchronisation sous la charge spécifiée |
| Gaz de protection et services | Intégrateur et usine | Alimentation en gaz, cheminement des flexibles et raccordements pendant tous les mouvements |
| Qualification et dossiers | Équipe soudage et qualité de l’usine | Essais de procédure applicables, dossiers d’acceptation et opérateurs formés |
Cette répartition des achats suit l’architecture du procédé et des mouvements décrite dans l’étude sur le rechargement GTA ; les responsabilités proposées constituent une structure de devis suggérée et non une norme.
Où sont les robots TIG ?
Pour les pièces cylindriques répétitives, un manipulateur et un montage rotatif peuvent fournir les mouvements nécessaires. Une cellule TIG robotisée associe les mouvements répétables du bras à une alimentation coordonnée, à la longueur d’arc et au contrôle thermique. Un bras robotisé ne suffit pas à résoudre un parcours d’entrée du fil difficile : la tête et le montage doivent toujours disposer de l’espace nécessaire pour atteindre le joint.
Soufflage d’arc, collage du fil et autres goulots d’étranglement en TIG à fil chaud
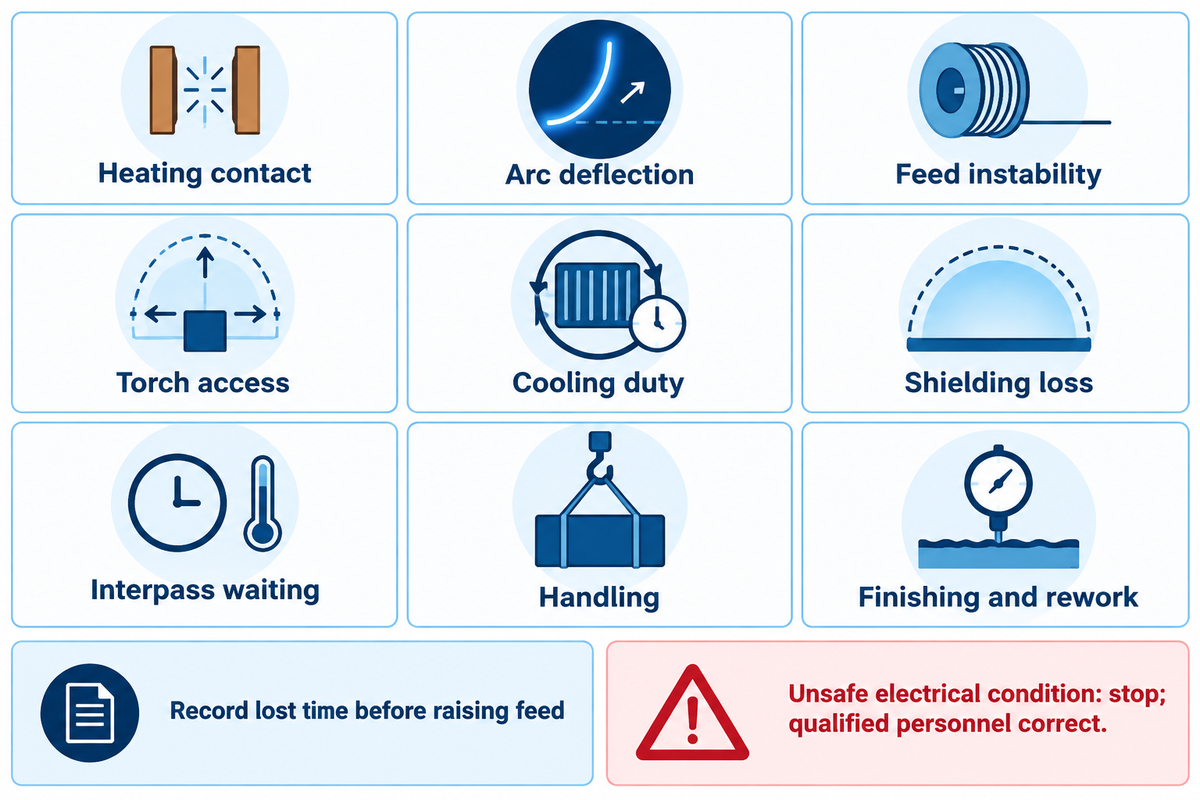
Un fonctionnement instable du fil chaud peut provenir du circuit de chauffage, du trajet d’alimentation, du gaz de protection ou du mouvement. Analysez le comportement observé en fonction de l’architecture précise. Lors d’un essai de chauffage indirect rapporté par Ungethüm et ses collègues, un mouvement irrégulier du fil a été observé sans effet signalé sur la qualité du joint.
L’étude de 2020 de Spaniol et ses collègues sur le TIG à fil chaud a atteint des vitesses de dévidage allant jusqu’à 15 m/min, mais a signalé des problèmes d’alimentation à partir d’environ 13 m/min. Ces résultats montrent l’importance d’inclure le débit maximal spécifié et la plage de fonctionnement stable parmi les critères d’achat différenciants.
| Contrainte | Éléments à consigner | Décision concernée |
|---|---|---|
| Contact de chauffage | Type de circuit et moment des interruptions | Le fait que la perte de contact interrompe ou non le chauffage dans cette conception |
| Déviation de l’arc | Position du cordon par rapport au chauffage du fil | Examen des commandes du procédé et du circuit de courant |
| Instabilité du dévidage | Débit réel, interruptions et état du cordon accepté | Plage de dévidage utilisable plutôt que réglage maximal |
| Accès de la torche | Dégagement et visibilité dans la zone la plus difficile du parcours | Choix de la tête et implantation du montage |
| Charge thermique du refroidissement | Interruptions thermiques en fonctionnement prolongé | Compatibilité du système de refroidissement avec le facteur de marche |
| Perte de protection gazeuse | Formation d’oxydes, contamination et état du circuit de gaz | Examen de l’alimentation en gaz de protection et de la manipulation du métal d’apport |
| Attente entre passes | Minutes d’attente pour atteindre la température qualifiée | Réduction de cycle réalisable |
| Manutention | Minutes de chargement, de rotation et de repositionnement par pièce | Déterminer si les mouvements ou la manutention doivent être améliorés en priorité |
| Finition et retouches | Épaisseur acceptée, pièces rejetées et minutes de réparation | Coût net d’une pièce finie acceptable |
Les schémas intègrent les résultats sur le transfert avec chauffage indirect ainsi que les observations de l’étude NSRP sur l’accès et le refroidissement. Consignez les pertes de temps avant d’augmenter le débit. En cas de situation électrique dangereuse, arrêtez le fonctionnement et faites intervenir du personnel qualifié ; le dépannage du procédé ne justifie pas d’improviser sur le câblage ou l’isolation.
Coût du TIG à fil chaud et rentabilité du temps gagné
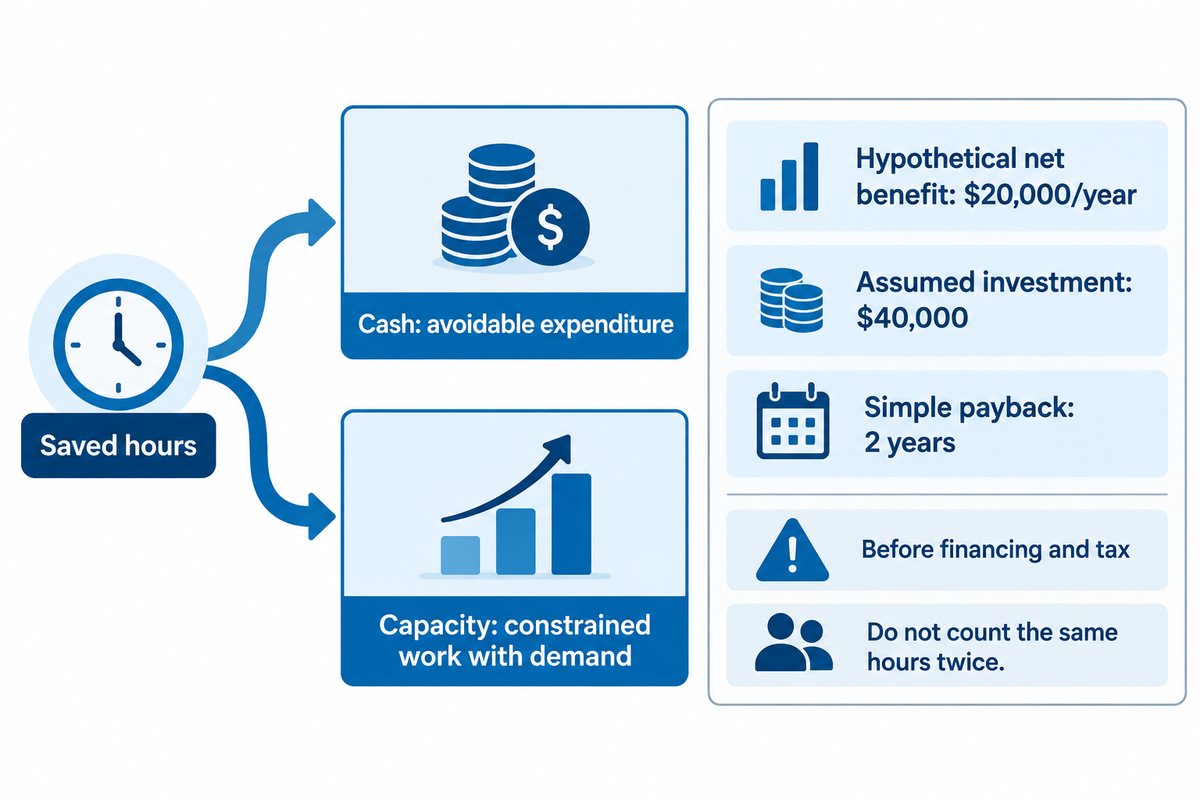
Évaluez l’investissement dans le fil chaud en fonction du bénéfice annuel net que l’usine peut réellement récupérer. Un devis pour une installation complète doit inclure le système de procédé, les mouvements, l’intégration et les travaux de qualification. Les heures gagnées ont une valeur financière lorsqu’elles réduisent des dépenses évitables ; elles apportent une capacité supplémentaire lorsqu’une opération contrainte peut produire davantage d’articles vendables.
Après son essai sur le temps d’arc, Newport News Shipbuilding a également constaté une limite similaire pour l’analyse de rentabilité : l’équipement, la qualification de la procédure et la formation des soudeurs ne disposaient toujours pas d’une justification économique. Le rapport NSRP initial signalait ces coûts.
Cet exemple chiffré aboutit à un bénéfice net de $20 000/year selon les hypothèses suivantes. En reprenant l’exemple de cycle précédent, un gain de 30 minutes pour 1 000 travaux par an libère 500 heures chaque année. Si ces heures remplacent des dépenses réellement évitables, sur la base d’un coût estimé à $50/hour, les économies brutes atteignent $25 000/year. Après déduction d’un surcoût d’exploitation estimé à $5 000/year, le bénéfice net est celui indiqué.
Avec un investissement supplémentaire installé estimé à $40 000, le délai de retour simple est de $40 000 ÷ $20 000 = 2 ans, avant financement et impôts. Le responsable financier doit ajuster ces hypothèses selon le devis réel, le coût du fil et des consommables, les frais de maintenance et d’énergie et les économies de main-d’œuvre effectivement réalisées.
Si les heures rémunérées restent les mêmes et qu’il n’y a pas de commandes supplémentaires, l’économie de main-d’œuvre dans ce scénario est nulle. Le responsable de l’usine peut néanmoins apprécier la réduction des files d’attente ; il s’agit toutefois d’une justification différente. Pour les scénarios comportant des commandes supplémentaires, utilisez leur marge sur coûts variables après déduction des coûts variables additionnels ; ne comptabilisez pas les mêmes heures libérées à la fois comme économies de main-d’œuvre et comme production supplémentaire.
Le responsable qualité peut également modifier le résultat. Des exigences de qualité strictes peuvent faire des réparations, d’une couche de rechargement supplémentaire ou d’un usinage additionnel les coûts déterminants. Avant d’intégrer le facteur de cadence au budget, comparez des épaisseurs acceptées, des compositions chimiques et des résultats d’inspection équivalents.
Choisir le périmètre du fournisseur pour une cellule à fil chaud
Comparez les fournisseurs selon les travaux inclus dans leur devis : système de chauffage, cellule de soudage configurée ou plateforme de mouvement. Attribuez les interfaces avant de comparer les totaux. Avant toute comparaison, les achats doivent s’appuyer sur des critères d’acceptation convenus et un responsable clairement désigné pour chaque raccordement, fonction de commande et service.
Des entreprises comme ARC Specialties et Polysoude sont présentes sur le marché de l’automatisation du fil chaud et des systèmes de rechargement TIG. Comparez leurs systèmes configurés à la pièce réelle ; ne les assimilez pas à un manipulateur seul. La contribution d’Aubrik commence par l’équipement de mouvement requis et son périmètre d’intégration.
L’évaluation du chantier naval indiquait que le refroidisseur installé au départ ne convenait pas à un fonctionnement avec un facteur de marche plus élevé. La leçon à retenir pour le devis : il faut préciser les conditions de fonctionnement et le refroidissement avec la tête, le dévidoir, les commandes et les travaux d’installation. Sinon, un coût total d’équipement plus bas peut laisser à l’usine les frais d’intégration manquants.
Exigences d’intégration et de services
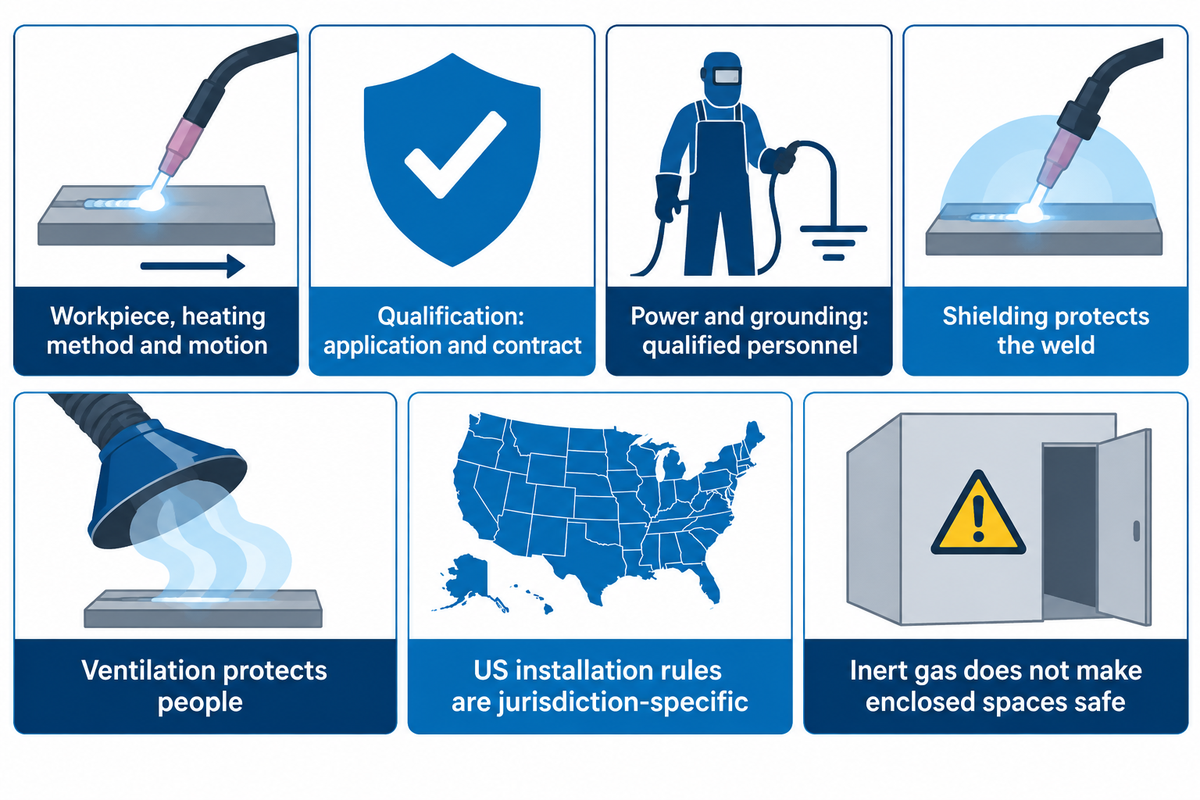
La spécification doit couvrir la pièce, la méthode de chauffage, la charge embarquée, le parcours de mouvement et les services du site. Le système sélectionné doit disposer d’une alimentation, d’un refroidissement et d’une protection gazeuse adaptés au facteur de marche prévu. La qualification dépend de l’application et du contrat ; les mesures de protection au travail dépendent de la juridiction et de l’opération. Le choix du fil chaud ne règle aucune de ces questions.
La norme ISO 15614-7:2016 définit la qualification des modes opératoires de rechargement par des essais de procédure. L’ISO l’a réexaminée et confirmée en 2022. Son champ d’application distingue le rechargement du dépôt de matière et de la réparation, ainsi que de certaines applications de beurrage. Pour évaluer l’acceptation de l’application, suivez le parcours de qualification et les tolérances dimensionnelles spécifiés pour le projet.
« ISO 15614-7:2016 spécifie comment qualifier un descriptif préliminaire de mode opératoire de soudage pour le rechargement au moyen d’essais de procédure de soudage. »
Pour les installations industrielles générales aux États-Unis, la norme OSHA 29 CFR 1910.254 traite de l’installation des équipements de soudage, de la mise à la terre, des raccordements d’alimentation et de la maintenance. Du personnel qualifié doit déterminer les exigences d’alimentation et de protection adaptées à l’équipement réel. Une tension d’alimentation indiquée pour l’étranger n’est pas automatiquement compatible avec l’usine.
Le gaz de protection protège le bain de soudure, tandis que la ventilation des locaux protège les personnes. Un gaz inerte ne rend pas sûr l’accès à un espace clos. La norme OSHA 1910.252 exige une ventilation adaptée en cas de contaminants dangereux ou de manque d’oxygène en espace confiné. Respectez les procédures d’entrée et les mesures de contrôle de l’exposition applicables.
Transmettez à l’intégrateur les plans de la pièce, les spécifications du matériau et du métal d’apport, la zone d’accès la plus difficile, le dépôt accepté visé, la ventilation actuelle du cycle, l’alimentation et les commandes, ainsi que les autres services nécessaires. Joignez les dossiers d’inspection et les livrables requis. Pour les travaux cylindriques, décrivez le mode de support et de rotation de la pièce. Le guide de sélection des rouleaux vireurs pour viroles définit ce système de mouvement.
Questions fréquentes
Qu’est-ce que le soudage TIG par GTAW ?
GTAW et TIG désignent tous deux le soudage à l’arc avec électrode de tungstène sous gaz. Une électrode de tungstène non fusible produit l’arc, un gaz de protection externe protège le bain de fusion et un métal d’apport peut être ajouté séparément.
Le procédé à fil chaud ajoute le préchauffage du métal d’apport à cette configuration. Il ne transforme pas l’électrode de tungstène en fil-électrode fusible comme en soudage MIG.
Qu’est-ce qu’un démarrage à chaud en soudage ?
Le démarrage à chaud est une fonction qui modifie temporairement les paramètres de sortie du poste pour faciliter l’amorçage de l’arc. En GTAW à fil chaud, le métal d’apport est chauffé pendant le soudage par un dispositif distinct.
Ces deux fonctions ont des objectifs différents. Un poste annoncé avec un démarrage à chaud nécessite tout de même un système de chauffage du fil, un dévidoir et des commandes adaptés pour réaliser un soudage à fil chaud.
Le GTAW à fil chaud est-il efficace ?
Oui. Des essais publiés montrent une augmentation de la vitesse de dépôt du métal d’apport avec des systèmes à fil chaud configurés à cet effet, notamment pour le rechargement mécanisé et une variante semi-automatique manuelle. Le gain en production dépend de la capacité à maintenir une qualité de soudure acceptable tout en raccourcissant le cycle complet.
Évaluez les résultats finaux en fonction du nombre de pièces conformes par poste et du coût total ; le taux de dépôt n’est qu’un des facteurs à prendre en compte.
Un poste TIG standard peut-il fonctionner avec un système à fil chaud ?
Oui, en tant que source principale de l’arc au sein d’un système à fil chaud compatible. Le système complet doit également disposer d’un chauffage du métal d’apport, d’un dévidage, de contacts et de commandes coordonnés adaptés. L’intégrateur du procédé doit vérifier la compatibilité ; brancher un dispositif de chauffage improvisé n’est pas une solution sûre.
Le procédé à fil chaud dispense-t-il du gaz de protection ?
Non. Le GTAW à fil chaud nécessite toujours un gaz de protection pour protéger le tungstène et le métal en fusion. Le préchauffage du métal d’apport modifie l’énergie nécessaire à sa fusion, mais ne le protège pas de l’air.
Veillez à la propreté du circuit de gaz, de la torche et du métal d’apport. La protection gazeuse peut être compromise par une distribution, un accès ou une manipulation inadéquats, même si le débit nominal reste inchangé. La ventilation de la zone de travail reste une exigence distincte de la protection locale autour de la soudure ; augmenter le débit de gaz de protection ne remplace ni l’évaluation de l’exposition ni les précautions à prendre en espace confiné.
Définissez l’équipement de déplacement adapté à votre application de soudage à fil chaud
Transmettez à Aubrik le plan de la pièce, la charge de la tête montée, la portée requise et la configuration de rotation, ainsi que le système de soudage choisi. Échangez sur les besoins de déplacement de votre cellule de soudage afin de définir le manipulateur, le positionneur ou les rouleaux de rotation en fonction de la pièce à travailler. Précisez le cycle de référence et les critères d’acceptation pour que le choix de l’équipement réponde au résultat recherché.
Ce guide s’appuie sur des documents techniques, des études et des informations produits accessibles au public. Les résultats expérimentaux correspondent aux configurations publiées ; les cycles et exemples financiers présentés ici reposent sur les hypothèses indiquées.
Références et sources
- Ungethüm et al. (2020), Analyse du transfert de métal et de la géométrie de la soudure en GTAW à fil chaud avec chauffage résistif indirect.
- Spaniol et al. (2020), Développement d’un nouveau procédé TIG à fil chaud pour la fabrication additive par arc et fil.
- Egerland et al. (2015), Rechargement avancé par soudage à l’arc avec électrode de tungstène sous gaz : état actuel et applications.
- Newport News Shipbuilding (2013), Évaluation du système de soudage Tip Tig, rapport final du NSRP.
- Henckell et al. (2020), Réduction de l’apport d’énergie dans la fabrication additive par arc et fil avec soudage à l’arc sous gaz avec fil-électrode fusible.
- Allford et Hebble (2019), Le GTAW à fil chaud peut-il se généraliser ?, The Fabricator.
- ISO 15614-7:2016, champ d’application public et statut actuel.
- OSHA 29 CFR 1910.254, Soudage et découpage à l’arc.
- OSHA 29 CFR 1910.252, Exigences générales.







