
Nehmen Sie Kontakt mit der Aubrik Company auf

Heißdraht-WIG kombiniert einen Wolframlichtbogen mit einem Stromkreis zum Erwärmen des Zusatzdrahts. Dadurch wird das Wolfram-Inertgasschweißen (WIG) ausgeführt. Der Vorteil liegt in einer höheren Abschmelzleistung bei gleichbleibender Nahtqualität – vorausgesetzt, Brennerzugang, Prozessregelung und die übrigen Produktionsschritte können mithalten.
- Erwärmung: Bei der konventionellen Widerstandserwärmung wird der Stromkreis durch den Kontakt des Drahts mit dem Schweißbad geschlossen; bei indirekten Anordnungen kommt ein anderer Stromkreis zum Einsatz. In einem dokumentierten Heißdrahtversuch stand der Draht bei einem Heißdrahtstrom von 100 A kontinuierlich mit dem Schweißbad in Kontakt.
- Ausrüstung: Schweißstromquelle, Drahterwärmung, Drahtvorschub, Kühlung und Bewegung müssen als eine Zelle zusammenarbeiten.
- Entscheidungsgrundlage: Abnahmekonforme Teile pro Schicht und realisierbare Kosteneinsparungen, neben der Abschmelzleistung.
Die Produktivität steigt, wenn Arbeiten reduziert werden, die einen Engpass in der Produktion verursachen. Beim Auftragsschweißen an einem Ventil kann das die Abschmelzleistung sein. Bei einem Behälter kann es um das Umpositionieren oder Abkühlen zwischen den Lagen gehen. Dieser Beitrag erläutert die relevanten Stromkreise und veröffentlichten Leistungsbereiche. Außerdem enthält er die Informationen, die für die Kalkulation einer einsatzfähigen Schweißzelle benötigt werden.
Beim Heißdraht-WIG-Schweißen wird ein separat zugeführter Zusatzdraht vorgewärmt, sodass der Wolframlichtbogen weniger Schmelzarbeit leisten muss. Bei konventionellen Systemen erfolgt die Erwärmung über den Kontakt zwischen Draht und Schweißbad. Wählen Sie das Verfahren anhand der abnahmekonformen Abschmelzleistung, des Zugangs und der gesamten Zykluszeit.
So erwärmt das Heißdraht-WIG-Schweißen den Zusatzdraht
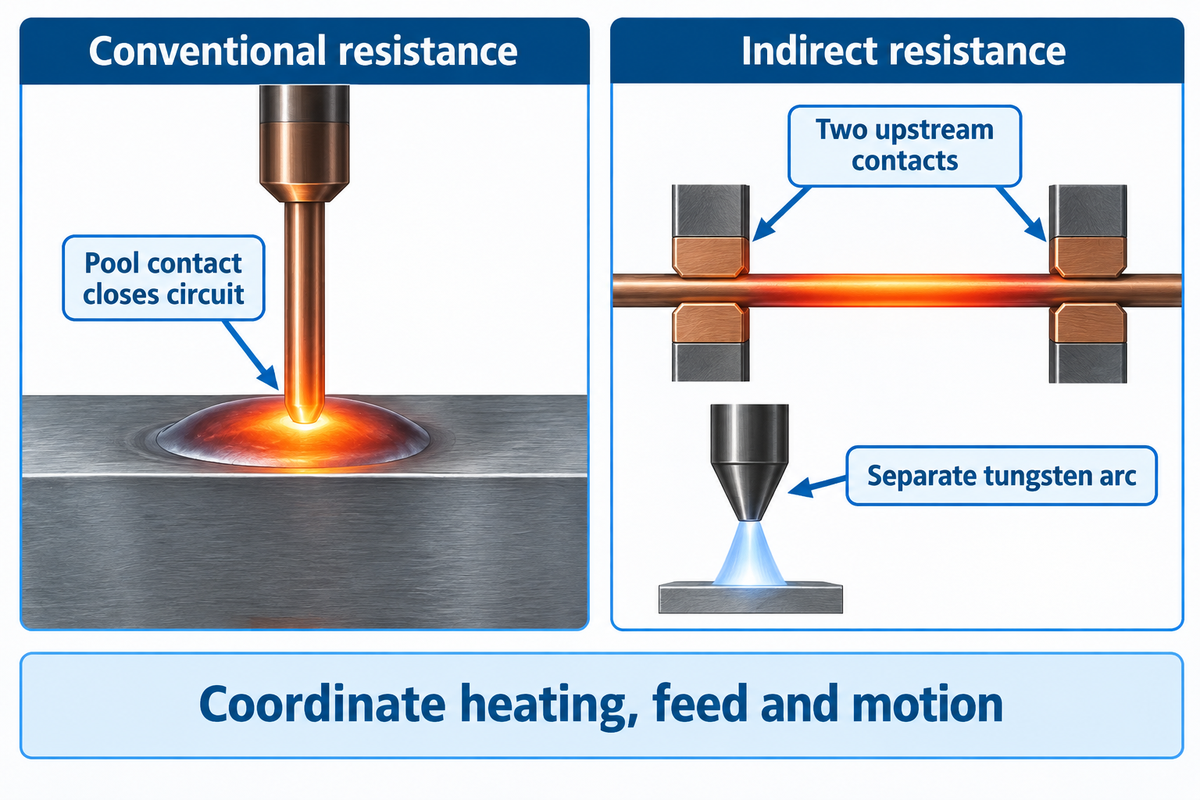
Beim Heißdraht-WIG-Schweißen verteilt sich die zum Schmelzen des Zusatzwerkstoffs erforderliche Arbeit auf den Wolframlichtbogen und einen separaten Stromkreis zum Erwärmen des Zusatzdrahts. Bei konventionellen Widerstandssystemen muss der Draht das Schweißbad berühren, damit der Stromkreis geschlossen ist.
Ein Kaltdrahtvorschub führt den Zusatzwerkstoff mechanisch zu. Wird eine solche Drahtzufuhr an eine WIG-Anlage angeschlossen, entsteht dadurch allein noch kein Heißdraht-WIG-Schweißverfahren. Ein Heißdrahtsystem benötigt außerdem eine ausreichend dimensionierte Heizstromquelle, einen Strompfad, ein Kontaktsystem und abgestimmte Steuerungen. Anders als die abschmelzende Elektrode beim MIG-Schweißen bleibt die Wolframelektrode vollständig vom Zusatzwerkstoff getrennt.
Bei der konventionellen Widerstandserwärmung wird der Heizvorgang unterbrochen, wenn die Verbindung zwischen Draht und Schweißbad abreißt. Bei indirekten Widerstandssystemen fließt der Strom zwischen zwei vorgeschalteten Kontakten, sodass sich der Draht schon vor dem Kontakt mit dem Schmelzbad erwärmen kann. Ungethüm und Kollegen beschreiben diese Unterschiede in ihrer 2020 veröffentlichten Studie zum Metallübergang beim Heißdrahtschweißen. Separate elektrische Ausgänge wirken über den Lichtbogen, den Zusatzdraht und das Schweißbad dennoch zusammen.
Weitere Möglichkeiten sind das Vorwärmen mit einem Hilfslichtbogen oder einem Induktionsfeld. Auch die Wahl der Drahtlegierung ist wichtig. Kupfer und Aluminium leiten Strom besser als die meisten Stahlzusatzwerkstoffe, wodurch sich der Leistungsbedarf der Heizquelle verändert. Dieselbe Studie behandelt alternative Erwärmungsmethoden für diese Werkstoffe. Stimmen Sie Legierung, Durchmesser und erforderliche Drahtzufuhr aufeinander ab, statt zuerst einen Drahtvorschub auszuwählen und die Erwärmung später hinzuzufügen.
Bei einer bestehenden automatisierten WIG-Zelle lautet die erste konkrete Frage zur Kompatibilität: Welchen Heizstromkreis nutzt der zusätzliche Schweißkopf, und welche Steuerung koordiniert Start, Drahtzufuhr, Vorschubbewegung und Stopp? Ein freier Ausgang an der Hauptstromquelle reicht als Integrationsspezifikation nicht aus.
Heißdraht-WIG, Kaltdraht-WIG und MIG im Vergleich
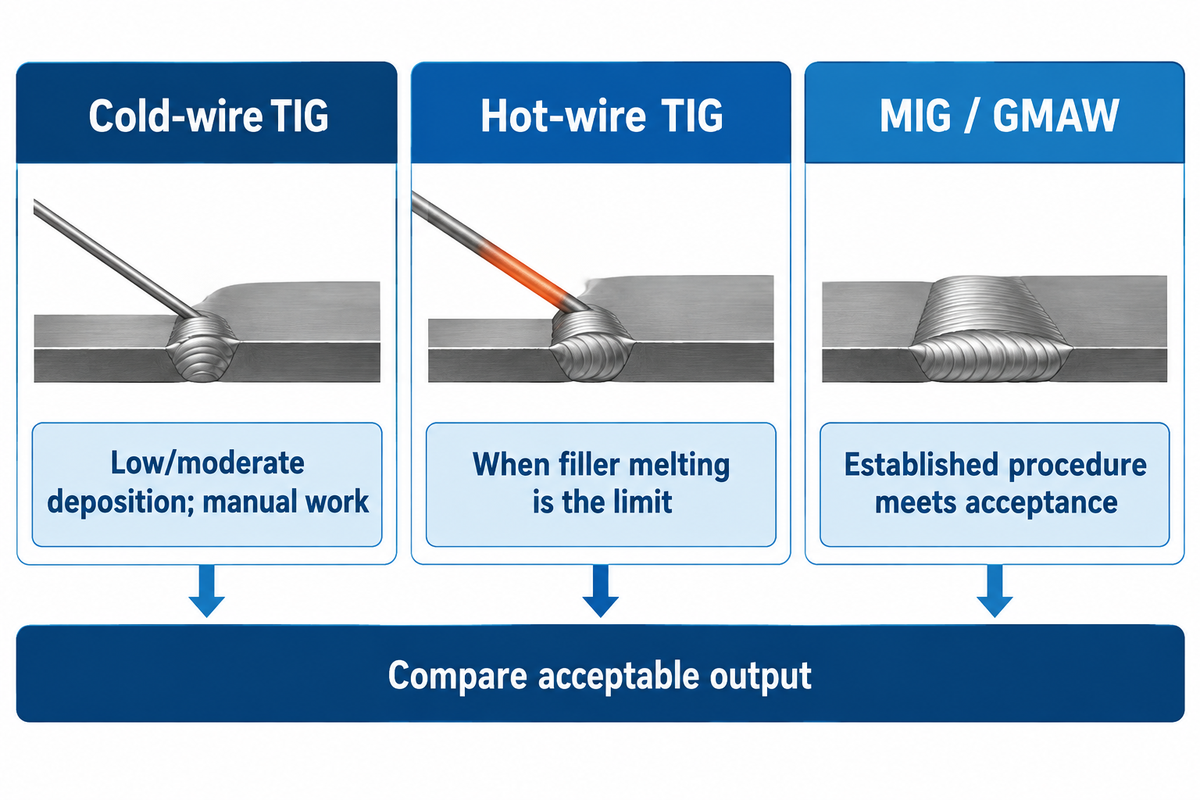
Wählen Sie Heißdraht-WIG, wenn das Schmelzen des Zusatzwerkstoffs einen ansonsten geeigneten WIG-Prozess begrenzt. Bei niedriger bis mittlerer Abschmelzleistung und beim Handschweißen bleibt Kaltdraht eine gute Lösung. Beziehen Sie MIG oder ein geregeltes MSG-Verfahren mit ein, wenn ein bewährtes Verfahren die Abnahmeanforderungen des Bauteils bei ausreichender Leistung erfüllt.
Vorteile
Die zusätzliche Erwärmung des Zusatzdrahts kann die Abschmelzleistung steigern, während das Wolframlichtbogenverfahren erhalten bleibt. Ein mechanisierter Drahtvorschub unterstützt zudem eine gleichbleibend hohe Abschmelzleistung. Bei geeigneten Rohrschweißnähten kann der Einsatz eines einzigen Verfahrens einen Verfahrenswechsel überflüssig machen.
Einschränkungen
Heizquelle, Drahtvorschub und Brenner erhöhen den Integrationsaufwand. Der Zugang kann eingeschränkt sein, die Kühlung muss für die Einschaltdauer ausgelegt sein, und die Produktionsauslastung muss die zusätzliche Kapazität nutzen können.
Ein 2013 durchgeführter Versuch von Newport News Shipbuilding für das NSRP verglich manuelles WIG-Schweißen mit einem handgeführten Tip-Tig-System an zwei 0.50″-Stumpfnähten aus Kohlenstoffstahl. Für die Tip-Tig-Naht wurde etwa ein Fünftel der Lichtbogenzeit benötigt. Das System kombiniert eine Drahtoszillation mit vorgewärmtem Zusatzwerkstoff. Das Ergebnis gilt daher für dieses System und diesen Versuch, nicht für das Vorwärmen allein.
Der Bericht weist auf Zugangsbeschränkungen hin und hält fest, dass die Abschmelzleistung bei den meisten Anwendungen nicht direkt mit dem gepulsten MSG-Schweißen konkurrieren kann. In den veröffentlichten Vergleichen der Wärmeeinbringung wurde die Energie zum Vorwärmen des Drahts nicht berücksichtigt. Beim Vergleich der Stromkosten oder einer engen Fuge sind die Grenzen dafür zu beachten, welche Verfahren wirtschaftlich und praktisch geeignet sind.
Vergleichen Sie beim Auftragsschweißen neben der Geschwindigkeit auch die endgültige Oberflächenchemie, Bindung, Einbrandtiefe und erforderliche Lagenzahl. Die geometrische Aufmischung gibt den geschmolzenen Grundwerkstoff im Querschnitt an; der Eisengehalt beschreibt die chemische Zusammensetzung an einer bestimmten Stelle. Die beiden Messgrößen sind unterschiedlich und müssen entsprechend interpretiert werden. Der Leitfaden zur Abnahme von WIG-Panzerungen und Auftragsschweißungen behandelt diese Anwendung ausführlicher.
Abschmelzleistung beim Heißdraht-WIG: Drahtzufuhr und fertige Werkstücke
Veröffentlichte Abschmelzleistungen beim Heißdrahtschweißen gelten für bestimmte Drähte, Schweißköpfe und Schweißbedingungen. In der Studie von Voigt und Kollegen zur Induktionserwärmung erzielte IHW-GTAW in den getesteten Konfigurationen bei gleicher Schweißstromstärke eine um bis zu 220 % höhere Abschmelzleistung als CW-GTAW. Egerland und Kollegen berichteten 2015 bei Versuchen zum WIG-Auftragsschweißen von 1.83, 2.98 und 4,23 kg/h für unterschiedliche Schweißkopfanordnungen. Nutzen Sie diese veröffentlichten Daten, um den Einfluss der Konfiguration einzuordnen, und messen Sie anschließend die vollständigen Zykluszeiten für das betreffende Bauteil.
| Versuchsaufbau | Abschmelzleistung | Schweißgeschwindigkeit | Einsatzbereich |
|---|---|---|---|
| Einzelkathode, Doppeldraht | 1,83 kg/h | 32 cm/min | Erste Plattierversuche |
| Einzelkathode, Doppeldraht | 2,98 kg/h | 50 cm/min | Andere Betriebsbedingung |
| Doppelkathode, Einzeldraht | 4,23 kg/h | 80 cm/min | Andere Schweißkopfanordnung |
Quelle: Egerland et al., Advanced Gas Tungsten Arc Weld Surfacing (2015), eine herstellernahe Studie. Bei diesen ersten Versuchen kam 1,2 mm dicker Nickellegierungs-Zusatzdraht zum Einsatz. Die Proben aus dem Grundwerkstoff bestanden aus dem niedriggekohlten Stahl S235 JR nach Euronorm EN 10025 und waren 50 mm dick. Bei späteren Rohrversuchen mit Doppelkathode und zwei Heißdrähten wurden mit konstantem Gleichstrom etwa 5,6 kg/h und mit gepulstem Gleichstrom 5,7 kg/h erreicht. Proben und Betriebsbedingungen waren bei den späteren Versuchen anders. Aus diesen Werten lässt sich kein allgemeiner Steigerungsfaktor ableiten.
Drahtvorschub in m/min, Schweißgeschwindigkeit in cm/min und abgeschmolzene Masse in kg/h geben jeweils unterschiedliche Werte an. Bei gleicher linearer Geschwindigkeit führt ein dickerer Draht mehr Volumen zu. Eine höhere Abschmelzleistung kann die Lichtbogenzeit verkürzen. Die Zahl der abnahmekonformen Werkstücke hängt jedoch auch von der Zeit zum Beladen, Anfahren der Naht, Warten, Prüfen und Nacharbeiten ab.
2-Takt-Modell für den Heißdraht-Durchsatz
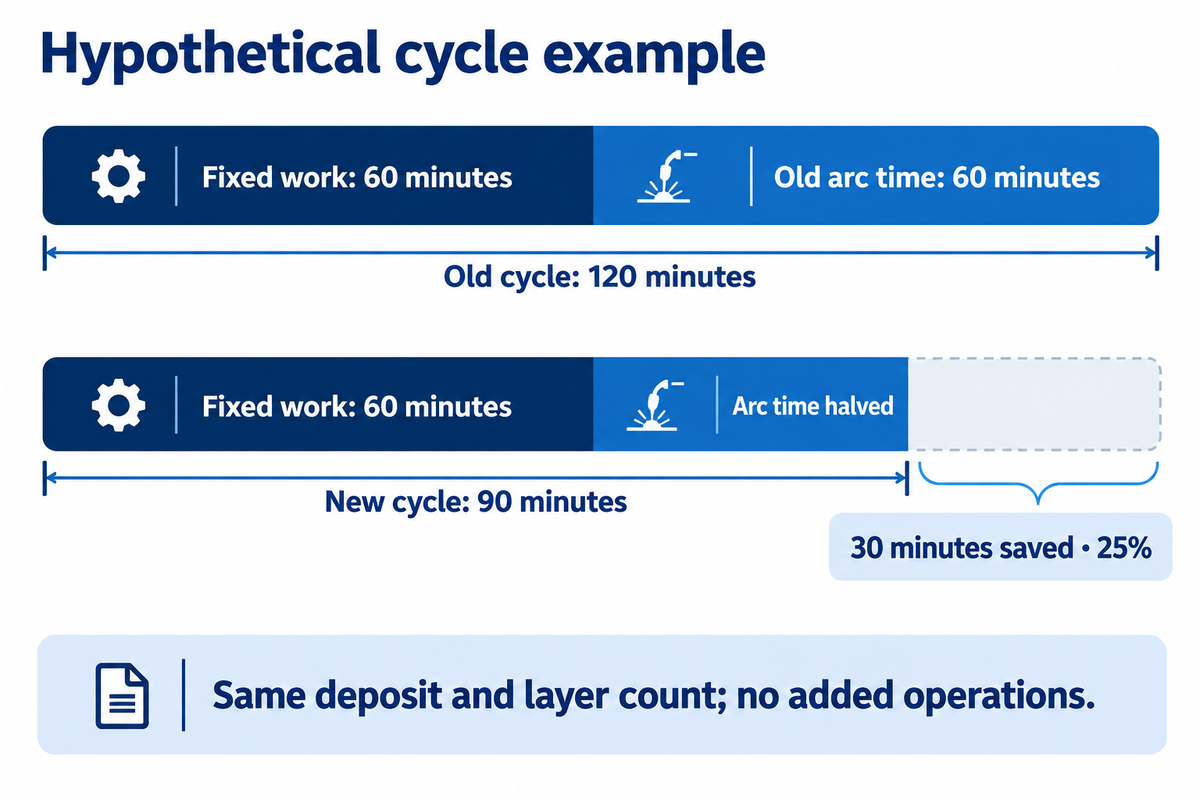
Betrachten Sie die Lichtbogenzeit und die übrige Auftragszeit als zwei getrennte Zeitkonten. Bei gleicher abnahmekonformer Auftragsmenge und Lagenzahl gilt: Neuer Zyklus = feste Zeit + alte Lichtbogenzeit ÷ nachgewiesener Leistungsfaktor + zusätzliche Arbeitsschritte. Berücksichtigen Sie zusätzliche Abkühl-, Umpositionier- oder Nacharbeitszeit im letzten Term.
Rechenbeispiel: Angenommen, feste Arbeiten dauern pro Auftrag 60 Minuten und die Lichtbogenzeit ebenfalls 60 Minuten. Wird die Lichtbogenleistung verdoppelt und kommen keine weiteren Arbeitsschritte hinzu, ergibt sich 60 + 60 ÷ 2 = 90 Minuten statt 120. Das spart 30 Minuten oder 25 % der Gesamtzeit. In derselben verfügbaren Arbeitszeit könnten 33,3 % mehr Aufträge erledigt werden, sofern dieser Arbeitsschritt den Produktionsengpass darstellt und ausreichend Nachfrage besteht.
Wartezeiten zwischen den Lagen gehören auf das zweite Zeitkonto. Die 2020 veröffentlichte Studie von Henckell und Kollegen zur additiven Fertigung mit MSG untersuchte ein anderes Schweißverfahren. Dabei wurden temperaturgeregelte Haltezeiten zwischen den Lagen eingesetzt. Auch Spaniols Studie befasst sich mit der Wirtschaftlichkeit thermischer Ruhezeiten beim Heißdrahtschweißen. Schnelleres Schmelzen verkürzt die Wartezeit zwischen den Lagen nicht zwangsläufig.
Einsatzbereiche für Heißdraht-WIG: Plattieren, Rohre und enge Fugen
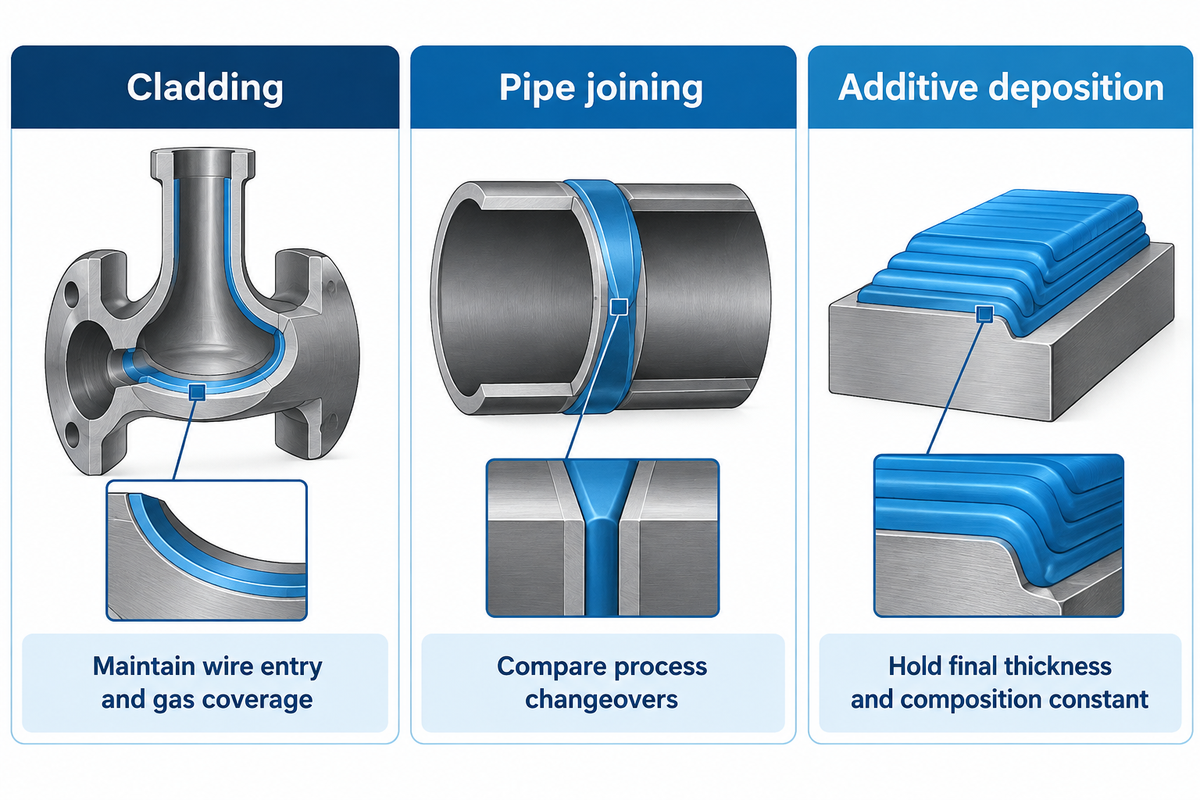
Heißdraht-WIG eignet sich für wiederkehrende, zusatzwerkstoffintensive Arbeiten, wenn der Schweißkopf die Naht erreicht und das Verfahren den fertigen Auftrag kontrolliert. Zu den veröffentlichten Anwendungen zählen das Plattieren mit Nickellegierungen, das Rohrschweißen und die additive Fertigung mit Heißdraht. Eine Bohrung, eine Fuge und eine offene Oberfläche stellen unterschiedliche Anforderungen an den Zugang, auch wenn derselbe Zusatzwerkstoff verwendet wird.
Beim Auftragsschweißen an Ventilen oder Bohrungen muss der Schweißkopf über den gesamten Schweißweg den Drahtzuführwinkel und die Schutzgasabdeckung sicherstellen. In Egerlands Rohrversuchen kamen Proben mit einem Durchmesser von 155 mm und einer Wandstärke von 20 mm sowie ein Zusatzwerkstoff vom Typ Inconel 625 zum Einsatz. Schweißkopf, Führungen und Versorgungsleitungen müssen bei allen Bewegungen durch die vorgesehene Bohrung passen.
Bei der Rohrfertigung kann es vorteilhaft sein, das WIG-Verfahren über weitere Schweißlagen beizubehalten. Dan Allford und Dave Hebble von ARC Specialties erläutern in ihrem 2019 erschienenen Artikel in The Fabricator, wie sich der Verfahrenswechsel zwischen einer WIG-Wurzellage und anderen Füllverfahren reduzieren lässt. Sie vergleichen Varianten mit Fülldraht- und Unterpulverschweißen und weisen auch darauf hin, dass Doppel- oder Tandem-Unterpulverschweißen eine höhere Abschmelzleistung erreichen kann.
Für welche Anwendungen kommt Heißdraht-WIG zum Einsatz?
Korrosionsbeständige Auftragsschweißungen sind eine praktische Anwendung, weil dabei Zusatzwerkstoff kontrolliert über eine wiederkehrende Fläche aufgetragen wird. Weitere Einsatzgebiete sind – mit entsprechenden Abnahmeprüfungen – das Fügen und die additive Fertigung. Beim Schweißen enger Fugen kann der Zugang zu Seitenwand und Wurzel wichtiger sein als die hohe Abschmelzleistung.
Wenn für die endgültige chemische Zusammensetzung eine weitere Plattierungslage erforderlich ist, sollten der zusätzliche Schweißauftrag, die Nachbearbeitung und die Prüfung in den Vergleich einfließen. Halten Sie die abnahmekonforme Dicke und Zusammensetzung konstant, bevor Sie die Schweißgeschwindigkeiten vergleichen. Aubriks Leitfaden zu Verfahren für Auftragsschweißungen bietet einen umfassenderen Überblick über einige Verfahrensoptionen.
Ausrüstung und Zellenintegration beim Heißdraht-WIG-Schweißen
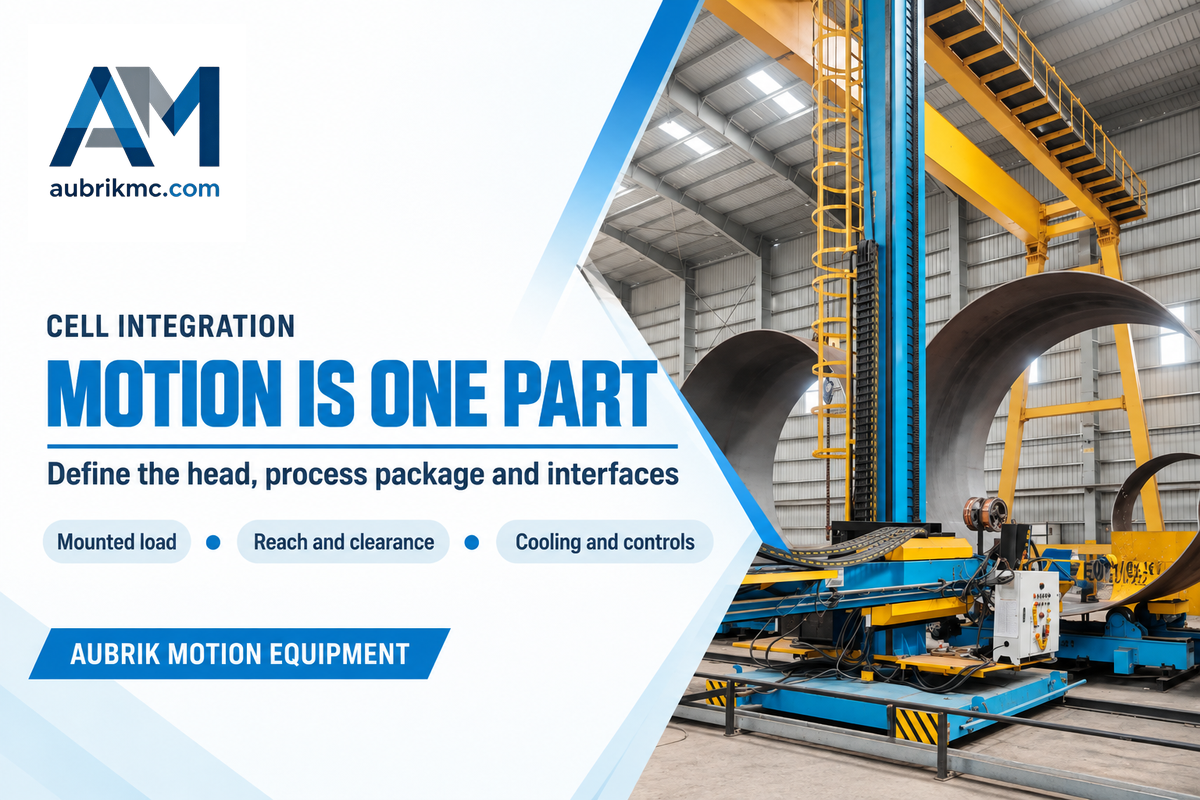
Eine Heißdrahtzelle benötigt eine kompatible Schweißstromquelle, Zusatzdrahtheizung, Drahtzufuhr, Schutzgasversorgung, Kühlung und Bewegung, die von einem übergeordneten System koordiniert werden. Egerlands Studie beschreibt eine Steuerung, die anhand der Bauteilkonstruktion die Schweißwege bestimmt. Die Säulen- und Auslegerplattform trägt und führt den Schweißkopf; das Prozesspaket stellt die Heiz- und Schweißsteuerungen bereit.
Aubrik liefert die Bewegungstechnik mit seinem Säulen- und Auslegerschweißmanipulator. Die Bauteilbewegung übernehmen gegebenenfalls Schweißpositionierer. Berücksichtigen Sie bei der Auslegung von Traglast und Freiraum den Brenner, die Drahtzufuhr, Schlitten und das Versorgungspaket.
| Schnittstelle | Hauptverantwortlicher | Nachweis oder Lieferumfang |
|---|---|---|
| Stromversorgung für den Wolframlichtbogen | Lieferant des Prozesspakets | Stabiler Start, gleichmäßiger Schweißvorgang und kontrollierter Stopp am spezifizierten Bauteil |
| Heizstromkreis für den Draht | Lieferant des Prozesspakets | Angegebene Heizarchitektur und kompatibler Legierungs- und Durchmesserbereich |
| Drahtvorschub und Drahtführung | Lieferant von Schweißkopf und Drahtvorschub | Gleichmäßige Drahtzufuhr über den gesamten Produktionsweg |
| Brenner und Kontakte | Schweißkopflieferant | Reichweite, Isolierung, Zugänglichkeit und austauschbare Verschleißteile |
| Kühlung | Prozessintegrator | Wärmeleistung bei der vorgesehenen Einschaltdauer |
| Lichtbogenspannungsregelung | Steuerungsintegrator | Reaktion der Lichtbogenspannungsregelung und Brennerhöhenregelung entlang des tatsächlichen Schweißwegs |
| Positionierung des Schweißkopfs | Lieferant der Bewegungstechnik | Reichweite, montierte Last, Verfahrweg und Freiraum für Versorgungsleitungen |
| Drehung des Werkstücks | Lieferant von Spannvorrichtung und Bewegungstechnik | Abstützung und Drehung des Bauteils sowie Synchronisierung bei der spezifizierten Last |
| Schutzgasversorgung und Anschlüsse | Integrator und Werk | Gaszufuhr, Schlauchführung und Anschlüsse bei allen Bewegungen |
| Verfahrensprüfung und Dokumentation | Schweiß- und Qualitätsteam des Werks | Erforderliche Verfahrensprüfungen, Abnahmeprotokolle und geschultes Bedienpersonal |
Diese Aufteilung der Beschaffung folgt der Prozess- und Bewegungsarchitektur aus der Studie zum WIG-Auftragsschweißen. Die Zuständigkeiten sind als Vorschlag für die Angebotsstruktur gedacht und keine Norm.
Wo sind all die WIG-Schweißroboter?
Bei wiederkehrenden zylindrischen Bauteilen können ein Manipulator und eine rotierende Spannvorrichtung die erforderliche Bewegung bereitstellen. Eine robotergestützte WIG-Zelle verbindet wiederholgenaue Armbewegungen mit abgestimmtem Drahtvorschub, Lichtbogenlänge und Temperaturregelung. Ein Roboterarm allein löst keinen schwierigen Drahtzuführweg. Schweißkopf und Spannvorrichtung müssen weiterhin genügend Platz haben, um die Naht zu erreichen.
Lichtbogenablenkung, Drahtstau und weitere Engpässe beim Heißdraht-WIG
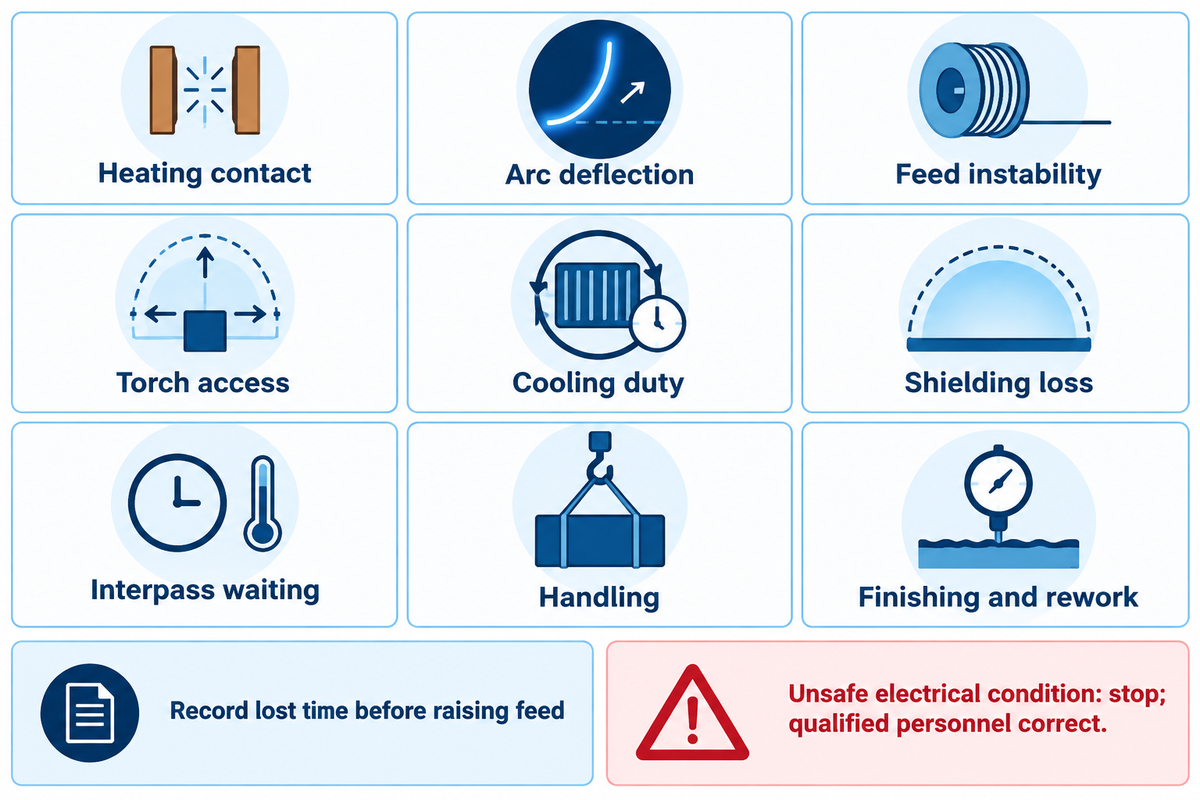
Ein instabiler Heißdrahtprozess kann durch den Heizstromkreis, den Drahtzuführweg, die Schutzgasabdeckung oder die Bewegung verursacht werden. Vergleichen Sie das beobachtete Verhalten mit der jeweiligen Systemarchitektur. Bei einem Versuch zur indirekten Erwärmung, über den Ungethüm und Kollegen berichteten, wurde eine ungleichmäßige Drahtbewegung beobachtet, ohne dass Auswirkungen auf die Nahtqualität angegeben wurden.
Die 2020 veröffentlichte Studie von Spaniol und Kollegen zum WIG-Heißdrahtschweißen erreichte Drahtvorschubgeschwindigkeiten von bis zu 15 m/min, berichtete jedoch ab etwa 13 m/min von Problemen bei der Drahtzufuhr. Diese Ergebnisse zeigen, warum die maximale Vorschubgeschwindigkeit und ein stabiler Produktionsbereich wichtige Kriterien beim Kaufvergleich sind.
| Engpass | Zu erfassende Daten | Welche Entscheidung davon abhängt |
|---|---|---|
| Heizkontakt | Art des Stromkreises und Zeitpunkt der Unterbrechungen | Ob der Verlust des Kontakts bei dieser Ausführung die Erwärmung unterbricht |
| Lichtbogenablenkung | Position der Raupe im Verhältnis zur Drahtheizung | Prüfung der Prozessregelung und des Strompfads |
| Instabiler Drahtvorschub | Tatsächlicher Vorschub, Unterbrechungen und Zustand der abnahmekonformen Schweißraupe | Nutzbarer Vorschubbereich statt maximaler Einstellung |
| Brennerzugang | Freiraum und Sicht an der schwierigsten Stelle des Schweißwegs | Auswahl des Schweißkopfs und Anordnung der Spannvorrichtung |
| Kühlleistung | Thermische Unterbrechungen bei längerem Betrieb | Kompatibilität von Kühlpaket und Einschaltdauer |
| Verlust der Schutzgasabdeckung | Oxidbildung, Verunreinigungen und Zustand der Gaszufuhr | Prüfung der Schutzgasversorgung und der Handhabung des Zusatzwerkstoffs |
| Wartezeit zwischen den Lagen | Wartezeit in Minuten bis zum Erreichen der qualifizierten Temperaturbedingung | Erreichbare Verkürzung der Zykluszeit |
| Handhabung | Zeit pro Bauteil zum Beladen, Drehen und Umpositionieren | Ob zuerst in Bewegungstechnik oder Handhabung investiert werden muss |
| Nachbearbeitung und Reparatur | Abnahmekonforme Dicke, Ausschuss und Reparaturzeit | Nettokosten eines abnahmekonformen fertigen Bauteils |
Die Übersichten verbinden die Erkenntnisse zum Metallübergang bei indirekter Erwärmung mit den Beobachtungen des NSRP-Berichts zu Zugang und Kühlung. Erfassen Sie Zeitverluste, bevor Sie den Vorschub erhöhen. Bei einem elektrisch unsicheren Zustand muss der Betrieb gestoppt und die Anlage von qualifiziertem Personal instand gesetzt werden. Die Fehlersuche am Prozess ist kein Grund, Verdrahtung oder Isolierung auf eigene Faust zu verändern.
Kosten beim Heißdraht-WIG und wann sich die Zeitersparnis rechnet
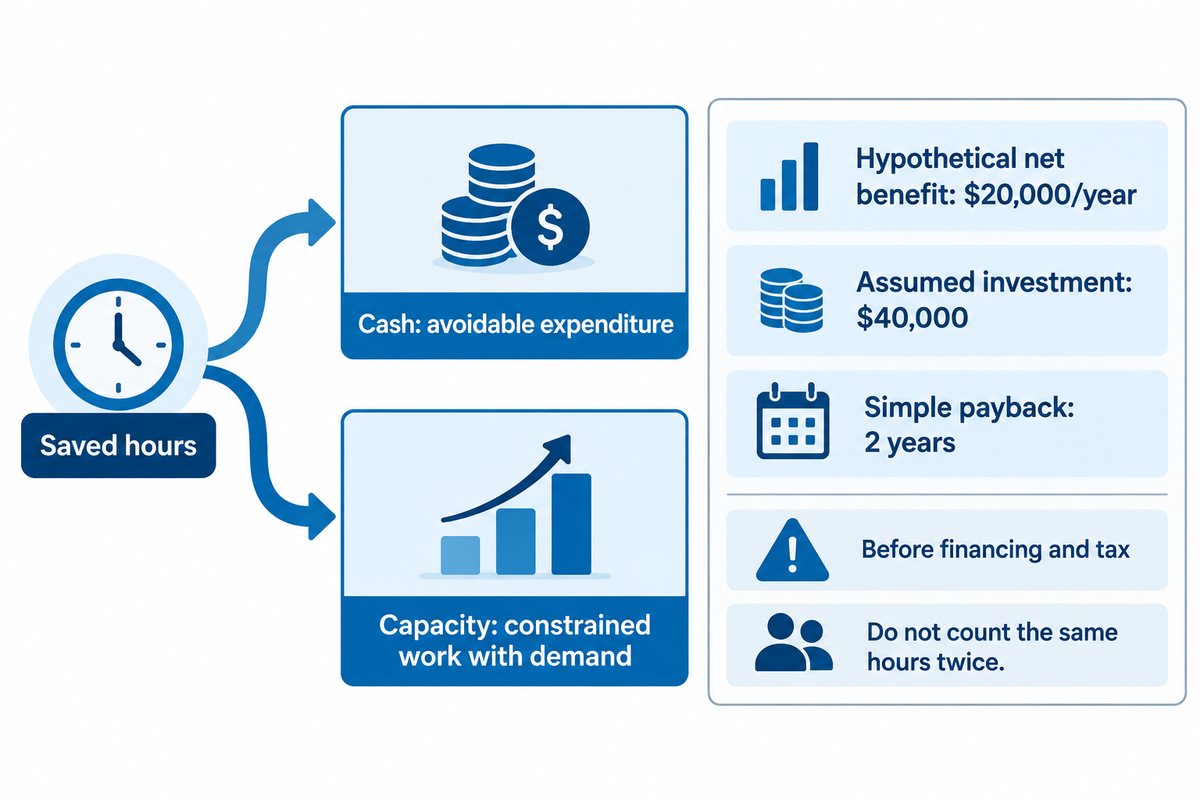
Bewerten Sie die Investition in Heißdraht anhand des jährlichen Nettonutzens, den das Werk tatsächlich realisieren kann. Ein Angebot für eine betriebsfertige Anlage muss Prozesspaket, Bewegungstechnik, Integration und Verfahrensprüfung umfassen. Eingesparte Stunden haben einen direkten finanziellen Wert, wenn sie vermeidbare Ausgaben reduzieren. Sie haben einen Kapazitätswert, wenn ein Engpass zusätzliche verkaufsfähige Arbeit ermöglicht.
Auch Newport News Shipbuilding stieß nach dem Versuch zur Lichtbogenzeit an eine ähnliche Grenze bei der Wirtschaftlichkeitsrechnung: Für Ausrüstung, Verfahrensprüfung und Schulung der Schweißer fehlte weiterhin eine wirtschaftliche Rechtfertigung. Der ursprüngliche NSRP-Bericht hielt diese Kosten fest.
Dieses Rechenbeispiel ergibt unter den folgenden Annahmen einen Nettovorteil von $20.000/Jahr. Beim zuvor genannten Zyklusbeispiel führen 30 Minuten Zeitersparnis bei 1.000 Aufträgen pro Jahr zu 500 frei werdenden Stunden jährlich. Wenn diese Stunden tatsächlich vermeidbare Ausgaben zu angenommenen Kosten von $50/Stunde ersetzen, belaufen sich die Bruttoeinsparungen auf $25.000/Jahr. Nach Abzug angenommener zusätzlicher Betriebskosten von $5.000/Jahr verbleibt dieser Nettovorteil.
Bei einer angenommenen zusätzlichen Investition von $40.000 für die betriebsfertige Anlage beträgt die einfache Amortisationszeit $40.000 ÷ $20.000 = 2 Jahre, ohne Finanzierung und Steuern. Ein Finanzverantwortlicher sollte diese Annahmen anhand des tatsächlichen Angebots, der Draht- und Verbrauchsmaterialkosten, der Wartungs- und Energiekosten sowie der realisierten Einsparungen bei den Arbeitskosten anpassen.
Bleiben die bezahlten Arbeitsstunden gleich und kommen keine zusätzlichen Aufträge hinzu, betragen die Einsparungen bei den Lohnkosten in diesem Szenario null. Der Werksleiter kann sich trotzdem über kürzere Warteschlangen freuen; das ist jedoch eine andere Begründung für die Investition. Bei zusätzlichen Aufträgen ist deren Deckungsbeitrag nach Abzug weiterer variabler Kosten anzusetzen. Dieselben frei werdenden Stunden dürfen nicht zugleich als Lohnkosteneinsparung und zusätzliche Produktion gerechnet werden.
Auch der Qualitätsverantwortliche kann das Ergebnis beeinflussen. Bei strengen Qualitätsanforderungen können Reparaturen, eine zusätzliche Plattierungslage oder weitere Bearbeitungsschritte die entscheidenden Kosten verursachen. Vergleichen Sie gleiche abnahmekonforme Dicke, chemische Zusammensetzung und Prüfergebnisse, bevor Sie den Leistungsfaktor in die Kalkulation aufnehmen.
Den Lieferumfang für eine Heißdrahtzelle festlegen
Vergleichen Sie die Lieferanten anhand der Leistungen in ihrem Angebot: Heizpaket, konfigurierte Schweißzelle oder Bewegungsplattform. Klären Sie die Schnittstellen, bevor Sie die Gesamtsummen vergleichen. Vor dem Angebotsvergleich müssen Beschaffung und Lieferanten Abnahmekriterien sowie Zuständigkeiten für jeden Anschluss, jede Steuerungsfunktion und jeden Versorgungsanschluss festlegen.
Anbieter wie ARC Specialties und Polysoude sind mit Heißdraht-Automatisierung und WIG-Plattiersystemen auf dem Markt vertreten. Ihre konfigurierten Systeme sollten anhand des konkreten Bauteils verglichen und nicht mit einem einfachen Manipulator gleichgesetzt werden. Aubrik liefert die benötigte Bewegungstechnik und übernimmt den dazugehörigen Integrationsumfang.
In der Werftbewertung wurde festgestellt, dass der ursprünglich installierte Kühler für einen Betrieb mit höherer Einschaltdauer nicht ausreichte. Daraus folgt für die Angebotsanfrage: Betriebsbelastung und Kühltechnik müssen ebenso spezifiziert werden wie Schweißkopf, Drahtvorschub, Steuerungen und Installationsarbeiten. Andernfalls kann ein niedrigerer Gerätepreis dazu führen, dass die fehlenden Integrationskosten beim Werk verbleiben.
Integrations- und Versorgungsanforderungen
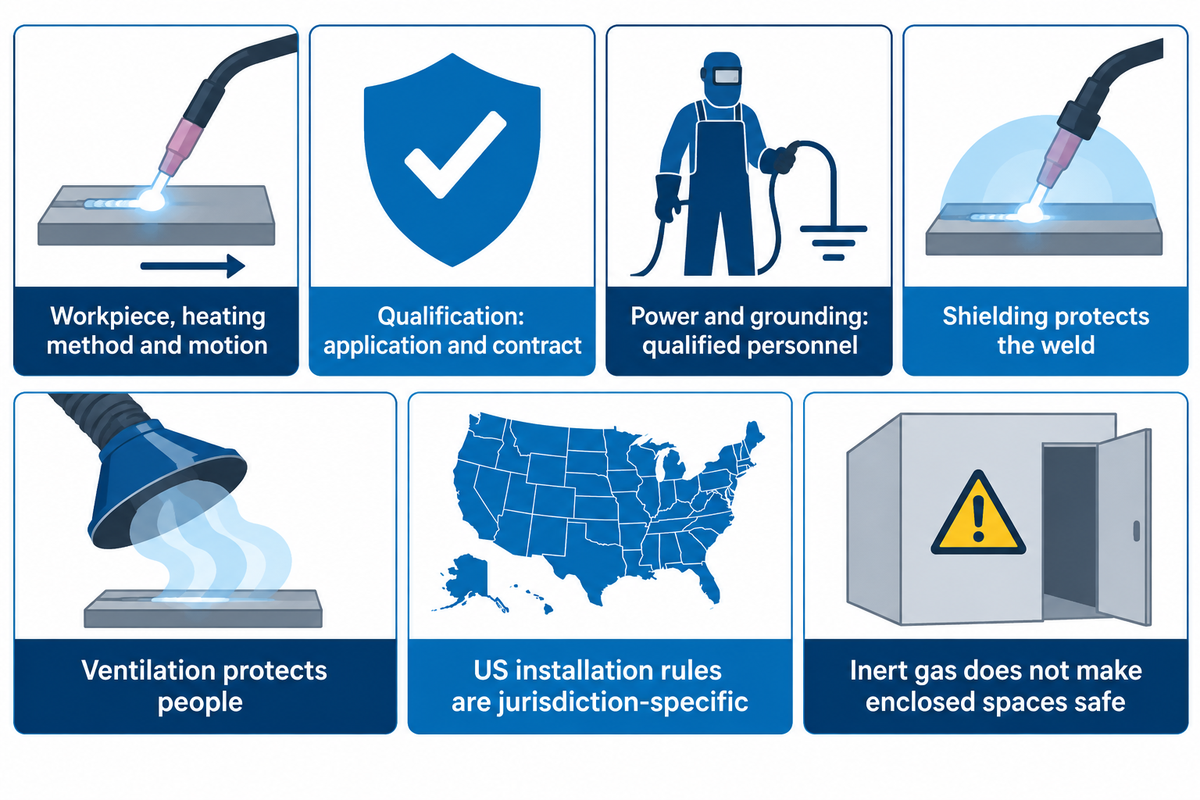
Die Spezifikation muss Werkstück, Erwärmungsmethode, montierte Last, Bewegungsweg und Versorgungsanschlüsse am Standort umfassen. Das ausgewählte Ausrüstungspaket muss bei der vorgesehenen Einschaltdauer ausreichend mit Strom versorgt und gekühlt sowie mit Schutzgas versorgt werden. Die Verfahrensprüfung hängt von Anwendung und Vertrag ab. Arbeitsschutzmaßnahmen richten sich nach Zuständigkeit und Arbeitsvorgang. Beides wird durch die Auswahl des Heißdrahtverfahrens allein nicht geklärt.
ISO 15614-7:2016 behandelt die Qualifizierung von Schweißanweisungen für Auftragsschweißungen durch Verfahrensprüfungen. ISO hat die Norm 2022 überprüft und bestätigt. Ihr Anwendungsbereich unterscheidet Auftragsschweißungen vom Auftragschweißen zum Auffüllen oder Reparieren sowie von bestimmten Pufferlagen. Beurteilen Sie die Abnahme für die jeweilige Anwendung anhand des projektspezifisch festgelegten Qualifizierungsverfahrens und der Maßtoleranzen.
„ISO 15614-7:2016 legt fest, wie eine vorläufige Schweißanweisung für Auftragsschweißungen durch Schweißverfahrensprüfungen qualifiziert wird.“
Für Installationen in der US-amerikanischen allgemeinen Industrie behandelt OSHA 29 CFR 1910.254 die Installation von Schweißgeräten, Erdung, Netzanschlüsse und Wartung. Qualifiziertes Personal sollte die Anforderungen an Stromversorgung und Schutz für die konkrete Anlage klären. Eine angegebene Versorgungsspannung für den Überseemarkt ist nicht automatisch mit dem Stromnetz des Werks kompatibel.
Schutzgas schützt das Schweißbad; eine ausreichende Belüftung am Arbeitsplatz schützt die Beschäftigten. Inertgas macht einen geschlossenen Raum nicht sicher begehbar. OSHA 1910.252 schreibt eine geeignete Belüftung vor, um gefährliche Schadstoffe und Sauerstoffmangel in engen Räumen zu vermeiden. Halten Sie die geltenden Vorgaben für Zutritt und Expositionsschutz ein.
Übermitteln Sie dem Integrator Bauteilzeichnungen, Werkstoff- und Zusatzwerkstoffspezifikation, die Stelle mit dem schwierigsten Zugang, den geforderten abnahmekonformen Auftrag, die aktuelle Zyklusaufteilung sowie Angaben zu Stromversorgung, Steuerung und weiteren Anschlüssen. Fügen Sie Prüfprotokolle und erforderliche Liefergegenstände hinzu. Beschreiben Sie bei zylindrischen Bauteilen, wie das Werkstück abgestützt und gedreht wird. Der Leitfaden zur Auswahl von Behälter-Drehvorrichtungen behandelt diese Bewegungstechnik.
Häufig gestellte Fragen
Was ist WIG-Schweißen?
GTAW und WIG bezeichnen beide das Wolfram-Inertgasschweißen. Eine nicht abschmelzende Wolframelektrode erzeugt den Lichtbogen, ein externes Schutzgas schützt das Schmelzbad und Zusatzwerkstoff kann separat zugeführt werden.
Beim Heißdrahtverfahren wird der Zusatzwerkstoff zusätzlich vorgewärmt. Die Wolframelektrode wird dadurch nicht zu einer abschmelzenden Drahtelektrode wie beim MIG-Schweißen.
Was ist ein Hotstart beim Schweißen?
Der Hotstart ist eine Startfunktion, die die Schweißleistung vorübergehend verändert, um das Zünden des Lichtbogens zu erleichtern. Beim Heißdraht-WIG-Schweißen wird dagegen der zugeführte Zusatzwerkstoff während des Schweißens über eine separate Heizeinrichtung erwärmt.
Die beiden Funktionen erfüllen unterschiedliche Aufgaben. Eine Maschine mit Hotstart-Funktion benötigt weiterhin eine geeignete Drahterwärmung, einen Drahtvorschub und eine passende Steuerung, um Heißdrahtschweißen durchzuführen.
Funktioniert das Heißdraht-WIG-Schweißen?
Ja. Veröffentlichte Versuche belegen eine höhere Abschmelzleistung bei entsprechend konfigurierten Heißdrahtsystemen, darunter mechanisiertes Auftragsschweißen und eine handgeführte, halbautomatische Variante. Der Nutzen für die Produktion hängt davon ab, ob sich die gesamte Prozesskette verkürzen lässt und zugleich eine akzeptable Schweißqualität erhalten bleibt.
Entscheidend sind die Zahl der freigegebenen Bauteile pro Schicht und die Gesamtkosten; die Abschmelzleistung ist dabei ein Faktor, aber nicht das alleinige Ergebnismaß.
Kann ein Standard-WIG-Schweißgerät mit Heißdraht arbeiten?
Ja, als primäre Lichtbogenquelle innerhalb eines kompatiblen Heißdrahtsystems. Das Gesamtsystem benötigt außerdem eine geeignete Zusatzwerkstofferwärmung, Drahtzuführung, elektrische Kontakte und aufeinander abgestimmte Steuerungen. Der Prozessintegrator muss die Kompatibilität sicherstellen; ein improvisierter Anschluss einer Heizeinrichtung ist kein sicherer Ersatz.
Macht Heißdraht Schutzgas überflüssig?
Nein. Auch beim Heißdraht-WIG-Schweißen ist Schutzgas erforderlich, um die Wolframelektrode und das geschmolzene Metall zu schützen. Durch das Vorwärmen des Zusatzwerkstoffs ändert sich dessen Schmelzbedarf, nicht aber seine Exposition gegenüber der Luft.
Halten Sie den Gasweg, die Brennerbaugruppe und den Zusatzwerkstoff sauber. Eine unzureichende Schutzgasabdeckung kann durch mangelhafte Zufuhr, eingeschränkten Zugang oder unsachgemäße Handhabung entstehen, selbst wenn der Nenndurchfluss unverändert bleibt. Die Belüftung des Arbeitsbereichs ist unabhängig vom lokalen Schutzgas um die Schweißnaht weiterhin erforderlich. Ein höherer Schutzgasdurchfluss ersetzt weder die Bewertung der Exposition noch die Vorsichtsmaßnahmen für Arbeiten in engen Räumen.
Legen Sie die Bewegungstechnik für Ihre Heißdrahtanwendung fest
Stellen Sie Aubrik die Bauteilzeichnung, die Last am montierten Kopf, die erforderliche Reichweite und die Drehkonfiguration sowie das ausgewählte Prozesspaket zur Verfügung. Besprechen Sie Ihre Anforderungen an die Bewegungsabläufe in der Schweißzelle, damit Manipulator, Positionierer oder Drehrollen passend zum Werkstück ausgelegt werden können. Geben Sie den Ausgangszyklus und die Abnahmekriterien an, damit die Auslegung der Anlage auf das gewünschte Ergebnis abgestimmt ist.
Dieser Leitfaden stützt sich auf öffentlich zugängliche technische Dokumente, Studien und Produktinformationen. Die Versuchswerte beziehen sich auf die jeweils veröffentlichten Konfigurationen; die dargestellten Zyklen und Kostenbeispiele beruhen auf den angegebenen Annahmen.
Quellen und Literatur
- Ungethüm et al. (2020), Analyse des Metallübergangs und der Schweißnahtgeometrie beim Heißdraht-WIG-Schweißen mit indirekter Widerstandserwärmung.
- Spaniol et al. (2020), Entwicklung eines neuartigen TIG-Heißdrahtverfahrens für die additive Fertigung mit Draht und Lichtbogen.
- Egerland et al. (2015), Fortschrittlicher Auftragsschweißprozess mit Wolfram-Inertgasschweißen: aktueller Stand und Anwendung.
- Newport News Shipbuilding (2013), Bewertung des Tip-Tig-Schweißsystems, Abschlussbericht des NSRP.
- Henckell et al. (2020), Reduzierung des Energieeintrags bei der additiven Fertigung mit Lichtbogen und Draht unter Verwendung des Metall-Schutzgasschweißens.
- Allford und Hebble (2019), Kann Heißdraht-WIG zum Mainstream werden?, The Fabricator.
- ISO 15614-7:2016, öffentlicher Anwendungsbereich und aktueller Status.
- OSHA 29 CFR 1910.254, Lichtbogenschweißen und -schneiden.
- OSHA 29 CFR 1910.252, Allgemeine Anforderungen.







