
Entre em contato com a Aubrik Company

O GTAW com arame quente combina um arco de tungstênio com um circuito de aquecimento do arame de adição para realizar a soldagem a arco com gás e eletrodo de tungstênio. A vantagem está em obter uma deposição aprovada mais rápida quando o acesso da tocha, o controle do processo e o restante do ciclo de produção conseguem acompanhar.
- Aquecimento: no aquecimento resistivo convencional, o circuito se fecha pelo contato do arame com a poça de solda; configurações indiretas usam outro circuito. Em um experimento publicado com arame quente, o arame permaneceu em contato contínuo com a poça de solda, com corrente de arame quente de 100 A.
- Equipamentos: a fonte de soldagem, o aquecimento do arame, a alimentação, o resfriamento e o movimento precisam funcionar como uma única célula.
- Critério de compra: peças aprovadas por turno e custos recuperáveis, além da taxa de deposição.
A produtividade aumenta quando se reduz o trabalho que cria um gargalo na produção. No revestimento de uma válvula, esse trabalho pode ser a deposição. Em um vaso, pode ser o reposicionamento ou o resfriamento entre passes. Este documento explica os circuitos relevantes e as faixas de desempenho publicadas. Também inclui as informações necessárias para calcular o preço de uma célula operacional.
O GTAW com arame quente pré-aquece um arame de adição alimentado separadamente, reduzindo o trabalho de fusão exigido do arco de tungstênio. Nos sistemas convencionais, o aquecimento ocorre pelo contato entre o arame e a poça. Escolha o processo considerando a deposição aprovada, o acesso e o tempo total do ciclo.
Como o GTAW com arame quente aquece o arame de adição
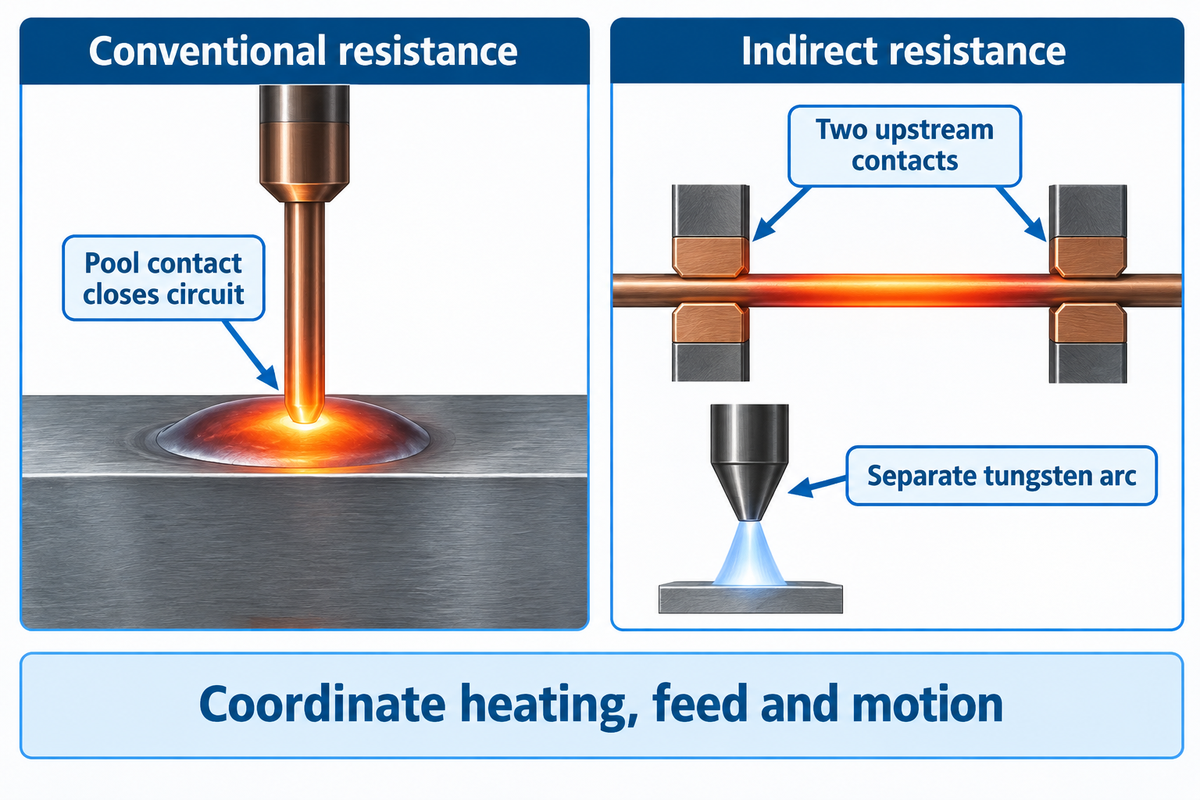
O GTAW com arame quente divide o trabalho necessário para fundir o arame de adição entre o arco de tungstênio e um circuito de aquecimento do arame. Nos sistemas resistivos convencionais, o contato do arame com a poça de solda é necessário para fechar o circuito de aquecimento.
Um alimentador de arame frio fornece o metal de adição mecanicamente. Adicionar esse alimentador a uma máquina TIG não basta, por si só, para criar uma soldagem TIG com arame quente. Além disso, um sistema de arame quente precisa de uma fonte de aquecimento adequada, um caminho para a corrente, um sistema de contato e controles coordenados. Ao contrário do eletrodo consumível usado na soldagem MIG, o eletrodo de tungstênio permanece completamente separado do metal de adição.
No aquecimento resistivo convencional, interromper a conexão entre o arame e a poça interrompe o aquecimento. Em projetos resistivos indiretos, a corrente passa entre dois contatos a montante, permitindo que o arame aqueça antes de tocar o metal de solda fundido. Ungethüm e colegas descrevem essas diferenças em seu estudo de 2020 sobre transferência de metal com arame quente. Mesmo com saídas elétricas separadas, elas interagem por meio do arco, do arame de adição e da poça.
O pré-aquecimento com arco auxiliar ou campo de indução oferece outras alternativas. A escolha da liga do arame é importante. Cobre e alumínio conduzem eletricidade melhor do que a maioria dos arames de aço, o que altera a demanda sobre o aquecedor. O mesmo artigo aborda alternativas para aquecer esses materiais. Trate a seleção da liga, do diâmetro e da alimentação necessária como um conjunto compatível, em vez de escolher primeiro o alimentador e acrescentar o aquecimento depois.
Para uma célula TIG automatizada existente, a primeira questão de compatibilidade é prática: qual circuito de aquecimento será usado pelo cabeçote adicional e qual controlador coordenará as sequências de início, alimentação, deslocamento e parada? Uma saída reserva na fonte de energia principal não constitui uma especificação completa de integração.
TIG com arame quente, TIG com arame frio e MIG
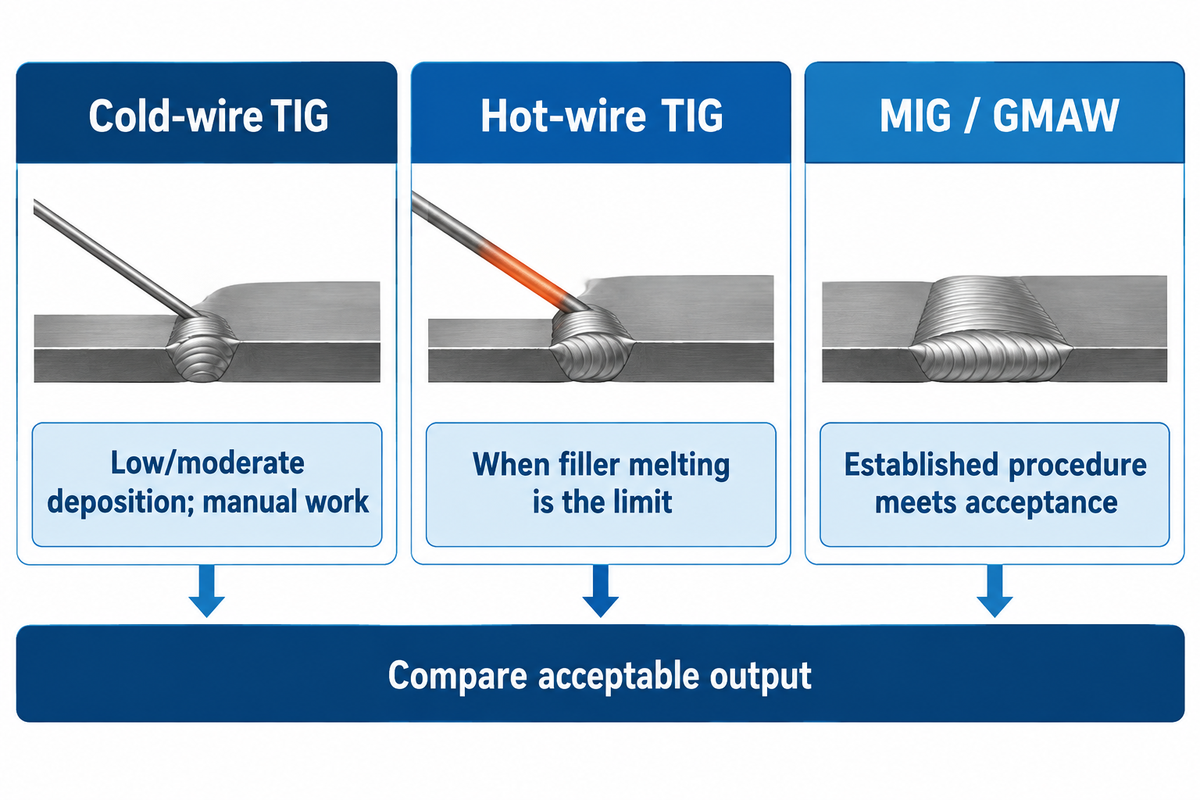
Escolha TIG com arame quente quando a fusão do arame de adição limitar um processo TIG que, de resto, seja adequado. Para requisitos de deposição baixos ou moderados e operação manual, o arame frio continua sendo uma boa opção. Considere MIG ou GMAW controlado quando um procedimento estabelecido atender aos requisitos de aprovação da peça com produtividade adequada.
Vantagens
O aquecimento adicional do arame de adição pode aumentar a capacidade de fusão sem deixar de usar o processo com arco de tungstênio. A alimentação mecanizada também permite manter uma deposição constante, e usar um único processo em toda a solda de um tubo adequado pode eliminar a troca de processo.
Limitações
O aquecedor, o alimentador e a tocha exigem trabalho adicional de integração. O acesso pode ficar mais restrito, o sistema de resfriamento precisa atender ao ciclo de trabalho e os equipamentos adicionais precisam de uma carga de produção que aproveite sua capacidade.
Um teste de 2013 da Newport News Shipbuilding para a NSRP comparou GTAW manual com um sistema Tip Tig portátil em duas juntas de topo de aço-carbono de 0.50″. A junta soldada com Tip Tig usou cerca de um quinto do tempo de arco. Esse sistema combina agitação do arame e arame de adição pré-aquecido; portanto, o resultado se aplica àquele sistema e àquele teste, não apenas ao pré-aquecimento.
O relatório apontou restrições de acesso e afirmou que, na maioria das aplicações, sua taxa de deposição não compete diretamente com a GMAW pulsada. As comparações publicadas de aporte térmico não incluíram a energia do pré-aquecimento do arame. Há limites econômicos e práticos para os processos ao comparar a conta de energia ou uma junta de chanfro estreito.
Em trabalhos de revestimento, compare a composição química final da superfície, a fusão, a penetração e o número de camadas necessárias, além da velocidade. A diluição geométrica mede o substrato fundido em uma seção transversal, enquanto o teor de ferro mede a composição química em um ponto específico. São medidas diferentes e devem ser interpretadas como tal. O guia de aceitação de revestimento por deposição GTAW aborda essa aplicação com mais detalhes.
Taxa de deposição no TIG com arame quente: fluxo do arame versus produção finalizada
As taxas de deposição publicadas para arame quente se referem a arames, cabeçotes e condições de soldagem específicos. No estudo sobre aquecimento por indução de Voigt e colegas, o IHW-GTAW obteve um aumento de até 220 % na taxa de deposição em relação ao CW-GTAW, com a mesma corrente de soldagem nas configurações testadas. Egerland e colegas (2015) realizaram testes de revestimento GTA e relataram taxas de 1.83, 2.98 e 4,23 kg/h para diferentes configurações de cabeçote. Use esses dados publicados para entender o efeito das configurações e, em seguida, meça os tempos completos de ciclo para a peça em questão.
| Configuração do teste | Deposição | Velocidade de deslocamento | Contexto |
|---|---|---|---|
| Cátodo único, arame duplo | 1,83 kg/h | 32 cm/min | Testes iniciais de revestimento |
| Cátodo único, arame duplo | 2,98 kg/h | 50 cm/min | Condição operacional diferente |
| Cátodo duplo, arame único | 4,23 kg/h | 80 cm/min | Configuração diferente do cabeçote |
Fonte: Egerland et al., Advanced Gas Tungsten Arc Weld Surfacing (2015), um estudo associado a um fabricante. Esses testes iniciais usaram arame de adição de liga de níquel de 1,2 mm. As amostras de substrato eram de aço S235 JR de baixo carbono, conforme a Euronorm EN 10025, com espessura de 50 mm. Testes posteriores em tubos com cátodo duplo e dois arames quentes relataram aproximadamente 5,6 kg/h com corrente contínua constante e 5,7 kg/h com corrente contínua pulsada. As amostras e condições operacionais posteriores eram diferentes; dividir esses valores não produz um fator de aumento que possa ser aplicado de forma geral.
A alimentação do arame em m/min, a velocidade de deslocamento em cm/min e a massa depositada em kg/h atendem a necessidades diferentes. Um arame mais grosso alimenta mais volume à mesma velocidade linear. O aumento das taxas de deposição pode reduzir o tempo de arco; no entanto, a produção aprovada também inclui o tempo de carregamento, aproximação da junta, espera, inspeção e reparo.
Modelo de produtividade com 2 relógios para arame quente
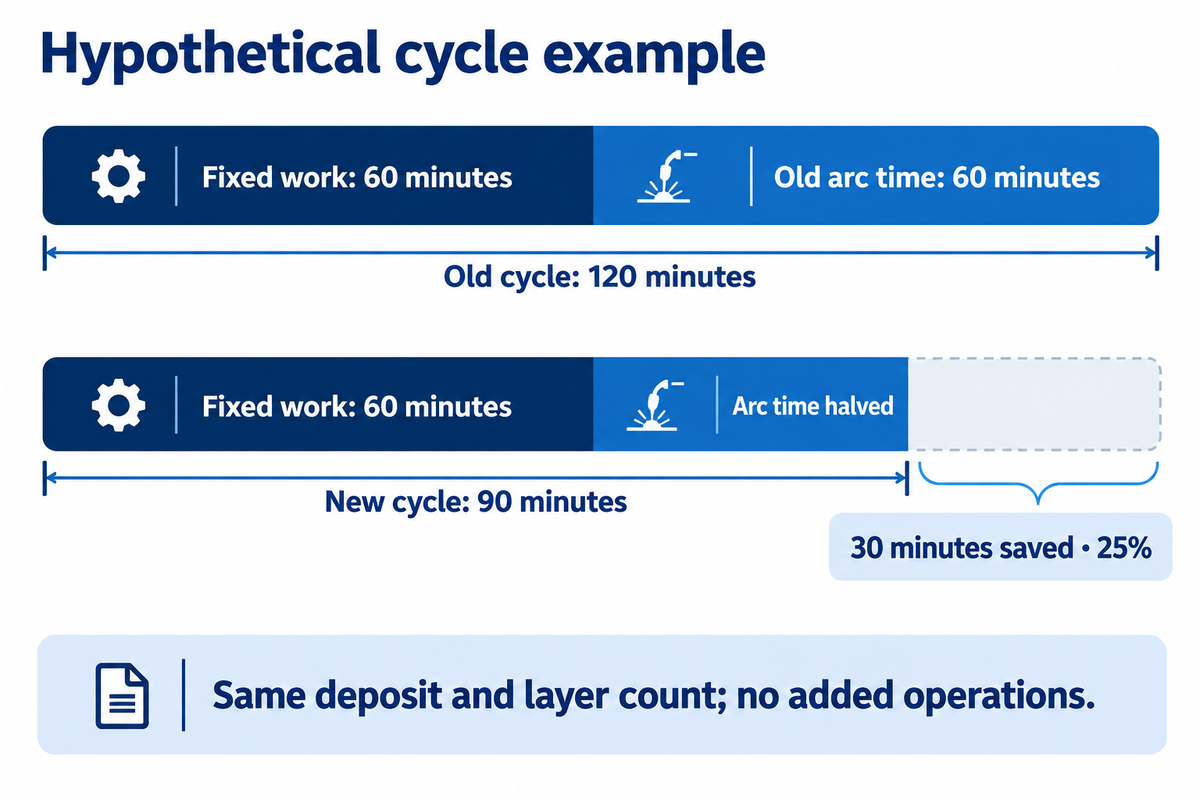
Separe o relógio do arco do relógio do restante do trabalho. Para o mesmo depósito aprovado e número de camadas, use novo ciclo = tempo fixo + tempo antigo de arco ÷ fator de aumento comprovado da taxa + operações adicionais. Inclua o resfriamento adicional, o reposicionamento ou o retrabalho no último termo.
Exemplo preenchido: suponha 60 minutos de trabalho fixo e 60 minutos de tempo de arco por trabalho. Dobrar a taxa de arco, sem operações adicionais, resulta em 60 + 60 ÷ 2 = 90 minutos, em vez de 120. Isso economiza 30 minutos, ou 25% do tempo decorrido. As mesmas horas disponíveis podem permitir 33,3% mais trabalhos, se essa operação for o gargalo da produção e houver demanda.
O tempo de espera entre passes deve ser registrado no segundo relógio. O estudo de manufatura aditiva GMAW de 2020 de Henckell e colegas usou outro processo de soldagem. Esse processo incorporou pausas com controle de temperatura entre as camadas. No trabalho com arame quente, o estudo de Spaniol também aborda a economia do descanso térmico. Fundir o metal mais rapidamente não reduz necessariamente o tempo de espera entre passes.
Onde o GTAW com arame quente se encaixa: revestimento, tubos e chanfros estreitos
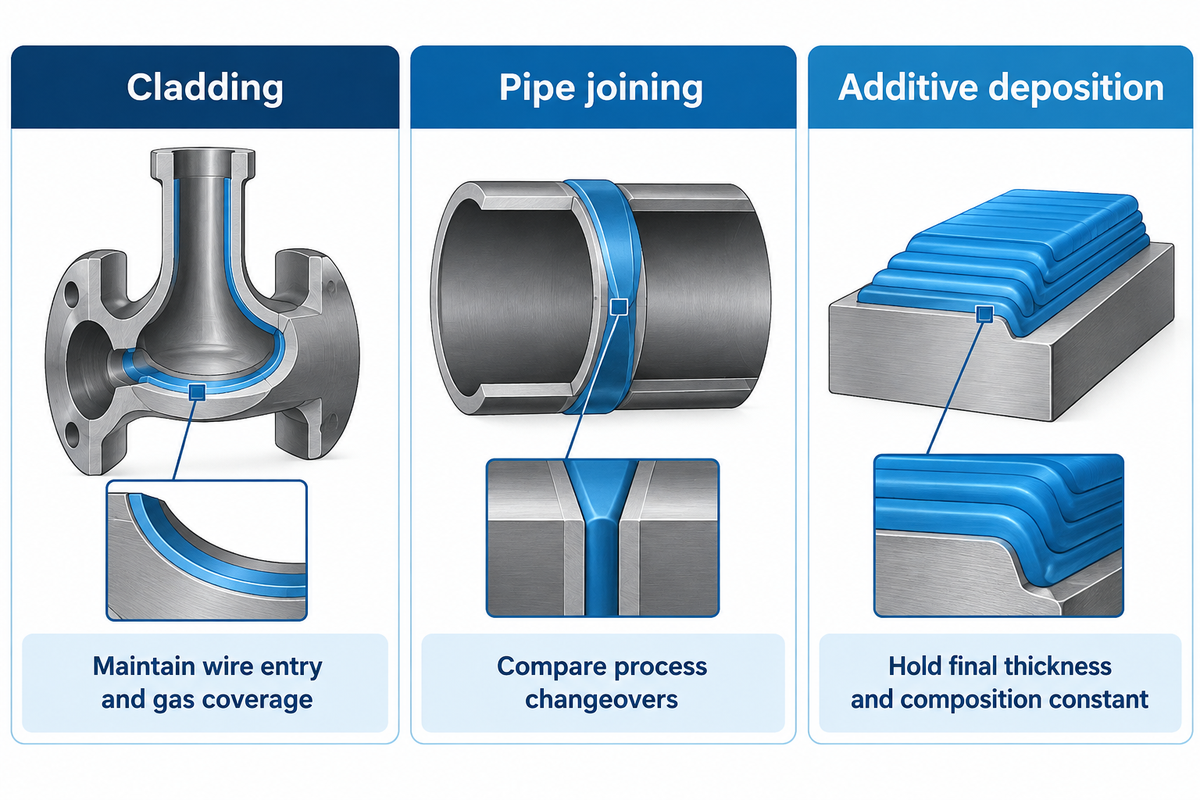
O GTAW com arame quente é adequado para trabalhos repetitivos que exigem muito metal de adição, quando o cabeçote consegue alcançar a junta e o procedimento controla o depósito final. Entre as aplicações de soldagem publicadas estão o revestimento com ligas de níquel, a união de tubos e a deposição aditiva com arame quente. Um furo, um chanfro e uma superfície aberta impõem limites de acesso diferentes, mesmo quando se usa o mesmo material de adição.
No revestimento de uma válvula ou de um furo, o cabeçote precisa manter a entrada do arame e a cobertura de gás ao longo de todo o percurso. Nos testes em tubos de Egerland, foram usadas amostras com diâmetro de 155 mm e paredes de 20 mm, com metal de adição do tipo Inconel 625. O cabeçote completo, as guias e as linhas de serviço precisam passar pelo furo proposto durante todos os movimentos.
A fabricação de tubos pode se beneficiar da continuidade do GTAW em mais passes de soldagem. Dan Allford e Dave Hebble, da ARC Specialties, discutem a redução das trocas entre a raiz GTAW e outros processos de enchimento em seu artigo de 2019 na The Fabricator. Eles comparam as alternativas com FCAW e soldagem a arco submerso; também observam que SAW com arame duplo ou tandem pode oferecer maior capacidade de deposição.
Em que aplicação se usaria GTAW com arame quente?
O revestimento de solda resistente à corrosão é uma aplicação prática, pois exige deposição controlada do metal de adição sobre uma área repetida. Outras aplicações, sujeitas a testes de aceitação, incluem união e manufatura aditiva. Na soldagem de chanfros, o acesso à parede lateral e à raiz pode ser mais importante do que o benefício de uma alta taxa de deposição.
Quando é necessária outra camada de revestimento para atingir a composição química final, as comparações devem incluir o depósito de solda adicional, o acabamento e a inspeção. Mantenha constantes a espessura e a composição aprovadas antes de comparar as velocidades de soldagem. O guia de processos de soldagem de revestimento da Aubrik apresenta uma visão mais ampla de algumas opções de processo.
Equipamentos TIG com arame quente e integração da célula
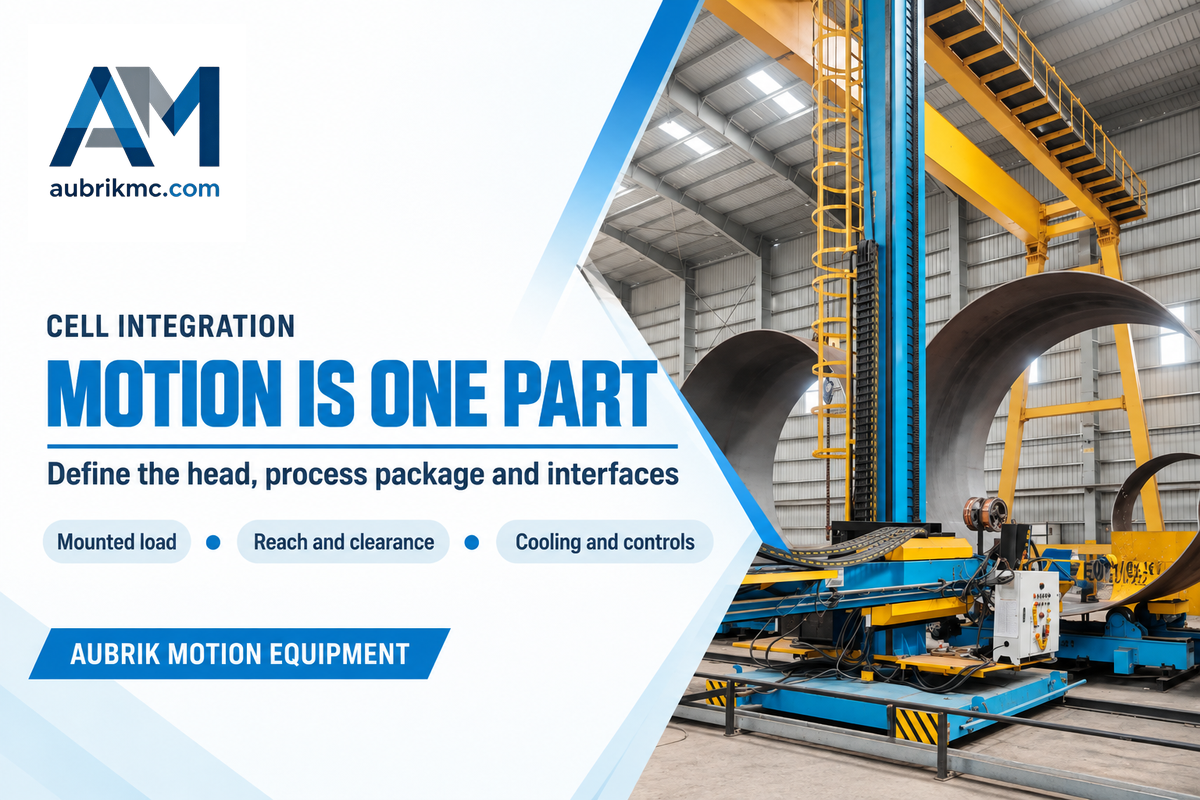
Uma célula com arame quente precisa de fonte de soldagem compatível, aquecimento do arame de adição, alimentação do arame, proteção gasosa, resfriamento e movimento, tudo controlado por um sistema coordenador. O estudo de Egerland descreve um controlador que determina os trajetos de soldagem com base no projeto da peça. A plataforma de coluna e lança sustenta e guia o cabeçote, enquanto o pacote do processo fornece o aquecimento e os controles de soldagem.
Em termos de equipamentos, a Aubrik fornece a parte de movimentação com seu manipulador de soldagem de coluna e lança. A movimentação da peça pode ser feita com posicionadores de soldagem. Ao especificar carga e espaço livre, considere a tocha, os componentes do alimentador, os trilhos e o conjunto de linhas de serviço.
| Interface | Responsável principal | Demonstração ou entrega |
|---|---|---|
| Fonte de energia do arco de tungstênio | Fornecedor do pacote do processo | Início estável, soldagem contínua e parada controlada na peça especificada |
| Circuito de aquecimento do arame | Fornecedor do pacote do processo | Arquitetura de aquecimento declarada e faixa compatível de ligas/diâmetros |
| Alimentação e guia do arame | Fornecedor do cabeçote/alimentador | Alimentação estável em todo o percurso de produção |
| Tocha e contatos | Fornecedor do cabeçote | Alcance, isolamento, acesso e peças de desgaste substituíveis |
| Resfriamento | Integrador do processo | Desempenho térmico no ciclo de trabalho previsto |
| Controle da tensão do arco | Integrador dos controles | Resposta do AVC e controle da altura da tocha ao longo do percurso real |
| Posicionamento do cabeçote | Fornecedor do sistema de movimentação | Alcance, carga montada, deslocamento e espaço livre para as linhas de serviço |
| Rotação da peça | Fornecedor do dispositivo de fixação/sistema de movimentação | Suporte, rotação e sincronização da peça sob a carga especificada |
| Proteção gasosa e linhas de serviço | Integrador e fábrica | Alimentação de gás, roteamento das mangueiras e conexões durante todos os movimentos |
| Qualificação e registros | Equipe de soldagem/qualidade da fábrica | Testes aplicáveis do procedimento, registros de aceitação e operadores treinados |
Essa divisão das responsabilidades de compra segue a arquitetura de processo e movimentação descrita no estudo de revestimento GTA; as responsabilidades indicadas são uma estrutura sugerida para as cotações, não uma norma.
Onde estão todos os robôs TIG?
Para peças cilíndricas repetitivas, um manipulador e um dispositivo giratório podem fornecer o movimento necessário. Uma célula TIG robótica combina o movimento repetível do braço com a alimentação, o comprimento do arco e o controle térmico coordenados. Um braço robótico, sozinho, não resolve um trajeto difícil de entrada do arame; o cabeçote e o dispositivo ainda precisam de espaço para alcançar a junta.
Sopro do arco no TIG com arame quente, colisões do arame e outros gargalos
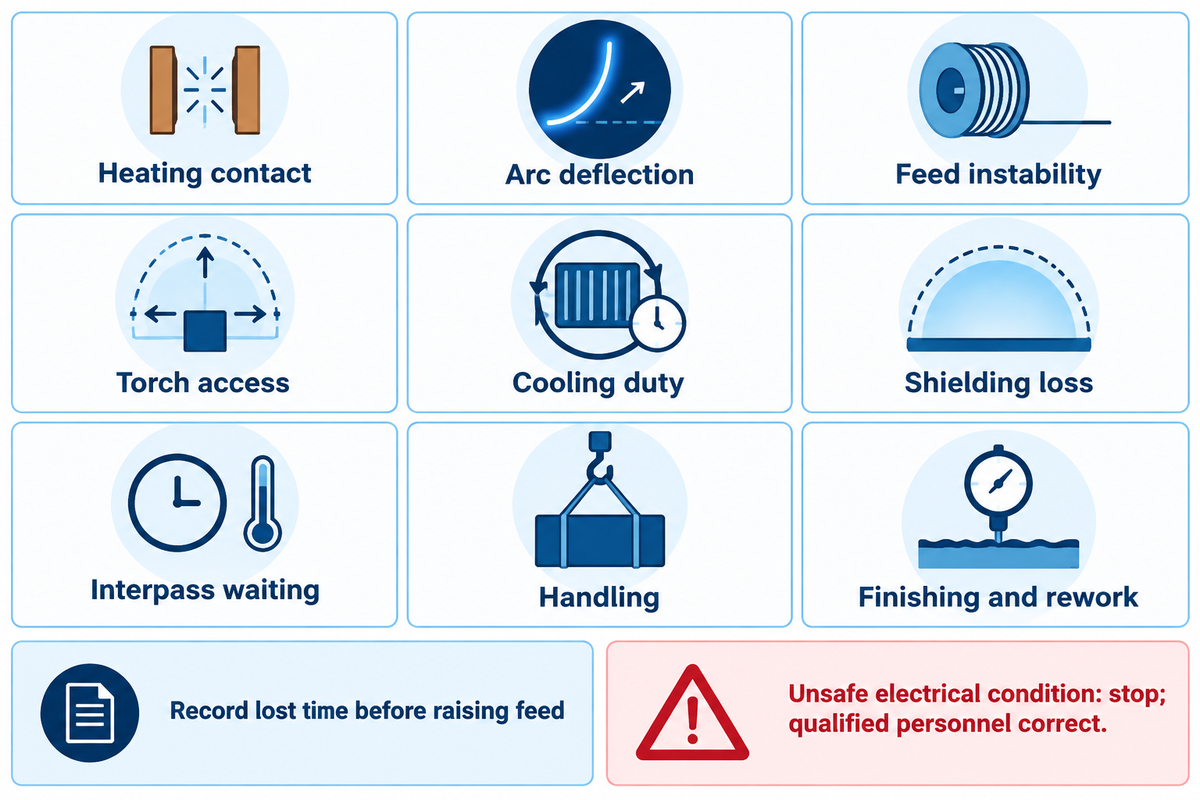
A instabilidade na operação com arame quente pode ter origem no circuito de aquecimento, no trajeto de alimentação, na proteção gasosa ou no movimento. Diagnostique o comportamento observado de acordo com a arquitetura específica. Durante um experimento de aquecimento indireto relatado por Ungethüm e colegas, foi observado um movimento irregular do arame, sem efeito relatado na qualidade do cordão.
O estudo de 2020 de Spaniol e colegas sobre TIG com arame quente atingiu taxas de alimentação do arame de até 15 m/min, mas relatou problemas de alimentação a partir de aproximadamente 13 m/min. Esses resultados mostram a importância de considerar a alimentação máxima especificada e uma faixa operacional estável como critérios diferenciadores de compra.
| Restrição | O que registrar | Decisão que muda |
|---|---|---|
| Contato de aquecimento | Tipo de circuito e momento das interrupções | Se a perda de contato interrompe o aquecimento neste projeto |
| Deflexão do arco | Posição do cordão em relação ao aquecimento do arame | Revisão do controle do processo e do caminho da corrente |
| Instabilidade na alimentação | Alimentação real, interrupções e condição do cordão aprovado | Faixa de alimentação utilizável, em vez do ajuste máximo |
| Acesso da tocha | Espaço livre e visibilidade no trecho mais difícil do percurso | Seleção do cabeçote e disposição do dispositivo de fixação |
| Carga térmica do resfriamento | Interrupções térmicas durante a operação contínua | Compatibilidade do sistema de resfriamento com o ciclo de trabalho |
| Perda da proteção gasosa | Formação de óxidos, contaminação e condição do trajeto do gás | Revisão da proteção gasosa e do manuseio do arame de adição |
| Espera entre passes | Minutos de espera para atingir a condição de temperatura qualificada | Redução possível do ciclo |
| Manuseio | Minutos para carregar, girar e reposicionar cada peça | Se o sistema de movimentação ou o manuseio precisa de investimento primeiro |
| Acabamento e retrabalho | Espessura aprovada, trabalho rejeitado e minutos de reparo | Custo líquido de uma peça acabada aceitável |
Os mapas integram os resultados sobre transferência com aquecimento indireto e as observações da NSRP sobre acesso e resfriamento. Registre o tempo perdido antes de aumentar a taxa de alimentação. Em caso de risco elétrico, interrompa a operação e peça a profissionais qualificados que corrijam a situação; a resolução de problemas do processo não justifica improvisar na fiação ou no isolamento.
Custo do TIG com arame quente e quando a economia de tempo compensa
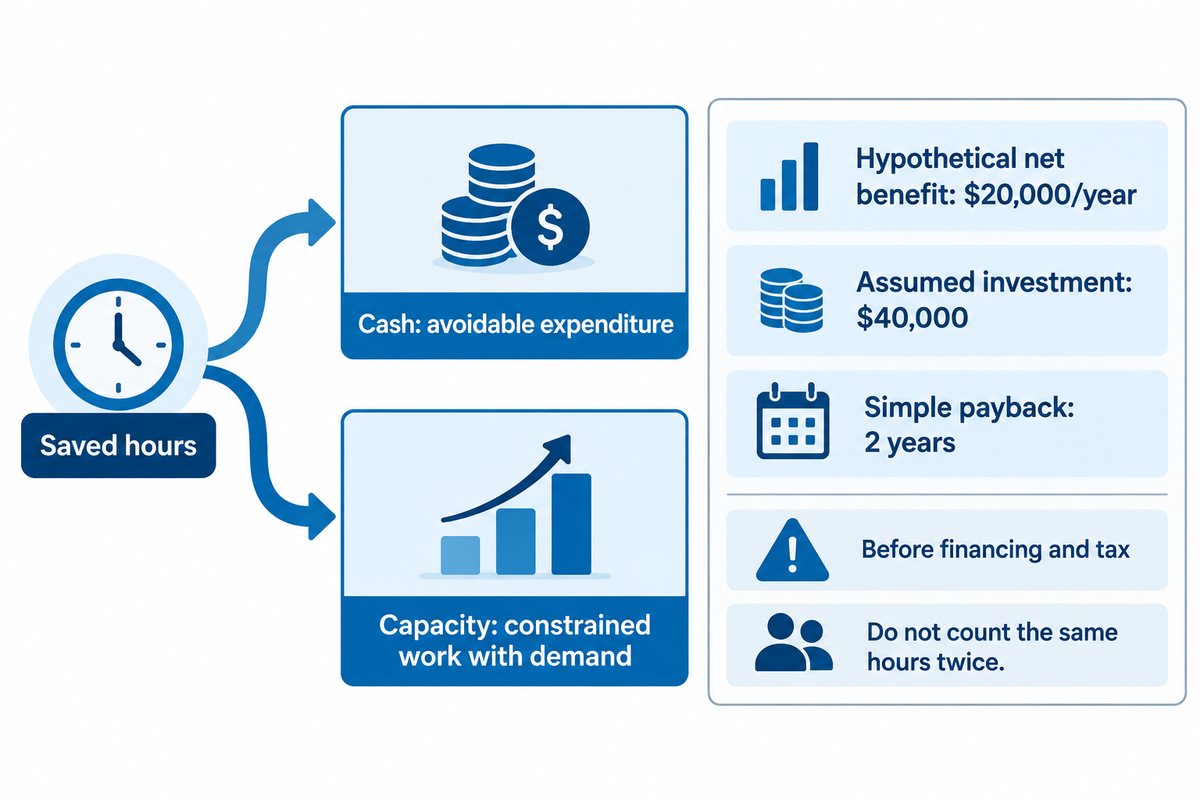
Avalie o investimento em arame quente pelo benefício anual líquido que a fábrica consegue recuperar. Uma cotação de instalação deve incluir o pacote do processo, o sistema de movimentação, a integração e o trabalho de qualificação. As horas economizadas têm valor financeiro quando reduzem despesas evitáveis; geram valor de capacidade quando uma operação limitada consegue realizar mais trabalho vendável.
Após o teste de tempo de arco, a Newport News Shipbuilding também esbarrou em uma questão semelhante de viabilidade comercial: ainda não havia justificativa econômica para os equipamentos, a qualificação do procedimento e o treinamento dos soldadores. O relatório original da NSRP registrou esses custos.
Este exemplo calculado resulta em um benefício líquido de $20.000/year sob as seguintes premissas. Usando o exemplo de ciclo anterior, uma economia de 30 minutos em 1.000 trabalhos por ano libera 500 horas anuais. Se essas horas substituírem despesas realmente evitáveis, a um custo presumido de $50/hour, a economia bruta será de $25.000/year. Descontando um custo operacional adicional presumido de $5.000/year, resta esse benefício líquido.
Considerando um investimento instalado incremental presumido de $40.000, o retorno simples é de $40.000 ÷ $20.000 = 2 years, antes de financiamento e impostos. Um gerente financeiro deve ajustar essas premissas com base na cotação real, nos custos do arame e dos consumíveis, na manutenção, no consumo de energia e na economia de mão de obra efetivamente obtida.
Se as horas pagas permanecerem iguais e não houver pedidos adicionais, a economia de mão de obra em dinheiro neste cenário será zero. O gerente da fábrica ainda pode gostar de filas mais curtas; no entanto, essa é outra justificativa. Para cenários com pedidos adicionais, use a margem de contribuição depois dos custos variáveis adicionais; não contabilize as mesmas horas liberadas como economia de mão de obra e aumento da produção.
O gerente de qualidade também pode alterar o resultado. Requisitos rigorosos de qualidade podem tornar o reparo, uma camada adicional de revestimento ou a usinagem adicional os custos decisivos. Compare a mesma espessura e composição aprovadas e os mesmos resultados de inspeção antes de incluir o fator de aumento da taxa no orçamento.
Como definir o escopo do fornecedor para uma célula com arame quente
Compare os fornecedores pelo que está incluído em suas cotações: pacote de aquecimento, célula de soldagem configurada ou plataforma de movimentação. Defina as interfaces antes de comparar os valores totais. Antes de comparar os valores, a equipe de compras precisa de critérios de aceitação acordados e de um responsável claro por cada conexão, função de controle e serviço.
Nomes como ARC Specialties e Polysoude estão presentes no mercado de automação com arame quente e sistemas TIG de revestimento. Compare os sistemas configurados dessas empresas com a peça real; eles não equivalem a um manipulador básico. A contribuição da Aubrik começa com o equipamento de movimentação necessário e seu escopo de integração.
A avaliação no estaleiro observou que o resfriador instalado inicialmente não era adequado para operações com ciclo de trabalho mais intenso. A lição para as cotações é clara: a carga de operação e o equipamento de resfriamento devem ser especificados junto com o cabeçote, o alimentador, os controles e o trabalho de instalação. Caso contrário, um custo total menor dos equipamentos pode deixar para a fábrica a conta da integração que ficou de fora.
Requisitos de integração e serviços da instalação
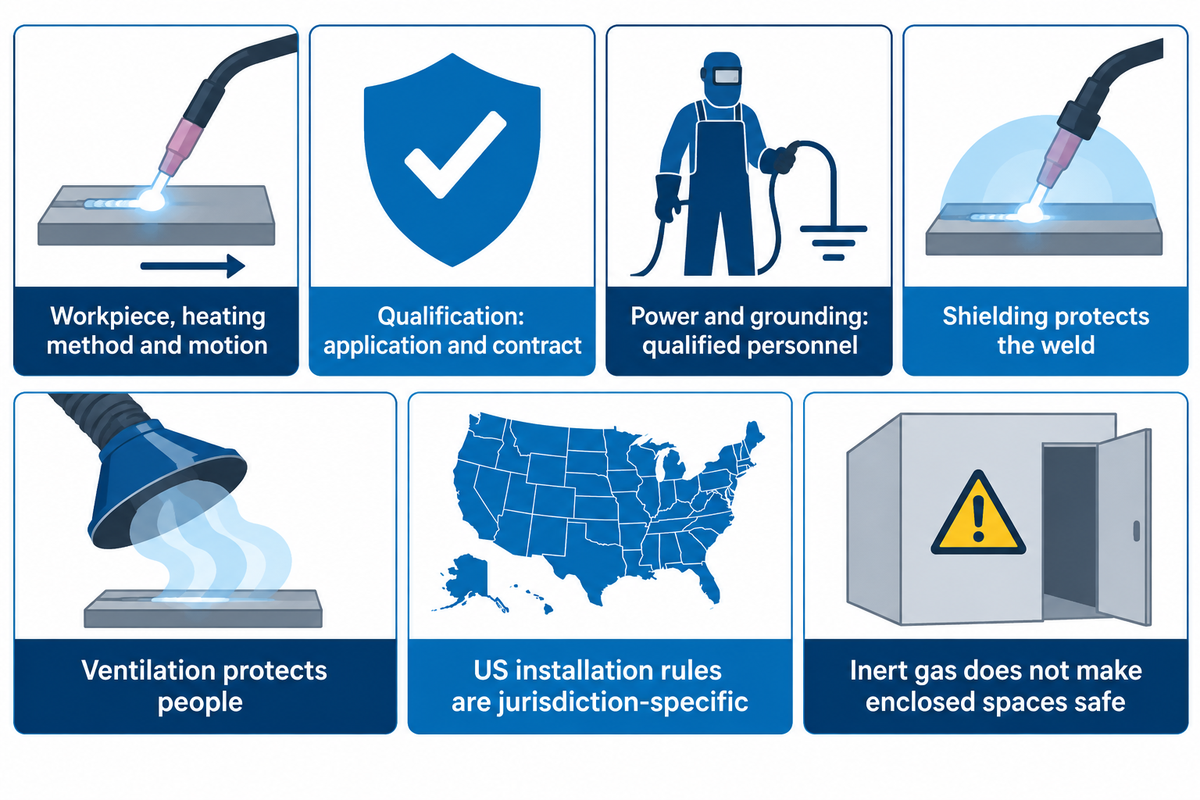
A especificação deve incluir a peça, o método de aquecimento, a carga montada, o percurso de movimentação e os serviços disponíveis na instalação. O pacote de equipamentos selecionado deve contar com alimentação elétrica, resfriamento e proteção gasosa adequados ao ciclo de trabalho previsto. A qualificação depende da aplicação e do contrato; as proteções no local de trabalho dependem da jurisdição e da operação; nenhuma delas se resolve apenas com a escolha do arame quente.
A ISO 15614-7:2016 trata da qualificação de procedimentos de soldagem de revestimento por meio de testes de procedimento. A ISO revisou e confirmou a norma em 2022. Seu escopo diferencia revestimento de enchimento/reparo e de determinadas aplicações de amanteigamento. Use o método de qualificação e as tolerâncias dimensionais especificados para o projeto ao avaliar a aceitação da aplicação.
“A ISO 15614-7:2016 especifica como uma especificação preliminar de procedimento de soldagem para revestimento é qualificada por meio de testes de procedimento de soldagem.”
Para instalações industriais gerais nos EUA, a OSHA 29 CFR 1910.254 aborda instalação de equipamentos de soldagem, aterramento, conexões de alimentação e manutenção. Profissionais qualificados devem definir os requisitos de alimentação e proteção para os equipamentos reais. A tensão de alimentação indicada para outro país não é automaticamente compatível com a fábrica.
O gás de proteção protege a poça de solda, enquanto a ventilação no local de trabalho protege as pessoas. Gás inerte não torna seguro entrar em um espaço fechado. A OSHA 1910.252 exige ventilação adequada contra contaminantes perigosos e deficiência de oxigênio em espaços confinados. Siga os controles de entrada e exposição aplicáveis.
Envie ao integrador os desenhos da peça, as especificações do material e do arame de adição, a localização de acesso mais difícil, o depósito aprovado desejado, a divisão atual do ciclo, os requisitos de alimentação elétrica e controle e outros serviços. Inclua os registros de inspeção e as entregas necessárias. Para trabalhos cilíndricos, descreva como a peça será apoiada e girada. O guia de seleção de rolos giratórios para vasos define esse movimento.
Perguntas frequentes
O que é soldagem GTAW TIG?
GTAW e TIG significam soldagem a arco com eletrodo de tungstênio e gás. Um eletrodo de tungstênio não consumível gera o arco, uma proteção externa de gás protege a poça de fusão e o material de adição pode ser fornecido separadamente.
O arame quente acrescenta o pré-aquecimento do material de adição a essa configuração. Isso não transforma o tungstênio em um arame-eletrodo consumível, como o usado na soldagem MIG.
O que é partida a quente na soldagem?
A partida a quente é uma função que altera temporariamente a saída de soldagem para ajudar a abrir o arco. Já o processo GTAW com arame quente aquece o material de adição fornecido durante a soldagem por meio de um sistema de aquecimento separado.
As duas funções têm finalidades diferentes. Uma máquina anunciada com partida a quente ainda precisa de um aquecedor de arame, um alimentador e controles adequados para realizar a soldagem com arame quente.
A soldagem GTAW com arame quente funciona?
Sim. Testes publicados demonstram maior taxa de deposição do material de adição em sistemas configurados para arame quente, incluindo revestimento mecanizado e uma variante semiautomática manual. O ganho na produção depende de manter a qualidade de solda aceitável e, ao mesmo tempo, reduzir o tempo de todo o processo.
Use a quantidade de peças aprovadas por turno e o custo total como indicadores finais, considerando a taxa de deposição como um dos fatores, e não como o resultado completo.
Uma máquina TIG convencional pode operar com arame quente?
Sim, como fonte principal do arco em um conjunto compatível para arame quente. O sistema completo também precisa de aquecimento e alimentação adequados do material de adição, contatos e controles sincronizados. O integrador do processo deve confirmar a compatibilidade; conectar um aquecedor improvisado não é uma alternativa segura.
O arame quente elimina a necessidade de gás de proteção?
Não. A soldagem GTAW com arame quente ainda precisa de gás de proteção para proteger o tungstênio e o metal fundido. O pré-aquecimento do material de adição altera a quantidade de energia necessária para fundi-lo, mas não sua exposição ao ar.
Mantenha limpos o circuito do gás, o conjunto da tocha e o material de adição. A proteção gasosa pode ser comprometida por problemas de fornecimento, acesso ou manuseio, mesmo quando a vazão nominal não muda. A ventilação da área de trabalho é uma exigência distinta da proteção localizada ao redor da solda; aumentar a vazão do gás de proteção não substitui a avaliação da exposição nem as precauções para espaços confinados.
Defina os equipamentos de movimentação para sua aplicação com arame quente
Envie à Aubrik o desenho da peça, a carga do cabeçote montado, o alcance necessário e a configuração de rotação, junto com o conjunto de processo escolhido. Converse sobre os requisitos de movimentação da sua célula de soldagem para dimensionar o manipulador, o posicionador ou os rolos giratórios de acordo com o trabalho. Inclua o ciclo atual e os critérios de aceitação para que a discussão sobre os equipamentos esteja alinhada ao resultado que você precisa.
Este guia utiliza documentos técnicos, estudos e informações de produtos disponíveis ao público. Os dados experimentais correspondem às configurações descritas nas publicações; os ciclos e exemplos financeiros apresentados baseiam-se nas premissas declaradas.
Referências e fontes
- Ungethüm et al. (2020), Análise da transferência de metal e da geometria da solda em GTAW com arame quente e aquecimento resistivo indireto.
- Spaniol et al. (2020), Desenvolvimento de um novo processo TIG com arame quente para manufatura aditiva com arame e arco.
- Egerland et al. (2015), Revestimento avançado por soldagem a arco com eletrodo de tungstênio e gás: situação atual e aplicações.
- Newport News Shipbuilding (2013), Avaliação do sistema de soldagem Tip Tig, relatório final do NSRP.
- Henckell et al. (2020), Redução da energia de entrada na manufatura aditiva por arco com arame usando soldagem a arco com gás e metal.
- Allford and Hebble (2019), A soldagem GTAW com arame quente pode se popularizar?, The Fabricator.
- ISO 15614-7:2016, escopo público e situação atual.
- OSHA 29 CFR 1910.254, Soldagem e corte a arco.
- OSHA 29 CFR 1910.252, Requisitos gerais.







