
Nehmen Sie Kontakt mit der Aubrik Company auf

(Zuletzt aktualisiert im November 2026 · Geprüft vom technischen Team der Aubrik Company)
Technische Kurzspezifikationen: Profilstahlbearbeitung auf Trägerlinien
- Für Stahlbauwerke existieren zwei Anlagenkonzepte. Route A nutzt 3-Spindel-CNC-Bohr-Säge-Ausklinkanlagen für warmgewalzte Profile. Route B nutzt eine 5-Maschinen-Linie aus Brennschneiden, Zusammenbau, Portal-UP-Schweißen, Richten und Strahlen für geschweißte H-Träger (200–2.500 mm Steghöhe, 18.000 mm Länge).
- Dreispindlige Hartmetall-Bohranlagen verarbeiten bis zu 125 Tonnen pro 40-Stunden-Arbeitswoche. Sie bohren Löcher 30 bis 50 Prozent schneller als Schnellstahlwerkzeuge und führen zugleich Gehrungsschnitte von +45° bis -60° aus.
- Das Doppeldraht-AC/DC-Unterpulverschweißen steigert die Abschmelzleistung pro Kopf von 28 lb/hr auf 55 lb/hr bei 3/16-Zoll-Draht. Aubrik AM-HG Portalschweißanlagen liefern 63 kVA × 2 Leistung über einen Strombereich von 200–1.000 A.
- Die räumliche Trennung von Gehrungsbandsäge und Bohrstationen durch zwischengeschaltete Querförderer steigert die Produktivität um 30 bis 35 Prozent.
- Durchlauf-Strahlanlagen mit 4 bis 8 Schleuderrädern reinigen Stahlbauteile bis auf BS EN ISO 8501-1 Sa 2.5. Fertigungsqualität und Toleranzen richten sich nach AISC 303-22, AISC 360-22 Kapitel N, AWS D1.1:2025 und BS EN 1090-2 Anhang B.
Die Profilstahlbearbeitung auf Trägerlinien ist ein automatisierter Fertigungsablauf im Stahlbau, der rollganggestützten Materialtransport mit CNC-Bearbeitungs- oder Blechträger-Schweißstationen verbindet. In klassischen Werkstätten werden Breitflanschprofile per Hallenkran zwischen einzelnen Arbeitsplätzen bewegt. Eine vollautomatische Profil-Trägerlinie verkettet CNC-Mehrspindelbohren, Gehrungsbandsägen und robotergestütztes thermisches Ausklinken. Parallel dazu reiht eine Schwerlastlinie für geschweißte H-Träger das Streifenschneiden, das hydraulische Heften, das Unterpulverschweißen, das Flanschrichten und das Kugelstrahlen hintereinander.
Laut dem Ausrüstungs-Benchmark für den Stahlbau von The Fabricator steigert eine dreispindlige CNC-Bohranlage mit automatischem Werkzeugwechsler den Wochenausstoß erheblich. Sie kann in einer 40-Stunden-Woche bis zu 125 Tonnen Baustahl verarbeiten. Für schwere Blechträger oberhalb genormter Walzprofile setzen Ingenieure hydraulische Zusammenbaumaschinen mit Portal-Unterpulverschweißanlagen ein. Betriebe, die eine neue Fertigungshalle planen, können schlüsselfertige H-Träger-Stahlbau-Produktionslinien von Wuxi ABK Machinery (Aubrik) für maßgeschneiderte Hallenlayouts prüfen.
Direkte technische Antwort : Eine Trägerlinie im Stahlbau gliedert sich in zwei Hauptanlagenflüsse. Fluss A umfasst eine CNC-Mehrspindelbohrmaschine, eine Gehrungsbandsäge und eine CNC-Plasmaschneidanlage für Walzprofile. Route B koordiniert 5 Stationen aus Brennschneiden, hydraulischem Zusammenbau, Portal-Unterpulverschweißen, Flanschrichten und Strahlen für geschweißte H-Träger. Auf der integrierten H-Träger-Linie von Aubrik (200–2.500 mm Steghöhe) steuern 1 bis 2 Bediener die gesamte Anlage mit ±0,5 mm Fertigmaßgenauigkeit.
Wichtige technische Kernaussagen (TL;DR)
- Bei der Investitionsplanung sollten Sie Maschinenarchitekturen strikt nach Route A und Route B trennen. Route A bearbeitet warmgewalzte Profile auf einer modernen CNC-Trägerbohrlinie. Route B fertigt geschweißte H-Träger aus Flachstahlblechen über fünf aufeinander abgestimmte Stationen.
- Die Entkopplung von Gehrungsbandsäge und Dreispindel-Bohranlage durch zwischengeschaltete Querförderer erhöht die Produktivität um 30 bis 35 Prozent.
- Trägerstege im Stahlbau sind wenigerbiegesteif als massive Frästische. Ein Anwender auf Practical Machinist berichtet, dass seine Bohrlinie mit Hartmetall-Wendeschneidplatten maximal mit 1.500 RPM läuft. Die genaue Spindeldrehzahl hängt von Bohrdurchmesser, Schnittgeschwindigkeit und Spannsteifigkeit ab.
- Beim Schweißen grundierter Bleche auf einer Portal-UP-Linie kann selbst eine dünne, überschweißbare anorganische Zinksilikat-Fertigungsbeschichtung beim schnellen beidseitigen Schweißen zu Wurzel-Schlauchporen führen. Für diesen Schweißfall müssen Betriebe entweder die Grundierung im Nahtbereich entfernen oder das Schweißverfahren auf dem beschichteten Werkstoff gemäß AWS D1.1:2025 qualifizieren.
Was ist Trägerlinien-Stahlfertigung? CNC-Bohr-Säge-Anlagen vs. Produktionslinien für geschweißte H-Träger
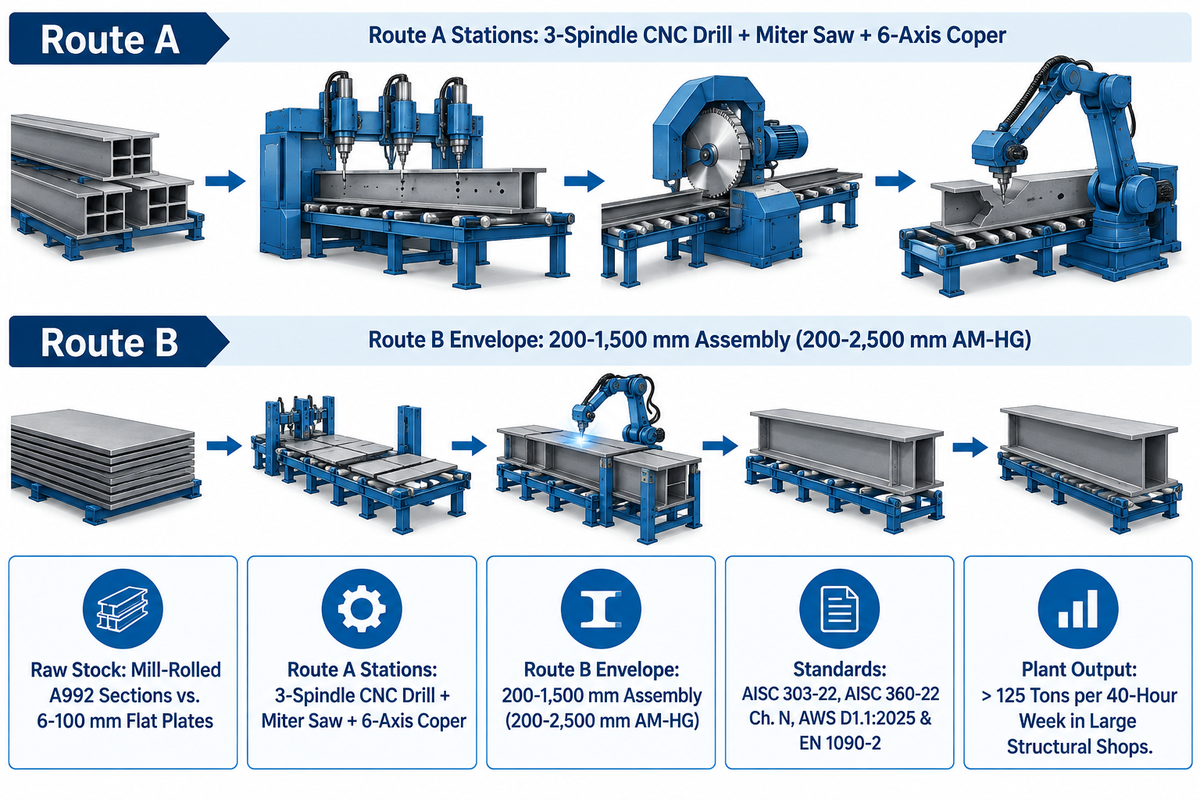
Die Trägerlinien-Fertigung im Stahlbau teilt sich je nach Ausgangsmaterial in zwei grundlegende Architekturen auf, nämlich Route A und Route B. Route A nutzt eine spanende CNC-Bohr-Säge-Ausklinklinie zur Bearbeitung gewalzter Breitflanschprofile. Route B fertigt geschweißte H-Träger (200–2.500 mm Steghöhe) aus Flachblech über eine 5-Stationen-Linie zum Schneiden, hydraulischen Heften, Portal-Unterpulverschweißen, Flanschrichten und Kugelstrahlen.
125 Tonnen / Woche40-Std-Ausstoß einer 3-Spindel-CNC-Bohrlinie
200–2.500 mmTrägerhöhe der Aubrik AM-HG H-Träger-Linie
55 lb / hrAbschmelzleistung beim Tandem-AC/DC-UP-Schweißen pro Kopf
Auf dem weltweiten Stahlbaumarkt verwenden Werksleiter in der Stahlindustrie den Begriff „Beamline“ (Trägerlinie) häufig für zwei völlig unterschiedliche Maschinensysteme. Eine Profil-Bohr-Säge-Anlage mit einer Schweißlinie für geschweißte H-Träger zu verwechseln, gefährdet die gesamte Hallenplanung. Dies führt zu unpassenden Kranhakenhöhen, unterdimensionierten Transformatoren und inkompatiblen Rohmateriallagern. Wer die zwei Hauptfertigungsrouten im Stahlbau klar unterscheidet, vermeidet kostspielige Fehlinvestitionen in modernen Fertigungswerken.
Route A (Spanende Profil-Trägerlinie) beginnt mit warmgewalzten Stahlbauprofilen direkt aus dem Walzwerk. Der Anwendungsbericht zur Stahlbaufertigung von Lincoln Electric zeigt, dass typische Gebäuderahmen Breitflanschträger nach ASTM A992 mit Knotenblechen nach ASTM A572 Grade 50 verbinden. Betriebe verarbeiten außerdem I-Träger, U-Profile, Winkelstahl und Hohlprofile (HSS). Die automatisierte Trägerlinie führt jeden Stab durch eine CNC-Mehrspindelbohrmaschine, eine horizontale Gehrungsbandsäge und eine Roboter-Plasma-Ausklinkzelle. Gemeinsam verwandeln diese Stationen Rohprofile in montagefertige Stützen und Riegel.
Route B (Aufbauende Schweißlinie für H-Träger) startet mit schweren Flachblechen aus unlegiertem oder niedriglegiertem Baustahl (d. h. A36, A572 Grade 50, Q235B oder Q355B usw.). Brücken, Kranbahnen und schwere Industrieanlagen erfordern oft Sonderabmessungen, Voutenträger oder hybride Flanschdicken, die kein Walzwerk liefert. Bei solchen Projekten fertigen Stahlbauer den Träger aus Einzelblechen. Weitere Details zu diesem 5-stufigen Prozess finden Sie auf der Seite H-Träger-Stahlbau-Produktionsliniensysteme von Aubrik. Die Linie verkettet CNC-Brennschneiden von Blechstreifen (GS-4000), hydraulisches Zusammenbauen und Heften von Steg und Flansch (HG-1500) sowie beidseitiges Portal-Unterpulverschweißen (AM-HG). Nachgelagerte Stationen übernehmen das Flanschrichten (HYJ-40) und das Durchlauf-Kugelstrahlen (AB-SB) für Werkstücklängen bis 18.000 mm.
2-Routen-Auswahlhilfe für Profil- und Blech-Trägerlinien
Nutzen Sie die untenstehende 2-Routen-Auswahlhilfe für Profil- und Blech-Trägerlinien, um die passende Produktionslinie für Ihren Auftrags-Mix, Ihr Rohmateriallager und Ihre Hallenversorgung auszuwählen:
| Technischer Parameter | Route A: CNC-Profil-Bohr-Säge-Ausklinklinie | Route B: Produktionslinie für geschweißte H-Träger | Hybrides Schwerlast-Stahlbauwerk (Route B + Route A) |
|---|---|---|---|
| Ausgangsmaterial | Walzprofile A992 (W/I/H), U-Profile, Winkelprofile, HSS-Hohlprofile | Flachstahlbleche (6–100 mm Zuschnitt; 6–32 mm Steg; 6–40 mm Flansch) | Flachstahlbleche zu Trägern verschweißt, danach in CNC-Bohr-Ausklinklinie geführt |
| Kern-Maschinenstationen | 3-Spindel-CNC-Bohranlage + Gehrungsbandsäge + 6-Achsen-Plasma-Ausklinkroboter | GS-4000 Schneidanlage + HG-1500 Zusammenbau + AM-HG Portal-UP + HYJ-40 + AB-SB | 5-Stationen-H-Träger-Schweißlinie + nachgeschaltete CNC-Bohr-Säge-Ausklinklinie |
| Querschnittsbereich | Genormte Walzprofilbreiten (Klasse Geka / Ficep / Voortman) | 200–1.500 mm Zusammenbau-Steg (200–2.500 mm AM-HG); 150–800 mm Flansch | Kombination aus Walzprofilen und geschweißten Sonderblechträgern bis 18.000 mm |
| Maßgebliche Normen & Geltungsbereich | Toleranzen nach AISC 303-22 & BS EN 1090-2; QS/QM nach AISC 360-22 Kapitel N | AWS D1.1:2025, BS EN 1090-2 Tabellen B.1–B.14, BS EN ISO 13920:1997 | AISC-Herstellerzertifizierung gilt für das Werk; Ausführungsklasse nach EN 1090 folgt dem Projektumfang |
| Ideale Einsatzgebiete | Mehrgeschossiger Gewerbebau, Bühnen, Rechenzentren, ausgesteifte Rahmen | Weitgespannte Systemhallen-Riegel, schwere Kranbahnträger, Kraftwerksbau | Große Stahlbaubetriebe mit über 125 Tonnen Durchsatz pro 40-Stunden-Woche |
CNC-Trägerbohr- und Bandsägelinien: Mehrspindelbohren, Hilfsachsen-Fräsen und Gehrungsschnitte
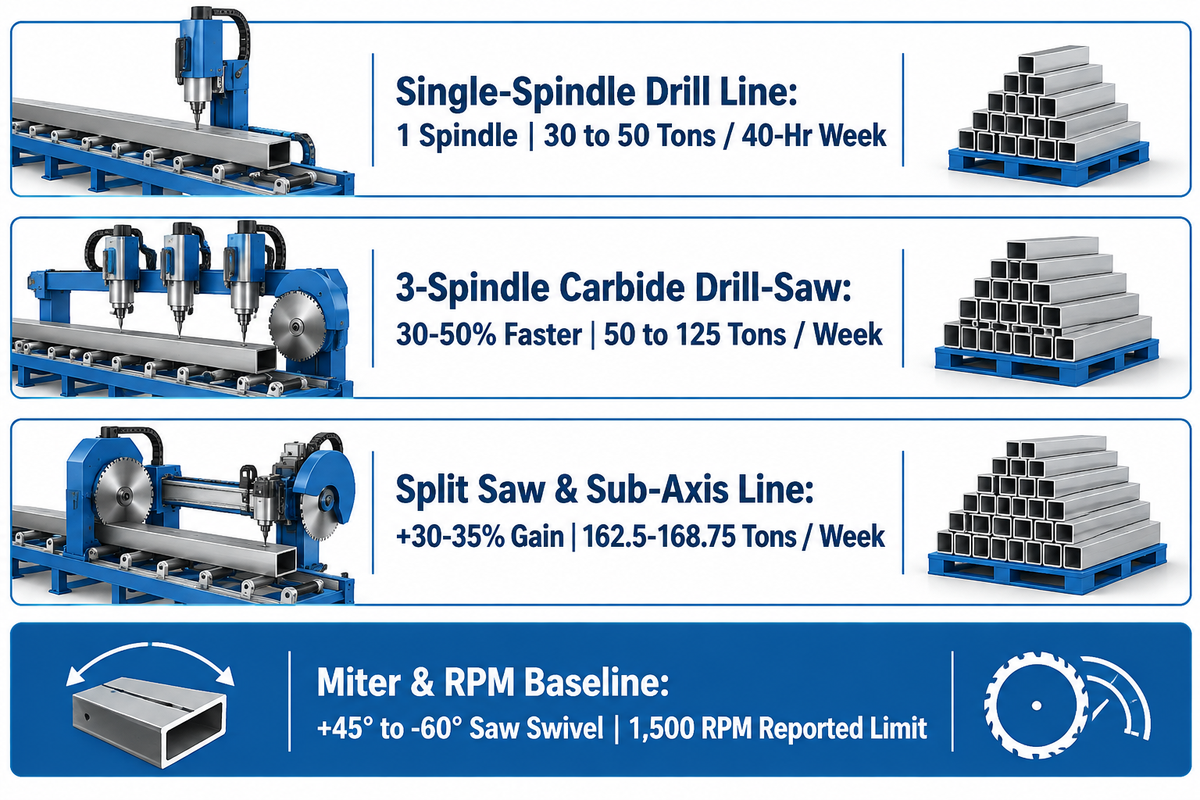
In der Trägerlinien-Fertigung bohrt eine dreispindlige CNC-Bohr- und Bandsägelinie beide Flansche und den Steg gleichzeitig und schwenkt für Gehrungsschnitte von +45° bis -60°. Hartmetall-Wendeschneidplatten mit innerer Kühlmittelzufuhr ermöglichen dreispindligen Hartmetallmaschinen eine um 30 bis 50 Prozent höhere Bearbeitungsgeschwindigkeit als Gegenstücke mit Schnellarbeitsstahl. Diese Linien verarbeiten bis zu 125 Tonnen pro 40-Stunden-Arbeitswoche.
Bei der Auswahl einer CNC-Trägerbohrlinie für Walzprofile bestimmen Spindelkonfiguration und Spannsteifigkeit die Schichttonnage. Die technische Klassifizierung von Trägerbohrlinien durch Bendmak USA erläutert, dass Einspindellinien für kleinere Stückzahlen einen Bohrkopf um drei Profilseiten schwenken. Mehrspindelsysteme verfügen über drei unabhängige Bohreinheiten: eine vertikale Spindel für den Steg und zwei gegenüberliegende horizontale Spindeln für die Flansche. Jedes Loch einer Anschlussgruppe wird gebohrt, ohne den Träger wenden zu müssen.
Auf CNC-Bohrlinien mit Längs-Hilfsachse und frästauglichen Spindeln können die Bohrköpfe versetzte Lochbilder bohren und Langlöcher interpolieren, während der Träger gespannt bleibt. Die Analyse von Stahlbau-Fertigungsanlagen durch The Fabricator vergleicht den Wochenausstoß nach Betriebsgröße. In einer 40-Stunden-Arbeitswoche verarbeiten kleine Stahlbauer 30 bis 50 Tonnen und mittlere Betriebe 50 bis 125 Tonnen. Große Stahlbauwerke setzen über 125 Tonnen pro Woche durch. Mittelständische Betriebe, die auf neunspindlige oder dreispindlige Hartmetall-Bohrmaschinen mit automatischem Werkzeugwechsler (ATC) umsteigen, arbeiten 30 bis 50 Prozent schneller als mit Schnellarbeitsstahl (HSS). Zudem integrieren sie Geweschneiden, Senken, Fasen, 4-Seiten-Anreißmarkierung und Langlochfräsen.
Die Spindeldrehzahl berechnet sich nach N = 12V / (pi * D), wobei die Schnittgeschwindigkeit V in Fuß pro Minute und der Bohrdurchmesser D in Zoll angegeben wird. Im Fachbeitrag zum Trägerbohren im Stahlbau auf Practical Machinist berichtet ein Bediener, dass seine Trägerbohrlinie bei 1.500 rpm abregelt. Er weist darauf hin, dass Stahlbauträger weniger steif sind als Aufspannungen auf Fräsmaschinen. Dieses Maschinenlimit von 1.500 rpm stellt jedoch keine universelle Drehzahlgrenze für alle dünnwandigen Stahlprofile dar. Bediener wählen die exakte Drehzahl anhand der Werkzeugvorgaben, der inneren Minimalmengenschmierung (MQL) und der hydraulischen Spannsteifigkeit. Direkt in die Bohrlinie integriert schneidet eine horizontale Gehrungsbandsäge Winkel von +45° bis -60° gemäß dem Datenblatt der Bohr-Säge-Linie GK DSB von Geka.
Wie wird ein Stahlträger gefertigt?
Ein Stahlträger wird entweder durch CNC-Sägen, Mehrspindelbohren und Plasma-Ausklinken eines gewalzten Breitflanschprofils oder durch das Zusammenbauen und Verschweißen von Flachstahlblechen hergestellt. Auf der Route für geschweißte Blechträger schneiden mehrere Stationen Steg und Flansche aus Grobblech und heften sie zu einem Rohling zusammen. Eine Portal-UP-Schweißanlage schweißt die Kehlnähte, bevor der Träger zur nächsten Station fährt, wo die Flansche gerichtet und bis auf Sa 2.5 kugelgestrahlt werden.
| Bohr-Säge-Linienarchitektur | Spindel- & ATC-Ausstattung | Werkzeug- & Geschwindigkeitsbasis | Gehrungsbereich der Bandsäge | Richtwert pro 40-Stunden-Woche |
|---|---|---|---|---|
| Einspindel-Bohrlinie | 1 Spindel zum Bohren von Stützen, Fußplatten und Anschlusswinkeln | HSS oder Hartmetall-Wendeplatten; kompakte Stellfläche | Verkettete oder freistehende horizontale Bandsäge | 30 bis 50 Tonnen pro 40-Stunden-Arbeitswoche (Richtwert für Kleinbetriebe) |
| 3-Spindel-Hartmetall-Bohr-Säge-Linie | 3 unabhängige Bohrköpfe (1 vertikal für Steg + 2 horizontal für Flansch); ATC | Hartmetallwerkzeuge (30 bis 50 Prozent schneller als HSS); 1.500 rpm berichtetes Maschinenlimit | +45° bis -60° CNC-Gehrungsbandsäge (Klasse Geka GK DSB) | 50 bis 125 Tonnen pro 40-Stunden-Arbeitswoche (Richtwert von The Fabricator) |
| Entkoppelte Säge- & Mehrspindellinie mit Hilfsachse | 3 oder 9 Spindeln mit ATC für Gewinde, Senken, 4-Achsen-Markieren, Langlochfräsen | Innengekühltes MQL-Hartmetallbohren + Langlochfräsen über Hilfsachse | Entkoppelte Bandsäge mit zwischengeschaltetem Quertransport | 30 bis 35 Prozent Mehrleistung durch Säge-Bohr-Entkopplung auf 125 Tonnen ergibt 162,5–168,75 Tonnen/Woche |
Produktionslinien für geschweißte H-Träger: Streifenschneiden, hydraulischer Zusammenbau, Portal-UP-Schweißen und Flanschrichten
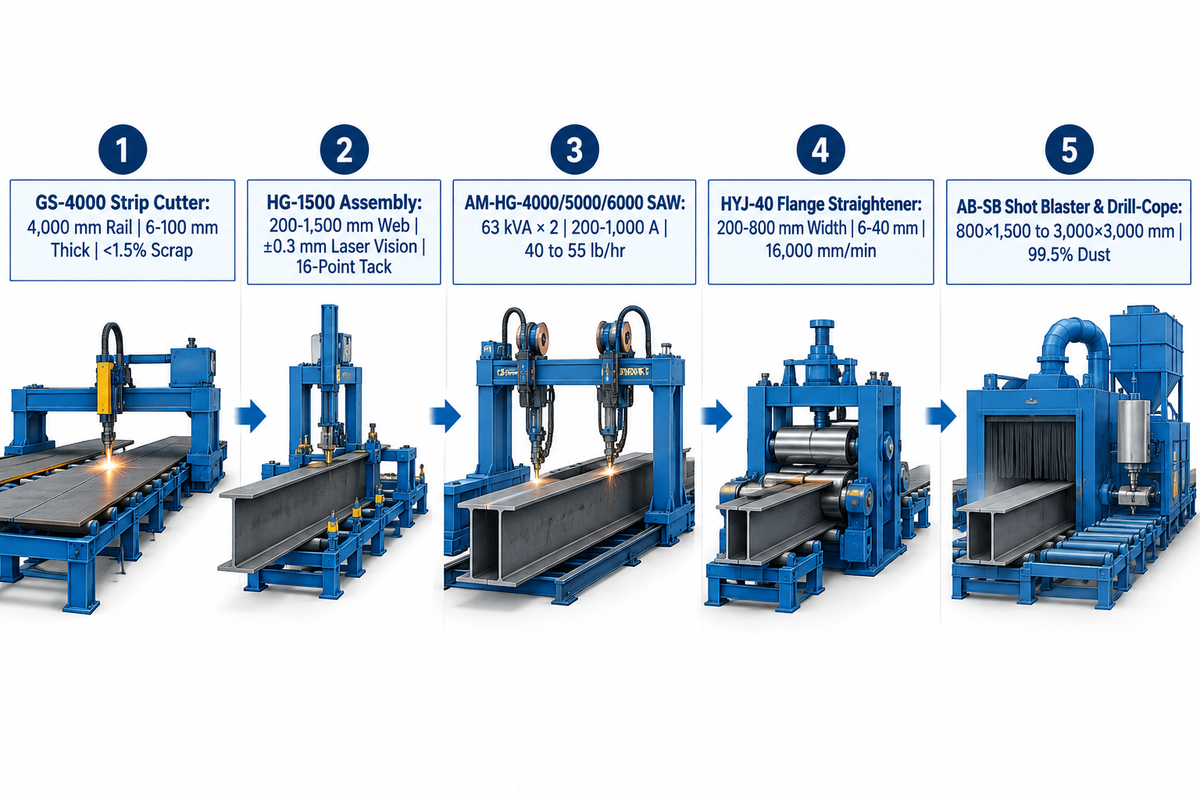
Eine Produktionslinie für geschweißte H-Träger fertigt maßgeschneiderte Blechträger über fünf Kernstationen. Vorgelagerte Einheiten übernehmen das CNC-Brenn- oder Plasmaschneiden von Blechstreifen (6–100 mm Dicke) und das hydraulische Zusammenbauen und Heften von Steg und Flansch (200–1.500 mm Steghöhe). Nachgelagerte Einheiten führen das beidseitige Portal-Unterpulverschweißen (63 kVA × 2, 200–1.000 A), das Flanschrichten (200–800 mm Breite, 6–40 mm Dicke) und das Kugelstrahlen aus.
Tragwerksplaner spezifizieren häufig schwere Blechträger mit Steghöhen bis 2.500 mm, variablen Stegvouten oder kombinierten Flanschstahlgüten. Bei solchen Konstruktionsdetails bauen Stahlbauer die Träger aus Flachblech auf. Unser technischer Leitfaden zur Abstimmung von H-Träger-Zusammenbau- und Schweißlinien erläutert die Kapazitätsauslegung der einzelnen Stationen. Hochleistungslinien für geschweißte H-Träger teilen den Ablauf in eigenständige Stationen mit durchgehend gleichem Querschnittsbereich auf. Hallen mit mittlerer Tonnage können Zusammenbau, Schweißen und Richten in einer kompakten 3-in-1-Maschine bündeln und lediglich eine separate Streifenschneidanlage vorschalten.
Station 1 (CNC-Mehrkopf-Streifenschneidanlage, Aubrik GS-4000): Die CNC-Brennschneidmaschine GS-4000 bietet 4.000 mm Spurweite und 80–3.200 mm Streifenschnittbreite. Sie verarbeitet 6–100 mm Brennschneiddicke und hält die Verschnittquote unter 1.5 Prozent. Das gleichzeitige Schneiden beider Streifenkanten gleicht den Wärmeeintrag aus und mindert den Säbelverzug, doch Eigenspannungen im Blech und Abkühlverzug können lange Stegstreifen dennoch krümmen.
Station 2 (Hydraulische Steg-Flansch-Zusammenbaumaschine, Aubrik HG-1500): Die hydraulische Zusammenbaumaschine zentriert das vertikale Stegblech auf dem horizontalen Flanschblech. Sie nutzt eine Siemens-SPS-Steuerung und Laser-Vision-Positionierung (±0,3 mm) mit automatischer 16-Punkt-Heftschweißung. Gemäß den H-Träger-Linienspezifikationen von Aubrik verarbeitet die HG-1500 Steghöhen von 200–1.500 mm (6–32 mm Dicke) und Flanschbreiten von 150–600 mm. Die Rechtwinkligkeitsabweichung zwischen Steg und Flansch bleibt unter 0,3 mm/m. Darüber hinaus belegt das Patent CN103317278B (H-Träger-Schweißverfahren), dass verteilte Heftnähte in Kombination mit geneigten temporären Streben benachbarte Bleche während des Hauptschweißens winkelrecht halten.
Station 3 (Portal-Unterpulverschweißanlage – Aubrik AM-HG-4000 / 5000 / 6000): Nach dem Heften fährt der Träger in eine Portal-UP-Station ein, in der die Hauptkehlnähte geschweißt werden. Die AM-HG-Anlage liefert 63 kVA × 2 Schweißleistung über einen Strombereich von 200–1.000 A. Sie deckt Trägerhöhen von 200–2.500 mm und Längen bis 18.000 mm bei einer automatischen Pulverrückgewinnung von über 95 Prozent ab. Wie in unserem Beitrag zur Auswahl von H-Träger-Portal-Unterpulverschweißanlagen beschrieben, unterstützt eine 45°-Trägerneigung das Kehlnahschweißen in Wannenposition. Eine intelligente Nahtverfolgung hält den Brenner exakt in der Fuge, während abgestimmte Werte für Strom, Spannung, Schweißgeschwindigkeit und Brenneranstellung den Einbrand und Einbrandkerben steuern. Wie im Produktivitätsbericht zur Schweißautomatisierung im Stahlbau von Lincoln Electric belegt, übertrifft eine Tandem-Anordnung beim Unterpulverschweißen mit Wechselstrom und Gleichstrom einen einzelnen Gleichstromlichtbogen deutlich. Lincoln Electric verzeichnet beim Tandem-AC/DC-Unterpulverschweißen an A572 Grade 50 Stahlbauträgern eine Ultraschall-Ausschussquote von unter zwei Prozent.
Station 4 & 5 (Flanschrichtmaschine HYJ-40 & Durchlauf-Strahlanlage AB-SB): Nach dem Unterpulverschweißen schrumpfen die abkühlenden Kehlnähte und ziehen die Flanschkanten nach innen (pilzförmiger Winkelverzug). Anstelle zeitaufwendigen manuellen Flammrichtens walzt die Flanschrichtmaschine Aubrik HYJ-40 Flansche von 200–800 mm Breite (6–40 mm Dicke) mit Geschwindigkeiten bis 16.000 mm/min und ±0,3 mm Richtgenauigkeit. Die tatsächliche Stichzahl hängt vom Ausgangsverzug, der Blechdicke und der Streckgrenze des Stahls ab. Der fertige Träger durchläuft anschließend die Kugelstrahlanlage AB-SB (Werkstückbereich 800×1.500 bis 3.000×3.000 mm) zur Oberflächenreinigung nach ISO 8503-1 Sa1, Sa3. Für Werkhallen, die weniger Einzelmaschinen bevorzugen, vereint eine integrierte 3-in-1-Maschine den Zusammenbau, das Unterpulverschweißen und das Flanschrichten in einem einzigen Durchlaufrahmen. Die Halle benötigt dabei weiterhin Einlauf- und Auslaufrollgänge in voller Trägerlänge.
Welche Schweißstromquelle nutzen Sie und welche groben Einstellwerte gelten für den Stahlbau?
Für werkseitig gefertigte Stahlbauträger setzen die Portal-Unterpulverschweißanlagen (SAW) der Serie Aubrik AM-HG Stromquellen mit 63 kVA × 2 Leistung über einen Strombereich von 200 bis 1.000 A ein. Das Eindraht-UP-Schweißen erreicht rund 40 lb/hr Abschmelzleistung bei 98 bis 99 Prozent Lichtbogenwirkungsgrad. Auf Doppeldraht-AC/DC-Tandem-UP-Linien mit 3/16-Zoll-Draht (4,8 mm) dokumentiert Lincoln Electric einen Anstieg der Abschmelzleistung von 28 lb/hr auf 55 lb/hr. Die genauen Werte für Stromstärke, Spannung und Vorschubgeschwindigkeit richten sich nach der qualifizierten Schweißanweisung (WPS) gemäß AWS D1.1 für die jeweilige Nahtdicke.
| Maschinenkategorie & Modell | Werkstück- / Querschnittsbereich | Blechdicken- / Nahtbereich | Leistung / Geschwindigkeit / Effizienz | Primäre technische Funktion |
|---|---|---|---|---|
| 1. CNC-Brennstreifenschneider (Aubrik GS-4000) | 4.000 mm Spurweite; 80–3.200 mm Streifenschnittbreite | 6–100 mm Brennschneiddicke (Plasma optional) | Schneidverschnittquote unter 1.5 Prozent gehalten | Schneidet Stahlbleche in parallele Steg- und Flanschstreifen |
| 2. H-Träger-Zusammenbaumaschine (Aubrik HG-1500) | Steg 200–1.500 mm; Flansch 150–600 mm | Stegdicke 6–32 mm; automatische 16-Punkt-Heftschweißung | Siemens-SPS + Laser-Vision-Positionierung (±0,3 mm) | Spannt, zentriert und heftet Steg auf Flansch (<0,3 mm/m Abweichung) |
| 3. Einbrenner-Portal-UP-Anlage (Aubrik AM-HG-4000) | Trägerhöhe 200–2.500 mm; Länge bis 18.000 mm | Steg-Flansch-Kehlnähte für KMU und gemischte Kleinserien | 63 kVA × 2 Leistung; 200–1.000 A (~40 lb/hr Eindraht-UP) | Nahtgeführtes Unterpulverschweißen mit >95 Prozent Pulverrückgewinnung |
| 4. Doppelbrenner-Portal-UP-Anlage (Aubrik AM-HG-5000) | Trägerhöhe 200–2.500 mm; Länge bis 18.000 mm | Beidseitiges Steg-Flansch-Kehlnahschweißen für Systemhallenbauer | 63 kVA × 2 Leistung; 200–1.000 A; 98–99 Prozent Lichtbogenwirkungsgrad | Gleichzeitiges Doppelbrenner-Portal-UP-Schweißen für mittlere bis hohe Stückzahlen |
| 5. Tandem-Portal-UP-Anlage (Aubrik AM-HG-6000) | Trägerhöhe 200–2.500 mm; Länge bis 18.000 mm | Schwere Brückenträger und Mehrlagenschweißungen mit qualifizierter WPS | 200–1.000 A (Tandem-UP erreicht 55 lb/hr bei 3/16-Zoll-Draht) | Hochleistungs-Doppeldraht-Tandem-Unterpulverschweißen |
| 6. Flanschrichtmaschine (Aubrik HYJ-40) | Flanschbreite 200–800 mm | 6–40 mm Flanschdickenkapazität | Richtgeschwindigkeit bis 16.000 mm/min; ±0,3 mm Präzision | Korrigiert schweißbedingten Flanschwinkelverzug mit Digitalanzeige |
| 7. Durchlauf-Kugelstrahlanlage (Aubrik AB-SB) | Werkstückbereich 800×1.500 bis 3.000×3.000 mm | Oberflächengüte nach ISO 8503-1 (Reinheitsgrad Sa1–Sa3) | Strahlmittel-Recycling spart 30–40 Prozent; 99.5 Prozent Staubabscheidung | Schleuderradstrahlen mit 4 bis 8 Rädern für optimale Beschichtungshaftung |
| 8. 3-Spindel-Hartmetall-Bohr-Säge-Anlage (Klasse Geka GK DSB) | Gewalzte W/I/H-Träger, U-Profile, Winkelstahl und geschweißte Blechträger | 3-Seiten-Schraubenlöcher, Gewindeschneiden, Senken, 4-Achsen-Anreißmarkierung | Bis zu 125 Tonnen pro 40-Std-Woche; +45° bis -60° Gehrungssäge | Bohrt Löcher 30 bis 50 Prozent schneller als HSS-Werkzeuge |
| 9. Automatisierte Plasma-Ausklinkzelle (6-Achsen-Roboter) | Stahlbauprofile für Betriebe mit 20 bis 150 Mitarbeitern (RBTX-Leitfaden) | Stegausklinkungen, Flanschaussparungen, Freischnitte und 3D-Schweißfasen | 94 Prozent Taktzeitreduzierung bei wiederholbarer Geometrie (Fallstudie Tank Tech) | Beseitigt manuelle Anreiß- und Brennfehler, die die Endmontage aufhalten |
Automatisiertes Trägerausklinken und thermisches Profilieren: 6-Achsen-Plasma vs. Autogen-Fasenschneiden
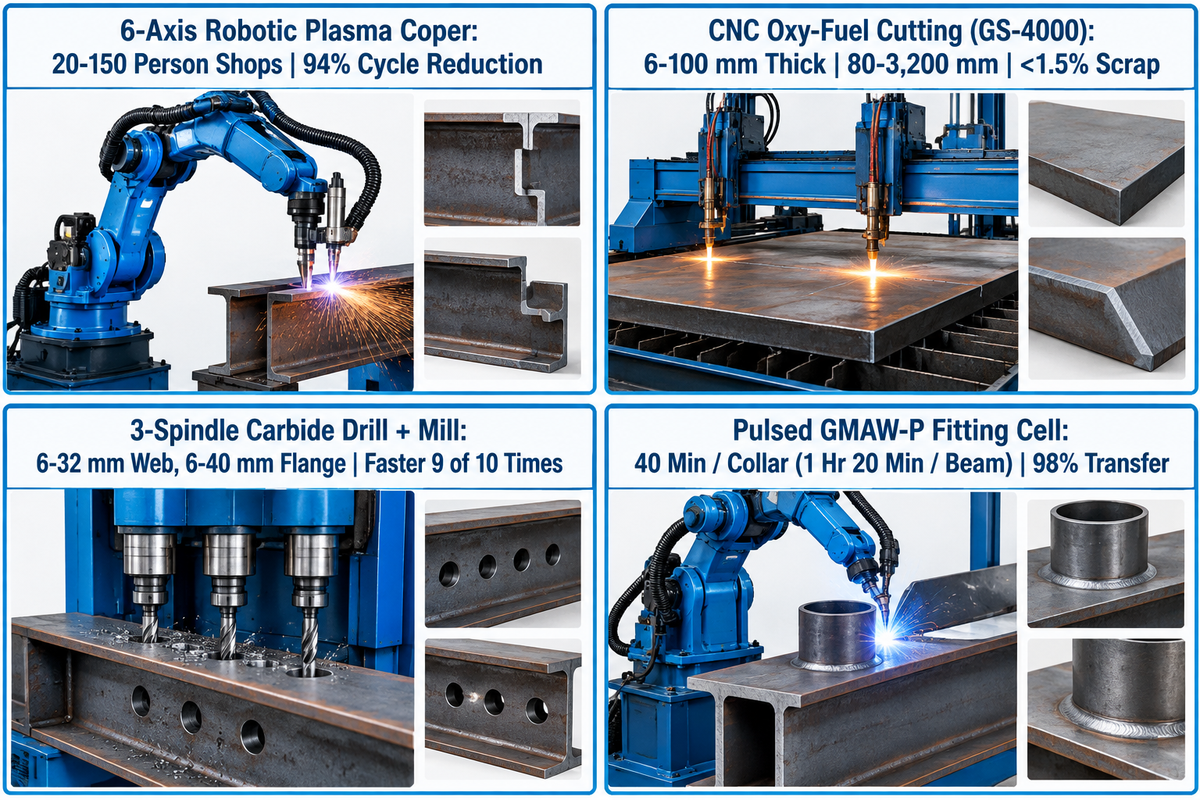
Automatisierte Trägerausklinkzellen nutzen einen 6-Achsen-Roboter-Plasmabrenner, um Stegausklinkungen, Flanschausschnitte und seismische Schweißzugangslöcher zu schneiden. Der Brenner erzeugt zudem 3D-Schweißfasen, während Autogenbrenner dicke, schwere Stützenflansche bearbeiten. Bei Bauteilen mit wiederkehrender Geometrie dokumentiert der Leitfaden zum automatisierten Plasmaschneiden von RBTX eine Taktzeitverkürzung um 94 Prozent gegenüber dem manuellen Brennschneiden.
Stahlbauanschlüsse erfordern häufig das Ausklinken eines Flanschstücks, das Schneiden von Schweißzugangslöchern („Rattenlöchern“) oder das Vorbereiten von V- und K-Fasen für voll durchgeschweißte Momentenstöße (CJP). Das manuelle Brennen einer Ausklinkung oder Fase mit Handbrenner und Winkelschleifer gehört zu den zeitaufwendigsten Arbeiten im Stahlbau. Die technische Engpassanalyse zum automatisierten Plasmaschneiden von RBTX untersucht kleine bis mittlere Stahlbaubetriebe (~20 bis 150 Mitarbeiter). Im Vergleich bei Tank Technology erzielte das automatisierte Plasmaschneiden eine Taktzeitreduzierung um 94 Prozent bei Bauteilen mit wiederholbarer Geometrie.
Noch wichtiger ist ein typisches Fehlerbild in der Werkhalle, das RBTX beschreibt. Schlackenanhaftungen, schwankende Fasenwinkel und ungenaue Lochgeometrien durch manuelles oder schlecht kalibriertes Plasmaschneiden fallen am Schneidtisch selten auf. Stattdessen wandern sie weiter in die Fertigung und verursachen Passprobleme sowie Nacharbeit an der Schweißstation. Am Montageplatz erfordert ein zu großer Wurzelspalt mehr Schweißgut zum Füllen der Fuge und verstärkt den Schrumpfverzug. Bei gleichem Spaltmaßfehler benötigen dickere Bleche noch deutlich mehr Zusatzwerkstoff zum Überbrücken des Spalts.
Gewalzte Breitflanschträger weisen naturgegeben Walzstich und Seitenkrümmung auf. Um ein Verlaufen der Fase zu verhindern, setzen 6-Achsen-Roboter-Plasmaausklinkzellen Lasersensoren oder taktile Taster ein. Diese Sensoren vermessen die tatsächliche Flansch- und Stegoberfläche und zünden erst danach den Lichtbogen. Für runde Schraubenlöcher sprachen sich erfahrene Stahlbauer auf Practical Machinist klar für das mechanische Bohren aus. Sie betonten, dass man ein Loch in 9 von 10 Fällen schneller bohrt als brennt, selbst bevor die Nachputzzeit eingerechnet wird. Mechanisches Bohren verhindert außerdem eine Aufhärtung der Wärmeeinflusszone (HAZ) rund um die Schraubenlöcher. Sobald das Ausklinken und Bohren abgeschlossen ist, schweißen automatisierte Zellen die Anbauteile zügig an. Laut Lincoln Electric dauerte das halbautomatische Schweißen 40 Minuten proTrägermanschette beziehungsweise 1 Stunde und 20 Minuten pro Träger für beide Enden. Der Betrieb nutzte dabei das Impuls-Metallschutzgasschweißen (GMAW-P) mit 98 Prozent Abschmelzwirkungsgrad.
Warum hat ein Stahlträger eine aufgeschweißte Platte an der Unterseite?
Eine an den Unterflansch eines Stahlträgers geschweißte Flachstahlplatte erhöht die Biegetragfähigkeit, verteilt konzentrierte Auflagerlasten ohne Stegkrüppeln oder dient als Schraubauflager. Je nach Lastabtrag bezeichnen Tragwerksplaner dieses Anbauteil als Flanschlamelle, Auflagerplatte oder untere Kopfplatte.
| Thermisches / Mechanisches Verfahren | Primärer Werkstückbereich | Fasen- & Konturfähigkeit | Taktzeit & Schnittkantenqualität | Eignung für Schraubenlöcher & Schweißstöße |
|---|---|---|---|---|
| 6-Achsen-Roboter-Plasmaausklinkzelle | Genormte Stahlbauprofile in Betrieben mit 20–150 Mitarbeitern | 3D-Schweißfasen, Stegausklinkungen, seismische Freischnitte, HSS- & Blechausschnitte | 94 Prozent Taktzeitreduzierung bei wiederholbarer Geometrie vs. Handschnitt | Genutzt für Ausklinkungen, Fasen und Ausschnitte; thermisch geschnittene Löcher folgen den geltenden Regelwerken |
| Automatisiertes CNC-Autogenschneiden (GS-4000) | 6–100 mm Brennschneiddicke über 80–3.200 mm Breite | Paralleles Streifenschneiden und Fasenvorbereitung an schweren Stützen- und Brückenblechen | Verschnittquote unter 1.5 Prozent gehalten; erfordert Schlackenentfernung vor dem Heften | Eingesetzt für Blechstreifenzuschnitt und dicke Fasen statt für fertige Schraubenlöcher |
| 3-Spindel-Hartmetallbohrer + Hilfsachsen-Fräse | Walzprofile und geschweißte H-Träger (6–32 mm Steg, 6–40 mm Flansch) | Runde Schraubenlöcher, Senkungen, Gewindelöcher, 4-Achsen-Anreißmarkierung, gefräste Langlöcher | Bohrt Löcher in 9 von 10 Fällen schneller als Brennen; 30 bis 50 Prozent schneller als HSS | Mechanisch gebohrte Schraubenlöcher ohne Brennschlacke oder thermische Wärmeeinflusszone |
Materialfluss und Längenmessung: Walzenvorschub vs. Greifwagen-Vorschub und Querförderer
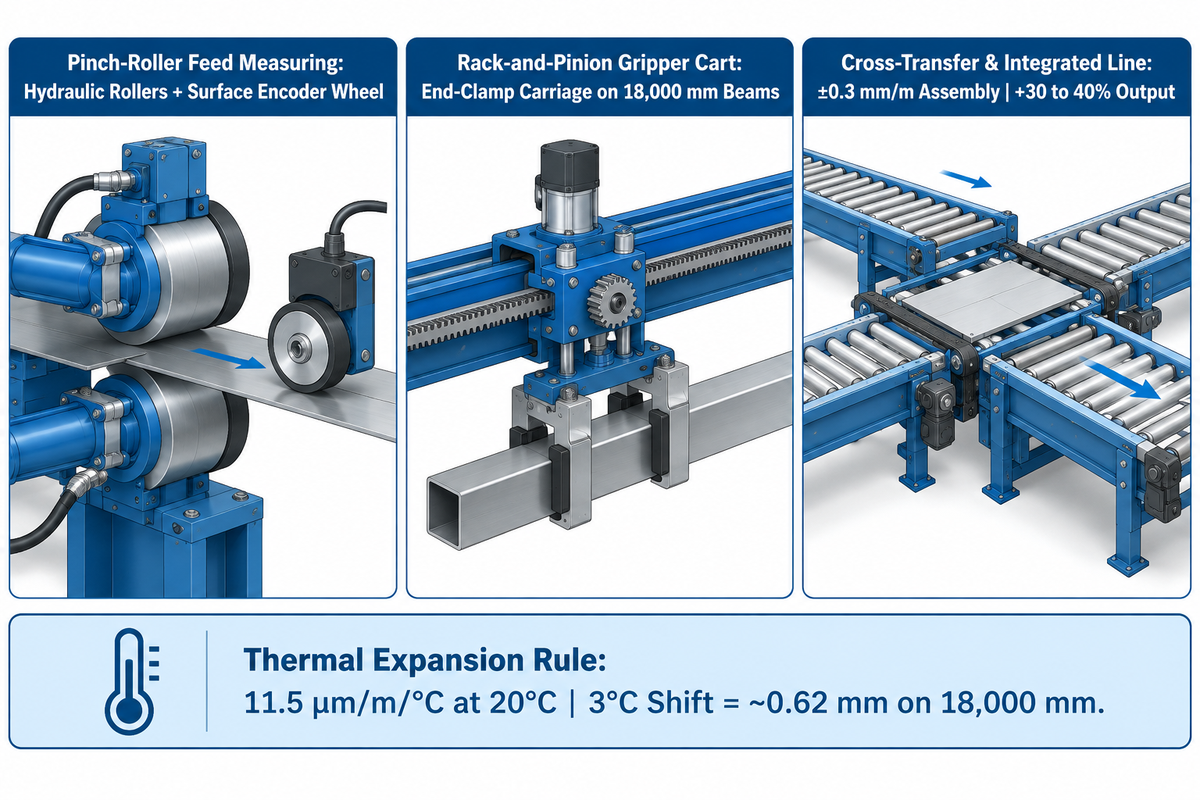
In der Praxis wird der Nutzungsgrad einer Trägerlinie durch das Materialhandling bestimmt. Die Trennung von Bandsäge und CNC-Bohranlage durch Zwischenpuffer und Querförderer steigert die Produktivität um 30 bis 35 Prozent. Aubrik gibt an, dass seine integrierte 5-Maschinen-H-Träger-Linie den Durchsatz gegenüber der Einzelfertigung um 30 bis 40 Prozent erhöht, dabei mit 1 bis 2 Bedienern auskommt und ±0,5 mm Genauigkeit erreicht.
Selbst die schnellste Dreispindel-Bohranlage oder Doppeldraht-Portalschweißmaschine steht still, wenn sie bei jedem Stab auf den Hallenkran warten muss. The Fabricator verdeutlicht, wie Förderpuffer die Bohrkapazität freisetzen. Die räumliche Trennung von Bandsäge und Bohrmaschine durch eine überschaubare Investition in die Fördertechnik bringt 30 bis 35 Prozent Produktivitätszuwachs. Auf der 5-Maschinen-H-Träger-Produktionslinie von Aubrik ersetzt der durchgehende Rollgangstransport einzelne Kranhübe zwischen Schneiden, Zusammenbau, Schweißen, Richten und Strahlen. Diese Verkettung vermeidet Montageversatz, bei dem jedes manuelle Nachschweißen bis zu 3 Stunden pro Träger kosten kann. Nur 1 bis 2 Bediener erzielen bei bis zu 18.000 mm langen Trägern einen um 30 bis 40 Prozent höheren Durchsatz als bei manueller Fertigung. Planer einer neuen Halle können die Rollgangshöhen mithilfe unseres Leitfadens für Stahlbau-Werkstattlayout und Kranspannweitenplanung abstimmen.
Die zweite zentrale Entscheidung beim Materialhandling betrifft das Längenmesssystem. CNC-Trägerlinien nutzen zwei konkurrierende Positionierverfahren, um lange Profilstäbe durch Bohrmaschine und Säge zu takten:
- Treibrollen-Messsysteme bestehen aus hydraulischen Antriebsrollen und einem mitlaufenden Messrad-Drehgeber. Bei starkem Walzzunder oder nassen Flanschen neigt das Messrad zum Durchrutschen. Zudem benötigen Walzenvorschübe ausreichend Platz und Auflageböcke für die einlaufenden Träger.
- Servo-Zahnstangen-Greifwagen klemmen das hintere Trägerende und fahren entlang einer präzisen schrägverzahnten Zahnstange, sodass Walzzunder auf der Oberfläche keinen Messradschlupf verursachen kann. Die tatsächliche Positionierwiederholgenauigkeit hängt dennoch von Klemmkraft, Antriebsspiel und Hallentemperatur ab. Bei der üblichen Wärmeausdehnung von Stahl (~11,5 µm/m/°C bei 20°C Referenztemperatur) verändert eine Temperaturschwankung von 3°C in der Halle die Länge eines 18.000 mm langen Trägers um ~0,62 mm. Hochpräzise Linien arbeiten daher mit einer Umgebungstemperaturkompensation.
| Förder- / Mess-Teilsystem | Positioniermechanismus | Genauigkeit & Oberflächenempfindlichkeit | Anforderung an Rollgang & Hallenlayout | Produktivität & Werkstatteffekt |
|---|---|---|---|---|
| Treibrollen-Vorschubmessung | Hydraulische Antriebsrollen + Oberflächen-Messradgeber | Empfindlich gegenüber losem Walzzunder, Öl oder Eis auf der Trägeroberfläche | Erfordert volle Einlauf-Rollgangsauflage über die gesamte Trägerlänge (keine Wagenschiene) | Kontinuierlicher Durchlaufvorschub ohne Pause für Wagenrücklauf |
| Zahnstangen-Greifwagen | Hydraulischer Endklemmwagen auf schrägverzahnter Zahnstange | Verhindert Messradschlupf auf der Oberfläche; erfordert Temperaturkompensation bei 18.000 mm Trägern | Erfordert Einlaufauflage plus Wagenfahrweg entlang des Einlaufrollgangs | Formschlüssige mechanische Positionierung für schwere Stützen und walzzunderbehaftete Rohprofile |
| Querförderpuffer & Integrierte Linie | Zwischenrollgänge + Siemens-SPS-Laser-Vision-Ausrichtung | ±0,3 mm/m Zusammenbaugenauigkeit und ±0,5 mm Fertiggenauigkeit auf Aubrik-Linien | Puffert Stäbe zwischen Säge-, Bohr-, Ausklink- und Schweißstationen | The Fabricator nennt +30 bis 35 Prozent Gewinn durch Säge-Bohr-Trennung; Aubrik-Linie bringt +30 bis 40 Prozent vs. manuell |
BIM-zu-Werkstatt-Automatisierung: Tekla DSTV (NC1) und IFC4 Postprocessing sowie 4-Seiten-Teilemarkierung
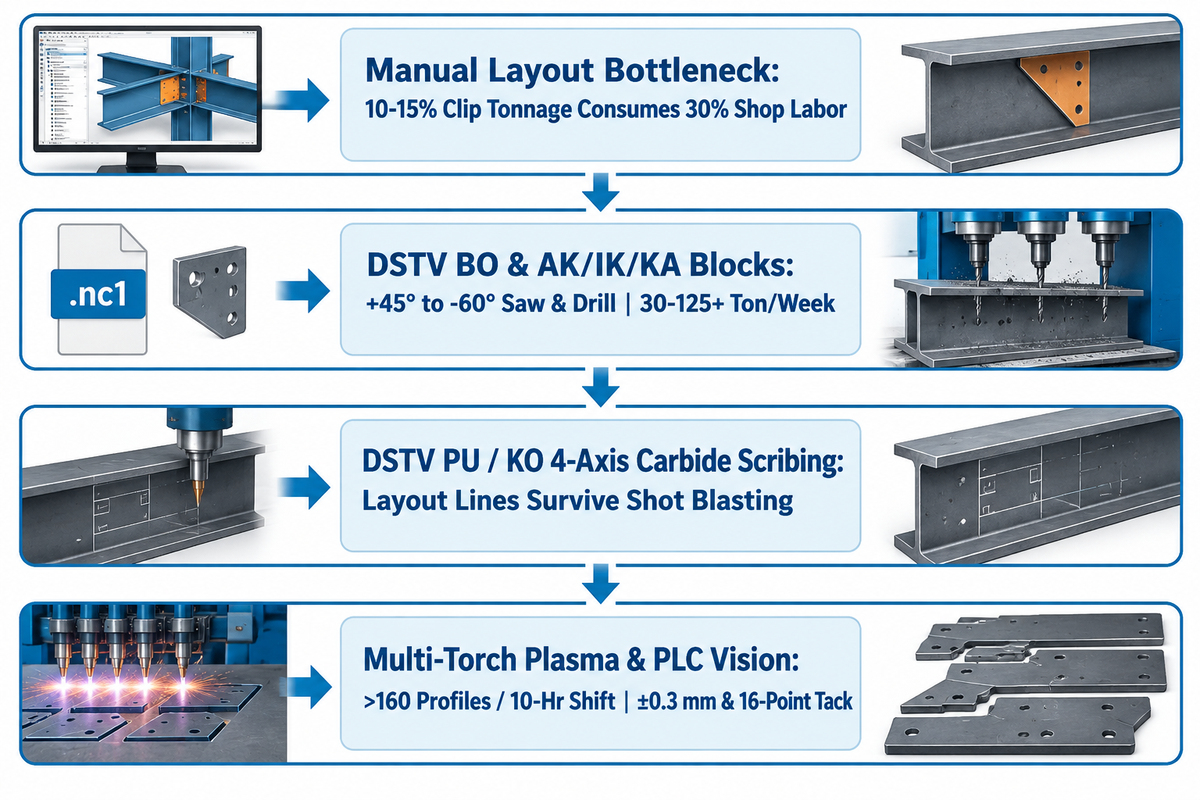
Die BIM-zu-Werkstatt-Automatisierung übergibt 3D-Stahlbaudetaillierungsmodelle aus Tekla Structures oder SDS2 direkt als DSTV- (.nc1) und IFC4-Maschinendateien. Laut The Fabricator kann ein Mehrkopf-Plasma-Markiersystem über 160 Profile in einer 10-Stunden-Schicht anreißen.
In traditionellen Stahlbauwerkstätten verbringen Facharbeiter viele Stunden mit Schlagschnur, Anschlagwinkel, Körner und Hammer. Laut The Fabricator machen kleine Anbauteile wie Anschlusswinkel und Knotenbleche meist nur 10 bis 15 Prozent der Gesamttonnage eines Stahlbauers aus, binden jedoch bis zu 30 Prozent der Werkstattstunden. Moderne Trägerlinien ersetzen das manuelle Anreißen, indem sie 3-D-CAD-Detaillierungssoftware (Tekla Structures, Advance Steel oder SDS2) über DSTV- (.nc1) oder IFC4-Dateien direkt mit der Maschinensteuerung verbinden. Auf Route-B-Linien kombiniert die Zusammenbaustation HG-1500 von Aubrik eine Siemens-SPS-Steuerung mit Laser-Vision-Positionierung (±0,3 mm) und automatischer 16-Punkt-Heftschweißung.
Innerhalb einer DSTV-.nc1-Datei steuern separate ASCII-Blöcke jede Station der automatisierten Linie an. Der Block „ST“ definiert den Profilkopf und die Stahlgüte, während „BO“ Schraubenlochkoordinaten und Bohrdurchmesser vorgibt. Die Blöcke „AK“ und „IK“ beschreiben Außenausklinkungen und Innenausschnitte, und „KA“ programmiert die Schweißfasenwinkel. Bauteilkennungen werden über „SI“ gestempelt, während „PU“ oder „KO“ die 4-Achsen-Anreißmarkierung für Schweißanbauteile steuert. Wie The Fabricator anmerkt, verlängert das 4-Achsen-Anreißen auf einer Bohranlage die Taktzeit der Bohrstation. Laut The Fabricator können Mehrkopf-Plasma-Markiersysteme über 160 Profile in einer einzigen 10-Stunden-Schicht mit Anreißlinien versehen.
| DSTV-Block / Steuerungs-Teilsystem | Ausführende Maschinenachse / Werkzeug | Prozessausgabe & Beständigkeit | Einfluss auf Endmontage & Linienkapazität |
|---|---|---|---|
| Blöcke BO & AK / IK / KA | 3-Spindel-CNC-Bohranlage, +45° bis -60° Gehrungssäge und Plasma-Ausklinkroboter | Durchgangs-Schraubenlöcher, Langlöcher, Ausklinkungen und Schweißfasen | Erübrigt manuelle Koordinateneingabe am Pult in Betrieben mit 30–125+ Tonnen/Woche |
| PU / KO 4-Achsen-Hartmetall-Anreißen | Rotierendes Hartmetall-Anreißwerkzeug in der CNC-Bohrlinie | Gefräste Anreißlinien, die auch nach dem Kugelstrahlen sichtbar bleiben | Markiert Winkel- und Steifenpositionen direkt auf dem Hauptträger (erhöht Bohrtaktzeit) |
| Mehrkopf-Plasma-Anreißen & SPS-Vision | Eigenständiger Plasma-Markierer + Aubrik HG-1500 Laser-Vision-SPS | >160 Profile pro 10-Stunden-Schicht; ±0,3 mm Laser-Vision-Zusammenbaupositionierung | Entlastet die Bohranlage vom Anreißen und automatisiert die 16-Punkt-Heftschweißung |
Oberflächenvorbereitung und Schweißnahtprüfung: Durchlauf-Kugelstrahlen, Fertigungsbeschichtung und ZfP
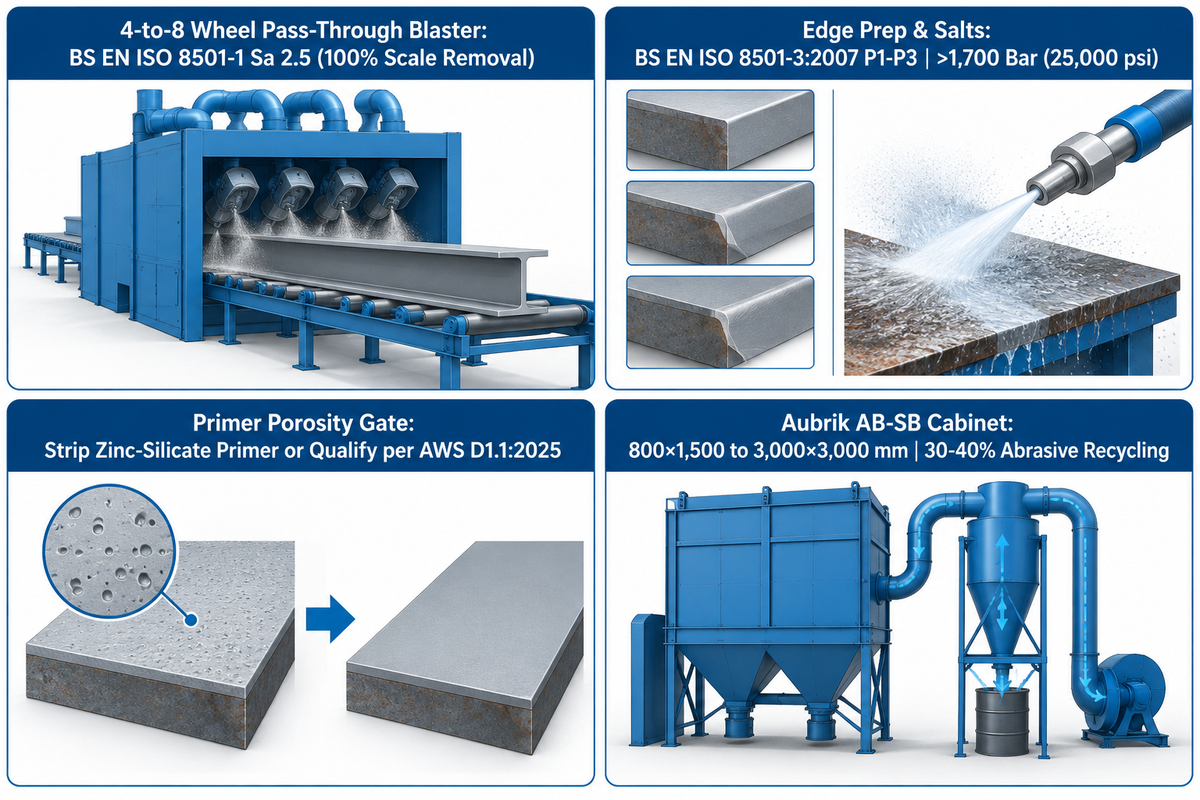
Verkettete Rollgang-Durchlauf-Kugelstrahlanlagen nutzen 4 bis 8 Schleuderräder, um Stahlbauträger bis auf BS EN ISO 8501-1 Sa 2.5 zu reinigen (bis zu 100 Prozent Wirkungsgrad bei der Walzzunder- und Rostentfernung). Gesonderte Vorbereitungsgrade P1 bis P3 nach BS EN ISO 8501-3 regeln Schweißnähte, Schnittkanten und Oberflächenfehler, die vor dem Beschichten ein Schleifen erfordern können.
Vor dem Kehlnahschweißen entfernen Bediener Schneidschlacke, losen Rost, losen Zunder und Oberflächenverunreinigungen. Festhaftender Walzzunder darf nur verbleiben, sofern das geltende Schweißregelwerk dies zulässt. Die Beschichtungsvorbereitung erfordert hingegen ein Reinigungsstrahlen bis zum vorgeschriebenen Reinheitsgrad und Rauheitsprofil. Der technische Standard zur Oberflächenvorbereitung des Steel Construction Institute (SCI) beschreibt die Auslegung von Durchlauf-Strahlanlagen. Automatische Strahlkammern ordnen 4 bis 8 Schleuderräder rings um den Rollgang an und erreichen bis zu 100 Prozent Wirkungsgrad beim Entfernen von Walzzunder und Rost. BS EN ISO 8501-1 definiert die Strahlreinheitsgrade Sa 1, Sa 2, Sa 2.5 und Sa 3. Unabhängig davon regelt BS EN ISO 8501-4 das Hochdruck-Wasserstrahlen, wobei Höchstdruck-Wasserstrahlen über 1.700 bar (25.000 psi) lösliche Salze entfernt. Schweißnähte und Schnittkanten werden nach BS EN ISO 8501-3:2007 in die Grade P1, P2 oder P3 eingestuft, und die Oberflächenrauheit wird nach BS EN ISO 8503-1 bewertet. Die Durchlauf-Strahlanlage AB-SB von Aubrik verarbeitet Werkstücke von 800×1.500 bis 3.000×3.000 mm und spart durch Strahlmittel-Recycling 30 bis 40 Prozent Strahlmittel ein. Die Auslegung von Schleuderrad-Strahlanlagen vergleichen Sie in unserem Leitfaden Durchlauf-Kugelstrahlen vs. Sandstrahlen für Stahlbauprofile.
Eine kritische Qualitätsfalle entsteht, wenn Betriebe Rohbleche vor dem Unterpulverschweißen geschweißter H-Träger strahlen und mit überschweißbarer Fertigungsbeschichtung (Shop-Primer) besprühen. Die Untersuchung von 25 typischen Fertigungsproblemen im Stahlbau durch Strategic Steel sowie die Schweißmetallurgie weisen auf dieses Risiko hin. Beim Überschweißen von anorganischem Zinksilikat-Shop-Primer verdampft Zink im Schmelzbad. Dieses eingeschlossene Gas bildet Wurzel-Schlauchporen, insbesondere auf der zweiten Seite beidseitiger Steg-Flansch-Kehlnähte oder bei hohen Schweißgeschwindigkeiten im mechanisierten UP-Betrieb. Selbst eine dünne Schicht überschweißbaren Primers schließt Porenbildung nicht zuverlässig aus. Schnelle Tandem-UP-Linien müssen die Grundierung vor dem Zusammenbau entlang der Steg-Flansch-Schweißspur abtragen. Andernfalls muss der Betrieb das Schweißverfahren auf beschichtetem Blech gemäß AWS D1.1:2025 Structural Welding Code – Steel qualifizieren. Aubrik gibt für seine AB-SB-Anlagen mit geschlossener Strahlkammer und Patronen-Staubabscheider eine Staubfiltration von 99,5 % an. Bei unzureichender Absaugung oder mangelnder Filterwartung können Beschäftigte dennoch Staubkonzentrationen oberhalb der OSHA-Grenzwerte ausgesetzt sein.
Werden Stahlträger vor der Auslieferung grundiert?
Stahlbauträger werden vor der Auslieferung nur dann im Werk grundiert, wenn der Beschichtungsplan des Projekts dies vorgibt. Gleitfeste Kontaktflächen (GV-Verbindungen) bleiben unbeschichtet oder erhalten ein für den geforderten Reibbeiwert zugelassenes System. Stahl mit Brandschutzbeschichtung benötigt eine verträgliche Grundierung, und Baustellenschweißbereiche erfordern schweißgeeignete Oberflächen. Für die Feuerverzinkung vorgesehener Stahl bleibt unbeschichtet, damit das schmelzflüssige Zink legieren kann.
Richtig
- Strahlen Sie Stahlbauprofile in einer Durchlauf-Strahlanlage mit 4 bis 8 Schleuderrädern auf BS EN ISO 8501-1 Sa 2.5 und bearbeiten Sie Schweißkanten auf BS EN ISO 8501-3 P1–P3 nach.
- Entfernen Sie Zinksilikat-Fertigungsbeschichtungen von den Schweißspuren schneller beidseitiger UP-Linien oder qualifizieren Sie das Schweißverfahren auf beschichtetem Material nach AWS D1.1:2025.
- Führen Sie Ultraschallprüfungen (UT) und Magnetpulverprüfungen (MT) in den Prüfhäufigkeiten nach AISC 360-22 Kapitel N durch und bewerten Sie die Nähte nach AWS D1.1:2025 Abschnitt 8.
Vermeiden
- Betrachten Sie eine dünne Schicht überschweißbaren Shop-Primers beim schnellen beidseitigen Tandem-UP-Schweißen niemals als bedingungslose Garantie gegen Schlauchporen.
- Tragen Sie keine ungeprüften Alkydharz-Grundierungen auf gleitfeste Schraubkontaktflächen oder auf Träger für Spritzbrandschutz auf, ohne die Systemzulassung zu prüfen.
- Lassen Sie thermisch geschnittene Schraubenlöcher mit starker Schlacke oder unbearbeiteten Kantenfehlern nicht ohne Normkonformitätsprüfung in die Endmontage gelangen.
Maßtoleranzen und Stahlbaunormen: Konformität mit AISC 303, AWS D1.1, ASTM A6 und EN 1090
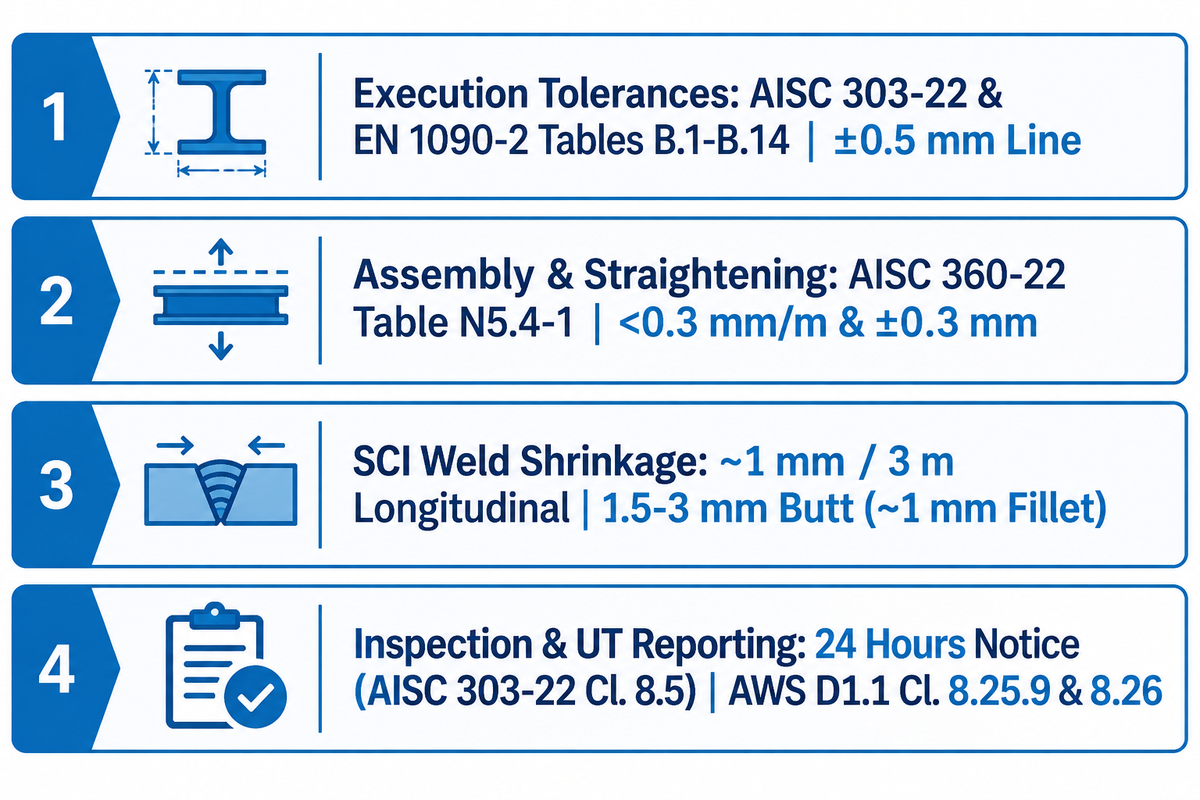
Für den nordamerikanischen Stahlbau regeln AISC 303-22 und AWS D1.1:2025 die Fertigungstoleranzen, während AISC 360-22 Kapitel N die Qualitätskontrolle und Qualitätssicherung festlegt. Kapitel N regelt dabei QS und QM. Für den europäischen Stahlbau definieren BS EN 1090-2 Anhang B Tabellen B.1-B.14 die grundlegenden und funktionellen Herstellungstoleranzen. Das Steel Construction Institute beziffert die Schweißschrumpfung auf rund 1 mm pro 3 m in Längsrichtung und 1.5 bis 3 mm in Querrichtung bei Stumpfnähten.
Ein häufiger Planungsfehler besteht darin anzunehmen, dass die Walztoleranzen nach ASTM A6/A6M bereits die fertigen Montagetoleranzen auf der Baustelle abdecken. Wie in AWS Inspection Trends (August 2025) zur Prüfung nach AISC 360 Kapitel N und AWS D1.1 hervorgehoben wird, erstreckt sich die Qualitätssicherung über zwei Hauptregelwerke. AWS D1.1:2025 regelt die Prüfdurchführung und die Zulässigkeitskriterien für Schweißverbindungen (einschließlich der Kennzeichnung unzulässiger UT-Anzeigen nach Abschnitt 8.25.9 und der Dokumentation nach Abschnitt 8.26). AISC 360-22 Kapitel N legt in den Tabellen N5.4-1 und N5.6-1 den erforderlichen Prüfumfang fest. Zudem verpflichtet AISC 303-22 Abschnitt 8.5 den Stahlbauer und Montagebetrieb, unabhängigen Prüfern Zugang zu gewähren und Prüftermine mindestens 24 Stunden im Voraus anzukündigen.
Für europäische Projekte spezifiziert der Leitfaden zur Fertigungsgenauigkeit im Stahlbau des Steel Construction Institute die zulässigen Abweichungen nach BS EN 1090-2:2018 Anhang B Tabellen B.1 bis B.14. Sofern vereinbart, liefert BS EN ISO 13920:1997 Allgemeintoleranzen für Schweißkonstruktionen. Das SCI dokumentiert ferner, dass Hersteller geschweißter Blechträger die Wärmeschrumpfung beim Zuschnitt und Zusammenbau vorhalten müssen. Die Längsschrumpfung beträgt etwa 1 mm pro 3 m Schweißnahtlänge. Die Querschrumpfung liegt zwischen 1,5 mm und 3 mm bei V-Stumpfnähten sowie bei rund 1 mm für Doppelkehlnähte bis zu drei Viertel der Blechdicke.
| Qualitäts- / Maßkriterium | Nordamerikanische Normvorgabe (AISC / AWS) | Europäische Normvorgabe (BS EN / SCI) | Leistungsfähigkeit der Aubrik H-Träger-Linie & Fertigungskontrolle |
|---|---|---|---|
| Herstellungs- & Ausführungstoleranzen | Fertigungstoleranzen nach AISC 303-22 & AWS D1.1:2025 | BS EN 1090-2:2018 Anhang B Tabellen B.1 bis B.14 (grundlegend & funktionell) | ±0,5 mm Fertigmaßgenauigkeit der H-Träger über die 5-Maschinen-Linie |
| Steg-Flansch-Zusammenbau & Richten | Passungskontrolle vor dem Schweißen nach AISC 360-22 Tabelle N5.4-1 | Werkseigene Produktionskontrolle (WPK) nach BS EN 1090-2 & BS EN ISO 13920:1997 | <0,3 mm/m Rechtwinkligkeit auf HG-1500; ±0,3 mm Richtgenauigkeit auf HYJ-40 |
| Schweißschrumpfzugabe (Richtwert) | Wärmeschrumpfung in Werkstattzeichnung und Zusammenbau vorhalten | SCI-Richtwert: ~1 mm pro 3 m längs; 1,5–3 mm Stumpfnaht quer (~1 mm Kehlnaht) | Überlängen-Schrumpfzugabe im CNC-Streifenzuschnitt der GS-4000 programmieren |
| Prüfankündigung & UT-Fehlerprotokoll | Mindestens 24 Stunden Vorankündigung (AISC 303-22 Abschnitt 8.5); AWS D1.1 Abschnitte 8.25.9 & 8.26 | Freigegebener WPK-Prüfplan & Probemontageprüfungen sofern vorgeschrieben | Prüfprotokolle, ISO 9001- und CE-Zertifikate auf Anfrage erhältlich |
Auslegung einer Trägerlinie für 500 bis 1.500 Tonnen/Monat: Taktzeitberechnung, Medienbedarf, TCO und Branchenausblick 2026
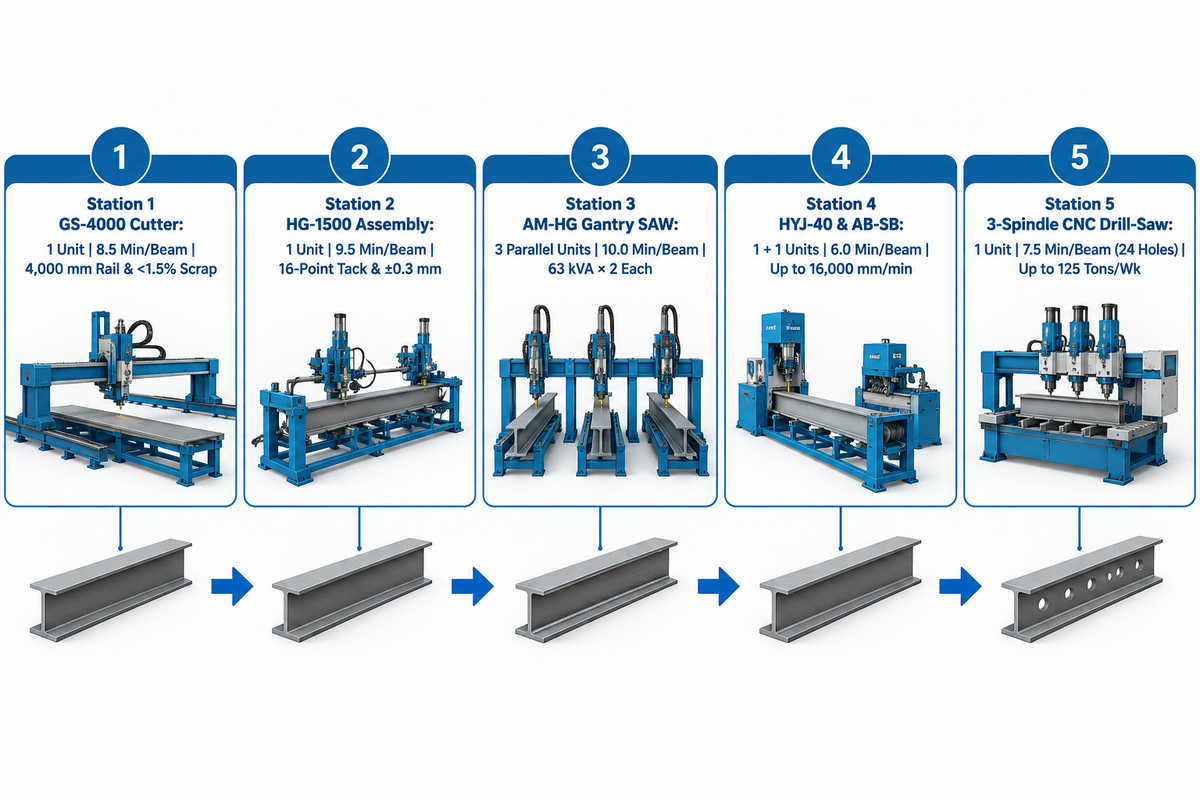
Die Dimensionierung einer Stahlbau-Trägerlinie erfordert den Abgleich der Stationstaktzeiten für Schneiden, Zusammenbau, Portal-UP-Schweißen, Richten und Bohren, statt allein auf die maximale Spindeldrehzahl zu achten. Die American Welding Society prognostiziert für die Vereinigten Staaten bis 2027 einen Mangel von 360.000 Schweißern, während die konventionelle Fertigung durchschnittlich 15 bis 45 Werkstattstunden pro Tonne benötigt. In der traditionellen Fertigung fallen 1 bis 4 Werkstattstunden pro Tonne an. Im Gegensatz dazu kommt eine integrierte 5-Maschinen-H-Träger-Linie von Aubrik mit 1 bis 2 Bedienern aus und steigert den Durchsatz gegenüber der manuellen Fertigung um 30 bis 40 Prozent.
Wenn Werksplaner Kapitalrendite und Investitionsbudgets zur Senkung der Lohnkosten bewerten, ist der Fachkräftemangel im Zeitraum 2026–2027 der wichtigste Treiber. Laut der Auswertung der Arbeitsmarktdaten der American Welding Society (AWS) durch AGT Robotics fehlen in den Vereinigten Staaten bis 2027 rund 360.000 Schweißer. Das Durchschnittsalter der Schweißer liegt in den Vereinigten Staaten bei etwa 55 Jahren und in der Europäischen Union bei über 45 Jahren. Europa steuert bis 2030 auf ein Defizit von über 200.000 Schweißern zu, wobei eine einzige Roboter-Trägerschweißzelle bei wiederkehrenden Stahlbauarbeiten bis zu drei Handschweißer ersetzen kann. In konventionellen Betrieben zeigt der Stahlbau-Herstellkosten-Benchmark 2026 von SteelFlo AI, dass einfache geschraubte Rahmenkonstruktionen 15 bis 20 Stunden/Tonne und mittelschwere Konstruktionen 20 bis 30 Stunden/Tonne erfordern. Komplexe geschweißte Blechträger benötigen 30 bis 45 Stunden/Tonne. So verursacht ein mittelschweres 100-Tonnen-Projekt bei 25 Stunden/Tonne und einem Vollkostensatz von $75/hr allein $187.500 an Werkstattlohnkosten. Die Gesamtkosten für fertig montierten Baustahl liegen zwischen $4.000 und $6.500/Tonne beziehungsweise $2,00 bis $3,25 pro Pfund.
Gleichzeitig reduzieren neue Schweißinnovationen der Jahre 2025-2026 wie das rationalisierte H-Träger-Schweißverfahren „smarTABH“ von JFE Steel und das Doppeldraht-AC/DC-Tandem-Unterpulverschweißen den manuellen Nacharbeitsaufwand. Einkäufer, die Maschinenangebote und Anschlusswerte vergleichen, finden weitere Details in unseren Leitfäden Angebote und Probeläufe von H-Träger-Fertigungsanlagen vergleichen sowie Auswahlkriterien für automatisierte Schweißanlagen.
Taktzeit-Abgleich einer 5-Stationen-H-Träger-Linie & nachgeschalteten Bohranlage (Rechenbeispiel)
Stimmen Sie die fünf Produktionsstationen der Route B und die nachgeschaltete Bohrstation wie im untenstehenden Rechenbeispiel aufeinander ab, damit keine überdimensionierte Einzelmaschine nachgelagerte Stationen leerlaufen lässt oder blockiert. Beachten Sie, dass Route A (Profil-Bohr-Säge-Linie) und Route B (Blech-H-Träger-Linie) getrennte Taktzeitbereiche aufweisen, sofern sie sich keine gemeinsame Endbearbeitungsstation teilen:
- Nehmen Sie für diese Beispielrechnung eine geplante Monatsleistung von 1.000 metrischen Tonnen/Monat an geschweißten H-Trägern (Route B) mit gebohrten Kopfplattenanschlüssen an.
- Repräsentativer Werkstück-Mix (beispielhafte Annahme): 2.000 Träger/Monat mit einem Durchschnittsgewicht von 500 kg/Träger, 12 m Länge, 48 m Kehlnahtlänge und 24 Schraubenlöchern.
- Angenommene effektive Produktionszeit: 20.000 effektive Produktionsminuten/Monat im Zweischichtbetrieb.
- Erforderliche Taktzeit (Beispielrechnung): 20.000 effektive Minuten/2,000 Träger = 10.0 Minuten/fertigem 12 m Träger.
| Station & Maschineneinheit | Angenommene Zyklusbasis (12 m Träger) | Maschinenanzahl für ≤10.0 min Takt | Abgeglichener Stationstakt | Verifizierte Aubrik-Stationsdaten |
|---|---|---|---|---|
| 1. CNC-Brennstreifenschneider (GS-4000) | 8.5 min/Träger Äquivalent (Mehrstreifen-Schnitt) | 1 Portal-Streifenschneidanlage | 8.5 min/Träger (beispielhaft) | 4.000 mm Spur; 80–3.200 mm Breite; 6–100 mm Dicke; <1.5 Prozent Verschnitt |
| 2. H-Träger-Zusammenbaumaschine (HG-1500) | 9.5 min/Träger (Zentrieren + 16-Punkt-Heftschweißung) | 1 Zusammenbaumaschine | 9.5 min/Träger (beispielhaft) | Steg 200–1.500 mm (6–32 mm); Flansch 150–600 mm; ±0,3 mm SPS-Laser-Vision |
| 3. Portal-UP-Schweißanlage (AM-HG) | Bei 800 mm/min angenommener Geschwindigkeit ergeben 48 m Naht = 60 Nahtminuten (30 min bei 2 gleichzeitigen Nähten) | 3 Doppelbrenner-Portalschweißanlagen parallel | 10.0 min/Träger Lichtbogenzeit-Basis vor dem Wenden | 63 kVA × 2 je Maschine; 200–1.000 A; Trägerhöhe 200–2.500 mm; Länge bis 18.000 mm |
| 4. Flanschrichten (HYJ-40) & Kugelstrahlen (AB-SB) | 6.0 min/Träger Durchlauf-Richten & Strahlen | 1 Richtmaschine + 1 Strahlanlage | 6.0 min/Träger (beispielhaft) | HYJ-40 bis 16.000 mm/min (200–800 mm Flansch, 6–40 mm); AB-SB bis 3.000×3.000 mm |
| 5. Nachgeschaltete 3-Spindel-CNC-Bohr-Säge-Linie | 7.5 min/Träger angenommen (24 Hartmetallbohrungen + Endbesäumung) | 1 Bohr-Säge-Linie | Bei 500 kg/Träger & 7.5 min Zyklus beträgt der theoretische Ausstoß 160 metrische Tonnen pro 40 Betriebsstunden | 3-Spindel-ATC-Bohr-Benchmark: bis zu 125 Tonnen pro 40-Std-Woche (The Fabricator) |
Auswahl eines Trägerlinien-Herstellers: OEM-Marktüberblick, schlüsselfertige H-Träger-Linien und FAT-Checkliste
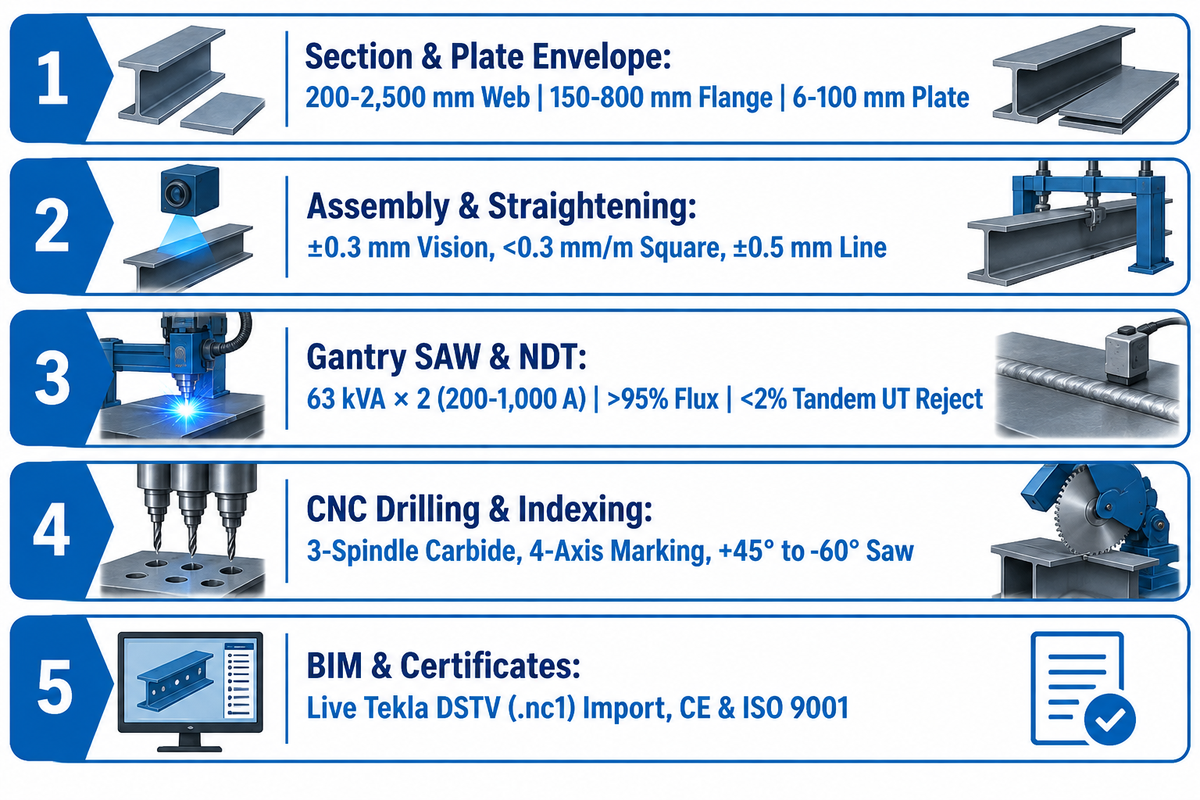
Weltweite Trägerlinien-Hersteller spezialisieren sich klar nach der jeweiligen Fertigungsroute. Europäische, nordamerikanische und türkische OEMs (Voortman, Peddinghaus, Ficep, Geka und Bendmak) konzentrieren sich auf CNC-Profil-Bohr-Säge-Ausklinklinien der Route A. Demgegenüber projektiert Wuxi ABK Machinery (Aubrik) schlüsselfertige 5-Stationen-Linien der Route B zum Schneiden, Zusammenbauen, Portal-UP-Schweißen, Richten und Kugelstrahlen geschweißter H-Träger mit 1 Jahr kostenloser Garantie und über 80 ausgelieferten Sonderanlagen.
Bei der Erstellung einer technischen Angebotsanfrage (RFQ) sollten Einkäufer die Kernkompetenzen des Lieferanten exakt auf ihre primäre Stahlbau-Route abstimmen. Verlangen Sie von Profilbohrlinien-Herstellern keine Sonder-Blechträgerschweißanlagen oder umgekehrt:
- Zu den OEMs für CNC-Profil-Bohr-Säge- und Ausklinkanlagen der Route A zählen Voortman (Bohrlinien V630/V633 und Roboter-Plasmaausklinkzelle V807) sowie Peddinghaus (PCD-Bohrlinien und PeddiWriter). Weitere europäische und türkische Anbieter sind Ficep (3-Spindel-CNC-Linien der Serie Valiant mit Hilfsachse), Geka (Bohr-Säge-Linien GK DSB mit +45° bis -60° Gehrungsschnitt) und Bendmak (Mehrspindellinien B3DL). Bei der Prüfung regionaler Händlerbroschüren wie Mac-Tech oder Akyapak sollten Käufer Spindelleistungen und Gehrungsgrenzen direkt anhand offizieller Werksprüfprotokolle abgleichen.
- Für schlüsselfertige H-Träger-Linien der Route B fertigen die Ingenieure für H-Träger-Stahlbau-Produktionslinien von Wuxi ABK Machinery (Aubrik) komplette Fünf-Stationen-Anlagen. Das System verbindet CNC-Brennschneidmaschinen GS-4000, hydraulische Zusammenbaumaschinen HG-1500 und Portal-UP-Schweißanlagen AM-HG-4000/5000/6000 mit Flanschrichtmaschinen HYJ-40 und Durchlauf-Strahlanlagen AB-SB (über 80 kundenspezifische Linien ausgeliefert). Lieferzeit und Preis richten sich nach der Konfiguration und werden im individuellen Angebot ausgewiesen. Jede Gesamtanlage umfasst Vor-Ort-Montage, Inbetriebnahme, Bedienerschulung sowie 1 Jahr kostenlose Garantie inklusive Original-Ersatzteilen.
Technische Anfrage- (RFQ) & Werksabnahme-Checkliste (FAT) für Trägerlinien-Anlagen
| Prüfstufe | Verbindliche RFQ- & FAT-Prüfvorgaben | Abnahmestandard / Bestehenskriterium |
|---|---|---|
| 1. Querschnitts- & Blechbereich | Steghöhe (200–1.500 mm auf HG-1500; 200–2.500 mm auf AM-HG), Flanschbreite (150–600 mm Zusammenbau; 200–800 mm auf HYJ-40) und Blechdicke (6–100 mm auf GS-4000; 6–32 mm Steg; 6–40 mm Flansch) prüfen | Volllast-Probelauf mit den vom Käufer spezifizierten Stahlgüten (A36, A572 Grade 50, A992 oder Q355) über den gesamten Nennblechdickenbereich jeder Station durchführen |
| 2. Zusammenbau & Richten | Laser-Vision-Positionierung der HG-1500 (±0,3 mm), Steg-Flansch-Rechtwinkligkeit (<0,3 mm/m) und Richtgenauigkeit der HYJ-40 (±0,3 mm) prüfen | ±0,5 mm Fertigmaßgenauigkeit der H-Träger auf integrierten Aubrik-Linien; Projekttoleranzen gegen geltende Tabellen nach AWS D1.1 oder BS EN 1090-2 geprüft |
| 3. Portal-UP-Schweißen & ZfP-Qualität | Schweißleistung der AM-HG (63 kVA × 2), Strombereich (200–1.000 A), Nahtverfolgung und automatische Pulverrückgewinnung (>95 Prozent) prüfen | Wurzelerfassung per Makroschliff nachweisen; UT-Abnahme nach Zulässigkeitskriterien gemäß AWS D1.1 (Lincoln Electric nennt <2 Prozent UT-Ausschussquote beim Tandem-UP) |
| 4. CNC-Bohren & Längenpositionierung | 3-Spindel-Hartmetallbohren, 4-Achsen-Anreißmarkierung und +45° bis -60° Gehrungssägen über die volle Trägerlänge prüfen | Positionierwiederholgenauigkeit der Maschine verifizieren sowie Lochgruppen- und Schnittlängentoleranzen gegen die geltende Projektspezifikation nach AISC 303-22 oder BS EN 1090-2 prüfen |
| 5. BIM-Postprozessor & Zertifikate | Live-Import einer Tekla Structures DSTV- (.nc1) Testdatei des Käufers (Blöcke BO/AK/KA/SI/PU), kVA-Anschlusswert und Hallenaufstellplan prüfen | Null manuelle Koordinatenkorrekturen am CNC-Pult; CE-Konformitätsdokumentation für Maschinen und ISO 9001-Zertifizierung für das Qualitätsmanagementsystem des Lieferanten |
Zusammenfassung der Prüfung vor dem Kauf: Vor Vertragsunterzeichnung sollten Einkäufer gemeinsam mit ihrem Werksleiter und dem Anlagenlieferanten vier standortspezifische Bedingungen klären. Erstens ist zu prüfen, ob der monatliche Auftragsbestand überwiegend aus Walzprofilen (Route A) oder aus geschweißten Sonderblechträgern (Route B) besteht. Zweitens muss die freie Hallenlänge unter dem Kranhaken ausgemessen werden, damit Maschinenrahmen samt vollen Einlauf- und Auslaufträgerlängen (bis zu 18.000 mm auf Aubrik AM-HG-Linien) Platz finden. Drittens ist die Dreiphasen-Stromversorgung anhand der gewählten Stationsleistungen und des Gleichzeitigkeitsfaktors auszulegen, da jede Aubrik AM-HG Portal-UP-Station mit 63 kVA × 2 ausgelegt ist. Viertens sollten ein Werksaudit, Kundenreferenzen für H-Träger-Linien sowie ISO 9001- und CE-Zertifikate angefordert werden, bevor ein Probeschweißversuch im Rahmen der Werksabnahme (FAT) stattfindet.
Fazit für die Praxis
Stimmen Sie Ihre Trägerlinien-Investition konsequent auf Ihr Ausgangsmaterial ab. Setzen Sie für Walzprofile eine 3-Spindel-Hartmetall-Bohr-Säge-Ausklinklinie mit entkoppelten Querförderern ein. Oder installieren Sie für geschweißte H-Träger eine 5-Stationen-Linie von Aubrik aus Zuschnitt, hydraulischem Zusammenbau, Portal-UP-Schweißen, Richten und Kugelstrahlen.
Planen Sie eine kundenspezifische H-Träger-Produktionslinie oder die Modernisierung Ihrer Stahlbau-Trägerlinie?
Teilen Sie unserem Ingenieurteam Ihr Trägerquerschnittsspektrum, Ihre geplante Monatstonnage und Ihre Hallenabmessungen mit. Entdecken Sie schlüsselfertige H-Träger-Stahlbau-Produktionsliniensysteme von Wuxi ABK Machinery (Aubrik). Unsere Anlagen decken 200–2.500 mm Trägerhöhe, 63 kVA × 2 Portal-UP-Schweißen, 6–40 mm Flanschrichten sowie 1 Jahr kostenlose Garantie ab.
Häufig gestellte Fragen
Können Stahlträger miteinander verschraubt oder verschweißt werden?
Ja, Stahlbauträger lassen sich durch hochfeste Strukturschrauben (wie A325/A490-Schrauben) oder durch Schweißverbindungen nach AWS D1.1 fügen. In der modernen Trägerlinien-Fertigung werden Fahnenbleche, Kopfplatten und Stegsteifen bereits im Werk unter kontrollierten Bedingungen im Unterpulver- oder Schutzgasschweißverfahren angeschweißt.
Montageteams auf der Baustelle nutzen die CNC-vorgebohrten Lochgruppen, um Gebäuderahmen vor Ort rasch und ohne witterungsabhängige Baustellenschweißungen zu montieren.
Müssen Stahlträger von einem zertifizierten Schweißfachbetrieb geschweißt werden?
Wenn die zuständige Bauaufsicht oder der Bauvertrag eine anerkannte Herstellerzertifizierung vorschreibt, muss das Trägerschweißen durch einen zertifizierten Betrieb erfolgen. Die AISC-Herstellerzertifizierung in den Vereinigten Staaten und die Unternehmenszertifizierung nach CSA W47.1 in Kanada gelten für den Fertigungsbetrieb. Nach BS EN 1090 stufen die Ausführungsklassen EXC2 bis EXC4 die Anforderungen an Tragwerke oder Bauteile ein.
Gemäß AISC 360-22 Kapitel N (Abschnitt N6) kann die Bauaufsichtsbehörde bei zugelassenen Herstellern auf eine externe Überwachungsprüfung verzichten. Das werkseigene Prüfpersonal führt jedoch weiterhin die vorgeschriebenen zerstörungsfreien Prüfungen durch.
Was ist eine Kopfplatte an einem Stahlträger?
Eine Kopfplatte ist eine ebene Stahlplatte, die rechtwinklig an das geschnittene Ende von Trägersteg und Flanschen geschweißt wird, um den Träger an eine Stütze oder einen Hauptträger zu schrauben. AISC 358 regelt vorqualifizierte seismische Momentenverbindungen einschließlich überstehender Kopfplatten-Momentenstöße, während einfache Querkraft-Kopfplattenanschlüsse nicht unter AISC 358 fallen.
Beide Verbindungsarten setzen präzise Gehrungsschnitte am Trägerende voraus, damit die Kopfplatte vollflächig am Trägerende anliegt. Momentenverbindungen erfordern zusätzlich eine Flanschfasenvorbereitung für voll durchgeschweißte Stumpfnähte.
Wann sollte ein Stahlbauer eine 3-in-1-H-Träger-Maschine gegenüber Einzelstationen wählen?
Eine integrierte 3-in-1-Zusammenbau-, Schweiß- und Richtmaschine eignet sich für Betriebe, die Heften, Unterpulverschweißen und Flanschrichten in einem einzigen Durchlaufrahmen bündeln möchten. Getrennte Fünf-Stationen-Linien ermöglichen hingegen das gleichzeitige Arbeiten von Zuschnitt, Zusammenbau, Portal-UP-Schweißen, Richten und Kugelstrahlen. Der Gesamtdurchsatz der Linie wird durch die langsamste Station, die Schweißlagenanzahl und die Materialtransportzeit bestimmt.
Welche Arten von Stahlbauprofilen kann eine CNC-Trägerlinie bearbeiten?
Eine CNC-Bohr-Säge-Linie verarbeitet Breitflansch-I- und H-Träger, genormte U-Profile sowie Winkelstahl. Integrierte Roboter-Plasmastationen bearbeiten darüber hinaus quadratische und rechteckige HSS-Hohlprofile, Flachstahl und geschweißte Blechträger. Dreispindel-Bohrköpfe bearbeiten den Steg und beide Flanschaußenseiten gleichzeitig. Ein 6-Achsen-Roboter-Plasmabrenner schneidet Ausklinkungen, Ausschnitte und Schweißfasen an allen vier Seiten von Profilen und Hohlprofilen.
Diese Durchlaufanordnung bohrt, schneidet Gewinde, senkt, markiert Anreißlinien und schneidet Ausklinkungen thermisch, ohne dass ein manuelles Wenden per Hallenkran zwischen den Stationen nötig ist.
Wie halten professionelle Stahlbauer mit der Nachfrage Schritt und stellen eine präzise Trägerfertigung sicher?
Leistungsstarke Stahlbaubetriebe beseitigen manuelles Maßband-Anreißen und Kranwartezeiten, indem sie 3D-BIM-Detaillierungsmodelle über DSTV- (.nc1) und IFC4-Dateien direkt an automatisierte CNC-Trägerlinien anbinden. Zwischengeschaltete Querförderer entkoppeln Gehrungssäge und dreispindlige Hartmetall-Bohranlage, was laut The Fabricator zu einer Produktivitätssteigerung von 30 bis 35 Prozent führt.
Für schwere geschweißte Blechträger kombinieren Werkstätten Siemens-SPS-gesteuerte Laser-Vision-Zusammenbaumaschinen (±0,3 mm Positionierung) mit nahtgeführten Portal-Unterpulverschweißanlagen. Nachgeschaltete Flanschrichtmaschinen und Durchlauf-Strahlanlagen sichern ±0,5 mm Fertigmaßgenauigkeit am H-Träger.
Wie hoch sind die Verschleißteilkosten beim Betrieb einer CNC-Trägerbohr- und Plasmalinie?
Die Verschleißteilkosten einer CNC-Trägerbohr- und Plasmaausklinklinie teilen sich bei einer 40-Stunden-Woche mit 125 Tonnen Ausstoß in 4 Hauptverschleißkategorien auf, während exakte Budgets pro Tonne ein Angebot des Werkzeuglieferanten erfordern. Genaue Zahlen setzen ein Angebot des Werkzeuglieferanten voraus. Betreiber erfassen die Ausgaben für Hartmetall-Bohrwendeplatten, Bimetall- oder hartmetallbestückte Bandsägebänder, synthetischen MQL-Schmierstoff sowie Plasmadüsen und Elektroden.
Über diesen technischen Leitfaden: Geprüft vom technischen Team der Aubrik Company (Hauptautor: CYH). Dieser Leitfaden stützt sich auf AISC 360-22 Kapitel N, AISC 303-22, AWS D1.1:2025, BS EN 1090-2 Anhang B, BS EN ISO 8501-1, BS EN ISO 13920:1997 sowie die H-Träger-Produktionslinienspezifikationen von Wuxi ABK Machinery (Aubrik).
Referenzen & Quellen
- AWS D1.1/D1.1M:2025 Schweißregelwerk für den Stahlbau (Structural Welding Code, Steel) American Welding Society (AWS)
- Leitfaden zu AISC 360-22 Kapitel N, AISC 303-22, AISC 341 und AWS D1.1 Abschnitte 7 & 8 bei der Stahlbauprüfung AWS Inspection Trends (August 2025)
- Fertigungsgenauigkeit im Stahlbau: BS EN 1090-2:2018 Anhang B & BS EN ISO 13920:1997 Herstellungstoleranzen Steel Construction Institute (SCI) / BCSA
- Oberflächenvorbereitung im Stahlbau: BS EN ISO 8501-1 Sa 2.5, BS EN ISO 8501-3:2007, BS EN ISO 8501-4:2020 & BS EN ISO 8503-1 Steel Construction Institute (SCI)
- Intelligente Anlagenauswahl im Stahlbau: Trägerlinien, Hartmetallbohren und Materialfluss The Fabricator (Fabricators & Manufacturers Association)
- Schweißautomatisierung im Stahlbau an Trägern nach ASTM A992 & ASTM A572 Grade 50 (Tandem-AC/DC-UP & GMAW-P) Lincoln Electric Application Engineering
- Warum investieren immer mehr Stahlbauer in das Roboter-Trägerschweißen? (AWS-Arbeitskräfteprognose 2027) AGT Robotics
- Automatisiertes Plasmaschneiden im Stahlbau: Taktzeit und Passgenauigkeit in der Endmontage RBTX Automation
- Typische Fehlerquellen im Stahlbau: 25 Fertigungs- und Montageprobleme (Kontext ASTM A6, AISC 358 & CSA W47.1) Strategic Steel
- Patent CN103317278B: H-Träger-Schweißzusammenbauverfahren und Methode gegen Schweißverzug (Referenz ISO 9001 & GB/T 11263) Google Patents / CNIPA







