
Aubrik Şirketi ile İletişime Geçin

(Son güncelleme Kasım 2026 · Aubrik Company teknik ekibi tarafından incelenmiştir)
Hızlı Mühendislik Özellikleri: Kiriş Hattı Çelik İmalatı
- Yapısal çelik tesisleri için iki tasarım rotası bulunur. Rota A, sıcak haddelenmiş profiller için 3 iş milli CNC delme-kesme-kurt ağzı açma hatlarını kullanır. Rota B ise yapma H-kirişler (200–2.500 mm gövde yüksekliği, 18.000 mm uzunluk) için 5 makineli kesme, toplama, portal SAW, doğrultma ve kumlama hattını kullanır.
- Üç iş milli karbür delme hatları, 40 saatlik çalışma haftasında 125 tona kadar çelik işler. Yüksek hız çeliği takımlara kıyasla delikleri yüzde 30 ila 50 daha hızlı delerken aynı zamanda +45° ile -60° arasında gönyeli kesim yapar.
- Çift ark AC/DC tozaltı kaynağı, 3/16 inç telde kafa başına metal yığma hızını 28 lb/hr değerinden 55 lb/hr değerine çıkarır. Aubrik AM-HG portal kaynak makineleri, 200–1.000 A akım aralığında 63 kVA × 2 güç sağlar.
- Gönyeli şerit testere ile delme istasyonlarını aradaki malzeme taşıma konveyörleriyle birbirinden ayırmak, üretkenliği yüzde 30 ila 35 artırır.
- Geçişli 4 ila 8 türbinli kumlama makineleri, çelik yüzeyleri BS EN ISO 8501-1 Sa 2.5 seviyesine kadar temizler. İmalat kalitesi ve toleranslar AISC 303-22, AISC 360-22 Bölüm N, AWS D1.1:2025 ve BS EN 1090-2 Ek B standartlarını izler.
Kiriş hattı çelik imalatı, konveyörlü malzeme taşıma sistemlerini CNC işleme veya yapma kiriş kaynak istasyonlarıyla koordine eden otomatik bir yapısal üretim akışıdır. Geleneksel atölyelerde geniş başlıklı profiller, bağımsız iş istasyonları arasında tavan vinçleriyle taşınır. Tam otomatik bir profil kiriş hattı; CNC çok milli delme, gönyeli şerit testereyle kesme ve robotik ısıl kurt ağzı açma işlemlerini birbirine bağlar. Buna karşılık ağır hizmet tipi bir yapma H-kiriş hattı; sac dilme, hidrolik toplama, tozaltı kaynağı, başlık doğrultma ve kumlama adımlarını sırasıyla yürütür.
The Fabricator yapısal imalat ekipmanları kıyaslama raporuna göre, otomatik takım değiştiricili üç iş milli bir CNC delme sistemi haftalık üretimi ciddi ölçüde artırır. Bu sistem 40 saatlik bir çalışma haftasında 125 tona kadar yapısal çeliği işleyebilir. Standart hadde boyutlarını aşan ağır yapma kirişler için mühendisler, portal tozaltı kaynak makineleriyle eşleştirilmiş hidrolik toplama makineleri kullanır. Yeni bir üretim holü kurmayı planlayan yatırımcılar, özel fabrika yerleşimleri için Wuxi ABK Machinery (Aubrik) tarafından sunulan anahtar teslim H-kiriş çelik yapı üretim hattı sistemlerini değerlendirebilir.
Doğrudan Mühendislik Yanıtı : Çelik imalat kiriş hattı iki ana ekipman akışına sahiptir. Akış A, haddelenmiş profiller için CNC çok milli delme makinesi, gönyeli şerit testere ve CNC plazma kesim sistemini içerir. Rota B ise kaynaklı H-kirişler için 5 istasyonlu alevle kesme, hidrolik toplama, portal tozaltı kaynağı, başlık doğrultma ve kumlama süreçlerini koordine eder. Aubrik entegre H-kiriş hattında (200–2.500 mm gövde yüksekliği), 1 ila 2 operatör tüm hattı ±0,5 mm bitmiş boyutsal doğrulukla çalıştırır.
Temel Mühendislik Çıkarımları (TL;DR)
- Yatırım bütçelemesinde takım tezgahı mimarilerini A ve B rotalarına göre ayırın. Rota A, sıcak haddelenmiş profilleri gelişmiş CNC kiriş delme hattında işler. Rota B, düz çelik sacdan beş koordineli istasyon boyunca kaynaklı H-kirişler üretir.
- Gönyeli şerit testere ile üç iş milli delme ünitesini ara enine transfer konveyörleriyle ayırmak üretkenliği yüzde 30 ila 35 artırır.
- Yapısal kiriş gövdeleri, dolu freze tablalarına göre daha az rijittir. Bir Practical Machinist kullanıcısı, yapısal karbür uçlar kullanan delme hattının maks. 1.500 RPM ile sınırlandığını bildirmektedir. Kesin iş mili devirleri matkap çapına, kesme hızına ve sıkma rijitliğine bağlıdır.
- Portal SAW hattında astarlı sacları kaynatırken, ince bir kaynak yapılabilir inorganik çinko-silikat atölye astarı bile yüksek hızlı çift taraflı kaynak sırasında kök kurtçuk gözenekliliğine yol açabilir. Bu kaynak koşulunda atölyeler ya kaynak izlerindeki astarı temizlemeli ya da AWS D1.1:2025 uyarınca kaplamalı malzeme üzerinde kaynak prosedürlerini onaylatmalıdır.
Kiriş Hattı Çelik İmalatı Nedir? CNC Delme-Kesme Hatları vs. Yapma H-Kiriş Üretim Hatları
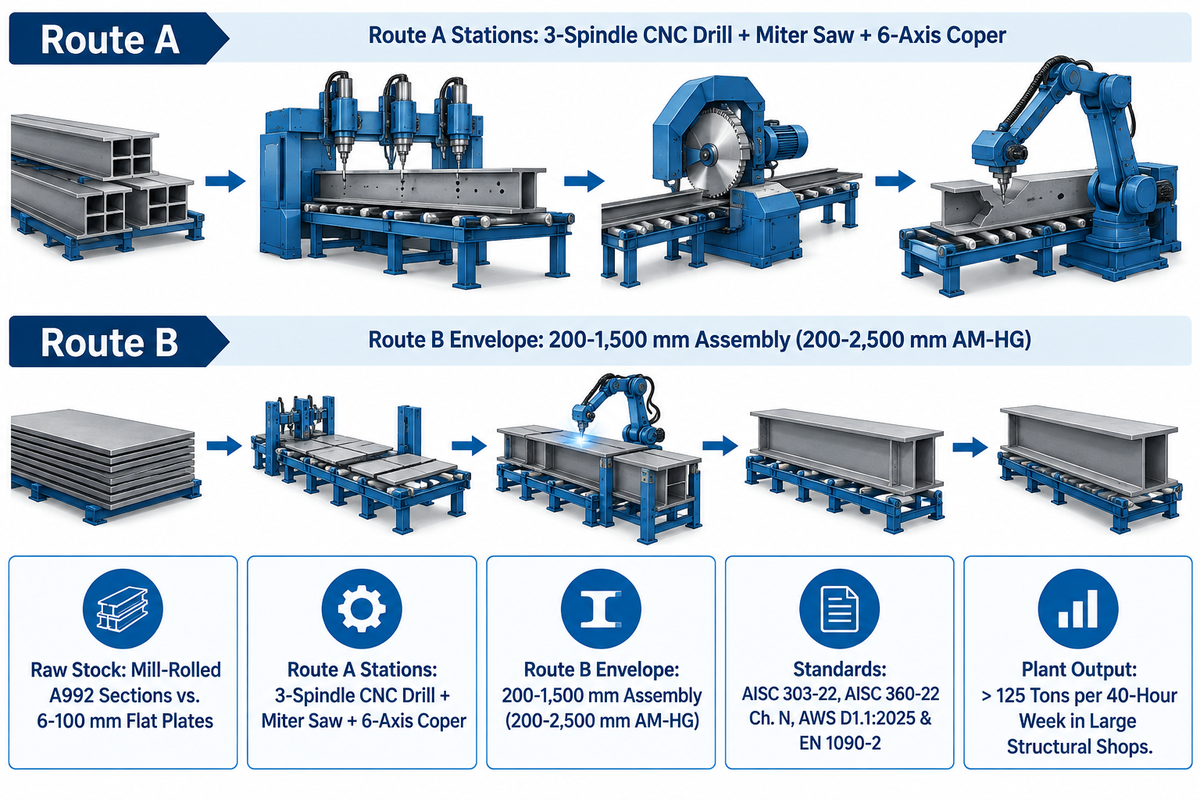
Yapısal kiriş hattı çelik imalatı, başlangıç hammaddesine bağlı olarak Rota A ve Rota B olmak üzere iki farklı mimariyle tanımlanır. Rota A, haddelenmiş geniş başlıklı profilleri işlemek için talaşlı CNC delme-kesme-kurt ağzı açma hattı kullanır. Rota B ise kesme, hidrolik toplama, portal tozaltı kaynağı, başlık doğrultma ve kumlama işlemlerini kapsayan 5 istasyonlu bir hat kullanarak düz çelik sacdan yapma H-kirişler (200–2.500 mm gövde yüksekliği) üretir.
125 Ton / Hafta3 iş milli CNC delme hattı 40 saatlik üretim
200–2.500 mmAubrik AM-HG yapma H-kiriş yüksekliği
55 lb / hrTandem AC/DC SAW kafa başına metal yığma
Küresel yapısal çelik pazarında fabrika yöneticileri, çelik endüstrisindeki iki farklı makine hattı için sıklıkla «kiriş hattı» terimini kullanır. Bir yapısal profil delme-kesme hattını yapma H-kiriş kaynak hattıyla karıştırmak tesis yerleşimi açısından tehlikelidir. Bu durum uyumsuz vinç kancası yüksekliklerine, düşük kapasiteli güç trafolarına ve uyumsuz ham çelik stoklarına yol açar. Yapısal çeliğin iki ana işleme rotasını doğru anlamak, modern imalat tesislerinde maliyetli yatırım hatalarını önler.
Rota A (Talaşlı Profil Kiriş Hattı), haddehaneden teslim edilen sıcak haddelenmiş yapısal profillerle başlar. Lincoln Electric yapısal çelik imalatı uygulama raporu, tipik bina çerçevelerinin ASTM A992 geniş başlıklı kirişleri ASTM A572 Kalite 50 bağlantı plakalarıyla birleştirdiğini belirtir. Atölyeler ayrıca I-kirişleri, U-profilleri, yapısal köşebentleri ve içi boş yapısal kesitli (HSS) kutu profilleri işler. Otomatik kiriş hattı her bir çubuğu CNC çok milli delme makinesi, yatay gönyeli şerit testere ve robotik plazma kurt ağzı açma hücresinden geçirir. Bu istasyonlar birlikte ham çeliği montaja hazır kolonlara ve aşık kirişlerine dönüştürür.
Rota B (Eklemeli Yapma H-Kiriş Hattı), ağır düz karbonlu veya düşük alaşımlı çelik saclarla (ör. A36, A572 Kalite 50, Q235B veya Q355B vb.) başlar. Köprüler, vinç yürüme yolu kirişleri ve ağır sanayi tesisleri sıklıkla haddehanelerde bulunmayan özel kiriş boyutları, değişken kesitli gövdeler veya hibrit başlık kalınlıkları gerektirir. Bu projelerde yapısal çelik imalatçıları ana kirişi sacdan üretir. Bu 5 adımlı süreç hakkında daha fazla bilgi Aubrik H-Kiriş Çelik Yapı Üretim Hattı Sistemleri sayfasında yer almaktadır. Hat; CNC alevli şerit dilme (GS-4000), hidrolik gövde-başlık puntalı toplama (HG-1500) ve çift taraflı portal tozaltı kaynağını (AM-HG) birbirine bağlar. Sonraki istasyonlar, 18.000 mm uzunluğa kadar iş parçalarında başlık doğrultma (HYJ-40) ve geçişli kumlama (AB-SB) işlemlerini tamamlar.
2 Rotalı Profilden Saca Hat Mimarisi Seçicisi
Projeinizin yapısına, hammadde stokunuza ve fabrika holü altyapınıza en uygun üretim hattını seçmek için aşağıdaki 2 Rotalı Profilden Saca Hat Mimarisi Seçicisini kullanın:
| Mühendislik Parametresi | Rota A: CNC Profil Delme-Kesme-Kurt Ağzı Açma Hattı | Rota B: Yapma H-Kiriş Üretim Hattı | Hibrit Ağır Yapısal Çelik Tesisi (Rota B + Rota A) |
|---|---|---|---|
| Başlangıç Hammaddesi | Haddelenmiş A992 W/I/H profiller, U-profiller, köşebentler, HSS kutu profiller | Düz çelik saclar (6–100 mm kesim; 6–32 mm gövde; 6–40 mm başlık) | Kiriş halinde kaynatılan düz çelik sacların CNC delme-kurt ağzı açma hattına beslenmesi |
| Temel Makine İstasyonları | 3 iş milli CNC delme + gönyeli şerit testere + 6 eksenli plazma kurt ağzı açıcı | GS-4000 kesici + HG-1500 toplama + AM-HG portal SAW + HYJ-40 + AB-SB | 5 istasyonlu H-kiriş kaynak hattı + hat sonu CNC delme-kesme-kurt ağzı açma hattı |
| Kesit Kapasite Aralığı | Standart haddelenmiş profil genişlikleri (Geka / Ficep / Voortman sınıfı) | 200–1.500 mm toplama gövdesi (AM-HG üzerinde 200–2.500 mm); 150–800 mm başlık | 18.000 mm uzunluğa kadar haddelenmiş profiller ve özel kaynaklı yapma kirişlerin kombinasyonu |
| Geçerli Standartlar ve Kapsam | AISC 303-22 ve BS EN 1090-2 toleransları; AISC 360-22 Bölüm N KK/KG | AWS D1.1:2025, BS EN 1090-2 Tablo B.1–B.14, BS EN ISO 13920:1997 | AISC imalatçı belgesi atölyeyi kapsar; EN 1090 uygulama sınıfı proje kapsamını izler |
| En Uygun Uygulamalar | Çok katlı ticari binalar, ara katlar, veri merkezleri, çaprazlı çerçeveler | Geniş açıklıklı PEB çatı makasları, ağır vinç kirişleri, endüstriyel enerji santralleri | 40 saatlik haftada 125 tondan fazla çelik işleyen büyük yapısal çelik imalatçıları |
CNC Kiriş Delme ve Şerit Testere Hatları: Çok Milli Delme, Alt Eksen Frezeleme ve Gönyeli Kesim
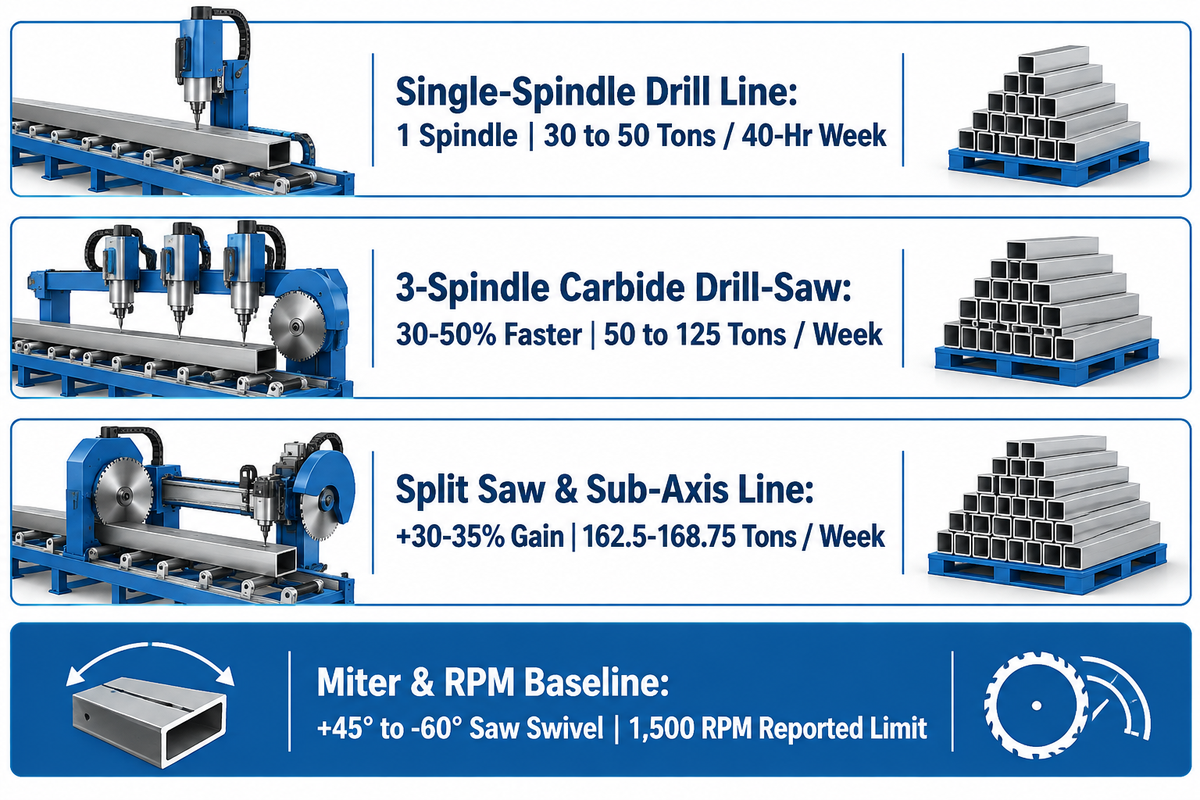
Kiriş hattı çelik imalatında, üç iş milli bir CNC kiriş delme ve şerit testere hattı her iki başlığı ve gövdeyi aynı anda delerken gönyeli kesimler için +45° ile -60° arasında döner. İş mili içinden soğutmalı değiştirilebilir karbür uçlar, üç iş milli karbür makinelerin yüksek hız çeliği muadillerine göre yüzde 30 ila 50 daha hızlı çalışmasını sağlar. Bu hatlar 40 saatlik çalışma haftasında 125 tona kadar çelik işler.
Haddelenmiş yapısal bileşenler için bir CNC kiriş delme hattı seçilirken, iş mili yapılandırması ve sıkma rijitliği vardiya tonajını belirler. Bendmak USA kiriş delme hatları mühendislik sınıflandırması, tek iş milli hatların düşük hacimli atölyeler için tek bir kafayı üç yüzey etrafında döndürdüğünü açıklar. Çok milli sistemler ise üç bağımsız delme kafası barındırır: gövde için bir dikey kafa ve başlıklar için karşılıklı iki yatay kafa. Bir bağlantı grubundaki her delik, kirişi çevirmeye gerek kalmadan delinir.
Boyuna bir alt eksen ve frezelemeye uygun iş milleriyle donatılmış CNC delme hatlarında kafalar, kiriş sıkılı kalırken kaçık delik şablonlarını delebilir ve slot delikleri enterpolasyonla işleyebilir. The Fabricator yapısal çelik imalat ekipmanları analizi, haftalık üretimi atölye ölçeğine göre kıyaslar. 40 saatlik bir çalışma haftasında küçük imalatçılar 30 ila 50 ton, orta ölçekli imalatçılar ise 50 ila 125 ton çelik işler. Büyük imalatçılar haftada 125 tondan fazlasını işler. Otomatik takım değiştiricili (ATC) dokuz veya üç iş milli karbür delme makinelerine geçen orta ölçekli atölyeler, yüksek hız çeliği (HSS) muadillerine göre yüzde 30 ila 50 daha hızlı çalışır. Ayrıca kılavuz çekme, havşa açma, pah kırma, 4 eksenli markalama ve kanal frezeleme işlemlerini de bünyelerine katarlar.
İş mili devri N = 12V / (pi * D) formülüyle hesaplanır; burada kesme hızı V dakika başına fit, matkap çapı D ise inç cinsindendir. Practical Machinist yapısal kiriş delme teknik tartışmasında bir operatör, yapısal delme hattının 1.500 rpm değerinde sınırlandığını aktarır. Operatör, yapısal kirişlerin freze tezgahı bağlamalarına göre daha az rijit olduğuna dikkat çeker. Bu 1.500 rpm makine sınırı, tüm ince cidarlı yapısal kirişler için evrensel bir hız tavanı oluşturmaz. Operatörler kesin RPM değerini takım tavsiyelerine, dahili Minimum Miktarda Yağlama (MQL) sistemine ve hidrolik çene rijitliğine göre ayarlar. Delme ünitesiyle aynı hatta çalışan yatay gönyeli şerit testere, Geka GK DSB Delme-Kesme Kiriş Hattı teknik şartnamesine göre +45° ile -60° arasındaki açılarda kesim yapar.
Çelik kiriş nasıl imal edilir?
Bir çelik kiriş; haddelenmiş geniş başlıklı bir profilin CNC testereyle kesilmesi, çok milli delinmesi ve plazmayla kurt ağzı açılmasıyla ya da düz çelik sacların toplanıp kaynatılmasıyla imal edilir. Yapma sac rotasında birkaç iş istasyonu gövde ve başlıkları sacdan keser ve bunları puntalayarak bir yarı mamul oluşturur. Bir portal SAW köşe kaynağı düzeneği yüzeyleri birleştirir ve ardından kiriş sonraki istasyona geçerek başlıkları doğrultulur ve Sa 2.5 seviyesine kadar kumlanır.
| Delme-Kesme Hattı Mimarisi | İş Mili ve ATC Yapılandırması | Takım ve Hız Temeli | Şerit Testere Gönye Kapasitesi | 40 Saatlik Çalışma Haftası Kıyaslaması |
|---|---|---|---|---|
| Tek İş Milli Delme Hattı | Kolonları, taban plakalarını ve bağlantı köşebentlerini delen 1 iş mili | HSS veya değiştirilebilir karbür; kompakt taban alanı | Hat içi veya bağımsız yatay şerit testere | 40 saatlik çalışma haftasında 30 ila 50 ton (küçük imalatçı referansı) |
| 3 İş Milli Karbür Delme-Kesme Hattı | 3 bağımsız kafa (1 dikey gövde + 2 yatay başlık); ATC | Karbür takım (HSS takıma göre yüzde 30 ila 50 daha hızlı); bildirilen 1.500 rpm makine sınırı | +45° ila -60° CNC gönyeli şerit testere (Geka GK DSB sınıfı) | 40 saatlik çalışma haftasında 50 ila 125 ton (The Fabricator referansı) |
| Ayrık Testereli ve Çok Milli Alt Eksen Hattı | Kılavuz çekme, havşa açma, 4 eksenli markalama ve slot frezeleme için ATC donanımlı 3 veya 9 iş mili | Takım içinden MQL soğutmalı karbür delme + alt eksende slot frezeleme | Ara enine transfer konveyörleriyle ayrılmış şerit testere | 125 tona yüzde 30 ila 35 ayrık testere-delme kazancı uygulandığında 162,5–168,75 ton/hafta elde edilir |
Yapma H-Kiriş Üretim Hatları: Şerit Dilme, Hidrolik Toplama, Portal SAW ve Başlık Doğrultma
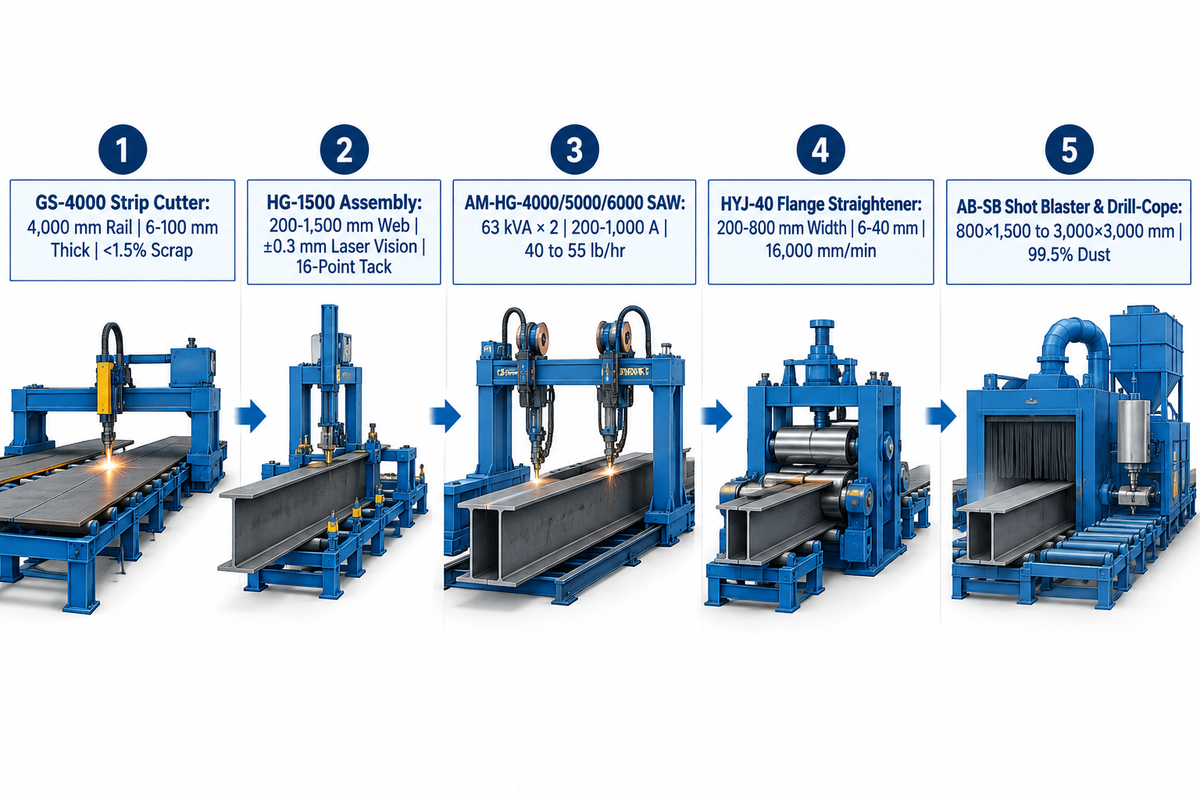
Bir yapma H-kiriş üretim hattı, özel yapısal sac kirişleri beş temel istasyon boyunca imal eder. Hat başı üniteler CNC alev veya plazma şerit dilme (6–100 mm kalınlık) ile hidrolik gövde-başlık puntalı toplama (200–1.500 mm gövde) işlemlerini yürütür. Hat sonu üniteler ise çift taraflı portal tozaltı kaynağı (63 kVA × 2, 200–1.000 A), başlık doğrultma (200–800 mm genişlik, 6–40 mm kalınlık) ve kumlama adımlarını tamamlar.
Yapı mühendisleri sıklıkla 2.500 mm yüksekliğe varan gövdelere, değişken gövde kesitlerine veya hibrit başlık çelik kalitelerine sahip ağır yapma kirişler şart koşar. Bu tür detaylarda imalatçılar kirişleri düz çelik sacdan üretir. H-kiriş toplama ve kaynak makinesi hattı eşleştirme mühendislik rehberimiz, istasyon kapasitelerinin nasıl dengeleneceğini açıklar. Yüksek kapasiteli yapma H-kiriş hatları, iş akışını aynı kiriş ebat aralığına sahip bağımsız istasyonlara böler. Orta tonajlı holler ise ayrı bir şerit dilme istasyonunu korurken toplama, kaynak ve doğrultma işlemlerini kompakt bir 3’ü 1 arada makinede birleştirebilir.
İstasyon 1 (CNC Çok Şalomeli Şerit Dilme, Aubrik GS-4000): CNC alevli kesim makinesi GS-4000, 4.000 mm ray açıklığına ve 80–3.200 mm düz kesim genişliğine sahiptir. Kesim hurda oranını yüzde 1.5 seviyesinin altında tutarken 6–100 mm alevle kesim kalınlığını işler. Her iki şerit kenarı boyunca eşzamanlı kesim yapılması ısı girdisini dengeler ve çarpılmayı azaltır; ancak sacdaki kalıcı gerilmeler ve soğuma distorsiyonu uzun gövde şeritlerinin yine de eğrilmesine neden olabilir.
İstasyon 2 (Hidrolik Gövde-Başlık Toplama, Aubrik HG-1500): Hidrolik toplama makinesi, dikey gövde sacını yatay başlık sacı üzerine ortalar. 16 noktalı otomatik punta kaynağı ile birlikte Siemens PLC kontrolü ve lazer görüntüleme konumlandırması (±0,3 mm) kullanır. Aubrik H-kiriş üretim hattı şartnamelerine göre HG-1500, 200–1.500 mm gövde yüksekliklerini (6–32 mm kalınlık) ve 150–600 mm başlık genişliklerini işler. Gövde-başlık diklik hatası 0,3 mm/m altında kalır. Ayrıca CN103317278B numaralı Patent (H-kiriş kaynak prosesi), eğimli geçici desteklerle eşleştirilmiş aralıklı punta kaynaklarının nihai kaynak sırasında komşu plakaları gönyede tuttuğunu ortaya koymaktadır.
İstasyon 3 (Portal Tozaltı Kaynağı – Aubrik AM-HG-4000 / 5000 / 6000): Puntalanan kiriş, ana köşe kaynaklarının yapıldığı portal SAW istasyonuna girer. AM-HG ünitesi, 200–1.000 A akım aralığında 63 kVA × 2 kaynak gücü sağlar. Yüzde 95 üzeri otomatik toz geri kazanımı ile 200–2.500 mm kiriş yüksekliklerini ve 18.000 mm uzunluğa kadar iş parçalarını destekler. H-kiriş portal tozaltı kaynak makinesi seçimi yazımızda belirtildiği gibi, 45° kiriş eğimi oluk pozisyonunda köşe kaynağı yapılmasına yardımcı olur. Akıllı kaynak izi takibi torç hizasını korurken; uygun akım, gerilim, ilerleme hızı ve torç açısı nüfuziyeti ve yanma oluğunu kontrol eder. Lincoln Electric yapısal çelik kaynak otomasyonu verimlilik raporunda aktarıldığı üzere, alternatif akım ve doğru akımlı tandem tozaltı kaynağı düzeni kullanıldığında, tandem sistem tekli doğru akım arkını geride bırakır. Lincoln Electric, A572 Kalite 50 yapısal kirişlerde tandem AC/DC tozaltı kaynağı için ultrasonik muayene kaynak ret oranının yüzde ikinin altında olduğunu bildirmektedir.
İstasyon 4 ve 5 (Başlık Doğrultma HYJ-40 ve Kumlama AB-SB): Tozaltı kaynağından sonra soğuyan köşe kaynakları büzülür ve başlık kenarlarını içe doğru çeker («mantarlaşma» açısal distorsiyonu). Yavaş manuel alevle doğrultma yerine Aubrik HYJ-40 başlık doğrultma makinesi, 200–800 mm başlıkları (6–40 mm kalınlık) ±0,3 mm düzeltme hassasiyetiyle 16.000 mm/min hıza kadar haddeler. Gerçek paso sayısı başlangıçtaki çarpılmaya, sac kalınlığına ve çeliğin akma dayanımına bağlıdır. Bitmiş kiriş daha sonra ISO 8503-1 Sa1, Sa3 yüzey temizliği için AB-SB kumlama makinesinden (800×1.500 ile 3.000×3.000 mm iş parçası aralığı) geçer. Daha az makine gövdesi tercih eden hollerde entegre bir 3’ü 1 arada makine; toplama, tozaltı kaynağı ve başlık doğrultma işlemlerini tek bir geçişli şaside birleştirir. Holde tam kiriş boyları için yine giriş ve çıkış konveyör alanı gerekir.
Yapısal çelik işlerinde hangi boyutta kaynak makinesi kullanıyorsunuz ve yaklaşık ayarlar nelerdir?
Atölyede imal edilen yapısal çelik kirişler için Aubrik AM-HG portal tozaltı kaynak (SAW) hatları, 200 ila 1.000 A akım aralığında derecelendirilmiş 63 kVA × 2 güç kaynakları kullanır. Tek telli SAW, yüzde 98 ila 99 ark verimliliğinde yaklaşık 40 lb/hr metal yığar. 3/16 inç (4,8 mm) tel kullanan çift ark AC/DC tandem SAW hatlarında Lincoln Electric, metal yığma hızının 28 lb/hr değerinden 55 lb/hr değerine çıktığını bildirir. Kesin amper, voltaj ve ilerleme hızı değerleri, birleştirme kalınlığı için onaylı AWS D1.1 Kaynak Prosedürü Şartnamesini (WPS) izler.
| Makine Kategorisi ve Modeli | İş Parçası / Kesit Aralığı | Kalınlık / Birleştirme Kapsamı | Güç / Hız / Verimlilik | Temel Mühendislik İşlevi |
|---|---|---|---|---|
| 1. CNC Alevli Şerit Dilme Makinesi (Aubrik GS-4000) | 4.000 mm ray açıklığı; 80–3.200 mm düz kesim genişliği | 6–100 mm alevle kesim kalınlığı (plazma opsiyonel) | Kesim hurda oranı yüzde 1.5 altında tutulur | Çelik sacları paralel gövde ve başlık şeritleri halinde dilimler |
| 2. H-Kiriş Toplama Makinesi (Aubrik HG-1500) | Gövde 200–1.500 mm; başlık 150–600 mm | Gövde 6–32 mm kalınlık; 16 noktalı otomatik punta kaynağı | Siemens PLC + lazer görüntüleme konumlandırması (±0,3 mm) | Gövdeyi başlığa sıkar, ortalar ve puntalar (<0,3 mm/m hata) |
| 3. Tek Torçlu Portal SAW (Aubrik AM-HG-4000) | Kiriş yüksekliği 200–2.500 mm; uzunluk 18.000 mm’ye kadar | KOBİ’ler ve karma ölçülü partiler için gövde-başlık köşe kaynakları | 63 kVA × 2 güç; 200–1.000 A (~40 lb/hr tek telli SAW) | >95 yüzde toz geri kazanımlı ve kaynak izi takipli tozaltı kaynağı |
| 4. Çift Torçlu Portal SAW (Aubrik AM-HG-5000) | Kiriş yüksekliği 200–2.500 mm; uzunluk 18.000 mm’ye kadar | PEB çelik yapı imalatçıları için çift taraflı gövde-başlık köşe kaynağı | 63 kVA × 2 güç; 200–1.000 A; yüzde 98–99 ark verimliliği | Orta ve yüksek hacimli atölyeler için eşzamanlı çift torçlu portal SAW |
| 5. Tandem Torçlu Portal SAW (Aubrik AM-HG-6000) | Kiriş yüksekliği 200–2.500 mm; uzunluk 18.000 mm’ye kadar | Onaylı WPS ile ağır köprü kirişleri ve çok pasolu kaynaklar | 200–1.000 A (tandem SAW 3/16 inç telde 55 lb/hr hıza ulaşır) | Yüksek yığma hızlı çift telli tandem tozaltı kaynağı |
| 6. Başlık Doğrultma Makinesi (Aubrik HYJ-40) | Başlık genişliği 200–800 mm | 6–40 mm başlık kalınlığı kapasitesi | 16.000 mm/min değerine kadar doğrultma hızı; ±0,3 mm hassasiyet | Kaynak kaynaklı başlık açısal distorsiyonunu dijital göstergeli olarak düzeltir |
| 7. Geçişli Kumlama Makinesi (Aubrik AB-SB) | 800×1.500 ile 3.000×3.000 mm arası iş parçası kapasitesi | ISO 8503-1 standardına uygun yüzey kalitesi (Sa1–Sa3 temizlik) | Aşındırıcı geri dönüşümü yüzde 30–40 tasarruf sağlar; yüzde 99.5 toz filtrasyonu | Boya tutunması için 4 ila 8 türbinli santrifüj kumlama temizliği |
| 8. 3 İş Milli Karbür Delme-Kesme (Geka GK DSB Sınıfı) | Haddelenmiş W/I/H kirişler, U-profiller, köşebentler ve kaynaklı kirişler | 3 yüzeyde cıvata delikleri, kılavuz çekme, havşa açma, 4 eksenli markalama | 40 saatlik haftada 125 tona kadar; +45° ila -60° gönyeli testere | HSS takımlara göre delikleri yüzde 30 ila 50 daha hızlı deler |
| 9. Otomatik Plazma Kurt Ağzı Açma Hücresi (6 Eksenli Robotik) | 20 ila 150 kişilik atölyeler için yapısal profiller (RBTX rehberi) | Gövde kurt ağızları, başlık boşaltmaları, kaynak erişim delikleri ve 3D kaynak ağızları | Tekrarlanabilir geometride yüzde 94 çevrim süresi düşüşü (Tank Tech vakası) | Sonraki montaj adımlarını durduran manuel şalome markalama hatalarını ortadan kaldırır |
Otomatik Kiriş Kurt Ağzı Açma ve Isıl Profil Kesimi: 6 Eksenli Plazma vs. Oksi-Gaz Kaynak Ağzı Açma
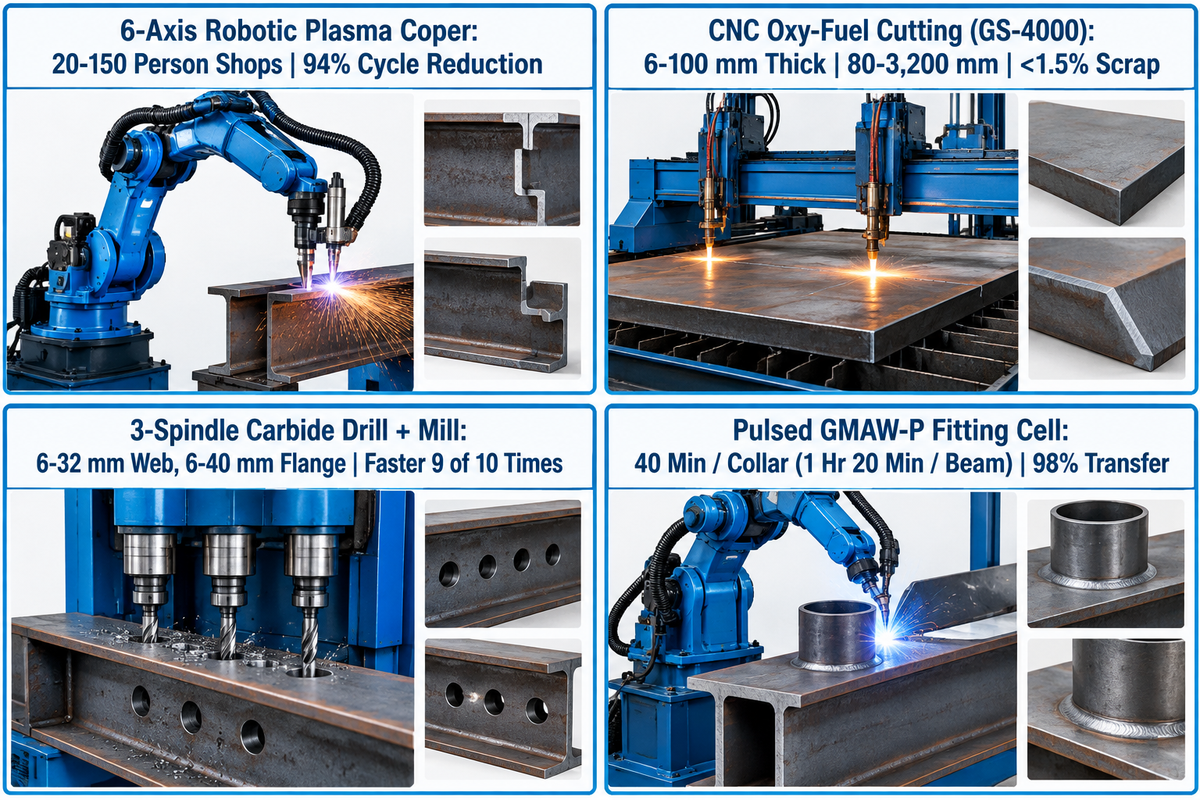
Otomatik kiriş kurt ağzı açma hücreleri; gövde kurt ağızlarını, başlık boşaltmalarını ve sismik kaynak erişim deliklerini kesmek için 6 eksenli robotik plazma torcu kullanır. Torç ayrıca 3D kaynak ağızları oluştururken, oksi-gaz şalomeleri kalın ve ağır kolon başlıklarını işler. Tekrarlanabilir geometriye sahip parçalarda RBTX otomatik plazma kesim rehberi, manuel kesime kıyasla çevrim süresinde yüzde 94 azalma belgelemektedir.
Yapısal bağlantılar sıklıkla bir başlık bloğunun çıkarılmasını (kurt ağzı), sismik kaynak erişim deliklerinin («fare delikleri») açılmasını veya tam nüfuziyetli (CJP) moment kaynakları için V ve K kaynak ağızlarının hazırlanmasını gerektirir. Bir çentiği veya kaynak ağzını oksi-gaz şalomesi ve avuç taşlama ile elle açmak, metal imalatındaki en yavaş işlemlerden biridir. RBTX otomatik plazma kesim darboğazları mühendislik analizi, küçük ve orta ölçekli atölyelere (~20 ila 150 çalışan) odaklanır. Tank Technology karşılaştırmasında otomatik plazma kesim, tekrarlanabilir geometriye sahip parçalarda çevrim süresinde yüzde 94 düşüş kaydetmiştir.
Daha da önemlisi RBTX, atölye sahasında alışılmadık bir hata moduna dikkat çeker. Manuel veya kötü kalibre edilmiş plazma kesimden kaynaklanan cüruf, kaynak ağzı açısı sapması ve tutarsız delik geometrisi kesim sehpasında nadiren fark edilir. Bunun yerine hat boyunca ilerleyerek kaynak istasyonunda montaj uyumsuzluklarına ve yeniden işlemeye yol açar. Montaj holünde aşırı büyük bir kök aralığı, birleştirmeyi doldurmak için daha fazla kaynak metali gerektirir ve büzülme distorsiyonunu artırabilir. Aynı aralık hatası için daha kalın saclar, boşluğu doldurmak üzere çok daha fazla kaynak metali gerektirir.
Haddelenmiş geniş başlıklı kirişler doğal hadde ters sehimine ve yanal eğriliğe sahiptir. Kaynak ağzı kaymasını önlemek için 6 eksenli robotik plazma kurt ağzı açma hücreleri lazer görüntüleme veya dokunmatik sensörler kullanır. Bu sensörler gerçek başlık ve gövde yüzeylerini taradıktan sonra arkı ateşler. Yuvarlak cıvata delikleri için Practical Machinist üzerindeki deneyimli imalatçılar mekanik delme yönünde görüş bildirmiştir. Cüruf temizleme süresi hesaba katılmasa bile 10 durumun 9’unda bir deliğin yakılarak kesilmesinden daha hızlı delinebileceğini belirtmişlerdir. Mekanik delme ayrıca cıvata delikleri etrafında ısıdan etkilenen bölge (HAZ) sertleşmesini de önler. Kurt ağzı açma ve delme tamamlandığında, otomatik kaynak hücreleri bağlantı parçalarını hızla kaynatır. Lincoln Electric verilerine göre yarı otomatik kaynak her bir kiriş bileziği için 40 dakika, yani iki uç için kiriş başına 1 saat 20 dakika sürmüştür. Atölye bu işlemde yüzde 98 metal transfer verimliliğiyle darbeli GMAW-P kullanmıştır.
Bir çelik kirişin altında neden plaka bulunur?
Bir çelik kirişin alt başlığına kaynatılan düz çelik plaka; eğilme dayanımını artırır, gövde burkulması olmadan tekil mesnet yüklerini yayar veya cıvatalı bağlantı yüzeyi sağlar. Mühendisler bu parçayı yapısal yük aktarım yoluna bağlı olarak başlık takviye levhası, mesnet plakası veya alt bağlantı plakası olarak adlandırır.
| Isıl / Mekanik Proses | Temel İş Parçası Kapsamı | Kaynak Ağzı ve Kontur Yeteneği | Çevrim Süresi ve Kenar Kalitesi | Cıvata Deliği ve Birleştirme Uygunluğu |
|---|---|---|---|---|
| 6 Eksenli Robotik Plazma Kurt Ağzı Açma Hücresi | 20–150 kişilik atölyelerde standart yapısal çelik profiller | 3D kaynak ağızları, gövde kurt ağızları, sismik fare delikleri, HSS ve sac kesimleri | Tekrarlanabilir geometride manuel kesime kıyasla yüzde 94 çevrim süresi azalması | Kurt ağızları, kaynak ağızları ve boşaltmalar için kullanılır; ısıl kesilmiş delikler ilgili standart kurallarına tabidir |
| Otomatik CNC Oksi-Gaz Kesim (GS-4000) | 80–3.200 mm genişlik boyunca 6–100 mm alevle kesim kalınlığı | Ağır kolon ve köprü saclarında düz şerit dilme ve kaynak ağzı hazırlığı | Kesim hurda oranı yüzde 1.5 altında tutulur; montaj öncesi cüruf temizliği gerektirir | Bitmiş cıvata delikleri yerine sac şerit dilme ve kalın kaynak ağızları için kullanılır |
| 3 İş Milli Karbür Delme + Alt Eksen Freze | Haddelenmiş profiller ve kaynaklı H-kirişler (6–32 mm gövde, 6–40 mm başlık) | Yuvarlak cıvata delikleri, havşalar, dişli delikler, 4 eksenli markalama, frezelenmiş slotlar | 10 durumun 9’unda yakarak kesmeden daha hızlı deler; HSS takıma göre yüzde 30 ila 50 daha hızlıdır | Isıl cüruf veya ısıl kesim ısıdan etkilenen bölgesi olmayan mekanik delinmiş cıvata delikleri |
Malzeme Taşıma ve Boy Ölçümü: Merdaneli Besleme vs. Kıskaçlı Araba ve Enine Transfer Konveyörleri
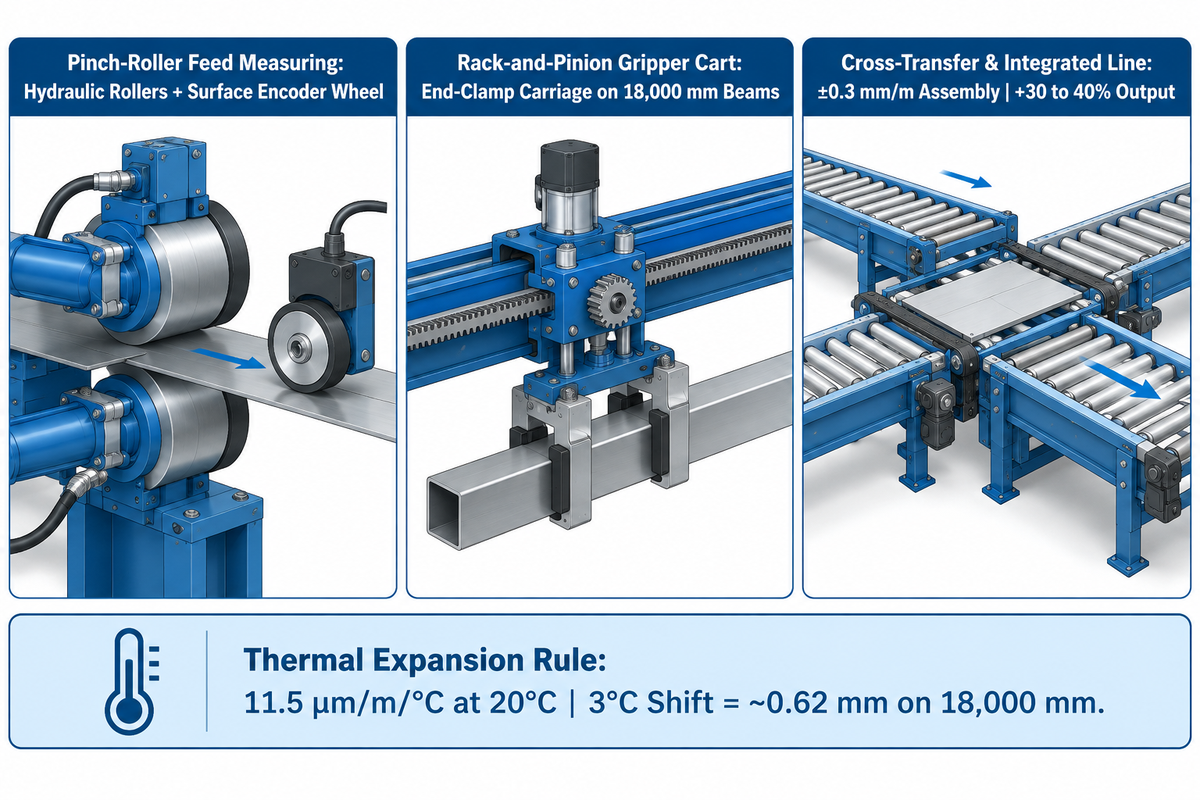
Gerçek üretim koşullarında kiriş hattı kullanım oranı malzeme taşıma sistemi tarafından belirlenir. Şerit testere ile CNC delme makinesini ara taşıma sistemleri ve enine transfer sehpalarıyla ayırmak üretkenliği yüzde 30 ila 35 artırır. Aubrik, entegre 5 makineli H-kiriş hattının 1 ila 2 operatör kullanarak ve ±0,5 mm doğruluk sağlayarak manuel imalata kıyasla üretim hacmini yüzde 30 ila 40 artırdığını bildirmektedir.
En hızlı üç iş milli delme makinesi veya çift telli portal kaynak makinesi bile her profili yüklemek için tavan vincini bekliyorsa boşta kalır. The Fabricator, konveyör tamponlarının delme kapasitesini nasıl açığa çıkardığını vurgular. Şerit testere ile delme makinesini mütevazı bir malzeme taşıma yatırımıyla birbirinden ayırmak, üretkenlikte yüzde 30 ila 35 artış sağlar. Aubrik 5 makineli H-kiriş üretim hattında konveyörlü akış; kesme, toplama, kaynak, doğrultma ve kumlama arasındaki bağımsız vinç taşımalarını ortadan kaldırır. Bu entegrasyon, her manuel yeniden kaynağın kiriş başına 3 saate kadar ek süre getirebildiği montaj hizasızlıklarını önler. Yalnızca 1 ila 2 operatör, 18.000 mm uzunluğa kadar kirişlerde manuel imalata göre yüzde 30 ila 40 daha yüksek üretim hacmi elde eder. Sıfırdan bir üretim holü tasarlayan mühendisler, çelik yapı atölyesi yerleşimi ve vinç açıklığı planlama rehberimizi kullanarak konveyör kotlarını hizalayabilir.
Malzeme taşımadaki ikinci kritik karar boy ölçüm mimarisidir. CNC kiriş hatları, uzun yapısal çubukları delme ve testere üniteleri boyunca indekslemek için birbiriyle rekabet eden iki konumlandırma mekanizması kullanır:
- Sıkıştırma merdaneli besleme ölçüm sistemleri, hidrolik tahrik merdaneleri ve bir ölçüm tekerleği enkoderinden oluşur. Ölçüm tekerleği, yoğun hadde tufalı veya ıslak başlıklarda kaçırma yapabilir. Besleme sistemleri ayrıca gelen kirişler için alan ve destek gerektirir.
- Servo kremayer ve pinyon tahrikli kıskaçlı besleme arabaları, kirişin arka ucunu kavrar ve yüzeydeki hadde tufalının ölçüm tekerleği kaymasına yol açmaması için hassas helisel dişli kremayer boyunca ilerler. Gerçek konumlandırma tekrarlanabilirliği yine de çene tutuşuna, tahrik boşluğuna ve atölye sıcaklığına bağlıdır. Standart çelik ısıl genleşmesi altında (20°C referans sıcaklıkta ~11,5 µm/m/°C), 18.000 mm uzunluğundaki bir kirişte 3°C atölye sıcaklığı değişimi boyu ~0,62 mm değiştirir. Bu nedenle yüksek hassasiyetli hatlar ortam sıcaklığı telafisi uygular.
| Taşıma / Ölçüm Alt Sistemi | Konumlandırma Mekanizması | Doğruluk ve Yüzey Hassasiyeti | Konveyör ve Hol Yerleşim Gereksinimi | Üretkenlik ve Atölye Etkisi |
|---|---|---|---|---|
| Sıkıştırma Merdaneli Besleme Ölçümü | Hidrolik tahrik merdaneleri + yüzey enkoder tekerleği | Kiriş yüzeyindeki gevşek hadde tufalı, yağ veya buzlanmaya karşı hassas | Kiriş boyu boyunca tam giriş rulolu konveyör desteği gerektirir (araba rayı yoktur) | Araba geri dönüş duraksaması olmadan kesintisiz geçişli besleme |
| Kremayer ve Pinyon Kıskaçlı Araba | Helisel dişli kremayer üzerinde hareket eden hidrolik uç sıkma arabası | Yüzey tekerleği kaymasını ortadan kaldırır; 18.000 mm kirişlerde ısıl telafi gerektirir | Giriş desteğinin yanı sıra giriş tablası boyunca araba hareket mesafesi gerektirir | Ağır kolonlar ve tufallı ham profiller için boşluksuz mekanik indeksleme |
| Enine Transfer Tamponu ve Entegre Hat | Ara konveyörler + Siemens PLC lazer görüntüleme hizalaması | Aubrik hatlarında ±0,3 mm/m toplama doğruluğu ve ±0,5 mm bitmiş ürün doğruluğu | Testere, delme, kurt ağzı açma ve kaynak holleri arasında ara çubukları tamponlar | The Fabricator ayrık testere-delme için +yüzde 30 ila 35 kazanç bildirir; Aubrik hattı manuele vs. +yüzde 30 ila 40 ekler |
BIM’den Atölyeye Otomasyon: Tekla DSTV (NC1) ve IFC4 Son İşleme ve 4 Yüzey Parça Markalama
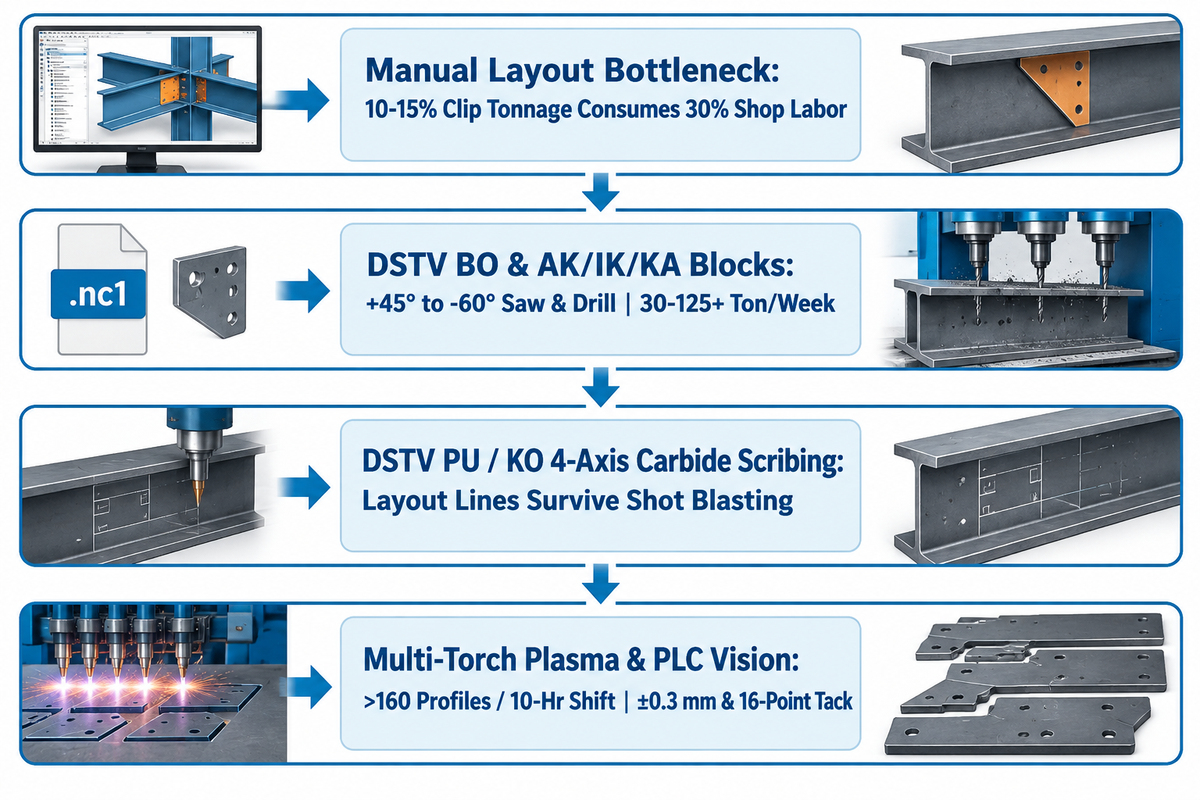
BIM’den atölyeye otomasyon, 3D yapısal detaylandırma modellerini Tekla Structures veya SDS2 üzerinden doğrudan DSTV (.nc1) ve IFC4 makine dosyalarına aktarır. The Fabricator, çok torçlu bir plazma markalama sisteminin 10 saatlik bir vardiyada 160’tan fazla profili markalayabildiğini bildirmektedir.
Geleneksel imalat atölyelerinde usta montajcılar çırpı ipi, gönye, nokta zımbası ve çekiçle saatler harcar. The Fabricator verilerine göre bağlantı köşebentleri ve bayrak plakaları gibi küçük bağlantı parçaları tipik olarak bir imalatçının toplam tonajının yüzde 10 ila 15’ini oluşturur, ancak atölye işçilik saatlerinin yüzde 30’una kadarını tüketir. Modern kiriş hatları, 3-D CAD detaylandırma yazılımlarını (Tekla Structures, Advance Steel veya SDS2) DSTV (.nc1) veya IFC4 dosyaları aracılığıyla doğrudan makine kontrol sistemine bağlayarak manuel markalamayı ortadan kaldırır. Rota B hatlarında Aubrik HG-1500 toplama istasyonu, Siemens PLC kontrolünü lazer görüntüleme konumlandırması (±0,3 mm) ve 16 noktalı otomatik punta kaynağı ile birleştirir.
Bir DSTV .nc1 dosyası içinde ayrık ASCII blokları otomatik hattaki her bir istasyonu yönlendirir. «ST» bloğu profil üstbilgisini ve çelik kalitesini tanımlarken, «BO» cıvata deliği koordinatlarını ve çaplarını belirtir. «AK» ve «IK» blokları dış kurt ağızlarını ve iç boşaltmaları tanımlar, «KA» ise kaynak ağzı hazırlık açılarını programlar. Parça kimlik numaraları «SI» ile damgalanır ve «PU» veya «KO» kaynaklı ek parçalar için 4 eksenli yerleşim markalamasını sürer. The Fabricator tarafından belirtildiği üzere, bir delme sistemine 4 eksenli yerleşim markalaması eklemek delme istasyonunun çevrim süresini uzatır. The Fabricator, çok torçlu plazma markalama sistemlerinin tek bir 10 saatlik vardiyada 160’tan fazla profili markalayabildiğini aktarmaktadır.
| DSTV Bloğu / Kontrol Alt Sistemi | Çalıştırılan Makine Ekseni / Takım | Proses Çıktısı ve Kalıcılık | Sonraki Montaj ve Kapasite Etkisi |
|---|---|---|---|
| BO ve AK / IK / KA Blokları | 3 iş milli CNC delme, +45° ila -60° gönyeli testere ve plazma kurt ağzı açıcı | Boydan boya cıvata delikleri, slotlar, kurt ağızları ve kaynak ağızları | Haftada 30–125+ ton işleyen atölyelerde konsoldan manuel koordinat girişini ortadan kaldırır |
| PU / KO 4 Eksenli Karbür Çizici | CNC delme hattına entegre döner karbür çizme takımı | Kumlama sonrasında bile görünür kalan frezelenmiş markalama çizgileri | Köşebent ve berkitme konumlarını doğrudan ana eleman üzerine işaretler (delme çevrim süresini artırır) |
| Çok Torçlu Plazma Markalama ve PLC Görüntüleme | Bağımsız plazma yerleşim markalayıcı + Aubrik HG-1500 lazer görüntülemeli PLC | 10 saatlik vardiyada >160 profil; ±0,3 mm lazer görüntülemeli toplama konumlandırması | Markalama yükünü delme ünitesinden alır ve 16 noktalı punta kaynağını otomatikleştirir |
Yüzey Hazırlığı ve Kaynak Muayenesi: Geçişli Kumlama, Atölye Astarı ve NDT
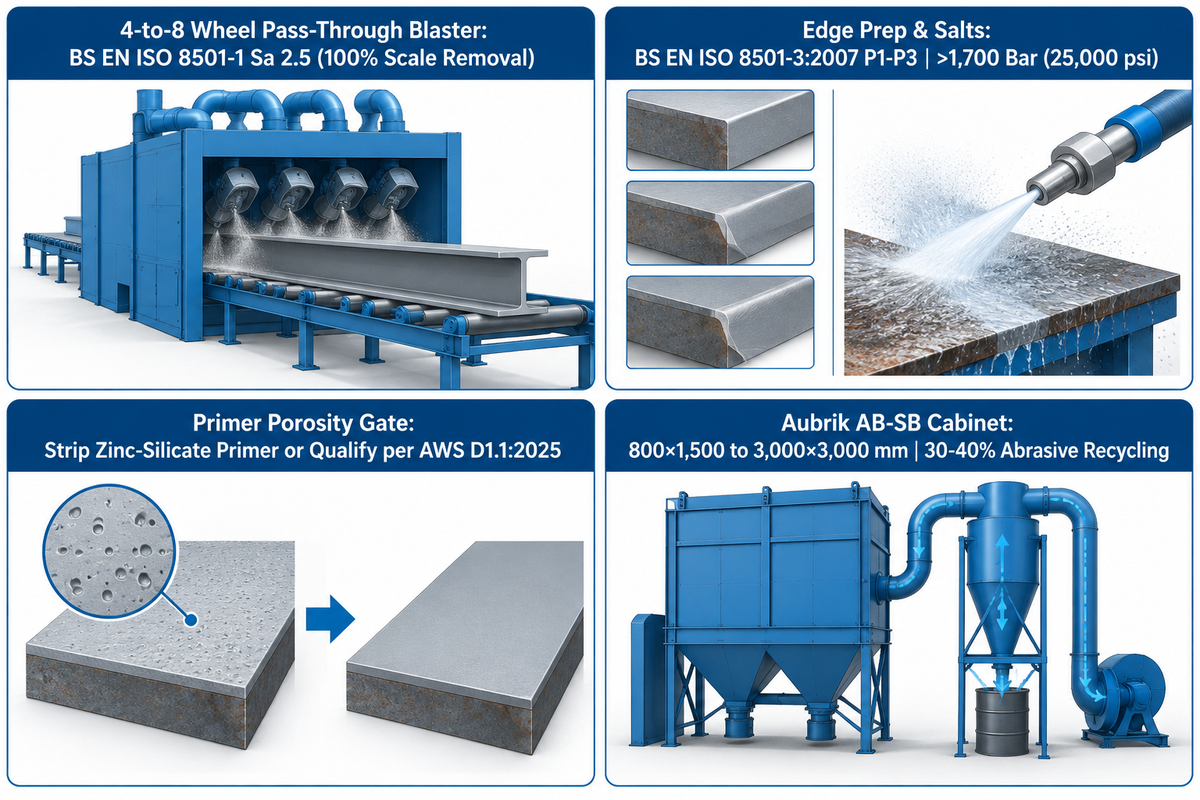
Hat içi geçişli rulolu konveyör kumlama makineleri, yapısal çelik kirişleri BS EN ISO 8501-1 Sa 2.5 derecesine kadar temizlemek için 4 ila 8 santrifüj türbin tekerleği kullanır (hadde tufalı ve pas gidermede yüzde 100’e varan verimlilik). Ayrı BS EN ISO 8501-3 P1 ila P3 dereceleri; kaplama öncesinde taşlama gerektirebilen kaynak dikişlerini, kesim kenarlarını ve yüzey kusurlarını düzenler.
Köşe kaynağından önce operatörler kesim cürufunu, gevşek pası, gevşek tufalı ve yüzey kirleticilerini temizler. Sıkıca yapışmış hadde tufalı yalnızca ilgili kaynak standardının izin verdiği durumlarda yüzeyde kalabilir. Buna karşılık boya hazırlığı, belirtilen temizlik derecesine ve yüzey pürüzlülük profiline kadar aşındırıcı kumlama yapılmasını gerektirir. Steel Construction Institute (SCI) yüzey hazırlığı mühendislik standardı, geçişli kumlama tesisi tasarımını detaylandırır. Otomatik kumlama kabinleri, konveyörün etrafına 4 ila 8 santrifüj türbin yerleştirir ve hadde tufalı ile pası gidermede yüzde 100 verimli olabilir. BS EN ISO 8501-1 standardı; Sa 1, Sa 2, Sa 2.5 ve Sa 3 aşındırıcı kumlama temizlik derecelerini tanımlar. Ayrı olarak BS EN ISO 8501-4 yüksek basınçlı su jeti ile temizliği ele alır; burada 1.700 bar (25.000 psi) üzerindeki ultra yüksek basınçlı su jeti çözünür tuzları giderir. Kaynak dikişleri ve kesim kenarları BS EN ISO 8501-3:2007 P1, P2 veya P3 derecelerine göre hazırlanır ve yüzey pürüzlülüğü BS EN ISO 8503-1 kapsamında değerlendirilir. Aubrik AB-SB kumlama makinesi, yüzde 30 ila 40 aşındırıcı geri dönüşüm tasarrufuyla 800×1.500 ila 3.000×3.000 mm iş parçalarını işler. Türbinli kumlama makinesi boyutlandırmasını yapısal çelik profiller için geçişli türbinli kumlama vs. kum püskürtme rehberimizde karşılaştırabilirsiniz.
Atölyeler ham sacları kumlayıp yapma H-kiriş tozaltı kaynağından önce ön imalat kaynak yapılabilir astar püskürttüğünde kritik bir kalite tuzağı ortaya çıkar. Strategic Steel tarafından hazırlanan 25 yapısal çelik imalat problemi denetimi ve kaynak metalurjisi araştırmaları bu riski tanımlar. İnorganik çinko-silikat atölye astarı üzerine kaynak yapmak, ergimiş kaynak banyosunda çinkoyu buharlaştırır. Hapseden bu gaz, özellikle çift taraflı gövde-başlık köşe kaynaklarının ikinci tarafında veya mekanize SAW işleminde yüksek hızlarda kök kurtçuk gözenekliliği oluşturur. İnce bir kat kaynak yapılabilir atölye astarı bile gözenekliliği tek başına ortadan kaldırmaz. Yüksek hızlı tandem SAW hatları, toplama öncesinde gövde-başlık kaynak izindeki astarı sıyırmalıdır. Aksi takdirde atölyenin AWS D1.1:2025 Yapısal Kaynak Standardı – Çelik uyarınca kaplamalı sac üzerinde kaynak prosedürünü onaylatması gerekir. Aubrik, kartuşlu toz toplayıcılara sahip kapalı kumlama kabinleri kullanan AB-SB üniteleri için %99.5 toz filtrasyonu bildirmektedir. Bununla birlikte yetersiz emiş veya filtre bakımının aksatılması, çalışanları yine de OSHA sınırlarının üzerindeki toz seviyelerine maruz bırakabilir.
Çelik kirişler teslimattan önce astarlanır mı?
Yapısal çelik kirişler, yalnızca projenin boya şartnamesinde belirtilmesi halinde teslimattan önce imalat atölyesinde astarlanır. Kayma kritik sürtünme yüzeyleri boyasız bırakılır veya gerekli kayma direnci için onaylanmış bir sistemle kaplanır. Yangın yalıtımı uygulanacak çelik uyumlu bir astar kullanabilir ve şantiye kaynak bölgeleri kaynak için uygun yüzeyler gerektirir. Sıcak daldırma galvaniz yapılacak çelik ise ergimiş çinkonun tutunabilmesi için boyasız bırakılır.
Yapılması Gerekenler
- Yapısal profilleri 4 ila 8 türbinli geçişli kumlama makinesi kullanarak BS EN ISO 8501-1 Sa 2.5 seviyesine kumlayın ve kaynak kenarlarını BS EN ISO 8501-3 P1–P3 derecelerine göre hazırlayın.
- Yüksek hızlı çift taraflı SAW kaynak izlerinden ön imalat çinko-silikat astarı temizleyin veya AWS D1.1:2025 kapsamında kaplamalı malzeme üzerinde kaynak prosedürünü onaylatın.
- AISC 360-22 Bölüm N sıklıklarında ultrasonik muayene (UT) ve manyetik parçacık muayenesi (MT) uygulayın ve kaynakları AWS D1.1:2025 Madde 8 kriterlerine göre değerlendirin.
Yapılmaması Gerekenler
- Yüksek hızlı çift taraflı tandem SAW sırasında ince bir kaynak yapılabilir atölye astarı katmanını kurtçuk gözenekliliğine karşı koşulsuz bir garanti olarak görmeyin.
- Kaplama uygunluğunu doğrulamadan kayma kritik cıvata sürtünme yüzeylerine veya püskürtme yangın yalıtımı yapılacak kirişlere doğrulanmamış alkid atölye astarı uygulamayın.
- Yoğun cüruflu veya temizlenmemiş kenar kusurlarına sahip ısıl kesilmiş cıvata deliklerinin standart uygunluk doğrulaması yapılmadan nihai montaja geçmesine izin vermeyin.
Boyutsal Toleranslar ve Yapısal Standartlar: AISC 303, AWS D1.1, ASTM A6 ve EN 1090 Uygunluğu
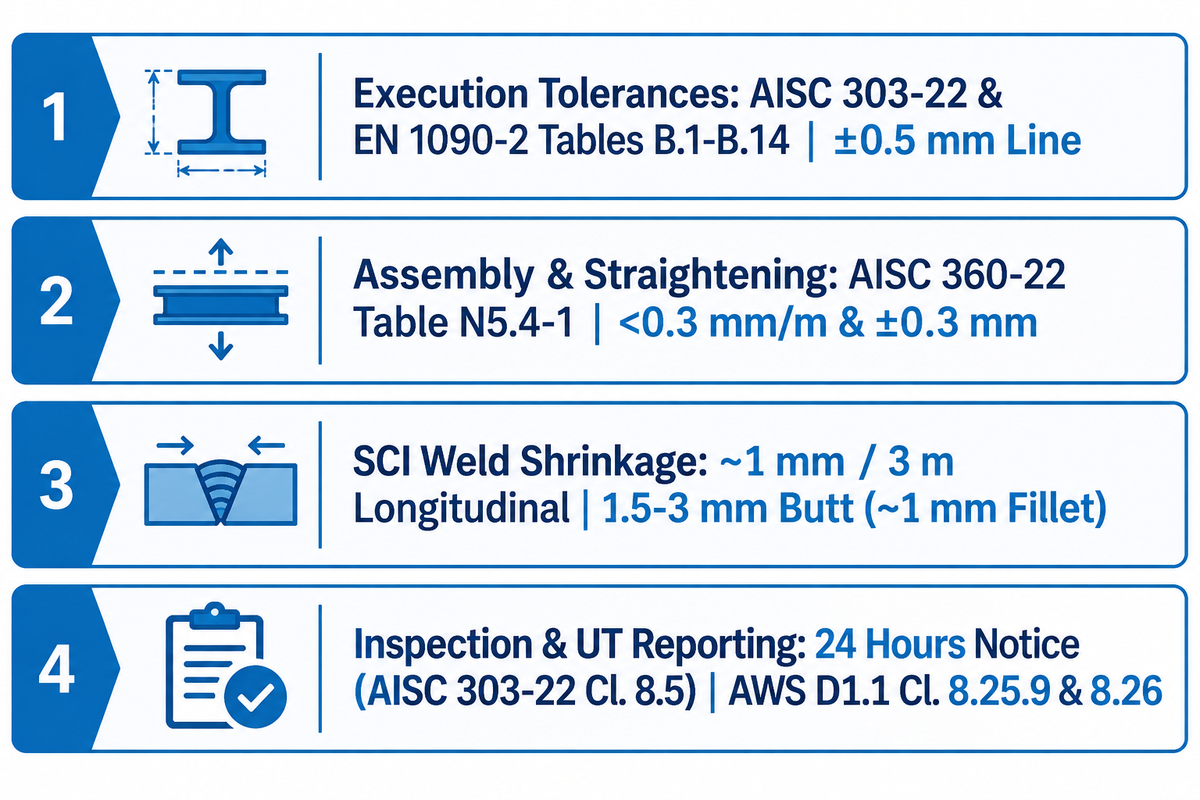
Kuzey Amerika yapısal çelik işleri için AISC 303-22 ve AWS D1.1:2025 imalat toleranslarını belirlerken, AISC 360-22 Bölüm N kalite kontrol ve kalite güvence süreçlerini ele alır. Bölüm N, KK ve KG kurallarını düzenler. Avrupa yapısal çelik işleri için BS EN 1090-2 Ek B Tablo B.1-B.14, imalata yönelik temel ve işlevsel toleransları sunar. Steel Construction Institute, alın kaynaklarında kaynak çekmesinin boyuna yönde her 3 m için yaklaşık 1 mm ve enine yönde 1.5 ila 3 mm olduğunu tahmin etmektedir.
Tipik bir mühendislik hatası, ASTM A6/A6M standardında belirtilen ham haddehane toleranslarının şantiyedeki bitmiş montaj toleranslarını karşıladığını varsaymaktır. AWS Inspection Trends (Ağustos 2025) bülteninde AISC 360 Bölüm N ve AWS D1.1 muayenesi üzerine vurgulandığı gibi, kalite kontrol iki temel standarda yayılır. AWS D1.1:2025, kaynaklı bağlantıların nasıl muayene edileceğini ve kabul kriterlerini açıklar (Madde 8.25.9 uyarınca reddedilen UT kusurlarının işaretlenmesi ve Madde 8.26 uyarınca raporlanması dahil). AISC 360-22 Bölüm N ise Tablo N5.4-1 ve N5.6-1 içinde gerekli muayene sıklıklarını detaylandırır. Ayrıca AISC 303-22 Madde 8.5, imalatçı ve montajcının bağımsız denetim için erişim sağlamasını ve en az 24 saat önceden bildirimde bulunmasını şart koşar.
Avrupa projeleri için Steel Construction Institute çelik imalat doğruluğu mühendislik rehberi, BS EN 1090-2:2018 Ek B Tablo B.1 ila B.14 içindeki izin verilen sapmaları belirtir. Şart koşulduğunda BS EN ISO 13920:1997 kaynaklı konstrüksiyonlar için genel toleransları sağlar. SCI ayrıca yapma sac kiriş kaynatan imalatçıların kesim ve toplama sırasında ısıl büzülmeyi hesaba katması gerektiğini belgeler. Boyuna kaynak çekmesi her 3 m kaynak boyu için yaklaşık 1 mm düzeyindedir. Enine büzülme ise tek V alın kaynaklarında 1,5 mm ile 3 mm arasında, sac kalınlığının dörtte üçüne kadar olan çift taraflı köşe kaynaklarında ise yaklaşık 1 mm seviyesindedir.
| Kalite / Boyutsal Kriter | Kuzey Amerika Standart Hükmü (AISC / AWS) | Avrupa Standardı Hükmü (BS EN / SCI) | Aubrik H-Kiriş Hattı ve Atölye Kontrol Yeteneği |
|---|---|---|---|
| İmalat ve Uygulama Toleransları | AISC 303-22 ve AWS D1.1:2025 imalat toleransları | BS EN 1090-2:2018 Ek B Tablo B.1 ila B.14 (temel ve işlevsel) | 5 makineli hat genelinde ±0,5 mm bitmiş H-kiriş boyutsal doğruluğu |
| Gövde-Başlık Toplama ve Doğrultma | AISC 360-22 Tablo N5.4-1 kapsamında kaynak öncesi montaj doğrulaması | BS EN 1090-2 Fabrika Üretim Kontrolü (FPC) ve BS EN ISO 13920:1997 | HG-1500 üzerinde <0,3 mm/m diklik; HYJ-40 üzerinde ±0,3 mm doğrultma hassasiyeti |
| Kaynak Çekme Payı (Tahmini) | Atölye detaylandırması ve toplamada ısıl büzülmeyi hesaba katın | SCI tahmini: boyuna 3 m başına ~1 mm; alın kaynağında enine 1,5–3 mm (köşe kaynağında ~1 mm) | GS-4000 CNC şerit dilme işlemine fazla boy çekme payı programlayın |
| Muayene Bildirimi ve UT Kusur Raporlama | En az 24 saat önceden bildirim (AISC 303-22 Madde 8.5); AWS D1.1 Madde 8.25.9 ve 8.26 | Onaylı FPC muayene planı ve şart koşulduğunda deneme montajı kontrolleri | Denetim muayene raporları, ISO 9001 ve CE belgeleri talep üzerine sunulur |
Ayda 500 ila 1.500 Ton İçin Kiriş Hattı Boyutlandırma: Çevrim Süresi Hesabı, Altyapı, TCO ve 2026 Sektör Görünümü
Yapısal çelik bir kiriş hattını boyutlandırmak, yalnızca en yüksek iş mili devrine odaklanmak yerine kesme, toplama, portal SAW, doğrultma ve delme gibi süreçler için istasyon çevrim sürelerini dengelemeyi gerektirir. American Welding Society, 2027 yılına kadar Amerika Birleşik Devletleri’nde 360.000 kaynakçı açığı öngörmektedir ve geleneksel imalat ton başına ortalama 15 ila 45 atölye işçilik saati gerektirir. Geleneksel imalatta taşıma için ton başına 1 ila 4 atölye işçilik saati harcanır. Buna karşılık entegre 5 makineli bir Aubrik H-kiriş hattı 1 ila 2 operatörle çalışır ve manuel imalata göre üretim hacmini yüzde 30 ila 40 artırır.
Fabrika mühendisleri işçilik maliyetlerini düşürmek amacıyla yatırım getirisini ve sermaye bütçelerini değerlendirirken, 2026–2027 dönemindeki temel etken işgücü kıtlığıdır. AGT Robotics tarafından yapılan American Welding Society (AWS) işgücü verileri analizine göre Amerika Birleşik Devletleri 2027 yılına kadar yaklaşık 360.000 kaynakçı açığıyla karşı karşıyadır. Ortalama kaynakçı yaşı Amerika Birleşik Devletleri’nde 55 civarında, Avrupa Birliği’nde ise 45 üzerindedir. Avrupa 2030 yılına kadar 200.000’den fazla kaynakçı açığıyla yüzleşirken, tek bir robotik kiriş kaynak hücresi tekrarlayan yapısal görevlerde üç manuel kaynakçının yerini alabilir. Geleneksel atölyelerde SteelFlo AI 2026 yapısal imalat maliyet referansı, basit cıvatalı çerçevelerin 15 ila 20 saat/ton, orta zorluktaki işlerin ise 20 ila 30 saat/ton sürdüğünü göstermektedir. Karmaşık yapma kiriş kaynağı 30 ila 45 saat/ton gerektirir. Örneğin, 25 saat/ton ve $75/hr giydirilmiş ücretle 100 tonluk orta zorlukta bir proje, atölye işçiliğinde $187.500 tutarına karşılık gelir. Toplam montajlı yapısal çelik maliyetleri $4.000 ila $6.500/ton veya libre başına $2,00 ila $3,25 aralığındadır.
Aynı zamanda, JFE Steel’in «smarTABH» rasyonelleştirilmiş yapma H-kiriş kaynak yöntemi ve çift ark AC/DC tandem tozaltı kaynağı gibi 2025-2026 kaynak yenilikleri manuel yeniden işlemeyi azaltmaktadır. Ekipman tekliflerini ve altyapı yüklerini karşılaştıran alıcılar, H-kiriş üretim makinesi teklifleri ve deneme üretimi nasıl karşılaştırılır ile otomatik kaynak makinesi seçim kriterleri rehberlerimize başvurabilir.
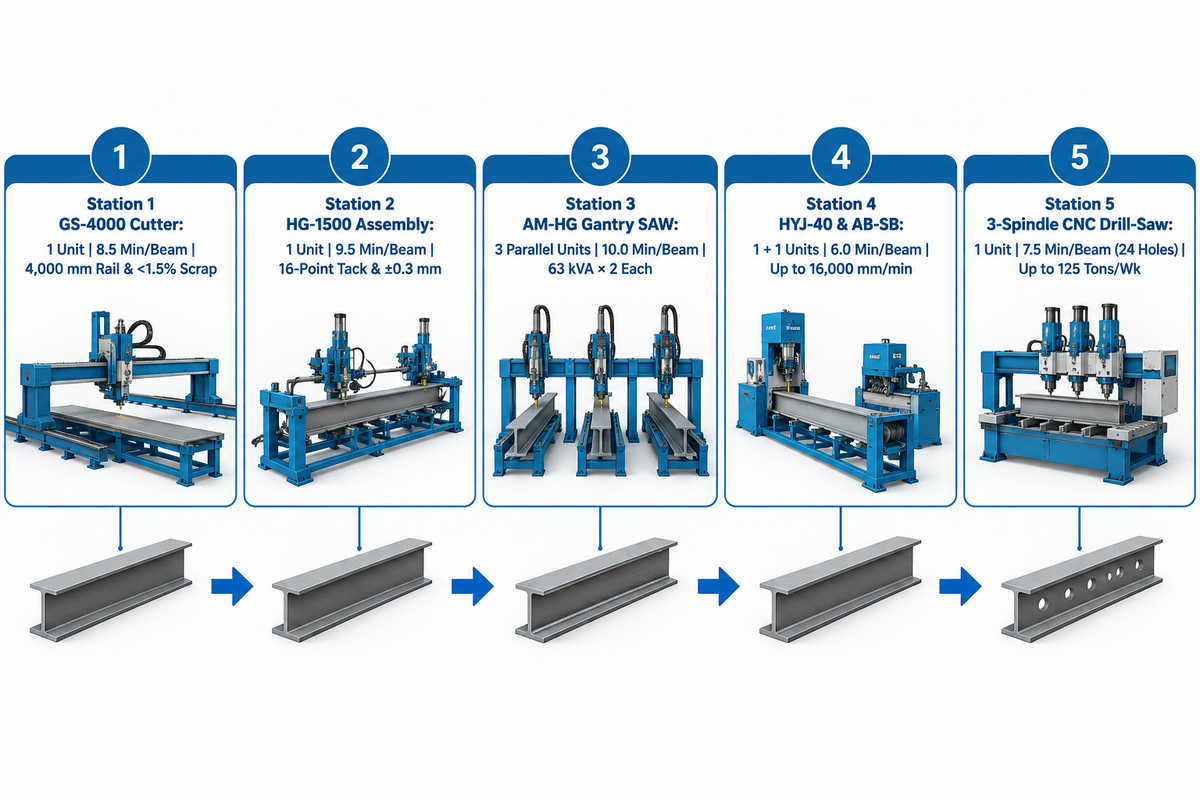
5 İstasyonlu H-Kiriş Hattı ve Hat Sonu Delme Takt Süresi Dengeleyici (Örnek Hesaplama)
Sonraki holleri malzemesiz bırakan veya tıkayan yüksek hızlı bir istasyon satın almaktan kaçınmak için, aşağıdaki Örnek Hesaplamada gösterildiği gibi beş Rota B üretim istasyonunu ve hat sonu delme istasyonunu dengeleyin. Rota A (haddelenmiş profil delme-kesme hattı) ve Rota B (yapma H-kiriş sac hattı) ortak bir bitirme holünü paylaşmadıkça ayrı takt süresi zarflarına sahiptir:
- Bu örnek hesaplama için delinmiş uç bağlantılara sahip yapma H-kirişlerde (Rota B) aylık 1.000 metrik ton/ay hedef üretim varsayın.
- Temsili iş parçası dağılımı (örnek varsayım): ayda 2.000 kiriş; ortalama ağırlık 500 kg/kiriş, 12 m uzunluk, 48 m köşe kaynak dikişi ve 24 cıvata deliği.
- Varsayılan efektif atölye süresi: iki vardiyada ayda 20.000 efektif üretim dakikası/ay.
- Gerekli takt süresi (örnek hesaplama): 20.000 efektif dakika/2,000 kiriş = bitmiş 12 m kiriş başına 10.0 dakika.
| İstasyon ve Ekipman Ünitesi | Varsayılan Çevrim Temeli (12 m Kiriş) | ≤10.0 dk Takt İçin Ünite Sayısı | Dengelenmiş Takt Çıktısı | Doğrulanmış Aubrik İstasyon Kapasitesi |
|---|---|---|---|---|
| 1. CNC Alevli Şerit Dilme (GS-4000) | 8.5 dk/kiriş eşdeğeri (çoklu şerit partisi) | 1 portal şerit kesici | 8.5 dk/kiriş (örnek) | 4.000 mm ray; 80–3.200 mm genişlik; 6–100 mm kalınlık; <1.5 yüzde hurda |
| 2. H-Kiriş Toplama (HG-1500) | 9.5 dk/kiriş (ortalama + 16 noktalı punta kaynağı) | 1 toplama makinesi | 9.5 dk/kiriş (örnek) | Gövde 200–1.500 mm (6–32 mm); başlık 150–600 mm; ±0,3 mm PLC lazer görüntüleme |
| 3. Portal SAW Kaynak Makinesi (AM-HG) | 800 mm/min varsayılan hızda, 48 m dikiş = 60 dikiş-dk (2 eşzamanlı dikiş için 30 dk) | Paralel bağlı 3 çift torçlu portal kaynak makinesi | Çevirme öncesi 10.0 dk/kiriş ark süresi temeli | Makine başına 63 kVA × 2; 200–1.000 A; kiriş yüksekliği 200–2.500 mm; uzunluk 18.000 mm’ye kadar |
| 4. Başlık Doğrultma (HYJ-40) ve Kumlama (AB-SB) | 6.0 dk/kiriş geçişli doğrultma ve kumlama | 1 doğrultma makinesi + 1 kumlama makinesi | 6.0 dk/kiriş (örnek) | HYJ-40 16.000 mm/min hıza kadar (200–800 mm başlık, 6–40 mm); AB-SB 3.000×3.000 mm’ye kadar |
| 5. Hat Sonu 3 İş Milli CNC Delme-Kesme | 7.5 dk/kiriş varsayılan (24 karbür delik + uç kesimi) | 1 delme-kesme hattı | 500 kg/kiriş ve 7.5 dk çevrimde, teorik kapasite 40 çalışma saatinde 160 metrik tondur | 3 iş milli ATC delme referansı: 40 saatlik haftada 125 tona kadar (The Fabricator) |
Kiriş Hattı Ekipman Üreticisi Seçimi: OEM Pazarı, Anahtar Teslim H-Kiriş Hatları ve FAT Kontrol Listesi
Küresel kiriş hattı üreticileri seçilen üretim rotasına göre uzmanlaşmıştır. Avrupalı, Kuzey Amerikalı ve Türk OEM’ler (Voortman, Peddinghaus, Ficep, Geka ve Bendmak) Rota A CNC profil delme-kesme ve kurt ağzı açma hatlarına odaklanır. Diğer taraftan Wuxi ABK Machinery (Aubrik), teslim edilen 80+ özel hat genelinde 1 yıl ücretsiz garantiyle desteklenen anahtar teslim Rota B 5 istasyonlu yapma H-kiriş kesme, toplama, portal SAW, doğrultma ve kumlama hatları tasarlar.
Bir teklif talebi (RFQ) hazırlarken alıcılar, tedarikçinin temel yetkinliklerini kendi birincil çelik imalat rotalarıyla eşleştirmelidir. Profil delme makinesi üreticilerini özel yapma kiriş kaynak ekipmanı teklif etmeye zorlamayın veya tam tersini yapmayın:
- Rota A CNC profil delme-kesme ve kurt ağzı açma OEM’leri arasında Voortman (V630/V633 delme hatları ve V807 robotik plazma kurt ağzı açıcı) ve Peddinghaus (PCD delme hatları ve PeddiWriter) yer alır. Diğer Avrupalı ve Türk tedarikçiler arasında Ficep (Valiant 3 iş milli alt eksenli CNC hatları), Geka (+45° ila -60° gönyeli kesim yapan GK DSB delme-kesme kiriş hatları) ve Bendmak (B3DL çok milli hatlar) bulunur. Mac-Tech veya Akyapak broşürleri gibi bölgesel distribütörleri değerlendirirken alıcılar, iş mili değerlerini ve gönye sınırlarını doğrudan resmi fabrika test sayfalarıyla karşılaştırmalıdır.
- Rota B anahtar teslim yapma H-kiriş üretimi için Wuxi ABK Machinery (Aubrik) H-kiriş çelik yapı üretim hattı mühendisleri eksiksiz beş istasyonlu hatlar üretir. Sistem; GS-4000 CNC alevli kesim makinelerini, HG-1500 hidrolik toplama makinelerini ve AM-HG-4000/5000/6000 portal SAW kaynak makinelerini HYJ-40 başlık doğrultma makineleri ve AB-SB geçişli kumlama makineleriyle eşleştirir (80+ özel hat teslim edilmiştir). Teslim süresi ve fiyat yapılandırmaya bağlıdır ve özel teklifinizle birlikte sunulur. Her tam sistem; sahada kurulum, devreye alma, operatör eğitimi ve orijinal yedek parçalarla 1 yıl ücretsiz garanti içerir.
Kiriş Hattı Ekipmanı İçin Mühendislik Teklif Talebi (RFQ) ve Fabrika Kabul Testi (FAT) Kontrol Listesi
| Doğrulama Aşaması | Zorunlu RFQ ve FAT Muayene Girdileri | Kabul Standardı / Geçme Kriteri |
|---|---|---|
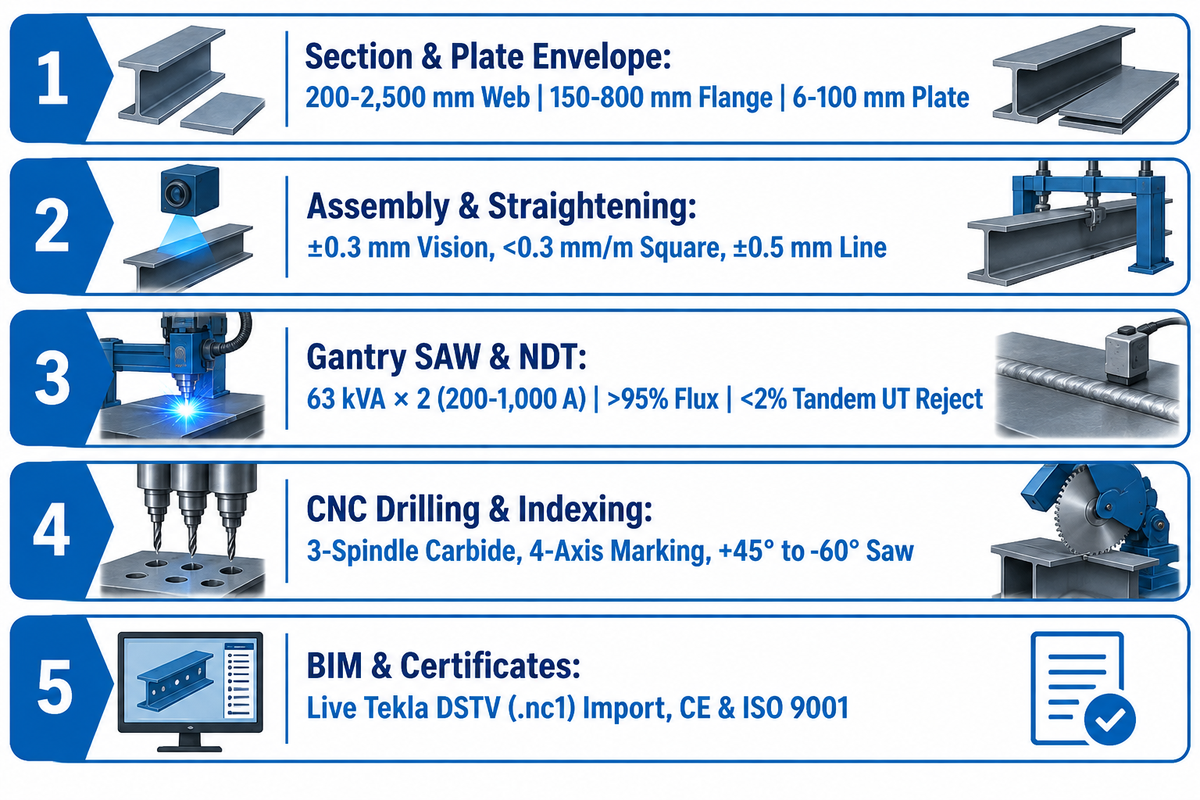
| 1. Kesit ve Sac Kapasite Aralığı | Gövde yüksekliğini (HG-1500 üzerinde 200–1.500 mm; AM-HG üzerinde 200–2.500 mm), başlık genişliğini (150–600 mm toplama; HYJ-40 üzerinde 200–800 mm) ve sac kalınlığını (GS-4000 üzerinde 6–100 mm; 6–32 mm gövde; 6–40 mm başlık) doğrulayın | Her istasyonun nominal kalınlık aralığı içinde alıcının belirttiği çelik kalitelerinde (A36, A572 Kalite 50, A992 veya Q355) tam yüklü deneme çalışması yürütün |
| 2. Toplama ve Doğrultma | HG-1500 lazer görüntüleme konumlandırmasını (±0,3 mm), gövde-başlık dikliğini (<0,3 mm/m) ve HYJ-40 doğrultma hassasiyetini (±0,3 mm) doğrulayın | Aubrik entegre hatlarında ±0,5 mm bitmiş H-kiriş boyutsal doğruluğu; ilgili AWS D1.1 veya BS EN 1090-2 tablolarına göre kontrol edilen proje toleransları |
| 3. Portal SAW ve NDT Kalitesi | AM-HG kaynak gücünü (63 kVA × 2), akım aralığını (200–1.000 A), kaynak izi takibini ve otomatik toz geri kazanımını (>95 yüzde) doğrulayın | Makro dağlama ile doğrulanan kök ergimesi; AWS D1.1 kaynak kabul kriterlerine dayalı UT kabulü (Lincoln Electric tandem SAW işleminde <2 yüzde UT ret oranı bildirir) |
| 4. CNC Delme ve Boy İndeksleme | Tam kiriş boyları boyunca 3 iş milli karbür delik delmeyi, 4 eksenli yerleşim markalamayı ve +45° ila -60° gönyeli testere kesimini doğrulayın | Makine konumlandırma tekrarlanabilirliğini doğrulayın ve delik grubu ile kesim boyu toleranslarını geçerli AISC 303-22 veya BS EN 1090-2 proje şartnamesine göre kontrol edin |
| 5. BIM Son İşlemci ve Sertifikalar | Alıcının Tekla Structures DSTV (.nc1) test dosyasının (BO/AK/KA/SI/PU blokları) canlı içe aktarımı, bağlı kVA yükü ve hol yerleşim çizimi | CNC konsolunda sıfır manuel koordinat düzeltmesi; makineler için CE uygunluk dokümantasyonu ve tedarikçinin kalite yönetim sistemi için ISO 9001 belgesi |
Satın Alma Öncesi Doğrulama Özeti: Bir satın alma sözleşmesi imzalamadan önce alıcılar, fabrika mühendisleri ve ekipman tedarikçisi ile birlikte sahaya özgü dört koşulu doğrulamalıdır. İlk olarak, aylık iş yükünüzün haddelenmiş profiller (Rota A) mı yoksa özel kaynaklı yapma kirişler (Rota B) tarafından mı domine edildiğini netleştirin. İkinci olarak, makine şasilerinin yanı sıra tam giriş ve çıkış kiriş boylarını (Aubrik AM-HG hatlarında 18.000 mm’ye kadar) sığdırmak için vinç kancası altındaki engelsiz hol uzunluğunu ölçün. Üçüncü olarak, her bir Aubrik AM-HG portal SAW istasyonu 63 kVA × 2 gücünde olduğundan, seçilen istasyon yüklerinden ve çalışma eşzamanlılık faktöründen üç fazlı güç beslemesini boyutlandırın. Dördüncü olarak, bir Fabrika Kabul Testi (FAT) kupon denemesi çalıştırmadan önce fabrika denetimi, H-kiriş hatları için müşteri referansları ile ISO 9001 ve CE belgelerini talep edin.
Temel çıkarım
Kiriş hattı yatırımınızı başlangıç çelik stokunuzla eşleştirin. Haddelenmiş profiller için ayrık enine transfer konveyörlerine sahip 3 iş milli karbür delme-kesme-kurt ağzı açma hattı kurun. Veya yapma H-kirişler için Aubrik 5 istasyonlu kesme, hidrolik toplama, portal SAW, doğrultma ve kumlama hattını devreye alın.
Özel Bir H-Kiriş Üretim Hattı veya Yapısal Kiriş Hattı Modernizasyonu mu Planlıyorsunuz?
Kiriş kesit aralığınızı, aylık tonaj hedefinizi ve atölye holü boyutlarınızı mühendislik ekibimizle paylaşın. Wuxi ABK Machinery (Aubrik) anahtar teslim H-kiriş çelik yapı üretim hattı sistemlerini keşfedin. Hatlarımız 200–2.500 mm kiriş yüksekliklerini, 63 kVA × 2 portal SAW kaynağını, 6–40 mm başlık doğrultmayı ve 1 yıl ücretsiz garantiyi kapsar.
Sıkça Sorulan Sorular
Çelik kirişler birbirine cıvatalanabilir mi veya kaynatılabilir mi?
Evet, yapısal çelik kirişler yüksek dayanımlı yapısal cıvatalarla (ör. A325/A490 cıvataları) veya AWS D1.1 uyarınca yapılan yapısal kaynaklarla birleştirilebilir. Modern kiriş hattı çelik imalatında, atölyede kaynatılan kesme plakaları, alın plakaları ve gövde berkitmeleri fabrika içinde kontrollü tozaltı veya gazaltı kaynağı koşullarında kaynatılır.
Şantiye montaj ekipleri, hava koşullarına duyarlı şantiye kaynaklarına gerek kalmadan bina çerçevelerini sahada hızla kurmak için önceden CNC ile delinmiş cıvata deliği gruplarından yararlanır.
Çelik kirişlerin sertifikalı bir atölye tarafından mı kaynatılması gerekir?
Projenin tabi olduğu mevzuat veya sözleşme tanınmış bir imalat sertifikası şart koştuğunda, kiriş kaynağı sertifikalı bir tesis tarafından yapılmalıdır. Amerika Birleşik Devletleri’ndeki AISC imalatçı sertifikası ve Kanada’daki CSA W47.1 şirket sertifikası imalatçıları kapsar. BS EN 1090 kapsamında ise EXC2 ila EXC4 sınıfları yapılar veya bileşenler için uygulama gereksinimlerini sınıflandırır.
AISC 360-22 Bölüm N (Madde N6) uyarınca, onaylı imalatçılar için yetkili makam tarafından kalite güvence denetiminden feragat edilebilir. Bununla birlikte kalite kontrol personeli gerekli tahribatsız muayeneleri yürütür.
Çelik kirişte alın plakası nedir?
Alın plakası, bir kirişi kolona veya ana kirişe cıvatalamak üzere kiriş gövdesi ve başlıklarının kesilmiş ucuna dik olarak kaynatılan düz bir yapısal çelik plakadır. AISC 358, uzatılmış alın plakalı moment bağlantıları dahil olmak üzere ön onaylı sismik moment bağlantılarını kapsarken, basit kesme alın plakalı bağlantılar AISC 358 kapsamı dışında kalır.
Her iki bağlantı türü de plakanın kiriş ucuna tam sıfır oturması için hassas gönyeli testere uç kesimlerine dayanır. Moment bağlantıları ayrıca tam nüfuziyetli küt kaynaklar için başlık kaynak ağzı açılmasını gerektirir.
Bir imalatçı ne zaman ayrı istasyonlar yerine 3’ü 1 arada H-kiriş makinesi seçmelidir?
3’ü 1 arada entegre toplama-kaynak-doğrultma makinesi; puntalama, tozaltı kaynağı ve başlık doğrultma işlemlerini tek bir geçişli şaside birleştirmek isteyen atölyeler için uygundur. Ayrı beş istasyonlu hatlar ise kesme, toplama, portal SAW, doğrultma ve kumlama işlemlerinin eşzamanlı çalışmasına olanak tanır. Toplam hat kapasitesi en yavaş istasyon, kaynak paso sayısı ve malzeme taşıma süresi ile sınırlıdır.
Bir CNC kiriş hattı hangi tip yapısal çelik profilleri işleyebilir?
Bir CNC delme-kesme hattı; geniş başlıklı I ve H kirişleri, standart U-profilleri ve yapısal köşebentleri işler. Entegre robotik plazma istasyonları ayrıca kare ve dikdörtgen HSS kutu profilleri, lamaları ve kaynaklı yapma kirişleri de işler. Üç iş milli delme kafaları gövdeyi ve her iki dış başlık yüzeyini aynı anda işler. 6 eksenli robotik plazma torcu ise açık profillerin ve kutu profillerin dört yüzeyinde kurt ağızları, boşaltmalar ve kaynak ağızları açar.
Bu geçişli düzenek, istasyonlar arasında vinçle manuel çevirmeye gerek kalmadan yapısal çubukları deler, kılavuz çeker, havşa açar, markalama çizgileri çizer ve ısıl kurt ağzı açar.
Profesyonel imalatçılar talebe nasıl yetişir ve kirişlerin kusursuz imal edilmesini nasıl sağlar?
Yüksek kapasiteli yapısal çelik imalatçıları, 3D BIM detaylandırma modellerini DSTV (.nc1) ve IFC4 dosyaları aracılığıyla doğrudan otomatik CNC kiriş hatlarına bağlayarak şerit metreyle manuel markalamayı ve vinç bekleme darboğazlarını ortadan kaldırır. Ara enine transfer konveyörleri gönyeli testere ile üç iş milli karbür delme makinesini birbirinden ayırarak The Fabricator verilerine göre üretkenlikte yüzde 30 ila 35 artış sağlar.
Ağır yapma sac kirişler için atölyeler, Siemens PLC lazer görüntülemeli toplama makinelerini (±0,3 mm konumlandırma) kaynak izi takipli portal tozaltı kaynak makineleriyle eşleştirir. Hat sonu başlık doğrultma ve geçişli kumlama makineleri, bitmiş H-kirişte ±0,5 mm doğruluk korur.
Bir CNC kiriş delme ve plazma hattında sarf malzemesi işletme maliyeti ne kadardır?
Bir CNC kiriş delme ve plazma kurt ağzı açma hattının sarf malzemesi işletme maliyeti dağılımı, 125 tonluk ve 40 saatlik bir çalışma haftası için 4 ana aşınma kategorisinden oluşurken, ton başına kesin bütçeler takım tedarikçisi teklifi gerektirir. Kesin rakamlar bir takım tedarikçisi teklifi gerektirir. Operatörler; değiştirilebilir karbür matkap uçları, bimetal veya karbür uçlu şerit testere bıçakları, MQL sentetik yağlayıcı ile plazma nozulları ve elektrotları için yapılan harcamaları takip eder.
Bu Mühendislik Rehberi Hakkında: Aubrik Company teknik ekibi tarafından incelenmiştir (baş yazar: CYH). Bu rehber; AISC 360-22 Bölüm N, AISC 303-22, AWS D1.1:2025, BS EN 1090-2 Ek B, BS EN ISO 8501-1, BS EN ISO 13920:1997 standartları ve Wuxi ABK Machinery (Aubrik) H-kiriş üretim hattı şartnamelerine dayanmaktadır.
Referanslar ve Kaynaklar
- AWS D1.1/D1.1M:2025 Yapısal Çelik Kaynak Standardı (Structural Welding Code, Steel) American Welding Society (AWS)
- Yapısal Çelik Muayenesinde AISC 360-22 Bölüm N, AISC 303-22, AISC 341 ve AWS D1.1 Madde 7 ve 8 Uygulaması AWS Inspection Trends (Ağustos 2025)
- Çelik İmalat Doğruluğu: BS EN 1090-2:2018 Ek B ve BS EN ISO 13920:1997 İmalat Toleransları Steel Construction Institute (SCI) / BCSA
- Yapısal Çelik İşlerinde Yüzey Hazırlığı: BS EN ISO 8501-1 Sa 2.5, BS EN ISO 8501-3:2007, BS EN ISO 8501-4:2020 ve BS EN ISO 8503-1 Steel Construction Institute (SCI)
- Yapısal İmalatta Akıllı Ekipman Seçimleri: Kiriş Hatları, Karbür Delme ve Malzeme Taşıma The Fabricator (Fabricators & Manufacturers Association)
- ASTM A992 ve ASTM A572 Kalite 50 Kirişlerde Yapısal Çelik Kaynak Otomasyonu (Tandem AC/DC SAW ve GMAW-P) Lincoln Electric Application Engineering
- Neden Daha Fazla Yapısal Çelik İmalatçısı Robotik Kiriş Kaynağına Yatırım Yapıyor? (AWS 2027 İşgücü Öngörüleri) AGT Robotics
- Yapısal İmalatta Otomatik Plazma Kesim: Çevrim Süresi ve Sonraki Montaj Kalitesi RBTX Automation
- Yapısal Çelikte Neler Ters Gidebilir: 25 İmalat ve Montaj Problemi (ASTM A6, AISC 358 ve CSA W47.1 Bağlamı) Strategic Steel
- Patent CN103317278B: H-Kiriş Kaynaklı Toplama Prosesi ve Deformasyon Önleme Yöntemi (ISO 9001 ve GB/T 11263 Referansı) Google Patents / CNIPA







