
Aubrik Şirketi ile İletişime Geçin

(Son güncelleme: Kasım 2026 · Aubrik Company teknik ekibi tarafından incelenmiştir)
Hızlı Mühendislik Özellikleri: Büyük Çaplı Dişliler
- Endüstriyel bölüm dairesi çapı aralığı, m = 10 ile m = 55 arasındaki normal modüllerde 1.000 mm ile 13.259 mm arasında uzanır.
- Parçalı cıvatalı çevre dişlileri (girth gears), 4.000 mm dış çapın (OD) üzerinde tek parça haddelenmiş dövme halkalara alternatif sunar.
- Sert yüzeyli dişli tahrikleri 50 HRC üzerinde yüzey sertliği gerektirir (50–56 HRC indüksiyonla sertleştirilmiş veya 58–62 HRC sementasyonlu).
- Diş yanak hassasiyet sınıfları, ASTM A388 ultrasonik dövme muayenesi ile birlikte ISO 1328-1:2013 ve DIN 3962 / AGMA 2000 standartlarını izler.
- Aubrik döner tahrikleri, 50-2.000 kg pozisyonerlerde ve 1-1.000 T çevirme merdanelerinde ≤0,02 mm radyal salgı değerini korur.
Dev dişliler; bilyalı değirmenler, döner fırınlar, rüzgar türbini kule dönüş (yaw) tahrikleri ve otomatik kaynak pozisyonerleri gibi büyük ekipmanlarda yüksek dönme kuvvetlerini iletir. 1.000 mm (bölüm dairesi çapı) üzerinde bir dişli sistemi belirleyen mühendisler, küçük katalog tahriklerinde bulunmayan kısıtlamalarla karşılaşır. Dövme halka haddeleme kapasitesi, gabari dışı sevkiyat genişlikleri, ısıl işlem çarpılması ve diğer pek çok kısıtlama dişli tasarım sürecinin her adımını belirler.
İki dişli çok megavatlık yükler altında kavradığında, küçük hatve hataları veya mil esnemeleri hızla diş dibi kırılmasına yol açar. Doğru dişli seçimi; modül hesabı, bölünmüş halka bağlantı ön yükleri ve ultrasonik dövme muayenesinin dengelenmesiyle sağlanır. Özel halkalar ve döner tahrikler arayanlar, özel endüstriyel dişli ve çember dişli üretimi için Aubrik ile iletişime geçebilir. Aubrik mühendisleri her uygulama için gerekli mühendislik desteğini sağlayabilir.
Doğrudan Mühendislik Yanıtı: Büyük çaplı dişliler, m = 10 ile m = 55 arasındaki modüllerle bölüm dairesi çapı 1.000 mm’yi aşan ağır hizmet tipi silindirik veya konik güç aktarım halkalarıdır. Dövme 42CrMo veya 20CrMnTi alaşımlı çelik, 4.000 mm üzerinde bölünmüş flanşlı cıvatalama ve ISO 1328-1 diş yanak toleranslarını kullanırlar.
Temel Mühendislik Çıkarımları (TL;DR)
- Üç mimariyi baştan ayırın: mile monteli kapalı ana dişliler (1.000–5.000 mm), gövdeye monteli açık çevre dişlileri (3.000–13.259 mm) ve rulman entegreli kule dönüş dişlileri (400–6.000 mm).
- Bölüm dairesi çapını d = m × z ile boyutlandırın ve 1.5x ila 2.5x emniyet katsayısı uygulayın. 3.200 mm’lik bir çevre dişlisinde (m = 20, z = 160), 450 kN·m’lik bir yük 281,25 kN teğetsel diş kuvveti oluşturur.
- 2.000 mm bölüm dairesi çapının üzerinde, bütçeye su verme sonrası CNC profil taşlama dahil edilmediği sürece, tam fırın sementasyon su verme çarpılması genellikle daha yüksek HRC sertliğinin avantajlarına ağır basar.
- Dişler açılmadan önce her dövme dişli taslağını ASTM A388/A388M uyarınca hacimsel darbe-eko ultrasonik test ile doğrulayın.
Büyük Çaplı Dişlileri Ne Tanımlar? Ana Dişli, Çevre Dişlisi ve Çember Dişli Mimarisi
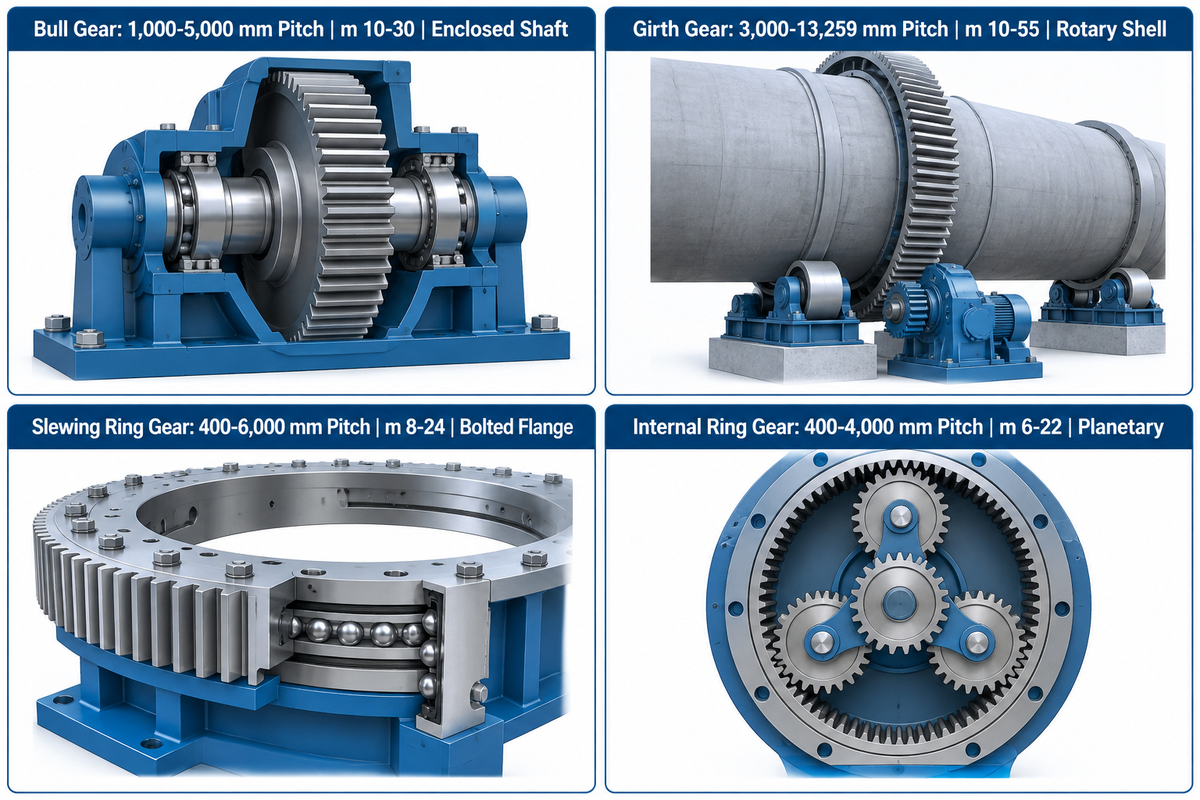
Büyük çaplı dişliler, bölüm dairesi çapları 1.000 mm ile 13.259 mm arasında ve normal modülleri 10 ile 55 arasında olan endüstriyel güç aktarım dişlileridir. Bu dişlilerin sınıflandırılması yük yoluna ve montaj geometrisine bağlıdır; mile monteli ana dişlileri, gövdeye monteli çevre dişlilerini ve rulman entegreli kule dönüş dişlilerini içerir.
200–6.000 mmAubrik endüstriyel dişli kapasitesi
> 50 HRCSert yüzeyli diş yanağı eşiği
≤0,02 mmAubrik ISO 9283 radyal salgı
Genel talaşlı imalat atölyelerinde 500 mm üzerindeki her dişli taslağı büyük kabul edilir. Madencilik, çimento, rüzgar kule dönüş tahrikleri ve otomatik kaynak amaçlı ağır makinelerde ise eşik 1.000 mm’den başlar. Bu dişli çiftleri, devasa bir karşılık çarkını yüksek torkla döndürmek için sertleştirilmiş çelik pinyon dişliler kullanır.
Yerleşim aşamasında ana dişliler, çevre dişlileri ve kule dönüş dişlilerinin yeterince anlaşılmaması, maliyetli gövde ve temel uyumsuzluklarına yol açar. Her mimari eksenel, radyal ve devrilme momentlerini farklı şekilde yönetir. Her üç sınıftaki diş yanağı geometrisi ve diş sapma sınırları ISO 1328-1:2013 silindirik dişli yanak toleransı standartlarını izler.
Bir ana dişli (bull gear), kapalı ve yağ banyolu bir redüktör içindeki merkezi dövme mile monte edilir. Bölüm dairesi çapı tipik olarak 1.000 mm ile 5.000 mm arasındadır. Denizcilik redüksiyon tahriklerinde ve preslerde torku katlamak için bir veya iki pinyon ana dişliyle kavrar.
Bir çevre dişlisi (girth gear), bir silindirin dış yüzeyine sabitlenen çember dişlidir. Daha fazla bilgi için lütfen Oxmaint çimento fabrikası çevre dişlisi mühendislik kontrol listesine bakın. Çevre dişlisi çoğu tesisteki en büyük açık dişli tahrikidir. Daha büyük çaplar için parçalı çevre dişlileri gereklidir (4 metre/4,000 mm’de endüstriyel büyük dişli üretim ölçütlerine göre). Aubrik endüstriyel dişli mühendislik verilerine göre en büyük değirmen çember dişlisi Falk tarafından çalıştırılmaktadır ve altı parça halinde 13.259 mm dış çapa sahiptir.
Bir kule dönüş dişlisi (slewing ring gear), iç veya dış dişli halkalarını bilyalı ya da çapraz makaralı rulmanlar için sertleştirilmiş yuvarlanma yollarıyla birleştirir. Çapı 400 mm ile 6.000 mm arasında değişen kule dönüş halkaları; eksenel yükleri, radyal kesmeyi ve devrilme momentlerini tek bir kompakt ünitede taşır. Aubrik, özel endüstriyel dişli ve çember dişli üretim bölümü aracılığıyla 6.000 mm çapa kadar endüstriyel dişliler üretmektedir. Bu ağır dişliler, 50–2.000 kg döner tablalarda ve 1–1.000 T çevirme merdanelerinde hassas dönüş tahrikleri kullanır.
| Mimari Tipi | Bölüm Dairesi Çapı Aralığı | Normal Modül (m) | Montaj ve Muhafaza | Başlıca Endüstriyel Makineler |
|---|---|---|---|---|
| Ana Dişli (Bull Gear) | 1.000–5.000 mm | m 10–30 | Kapalı yağlı redüktör içinde mile sıkı geçme veya kamalı montaj | Gemi tahrik sistemleri, baskı presleri, kompresör tahrikleri |
| Çevre Dişlisi (Girth Gear) | 3.000–13.259 mm | m 10–55 | Döner gövdeye T-cıvata veya yaylı plakalarla monteli; muhafaza kapaklı | Bilyalı değirmenler, SAG değirmenleri, döner fırınlar, kurutma tamburları |
| Kule Dönüş Dişlisi (Slewing Ring) | 400–6.000 mm | m 8–24 | Entegre bilya veya makara yuvarlanma yollarına sahip cıvatalı flanş halkası | Kaynak pozisyonerleri, vinç kuleleri, 5 MW rüzgar kule dönüş tahrikleri |
| İç Çember Dişli | 400–4.000 mm | m 6–22 | Planet pinyonlarla kavrayan gövdeye monteli dış halka | Planet redüktörler, tünel açma makineleri, valsli presler |
Büyük Ölçekte Düz Dişli, Helis Dişli, Çift Helis ve İç Dişli Topolojileri
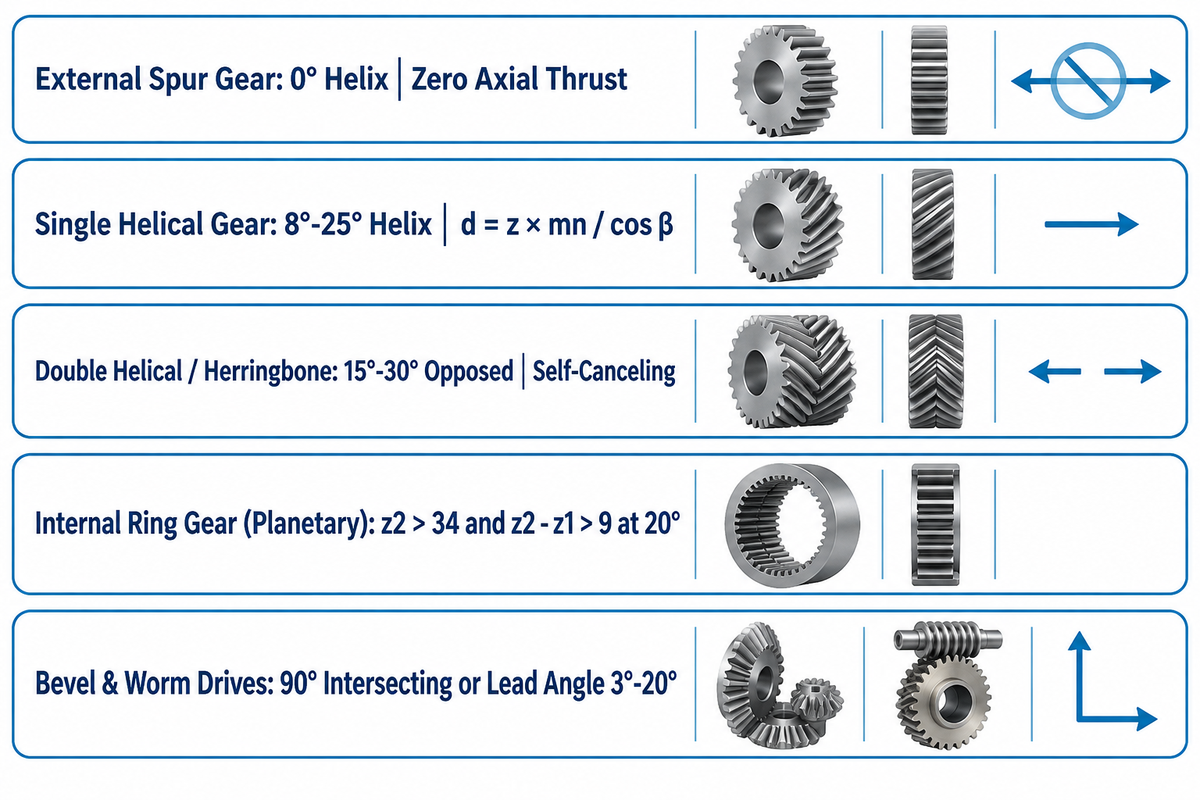
Tork platformları için düz dişli, helis dişli, çift helis dişli, iç dişli, konik dişli ve sonsuz vida dişlisi dahil olmak üzere farklı topolojiler mevcuttur. Seçim; eksenel itme kuvveti sınırlarına, kavrama oranına ve mil yönelimine bağlıdır. Düz dişliler açık gövdelerde eksenel itmeyi ortadan kaldırırken, çift helis dişliler eksenel rulmanları aşırı yüklemeden tork kapasitesini en üst düzeye çıkarır.
Ağır tahrikler için çeşitli dişli tiplerini değerlendirirken mühendisler kararlarını öncelikle mil geometrisine ve rulman yerleşimine dayandırır. Her silindirik dişli hareketi paralel miller arasında iletir. Konik ve sonsuz dişliler ise kesişen ve aykırı eksenlerdeki hareketi yönetir. Bu dişli tiplerine ait geometrik tanımlar ISO TC 60 dişli standartlarını ve KHK dişli boyutu hesaplama tablolarını izler.
Bir düz dişli, dişli eksenine paralel açılmış düz dişlere sahiptir. Helis açısı sıfır derece olduğundan düz dişli mil boyunca sıfır eksenel itme üretir. Bu nedenle düz dişli dış çarklar, ısıl gövde genleşmesinin meydana geldiği döner fırın çevre dişlileri için standart tercih olmaya devam eder.
Bir helis dişli, dişleri eksene göre bir beta helis açısıyla (tipik olarak 8° ila 25°) açar. KHK Tablo 4.3’te tanımlanan normal helis sisteminde bölüm dairesi çapı d = z × mn / cos β değerine eşittir. Tek helis dişliler düz dişlilere göre daha yüksek yük kapasitesi sunar, ancak açılı helis ağır eksenel rulmanlar gerektiren bir eksenel itme kuvveti oluşturur.
Bir çift helis dişli (veya çavuş dişli), sol ve sağ helisleri aynı halka üzerinde yan yana yerleştirir. İki zıt eksenel itme vektörü dişli taslağı içinde birbirini sıfırlar. Çift helis tasarımlar kapalı değirmen tahriklerinde sarsıntısız çalışma ve yüksek tork yoğunluğu sağlar.
Bir iç dişli ya da dış çember dişlinin iç çapına diş açılması genellikle bir planet dişli sisteminin parçasıdır. Bu durumda, birden fazla planet pinyon sabit iç halka içindeki merkezi bir güneş dişli etrafında döner. KHK Tablo 4.9’da belirtildiği üzere, 20° kavrama açısında evolvent ve trokoid girişimini önlemek için iç dişli diş sayısının 34’ün üzerinde (z2 > 34) ve diş sayısı farkının 9’un üzerinde (z2 – z1 > 9) olması gerekir.
Millerin paralel çalışmadığı durumlarda mühendisler özel paralel olmayan konfigürasyonlar belirler. Bir konik dişli veya spiral konik dişli, gücü 90 derece kesişen miller arasında iletmek üzere tasarlanmıştır. Hipoid dişli, pinyon çapını artırmak için pinyon eksenini halka merkez çizgisinin altına kaydırır. Sonsuz vida dişlisi yüksek redüksiyon ve istenmeyen devrilmelere karşı kendinden kilitlemeli emniyet sağlarken, kremayer ve pinyon döner torku doğrusal harekete dönüştürmek için düz veya helis dişli kremayerler kullanır.
Ağır Tahriklerde Helis Dişliler ile Düz Dişliler Arasındaki Fark Nedir?
Helis dişliler ile düz dişliler arasındaki temel mekanik fark, diş kavrama ilerleyişi ve eksenel itme kuvvetinde yatar. Düz dişlide her dişin tüm diş genişliği bir anda çizgisel temasa girer. Bu ani darbe, 10 m/s üzerindeki çevre hızlarında akustik uğultuya ve dinamik eğilme sıçramalarına neden olur.
Düz dişlilerin aksine helis dişlilerde dişler açılı kesilir, böylece dişler yüzey boyunca kademeli olarak kavrar. Bu kademeli kavrama her an iki veya üç diş çiftini temasta tutar ve daha yüksek bir kavrama oranı sağlar. Bunun karşılığında ortaya çıkan eksenel itme kuvveti (Fa = Ft × tan β), konik makaralı eksenel rulmanlarla karşılanmalı ya da çift helis konfigürasyonuyla dengelenmelidir.
| Dişli Topoloji Tipi ve Sınıfı | Mil Eksenleri | Helis / Spiral Açısı | Eksenel İtme Yükü | En Uygun Büyük Ölçekli Endüstriyel Uygulama |
|---|---|---|---|---|
| Dış Düz Dişli | Paralel eksenler | 0° | Sıfır eksenel itme | Açık fırın çevre dişlileri, döner tablalar, düşük hızlı vinçler |
| Tek Helis Dişli | Paralel eksenler | 8°–25° | Orta ila yüksek tek yönlü itme | Kapalı endüstriyel redüktörler, yüksek hızlı kompresör ana dişlileri |
| Çift Helis / Çavuş Dişli | Paralel eksenler | 15°–30° karşılıklı | Kendini sıfırlayan iç itme | Çok megavatlık bilyalı değirmen tahrikleri, denizcilik redüksiyon ana dişlileri |
| İç Çember Dişli (Planet) | Eş eksenli paralel | 0° veya 8°–15° | Sıfır (düz) veya dengelenmiş | 5 MW rüzgar kule dönüş tahrikleri, tünel açma kesici kafa tahrikleri |
| Düz ve Spiral Konik Dişli | 90° kesişen | 0° veya 30°–35° spiral | Yüksek eksenel ve ayırma kuvvetleri | Dikey çimento valsli değirmenleri, dik açılı itici tahrikler |
| Hipoid Konik Dişli | Kesişmeyen kaçık 90° | 35°–45° spiral | Yüksek eksenel itme ve kayma yükü | Ağır dik açılı endüstriyel akslar ve kompakt değirmen girişleri |
| Çapraz Helis (Vida Dişli) | Paralel olmayan aykırı | 45° tipik çaprazlık | Orta düzey itme; yalnızca noktasal temas | Hafif yardımcı regülatör tahrikleri ve konveyör boşaltma arabası milleri |
| Sonsuz Vida ve Çark Takımı | Kesişmeyen 90° | İlerleme açısı 3°–20° | Sonsuz vida milinde yüksek eksenel itme | Kendinden kilitlemeli kaynak pozisyoneri devirme tahrikleri, SE14 dönüş tahrikleri |
| Kremayer ve Pinyon Tahriki | Döner hareketten doğrusala | 0° veya 10°–20° | Sıfır (düz) veya yanal itme | Açık deniz jack-up platform ayakları, ağır CNC portal hareket eksenleri |
Büyük Çaplı Dişlilerin Boyutlandırılması: Bölüm Dairesi Çapı, Modül ve Tork Yük Kapasitesi
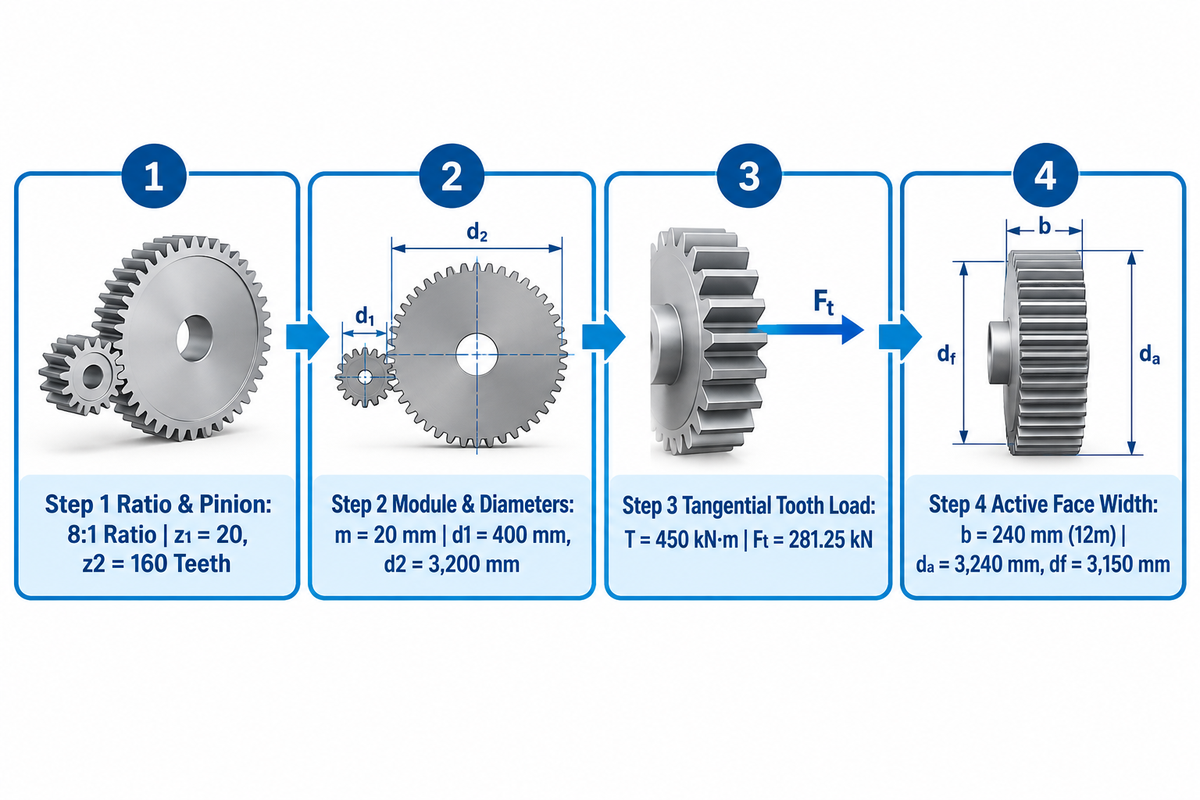
Büyük çaplı dişlilerin boyutlandırılması; bölüm dairesi çapı (d = m × z), diş üstü çapı (da = d + 2m), diş dibi çapı (df = d – 2,5m) ve teğetsel diş kuvvetinin (Ft = 2.000 × T / d) hesaplanmasını gerektirir. Mühendisler bu geometri formüllerinin yanı sıra 1.5x ila 2.5x uygulama emniyet katsayısı kullanır.
Bölüm dairesi ve diş dibi çapına yönelik kapalı form denklemleri yalnızca geometrik sınırları belirler. Bu denklemler geometrik zarfları tanımlarken, nihai diş dibi eğilme ve yanak temas gerilmesi değerleri kapsamlı servis faktörü ve yük dağılımı analizleri gerektirir. Metrik dişli takımlarında modül (m, milimetre cinsinden), bölüm dairesi çapının diş sayısına oranıdır. KHK pratik düz dişli tasarım prosedüründe gösterildiği gibi, m modülünün z diş sayısıyla çarpılması iki eş çalışan dişlinin tork aktardığı tam referans dairesini belirler.
Dinamik yük değerlendirmesi için Okdor düz dişli boyutlandırma mühendislik rehberi, servo sistemlerin hızlanma sırasında nominal torkun 1.5 ila 2 katını ürettiğini ve ani duruşların anlık yükleri üç katına çıkarabildiğini belirtir. Okdor, sabit yükler için en az 1.5x emniyet katsayısı ve dinamik uygulamalarda 1.5x ila 2.5x emniyet payı öngörür. Aubrik’te komple döner sistemler, rüzgar kule dönüş tahrikleri için 1.65 veya hidrolik ekskavatörler için 2.0 uygulama faktörüne göre boyutlandırılır ve diş yanak toleransları ISO 1328-1:2013 uyarınca doğrulanır.
4 Adımlı Modülden Bölüm Dairesi Çapına Boyutlandırıcı
Mühendisler, mil torku ve hız düşürme gereksinimlerini doğrulanabilir dişli parametrelerine dönüştürmek için 4 Adımlı Modülden Bölüm Dairesi Çapına Boyutlandırıcıyı uygular:
- Adım 1 – Çevrim Oranını ve Pinyon Diş Sayısını Sabitleyin: Gerekli redüksiyon oranını (i = z2/z1) belirleyin. 20° kavrama açısında evolvent alt kesmesini (undercutting) önlemek için sertleştirilmiş pinyon diş sayısını z1 = 17 ile z1 = 25 arasında seçin.
- Adım 2, Modülü Seçin ve Çapları Hesaplayın: Standart bir ağır hizmet modülü seçin (m = 10 ila m = 55). KHK Tablo 4.1 uyarınca bölüm dairesi çapı d = m × z, diş üstü çapı da = d + 2m, diş dibi çapı df = d – 2,5m ve dairesel dişli hatvesi p = π × m değerlerini hesaplayın.
- Adım 3, Teğetsel Diş Kuvvetini Hesaplayın: Tasarım çıkış torku T’yi (N·m cinsinden), Ft = (2.000 × T) / d (d mm cinsinden) formülüyle bölüm dairesindeki teğetsel kuvvete dönüştürün. Yüksek ataletli tamburlar için 1.65 ila 2.0 uygulama emniyet katsayısı kullanın.
- Adım 4, Diş Genişliği / Hatve Oranını Belirleyin: Boyutlandırma için b diş genişliğini 8m ile 16m arasında (açık çevre dişlilerinde tipik olarak 10m ila 12m) ayarlayın. Kenar yüklemesini önlemek amacıyla düz dişlilerde diş genişliğinin pinyon çapına oranını (b / d1) 1.2’nin altında tutun.
Uygulamalı Örnek, 3.200 mm Bölüm Dairesi Çaplı Çevre Dişlisinin Örnek Ön Boyutlandırması: 8:1 çevrim oranı ve 450 kN·m sürekli halka torku gerektiren örnek bir döner tambur tahrikini ele alalım. 20 dişli dövme pinyon (z1 = 20) seçildiğinde çevre dişlisi diş sayısı z2 = 160 diş olarak sabitlenir. Modül m = 20 mm seçildiğinde pinyon bölüm dairesi çapı d1 = 400 mm ve ana dişli bölüm dairesi çapı d2 = 20 × 160 = 3.200 mm olur. Diş üstü çapı da = 3.200 + 2(20) = 3.240 mm ve diş dibi çapı df = 3.200 – 2,5(20) = 3.150 mm olarak bulunur. 450 kN·m torkta nominal teğetsel diş yükü Ft = 281,25 kN değerindedir. 12m diş genişliği (b = 240 mm) belirlenmesi yükü diş yanağına dengeli biçimde dağıtır. Senkronize merdane tahriklerini boyutlandıran mühendisler bu iş akışını ağır hizmet tipi kaynak çevirici tork ve dişli tahrik hesaplamaları rehberimizle karşılaştırabilir.
| Dişli Parametresi | Formül (KHK Tablo 4.1) | Tahrik Pinyonu (z1 = 20) | Büyük Çember Dişli (z2 = 160) |
|---|---|---|---|
| Normal Modül (m) | Eğilme yüküne göre seçilen boyut | 20 mm | 20 mm |
| Bölüm Dairesi Çapı (d) | d = m × z | 400 mm | 3.200 mm |
| Diş Üstü Çapı (da) | da = d + 2m | 440 mm | 3.240 mm |
| Diş Dibi Çapı (df) | df = d – 2,5m | 350 mm | 3.150 mm |
| Aktif Diş Genişliği (b) | b = 12 × m (pinyon +15 mm taşma paylı) | 255 mm | 240 mm |
| Teğetsel Diş Yükü (Ft) | Ft = 2.000 × T / d | 281,25 kN | 281,25 kN |
Dişli Modülü ve Bölüm Dairesi Çapı Mukavemeti ve Dayanıklılığı Nasıl Etkiler?
Dişli modülü ve bölüm dairesi çapı, diş mukavemetini ve karıncalanma (pitting) dayanıklılığını iki ayrı mekanik kaldıraç üzerinden yönetir. Gear Solutions tarafından belgelendiği üzere, kök radyüsüne 30° teğet noktadaki diş dibi kirişi sFn, diş dibi eğilme mukavemetini belirler. Okdor’a göre modül 2.0 olan kompakt bir 40 mm dişli, daha büyük modül diş dibi kirişini kalınlaştırdığı için aynı yük altında modül 1.0 olan 60 mm’lik bir dişliden daha uzun ömürlü olabilir.
Sabit bir mil torkunda bölüm dairesi çapının artırılması, dişli dişleri üzerindeki teğetsel kuvvet Ft’yi azaltır. Daha büyük bir bölüm dairesiyle birlikte evolvent diş profili boyunca eğrilik yarıçapı da büyür; daha geniş bir temas bandı yüzey temas gerilmesini düşürür ve 20 yıllık işletme ömrü boyunca aktarım verimliliğini destekler. Örneğin, Aubrik 5 MW rüzgar kule dönüş çember dişlileri 20 yıl içinde 1.000 ila 3.000 kN·m yük döngülerine maruz kalır.
Yekpare Dövme Halkalar ve Parçalı Çevre Dişlileri: Bölünmüş Bağlantı Ön Yükü ve Nakliye Sınırları
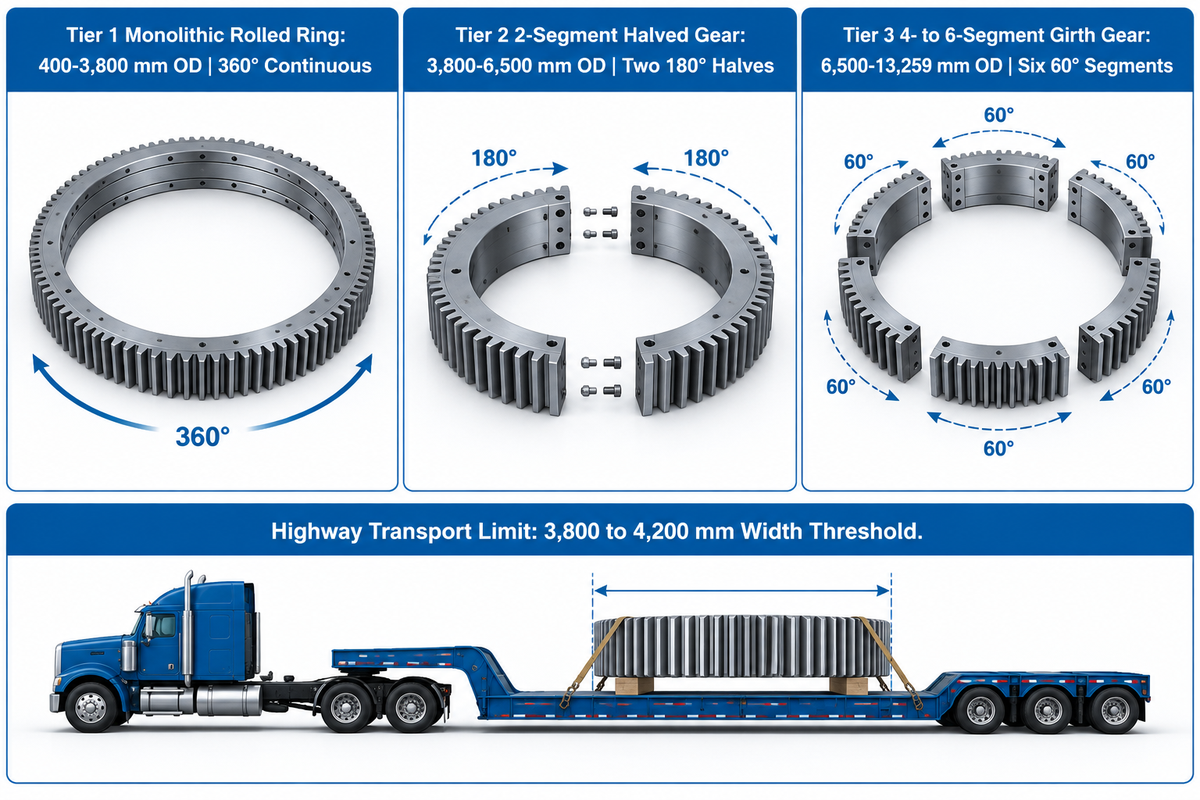
Dış çap 3.800 ila 4.200 mm olan karayolu sevkiyat sınırlarını aştığında, tek parça yekpare dövme halkadan iki parçalı veya çok parçalı cıvatalı çevre dişlisine geçiş yapılır. Parçalı halkalar ayrıca sahada değişim sırasında değirmen rulmanlarının sökülmesine izin verilmediğinde veya parçalı yapının fırın çarpılmasını azalttığı durumlarda da tercih edilir.
Özel polis eskortu olmaksızın tipik olarak 3.800 ila 4.200 mm olan karayolu taşıma genişliği sınırları, bölgesel karayolu mevzuatına ve liman geçiş koridorlarına göre değişir. Yaklaşık 3.800 mm dış çapa kadar tek parça haddelenmiş dövme halka en rijit çözümdür. Ayırma yüzeyi işlemesini ortadan kaldırır ve çevre boyunca homojen çember gerilmesini korur.
4.000 mm çapın ötesinde veya bir çember dişlinin muylu rulmanlarını kaldırmadan mevcut bir döner tamburun etrafına sarılması gerektiğinde parçalı tasarımlar devreye girer. ABD Patent Başvurusu US20200124155A1 (Girth Gear) kapsamında çember dişli segmentleri, çembere ve gövdeye tam nüfuziyetli kaynakla birleştirilen ve bayrak saclarıyla (gussets) güçlendirilen iki flanşla birleştirilir. ABD Patenti US6851485B2 ise 60 derecelik bölümlere ayrılmış ve 360 derecelik bir şasiye bağlanmış bir çember dişliyi açıklar. Her bölüm kesme yüklerini karşılamak için bir cıvata ve altı sabitleme tertibatı kullanır.
Yatay bir fırını tahrik eden basit bir dişli dizisinde ayırma dikişi her devirde bir kez pinyon kavramasından geçer. Yile Machinery çevre dişlisi ve pinyon hizalama rehberinde, halkaların doğru hizalanmamasının aşırı titreşime ve diş dibi kırılmasına yol açtığı belirtilir. Küçük katalog dişlileri raftan hazır alınıp genellikle kamalı bir mile sürülürken, parçalı halkalar hassas kesme pimleri ve yüksek ön yüklü flanş cıvataları kullanır.
3 Kademeli Bölünmüş Halka Nakliye ve Ön Yük Matrisi
Halka çapını, nakliye kısıtlamalarını ve bağlantı elemanı mühendisliğini eşleştirmek için aşağıdaki 3 Kademeli Bölünmüş Halka Nakliye ve Ön Yük Matrisini kullanın.
| Tasarım Kademesi | Dış Çap Aralığı | Lojistik ve Saha Montajı | Bölünmüş Bağlantı Sabitleme ve Ön Yük Kuralı |
|---|---|---|---|
| Kademe 1: Yekpare Haddelenmiş Halka | 400–3.800 mm OD | Standart konteynerde veya açık dorsede yatay sevk edilir; mil ucundan montaj gerektirir | Ayırma dikişi yok; dişli millerinde 360° kesintisiz flanş cıvatalaması veya sıkı geçme |
| Kademe 2: 2 Parçalı İkiye Bölünmüş Dişli | 3.800–6.500 mm OD | İki adet 180° yarım parça 4,0 m karayolu genişlik sınırını aşar ve mevcut millerin etrafına kurulur | US20200124155A1 uyarınca tam nüfuziyet kaynaklı birleştirme flanşları; raybalanmış kesme pimleri + yüksek ön yüklü gergi cıvataları |
| Kademe 3: 4 ila 6 Parçalı Çevre Dişlisi | 6.500–13.259 mm OD (veya fırın boyutuyla sınırlı halkalar) | 90° veya 60° segmentler standart 40 ft konteynerlere ve daha küçük ısıl işlem fırınlarına sığar | US6851485B2 uyarınca konumlandırma cıvatalı ve altı kesme fikstürlü altı adet 60° segment; tam 360° halka olarak finiş diş açma |
Metalurji ve Isıl İşlem: Dövme Alaşımlı Çelikler, Sementasyon ve İndüksiyonla Sertleştirme
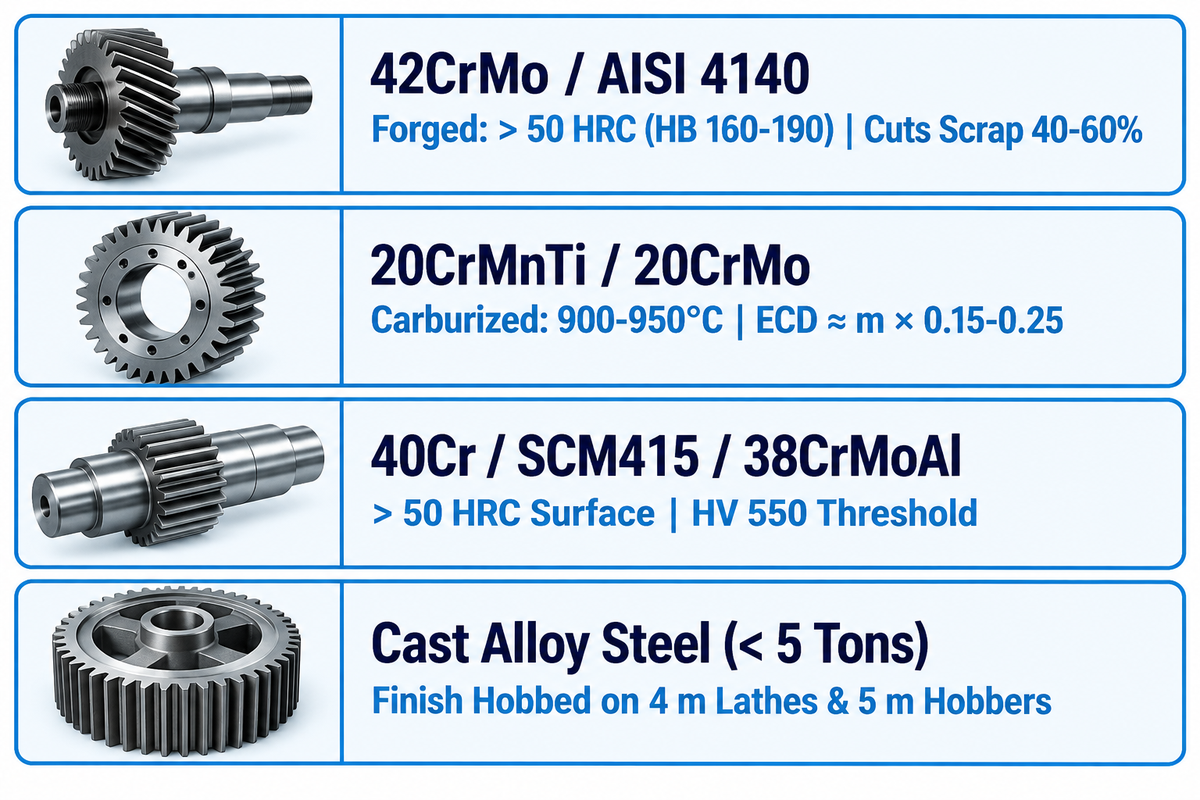
Büyük çaplı dişliler ağırlıklı olarak 42CrMo (AISI 4140), 40Cr ve 20CrMnTi dahil dövme alaşımlı çelikler kullanılarak üretilir. Sert yüzeyli dişli tahrikleri, ısıl su verme çarpılmasını kontrol etmek amacıyla 0,15m ila 0,25m sementasyon sertlik derinliğini veya kapalı çevrim indüksiyonla sertleştirmeyi birleştirerek 50 HRC üzerinde diş yüzey sertliği gerektirir.
2.000 mm çapın üzerindeki tam halka sementasyon işlemi, ısıl ovalliği düzeltmek için su verme sonrası CNC profil taşlama gerektirir; bu nedenle taşlama bütçesi olmayan alıcılar bunun yerine diş-diş indüksiyonla sertleştirme talep etmelidir. HY Forgings’e göre, dişli yenileme projeleri en büyük çarpılma — ve dolayısıyla hasar — kaynağının ısıl işlem sırasında meydana geldiğini göstermektedir.
Pek çok alıcı, maksimum sementasyon sertliği belirlemenin dişli ömrünü her zaman uzattığını varsayar. Ancak Geyon Tech’in dişli ısıl işlemine ilişkin metalurjik analizi, sert yüzeyli tahriklerin 50 HRC üzerinde yüzey sertliği gerektirdiğini kaydeder. Mühendislik pratik kuralları, etkin sertlik derinliğini (HV 550 sınırına kadar ölçülen) ECD ≈ modül m × (0.15 ila 0.25) olarak belirler. Sementasyon, su verme soğutmasından önce 900 ila 950°C’de nüfuz eder. 2.000 mm çapın üzerindeki halkalarda bu sıcaklıklarda tam fırın yağda su verme, 0.2 ila 0,4 mm taşlama payı bırakılmasını gerektiren bir ovallik yaratır.
Öte yandan, Patsnap Eureka indüksiyon ısıl işlem mühendislik incelemesi, temassız pirometrili (<10 ms tepki süresi) kapalı çevrim indüksiyon sistemlerinin hurda oranlarını 40% ila 60% azalttığını ve işlem sonrası yeniden işlemeyi ortadan kaldırdığını göstermektedir. Thermal Processing’in İndüktif Dişli Sertleştirme araştırmasında, diş-diş veya çift frekanslı indüksiyonla sertleştirme yalnızca diş yanağını ve kökünü ısıtarak ıslah edilmiş 42CrMo çekirdeği serin tutar. Korozif ortamlar için daha küçük dişliler paslanmaz çelikten de üretilebilir. Daha ağır kaynaklı dişli taslakları ise ağır CNC işleme ve kaynaklı çelik taslaklara yönelik gerilim giderme hizmetlerimize dayanır.
Malzeme ve Isıl İşlem Seçimleri Gerekli Dişli Boyutunu Nasıl Etkiler?
Malzeme seçimi ve ısıl işlem, izin verilen temas yorulma mukavemetini ve diş dibi eğilme mukavemetini doğrudan yöneterek belirli bir tork için bir dişli takımının ne kadar kompakt olabileceğini belirler. Okdor dişli malzemesi testlerinde belgelendiği üzere, işlemsiz karbon çeliğinden ısıl işlemli 4140 (42CrMo) veya sementasyonlu alaşımlı çeliğe geçilmesi, izin verilen diş eğilme gerilmesini 2 ila 3 kat artırır. Sonuç olarak bir mühendis, aynı tork yük kapasitesini iletirken gerekli bölüm dairesi çapını ve diş genişliğini küçültebilir.
| Alaşım Kalitesi | Isıl İşlem Rotası | Sertlik ve Çekirdek Referansı | Etkin Sertlik Derinliği Kuralı | Çarpılma ve Finiş Payı |
|---|---|---|---|---|
| 42CrMo / AISI 4140 Dövme | Normalizasyon / Islah (Q&T) + taramalı indüksiyonla sertleştirme | > 50 HRC yanak (HB 160–190 ön tornalama referansı) | Yanak ve kök boyunca HV 550 sınır değerine göre tanımlanır | Kapalı çevrim pirometri hurdayı 40–60% azaltır; minimum ovallik |
| 20CrMnTi / 20CrMo Alaşımı | 900–950°C gaz sementasyonu + yağda su verme + menevişleme | > 50 HRC sert yüzeyli tahrik sınıfı | ECD ≈ m × 0,15–0,25 (orta modüllerde 0,8–1,5 mm) | Su verme sonrası CNC profil taşlama için 0,2–0,4 mm+ taşlama payı bırakın |
| 40Cr / SCM415 / 38CrMoAl | Su verilmiş ve menevişlenmiş + yüzey nitrürleme veya indüksiyon | Tok alaşım çekirdekli > 50 HRC yüzey | Isıl işlem teknik resminde HV 550 eşiğine göre doğrulanır | Düşük ısıl çarpılma; hassas çember dişliler için uygundur |
| Dökme Alaşımlı Çelik (< 5 Ton) | Normalize edilmiş, su verilmiş ve gerilimi giderilmiş | Tam kesit sertleştirilmiş işlenebilir halka taslağı | Diş ve çember boyunca tam kesit sertliği | 4 m dikey tornalarda ve 5 m azdırma tezgahlarında finiş işlenmiş |
CNC İşleme İş Akışları: Ön Boşaltma (Gashing), Azdırma, Sert Skiving ve Profil Taşlama
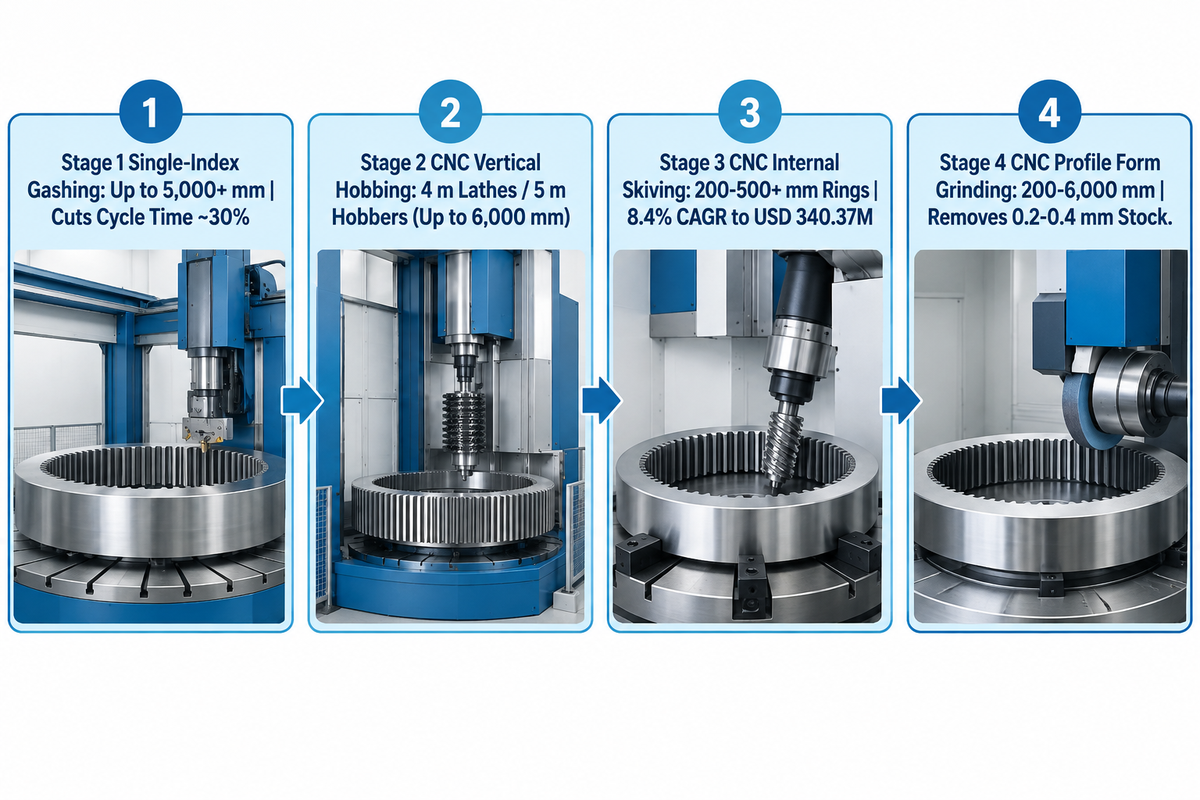
Büyük modüllü dişlilerde işleme, CNC tezgahları kullanılarak birkaç aşamada gerçekleştirilir. Atölyeler 4 metrelik dikey tornada kaba tornalama ve çevrim süresini 30% azaltmak için kaba diş boşaltma (gashing) veya kuru kesim ile başlar. Nihai geometri ise 5 metrelik CNC dikey azdırma, ısıl işlem, sert skiving ve profil taşlama ile elde edilir.
Tırlama (chattering) ve hızlı takım aşınması, dövme halkadan büyük modüllü dişlilerin CNC azdırma işlemi sırasında karşılaşılan sorunlardır. Taslağın indeksleme yönteminin dişliyle eşleştirilmesi hem Practical Machinist ağır dişli azdırma forumundaki deneyimli operatörler hem de Gear Solutions teknik editörü tarafından vurgulanmaktadır. Küçük kesici çapları ayrıca temas izini merkezde tutarak 15% değerine kadar daha yüksek diş dibi mukavemeti sağlar.
Çok eksenli CNC takım tezgahları hassas dişlilerde sert finiş işlemeyi dönüştürmüştür. Mechanics & Industry dergisinde yayımlanan 2026 tarihli hakemli bir çalışmaya göre, 2000’li yılların başından itibaren çok eksenli işleme, ISO 1328-1 kapsamında hassasiyet sınıfları daralırken üniversal CNC tezgahlarında dişli dişlerinin üretilmesini mümkün kılmıştır.
Bir zamanlar yavaş doğrusal vargellemenin (shaping) tek seçenek olduğu iç çember dişlilerde artık güç skiving (power skiving) yöntemi hakimdir. Straits Research raporuna göre, küresel iç dişli skiving tezgahı pazarı 2025 yılında USD 164,7 milyon olarak değerlenmiştir. Pazarın 8,4% CAGR ile 2026’da USD 178,53 milyondan 2034’e kadar USD 340,37 milyona büyümesi öngörülmektedir. Isıl işlemden önce 0.2 ila 0,4 mm taşlama payı bırakılması, CNC profil taşlamanın tepe yükler altında sarsıntısız çalışma sunmasını sağlar.
| İşleme Prosesi | Doğrulanmış Tezgah Kapasitesi | Modül / Boyut Aralığı | Standart ve İşleme Payı | Temel Mühendislik Avantajı |
|---|---|---|---|---|
| Tek İndeksli Alın Frezeleme / Gashing | 5.000+ mm’ye kadar halka taslaklar | m 10–55 ağır modüller | 0,2–0,4 mm+ finiş payı bırakır | Kuru kesim, beş pasolu ıslak yönteme kıyasla çevrim süresini ~30% kısaltır |
| Ağır CNC Dikey Azdırma (Hobbing) | 4 m dikey tornalar / 5 m azdırma tezgahları (Aubrik’te 6.000 mm’ye kadar) | m 10–55 dış dişliler | ISO 1328-1:2013 / DIN 3962 / AGMA 2000 | Büyük dış düz ve helis halkalar için sürekli indeksleme |
| CNC İç Dişli Skiving | 200–500 mm orta ve 500+ mm büyük iç halkalar | İç ve planet çember dişliler | 54,63% dikey skiving tezgahı payı (8,4% CAGR) | Sertleştirilmiş iç dişlerde yavaş vargellemenin yerini alır |
| CNC Profil Form Taşlama | 200–6.000 mm özel döner halkalar | Sert yüzeyli tahrikler (> 50 HRC) | 0,2–0,4 mm ısıl işlem çarpılma payını kaldırır | Sementasyon sonrasında evolvent profili ve helis bombesini geri kazandırır |
Kalite Güvencesi, ISO 1328 ve AGMA 2015 Hassasiyet Sınıfları ve NDT Kabulü
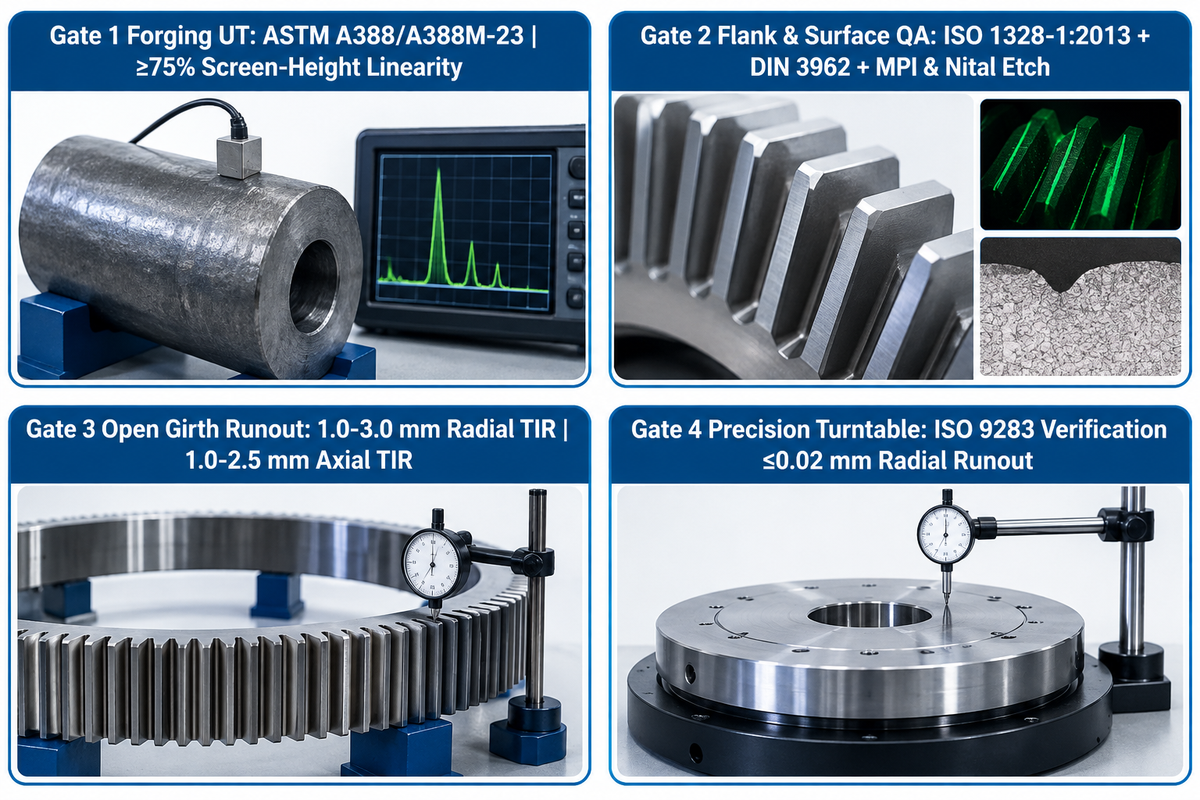
Büyük çaplı dişliler, kalite güvencesinin bir parçası olarak diş açmadan önce ASTM A388/A388M uyarınca dövme taslakların darbe-eko ultrasonik testini ve sertleştirme sonrasında manyetik parçacık muayenesini gerektirir. Nihai salgı ölçümleri açık çevre dişlilerinde 1,0-3,0 mm TIR ve hassas döner tablalarda ≤0,02 mm değerini korur.
Yüzey altı dövme süreksizliklerinin CNC azdırma ve form taşlama sonrasında fark edilmesi tüm halka taslağının hurdaya ayrılmasına yol açar. Dişli kalitesini değerlendirirken ve satın alma siparişi gereksinimlerini tanımlarken mühendisler sevkiyat öncesinde üç tahribatsız muayene (NDT) ve metroloji kapısını zorunlu kılar.
Kaba diş boşaltma öncesinde tüm tek parça haddelenmiş halkalar ve açık kalıpta dövme parçalar hacimsel ultrasonik testten geçmelidir. Ultrasonik test, ASTM A388/A388M-23 Uluslararası Dövme Muayene Standartlarına ve Infinita Lab ASTM A388 Ultrasonik Test Protokolüne uygun olarak gerçekleştirilir. Temaslı darbe-eko düz demet ve açılı demet taramaları, sinyalin ekran yüksekliğinin en az 75% oranında doğrusal biçimde sunulduğu darbeli yansıma üniteleri kullanır. Bu tarama türü, dövme parça hizmete alınmadan önce süreksizlikleri tespit etmek için yapılır.
İkinci olarak, diş yanağı sapmaları ISO 1328-1:2013 ve DIN 3962 veya AGMA 2000 toleranslarına göre doğrulanır. Yile Machinery hizalama şartnamesine göre, büyük açık çevre dişlileri için sahada kabul edilebilir radyal salgı 1.0 ila 3,0 mm toplam komparatör okumasıdır (TIR). Kabul edilebilir eksenel alın salgısı ise 1.0 ila 2,5 mm TIR değerindedir. Üçüncü olarak, hassas döner kaynak tablalarında Aubrik, ≤0,02 mm radyal salgıyı korumak için ISO 9283 doğrulaması uygular. Bakım ekipleri tam muayene formlarını endüstriyel dişli bakım, muayene ve onarım prosedürleri rehberimizde inceleyebilir.
Yapılması Gerekenler (Do)
- Diş açmadan önce dövme taslak üzerinde ASTM A388/A388M uyarınca temaslı darbe-eko ultrasonik testi (≥75% ekran yüksekliği doğrusallığı) şart koşun.
- Taşlama yanığını elemek için profil taşlama sonrasında manyetik parçacık muayenesi (MPI) ve Nital asit dağlama testi uygulayın.
- Radyal salgıyı (açık çevre dişlilerinde 1,0–3,0 mm TIR; hassas döner tablalarda ≤0,02 mm) doğrulayın ve yük altında geçen 24–48 saatin ardından teması yeniden kontrol edin.
Yapılmaması Gerekenler (Don’t)
- Diş yanağı boyunca HV 550 değerine kadar etkin sertlik derinliğini doğrulamak yerine yalnızca dış çember alnından alınan sertlik okumalarını kabul etmeyin.
- Her flanşı eşleştirme işaretiyle markalamadan ve konumlandırma cıvatası ile kesme fikstürü hizalamasını doğrulamadan çok parçalı bir çevre dişlisini sökmeyin.
- Diş teması aktif diş yanağı alanının 70% oranından daha azını kapsayan açık bir çevre dişlisini çalıştırmayın.
Ağır Hizmet Uygulamaları, Hizalama, Yağlama ve Döner Kaynak Pozisyoneri Tahrikleri
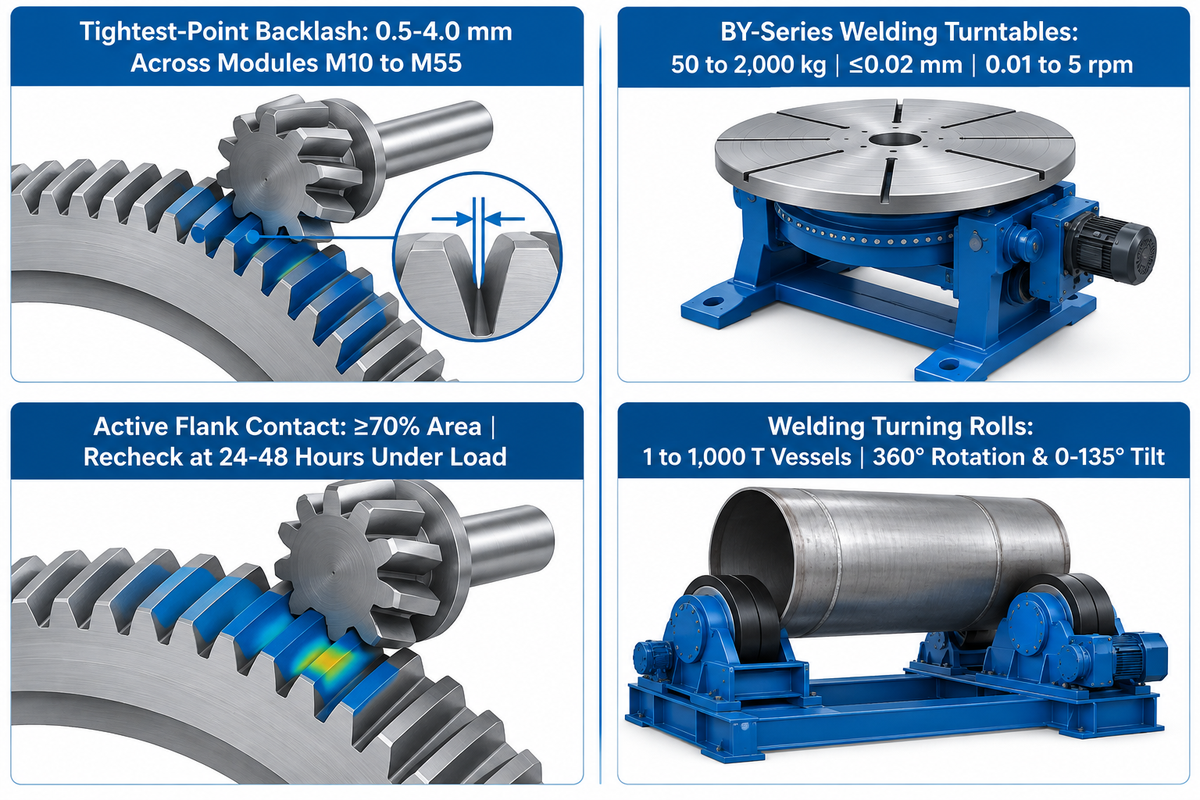
Bilyalı değirmenlerde, döner fırınlarda ve ağır kaynak pozisyonerlerinde servis ömrü, pinyon ile dişli arasındaki temasın aktif diş yanağı alanının en az 70% oranında korunmasına bağlıdır. Teknisyenler M10 ile M55 arasındaki modüllerde en sıkı noktadaki diş boşluğunu (backlash) 0,5–4,0 mm olarak ayarlar ve hizalamayı her 12–24 ayda bir kontrol eder.
Hassas taşlanmış bir çember dişli bile saha hizalaması veya yağlama bozulursa erken arızalanacaktır. Yile Machinery çevre dişlisi hizalama rehberine göre, yanaktaki en sıkı noktanın teması M10 ile M55 arasındaki modüllerde 0,5-4,0 mm diş boşluğuna ayarlanır. Temas izi aktif diş yanağı alanının en az 70% kadarını kaplamalıdır. Mühendisler yük altındaki ilk 24 ila 48 saatin ardından teması yeniden kontrol eder ve planlı duruşlar sırasında her 12 ila 24 ayda bir hizalamayı denetler.
Kapalı redüktörlerde pozitif deplasmanlı dişli pompalar filtrelenmiş yağı kavrama bölgesinde dolaştırırken, açık çevre dişlileri otomatik aralıklı püskürtmeli yağlama kullanır. Otomatik imalat atölyelerinde sertleştirilmiş kule dönüş dişlileri ve alaşımlı redüktörler ağır kaynak pozisyonerlerini ve merdaneleri tahrik eder. Aubrik BY-Serisi kaynak döner tablası teknik özelliklerine göre, altı standart model ≤0,02 mm salgı ve 0.01 ila 5 rpm kademesiz hız ile 50 ila 2.000 kg yükleri (özel üretimde 5.000+ kg) kapsar. Daha büyük tamburlar için Aubrik kaynak çeviricileri ve döndürme merdaneleri 1 ila 1.000 T silindirik kapları taşıyabilir.
Dişliler hem 360° sürekli dönüşte hem de 0–135° konsol eğmede kullanılabildiğinden, şasi rijitliği ve boşluk kontrolü doğrudan kaynak dikişi takibini yönetir. Ağır döner tabla entegratörleri, büyük boyutlu kaynaklı parçalar için büyük kaynak pozisyoneri kule dönüş tahrikleri ve hassas döner kaynak tablası dişli boşluğu kontrolü rehberlerimize başvurabilir.
Dişli Gürültüsü Konusunda Endişelenmeli miyim ve Boyut Dişlilerin Ses Seviyesini Etkiler mi?
Evet, düzensiz dişli gürültüsü bölüm dairesi salgısının, mil eksen kaçıklığının veya yağlama filmi bozulmasının erken bir mekanik işaretidir ve dişli boyutu ses basıncını büyütür. Belirli bir devir sayısında (RPM), bölüm dairesi çapındaki artış daha yüksek çevre hızına ve dolayısıyla daha yüksek çarpma hızına yol açar. Mechanics & Industry (2026) çalışmasında gösterildiği gibi, yüksek çevre hızları iletim hatasının ve titreşimin sıkı kontrolünü gerektirir. Düz dişlerden helis veya çift helis dişlere geçiş yapılması ve ≥70% yanak temas alanının doğrulanması ağır tahriklerdeki gürültüyü azaltır.
Özel Büyük Dişli Tedariği: Teslim Süresi Darboğazları, Maliyet Etkenleri ve 2026 Sektör Görünümü
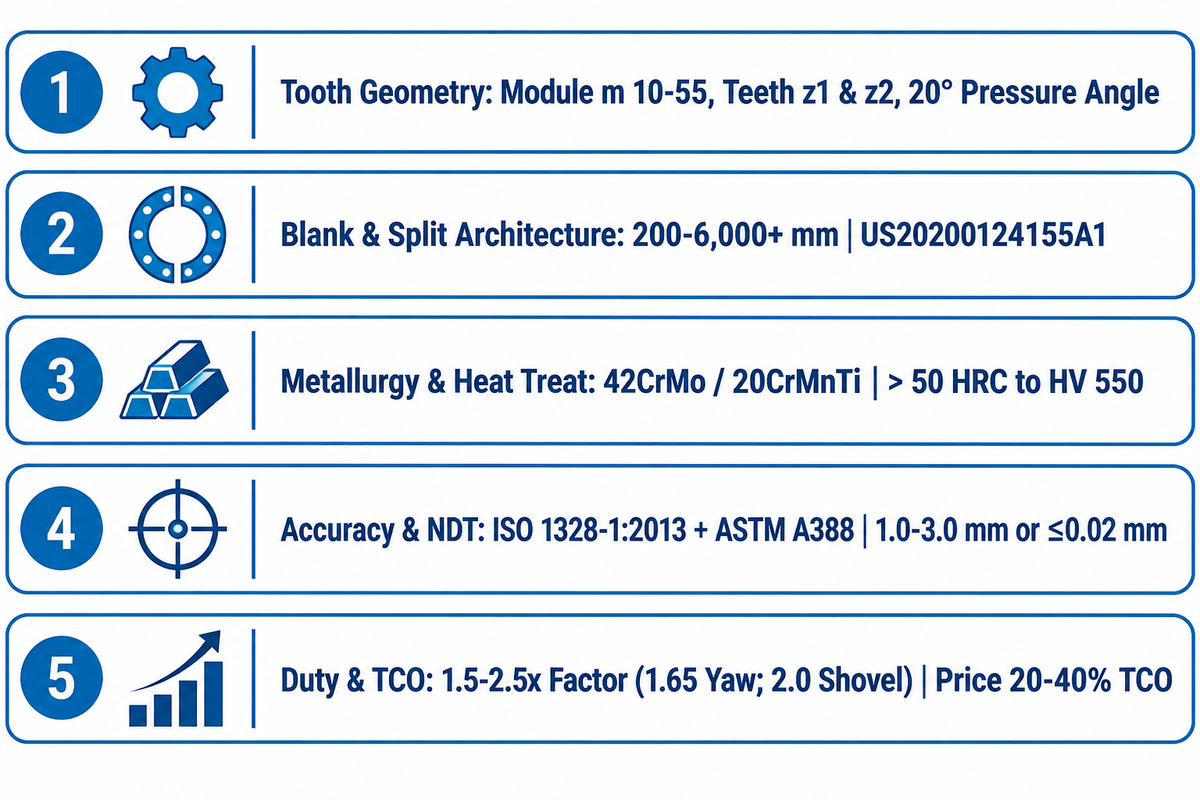
Büyük özel dişlilerin tedarik edilmesi, taslak hacmi ile ömür boyu işletme maliyetlerinin dengelenmesini gerektirir. Aubrik ve Okdor mühendislik verilerine göre, ilk satın alma fiyatı bir dişlinin gerçek ömür boyu maliyetinin yalnızca 20–40% kadarını oluştururken, bir dişliyi 50% oranında aşırı boyutlandırmak malzeme ve işleme giderini iki katına çıkarır.
Teklif edilen teslim süreleri dövme halka haddehaneleri, ısıl işlem fırınları ve ultrasonik muayene ile sınırlıdır. Aubrik endüstriyel dişli portalına göre bir dişlinin satın alma fiyatı tipik olarak gerçek ömür boyu maliyetinin yalnızca 20% ila 40% kadarını temsil eder; geri kalan kısım ise planlanmamış duruşlar, bakım ve yeniden işlemedir. Bununla birlikte, Okdor maliyet ölçekleme analizi bir dişlinin 50% aşırı boyutlandırılmasının malzeme ve işlemedeki kübik artış nedeniyle maliyeti ikiye katlayabileceğini göstermektedir.
2026 ve sonrasında üç üretim dönüşümü alıcıların özel dişlileri tanımlama biçimini yeniden şekillendirmektedir. İlk olarak, Mechanics & Industry (2026) yayınında bildirildiği üzere endüstriyel güç aktarım sistemleri güç yoğunluğunu artırmak için çok eksenli işlemeyi ve daha sıkı ISO 1328-1 hassasiyet sınıflarını benimsemektedir. İkinci olarak, CNC iç dişli skiving yöntemi (Straits Research’e göre 8,4% CAGR ile 2034’e kadar USD 340,37 milyona büyüyerek) iç çember dişlilerde yavaş vargellemenin yerini almaktadır. Üçüncü olarak, kapalı çevrim indüksiyonla sertleştirme ısıl işlem hurdasını 40% ila 60% azaltmaktadır.
Mühendislik netleştirmelerinde gecikmeleri önlemek için teknik resimlerinizi özel endüstriyel dişli ve çember dişli üretimi yapan firmalara gönderirken aşağıdaki kontrol listesinde yer alan tüm parametreleri ekleyin.
Özel Büyük Çaplı Dişliler İçin Mühendislik Teklif Talebi (RFQ) Şartname Kontrol Listesi
| Şartname Kategorisi | Zorunlu Teknik Resim ve RFQ Girdileri | Doğrulama Standardı / Hedef |
|---|---|---|
| 1. Diş Geometrisi | Normal modül (m 10–55), diş sayısı (z1, z2), kavrama açısı (20°), helis açısı ve yönü, profil kaydırma katsayısı (x) | KHK Tablo 4.1 / ISO 1328-1:2013 geometri föyü |
| 2. Taslak ve Bölünmüş Mimari | Bölüm/diş üstü/diş dibi çapları (200–6.000+ mm), diş genişliği (b), referans delik toleransı, 1 parçalı ve parçalı flanş yerleşimi | US20200124155A1 / US6851485B2 bölünmüş bağlantı şartnamesi |
| 3. Metalurji ve Isıl İşlem | Dövme kalitesi (42CrMo, 40Cr, 20CrMnTi), ön tornalama HB 160–190, yanak sertliği (> 50 HRC), HV 550’ye kadar etkin sertlik derinliği | ECD ≈ m × 0,15–0,25 + 0,2–0,4 mm taşlama payı |
| 4. Hassasiyet ve NDT Paketi | Yanak tolerans sınıfı, radyal/alın salgısı TIR (çevre dişlisinde 1,0–3,0 mm; döner tablada ≤0,02 mm), ultrasonik test ve MPI | ISO 1328-1:2013 + DIN 3962 + ASTM A388/A388M |
| 5. Çalışma Rejimi ve Faktör | Motor kW gücü, giriş/çıkış RPM, nominal ve tepe darbe torku (1,5–2x hızlanma), hedef uygulama faktörü | Uygulama faktörü 1,5–2.5x (1.65 rüzgar kule dönüş; 2.0 ekskavatör) |
Temel çıkarım
Sert yüzeyli alaşımlı çeliği (> 50 HRC), ASTM A388 ultrasonik dövme muayenesi ve 1.5x ila 2.5x emniyet katsayısı ile eşleştirin. Bu kombinasyon büyük çaplı dişlilerde su verme çarpılmasını ve diş dibi kırılmasını önler.
Özel Büyük Çaplı Dişlilere veya Ağır Döner Tahrik Gruplarına mı İhtiyacınız Var?
Dişli teknik resminizi, modül şartnamenizi veya döner yük zarfınızı mühendislik ekibimizle paylaşın. Aubrik Company’den özel dişli işleme teklifi ve DFM incelemesi talep edebilirsiniz (200–6.000 mm dişli kapasitesi, ISO 9283 ≤0,02 mm döner tabla salgısı ve 1–1.000 T çevirme merdanesi sistemleri).
Büyük Çaplı Dişliler Hakkında Sıkça Sorulan Sorular
Aynı redüktör içinde farklı dişli tipleri bir arada kullanılabilir mi?
Çok kademeli endüstriyel redüktörler, tork yoğunluğunu ve mil yönelimini dengelemek için ardışık miller üzerinde çeşitli dişli tiplerini yaygın olarak birleştirir.
Sonraki kademeler, eksenel rulman itmesini kontrol ederken düşük hızlı çıkış torkunu katlamak için paralel millerde tek helis veya çift helis dişliler kullanır.
Diş genişliği yük kapasitesini ve kullanım ömrünü önemli ölçüde etkiler mi?
Diş genişliğinin artırılması, yük daha geniş bir temas alanına yayıldığı için diş dibi eğilme kapasitesini ve diş yanağı karıncalanma direncini doğrudan artırır.
DIN 3962 ve AGMA 2000 hizalama toleransları altında, diş genişliğinin pinyon çapına oranını düz dişlilerde 1.2’nin veya çift helis dişlilerde 2.0’ın üzerine çıkarmak azalan verim getirir. Bu oranların daha fazla zorlanması mil esnemesine ve dolayısıyla kenar yüklemesine yol açar. Bunu önlemek için dişlere helis boyuna bombesi taşlanmalıdır.
Ağır bir endüstriyel tahrikte düz dişliyi aşırı boyutlandırırsam ne olur?
Bir düz dişlinin aşırı boyutlandırılması; servis ömrünü mutlaka iyileştirmeksizin dönme ataletini, bölüm dairesi çevre hızını, dövme taslak ağırlığını ve gövde taban alanını artırır.
Okdor mühendislik maliyet verilerine göre, 50% oranında aşırı boyutlandırılmış bir dişli kübik hacim ilişkisi nedeniyle malzeme ve işleme maliyetlerini ikiye katlayabilir. Daha yüksek çevre hızı ayrıca dinamik diş kavrama darbe kuvvetlerini artırarak daha sıkı ISO 1328 profil taşlama toleransları ve daha yüksek motor kalkış torku gerektirir.
Helis dişliler paralel olmayan millerde kullanılabilir mi?
Evet, çapraz helis dişli çifti (vida dişli olarak da adlandırılır) şeklinde yapılandırıldığında iki helis dişli paralel olmayan ve kesişmeyen miller arasında hareket iletir.
Çapraz helis dişliler yüksek kayma sürtünmeli noktasal temasta kavradığından yük kapasiteleri çok düşüktür. Paralel olmayan millerdeki yüksek torklu büyük çaplı tahrikler için mühendisler bunun yerine spiral konik veya sonsuz vida dişlileri belirler.
Büyük çaplı dişliler tipik olarak nerede üretilir ve dövülür?
Büyük çaplı dişliler Amerika Birleşik Devletleri, Almanya, Japonya ve Çin’deki (Wuxi ve Luoyang gibi) büyük sanayi merkezlerinde dövülür ve işlenir. Bu merkezler 4 metreden 6 metreye kadar halka haddehaneleri ve dikey CNC azdırma tezgahları işletir.
Dişli boyutunu yanlış seçersem ne olur, tüm gövdeyi yeniden tasarlamadan düzeltebilir miyim?
Evet, eksenler arası mesafe mevcut bir gövde tarafından sabitlendiğinde mühendisler küçük çevrim oranı veya diş mukavemeti sorunlarını profil kaydırma kullanarak düzeltir.
KHK Tablo 4.3’te gösterildiği gibi, pinyona pozitif profil kaydırma (+x1) uygulanması ve çember dişlide buna uygun düzeltme yapılması, rulmanları oynatmadan diş dibinin kalınlaşmasını sağlar. Gear Solutions, daha küçük bir kesici çapı kullanmanın diş dibi mukavemetini 15% değerine kadar artırabildiğini bildirmektedir. Normal modül ve helis açısının birlikte ayarlanması çalışma bölüm dairesi çaplarını aynı tutar. Yalnızca pinyon aşındığında, ana dişliyi değiştirmeden önceki en hızlı çözüm özel profil kaydırmalı bir yedek pinyon kullanmaktır.
Dövme çelik yerine büyük çaplı plastik dişliler ne zaman uygulanabilir olur?
Büyük çaplı dökme naylon (poliamid) veya asetal segment dişliler, korozyon direncinin ve kendinden yağlamanın eğilme mukavemetinden daha önemli olduğu hafif kimyasal veya yıkama tamburlarında kullanılabilir. Yüksek torklu endüstriyel tahrikler için ise 50 HRC üzerine sertleştirilmiş dövme 42CrMo veya 20CrMnTi alaşımlı çelikler zorunlu olmaya devam eder.
Bu Mühendislik Rehberi Hakkında: Aubrik Company teknik ekibi tarafından incelenmiştir (baş yazar: CYH). ISO 1328-1:2013 diş yanak toleransı standartları, ASTM A388 ultrasonik dövme şartnameleri ve Aubrik döner tahrik test kayıtları kullanılarak derlenmiştir.
Referanslar ve Kaynaklar
- ISO 1328-1:2013 Silindirik Dişliler, Diş Yanağı Tolerans Sınıflandırması ISO Sistemi (TC 60) Uluslararası Standardizasyon Örgütü (ISO)
- ASTM A388/A388M-23 Çelik Dövme Parçaların Ultrasonik Muayenesi İçin Standart Uygulama ASTM International / iTeh Standards
- 2026 Yılında Dişli Güç Aktarım Sistemleri: Güncel Zorluklar ve Gelecek Perspektifleri Mechanics & Industry (EDP Sciences, 2026)
- US20200124155A1: Parçalı Çevre Dişlisi Tertibatı ve Flanş Sabitlemesi United States Patent and Trademark Office / Google Patents
- US6851485B2: Çember Dişli Segmenti Konumlandırma ve Kesme Yükü Dağılımı United States Patent and Trademark Office / Google Patents
- Dişli Teknik Referansı: Dişli Boyutlarının Hesaplanması (Tablo 4,1–4,9) Kohara Gear Industry Co., Ltd. (KHK Stock Gears)
- Çevre Dişlisi ve Pinyon Hizalama Rehberi: Salgı, Diş Boşluğu ve Temas İzi Luoyang Yile Machinery Co., Ltd.







