
Nehmen Sie Kontakt mit der Aubrik Company auf

(Zuletzt aktualisiert im November 2026 · Geprüft vom technischen Team der Aubrik Company)
Technische Kurzspezifikationen: Großzahnräder
- Der industrielle Teilkreisdurchmesserbereich erstreckt sich von 1.000 mm bis 13.259 mm über Normalmodule von m = 10 bis m = 55.
- Segmentierte, verschraubte Zahnkränze bieten ab 4.000 mm Außendurchmesser (OD) eine Alternative zu einteilig gewalzten Schmiederingen.
- Randschichtgehärtete Zahnradantriebe erfordern eine Oberflächenhärte über 50 HRC (50–56 HRC induktionsgehärtet oder 58–62 HRC einsatzgehärtet).
- Die Flankengenauigkeitsklassen folgen ISO 1328-1:2013 sowie DIN 3962 / AGMA 2000 mit Ultraschall-Schmiedeprüfung nach ASTM A388.
- Drehantriebe von Aubrik halten ≤0,02 mm Radialrundlaufabweichung über Positionierer von 50-2.000 kg und Drehrollen von 1-1.000 T ein.
Riesige Zahnräder übertragen hohe Drehkräfte in Großanlagen wie Kugelmühlen, Drehrohröfen, Windkraft-Azimutantrieben und automatisierten Schweißpositionierern. Ingenieure, die ein Zahnradsystem über 1.000 mm (Teilkreisdurchmesser) auslegen, stehen vor Restriktionen, die bei kleineren Katalogantrieben nicht existieren. Die Kapazität der Ringwalzwerke, Transportbreiten für Übermaßtransporte, Wärmebehandlungsverzug und viele weitere Einschränkungen bestimmen jeden Schritt im Konstruktionsprozess.
Wenn zwei Zahnräder unter Mehr-Megawatt-Lasten kämmen, führen bereits geringe Teilungsfehler oder Wellendurchbiegungen rasch zum Zahnfußbruch. Eine fachgerechte Zahnradwahl beruht auf der Abstimmung von Modulberechnung, Schraubenvorspannung geteilter Ringe und Ultraschallprüfung der Schmiederohlinge. Wer kundenspezifische Ringe und Drehantriebe benötigt, kann sich an Aubrik für die kundenspezifische Fertigung von Industriezahnrädern und Zahnkränzen wenden. Die Ingenieure von Aubrik bieten die erforderliche technische Unterstützung für die jeweilige Anwendung.
Direkte technische Antwort: Großzahnräder sind hochbelastbare Stirn- oder Kegelradringe zur Leistungsübertragung mit über 1.000 mm Teilkreisdurchmesser und Modulen von m = 10 bis m = 55. Sie nutzen geschmiedeten legierten Stahl 42CrMo oder 20CrMnTi, geteilte Flanschverschraubungen ab 4.000 mm sowie Flankentoleranzen nach ISO 1328-1.
Wichtigste technische Erkenntnisse (TL;DR)
- Trennen Sie frühzeitig drei Bauformen: wellenmontierte gekapselte Großradgetriebe (1.000–5.000 mm), mantelmontierte offene Zahnkränze (3.000–13.259 mm) und lagerintegrierte Drehverbindungen (400–6.000 mm).
- Berechnen Sie den Teilkreisdurchmesser über d = m × z und wenden Sie einen Sicherheitsfaktor von 1.5x bis 2.5x an. Bei einem 3.200 mm großen Zahnkranz (m = 20, z = 160) erzeugt ein Drehmoment von 450 kN·m eine Tangentialkraft von 281,25 kN am Zahn.
- Oberhalb von 2.000 mm Teilkreisdurchmesser überwiegt der Abschreckverzug beim Einsatzhärten im Kammerofen oft die Vorteile einer höheren HRC-Härte, sofern kein CNC-Profilschleifen nach dem Härten im Budget vorgesehen ist.
- Prüfen Sie jeden geschmiedeten Zahnradrohling vor dem Verzahnen mittels volumetrischer Impuls-Echo-Ultraschallprüfung gemäß ASTM A388/A388M.
Was definiert Großzahnräder? Architektur von Großrad, Zahnkranz und Hohlrad
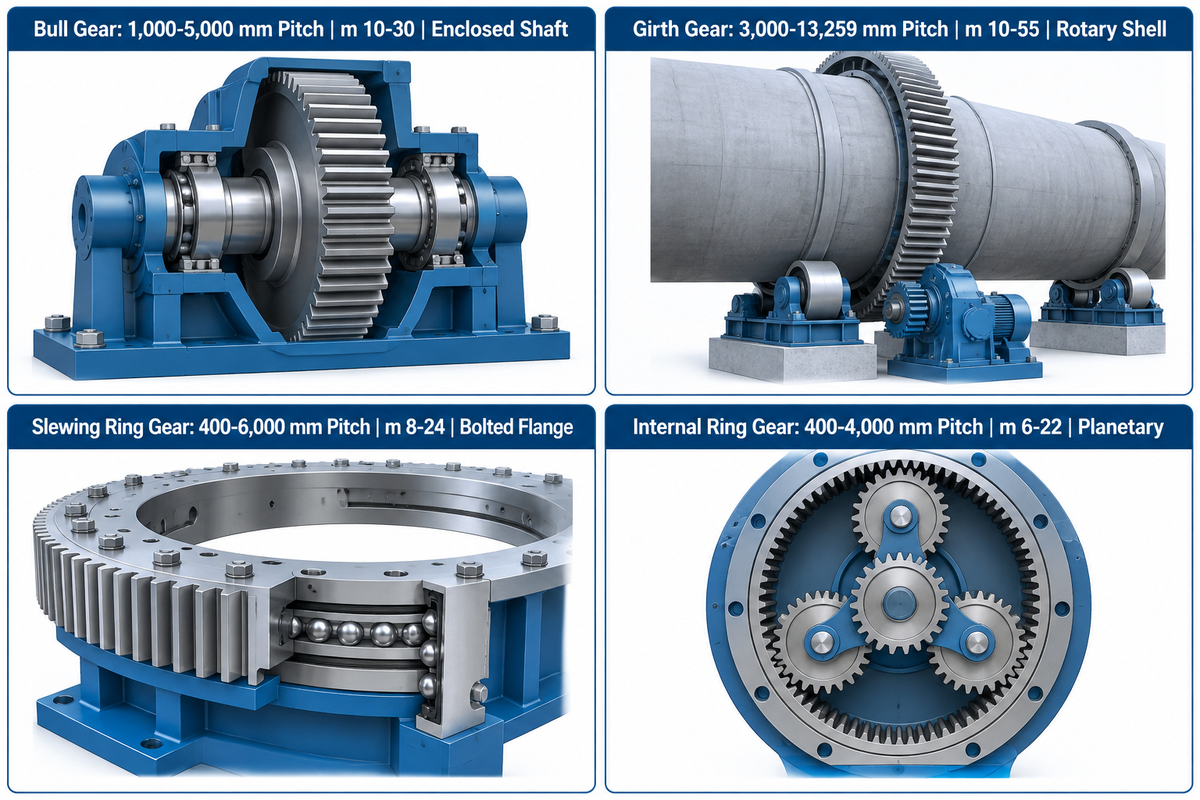
Großzahnräder sind industrielle Leistungsübertragungszahnräder mit Teilkreisdurchmessern von 1.000 mm bis 13.259 mm und Normalmodulen zwischen 10 und 55. Die Klassifizierung dieser Zahnräder richtet sich nach dem Lastpfad und der Montagegeometrie und umfasst wellenmontierte Großräder, mantelmontierte Zahnkränze sowie lagerintegrierte Drehverbindungen.
200–6.000 mmFertigungskapazität für Industriezahnräder bei Aubrik
> 50 HRCSchwellenwert für randschichtgehärtete Zahnflanken
≤0,02 mmRadialrundlauf bei Aubrik nach ISO 9283
In allgemeinen mechanischen Werkstätten gilt jeder Zahnradrohling über 500 mm als groß. Im Schwermaschinenbau für Bergbau, Zementwerke, Windkraft-Azimutantriebe und automatisiertes Schweißen beginnt diese Schwelle erst bei 1.000 mm. Diese Zahnradpaare nutzen Ritzel aus gehärtetem Stahl, um ein großes Gegenrad mit hohem Drehmoment anzutreiben.
Mangelndes Verständnis der Unterschiede zwischen Großrädern, Zahnkränzen und Drehverbindungen während der Entwurfsphase führt zu kostspieligen Fehlpassungen bei Gehäusen und Fundamenten. Jede Bauform nimmt Axial-, Radial- und Kippmomente unterschiedlich auf. Flankengeometrie und Zahnabweichungsgrenzen folgen in allen drei Klassen den Toleranznormen für Stirnradflanken nach ISO 1328-1:2013.
Ein Großrad (Bull Gear) sitzt auf einer zentralen Schmiedewelle in einem geschlossenen Ölbadgetriebe. Es misst typischerweise 1.000 mm bis 5.000 mm im Teilkreisdurchmesser. Ein oder zwei Ritzel kämmen mit dem Großrad, um das Drehmoment in Schiffsgetrieben und Stanzpressen zu vervielfachen.
Ein Zahnkranz (Girth Gear) ist ein am Außenmantel eines Zylinders befestigtes Ringzahnrad. Weitere Informationen finden Sie in der technischen Checkliste für Zementwerk-Zahnkränze von Oxmaint. Der Zahnkranz bildet in den meisten Anlagen den größten offenen Zahnradantrieb. Bei größeren Durchmessern sind segmentierte Zahnkränze erforderlich (gemäß industriellen Fertigungsbenchmarks für Großzahnräder ab 4 Metern/4,000 mm). Der laut technischen Industriezahnrad-Daten von Aubrik größte Mühlenzahnkranz wird von Falk betrieben und misst 13.259 mm Außendurchmesser über sechs Segmente.
Eine Drehverbindung mit Verzahnung kombiniert Innen- oder Außenzahnkränze mit gehärteten Laufbahnen für Kugel- oder Kreuzrollenlager. Drehverbindungen mit Durchmessern von 400 mm bis 6.000 mm nehmen Axiallasten, Radialschub und Kippmomente in einer kompakten Einheit auf. Aubrik fertigt in seiner Abteilung für kundenspezifische Industriezahnräder und Zahnkränze Zahnräder bis 6.000 mm Durchmesser. Diese schweren Zahnräder nutzen Präzisions-Drehantriebe in Drehtischen für 50–2.000 kg und Drehrollen für 1–1.000 T.
| Architekturtyp | Teilkreisdurchmesserbereich | Normalmodul (m) | Montage & Kapselung | Wichtigste Industriemaschinen |
|---|---|---|---|---|
| Großrad (Bull Gear) | 1.000–5.000 mm | m 10–30 | Aufgeschrumpft oder mit Paßfeder auf Welle im geschlossenen Ölgetriebe | Schiffsantriebe, Stanzpressen, Kompressorantriebe |
| Zahnkranz (Girth Gear) | 3.000–13.259 mm | m 10–55 | Mit T-Schrauben oder Federblechen am Drehmantel montiert; mit Schutzhaube | Kugelmühlen, SAG-Mühlen, Drehrohröfen, Trockentrommeln |
| Drehverbindung (Slewing Ring) | 400–6.000 mm | m 8–24 | Verschraubter Flanschring mit integrierten Kugel- oder Rollenlaufbahnen | Schweißpositionierer, Krantürme, 5 MW Windkraft-Azimutantriebe |
| Innenzahnkranz (Hohlrad) | 400–4.000 mm | m 6–22 | Im Gehäuse montierter Außenring im Eingriff mit Planetenritzeln | Planetengetriebe, Tunnelbohrmaschinen, Gutbettwalzenmühlen |
Geradverzahnte, schrägverzahnte, doppelschrägverzahnte und innenverzahnte Topologien im Großmaßstab
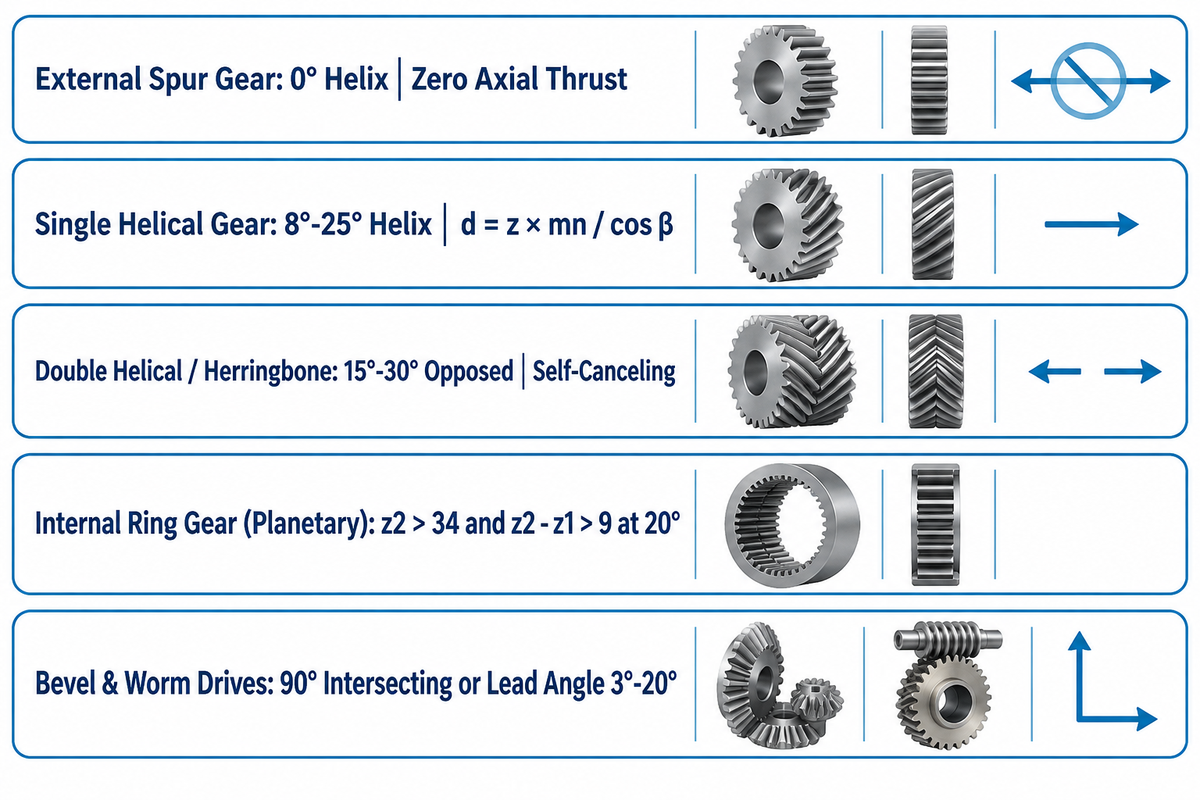
Für Drehmomentplattformen stehen verschiedene Topologien zur Verfügung, darunter Geradstirnrad, Schrägstirnrad, Doppelschrägstirnrad, Hohlrad, Kegelrad und Schneckenrad. Die Wahl hängt von den Grenzen des Axialschubs, dem Profilüberdeckungsgrad und der Wellenausrichtung ab. Geradstirnräder vermeiden Axialschub an offenen Trommelmänteln, während Doppelschrägstirnräder die Drehmomentkapazität maximieren, ohne Drucklager zu überlasten.
Bei der Bewertung verschiedener Zahnradtypen für Schwerlastantriebe stützen Ingenieure ihre Entscheidung vorrangig auf die Wellengeometrie und die Lageranordnung. Jedes Stirnrad überträgt Bewegungen zwischen parallelen Wellen. Kegel- und Schneckengetriebe übernehmen die Bewegungsübertragung bei sich schneidenden und windschiefen Achsen. Die geometrischen Definitionen dieser Zahnradtypen folgen den Zahnradnormen des ISO TC 60 sowie den Tabellen zur Zahnradabmessungsberechnung von KHK.
Ein Geradstirnrad besitzt gerade Zähne, die parallel zur Zahnradachse geschnitten sind. Da der Schrägungswinkel null Grad beträgt, erzeugt ein Geradstirnrad keinen Axialschub entlang der Welle. Daher bleiben außenverzahnte Zahnräder mit geraden Zähnen die Standardwahl für Drehrohrofen-Zahnkränze, bei denen eine thermische Mantelausdehnung auftritt.
Bei einem Schrägstirnrad sind die Zähne in einem Schrägungswinkel Beta (typischerweise 8° bis 25°) relativ zur Achse geschnitten. Im Normalschnittsystem nach KHK Tabelle 4.3 beträgt der Teilkreisdurchmesser d = z × mn / cos β. Einfach schrägverzahnte Zahnräder bieten höhere Tragfähigkeiten als Geradstirnräder, doch die schräge Verzahnung erzeugt einen Axialschub, der schwere Axiallager erfordert.
Ein Doppelschrägstirnrad (oder Pfeilverzahnungsrad) ordnet links- und rechtssteigende Schrägverzahnungen nebeneinander auf demselben Ring an. Die beiden entgegengesetzten Axialschubvektoren heben sich innerhalb des Zahnradrohlings gegenseitig auf. Doppelschrägverzahnte Konstruktionen bieten ruhigen Lauf und hohe Drehmomentdichte in geschlossenen Mühlenantrieben.
Ein Hohlrad (Innenzahnrad) bzw. das Einbringen von Zähnen am Innendurchmesser eines Außenrings ist häufig Teil eines Planetengetriebes. Dabei kreisen mehrere Planetenritzel um ein zentrales Sonnenrad innerhalb des feststehenden Innenrings. Wie in KHK Tabelle 4.9 angegeben, sind zur Vermeidung von Evolventen- und Trochoidenstörungen bei einem Eingriffswinkel von 20° eine Zähnezahl des Hohlrads von über 34 (z2 > 34) und eine Zähnezahldifferenz von über 9 (z2 – z1 > 9) erforderlich.
Wenn Wellen nicht parallel verlaufen, spezifizieren Ingenieure spezielle nicht-parallele Anordnungen. Ein Kegelrad oder Spiralkegelrad dient zur Leistungsübertragung zwischen sich im Winkel von 90 Grad schneidenden Wellen. Ein Hypoidrad versetzt die Ritzelachse unter die Ringmittellinie, um den Ritzeldurchmesser zu vergrößern. Ein Schneckengetriebe bietet eine hohe Übersetzung und selbsthemmende Sicherheit gegen unbeabsichtigtes Kippen, während ein Zahnstangenantrieb gerade oder schrägverzahnte Zahnstangen nutzt, um Drehmoment in eine lineare Bewegung umzuwandeln.
Worin liegt der Unterschied zwischen Schrägstirnrädern und Geradstirnrädern in Schwerlastantrieben?
Der mechanische Kernunterschied zwischen Schrägstirnrädern und Geradstirnrädern liegt im Verlauf des Zahneingriffs und im Axialschub. Bei einem Geradstirnrad tritt die gesamte Zahnbreite jedes Zahns schlagartig auf einer Linie in Kontakt. Dieser plötzliche Stoß verursacht akustisches Heulen und dynamische Biegespitzen bei Umfangsgeschwindigkeiten über 10 m/s.
Im Gegensatz zu Geradstirnrädern sind die Zähne bei Schrägstirnrädern in einem Winkel geschnitten, sodass sie allmählich über die Zahnbreite eingreifen. Dieser progressive Eingriff hält stets zwei bis drei Zahnpaare im Kontakt und führt zu einem höheren Überdeckungsgrad. Der Nachteil ist die Axialschubkraft (Fa = Ft × tan β), die durch Kegelrollen-Axiallager aufgenommen oder über eine Doppelschrägverzahnung kompensiert werden muss.
| Zahnradtopologie & Klasse | Wellenachsen | Schrägungs- / Spiralwinkel | Axialschublast | Optimale industrielle Großanwendung |
|---|---|---|---|---|
| Außenverzahntes Geradstirnrad | Parallele Achsen | 0° | Kein Axialschub | Offene Ofenzahnkränze, Drehkränze, langsam laufende Winden |
| Einfach schrägverzahntes Stirnrad | Parallele Achsen | 8°–25° | Mäßiger bis hoher einseitiger Axialschub | Geschlossene Industriegetriebe, schnelllaufende Kompressor-Großräder |
| Doppelschräg- / Pfeilverzahnungsrad | Parallele Achsen | 15°–30° gegenläufig | Sich selbst aufhebender interner Schub | Mehr-Megawatt-Kugelmühlenantriebe, Schiffsgetriebe-Großräder |
| Innenzahnkranz (Planetengetriebe) | Koaxial parallel | 0° oder 8°–15° | Null (geradverzahnt) oder ausgeglichen | 5 MW Windkraft-Azimutantriebe, Bohrkopfantriebe für Tunnelbohrmaschinen |
| Gerad- & Spiralkegelrad | Sich schneidend 90° | 0° oder 30°–35° Spirale | Hohe Axial- und Spreizkräfte | Vertikale Zement-Walzenschüsselmühlen, Winkel-Strahlruderantriebe |
| Hypoid-Kegelrad | Sich nicht schneidend, versetzt 90° | 35°–45° Spirale | Hoher Axialschub und hohe Gleitbelastung | Schwere rechtwinklige Industrieachsen und kompakte Mühleneingänge |
| Schraubradgetriebe (Kreuzschrägstirnrad) | Nicht-parallel windschief | 45° typische Achsenkreuzung | Mäßiger Schub; nur Punktkontakt | Leichte Hilfsreglerantriebe und Förderband-Abwurfwagenwellen |
| Schneckenradsatz | Sich nicht schneidend 90° | Steigungswinkel 3°–20° | Hoher Axialschub auf der Schneckenwelle | Selbsthemmende Kippantriebe für Schweißpositionierer, SE14-Drehantriebe |
| Zahnstangenantrieb | Rotatorisch zu linear | 0° oder 10°–20° | Null (geradverzahnt) oder Querschub | Hubbeine von Offshore-Plattformen, schwere CNC-Portalachsen |
Auslegung von Großzahnrädern: Teilkreisdurchmesser, Modul und Drehmomenttragfähigkeit
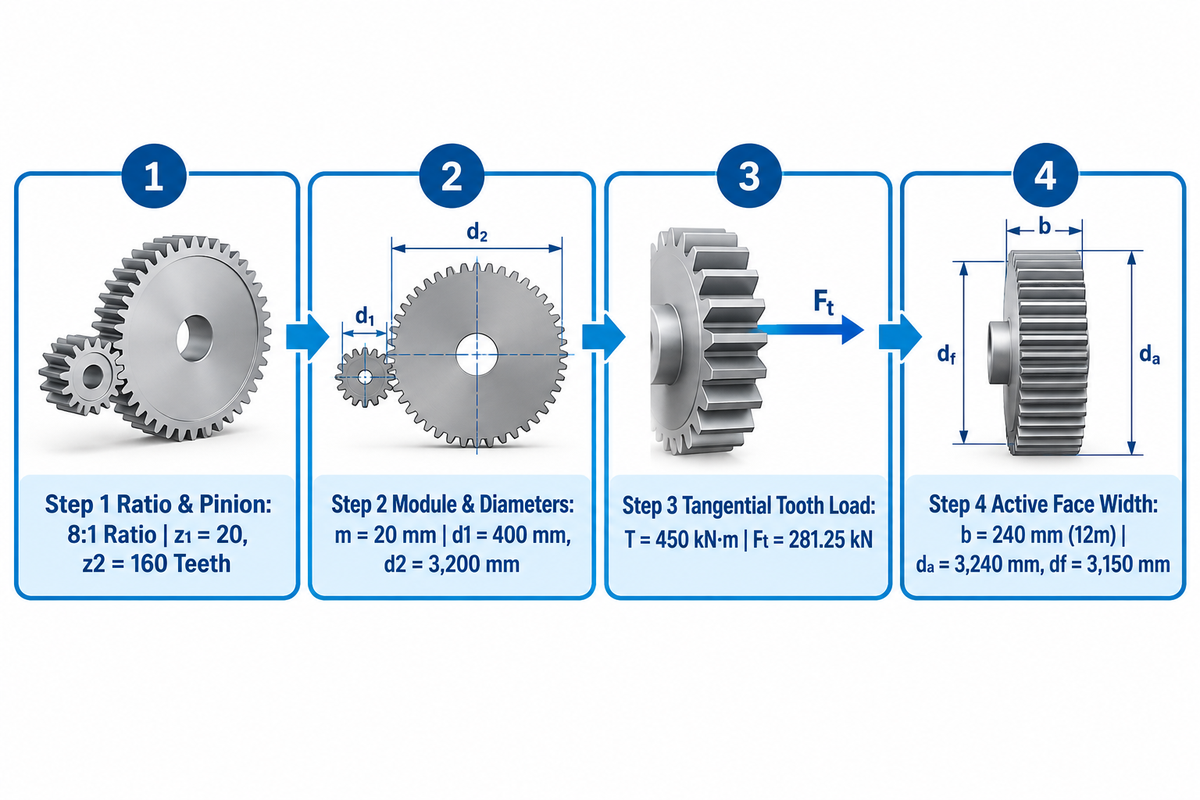
Die Auslegung von Großzahnrädern erfordert die Berechnung von Teilkreisdurchmesser (d = m × z), Kopfkreisdurchmesser (da = d + 2m), Fußkreisdurchmesser (df = d – 2,5m) und Tangentialkraft am Zahn (Ft = 2.000 × T / d). Ingenieure wenden neben diesen Geometrieformeln einen Anwendungs-Sicherheitsfaktor von 1.5x bis 2.5x an.
Geschlossene Gleichungen für Teil- und Fußkreisdurchmesser legen lediglich geometrische Grenzen fest. Während diese Gleichungen den geometrischen Bauraum definieren, erfordern die endgültigen Nachweise für Zahnfußbiege- und Flankenpressungsfestigkeit vollständige Analysen der Betriebsfaktoren und der Lastverteilung. Bei metrischen Radsätzen ist der Modul (m, in Millimetern) das Verhältnis von Teilkreisdurchmesser zu Zähnezahl. Wie im Praxisleitfaden zur Stirnradauslegung von KHK gezeigt, ergibt die Multiplikation von Modul m mit der Zähnezahl z exakt den Referenzkreis, auf dem zwei kämmende Zahnräder das Drehmoment übertragen.
Für die Vorauslegung unter dynamischen Lasten weist der technische Leitfaden zur Stirnradauslegung von Okdor darauf hin, dass Servosysteme beim Beschleunigen das 1.5- bis 2-fache des Nenndrehmoments erzeugen und Nothalte die Augenblickslasten verdreifachen können. Okdor gibt einen Mindest-Sicherheitsfaktor von 1.5x für gleichmäßige Lasten und Sicherheitsmargen von 1.5x bis 2.5x für dynamische Anwendungen vor. Bei Aubrik werden komplette Drehsysteme mit einem Anwendungsfaktor von 1.65 für Windkraft-Azimutantriebe bzw. 2.0 für Hydraulikbagger ausgelegt, wobei die Flankentoleranzen nach ISO 1328-1:2013 verifiziert werden.
4-Stufen-Auslegung von Modul und Teilkreisdurchmesser
Ingenieure nutzen die 4-Stufen-Auslegung von Modul und Teilkreisdurchmesser, um Anforderungen an Wellendrehmoment und Drehzahluntersetzung in prüfbare Zahnradparameter umzurechnen:
- Schritt 1 – Übersetzungsverhältnis und Ritzelzähnezahl festlegen: Legen Sie das erforderliche Untersetzungsverhältnis (i = z2/z1) fest. Wählen Sie für das gehärtete Ritzel eine Zähnezahl zwischen z1 = 17 und z1 = 25, um Evolventen-Unterschnitt bei einem Eingriffswinkel von 20° zu vermeiden.
- Schritt 2, Modul wählen und Durchmesser berechnen: Wählen Sie einen genormten Schwermaschinenmodul (m = 10 bis m = 55). Berechnen Sie Teilkreisdurchmesser d = m × z, Kopfkreisdurchmesser da = d + 2m, Fußkreisdurchmesser df = d – 2,5m und Teilung p = π × m gemäß KHK Tabelle 4.1.
- Schritt 3, Tangentialkraft am Zahn berechnen: Rechnen Sie das Auslegungs-Abtriebsdrehmoment T (in N·m) über Ft = (2.000 × T) / d (mit d in mm) in die Tangentialkraft am Teilkreis um. Verwenden Sie bei Trommeln mit hohem Trägheitsmoment einen Anwendungs-Sicherheitsfaktor von 1.65 bis 2.0.
- Schritt 4, Verhältnis von Zahnbreite zu Teilung festlegen: Legen Sie bei der Dimensionierung die Zahnbreite b zwischen 8m und 16m fest (typischerweise 10m bis 12m bei offenen Zahnkränzen). Halten Sie das Verhältnis von Zahnbreite zu Ritzeldurchmesser (b / d1) bei Geradstirnrädern unter 1.2, um Kantentragen zu vermeiden.
Rechenbeispiel, Exemplarische Vorauslegung eines Zahnkranzes mit 3.200 mm Teilkreisdurchmesser: Betrachten wir einen exemplarischen Drehtrommelantrieb, der ein Übersetzungsverhältnis von 8:1 und ein kontinuierliches Ringdrehmoment von 450 kN·m erfordert. Die Wahl eines geschmiedeten Ritzels mit 20 Zähnen (z1 = 20) legt die Zähnezahl des Zahnkranzes auf z2 = 160 Zähne fest. Mit dem Modul m = 20 mm ergeben sich ein Ritzel-Teilkreisdurchmesser von d1 = 400 mm und ein Hauptrad-Teilkreisdurchmesser von d2 = 20 × 160 = 3.200 mm. Der Kopfkreisdurchmesser beträgt da = 3.200 + 2(20) = 3.240 mm, der Fußkreisdurchmesser df = 3.200 – 2,5(20) = 3.150 mm. Bei 450 kN·m Drehmoment liegt die nominale Tangentialkraft bei Ft = 281,25 kN. Die Vorgabe einer Zahnbreite von 12m (b = 240 mm) verteilt die Last gleichmäßig über die Flanke. Ingenieure, die synchronisierte Rollenantriebe auslegen, können diesen Ablauf mit unserem Leitfaden zu Drehmoment- und Zahnradantriebsberechnungen für Schwerlast-Schweißdrehvorrichtungen abgleichen.
| Zahnradparameter | Formel (KHK Tabelle 4.1) | Antriebsritzel (z1 = 20) | Großer Zahnkranz (z2 = 160) |
|---|---|---|---|
| Normalmodul (m) | Gewählte Baugröße basierend auf der Biegelast | 20 mm | 20 mm |
| Teilkreisdurchmesser (d) | d = m × z | 400 mm | 3.200 mm |
| Kopfkreisdurchmesser (da) | da = d + 2m | 440 mm | 3.240 mm |
| Fußkreisdurchmesser (df) | df = d – 2,5m | 350 mm | 3.150 mm |
| Aktive Zahnbreite (b) | b = 12 × m (Ritzel +15 mm Überstand) | 255 mm | 240 mm |
| Tangentialkraft am Zahn (Ft) | Ft = 2.000 × T / d | 281,25 kN | 281,25 kN |
Wie beeinflussen Modul und Teilkreisdurchmesser die Festigkeit und Lebensdauer?
Zahnradmodul und Teilkreisdurchmesser steuern die Zahnfestigkeit und Grübchenbeständigkeit über zwei getrennte mechanische Hebel. Wie von Gear Solutions dokumentiert, bestimmt die Zahnfußsehne sFn an der 30°-Tangente zur Fußausrundung die Zahnfußbiegefestigkeit. Laut Okdor kann ein kompaktes 40 mm Zahnrad mit Modul 2.0 unter derselben Last länger halten als ein 60 mm Zahnrad mit Modul 1.0, weil der größere Modul die Zahnfußsehne verdickt.
Eine Vergrößerung des Teilkreisdurchmessers bei festem Wellendrehmoment verringert die Tangentialkraft Ft an den Zähnen. Mit einem größeren Teilkreis wächst zudem der Krümmungsradius entlang des Evolventenprofils; ein breiteres Kontaktband reduziert die Flankenpressung und sichert den Wirkungsgrad über eine Betriebsdauer von 20 Jahren. So sind beispielsweise 5 MW Windkraft-Azimutzahnkränze von Aubrik über 20 Jahre hinweg Lastzyklen von 1.000 bis 3.000 kN·m ausgesetzt.
Monolithisch geschmiedete Ringe vs. segmentierte Zahnkränze: Teilfugen-Vorspannung und Transportgrenzen
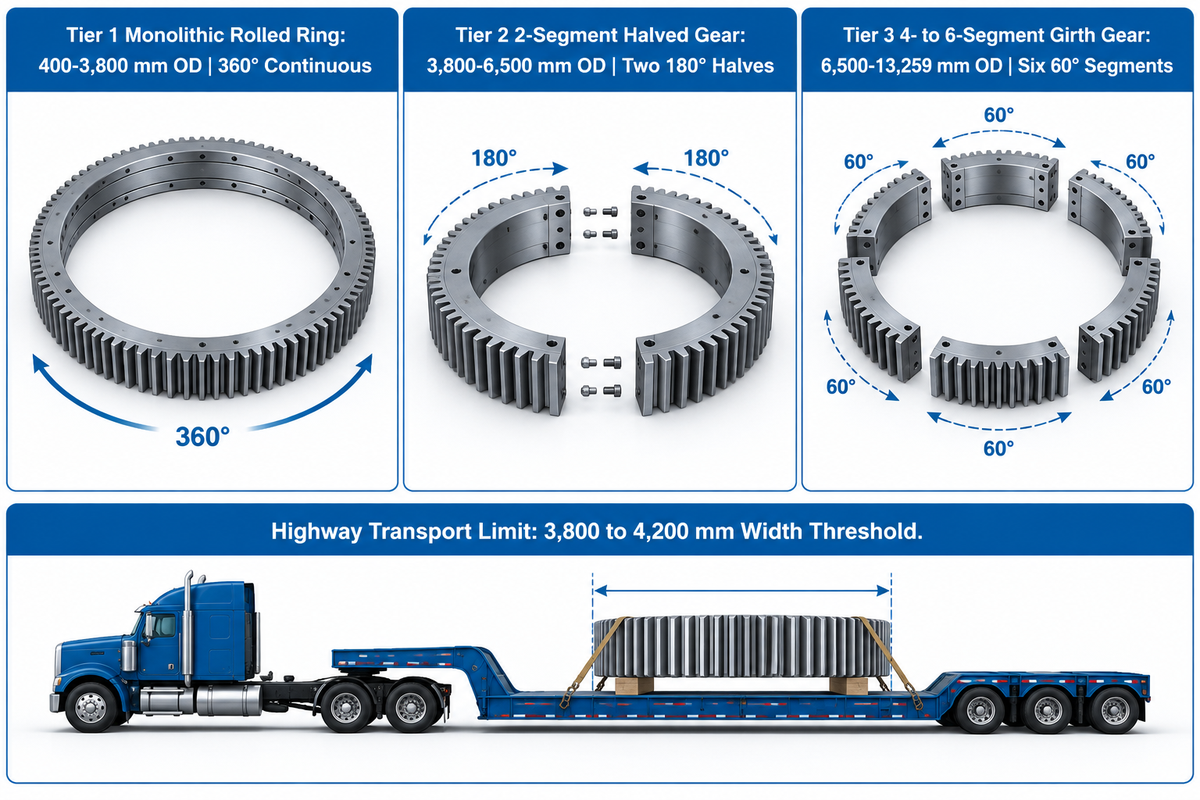
Der Übergang von einem monolithischen, einteilig geschmiedeten Ring zu einem zweiteiligen oder mehrteiligen verschraubten Zahnkranz erfolgt, sobald der Außendurchmesser die Straßentransportgrenzen von 3.800 bis 4.200 mm überschreitet. Segmentierte Ringe sind ebenfalls gerechtfertigt, wenn beim Austausch vor Ort keine Mühlenlager demontiert werden dürfen oder die Segmentierung den Ofenverzug reduziert.
Die Breitenbegrenzungen für den Straßentransport ohne Polizeibegleitung – typischerweise 3.800 bis 4.200 mm – variieren je nach regionaler Straßenverkehrsordnung und Hafendurchfahrtsprofil. Bis zu einem Außendurchmesser von rund 3.800 mm stellt ein einteilig gewalzter Schmiedering die steifste Lösung dar. Er macht die Teilfugenbearbeitung überflüssig und erhält eine gleichmäßige Umfangsspannung.
Jenseits von 4.000 mm Durchmesser – oder immer dann, wenn ein Zahnkranz um eine bestehende Drehtrommel gelegt werden muss, ohne die Zapfenlager anzuheben – übernehmen segmentierte Bauweisen. In der US-Patentanmeldung US20200124155A1 (Girth Gear) werden Zahnkranzsegmente über zwei Flansche verbunden, die wiederum voll durchgeschweißt mit Kranz und Steg verbunden und durch Knotenbleche versteift sind. Das US-Patent US6851485B2 beschreibt einen in 60-Grad-Sektionen unterteilten Zahnkranz, der an einem 360-Grad-Rahmen befestigt ist. Jede Sektion nutzt einen Bolzen und sechs Vorrichtungen zur Aufnahme von Scherlasten.
In einem einfachen Rädergetriebe zum Antrieb eines horizontalen Drehofens durchläuft die Teilfuge einmal pro Umdrehung den Ritzeleingriff. Im Leitfaden zur Ausrichtung von Zahnkranz und Ritzel von Yile Machinery wird betont, dass eine mangelhafte Ausrichtung der Ringe zu starken Vibrationen und Zahnfußbruch führt. Während kleine Katalogzahnräder ab Lager geliefert und meist auf eine Paßfederwelle geschoben werden, nutzen segmentierte Ringe präzise Scherpaßstifte und hochvorgespannte Flanschschrauben.
3-Stufen-Matrix für Transport & Vorspannung geteilter Ringe
Nutzen Sie die untenstehende 3-Stufen-Matrix für Transport und Vorspannung geteilter Ringe, um Ringdurchmesser, Transportrestriktionen und Teilfugenverschraubung aufeinander abzustimmen.
| Bauform-Stufe | Außendurchmesser-Bereich | Logistik & Feldmontage | Regel für Teilfugenbefestigung & Vorspannung |
|---|---|---|---|
| Stufe 1: Monolithisch gewalzter Ring | 400–3.800 mm OD | Flacher Versand im Standardcontainer oder Tieflader; erfordert Montage über das Wellenende | Keine Teilfuge; umlaufende 360°-Flanschverschraubung oder Schrumpfsitz auf Getriebewellen |
| Stufe 2: Halbiertes 2-Segment-Zahnrad | 3.800–6.500 mm OD | Zwei 180°-Hälften umgehen die 4,0 m Straßenbreitengrenze und lassen sich um bestehende Wellen montieren | Voll durchgeschweißte Verbindungsflansche nach US20200124155A1; geriebene Scherpaßstifte + hochvorgespannte Dehnschrauben |
| Stufe 3: Zahnkranz mit 4 bis 6 Segmenten | 6.500–13.259 mm OD (oder durch Ofengröße begrenzte Ringe) | 90°- oder 60°-Segmente passen in 40-ft-Standardcontainer und kleinere Wärmebehandlungsöfen | Sechs 60°-Segmente mit Paßschrauben und sechs Schervorrichtungen nach US6851485B2; fertigverzahnt als geschlossener 360°-Ring |
Metallurgie und Wärmebehandlung: Geschmiedete legierte Stähle, Einsatzhärten und Induktionshärten
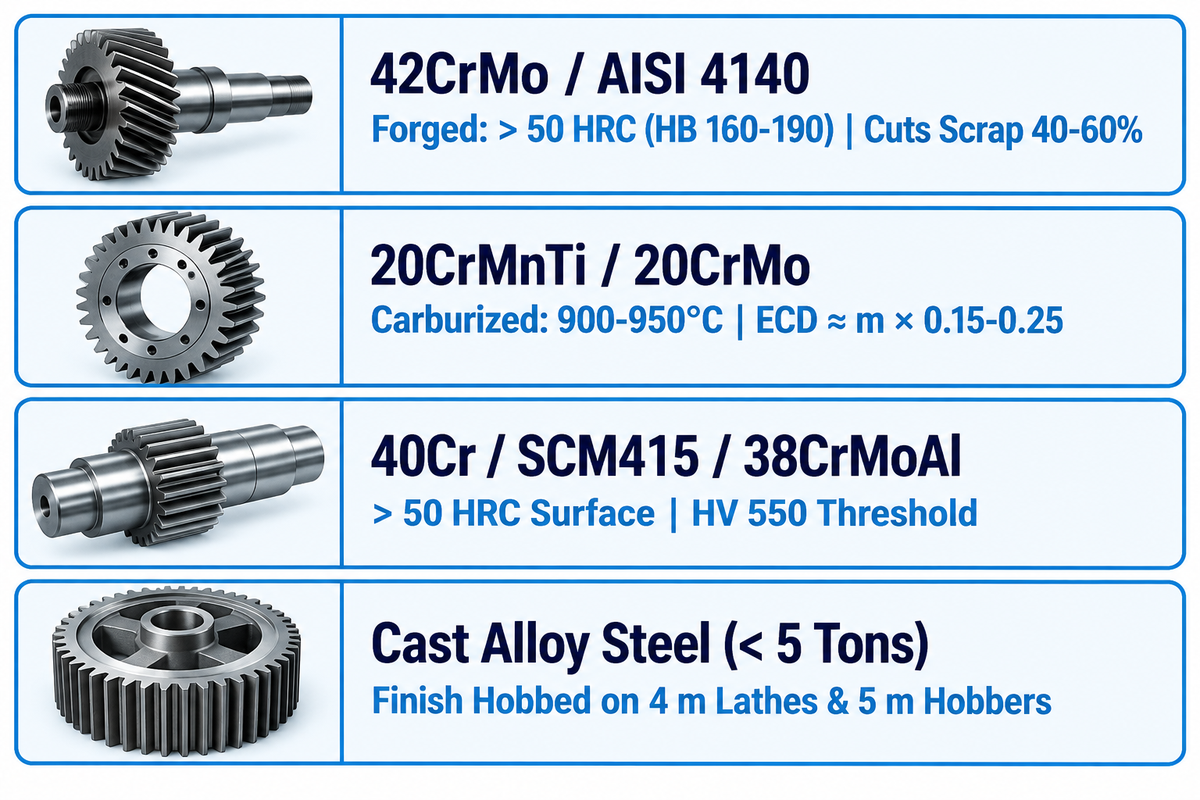
Großzahnräder werden überwiegend aus geschmiedeten legierten Stählen wie 42CrMo (AISI 4140), 40Cr und 20CrMnTi hergestellt. Randschichtgehärtete Zahnradantriebe erfordern eine Zahnoberflächenhärte über 50 HRC, kombiniert mit Einsatzhärtungstiefen von 0,15m bis 0,25m oder geregeltem Induktionshärten zur Begrenzung des thermischen Abschreckverzugs.
Das Einsatzhärten ganzer Ringe über 2.000 mm Durchmesser erfordert nach dem Abschrecken ein CNC-Profilschleifen zur Korrektur der thermischen Unrundheit; Käufer ohne Schleifbudget sollten daher stattdessen eine Einzelzahn-Induktionshärtung vorschreiben. Laut HY Forgings zeigen Projekte zur Zahnradaufarbeitung, dass die größte Ursache für Verzug – und damit für Ausfälle – während der Wärmebehandlung entsteht.
Viele Einkäufer gehen davon aus, dass die Vorgabe maximaler Einsatzhärte stets die Lebensdauer verlängert. Die metallurgische Analyse der Zahnrad-Wärmebehandlung von Geyon Tech stellt jedoch fest, dass randschichtgehärtete Antriebe eine Oberflächenhärte über 50 HRC erfordern. Als technische Faustregel gilt eine Einsatzhärtungstiefe (gemessen bis HV 550) von ECD ≈ Modul m × (0.15 bis 0.25). Das Aufkohlen erfolgt bei 900 bis 950°C vor dem Abschreckkühlen. Bei Ringen über 2.000 mm Durchmesser führt das Ölabschrecken im Vollofen bei diesen Temperaturen zu einer Unrundheit, die ein Schleifaufmaß von 0.2 bis 0,4 mm erfordert.
Demgegenüber zeigt die technische Untersuchung zur Induktionswärmebehandlung von Patsnap Eureka, dass geregelte Induktionsanlagen mit berührungsloser Pyrometrie (<10 ms Ansprechzeit) die Ausschussquote um 40 % bis 60 % senken und Nacharbeit vermeiden. Laut der Übersicht zum induktiven Zahnradhärten von Thermal Processing erwärmt das Einzelzahn- oder Zweifrequenz-Induktionshärten gezielt nur Zahnflanke und Zahnfuß, während der vergütete 42CrMo-Kern kühl bleibt. Für korrosive Umgebungen sind kleinere Zahnräder auch in Edelstahl erhältlich. Schwerere geschweißte Zahnradrohlinge nutzen unsere Spannungsarmglüh- und Bearbeitungsdienste für schwere CNC-Teile und Stahlkonstruktionen.
Wie wirken sich Werkstoffwahl und Wärmebehandlung auf die erforderliche Zahnradgröße aus?
Werkstoffwahl und Wärmebehandlung bestimmen unmittelbar die zulässige Grübchendauerfestigkeit und die Zahnfußbiegefestigkeit und legen damit fest, wie kompakt ein Radsatz für ein gegebenes Drehmoment bauen kann. Wie in den Zahnrad-Werkstoffprüfungen von Okdor dokumentiert, erhöht der Wechsel von unbehandeltem Kohlenstoffstahl auf vergüteten 4140 (42CrMo) oder einsatzgehärteten legierten Stahl die zulässige Zahnfußbiegespannung um das 2- bis 3-Fache. Folglich kann ein Ingenieur den erforderlichen Teilkreisdurchmesser und die Zahnbreite bei gleicher Drehmomenttragfähigkeit reduzieren.
| Legierungsgüte | Wärmebehandlungsroute | Härte & Kern-Ausgangswert | Regel für die effektive Einhärtungstiefe | Verzug & Schleifaufmaß |
|---|---|---|---|---|
| 42CrMo / AISI 4140 geschmiedet | Normalglühen / Vergüten + Vorschub-Induktionshärten | > 50 HRC Flanke (HB 160–190 Vordreh-Ausgangswert) | Definiert bis zum Grenzwert HV 550 entlang Flanke und Fuß | Geregelte Pyrometrie senkt Ausschuss um 40–60 %; minimale Unrundheit |
| 20CrMnTi / 20CrMo Legierung | 900–950°C Gasaufkohlen + Ölabschrecken + Anlassen | > 50 HRC Auslegung für randschichtgehärtete Antriebe | ECD ≈ m × 0,15–0,25 (0,8–1,5 mm bei mittleren Modulen) | 0,2–0,4 mm+ Schleifaufmaß für anschließendes CNC-Profilschleifen vorsehen |
| 40Cr / SCM415 / 38CrMoAl | Vergütet + Oberflächennitrieren oder Induktionshärten | > 50 HRC Oberfläche mit zähem Legierungskern | Auf der Wärmebehandlungszeichnung bis zum Grenzwert HV 550 verifiziert | Geringer Wärmeverzug; geeignet für Präzisionszahnkränze |
| Legierter Stahlguss (< 5 Tonnen) | Normalgeglüht, vergütet und spannungsarmgeglüht | Durchvergüteter, zerspanbarer Ringrohling | Durchgehende Querschnittshärte über Zahn und Kranz | Fertiggewälzfräst auf 4 m Karusselldrehmaschinen und 5 m Wälzfräsmaschinen |
CNC-Bearbeitungsabläufe: Vorfräsen (Gashing), Wälzfräsen, Hartschälen und Profilschleifen
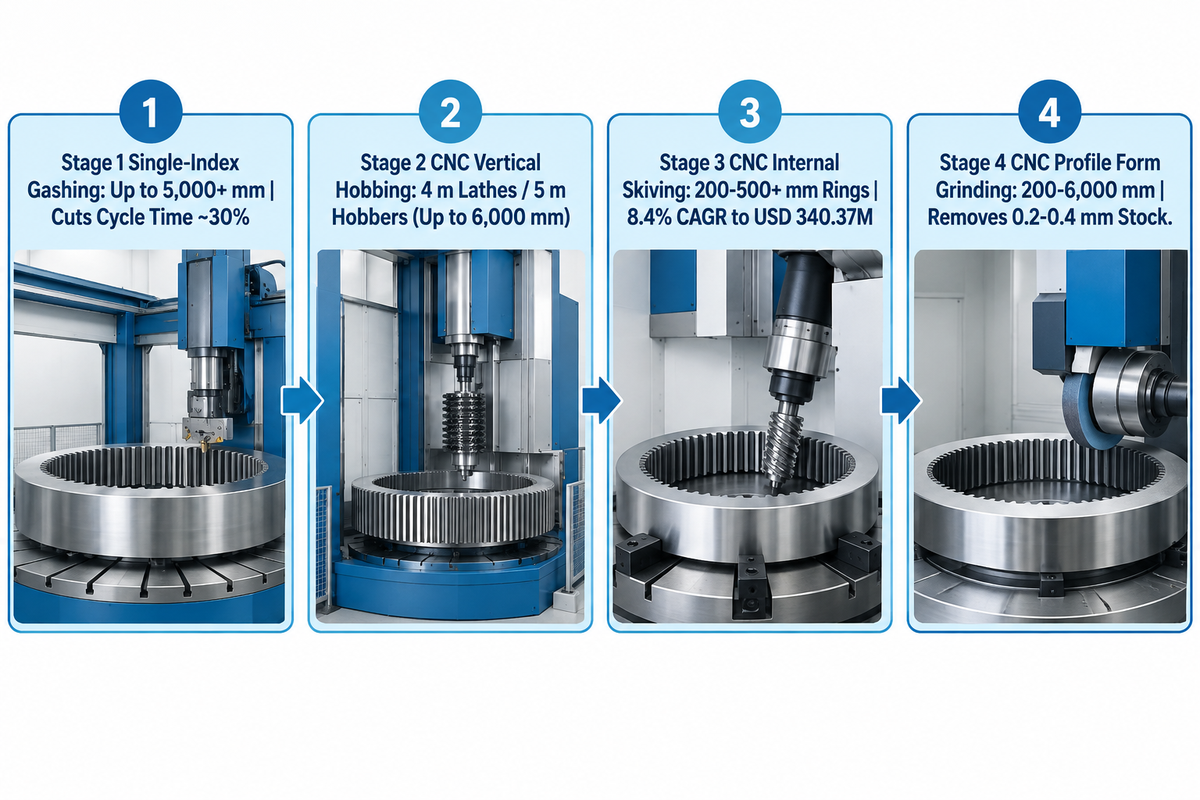
Bei Zahnrädern mit großem Modul erfolgt die Zerspanung mehrstufig auf CNC-Maschinen. Die Betriebe beginnen mit dem Schruppdrehen auf einer 4-Meter-Karusselldrehmaschine sowie dem Schruppfräsen (Gashing) oder Trockenfräsen, um die Zykluszeit um 30 % zu verkürzen. Die Endgeometrie entsteht durch 5-Meter-CNC-Vertikalwälzfräsen, Wärmebehandlung, Hartschälen und Profilschleifen.
Rattern und schneller Werkzeugverschleiß sind bekannte Herausforderungen beim CNC-Wälzfräsen großmoduliger Zahnräder aus geschmiedeten Ringen. Die Abstimmung des Teilungsverfahrens des Rohlings auf das Zahnrad wird sowohl von erfahrenen Zerspanern im Fachforum für Schwerlast-Wälzfräsen von Practical Machinist als auch von einem Fachredakteur von Gear Solutions hervorgehoben. Kleinere Fräserdurchmesser erzielen zudem eine um bis zu 15 % höhere Zahnfußfestigkeit, da sie das Tragbild zentriert halten.
Mehrachsige CNC-Werkzeugmaschinen haben die Hartfeinbearbeitung von Präzisionszahnrädern grundlegend verändert. Laut einer begutachteten Studie aus dem Jahr 2026 in Mechanics & Industry ermöglicht die Mehrachsenbearbeitung seit Anfang der 2000er-Jahre die Fertigung von Verzahnungen auf universellen CNC-Maschinen, während gleichzeitig die Toleranzklassen nach ISO 1328-1 enger werden.
Bei Innenzahnkränzen, für die früher nur das langsame Wälzstoßen infrage kam, dominiert heute das Wälzschälen (Power Skiving). Straits Research berichtet, dass der weltweite Markt für Innenverzahnungs-Wälzschälmaschinen im Jahr 2025 auf USD 164,7 Millionen geschätzt wurde. Bis 2034 soll er von USD 178,53 Millionen im Jahr 2026 bei einer jährlichen Wachstumsrate (CAGR) von 8,4 % auf USD 340,37 Millionen anwachsen. Ein Schleifaufmaß von 0.2 bis 0,4 mm vor der Wärmebehandlung ermöglicht es dem CNC-Profilschleifen, einen ruhigen Lauf unter Spitzenlasten sicherzustellen.
| Bearbeitungsverfahren | Verifizierter Maschinenarbeitsraum | Modul- / Größenbereich | Norm & Bearbeitungsaufmaß | Wichtigster technischer Vorteil |
|---|---|---|---|---|
| Einzelteil-Scheibenfräsen / Gashing | Ringrohlinge bis 5.000+ mm | Schwere Module m 10–55 | Belässt 0,2–0,4 mm+ Schlichtaufmaß | Trockenschnitt verkürzt Zykluszeit um ~30 % gegenüber Fünfschnitt-Nassverfahren |
| Schweres CNC-Vertikalwälzfräsen | 4 m Karusselldrehmaschinen / 5 m Wälzfräsmaschinen (bis 6.000 mm bei Aubrik) | Außenverzahnungen m 10–55 | ISO 1328-1:2013 / DIN 3962 / AGMA 2000 | Kontinuierliches Teilverfahren für große gerad- und schrägverzahnte Außenringe |
| CNC-Wälzschälen für Innenverzahnungen | Mittlere (200–500 mm) & große (500+ mm) Innenringe | Innen- & Planeten-Hohlräder | 54,63 % Marktanteil vertikaler Wälzschälmaschinen (8,4 % CAGR) | Ersetzt langsames Wälzstoßen bei gehärteten Innenverzahnungen |
| CNC-Profilformschleifen | Kundenspezifische Drehringe von 200–6.000 mm | Randschichtgehärtete Antriebe (> 50 HRC) | Trägt 0,2–0,4 mm Wärmebehandlungsverzug-Aufmaß ab | Stellt Evolventenprofil und Breitenballigkeit nach dem Einsatzhärten wieder her |
Qualitätssicherung, Genauigkeitsklassen nach ISO 1328 und AGMA 2015 sowie ZfP-Abnahme
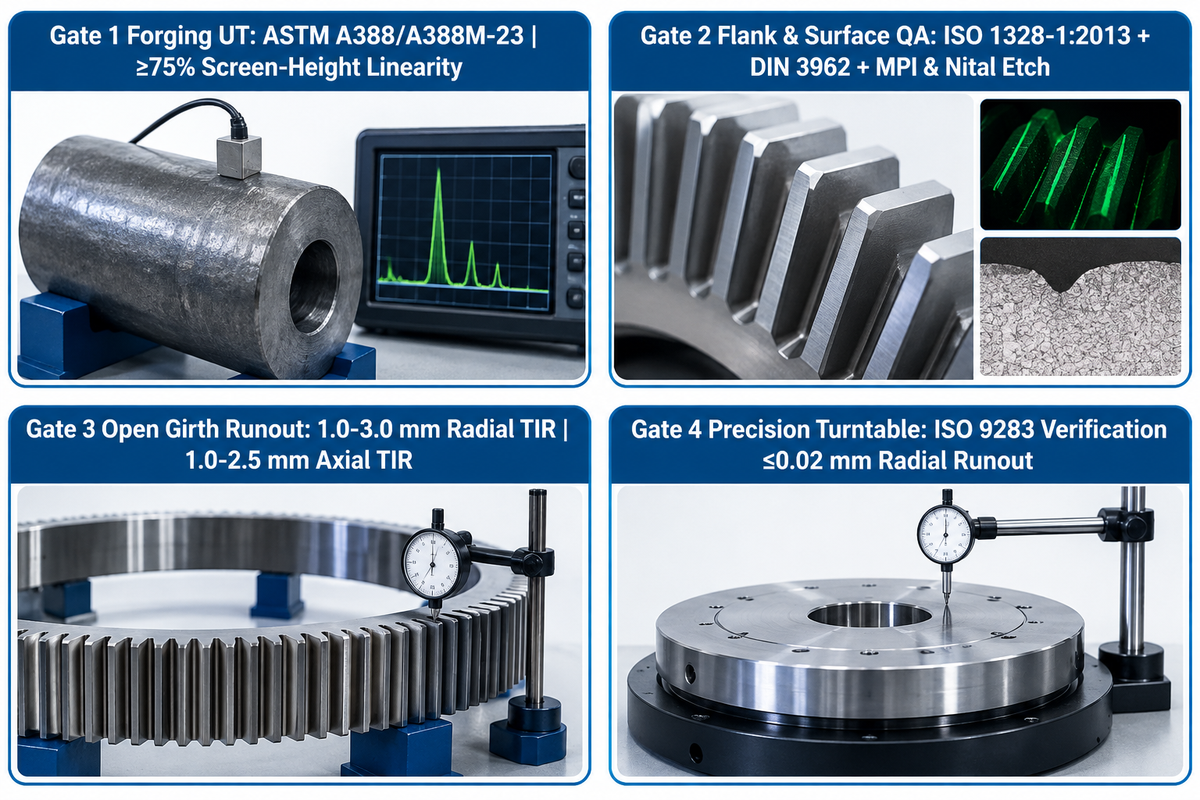
Großzahnräder erfordern im Rahmen der Qualitätssicherung vor dem Verzahnen eine Impuls-Echo-Ultraschallprüfung der Schmiederohlinge nach ASTM A388/A388M sowie nach dem Härten eine Magnetpulverprüfung. Die abschließenden Rundlaufmessungen halten 1,0-3,0 mm TIR bei offenen Zahnkränzen und ≤0,02 mm bei Präzisionsdrehtischen ein.
Werden unter der Oberfläche liegende Schmiedefehler erst nach dem CNC-Wälzfräsen und Profilschleifen entdeckt, führt dies zur Verschrottung des gesamten Ringrohlings. Bei der Bewertung der Zahnradqualität und der Festlegung der Bestellspezifikationen schreiben Ingenieure daher drei zerstörungsfreie Prüf- und Messschritte (ZfP/NDT) vor dem Versand verbindlich vor.
Vor dem Schruppfräsen müssen alle einteilig gewalzten Ringe und Freiformschmiedestücke eine volumetrische Ultraschallprüfung bestehen. Die Ultraschallprüfung erfolgt in Übereinstimmung mit den internationalen Schmiedeprüfnormen ASTM A388/A388M-23 sowie dem ASTM A388 Ultraschallprüfprotokoll von Infinita Lab. Kontakt-Impuls-Echo-Prüfungen mit Senkrecht- und Winkelprüfköpfen nutzen Impulsreflexionsgeräte, wobei das Signal über mindestens 75 % der Bildschirmhöhe linear dargestellt wird. Diese Prüfung dient dazu, Fehlstellen zu erkennen, bevor das Schmiedestück in Betrieb geht.
Zweitens werden Zahnflankenabweichungen gegen die Toleranzen nach ISO 1328-1:2013 sowie DIN 3962 oder AGMA 2000 geprüft. Gemäß der Ausrichtungsspezifikation von Yile Machinery beträgt der zulässige radiale Betriebsrundlauf für große offene Zahnkränze 1.0 bis 3,0 mm Gesamtanzeige (TIR). Der zulässige axiale Planlauf liegt bei 1.0 bis 2,5 mm TIR. Drittens führt Aubrik bei präzisen Schweißdrehtischen eine Prüfung nach ISO 9283 durch, um ≤0,02 mm Radialrundlauf sicherzustellen. Instandhaltungsteams finden vollständige Prüfblätter in unserem Leitfaden zu Wartungs-, Inspektions- und Reparaturverfahren für Industriezahnräder.
Empfohlen (Do)
- Fordern Sie vor dem Verzahnen eine Kontakt-Impuls-Echo-Ultraschallprüfung nach ASTM A388/A388M (≥75 % Linearität der Bildschirmhöhe) am Schmiederohling.
- Führen Sie nach dem Profilschleifen eine Magnetpulverprüfung (MPI) und eine Nital-Ätzprüfung durch, um Schleifbrand auszuschließen.
- Prüfen Sie den Radialrundlauf (1,0–3,0 mm TIR bei offenen Zahnkränzen; ≤0,02 mm bei Präzisionsdrehtischen) und kontrollieren Sie das Tragbild nach 24–48 Stunden unter Last erneut.
Zu vermeiden (Don’t)
- Akzeptieren Sie keine Härtemessungen, die nur an der äußeren Kranzstirnfläche vorgenommen wurden, anstatt die effektive Einhärtungstiefe bis HV 550 entlang der Zahnflanke nachzuweisen.
- Lösen Sie die Aufspannung eines mehrteiligen Zahnkranzes niemals, bevor jeder Flansch passmarkiert und die Ausrichtung von Paßschrauben und Schervorrichtungen überprüft wurde.
- Betreiben Sie keinen offenen Zahnkranz, dessen Zahntragbild weniger als 70 % der aktiven Zahnflankenfläche abdeckt.
Schwerlastanwendungen, Ausrichtung, Schmierung und Drehantriebe für Schweißpositionierer
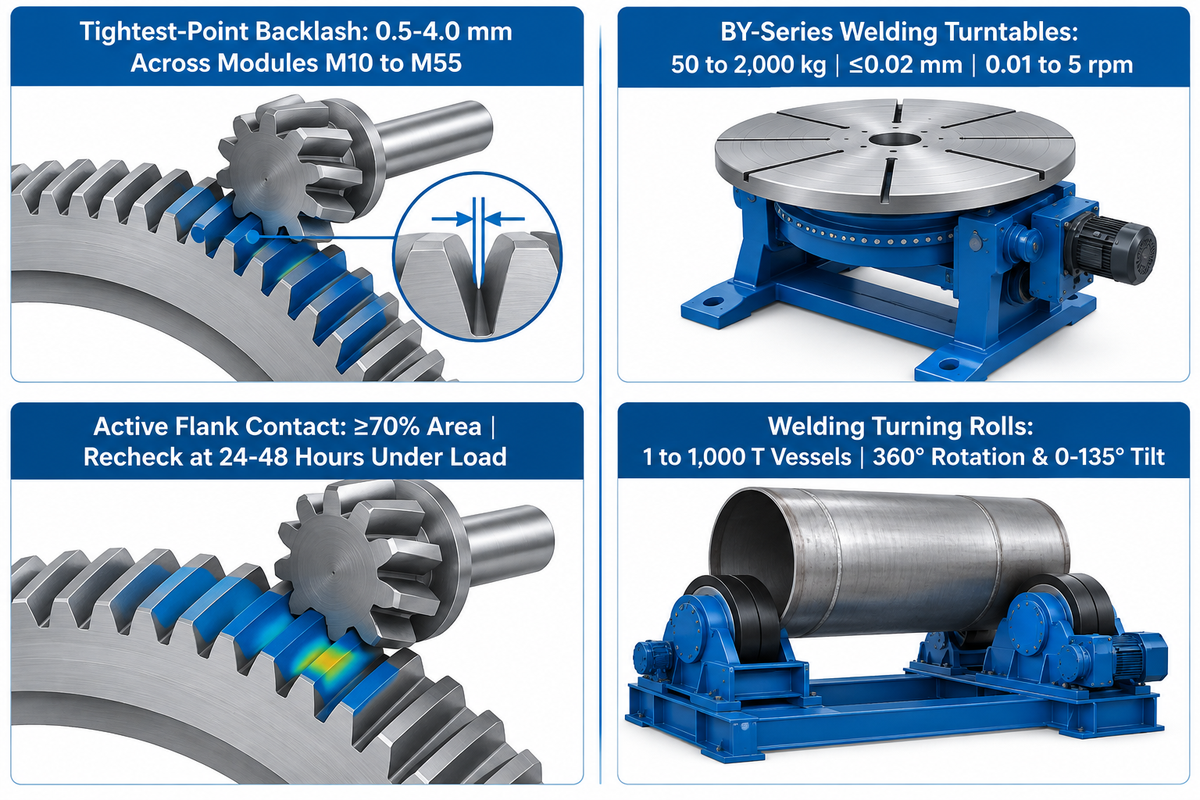
Die Gebrauchsdauer in Kugelmühlen, Drehrohröfen und schweren Schweißpositionierern hängt davon ab, dass der Kontakt zwischen Ritzel und Rad über mindestens 70 % der aktiven Zahnflankenfläche erhalten bleibt. Techniker stellen das Zahnflankenspiel am engsten Punkt über die Module M10 bis M55 auf 0,5–4,0 mm ein und prüfen die Ausrichtung alle 12–24 Monate.
Selbst ein präzisionsgeschliffener Zahnkranz fällt vorzeitig aus, wenn die Ausrichtung vor Ort oder die Schmierung versagt. Basierend auf dem Leitfaden zur Zahnkranzausrichtung von Yile Machinery wird der Kontakt am engsten Punkt der Flanke bei Modulen zwischen M10 und M55 auf ein Flankenspiel von 0,5-4,0 mm eingestellt. Das Tragbild muss mindestens 70 % der aktiven Zahnflankenfläche abdecken. Ingenieure überprüfen das Tragbild nach den ersten 24 bis 48 Betriebsstunden unter Last erneut und kontrollieren die Ausrichtung alle 12 bis 24 Monate während geplanter Stillstände.
In geschlossenen Getrieben wälzen Verdränger-Zahnradpumpen gefiltertes Öl über den Zahneingriff um, während offene Zahnkränze eine automatisierte intermittierende Sprühschmierung nutzen. In automatisierten Schweißbetrieben treiben gehärtete Drehverbindungen und legierte Untersetzungsgetriebe schwere Schweißpositionierer und Rollenböcke an. Gemäß den Drehtisch-Spezifikationen der BY-Serie von Aubrik decken sechs Standardmodelle Lasten von 50 bis 2.000 kg ab (kundenspezifisch 5.000+ kg) bei ≤0,02 mm Rundlaufabweichung und stufenloser Drehzahl von 0.01 bis 5 rpm. Für größere Trommeln bewegen Schweißdrehvorrichtungen und Rollenböcke von Aubrik zylindrische Behälter von 1 bis 1.000 T.
Da Zahnräder sowohl bei kontinuierlicher 360°-Drehung als auch beim freitragenden Kippen von 0–135° eingesetzt werden, bestimmen Rahmensteifigkeit und Spielkontrolle unmittelbar die Schweißnahtführung. Integratoren schwerer Drehtische können unsere Leitfäden zu Drehkranzantrieben großer Schweißpositionierer für übergroße Schweißbaugruppen sowie zur Kontrolle des Zahnflankenspiels bei präzisen Schweißdrehtischen heranziehen.
Sollte ich mir wegen Getriebegeräuschen Sorgen machen, und beeinflusst die Baugröße die Lautstärke?
Ja, unregelmäßige Zahnradgeräusche sind ein frühes mechanisches Warnzeichen für Teilkreis-Rundlauffehler, Wellenfluchtungsfehler oder einen Zusammenbruch des Schmierfilms, wobei die Baugröße den Schalldruck verstärkt. Bei gegebener Drehzahl führt ein größerer Teilkreisdurchmesser zu einer höheren Umfangsgeschwindigkeit und damit zu einer höheren Stoßgeschwindigkeit. Wie in Mechanics & Industry (2026) gezeigt, erfordern hohe Umfangsgeschwindigkeiten eine enge Begrenzung von Übertragungsfehlern und Vibrationen. Der Wechsel von geraden Stirnzähnen auf Schräg- oder Doppelschrägverzahnung sowie der Nachweis von ≥70 % Flankentraganteil reduzieren die Geräuschentwicklung schwerer Antriebe.
Beschaffung kundenspezifischer Großzahnräder: Lieferzeit-Engpässe, Kostentreiber und Branchenausblick 2026
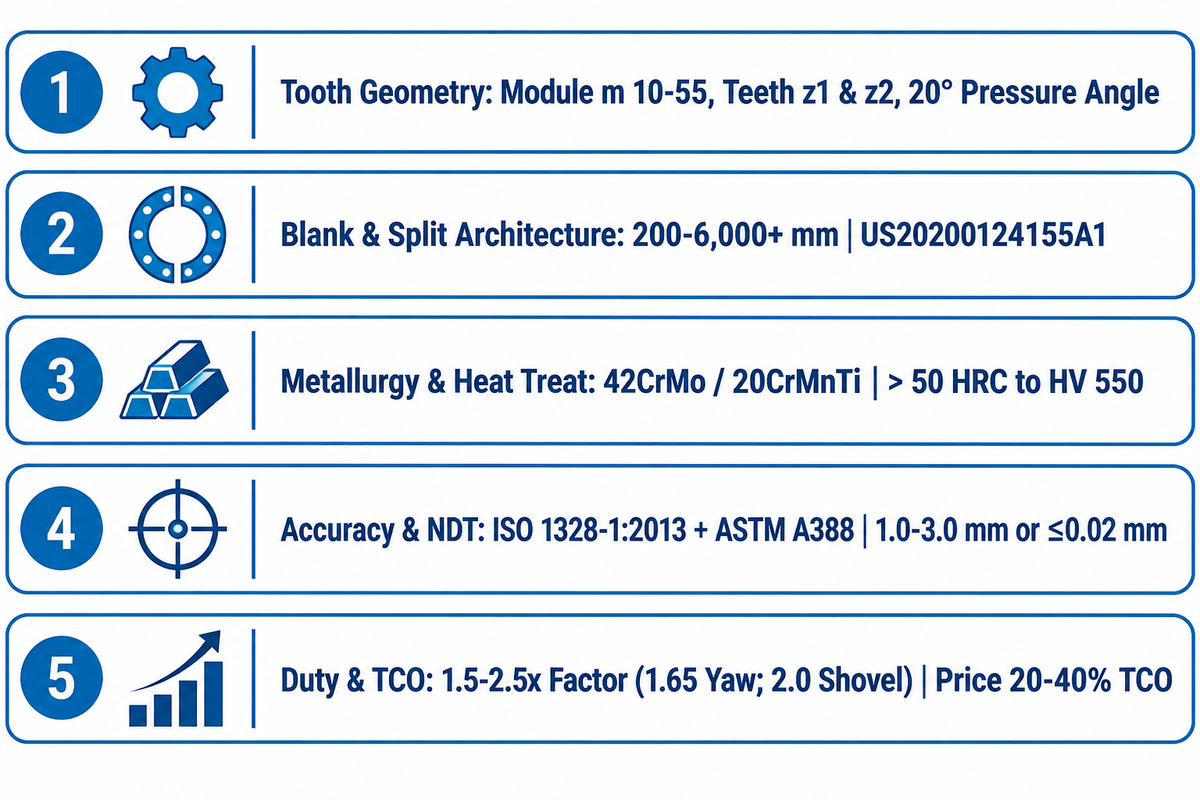
Die Beschaffung großer Sonderzahnräder erfordert eine Abwägung zwischen Rohlingsvolumen und Lebenszykluskosten. Nach technischen Daten von Aubrik und Okdor macht der Anschaffungspreis nur 20–40 % der tatsächlichen Gesamtlebensdauer-Kosten eines Zahnrads aus, während eine Überdimensionierung um 50 % den Material- und Bearbeitungsaufwand verdoppelt.
Angebotene Lieferzeiten werden durch Ringwalzwerke, Wärmebehandlungsöfen und Ultraschallprüfungen bestimmt. Laut dem Industriezahnrad-Portal von Aubrik entfallen auf den Kaufpreis eines Zahnrads typischerweise nur 20 % bis 40 % der wahren Lebenszykluskosten, während der Rest aus ungeplanten Stillständen, Wartung und Nacharbeit besteht. Dennoch zeigt die Kostenskalierungsanalyse von Okdor, dass eine Überdimensionierung um 50 % die Kosten aufgrund des kubischen Anstiegs von Materialvolumen und Bearbeitungszeit verdoppeln kann.
Ab 2026 verändern drei Fertigungstrends die Art und Weise, wie Einkäufer kundenspezifische Zahnräder spezifizieren. Erstens setzen Industriegetriebe laut Mechanics & Industry (2026) zunehmend auf Mehrachsenbearbeitung und engere Genauigkeitsklassen nach ISO 1328-1, um die Leistungsdichte zu steigern. Zweitens ersetzt das CNC-Wälzschälen für Innenverzahnungen (das laut Straits Research mit 8,4 % CAGR auf USD 340,37 Millionen bis 2034 wächst) das langsame Wälzstoßen bei Hohlrädern. Drittens senkt das geregelte Induktionshärten den Wärmebehandlungsausschuss um 40 % bis 60 %.
Um Verzögerungen bei technischen Rückfragen zu vermeiden, geben Sie beim Einreichen Ihrer Zeichnungen an Unternehmen für die kundenspezifische Fertigung von Industriezahnrädern und Zahnkränzen alle Parameter der folgenden Checkliste an.
Technische RFQ-Spezifikationscheckliste für kundenspezifische Großzahnräder
| Spezifikationskategorie | Verbindliche Zeichnungs- & Anfrageangaben (RFQ) | Prüfnorm / Zielwert |
|---|---|---|
| 1. Verzahnungsgeometrie | Normalmodul (m 10–55), Zähnezahl (z1, z2), Eingriffswinkel (20°), Schrägungswinkel & Steigungsrichtung, Profilverschiebungsfaktor (x) | KHK Tabelle 4.1 / Geometrieblatt nach ISO 1328-1:2013 |
| 2. Rohlings- & Teilungsarchitektur | Teil-/Kopf-/Fußkreisdurchmesser (200–6.000+ mm), Zahnbreite (b), Bezugsbohrungstoleranz, 1-teiliges vs. segmentiertes Flanschlayout | Teilfugenspezifikation nach US20200124155A1 / US6851485B2 |
| 3. Metallurgie & Wärmebehandlung | Schmiedegüte (42CrMo, 40Cr, 20CrMnTi), Vordrehhärte HB 160–190, Flankenhärte (> 50 HRC), effektive Einhärtungstiefe bis HV 550 | ECD ≈ m × 0,15–0,25 + 0,2–0,4 mm Schleifaufmaß |
| 4. Genauigkeits- & ZfP-Paket | Flankentoleranzklasse, Radial-/Planlauf-TIR (1,0–3,0 mm Zahnkranz; ≤0,02 mm Drehtisch), Ultraschallprüfung & MPI | ISO 1328-1:2013 + DIN 3962 + ASTM A388/A388M |
| 5. Betriebsdaten & Anwendungsfaktor | Motorleistung in kW, Antriebs-/Abtriebsdrehzahl (RPM), Nenn- & Spitzenstoßmoment (1,5–2x Beschleunigung), Ziel-Anwendungsfaktor | Anwendungsfaktor 1,5–2.5x (1.65 Wind-Azimut; 2.0 Bagger) |
Wichtigstes Fazit
Kombinieren Sie randschichtgehärteten legierten Stahl (> 50 HRC) mit einer Ultraschall-Schmiedeprüfung nach ASTM A388 und einem Sicherheitsfaktor von 1.5x bis 2.5x. Diese Kombination verhindert Abschreckverzug und Zahnfußbruch bei Großzahnrädern.
Benötigen Sie kundenspezifische Großzahnräder oder schwere Drehantriebs-Baugruppen?
Teilen Sie Ihre Zahnradzeichnung, Modulspezifikation oder Ihr Drehlastprofil mit unserem Ingenieurteam. Sie können ein Angebot für kundenspezifische Zahnradbearbeitung und eine DFM-Prüfung bei der Aubrik Company anfordern (Zahnradfertigung von 200–6.000 mm, Drehtisch-Rundlauf ≤0,02 mm nach ISO 9283 und Rollenbocksysteme von 1–1.000 T).
Häufig gestellte Fragen zu Großzahnrädern
Können verschiedene Zahnradtypen im selben Getriebe kombiniert werden?
Mehrstufige Industriegetriebe kombinieren häufig verschiedene Zahnradtypen über aufeinanderfolgende Wellen hinweg, um Drehmomentdichte und Wellenausrichtung optimal abzustimmen.
Nachfolgende Stufen nutzen einfach oder doppelt schrägverzahnte Stirnräder auf parallelen Wellen, um das langsam laufende Abtriebsdrehmoment zu vervielfachen und gleichzeitig den axialen Lagerschub zu begrenzen.
Beeinflusst die Zahnbreite die Tragfähigkeit und Lebensdauer maßgeblich?
Eine Vergrößerung der Zahnbreite erhöht unmittelbar die Zahnfußbiegetragfähigkeit und die Grübchenfestigkeit der Zahnflanken, da sich die Last auf eine größere Kontaktfläche verteilt.
Unter den Ausrichtungstoleranzen nach DIN 3962 und AGMA 2000 bringt eine Erhöhung des Verhältnisses von Zahnbreite zu Ritzeldurchmesser über 1.2 bei Geradstirnrädern bzw. über 2.0 bei Doppelschrägstirnrädern jedoch abnehmende Erträge. Ein weiteres Überschreiten dieser Verhältnisse führt zu Wellendurchbiegung und verursacht Kantentragen. Um dies zu verhindern, muss eine Breitenballigkeit in die Zähne eingeschliffen werden.
Was passiert, wenn ich ein Geradstirnrad in einem schweren Industrieantrieb überdimensioniere?
Die Überdimensionierung eines Geradstirnrads erhöht das Massenträgheitsmoment, die Umfangsgeschwindigkeit, das Schmiederohlingsgewicht und den Gehäusebauraum, ohne zwangsläufig die Gebrauchsdauer zu verlängern.
Laut den technischen Kostendaten von Okdor kann ein um 50 % überdimensioniertes Zahnrad aufgrund des kubischen Volumenwachstums die Material- und Bearbeitungskosten verdoppeln. Die höhere Umfangsgeschwindigkeit steigert zudem die dynamischen Eingriffsstoßkräfte, was engere Profilschleiftoleranzen nach ISO 1328 und ein höheres Motoranlaufdrehmoment erfordert.
Können Schrägstirnräder auf nicht-parallelen Wellen eingesetzt werden?
Ja, in der Anordnung als Schraubradpaar (Kreuzschrägstirnradpaar) übertragen zwei Schrägstirnräder Bewegungen zwischen nicht-parallelen, sich nicht schneidenden Wellen.
Da Schraubräder jedoch nur im Punktkontakt mit hoher Gleitreibung kämmen, ist ihre Tragfähigkeit sehr gering. Für drehmomentstarke Großzahnradantriebe auf nicht-parallelen Wellen spezifizieren Ingenieure stattdessen Spiralkegelräder oder Schneckengetriebe.
Wo werden Großzahnräder typischerweise geschmiedet und gefertigt?
Großzahnräder werden in großen Industriezentren in den Vereinigten Staaten, Deutschland, Japan und China (etwa in Wuxi und Luoyang) geschmiedet und verzahnt. Diese Zentren betreiben 4-Meter- bis 6-Meter-Ringwalzwerke sowie vertikale CNC-Wälzfräsmaschinen.
Was passiert, wenn ich die Zahnradgröße falsch gewählt habe – lässt sich das korrigieren, ohne das gesamte Gehäuse neu zu konstruieren?
Ja, wenn der Achsabstand durch ein bestehendes Gehäuse fest vorgegeben ist, korrigieren Ingenieure kleinere Abweichungen bei Übersetzung oder Zahnfestigkeit mithilfe einer Profilverschiebung.
Wie in KHK Tabelle 4.3 gezeigt, bewirkt eine positive Profilverschiebung (+x1) am Ritzel mit passender Anpassung am Hohlrad eine Verdickung des Zahnfußes, ohne dass die Lager versetzt werden müssen. Gear Solutions berichtet, dass der Einsatz eines kleineren Fräserdurchmessers die Zahnfußfestigkeit um bis zu 15 % steigern kann. Durch gemeinsames Anpassen von Normalmodul und Schrägungswinkel bleiben die Betriebswälzkreisdurchmesser erhalten. Ist lediglich das Ritzel verschlissen, stellt ein kundenspezifisches Ersatzritzel mit Profilverschiebung die schnellste Lösung vor einem Austausch des Großrads dar.
Wann sind Großzahnräder aus Kunststoff anstelle von geschmiedetem Stahl sinnvoll?
Segmentzahnräder mit großem Durchmesser aus Gussamid (Nylon) oder Acetal (POM) können in leichten Chemie- oder Waschtrommeln eingesetzt werden, bei denen Korrosionsbeständigkeit und Selbstschmierung wichtiger sind als Biegefestigkeit. Für drehmomentstarke Industrieantriebe bleiben geschmiedete legierte Stähle wie 42CrMo oder 20CrMnTi mit einer Härte über 50 HRC jedoch zwingend erforderlich.
Über diesen technischen Leitfaden: Geprüft vom technischen Team der Aubrik Company (Hauptautor: CYH). Erstellt auf Basis der Flankentoleranznormen ISO 1328-1:2013, der Ultraschall-Schmiedespezifikationen nach ASTM A388 sowie der Prüfprotokolle für Drehantriebe von Aubrik.
Referenzen & Quellen
- ISO 1328-1:2013 Stirnräder, ISO-System der Flankentoleranzklassifizierung (TC 60) Internationale Organisation für Normung (ISO)
- ASTM A388/A388M-23 Standardpraxis für die Ultraschallprüfung von Stahlschmiedestücken ASTM International / iTeh Standards
- Zahnrad-Leistungsgetriebe im Jahr 2026: Aktuelle Herausforderungen und Zukunftsperspektiven Mechanics & Industry (EDP Sciences, 2026)
- US20200124155A1: Segmentierte Zahnkranzbaugruppe und Flanschbefestigung United States Patent and Trademark Office / Google Patents
- US6851485B2: Positionierung von Zahnkranzsegmenten und Scherlastverteilung United States Patent and Trademark Office / Google Patents
- Technische Zahnradreferenz: Berechnung von Zahnradabmessungen (Tabellen 4,1–4,9) Kohara Gear Industry Co., Ltd. (KHK Stock Gears)
- Leitfaden zur Ausrichtung von Zahnkranz und Ritzel: Rundlauf, Flankenspiel und Tragbild Luoyang Yile Machinery Co., Ltd.







