Nehmen Sie Kontakt mit der Aubrik Company auf

Einen großen Schweißpositionierer für übergroße Schweißbaugruppen auswählen

Ein großer Schweißpositionierer hält eine übergroße Schweißbaugruppe und bewegt sie so, dass ihre Schweißnähte erreichbar sind. Maßgeblich für die Auswahl sind die vollständige Kontur von Werkstück und Spannvorrichtung, die zulässige Last am Schwerpunkt und der Weg, über den das Werkstück geladen wird. Ein Tisch kann zwar das Gewicht tragen, aber eine Klemme zu nah am Boden lassen.
Für lange Rahmen ist eine Abstützung mit Spindelstock und Gegenstock eine gute Wahl. Ist ein Behälter rund und für das Abrollen geeignet, kommen Schweißrollendrehvorrichtungen infrage. Ein Kipp-Drehtisch eignet sich, wenn sowohl eine Drehbewegung als auch eine Änderung des Schweißwinkels erforderlich ist. Wird eine Schweißnaht in die Wannenlage gebracht, lässt sich beim manuellen Schweißen eine ungünstige Körperhaltung vermeiden.
Die Auslegung eines großen Schweißpositionierers beginnt mit zwei Konturen
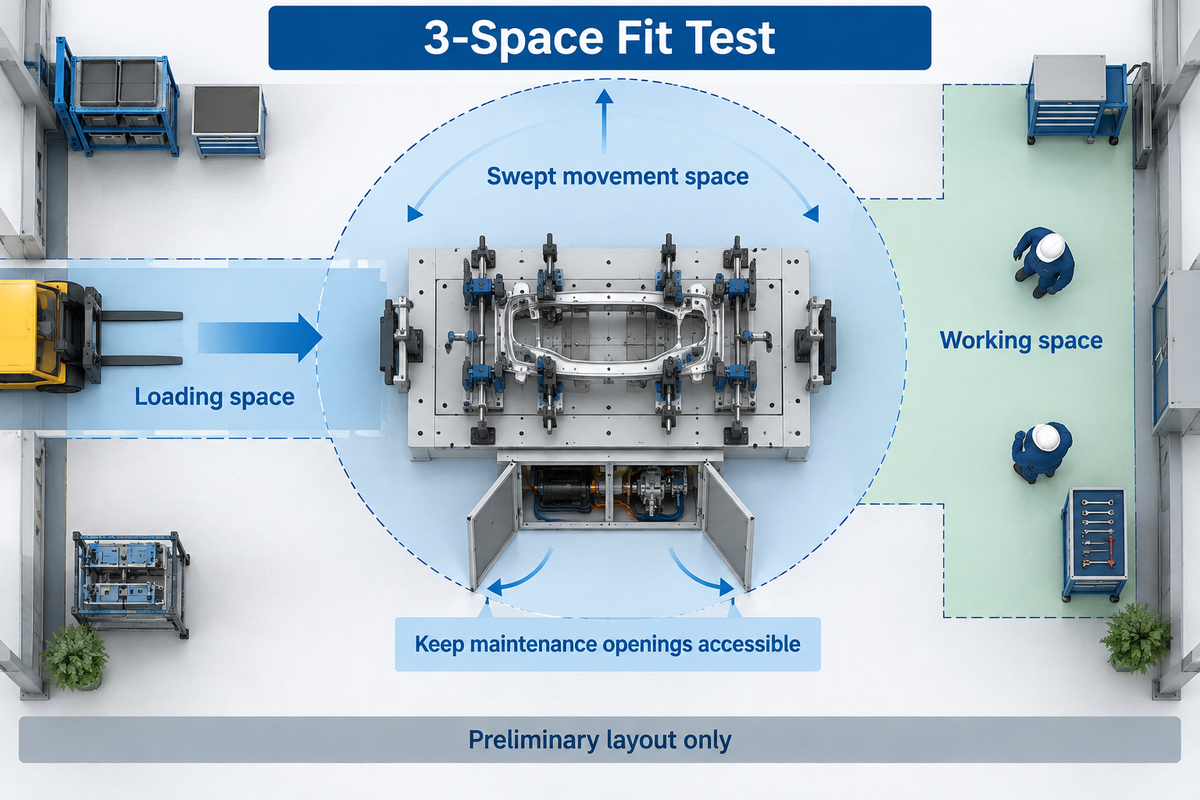
Alles, was bewegt wird, hat Belastungsgrenzen und eine geometrische Kontur. Die geometrischen Grenzen verhindern Kollisionen; bei den Lastgrenzen zählen Gewicht, Schwerpunkt und Bewegung. Ein breiter, ausgewogener Rahmen kann einen großen Schwenkradius haben, während seine Masse nahe an der Drehachse liegt. In AWS Welding Digest erläutert Ron Krasnek von Koike, warum Gewicht, Größe und Schwerpunkt in Hebe- und Positionierpläne gehören.
Ein langes Sofa durch eine Tür zu bewegen, veranschaulicht, wie sich prüfen lässt, ob etwas in einen Raum passt und zugleich an einem Hindernis auf dem Weg vorbeikommt. Ebenso muss ein Fertigungsbetrieb sowohl die Grenzen des installierten Werkstücks als auch die des Ladewegs bestimmen. Kran-Zugang, Bereitstellungsfläche und Türöffnung müssen bereits vor der ersten Schweißung berücksichtigt werden. Beziehen Sie die schwerste und die breiteste Baugruppe ein, falls es sich um unterschiedliche Werkstücke handelt.
Der 3-Raum-Passtest ist eine vorläufige Layoutprüfung: Zeichnen Sie Ladebereich, Bewegungsraum und Arbeitsbereich im selben Plan ein. Die Darstellung des Arbeitsbereichs muss auch die Zugangsöffnungen für Wartungsarbeiten zeigen. Vergleichen Sie anhand der Zeichnungen alternative Layouts. Der Maschinenlieferant und das technische Team vor Ort bestimmen die zulässigen Lasten und erforderlichen Schutzmaßnahmen.
| Eingabe oder Prüfkriterium | Beispieleintrag | Auswirkung / Zuständig |
|---|---|---|
| Werkstücklänge | 4,0 m, angenommen | Krananfahrt und Bereitstellungsfläche; Betriebsleitung |
| Gesamte Rotationsbreite | 1,6 m, angenommen | Klemmüberstände einbeziehen; Konstrukteur der Spannvorrichtung |
| Gesamte Rotationshöhe | 0,8 m, angenommen | Spannvorrichtung unter dem Werkstück einbeziehen; Konstrukteur der Spannvorrichtung |
| Lage der Achse | Mittig in diesem Querschnitt | Voraussetzung für die Diagonalberechnung; Ingenieur |
| Radius bis zur äußersten Ecke | 0,894 m, berechnet | Mit Hindernissen während der Drehung vergleichen; Ingenieur |
| Geometrischer Abstand zum Boden | 0,10 m, angenommen | Nur Eingabewert für die Berechnung, kein Sicherheitsabstand für Personen; Ingenieur |
| Achshöhe für diesen Abstand | 0,994 m, berechnet | Maß bis zur Achse, nicht die Gesamthöhe der Maschine; Lieferant |
| Ladeweg | Das Werkstück kommt von der Gangseite | Hebezeug von den Bedienelementen fernhalten; Verantwortlicher für die Hebeplanung |
| Arbeitsbereich | Schweißbrenner und Absaugarm erreichen beide Seiten | Zugang außerhalb des Schwenkbereichs freihalten; Schweiß- und Sicherheitsteams |
Längere Tische und größere Grundgestelle beheben keine blockierten Zugänge. Muss laut geplantem Layout bei jeder Anlieferung eines Werkstücks eine Schutzvorrichtung entfernt werden, stimmen Sie die Ladelösung vor der Bestellung mit dem Lieferanten neu ab.
Schwenkfreiraum: die gesamte rotierende Baugruppe vermessen
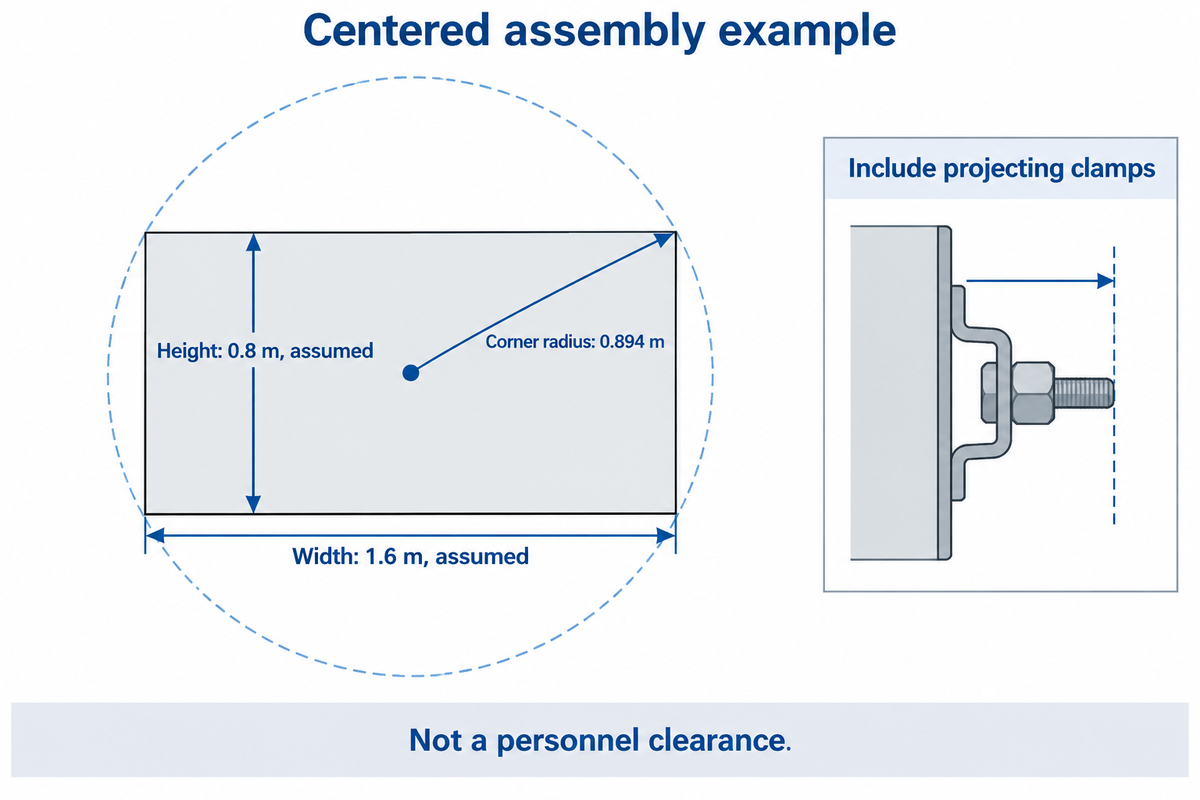
Bei der zentrierten rechteckigen Baugruppe im Layoutbeispiel liegt die äußerste Ecke etwa eine halbe Diagonale vom Mittelpunkt entfernt. Die Breite allein berücksichtigt diese Ecke während der Drehung nicht. Vermessen Sie die gesamte Spannvorrichtung einschließlich Klemmen und Positionierstiften. Prüfen Sie dann ihren Bewegungsweg an Boden, Maschinenrahmen und benachbarter Ausrüstung vorbei – in jeder vorgesehenen Ausrichtung.
Die Halbierung der Beispielbreite und -höhe ergibt 0,8 m und 0,4 m. Quadriert man beide Werte, addiert die Ergebnisse und zieht daraus die Quadratwurzel, erhält man den Radius von 0,894 m. Addiert man den angenommenen geometrischen Abstand, ergibt sich die in der Tabelle gezeigte Achshöhe. Bei außermittigen Achsen, vorstehenden Halterungen und geneigten Rotationsebenen ist eine eigene Analyse des Bewegungswegs erforderlich.
Bill Morgan, damals Engineering Manager bei Bluco, schrieb in Don’t Forget the Fixturing über den Ausgleich der Spannvorrichtung und den Schwenkdurchmesser. Eine tiefer angeordnete Spannvorrichtung kann den Schwerpunkt näher an die Achse bringen und zugleich eine Außenkante über den verfügbaren Schwenkbereich hinausragen lassen. In manchen Fällen lassen sich Kollisionen jedoch durch eine Änderung der Form der Spannvorrichtung vermeiden.
„Der Positionierer muss sowohl das Gewicht des Werkstücks bzw. der Werkstücke als auch das der Spannvorrichtung tragen.“
Stellen Sie sich einen Rahmen vor, dessen Unterseitenklemmen in aufrechter Position den Boden nicht berühren. Etwa auf halber Strecke einer Drehung wird ein Klemmhebel zum tiefsten Punkt. Sowohl eine Verkürzung als auch eine Verlagerung des Hebels verändert die Bewegungsgrenze; eine Anhebung der gesamten Maschine verändert dagegen die Ladehöhe und die Fundamentanordnung. Vergleichen Sie beide Änderungen in der Zeichnung, bevor Sie ein höhenverstellbares Grundgestell auswählen.
Der Bodenabstand ist nur einer der Aspekte der Bedienersicherheit. Der beispielhafte Abstand berechtigt nicht dazu, neben einer rotierenden Schweißbaugruppe zu stehen. Schutzvorrichtungen und Maßnahmen für Heißarbeiten erfordern eine separate Bewertung des tatsächlichen Arbeitsplatzes.
Kipp-Drehtisch, Spindelstock-Gegenstock-System oder Schweißrollendrehvorrichtung?
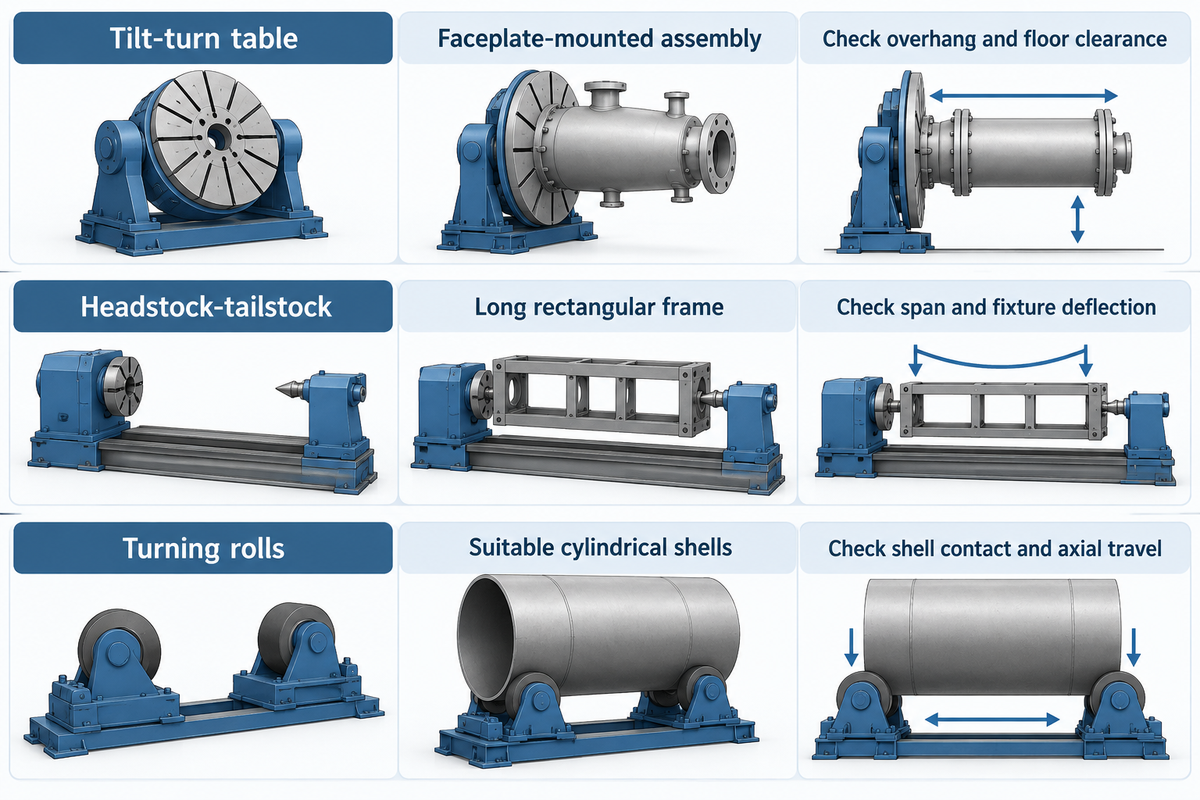
Wählen Sie die Positioniertechnik passend zu den verfügbaren Auflageflächen. Ein Kipp-Drehtisch kann eine auf seiner Planscheibe montierte Baugruppe tragen. Ein Spindelstock-Gegenstock-System kann außerdem eine Spannvorrichtung zwischen den beiden Enden aufnehmen. Schweißrollendrehvorrichtungen stützen geeignete zylindrische Behältermäntel an ihrer Außenfläche. Länge, Überhang und Zugang zur Schweißnaht bestimmen, welche Anordnung für die Aufgabe geeignet ist.
In Welcome to the World of Positioneering werden verschiedene Stütz- und Bewegungskonfigurationen für die Anlagenfamilien vorgestellt. Der Autor Don Burgart, Produktmanager bei Koike, hebt auch die Werkstückabmessungen und den Zugang für den Schweißer hervor. Im Folgenden werden die beschriebenen Unterschiede auf gängige Fertigungsaufgaben übertragen.
| Erforderliche Arbeit oder Bewegung | Infrage kommende Anordnung | Verdeckter Engpass |
|---|---|---|
| Kurze Baugruppe, die gekippt und gedreht werden muss | Kipp-Dreh-Schweißpositionierer mit fester Höhe | Überhang und Bodenabstand bei maximaler Neigung |
| Hohe Spannvorrichtung, die eine andere Arbeitshöhe erfordert | Hub-Schweißpositionierer | Erhöhte Lastkontur und Ladehöhe |
| Langer rechteckiger Rahmen | Spindelstock-Gegenstock-Spannvorrichtung | Stützweite und Durchbiegung der Spannvorrichtung |
| Zylindrischer Behälter mit geeigneten Kontaktzonen | Schweißrollendrehvorrichtung | Kontakt mit dem Behältermantel, Überstände und axialer Verfahrweg |
| Flache Baugruppe, die horizontal indexiert werden muss | Horizontaler Drehtisch | Keine Kippfunktion, um Schweißnähte an der Unterseite zugänglich zu machen |
| Rohrflansch oder kurzes Rohrstück | Schweißpositionierer mit Spannfutter oder Planscheibe | Kollision zwischen Klemme und Schweißnaht |
| Leichte Werkstücke, die von Hand neu positioniert werden | Manuell ausbalancierte Spannvorrichtung | Die Balance ändert sich, wenn Werkstücke hinzugefügt werden |
| Wiederkehrende Rundnaht | Angetriebener Tisch mit Schweißbrennerhalterung | Gleichmäßiger Lauf bei niedriger Drehzahl unter Last |
| Programmierte Schweißungen an mehreren Seiten | Integrierter Schweißpositionierer für Robotersysteme | Abgestimmte Achsen, Kabelführung und Zugang zur Zelle |
Behälter mit Halterungen im Kontaktbereich der Rollen benötigen eine andere Abstützung als glatte Behältermäntel. Unser Leitfaden zu Schweißrollendrehvorrichtungen für zylindrische Werkstücke behandelt das ausführlich. Ein Schweißrollendrehvorrichtung kann einen unregelmäßigen Rahmen nicht allein deshalb sicher halten, weil ihre angegebene Traglast hoch genug ist.
Bei einer langen Schweißbaugruppe muss die Spannvorrichtung zwischen Spindelstock und Gegenstock im Layout berücksichtigt werden. Die Abstützung an den Enden kann seitlich mehr Zugang schaffen, doch die Spannvorrichtung kann den Wurzelbereich einer Schweißnaht blockieren. Ein Heften ausgewählter Unterbaugruppen kann die spätere Spannvorrichtung vereinfachen, sofern es die Schweißfolge zulässt.
Traglast: Spannvorrichtungen und Schwerpunkt berücksichtigen
Prüfen Sie bei der Traglast die Gesamtmasse von Werkstück und Werkzeugen und bestimmen Sie die Lage des Schwerpunkts der Baugruppe relativ zu den Maschinenachsen. Die zulässige Last hängt von den vom Hersteller angegebenen Bedingungen ab. Ein größerer Tischdurchmesser erhöht nicht das zulässige Drehmoment, und eine nominelle Gewichtsangabe gilt nicht für jeden Neigungswinkel.
Angenommen, eine Schweißbaugruppe mit 4.200 kg wird auf einer Spannvorrichtung mit 600 kg und mit Klemmen von 100 kg montiert. Die montierte Masse beträgt 4.900 kg. Eine Maschine mit einer angegebenen Traglast von 5.000 kg kommt daher für eine Prüfung anhand des Lastdiagramms infrage, ist damit aber noch nicht freigegeben. Ob die Anordnung zulässig ist, hängt von der Lage dieser Masse und der erforderlichen Bewegung ab.
Wo liegt der Schwerpunkt nach dem Aufspannen?
Der Schwerpunkt der Gesamtbaugruppe verschiebt sich in Richtung der hinzugefügten Spannvorrichtung, Klemmen und schwereren Bereiche der Schweißbaugruppe. Erfassen Sie Masse und Position aller Komponenten in einem gemeinsamen Koordinatensystem und berechnen Sie anschließend den Gesamtschwerpunkt. Führen Sie die Berechnung erneut durch, wenn eine Unterbaugruppe die Masseverteilung verändert. Vergleichen Sie die Ergebnisse mit dem Lastdiagramm des Lieferanten. Berücksichtigen Sie dabei dessen Bezugsachsen.
Ein geometrisch breiter Rahmen kann um seine Drehachse ausbalanciert sein. Ein kompaktes Gussteil, das weit von einer Kippachse entfernt montiert ist, kann ein erhebliches Moment erzeugen. Mehr Schwenkfreiraum kann das erste Problem lösen; für das zweite kann eine andere Maschine oder Spannvorrichtung erforderlich sein. Keines der beiden Probleme lässt sich durch den bloßen Vergleich von Kilogrammangaben lösen.
Die genaueren Unterschiede zwischen Drehmoment bei der Rotation und Kippmomenten werden im Leitfaden zur Traglast schwerer Schweißpositionierer erläutert. Geben Sie bei jedem vorgeschlagenen Modell die Masse der Spannvorrichtung und die tatsächlichen Versätze an. Bietet Ihnen ein Lieferant einen größeren Motor an, ohne auf den angegebenen Lastfall einzugehen, ist die Auswahl unvollständig.
Drehzahl, Schweißzugang und Auslegung der Spannvorrichtung
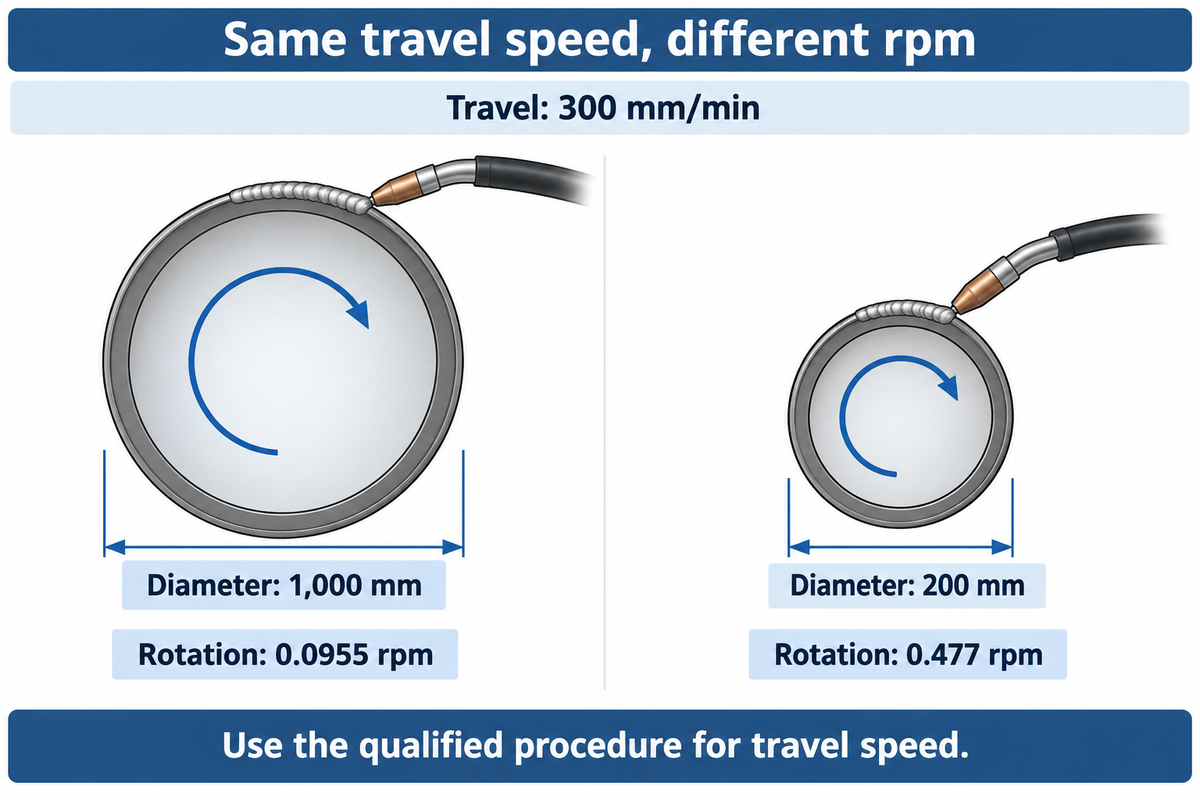
Stimmen Sie die Drehzahl auf den Durchmesser der Schweißnaht und den vom Schweißverfahren geforderten Verfahrweg ab. Läuft ein großer Umfang an einem stationären Schweißbrenner vorbei, ist eine langsame, gleichmäßige Drehbewegung wichtig. Die maximale Drehzahl allein beschreibt nicht die Leistung bei dieser Anwendung. Auch der Zugang zur Spannvorrichtung, der Stromrückleiter und ein gleichmäßiger Anlauf unter Last beeinflussen die Leistungsfähigkeit des Schweißsystems.
Bei einer Schweißnaht mit 1.000 mm Durchmesser und einem Verfahrweg von 300 mm/min gilt: rpm = 300 ÷ (π × 1.000) = 0.0955. Bei demselben Verfahrweg erfordert eine Schweißnaht mit 200 mm Durchmesser etwa 0,477 rpm. Die erforderliche Drehzahl hängt vom Durchmesser ab; der qualifizierte Schweißplan gibt den Verfahrweg vor.
Eine Drehzahlregelung muss einen ausreichend großen nutzbaren Bereich für beide Werkstücke abdecken. Die kontrollierte Bewegung während des ersten Teils einer Umdrehung ist ebenso wichtig wie die gleichmäßige Drehung, sobald sich der Antrieb eingeregelt hat. Vereinbaren Sie eine Vorführung unter Last nahe der erforderlichen niedrigen Drehzahl, einschließlich Anfahren, Anhalten und Richtungswechsel.
Beim Schweißen kleiner Werkstücke zeigt sich die umgekehrte Drehzahlanforderung. Ein Tisch-Schweißpositionierer mit einer angegebenen Drehzahl von 0-5 rpm kann für seinen eigenen Arbeitsbereich geeignet sein, bietet aber keine Lösung für einen Lastfall mit mehreren Tonnen. Kompakte Schweißpositionierer lassen außerdem weniger Platz um einen großen Flansch. Berücksichtigen Sie bei jedem Maschinenvergleich die jeweiligen Anforderungen an Werkstückaufnahme und Zugang.
Kann ich einen Schweißpositionierer für MIG-, Lichtbogenhand- und WIG-Schweißen verwenden?
Ja, ein geeigneter Schweißpositionierer kann MIG-, Lichtbogenhand- und WIG-Arbeiten unterstützen, sofern Stromrückleitung, Werkstückaufnahme und Bewegung zum Schweißverfahren passen. Eine angetriebene Drehbewegung kann die Schweißqualität verbessern, indem sie den Schweißer dabei unterstützt, den vorgesehenen Verfahrweg und Schweißwinkel einzuhalten. Sie ersetzt weder die Nahtvorbereitung noch die Schutzgasabdeckung oder das geltende Schweißverfahren.
Lassen Sie bei Rohrflanschen für MIG- und WIG-Schweißarbeiten Platz für den Schweißbrennerkörper, den Zugang zum Zusatzwerkstoff und den Absaugarm. Die Klemme, die den Flansch hält, kann den Zugang zur gesamten Schweißnaht trotzdem verhindern. Der Leitfaden zur Einrichtung eines Rohr-Schweißpositionierers behandelt dieses Problem mit der Werkstückaufnahme.
Laut OSHA 29 CFR 1910.254 muss eine Spannvorrichtung, die regelmäßig als Stromrückleiter beim Schweißen verwendet wird, ausreichend elektrisch verbunden sein oder eine Stromabnahmevorrichtung enthalten. Hebeketten und Krane dürfen nicht Teil des Rückstromkreises sein. Ein korrekt ausgelegter Strompfad schützt die vorgesehene Schweißanordnung; die nominelle Traglast sagt darüber nichts aus.
Beim halbautomatischen Schweißen kontrolliert der Bediener die Passung und prüft die Schweißraupe. Eine reproduzierbare Spannvorrichtung positioniert die Schweißnaht gleichbleibend. Eine gleichmäßige Drehbewegung unterstützt eine gleichbleibende Schweißraupe. Dauert der Wechsel der Klemmen länger als das Schweißen, beseitigt eine höhere Antriebsgeschwindigkeit diesen Durchsatzengpass nicht. Weniger wiederholtes manuelles Handling kann Stationszeit freisetzen; zum Be- und Entladen ist jedoch weiterhin eine geeignete Hebevorrichtung erforderlich.
Kosten für einen großen Schweißpositionierer: das installierte Gesamtpaket vergleichen
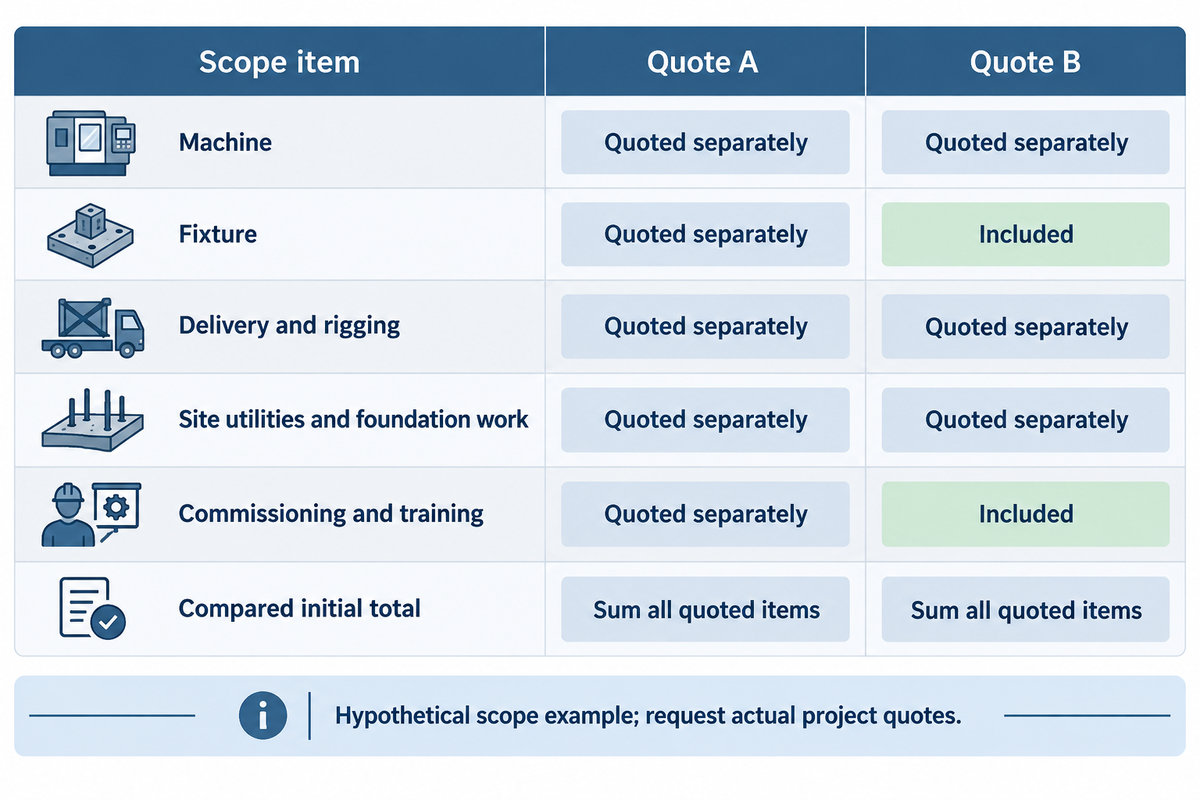
Für die Kosten eines großen Schweißpositionierers ist ein Projektangebot erforderlich, das Maschine, Spannvorrichtung, Lieferung, Arbeiten vor Ort und Inbetriebnahme umfasst. Vergleichen Sie diese Positionen bei identischem Installationsumfang und betrachten Sie Wartungs- und Energiekosten anschließend separat. Das Beispiel zeigt zwei mögliche Kombinationen von Leistungsumfängen; es enthält keine Marktpreise und macht keine Aussagen zur Amortisation.
| Leistungsumfang | Angebot A | Angebot B |
|---|---|---|
| Maschine | Separat angeboten | Separat angeboten |
| Spannvorrichtung | Separat angeboten | Inbegriffen |
| Lieferung und Hebearbeiten | Separat angeboten | Separat angeboten |
| Medienanschlüsse und Fundamentarbeiten vor Ort | Separat angeboten | Separat angeboten |
| Inbetriebnahme und Schulung | Separat angeboten | Inbegriffen |
| Verglichene Anfangssumme | Alle angebotenen Positionen addieren | Alle angebotenen Positionen addieren |
Damit sich Angebot A mit Angebot B vergleichen lässt, müssen in diesem Beispiel sowohl für die Spannvorrichtung als auch für die Inbetriebnahme separate Preise vorliegen. Ergänzen Sie bei jedem Angebot alle nicht enthaltenen Schutzvorrichtungen, Absaugung, Steuern oder Roboterintegration, bevor Sie den Gesamtbetrag als Projektbudget verwenden. Bei ortsfesten Maschinen gehört auch die Verankerungsvorschrift der OSHA zu den Arbeiten vor Ort: Maschinen, die für einen festen Standort ausgelegt sind, müssen sicher verankert sein, damit sie sich nicht verschieben oder bewegen.
Eine Betriebsleitung bevorzugt möglicherweise die Spannvorrichtung, die Rüstzeiten verkürzt; die Finanzabteilung braucht die Stunden und Kosten, die dieser Entscheidung zugrunde liegen. Sie muss jedoch auch die Kosten und den Zeitaufwand für diese Verbesserung nachvollziehen können. Angenommen, eine später nachgewiesene Verbesserung spart bei 8 Werkstücken pro Schicht jeweils 15 Minuten: Dadurch werden 2 Stunden Stationszeit frei. Damit entfallen nicht automatisch 2 bezahlte Arbeitsstunden und es entstehen auch nicht automatisch Verkäufe für weitere 2 Produktionsstunden.
Nehmen Sie diese Angaben in die Angebotsanfrage auf
- Größtes montiertes Werkstück, Masse der Spannvorrichtung, Schwerpunkt und erforderliche Ausrichtungen.
- Ladezeichnung, vollständiger Schwenkraum und Layout für den Arbeitszugang.
- Drehzahlbereich unter Last, Werkstückaufnahme und ausgelegter Schweißstrompfad.
- Zuständigkeit für Schutzvorrichtungen, Medienanschlüsse, Fundament, Absaugung und Integration.
- Abnahme mit repräsentativem Werkstück, Schulung, Ersatzteile und Serviceumfang.
Bei gebrauchten Schweißanlagen müssen Inspektionen, Reparaturen und die Kompatibilität der Steuerung gesondert berücksichtigt werden. Vergleichen Sie gebrauchte erst dann mit neuen Anlagen, wenn diese Punkte und aktuelle Lastunterlagen vorliegen. Andernfalls kann ein niedriger Kaufpreis Arbeiten verbergen, die die Werkstatt separat finanzieren muss. Berücksichtigen Sie bei gemischten Fertigungsaufgaben die Zeit für den Spannvorrichtungswechsel bei der tatsächlichen Chargenmischung und bewerten Sie anschließend die Arbeitseinsparung.
Traglastangaben des Herstellers: dieselbe Lastgrundlage vergleichen
Im Katalog für schwere Ausführungen von Aubrik sind die Modelle HB5000, HB10T und HB20T mit 5.000 kg, 10.000 kg beziehungsweise 20.000 kg aufgeführt. Anhand der Modellangaben lassen sich Tischgröße und Bewegung für eine Vorauswahl bestimmen. Die endgültige Auswahl richtet sich nach der montierten Last und ihren Versätzen sowie den konfigurationsspezifischen Grenzen des Lieferanten – nicht nach der höchsten angegebenen Traglast einer Produktfamilie.
| Modell | Angegebene Traglast | Tischdurchmesser | Drehzahlbereich | Angegebene Neigung |
|---|---|---|---|---|
| HB5000 | 5.000 kg | 1.600 mm | 0,05–0,5 rpm | 0–90° |
| HB10T | 10.000 kg | 2.000 mm | 0,05–0,3 rpm | 0–90° |
| HB20T | 20.000 kg | 2.500 mm | 0,05–0,2 rpm | 0–90° |
Die genannten Bereiche finden Sie in der Modelltabelle der technischen Daten zu den Schwerlast-Schweißpositionierern von Aubrik. Der Tischdurchmesser bezeichnet die Montagefläche und nicht den maximal zulässigen Schwenkdurchmesser. Die Gesamthöhe der Maschine unterscheidet sich von der Höhe der Drehachse, die für die Layoutberechnung verwendet wird.
Vergleichen Sie die angegebene Traglast in denselben Einheiten. Bei einem Angebot mit Traglastangabe in Tonnen muss geklärt sein, ob metrische Tonnen oder Short Tons gemeint sind, bevor ein Vergleich in Kilogramm erfolgt. Unterscheiden Sie ein Standardmodell von einer kundenspezifischen Traglastangabe. Weder die Kennzeichnung „robotertauglich“ noch eine programmierbare Steuerung belegt die Leistung koordinierter Achsen für die geplante Zelle.
Vergleichen Sie weitere Produkte aus der Baureihe anhand der Schweißpositionierer nach Abstützungsanordnung. Ein hochwertiger Schweißpositionierer für eine Spannvorrichtung eignet sich möglicherweise nicht für eine andere mit derselben Masse, aber einem anderen Überhang. In der Beschaffungsspezifikation müssen die tatsächliche Baugruppe und der Lastfall angegeben werden.
Aufstellfläche, Schutzvorrichtungen und Wartung
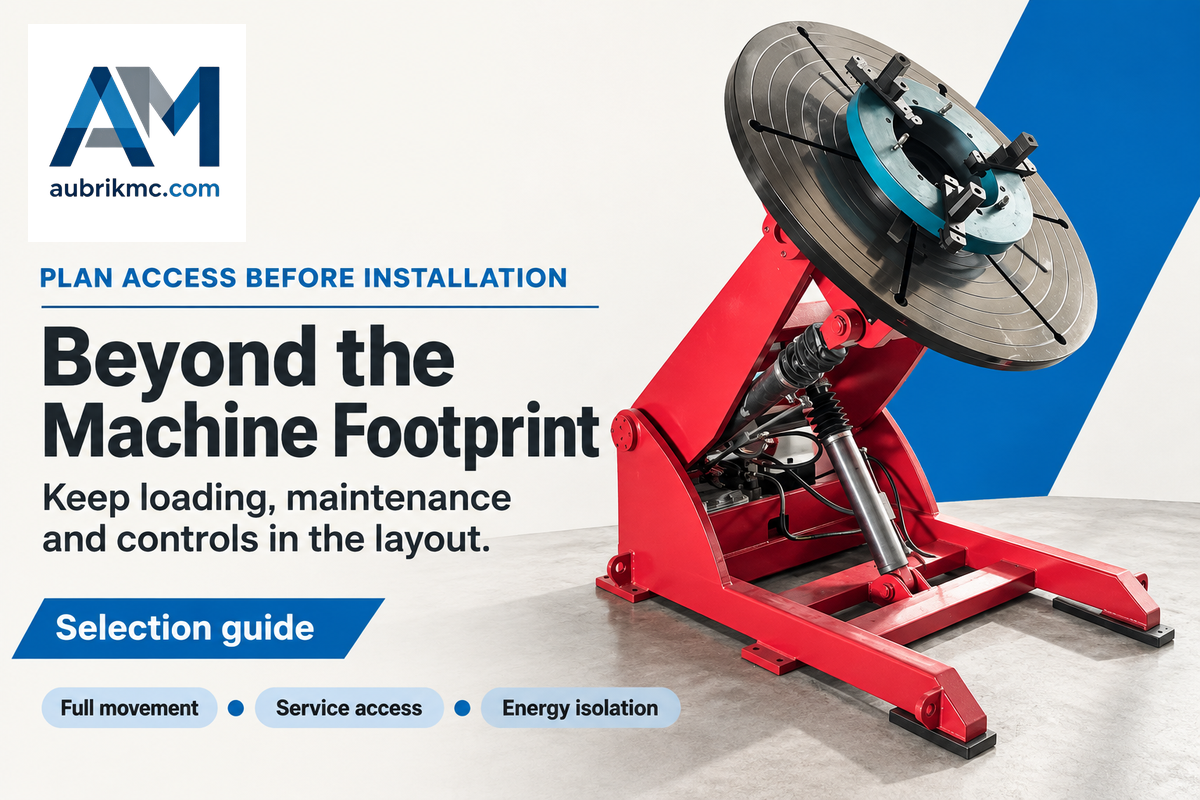
Vor der Aufstellung der Maschine müssen Platz für das Laden und den gesamten Bewegungsbereich sowie Zugänge für Wartungs- und Schweißpersonal vorgesehen werden. Berücksichtigen Sie die Schutzvorrichtungen und Heißarbeitsmaßnahmen am Standort im Layout. Ortsfeste Anlagen müssen gesichert sein; für Wartungsarbeiten muss außerdem ein Zugang zur Energietrennung vorhanden sein. Die Stellfläche der Maschine umfasst weder den Bereich, den ein rotierendes Werkstück einnimmt, noch den Bereich, in dem sich Personen um das Werkstück herum aufhalten.
OSHA 29 CFR 1910.212 behandelt Gefahren durch rotierende Teile und am Arbeitsbereich sowie die Verankerung von Maschinen, die für einen festen Standort ausgelegt sind. Ein hohes Distanzstück verändert die installierte Anordnung; es ist kein beiläufiger Ersatz für ein passend ausgelegtes Grundgestell. Bei der Fundamentauslegung müssen außerdem die Lasten des Lieferanten und die tatsächlichen Bodenverhältnisse berücksichtigt werden.
Der Platz für Heißarbeiten ist nicht dasselbe wie der Schwenkfreiraum. Laut OSHA 29 CFR 1910.252 müssen brennbare Materialien, wenn möglich, mindestens 35 feet (10,7 m) vom Arbeitsort entfernt werden; andernfalls sind Schutzmaßnahmen erforderlich. Auch Brandwache und Funkenflug können über diese Entfernung hinaus relevant sein; sie stellt keine allgemeingültige Sicherheitsgrenze dar.
Dieselbe Vorschrift beschreibt bewegliche lokale Absaughauben, die so nah wie praktisch möglich an der Schweißarbeit positioniert werden. Die Haube muss bewegt werden können, wenn die Arbeit an eine andere Stelle verlagert wird. Ein hinter der Spannvorrichtung eingeklemmter Absaugarm kann der nächsten Schweißnaht nicht folgen.
Für den Service ist mehr erforderlich als ein Not-Halt. Die Definitionen in OSHA 29 CFR 1910.147 besagen, dass ein Drucktaster oder Wahlschalter keine Energietrennvorrichtung ist. Für Wartungs- und andere erfasste Servicearbeiten an Anlagen muss der Arbeitgeber Verfahren zur Energiekontrolle entwickeln. Die Kontrolle gespeicherter Energie und die Überprüfung der Energietrennung durch autorisiertes Personal gehören zu den erfassten Servicearbeiten.
Prüfen Sie die Stromversorgung des bestellten Geräts, einschließlich Phasenanzahl und Frequenz. Ein kleines 110V-Modell gibt keine Auskunft über die Versorgungsanforderungen schwerer Industrieanlagen. Ebenso belegt ein Kataloghinweis auf 220V nicht die Kompatibilität mit jeder Werkstatt. Auch die Ergonomie beeinflusst die Position der Bedienelemente: Der Bediener muss von der vorgesehenen Arbeitsposition aus die Schweißnaht sehen und die Bedienelemente erreichen können. Unsere Grundlagen zur Bedienung von Schweißpositionierern erläutern den betrieblichen Zusammenhang; maßgeblich sind die Anweisungen für das jeweilige Gerät.
Branchenausblick: Standards für die Integration von Roboterzellen
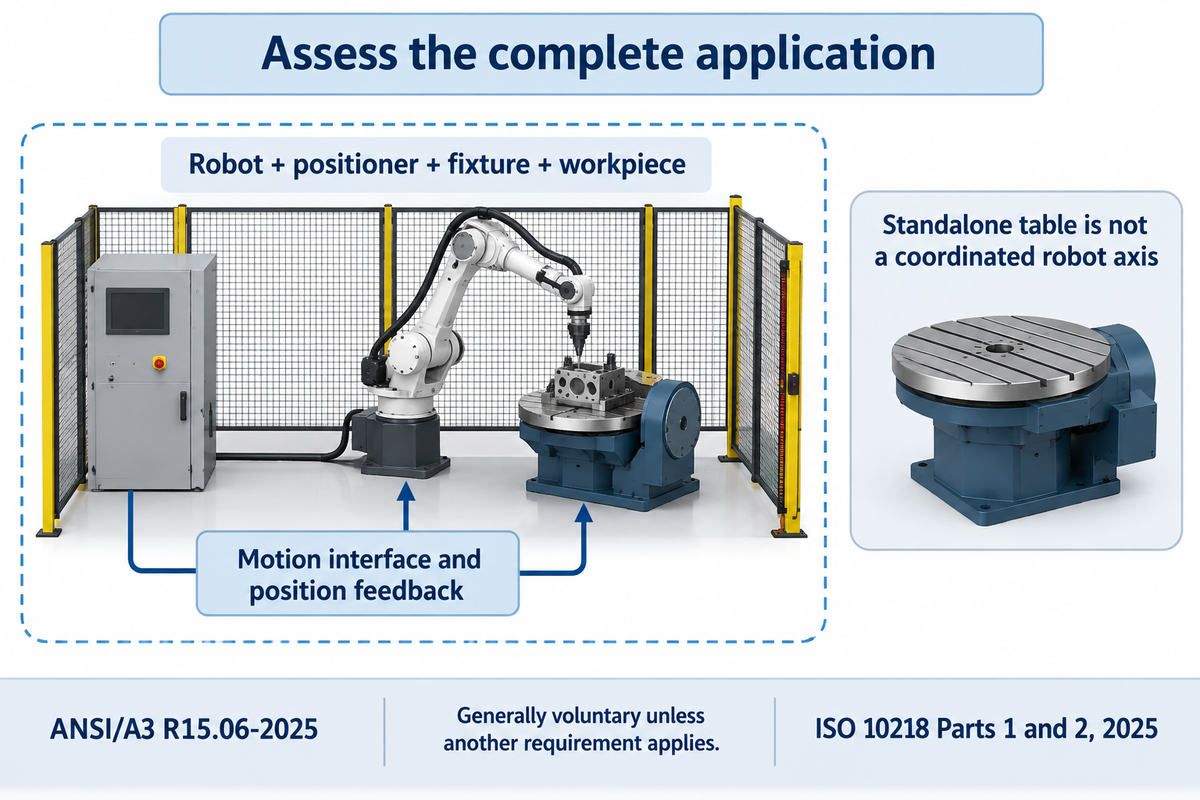
Die Überarbeitung der Robotersicherheitsnormen von 2025 macht die vollständige Integration einer Roboterzelle zu einem zentralen Planungsthema. Neben dem Roboter beeinflussen auch Schweißpositionierer, Spannvorrichtung und Werkstück die Anwendung. Wenn die Anschaffung der Automatisierung dienen soll, stimmen Sie die geltenden Normausgaben und die Integrationsverantwortlichkeiten ab, bevor Sie das Zellenlayout festlegen oder separate Steuerungen bestellen.
In seinem Update zu den Robotersicherheitsnormen vom September 2026 erläutert A3, dass ANSI/A3 R15.06-2025 die ISO 10218 Teile 1 und 2 aus dem Jahr 2025 übernimmt. Teil 3 behandelt die Anforderungen an Anwender in den USA. Diese Normen sind grundsätzlich freiwillige Konsensnormen, sofern sie nicht durch Vorschriften oder andere geltende Anforderungen verbindlich werden. Ihre Veröffentlichung macht nicht jeden eigenständigen Schweißpositionierer zu einer Roboterzelle.
Beim automatisierten Schweißen muss das Werkstück außerdem stets gleich ausgerichtet sein. Ein Schweißpositionierer mit variablem Drehtischtempo für manuelle Schweißarbeiten ist für sich genommen keine koordinierte externe Roboterachse. Für eine präzise Steuerung sind die vorgesehene Bewegungsschnittstelle und eine Positionsrückmeldung mit einer Wiederholgenauigkeit erforderlich, die zu den Schweißaufgaben der Zelle passt.
Planen Sie für eine spätere Roboterinstallation schon jetzt Kabelwege und Zugang für den Wechsel von Spannvorrichtungen ein. Analysieren Sie den gesamten Arbeitsablauf und ermitteln Sie, wo sich Verbesserungen erzielen lassen. Weisen Sie nach, dass die Arbeitszelle die festgelegten Anforderungen an Sicherheit, Bewegung und Produktion erfüllt. Entscheidend ist die Menge fertiggestellter, einwandfreier Werkstücke. Ein schnellerer, leerer Drehtisch sagt nichts darüber aus, welche Schweißleistung die Zelle in der industriellen Fertigung erbringt.
Häufig gestellte Fragen
Warum kann ein Schwerlast-Schweißpositionierer die Traglast bewältigen, aber nicht genügend Schwenkraum bieten?
Ein Schwerlast-Schweißpositionierer benötigt genügend Raum, um die Schweißbaugruppe zu bewegen und dem Bediener den Zugang zur Schweißnaht in jeder erforderlichen Schweißposition zu ermöglichen. Zu den möglichen Werkstücken zählen Rahmen, Flansche und andere gefertigte Baugruppen. Der Tischdurchmesser gibt den Durchmesser der Montagefläche an; der Platzbedarf beim Schwenken hängt von der gesamten Baugruppe und ihren überstehenden Teilen ab. Ob das Gerät geeignet ist, richtet sich nach der montierten Gesamtlast, ihrem Schwerpunkt, den erforderlichen Bewegungen, dem verfügbaren Freiraum und den Grenzen der beweglichen Konstruktion.
Was ist ein Schweißpositionierer für die Werkbank?
Ein Schweißpositionierer für die Werkbank ist ein kompaktes Gerät, das auf einer Werkbank oder einer Stütze montiert wird und innerhalb der veröffentlichten Grenzwerte für Traglast und Bewegung eingesetzt werden soll. Ein sehr großes, aber leichtes Werkstück kann den verfügbaren Schwenkraum überschreiten; ein sehr kleines, aber dichtes Werkstück kann die zulässige Traglast überschreiten. Beide Fälle müssen geprüft werden.
Muss ich beim Schweißen von Rohren oder Flanschen ein 3-Backen-Spannfutter in den Schwenkbereich einrechnen?
Ein 3-Backen-Spannfutter zum Einspannen runder Bauteile vergrößert mit seinen überstehenden Teilen den Schwenkbereich. Es reicht daher nicht, nur das Rohr oder den Flansch auszumessen. Andere Spannmethoden können besser geeignet sein, wenn ihre Geometrie mehr Freiraum um das Bauteil lässt. Berücksichtigen Sie das Gewicht der gewählten Spannvorrichtung bei der Traglastberechnung und prüfen Sie die Spannfestigkeit, den Schweißzugang und den Verzug an der tatsächlichen Baugruppe.
Benötige ich eine Vorwärtsneigung?
Eine Vorwärtsneigung ist sinnvoll, wenn die Schweißnaht dadurch ohne zusätzliche Rüstvorgänge in eine gut bearbeitbare Position gelangt. Der erforderliche Winkel richtet sich nach der Schweißnaht und der Geometrie der Spannvorrichtung. Prüfen Sie den Freiraum während der gesamten Bewegung. Ein größerer angegebener Neigungsbereich garantiert keinen besseren Zugang.
Kann ein Schweißpositionierer später in eine Roboter-Schweißzelle integriert werden, ohne das Layout zu ändern?
Ein Schweißpositionierer kann in einer späteren Zelle mit einem Schweißroboter zusammenarbeiten, wenn das Layout genügend Raum für Bewegungen, Steuerungen, Schutzeinrichtungen und Zugang vorsieht. Ein separater Tisch mit variablem Drehtempo ist für sich genommen keine koordinierte Roboterachse. Der Integrator muss die erforderliche Positioniergenauigkeit, Wiederholgenauigkeit, Kommunikation, das Stoppverhalten und die Kabelführung festlegen. Auch die Spannvorrichtungen müssen die Schweißnaht stets gleich ausrichten. Prüfen Sie das geplante System anhand einer repräsentativen Schweißbaugruppe einschließlich der Be- und Entladewege, bevor Sie das aktuelle Layout als geeignet für eine spätere Roboterzelle einstufen. Prüfen Sie, ob eine schnellere Drehung oder eine zusätzliche Achse die Produktion steigert.
Benötige ich eine vollständige Drehung?
Eine vollständige Drehung ist sinnvoll, wenn die Schweißnaht oder die Zugangsfolge sie erfordert. Bei manchen Arbeiten muss das Werkstück zwischen bestimmten Positionen indexiert werden. Kabelführung, Schläuche, Spannvorrichtungen und Schutzeinrichtungen müssen für die geplante Bewegung ausgelegt sein. Ein Tisch, der sich einmal vollständig dreht, ermöglicht keine unbegrenzte kontinuierliche Drehung.
Was muss ich vor der Abnahme eines Schwerlast-Schweißpositionierers zum Platzbedarf beim Beladen prüfen?
Prüfen Sie anhand des vereinbarten repräsentativen Werkstücks und der Spannvorrichtung das Beladen, die Montage, die zulässigen Bewegungen, den Schweißzugang und das Entladen gemäß Kaufspezifikation. Vergleichen Sie die tatsächliche Bewegung und die Drehzahl unter Last mit den vom Lieferanten angegebenen Bedingungen. Vergewissern Sie sich, dass die mitgelieferte Dokumentation den freigegebenen Lastbereich, die Versorgungsanschlüsse, die Zuständigkeiten für Schutzeinrichtungen und das Wartungsverfahren aufführt. Bei der Abnahmevorführung sollten auch die schwierige Ausrichtung und der vorgesehene Arbeitsablauf geprüft werden, nicht nur eine Drehung ohne Last. Abweichungen müssen dokumentiert und behoben werden, bevor die Maschine an Ihrem Standort in die Produktion geht.
Beginnen Sie mit einer Zeichnung Ihrer größten montierten Baugruppe und des Weges, über den sie beladen wird. Übermitteln Sie Aubrik über unsere Anfrage zur Auswahl eines Schweißpositionierers das Werkstückgewicht, Angaben zur Spannvorrichtung, die vorgesehenen Bewegungen und die Schweißpositionen.
Quellen und Literatur
- Bill Morgan, Don’t Forget the Fixturing, The Fabricator, August 2009. Vom Lieferanten verfasste technische Hinweise zu Spannvorrichtungen und Schwenkgeometrie.
- Don Burgart, Welcome to the World of Positioneering, The Fabricator, Mai 2015. Traglasten und Gerätekategorien.
- OSHA 29 CFR 1910.212, Maschinenschutz und Verankerung.
- OSHA 29 CFR 1910.147, Kontrolle gefährlicher Energien bei den erfassten Wartungsarbeiten.
- OSHA 29 CFR 1910.254, Anforderungen an Lichtbogenschweißen und Stromrückleitung.
- OSHA 29 CFR 1910.252, Vorsichtsmaßnahmen bei Heißarbeiten und Belüftung.
- A3, 2026 Robot Safety Standards Update, September 2026. Geltungsbereich von US-amerikanischen Konsensnormen und Kontext zur Integration.
Im Trend



