
Nehmen Sie Kontakt mit der Aubrik Company auf

Technische Daten im Überblick
| Typische Kosten einer schlüsselfertigen Anlage | $75,000 – $300,000 |
| Unterstützte Kernverfahren | MIG, TIG, Laser, Punkt, Plasma |
| Typischer Zeitrahmen von der Ausschreibung bis zur Produktion | 4–6 Wochen nach der Lieferung, zuzüglich der vorherigen Lieferantenauswahl und Inbetriebnahme |
| Maßgebliche Sicherheitsnorm | ANSI/A3 R15.06-2025 (US-amerikanische Übernahme von ISO 10218 aus dem Jahr 2025) |
| Nächster Schritt | Arbeiten Sie den 4-Phasen-Einführungsplan durch, bevor Sie ein Angebot anfordern. |
Roboterschweißsysteme sind automatisierte Zellen, die einen mehrachsigen Roboterarm mit einer Schweißstromquelle kombinieren, um Metallteile zu fügen, ohne dass eine Hand den Schweißbrenner führt, und sie haben in der Schweißbranche einen echten Wandel durchlaufen: Was früher ein Luxus ausschließlich für Automobilhersteller war, ist heute auch für Lohnfertiger mit einem Dutzend Schweißern realisierbar. Kompakte Zellen sind inzwischen ab etwa $75,000 erhältlich, und der anhaltende Mangel an Schweißern hat viele Betriebe dazu veranlasst, sich ernsthaft mit der Schweißautomatisierung zu befassen – nicht nur mit großen Roboterschweißlinien für hohe Stückzahlen, sondern auch mit kleineren, bedienungsfreundlichen Zellen für Betriebe mit einem Dutzend Mitarbeitern. (Aktualisiert im Juli 2026.)
Roboterschweißsysteme sind technisch ausgelegte Baugruppen aus einem mehrachsigen Roboterarm, einer Schweißstromquelle, einer Steuerung und einer Schutzeinhausung, die MIG-, TIG-, Laser- oder Punktschweißen automatisieren (der Preis einer typischen schlüsselfertigen Anlage liegt zwischen $75.000 und $300.000).
- Die größte einzelne Wissenslücke bei Käufern betrifft nicht die Hardware, sondern die Bewertung eines Systemintegrators – eine Tatsache, die selbst Integratoren auf ihren Websites meist nicht erläutern.
- Die Einrichtung für den vollständigen Produktionsbetrieb dauert in der Regel vier bis sechs Wochen und nicht nur einen Tag, wie es beim Lesen von „Plug-and-play“-Werbematerial zu erwarten wäre.
- Mit der CRAW-Zertifizierung der AWS steht ein neuer, speziell auf Roboter ausgerichteter Qualifikationsnachweis zur Unterstützung von Schweißarbeiten zur Verfügung, der die CWI-Qualifikation der AWS ergänzt, statt sie zu ersetzen; diese bleibt die Zertifizierungsanforderung für Schweißarbeiten.
- Ein schlüsselfertiges System kostet in der Regel $75.000-$300.000 (der Roboterarm allein kostet deutlich weniger als ein Drittel dieses Preises.)
- Auf Grundlage der BLS-Daten werden beim Schweißen jährlich durchschnittlich 45.600 offene Stellen erwartet, wobei diese überwiegend auf Ersatzbedarf und nicht auf einen Nettozuwachs an Arbeitsplätzen zurückzuführen sind.
Was als Roboterschweißsystem gilt
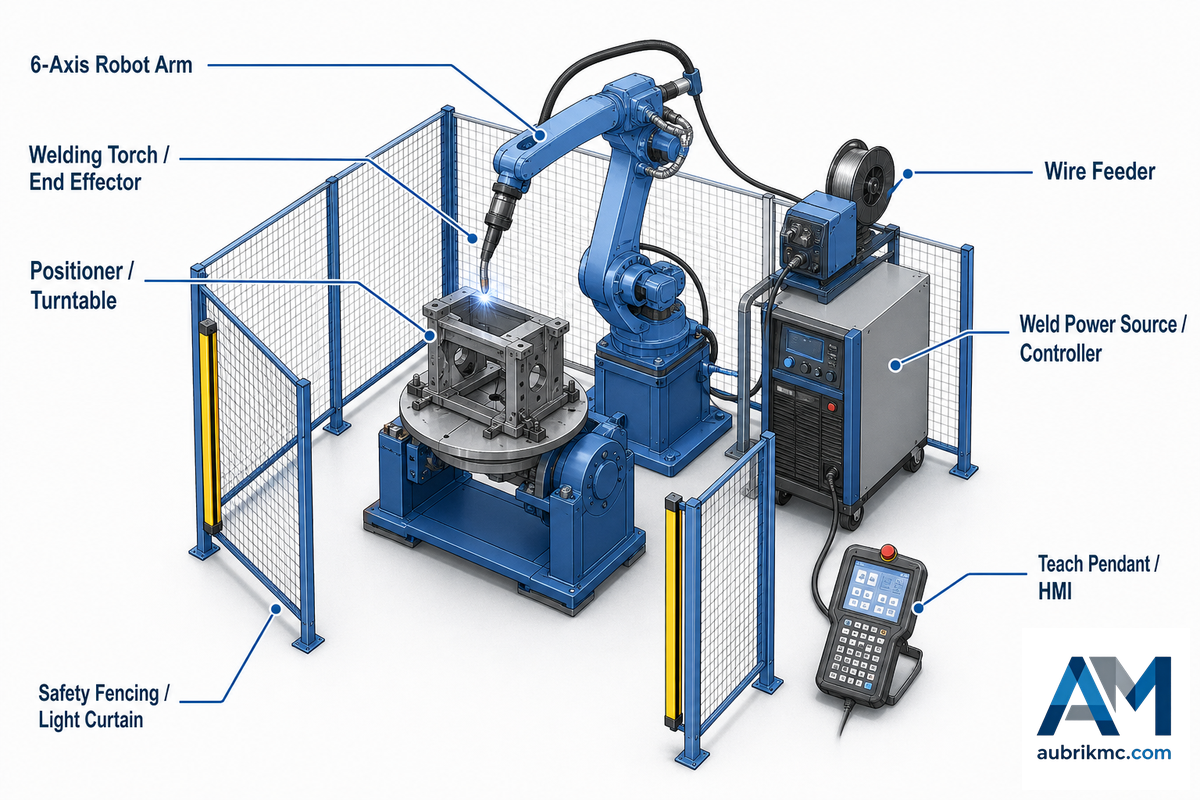
Im Kern lässt sich ein Roboterschweißsystem als programmiertes Roboterwerkzeug definieren, das zwei Metallteile fügt, ohne dass der Bediener den Schweißbrenner berührt; diese Beschreibung wird jedoch nicht der Komplexität gerecht, die ein Betrieb benötigt, der in jeder Schicht wiederkehrende Schweißaufgaben ausführt. Ein Roboterschweißsystem ist keine einzelne Maschine, sondern integriert fünf bis sechs verschiedene Komponenten.
📐 Wesentliche Komponenten
Eine funktionsfähige Roboterzelle umfasst einen mehrachsigen Roboterarm, eine Schweißstromquelle, einen Schweißbrenner oder Laserkopf, eine Steuerung, eine Schutzeinhausung sowie eine Spannvorrichtung, mit der sich ein Bauteil stets in derselben Ausrichtung positionieren lässt. Beispiele für Werkstückhandhabungstechnik finden Sie im Katalog mit Schweißpositionierern und Rollenböcken von RESIZE; lassen Sie sich vom Systemintegrator der Roboterzelle bestätigen, dass das ausgewählte Modell hinsichtlich Tragfähigkeit, Bewegungssteuerung und Sicherheit über die erforderlichen Schnittstellen verfügt.
💡 Praxistipp
Fehlt auch nur eine dieser Komponenten, haben Sie lediglich einen Roboterarm mit einem am Ende angeschraubten Schweißbrenner und kein System, das Schicht für Schicht zuverlässig dieselben Toleranzen einhalten kann.
Dieser Unterschied ist beim Einholen von Angeboten entscheidend. Einige Anbieter von Roboterschweißausrüstung bieten zunächst nur den Roboterarm und die Schweißstromquelle an und ergänzen Spannvorrichtung und Programmierung erst später als kostenpflichtige „Änderungsaufträge“, nachdem die Bestellung eingereicht wurde. Die OSHA-Richtlinien für Industrieroboterarme und deren umgebende Systeme legen sogar fest, dass die mit dem Arm verbundenen Steuerungen und Sensoren als Bestandteil der zu bewertenden Ausrüstung gelten müssen und nicht nur der Arm selbst.
📐 Spezifikationsprüfung
Bestehen Sie darauf, dass ein Anbieter bei seinem Angebot dieselbe Betrachtungsweise anwendet, und fordern Sie insbesondere eine Aufschlüsselung aller angeschlossenen Sensoren und Ausrüstungskomponenten, statt die gesamte Hardware pauschal als „Robotersystem“ zu bezeichnen. Zu den üblichen Spezifikationen dieser Anlagenklasse gehören eine Wiederholpositioniergenauigkeit von 0,02-0,03 mm, eine Tragfähigkeit von 3-25 kg, die Schutzart IP65 bis IP67 und eine Stromversorgung mit 380 VAC (±15 %) Drehstrom; diese Angaben sollten vor Abschluss des Kaufs mit der Betriebstechnik Ihres Werks abgestimmt werden.
| Komponente | Funktion |
|---|---|
| Roboterarm | Führt den Schweißbrenner oder Laserkopf entlang der programmierten Schweißbahn |
| Schweißstromquelle | Liefert Schweißstrom und -spannung für MIG, TIG, Laser oder Plasma |
| Steuerung | Führt das Bewegungsprogramm aus und koordiniert es mit der Schweißstromquelle |
| Spannvorrichtung | Fixiert das Bauteil mit einer wiederholgenauen Toleranz, auf die sich der Roboter verlassen kann |
| Schutzeinhausung | Verriegelte Schutzeinrichtungen, Lichtvorhänge und Not-Halt-Einrichtungen rund um die Zelle |
| Sensoren | Nahtverfolgung, Kollisionserkennung und Anwesenheitskontrolle für Bauteile |
Drei Wege führen zu einer einsatzbereiten Zelle – die eigenständige Roboterschweißmaschine, eine vorkonstruierte Roboterschweißzelle oder eine schutzzaunlose Anlage zum Cobot-Schweißen – und jeder erfüllt die oben genannten Anforderungen auf andere Weise. Falls Sie noch nicht wissen, welche der drei Lösungen zu Ihren Bauteilen passt, führt unser Kaufratgeber für Roboterschweißmaschinen durch die Checkliste zur Festlegung des Anfrageumfangs, die wir hier nicht erneut im Detail behandeln müssen. Dieser Artikel setzt nach dieser Entscheidung an: bei der Budgetierung des Projekts, der Prüfung des Anlagenbauers und der erfolgreichen Inbetriebnahme.
Welches Schweißverfahren zu Ihren Bauteilen passt
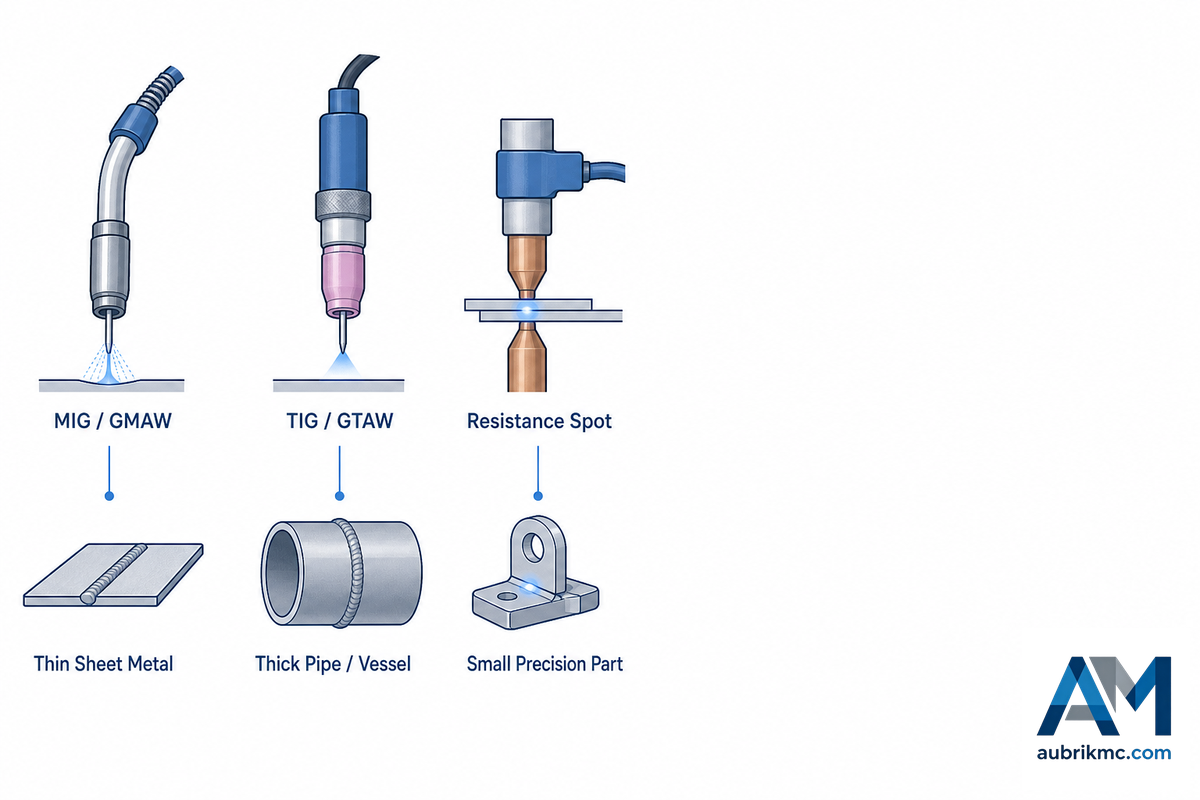
Es gibt mehrere Arten des Roboterschweißens, und die richtige Wahl hängt stärker von Ihren Bauteilen als von Ihrem Budget ab. MIG eignet sich für wiederholgenaue Stahlkonstruktionen und deckt den größten Bereich an Materialdicken ab, TIG ist für Edelstahl sowie dünne Werkstoffe oder optisch anspruchsvolle Schweißnähte geeignet, Punktschweißen passt zu großen Stückzahlen identischer Schweißstöße und Laser zu Arbeiten mit engen Toleranzen. Werkstoff, Zugänglichkeit des Schweißstoßes und Wärmeempfindlichkeit grenzen die Auswahl schnell ein.
Welches Schweißverfahren wird im Automobilbau eingesetzt?
Im automobilen Karosserierohbau wird überwiegend robotergestütztes Widerstandspunktschweißen eingesetzt, da sich die Schweißpositionen bei großen Stückzahlen identischer Bauteile wiederholen. Lichtbogen-, Laser- und andere Verfahren kommen weiterhin bei Halterungen, Rahmen, Batterieträgern und Abgaskomponenten zum Einsatz, nachdem Verfahrensprüfungen ihre Eignung bestätigt haben. Außerhalb der Automobilindustrie gilt dieselbe Faustregel: Schweißstöße mit geringer Varianz und hoher Wiederholrate begünstigen das Punktschweißen, während bei größeren Abweichungen zwischen den Bauteilen eher Lichtbogen- oder Laserverfahren eingesetzt werden.
💡 Praxistipp
Wählen Sie zuerst das Schweißverfahren und erst danach den Roboter. Welches Verfahren am besten geeignet ist, hängt von drei Faktoren ab: Materialdicke, Zugänglichkeit des Schweißstoßes und zulässiger Wärmeverzug. Auch die Belastung durch Schweißrauch und Schutzgas variiert je nach Verfahren, wie aus den OSHA-Hinweisen zu Gefährdungen beim Schweißen hervorgeht; dies ist ein weiterer Grund, weshalb sich eine ordnungsgemäß eingehauste Roboterzelle gegenüber Ihrem Arbeitsschutzteam leichter begründen lässt als ein manueller Schweißarbeitsplatz.
Nicht alle robotergestützten Schweißverfahren lassen sich gleichermaßen gut automatisieren. Das Metall-Schutzgasschweißen – allgemein als MIG bezeichnet und das in der Fertigung am weitesten verbreitete Metall-Lichtbogenschweißverfahren – bleibt der einfachste Einstieg für Betriebe, die vom manuellen Schweißen zu einem automatisierten Schweißverfahren wechseln. Das E-Hand-Schweißen schafft diesen Übergang dagegen nur selten, da der dafür notwendige manuelle Elektrodenwechsel in einer Roboterzelle nur schwer umzusetzen ist.
| Verfahren | Häufig geeignet für | Vorab prüfen |
|---|---|---|
| MIG (GMAW) | Wiederholgenaue Stahlkonstruktionen, Rahmen, Halterungen | Drahtzuführung, Schutzgasabdeckung, Spalt beim Ausrichten und Zusammenbauen |
| TIG (GTAW) | Edelstahl, Aluminium, dünner Werkstoff, optisch anspruchsvolle Schweißnähte | Taktzeit, Brennerwinkel, gleichmäßige Schutzgasversorgung |
| Laser | Schnelles, verzugsarmes Schweißen von Blechen | Toleranz der Schweißstoßpassung, Einhausung, Investitionskosten |
| Punktschweißen | Blechbaugruppen, Schichtaufbauten nach Art des Automobilbaus | Elektrodenzugang, Klemmkraft, Gesamtdicke des Schichtaufbaus |
Auch die Schweißnahtqualität verändert sich je nach Verfahren. Robotergestütztes Lichtbogenschweißen erreicht regelmäßig eine Wiederholgenauigkeit im Bereich weniger Hundert Mikrometer und kann eine höhere Lichtbogen-Einschaltzeit aufrechterhalten als ein manueller Schweißer während einer Schicht – ein Roboter muss nicht anhalten, um zurückgesetzt oder neu positioniert zu werden oder um sich auszuruhen. TIG mit Wolframelektrode bleibt der beste Weg zu einer optisch anspruchsvollen Schweißnaht und ist daher das bevorzugte Verfahren zum Schweißen dünner Bauteile aus Edelstahl oder Aluminium, wie sie sowohl in der Luft- und Raumfahrt als auch in der lebensmittelgerechten Fertigung eingesetzt werden.
±0.03mm
Typische Wiederholgenauigkeit beim robotergestützten Lichtbogenschweißen
85–95%
Lichtbogen-Einschaltzeit gegenüber 25–35 % beim manuellen Schweißen
Das Laserschweißen schränkt diese Flexibilität durch strengere Anforderungen an die Toleranzen der Spannvorrichtung ein: Ein Spalt, den ein MIG-Schweißbrenner problemlos bewältigen würde, kann zu einer fehlerhaften Laserschweißnaht führen. Widerstandsschweißen wie das Punktschweißen – das bevorzugte Verfahren in der Automobilindustrie – erzeugt hochwertige Schweißnähte in Stückzahlen, die beim manuellen Schweißen unerreichbar sind. Wenn Sie MIG-Schweißen und einen Wechsel zum Laser ausschließlich hinsichtlich der Geschwindigkeit vergleichen, prüfen Sie zunächst Ihr Budget für Spannvorrichtungen und anschließend Ihr Verfahren – und wenn Sie derzeit kleinere Stückzahlen per E-Hand- oder TIG-Schweißen fertigen, sollten Sie davon ausgehen, dass die Herausforderungen der Lernkurve bei steigenden Stückzahlen stärker ins Gewicht fallen als die Verfahrenswahl.
Hersteller von Roboterschweißsystemen: Anbieter- und Hardwarelandschaft

Käufer, die sich besonders für diesen Markt interessieren, meinen meist entweder die Maschinenbauer oder die Systemintegratoren, die aus einem Roboterarm eine einsatzbereite Zelle machen. Die Marken Yaskawa Motoman, FANUC, ABB, KUKA und OTC sind allesamt Hersteller von Roboterarmen – viele bieten spezielle Produktlinien für das Schweißen an, doch ein Roboterarm allein ist noch keine einsatzbereite Zelle.
💡 Praxistipp
Lincoln Electric, Miller und Fronius sind dagegen in erster Linie Hersteller von Schweißstromquellen, die mit Roboterarmherstellern zusammenarbeiten (Motoman nennt direkte Integrationen mit Schweißstromquellen von Lincoln, Miller, Fronius und OTC) oder eigene vorkonfigurierte Standardzellen verkaufen.
| Anbieter | Kategorie | Primäres Angebot |
|---|---|---|
| Yaskawa Motoman | Hersteller von Roboterarmen | Schweißspezifische Roboterarme der AR-Serie, vorkonstruierte ArcWorld-Zellen |
| FANUC | Hersteller von Roboterarmen | Für das Lichtbogenschweißen optimierte Roboterarme sowie die CRX-Cobot-Baureihe |
| ABB | Hersteller von Roboterarmen | Universal-Roboterarme mit Paketen für Lichtbogen- und Laserschweißen |
| KUKA | Hersteller von Roboterarmen | Universal-Roboterarme, von Integratoren montierte Schweißzellen |
| OTC (Daihen) | Roboterarm + Schweißstromquelle | Integrierte Schweißsysteme aus Roboterarm und Schweißstromquelle |
| Lincoln Electric | Hersteller von Schweißstromquellen | Schweißstromquellen; arbeitet mit mehreren Roboterarmmarken zusammen |
| Miller | Hersteller von Schweißstromquellen | Schweißstromquellen; arbeitet mit mehreren Roboterarmmarken zusammen |
| Fronius | Hersteller von Schweißstromquellen | Schweißstromquellen; arbeitet mit mehreren Roboterarmmarken zusammen |
| Universal Robots | Hersteller von Cobot-Armen | Schutzzaunlose kollaborative Roboterarme, kombiniert mit dem Schweißpaket eines Partners |
| Unabhängige Integratoren | Integrationsebene | Konstruktion der Spannvorrichtung, Programmierung, Sicherheitsvalidierung, Inbetriebnahme — in der Regel jeweils 1-2 Robotermarken |
Aubrik ist in den Kategorien Roboterarme und vorkonstruierte Zellen tätig – mit Maschinen, schweißbereiten Zellen und Cobot-Paketen für MIG, TIG, Laser, Punkt und Plasma – und dies wird hier offengelegt, weil es ein relevanter Kontext ist, nicht weil dieser Leitfaden Ihnen eine dieser Lösungen verkaufen soll. Anbieterneutrale Marktübersichten gibt es gerade deshalb, weil Sie unabhängig vom gewählten Weg zwischen einem Hardwarehersteller und einer Integrationslösung entscheiden und die meisten Anbieter jeweils nur eine oder zwei Robotermarken vertreiben.
💡 Praxistipp
Dieses Muster mit einer oder zwei Marken sollten Sie vor dem nächsten Abschnitt kennen, da es unmittelbar bestimmt, wie Sie den Anbieter prüfen, der Ihre Roboterzelle letztlich baut. Das Produktprogramm an Schweißautomatisierungstechnik von ZHOUXIANG bietet eine weitere Lieferantenreferenz und umfasst unter anderem Schweißroboter und Fertigungslinien für H-Träger; klären Sie bei jedem Angebot, welche Anlagen und Integrationsleistungen enthalten sind.
Cobots – kollaborative Roboter, die ohne Schutzzaun neben einem menschlichen Bediener arbeiten können – verdienen hier einen eigenen Hinweis statt einer vollständigen Aufschlüsselung von Schweiß-Cobots als Kategorie. Unter den Lösungen für das Roboterschweißen tauschen sie Tragfähigkeit und reine Geschwindigkeit gegen schutzzaunlosen Betrieb und handgeführte Programmierung ein, was besonders gut zu Betrieben mit hoher Variantenvielfalt und kleinen Stückzahlen passt; ein programmierbarer Roboterarm, den ein Schweißer in zwanzig Minuten anlernen kann, erfordert eine andere Kaufentscheidung als ein eingehauster Industrieroboter. Falls Cobots für Sie wahrscheinlich die passende Lösung sind, behandelt unser Leitfaden zum Cobot-Schweißen die Einhaltung von ISO/TS 15066 und eine Eignungsprüfung anhand von 4 Signalen für diese Schweißlösungen ausführlicher, als es hier möglich ist.
Business Case erstellen: Budget, ROI und organisatorische Bereitschaft
Die Vorteile des Roboterschweißens gegenüber dem manuellen Schweißen zeigen sich am deutlichsten in Umgebungen mit hohen Stückzahlen, in denen Effizienz und Präzision der Schweißarbeiten stärker ins Gewicht fallen als die täglichen Schwankungen einzelner Fachkräfte – und dies erklärt auch, weshalb so viele Betriebe angesichts des heutigen Arbeitskräftemangels automatisieren, statt ausschließlich Produktivitätssteigerungen anzustreben. Diese Vorteile des Roboterschweißens werden jedoch nur dann in der Gewinn-und-Verlust-Rechnung sichtbar, wenn die organisatorische Seite ebenso sorgfältig behandelt wird wie die mechanisierten, programmierbaren Werkzeuge selbst. Die meisten Leitfäden zum Roboterschweißen beziehen die „Bereitschaft“ auf das Bauteil – Ausrichten und Zusammenbauen, Toleranz und Fixierung in der Spannvorrichtung –, doch das ist nicht die ganze Fragestellung.
📐 Technischer Hinweis
Planen Sie das Budget in drei Ebenen statt nur in einer: das Hardwareangebot, den Integrationsaufwand (Spannvorrichtung, Sicherheitsvalidierung, Programmierung und Inbetriebnahme – nach der Addition häufig der größte Einzelposten) und die Unterstützung über den gesamten Lebenszyklus (Ersatzteile, Reaktionszeit des Service, Softwareaktualisierungen). Ein Angebot, das nur die Hardware des Roboterarms aufführt, ist noch kein Systemangebot.
Ein Betrieb kann auf Bauteilebene perfekt vorbereitet sein und dennoch bei einem Roboterschweißprojekt das Budget oder den Zeitplan sprengen, weil niemand festgelegt hat, wer für die Programmierung verantwortlich ist, wer Änderungsaufträge genehmigt oder was geschieht, wenn die Zelle erst nach sechs Wochen statt wie in der Verkaufspräsentation angedeutet am selben Tag anläuft. Die organisatorische Bereitschaft lässt sich auf vier Fragen reduzieren, die ein Betrieb vor und nicht erst nach der Angebotsanfrage beantworten können sollte:
- 1. Wer genehmigt Budgetänderungen, wenn die Spannvorrichtung während des Projekts neu konstruiert werden muss?
- 2. Wer übernimmt die Programmierung und Störungsbehebung, sobald der Integrator die Fertigungshalle verlassen hat?
- 3. Welche zwei Mitarbeiter bedienen die Zelle lange genug, um den nächsten Bediener einzuarbeiten?
- 4. Welche Anlaufphase kann der Betrieb verkraften: 4-6 Wochen bis zur vollen Produktion statt einer Produktionsaufnahme am selben Tag?
An diesem vierten Punkt geraten viele Budgets aus dem Ruder. Wenn Ihr Produktionsplan davon ausgeht, dass „der Roboter am Montag eintrifft und wir bis Mittwoch mit voller Leistung produzieren“, planen Sie anhand der Werbedarstellung und nicht auf Grundlage der tatsächlichen Branchenerfahrung. Berichte in Fachmedien für Erstkäufer von Roboterzellen nennen durchweg eine Anlaufphase von vier bis sechs Wochen zwischen der Lieferung und der vollen Produktion – und weisen darauf hin, dass während dieser Phase mit Verzögerungen gerechnet werden muss.
Realitätsprüfung der Kosten
Angebote von Systemintegratoren reichen in der Regel von etwa $25.000 bis $300.000+ für anspruchsvolle schlüsselfertige Zellen, wobei $75.000-$150.000 die am häufigsten genannte Spanne für eine Standardzelle ist; allerdings gibt es für dieses Segment keinen staatlich geprüften Preisindex. Die Hardware des Roboterarms selbst macht meist weniger als ein Drittel dieses Betrags aus, während der Rest auf Spannvorrichtungen, Sicherheitssysteme und Integrationsaufwand entfällt; deshalb kann ein reiner Hardwarepreis die tatsächlichen Projektkosten erheblich zu niedrig darstellen.
Investitionsausschüsse betrachten Anträge für Roboterschweißanlagen in der Regel nicht isoliert, sondern vergleichen sie im Budget mit anderen industriellen Automatisierungsanlagen, etwa für Werkstückhandhabung, Prüfsysteme usw. Der Business Case für eine Schweißzelle setzt sich meist dann durch, wenn er auf ein Personalproblem ausgerichtet ist, das der Betrieb derzeit nicht durch Einstellungen lösen kann, und nicht auf allgemeine Werbeaussagen; Finanzabteilungen haben von jedem Anbieter im Gebäude gehört, „dadurch werden wir effizienter“, aber „wir finden um keinen Preis die benötigten Schweißer“ ist eine Einschränkung und kein Verkaufsargument. Mit Systemintegration und Bauteilabweichungen während der Anlaufphase ist zu rechnen; sie sind keine Anzeichen für ein Scheitern des Projekts, und obwohl unser Amortisationsrechner für Schweißanlagen eine Budgetschätzung für eine bestimmte Bauteilfamilie und Stückzahl liefern kann, ersetzt er nicht die oben beschriebene Bereitschaftsplanung.
Der 4-Phasen-Einführungsplan für Roboterschweißsysteme
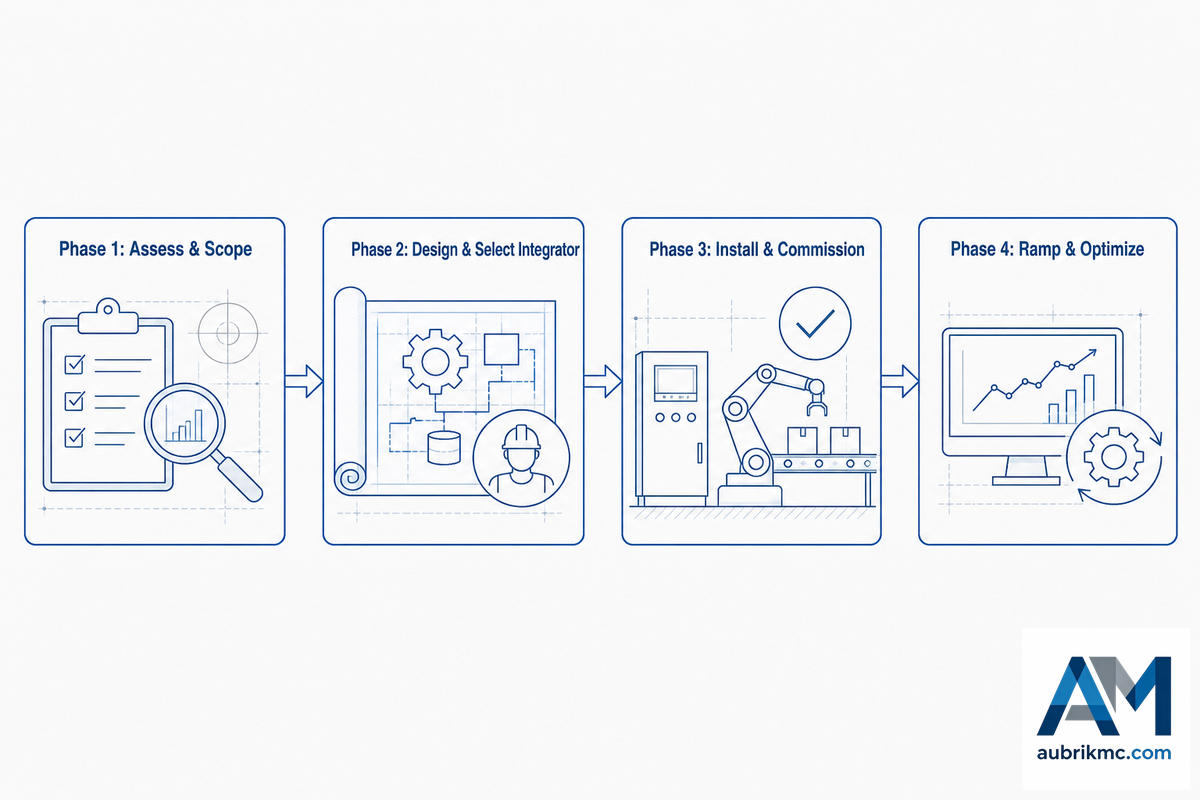
Der 4-Phasen-Einführungsplan für Roboterschweißsysteme unterteilt den Weg von der Entscheidung bis zur Produktion in vier Phasen mit jeweils eigenen Verantwortlichen und realistischen Zeitrahmen; Grundlage sind Berichte von Fachzeitschriften über Erstkäufer, die ein tatsächliches Beschaffungsprojekt durchlaufen, und keine „Plug-and-play“-Werbeversprechen. Teams, die erstmals eine neue Roboterschweißzelle planen, unterschätzen meist Phase 2 am stärksten, und die Sicherheitsvalidierung in Phase 3 ist keine optionale Formalität; die OSHA-Normen für Robotik betrachten die gesamte Zelle und nicht nur den Roboterarm als die zu prüfende Ausrüstung.
| Phase | Was geschieht | Verantwortlich |
|---|---|---|
| 1. Bewerten & Umfang festlegen | Wiederholgenauigkeit der Bauteilfamilie, Konzept der Spannvorrichtung, Verfahrenswahl und Produktionsvolumen bestätigen | Ihr Team |
| 2. Budgetieren & ausschreiben | 2-3 Vergleichsangebote mit identischem Umfang einholen; Referenzen prüfen, eine laufende Anlage besichtigen | Ihr Team + potenzielle Integratoren |
| 3. Auswählen & in Betrieb nehmen | Probelauf im Werk, Sicherheitsvalidierung gemäß ANSI/A3 R15.06, Installation vor Ort, Bedienerschulung | Integrator unter Einbindung Ihrer Bediener |
| 4. Hochfahren & erweitern | Auf volle Produktion hochfahren, Taktzeit optimieren, eine zweite Schicht oder Bauteilfamilie planen | Ihr Team |
In der ersten Phase wird ein Großteil der oben beschriebenen organisatorischen Planung genutzt, um festzulegen, welche Partei für die Programmierung verantwortlich ist und was Sie während einer mehrwöchigen Anlaufphase bis zur tatsächlichen Betriebsbereitschaft erwarten, bevor daraus eine verbindliche Frist wird. Es lohnt sich, sich für Phase 2 Zeit zu nehmen. Fachmedien raten potenziellen Käufern von Zellen, nicht allein nach dem Preis zu entscheiden, sondern Referenzen einzuholen und zu früheren Installationsorten zu reisen, um die Systeme im laufenden Betrieb zu besichtigen, statt sich nur eine Videovorführung anzusehen.
💡 Praxistipp
Bei einem Bauteilspektrum, das nicht vollständig identisch ist, muss in Phase 2 geklärt werden, ob die Zelle eine Kombination aus Nahtverfolgungssensoren mit maschineller Bildverarbeitung und Offline-Programmiersoftware nutzt, um Abweichungen auszugleichen, ohne dass jede Schweißbahn von einem Menschen neu angelernt werden muss.
Die Sicherheitsvalidierung muss hier angesiedelt sein – und darf nicht nachträglich ergänzt werden. Sowohl die Richtlinien zur Risikobeurteilung für robotergestütztes Lichtbogenschweißen in AWS D16.3 als auch die Aktualisierung von ANSI/A3 R15.06 aus dem Jahr 2025 beschreiben die Sicherheitsprüfung als eigenständigen Schritt im Inbetriebnahmeprozess und nicht als Teil der „Installation“ – einschließlich aufgabenbezogener Risikobeurteilung, Schutzeinrichtungen und bei kollaborativen Anlagen der für einen schutzzaunlosen Betrieb erforderlichen Kraftbegrenzungsprüfungen. Gehen Sie nicht davon aus, dass die „Installation“ dies abdeckt, und überspringen Sie diesen Schritt nicht: Lassen Sie sich diesen Teil von Ihrem Integrator im Einzelnen erläutern.
“Ein Roboter kann keine gute Schweißnaht aufrechterhalten, wenn die Bauteile nicht mit einer Toleranz von etwa dem halben Schweißdrahtdurchmesser fixiert werden. Wird das nicht von Anfang an geklärt, verursacht es zahlreiche Folgeprobleme; mitunter muss der Betrieb den eigenen Fertigungsprozess stärker rückentwickeln als erwartet.”
Dies ist die einzig wirkliche Antwort auf die frühere Frage, ob Ihr Betrieb bereit ist: Wenn während der Inbetriebnahme zwei erfahrene Bediener und nicht nur einer eingebunden sind, gibt es beim nächsten Auftrag oder in der nächsten Schicht bereits jemanden in der Fertigung, der den nächsten neuen Mitarbeiter einarbeiten kann, ohne dass der Integrator erneut vor Ort sein muss.
Direkt vom Hersteller oder über einen Integrator? Die Prüfliste mit 7 Fragen
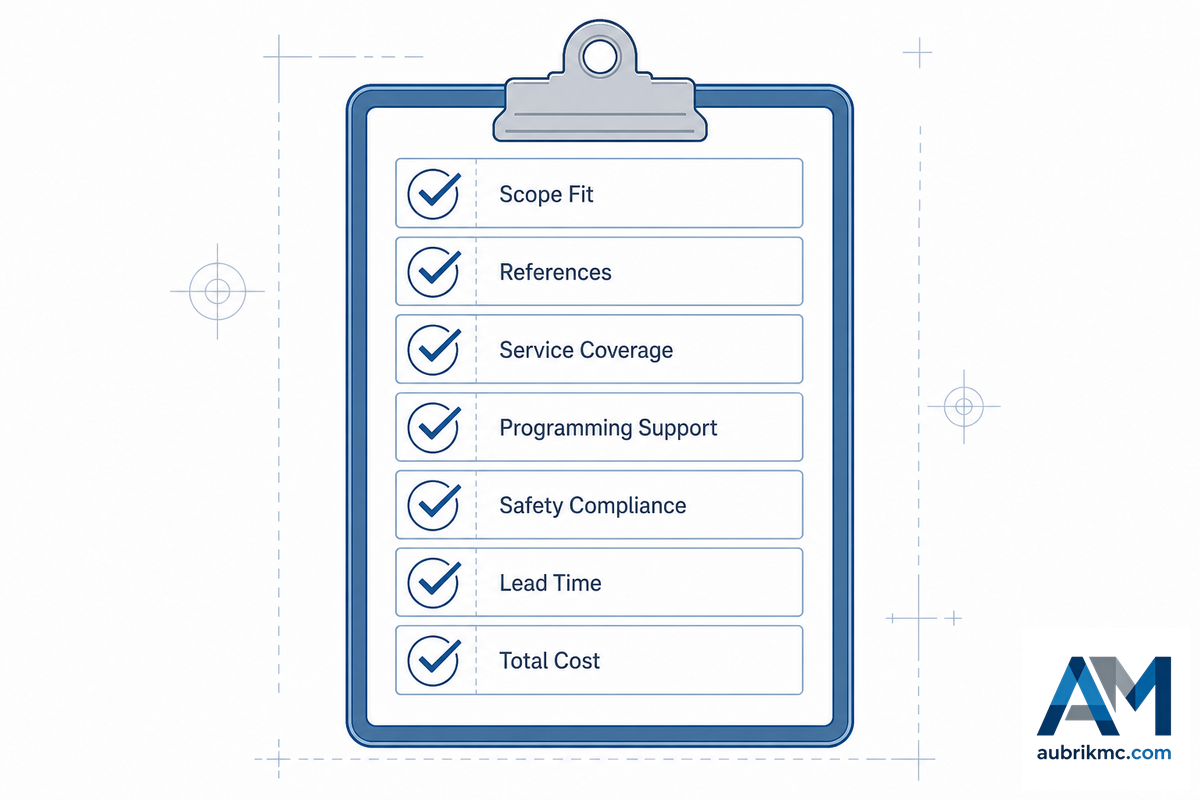
Diese Frage ist der Grund, weshalb dieser Leitfaden verfasst wurde. Eine Suche nach „Roboterschweißsystemen“ führt zu Produktseiten von Anbietern, Erläuterungen zu Verfahren und Kostenaufschlüsselungen, liefert jedoch kaum Informationen darüber, wie der Integrator geprüft werden sollte, der die Schweißzelle aufbaut und betreut.
💡 Warum diese Prüfliste wichtig ist
Selbst die Vertriebsseiten von Integratoren erklären nur selten, wie Käufer einen Integrator beurteilen sollten. Die folgende Prüfliste mit 7 Fragen basiert auf bewährten Empfehlungen für Käufer und nicht auf dem Vertriebsprozess eines einzelnen Anbieters und bietet damit einen hilfreichen Rahmen.
| Nr. | Frage | Warum dies wichtig ist |
|---|---|---|
| 1 | Welche Robotermarke(n) vertreiben Sie, und warum eignet sich diese Marke für mein Bauteil? | Die meisten Integratoren führen nur 1-2 Marken — die „richtige“ Antwort hängt möglicherweise davon ab, welche Marke sie vertreiben |
| 2 | Kann ich 2-3 Referenzkunden anrufen und eine laufende Anlage besichtigen? | Ein überzeugter Integrator organisiert Werksbesichtigungen; Zurückhaltung ist ein Warnsignal |
| 3 | Ist der Status Ihres Teams als RIA/A3 Certified Robot Integrator aktuell? | Die Zertifizierung durch A3 erfordert ein Vor-Ort-Audit und eine Erneuerung alle 2 Jahre — ein überprüfbarer Nachweis, der nicht nur dem Marketing dient |
| 4 | Was umfasst das Angebot — Spannvorrichtungen, Sicherheitsvalidierung, Schulungen, Ersatzteile? | Reine Hardwareangebote setzen die tatsächlichen Projektkosten regelmäßig zu niedrig an |
| 5 | Wie ist die Gewährleistung zwischen Ihnen und den Herstellern der Ausrüstung aufgeteilt? | Für integrationsbedingte Fehler und Komponentenfehler sind im Rahmen der Gewährleistung häufig unterschiedliche Parteien zuständig |
| 6 | Führen Sie vor der Lieferung in Ihrem Betrieb einen Probelauf einschließlich der Vorrichtungen durch? | Integrationsfehler im Betrieb des Integrators zu erkennen ist kostengünstiger, als sie in Ihrer Fertigung zu entdecken |
| 7 | Wie schulen Sie zwei meiner Bediener statt nur einen? | Ein einziger geschulter Bediener ist ein einzelner Ausfallpunkt, wenn er das Unternehmen verlässt |
Ich hebe die folgende Frage ausdrücklich hervor, weil sie die konkreteste und am besten überprüfbare Antwort der Liste ermöglicht. A3 (the Association for Advancing automation), ehemals robotic Industries Association, bietet den Branchenmaßstab für Integratoren von Robotersystemen. Er heißt Certified Robot Integrator und basiert auf dokumentierten Anforderungen wie einer Gültigkeit von zwei Jahren, einem Vor-Ort-Audit, praktischen Prüfungen wichtiger Mitarbeiter und Sicherheitsschulungen — und das aus gutem Grund bereits seit 2012.
💡 Praxistipp
Dass selbst Organisationen wie die Robotikgruppe von Boeing Research & Technology dieses Verfahren durchlaufen haben, zeigt, wie ernst Käufer diesen Nachweis nehmen.
Bei der Entscheidung zwischen Direktkauf und Integrator ist ein Kauf direkt vom Roboterhersteller unter Berücksichtigung der gesamten Projektkosten (einschließlich der Konstruktion von Spannvorrichtungen, der Sicherheitsvalidierung und des Arbeitsaufwands für die Inbetriebnahme) nicht zwangsläufig günstiger, da diese Kosten unabhängig davon entstehen, ob das interne Anwendungsteam des Herstellers oder ein externer Integrator die Leistungen erbringt. Statt einer pauschalen Antwort sollten die folgenden Einsatzszenarien berücksichtigt werden.
✔ Der Direktkauf beim Hersteller kann geeignet sein, wenn …
- Wenn Sie ein „Standardpaket“ eines Herstellers für ein Bauteil mit sehr einfachen Merkmalen und nur einem Verfahren einsetzen werden.
- Der Hersteller verfügt vor Ort über leistungsfähige Anwendungs- und Supportkapazitäten
- Wenn Sie eine vorhandene Roboterinstallation mit einem weiteren Roboter desselben Herstellers erweitern.
⚠ Ein Integrator kann geeignet sein, wenn …
- Wenn Sie eine große Vielfalt an Bauteilen und Werkstoffen bearbeiten möchten und dafür unterschiedliche Spannvorrichtungen und Bearbeitungsmöglichkeiten benötigen.
- Sie benötigen kundenspezifische Spannvorrichtungen, Schweißpositionierer oder Mehrstationenlayouts
- Wenn dies die allererste Roboterzelle in Ihrem Betrieb ist und Sie, wie es so schön heißt, einen einzigen Verantwortlichen haben möchten.
Unabhängig von Ihrem gewählten Weg hilft Ihnen unsere Auswahlhilfe für den Automatisierungsweg bei der nachgelagerten Entscheidung zwischen Maschine, Zelle und Cobot — beide Entscheidungen hängen zusammen, da nicht jeder Integrator jede Roboterklasse vertreibt.
Was sich für Ihre Schweißer ändert: Zertifizierung und personeller Übergang
⚠️ Häufiges Missverständnis
„Roboter ersetzen Schweißer“ ist das häufigste Missverständnis in dieser Diskussion und trifft auf die meisten Betriebe während der Umstellung nicht zu. Stattdessen verändern sich die Aufgaben. Ein bisheriger Schweißer übernimmt die Funktion des Roboterbedieners, Programmierers oder Prozessverantwortlichen, erlernt die Software zur Programmierung der Zelle und erwirbt die erforderlichen Programmierkenntnisse — dabei ändert sich der wichtigste Qualifikationsnachweis und ein tatsächlich neuer kommt hinzu.
Die Anforderungen von AWS D1.1 an die Abnahme von Schweißnähten und die Freigabe durch einen Certified Welding Inspector (CWI) entfallen nicht, wenn ein Roboter das Schweißen übernimmt; weiterhin muss jemand sicherstellen, dass die Schweißnaht der Zeichnung entspricht — hierbei handelt es sich um eine Qualitätsprüfungsfunktion und nicht um eine Funktion der Schweißtechnik. Neu hinzu kommt die Qualifikation Certified Robotic Arc Welding (CRAW) der American Welding Society, die für Personen vorgesehen ist, die Roboterschweißausrüstung einrichten, programmieren und warten.
| Qualifikationsnachweis | Für wen er vorgesehen ist | Voraussetzung |
|---|---|---|
| CRAW-O (Bediener) | Programmiert und bedient die Roboterzelle im täglichen Betrieb | 6 Monate manuelles/teilautomatisches Lichtbogenschweißen + einschlägige Berufserfahrung |
| CRAW-T (Techniker) | Verantwortlich für die Schweißnahtqualität im gesamten Werk/in der gesamten Abteilung | Wie bei CRAW-O, zusätzlich eine aktuelle AWS-CWI-Zertifizierung |
Die Voraussetzung ist hierbei besonders wichtig: Wer als CRAW-T-Kandidat zugelassen werden möchte, muss bereits CWI-zertifiziert sein. CRAW ersetzt die Prüfung der Schweißnahtqualität nicht — die Qualifikation ergänzt sie um eine zusätzliche, roboterbezogene Ebene. Roboterprogrammierung und -logik machen gemäß der AWS-Spezifikation QC19 für die CRAW-Prüfung 20 Prozent der schriftlichen Prüfung aus, Sicherheit (12 %) und Schweißverfahren (15 %); D16.4 ist eine separate, verwandte AWS-Norm, die allgemeiner die Qualifizierung von Personal für das robotergestützte Lichtbogenschweißen regelt und nicht die Gewichtung der Prüfung selbst.
💡 Praxistipp
Wenn Sie eine Umstellung planen, sollten Sie daher ermitteln, welche Ihrer derzeitigen Schweißer überhaupt Programmieren lernen möchten (das wollen nicht alle!), anschließend bei der Inbetriebnahme der Ausrüstung Schulungskosten für die CRAW-O-Zulassung einplanen und Ihren bereits CWI-zertifizierten Prüfer behalten; durch die Automatisierung ändert sich lediglich das Schweißpersonal, nicht der Unterzeichner.
Der Metallverarbeiter Raymath aus Ohio ist ein dokumentiertes Beispiel dafür, wie dieser Aufgabenwechsel in der Praxis funktioniert: Ein eigener Handschweißer ohne vorherige Robotikerfahrung wurde am Teach-Pendant einer Cobot-Schweißzelle geschult und übernahm anschließend deren Bedienung — ein Übergang, den der Berufseintrag des Department of Labor für Bediener von Roboterschweißmaschinen bereits berücksichtigt. Die Einführung der vier Zellen bei Raymath bietet außerdem einen nützlichen Realitätscheck für Zeitpläne: Vom ersten praktischen Versuch bis zur unterzeichneten Bestellung verging nur ein Tag, die meisten Betriebe ohne eine solche enge Beziehung zum Integrator sollten jedoch weiterhin den oben beschriebenen Zeitrahmen von mehreren Wochen einplanen.
Branchenausblick: Was sich bei Roboterschweißsystemen verändert
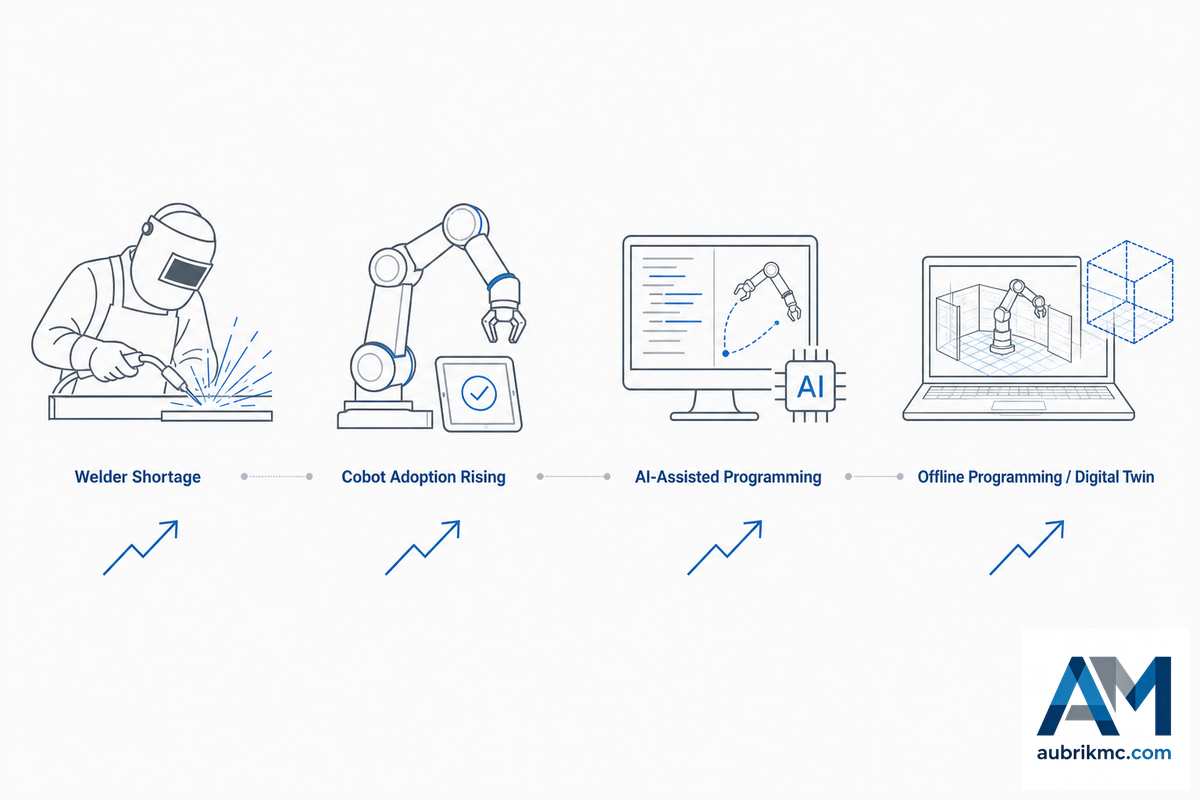
Arbeitskräftemangel hat bereits früher die Einführungsmuster in der Schweißbranche verändert, doch der derzeitige Vorstoß hin zu moderner Schweißtechnik unterscheidet sich in seinem Umfang von früheren Übergängen. Betriebe, die vor einigen Jahren noch mit einer bestimmten Generation von Schweißtechnik arbeiteten, setzen heute eine deutlich andere Generation ein, und die sich summierenden Effizienzgewinne von einer Technikgeneration zur nächsten nehmen weiter zu.
Warum der Schweißermangel die eigentliche Triebkraft ist
Die Marktgröße ist heute nicht die Triebkraft für das Roboterschweißen; entscheidend ist der Arbeitskräftenachwuchs im Schweißen. Das Bureau of Labor Statistics erwartet, dass die Beschäftigung von Schweißern, Brennschneidern, Weich- und Hartlötern zwischen heute und 2034 nur um zwei Prozent wächst und dass der größte Teil dieses Zuwachses durch den Ruhestand oder den Branchenwechsel von Beschäftigten entsteht, nicht durch ein Nettowachstum der Arbeitsplätze. Das BLS formuliert es ebenfalls unmissverständlich: Der Einsatz von Automatisierungstechnik könnte das Beschäftigungswachstum für diese Arbeitskräfte insgesamt letztlich begrenzen.
2%
Prognostiziertes Beschäftigungswachstum für Schweißer, 2024–2034
45,600
Durchschnittliche jährliche Stellenöffnungen — überwiegend Ersatzbedarf, kein Wachstum
Genau das — ein schrumpfender Nachwuchs an neuen Schweißern und offene Ersatzstellen, jedoch kein Wachstum — verändert grundlegend die Kaufentscheidungen. Während Betriebe eine Auftragsspitze früher möglicherweise durch zusätzliches Personal bewältigt hätten, schreiben sie heute eher formelle Anfragen an Integratoren aus, weil eine zuverlässige Personalbesetzung nicht mehr gewährleistet ist; die Vorgehensweise wandelt sich von einer informellen Anbietersuche zu formelleren Validierungsprozessen, wie in den vorherigen Abschnitten dieses Leitfadens beschrieben.
Warum Zahlen zur Marktgröße hier wenig aussagen
Zahlen zur Marktgröße des Roboterschweißens sind lediglich als Kontext erwähnenswert und mit einem Vorbehalt zu betrachten: Verschiedene unabhängige Marktforschungsunternehmen melden für denselben Zeitraum deutlich voneinander abweichende Zahlen — von einem mittleren einstelligen Milliardenvolumen für 2024-2025 bis zu einem niedrigen zweistelligen Milliardenvolumen Anfang der 2030er-Jahre, abhängig vom jeweiligen Bericht und der verwendeten Methodik (Lieferungen, Installationen und der operative Bestand sind nicht direkt vergleichbar).
💡 Praxistipp
Betrachten Sie jede angegebene CAGR als Richtwert und nicht als festen Wert. Wenn Sie ein Projekt für 2026 planen, sollten Sie den Ausschreibungsprozess für einen Integrator einige Monate früher beginnen, als Sie es noch vor ein oder zwei Jahren getan hätten; angesehene regionale Integratoren sind stärker ausgelastet, und die oben beschriebene Anlaufzeit von vier bis sechs Wochen kommt zusätzlich zu jeder bereits bestehenden Warteschlange hinzu.
Häufig gestellte Fragen
Was ist ein Roboterschweißsystem?
Antwort anzeigen
Ein Roboterschweißsystem kombiniert einen mehrachsigen Roboterarm mit einer Schweißstromquelle, einer Steuerung, einer Schutzeinhausung und Spannvorrichtungen, um MIG-, TIG-, Laser-, Punkt- oder Plasmaschweißen zu automatisieren. Der Roboterarm allein ist kein vollständiges „System“ — planen Sie auch die Steuerung, die Schutzeinhausung und die Spannvorrichtungen im Budget ein, da die Zelle ohne diese Komponenten nicht betrieben werden kann.
Wie viel kostet ein Roboterschweißsystem?
Antwort anzeigen
Käufer, die nach „Preis für Roboterschweißsysteme“, „Preis für Roboterschweißmaschinen“ oder „beste Roboterschweißsysteme“ suchen, stoßen meist auf ungefähr dieselbe Preisspanne. Daten zahlreicher Systemintegratoren ergeben für eine schlüsselfertige Zelle einen Näherungswert von $75.000 bis $300.000, wobei es für diese Kategorie keinen staatlich geprüften Preisindex gibt. Auch hier ist die Schätzung eines bestimmten Anbieters nur als Richtwert zu verstehen. Die reine Hardware (der Roboterarm selbst) macht meist weniger als ein Drittel der Gesamtkosten aus; der Rest entfällt auf Spannvorrichtungen, Schutzeinrichtungen und Integration. Fordern Sie stets aufgeschlüsselte Angebote von mindestens zwei Integratoren mit demselben festgelegten Anwendungsbereich an, bevor Sie ein Budget für eine Zelle aufstellen.
Benötige ich einen Systemintegrator, oder kann ich direkt beim Hersteller kaufen?
Antwort anzeigen
Der Preis ist nicht der einzige entscheidende Faktor; auch die Komplexität der Bauteile spielt eine Rolle. Ein Direktkauf kann bei weniger komplexen Bauteilen mit nur einem Verfahren sinnvoll sein, da diese üblicherweise als Paket angeboten werden. Dies kann auch sinnvoll sein, wenn Sie die Nutzungsdauer einer Fertigungslinie durch eine weitere Roboteranlage derselben bereits eingesetzten Produktfamilie verlängern möchten. Wenn Sie mehrere Bauteile oder komplexe Spannvorrichtungen haben, ist ein Integrator in der Regel die beste Wahl. Beim Kauf Ihrer ersten Zelle kann alternativ ein Anbieter die gesamte Verantwortung übernehmen. Unabhängig vom gewählten Weg sollten Sie vor dem Kauf die Prüfliste mit sieben Fragen durchgehen und sicherstellen, dass jeder von Ihnen erwogene Integrator ein A3/RIA Certified Integrator ist.
Wie lange dauert die Inbetriebnahme eines Roboterschweißsystems?
Antwort anzeigen
Planen Sie vier bis sechs Wochen ein, bis Ihre neue Zelle nach der Lieferung und Inbetriebnahme durch den Anbieter die volle Produktionsleistung erreicht; auch der vorgelagerte Auswahlprozess dauert länger. Rechnen Sie während dieser Anlaufphase mit Schwierigkeiten. Bei der Integration Ihrer neuen Maschine werden wahrscheinlich Softwarefehler und Abweichungen an Ihren Bauteilen sichtbar, was zu erwarten ist; dies bedeutet nicht zwangsläufig, dass Sie eine mangelhafte Maschine erhalten haben.
Welche Zertifizierungen benötigen meine Schweißer nach der Automatisierung?
Antwort anzeigen
Denken Sie daran, dass Ihre gefertigten Bauteile weiterhin AWS D1.1 erfüllen und die CWI-Abnahme bestehen müssen, selbst wenn Sie das Schweißverfahren mit einem Schweißroboter automatisiert haben. Neu hinzu kommt die CRAW-Zertifizierung von AWS, die der Schweißer/Programmierer bestehen muss, bevor er die Roboterzelle bedient.
Wird Roboterschweißen meine Schweißer ersetzen?
Antwort anzeigen
In den meisten Fällen nein: Die Tätigkeit entfällt nicht, sondern die Funktion des Schweißers verändert sich. Da ein qualifizierter Schweißer bereits weiß, was eine gute Schweißnaht ausmacht und an welcher Fügestelle der Roboter scheitern könnte, ist er wahrscheinlich der am besten geeignete Bewerber für die Funktion als Bediener oder Programmierer der Zelle. Auch die Zahlen des BLS bestätigen diese allgemeine Einschätzung: Bis 2034 werden für die Beschäftigung im Schweißbereich lediglich 2 Prozent Wachstum erwartet, und die meisten offenen Stellen entstehen, weil Beschäftigte in den Ruhestand gehen oder ihre Stelle verlassen — nicht weil weniger Fachkräfte benötigt werden.
Die täglichen Tätigkeiten ändern sich, der Bedarf an einem Schweißexperten jedoch nicht.
Warum wir diesen Beitrag verfassen
Aubrik stellt Roboterschweißmaschinen, Schweißzellen und Cobot-Pakete her. Deshalb sind wir bei der in diesem Leitfaden behandelten Frage „Direktkauf oder Integration“ kein neutraler Beobachter. Genau deshalb haben wir den Abschnitt zur Prüfung von Integratoren als Prüfliste für Käufer und nicht als Verkaufsunterlage aufgebaut. Auf die Frage „Wie beurteile ich jemanden, der dieses System für mich aufbaut?“ haben wir nur schwer eine direkte Antwort gefunden. Geprüft vom technischen Team von Aubrik.
Literaturhinweise und Quellen
- RobotiknormenOccupational Safety and Health Administration
- Berufsaussichten für Schweißer, Brennschneider, Weich- und HartlöterU.S. Bureau of Labor Statistics
- Programm für A3 Certified Robot IntegratorsAssociation for Advancing Automation
- Programm Certified Robotic Arc Welding (CRAW)American Welding Society
- Was ist ANSI/A3 R15.06-2025?American National Standards Institute
- ISO 10218-1: Sicherheitsanforderungen an IndustrieroboterInternational Organization for Standardization
- D16.3, Leitfaden zur Risikobeurteilung beim robotergestützten LichtbogenschweißenAmerican Welding Society
- Auswahl der richtigen Roboterschweißzelle für Ihren BetriebThe Fabricator (FMA)
- Ist Ihr Betrieb für das Roboterschweißen bereit?The Welder (FMA)
- System und Architektur zur Bereitstellung einer modularen intelligenten AssistenzvorrichtungUS Patent 6.928.336 B2
Verwandte Artikel
- Leitfaden für RoboterschweißzellenEntscheidungsrahmen für vorkonfigurierte Schweißzellen
- Break-even-Analyse: manuelles Schweißen gegenüber RoboterschweißenErmittlung der Stückzahl, ab der sich die Automatisierung rechnet
- Leitfaden für MetallschweißdienstleistungenOptionen für das Lohnschweißen während der Bewertung einer Automatisierung



