
Nehmen Sie Kontakt mit der Aubrik Company auf

Kurzüberblick: Was dieser Leitfaden behandelt
| Anwendungsbereich | Ausfallarten, Inspektion, vorbeugende Instandhaltung, Reparatur/Instandsetzung, Reparatur oder Austausch, Prüfung von Dienstleistern |
| Hier nicht behandelt | Auswahl und Dimensionierung der Zahnradbauart — siehe unseren Leitfaden zu Fertigungsmöglichkeiten und Dimensionierung von Industriezahnrädern |
| Maßgebende Schwingungsnorm | ISO 20816-3:2022 (ersetzt ISO 10816-3:2009) |
| Maßgebende Norm für Ausfallarten | ISO 10825-1:2022 / ANSI/AGMA 1010. |
Ein Industriezahnrad ist ein verzahntes Rad — auch Zahnrad genannt —, dessen Zähne in die Zähne eines anderen Zahnrads eingreifen, um in einem Getriebe Drehbewegung und Drehmoment um eine feste Drehachse zu übertragen; letztlich verschleißen sie alle. Kraftübertragungssysteme, die parallele, sich schneidende oder versetzte Wellen verbinden, arbeiten in den meisten industriellen Anwendungen nach denselben grundlegenden Prinzipien des Zahnkontakts, unabhängig davon, ob Stirn-, Schräg- oder Kegelräder eingesetzt werden — daher gelten die nachstehenden Ausfallarten unabhängig von der Zahnradbauart, auch wenn dies kein Leitfaden zur Zahnradauswahl ist. Im Folgenden erfahren Sie, was nach der Inbetriebnahme des Zahnrads wichtig ist: wie es ausfällt, wie sich ein Ausfall rechtzeitig erkennen lässt, wie Reparaturen und Instandsetzungen ausgeführt werden und wann sie nicht mehr wirtschaftlich sind.
Die meisten vorzeitigen Ausfälle von Industriezahnrädern lassen sich auf drei vermeidbare Faktoren zurückführen — unzureichende Schmierung, Fehlausrichtung und Verunreinigung — und nicht darauf, dass der Zahnradwerkstoff planmäßig verschleißt. Die frühen Anzeichen eines dieser drei Faktoren zu erkennen, bevor tatsächlich ein Zahn bricht, entscheidet darüber, ob eine Reparatur $2.000-$5.000 oder ein Notfallersatz $100.000+ kostet.
Die wichtigsten Erkenntnisse
- Industriezahnräder werden gezielt für eine Festigkeit konstruiert und gefertigt, die deutlich über den normalen Beanspruchungen bei gegebener Einschaltdauer liegt, sodass Grübchenbildung vor einem Zahnbruch auftritt und sichtbarer Verschleiß ein Warnsignal, aber keine unmittelbare Gefahr darstellt.
- Die noch immer häufig zitierten Schwingungsgrenzwerte der ISO 10816-3 stammen aus einer Norm, die inzwischen zurückgezogen und durch ISO 20816-3 ersetzt wurde.
- Das Risiko von Fressverschleiß ist zu Betriebsbeginn — unmittelbar nach einer Instandsetzung — am höchsten und nicht erst nach jahrelangem Einsatz.
- Statistiken zum „Anteil der Ausfälle von Industriezahnrädern aufgrund unsachgemäßer Schmierung“ schwanken stark zwischen 23 % und 90 %, und keine einzelne Quelle kann hierzu endgültige Primärforschung vorlegen.
- Die Verbreitung der vorausschauenden Instandhaltung im Industriesektor ist leicht zurückgegangen, wodurch sich für frühe Anwender Chancen ergeben, da die Technologie ihrer Akzeptanz vorauseilt.
Welche Aufgabe ein Industriezahnrad im Betrieb erfüllt (und was dieser Leitfaden behandelt)
Ein Industriezahnrad überträgt Drehbewegung und Leistung zwischen Wellen und verändert dabei Drehzahl oder Drehrichtung in einem Getriebe — manchmal auch Untersetzungsgetriebe genannt —, das außerdem Lager, Dichtungen und ein Schmiersystem enthält; diese Aufgabe erfüllen Zahnräder in der heutigen Vielfalt industrieller Anwendungen.
Unabhängig davon, ob Ihr Zahnrad von einem spezialisierten Hersteller von Industriezahnrädern bezogen wurde oder zu einer übernommenen Industriemaschine gehört, werden sich wahrscheinlich dieselben Fragen stellen: Wie lange hält es, wann sollte es geprüft werden und ab wann ist eine Reparatur wirtschaftlich nicht mehr sinnvoll — Zahnräder unter kontinuierlicher hoher Drehmomentbelastung (Mühlenantriebe, Brecher, Mischer) verschleißen schneller als ähnlich große Zahnräder unter intermittierender Belastung, weshalb die Einschaltdauer Ihren Inspektionsplan stärker bestimmen sollte als das kalendarische Alter.
- Dieser Leitfaden behandelt Ausfallarten von Industriezahnrädern, Inspektionsstrategien, Ansätze der vorbeugenden Instandhaltung, den Reparatur- und Instandsetzungsprozess, die Entscheidung zwischen Reparatur und Austausch sowie die Beurteilung potenzieller Reparaturdienstleister.
- Dieser Leitfaden behandelt Folgendes nicht: bestimmte Bauarten von Industriezahnrädern, Verfahren zur Zahnradauswahl, Methoden zur Dimensionierung von Präzisionszahnrädern oder Vorgaben für Genauigkeitsklassen; diese Themen werden in unserem Leitfaden zu den Fertigungsmöglichkeiten für Industriezahnräder erläutert, der Dimensionierungen von 200mm bis 6000mm und die Auswahl der Genauigkeitsklasse umfasst.
Die folgenden Ausführungen setzen voraus, dass Sie bereits ein Industriezahnrad betreiben und es weiter nutzen möchten oder entscheiden müssen, wie vorzugehen ist, wenn es nicht mehr ordnungsgemäß funktioniert.
Häufige Ausfallarten und Verschleißbilder
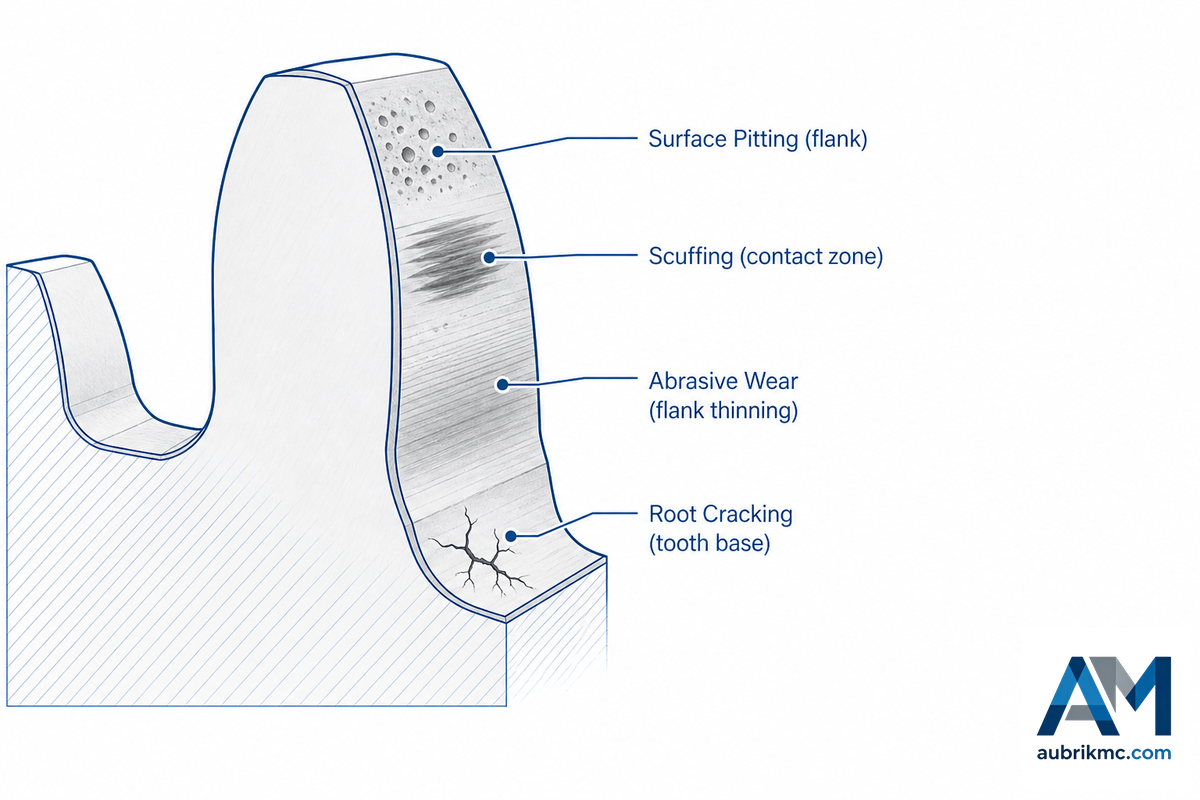
Industriezahnradsysteme fallen nur auf wenige Arten aus, die jeweils recht gut dokumentiert sind, und die erkannte Art gibt Aufschluss über die Schwere des Problems. ANSI/AGMA 1010 und das internationale Pendant ISO 10825-1:2022 führen beide sechs allgemeine Klassen des Zahnverschleißes auf: Oberflächenschäden, Fressverschleiß, bleibende Verformung, Oberflächenermüdung (Grübchenbildung), Rissbildung und Zahnbruch. ISO 10825-1 basierte unmittelbar auf der älteren AGMA-Norm, sodass beide Systeme bei Stirn- und Schrägverzahnungen sowie spezialisierten Zahnradbauarten wie Differenzialrädern in mobilen Maschinen nahezu identisch sind.
| Ausfallart | Sichtbares Symptom | Schweregrad | Typische Dringlichkeit |
|---|---|---|---|
| Oberflächenkorrosion / Gleitverschleiß | Matte, verfärbte Flankenoberfläche, noch keine Grübchenbildung | Niedrig | Dokumentieren und weitere Entwicklung überwachen |
| Anfängliche Grübchenbildung | Kleine, vereinzelte Grübchen während des Einlaufs, häufig selbstbegrenzend | Niedrig | Bei der nächsten planmäßigen Inspektion kontrollieren |
| Fortschreitende Grübchenbildung / Mikropitting | Grübchendichte und -tiefe nehmen zwischen den Inspektionen zu | Mittel | Inspektion innerhalb von Wochen statt Monaten einplanen |
| Fressverschleiß | Matte, aufgerissen wirkende Flankenoberfläche, häufig bei neuen oder instand gesetzten Zahnrädern | Mittel bis hoch | Schmierfilmdicke und Belastung sofort prüfen |
| Abrasiver Verschleiß | Gleichmäßige Ausdünnung der Flanken, metallischer Abrieb im Öl | Hoch | Vor dem Weiterbetrieb die Verunreinigungsquelle untersuchen |
| Plastische Verformung / Eindrückung | Sichtbare Wellen oder Dellen an der Zahnflanke durch Überlastung | Hoch | Prüfen, ob die Nennbelastung überschritten wurde |
| Randschichtversagen / Abplatzung | Abblättern oder Ablösen von Stücken aus der gehärteten Randschicht | Hoch | Demontage einplanen, nicht aufschieben |
| Zahnfußriss | Feiner Riss am Zahnfuß, möglicherweise nur mit Farbeindringprüfung erkennbar | Kritisch | Vor dem Weiterbetrieb anhalten und prüfen |
| Zahnbruch | Fehlender oder gebrochener Zahn, plötzliche Änderung von Geräusch oder Schwingung | Kritisch | Sofort abschalten |
Was sind die Frühwarnzeichen eines Zahnradschadens?
In der Reihenfolge ihrer Zuverlässigkeit verändert sich zuerst das Schwingungssignal bei der Zahneingriffsfrequenz, danach zeigen sich Metallpartikel in einer Ölprobe und erst wesentlich später hörbare Geräusche oder sichtbare Wärmeentwicklung. Sobald ein Zahnrad deutlich hörbar wird, ist der Schaden häufig bereits weit über den Punkt hinaus fortgeschritten, an dem einfache Maßnahmen helfen.
Forschungshinweis. Eine begutachtete Studie zur Schwingungsanalyse aus dem Jahr 2024 zeigte eine Genauigkeit von 99,73 % bei der Erkennung lokaler Grübchenbildung und niedriger Schmierstoffstände, bevor diese sichtbar waren, und eine weitere Arbeit aus dem Jahr 2023, in der ein CNN-Modell auf Daten eines triaxialen Beschleunigungssensors angewendet wurde, erreichte bei der Klassifizierung ähnlicher Defekte eine Genauigkeit von 98,9-99,6 %.
“Der Untersuchung des Zahnverschleißes wurde nur sehr wenig Aufmerksamkeit und Beachtung gewidmet… dieses Thema betrifft vor allem Zähne mit geringer Oberflächenhärte oder Zahnräder mit unsachgemäßer Schmierung.”
Das Widersprüchliche daran: Ein Zahnrad wird bewusst so ausgelegt, dass die Grübchenbildung einem Zahnbruch vorausgeht, weil Konstrukteure einen deutlich erkennbaren Verschleiß einem plötzlichen, unbemerkten Bruch vorziehen; Oberflächenverschleiß kann daher ein Signal für die Instandhaltungsplanung statt eines unmittelbaren Notfalls sein — mit einer wichtigen Ausnahme: Fressverschleiß. Entgegen der verbreiteten Annahme tritt Fressverschleiß am wahrscheinlichsten entweder direkt bei der Inbetriebnahme oder unmittelbar nach einer Instandsetzung auf, bevor die Zahnflanken jene Mikrostruktur entwickelt haben, die sie beim normalen Einlaufen schützt; deshalb verdient ein frisch aus der Reparatur kommendes Getriebe in den ersten Wochen mehr Überwachung und nicht weniger.
| Zahnradbauart | Erste Verschleißstelle | Grund |
|---|---|---|
| Schneckengetriebe | Kontaktzone des Schneckenrads | Das Rad ist konstruktionsbedingt das weichere Verschleißteil |
| Kegelrad | Zahnfußermüdung am kleinen Zahnende | Dort konzentriert sich die Biegebeanspruchung |
| Schrägzahnrad | Gleichmäßig über das Zahnprofil verteilt | Schräg stehende Zähne greifen fortschreitend und nicht gleichzeitig ineinander |
| Planetenradsatz | Ein Planetenrad, das die anderen unbemerkt überlastet | Mehrere Zahneingriffe zwischen Planetenrad, Zahnkranz und Sonnenrad verbergen den Verlust der Tragfähigkeit |
| Zahnstange und Ritzel | Am häufigsten befahrener Abschnitt der Zahnstange | Dort konzentriert sich der wiederholte Flankenkontakt |
Spiralkegelräder brechen durch denselben Mechanismus der Zahnfußermüdung wie geradverzahnte Kegelräder, nur verteilt sich dieser entlang eines gekrümmten Zahnprofils. Verunreinigungen können diese Schadensarten verstärken – in einer begutachteten Studie aus dem Jahr 2021 zu Getrieben in einer Förderanlage im Bergbau wurde festgestellt, dass mit dem Öl vermischter Kohlenstaub abrasiven Verschleiß, Fressverschleiß und Grübchenbildung in einsatzgehärtetem Zahnradstahl beschleunigte, während eine diamantähnliche Kohlenstoffbeschichtung die Verschleißfestigkeit selbst bei verschmutztem Öl deutlich erhöhte.
Inspektions- und Prüfprotokolle
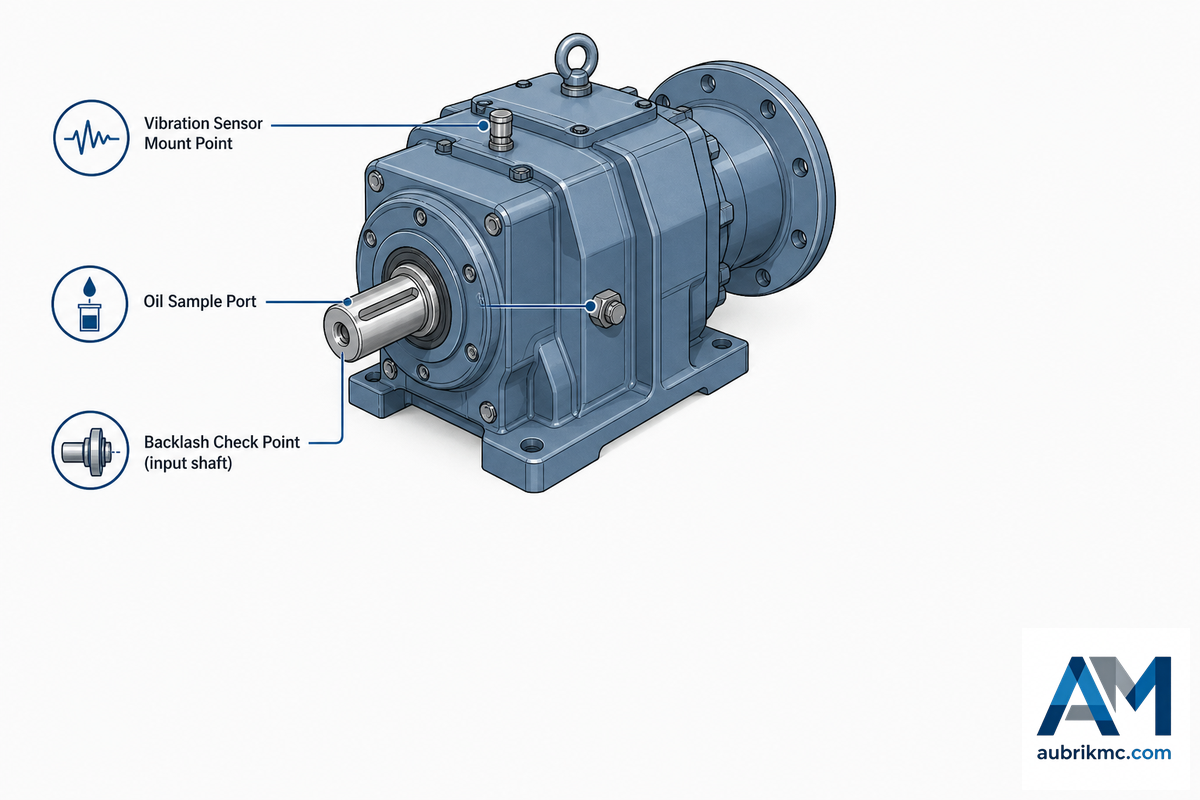
Regelmäßige Inspektionen helfen, diese Ausfallarten zu erkennen, solange ihre Reparatur noch vergleichsweise kostengünstig ist; Schwingungsanalyse und Ölanalyse — die beiden besten verfügbaren Verfahren — erkennen jeweils Auffälligkeiten, die das andere Verfahren möglicherweise übersieht. Eine ursprünglich im Magazin Analysis veröffentlichte und von mehreren Fachmedien für Instandhaltung nachgedruckte Fallstudie aus dem Kernkraftwerk Palo Verde zeigt den Vorteil der Kombination beider Verfahren: 40 % der Lagerdefekte wurden durch Ölanalyse erkannt, 33 % durch Schwingungsanalyse und die übrigen 27 % nur durch die gemeinsame Anwendung beider Verfahren. Betrachten Sie diese exakten Zahlen als repräsentative Werte und nicht als Garantie für Ihre Ausrüstung, verzichten Sie jedoch auf keines der beiden Verfahren, wenn Sie eine vollständige Abdeckung anstreben.
📐 Technischer Hinweis: Grenzen der Schwingungszonen. Die Tabellen zum Schwingungsschweregrad in Anhang A der ISO 10816-3:2009 — noch immer die online am häufigsten zitierten Werte — wurden 2022 zurückgezogen und durch ISO 20816-3:2022 ersetzt. Nach den älteren, verifizierten Tabellen wechselte eine große Maschine (>300 kW) auf einem starren Fundament bei 2,3 mm/s RMS von der Grenze der Zone A/B und bei 7,1 mm/s zur Grenze der Zone C/D; eine mittelgroße Maschine (15-300 kW) auf starren Auflagern wechselte in denselben Zonen von 1,4 mm/s auf 4,5 mm/s.
Diese Werte sind eine nützliche Arbeitsreferenz, maßgebend ist heute jedoch ISO 20816-3 — prüfen Sie die aktuelle Ausgabe oder die Inbetriebnahmespezifikation Ihres Getriebe-OEMs, bevor Sie einen einzelnen Wert als Abnahmegrenze behandeln.
Neben der Schwingungsmessung gehören drei Prüfungen in jedes Inspektionsintervall: die Messung des Zahnflankenspiels mit einer Messuhr, da eine Zunahme des Spiels auf einen häufig mit bloßem Auge nicht erkennbaren Verschleiß der ineinandergreifenden Zähne hinweist — verteilt über die gesamte Anzahl der Zähne des Zahnrads —; die Sicht- und Endoskopprüfung der Zähne von Stirnrädern und anderer Zahnflanken auf fortschreitende Grübchenbildung; sowie die Ölanalyse auf Viskositätsabweichung, Wassergehalt und Anzahl der Metallpartikel. Ein Wassergehalt von mehr als etwa 0,1 % im Getriebeöl wird mit einer erheblich verkürzten Lagerlebensdauer in Verbindung gebracht, und eine Abweichung der Viskosität von der vorgeschriebenen Werkstoffgüte um mehr als etwa 10-15 % gilt in mehreren industriellen Schmierstoffreferenzen als üblicher Eingriffsgrenzwert.
| Beanspruchungsklasse | Sichtprüfung/Prüfung des Zahnflankenspiels | Ölprobe | Schwingungsmessroute |
|---|---|---|---|
| Kritisch (einzelner Ausfallpunkt) | Monatlich | Monatlich | Kontinuierlich oder monatlich |
| Industrieller Standardbetrieb | Jährlich | Mindestens vierteljährlich | Vierteljährlich |
| Raue Umgebung (Staub, Nassreinigung, Temperaturwechsel) | Vierteljährlich | Monatlich | Monatlich |
Ein leicht übersehener Inspektionspunkt ist die Prüfung von Übersetzungsverhältnis und Zahnflankenspiel anhand der ursprünglichen Spezifikation – ist das Zahnflankenspiel über die Konstruktionstoleranz des Zahnrads hinaus angewachsen, bestätigt dies allein bereits einen Flankenverschleiß, selbst wenn die Oberfläche im Licht einer Taschenlampe noch akzeptabel aussieht. Normen für die Fertigung und Inspektion von Industriezahnrädern geben bei der Herstellung üblicherweise einen zulässigen Bereich für das Zahnflankenspiel vor; der in Ihrer OEM-Dokumentation angegebene Bereich ist bei jeder größeren Inspektion erneut zu prüfen, nicht irgendein allgemeiner Branchenwert. Betriebe, die Zahnräder selbst fertigen, können bei diesem Wert üblicherweise engere Toleranzen einhalten als Betriebe, die die Bearbeitung auslagern.
Vorbeugende Instandhaltung und Schmierplanung für Zahnradgetriebe
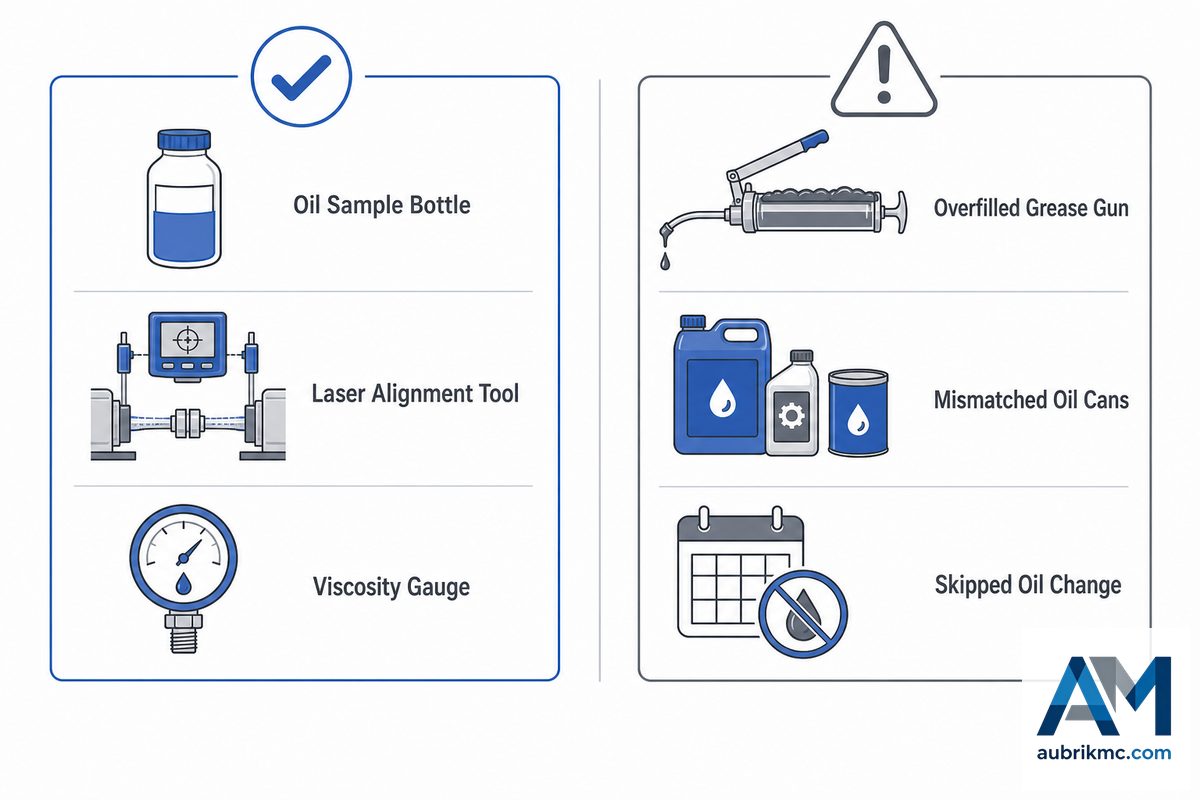
Die Schmierqualität ist die einzelne Instandhaltungsvariable mit dem größten Einfluss auf die Lebensdauer von Zahnrädern, doch der genaue Anteil der durch sie verursachten Ausfälle ist in den veröffentlichten Quellen tatsächlich umstritten – je nachdem, wer was erfasst, reichen die Angaben von etwa 23 % bis über 90 %. Diese Spannweite ist selbst eine nützliche Erkenntnis: Betrachten Sie jeden einzelnen präzisen Prozentwert mit Skepsis und konzentrieren Sie sich stattdessen auf die Instandhaltungsmaßnahmen, die unabhängig vom jeweils angenommenen Wert durchgängig empfohlen werden.
Wie sollten Industriezahnräder instand gehalten werden?
Industriezahnräder sollten nach einem festen, an die Beanspruchung angepassten Plan für Ölproben und Sichtprüfungen instand gehalten werden, wobei die Probenergebnisse mit dem Ausgangszustand statt nur als Einzelwerte verglichen werden. Studien der NASA und des Army Research Lab zu Stirnradpaarungen zeigen, dass die Verschleißrate mit zunehmender Schmierstoffviskosität und spezifischer Filmdicke sinkt – eine für Belastung und Drehzahl ungeeignete Viskosität verursacht somit nicht nur Leckagen, sondern verkürzt die Lebensdauer des Zahnrads unmittelbar und über einen konkreten, quantifizierbaren Mechanismus.
- In der Instandhaltungsliteratur tauchen zwei häufige Fehler immer wieder auf:
- Durch das „Nachfüllen“ bei einer Leckage entsteht nach und nach ein Gemisch aus Schmierstoffen mit falscher Viskosität, das die korrekte Filmdicke zerstört.
- Die verbreitete (und falsche) „Sicherheitsreserve“ durch Überschmierung, die Planschverluste und Wärmeentwicklung erhöht und mit einer Fettpresse einen so hohen hydraulischen Druck erzeugt, dass eine Lagerdichtung herausgedrückt wird.
✔ Was die Lebensdauer von Zahnrädern tatsächlich verlängert
- Ölproben in festgelegten Intervallen, jedes Mal an derselben Entnahmestelle und unter derselben Betriebsbedingung
- Abstimmung der Viskositätsklasse auf Einschaltdauer und Umgebungstemperaturbereich
- Prüfung der Laserausrichtung nach der Inbetriebnahme und erneut nach vollständiger thermischer Durchwärmung
⚠ Was sie unbemerkt verkürzt
- Überschmierung, die als Sicherheitsreserve statt als Ausfallursache behandelt wird
- Mischen synthetischer und mineralischer Öle mit unverträglichen Additivpaketen
- Auslassen des Ölwechsels nach dem Einlaufen einer Instandsetzung oder Neuinstallation
Fehlausrichtung verdient eine eigene Kategorie; sie wird in zahlreichen Berichten unabhängig als eine der häufigsten vermeidbaren Ursachen für frühzeitige Zahnrad- und Lagerausfälle genannt, zeigt sich oft zuerst als erhöhte axiale Schwingungskomponente bei Betriebsdrehzahl und kann hörbaren Geräuschen um Wochen vorausgehen. Eine laserausgerichtete Kupplung wurde möglicherweise einmal bei der Inbetriebnahme geprüft, doch das ist nicht dasselbe wie eine Prüfung, nachdem die Maschine ihre stationäre Betriebstemperatur erreicht hat – durch Wärmeausdehnung verändert sich die Wellenposition. Eine „Warmprüfung“ drei Monate nach der Installation kann erforderlich sein, um Ausrichtungsfehler zu erkennen, die bei einer „Kaltprüfung“ während der Inbetriebnahme übersehen wurden.
Praxisbeispiel. Ein Außendiensttechniker eines OEM beschrieb eine Variante dieses Ablaufs, die sich in der Werkhalle ständig wiederholt: Eine kleine Öldichtung beginnt an einem ansonsten intakten Getriebe zu schwitzen, die Leckage wird protokolliert und ignoriert, weil das Aggregat weiterhin einwandfrei läuft, und achtzehn Monate später hat dieselbe Dichtung für $8 so viel Schmutz eindringen und Schmierstoff austreten lassen, dass das Getriebe für eine vollständige Instandsetzung ausgebaut werden muss — aus einem fünfminütigen Dichtungswechsel wird eine mehrtägige Demontage. Der Mechanismus ist fast immer derselbe: Eine kleine, kostengünstige Reparatur wird so lange aufgeschoben, bis sie teuer wird, und der Aufschub selbst verursacht den Schaden, nicht der ursprüngliche Defekt.
Reparatur und Instandsetzung eines Industriegetriebes
⚠️ Vor der Demontage: Lockout/Tagout. Jede Demontage eines Getriebes ist eine Instandhaltungsmaßnahme gemäß OSHA 29 CFR 1910.147, wonach vor Arbeitsbeginn der energiefreie Zustand nachgewiesen werden muss — ein Schritt, der nach Angaben von Trainern für Instandhaltungssicherheit häufiger als jede andere Lockout/Tagout-Anforderung ausgelassen wird. Die Bestätigung der Energiefreiheit vor dem Trennen einer Kupplung oder Öffnen eines Gehäuses ist keine optionale Formalität; mit diesem Schritt verhindert ein qualifizierter Getriebetechniker Verletzungen durch unerwartetes Wiedereinschalten.
Jeder Fachbetrieb, der Industriegetriebe repariert, führt die Arbeiten nach demselben grundlegenden Prozess mit fünf Schritten aus. Die Schadensanalyse – Stufe 2 – kommt häufig zu kurz; in dieser Stufe entscheidet sich, ob die Ursache des Problems behoben oder lediglich das zuerst ausgefallene Bauteil ersetzt wird.
- Demontage und Reinigung
- Eine Schadensanalyse auf Grundlage einer Systematik häufiger Defekte (Grübchenbildung, fehlende Zähne, Zahnfußrisse, allgemeiner Verschleiß, gebrochene Zähne, kombinierte Fehlerarten) statt einer informellen Sichtprüfung (“sieht dieses Zahnrad in Ordnung aus”)
- Beschaffung von Bauteilen oder erneute Bearbeitung im eigenen Betrieb (Stoßen, Wälzfräsen oder Schleifen von Zahnrädern)
- Präzise Wiedermontage nach OEM-Toleranzen
- Qualitätsprüfung vor der Rücksendung des Aggregats
Sobald der Schaden nachgewiesen ist, unterscheiden sich die Wege danach, wie das Zahnrad repariert wird. Eine Aufschlüsselung der Reparaturoptionen für Zahnräder aus dem Fachmedium Plant Engineering – zwar veraltet (2002), aber noch immer die detaillierteste verfügbare Kostenhierarchie zu dieser Frage – veranschaulicht diese Kostenspanne deutlich: Die seitenverkehrt-symmetrische Aufarbeitung eines vorhandenen Zahnrads kostet bei einer Bearbeitungszeit von 1-2 Tagen 5-15 % des Preises eines neuen Zahnrads; rekonstruktives Schleifen kostet bei 2-3 Tagen etwa 25 %; das Neuschneiden eines Ritzels passend zu einem aufgearbeiteten Großzahnrad kostet bei einer Bearbeitungszeit von 2-3 Wochen etwa 50 %; und vollständiges Nachschleifen oder Abtragen und Neuschneiden kostet bei 4-5 Wochen etwa 60 %. Betrachten Sie diese Angaben als grobe relative Anteile zum Abgleich mit tatsächlichen Angeboten und nicht als aktuelle absolute Preise; sie verdeutlichen jedoch die Unterschiede in der Größenordnung.
💡 Praxistipp. Hier liegt ein Unterscheidungsmerkmal eines Herstellers — ein Betrieb mit eigener CNC-Zahnradfertigung, eigenem Wälzfräsen und eigenen Schweißmöglichkeiten, wie beim kundenspezifischen Nachschneid- und Wiederaufarbeitungsservice für Zahnräder von Aubrik, kann für individuelle industrielle Instandsetzungen über dieses gesamte Spektrum hinweg vollständige Zahnradlösungen anbieten, statt standardmäßig direkt auf einen Komplettaustausch zurückzugreifen. Gerissene oder korrodierte Getriebegehäuse bilden einen eigenen Reparaturweg, der nach demselben Prinzip ausgeführt wird — eine zertifizierte Reparatur durch Schweißen im Stahlbau, wie sie im Rahmen der Schweißdienstleistungen von Aubrik angeboten wird, kann ein Gehäuse wiederherstellen, das andernfalls den Austausch des gesamten Aggregats erzwingen würde.
Praxisbeispiel. Das auf der Welle montierte Getriebe einer Verpackungslinie in einem Lebensmittelbetrieb zeigt, wie eine fachgerechte Instandsetzung aussieht: Bei der Demontage wurden verschlissene Lager, ein verschlissenes Zahnrad und undichte Dichtungen festgestellt, während das Gehäuse und die übrigen Zahnräder noch intakt waren. Die Werkstatttechniker ersetzten die Lager, rüsteten verbesserte Dichtungen nach, fertigten ein neues Zahnrad und spülten das Schmiersystem — die Arbeiten wurden in weniger als zwei Wochen für etwa 60 % der Kosten eines neuen Aggregats abgeschlossen und verlängerten die geschätzte Nutzungsdauer um fünf Jahre. Dieses Ergebnis beschreibt die bedingte Spanne von 40-60 % im nächsten Abschnitt in der Praxis und nicht nur in der Theorie.
Offen anzumerken ist: Eine groß angelegte Zuverlässigkeitsstudie zu Getrieben in der Windindustrie mit 280 dokumentierten Ausfällen ergab, dass dynamische Belastungen und Einsatzbedingungen vor Ort — und nicht nur die Ausführung der Instandsetzung — bestimmen, wann Getriebekomponenten letztlich versagen. Die Verknüpfung dieser Beobachtung mit den oben beschriebenen Reparaturwegen ist unsere eigene redaktionelle Einordnung und keine Aussage der Studie selbst: Jede Instandsetzung, die keine Ursachenanalyse zum Ausfall des ursprünglichen Zahnrads umfasst, schiebt dasselbe Schicksal lediglich auf.
Reparatur oder Austausch: Der 4-stufige Entscheidungsschwellenwert
Ob ein Industriezahnrad ersetzt oder repariert werden sollte, hängt in erster Linie von einer Größe ab: den Reparaturkosten als Prozentsatz der Kosten einer neuen Einheit, gewichtet nach Lieferzeit, Kritikalität und Reparaturhistorie — nach derselben Kostenverhältnislogik wie bei der Lebenszykluskostenmethode des NIST Handbook 135, die allgemein bei Entscheidungen über den Austausch staatlicher Ausrüstung angewendet wird.
Ist die Reparatur oder der Austausch eines Industriezahnrads günstiger?
Die Reparatur eines Zahnrads ist fast immer wirtschaftlicher als der Austausch der gesamten Einheit, bis die Reparaturkosten auf etwa 60 % des Neupreises steigen — eine Faustregel zum Kostenverhältnis, die mindestens auf eine Studie von Plant Engineering aus dem Jahr 2002 zurückgeht und noch heute von Zahnrad-Reparaturbetrieben angewendet wird.
Unterhalb dieses Verhältnisses ist die Reparatur günstiger; darüber bietet eine neue Einheit eine Garantie, aktuelle Effizienz und eine bekannte Lebensdauer, mit denen ein überholtes Gehäuse mit unbekannter Ermüdungshistorie nicht mithalten kann.
Der 4-stufige Schwellenwert für Reparatur oder Austausch
- Reparaturkosten < 40% der Kosten einer neuen Einheit: Reparieren. Das liegt eindeutig im üblichen wirtschaftlichen Rahmen für die erste Reparatur eines Zahnrads ohne wiederholte Ausfälle in der Vergangenheit.
- Reparaturkosten 40-60 % der Kosten einer neuen Einheit: Einzelfallentscheidung. Berücksichtigen Sie die Lieferzeit (eine Reparatur dauert normalerweise Tage bis Wochen gegenüber 5 bis 30+ Wochen für eine neue kundenspezifische Großanlage) und die Anzahl der bisherigen Reparaturen dieses Zahnrads.
- Reparaturkosten > 60 % der Kosten einer neuen Einheit: Ersetzen (es sei denn, das Zahnrad ist unkritisch oder die Lieferzeit einer neuen Einheit ist das eigentliche Problem).
- Unabhängig von den Reparaturkosten, wenn es sich um den zweiten oder dritten Ausfall innerhalb von weniger als drei Jahren handelt: Ersetzen, unabhängig vom Prozentsatz – wiederholte Ausfälle weisen auf ein Problem bei der ursprünglichen Zahnradauswahl oder den Betriebsbedingungen hin und nicht nur auf Pech.
Die Kritikalität des Zahnrads beeinflusst, wie dieser Schwellenwert zu bewerten ist. Bei unkritischen Getrieben mit einem Ersatzgerät auf Lager liegen Reparaturkosten von 40-60 % klar im Bereich einer Einzelfallentscheidung, und eine Reparatur ist vertretbar, weil die Stillstandskosten vernachlässigbar sind. Bei einem Getriebe, dessen Ausfall die gesamte Fertigungslinie stilllegt, verschiebt sich die Wirtschaftlichkeitsrechnung: Notfalleinsätze, Folgeschäden und Produktionsausfälle infolge eines ungeplanten Defekts übersteigen regelmäßig die Kostendifferenz zwischen einer geplanten Reparatur und einem Austausch, weshalb eine beim ersten Verschleißanzeichen eingeplante Reparatur durchweg günstiger ist, als mit der Entscheidung bis zum Ausfall zu warten.
Praxisbeispiel. Ein weitverbreitetes Kostenmodell der Branche für ein auf die Welle aufgestecktes Fördergetriebe in einer Getreideanlage veranschaulicht diese Rechnung — nicht anhand eines verifizierten Einzelfalls, sondern anhand eines realistischen Gesamtbeispiels: Eine geplante Überholung beim ersten Verschleißanzeichen kostet schätzungsweise $8.000-$10,000, während sich ein ungeplanter Ausfall derselben Einheit auf rund $97.500 summiert, wenn Expressversand, Überstunden, acht Stunden Produktionsausfall, unbrauchbar gewordener Rohstoff, Vertragsstrafen wegen Lieferverzögerungen sowie Folgeschäden an einem Lager und einer Kupplung berücksichtigt werden — fast das Zehnfache der durch rechtzeitige Planung vermeidbaren Reparaturkosten.
So prüfen Sie einen Anbieter für Zahnradreparaturen oder -überholungen
Wählen Sie einen Anbieter für Zahnradreparaturen nicht einfach danach aus, „wer ans Telefon geht“. Gehen Sie mit derselben Sorgfalt vor wie bei der Auswahl zwischen Zahnradherstellern, Anbietern von Industriezahnrädern oder unabhängigen Reparaturbetrieben — von regionalen Unternehmen wie Houston Gear USA, Southern Gear, Buffalo Gear und Brelie Gear bis hin zu größeren, führenden Herstellern von Industriezahnrädern. Stellen Sie die folgenden Fragen, bevor Sie dieses kritische Getriebe an einen Reparaturbetrieb schicken.
Prüffilter für Zahnrad-Reparaturbetriebe
- Erstellt der Betrieb vor Abgabe eines Reparaturangebots einen schriftlichen Schadensanalysebericht, oder nennt er lediglich einen Preis? Ein schriftlicher Bericht macht den Unterschied zwischen einer Diagnose und einer Vermutung aus.
- Sind die Mess- und Kalibriergeräte auf NIST rückführbar oder nach ISO/IEC 17025 durch NVLAP akkreditiert? Diese selten gestellte Frage unterscheidet Betriebe, die Toleranzen gemäß den Herstellervorgaben messen, von solchen, die sie nach Gefühl einschätzen.
- Verfügt der Betrieb über eine ISO 9001-Zertifizierung, und–unabhängig davon–kann er dokumentierte Erfahrung mit getriebespezifischer Schadensanalyse und erneuter Bearbeitung nachweisen? ISO 9001 bestätigt ein Qualitätsmanagementsystem, jedoch keine spezifische Getriebekompetenz — selbst führende Zahnradhersteller besitzen das Zertifikat mitunter ohne fundiertes getriebespezifisches Fachwissen; stellen Sie daher nicht nur eine einzige Frage.
- Bearbeitet und fertigt der Betrieb Getriebezahnräder selbst, oder vergibt er die Arbeit an einen Drittanbieter und schlägt anschließend einen Aufpreis auf? Eigene Bearbeitungskapazitäten ermöglichen es einem Betrieb, die im vorherigen Abschnitt genannte Reparaturkostenspanne von 5 %-60 % anzubieten.
- Welche Garantiebedingungen gelten für eine Reparatur im Vergleich zu einer vollständigen Überholung, und unterscheiden sie sich bei älteren und/oder nicht mehr lieferbaren Einheiten? Die Garantiebedingungen für Reparaturen sind nicht vereinheitlicht; stellen Sie sicher, dass sie vor dem Versand schriftlich festgehalten werden.
- Verfügt der Betrieb über dokumentierte Erfahrung mit der Bearbeitung spezieller Zahnradtypen — geradverzahnten Kegelrädern, Pfeilverzahnungen oder Planetenradsätzen — oder lediglich mit üblichen gerad- und schrägverzahnten Profilen? Betriebe, die nur gängige Profile bearbeiten, vergeben ungewöhnliche Arbeiten häufig extern, wodurch Zeitaufwand und Kosten steigen.
Die Rückführbarkeit der Kalibrierung auf NIST und die Unterscheidung zwischen ISO 9001 und tatsächlicher Getriebeerfahrung sind zugleich die beiden am seltensten gestellten und die beiden aufschlussreichsten Fragen dieses Leitfadens, da nur wenige Betriebe auf Fragen zur Genauigkeit ihrer eigenen Messungen vorbereitet sind, obwohl viele auf Anfrage Schätzungen zu Durchlaufzeit und Preis abgeben können.
Branchenausblick: Veränderungen bei der Instandhaltung von Zahnrädern
Die zustandsbasierte Überwachung wird sowohl für mittelständische Betriebe als auch für große Unternehmen in anspruchsvollen Industrieumgebungen zunehmend erschwinglich, wodurch sich die im ersten Teil dieses Leitfadens behandelte Abwägung zwischen Reparatur und Austausch verändert; ein durch Schwingungs- oder Ölanalyse frühzeitig erkannter Grübchenschaden an einem Zahnrad kommt häufig für eine Reparatur infrage (während derselbe Schaden, wenn er erst durch hörbare Störgeräusche des Zahnrads erkannt wird, häufig einen Austausch erfordert), und zu den von mehreren Analysten genannten wichtigsten Trends der industriellen Instandhaltung für 2026 zählt tatsächlich die fortschrittliche Zustandsüberwachung, die sich inzwischen problemlos mit der Echtzeiterfassung von Drehzahl und Last in Automatisierungs- und Bewegungssteuerungssystemen integrieren lässt; selbst preiswerte MEMS-Beschleunigungssensoren, die heute in Überwachungsgeräten eingesetzt werden, verfügen über eine Bandbreite von 10kHz, die für viele rotierende Anwendungen vollkommen ausreicht (für Einheiten mit höheren Drehzahlen stehen spezielle piezoelektrische Sensoren zur Verfügung).
27%
Verbreitung der vorausschauenden Instandhaltung, 2025 (gegenüber 30 % im Jahr 2024 gesunken)
10kHz
Bandbreite aktueller MEMS-Beschleunigungssensoren der Mittelklasse
Eine wichtige ehrliche Einschränkung besteht darin, dass die technische Entwicklung der tatsächlichen Einführung vorausgeeilt ist, und eine Branchenumfrage von Anfang 2025 ergab, dass die Verbreitung der vorausschauenden Instandhaltung zwischen 2024 und 2025 sogar um einige Prozentpunkte zurückging (auf 27 %). Daher bietet sich jeder Organisation, die für 2026 Modernisierungen der Instandhaltung plant, eine besondere Chance: Funktionen zur Zustandsüberwachung sind inzwischen weithin erschwinglich und bei führenden Ausrüstungsherstellern verbreitet, doch nur wenige Instandhaltungsdienstleister für mittelständische Betreiber haben sie bisher in größerem Umfang eingeführt.
Unabhängig davon soll der Gesamtmarkt für Reparatur- und Instandhaltungsleistungen an Industriegetrieben bis Mitte der 2030er-Jahre mit einer moderaten einstelligen Rate wachsen — ein nützlicher Kontext für die langfristige Planung, jedoch kein Grund, eine der zuvor genannten Maßnahmen zu ergreifen; entscheidend ist die Lücke bei der Einführung der Zustandsüberwachung.
Häufig gestellte Fragen
F: Wie häufig sollte ein Industriegetriebe geprüft werden?
Antwort anzeigen
Bei einem Industriegetriebe im Standardbetrieb sind üblicherweise vierteljährliche Ölproben sowie eine jährliche Sicht- und Zahnflankenspielprüfung erforderlich, während bei einer kritischen Einheit, deren Ausfall den gesamten Prozess stilllegt, monatliche Ölproben und eine kontinuierliche oder monatliche Schwingungsüberwachung angezeigt sind. Raue Umgebungsbedingungen — starke Staubbelastung, Nassreinigung und große Temperaturschwankungen — verkürzen sämtliche Intervalle, häufig durchgängig auf einen monatlichen Turnus.
F: Wie häufig sollte die Schmierung von Industriezahnrädern geprüft oder gewechselt werden?
Antwort anzeigen
Der Ölzustand sollte im selben Rhythmus wie die Inspektion beprobt werden — vierteljährlich bei Standardbetrieb und monatlich bei kritischen Betriebsmitteln — und nicht allein nach einem festen Kalender gewechselt werden. Eine Abweichung der Viskosität um mehr als etwa 10-15 % vom Sollwert, ein erhöhter Wassergehalt oder steigende Partikelzahlen sollten unabhängig davon einen Ölwechsel auslösen, wie kurz der letzte planmäßige Wechsel zurückliegt.
F: Was umfasst die Überholung eines Industriegetriebes normalerweise?
Antwort anzeigen
Eine Überholung beginnt mit der Demontage und Reinigung, gefolgt von einer Schadensanalyse, die die tatsächliche Grundursache und nicht nur das defekte Bauteil ermittelt; anschließend folgen die Beschaffung von Komponenten oder die betriebsinterne erneute Bearbeitung des beschädigten Zahnrads, Lagers oder Dichtelements, die präzise Montage nach OEM-Toleranzen und ein Qualitätsprüflauf, bevor die Einheit wieder in Betrieb genommen wird. Je nach Schaden reicht der Reparaturweg von der kostengünstigen umgekehrt symmetrischen Wiederverwendung eines vorhandenen Zahnrads für etwa 5-15 % der Kosten einer neuen Einheit bis zum vollständigen Nachschleifen oder erneuten Verzahnen im Bereich von 50-60 %. Die Schadensanalyse ist der Arbeitsschritt, den ein unter Termindruck stehender Betrieb am ehesten übereilt, obwohl gerade er darüber entscheidet, ob die Reparatur tatsächlich die ursprüngliche Ausfallursache des Zahnrads behebt.
F: In welchem Kostenbereich liegt die Überholung eines Industriegetriebes normalerweise?
Antwort anzeigen
Veröffentlichte Kostenstufen unterscheiden sich je nach Getriebegröße und gewähltem Reparaturweg erheblich: Der minimale umgekehrt symmetrische Austausch eines Zahnrads kostet etwa 5 % einer neuen Einheit, während ein vollständiges Nachschleifen oder erneutes Verzahnen rund 60 % erreicht. Fordern Sie anstelle eines einzigen Betrags ein nach Reparaturoptionen aufgeschlüsseltes Angebot an, da die Unterschiede zwischen den Optionen groß genug sind, um allein die Entscheidung zwischen Reparatur und Austausch zu verändern.
F: Welche Fragen sollte ich vor der Beauftragung eines Zahnrad-Reparaturbetriebs stellen?
Antwort anzeigen
Fragen Sie, ob der Betrieb vor der Angebotserstellung einen schriftlichen Schadensanalysebericht bereitstellt, ob seine Kalibriergeräte auf NIST rückführbar oder durch NVLAP akkreditiert sind, ob die ISO 9001-Zertifizierung durch getriebespezifische Reparaturerfahrung untermauert wird und ob die Zahnradbearbeitung im eigenen Haus erfolgt oder extern vergeben und mit einem Aufpreis berechnet wird. Insbesondere die Frage nach der Rückführbarkeit der Kalibrierung wird selten gestellt und trennt zuverlässig sorgfältig arbeitende Betriebe von solchen, die lediglich Schätzungen abgeben.
F: Aus welchen Werkstoffen werden Industriezahnräder gefertigt?
Antwort anzeigen
Industriezahnräder werden häufig aus legiertem Stahl gefertigt — einsatzgehärtete Stahlzahnräder sind die Regel — und durch Aufkohlen, Induktionshärten oder Nitrieren so behandelt, dass eine harte, verschleißfeste Zahnoberfläche mit einem zähen, rissbeständigen Kern kombiniert wird. Bronze, Gusseisen und technische Kunststoffe kommen in bestimmten Anwendungen mit geringerer Belastung oder hohen Anforderungen an die Geräuscharmut zum Einsatz, während Zahnräder für den Bergbau oder Einheiten für den Schiffsbetrieb zur Verbesserung der Abriebfestigkeit üblicherweise größere Einsatzhärtungstiefen aufweisen.
F: Kann ein gerissener oder ausgebrochener Zahn repariert werden, oder muss das gesamte Zahnrad ersetzt werden?
Antwort anzeigen
Ein einzelner ausgebrochener oder gerissener Zahn an einem großen Zahnrad lässt sich häufig durch Auftragsschweißen und erneute Bearbeitung oder durch den teilweisen Austausch des Zahns reparieren, da es selten wirtschaftlich ist, ein großes Zahnrad wegen eines einzigen beschädigten Zahns auszusondern — Fachleute sind sich im Allgemeinen einig, dass eine wirtschaftliche Reparatur erst ab einer entsprechenden Größe des Zahnrads sinnvoll ist. Bei kleinen oder mittelgroßen Zahnrädern spricht ein gerissener Zahn häufiger dafür, dass der vollständige Austausch des Zahnrads wirtschaftlicher ist als eine Teilreparatur, da die vollständige Neufertigung der Verzahnung weniger kosten kann als die hochgradig individuelle Reparatur eines einzelnen Zahns.
Warum wir diesen Leitfaden verfasst haben
Aubrik baut Schweißautomatisierungssysteme und seit Kurzem auch kundenspezifische Industriezahnräder mit großen Durchmessern sowie Schwenksysteme, weshalb unser Entwicklungsteam Fragen zu Reparatur oder Austausch und Inspektion nicht nur von Kunden erhält, die neue Zahnräder kaufen, sondern auch von Kunden, die ihre Zahnräder vor Jahren bei anderen Anbietern gekauft haben.
Dieser Leitfaden greift diese Gespräche zur Instandhaltung auf — also die Fragen, die uns tatsächlich gestellt werden, nachdem ein Zahnrad einige Jahre in Betrieb war, und nicht die in unserem Auslegungsleitfaden behandelten Auswahlfragen. Die im gesamten Leitfaden genannten Kosten- und Zeitangaben stammen aus mehreren veröffentlichten Branchenquellen und variieren je nach Zahnradgröße, Werkstoff und Reparaturbetrieb; sie sind als Planungsbereiche und nicht als Angebote zu verstehen.
Literatur und Quellen
- ISO 10825-1:2022, Zahnräder, Verschleiß und Schäden an Zahnradzähnen — International Organization for Standardization
- ISO 20816-3:2022, Messung und Bewertung von Maschinenschwingungen, Teil 3 — Swedish Institute for Standards (SIS)
- ISO 9001:2015, Anforderungen an Qualitätsmanagementsysteme — International Organization for Standardization
- Nationales freiwilliges Programm zur Laborakkreditierung (NVLAP) — Nationales Institut für Normen und Technologie der USA
- Einhaltung von Vorschriften durch Industrieteams mit einer OSHA-Auffrischungsschulung — Machinery Lubrication (Noria Corporation)
- Getriebe-Fehlerdiagnose durch Analyse von Schwingungssignalen — Sensors (MDPI), begutachtet, 2024
- CNN-basierte Erkennung von Getriebeschäden anhand von Schwingungssignalen — Sensors (MDPI), begutachtet, 2023
- Verschleißfeste Beschichtungen für Fördergetriebe im Bergbau — Materials (MDPI), begutachtet, 2021
- Ausfälle und Schmierungsanalyse von Windenergieanlagengetrieben — Materials Today: Proceedings (Elsevier), begutachtet
- Datensatz zu Getriebefehlern: Klassifizierung von Schäden bei variabler Drehzahl und Last — arXiv
- Diesen Zahnradantrieb überholen, modernisieren oder ersetzen? — Plant Engineering
- Besser scheitern: die Geschichte hinter der Benennung von Zahnradschäden — Gear Technology
- Die 10 wichtigsten Trends der industriellen Instandhaltung für 2026 — Advanced Technology Services
- Der Stand der industriellen Instandhaltung 2025 — MaintainX
- Experimentelle Untersuchung des Einflusses der Schmierstoffviskosität auf die Verschleißrate geradverzahnter Zahnräder — NASA Technical Reports Server
- NIST Handbook 135, Handbuch zu Lebenszykluskosten für das Federal Energy Management Program — National Institute of Standards and Technology
Verwandte Artikel
- Leistungsleitfaden für Industriezahnräder — Auslegung von 200-6000mm und Auswahl der Genauigkeitsklasse
- Drehverbindungen — Spezifikationen, Bauarten und Schwenkantriebe
- Leitfaden zur Instandhaltung von Drehverbindungen und zur Entscheidung zwischen Reparatur und Austausch
- Kapazitäten für kundenspezifische CNC-Bearbeitung und die Wiederaufarbeitung von Zahnrädern
- Kundenspezifische CNC-Bearbeitung: Leitfaden zum Leistungsumfang
- Metallschweißdienstleistungen: Prüfleitfaden für Einkäufer



