
Nehmen Sie Kontakt mit der Aubrik Company auf

Metallschweißdienstleistungen umfassen das professionelle Fügen, Reparieren und Fertigen von Metallteilen durch einen zertifizierten Anbieter – von einer einzelnen Reparatur vor Ort bis zur zertifizierten Stahlbaufertigung. Das größte Risiko für Käufer besteht nicht darin, einen Betrieb zu finden, der einen Lichtbogen zünden kann, sondern zu prüfen, ob der beauftragte Anbieter tatsächlich die Regelwerke, Zertifizierungen und Prüfnormen erfüllt, die das Schweißprojekt erfordert. Dieser Leitfaden erläutert, wie die Qualifikationsnachweise eines Anbieters zu beurteilen sind, welche Normen für welche Auftragsart gelten, wie die Schweißnahtqualität geprüft wird und was sich auf dem dahinterstehenden Arbeitsmarkt verändert – unabhängig von Ihrem Schweißbedarf (aktualisiert im Juli 2026).
Kurzübersicht: Gängige Schweißverfahren
| Verfahren | Auch bezeichnet als | Typischer Einsatz |
|---|---|---|
| Stabelektrodenschweißen | SMAW | Reparaturen vor Ort, rostiger/lackierter Stahl, Arbeiten im Freien |
| MIG | GMAW | Schnelle Werkstattfertigung, Stahlblech mit geringer bis mittlerer Dicke |
| TIG | GTAW | Dünne Werkstücke/Präzisionsarbeiten, Aluminium, Edelstahl |
TIG, MIG oder Stabelektrode: Welches Schweißverfahren passt zu Ihrem Auftrag?
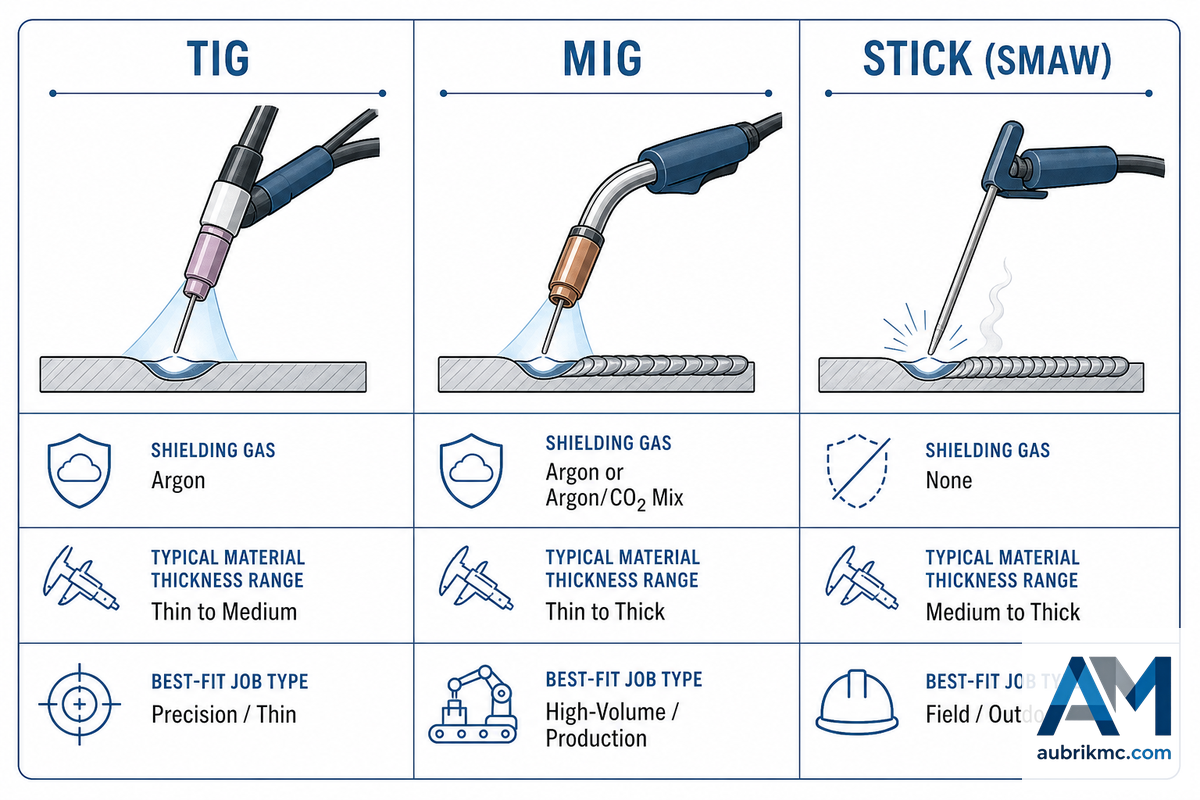
Beim Stabelektrodenschweißen (SMAW) wird eine abschmelzende Elektrode verwendet, ohne dass Schutzgas benötigt wird; deshalb ist es weiterhin die Standardwahl für Arbeiten im Freien und vor Ort. Das Verfahren verträgt Rost, Walzhaut und dünne Lackschichten besser als die beiden anderen Verfahren. Die meisten Anbieter von Metallschweißdienstleistungen schicken für Landmaschinen, Anschlussnähte an Rohrleitungen und Stahlbaureparaturen, die vor Ort statt in einer Werkstatt ausgeführt werden, weiterhin einen Schweißer mit Qualifikation für das Stabelektrodenschweißen.
- Da kein Schutzgas erforderlich ist, verträgt das Stabelektrodenschweißen Wind, Rost und Lack besser als MIG oder TIG – die vielseitige und leicht transportierbare Wahl für Arbeiten vor Ort
- Der kontinuierliche Drahtvorschub beim MIG-Schweißen (Metall-Inertgas-Schweißen) macht es zur schnellsten Wahl für große Serien in der Werkstatt
- Die separate Steuerung des Zusatzwerkstoffs beim TIG-Schweißen ermöglicht die saubersten Schweißnähte an dünnen oder optisch relevanten Schweißstößen, einschließlich Arbeiten für die Luft- und Raumfahrt
Beim MIG-Schweißen (GMAW) wird eine kontinuierlich zugeführte Drahtelektrode durch einen Schweißbrenner geführt und durch extern zugeführtes Schutzgas geschützt. Dadurch ist es bei der Werkstattfertigung schneller und sauberer als das Stabelektrodenschweißen – ein deutlicher Vorteil bei Serienaufträgen –, doch Wind beeinträchtigt den Schutzgasschirm, weshalb das Verfahren für offene Baustellen schlecht geeignet ist. Beim TIG-Schweißen (GTAW) wird Geschwindigkeit gegen Kontrolle eingetauscht: Ein separater Schweißstab und eine nicht abschmelzende Wolframelektrode erzeugen die sauberste und präziseste Schweißnaht der drei Verfahren, weshalb es standardmäßig für dünnwandiges Aluminium, Edelstahl und alle Schweißstöße eingesetzt wird, bei denen die fertige Schweißnaht sichtbar bleibt.
| Betriebsbedingung | Bestes Verfahren | Begründung |
|---|---|---|
| Rostiger, verschmutzter oder lackierter Stahl | Stabelektrode (SMAW) | Kein Schutzgas, das durch Wind oder Oberflächenverunreinigungen beeinträchtigt werden kann |
| Dünnes Blech, große Serien in der Werkstatt | MIG (GMAW) | Kontinuierlicher Drahtvorschub ermöglicht eine hohe Verfahrgeschwindigkeit |
| Aluminium, Edelstahl, sichtbare/optisch relevante Schweißstöße | TIG (GTAW) | Separate Steuerung des Zusatzwerkstoffs minimiert Verzug und Spritzer |
| Arbeiten im Freien/vor Ort ohne Schutzgasversorgung | Stabelektrode (SMAW) | Windbeständig, wenig Ausrüstung zu transportieren |
Ein Hinweis zu automatisierten Schweißsystemen: Auch Betriebe mit Roboter- oder Cobot-Zellen wählen zwischen denselben grundlegenden Verfahren – die Automatisierung verändert die Konstanz der Verfahrgeschwindigkeit und die Wiederholgenauigkeit, nicht die Eignung eines Verfahrens für einen bestimmten Werkstoff. Bietet ein Anbieter automatisiertes Schweißen für einen einmaligen Reparaturauftrag an, ist das gewöhnlich eine Fehlanpassung und keine Verbesserung.
Schweißeignung von Metallen: Welche Werkstoffe zusammenpassen (und welche nicht)

Schweißverbindungen zwischen gleichen Metallen – Stahl mit Stahl, Aluminium mit Aluminium und Edelstahl mit Edelstahl – sind mit dem richtigen Verfahren und einem auf die Legierung abgestimmten Zusatzwerkstoff unkompliziert. Bei Kombinationen unterschiedlicher Metalle erleben Käufer dagegen Überraschungen. Kohlenstoffstahl mit Edelstahl ist eine häufige Kombination: Sie ist nicht grundsätzlich ausgeschlossen, erfordert jedoch einen Übergangszusatzwerkstoff wie 309 oder 309L, um den spröden, rissanfälligen Schweißstoß zu vermeiden, der beim direkten Vermischen der Grundwerkstoffe entstünde; außerdem ist ein Betrieb mit tatsächlich hoher Schweißqualität erforderlich, damit dieser Übergangsschweißstoß beim ersten Versuch gelingt.
⚠️ Welche zwei Metalle lassen sich nicht miteinander verschweißen?
Aluminium mit Stahl: der klassische Fall. Schmelzpunkt, Leitfähigkeit und metallurgisches Gefüge unterscheiden sich so stark, dass Schmelzschweißen (Lichtbogenschweißen) gewöhnlich eine mangelhafte Verbindung ergibt. Veröffentlichte Forschung zum Fügen von Aluminium und Edelstahl verweist Käufer, die tatsächlich eine Aluminium-Stahl-Verbindung benötigen, stattdessen auf explosionsplattierte Übergangsstücke, mechanische Verbindungselemente oder Rührreibschweißen; fragen Sie daher unbedingt nach qualifizierten Verfahren, da dies ein engeres Spezialgebiet als das gewöhnliche Lichtbogenschweißen ist.
Referenz: Verträglichkeit von Metallkombinationen
| Werkstoffkombination | Direktes Schmelzschweißen möglich? | Hinweise |
|---|---|---|
| Kohlenstoffstahl + Kohlenstoffstahl | Ja | Standardmäßiges SMAW/GMAW, kein besonderer Zusatzwerkstoff |
| Kohlenstoffstahl + Edelstahl | Ja, mit Einschränkung | Erfordert Übergangszusatzwerkstoff 309/309L |
| Aluminium + Aluminium | Ja | TIG bevorzugt; vorherige Entfernung der Oxidschicht erforderlich |
| Aluminium + Stahl | Nein | Erfordert Übergangsstücke, Verbindungselemente oder Rührreibschweißen |
Gusseisen bildet eine eigene Klasse. Es ist zwar schweißbar, doch aufgrund des hohen Kohlenstoffgehalts besteht Rissgefahr, wenn es nicht sorgfältig erwärmt und abgekühlt wird – bei Reparaturschweißungen wird wahrscheinlich auf dem Vorwärmen des Bauteils und der Verwendung einer Nickelbasis-Elektrode anstelle eines herkömmlichen Stahlzusatzwerkstoffs bestanden. Fragt der Betrieb bei einer Gusseisenreparatur nicht nach dem Vorwärmen, sollten Sie genauere Angaben verlangen, bevor Sie ihm das Bauteil übergeben.
Metallschweißdienstleistungen oder vollständige Metallfertigung: Wo verläuft die Grenze?
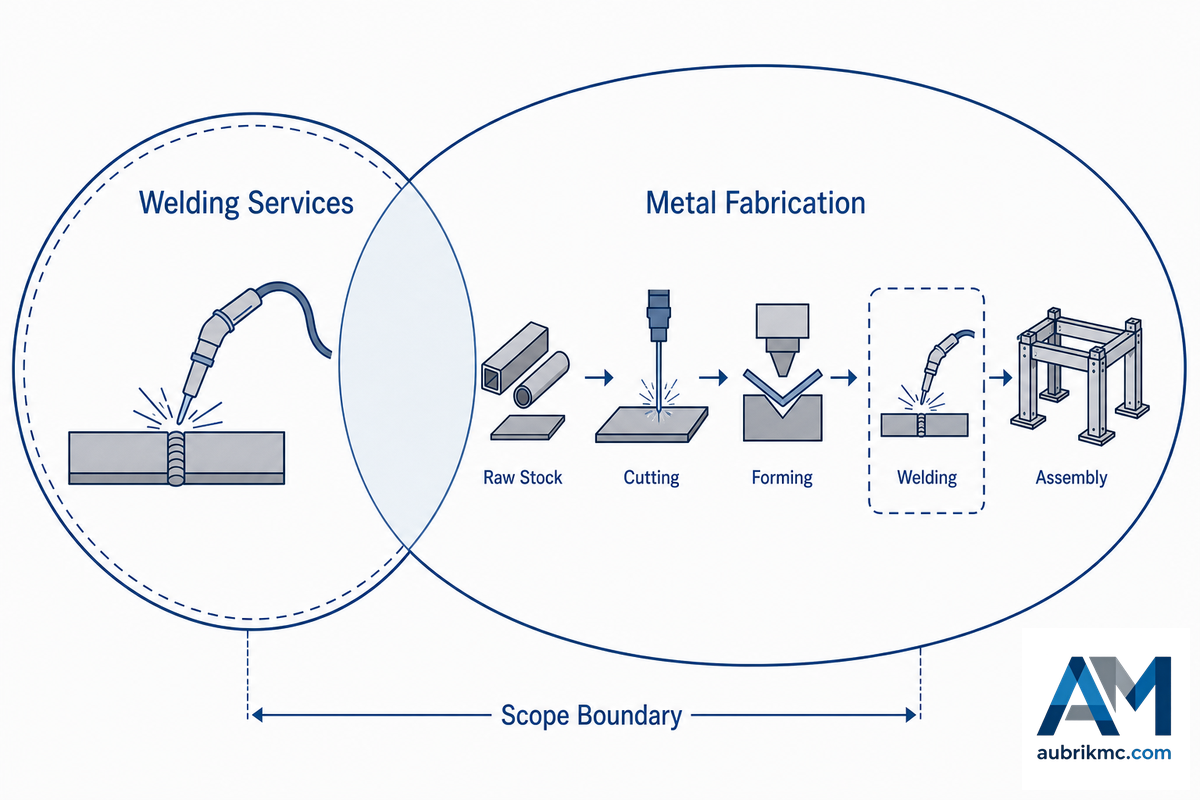
„Schweißdienstleistungen“ und „Metallfertigung“ – in der Werbung austauschbar verwendet und bisweilen als „Schweiß- und Fertigungsarbeiten“ oder „Schweiß- und Reparaturdienstleistungen“ gebündelt – sind tatsächlich zwei unterschiedliche Leistungsumfänge. Ein reiner Schweißdienst oder Anbieter von Schweißlösungen fügt bereits vorhandene Metallprodukte, die Sie bereitstellen, etwa durch die Reparatur eines gebrochenen Halters, das Ausbessern eines Zaunfelds oder das Anheften eines neuen Torscharniers; die kundenspezifische Fertigung – häufig als Fertigungsdienstleistung oder kundenspezifische Metallfertigung angeboten – ist dagegen eine umfassendere Kategorie, bei der ein Bauteil von Grund auf konstruiert, geschnitten, umgeformt und montiert wird und das Schweißen nur eines von mehreren Fertigungsprojekten eines Betriebs darstellt.
Wenn Ihr Projekt Folgendes erfordert …
- Eine Reparatur oder Notreparatur an einem vorhandenen Bauteil: reiner Schweißdienst, kürzere Bearbeitungszeit.
- Eine kundenspezifische Schweißkonstruktion nach Zeichnung: Fertigungsbetrieb, Schweißen ist einer von vielen Arbeitsschritten.
- Eine vollständige schlüsselfertige Fertigung – Schneiden, Umformen und Fügen: Vergewissern Sie sich, dass CNC-Bearbeitungen intern ausgeführt und nicht untervergeben werden; fragen Sie, ob die Schweißer über Nachweise für zertifizierte Schweißdienstleistungen verfügen.
Schweißreparatur oder Neufertigung: Benötigt Ihr Projekt beides?
Das Reparaturschweißen, das Kerngeschäft der meisten Schweißreparaturdienste, setzt beschädigte Bauteile instand; bei einer kundenspezifischen Neufertigung entsteht dagegen ein zuvor nicht vorhandenes Bauteil. Dieser Unterschied ist für die Auftragsabgrenzung wichtig – eine Reparatur erfordert gewöhnlich keine Zeichnungen und eine kürzere Lieferzeit, jedoch eine Diagnose durch den Schweißer, damit sich der Schaden nicht wiederholt.
Mobiles Schweißen vor Ort oder Schweißen in der Werkstatt
Beim mobilen Schweißen – mitunter als mobiler Service oder Schweißen vor Ort angeboten – wird die Ausrüstung zu einer ortsfesten Konstruktion, einer Landmaschine oder einem anderen Objekt gebracht, das für einen Transport zu groß ist. Dabei wird zugunsten der Transportmöglichkeit eine geringere Arbeitsqualität als in der Werkstatt in Kauf genommen. Bei transportfähigen Bauteilen ist die Bearbeitung in einer Werkstatt vorzuziehen; bessere Spannvorrichtungen, bessere Beleuchtung und sauberere Arbeitsbedingungen führen gewöhnlich zu präziseren und zuverlässigeren Ergebnissen.
Zertifiziertes Schweißen: AWS D1.1, CWI und wirklich relevante Schweißer-Qualifikationsnachweise

Der Ausdruck „zertifizierter Schweißer“ wird häufig verwendet, verschleiert jedoch vier Dinge, die ein Käufer unterscheiden können sollte. Zu fragen, welchen Nachweis der Betrieb tatsächlich besitzt – und sich zum Beleg die schriftliche Spezifikation zeigen zu lassen –, ist die wichtigste Einzelfrage zum Aussortieren von Anbietern; so unterscheiden Sie wirklich qualifizierte, erfahrene Schweißer von Betrieben, die am Telefon lediglich große Versprechen machen.
| Qualifikationsnachweis | Was damit zertifiziert wird | Nachweisinhaber |
|---|---|---|
| AWS-zertifizierter Schweißer | Die Person hat eine individuelle Fertigkeitsprüfung für ein bestimmtes Verfahren bestanden | Der Schweißer |
| D1.1-Schweißerprüfung | Der Schweißer ist nach dem Regelwerk des Projekts für ein bestimmtes Verfahren/eine bestimmte Position qualifiziert | Der Schweißer, vom Arbeitgeber dokumentiert |
| WPS / PQR | Die Schweißanweisung selbst ist nachweislich geeignet – nicht an eine einzelne Person gebunden | Der Betrieb, auftragsbezogen abgelegt |
| CWI (zertifizierter Schweißinspektor) | Die Person ist qualifiziert, Schweißnähte gemäß einem Regelwerk zu prüfen – nicht sie zu schweißen | Ein externer oder betriebsinterner Prüfer |
Die Schweißerqualifikation nach AWS D1.1/D1.1M läuft nicht an einem bestimmten Datum ab – Schweißer und Fachleute für Qualitätssicherung, die das Regelwerk im Online-Schulungsforum der AWS und in Fachgruppen erörtern, erklären übereinstimmend, dass sie vom lückenlosen Tätigkeitsnachweis abhängt und nicht zeitlich befristet ist sowie nach einer Unterbrechung bei der Anwendung eines bestimmten Schweißverfahrens erneut erworben werden muss (häufig werden sechs Monate genannt). Dabei handelt es sich um die Erläuterung des Regelwerks durch Dritte und nicht um ein direktes Zitat aus dem Spezifikationstext selbst, der bei AWS gekauft werden müsste – betrachten Sie diese Zahl als Ausgangspunkt für das Gespräch mit dem Anbieter und lassen Sie sich die Spezifikation zeigen, statt sich mit der Aussage zufriedenzugeben, der Schweißer sei „zertifiziert“. Beispielsweise ist ein „zertifizierter Schweißer“, der seit einem Jahr ausschließlich TIG schweißt, für den angefragten Auftrag mit Stabelektrodenschweißen möglicherweise nicht mehr qualifiziert, selbst wenn dies aus den Zertifizierungsunterlagen nicht hervorgeht.
💡 Praxistipp – Was Sie statt „Sind Sie zertifiziert?“ fragen sollten
- Den Tätigkeitsnachweis des Schweißers oder das Datum seiner jüngsten Qualifikationsprüfung
- Das konkrete Verfahren und die Schweißposition, die von der Qualifikation abgedeckt werden
- Ob es sich um einen persönlichen AWS-Nachweis oder einen projektspezifischen D1.1-Nachweis handelt
Die Zertifizierung zum Certified Welding Inspector (CWI) der American Welding Society bescheinigt laut AWS, dass die betreffende Person über praktische Kenntnisse der verschiedenen Schweißverfahren, Regelwerksanforderungen und Prüfkriterien verfügt – ein CWI im Personalbestand belegt jedoch die Qualitätskontrollprozesse für Ihre Schweißnähte und nicht, dass die einzelnen Schweißer des Betriebs aktuell für Ihren Schweißbedarf qualifiziert sind. Käufer, die in den Unterlagen eines Betriebs den Hinweis „CWI im Personalbestand“ sehen, sollten dennoch dieselbe Frage zu den Qualifikationsunterlagen der einzelnen Schweißer stellen.
Regelwerke und Normen, nach denen Ihr Anbieter zertifiziert sein sollte
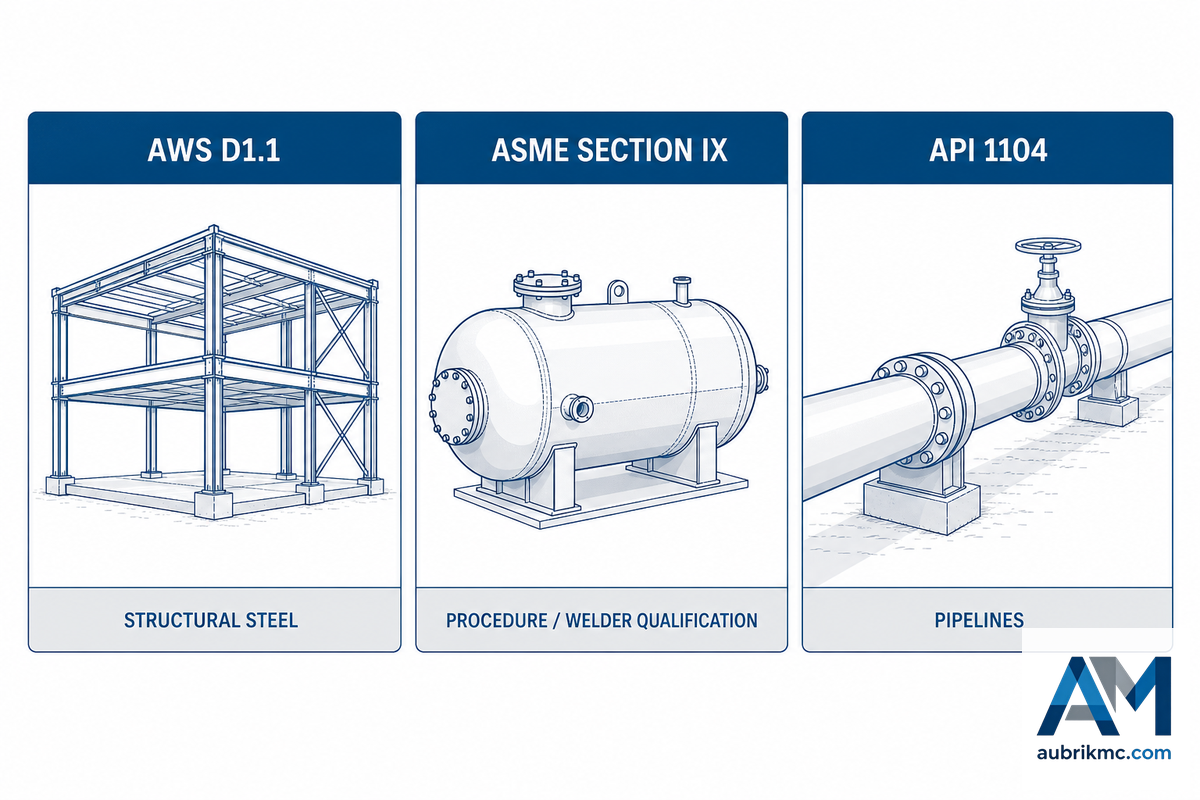
Welche Norm relevant ist, hängt davon ab, was Sie bauen; eine davon als das maßgebliche „Schweißregelwerk“ schlechthin anzusehen, ist eine überholte Sichtweise, die sich gewöhnlich erst bei einer Prüfung bemerkbar macht.
| Norm | Anwendungsbereich | Typische Anwendung |
|---|---|---|
| AWS D1.1/D1.1M | Schweißregelwerk für den Stahlbau — Stahl | Gebäude, Brücken, Stahlbaufertigung |
| ASME BPVC Section IX | Qualifizierung von Schweiß-, Löt- und Schmelzfügeverfahren sowie der ausführenden Personen | Druckbehälter, Kessel, Rohrleitungssysteme |
| API 1104 | Schweißen von Rohrleitungen und zugehörigen Anlagen | Fern- und Anlagenrohrleitungen, Erdöl und Erdgas |
📐 Technischer Hinweis
Hier sind zwei separate Aktualisierungen aus 2025 relevant. Die aktuelle Ausgabe des Stahlbau-Regelwerks ist AWS D1.1/D1.1M:2025 – vergewissern Sie sich, dass Ihr Anbieter mit dieser Ausgabe arbeitet und nicht mit einer noch in der Werkstatt vorhandenen Fassung von vor 2025. Unabhängig davon wurde in der Ausgabe 2025 von ASME Section IX das dortige P-Number-System für die Verfahrensqualifizierung überarbeitet, sodass eine nach einer älteren IX-Ausgabe für Druckbehälter- oder Rohrleitungsarbeiten qualifizierte WPS möglicherweise ebenfalls nicht ohne Weiteres übernommen werden kann.
Praktische Schlussfolgerung: Bei einer Konstruktion wie einer H-Träger-Baugruppe oder Rahmenkonstruktion, für die AWS D1.1 und nicht ASME IX gilt, behandelt ein Anbieter mit einem Angebot für ein „ASME-zertifiziertes“ Verfahren einen etwas anderen Aspekt als den von Ihnen angefragten – seine Antwort ist nicht falsch, entspricht aber möglicherweise eher der Frage, die er beantworten möchte.
Schweißnahtqualität prüfen: Sichtprüfung, UT, Röntgen und ZfP-Verfahren

Das Prüfverfahren ist keine Zusatzleistung – nach AWS D1.1 ist die 100%ige Sichtprüfung jeder Schweißnaht der vorgeschriebene Mindestumfang (gemäß den vom American Institute of steel Construction herausgegebenen Leitlinien zu dessen Normen für zerstörungsfreie Prüfungen). Welche ergänzenden Prüfverfahren – Ultraschall- oder Magnetpulverprüfung – erforderlich sind, bestimmen Regelwerk, Anwendung und Besonderheiten des jeweiligen Schweißstoßes; einige Verbindungen für seismisch beanspruchte Anwendungen erfordern zusätzlich zur Sichtprüfung weitere Prüfungen.
| Prüfverfahren | Erkennt | Nicht erkennbar / Grenzen |
|---|---|---|
| Sichtprüfung (VT) | Oberflächenrisse, Einbrandkerben, Spritzer, Nahtprofil | Alles unterhalb der Oberfläche |
| Farbeindringprüfung (PT) | Mit bloßem Auge nicht sichtbare, zur Oberfläche offene Risse | Fehler unterhalb der Oberfläche vollständig |
| Magnetpulverprüfung (MT) | Risse an und nahe der Oberfläche, bei eisenhaltigen Bauteilen schneller als PT | Nur ferromagnetische Werkstoffe – ungeeignet für Aluminium oder austenitischen Edelstahl |
| Ultraschallprüfung (UT) | Innere Porosität, Bindefehler, Fehler in dickwandigen Querschnitten | Erfordert einen geschulten Bediener für die korrekte Auswertung |
| Durchstrahlungsprüfung (RT / Röntgen) | Innere Porosität, Einschlüsse, volumetrische Fehler | Erfordert während der Bestrahlung einen Sicherheits-Sperrbereich |
| Wirbelstromprüfung (ET) | Oberflächenrisse und Messung der Beschichtungsdicke an leitfähigen Metallen | Nicht leitfähige Werkstoffe; begrenzte Eindringtiefe |
| Schallemissionsprüfung (AE) | Aktive, wachsende Risse, die unter Belastung des Bauteils erkannt werden | Erfordert mehrere Sensoren zur präzisen Ortung des Fehlers |
| Dichtheitsprüfung (LT) | Durchgehende Wandfehler in Druckbehältern und Rohrleitungen | Bestätigt das Vorhandensein eines Leckpfads, aber nicht dessen genaue Ursache |
Die technischen Leitlinien der Nuclear Regulatory Commission zur Schweißnahtprüfung behandeln dieselben grundlegenden Verfahren (Sichtprüfung, Farbeindringprüfung, Magnetpulverprüfung und Durchstrahlungsprüfung) und bieten damit eine nützliche unabhängige Möglichkeit, die von einem Anbieter behaupteten ZfP-Fähigkeiten zu überprüfen. Bei Rohrleitungsarbeiten nach API 1104 ist die Durchstrahlungs- oder Ultraschallprüfung direkt in den Abnahmekriterien und Anforderungen an die Verfahrensqualifizierung verankert und wird nicht als Zusatzleistung angeboten – bei regelwerksgebundenen Arbeiten ist es daher falsch, ZfP als kostenpflichtige Zusatzposition zu betrachten. Bei nicht regelwerksgebundenen Reparatur- oder Fertigungsaufträgen bilden Sicht- und Farbeindringprüfung häufig eine angemessene, kostengünstigere Grundlage; fragen Sie, nach welchen Kriterien der Anbieter eine weitergehende UT- oder RT-Prüfung veranlasst, statt davon auszugehen, dass dies automatisch geschieht.
Eigenes Schweißerteam oder externe Schweißdienstleistungen: Die entscheidenden Faktoren

Die ehrliche Antwort auf die Frage „Sollen wir Schweißer einstellen oder die Arbeiten extern vergeben?“ hängt von der Kontinuität der Projekte und nicht von der Unternehmensgröße ab. Ein kontinuierlicher Strom von Schweißarbeiten rechtfertigt die Fixkosten eines eigenen Teams; bei unregelmäßiger oder spitzenbedingter Nachfrage ist dagegen fast immer ein Anbieter für externe Schweißdienstleistungen günstiger, dessen Kapazität Sie erhöhen oder verringern können, ohne unproduktive Personalkosten tragen zu müssen.
✔ Vorteile eines eigenen Teams
- Vollständige Kontrolle über Terminplanung und Prioritäten
- Kein Aufschlag auf die Arbeitskosten bei kontinuierlicher Auslastung
- Betriebliches Wissen bleibt im Unternehmen
⚠ Nachteile eines eigenen Teams
- Sie tragen selbst die Verantwortung für die Einhaltung der OSHA-Vorschriften zu Heißarbeiten (Brandwache, Lüftung, Genehmigungen), statt sie einem Auftragnehmer zu übertragen
- Unproduktive Personalkosten bei Nachfragetiefs
- Gewinnung und erneute Zertifizierung von Schweißern auf einem angespannten Arbeitsmarkt
Dieser Punkt zur Regelkonformität wird leicht übersehen: OSHA 29 CFR 1910.252 überträgt die Verantwortung für Brandschutz, Brandwache, Lüftung und Schutzmaßnahmen in engen Räumen bei Schweiß- und Schneidarbeiten der ausführenden Stelle. Wenn Sie die Arbeiten extern vergeben, übertragen Sie damit auch diese regulatorische Verantwortung – ein weiterer Grund, vor der Unterzeichnung nicht nur die Schweißqualität, sondern auch das Sicherheitsprogramm des Anbieters zu prüfen.
⚠️ Was die Kosten extern vergebener Schweißarbeiten tatsächlich bestimmt
- Verfahrensart (TIG ist langsamer und kostet pro Zoll mehr als MIG oder Stabelektrodenschweißen)
- Vor Ort oder in der Werkstatt (Anfahrt, Einrichtung und Generatorlaufzeit erhöhen die Kosten vor Ort)
- Region und Bedingungen auf dem lokalen Arbeitsmarkt
Zu den Kosten: Mehrere Online-Plattformen zum Vergleich von Auftragnehmerpreisen beziffern die allgemeinen Arbeitskosten für Schweißarbeiten mit Stand 2026 auf $50-$150 pro Stunde, wobei Arbeiten vor Ort teurer als Werkstattarbeiten sind und Verfahren sowie Komplexität den Preis stärker beeinflussen als die Zertifizierungsstufe. Betrachten Sie diese Spanne als Orientierung – verlangen Sie für Ihren konkreten Auftrag ein aufgeschlüsseltes Angebot, statt sich an einem plakativen Stundensatz zu orientieren, da keine dieser Angaben aus einer einzigen verifizierten staatlichen Lohnerhebung stammt.
Prüfung eines Anbieters für Metallschweißarbeiten: Die 9-Punkte-Due-Diligence-Checkliste

Bewerten Sie einen potenziellen Anbieter vor der Unterzeichnung anhand dieser Kriterien. Ein hochwertiger, zuverlässiger Dienst zeigt sich an zeitnahen, konkreten Antworten und daran, dass die vollständige Funktionsfähigkeit des Bauteils beim ersten Versuch wiederhergestellt wird – nicht nur an selbstbewussten Verkaufsaussagen; ein Anbieter, der zwei oder mehr dieser Fragen nicht direkt beantworten kann oder bei einer einfachen Reparatur wie einer verbogenen Leiter oder einem Geländer ausweichend reagiert, sollte ungeachtet seiner noch so dauerhaft klingenden Werbeversprechen genauer geprüft werden.
| Anzufordern | Warnsignal, wenn … |
|---|---|
| Schweißer-Qualifikationsnachweise für Ihr konkretes Verfahren | Nur eine allgemeine Behauptung wie „AWS-zertifiziert“, ohne Angaben zu Verfahren oder Datum |
| Welches Regelwerk für Ihren Auftrag gilt (D1.1 / ASME IX / API 1104) | Der Anbieter kann die geltende Norm nicht nennen |
| Eine schriftliche WPS für Schweißstoßart/Werkstoff | „Wir schweißen einfach nach Erfahrung“ |
| Das eingesetzte Prüfverfahren und die ausführende Person (betriebsinterner oder externer CWI) | Überhaupt kein dokumentierter Prüfschritt |
| Ob ZfP (UT/RT) enthalten oder eine separate Position ist | Unklares Angebot ohne Aufschlüsselung des Leistungsumfangs |
| Ein schriftliches OSHA-Programm für Heißarbeiten/Brandwachen | Kein dokumentiertes Sicherheitsprogramm |
| Ob Schneiden/Umformen intern oder durch Unterauftragnehmer erfolgt | Unklare Antwort darauf, wer das Bauteil tatsächlich bearbeitet |
| Aufgeschlüsseltes Angebot (Arbeitskosten, Verfahren, ZfP, Lieferzeit) | Ein einziger Pauschalbetrag ohne Aufschlüsselung |
| Referenzen aus einem vergleichbaren früheren Projekt | Kann auf Anfrage keine vorlegen |
Nahezu jedes Warnsignal dieser Liste lässt sich auf einen der vorherigen Abschnitte zurückführen – die Verwechslung von Zertifizierungen auf die Qualifikationstabelle, die unpassende Norm auf den Regelwerksvergleich und die Prüflücke auf die oben beschriebenen ZfP-Verfahren. Wenn ein Anbieter alle neun Punkte eindeutig erfüllt, arbeitet er auf dem Niveau, das Aubrik in seiner eigenen Verfahrenszuordnung für Metallschweißdienstleistungen dokumentiert – eine nützliche Vergleichsbasis für die Bewertung eines Angebots.
Veränderungen bei Metallschweißdienstleistungen: Der Mangel an zertifizierten Schweißern

Die entscheidende Veränderung ist ein Mangel an zertifizierten Schweißern, dessen Ausmaß 2 Quellen aus dem Umfeld der US-Bundesbehörden unterschiedlich beziffern; Einkäufer sollten daher beide Zahlen berücksichtigen und nicht nur die dramatischere. Von AWS gestützte Arbeitsmarktdaten gehen davon aus, dass in den USA bis 2029 branchenübergreifend rund 320.500 zusätzliche Schweißfachkräfte benötigt werden.
Diese AWS-Zahl wird auf einer mit AWS verbundenen Beobachtungswebsite und nicht auf der primären Normenseite von AWS veröffentlicht; bei ihrer Einordnung sollte berücksichtigt werden, dass AWS ein eigenes Interesse an steigenden Teilnehmerzahlen bei Schweißausbildungen hat. Daraus ergeben sich etwa 80.000 offene Stellen pro Jahr, die hauptsächlich durch Verrentung und Ersatzbedarf und nicht durch ein allgemeines Beschäftigungswachstum entstehen.
| Quelle | Jährlich offene Stellen | Berechnungsgrundlage |
|---|---|---|
| AWS (Branchenverband) | ~80,000/Jahr (320.500 bis 2029) | Gesamter Ersatzbedarf, weit gefasste Berufsgruppe |
| BLS (Bundesstatistikbehörde) | 45,600/Jahr, 2 % Wachstum (2024–2034) | Netto-Beschäftigungswachstum, enger gefasste Berufsgruppe |
Der Unterschied zwischen den beiden Zahlen ist methodisch bedingt: AWS prognostiziert den gesamten Ersatzbedarf in einem breiter gefassten Berufsfeld, während BLS das Nettowachstum der Beschäftigungsnachfrage für eine bestimmte Berufsbezeichnung berechnet.
“Auch unter der konservativeren Schätzung der BLS produziert das Schweißhandwerk keine Überkapazitäten, die käuferrelevante Schlussfolgerung gilt unabhängig davon, welcher Prognose Sie vertrauen”
Auch die Branchenberichterstattung zum Ausblick für die Metallverarbeitung 2026 deutet auf wachsende Fertigungskapazitäten hin — für 2026 werden 5,5 % Wachstum prognostiziert, gegenüber 2,19 % Wachstum im Jahr 2025 und einem Rückgang von 0,74 % im Vorjahr —, sodass der Bedarf an Schweißfachkräften wahrscheinlich noch schneller steigt, als selbst diese Prognosen zum Bedarf an neuen Schweißern erwarten lassen. In der Praxis ist dies ein weiterer Grund, bereits vor dem nächsten Kapazitätsengpass eine Geschäftsbeziehung mit einem zuverlässigen Lohnschweißbetrieb aufzubauen.
FAQ
F: Wie viel kostet es, ein Metallteil schweißen zu lassen?
Antwort anzeigen
Es gibt keinen festen Preis pro Teil, da die meisten Betriebe je nach Art des Auftrags nach Stunde, Schweißstoß oder laufendem Zoll Schweißnaht abrechnen. Laut mehreren Preisvergleichsportalen liegt der durchschnittliche Werkstattpreis 2026 für einfache Arbeiten zwischen $50-$125 pro Stunde, während Stahlbau- und Rohrschweißarbeiten wegen des zusätzlichen Prüf- und Verfahrensaufwands eher rund $80-$150 kosten. Für kleine Arbeiten an vorhandener Ausrüstung, etwa die Reparatur eines gebrochenen Halters oder eines verzogenen Tors, wird in der Regel eine feste Mindestpauschale statt eines Stundensatzes berechnet; fragen Sie deshalb nach, bevor Sie von einer stundenweisen Abrechnung ausgehen.
F: Was berechnen die meisten Schweißer pro Stunde?
Antwort ansehen
Werkstattschweißarbeiten kosten zwischen $50 und $125 pro Stunde, während für mobile Schweißarbeiten auf der Baustelle in der Regel höhere Sätze gelten, die den zusätzlichen Arbeitsaufwand für Anfahrt und Einrichtung abdecken. Schweißverfahren, Werkstoff und Ausführungsort — vor Ort oder in der Werkstatt — scheinen für die Gesamtkosten wichtiger zu sein als die Zertifizierungsstufe des Schweißers; 3 unabhängige gewerbliche Preisvergleichsportale berichteten übereinstimmend über dieses Muster.
F: Welche 2 Metalle lassen sich nicht miteinander verschweißen?
Antwort lesen
Aluminium lässt sich durch konventionelles Lichtbogenschweißen aufgrund inkompatibler Schmelzpunkte und metallurgischer Eigenschaften nicht mit Stahl verbinden — solche Schweißstöße wären zu spröde. Zum Verbinden von Aluminium mit Stahl oder für andere Schweißarbeiten mit Metallen, die sich nicht gut für das übliche Schmelzschweißen eignen, sollten Übergangseinsätze, mechanische Verbindungen oder Rührreibschweißen verwendet werden (weitere Informationen finden Sie in diesem Leitfaden unter „Schweißeignung von Metallen“).
F: Kann ein Schweißbetrieb sowohl Edelstahl als auch Aluminium verarbeiten?
Antwort aufklappen
Die meisten Betriebe mit umfassendem Leistungsspektrum können zwar beide Werkstoffe verarbeiten, doch jedes Verfahren erfordert separate Werkzeuge und Einrichtungen sowie sogar getrennte Arbeitsbereiche, damit Stahlstaub, der beim Schleifen entsteht und auf die Aluminiumoberfläche übertragen wird, die Aluminiumbauteile nicht verunreinigt und korrodieren lässt. Fragen Sie nach, ob die Verfahren räumlich und organisatorisch getrennt sind.
F: Welches Schweißverfahren eignet sich am besten für rostigen, verschmutzten oder unzureichend vorbereiteten Werkstoff?
Details anzeigen
E-Hand-Schweißen (SMAW) verträgt Oberflächenverunreinigungen besser als MIG- oder TIG-Schweißen und ist daher das bevorzugte Verfahren für Reparaturen an landwirtschaftlichen Maschinen und Baumaschinen, die nicht in einer Werkstatt vorbereitet wurden. Bei Arbeiten nach verbindlichen Regelwerken ersetzt dies jedoch keine fachgerechte Vorbereitung.
F: Gehören Rohrschweißen und Rohrmontage zum Standardangebot oder sind sie eine Zusatzleistung für Spezialaufträge?
Antwort anzeigen
Dabei handelt es sich eher um eine Spezialleistung. Rohrschweißen nach API 1104 erfordert eine eigene Verfahrensprüfung und häufig ein eigenes ZfP-Prüfprotokoll, sodass ein allgemeiner Metallbaubetrieb diese Qualifikation möglicherweise nicht besitzt, selbst wenn er Stahlbaukonstruktionen sehr gut schweißt. Prüfen Sie gezielt die Erfahrung mit API 1104, wenn Ihr Auftrag Pipelines oder Prozessrohrleitungen umfasst.
F: Warum trinken Schweißer nach dem Schweißen Milch?
Antwort anzeigen
Ein seit sehr langer Zeit verbreiteter Mythos auf Baustellen, der mit dem sogenannten „Metallrauchfieber“ einhergeht, also grippeähnlichen Symptomen durch Zinkoxidrauch beim Schweißen von verzinktem Stahl. An dem Mythos, Milchtrinken sei ein Heilmittel, ist überhaupt nichts Wahres; die Arbeitsschutzrichtlinien zur Exposition gegenüber Schweißrauch gemäß den OSHA-Vorschriften für Heißarbeiten betonen Lüftung und Atemschutz, nicht ernährungsbezogene Hausmittel. Fragen Sie einen Schweißer auf Ihrer Baustelle, ob er beim Schweißen oder Schneiden von verzinktem Stahl eine örtliche Schweißrauchabsaugung oder ein Atemschutzgerät verwendet — oder ob er an diesen Mythos glaubt.
Warum wir diesen Leitfaden schreiben
Aubrik (Wuxi ABK Machinery) bietet neben Lohnschweißarbeiten für Metall und CNC-Bearbeitungsdienstleistungen auch Schweißautomatisierungstechnik an. Durch diese doppelte Ausrichtung stehen wir auf beiden Seiten der in diesem Leitfaden behandelten Zertifizierungsfrage — wir benötigen spezifikationsgerecht geschweißtes Rohmaterial und sind gegenüber unseren Kunden selbst zertifiziert.
In unseren Beiträgen stützen wir uns überwiegend auf Quelldokumente von AWS, ASME und OSHA statt auf unternehmenseigene Zahlen, da dieser Leitfaden Einkäufern als anbieterneutrale Referenz und nicht der Eigenwerbung dienen soll.
Literatur und Quellen
- AWS D1.1/D1.1M:2025, Regelwerk für Stahlbauschweißen, Stahl – American Welding Society
- Programm für zertifizierte Schweißinspektoren (CWI) – American Welding Society
- 29 CFR 1910.252, Schweißen, Schneiden und Hartlöten – Occupational Safety and Health Administration
- Handbuch zu Berufsaussichten: Schweißer, Brennschneider, Weichlöter und Hartlöter – U.S. Bureau of Labor Statistics
- Auswahl einer Schweißeinheit für Landwirtschaftsbetriebe oder Ranches – Ohio State University Extension
- BPVC Abschnitt IX, Qualifikationen für Schweißen, Hartlöten und Fügen – ASME
- Vergleichsstudie zum FSW-, MIG- und TIG-Schweißen von AA5083-H111 – National Institutes of Health, PubMed Central
- Rührreibschweißen der artverschiedenen Werkstoffe Al 6061-T6 und Edelstahl AISI 316 – National Institutes of Health, PubMed Central
- FAQ zu Verfahren der zerstörungsfreien Prüfung (NDE) – American Institute of Steel Construction
- Verfahren zur zerstörungsfreien Prüfung von Schweißnähten – U.S. Nuclear Regulatory Commission
- Arbeitsmarktdaten für Schweißfachkräfte – von der American Welding Society unterstützte Arbeitsmarktprognosen
- Aussichten, Trends und Vergütung für Schweißfachkräfte laut AWS-Daten – The Fabricator
Verwandte Artikel
- Roboterschweißzelle: Leitfaden zu Typen, Kosten und ROI – wann Automatisierung anstelle manueller Lohnschweißarbeiten sinnvoll ist
- Leitfaden zur Schweißausrüstung für Türme von Windenergieanlagen – Stahlbauschweißen großer Bauteile in hohen Stückzahlen
- Leitfaden zu Rundnaht-Schweißanlagen für Türme von Windenergieanlagen – ZfP-Verifizierungsprotokolle für Rundnähte nach verbindlichen Regelwerken
- Metallschweißdienstleistungen von Aubrik – Auswahl von TIG-/MIG-/SAW-Schweißverfahren für Lohnschweißaufträge
- Über Aubrik – Hintergrund als Hersteller von Schweißausrüstung und Anbieter von Lohnfertigungsdienstleistungen



