
Entre em contato com a Aubrik Company

Serviços de soldagem de metais abrangem a união, o reparo e a fabricação metalmecânica profissional de peças metálicas por um fornecedor certificado, desde um único reparo em campo até a fabricação certificada de estruturas metálicas. Para os compradores, o maior risco não é encontrar uma oficina que saiba abrir um arco, mas verificar se a contratada realmente atende ao código, à certificação e à norma de inspeção exigidos pelo projeto de soldagem. Este guia explica como analisar as credenciais de um fornecedor, quais normas se aplicam a cada tipo de trabalho, como a qualidade das soldas é verificada e o que está mudando no mercado de mão de obra relacionado a esses serviços, quaisquer que sejam suas necessidades de soldagem (atualizado em julho de 2026).
Especificações rápidas: processos de soldagem comuns
| Processo | Também chamado de | Aplicação típica |
|---|---|---|
| Eletrodo revestido | SMAW | Reparos em campo, aço enferrujado ou pintado e trabalhos ao ar livre |
| MIG | GMAW | Fabricação rápida em oficina, de chapas finas a aço de espessura média |
| TIG | GTAW | Trabalhos finos ou de precisão, alumínio e aço inoxidável |
TIG, MIG ou eletrodo revestido: qual processo de soldagem é adequado ao seu trabalho
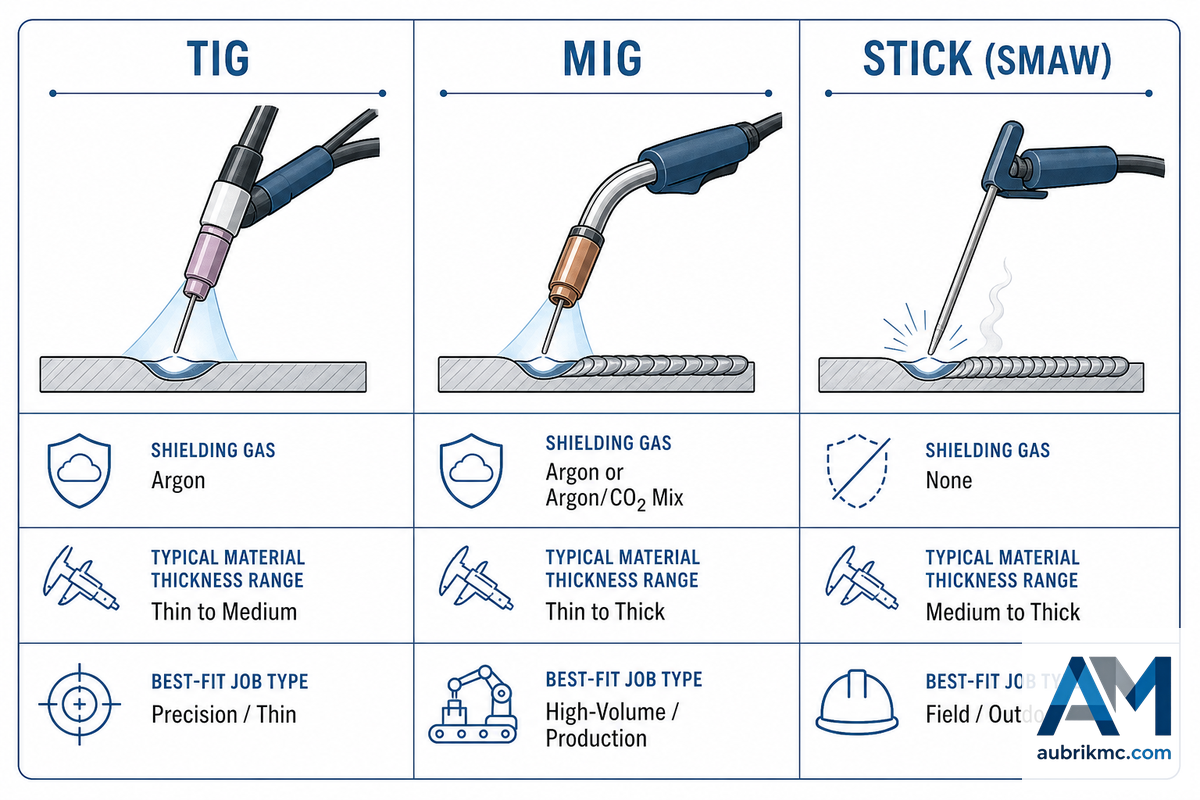
A soldagem com eletrodo revestido (SMAW) utiliza um eletrodo consumível e dispensa gás de proteção, por isso continua sendo a escolha padrão para trabalhos ao ar livre e em campo. Ela tolera ferrugem, carepa de laminação e camadas leves de tinta melhor do que os outros 2 processos. A maioria dos prestadores de serviços de soldagem de metais ainda envia um soldador habilitado em eletrodo revestido para equipamentos agrícolas, interligações de tubulações e reparos de estruturas de aço realizados no local, em vez de na oficina.
- A ausência de gás de proteção faz com que o eletrodo revestido tolere vento, ferrugem e tinta melhor do que MIG ou TIG — uma opção versátil, fácil de transportar e adequada ao trabalho em campo
- O avanço contínuo do arame na soldagem MIG (gás inerte metálico) faz dela a opção mais rápida para execuções de produção em alto volume na oficina
- O controle separado do material de adição no TIG proporciona as soldas mais limpas em juntas finas ou com exigência estética, inclusive em trabalhos de classe aeroespacial
A soldagem MIG (GMAW) conduz continuamente um eletrodo de arame por uma pistola de soldagem, protegido por uma fonte externa de gás de proteção. Isso a torna mais rápida e limpa do que o eletrodo revestido na fabricação em oficina — uma vantagem real nas execuções de produção —, mas o vento interfere no gás de proteção, tornando-a inadequada para locais de trabalho ao ar livre. A soldagem TIG (GTAW) troca velocidade por controle: uma vareta de adição separada e um eletrodo não consumível de tungstênio produzem a solda mais limpa e precisa dos 3 processos, por isso ela é a opção padrão para alumínio de pequena espessura, aço inoxidável e qualquer junta em que a solda acabada fique visível.
| Condição | Melhor processo | Motivo |
|---|---|---|
| Aço enferrujado, sujo ou pintado | Eletrodo revestido (SMAW) | Não há gás de proteção sujeito à ação do vento ou à contaminação da superfície |
| Chapa metálica fina e execuções de produção em alto volume na oficina | MIG (GMAW) | O avanço contínuo do arame mantém alta a velocidade de soldagem |
| Alumínio, aço inoxidável e juntas visíveis ou com exigência estética | TIG (GTAW) | O controle separado do material de adição minimiza a deformação e os respingos |
| Trabalho ao ar livre ou em campo sem fornecimento de gás | Eletrodo revestido (SMAW) | Tolera o vento e exige poucos equipamentos para transporte |
Uma observação sobre sistemas automatizados de soldagem: oficinas que operam células robotizadas ou com cobots ainda escolhem entre os mesmos processos principais — a automação altera a consistência da velocidade de soldagem e a repetibilidade, não qual processo é adequado a cada material. Se um fornecedor cotar soldagem automatizada para um reparo único, geralmente há uma incompatibilidade, não uma melhoria.
Soldabilidade dos metais: quais materiais combinam bem e quais não combinam

Soldas entre metais iguais — aço com aço, alumínio com alumínio e aço inoxidável com aço inoxidável — são simples quando se utilizam o processo correto e o material de adição compatível com a liga. As combinações de metais diferentes são as que surpreendem os compradores. A união de aço carbono com aço inoxidável é comum: não é impossível, mas exige um metal de adição de transição, como 309 ou 309L, para evitar a junta frágil e suscetível a trincas que resultaria da mistura direta dos metais de base, além de exigir uma oficina que forneça soldagem de qualidade realmente elevada para executar corretamente essa junta de transição logo na primeira tentativa.
⚠️ Quais são os 2 metais que não podem ser soldados entre si?
Alumínio com aço: o caso clássico. O ponto de fusão, a condutividade e a estrutura metalúrgica são suficientemente diferentes para que a soldagem por fusão (a arco) geralmente produza uma junta de baixa qualidade. Pesquisas publicadas sobre a união de alumínio com aço inoxidável orientam os compradores que realmente precisam unir alumínio e aço a utilizar tiras de transição obtidas por soldagem por explosão, elementos de fixação mecânicos ou soldagem por fricção e mistura; portanto, pergunte sobre métodos qualificados, pois essa é uma especialidade mais restrita do que a soldagem a arco convencional.
Referência: compatibilidade entre combinações de metais
| Combinação | Soldagem direta por fusão? | Observações |
|---|---|---|
| Aço carbono + aço carbono | Sim | SMAW/GMAW convencional, sem material de adição especial |
| Aço carbono + aço inoxidável | Sim, com ressalva | Exige metal de adição de transição 309/309L |
| Alumínio + alumínio | Sim | Preferência por TIG; exige a remoção prévia da camada de óxido |
| Alumínio + aço | Não | Exige insertos de transição, elementos de fixação ou soldagem por fricção e mistura |
O ferro fundido constitui uma categoria à parte. É soldável, sim, mas o alto teor de carbono o torna suscetível a trincas se o aquecimento e o resfriamento não forem cuidadosamente controlados — em reparos por soldagem, provavelmente será exigido o preaquecimento da peça e o uso de uma vareta à base de níquel em vez de material de adição convencional de aço. Se a oficina consultada não perguntar sobre o preaquecimento quando você mencionar um reparo em ferro fundido, solicite mais detalhes antes de entregar a peça.
Serviços de soldagem de metais ou fabricação metalmecânica completa: onde está o limite
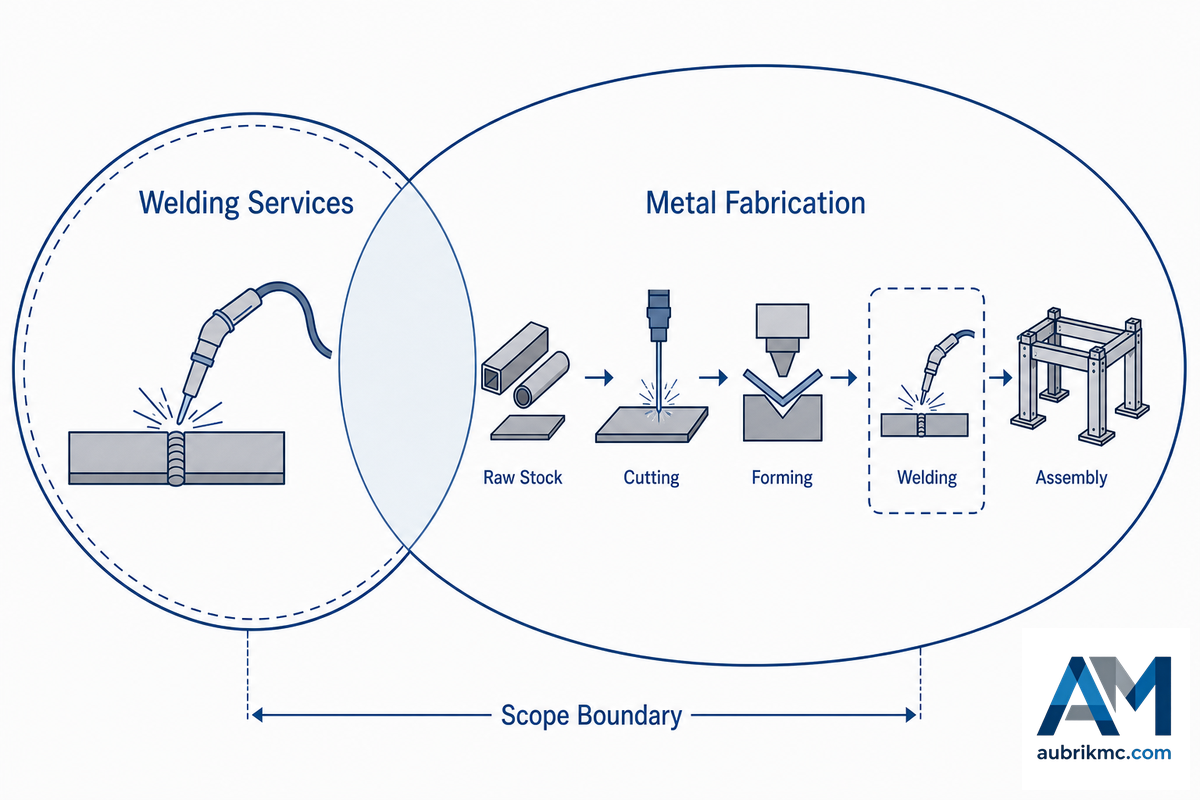
“Serviços de soldagem” e “fabricação metalmecânica” — usados de forma intercambiável no marketing e, às vezes, agrupados como “soldagem e fabricação” ou “serviços de soldagem e reparo” — são, na verdade, 2 escopos distintos. Um serviço exclusivamente de soldagem ou fornecedor de soluções de soldagem une produtos metálicos existentes que o cliente já possui (reparar um suporte quebrado, remendar um painel de cerca ou pontear uma nova dobradiça de portão). A fabricação sob medida — frequentemente comercializada como serviços de fabricação ou fabricação de peças metálicas sob medida — é uma categoria mais ampla, que inclui projetar, cortar, conformar e montar uma peça do zero, sendo a soldagem apenas uma das várias etapas dos projetos de fabricação executados por uma oficina.
Se o seu projeto exige…
- Um reparo ou reparos emergenciais em uma peça existente: serviço exclusivamente de soldagem, com execução mais rápida.
- Uma estrutura soldada sob medida com base em um desenho técnico: oficina de fabricação, na qual a soldagem é uma das várias etapas.
- Uma fabricação completa em regime turn-key — corte, conformação e união: confirme se a empresa realiza usinagem CNC internamente, sem subcontratação; pergunte se os soldadores possuem a documentação exigida para serviços de soldagem certificados.
Reparo de solda ou nova fabricação metalmecânica: seu projeto precisa de ambos?
A soldagem de reparo, principal atividade da maioria dos serviços de reparo por soldagem, recupera peças danificadas; a nova fabricação sob medida produz uma peça que não existia. Essa diferença é importante para definir o escopo do trabalho — em geral, o reparo dispensa desenhos técnicos e exige menor prazo de entrega, mas requer diagnóstico do soldador para evitar uma nova falha.
Soldagem no local ou móvel versus soldagem em oficina
A soldagem móvel — serviço às vezes oferecido como serviço móvel ou soldagem no local — consiste em levar os equipamentos até uma estrutura fixa, uma máquina agrícola ou qualquer item grande demais para ser transportado. Ela compromete a qualidade que seria obtida em oficina em troca da conveniência de transporte. Para peças que podem ser transportadas, escolha a execução em oficina; melhores dispositivos de fixação, iluminação e condições de trabalho mais limpas geralmente proporcionam resultados mais precisos e confiáveis.
Soldagem certificada, AWS D1.1, CWI e registros de qualificação de soldadores que realmente importam

O termo soldador certificado é usado de forma indiscriminada, mas encobre 4 aspectos que o comprador deve saber diferenciar. Perguntar qual deles a oficina realmente possui — e examinar a especificação por escrito que o comprove — é a pergunta mais importante para eliminar fornecedores inadequados e permite distinguir soldadores realmente capacitados e experientes de oficinas que apenas fazem grandes promessas por telefone.
| Credencial | O que certifica | Quem possui |
|---|---|---|
| Soldador certificado pela AWS | O profissional foi aprovado em um exame individual de habilidade para determinado processo | O soldador |
| Qualificação de desempenho D1.1 | O soldador está qualificado para determinado processo e posição segundo o código do projeto | O soldador, com registro mantido pelo empregador |
| WPS / PQR | A validade do próprio procedimento de soldagem foi comprovada — não está vinculada a uma única pessoa | A oficina, com arquivo por trabalho |
| CWI (inspetor de soldagem certificado) | O profissional está qualificado para inspecionar soldas conforme um código — não para executá-las | Um inspetor interno ou terceirizado |
Qualificação de soldadores abaixo AWS D1.1/D1.1M não expira em um determinado data-welders e qa pros falando o código no fórum de treinamento on-line da AWS e grupos da indústria explicam uniformemente que é baseado em continuidade, não limitado no tempo, e precisa de re-qualificação se você tiver uma pausa no uso de um determinado processo de soldagem (uma figura comumente referenciada de seis meses).Esta é a explicação de alguém sobre o código, não uma citação direta do texto da especificação em si (que você teria que comprar da AWS) – veja esse número como um ponto de partida com o provedor e faça com que ele mostre a especificação em vez de simplesmente dizer que está “certificado.” Por exemplo, um soldador “certificado que está soldando apenas TIG por um ano pode não estar mais qualificado para o trabalho de soldagem de bastão que você está citando, mesmo que a papelada não reflita isso.
💡 Dica profissional — o que solicitar em vez de perguntar “Vocês são certificados?”
- O registro de continuidade do soldador ou a data do teste de qualificação mais recente
- O processo e a posição específicos abrangidos pela qualificação
- Se é uma credencial individual da AWS ou um registro D1.1 específico do projeto
Segundo a AWS, a certificação de inspetor de soldagem certificado (CWI) da American Welding Society indica que o profissional possui conhecimento prático dos diversos processos de soldagem, requisitos dos códigos e critérios de inspeção — porém, a presença de um CWI na equipe comprova a existência de processos de controle de qualidade para as soldas, não que cada soldador da oficina esteja atualmente qualificado para suas necessidades de soldagem. Os compradores que encontrarem a expressão “CWI na equipe” nos materiais da oficina ainda devem fazer a mesma pergunta sobre a documentação de qualificação de cada soldador.
Códigos e normas segundo os quais seu fornecedor deve estar certificado
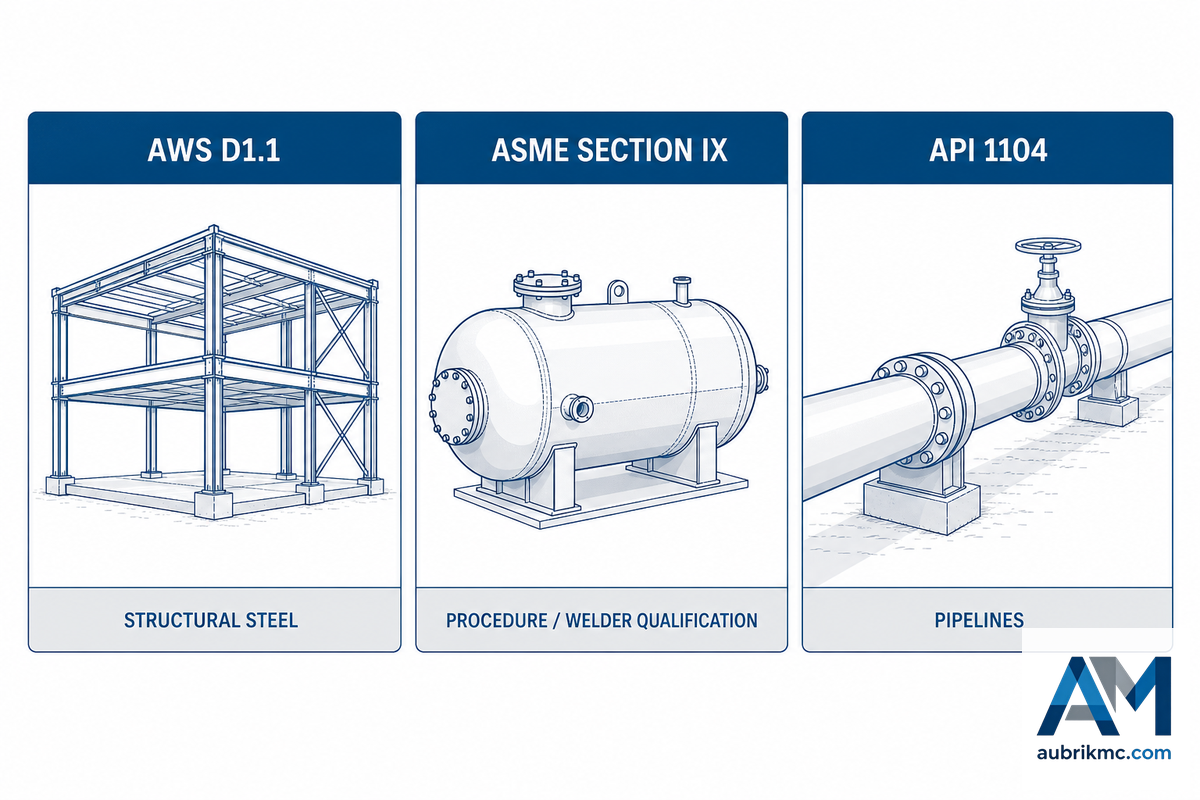
O que está sendo fabricado determina qual código é relevante; considerar qualquer um deles como “o código de soldagem” definitivo é uma perspectiva desatualizada que geralmente só se evidencia durante uma inspeção.
| Norma | Escopo | Aplicação típica |
|---|---|---|
| AWS D1.1/D1.1M | Código de soldagem estrutural — aço | Edifícios, pontes e fabricação de estruturas de aço |
| ASME BPVC Seção IX | Qualificação de procedimentos e desempenho de soldagem, brasagem e fusão | Vasos de pressão, caldeiras e sistemas de tubulação |
| API 1104 | Soldagem de dutos e instalações relacionadas | Dutos entre regiões e em instalações, petróleo e gás |
📐 Nota de engenharia
Há 2 atualizações distintas de 2025 relevantes neste caso. A edição atual do código estrutural é a AWS D1.1/D1.1M:2025 — confirme se o fornecedor utiliza essa edição, e não uma cópia anterior a 2025 que ainda esteja circulando pela oficina. Separadamente, a edição de 2025 da Seção IX da ASME revisou seu próprio sistema de P-Number para qualificação de procedimentos; portanto, uma WPS qualificada para trabalhos em sistemas pressurizados ou tubulações segundo uma edição anterior da IX também pode não permanecer válida sem ressalvas.
Conclusão prática: para uma estrutura como um conjunto de perfis H ou uma estrutura de quadro (na qual o código aplicável é a AWS D1.1, e não a ASME IX), um fornecedor que cota um processo “certificado pela ASME” está abordando um aspecto um pouco diferente daquele que foi perguntado — ele não está errado, mas responde à pergunta da maneira que talvez prefira.
Como verificar a qualidade das soldas: métodos visual, UT, raios X e END

O método de inspeção não é um adicional — conforme a AWS D1.1, a inspeção visual de 100% de cada solda é o requisito mínimo padrão (segundo as diretrizes emitidas pelo American Institute of steel Construction relativas às suas normas de ensaios não destrutivos). O tipo de método ou métodos de ensaio secundário exigido — inspeção ultrassônica ou por partículas magnéticas — será determinado pelo código, pela aplicação e pelas características específicas de cada junta; algumas conexões em aplicações sísmicas exigirão ensaios adicionais além da inspeção visual.
| Método de inspeção | Detecta | Não detecta / limitações |
|---|---|---|
| Visual (VT) | Trincas superficiais, mordeduras, respingos e perfil | Qualquer descontinuidade abaixo da superfície |
| Líquido penetrante (PT) | Trincas abertas à superfície invisíveis a olho nu | Não detecta nenhuma falha subsuperficial |
| Partículas magnéticas (MT) | Trincas superficiais e próximas à superfície, com execução mais rápida do que PT em peças ferrosas | Apenas materiais ferromagnéticos — inútil em alumínio ou aço inoxidável austenítico |
| Ultrassônico (UT) | Porosidade interna, falta de fusão e falhas em seções espessas | Exige um operador treinado para a interpretação correta |
| Radiográfico (RT / raios X) | Porosidade interna, inclusões e defeitos volumétricos | Exige uma zona de exclusão de segurança durante a exposição |
| Correntes parasitas (ET) | Trincas superficiais e verificação da espessura de revestimentos em metais condutores | Materiais não condutores; profundidade de penetração limitada |
| Emissão acústica (AE) | Trincas ativas e em propagação detectadas enquanto a peça está sob carga | Exige vários sensores para localizar a falha com precisão |
| Ensaio de estanqueidade (LT) | Defeitos passantes em vasos de pressão e tubulações | Confirma a existência de um caminho de vazamento, mas não sua causa exata |
As orientações técnicas da Nuclear Regulatory Commission sobre inspeção de soldas abrangem esse mesmo conjunto principal de métodos (visual, líquido penetrante, partículas magnéticas e radiográfico), constituindo uma verificação independente útil da capacidade de END alegada por qualquer fornecedor. Para trabalhos em dutos conforme a API 1104, o exame radiográfico ou ultrassônico faz parte dos próprios requisitos de critérios de aceitação e qualificação de procedimentos, em vez de ser oferecido como adicional — portanto, considerar o END um item opcional com custo adicional é uma interpretação incorreta para trabalhos regidos por códigos. Em reparos ou trabalhos de fabricação não regidos por códigos, a inspeção visual combinada com líquido penetrante costuma ser uma referência razoável e de menor custo; pergunte quais condições levam o fornecedor a optar por UT ou RT, em vez de presumir que isso ocorre automaticamente.
Equipe interna de soldagem versus serviços terceirizados de soldagem: os verdadeiros fatores de decisão

A resposta honesta à pergunta “devemos contratar soldadores ou terceirizar?” depende da continuidade dos projetos, não do porte da empresa. Um fluxo constante de trabalhos de soldagem justifica o custo fixo de uma equipe interna; uma demanda intermitente ou sujeita a picos quase sempre favorece um fornecedor de serviços terceirizados de soldagem, cuja capacidade pode ser ampliada ou reduzida sem manter uma folha de pagamento ociosa.
✔ Vantagens da equipe interna
- Controle total sobre programação e prioridades
- Sem margem adicional sobre a mão de obra em trabalhos contínuos
- O conhecimento institucional permanece na empresa
⚠ Limitações da equipe interna
- A responsabilidade pela conformidade com os requisitos da OSHA para trabalhos a quente (vigilância contra incêndio, ventilação e licenças) é da sua empresa, em vez de ser transferida para uma contratada
- Folha de pagamento ociosa durante períodos de baixa demanda
- Recrutamento e recertificação de soldadores em um mercado de mão de obra restrito
Esse aspecto da conformidade é fácil de ignorar: a OSHA 29 CFR 1910.252 atribui a prevenção de incêndios, a vigilância contra incêndio, a ventilação e os controles de espaços confinados em trabalhos de soldagem e corte a quem executa a soldagem. Ao terceirizar o trabalho, essa responsabilidade regulatória também é transferida — mais um motivo para verificar o programa de segurança do fornecedor, e não apenas a qualidade das soldas, antes de assinar o contrato.
⚠️ O que realmente determina o custo da soldagem terceirizada
- Tipo de processo (TIG é mais lento e custa mais por polegada do que MIG ou eletrodo revestido)
- Campo versus oficina (deslocamento, preparação e tempo de uso do gerador aumentam os valores do trabalho em campo)
- Localização geográfica e condições do mercado de mão de obra local
Quanto aos custos: várias plataformas on-line de comparação de valores de contratadas situam a mão de obra geral de soldagem na faixa de $50-$150 por hora em 2026, sendo o trabalho em campo mais caro do que o trabalho em oficina e o processo ou a complexidade influenciando o valor mais do que o nível da certificação. Considere essa faixa apenas como referência — solicite uma cotação discriminada para seu trabalho específico, em vez de se basear em um valor anunciado, pois nenhum desses números provém de uma única pesquisa salarial governamental verificada.
Avaliação de um fornecedor de soldagem de metais: lista de verificação de diligência prévia com 9 pontos

Avalie o fornecedor candidato segundo estes critérios antes de assinar. Um serviço confiável e de alta qualidade se revela por respostas pontuais e específicas que restauram a funcionalidade total da peça na primeira tentativa — não apenas por um discurso comercial convincente; um fornecedor que não consiga responder diretamente a 2 ou mais destas perguntas, ou que seja evasivo sobre um reparo simples, como o de uma escada ou um guarda-corpo empenado, merece uma análise mais cuidadosa, por mais convincentes que pareçam suas alegações de durabilidade.
| Solicite | Sinal de alerta se… |
|---|---|
| Registros de qualificação dos soldadores para seu processo específico | Há apenas uma alegação genérica de “certificação AWS”, sem detalhes sobre processo ou data |
| Qual código se aplica ao seu trabalho (D1.1 / ASME IX / API 1104) | O fornecedor não consegue informar a norma aplicável |
| Uma WPS por escrito para o tipo de junta e o material | “Simplesmente soldamos com base na experiência” |
| Método de inspeção utilizado e responsável pela inspeção (CWI interno ou terceirizado) | Não há nenhuma etapa de inspeção documentada |
| Se o END (UT/RT) está incluído ou aparece como item separado | A cotação é ambígua e não apresenta a discriminação do escopo |
| Um programa por escrito de trabalhos a quente e vigilância contra incêndio conforme a OSHA | Não há programa de segurança documentado |
| Se o corte e a conformação são realizados internamente ou subcontratados | A resposta sobre quem realmente trabalha na peça é vaga |
| Cotação discriminada (mão de obra, processo, END e prazo de entrega) | Um único valor global, sem discriminação |
| Referências de um projeto anterior semelhante | Não consegue fornecer nenhuma quando solicitado |
Quase todos os sinais de alerta desta lista remetem a uma das seções anteriores — a confusão sobre certificações na tabela de qualificações, a incompatibilidade entre normas na comparação dos códigos e a lacuna de inspeção nos métodos de END apresentados acima. Se um fornecedor atender claramente aos 9 pontos, estará operando no nível que a Aubrik documenta em seu próprio roteamento de processos para serviços de soldagem de metais — uma referência útil para comparar uma cotação.
O que está mudando nos serviços de soldagem de metais: a escassez de soldadores certificados

O que está mudando é a escassez de soldadores certificados, dimensionada de formas diferentes por duas fontes ligadas ao governo federal, e os compradores devem considerar ambos os números, não apenas o mais alarmante. Os dados sobre a força de trabalho respaldados pela AWS estimam que os Estados Unidos precisarão de aproximadamente 320.500 profissionais de soldagem adicionais até 2029, em todos os setores.
Esse número da AWS é publicado em um site de monitoramento afiliado à AWS, e não na página principal de normas da entidade, e vale a pena interpretá-lo tendo em mente o interesse da AWS em ampliar as matrículas em cursos de soldagem. Isso representa cerca de 80.000 vagas por ano, impulsionadas principalmente por aposentadorias e reposição de profissionais, e não pelo crescimento geral do emprego.
| Fonte | Vagas anuais | Base de cálculo |
|---|---|---|
| AWS (associação do setor) | ~80,000/ano (320.500 até 2029) | Demanda total de reposição, categoria ampla |
| BLS (agência federal de estatísticas) | 45,600/ano, crescimento de 2% (2024–2034) | Crescimento ocupacional líquido, categoria mais restrita |
A diferença entre os dois números se resume à abordagem: a AWS projeta a demanda geral de reposição em um campo profissional mais amplo, enquanto o BLS calcula o crescimento líquido da demanda ocupacional para um cargo específico.
“Mesmo pela estimativa mais conservadora do BLS, o setor de soldagem não está gerando capacidade excedente; a conclusão relevante para o comprador permanece válida independentemente da previsão considerada mais confiável.”
A cobertura especializada sobre as perspectivas da fabricação metalmecânica para 2026 também indica crescimento da capacidade das oficinas — previsão de crescimento de 5,5% em 2026, em comparação com 2,19% em 2025 e uma contração de 0,74% no ano anterior —, o que significa que a demanda por mão de obra de soldagem provavelmente está crescendo mais rápido do que até mesmo essas previsões de novos soldadores antecipam. Na prática, isso deve ser mais um incentivo para estabelecer uma relação com um parceiro confiável de soldagem contratada antes do próximo gargalo de capacidade.
Perguntas frequentes
P: Quanto custa soldar uma peça de metal?
Mostrar resposta
Não há uma cobrança por peça, pois a maioria das oficinas cobra por hora, por junta ou por polegada linear de solda, dependendo da natureza do serviço. De acordo com diversas ferramentas de comparação de preços, a média cobrada pelas oficinas em 2026 fica entre $50-$125 por hora de mão de obra básica, enquanto a soldagem estrutural e a soldagem de tubos ficam em torno de $80-$150 devido ao tempo adicional de inspeção e ao processo. Pequenos serviços em seus equipamentos existentes, como reparar um suporte quebrado ou um portão empenado (reparo), normalmente são cobrados por uma tarifa mínima fixa, e não por hora; portanto, consulte a oficina antes de presumir que a cobrança por hora se aplica.
P: Quanto a maioria dos soldadores cobra por hora?
Ver resposta
Os custos variam de $50 a $125 por hora para soldagem em oficina, enquanto a soldagem móvel (soldagem em campo) normalmente tem preços mais altos, que cobrem a mão de obra adicional envolvida no deslocamento e no tempo de preparação. O processo, o material e o local de execução do serviço — em campo ou na oficina — parecem ter mais influência no custo total do que o nível de certificação em soldagem; 3 sites independentes de comparação de preços comerciais identificaram exatamente os mesmos padrões.
P: Quais são os dois metais que não podem ser soldados entre si?
Ler resposta
O alumínio não pode ser unido ao aço por soldagem a arco convencional devido à incompatibilidade entre seus pontos de fusão e suas características metalúrgicas — essas juntas seriam excessivamente frágeis. Para unir alumínio a aço, devem ser usados insertos de transição, conexões mecânicas ou soldagem por fricção e mistura, assim como em qualquer outro serviço de soldagem que envolva metais que não respondam bem à fusão convencional (consulte “Soldabilidade dos metais” neste guia para obter mais informações).
P: Uma mesma oficina de serviços de soldagem pode trabalhar com aço inoxidável e alumínio?
Expandir resposta
Embora a maioria das oficinas com serviços completos possa trabalhar com os dois materiais, cada processo exige ferramentas e preparação separadas, além de áreas de trabalho distintas para evitar que o pó de aço (que provoca corrosão no alumínio ao ser gerado pelo esmerilhamento e transferido para a superfície deste) contamine os componentes de alumínio. Verifique se os processos são mantidos separados.
P: Qual processo de soldagem funciona melhor em materiais enferrujados, sujos ou mal preparados?
Mostrar detalhes
A soldagem com eletrodo revestido (SMAW) tolera melhor as contaminações superficiais do que a soldagem MIG ou TIG, razão pela qual é a opção mais usada em reparos de campo de equipamentos agrícolas e de construção que não passam pela preparação de oficina. No entanto, ela não substitui a preparação correta em trabalhos regidos por códigos.
P: A soldagem e montagem de tubos são recursos padrão ou serviços especializados adicionais?
Mostrar resposta
Esse serviço está mais próximo de uma especialidade. A soldagem de tubos regida pela API 1104 exige qualificação própria do procedimento de soldagem e, muitas vezes, um protocolo específico de ensaios não destrutivos (NDT); portanto, uma oficina de fabricação metalmecânica geral pode não ter essa qualificação, mesmo que execute muito bem a soldagem de aço estrutural. Verifique especificamente a experiência com a API 1104 se o seu serviço envolver dutos ou tubulações de processo.
P: Por que os soldadores bebem leite depois de soldar?
Ver resposta
Trata-se de um mito muito antigo dos locais de trabalho, associado à “febre dos fumos metálicos”, um conjunto de sintomas semelhantes aos da gripe provocado pelos fumos de óxido de zinco gerados na soldagem de aço galvanizado. Não há absolutamente nenhum fundamento na crença de que beber leite seja a cura; as diretrizes de segurança sobre exposição ocupacional a fumos de soldagem — conforme as normas da OSHA para trabalhos a quente — enfatizam a ventilação e a proteção respiratória, e não soluções alimentares. Pergunte a um soldador em sua obra se ele usa exaustão localizada ou proteção respiratória ao soldar ou cortar aço galvanizado, ou se ainda acredita nesse mito.
Por que escrevemos este guia
A Aubrik (Wuxi ABK Machinery) fornece equipamentos de automação de soldagem, além de prestar serviços contratados de soldagem de metais e usinagem CNC. Essa dupla atuação nos coloca nos dois lados da discussão sobre certificação abordada neste guia — exigimos que as matérias-primas sejam soldadas conforme as especificações e também somos certificados perante nossos clientes.
Em nossos textos, baseamo-nos amplamente em documentos de fontes como AWS, ASME e OSHA, e não em números específicos da empresa, porque o objetivo é oferecer aos compradores um guia de referência imparcial quanto aos fornecedores, em vez de fazer promoção interna.
Referências e fontes
- AWS D1.1/D1.1M:2025, Código de soldagem estrutural, aço – American Welding Society
- Programa de inspetor de soldagem certificado (CWI) – American Welding Society
- 29 CFR 1910.252, Soldagem, corte e brasagem – Administração de Segurança e Saúde Ocupacional
- Manual de perspectivas ocupacionais: soldadores, operadores de corte, operadores de solda branda e brasadores – U.S. Bureau of Labor Statistics
- Seleção de uma máquina de soldagem para fazendas ou propriedades rurais – Ohio State University Extension
- BPVC Seção IX, qualificações para soldagem, brasagem e união por fusão – ASME
- Estudo comparativo da soldagem FSW, MIG e TIG do AA5083-H111 – National Institutes of Health, PubMed Central
- Soldagem por fricção e mistura de materiais dissimilares Al 6061-T6 e aço inoxidável AISI 316 – National Institutes of Health, PubMed Central
- Perguntas frequentes sobre métodos de ensaio não destrutivo (NDE) – American Institute of Steel Construction
- Métodos de ensaios não destrutivos para soldas – U.S. Nuclear Regulatory Commission
- Dados sobre a força de trabalho de soldagem – projeções da força de trabalho respaldadas pela American Welding Society
- Perspectivas, tendências e remuneração da força de trabalho de soldagem segundo os dados da AWS – The Fabricator
Artigos relacionados
- Célula robotizada de soldagem: guia de tipos, custos e ROI – quando a automação faz mais sentido do que a soldagem manual contratada
- Guia de equipamentos de soldagem para torres eólicas – soldagem de estruturas pesadas em larga escala
- Guia de máquina para soldagem circunferencial de torres eólicas – protocolos de verificação por NDT para soldas circunferenciais regidas por códigos
- Serviços de soldagem de metais da Aubrik – definição do processo para soldagem TIG/MIG/SAW contratada
- Sobre a Aubrik – histórico como fabricante de equipamentos de soldagem e prestadora de serviços contratados



