Entre em contato com a Aubrik Company

// SPEC_PROCESS
Serviços de soldagem de metais
Serviços de soldagem de metais — soldagem sob contrato certificada em TIG, MIG e SAW
aço estrutural e conjuntos de precisão para soldas de vasos de pressão (qualificadas conforme ISO 15614, ASME Seção XI, submetidas a ensaios não destrutivos e com capacidades publicadas, não apenas promessas).
Solicite uma cotação de soldagem[CAPABILITY_PREVIEW]
// TECH_DATA_MATRIX [SYS-01]
TIG·MIG·SAW
3 processos de soldagem a arco qualificados
0,3–100 mm
Faixa de espessura
8+ metais
Aço carbono, aço inoxidável, alumínio e ligas de Ti e Ni
UT·MT·PT
Inspeção por ensaios não destrutivos interna
ISO·CE·ASME
Procedimentos em conformidade com as normas
20+ anos
Ampla experiência em engenharia de soldagem
[SYS-OVERVIEW]
Desafios da soldagem industrial — e como os serviços TIG, MIG e SAW da Aubrik os solucionam
Não surpreende que os clientes de serviços de soldagem de metais enfrentem falhas de três formas: uma solda que se desfaz sob ciclos de pressão; uma certificação indisponível durante a auditoria; um custo “baixo” por unidade que se torna astronômico após retrabalho e transporte. A soldagem une metais por fusão; um serviço industrial confiável segue um processo documentado e mantém registros do soldador e do inspetor aprovados.
Essa lacuna de documentação é a principal razão estrutural pela qual as decisões de suprimentos dão errado. Compradores relatam experiências semelhantes em fóruns de soldagem, e isso orienta a forma como a Aubrik planeja cada trabalho.
[OP-CAPABILITY]
O diferencial da Aubrik — soldagem direta do fabricante
Com equipamentos de soldagem Aubrik produzidos em quantidades de até 1.000 unidades por ano e instalações de produção dos serviços de soldagem sob o mesmo teto, a Aubrik oferece uma solução de soldagem completa e totalmente interna. A Aubrik garante o controle do processo, dos ensaios não destrutivos e da fabricação metalmecânica por um único fornecedor, usando os mesmos sistemas de soldagem SAW, TIG e MIG que fabrica, e não sistemas independentes terceirizados.
Esse controle sob o mesmo teto explica os projetos ~25% mais rápidos relatados por compradores que contratam soldagem e inspeção: a rota mais rápida em comparação tanto com vários fornecedores quanto com dois fornecedores que operam cada um sob um único teto.
[RISK-ANALYSIS-MATRIX]
01
“Mais barato não significa menor despesa.”
Peças fora da especificação e retrabalho desaceleram a linha de produção subsequente, e um único lote ruim pode paralisar uma fábrica inteira por vários dias.
02
Teatro da certificação
Ocorre quando um fornecedor afirma usar a ISO 9001, mas não consegue apresentar um certificado durante sua visita.
03
Surge o risco de transferência
Quando corte, conformação, soldagem e inspeção ficam com fornecedores distintos, as transferências entre subcontratados geram atrasos e criam oportunidades para a perda de qualidade.
[SYS-EVAL-01]
Processos de soldagem TIG, MIG e SAW — qual processo seu trabalho exige
Esse mito recorrente, em especial, custa dinheiro aos compradores: eles presumem que o TIG será proibitivamente caro ou que o MIG serve, de alguma forma, “apenas para” chapas finas. Os resultados práticos mostram o contrário: o processo “mais barato” não é necessariamente o de “menor custo” total.
Normalmente, os custos totais da soldagem TIG de precisão em peças finas são menores devido à redução do retrabalho, enquanto a soldagem MIG em seções metálicas mais espessas apresenta desempenho equivalente ao obtido em chapas. A ideia de que “o processo define os custos” desconsidera a espessura do material e as juntas, que são os verdadeiros determinantes do custo. Selecionamos o processo de cada trabalho com base na precisão exigida pela peça, não em uma classificação por preço.
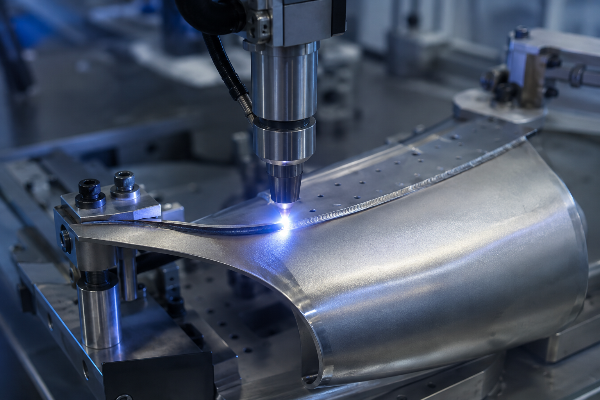
TIG (GTAW) — precisão e metais não ferrosos
O TIG utiliza um eletrodo de tungstênio não consumível em uma atmosfera de argônio, com adição manual do metal de adição. O processo produz juntas limpas e de alta qualidade, com poucas faíscas, ao unir metais finos e reativos — alumínio, titânio e ligas de níquel — que precisam atender a critérios estéticos e de resistência à corrosão.
a velocidade é uma escolha; a soldagem TIG atinge apenas 6 a 12 cm por minuto, por isso a Aubrik a reserva exclusivamente para juntas nas quais a precisão justifica o custo: nos setores de aviação e aeroespacial ou em trabalhos médicos exigentes dos Estados Unidos.
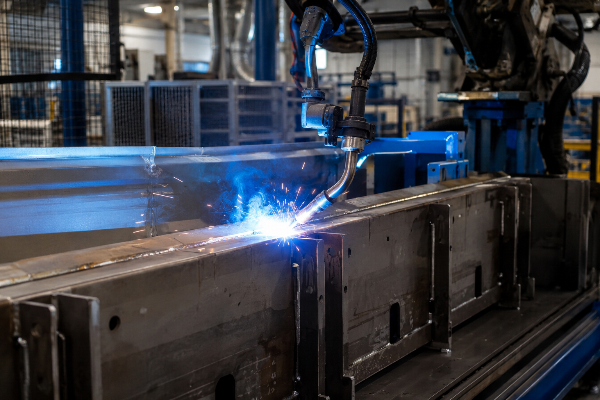
MIG (GMAW) — soldagem de produção versátil
O MIG utiliza avanço contínuo de arame de soldagem sob gás de proteção para proporcionar alta deposição com limpeza mínima. O processo trabalha com aço carbono, aço inoxidável e ligas de níquel, com bom desempenho em chapas finas, seções espessas e juntas de soldagem longas; a Aubrik o utiliza na fabricação metalmecânica em grande volume, na soldagem de chapas e em juntas longas.
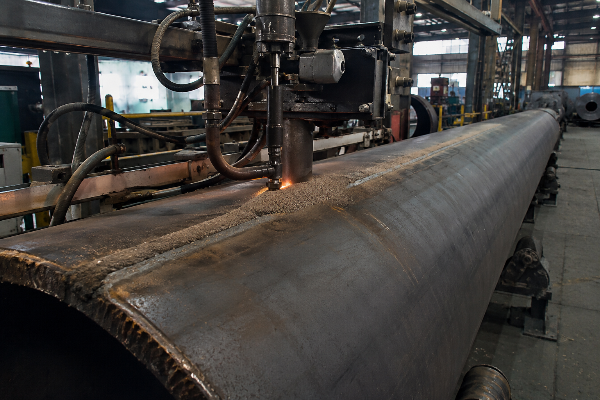
SAW (arco submerso) — produtividade em seções espessas
O SAW mantém o arco sob uma camada de fluxo e alcança deposição de até 15 a 40 lbs por hora — equivalente a até 10 juntas executadas manualmente com eletrodo revestido ou MIG. É por isso que a soldagem estrutural domina a fabricação de vasos de pressão de paredes espessas, trocadores de calor e juntas longas que um fabricante dos Estados Unidos não consegue concluir no mesmo número de dias.
Tabela de seleção do processo de soldagem
Use este guia para associar sua peça ao processo correto antes de enviar um desenho técnico. As linhas da Aubrik são organizadas por material, espessura e aplicação, da mesma forma que os engenheiros de soldagem da Aubrik classificam sua solicitação de cotação. Cada solda recomendada é então qualificada conforme a ASME Seção IX antes da produção.
| Perfil do trabalho | Material | Espessura | Processo recomendado |
|---|---|---|---|
| Precisão em peças finas aeroespaciais/médicas | Alumínio, titânio | 0,3–3 mm | TIG |
| Passe de raiz em aço inoxidável, setores alimentício/farmacêutico | Aço inoxidável 304/316 | 0,5–6 mm | TIG |
| Fabricação metalmecânica geral | Aço carbono | 3–12 mm | MIG |
| Grande volume/junta longa | Aço carbono, aço inoxidável | 3–25 mm | MIG |
| Vigas e estruturas de aço | Aço carbono | 6–25 mm | MIG/FCAW |
| Vaso de pressão de parede espessa | Aço carbono, aço inoxidável | 12–100 mm | SAW |
| Costados de trocadores de calor (TEMA) | Aço carbono, aço inoxidável | 20–100 mm | SAW |
| Juntas longas de tanques/vasos | Aço carbono | 10–60 mm | SAW |
| Peças de liga críticas quanto à corrosão | Inconel, Hastelloy | 1–50 mm | Raiz em TIG + enchimento em MIG/SAW |
| Estruturas automotivas/escapamentos | Aço carbono, aço inoxidável | 1–6 mm | MIG |
TIG versus MIG versus SAW — os números que determinam a escolha
| Métrica | TIG | MIG | SAW |
|---|---|---|---|
| Taxa de deposição | 2–3 lb/hr | 8–12 lb/hr | 15–40 lb/hr |
| Velocidade de curso | 6–12 cm/min | 20–50 cm/min | 30–60 cm/min |
| Espessura | 0,3–12 mm | 0,8–25 mm | 6–100 mm |
| Proteção | Argônio puro | Ar/CO₂ ou Ar puro | Fluxo granular |
| Precisão | Máxima | Média | Média |
| Mais indicado para | Peças finas/estéticas | Versatilidade/volume | Seções espessas/juntas longas |
Faixa de materiais e espessuras — matriz de soldabilidade
Cada material é certificado conforme seu número P da ASME Seção IX — uma base consistente para a qualificação do procedimento — para que os compradores industriais saibam o que receberão antes mesmo do primeiro cavaco ser removido.
Engenheiros e gerentes de qualidade não querem ouvir “fazemos tudo” — uma afirmação abrangente representa um risco, não uma garantia. Eles querem comprovação das faixas de espessura que assegure que seu metal está agrupado, qualificado e é soldado de forma consistente — justamente o que falta quando fornecedores internacionais apresentam altas taxas de falha por não conseguirem realmente qualificar os materiais.
| Material | ASME P-No. | TIG | MIG | SAW | Faixa de espessura |
|---|---|---|---|---|---|
| Aço carbono (A36, A516) | P1 | raiz | ✓ | ✓ | 0,5-100 mm |
| Aço inoxidável 304/316 | P8 | ✓ | ✓ | ✓ | 0,5-100 mm |
| Alumínio (6061) | P21-25 | ✓ | ✓ | – | 0,3-20 mm |
| Titânio | P51-53 | ✓ | limitado | – | 0,3-8 mm |
| Inconel (625) | P43-45 | ✓ | ✓ | limitado | 1-50 mm |
| Hastelloy | P43-45 | ✓ | ✓ | – | 1-40 mm |
| Cobre | P31-35 | ✓ | ✓ | – | 0,5-20 mm |
| Bronze | P31-35 | ✓ | ✓ | – | 0,5-20 mm |
Os concorrentes ocultam essas informações em suas páginas da web. Estes são os dados reais: os limites operacionais práticos da Aubrik para cada processo e, abaixo, parâmetros representativos de um trabalho de produção da Aubrik.
| Processo | Espessura | Velocidade | Proteção | Parâmetros representativos |
|---|---|---|---|---|
| Soldagem TIG | 0,3-12 mm | 6-12 cm/min | Argônio puro | 180 A / 12 V (passe de raiz) |
| MIG | 0,8-25 mm | 20-50 cm/min | Ar/CO2 (aço) | Transferência por spray, 8-12 lb/hr |
| SAW | 6-100 mm | 30-60 cm/min | Fluxo granular | 300 A / 32 V / 40 cm/min |
Nota de engenharia — por que as faixas de espessura são importantes
O uso de SAW abaixo de cerca de 6mm garante perfuração por queima. Acima de 12 mm, o TIG torna-se ineficiente devido às vantagens de velocidade do MIG. A escolha do processo correto para cada espessura assegura tanto a integridade estrutural quanto a relação custo-benefício, uma verificação de processo que a Aubrik realiza em cada desenho técnico.
SYS-QA-01 // Validação
Garantia da qualidade da solda — protocolo de inspeção de soldagem em 3 etapas e relatório de amostra
É difícil superar o ceticismo de um comprador: como posso ter certeza de que a solda está íntegra a 6.000 milhas de distância? Sabemos que um aperto de mão não basta; é preciso documentação. Os fóruns estão repletos de alertas como “conexões frouxas” e “juntas frias” — diante de taxas de falha de 20%, o responsável pela gestão da qualidade sabe que arcará com as consequências.
A resposta da Aubrik é um processo documentado em três etapas, acompanhado de um relatório que um comprador da UE ou dos Estados Unidos pode auditar antes de receber o lote. Isso funciona porque o histórico da solda acompanha a peça, em vez de depender da memória do soldador.
Protocolo de inspeção de soldagem em 3 etapas
01
Etapa 1 — verificação pré-soldagem:
[PRE]certificados da usina conferidos com o número P, preparação da junta e ajuste e montagem da junta inspecionados e WPS/PQR confirmados para o material e a espessura especificados antes da abertura do arco.
02
Etapa 2 — monitoramento durante o processo:
[PROC]Amperagem/tensão e velocidade de curso comparadas com o procedimento; estabilidade do arco e temperatura entre passes monitoradas continuamente, assim como o perfil e a integridade do cordão.
03
Etapa 3 — ensaios não destrutivos pós-soldagem:
[NDT]Inspeção visual acompanhada de ensaios UT (ultrassom), MT (partículas magnéticas) e PT (líquido penetrante), com ensaios destrutivos mediante solicitação.
 CAM-01 VERIFICAÇÃO DE END
DADOS
Registro de inspeção de amostra — WQR-2026-001
| Item de inspeção | Resultado |
|---|---|
| Projeto | Vaso de pressão industrial |
| Processo | SAW + TIG (passes de raiz) |
| Material | Aço carbono A36, 15 mm (P1) |
| Parâmetros | SAW 300 A/32 V/40 cm/min; TIG 180 A/12 V/10 cm/min |
| Visual | Sem defeitos superficiais; reforço de 2,0 mm, largura de 18 mm |
| UT | Sem defeitos internos; penetração de 14,5 mm (≥14 mm exigidos) |
| MT | Sem trincas superficiais/próximas à superfície |
| Conclusão | Aprovado — em conformidade com ISO 15614-1 e ASME |
Relatório representativo; registros completos específicos do trabalho emitidos após a conclusão do projeto.
ESPEC.: critérios de aceitação — baseados em normas
O UT pode substituir a radiografia em componentes com 6mm de espessura; defeitos superiores a 1/32″ (0,79mm) — medidos da superfície para o interior da solda (linha de corte) no caso de mordedura, ou medidos no componente de menor espessura (apenas em soldas de juntas em T e de canto) — são inaceitáveis segundo as diretrizes da ASME BPVC Seção V/Seção IX.
A Aubrik não aprova uma solda sem um registro volumétrico que a comprove — cada resultado de ensaio fica registrado para inspeção, mesmo semanas ou meses depois.
Qualificamos cada procedimento conforme ISO 15614-1 ou ASME Seção IX antes da execução da primeira solda de produção e não enviamos vasos até que a penetração total seja confirmada por UT. No WQR-2026-001, a medição foi de 14,5 mm em comparação com o mínimo de 14 mm.
Certificações e conformidade
Ao selecionar fornecedores, poucos perguntam primeiro pelo preço; a principal consideração inicial é se o fornecedor consegue apresentar documentação verificável durante uma auditoria. A incapacidade de apresentar resultados certificados no momento certo pode causar desqualificação imediata; abaixo estão as normas autênticas que regem as soldas da Aubrik.
ISO 9001
Gestão da qualidade certificada
CE
Com marcação de conformidade europeia
ISO 15614-1
WPS/PQR — aço e níquel
ISO 15614-2
WPS/PQR — alumínio
ASME Seção IX
Qualificação do procedimento e do soldador
AWS D1.1
Apto para aço estrutural
TEMA
Fabricação de trocadores de calor
Qualificação do procedimento — os detalhes do escopo solicitados pelos compradores
Os procedimentos para aço, aço inoxidável e ligas de níquel são todos qualificados conforme as normas ISO 15614-1. Os procedimentos para alumínio são qualificados conforme ISO 15614-2. Essas duas normas ISO podem ser prontamente correlacionadas aos números P e F da ASME Seção IX.
os soldadores são certificados e passam por novas inspeções; em cada trabalho, o certificado de conformidade acompanha a peça, garantindo aos compradores da UE o que esperam no recebimento: rastreabilidade completa.
Há apenas um limite, exposto com honestidade: a Aubrik realizará somente fabricação nova para exportação em conformidade com as normas e não alegará possuir a autorização R-Stamp que não detém para um vaso instalado. Se um projeto exigir R-Stamp para uma unidade instalada, a Aubrik informará já na primeira ligação que o serviço não é oferecido, em vez de prometer além de seu escopo e expor o cliente ao risco de falha; o valor de um “não” direto desde o início está na longevidade da relação de trabalho após uma auditoria.
[DOC-TITLE]
Trabalhe com a Aubrik — soldagem personalizada e OEM, prazos de entrega e cotações
Um preço menor no exterior pode sair mais caro se um produto fora da especificação e o reparo subsequente interromperem a produção por vários dias. Para os compradores, isso significa que a principal alavanca de negociação está menos no preço unitário e mais no custo total posto no destino: taxa de retrabalho, prazo de entrega e número de transferências entre fornecedores.
O que determina sua cotação de soldagem
A Aubrik não utiliza uma estrutura de preços uniforme; o preço total da soldagem é específico para cada trabalho. Essa abordagem de precificação é determinada por vários fatores contribuintes (como em qualquer outra precificação baseada em processos), inclusive os materiais envolvidos, as especificações da peça e as inspeções exigidas.
Os principais fatores de custo incluem:
- A classe do material afeta o custo do metal de adição, da peça e, em alguns casos, do gás de proteção.
- A espessura do material e o processo afetam a taxa de deposição e o número de passes necessários (conforme a folha de especificações fornecida).
- Os níveis de inspeção variam desde apenas a inspeção visual até ensaios UT/MT/PT completos, realizados sob demanda e documentados conforme as especificações do trabalho.
- O escopo de certificação — a norma, como a ASME Seção IX, segundo a qual o procedimento deve ser qualificado — afeta o custo da qualificação.
- Os volumes e escopos variam significativamente, desde trabalhos personalizados individuais até requisitos OEM em grande escala.
Prazos de entrega e serviços OEM
Os prazos de entrega típicos variam de 1 a 3 dias para pequenos trabalhos personalizados e de 2 a 4 semanas (14-28 dias) para trabalhos de grande porte, como estruturas de aço ou vasos pressurizados. A Aubrik fornece um cronograma com todas as cotações, oferece fabricação OEM e personalizada e garante todo o trabalho por um ano.
Controle de qualidade interno e automação de soldagem
A Aubrik projeta e opera suas próprias instalações internas de soldagem, mantendo rigorosamente integrados o planejamento, o controle de qualidade e a manutenção. Isso minimiza o risco da cadeia de suprimentos; quando há transferências entre fornecedores, os compradores frequentemente priorizam o controle interno em relação ao preço inicial. Para volumes altos o suficiente para justificar células robotizadas, a Aubrik utiliza processos automatizados que proporcionam maior consistência e prazos de entrega menores em execuções de produção repetidas de aço estrutural e outros materiais.
~25%
Conclusão mais rápida do projeto quando a soldagem e os ensaios não destrutivos permanecem internos, em vez de serem encaminhados a fornecedores distintos.
Estimativa do setor [WEBSEARCH: mooreselectric.com] — não é um valor garantido para todos os projetos.
Ferramentas on-line de engenharia e avaliação de soldagem de metais
seletor de processo adequado
Selecione o método de soldagem ideal para seu projeto. Assegure alta integridade estrutural e eficiência de produção.
Abrir seletor
verificador de soldabilidade
Verifique a compatibilidade dos materiais e as propriedades térmicas das ligas. Evite defeitos de soldagem antes da fabricação em escala total.
Executar verificação de viabilidade
estimador de prazo de entrega e inspeção
Estime os cronogramas de produção e inspeção por ensaios não destrutivos. Otimize sua cadeia de suprimentos com previsões comerciais precisas.
Estimar cronograma
Obtenha uma cotação documentada para seu projeto de soldagem
Envie seu desenho técnico, material e espessura — a Aubrik informará o processo correto, a norma de qualificação e um cronograma claro.
Solicite uma cotação de soldagemPerguntas frequentes
A soldagem TIG destina-se a aplicações com materiais finos, precisão e metais não ferrosos. O MIG atende a uma faixa versátil de volumes e aplicações, inclusive espessuras médias. O SAW é ideal para aplicações com alta taxa de deposição, como materiais muito espessos e juntas longas. Consulte a tabela de seleção para determinar o melhor processo para os materiais, espessuras e juntas de sua peça ou consulte os engenheiros da Aubrik enviando seu projeto.
Cada solda inclui: documentação da inspeção em três etapas (WPS e qualidade pré-soldagem, registros dos parâmetros durante a operação de soldagem e resultados de UT/MT/PT pós-soldagem). Solicite um relatório de controle de qualidade de amostra, (WQR-2026-001)antes de emitir um pedido de compra, e os registros reais de seu trabalho estarão disponíveis para entrega com todos os componentes.
Proteja seu custo total posto no destino mantendo a soldagem e os ensaios não destrutivos internamente, qualificando os procedimentos conforme as normas e documentando tudo o que a Aubrik produz. Mais barato raramente significa menor custo.
Aço carbono, aço inoxidável 304/316, alumínio, titânio, ligas de níquel (Inconel, Hastelloy), cobre e bronze — desde trabalhos TIG em lâminas de 0,3 mm até chapas de 100 mm soldadas por SAW. Consulte na matriz de soldabilidade a faixa de cada material.
Sim. Os soldadores são certificados e submetidos a novos testes, e os procedimentos são qualificados conforme ISO 15614-1 (aço/níquel), ISO 15614-2 (alumínio) e ASME Seção IX, com capacidade segundo AWS D1.1 para trabalhos estruturais.
Peças personalizadas pequenas normalmente levam 1-3 dias; conjuntos industriais grandes levam 2-4 semanas. Você recebe um cronograma definitivo com sua cotação.
Em alta agora



