Aubrik Şirketi ile İletişime Geçin

// PROSES_TEKNİK_ÖZELLİĞİ
Metal Kaynak Hizmetleri
Metal Kaynak Hizmetleri — Sertifikalı TIG, MIG ve SAW Sözleşmeli Kaynak
basınçlı kap kaynak dikişleri için yapısal çelik ve hassas montajlar (ISO 15614, ASME Bölüm XI yeterlilikli, vaatler yerine yayımlanmış kabiliyetlerle NDT testli).
Kaynak Teklifi İsteyin[KABİLİYET_ÖNİZLEMESİ]
// TEKNİK_VERİ_MATRİSİ [SYS-01]
TIG·MIG·SAW
3 yeterlilikli ark kaynağı yöntemi
0,3–100 mm
Kalınlık aralığı
8+ metal
Karbon çeliği, paslanmaz çelik, alüminyum, Ti, Ni alaşımları
UT·MT·PT
Tesis içi NDT muayenesi
ISO·CE·ASME
Standartlara uygun kaynak prosedürleri
20+ yıl
Kaynak mühendisliği deneyimi
[SİSTEM-GENEL-BAKIŞ]
Endüstriyel Kaynak Sorunları — Aubrik’in TIG, MIG ve SAW Hizmetleri Bunları Nasıl Çözüyor?
Metal kaynak hizmetleri müşterilerinin başarısız olduğu üç nokta şaşırtıcı değildir: Basınç çevrimleri altında dağılan bir kaynak dikişi; denetimde sunulamayan sertifika; yeniden işleme ve nakliye sonrasında astronomik hâle gelen “düşük” birim maliyet. Kaynak işlemi, metali ergitme yoluyla birleştirir; endüstriyel alıcının güvenebileceği kaynak hizmeti ise yazılı bir kaynak prosedürüne, onaylı kaynakçıya ve denetçi kaydına dayanır.
Bu dokümantasyon açığı, tedarik kararlarının yanlış sonuçlanmasının bir numaralı yapısal nedenidir. Alıcılar kaynak forumlarında benzer deneyimler paylaşır ve bu durum Aubrik’in her işi nasıl planladığını belirler.
[OPERASYON-KABİLİYETİ]
Aubrik farkı — doğrudan üreticiden kaynak hizmeti
Aubrik kaynak ekipmanının yılda 1.000 adede varan miktarlarda üretildiği ve kaynak hizmeti tesislerinin tek çatı altında bulunduğu Aubrik, tamamen tesis içi kapsamlı bir kaynak çözümü sunar. Aubrik; kaynak yöntemi, NDT ve metal imalatını tek tedarikçinin kontrolü altında güvenceye alır ve dış kaynaklı, bağımsız sistemler yerine bizzat ürettiği SAW, TIG ve MIG kaynak sistemlerini kullanır.
Bu tek çatı altındaki kontrol, hem kaynak hem muayene hizmeti alan müşteriler için bildirilen ~25% daha hızlı projeleri açıklar: Birden fazla tedarikçi kullanıldığında en hızlı yol, iki tek çatı tedarikçisini birlikte kullanmaya kıyasla budur.
[RİSK-ANALİZ-MATRİSİ]
01
“Daha ucuz, daha az masraf demek değildir.”
Teknik özelliklere uymayan parçalar ve yeniden işleme, sonraki üretim hattını yavaşlatır ve tek bir hatalı parti tüm tesisi günlerce durdurabilir.
02
Göstermelik sertifikasyon
Bir tedarikçinin ISO 9001 kullandığını söylemesine rağmen tesise geldiğinizde sertifika sunamamasıdır.
03
Devir teslim riski oluşur
Kesme, şekillendirme, kaynak ve muayene farklı tedarikçilerde yürütüldüğünde, alt yükleniciler arasındaki devir teslimler gecikmeye ve kalitenin düşebileceği bir noktaya yol açar.
[SYS-EVAL-01]
TIG, MIG ve SAW Kaynak Yöntemleri — İşiniz Hangi Yöntemi Gerektiriyor?
Özellikle bu yaygın yanılgı alıcılara maliyet çıkarır; TIG’in aşırı pahalı olacağını veya MIG’in bir şekilde “yalnızca” ince sac için olduğunu varsayarlar. Gerçek uygulama sonuçları bunun aksini gösterir; “en ucuz” yöntem, toplamda mutlaka “en az maliyetli” yöntem değildir.
TIG ile ince iş parçalarında hassasiyet elde etmenin toplam maliyeti, yeniden işlemenin azalması sayesinde genellikle daha düşüktür; MIG ise metalin daha kalın bölümlerinde sacdaki uygulamalardan farklı performans göstermez. “Maliyeti kaynak yöntemi belirler” düşüncesi, maliyetin gerçek belirleyicileri olan malzeme kalınlığı ile kaynak birleştirmelerini göz ardı eder. Her iş için kaynak yöntemi, fiyat sıralamasına göre değil, işin gerektirdiği hassasiyete göre seçilir.
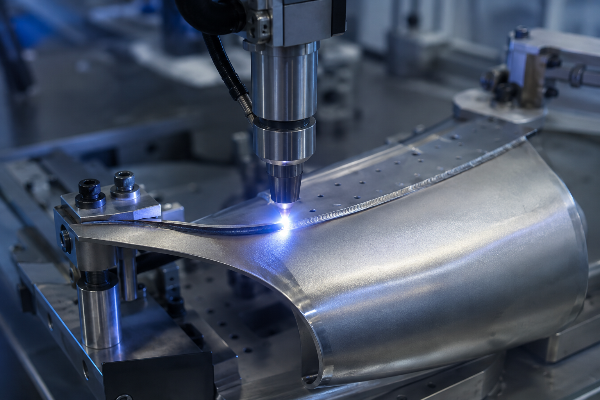
TIG (GTAW) — hassasiyet ve demir dışı metaller
TIG, argon plazması içinde tükenmeyen tungsten elektrot kullanır ve dolgu metali elle verilir. İnce ve reaktif metallerin birleştirilmesinde az kıvılcım oluşturan temiz, yüksek kaliteli kaynak dikişleri sağlar; alüminyum, titanyum ve nikel alaşımları estetik ve korozyon ölçütlerini karşılar.
Hız bir tercihtir; TIG kaynağı yalnızca dakikada 6 ila 12 cm ilerlediği için Aubrik’te sadece hassasiyetin maliyeti haklı çıkardığı birleştirmelerde kullanılır: havacılık ve uzay uygulamalarında veya zorlu ABD tıbbi işlerinde.
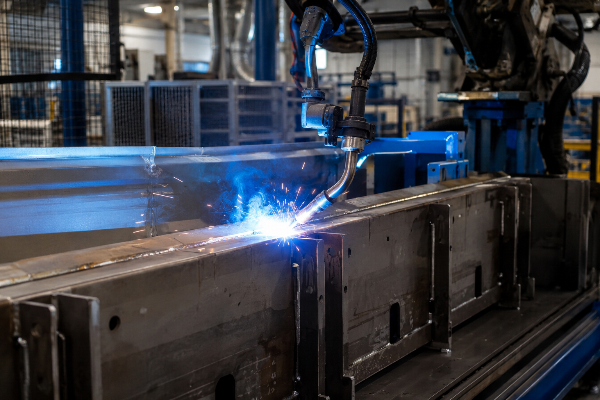
MIG (GMAW) — çok yönlü üretim kaynağı
MIG, minimum temizlik ihtiyacıyla yüksek yığma hızı sağlamak için koruyucu gaz altında sürekli tel beslemesi kullanır. Karbon çeliği, paslanmaz çelik ve nikel alaşımlarını işleyebilir; ince saclarda, kalın kesitlerde ve uzun dikişlerde etkilidir; Aubrik bu yöntemi yüksek hacimli metal imalatında, sac metal kaynağında ve uzun dikişlerde kullanır.
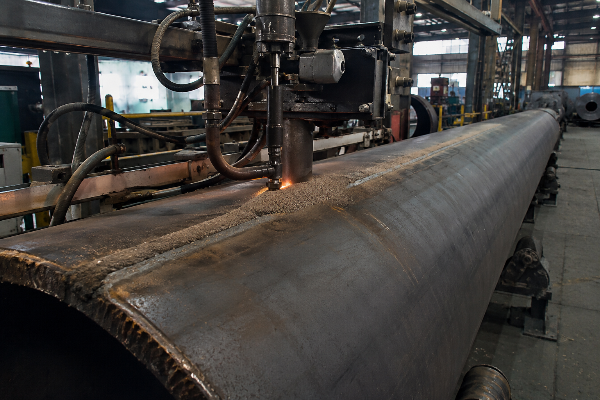
SAW (Tozaltı Ark Kaynağı) — kalın kesitlerde verimlilik
SAW, arkı bir dekapan tabakasının altında tutar ve saatte 15 ila 40 lbs değerine kadar yığma hızına ulaşır; bu, 10 kadar manuel elektrot veya MIG birleştirmesine eşdeğerdir. Bu nedenle yapısal uygulamalarda, ABD’li bir imalatçının aynı gün sayısında tamamlayamadığı kalın cidarlı basınçlı kaplar, ısı eşanjörleri ve uzun dikişler bu yönteme aittir.
Kaynak Yöntemi Yönlendirme Tablosu
Teknik resmi göndermeden önce parçayı doğru kaynak yöntemiyle eşleştirmek için bu kılavuzu kullanın. Aubrik satırları, Aubrik kaynak mühendislerinin teklif talebinizi sınıflandırdığı şekilde malzeme, kalınlık ve uygulamaya göre düzenlenmiştir. Önerilen her kaynak dikişi, üretimden önce ASME Bölüm IX’a göre yeterlilik kazanır.
| İş profili | Malzeme | Kalınlık | Önerilen kaynak yöntemi |
|---|---|---|---|
| Havacılık / tıp için ince ve hassas parçalar | Alüminyum, titanyum | 0,3–3 mm | TIG |
| Paslanmaz çelik kök pasosu, gıda/ilaç | Paslanmaz çelik 304/316 | 0,5–6 mm | TIG |
| Genel metal imalatı | Karbon çeliği | 3–12 mm | MIG |
| Yüksek hacim / uzun dikiş | Karbon çeliği, paslanmaz çelik | 3–25 mm | MIG |
| Yapısal kirişler ve çerçeveler | Karbon çeliği | 6–25 mm | MIG / FCAW |
| Kalın cidarlı basınçlı kap | Karbon çeliği, paslanmaz çelik | 12–100 mm | SAW |
| Isı eşanjörü gövdeleri (TEMA) | Karbon çeliği, paslanmaz çelik | 20–100 mm | SAW |
| Uzun tank / kap dikişleri | Karbon çeliği | 10–60 mm | SAW |
| Korozyon açısından kritik alaşım parçalar | Inconel, Hastelloy | 1–50 mm | TIG kök pasosu + MIG/SAW dolgu |
| Otomotiv şasileri / egzoz | Karbon çeliği, paslanmaz çelik | 1–6 mm | MIG |
TIG, MIG ve SAW karşılaştırması — seçimi belirleyen rakamlar
| Ölçüt | TIG | MIG | SAW |
|---|---|---|---|
| Yığma hızı | 2–3 lb/saat | 8–12 lb/saat | 15–40 lb/saat |
| Hareket hızı | 6–12 cm/dak | 20–50 cm/dak | 30–60 cm/dak |
| Kalınlık | 0,3–12 mm | 0,8–25 mm | 6–100 mm |
| Koruma ortamı | Saf argon | Ar/CO₂ veya saf Ar | Granül dekapan |
| Hassasiyet | En yüksek | Orta | Orta |
| En uygun olduğu alan | İnce / estetik | Çok yönlü / yüksek hacimli | Kalın / uzun dikiş |
Malzeme ve Kalınlık Aralığı – Kaynaklanabilirlik Matrisi
Her malzeme, kaynak prosedürü yeterliliği için tutarlı bir temel oluşturan ASME Bölüm IX P-numarasına göre sertifikalandırılır; böylece endüstriyel alıcılar daha tek bir talaş kaldırılmadan ne alacaklarını bilir.
Mühendisler ve kalite yöneticileri “her şeyi yapıyoruz” sözünü duymak istemez; genel bir ifade güvence değil, risktir. Metalinizin gruplandırıldığını, yeterliliğinin doğrulandığını ve tutarlı biçimde kaynaklandığını güvenceye alan kalınlık aralığı yetkinliğini görmek isterler; uluslararası tedarikçilerin malzemelerin yeterliliğini gerçekten doğrulayamadıkları için yüksek hata oranlarına sahip olduğu durumlarda eksik olan budur.
| Malzeme | ASME P-No. | TIG | MIG | SAW | Kalınlık Aralığı |
|---|---|---|---|---|---|
| Karbon çeliği (A36, A516) | P1 | kök pasosu | ✓ | ✓ | 0,5-100 mm |
| Paslanmaz çelik 304 / 316 | P8 | ✓ | ✓ | ✓ | 0,5-100 mm |
| Alüminyum (6061) | P21-25 | ✓ | ✓ | – | 0,3-20 mm |
| Titanyum | P51-53 | ✓ | sınırlı | – | 0,3-8 mm |
| Inconel (625) | P43-45 | ✓ | ✓ | sınırlı | 1-50 mm |
| Hastelloy | P43-45 | ✓ | ✓ | – | 1-40 mm |
| Bakır | P31-35 | ✓ | ✓ | – | 0,5-20 mm |
| Bronz | P31-35 | ✓ | ✓ | – | 0,5-20 mm |
Rakipler bu bilgileri web sayfalarında gizler. Gerçek veriler şunlardır: Aubrik’in her kaynak yöntemi için uygulamadaki çalışma sınırları ve aşağıda, bir Aubrik üretim işinden temsili parametreler.
| Kaynak yöntemi | Kalınlık | Hız | Koruma ortamı | Temsili Parametreler |
|---|---|---|---|---|
| TIG kaynağı | 0,3-12 mm | 6-12 cm/dak | Saf argon | 180 A / 12 V (kök pasosu) |
| MIG | 0,8-25 mm | 20-50 cm/dak | Ar/CO2 (çelik) | Sprey transferi, 8-12 lb/saat |
| SAW | 6-100 mm | 30-60 cm/dak | Granül dekapan | 300 A / 32 V / 40 cm/dak |
Mühendislik Notu – Kalınlık Aralıkları Neden Önemlidir?
Yaklaşık 6 mm altında SAW kullanılması yanmayı garanti eder. TIG’de 12 mm üzerine çıkılması, MIG’in hız avantajları nedeniyle verimsiz hâle gelir. Her kalınlık için doğru kaynak yönteminin seçilmesi hem yapısal bütünlük hem maliyet verimliliği sağlar; Aubrik her teknik resimde bu kaynak yöntemi kontrolünü gerçekleştirir.
SYS-QA-01 // Doğrulama
Kaynak Kalite Güvencesi – 3 Aşamalı Kaynak Muayene Protokolü ve Örnek Rapor
Bir alıcının kuşkularını gidermek zordur: Kaynak dikişinin 6.000 mil uzaktan sağlam olduğundan nasıl emin olabilirim? Bunun bir el sıkışmaya değil, dokümantasyona dayandığı bilinmektedir. Forum gönderileri “gevşek bağlantılar” ve “soğuk lehimler” gibi uyarılarla doludur; 20% hata oranında sorumlu kalite yöneticisi bunun sonuçlarına katlanacağını bilir.
Aubrik’in yanıtı, belgelenmiş üç aşamalı bir kaynak yöntemi ile AB veya ABD’deki bir alıcının partiyi teslim almadan önce denetleyebileceği rapordur. Bu yaklaşım işe yarar; çünkü kaynağın geçmişi kaynakçının hafızasında kalmak yerine parçayla birlikte taşınır.
3 Aşamalı Kaynak Muayene Protokolü
01
Aşama 1 – Kaynak öncesi doğrulama:
[ÖN]ark yakılmadan önce malzeme sertifikaları P-numarasıyla karşılaştırılır, kaynak ağzı hazırlığı ve fit-up muayene edilir, belirtilen malzeme/kalınlık için WPS/PQR doğrulanır.
02
Aşama 2 – Proses içi izleme:
[KAYNAK PROSEDÜRÜ]Akım/gerilim ve hareket hızı kaynak prosedürüyle karşılaştırılır; ark kararlılığı ile pasolar arası sıcaklık sürekli izlenirken dikiş profili ve bütünlüğü de takip edilir.
03
Aşama 3 – Kaynak sonrası NDT:
[NDT]Görsel muayenenin yanı sıra UT (ultrasonik), MT (manyetik parçacık) ve PT (sıvı penetrant) testleri uygulanır; talep üzerine tahribatlı test de yapılır.
 CAM-01 NDT KONTROLÜ
VERİ
Örnek Muayene Kaydı – WQR-2026-001
| Muayene Kalemi | Sonuç |
|---|---|
| Proje | Endüstriyel basınçlı kap |
| Kaynak yöntemi | SAW + TIG (kök pasoları) |
| Malzeme | Karbon çeliği A36, 15 mm (P1) |
| Parametreler | SAW 300A/32V/40 cm-dak; TIG 180A/12V/10 cm-dak |
| Görsel | Yüzey kusuru yok; 2,0 mm takviye yüksekliği, 18 mm genişlik |
| UT | İç kusur yok; 14,5 mm nüfuziyet (gereken ≥14 mm) |
| MT | Yüzey / yüzeye yakın çatlak yok |
| Sonuç | Başarılı – ISO 15614-1 ve ASME ile uyumlu |
Temsili rapor; işe özgü kayıtların tamamı proje tamamlandığında düzenlenir.
TEKNİK ÖZELLİK: Kabul Kriterleri – Standarda Dayalı
UT, 6 mm kalınlığındaki elemanlarda radyografinin yerini alabilir; ASME BPVC Bölüm V / Bölüm IX yönergelerine göre yanma oluğu için yüzeyden kaynak dikişinin içine doğru (kesme hattı) veya daha ince elemana doğru (yalnızca T ve köşe birleştirme kaynaklarında) ölçülen 1/32″ (0,79 mm) değerinden büyük kusurlar kabul edilemez.
Aubrik, kanıtlayacak kayıtlı bir hacimsel muayene olmadan kaynak dikişini onaylamaz; her test sonucu haftalar veya aylar sonra bile incelenebilmesi için kaydedilir.
Tek bir üretim kaynağı yapılmadan önce her kaynak prosedürünün ISO 15614-1 veya ASME Bölüm IX’a göre yeterliliğini doğrularız ve UT ile tam nüfuziyet onaylanmadan kapları sevk etmeyiz. WQR-2026-001 işinde, gereken minimum 14 mm değerine karşı ölçülen sonuç 14,5 mm idi.
Sertifikalar ve Uygunluk
Tedarikçi seçerken çok az kişi önce fiyatı sorar; ilk ve temel değerlendirme, tedarikçinin denetim sırasında doğrulanabilir dokümantasyon sunup sunamayacağıdır. Sertifikalı sonuçların doğru zamanda sunulamaması anında diskalifiyeyle sonuçlanabilir; Aubrik kaynak dikişlerini düzenleyen gerçek standartlar aşağıda verilmiştir.
ISO 9001
Sertifikalı kalite yönetimi
CE
Avrupa uygunluk işaretli
ISO 15614-1
WPS/PQR — çelik ve nikel
ISO 15614-2
WPS/PQR — alüminyum
ASME Böl. IX
Kaynak prosedürü ve kaynakçı yeterliliği
AWS D1.1
Yapısal çelik — kabiliyet mevcut
TEMA
Isı eşanjörü imalatı
Kaynak prosedürü yeterliliği — alıcıların sorduğu kapsam ayrıntıları
Çelik, paslanmaz çelik ve nikel alaşımı kaynak prosedürlerinin tümü ISO 15614-1 standartlarına göre yeterlilik kazanmıştır. Alüminyum kaynak prosedürleri ISO 15614-2’ye göre yeterlilik kazanmıştır. Bu iki ISO standardı, ASME Bölüm IX P-numara ve F-numaralarıyla kolayca eşleştirilebilir.
kaynakçılar sertifikalandırılır ve yeniden muayene edilir; her işte uygunluk belgesi parçayla birlikte taşınarak AB’deki alıcılara mal kabulünde bekledikleri tam izlenebilirliği sağlar.
Yalnızca bir dürüst sınır vardır: Aubrik sadece ihracata yönelik, standartlara uygun yeni imalat gerçekleştirir ve kurulu bir kap için sahip olmadığı R-Stamp yetkisini iddia etmez. Bir proje kurulu bir ünitede R-Stamp gerektiriyorsa Aubrik, kapsamı hakkında aşırı vaatte bulunup müşteriyi başarısızlık riskiyle karşı karşıya bırakmak yerine ilk görüşmede bu hizmetin sunulmadığını bildirir; başlangıçta doğrudan “hayır” demenin değeri, iş ilişkisinin denetim sonrasında da uzun ömürlü olmasıdır.
[BELGE-BAŞLIĞI]
Aubrik ile Çalışmak — Özel ve OEM Kaynak, Teslim Süreleri ve Tekliflendirme
Teknik özelliklere uymayan bir ürün ve ardından gereken onarım, üretimin günlerce durmasına neden olursa yurt dışından alınan daha düşük fiyat daha pahalıya gelebilir. Alıcılar açısından bu, temel pazarlık unsurunun birim fiyattan çok toplam teslim maliyeti olduğu anlamına gelir: yeniden işleme oranı, teslim süresi ve tedarikçiler arasındaki devir teslim sayısı.
Kaynak Teklifinizi Belirleyen Unsurlar
Aubrik tek tip bir fiyatlandırma yapısı kullanmaz; toplam kaynak fiyatı işe özgüdür. Bu fiyatlandırma yaklaşımı, diğer proses bazlı fiyatlandırmalarda olduğu gibi kullanılan malzemeler, parça teknik özellikleri ve gerekli muayeneler dâhil birçok etkene dayanır.
Başlıca Maliyet Unsurları:
- Malzeme kalite sınıfı; dolgu metalinin, parçanın ve bazı durumlarda koruyucu gazın maliyetini etkiler.
- Malzeme kalınlığı ve kaynak yöntemi, yığma hızını ve gereken paso sayısını etkiler (sunulan Teknik Föye göre).
- Muayene seviyeleri yalnızca görsel muayeneden tam UT/MT/PT testine kadar uzanır; bu testler talep üzerine gerçekleştirilir ve işin teknik özelliklerine göre belgelenir.
- Sertifikasyon kapsamı, yani kaynak prosedürünün ASME Bölüm IX gibi hangi standarda göre yeterlilik kazanması gerektiği, yeterlilik maliyetini etkiler.
- Hacimler ve kapsamlar, tek seferlik özel işlerden büyük ölçekli OEM gereksinimlerine kadar önemli ölçüde değişir.
Teslim Süreleri ve OEM Hizmetleri
Tipik teslim süreleri küçük özel işler için 1 ila 3 gün, yapısal çelik veya basınçlı kaplar gibi büyük ölçekli işler için 2 ila 4 hafta (14-28 gün) arasında değişir. Aubrik tüm tekliflerle birlikte bir zaman çizelgesi sunar, OEM ve özel imalat hizmeti verir ve tüm işleri bir yıl boyunca garanti eder.
Tesis İçi Kalite Kontrolü ve Otomasyon
Aubrik kendi tesis içi kaynak tesislerini tasarlar ve işletir; böylece planlama, kalite kontrolü ve bakım sıkı biçimde entegre edilir. Bu yaklaşım tedarik zinciri riskini en aza indirir; tedarikçiler arası devir teslim söz konusu olduğunda alıcılar tesis içi kontrolü çoğunlukla başlangıç fiyatından daha önemli görür. Hacim, robotik hücreleri haklı çıkaracak kadar yüksek olduğunda Aubrik, yapısal çelik ve diğer malzemelerin tekrarlı üretimlerinde daha yüksek tutarlılık ve daha kısa teslim süreleri sağlayan otomatik kaynak yöntemlerinden yararlanır.
~25%
Kaynak ve NDT’nin ayrı tedarikçilere yönlendirilmek yerine tesis içinde tutulmasıyla projeler daha hızlı tamamlanır.
Sektör tahmini [WEBSEARCH: mooreselectric.com] — her proje için garanti edilen bir değer değildir.
Çevrimiçi Metal Kaynak Mühendisliği ve Değerlendirme Araçları
kaynak yöntemi eşleştirme seçicisi
Proje için en uygun kaynak yöntemini seçin. Yüksek yapısal bütünlük ve üretim verimliliği sağlayın.
Seçiciyi Başlatın
kaynaklanabilirlik denetleyicisi
Alaşımların malzeme uyumluluğunu ve termal özelliklerini doğrulayın. Tam ölçekli imalattan önce kaynak kusurlarını önleyin.
Uygulanabilirlik Kontrolünü Çalıştırın
teslim süresi ve muayene tahmin aracı
Üretim zaman çizelgelerini ve NDT muayene programlarını tahmin edin. Doğru ticari öngörülerle tedarik zincirini optimize edin.
Zaman Çizelgesini Tahmin Edin
Kaynak projeniz için belgeli teklif alın
Teknik resmi, malzemeyi ve kalınlığı gönderin – Aubrik doğru kaynak yöntemini, geçerli yeterlilik standardını ve net bir zaman çizelgesini sunsun.
Kaynak Teklifi İsteyinSık Sorulan Sorular
TIG kaynağı ince malzeme uygulamaları, hassasiyet ve demir dışı metaller içindir. MIG, orta kalınlıklar dâhil farklı hacim ve uygulamalar için çok yönlüdür. SAW, çok kalın malzemeler ve uzun dikişler gibi yüksek yığma hızı gerektiren uygulamalar için idealdir. Parçanın malzemelerine, kalınlıklarına ve kaynak birleştirmelerine en uygun yöntemi belirlemek için Yönlendirme Tablosuna bakın veya tasarımı göndererek Aubrik mühendislerine danışın.
Her kaynak dikişine şunlar dâhildir: üç aşamalı muayenenin dokümantasyonu (WPS ve kaynak öncesi kalite, kaynak işlemi sırasında parametre kayıtları ve kaynak sonrası UT/MT/PT sonuçları). Satın Alma Siparişini vermeden önce örnek Kalite Kontrol raporunu (WQR-2026-001) talep edin; gerçek iş kayıtlarınız tüm bileşenlerle birlikte teslim edilmeye hazır olacaktır.
Kaynak ve NDT’yi tesis içinde tutarak, kaynak prosedürlerine standartlara göre yeterlilik kazandırarak ve Aubrik’in ürettiği her şeyi belgeleyerek Toplam Teslim Maliyetinizi koruyun. Daha ucuz olan nadiren daha düşük maliyetlidir.
Karbon çeliği, paslanmaz çelik 304/316, alüminyum, titanyum, nikel alaşımları (Inconel, Hastelloy), bakır ve bronz – 0,3 mm TIG folyo işlerinden 100 mm SAW sac levhaya kadar. Her malzemenin aralığı için Kaynaklanabilirlik Matrisine bakın.
Evet. Kaynakçılar sertifikalandırılır ve yeniden test edilir; kaynak prosedürleri ISO 15614-1 (çelik/nikel), ISO 15614-2 (alüminyum) ve ASME Bölüm IX’a göre yeterlilik kazanır ve yapısal işler için AWS D1.1 kabiliyeti mevcuttur.
Küçük özel parçalar genellikle 1-3 gün sürer; büyük endüstriyel montajlar 2-4 hafta sürer. Teklifle birlikte kesin bir zaman çizelgesi sunulur.



