Entrez en contact avec Aubrik Company

// SPEC_PROCESS
Services de soudage métallique
Services de soudage métallique — sous-traitance certifiée en TIG, MIG et SAW
soudures de structures en acier et d’assemblages de précision pour appareils sous pression (qualifiées selon ISO 15614 et ASME Section XI, soumises à des CND et assorties de capacités publiées plutôt que de promesses).
Demander un devis de soudage[CAPABILITY_PREVIEW]
// TECH_DATA_MATRIX [SYS-01]
TIG·MIG·SAW
3 procédés de soudage à l’arc qualifiés
0,3–100 mm
Plage d’épaisseurs
8+ métaux
Acier carbone, acier inoxydable, aluminium, Ti et alliages de Ni
UT·MT·PT
Contrôles CND en interne
ISO·CE·ASME
Modes opératoires conformes aux codes
20+ ans
Expertise approfondie en ingénierie du soudage
[SYS-OVERVIEW]
Défis du soudage industriel — et solutions apportées par les services TIG, MIG et SAW d’Aubrik
Les 3 principales causes d’échec rencontrées par les clients des services de soudage métallique n’ont rien de surprenant : une soudure qui cède sous des cycles de pression ; une certification indisponible lors d’un audit ; un coût unitaire « faible » qui devient astronomique après les reprises et l’expédition. Le soudage assemble le métal par fusion ; un service industriel fiable associe cet assemblage à un mode opératoire écrit ainsi qu’aux dossiers du soudeur agréé et de l’inspecteur.
Cette lacune documentaire est la principale cause structurelle des mauvaises décisions d’approvisionnement. Les acheteurs relatent des expériences similaires sur les forums consacrés au soudage, ce qui guide la manière dont Aubrik planifie chaque mission.
[OP-CAPABILITY]
La différence Aubrik — soudage direct par le fabricant
Avec des équipements de soudage Aubrik produits à raison de jusqu’à 1 000 unités par an et des installations de services de soudage réunies sous un même toit, Aubrik offre une solution de soudage complète, entièrement réalisée en interne. Aubrik garantit la maîtrise du procédé, des CND et de la fabrication métallique par un seul fournisseur, au moyen des mêmes systèmes de soudage SAW, TIG et MIG qu’Aubrik fabrique, et non de systèmes indépendants externalisés.
Cette maîtrise sur un site unique explique les délais de projet environ 25 % plus courts signalés par les acheteurs qui associent soudage et inspection : c’est la voie la plus rapide par rapport au recours simultané à 2 fournisseurs distincts regroupant chacun leurs opérations sur un site unique.
[RISK-ANALYSIS-MATRIX]
01
« Moins cher ne signifie pas moins coûteux. »
Les pièces hors spécifications et les reprises ralentissent la ligne de production en aval, et un seul lot défectueux peut arrêter une usine entière pendant plusieurs jours.
02
Certification de façade
C’est le cas lorsqu’un fournisseur affirme appliquer ISO 9001, mais ne peut présenter aucun certificat lors de votre visite.
03
Le risque lié aux transferts apparaît
Lorsque le coupage, le formage, le soudage et l’inspection sont confiés à des fournisseurs distincts, les transferts entre sous-traitants ajoutent des délais et créent un point où la qualité peut se dégrader.
[SYS-EVAL-01]
Procédés de soudage TIG, MIG et SAW — quel procédé convient à votre projet
Ce mythe répandu, en particulier, coûte de l’argent aux acheteurs : ils supposent que le TIG sera prohibitif ou que le MIG est en quelque sorte « réservé » aux tôles minces. Les résultats obtenus sur le terrain montrent le contraire : le procédé « le moins cher » n’est pas nécessairement le « moins coûteux » au total.
En général, le coût total du travail de précision sur pièces minces en TIG est inférieur grâce à la réduction des reprises, tandis que les performances du MIG sur des sections métalliques plus épaisses ne diffèrent pas de celles obtenues sur tôle. L’idée selon laquelle « le procédé détermine les coûts » néglige l’épaisseur du matériau et les assemblages, qui sont les véritables facteurs de coût. Nous choisissons le procédé de chaque projet en fonction de la précision requise, et non d’un classement par prix.
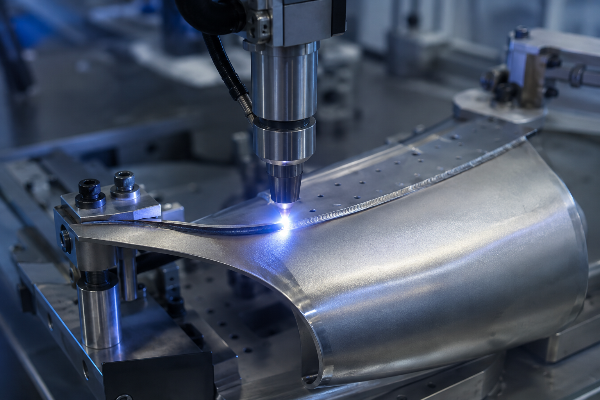
TIG (GTAW) — précision et métaux non ferreux
Le TIG utilise une électrode en tungstène non consommable dans un plasma d’argon, avec apport manuel du métal d’apport. Il produit des soudures propres et de haute qualité avec peu de projections sur les métaux minces et réactifs — aluminium, titane et alliages de nickel — soumis à des critères esthétiques et de résistance à la corrosion.
La vitesse est un choix ; le soudage TIG n’avance qu’à 6 à 12 cm par minute, c’est pourquoi Aubrik le réserve aux seuls assemblages où la précision justifie son coût : dans l’aviation et l’aérospatiale ou pour des projets médicaux exigeants aux États-Unis.
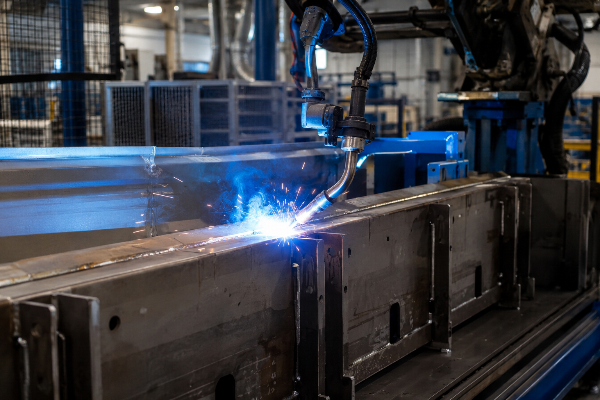
MIG (GMAW) — soudage de production polyvalent
Le MIG emploie un fil continu alimenté sous gaz de protection pour assurer un taux de dépôt élevé avec un nettoyage minimal. Il convient à l’acier carbone, à l’acier inoxydable et aux alliages de nickel, avec de bonnes performances sur les tôles minces, les sections épaisses et les soudures longues ; Aubrik l’utilise pour la fabrication métallique en grande série, le soudage de tôles et les soudures longues.
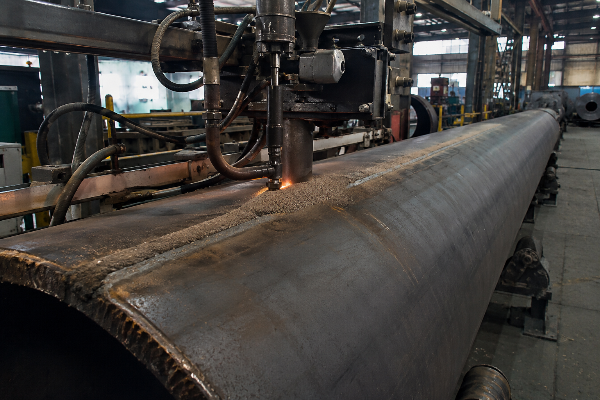
SAW (arc submergé) — productivité sur fortes épaisseurs
Le SAW dissimule l’arc sous une couche de flux et atteint un taux de dépôt de 15 à 40 lb par heure, soit l’équivalent de jusqu’à 10 assemblages réalisés manuellement à l’électrode enrobée ou en MIG. C’est pourquoi ce procédé domine pour les appareils sous pression à paroi épaisse, les échangeurs thermiques et les soudures longues qu’un fabricant américain ne peut réaliser dans le même nombre de jours.
Tableau de sélection des procédés de soudage
Utilisez ce guide pour associer votre pièce au procédé adapté avant d’envoyer un plan. Les lignes Aubrik sont classées par matériau, épaisseur et application, comme les ingénieurs en soudage Aubrik traitent votre demande de prix. Chaque soudure recommandée est ensuite qualifiée selon ASME Section IX avant la production.
| Profil du projet | Matériau | Épaisseur | Procédé recommandé |
|---|---|---|---|
| Précision sur faible épaisseur, aérospatiale / médical | Aluminium, titane | 0,3–3 mm | TIG |
| Passe de fond sur inox, agroalimentaire/pharmaceutique | Inox 304/316 | 0,5–6 mm | TIG |
| Fabrication métallique générale | Acier carbone | 3–12 mm | MIG |
| Grande série / soudure longue | Acier carbone, acier inoxydable | 3–25 mm | MIG |
| Poutres et châssis de structures métalliques | Acier carbone | 6–25 mm | MIG / FCAW |
| Appareil sous pression à paroi épaisse | Acier carbone, acier inoxydable | 12–100 mm | SAW |
| Calandres d’échangeurs thermiques (TEMA) | Acier carbone, acier inoxydable | 20–100 mm | SAW |
| Soudures longues de réservoirs / appareils | Acier carbone | 10–60 mm | SAW |
| Pièces en alliage à forte exigence anticorrosion | Inconel, Hastelloy | 1–50 mm | Passe de fond TIG + remplissage MIG/SAW |
| Châssis automobiles / échappements | Acier carbone, acier inoxydable | 1–6 mm | MIG |
TIG, MIG ou SAW — les chiffres décisifs
| Indicateur | TIG | MIG | SAW |
|---|---|---|---|
| Taux de dépôt | 2–3 lb/hr | 8–12 lb/hr | 15–40 lb/hr |
| Vitesse d’avance | 6–12 cm/min | 20–50 cm/min | 30–60 cm/min |
| Épaisseur | 0,3–12 mm | 0,8–25 mm | 6–100 mm |
| Protection | Argon pur | Ar/CO₂ ou Ar pur | Flux granulaire |
| Précision | Maximale | Moyenne | Moyenne |
| Idéal pour | Faible épaisseur / esthétique | Polyvalence / volume | Forte épaisseur / soudure longue |
Matériaux et plage d’épaisseurs — grille de soudabilité
Chaque matériau est certifié selon son numéro P ASME Section IX — une base cohérente pour la qualification du mode opératoire de soudage — afin que les acheteurs industriels sachent ce qu’ils obtiennent avant le moindre enlèvement de copeau.
Les ingénieurs et responsables qualité ne veulent pas entendre « nous faisons tout » : une affirmation générale constitue un risque, pas une garantie. Ils veulent disposer d’une plage d’épaisseurs fiable attestant que votre métal est correctement groupé, qualifié et soudé de manière constante — une assurance qui fait défaut lorsque des fournisseurs internationaux enregistrent des taux de défaillance élevés faute d’avoir réellement pu qualifier les matériaux.
| Matériau | ASME P-No. | TIG | MIG | SAW | Plage d’épaisseurs |
|---|---|---|---|---|---|
| Acier carbone (A36, A516) | P1 | fond | ✓ | ✓ | 0,5-100 mm |
| Acier inoxydable 304 / 316 | P8 | ✓ | ✓ | ✓ | 0,5-100 mm |
| Aluminium (6061) | P21-25 | ✓ | ✓ | – | 0,3-20 mm |
| Titane | P51-53 | ✓ | limité | – | 0,3-8 mm |
| Inconel (625) | P43-45 | ✓ | ✓ | limité | 1-50 mm |
| Hastelloy | P43-45 | ✓ | ✓ | – | 1-40 mm |
| Cuivre | P31-35 | ✓ | ✓ | – | 0,5-20 mm |
| Bronze | P31-35 | ✓ | ✓ | – | 0,5-20 mm |
Les concurrents dissimulent ces informations sur leurs pages web. Voici les données réelles : les limites d’utilisation pratiques d’Aubrik pour chaque procédé et, ci-dessous, les paramètres représentatifs d’un projet de production Aubrik.
| Procédé | Épaisseur | Vitesse | Protection | Paramètres représentatifs |
|---|---|---|---|---|
| Soudage TIG | 0,3-12 mm | 6-12 cm/min | Argon pur | 180 A / 12 V (passe de fond) |
| MIG | 0,8-25 mm | 20-50 cm/min | Ar/CO2 (acier) | Transfert par pulvérisation, 8-12 lb/hr |
| SAW | 6-100 mm | 30-60 cm/min | Flux granulaire | 300 A / 32 V / 40 cm/min |
Note d’ingénierie — pourquoi les plages d’épaisseurs sont importantes
L’utilisation du SAW en dessous d’environ 6mm garantit une perforation. Au-delà de 12 mm, le TIG devient inefficace en raison des avantages de vitesse du MIG. Le choix du procédé adapté à chaque épaisseur garantit à la fois l’intégrité de la structure et la maîtrise des coûts, un contrôle de procédé qu’Aubrik effectue sur chaque plan.
SYS-QA-01 // Validation
Assurance qualité des soudures — protocole d’inspection en 3 étapes et exemple de rapport
Il est difficile de dissiper le scepticisme d’un acheteur : comment puis-je être certain de l’intégrité de la soudure à 6 000 miles de distance ? Nous savons qu’une poignée de main ne suffit pas : il faut des documents. Les forums regorgent de mises en garde telles que « connexions desserrées » et « soudures froides » — avec des taux de défaillance de 20 %, le responsable qualité consciencieux sait qu’il devra en assumer les conséquences.
La réponse d’Aubrik repose sur un procédé documenté en 3 étapes, accompagné d’un rapport qu’un acheteur de l’UE ou des États-Unis peut auditer avant de prendre possession du lot. Cette méthode fonctionne, car l’historique de la soudure accompagne la pièce au lieu de dépendre de la mémoire du soudeur.
Protocole d’inspection des soudures en 3 étapes
01
Étape 1 — vérification avant soudage :
[PRE]certificats matière vérifiés par rapport au numéro P, préparation de l’assemblage et accostage inspectés, et WPS/PQR confirmés pour le matériau et l’épaisseur spécifiés avant l’amorçage de l’arc.
02
Étape 2 — surveillance en cours de soudage :
PROCÉDÉIntensité/tension et vitesse d’avance comparées au mode opératoire de soudage ; stabilité de l’arc et température entre passes surveillées en continu, tout comme le profil et l’intégrité du cordon.
03
Étape 3 — CND après soudage :
[NDT]Contrôle visuel ainsi que contrôles UT (ultrasons), MT (magnétoscopie) et PT (ressuage), avec essais destructifs sur demande.
 CAM-01 CONTRÔLE CND
DONNÉES
Exemple de relevé d’inspection — WQR-2026-001
| Élément inspecté | Résultat |
|---|---|
| Projet | Appareil sous pression industriel |
| Procédé | SAW + TIG (passes de fond) |
| Matériau | Acier carbone A36, 15 mm (P1) |
| Paramètres | SAW 300A/32V/40 cm-min ; TIG 180A/12V/10 cm-min |
| Contrôle visuel | Aucun défaut de surface ; surépaisseur de 2,0 mm, largeur de 18 mm |
| UT | Aucun défaut interne ; pénétration de 14,5 mm (≥14 mm requis) |
| MT | Aucune fissure en surface / sous la surface |
| Conclusion | Accepté — conforme à ISO 15614-1 et ASME |
Rapport représentatif ; les dossiers complets propres au projet sont délivrés à son achèvement.
SPÉCIFICATION : critères d’acceptation — fondés sur les codes
Le contrôle UT peut remplacer la radiographie sur des éléments de 6mm d’épaisseur ; les défauts supérieurs à 1/32″ (0,79mm) — mesurés depuis la surface vers l’intérieur de la soudure (ligne de coupure) pour les caniveaux, ou dans l’élément le moins épais (uniquement pour les soudures d’assemblages en T et d’angle) — sont inacceptables selon les directives ASME BPVC Section V / Section IX.
Aubrik ne valide aucune soudure sans contrôle volumique consigné pour l’attester : chaque résultat d’essai est enregistré afin de permettre une inspection, même plusieurs semaines ou mois plus tard.
Nous qualifions chaque mode opératoire de soudage selon ISO 15614-1 ou ASME Section IX avant la réalisation de la moindre soudure de production et nous n’expédions aucun appareil avant confirmation de la pénétration complète par UT. Pour WQR-2026-001, elle atteignait 14,5 mm, par rapport au minimum de 14 mm.
Certifications et conformité
Lors de la sélection des fournisseurs, rares sont ceux qui demandent d’abord le prix ; le premier et principal critère est la capacité du fournisseur à produire des documents vérifiables lors d’un audit. L’incapacité à présenter des résultats certifiés au moment opportun peut entraîner une disqualification immédiate ; voici les normes réellement applicables aux soudures Aubrik.
ISO 9001
Système de management de la qualité certifié
CE
Marquage de conformité européenne
ISO 15614-1
WPS/PQR — acier et nickel
ISO 15614-2
WPS/PQR — aluminium
ASME Sec. IX
Qualification du mode opératoire et du soudeur
AWS D1.1
Capacité en acier de structures métalliques
TEMA
Fabrication d’échangeurs thermiques
Qualification des modes opératoires — le niveau de détail demandé par les acheteurs
Les modes opératoires pour l’acier, l’acier inoxydable et les alliages de nickel sont tous qualifiés selon les normes ISO 15614-1. Les modes opératoires pour l’aluminium sont qualifiés selon ISO 15614-2. Ces 2 normes ISO sont facilement mises en correspondance avec les numéros P et F de l’ASME Section IX.
les soudeurs sont certifiés et soumis à de nouvelles inspections ; pour chaque projet, le certificat de conformité accompagne la pièce afin de garantir aux acheteurs de l’UE ce qu’ils attendent à la réception : une traçabilité complète.
Il n’existe qu’une seule limite, annoncée en toute transparence : Aubrik réalise uniquement des fabrications neuves conformes aux codes pour l’exportation et ne revendique aucune habilitation R-Stamp qu’elle ne détient pas pour un appareil déjà installé. Si un projet exige un R-Stamp pour une unité installée, Aubrik vous indiquera dès le premier appel que ce service n’est pas proposé, au lieu de surévaluer ses capacités et d’exposer le client à un risque d’échec ; la valeur d’un « non » direct dès le départ réside dans la pérennité de la relation de travail au-delà d’un audit.
[DOC-TITLE]
Travailler avec Aubrik — soudage sur mesure et OEM, délais de livraison et devis
Un prix inférieur à l’étranger peut revenir plus cher si un produit hors spécifications et sa réparation ultérieure entraînent plusieurs jours d’arrêt de production. Pour les acheteurs, cela signifie que le principal levier de négociation concerne moins le prix unitaire que le coût total rendu : taux de reprise, délai de livraison et nombre de transferts entre fournisseurs.
Facteurs déterminant votre devis de soudage
Aubrik n’applique pas de structure tarifaire uniforme ; le prix total du soudage dépend de chaque projet. Cette méthode de tarification repose sur plusieurs facteurs contributifs (comme pour toute autre tarification fondée sur un procédé), notamment les matériaux concernés, les spécifications des pièces et les inspections requises.
Les principaux facteurs de coût comprennent :
- La nuance du matériau influe sur le coût du métal d’apport, de la pièce et, dans certains cas, du gaz de protection.
- L’épaisseur du matériau et le procédé influent sur le taux de dépôt et le nombre de passes requis (selon la fiche technique fournie).
- Les niveaux d’inspection vont du seul contrôle visuel aux contrôles UT/MT/PT complets, réalisés sur demande et documentés conformément aux spécifications de votre projet.
- Le périmètre de certification — le code auquel le mode opératoire de soudage doit être qualifié, tel qu’ASME Section IX — influe sur le coût de qualification.
- Les volumes et périmètres varient considérablement, depuis les projets unitaires sur mesure jusqu’aux besoins OEM à grande échelle.
Délais de livraison et services OEM
Les délais de livraison habituels vont de 1 à 3 jours pour les petits projets sur mesure et de 2 à 4 semaines (14-28 jours) pour les travaux de grande ampleur, tels que les structures en acier ou les appareils sous pression. Aubrik fournit un calendrier avec chaque devis, propose des fabrications OEM et sur mesure, et garantit tous ses travaux pendant 1 an.
Contrôle qualité et automatisation en interne
Aubrik conçoit et exploite ses propres installations de soudage en interne, de sorte que la planification, le contrôle qualité et la maintenance sont étroitement intégrés. Cela réduit les risques liés à la chaîne d’approvisionnement ; lorsque des transferts entre fournisseurs sont nécessaires, les acheteurs privilégient souvent la maîtrise en interne au prix initial. Pour les volumes suffisamment élevés pour justifier des cellules robotisées, Aubrik utilise des procédés robotisés qui améliorent la régularité et raccourcissent les délais de livraison des séries répétitives en acier de structures métalliques et autres matériaux.
~25%
Délais de réalisation plus courts lorsque le soudage et les CND restent en interne au lieu d’être répartis entre plusieurs fournisseurs.
Estimation du secteur [WEBSEARCH: mooreselectric.com] — chiffre non garanti pour chaque projet.
Outils en ligne d’ingénierie et d’évaluation du soudage métallique
Sélecteur de procédé adapté
Sélectionnez la méthode de soudage optimale pour votre projet. Assurez une intégrité élevée de la structure et une production efficace.
Lancer le sélecteur
Vérificateur de soudabilité
Vérifiez la compatibilité des matériaux et les propriétés thermiques des alliages. Prévenez les défauts de soudage avant la fabrication à grande échelle.
Lancer la vérification de faisabilité
Estimateur des délais de livraison et d’inspection
Estimez les délais de production et les calendriers d’inspection CND. Optimisez votre chaîne d’approvisionnement grâce à des prévisions commerciales précises.
Estimer le calendrier
Obtenez un devis documenté pour votre projet de soudage
Envoyez votre plan, le matériau et l’épaisseur — Aubrik vous indiquera le procédé adapté, le code de qualification et un calendrier clair.
Demander un devis de soudageQuestions fréquentes
Le soudage TIG convient aux applications sur matériaux minces, aux travaux de précision et aux métaux non ferreux. Le MIG convient à une large gamme de volumes et d’applications, notamment aux épaisseurs moyennes. Le SAW est idéal pour les applications exigeant un taux de dépôt élevé, telles que les matériaux de très forte épaisseur et les soudures longues. Consultez le tableau de sélection pour déterminer le procédé le mieux adapté aux matériaux, aux épaisseurs et aux assemblages de votre pièce, ou consultez les ingénieurs Aubrik en leur transmettant votre plan.
Chaque soudure comprend : la documentation de l’inspection de troisième étape (WPS et qualité avant soudage, relevés des paramètres pendant l’opération de soudage et résultats UT/MT/PT après soudage). Demandez un exemple de rapport de contrôle qualité (WQR-2026-001) avant d’émettre un bon de commande, les dossiers de votre travail réel étant disponibles pour acheminement avec tous les composants.
Protégez votre coût total rendu en conservant le soudage et les CND en interne, en qualifiant les modes opératoires selon les codes et en documentant tout ce qu’Aubrik produit. Moins cher signifie rarement un coût inférieur.
Acier carbone, acier inoxydable 304/316, aluminium, titane, alliages de nickel (Inconel, Hastelloy), cuivre et bronze — depuis les feuilles de 0,3 mm travaillées en TIG jusqu’aux tôles de 100 mm soudées en SAW. Consultez la grille de soudabilité pour connaître la plage de chaque matériau.
Oui. Les soudeurs sont certifiés et soumis à de nouveaux essais, et les modes opératoires sont qualifiés selon ISO 15614-1 (acier/nickel), ISO 15614-2 (aluminium) et ASME Section IX, avec une capacité conforme à AWS D1.1 pour les travaux de structures métalliques.
Les petites pièces sur mesure nécessitent généralement 1-3 jours ; les grands assemblages industriels demandent 2-4 semaines. Un calendrier ferme accompagne votre devis.
Tendance actuelle



