
Entrez en contact avec Aubrik Company

Les services de soudage métallique regroupent l’assemblage, la réparation et la fabrication métallique de pièces par un prestataire certifié, de la simple réparation sur site à la fabrication certifiée de structures métalliques. Pour les acheteurs, le principal risque n’est pas de trouver un atelier qui sait amorcer un arc, mais de vérifier que le prestataire retenu respecte effectivement le code, la certification et la norme d’inspection applicables au projet de soudage. Quels que soient vos besoins de soudage, ce guide explique comment lire les qualifications d’un prestataire, quelles normes s’appliquent à chaque type de travaux, comment la qualité des soudures est vérifiée et comment évolue le marché du travail qui sous-tend cette activité (mis à jour en juillet 2026).
Aperçu rapide : procédés de soudage courants
| Procédé | Autre appellation | Utilisation type |
|---|---|---|
| Électrode enrobée | SMAW | Réparations sur site, acier rouillé ou peint, travaux en extérieur |
| MIG | GMAW | Fabrication rapide en atelier, de la tôle fine à l’acier d’épaisseur moyenne |
| TIG | GTAW | Travaux fins ou de précision, aluminium, acier inoxydable |
TIG, MIG ou électrode enrobée : quel procédé de soudage convient à votre projet
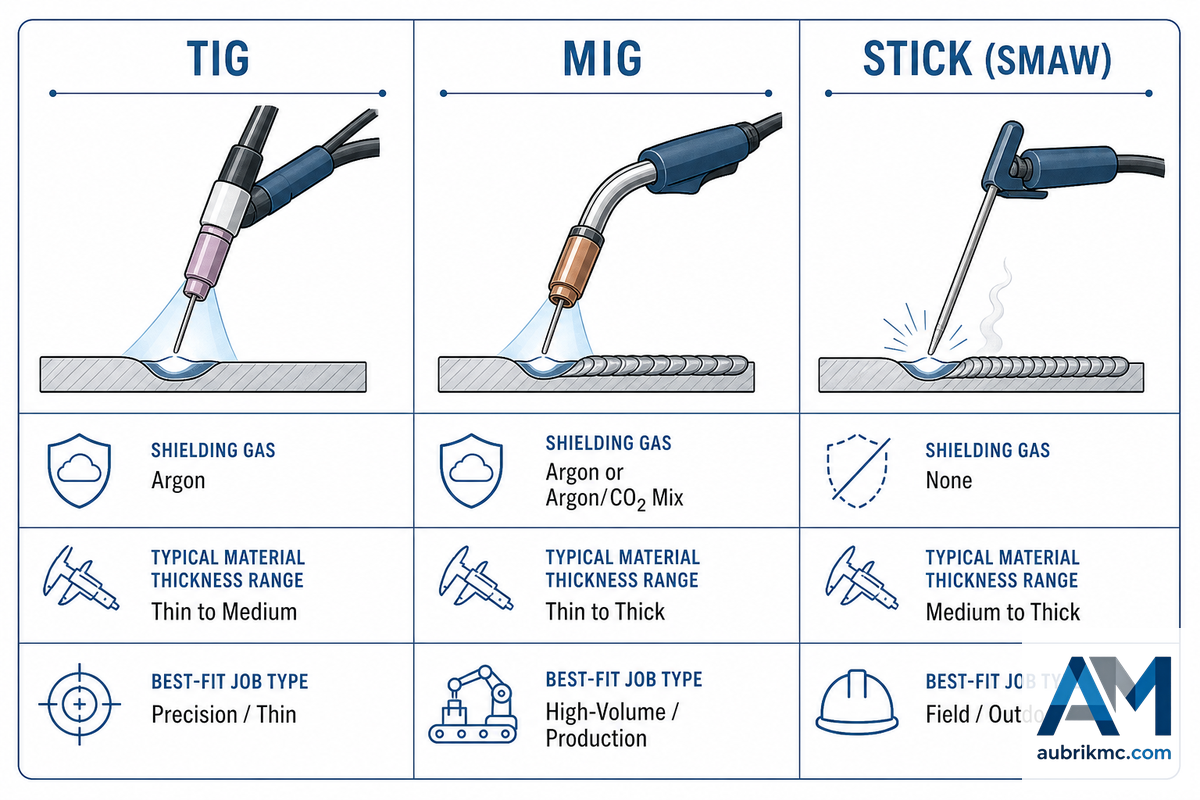
Le soudage à l’électrode enrobée (SMAW) utilise une électrode consommable et ne nécessite aucun gaz de protection, ce qui explique qu’il reste le choix de référence pour les travaux en extérieur et sur site. Il tolère mieux la rouille, la calamine et les légères couches de peinture que les deux autres procédés. La plupart des prestataires de soudage métallique dépêchent encore un soudeur maîtrisant ce procédé pour les équipements agricoles, les raccordements de conduites et les réparations de structures en acier effectuées sur site plutôt qu’en atelier.
- Sans gaz de protection, le soudage à l’électrode enrobée tolère mieux le vent, la rouille et la peinture que le MIG ou le TIG – un choix polyvalent, facile à transporter et adapté aux travaux sur site
- L’alimentation continue en fil du soudage MIG (metal inert gas) en fait le choix le plus rapide pour les séries de production à grand volume en atelier
- La commande séparée du métal d’apport en TIG produit les soudures les plus propres sur les assemblages fins ou d’aspect, notamment pour les travaux de qualité aéronautique
Le soudage MIG (GMAW) fait avancer en continu un fil-électrode dans une torche, sous la protection d’une alimentation externe en gaz. Il est donc plus rapide et plus propre que le soudage à l’électrode enrobée pour la fabrication métallique en atelier – un véritable avantage pour les séries de production – mais le vent perturbe le gaz de protection, ce qui le rend peu adapté aux chantiers à ciel ouvert. Le soudage TIG (GTAW) privilégie la maîtrise au détriment de la vitesse : une baguette d’apport séparée et une électrode de tungstène non consommable produisent la soudure la plus propre et la plus précise des trois procédés, d’où son emploi privilégié pour l’aluminium de faible épaisseur, l’acier inoxydable et tout assemblage dont la soudure finie restera visible.
| Condition | Procédé recommandé | Pourquoi |
|---|---|---|
| Acier rouillé, sale ou peint | Électrode enrobée (SMAW) | Aucun gaz de protection susceptible d’être dispersé par le vent ou perturbé par une contamination superficielle |
| Tôle fine, séries de production à grand volume en atelier | MIG (GMAW) | L’alimentation continue en fil maintient une vitesse d’avance élevée |
| Aluminium, acier inoxydable, assemblages visibles ou d’aspect | TIG (GTAW) | La commande séparée du métal d’apport limite les déformations et les projections |
| Travail en extérieur ou sur site sans alimentation en gaz | Électrode enrobée (SMAW) | Résiste au vent, peu de matériel à transporter |
Remarque sur les systèmes de soudage automatisés : les ateliers équipés de cellules robotisées ou de robots collaboratifs choisissent toujours parmi les mêmes procédés principaux – l’automatisation modifie la régularité de la vitesse d’avance et la répétabilité, et non l’adéquation entre le procédé et le matériau. Si un prestataire propose du soudage automatisé pour une réparation ponctuelle, il s’agit généralement d’un choix inadapté, et non d’une amélioration.
Soudabilité des métaux : quels matériaux s’associent bien, et lesquels ne s’associent pas

Les assemblages de métaux identiques – acier sur acier, aluminium sur aluminium, acier inoxydable sur acier inoxydable – sont simples à réaliser avec le procédé approprié et un métal d’apport compatible avec l’alliage. Les combinaisons de métaux dissemblables réservent davantage de surprises aux acheteurs. L’assemblage de l’acier au carbone et de l’acier inoxydable est fréquent : ce n’est pas impossible, mais il exige un métal d’apport de transition tel que le 309 ou le 309L pour éviter l’assemblage fragile et sujet aux fissures qu’entraînerait le mélange direct des métaux de base, ainsi qu’un atelier capable de fournir un soudage véritablement de haute qualité afin de réussir cet assemblage de transition du premier coup.
⚠️ Quels sont les deux métaux qui ne peuvent pas être soudés ensemble ?
Aluminium sur acier : le cas classique. Leurs points de fusion, conductivités et structures métallurgiques sont suffisamment différents pour que le soudage par fusion (à l’arc) produise généralement un assemblage médiocre. Les recherches publiées sur l’assemblage de l’aluminium et de l’acier inoxydable orientent les acheteurs qui ont réellement besoin d’un assemblage aluminium-acier vers des bandes de transition obtenues par placage par explosion, des fixations mécaniques ou le soudage par friction-malaxage ; veillez donc à demander quelles méthodes qualifiées sont proposées, car il s’agit d’une spécialité plus pointue que le soudage à l’arc standard.
Référence : compatibilité des associations de métaux
| Association | Soudage direct par fusion ? | Remarques |
|---|---|---|
| Acier au carbone + acier au carbone | Oui | SMAW/GMAW standard, sans métal d’apport spécial |
| Acier au carbone + acier inoxydable | Oui, sous réserve | Nécessite un métal d’apport de transition 309/309L |
| Aluminium + aluminium | Oui | TIG recommandé ; nécessite d’abord l’élimination de la couche d’oxyde |
| Aluminium + acier | Non | Nécessite des inserts de transition, des fixations ou un soudage par friction-malaxage |
La fonte constitue un cas à part. Elle est certes soudable, mais sa forte teneur en carbone la rend sujette aux fissures si le chauffage et le refroidissement ne sont pas soigneusement maîtrisés – les spécialistes de la réparation par soudage insisteront probablement sur le préchauffage de la pièce et l’emploi d’une baguette à base de nickel plutôt que d’un métal d’apport classique pour acier. Si l’atelier auquel vous vous adressez ne pose aucune question sur le préchauffage lorsque vous évoquez la réparation d’une pièce en fonte, demandez des précisions avant de lui confier la pièce.
Services de soudage métallique ou fabrication métallique complète : où se situe la limite
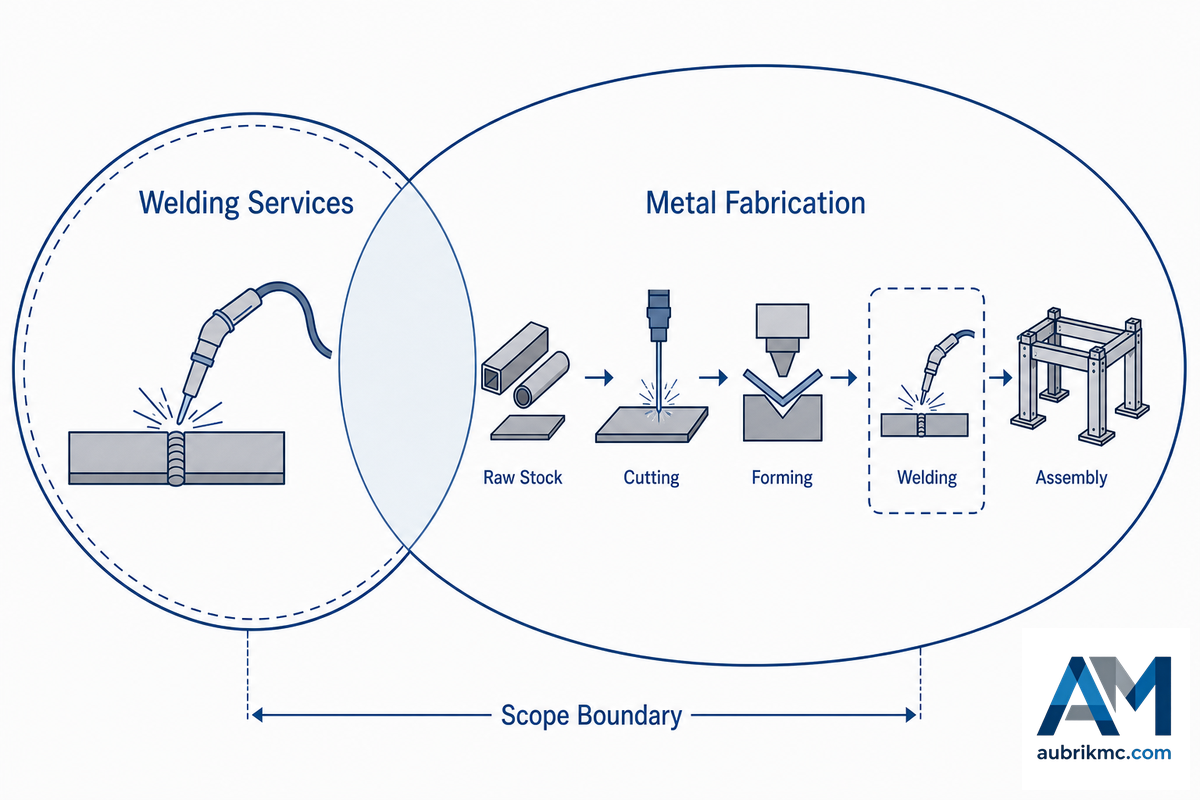
Les « services de soudage » et la « fabrication métallique » – termes employés de manière interchangeable dans les supports commerciaux et parfois regroupés sous les expressions « soudage et fabrication » ou « services de soudage et de réparation » – correspondent en réalité à deux périmètres distincts. Un service exclusivement consacré au soudage ou un prestataire de solutions de soudage assemble des produits métalliques existants que vous possédez déjà (réparation d’un support cassé, rapiéçage d’un panneau de clôture, pointage d’une nouvelle charnière de portail), tandis que la fabrication sur mesure – souvent commercialisée comme services de fabrication métallique ou fabrication métallique sur mesure – est une catégorie plus large qui comprend la conception, le coupage, le formage et l’assemblage d’une pièce à partir de zéro, le soudage n’étant que l’une des nombreuses opérations de fabrication réalisées par l’atelier.
Si votre projet nécessite…
- Une réparation ou une intervention d’urgence sur une pièce existante : service exclusivement consacré au soudage, avec un délai de réalisation plus court.
- Une fabrication soudée sur mesure à partir d’un plan : atelier de fabrication métallique, le soudage n’étant qu’une étape parmi d’autres.
- Une réalisation clé en main complète – coupage, formage et assemblage : vérifiez que l’usinage CNC est réalisé en interne (et non sous-traité) ; demandez si les soudeurs disposent des documents de qualification requis pour les services de soudage certifiés.
Réparation par soudage ou fabrication neuve : votre projet nécessite-t-il les deux ?
La réparation par soudage, activité principale de la plupart des services spécialisés, remet en état des pièces endommagées ; la fabrication neuve sur mesure crée une pièce qui n’existait pas auparavant. Cette différence influe sur la définition du périmètre des travaux – une réparation nécessite généralement moins de plans et un délai de livraison plus court, mais exige un diagnostic du soudeur pour éviter que la défaillance ne se reproduise.
Soudage mobile ou sur site et soudage en atelier
Le soudage mobile – un service parfois commercialisé sous l’appellation de services mobiles ou de soudage sur site – consiste à apporter le matériel jusqu’à une structure fixe, une machine agricole ou tout élément trop volumineux pour être déplacé. Il sacrifie une partie de la qualité obtenue en atelier au profit de la commodité du transport. Pour les pièces pouvant être transportées, privilégiez le travail en atelier ; de meilleurs outillages, un meilleur éclairage et des conditions de travail plus propres permettent généralement d’obtenir des résultats plus précis et plus fiables.
Soudage certifié, AWS D1.1, CWI et relevés de qualification des soudeurs réellement pertinents

L’expression « soudeur certifié » est employée à tout propos, mais elle recouvre quatre éléments qu’un acheteur doit savoir distinguer. Demander lequel l’atelier possède réellement — et consulter la spécification écrite qui le prouve — constitue la question la plus importante pour écarter les prestataires inadaptés et distinguer les soudeurs réellement compétents et expérimentés des ateliers qui se contentent de belles promesses au téléphone.
| Qualification | Ce qu’elle certifie | Titulaire |
|---|---|---|
| Soudeur certifié AWS | La personne a réussi une épreuve individuelle de compétence pour un procédé donné | Le soudeur |
| Qualification de performance D1.1 | Le soudeur est qualifié pour un procédé et une position spécifiques selon le code applicable au projet | Le soudeur, avec suivi assuré par l’employeur |
| WPS / PQR | Le mode opératoire de soudage lui-même est reconnu comme fiable — sans être lié à une personne en particulier | L’atelier, avec un dossier pour chaque projet |
| CWI (Certified Welding Inspector) | La personne est qualifiée pour inspecter les soudures selon un code — et non pour les réaliser | Un inspecteur interne ou tiers |
La qualification des soudeurs selon l’AWS D1.1/D1.1M n’expire pas à une date précise : les soudeurs et les spécialistes de l’assurance qualité qui expliquent le code sur le forum de formation en ligne de l’AWS et dans les groupes professionnels indiquent unanimement qu’elle repose sur la continuité, et non sur une durée limitée, et qu’une nouvelle qualification est nécessaire après une interruption de l’utilisation d’un procédé de soudage particulier (une période de six mois est couramment citée). Il s’agit de l’explication du code donnée par une personne, et non d’une citation directe du texte de la spécification elle-même (qu’il faudrait acheter auprès de l’AWS) : considérez ce nombre comme un point de départ pour l’échange avec le prestataire et demandez-lui de vous montrer la spécification au lieu de simplement affirmer qu’il est « certifié ». Par exemple, un « soudeur certifié » qui n’a pratiqué que le TIG pendant un an peut ne plus être qualifié pour les travaux de soudage à l’électrode enrobée faisant l’objet de votre demande de prix, même si les documents de certification ne l’indiquent pas.
💡 Conseil pratique — que demander au lieu de « Êtes-vous certifié ? »
- Le relevé de continuité du soudeur ou la date de son dernier essai de qualification
- Le procédé et la position spécifiques couverts par la qualification
- S’il s’agit d’une certification AWS individuelle ou d’un relevé D1.1 propre au projet
Selon l’AWS, la certification American Welding Society Certified Welding Inspector (CWI) atteste que la personne possède une connaissance pratique des différents procédés de soudage, des exigences des codes et des critères d’inspection – mais la présence d’un CWI dans l’effectif confirme l’existence de processus de contrôle qualité pour vos soudures, et non la qualification actuelle de chaque soudeur de l’atelier pour vos besoins de soudage. Les acheteurs qui lisent « CWI dans l’effectif » dans la documentation d’un atelier doivent néanmoins poser la même question concernant les justificatifs de qualification de chaque soudeur.
Codes et normes auxquels votre prestataire doit être certifié conforme
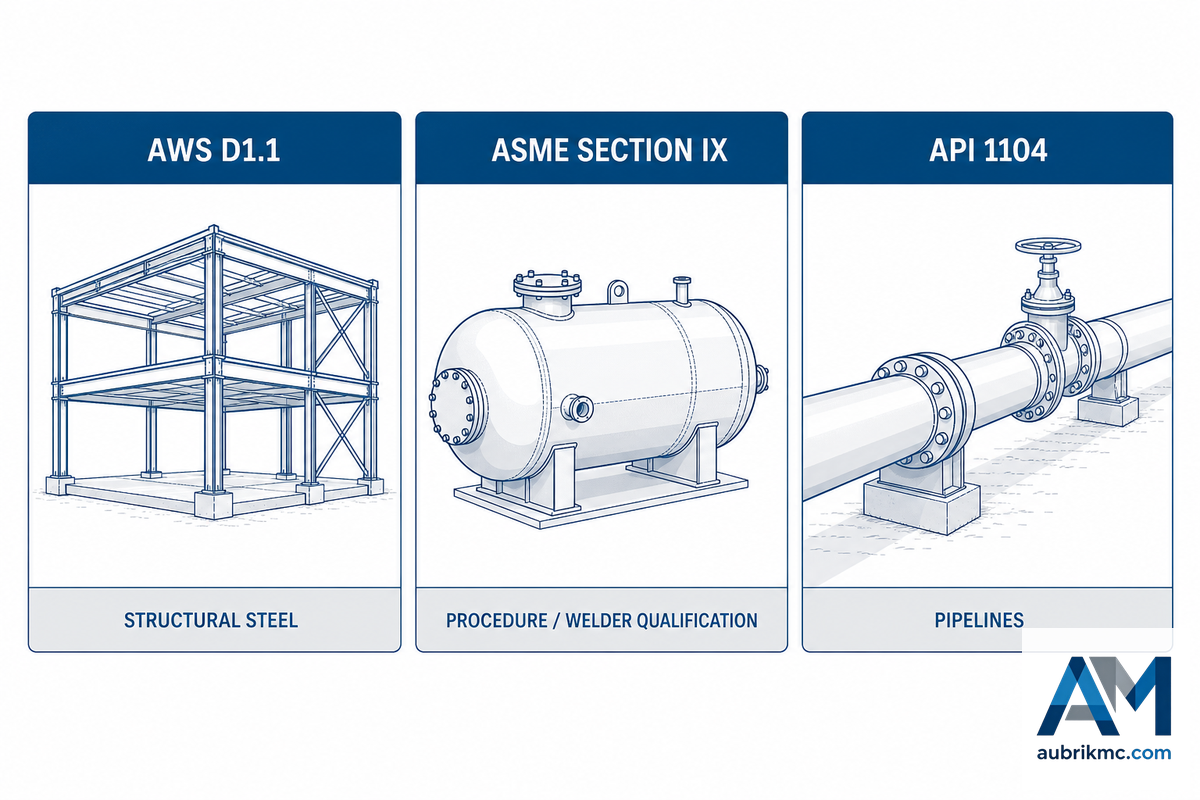
La nature de l’ouvrage détermine le code pertinent ; considérer l’un d’entre eux comme le « code du soudage » définitif est une conception dépassée dont les limites n’apparaissent généralement que lors d’une inspection.
| Norme | Champ d’application | Application type |
|---|---|---|
| AWS D1.1/D1.1M | Code de soudage des structures — Acier | Bâtiments, ponts, fabrication de structures en acier |
| ASME BPVC Section IX | Qualification des modes opératoires et des performances de soudage, de brasage et de fusion | Appareils à pression, chaudières, réseaux de tuyauteries |
| API 1104 | Soudage des conduites et installations connexes | Conduites longue distance et conduites d’installations, pétrole et gaz |
📐 Note technique
Deux mises à jour distinctes de 2025 sont importantes ici. L’édition actuelle du code relatif aux structures est l’AWS D1.1/D1.1M:2025 — vérifiez que votre prestataire utilise cette édition, et non un exemplaire antérieur à 2025 qui circule encore dans l’atelier. Par ailleurs, l’édition 2025 de la Section IX de l’ASME a révisé son propre système de P-Number pour la qualification des modes opératoires ; un WPS qualifié pour des travaux sous pression ou sur tuyauteries selon une ancienne édition de la Section IX peut donc ne pas rester pleinement applicable.
En pratique : pour une structure telle qu’un assemblage de poutres en H ou une ossature (à laquelle s’applique l’AWS D1.1, et non l’ASME IX), un prestataire qui propose un procédé « certifié ASME » répond à un aspect légèrement différent de la question posée – sa réponse n’est pas fausse, mais elle correspond peut-être davantage à la question à laquelle il préfère répondre.
Comment vérifier la qualité des soudures : méthodes visuelles, UT, radiographiques et CND

La méthode d’inspection n’est pas une option supplémentaire : selon l’AWS D1.1, l’inspection visuelle de 100 % de chaque soudure constitue l’exigence minimale standard (d’après les lignes directrices publiées par l’American Institute of steel Construction concernant ses normes d’examen non destructif). Le choix des méthodes de contrôle complémentaires requises – inspection par ultrasons ou magnétoscopie – dépend du code, de l’application et des caractéristiques de chaque assemblage ; certaines liaisons destinées à des applications sismiques nécessitent des contrôles supplémentaires en plus de l’examen visuel.
| Méthode d’inspection | Détecte | Défauts non détectés / limites |
|---|---|---|
| Examen visuel (VT) | Fissures superficielles, caniveaux, projections, profil | Tout défaut sous la surface |
| Ressuage (PT) | Fissures débouchantes invisibles à l’œil nu | Tous les défauts sous la surface |
| Magnétoscopie (MT) | Fissures superficielles et proches de la surface, plus rapidement que le PT sur les pièces ferreuses | Matériaux ferromagnétiques uniquement – inutilisable sur l’aluminium ou l’acier inoxydable austénitique |
| Contrôle par ultrasons (UT) | Porosités internes, défauts de fusion, défauts dans les fortes épaisseurs | Nécessite un opérateur formé pour interpréter correctement les résultats |
| Contrôle radiographique (RT / rayons X) | Porosités internes, inclusions, défauts volumiques | Nécessite une zone d’exclusion de sécurité pendant l’exposition |
| Courants de Foucault (ET) | Fissures superficielles et contrôle de l’épaisseur des revêtements sur les métaux conducteurs | Matériaux non conducteurs ; profondeur de pénétration limitée |
| Émission acoustique (AE) | Fissures actives et en propagation détectées lorsque la pièce est sous charge | Nécessite plusieurs capteurs pour localiser précisément le défaut |
| Contrôle d’étanchéité (LT) | Défauts traversants dans les appareils à pression et les tuyauteries | Confirme l’existence d’un chemin de fuite, mais pas sa cause exacte |
Les directives techniques de la Nuclear Regulatory Commission sur l’inspection des soudures couvrent le même ensemble de méthodes fondamentales (examen visuel, ressuage, magnétoscopie et radiographie), ce qui offre une vérification indépendante utile des capacités CND revendiquées par un prestataire. Pour les travaux sur conduites régis par l’API 1104, l’examen radiographique ou ultrasonore fait partie intégrante des exigences relatives aux critères d’acceptation et à la qualification des modes opératoires, au lieu d’être proposé comme une option supplémentaire – considérer les CND comme une ligne de devis additionnelle est donc une conception erronée pour les travaux régis par un code. Pour les réparations ou travaux de fabrication métallique non régis par un code, l’examen visuel complété par un ressuage constitue souvent une base raisonnable et moins coûteuse ; demandez quels critères conduisent le prestataire à passer à l’UT ou au RT au lieu de supposer que cette décision est automatique.
Équipe de soudage interne ou services de soudage sous-traités : les véritables critères de décision

La réponse sincère à la question « devons-nous recruter des soudeurs ou sous-traiter ? » dépend de la continuité des projets, et non de la taille de l’entreprise. Un flux régulier de travaux de soudage justifie les coûts fixes d’une équipe interne ; une demande intermittente ou marquée par des pics favorise presque toujours un prestataire de services de soudage sous-traités, dont la capacité peut être augmentée ou réduite sans supporter une masse salariale inactive.
✔ Avantages d’une équipe interne
- Maîtrise totale du calendrier et des priorités
- Aucune marge de prestataire sur la main-d’œuvre pour les travaux continus
- Conservation des connaissances internes dans l’entreprise
⚠ Limites d’une équipe interne
- Vous assumez les obligations de conformité OSHA relatives aux travaux par point chaud (surveillance incendie, ventilation, permis) au lieu de les transférer à un prestataire
- Masse salariale inactive pendant les creux de la demande
- Recrutement et renouvellement des qualifications des soudeurs sur un marché du travail tendu
Ce point de conformité est facile à négliger : l’OSHA 29 CFR 1910.252 attribue la prévention des incendies, la surveillance incendie, la ventilation et les mesures de maîtrise des espaces confinés lors des travaux de soudage et de coupage à l’entité qui réalise le soudage. En sous-traitant les travaux, vous transférez également cette responsabilité réglementaire – une raison supplémentaire de vérifier le programme de sécurité d’un prestataire, et pas seulement la qualité de ses soudures, avant de signer.
⚠️ Ce qui détermine réellement le coût du soudage sous-traité
- Type de procédé (le TIG est plus lent et coûte plus cher par pouce que le MIG ou le soudage à l’électrode enrobée)
- Travail sur site ou en atelier (le déplacement, l’installation et la durée d’utilisation du groupe électrogène augmentent les tarifs sur site)
- Situation géographique et conditions du marché du travail local
Concernant les coûts : plusieurs plateformes en ligne comparant les tarifs des prestataires situent la main-d’œuvre générale de soudage entre $50-$150 par heure en 2026, les travaux sur site étant plus chers que ceux réalisés en atelier, tandis que le procédé et la complexité font davantage varier le prix que le niveau de certification. Considérez cette fourchette comme indicative – demandez un devis détaillé pour vos travaux précis plutôt que de vous fier à un tarif mis en avant, car aucun de ces chiffres ne provient d’une enquête publique unique et vérifiée sur les salaires.
Évaluation d’un prestataire de soudage métallique : grille de vérification en 9 points

Évaluez le prestataire pressenti selon ces critères avant de signer. Un service fiable et de haute qualité se reconnaît à des réponses rapides et précises ainsi qu’à la remise en état pleinement fonctionnelle de la pièce dès la première intervention – et non à un discours commercial assuré ; un prestataire qui ne peut répondre directement à au moins deux de ces questions, ou qui reste évasif sur une réparation simple telle qu’une échelle ou un garde-corps tordu, mérite un examen plus approfondi, quelles que soient ses promesses commerciales de durabilité.
| À demander | Signal d’alerte si… |
|---|---|
| Relevés de qualification des soudeurs pour votre procédé précis | Simple affirmation générale « certifié AWS », sans précision sur le procédé ni la date |
| Code applicable à vos travaux (D1.1 / ASME IX / API 1104) | Le prestataire ne peut pas nommer la norme applicable |
| WPS écrit pour le type d’assemblage et le matériau | « Nous le soudons simplement d’après notre expérience » |
| Méthode d’inspection utilisée et personne chargée de l’appliquer (CWI interne ou tiers) | Aucune étape d’inspection documentée |
| Inclusion des CND (UT/RT) ou facturation sur une ligne distincte | Devis ambigu sans ventilation du périmètre |
| Programme écrit conforme à l’OSHA pour les travaux par point chaud et la surveillance incendie | Aucun programme de sécurité documenté |
| Réalisation du coupage et du formage en interne ou en sous-traitance | Réponse vague sur l’entité qui intervient réellement sur la pièce |
| Devis détaillé (main-d’œuvre, procédé, CND, délai de livraison) | Montant forfaitaire unique, sans ventilation |
| Références issues d’un projet antérieur similaire | Incapacité à en fournir une sur demande |
Presque tous les signaux d’alerte de cette liste renvoient à l’une des sections précédentes – la confusion entre les certifications dans le tableau des qualifications, l’inadéquation des normes dans la comparaison des codes et l’insuffisance des inspections dans la présentation des méthodes CND ci-dessus. Si un prestataire traite correctement les neuf points, son niveau de fonctionnement correspond à celui qu’Aubrik documente dans son propre processus d’orientation des services de soudage métallique – une base de référence utile pour évaluer un devis.
Évolution des services de soudage métallique : la pénurie de soudeurs certifiés

Le principal changement tient à une pénurie de soudeurs certifiés que deux sources proches des autorités fédérales chiffrent différemment, et les acheteurs devraient tenir compte des deux estimations plutôt que de retenir uniquement la plus spectaculaire. Selon les données sur les effectifs soutenues par AWS, les États-Unis auront besoin d’environ 320 500 professionnels du soudage supplémentaires d’ici 2029, tous secteurs confondus.
Ce chiffre d’AWS est publié sur un site de suivi affilié à AWS plutôt que sur la page principale de ses normes, et il convient de le lire en gardant à l’esprit l’intérêt d’AWS à développer les inscriptions aux formations en soudage. Cela représente environ 80 000 postes à pourvoir par an, principalement en raison des départs à la retraite et des remplacements plutôt que de la croissance globale de l’emploi.
| Source | Postes à pourvoir chaque année | Base de calcul |
|---|---|---|
| AWS (association professionnelle) | ~80,000/an (320 500 d’ici 2029) | Demande totale de remplacement, catégorie large |
| BLS (agence fédérale de statistiques) | 45,600/an, croissance de 2 % (2024–2034) | Croissance nette de l’emploi, catégorie plus restreinte |
L’écart entre les deux chiffres tient à la méthode employée : AWS prévoit la demande globale de remplacement dans un vaste champ professionnel, tandis que le BLS calcule la croissance nette de la demande pour une profession précise.
“Même selon l’estimation plus prudente du BLS, le secteur du soudage ne génère aucune capacité excédentaire ; cette conclusion pertinente pour les acheteurs reste valable quelle que soit la prévision jugée la plus fiable.”
La presse professionnelle consacrée aux perspectives 2026 de la fabrication métallique prévoit également une hausse des capacités des ateliers — une croissance de 5,5 % en 2026, contre 2,19 % en 2025 et une contraction de 0,74 % l’année précédente — ce qui signifie que la demande de main-d’œuvre en soudage progressera probablement plus vite que ne le prévoient même ces estimations des besoins en nouveaux soudeurs. En pratique, cela constitue une raison supplémentaire d’établir une relation avec un partenaire fiable de soudage à façon avant votre prochain manque de capacité.
FAQ
Q : Combien coûte le soudage d’une pièce métallique ?
Afficher la réponse
Il n’existe pas de tarif par pièce, car la plupart des ateliers facturent à l’heure, à l’assemblage ou au pouce linéaire de soudure, selon la nature des travaux. D’après plusieurs outils de comparaison tarifaire, le tarif moyen pratiqué en atelier en 2026 se situe entre $50-$125 par heure pour la main-d’œuvre de base, tandis que le soudage de structures métalliques et le soudage de tubes se situent plutôt autour de $80-$150 en raison du temps d’inspection supplémentaire et des exigences du procédé. Les petites interventions sur vos équipements existants, comme un support cassé ou un portail déformé (réparation), font généralement l’objet d’un forfait minimal plutôt que d’un tarif horaire ; renseignez-vous donc avant de supposer que ce dernier s’applique.
Q : Quel tarif horaire la plupart des soudeurs pratiquent-ils ?
Voir la réponse
Les coûts varient de $50 à $125 par heure pour le soudage en atelier, tandis que le soudage mobile (soudage sur site) est généralement facturé plus cher afin de couvrir la main-d’œuvre supplémentaire liée au déplacement et au temps d’installation. Le procédé, le matériau et le lieu d’exécution des travaux — sur site ou en atelier — semblent peser davantage sur le coût total que le niveau de certification en soudage ; trois sites indépendants de comparaison des tarifs professionnels font tous état des mêmes tendances.
Q : Quels sont les deux métaux qui ne peuvent pas être soudés ensemble ?
Lire la réponse
L’aluminium ne peut pas être assemblé à l’acier par soudage à l’arc conventionnel en raison de températures de fusion et de propriétés métallurgiques incompatibles ; de tels assemblages seraient trop fragiles. Des inserts de transition, des liaisons mécaniques ou le soudage par friction-malaxage doivent être utilisés pour assembler l’aluminium à l’acier, ainsi que pour tout autre travail de soudage mettant en œuvre des métaux peu adaptés au soudage par fusion classique (consultez « Soudabilité des métaux » dans ce guide pour en savoir plus).
Q : Un même atelier de soudage peut-il travailler l’acier inoxydable et l’aluminium ?
Développer la réponse
Si la plupart des ateliers offrant une gamme complète de services peuvent travailler ces deux matériaux, chaque procédé exige un outillage et une préparation distincts, voire un espace de travail séparé, afin d’éviter que les poussières d’acier issues du meulage et transférées sur la surface de l’aluminium ne contaminent les composants en aluminium et ne provoquent leur corrosion. Demandez si les procédés sont maintenus séparés.
Q : Quel procédé de soudage convient le mieux à un matériau rouillé, sale ou mal préparé ?
Afficher les détails
Le soudage à l’électrode enrobée (SMAW) tolère mieux les contaminations de surface que les procédés MIG ou TIG, ce qui en fait la solution privilégiée pour les réparations sur site des équipements agricoles et de chantier qui n’ont pas été préparés en atelier. Il ne remplace toutefois pas une préparation correcte pour les travaux soumis à des codes.
Q : Le soudage et le montage de tuyauteries constituent-ils une compétence standard ou une prestation spécialisée supplémentaire ?
Afficher la réponse
Il s’agit plutôt d’une spécialité. Le soudage de tuyauteries régi par API 1104 exige la qualification de son propre mode opératoire de soudage et souvent un protocole de CND spécifique ; un atelier général de fabrication métallique peut donc ne pas disposer de cette qualification, même s’il maîtrise parfaitement le soudage de structures en acier. Vérifiez précisément son expérience d’API 1104 si vos travaux concernent des pipelines ou des tuyauteries de procédé.
Q : Pourquoi les soudeurs boivent-ils du lait après avoir soudé ?
Voir la réponse
Un très ancien mythe de chantier associé à la « fièvre des fumées métalliques », qui désigne des symptômes grippaux provoqués par les fumées d’oxyde de zinc dégagées lors du soudage de l’acier galvanisé. L’idée selon laquelle boire du lait constituerait un remède est totalement infondée ; conformément aux normes de l’OSHA relatives aux travaux par point chaud, les consignes de sécurité sur l’exposition professionnelle aux fumées de soudage insistent sur la ventilation et la protection respiratoire, et non sur des remèdes alimentaires. Demandez à un soudeur présent sur votre chantier s’il utilise une aspiration localisée ou porte un appareil de protection respiratoire pour souder ou couper de l’acier galvanisé, ou s’il croit à ce mythe.
Pourquoi nous publions ce guide
Aubrik (Wuxi ABK Machinery) fournit du matériel d’automatisation du soudage, ainsi que des services à façon de soudage des métaux et d’usinage CNC. Cette double activité nous place des deux côtés de la question des certifications abordée dans ce guide : nous exigeons que les matières premières soient soudées conformément aux spécifications et nous sommes nous-mêmes certifiés auprès de nos clients.
Pour nos publications, nous nous appuyons largement sur des documents de référence provenant notamment d’AWS, d’ASME et de l’OSHA plutôt que sur des chiffres propres à notre entreprise, car l’objectif est de proposer aux acheteurs un guide de référence indépendant des fournisseurs, et non de faire notre propre promotion.
Références et sources
- AWS D1.1/D1.1M:2025, Code de soudage des structures en acier – American Welding Society
- Programme d’inspecteur en soudage certifié (CWI) – American Welding Society
- 29 CFR 1910.252, Soudage, coupage et brasage – Occupational Safety and Health Administration
- Manuel des perspectives professionnelles : soudeurs, opérateurs de coupage, braseurs tendres et braseurs forts – U.S. Bureau of Labor Statistics
- Choix d’un poste de soudage pour une exploitation agricole ou un ranch – Ohio State University Extension
- Section IX du BPVC, qualifications en soudage, brasage et assemblage par fusion – ASME
- Étude comparative du soudage FSW, MIG et TIG de l’AA5083-H111 – National Institutes of Health, PubMed Central
- Soudage par friction-malaxage de matériaux dissemblables, de l’Al 6061-T6 à l’acier inoxydable AISI 316 – National Institutes of Health, PubMed Central
- FAQ sur les méthodes de contrôle non destructif (NDE) – American Institute of Steel Construction
- Méthodes de contrôle non destructif des soudures – U.S. Nuclear Regulatory Commission
- Données sur les effectifs du soudage – projections sur les effectifs avalisées par American Welding Society
- Perspectives, tendances et rémunérations des professionnels du soudage selon les données d’AWS – The Fabricator
Articles connexes
- Cellule de soudage robotisée : guide des types, des coûts et du ROI – quand l’automatisation est plus pertinente que le soudage manuel à façon
- Guide du matériel de soudage pour tours éoliennes – soudage de structures métalliques lourdes à grande échelle
- Guide de la machine de soudage circulaire pour tours éoliennes – protocoles de vérification par CND des soudures circonférentielles régies par des codes
- Services de soudage des métaux Aubrik – sélection des procédés de soudage TIG/MIG/SAW pour les prestations à façon
- À propos d’Aubrik – présentation du fabricant de matériel de soudage et de ses services à façon



