Entrez en contact avec Aubrik Company

Un positionneur rotatif manuel permet à un opérateur de faire pivoter une pièce immobilisée pour la mettre en position de soudage, d’ajustage ou de contrôle. Choisissez-le en fonction du déplacement de la charge, de son verrouillage et de ce qu’il doit porter sur toute sa plage de fonctionnement. Si le travail exige une rotation maîtrisée pendant que l’arc est allumé, étudiez d’abord un entraînement motorisé avant de commander.
Un petit support à plateau et un bâti qui fait basculer une table de soudage entière peuvent tous deux être vendus comme des positionneurs manuels. Leurs prix correspondent à des achats différents dans le secteur du soudage. Ce guide des positionneurs de soudage passe en revue sept points à vérifier concernant la configuration livrée, le montage et le travail réellement effectué.
À quoi sert réellement un positionneur rotatif manuel
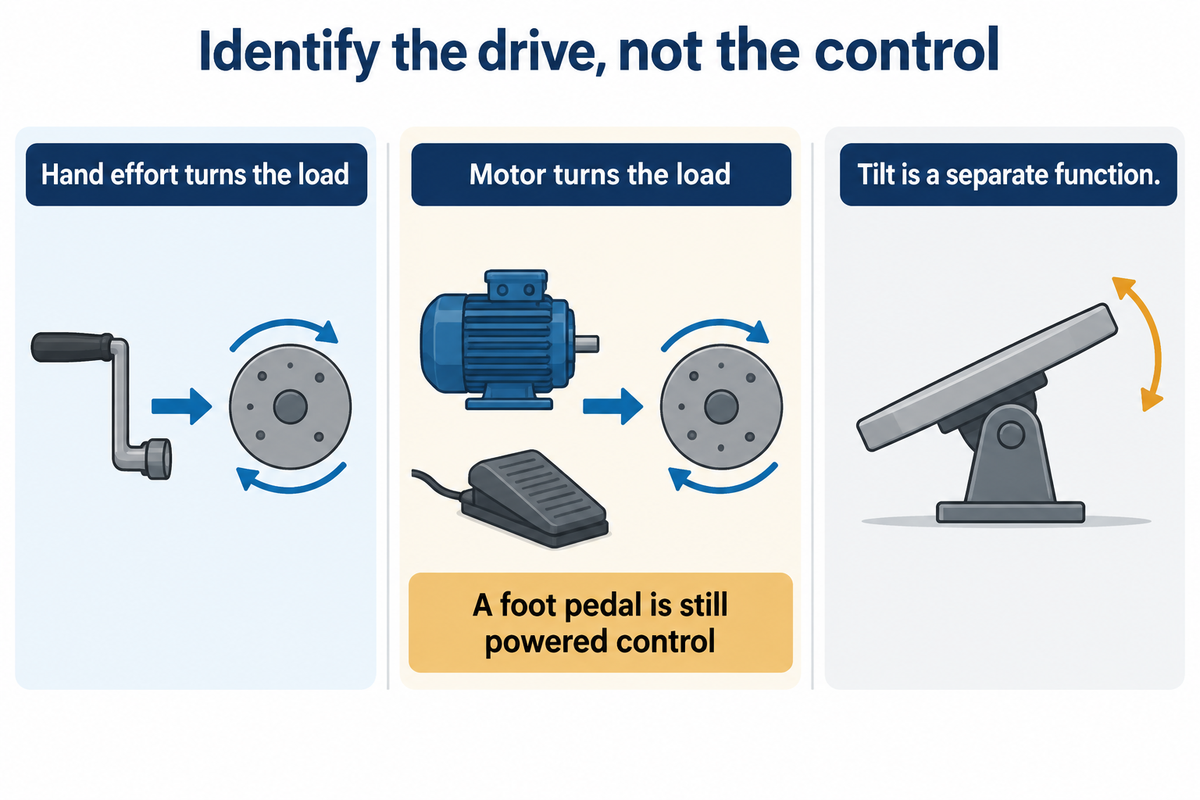
Un positionneur rotatif manuel utilise l’effort de l’opérateur pour déplacer la charge, directement ou au moyen d’un volant et d’un engrenage. La rotation, l’inclinaison et le réglage en hauteur sont des fonctions distinctes. Une machine à inclinaison manuelle peut tout de même avoir une rotation motorisée : la mention « manuel » à côté des commandes n’indique pas le type d’entraînement.
Pour commencer votre demande de renseignement, posez trois questions : qu’est-ce qui fait tourner la pièce, qu’est-ce qui modifie son angle et qu’est-ce qui la maintient en place une fois le mouvement arrêté ? Notez séparément l’angle d’inclinaison, la vitesse de rotation et le type d’entraînement. Un moteur commandé par pédale reste un entraînement motorisé, même si le soudeur actionne la pédale. Le soudage manuel décrit la personne qui commande le pistolet de soudage et peut être effectué avec l’un ou l’autre type de positionneur.
La fiche produit WFWPM10 de Heck offre un exemple utile : elle indique un fonctionnement manuel, sans préciser la puissance du moteur ni la vitesse de rotation. La gamme de positionneurs publiée par Aubrik comprend des modèles à rotation motorisée. Aucune de ces descriptions ne se résume à une simple case indiquant le type de commande.
Il faut également déterminer si les tables rotatives conviennent au soudage. Pour des travaux d’assemblage occasionnels, une configuration à commande manuelle peut suffire. Pour le soudage automatique, la question porte sur l’intégration des mouvements et des commandes. Déterminez la tâche que la machine devra effectuer, puis étudiez les accessoires.
Choisissez la configuration du positionneur avant sa capacité
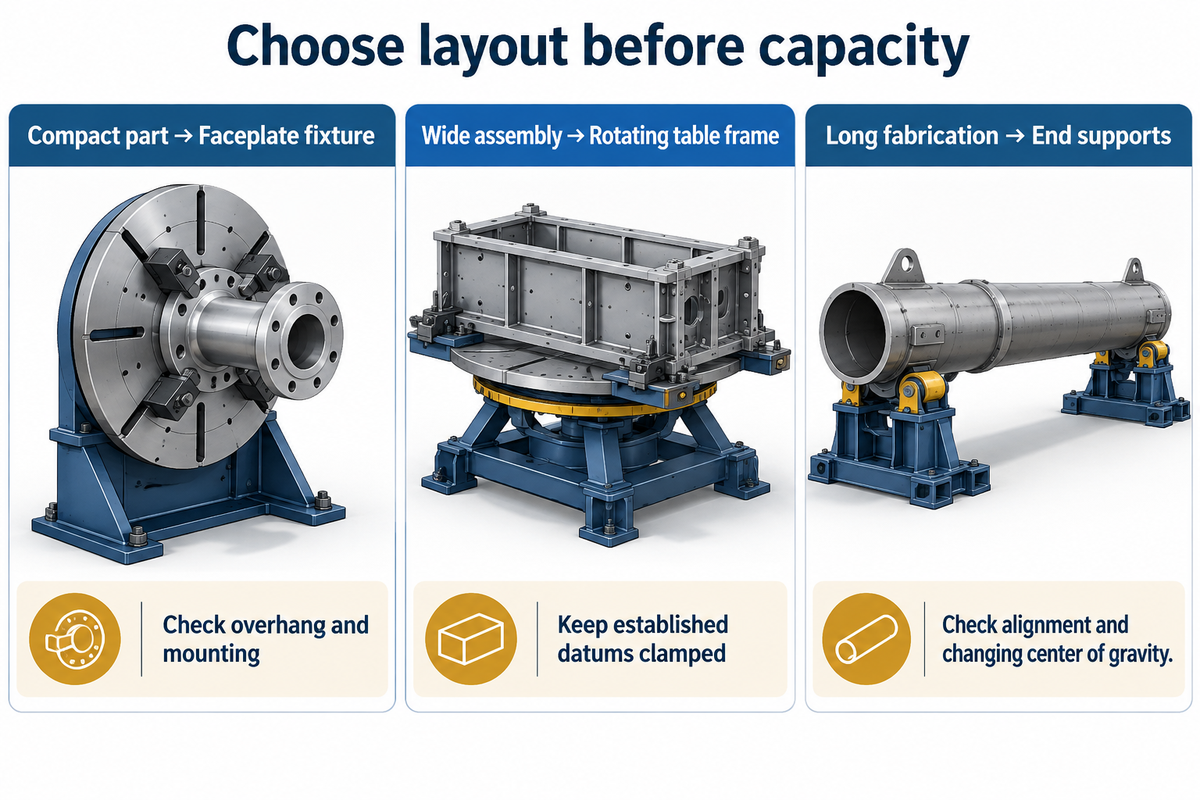
Un petit positionneur à plateau convient aux pièces qui se fixent sur un mandrin ou un montage compact ; un bâti rotatif convient aux ensembles déjà bridés sur une table de soudage. Les pièces longues peuvent nécessiter un support à chaque extrémité. Avant de choisir une capacité, comparez ces types de positionneurs de soudage selon la forme de pièce supportée et l’accès aux soudures.
Un collecteur à pompe en est un bon exemple. Dans un retour d’expérience sur une application en 2023, Bluco signale des problèmes d’alignement lors du transfert d’un ensemble non bridé. La solution consistait à combiner un positionneur manuel et un outillage modulaire pour faire pivoter l’ensemble tout en le maintenant bridé. Pour les montages répétés, la leçon essentielle est qu’un mécanisme de rotation plus rapide ne peut pas rétablir l’alignement perdu pendant la mise en place.
| Tâche ou pièce | Configuration à comparer | Point à vérifier à l’achat |
|---|---|---|
| Tronçon court à bride | Plateau avec mandrin compatible | Vérifiez la portée des mors, le dégagement de l’alésage et le porte-à-faux. |
| Petit assemblage de supports | Montage rotatif fixé sur établi | La surface de montage doit supporter l’ensemble en charge. |
| Bâti rectangulaire large | Bâti rotatif pour table | Maintenez l’ensemble bridé pendant la rotation. |
| Collecteur à pompe avec plusieurs assemblages | Outillage modulaire sur une table rotative | Conservez les références de position établies entre les soudures. |
| Fabrication d’une longue poutre | Configuration avec poupée motrice et contre-pointe | Vérifiez l’alignement des supports et le déplacement du centre de gravité. |
| Grande virole cylindrique | Vireurs ou montage avec support | Choisissez le support en fonction de la géométrie de la virole et des surfaces de contact. |
| Soudure circulaire continue | Entraînement rotatif motorisé | Faites démontrer la vitesse requise sous la charge réelle. |
| Postes de contrôle à fonctionnement intermittent | Positionneur manuel indexé | Précisez les arrêts angulaires requis et la répétabilité. |
| Trajectoire de soudage coordonnée avec un robot | Positionneur servo intégré | Coordonnez l’axe avec le robot et les protections de la cellule. |
Pour une virole reposant sur son diamètre extérieur, comparez les vireurs pour pièces cylindriques avant d’essayer de la monter sur un plateau. Un manipulateur à colonne et flèche (équipement qui porte la tête de soudage) déplace ou soutient la tête de soudage ; il ne remplace pas le support de la pièce. Ces distinctions vous éviteront d’acheter une machine inadaptée à l’espace de travail disponible.
Vérifiez la capacité de charge dans toutes les positions de travail
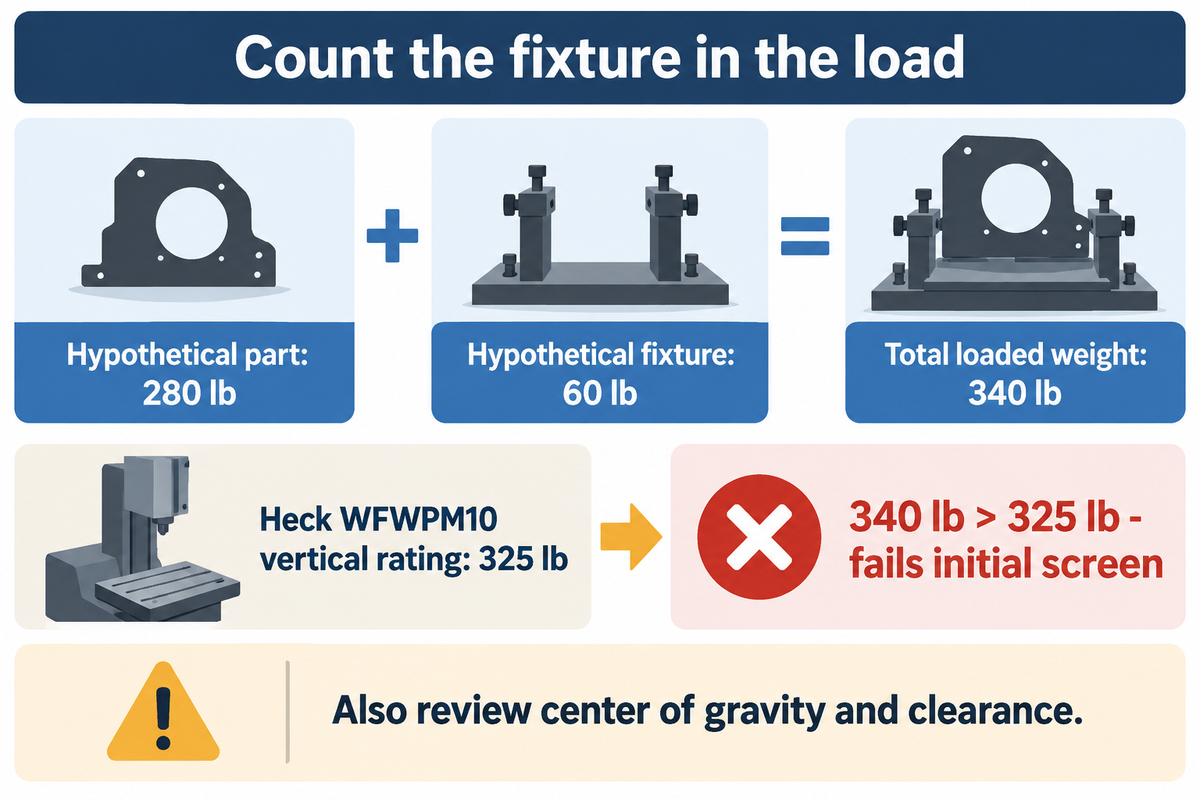
Heck indique une capacité de 675 lb à l’horizontale et de 325 lb à la verticale pour son WFWPM10. Cette différence fait de l’orientation un critère d’achat. Ajoutez la pièce, le mandrin, l’adaptateur et le montage avant de vérifier la capacité appropriée, puis demandez au fournisseur d’évaluer le centre de gravité et l’enveloppe complète des mouvements.
Selon les recommandations de Koike pour le dimensionnement des positionneurs, l’emplacement du centre de gravité, l’excentricité et le dégagement nécessaire à la rotation influent sur le choix. Une charge plus éloignée de l’axe génère un moment de rotation plus important. Un montage haut peut donc rendre une pièce soudée de poids modéré plus difficile à manipuler qu’une charge plus lourde et compacte située près de l’axe.
| Critère de choix | Fiche Heck WFWPM10 | Fiche du bâti rotatif BuildPro de Strong Hand |
|---|---|---|
| Configuration de base | Petite table de travail carrée sur support | Bâti rotatif pour table de soudage |
| Capacité de charge publiée | 675 lb à l’horizontale ; 325 lb à la verticale | Capacité indiquée de 2 400 lb ; vérifiez le modèle exact de table et la configuration de chargement |
| Table ou surface de support | Table de 12 × 12 in | Plateau compatible à sélectionner séparément |
| Réglage en hauteur indiqué | 28, 29, 32 ou 34 in | Plage de hauteur de la table de 28–36 in |
| Positions angulaires indiquées | La table s’incline avec des butées à 0°, 30°, 45° et 90° | Verrouillage positif du plateau par incréments de 15° |
| Description du mécanisme de rotation | Fonctionnement manuel | Manivelle avec engrenage à vis sans fin |
| Embase et support | Embase de 24 × 24 in | Configuration avec stabilisateurs ; comparez l’encombrement à l’enveloppe de travail |
| Prise en compte du centre de gravité | À vérifier à l’achat : soumettez le plan du montage en charge pour examen | Réglage du montage par incréments de 1 in |
| Contenu du devis | À vérifier à l’achat : confirmez séparément le mandrin, les brides de serrage et les adaptateurs | Plateau vendu séparément |
Sources : Heck WFWPM10 et positionneurs rotatifs Strong Hand, consultés le 23 octobre 2026. Les valeurs proviennent de la fiche produit. Confirmez les limites de charge de la configuration commandée ; les deux configurations ne sont pas interchangeables.
Comment choisir le positionneur rotatif de soudage adapté à mes besoins ?
Transmettez un plan du montage en charge, ainsi que les mouvements requis, et vérifiez l’enveloppe de capacité du fabricant. Pour une pièce hypothétique de 280 lb et un montage de 60 lb, la charge totale atteint 340 lb. Elle dépasse la capacité verticale du WFWPM10 : la configuration ne passe donc pas le premier contrôle. Même si la comparaison des poids est favorable, il reste à évaluer le centre de gravité, le montage et le dégagement.
Un devis calculé uniquement sur le poids de la pièce peut sembler plus intéressant, car il porte sur une machine plus petite. Envoyez le plan du montage en même temps que celui de la pièce. Indiquez toute saillie sous la table et tout composant ajouté pendant l’assemblage.
Vérifiez le verrouillage avant de libérer la pièce
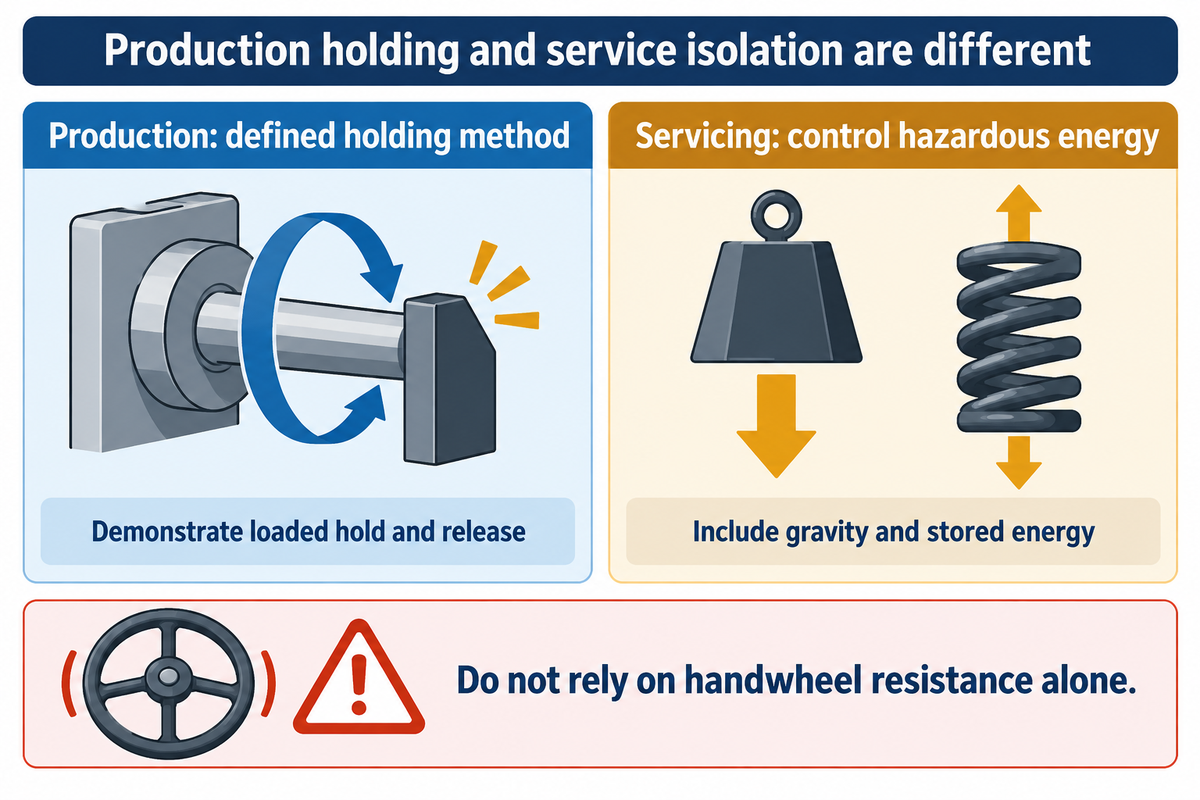
Un positionneur doit avoir une méthode de maintien définie pour chaque position de travail prévue. Vérifiez quel dispositif commande la rotation et lequel bloque l’inclinaison, ainsi que la séquence prescrite par le fabricant pour le positionnement, le verrouillage et le déchargement. Un volant qui résiste à la rotation ne doit pas remplacer un dispositif de maintien défini.
Les engrenages à vis sans fin exigent une attention particulière dans les spécifications. Les recommandations techniques de Spiroid déconseillent de compter uniquement sur l’autoblocage de l’engrenage comme seul frein du système. Par ailleurs, une étude expérimentale de 2019 a démontré qu’un mécanisme à vis sans fin testé pouvait être réentraîné sous l’effet de vibrations. Ces deux éléments montrent que la simple mention « autobloquant » ne répond pas aux questions sur les conditions de conception.
Demandez au fournisseur de montrer la séquence de maintien et de déverrouillage prévue avec un montage représentatif chargé. Vérifiez que la poignée reste accessible lorsque la pièce est inclinée. Le positionnement précis dépend aussi du jeu et de l’alignement du montage. Une butée d’indexage positive et une spécification de précision sont deux exigences différentes.
D’autres limites sont à prendre en compte. Le verrouillage utilisé en production ne doit pas être considéré comme suffisant pour toutes les opérations d’isolement nécessaires à la maintenance. Le guide du NIOSH sur la maîtrise des énergies classe la gravité parmi les sources d’énergie dangereuses et recommande de choisir un équipement compatible avec les procédures d’isolement du site. Une adaptation artisanale doit faire l’objet de la même évaluation pour le mécanisme complet ; l’ajout d’un volant ne garantit pas que le mécanisme est conçu pour retenir une charge.
Rotation manuelle ou motorisée pour les soudures circulaires ?
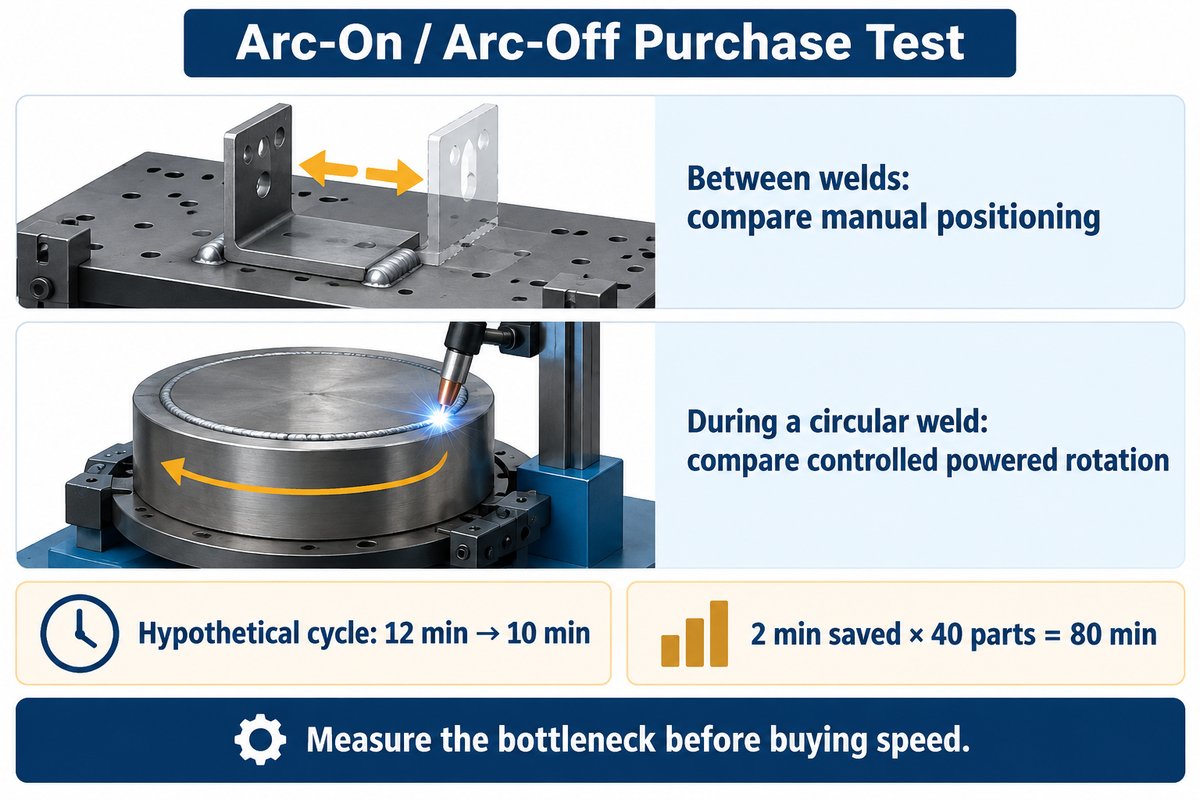
Appliquez le critère d’achat « arc allumé / arc éteint » : déterminez si la rotation a lieu entre les soudures ou doit se poursuivre pendant le soudage. Le positionnement manuel peut convenir aux assemblages distincts et aux opérations intermittentes. Une soudure longitudinale qui exige un déplacement régulier et maîtrisé favorise généralement une rotation motorisée offrant une plage de vitesses adaptée à la charge.
Évaluez la séquence telle qu’elle sera réalisée. Un support avec de courtes soudures sur plusieurs faces peut être tourné et verrouillé entre les passes de soudage. Une soudure circulaire réalisée avec une torche immobile exige un déplacement régulier de la pièce pendant que l’arc est allumé. Si le travail permet une rotation manuelle, évaluez sa régularité lors d’un essai en charge, selon le mode opératoire de soudage.
Le guide des positionneurs rotatifs de soudage présente plus en détail les entraînements et les choix de procédé. Une vitesse variable n’est utile que si la machine peut maintenir le mouvement requis avec le montage chargé. Une table tournante de positionneur de soudage motorisé ne constitue pas, à elle seule, une cellule de soudage automatisée complète. Pour planifier l’automatisation, prenez en compte les commandes et la protection de l’ensemble du système de soudage robotisé.
Comment un positionneur rotatif de soudage améliore-t-il la productivité ?
Un positionneur peut réduire les manipulations et les opérations de bridage répétées en présentant l’assemblage au soudeur tout en le maintenant fixé. Le gain dépend de l’étape où le cycle actuel perd du temps. Mesurez séparément le chargement, le positionnement, le soudage et le déchargement ; une rotation plus rapide aura peu d’effet si le changement de montage occupe la majeure partie du poste.
Exemple de planification détaillé. Supposons qu’un atelier mesure un cycle de 12 min, dont 4 min de manutention et 8 min de soudage et d’autres opérations. Un montage d’essai réduit la manutention à 2 min. Le nouveau cycle dure 10 min, soit un gain de 2 min par pièce ou de 80 min pour un lot de 40 pièces. Ces exemples montrent comment comparer différents essais ; ils ne constituent pas une affirmation de rendement pour une machine donnée.
Dans ce cas, un responsable d’usine ou un acheteur financier peut vérifier le goulot d’étranglement. Investissez dans l’opération qui réduit réellement le temps de cycle. Si le soudage occupe la majeure partie du temps, un indexage plus rapide aura un effet limité. Des soudures de qualité exigent toujours une maîtrise du soudage. Le personnel doit aussi vérifier que la séquence proposée respecte les modes opératoires de soudage applicables et le périmètre de qualification du personnel, comme le précise le programme AWS Certified Welder.
Ce que le prix comprend et ce qu’il exclut
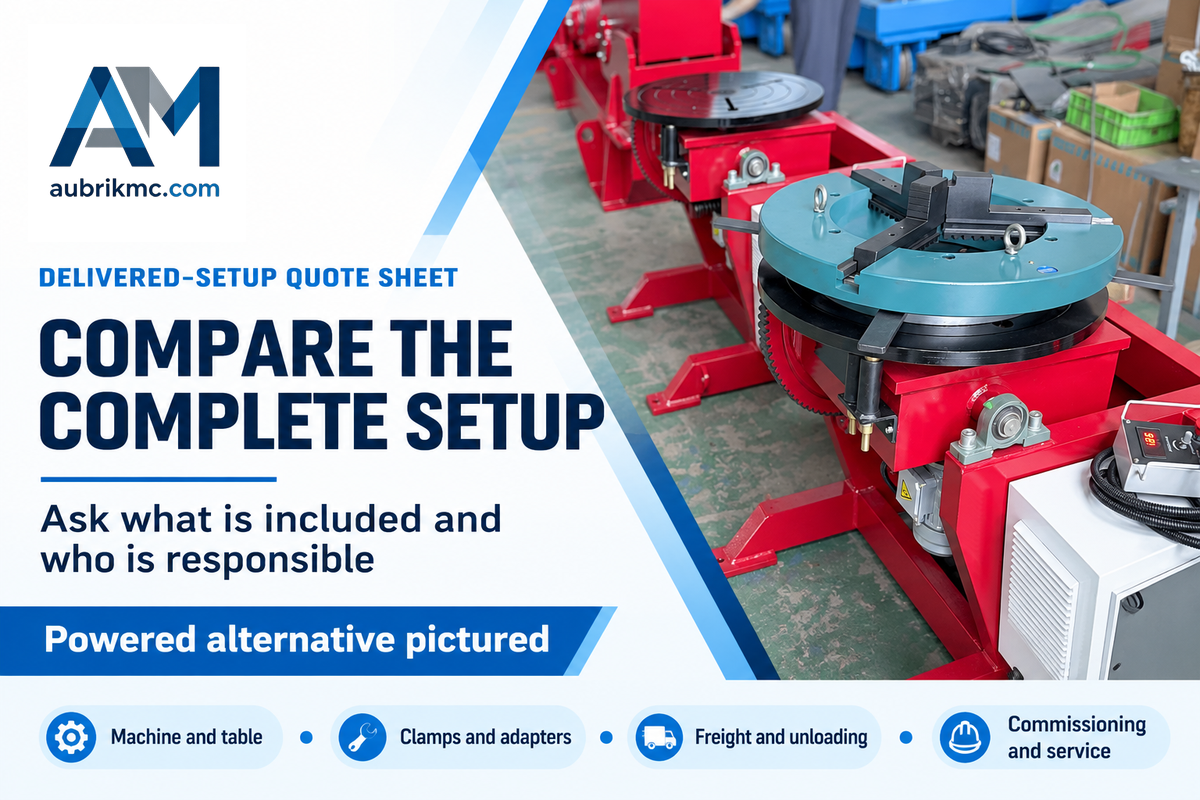
Le 23 octobre 2026, la page du WFWPM10 de Heck affichait le prix de US$1 195. Considérez-le comme un prix historique pour ce modèle, puis comparez des configurations complètes et utilisables. Le devis doit détailler le plateau ou la table, le matériel de bridage, les conditions de livraison et l’installation ; ces éléments peuvent être inclus ou facturés séparément.
Utilisez la fiche de comparaison des devis pour une configuration livrée. Indiquez le montant du devis et la partie responsable pour chaque élément. Le prix inférieur d’une machine peut perdre son avantage si l’atelier doit fabriquer un adaptateur de bridage ou organiser l’aspiration et/ou le déchargement avant de pouvoir souder la première pièce.
| Ligne du devis | Éléments à consigner par les achats | Personne chargée de vérifier les conséquences |
|---|---|---|
| Machine de base | Modèle exact et mouvements inclus | Production : la machine réalise-t-elle la séquence requise ? |
| Table ou plateau | Dimensions, disposition des trous et inclusion dans le devis | Outillage : le montage existant peut-il être fixé ? |
| Mandrin et bridage | Plage de serrage des mors, adaptateur de montage et poids total ajouté | Ingénierie : la configuration en charge reste-t-elle adaptée ? |
| Dispositif de maintien | Indexage, maintien de l’inclinaison et consignes d’utilisation | Sécurité : les opérateurs peuvent-ils respecter la séquence prescrite ? |
| Retour du courant | Ensemble aux caractéristiques nominales adaptées et exigences de raccordement | Soudage : l’équipement convient-il au procédé prévu ? |
| Fret et frais d’importation | Lieu de livraison désigné et conditions commerciales convenues | Finances : quels frais restent à payer localement ? |
| Déchargement et mise en place | Moyens de levage, préparation du sol et installation | Installations : le poste est-il prêt à recevoir la machine ? |
| Mise en service et formation | Qui fait la démonstration de la configuration réelle en charge ? | Production : qui valide l’essai ? |
| Service après-vente et pièces d’usure | Étendue de la garantie, pièces de rechange et modalités d’assistance | Maintenance : qu’est-ce qui arrête le travail en cas d’usure d’une pièce ? |
Pour les importations, indiquez par écrit le lieu désigné et l’Incoterm de livraison. Dans son explication des règles EXW et DDP publiée par l’ICC Academy, Miguel Angel Bustamante décrit les responsabilités liées aux coûts et précise que les frais finaux de déchargement en DDP dépendent du contrat de transport. En général, précisez les modalités de déchargement, car la mention « livré » ne couvre pas nécessairement toutes les opérations sur site.
Intégrez le positionneur au poste de soudage
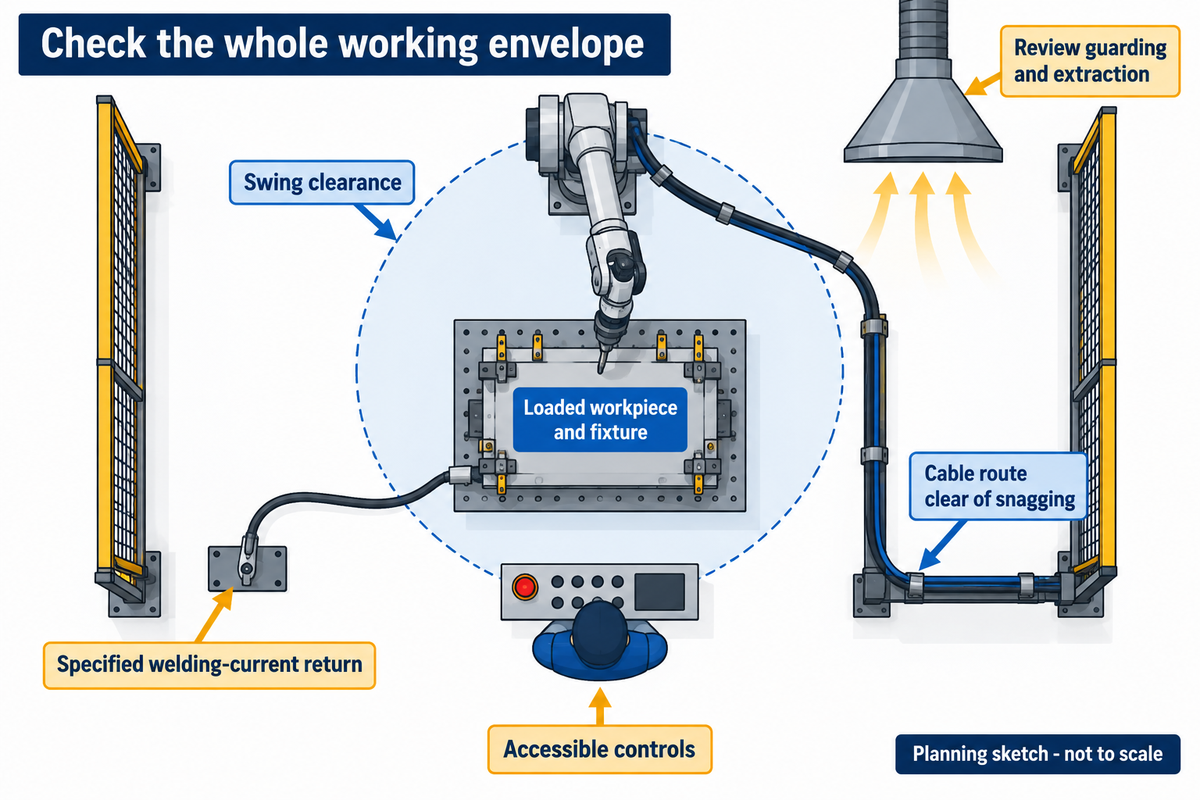
Le poste doit accueillir la pièce pendant tous ses mouvements, tout en préservant l’accès de la torche, le cheminement des câbles et le dégagement nécessaire à l’opérateur. Vérifiez l’installation avec le montage et le matériel de soudage prévus. Même une embase compacte peut nécessiter une grande zone dégagée si un ensemble volumineux passe au-delà du bord de la table pendant sa rotation.
Dessinez le contour maximal de la pièce chargée dans chaque orientation prévue. Incluez les poignées de serrage et le pistolet de soudage. Un positionneur apparemment adapté peut rendre le poste peu pratique si une manivelle difficile à repérer se trouve derrière une pièce chaude. Amener l’assemblage dans la position requise peut améliorer l’accès ; toutefois, tout passage prévu du soudage à plat à une autre position doit respecter le mode opératoire applicable. Le repositionnement doit également permettre une posture de travail adaptée. Les recommandations ergonomiques de l’OSHA portent sur les aides au levage et au repositionnement ainsi que sur l’emplacement des tables de travail adaptées.
Le cheminement électrique est important pour le soudage sur table tournante, même si l’entraînement rotatif ne nécessite aucune alimentation. Établissez le trajet de retour du courant de soudage prescrit par le fabricant et ne supposez pas que les roulements, les engrenages ou un contact fortuit peuvent l’assurer. Pour les structures et les montages régulièrement utilisés dans ce circuit, le règlement précise :
« les joints doivent être reliés entre eux ou équipés de dispositifs collecteurs de courant adéquats. »
Un câble relié à une pièce en rotation doit suivre un cheminement qui évite l’enroulement et l’accrochage. La protection des pièces tournantes et des zones de pincement doit être prise en compte lors de l’évaluation du poste, conformément aux exigences de l’OSHA relatives à la protection des machines. La notice ANSI relative à la norme Z49.1-2021 traite plus largement de la sécurité en soudage ; un positionneur ne dispense pas de prévoir une ventilation, des précautions contre l’incendie ou des équipements de protection adaptés.
Vérifiez les services nécessaires pour la commande exacte. Un support entièrement manuel ne nécessite aucune alimentation pour l’entraînement rotatif, tandis qu’un support motorisé peut exiger une alimentation électrique définie. Ne déduisez pas la tension de 220V, le nombre de phases ou la fréquence à partir d’une photographie. Le personnel des services techniques doit recevoir les exigences d’installation et les instructions du fabricant avant l’approbation de l’achat.
Que joindre à une demande de renseignement sur un positionneur
Envoyez le plan de la pièce, le plan complet du montage et une brève description de la séquence de soudage. Précisez les positions requises, l’espace au sol disponible et si le mouvement a lieu entre les soudures ou pendant leur exécution. Le fournisseur pourra ainsi évaluer l’application et établir un devis avec des exclusions clairement définies.
Pour une série répétée, indiquez les temps de cycle mesurés et l’étape de manutention à supprimer. Pour une pièce soudée de grande capacité, indiquez l’emplacement du centre de gravité et le support envisagé. Joignez aussi les exigences de contrôle : précisez le résultat d’alignement ou angulaire à obtenir au lieu de demander une « précision » sans autre indication.
Choisissez une configuration manuelle si elle convient au positionnement de la pièce chargée et si sa séquence d’utilisation est adaptée à l’atelier ; si le critère de l’arc allumé indique qu’un mouvement motorisé est nécessaire, étudiez les positionneurs de soudage Aubrik et envoyez les plans de l’application pour étudier une configuration. Indiquez le poids du montage et le lieu de livraison afin que les équipes d’ingénierie et des achats comparent le même équipement.
Foire aux questions
Les positionneurs rotatifs manuels sont-ils précis ?
Ils peuvent assurer un positionnement répétable si le mécanisme, les butées et le montage sont adaptés à la tâche. La précision dépend de l’ensemble chargé, notamment du jeu, de la rigidité du montage et de l’emplacement de la pièce. Un incrément d’indexage indique les arrêts disponibles ; la tolérance angulaire est une spécification distincte. Pour le contrôle ou un ajustage précis, indiquez le résultat requis et demandez une démonstration ou une spécification documentée pour cette configuration.
Un même positionneur peut-il être utilisé avec différents procédés de soudage ?
Oui, à condition que le support de charge, le dispositif de retour du courant et la configuration du poste conviennent à chaque procédé prévu. Le soudage TIG peut nécessiter de garder les deux mains libres, tandis que d’autres applications de soudage imposent des exigences différentes en matière d’accès à la torche, de protection contre les projections et de maîtrise du déplacement. Comparez l’équipement au mode opératoire de soudage réel. Un changement de procédé ou de position de soudage peut aussi modifier le périmètre de qualification applicable ; incluez ces détails dans l’évaluation.
Quels sont les principaux inconvénients d’un positionneur de soudage manuel ?
L’effort demandé à l’opérateur et la régularité du mouvement peuvent limiter un positionneur de soudage manuel, en particulier avec une charge déséquilibrée ou une soudure longitudinale exigeant un déplacement régulier. L’accès aux commandes peut devenir difficile lorsque la pièce s’incline. Ces inconvénients dépendent de la configuration : un ensemble équilibré posé sur une table se comporte différemment d’un petit plateau en porte-à-faux. Évaluez toute la séquence, du chargement au déverrouillage, avant de décider de motoriser un montage existant.
Le courant de soudage peut-il passer par les roulements du positionneur ?
Utilisez le raccordement de retour prescrit ou un dispositif collecteur aux caractéristiques nominales adaptées. Les roulements et les engrenages ne doivent pas servir par accident de chemin au courant de soudage ; suivez les instructions de l’équipement pour l’usage prévu.
Un positionneur manuel peut-il supporter des ensembles lourds ?
Oui. « Manuel » décrit l’entraînement, pas une limite de charge universelle. Une conception équilibrée peut supporter des ensembles importants, tandis qu’une autre configuration peut atteindre sa limite d’utilisation avec une pièce déportée bien plus petite. Comparez les charges autorisées par le fabricant, les limites liées au centre de gravité et le mode d’utilisation. Une capacité annoncée élevée ne remplace jamais l’évaluation de l’ensemble de la pièce soudée et de son montage.
Un positionneur manuel nécessite-t-il une alimentation électrique ?
Un entraînement rotatif à commande manuelle ne nécessite pas d’alimentation pour un moteur. Le poste de soudage et tout dispositif de levage motorisé ou accessoire nécessitent néanmoins les alimentations prévues.
Références et sources
- OSHA : exigences générales applicables à toutes les machines, 29 CFR 1910.212.
- OSHA : soudage à l’arc et coupage, 29 CFR 1910.254.
- NIOSH : guide de référence sur la maîtrise des énergies dangereuses.
- ANSI : Z49.1-2021, sécurité en soudage, coupage et procédés connexes.
- Mécanisme à vis sans fin avec réentraînement commutable, 2019.
- The Fabricator : bienvenue dans l’univers du positionnement.