Entrez en contact avec Aubrik Company

Fabrication de machines d’assemblage et de soudage de poutres en H : adapter toute la ligne

Pour choisir une machine d’assemblage et de soudage de poutres en H, évaluez la station d’assemblage, la station principale de soudage et les équipements de manutention en fonction du même programme de poutres. Une poutre qui tient dans le bâti d’assemblage peut dépasser l’enveloppe de travail du portique standard. Commencez par trois dimensions : la hauteur de l’âme, la largeur des semelles et la longueur de la poutre. Évaluez ensuite les soudures et le coût installé.
Mis à jour en octobre 2026
Que comprend une machine d’assemblage et de soudage de poutres en H ?
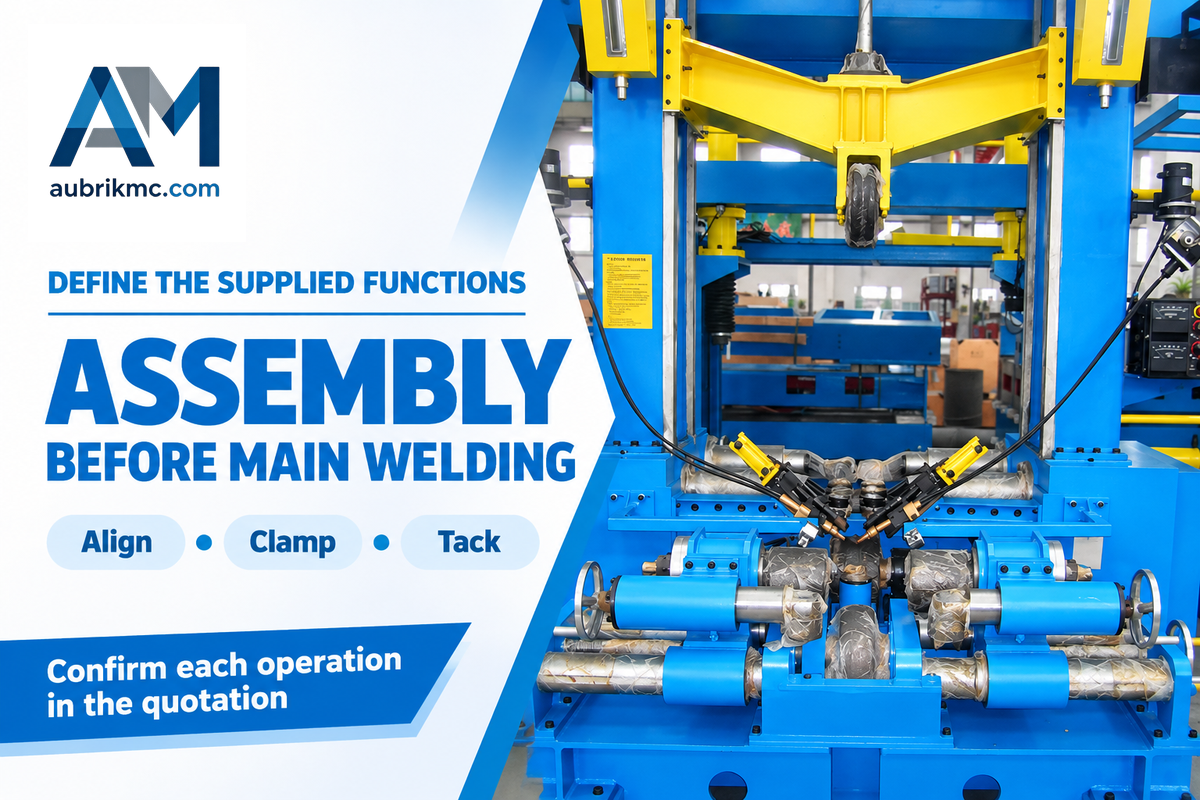
Une machine d’assemblage de poutres en H aligne et pointe l’âme et les semelles ; une unité intégrée peut réunir l’assemblage, le soudage continu et le redressage. Le cahier des charges d’achat doit préciser les opérations effectuées par l’équipement proposé, car l’assemblage d’un profilé et la réalisation de ses soudures structurelles nécessitent des équipements et des contrôles de réception différents.
Dans la configuration Aubrik, les stations séparées placent l’assemblage en amont du poste de soudage à l’arc submergé sur portique, suivi d’une redresseuse de semelles et d’une préparation de surface. Le centrage hydraulique et un dispositif de serrage maintiennent la pièce pendant sa mise en position avant soudage. Le pointage maintient l’âme en position contre la semelle pendant le transfert. Le soudage longitudinal continu assemble les tôles selon la dimension de soudure spécifiée ; le redressage de la poutre en H corrige la déformation qui en résulte.
Faites figurer ces fonctions sur le plan d’implantation du fournisseur. Sinon, une offre de fabrication de poutres portant la mention « assemblage et soudage » peut laisser l’acheteur penser qu’il recevra une poutre finie, alors que le vendeur a chiffré uniquement une machine d’assemblage avec équipement de pointage. Pour connaître la séquence de positionnement des tôles, consultez le guide sur le processus d’assemblage et la mise en position avant soudage.
Adapter la machine d’assemblage au poste de soudage sur portique
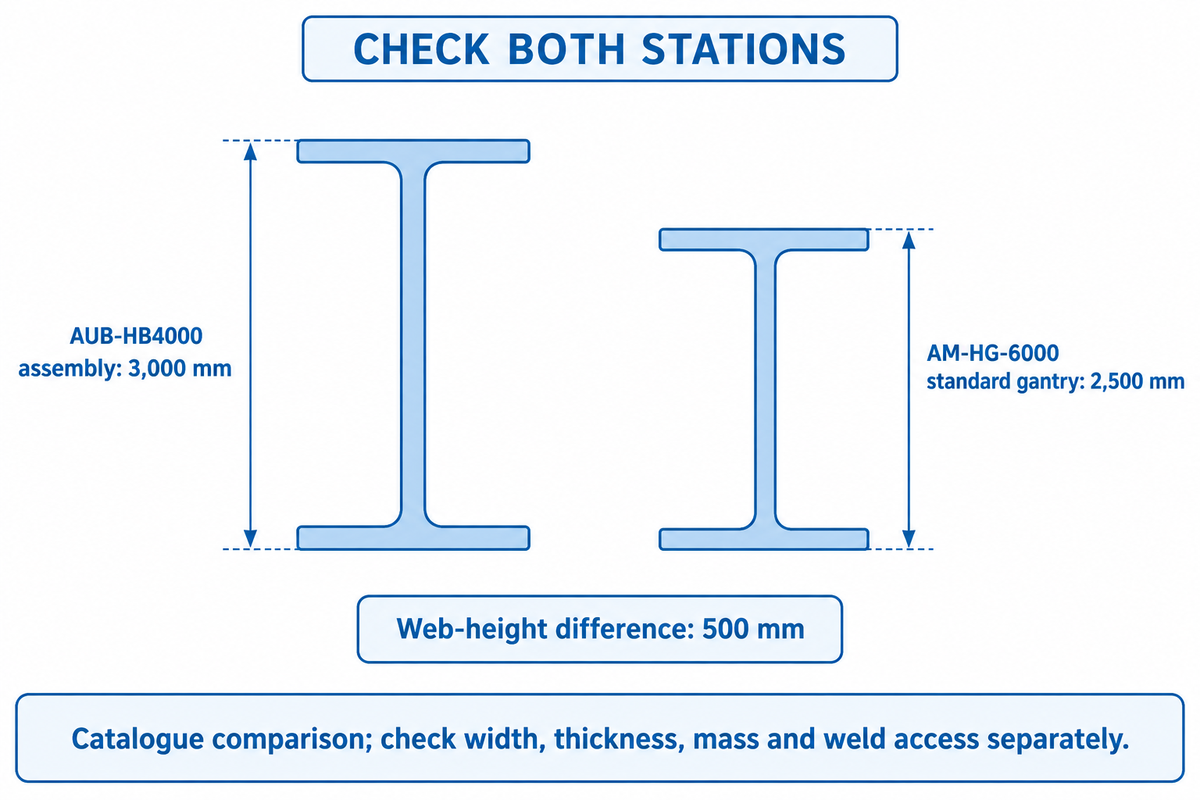
Aubrik indique une hauteur d’âme maximale de 3 000 mm pour l’unité d’assemblage AUB-HB4000, contre 2 500 mm pour le plus grand portique standard AM-HG-6000. Les largeurs de semelle maximales correspondantes sont de 1 500 et 800 mm. La comparaison des stations révèle des contraintes dimensionnelles qui échapperaient à un choix fondé uniquement sur la plus grande machine d’assemblage.
| Unité d’assemblage | Dimension | Catalogue des machines d’assemblage | Plus grand portique standard : AM-HG-6000 | Conséquence pour l’achat |
|---|---|---|---|---|
| AUB-HB2000 | Hauteur de l’âme | 200–1 800 mm | 200–2 500 mm | Aucun conflit de hauteur maximale dans ces fiches. |
| AUB-HB3000 | Hauteur de l’âme | 300–2 500 mm | 200–2 500 mm | Les hauteurs maximales coïncident ; d’autres limites subsistent. |
| AUB-HB4000 | Hauteur de l’âme | 400–3 000 mm | 200–2 500 mm | Les 500 mm supérieurs nécessitent une enveloppe de soudage différente. |
| AUB-HB2000 | Largeur de semelle | 200–800 mm | 200–800 mm | Les plages de largeur coïncident. |
| AUB-HB3000 | Largeur de semelle | 250–1 200 mm | 200–800 mm | Au-delà de 800 mm, une autre configuration est nécessaire. |
| AUB-HB4000 | Largeur de semelle | 300–1 500 mm | 200–800 mm | L’écart entre les largeurs maximales est de 700 mm. |
| AUB-HB2000 | Longueur de poutre | 4 000–15 000 mm | 2 000–18 000 mm | Vérifiez séparément le support à rouleaux et le chargement. |
| AUB-HB3000 | Longueur de poutre | 5 000–20 000 mm | 2 000–18 000 mm | Les 2 000 mm supérieurs dépassent la valeur indiquée pour le modèle standard. |
| AUB-HB4000 | Longueur de poutre | 6 000–25 000 mm | 2 000–18 000 mm | L’écart entre les longueurs maximales est de 7 000 mm. |
Source : tableaux de spécifications publiés par Aubrik pour l’assemblage et les portiques, consultés en octobre 2026. Chaque ligne compare une dimension donnée ; une spécification adaptée au travail est nécessaire pour définir les dimensions maximales simultanées et une combinaison de stations approuvée. Les dimensions personnalisées indiquées pour les portiques sont distinctes de celles des modèles standard.
Selon les spécifications de la série AUB-HB, l’épaisseur de l’âme et celle des semelles sont indiquées séparément. Une largeur de semelle compatible ne signifie pas que la machine peut traiter l’épaisseur de tôle prévue ou la masse de la poutre, surtout si, pour une fabrication lourde, l’équipement de manutention doit soutenir le profilé complet pendant le transfert.
Ma poutre la plus grande tiendra-t-elle dans les machines d’assemblage et de soudage ?
Les dimensions et les charges limites des deux stations doivent laisser suffisamment d’accès aux têtes de soudage et aux rouleaux de support. Comparez le plan de coupe réel avec les capacités de chaque station. La hauteur seule ne permet pas de vérifier la portée des semelles, l’épaisseur des tôles, la longueur ni la manutention.
Prenons une poutre hypothétique avec une âme de 1 800 mm, des semelles de 700 mm et une longueur de 12 000 mm. Ses trois dimensions correspondent aux valeurs indiquées pour l’AUB-HB2000, mais la hauteur de l’âme dépasse la limite de 1 500 mm de l’AM-HG-4000. L’AM-HG-5000, indiqué pour des âmes jusqu’à 2 000 mm, devient une option compatible sur le plan dimensionnel. L’ingénieur de production doit encore vérifier l’épaisseur des tôles, le poids de la poutre, l’accès de la torche et le joint spécifié avant de choisir cette combinaison. Si le travail exceptionnel porte plutôt sur une âme de 2 800 mm, le passage à un bâti d’assemblage plus grand laissera subsister une contrainte liée au portique standard. Spécifiez une configuration de soudage personnalisée pour ce travail, au lieu de compter sur une mise à niveau de l’assemblage pour étendre toute la ligne.
Pour choisir les stations, consultez les spécifications des portiques de soudage AM-HG et le plan d’assemblage. Le croquis en coupe doit aussi montrer l’accès des pistolets de soudage aux semelles de la poutre.
Quel débit de poutres la ligne peut-elle réellement produire ?
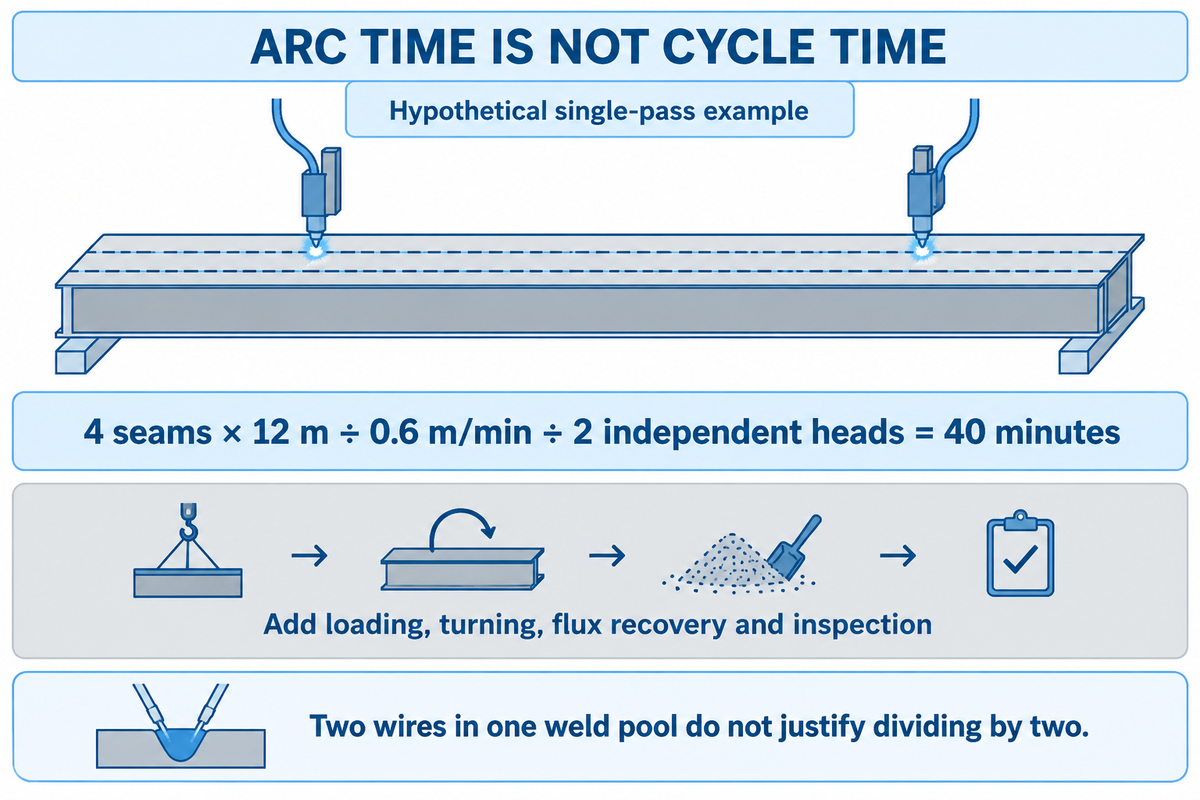
Les calculs de production d’une ligne de poutres en H prennent en compte le temps de déplacement, le chargement, la mise en position avant soudage, le retournement, la correction et l’inspection, ainsi que la vitesse d’avance de la poutre (vitesse d’alimentation de l’assemblage) et la vitesse de déplacement le long d’un joint de soudure (vitesse de soudage). Aucune de ces deux vitesses ne suffit, à elle seule, à déterminer un nombre acceptable de poutres par équipe, surtout en présence de plusieurs passes de soudage ou d’un équipement de manutention à commande partagée.
Dans Subarc for structurals, Sean Moran, contributeur d’ESAB, explique comment la manutention et le positionnement des matériaux influent sur le temps d’arc. Demandez une séquence chronométrée, du chargement des tôles à l’inspection du profilé, pour mieux cerner les contraintes.
Combien de temps faut-il pour souder quatre joints longitudinaux ?
Quatre joints de 12 m représentent 48 m de déplacement pour une passe sur chaque joint. À une vitesse hypothétique de 0,6 m/min, cela représente 80 minutes-torche. Avec deux têtes indépendantes soudant simultanément des joints distincts, le temps d’arc écoulé serait ramené à 40 minutes dans ces conditions.
Imaginez qu’un responsable de production compare ce résultat de 40 minutes à une cadence horaire promise. Le calcul est 4 × 12 ÷ 0,6 ÷ 2 = 40 minutes, sans compter le retournement de la poutre, le déplacement du chariot de soudage, la récupération du flux ni l’inspection du joint. Si les deux fils alimentent un seul bain de fusion en soudage tandem, il ne s’agit pas de deux têtes indépendantes pour des joints distincts et la division par deux ne s’applique pas. Le temps de déplacement et toutes les autres contraintes doivent être pris en compte dans ce type d’analyse. En outre, le temps d’arc réel doit être enregistré et analysé avec toutes les autres contraintes sur la même poutre d’essai. L’exercice vise à vérifier l’offre et à établir un programme de production précis.
Pour les calculs financiers, prenez les poutres acceptées comme dénominateur pour comparer la main-d’œuvre et les consommables. Les reprises qui mobilisent le portique consomment la capacité disponible même si la vitesse de déplacement de la torche le long du joint reste inchangée. Mesurez l’efficacité de production sur l’ensemble du parcours. Un déplacement plus rapide du chariot entre les soudures n’est utile que s’il limite le cycle répétitif ; à l’inverse, une file d’attente plus longue au retourne-poutre peut immobiliser l’équipement de soudage malgré une vitesse de déplacement accrue.
Quand les stations séparées sont-elles préférables à une machine 3 en 1 ?
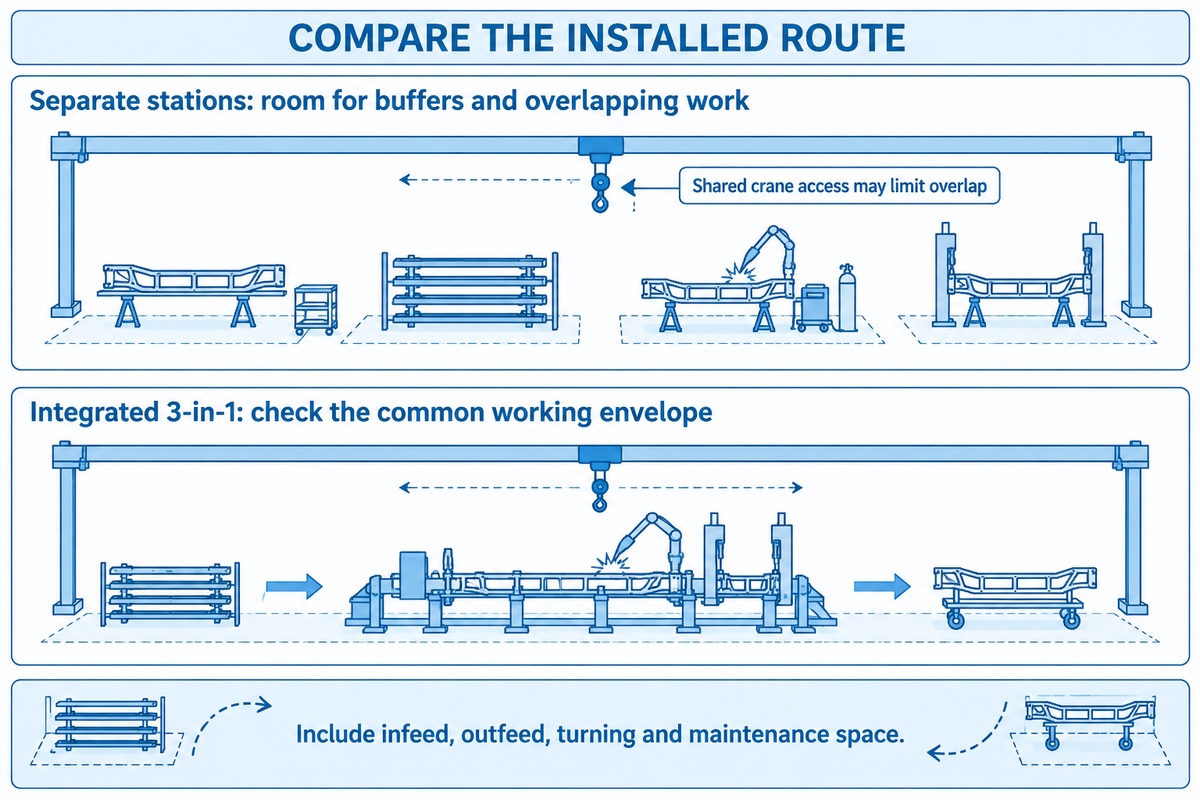
Les stations d’assemblage, de soudage et de redressage peuvent convenir à un assortiment de poutres qui bénéficie de zones tampons, de réglages indépendants et d’opérations qui se chevauchent. Une machine intégrée de soudage et de redressage peut convenir à des profilés répétitifs et à un espace de travail compact si son enveloppe de travail combinée couvre les pièces à produire. Comparez les deux configurations d’automatisation à partir des mêmes plans, exigences de soudage et séquences de manutention.
Stations séparées
- À choisir si les enveloppes des stations diffèrent ou si les familles de poutres varient.
- Prévoir de l’espace pour les zones tampons, les transferts et le retournement.
- Vérifier si les ponts roulants partagés empêchent le chevauchement des opérations.
Machine intégrée 3 en 1
- À choisir si l’enveloppe commune couvre les travaux courants.
- Comparer les configurations complètes de chargement et de déchargement.
- Tenir compte des changements de série et des interruptions de l’unité combinée.
Une machine compacte 3 en 1 nécessite-t-elle moins de surface au sol ?
Un bâti compact 3 en 1 peut réduire l’espace entre les opérations, mais l’emprise installée comprend aussi les zones d’entrée et de sortie des poutres, de retournement, d’accès et de maintenance. Analysez les plans en prenant le même profilé le plus long. Les dimensions du bâti ne correspondent pas à l’espace nécessaire pour acheminer les pièces dans l’équipement.
Imaginons un fabricant qui produit régulièrement des profilés de 12 m, mais accepte aussi, à l’occasion, des profilés profonds et lourds. L’offre intégrée convient aux travaux répétitifs, tandis que la configuration séparée laisse une place pour une zone tampon avant le soudage. Le responsable d’usine veut réduire les déplacements ; le planificateur souhaite assembler la poutre suivante pendant qu’un joint complexe se trouve encore au portique. Si les deux configurations dépendent du même pont roulant, le chevauchement prévu peut disparaître. Comparez un travail répétitif et un travail profond dans chaque configuration, en tenant compte du trajet du pont roulant et de la position de déchargement. Choisissez l’intégration si la réduction des transferts reste avantageuse après cette comparaison ; choisissez des stations séparées si leur accès indépendant résout la contrainte réelle.
Évaluez la ligne de production de poutres en H comme un parcours complet des matériaux, qui comprend la machine de découpe et la correction. Une ligne de production automatique doit recenser chaque transfert manuel des matériaux. Vérifiez les tâches qui restent à la charge des opérateurs dans les opérations présentées comme « entièrement automatiques ».
Quels facteurs influent sur le prix installé de la machine aux États-Unis ?
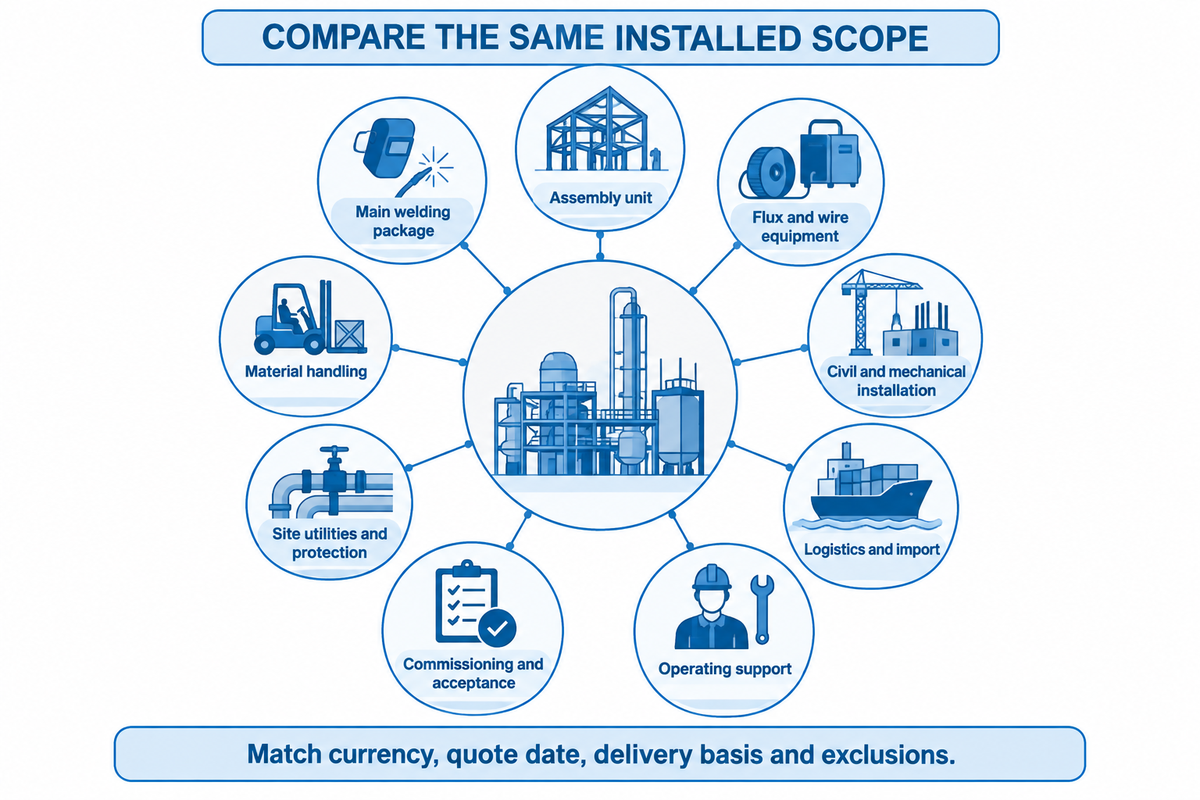
Le prix installé d’une ligne de soudage de poutres en H ne se limite pas à l’unité principale. Les sources de courant de soudage, les équipements de manutention, le transport, les fondations, les travaux électriques et la mise en service peuvent faire l’objet d’offres distinctes. La comparaison de prix couvrant un périmètre de fourniture similaire est utile ; comparer des prix non équivalents pour la seule unité mécanique conduit les équipes financières et de projet à budgétiser des projets différents.
| Catégorie de fourniture | Définir les équipements ou travaux inclus | Répartition dans le périmètre d’achat |
|---|---|---|
| Unité d’assemblage | Centrage, serrage, pointage et commandes | Fournisseur : recenser chaque fonction fournie. |
| Lot principal de soudage | Portique, têtes, sources de courant et suivi des joints | Fournisseur : indiquer les quantités et les caractéristiques nominales des équipements. |
| Équipements de flux et de fil | Alimentation, récupération et équipements de stockage spécifiés | Fournisseur/acheteur : répartir les équipements et les consommables de départ. |
| Manutention des matériaux | Rouleaux, convoyeurs, retourneurs et interfaces avec les ponts roulants | Responsable de l’implantation : définir les longueurs, les charges et les transferts. |
| Installation civile et mécanique | Fondations, rails, alignement et ancrage | Entreprise du site : chiffrer les plans d’installation du fournisseur. |
| Réseaux et protections du site | Raccordement électrique, ventilation et interfaces de protection | Acheteur/spécialistes du site : finaliser la conception de l’installation. |
| Logistique et importation | Emballage, transport, dédouanement, déchargement et livraison intérieure | Acheteur/vendeur : préciser l’Incoterm, le lieu désigné et les exclusions. |
| Mise en service et réception | Déplacements, assistance à l’installation, essais et formation | Les deux parties : affecter le personnel, définir la durée et les travaux d’essai. |
| Assistance à l’exploitation | Pièces d’usure, pièces de rechange et dépannage | Acheteur/fournisseur : chiffrer la liste initiale et les conditions d’assistance. |
Les catégories de périmètre constituent une autre méthode de comparaison pour les achats. Le guide de processus de The Fabricator présente les options d’équipement et de positionnement ; les services des douanes et de la protection des frontières des États-Unis (CBP) fournissent des références sur les procédures d’importation. Attribuez précisément les travaux au lieu de supposer de manière générale qu’ils sont à la charge du vendeur.
Demandez des offres pour ces catégories et comparez-les dans la même devise, à la même date, selon les mêmes conditions de livraison et le même périmètre de réception. Faites évaluer les frais d’importation applicables à l’expédition réelle ; un taux de droits générique pour les machines masquerait les différences de classification et d’origine. Le guide de base des CBP sur l’importation et l’exportation détaille les obligations de conformité partagées.
Quel fournisseur doit prendre en charge l’installation et le service ?
Un coordinateur désigné doit intégrer l’unité d’assemblage, le lot de soudage et les interfaces du site, tandis que le périmètre d’achat attribue les travaux de chaque fournisseur. La fabrication aux États-Unis, le service sur site aux États-Unis et la vente aux États-Unis sont des capacités distinctes. Pour choisir entre fabricants de machines d’assemblage et distributeurs, les fabricants de structures métalliques doivent les comparer séparément.
Précisez qui aligne les rails, met le système de commande en service, fournit les plans et traite un échec à l’essai de réception. Identifiez l’entreprise qui intervient, les équipements couverts et le circuit d’approvisionnement en pièces de rechange. La fabrication de poutres en H reconstituées à partir de tôles est différente du soudage d’accessoires sur un profilé laminé. Un acheteur d’équipements de fabrication de structures métalliques doit donc définir le périmètre du processus et comparer les offres portant sur des équipements destinés à des travaux différents avant de consulter le guide existant pour comparer les fournisseurs de lignes de poutres en H.
Distinguer la qualification de soudage de la réception de la machine
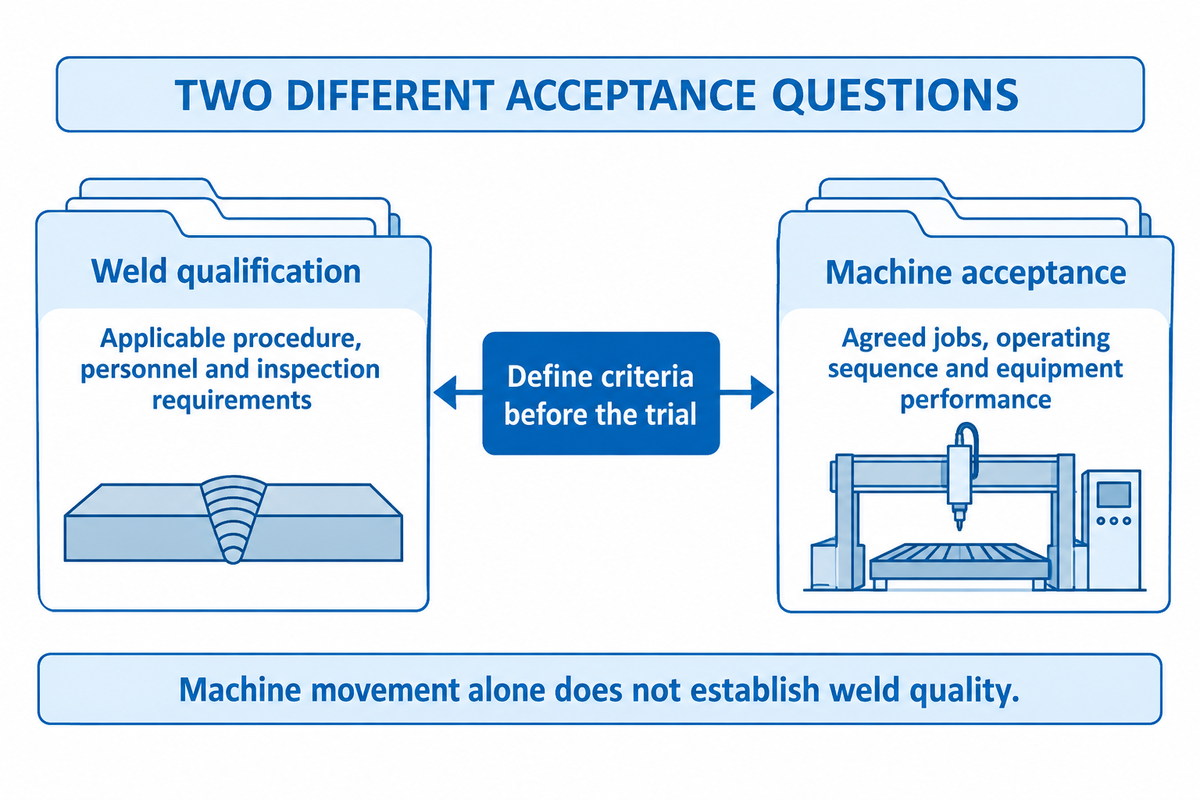
La réception de l’équipement démontre qu’il effectue les travaux convenus. La réception des soudures démontre que les joints répondent aux exigences applicables du projet. Précisez le code et son édition, le procédé de soudage, les exigences relatives au personnel et les critères d’inspection, puis intégrez-les à l’essai de la machine. L’inspection des joints répond à une exigence différente de celles relatives au positionnement de la machine ou à la certification du système qualité.
L’AWS répertorie la norme D1.1/D1.1M:2025-AMD1 pour le soudage des structures en acier. Déterminez les exigences applicables selon la juridiction, le code du bâtiment et les documents du projet. L’achat d’une machine neuve ne modifie pas automatiquement l’édition du code applicable à un projet en cours.
La mise en position avant soudage fait partie du périmètre de l’essai, car les variations des jeux modifient le volume de soudure et influent sur la réaction à la déformation. Le guide de conception des soudures d’angle de TWI illustre qu’une augmentation de la gorge de 5 à 6 mm accroît d’environ 45 % la section déposée. Elle n’entraîne pas une hausse de 45 % du coût total ou du temps de cycle de la ligne.
Pour le procédé à l’arc submergé, « le joint risque de s’ouvrir s’il n’est pas suffisamment pointé ».
Un relevé d’essai doit être convenu. Il doit comprendre le plan de coupe, le matériau, la mise en position avant soudage, la dimension de soudure, les paramètres du procédé, la séquence chronométrée et les résultats d’inspection. Définissez les critères d’acceptation dimensionnels et des soudures avant l’essai. Pour le soudage à l’arc submergé, consignez la combinaison de flux et de fil avec le mode opératoire de soudage applicable, afin que l’équipe qualité puisse vérifier que la technologie de soudage démontrée convient au joint, au lieu d’évaluer les performances de l’équipement d’après les seuls mouvements de la machine. Il s’agit d’un relevé d’achat proposé, et non d’un protocole de qualification normalisé.
Préciser les réseaux nécessaires à une ligne de production de structures métalliques
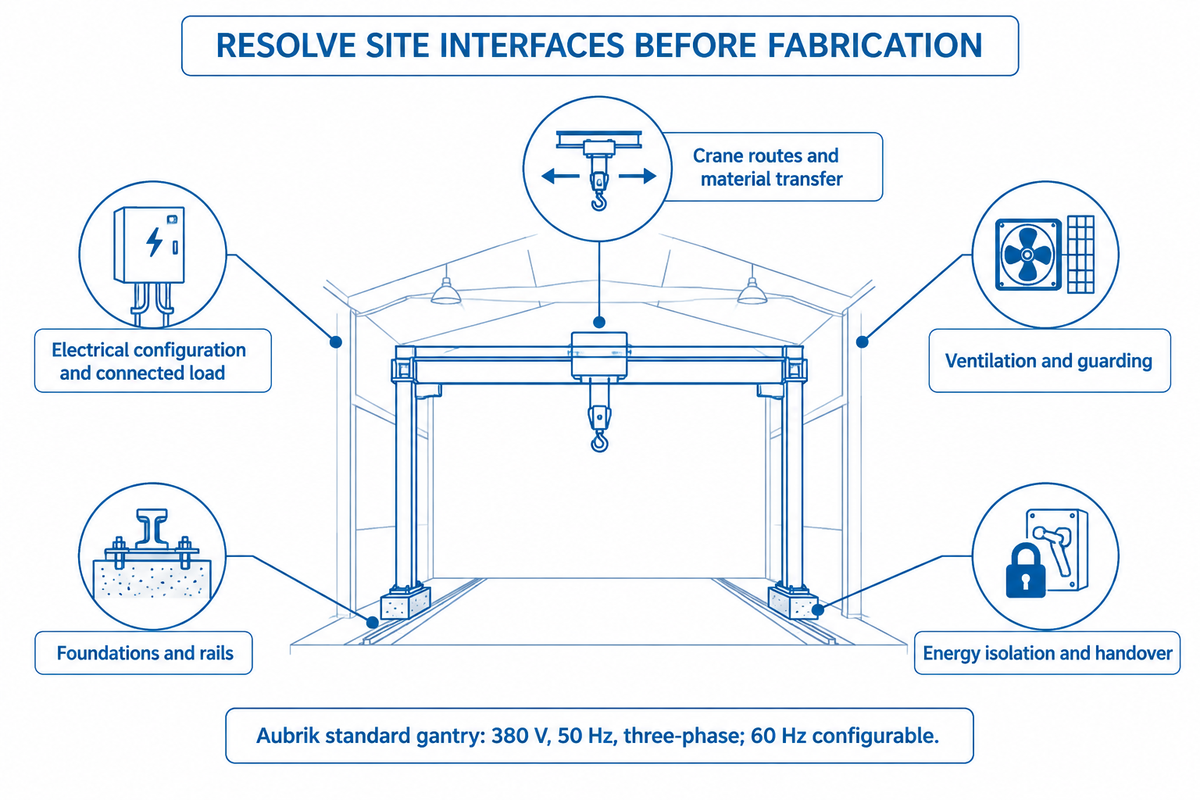
Une ligne de production de structures métalliques nécessite une conception d’installation qui couvre l’alimentation électrique, les fondations, les rails, la ventilation, les protections et le déplacement de l’acier. Communiquez les caractéristiques du site avec le programme de poutres afin que le fournisseur puisse déterminer les interfaces avant la fabrication. Pour une installation aux États-Unis, la seule indication de la tension sur la plaque signalétique ne suffit pas à définir l’homologation de l’équipement, les exigences des circuits et les travaux de raccordement.
Aubrik indique une alimentation triphasée de 380 V, 50 Hz pour le portique standard, avec configuration possible à 60 Hz. Un site en 480 V nécessite donc une configuration électrique expressément spécifiée. Le bilan complet des charges connectées pour ce type de portique doit inclure les sources de courant pour le soudage à l’arc submergé ainsi que les équipements de mouvement et les équipements auxiliaires ; la puissance indiquée pour le mouvement ne décrit qu’une partie de la demande électrique à prendre en compte dans la conception de l’installation du site.
Aux États-Unis, les dispositions applicables sur le lieu de travail portent sur les équipements et installations électriques, la protection des machines et leur ancrage, le cas échéant, ainsi que la protection contre l’incendie et la ventilation pour le soudage. Pour les interventions relevant de la règle de l’OSHA sur la maîtrise des énergies dangereuses, coordonnez les procédures du site et du personnel extérieur. Incluez les informations relatives à l’isolement des énergies électrique, hydraulique et stockée dans le dossier de remise.
Le choix d’une machine pour la production de structures métalliques commence par la gamme réelle de travaux de l’usine. Reprenez les paramètres suivants dans votre demande de prix (RFQ), en incluant le plus petit profilé courant et les travaux exceptionnels. Précisez si le système de découpe CNC en amont utilise l’oxycoupage ou la découpe plasma, et indiquez les dimensions des tôles découpées. Spécifiez les raccordements pneumatiques nécessaires si les équipements auxiliaires proposés utilisent de l’air comprimé. Le transfert de données CNC et le transfert mécanique sont deux autres questions d’intégration à traiter dans l’implantation de l’atelier de fabrication métallique. Si des travaux sur poutres en H et en T sont réalisés dans le même atelier, indiquez les deux sur le plan ; le fournisseur pourra alors étudier leur traitement séparé.
| Paramètre | Plage recommandée | Pourquoi est-ce important ? | Comment vérifier ? |
|---|---|---|---|
| Enveloppe du profilé | Hauteur, largeur et épaisseur minimales/maximales réelles, mm | Détermine la compatibilité entre les stations. | Comparer les plans de coupe approuvés. |
| Longueur et masse | Travaux courants et exceptionnels, m et kg | Détermine les charges de support et de manutention. | Vérifier le plan chargé et les capacités nominales. |
| Spécification du joint | Dimensions de soudure spécifiées, mm ; nuances de matériau | Détermine le nombre de passes et les exigences du procédé. | Utiliser les plans et le mode opératoire applicable. |
| Objectif de production | Nombre de poutres acceptées requis par équipe ; durée de l’équipe | Définit la tâche de production. | Chronométrer la séquence complète de l’essai. |
| Alimentation électrique du site | Alimentation mesurée, V/Hz/phases ; capacité disponible | Définit la configuration électrique. | Examiner les données du fournisseur avec le spécialiste électrique du site. |
| Implantation de l’atelier | Longueur/largeur disponibles et dégagements du pont roulant, m | Révèle les contraintes de transfert et d’accès. | Examiner un plan d’installation coté. |
| Périmètre de réception | Travaux d’essai convenus et tolérances mesurées, mm | Relie le périmètre d’achat à la production exploitable. | Convenir des critères et des relevés d’inspection avant l’expédition. |
- Envoyez trois plans de pièces — les profilés courants le plus petit et le plus grand, ainsi qu’un profilé exceptionnel.
- Déterminez les contraintes des stations — confirmez les dimensions, le chargement et l’accès pour le soudage sur l’ensemble du parcours.
- Convenez du périmètre installé — répartissez les réseaux, la manutention, la mise en service et l’assistance.
- Définissez le relevé d’essai — comparez la production acceptée, la main-d’œuvre et les reprises pour les mêmes travaux.
Pour discuter d’un programme de poutres avec Aubrik, envoyez ces plans et le plan d’implantation du site. La prochaine décision importante consiste à vérifier que les stations proposées couvrent les travaux réels dans les limites de manutention et de raccordement de l’usine.
Foire aux questions
Comment les tôles de l’âme et des semelles sont-elles maintenues pendant l’assemblage automatique ?
Une station d’assemblage automatique de poutres en H utilise des équipements de positionnement et de serrage pour aligner les tôles de l’âme et des semelles avant le pointage.
Le centrage hydraulique met les tôles dans la position requise, tandis que le dispositif de serrage les maintient en contact pendant leur mise en position avant soudage. Le pointage maintient ensuite le profilé assemblé pour l’opération suivante. Précisez les dimensions des tôles et la configuration du joint avec le fournisseur, car la plage de serrage et l’accès pour le soudage doivent convenir au profilé réel. Le pointage d’assemblage est distinct de la réalisation des soudures structurelles longitudinales.
Comment une ligne horizontale de poutres en H est-elle configurée ?
Une ligne horizontale de poutres en H organise l’assemblage, le soudage, le retournement et le transfert selon l’orientation requise des profilés.
Le plan doit montrer comment les tôles sont acheminées, comment le profilé assemblé atteint chaque position de soudage et comment la poutre finie est évacuée pour correction ou inspection. Les longueurs des rouleaux, la capacité du retourne-poutre et les trajets des ponts roulants font partie de cette configuration. Demandez un plan couvrant l’ensemble du parcours des matériaux ; la seule mention « horizontale » ne permet pas de savoir quels transferts sont automatiques ni combien d’opérations de manutention restent nécessaires.
Puis-je acheter une machine de soudage de poutres en H fabriquée aux États-Unis ?
La fabrication aux États-Unis est une exigence d’achat propre au fournisseur, qui doit être établie pour l’équipement de poutres en H faisant l’objet du devis.
Demandez le nom du fabricant légal et l’emplacement de l’usine pour l’unité mécanique, puis identifiez séparément l’origine des sources de courant de soudage et des commandes. Une adresse de distributeur ou de service après-vente aux États-Unis ne permet pas d’établir le lieu de fabrication de la machine. Si l’assistance technique locale est prioritaire, précisez directement l’organisme chargé d’intervenir et les travaux couverts, au lieu de considérer l’origine de fabrication comme une garantie de service.
La vitesse d’avance suffit-elle à prévoir le nombre de poutres par poste ?
La vitesse d’avance ne suffit pas à prévoir le nombre de poutres acceptées par poste.
Le chargement, la préparation des joints, les passes de soudage, le retournement et l’inspection prennent du temps en plus du déplacement dans la station d’assemblage. Comparez des essais complets réalisés avec la même poutre et les mêmes critères d’acceptation.
Quels éléments dois-je fournir pour obtenir un devis comparable ?
Pour obtenir un devis comparable pour une machine à poutres en H, fournissez des plans, la gamme de poutres, les exigences de soudage, un objectif de production et les conditions du site.
Indiquez le profil courant le plus petit, le profil fréquent le plus grand et le profil exceptionnel, avec les épaisseurs de l’âme et des semelles, les longueurs, les matériaux et les poids. Précisez les soudures que la ligne doit réaliser et les critères d’inspection définissant une poutre acceptable. Fournissez les caractéristiques de l’alimentation électrique disponible, les dimensions de l’atelier, l’accès des ponts roulants et la configuration de découpe en amont.
Demandez à chaque soumissionnaire de présenter le même détail du périmètre : assemblage, soudage principal, correction, manutention, équipements de flux, services, transport, installation, mise en service et assistance initiale. Indiquez les exclusions et la partie responsable de chaque interface. Si un soumissionnaire propose une enveloppe personnalisée, faites apparaître cette configuration sur le plan d’implantation proposé et reliez-la aux pièces d’essai. Les achats pourront ainsi comparer les équipements et le coût du projet, tandis que la production vérifiera le parcours dans l’usine.
Références et sources
- The Fabricator : le soudage à l’arc submergé pour les structures Sean Moran, ESAB ; manutention et productivité du soudage.
- The Fabricator : le soudage à l’arc submergé est-il le bon procédé pour vous ? Robert Fox, Hobart Brothers ; équipement et positionnement.
- Importation et exportation : les principes de base US Customs and Border Protection.
- Informations sur le code de soudage des structures D1.1 American Welding Society.
- Recommandations pour la conception des soudures d’angle TWI.
- Maîtrise des déformations : prévention par les techniques de fabrication TWI.
- Déformations : types et causes TWI ; mise en position avant soudage, retrait et bridage.
- 29 CFR 1910.303 : exigences électriques Occupational Safety and Health Administration.
- 29 CFR 1910.212 : exigences applicables aux machines Occupational Safety and Health Administration.
- 29 CFR 1910.252 : exigences en matière de soudage Occupational Safety and Health Administration.
- 29 CFR 1910.147 : maîtrise des énergies dangereuses Occupational Safety and Health Administration.
Articles connexes




Tendance actuelle



