
Entrez en contact avec Aubrik Company

Le choix d’une machine d’assemblage de poutres en H doit commencer avant même d’aborder les noms de modèles. Déterminez d’abord si votre atelier a besoin d’un poste d’accostage, d’une machine de soudage, d’une machine de dressage ou d’une ligne de production de poutres en H interconnectée qui assure un flux continu des âmes et des semelles sans créer de goulot d’étranglement.
Spécifications essentielles : points à confirmer avant une demande de devis
- Profil de poutre : poutre en H, poutre en I, poutre-caisson ou combinaison de poutres en acier possible.
- Plage de dimensions de l’âme et des semelles (hauteur, épaisseur, largeur et longueur)
- Méthode d’installation : positionnement mécanique, serrage hydraulique, centrage automatique ou commande combinée.
- Fonction de soudage : pointage uniquement, soudage d’assemblage, machine de soudage à portique avec avance ou soudage longitudinal à l’arc submergé.
- Configuration en sortie d’usine : machine d’assemblage autonome, machine de soudage et de dressage 3 en 1, ligne de production complète
- Documents : ISO9001, CE, assistance pour le mode opératoire de soudage, liste des pièces, schéma électrique et programme de formation des opérateurs.
Utilisez ce guide comme grille de sélection technique pour l’acheteur. Si vous comparez des modèles commerciaux, consultez les caractéristiques des machines d’assemblage de poutres en H d’Aubrik après avoir défini les besoins d’accostage, de soudage et d’implantation de ligne ci-dessous.
Rôle d’une machine d’assemblage de poutres en H avant le début du soudage
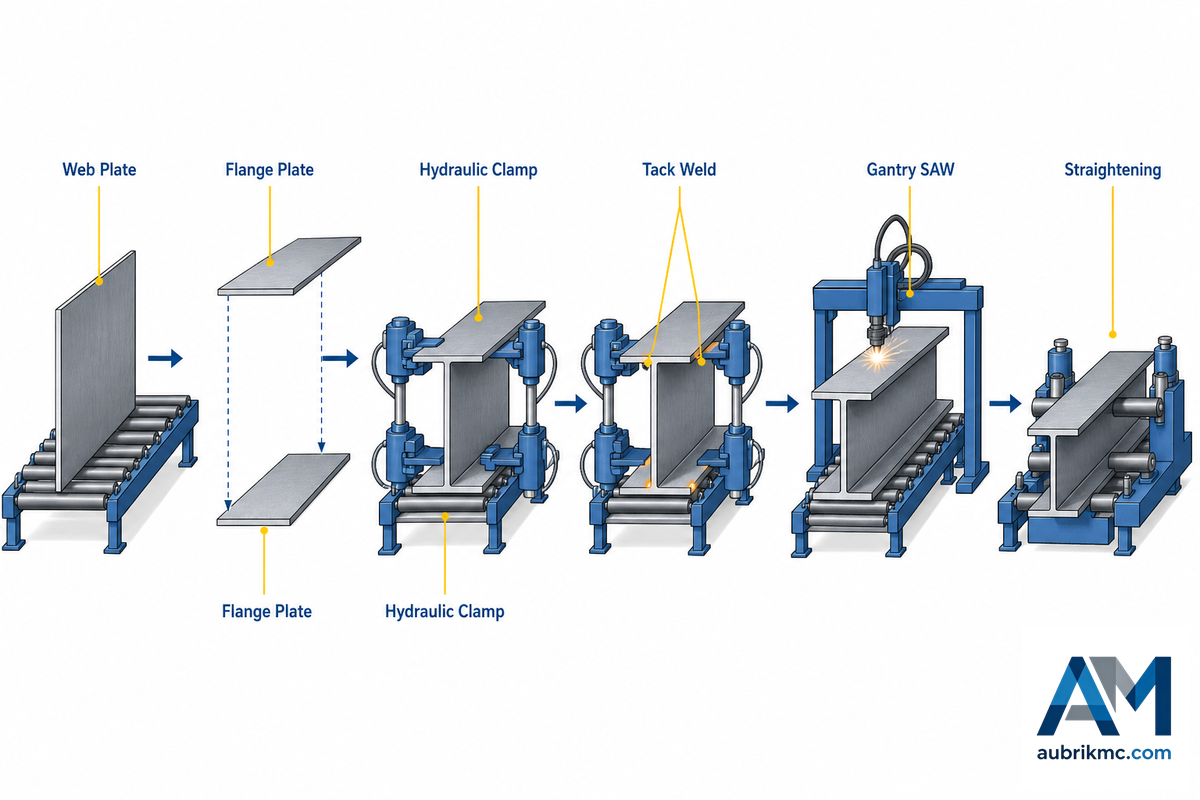
Une machine d’assemblage de poutres en H soutient les tôles d’âme et de semelle, centre le profilé, applique l’effort de serrage et réalise des points de soudure afin que la poutre puisse passer à l’étape de soudage suivante. Elle ne remplace pas toutes les machines de soudage de l’atelier ; elle prépare la géométrie dont auront ensuite besoin le matériel de soudage à portique, les équipements de soudage à l’arc submergé et la machine de dressage.
Qu’est-ce qu’une machine d’assemblage de poutres en H et comment fonctionne-t-elle ?
Une machine d’assemblage de poutres en H introduit les tôles d’âme et de semelle dans un outillage contrôlé, puis utilise des guides ou des dispositifs de serrage hydrauliques pour centrer les pièces avant que le pointage ne bloque la forme. La valeur principale ne réside pas dans les points de soudure. Elle réside dans la répétabilité de l’accostage : l’âme reste à la bonne position, les tôles de semelle demeurent d’équerre et la poutre atteint le poste de soudage principal sans reprise préalable au premier poste.
- Sinon, les tôles laminées (ainsi que les tôles d’âme) doivent être recoupées à la longueur requise.
- Les tôles de semelle et les longerons sont acheminés vers la machine d’assemblage.
- Utilisez les guides latéraux, les galets supérieurs ou un dispositif de serrage hydraulique disponible.
- Effectuez des points de soudure pour maintenir le profilé H en position.
- Transférez la poutre vers le soudage SAW, le dressage des semelles, le contrôle spécialisé ou le grenaillage.
💡 Note technique
Considérez la machine d’assemblage comme un poste de maîtrise géométrique. La passe de soudage est courte et provisoire, mais l’orientation de l’âme et la position des semelles influent sur la passe ultérieure de soudage à l’arc, l’effort de dressage, le temps de contrôle et la déformation finale de la poutre.
Pourquoi la qualité de l’accostage des semelles et de l’âme détermine les reprises de soudure en aval
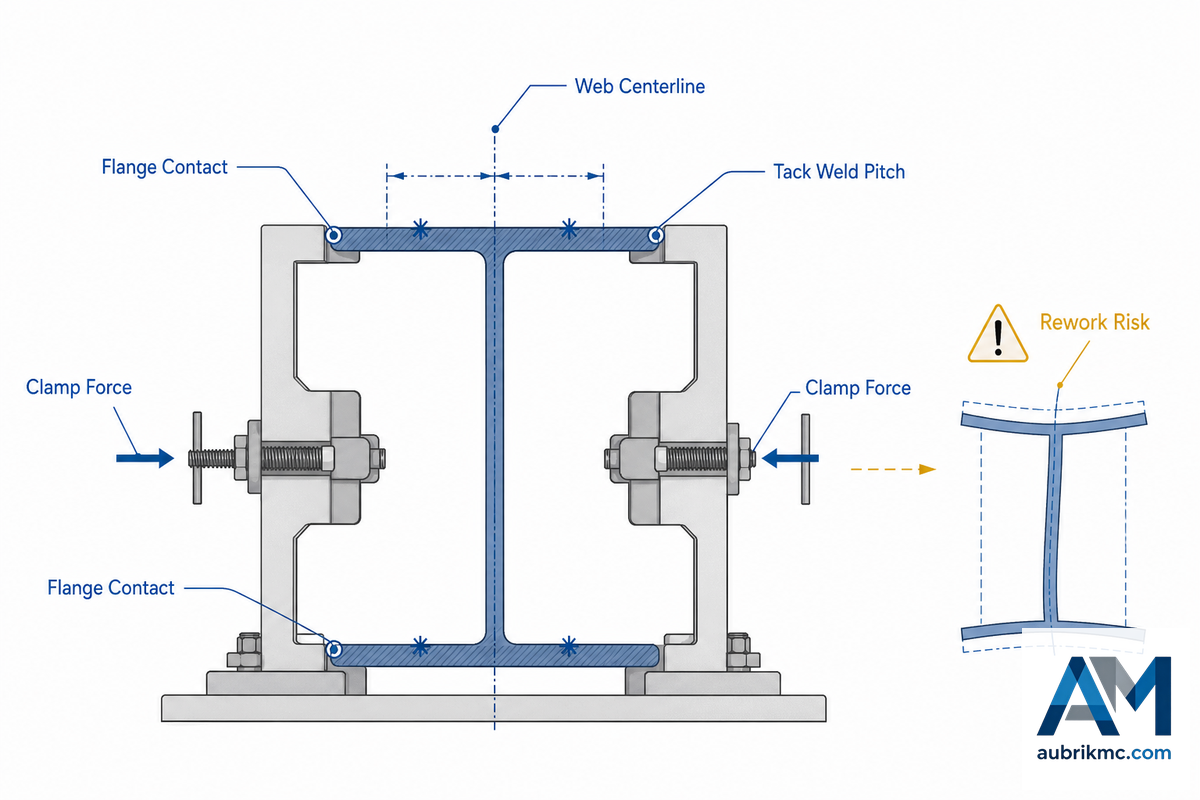
L’accostage entre les semelles et l’âme constitue le premier point de contrôle qualité d’une ligne de production de poutres en H. Si l’âme est décentrée ou si la ligne de contact des semelles est instable, la soudure principale peut sembler acceptable alors que le profilé fini présente une torsion, une cambrure ou une déformation des semelles qui ne sera découverte que lors du dressage et du contrôle.
Dans sa fiche métier, l’U.S. Bureau of Labor Statistics décrit le travail de soudage comme consistant à lire les spécifications, mesurer les dimensions, contrôler les structures ou les matériaux, surveiller le procédé de soudage et entretenir les machines. Pour les poutres en H, votre demande de devis ne doit pas porter uniquement sur la vitesse d’assemblage. Elle doit aussi demander comment l’équipement mesure, serre et stabilise le profilé avant le soudage.
| Contrôle de l’accostage | Questions à poser | Importance |
|---|---|---|
| Centrage de l’âme | Comment l’âme est-elle centrée avant le pointage ? | Évite un désalignement qui augmenterait ensuite l’effort de dressage. |
| Contact des semelles | Comment les deux tôles de semelle sont-elles pressées et maintenues ? | Réduit les jeux avant le soudage à l’arc. |
| Effort de serrage | La pression de serrage est-elle mécanique, hydraulique ou combinée ? | Maîtrise le déplacement sans marquer ni cintrer la tôle. |
| Pas des points de soudure | Quel schéma de pointage est utilisé avant le transfert ? | Maintient la forme en H stable pendant la manutention. |
| Contrôle avant transfert | Que contrôle l’opérateur avant le déchargement ? | Détecte toute dérive de l’accostage avant l’apport de chaleur du soudage SAW. |
Un atelier de construction métallique qui envisage l’achat de sa première machine d’assemblage pourrait commencer par demander : « Combien de mètres par minute ? » Après un premier mois d’exploitation, la meilleure question serait peut-être : « Combien de minutes de dressage avons-nous économisées ? » Si deux monteurs passent la matinée à forcer une âme en position, le soudage à portique ne fait que figer une mauvaise géométrie plus rapidement qu’ils ne pourraient le faire manuellement. Une machine d’assemblage légèrement plus lente, mais dotée d’un meilleur centrage, peut surpasser un poste beaucoup plus rapide qui envoie des poutres vrillées vers une machine de dressage autonome.
Machine d’assemblage, machine de soudage de poutres en H ou ligne 3 en 1
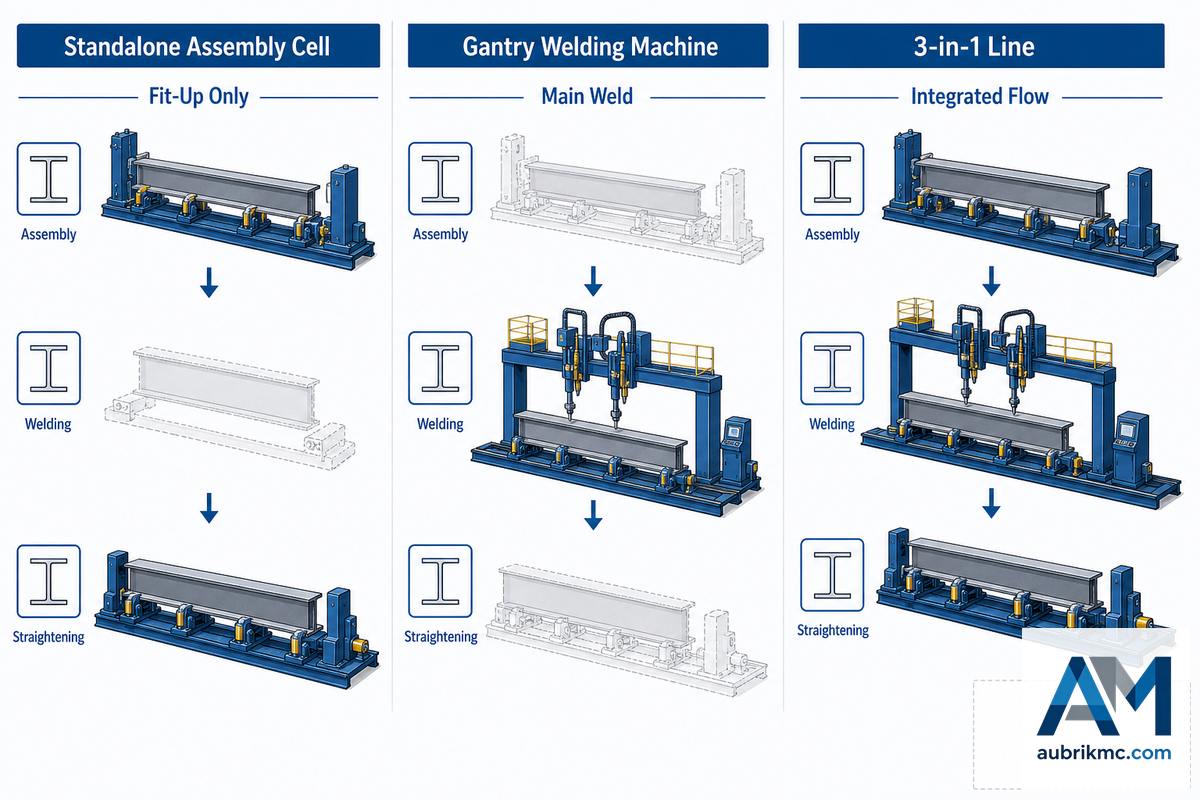
Les catalogues fournisseurs emploient souvent les termes assemblage, soudage et dressage de manière imprécise, alors qu’ils correspondent à des décisions d’achat différentes. Une machine d’assemblage forme le profilé en H ; une machine de soudage de poutres en H réalise la soudure longitudinale principale. Un équipement intégré 3 en 1 combine l’assemblage, le soudage et le dressage sur un même parcours, ce qui réduit les déplacements au sol tout en augmentant la dépendance envers un seul système.
Quel est le rôle d’une machine de soudage à portique dans la production de poutres en H ?
Dans la plupart des implantations d’atelier, une machine de soudage à portique vient après le poste d’assemblage. Une fois les tôles d’âme et de semelle pointées, la machine de soudage à portique réalise la soudure longitudinale, souvent par soudage à l’arc submergé ou au moyen d’un procédé de soudage à l’arc similaire. La qualité de l’assemblage détermine si le soudage à portique commence sur une géométrie correcte ou sur un défaut à rectifier.
| Choix de l’équipement | Fonction principale | Application idéale | Risque pour l’acheteur |
|---|---|---|---|
| Machine d’assemblage autonome | Accostage et pointage | Ateliers disposant déjà d’une capacité de soudage | La manutention de transfert peut devenir le prochain goulot d’étranglement. |
| Machine de soudage à portique | Soudure longitudinale principale | Usines maîtrisant déjà bien l’accostage | Un mauvais accostage nuit à la répétabilité de la qualité des soudures. |
| Machine de dressage | Corriger la déformation des semelles | Lignes présentant régulièrement des déformations thermiques | Ne peut pas corriger toutes les erreurs d’alignement en amont. |
| Machine 3 en 1 | Assemblage, soudage et dressage | Usines à espace limité produisant des poutres de dimensions répétitives | Un parcours intégré unique offre moins de souplesse au procédé. |
Avantages
- Diagnostic facilité, car chaque poste (accostage, soudage, dressage, contrôle) relève d’une responsabilité clairement définie.
- Les solutions compactes et autonomes peuvent s’intégrer dans un petit atelier avant l’investissement dans une ligne.
- Réduction des manutentions répétées pour les gammes de produits peu diversifiées.
Limites
- Les sites Internet et brochures commerciales des fournisseurs décrivent souvent ces opérations collectivement.
- La vitesse annoncée d’une seule machine ne prouve pas le débit de la ligne.
- Cet équipement peut être inadapté si l’atelier produit une gamme de poutres très diversifiée.
Spécifications essentielles du devis : hauteur d’âme, largeur des semelles, serrage, vitesse et puissance
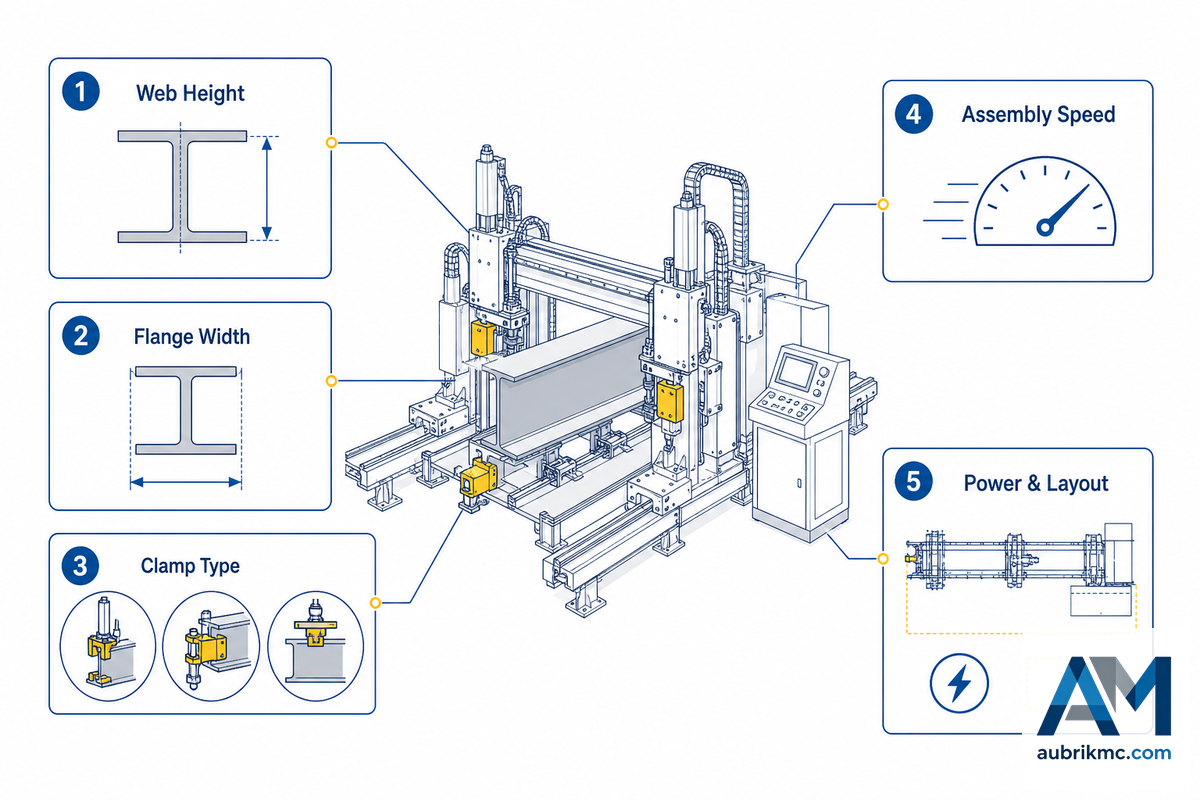
Joignez la géométrie réelle des poutres à la demande de devis au lieu de solliciter une estimation générique pour une machine d’assemblage. Les fiches publiques des modèles en montrent l’intérêt : une page indique une hauteur de pièce de 200-1800 mm, une épaisseur d’âme de 6-16 mm, une largeur de semelle de 200-800 mm, une longueur de pièce de 4000-15000 mm, une vitesse de convoyage de 6000 mm/min et une vitesse de soudage de 150-1500 mm/min, tandis qu’une autre indique une vitesse d’assemblage de 500-800 mm/min pour plusieurs modèles KZL. Utilisez ces chiffres comme points de repère et non comme des spécifications garanties.
⚠️ Important
Il est courant que les fabricants publient des données propres à un modèle et provenant d’une source unique, mais ces spécifications doivent servir à formuler vos questions au fournisseur. Renseignez-vous notamment sur la hauteur d’âme, la largeur et l’épaisseur des semelles, la longueur de la pièce, la méthode de serrage, la puissance et la vitesse de soudage que vous avez spécifiées.
| Champ de la demande de devis | Informations à transmettre | Éléments à faire confirmer par le fournisseur |
|---|---|---|
| Hauteur et épaisseur de l’âme | Dimensions minimales, courantes et maximales des travaux récents | Si le même réglage de serrage couvre toutes les dimensions |
| Largeur et épaisseur des semelles | Plage réelle des tôles de semelle et état de planéité | Méthode de positionnement latéral et temps de réglage |
| Longueur de la pièce | Longueur minimale et maximale des poutres | Support de convoyage et méthode de déchargement |
| Procédé de soudage | Pointage uniquement, transfert vers le soudage SAW ou soudage intégré | Compatibilité avec le fil, la torche, le pistolet et la source de courant de soudage |
| Alimentation électrique | Tension et fréquence de l’usine, ainsi que contraintes réglementaires locales | Conception de l’armoire, pièces de rechange et assistance à la mise en service |
Lorsque l’accostage manuel est remplacé par un poste automatisé, l’amortissement le plus rapide peut sembler provenir d’une vitesse d’assemblage supérieure. Dans un atelier produisant des poutres de dimensions variées, une meilleure rentabilité peut provenir de réglages de serrage modifiables sans interventions manuelles répétées. Un bon centrage lors de l’assemblage permet à la machine de soudage à portique de partir de la géométrie correcte du plan au lieu de devoir compenser un défaut d’assemblage. L’efficacité de la production découle de cette répétabilité des changements de série ; une efficacité élevée n’a d’intérêt que si la géométrie reste stable. Si une production comprend 70 pour cent d’acier à hauteur d’âme moyenne et 30 pour cent de matériau à semelles épaisses, des changements de serrage fluides peuvent être plus avantageux qu’une vitesse nominale supérieure exigeant de fréquents réglages manuels.
Place du soudage SAW, du pointage et du dressage après l’assemblage
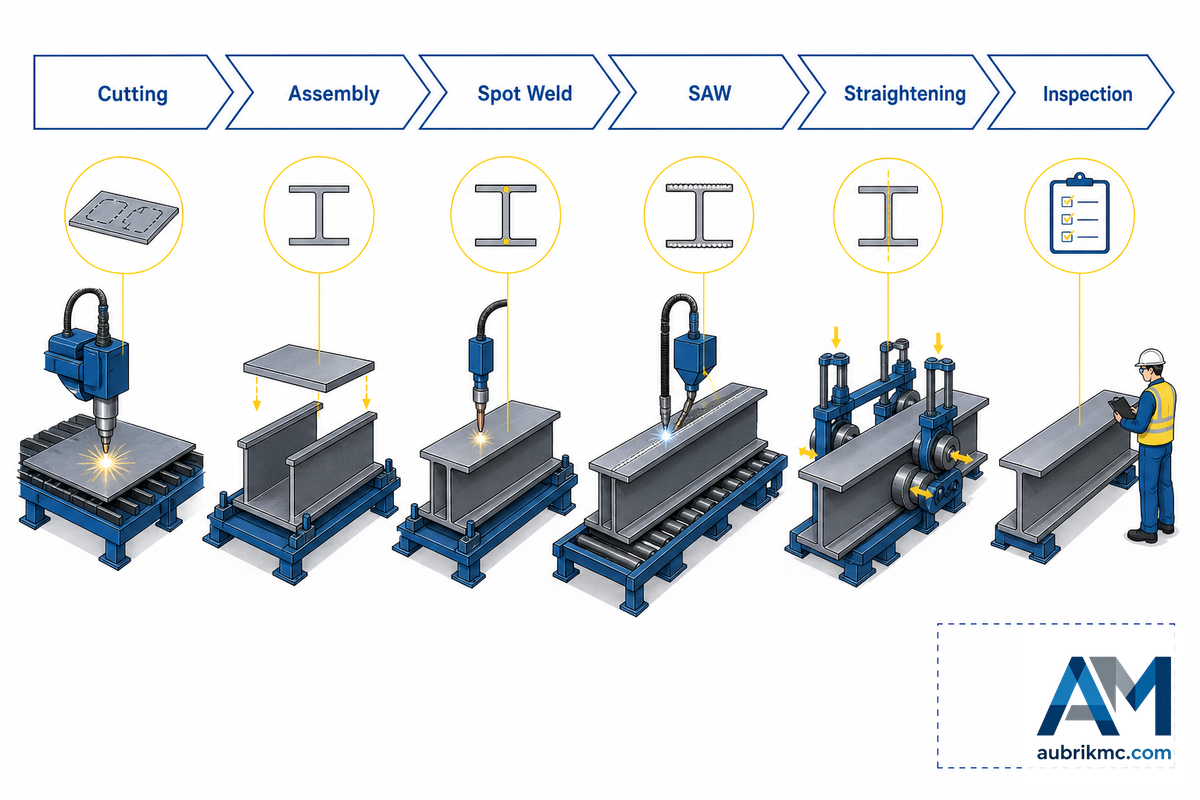
Lors de l’assemblage des poutres en H, le pointage sert à maintenir les pièces. Le soudage à l’arc submergé constitue normalement le soudage de production qui forme le cordon final. Le dressage intervient ensuite, car l’apport de chaleur peut cintrer ou déformer les semelles. L’acheteur doit cartographier ces trois étapes avant de choisir la machine d’assemblage, car un transfert mal conçu peut annuler les avantages du centrage automatique.
Quelle est l’importance du pointage lors de l’assemblage des poutres en H ?
Le pointage est important, car il préserve la géométrie entre l’accostage et le procédé de soudage principal. Des points de soudure trop légers peuvent rompre pendant la manutention. Un pointage excessif peut faire perdre du temps et générer de la chaleur avant la soudure principale. Dans la pratique, l’espacement des points doit maintenir l’âme et les semelles sans transformer le poste d’assemblage en véritable goulot d’étranglement du soudage.
| Étape de la ligne | Opération principale | Risque qualité |
|---|---|---|
| Assemblage | Centrer l’âme et les semelles, serrer et pointer | Âme décentrée ou contact irrégulier des semelles |
| Soudage SAW / soudage à l’arc | Réaliser la soudure longitudinale principale | Apport de chaleur et erreurs de suivi du joint |
| Dressage | Corriger la déformation des semelles après le soudage | Tentative de correction d’un défaut d’accostage en amont |
| Contrôle | Vérifier la géométrie, l’état des soudures et le statut des documents | Découverte du problème après l’ajout d’une trop grande valeur |
La page de l’OSHA consacrée aux normes de soudage, de coupage et de brasage regroupe la sécurité du soudage dans les normes applicables à l’industrie générale, au secteur maritime et à la construction. L’OSHA indique également que le soudage de production à poste fixe peut nécessiter une ventilation locale ou des appareils respiratoires à adduction d’air selon les circonstances. Pour le soudage automatisé des poutres, la ventilation et l’accès de maintenance deviennent donc des exigences d’implantation, et non de simples formalités de sécurité.
Cellule autonome ou ligne complète de production de poutres en H ? Cartographie des goulots d’étranglement de l’accostage
Utilisez la cartographie des goulots d’étranglement de l’accostage comme matrice d’achat : elle aide à déterminer s’il convient d’acheter une machine d’assemblage autonome, d’ajouter une machine de soudage ou de dressage, ou de demander un devis pour une ligne complète de production de poutres en H. Partez du goulot d’étranglement observable dans l’atelier.
| Goulot d’étranglement observé | Option d’achat probable | Question pour la demande de devis |
|---|---|---|
| L’accostage manuel prend plus de temps que le soudage | Machine d’assemblage autonome | À quelle vitesse les réglages de serrage et de centrage peuvent-ils être modifiés entre deux dimensions de poutres ? |
| La file d’attente au soudage principal provoque le retard | Machine de soudage à portique ou capacité de soudage SAW | Comment le poste d’assemblage alimente-t-il le parcours de soudage ? |
| Les déformations thermiques entraînent des reprises | Machine de dressage associée à une révision du procédé | Quelle déformation est normale après le soudage et laquelle révèle un mauvais accostage ? |
| La manutention dans l’atelier mobilise le temps des opérateurs | Lignes de production de poutres interconnectées | Quelle implantation du convoyeur et du déchargement convient à la largeur de l’usine ? |
| Le niveau de compétence des opérateurs varie selon l’équipe | Centrage automatique et réglages documentés | Quels réglages sont enregistrés, verrouillés ou mesurés ? |
| La documentation d’exportation est soumise à des exigences strictes | Fournisseur proposant CE, ISO9001 et une assistance pour le dossier technique | Quels documents accompagnent la machine et dans quelle langue ? |
| Le risque lié au service est préoccupant | Fournisseur proposant une garantie, des pièces de rechange et une assistance à la mise en service | Comment sont traitées les réclamations au titre de la garantie de 1 an, l’assistance à distance et les pièces de rechange ? |
| La gamme de poutres change chaque semaine | Cellule d’assemblage flexible avant l’intégration complète | Combien de temps faut-il pour régler à nouveau les guides, les dispositifs de serrage et la vitesse de soudage ? |
« Les mauvais choix de lignes pour poutres en H ne sont généralement pas dus à un acier difficile. Ils surviennent parce que l’acheteur a spécifié une machine avant d’identifier le goulot d’étranglement : temps d’accostage, file d’attente au soudage, effort de dressage, retard de contrôle ou variabilité entre opérateurs. »
Liste de contrôle du fournisseur d’une machine d’assemblage de poutres en H : documents, service et acheminement
Utilisez une liste de contrôle des fournisseurs afin de ne pas considérer chaque machine d’assemblage de poutres en H comme le même bâti en acier portant simplement un logo différent. Vérifiez les documents, la capacité de l’usine, la réactivité du service, les pièces de rechange et la capacité du fournisseur à expliquer les procédés d’assemblage et de soudage selon les caractéristiques de vos poutres.
- Demandez le plan de la machine, le schéma électrique, le schéma hydraulique et la liste des pièces de rechange.
- Vérifiez qu’ISO9001 désigne bien le système de management de la qualité du fournisseur et non une simple affirmation générique.
- Pour les projets CE, vérifiez la déclaration, le manuel, les protections, l’arrêt d’urgence et la documentation relative aux risques.
- Demandez comment la mise en service est assurée : vidéo à distance, technicien local ou intervention sur site.
- Adaptez la machine à votre gamme de poutres, et non à la plus grande dimension indiquée dans la brochure.
Aubrik, anciennement Wuxi ABK machinery, a été fondée en 1999 et se consacre à la R&D, à la production et à la vente de matériel de soudage et de machines de coupage CNC. L’entreprise annonce plus de 20 ans d’expérience pour son équipe de R&D, une capacité annuelle de 1 000 ensembles de matériel de soudage et de 200 ensembles de matériel de coupage, les certifications ISO9001 et CE, une garantie gratuite d’un an et un service OEM pour les besoins sur mesure. Utilisez ces informations comme points de contrôle préalable : demandez à tout fournisseur de documenter sa capacité, sa conformité et son service avant d’accepter un devis.
L’ISO présente ISO 9001:2015 comme la norme internationale de management de la qualité utilisée pour aider les organismes à fournir des produits et services homogènes, à améliorer leur efficacité et à répondre aux attentes des clients ou aux exigences réglementaires. Pour les acheteurs de machines, elle ne remplace pas le contrôle de la machine, mais fournit un cadre pour vérifier la maîtrise des procédés.
Les acheteurs à l’exportation doivent également tenir compte du cadre réglementaire européen relatif aux machines. L’Agence européenne pour la sécurité et la santé au travail indique que le marquage CE atteste que les machines satisfont aux exigences de santé et de sécurité et peuvent être commercialisées sur le marché intérieur. Pour le matériel destiné aux poutres en H, demandez les documents techniques exigés sur votre marché de destination.
Quelles évolutions de l’automatisation de la fabrication de structures en acier en 2026 ?
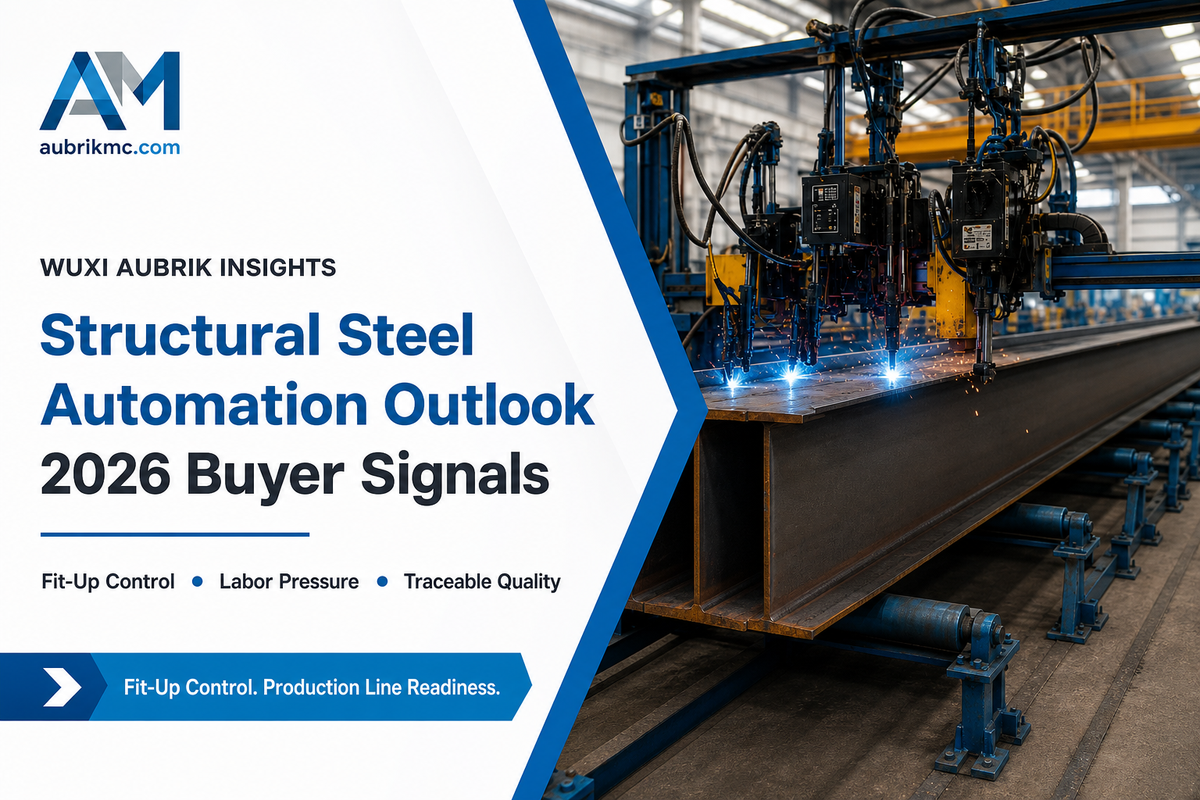
En 2026, l’enjeu pratique consiste moins à remplacer chaque soudeur qu’à maîtriser les opérations répétitives. Les données de l’American Welding Society sur la main-d’œuvre prévoient un besoin de 320 500 nouveaux professionnels du soudage aux États-Unis d’ici 2029 et 80 000 postes à pourvoir en moyenne chaque année de 2025 à 2029. La pression sur la main-d’œuvre accroît la valeur d’un accostage documenté, d’une formation plus rapide et d’une automatisation répétable du soudage dans la fabrication de structures en acier.
Les données relatives à la robotique vont dans le même sens. L’International Federation of Robotics décrit World Robotics comme un rapport annuel présentant les statistiques, tendances et prévisions relatives aux robots industriels par pays, application, secteur et type de robot. Son document de 2025 consacré aux sources et aux méthodes explique que les données sur les installations et le parc sont recueillies auprès des principaux fournisseurs de robots et des associations nationales de robotique.
Les ateliers de construction métallique reconnaissent également la valeur des flux de travail numériques. Dans le programme SteelDays 2025 de l’AISC, un webinaire gratuit abordait, par exemple, les possibilités offertes par l’intelligence artificielle ; toutefois, à ce stade, l’acheteur d’un équipement n’a pas besoin de rechercher des machines dont les brochures mentionnent « AI ». Il est préférable de demander si l’équipement enregistre des informations répétables sur les réglages d’accostage, confirme aux opérateurs l’état du serrage et du soudage et comprend une documentation permettant d’assurer cinq années de service ou davantage.
Liste d’actions pour 2026
- Si vous estimez que les contraintes concernent les effectifs, privilégiez un centrage automatique nécessitant moins de formation aux réglages et permettant un contrôle clair par l’opérateur.
- Si vous constatez des reprises, concentrez-vous d’abord sur la précision de l’accostage des semelles et de l’âme plutôt que sur la vitesse du soudage SAW.
- Si les exigences documentaires d’exportation vous freinent, recherchez la conformité CE, ISO9001 et une assistance complète pour le dossier technique avant de considérer uniquement le prix.
- Si la manutention est votre principale préoccupation, commandez un plan d’implantation de la ligne de production plutôt qu’une machine d’assemblage individuelle.
FAQ
Q : Qu’est-ce qu’une machine d’assemblage de poutres en H ?
Voir la réponse
Dans votre usine, un poste d’accostage peut centrer, serrer et pointer les tôles d’âme et de semelle avant le soudage principal.
Q : Une ligne de production de poutres en H est-elle automatique ?
Voir la réponse
Partiellement, dans certains cas. De nombreuses installations utilisent une alimentation automatique des tôles, un positionnement par serrage hydraulique, un soudage à portique, un dressage et un transfert par convoyeur, tandis que les opérateurs continuent de régler la plage dimensionnelle des poutres, de contrôler la qualité des points de soudure, de surveiller la vitesse de soudage et d’effectuer le contrôle final. Considérez le terme « automatique » comme une question de périmètre : demandez quels réglages sont enregistrés numériquement et lesquels restent manuels.
Q : Quels sont les composants d’une ligne de production de poutres en H ?
Voir la réponse
Une ligne opérationnelle peut comprendre le coupage CNC, l’assemblage de l’âme et des semelles, le soudage à portique, le dressage, le déplacement par convoyeur, une centrale hydraulique et un système de commande, ainsi que des opérations facultatives de contrôle ou de finition, comme l’usinage avec une fraiseuse en bout ou le grenaillage.
Q : Où s’intègre une machine de dressage de poutres en H dans la ligne ?
Voir la réponse
Cette opération intervient après le soudage. La chaleur du soudage peut modifier le profil des semelles et provoquer des déformations que le dressage corrige avant les opérations finales d’accostage ou de revêtement.
Q : Que doivent vérifier les acheteurs avant de choisir un fournisseur de machines d’assemblage de poutres en H ?
Voir la réponse
Vérifiez d’abord les dimensions réelles des poutres, notamment leur hauteur, leur largeur hors tout, leur épaisseur, leur longueur totale et leur masse totale. Vérifiez ensuite le procédé de serrage, le soudage, l’ingénierie électrique, les composants hydrauliques, l’approvisionnement en pièces de rechange, la planification de la mise en service, les conditions de garantie ainsi que les documents ISO9001 ou CE. Un bon fournisseur doit indiquer comment sa machine d’assemblage est adaptée à vos plans plutôt que de proposer un seul numéro de code.
Q : Une machine d’assemblage autonome peut-elle être transformée ultérieurement en ligne de production complète ?
Voir la réponse
Oui, si l’implantation de la cellule réserve suffisamment d’espace pour les convoyeurs, une machine de dressage, les armoires de maintenance, l’accès des opérateurs et l’alimentation latérale. Demandez un plan d’extension de la future ligne avant l’acheminement, faute de quoi la cellule autonome pourrait devoir être déplacée lors de l’assemblage de la ligne de production complète.
Prêt à vérifier votre gamme de poutres ?
Envoyez par e-mail la hauteur d’âme, la largeur des semelles, la longueur des pièces, le procédé de soudage et le plan de votre usine. Aubrik peut adapter le profil de la machine d’assemblage ou de la ligne de production à vos plans.
Consulter les spécifications des machines d’assemblage de poutres en HÀ propos de ce guide d’achat
Ce guide s’adresse aux équipes de fabrication de structures en acier qui comparent du matériel d’accostage et de soudage de poutres en H ainsi que des lignes de production. La contribution d’Aubrik se limite à l’historique de l’entreprise, à sa capacité de fabrication, à ses certifications, à sa garantie et aux détails de son service OEM ; les données externes relatives à la sécurité, à l’emploi et à la robotique peuvent être vérifiées dans les sources ci-dessous.
Ressources Aubrik associées
Références et sources
- Soudeurs, opérateurs de coupage et opérateurs de brasage tendre et fort — U.S. Bureau of Labor Statistics
- Normes relatives au soudage, au coupage et au brasage — Occupational Safety and Health Administration
- 29 CFR 1910.252 Exigences générales — Occupational Safety and Health Administration
- Données sur la main-d’œuvre du soudage — American Welding Society Foundation
- Rapports World Robotics — International Federation of Robotics
- World Robotics 2025 – Robots industriels : sources et méthodes — International Federation of Robotics
- SteelDays 2025 — American Institute of Steel Construction
- La norme ISO 9001 expliquée — International Organization for Standardization
- Règlement 2023/1230/EU – Machines — European Agency for Safety and Health at Work







