Entre em contato com a Aubrik Company

Fabricação de máquinas de montagem e soldagem de vigas H: compatibilidade de toda a linha

Na fabricação com máquinas para montagem e soldagem de vigas H, avalie a estação de montagem, a estação principal de soldagem e os equipamentos de movimentação considerando o mesmo plano de vigas. Uma viga que cabe na estrutura de montagem pode ultrapassar o envelope de trabalho padrão do pórtico. Comece por 3 dimensões: altura da alma, largura da mesa e comprimento da viga. Depois, avalie a solda e o custo instalado.
Atualizado em outubro de 2026
O que inclui uma máquina de montagem e soldagem de vigas H?
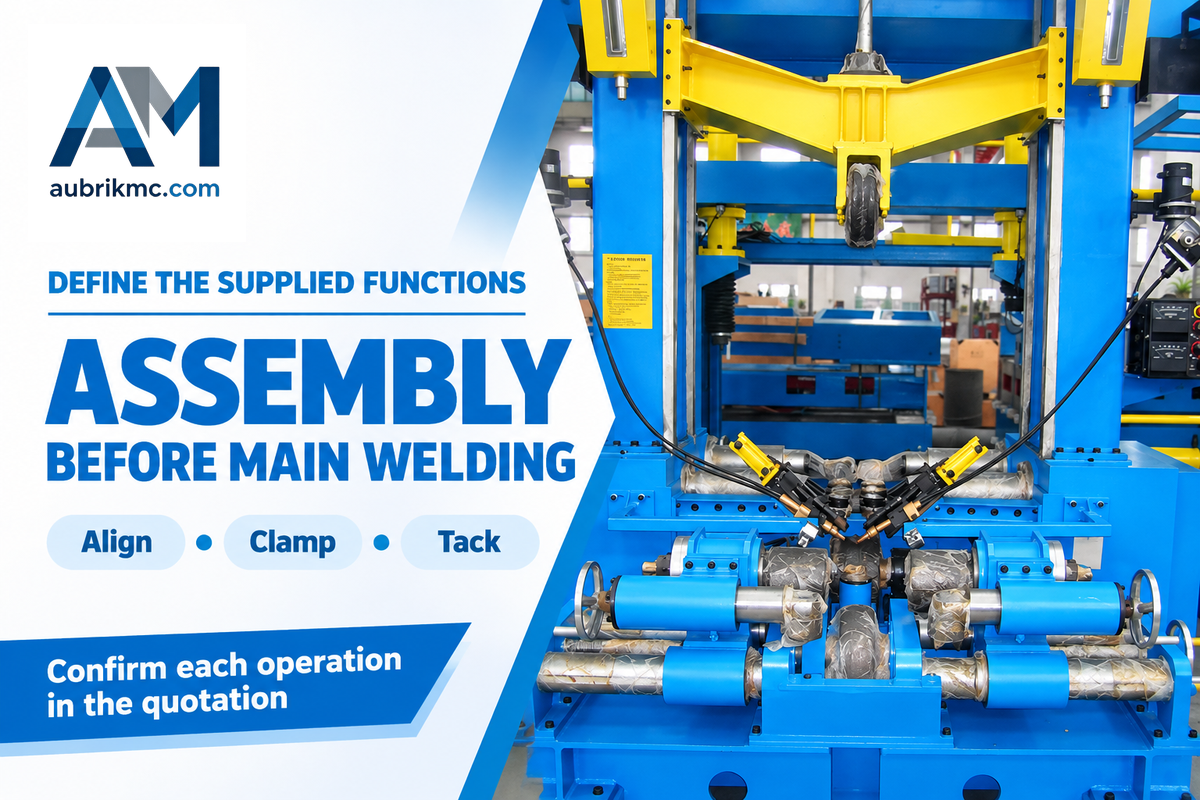
Uma máquina de montagem de vigas H alinha e ponteia as chapas da alma e das mesas; uma unidade integrada pode combinar montagem, soldagem contínua e endireitamento. A especificação de compra deve indicar quais operações o equipamento cotado executa, pois montar um perfil e concluir suas soldas estruturais exige equipamentos e critérios de aceitação diferentes.
Na configuração da Aubrik, as estações separadas posicionam a montagem antes da máquina de soldagem por arco submerso com pórtico, seguida pela máquina de endireitamento das mesas e pela preparação de superfície. A centralização hidráulica e uma braçadeira mantêm a peça presa durante o ajuste. A soldagem por pontos mantém a chapa da alma posicionada contra a chapa da mesa durante a transferência. A soldagem longitudinal contínua une as chapas no tamanho de solda especificado; o endireitamento da viga H corrige a deformação resultante.
Inclua essas funções no desenho de layout do fornecedor. Caso contrário, uma cotação de fabricação de vigas intitulada “montagem e soldagem” pode levar o comprador a esperar uma viga concluída, enquanto o vendedor cotou apenas uma máquina de montagem com equipamento de ponteamento. Para entender a sequência de posicionamento das chapas, consulte o guia de processo de montagem e ajuste.
Compatibilidade entre a máquina de montagem e a estação de soldagem com pórtico
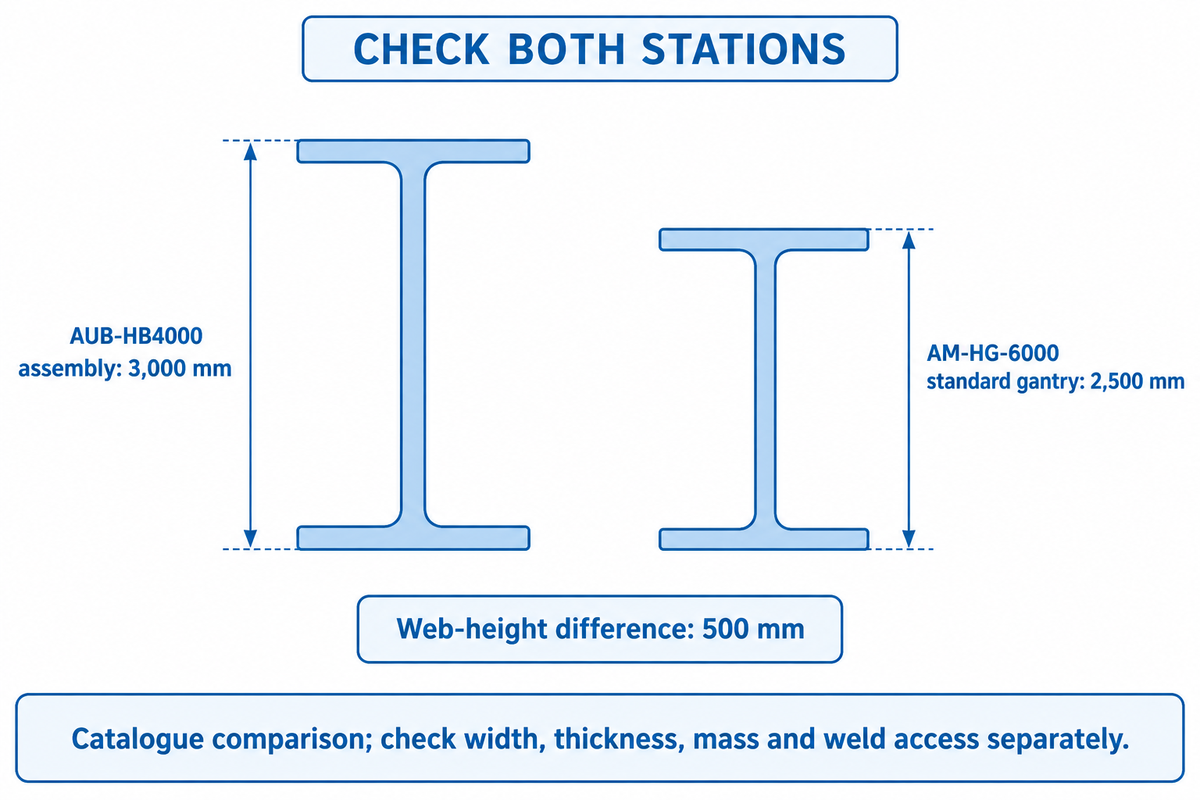
A Aubrik informa altura máxima da alma de 3.000 mm para a unidade de montagem AUB-HB4000, em comparação com 2.500 mm para o maior pórtico padrão AM-HG-6000. As larguras máximas correspondentes das mesas são 1.500 e 800 mm. Comparar as estações revela restrições dimensionais que passariam despercebidas ao escolher apenas a maior unidade de montagem.
| Unidade de montagem | Dimensão | Catálogo de montagem | Maior pórtico padrão: AM-HG-6000 | Implicação para a compra |
|---|---|---|---|---|
| AUB-HB2000 | Altura da alma | 200–1.800 mm | 200–2.500 mm | Estas especificações não apresentam conflito quanto à altura máxima. |
| AUB-HB3000 | Altura da alma | 300–2.500 mm | 200–2.500 mm | As alturas máximas coincidem; os demais limites continuam valendo. |
| AUB-HB4000 | Altura da alma | 400–3.000 mm | 200–2.500 mm | Os 500 mm superiores exigem um envelope de soldagem diferente. |
| AUB-HB2000 | Largura da mesa | 200–800 mm | 200–800 mm | As faixas de largura coincidem. |
| AUB-HB3000 | Largura da mesa | 250–1.200 mm | 200–800 mm | Larguras acima de 800 mm exigem outra configuração. |
| AUB-HB4000 | Largura da mesa | 300–1.500 mm | 200–800 mm | A diferença na largura máxima é de 700 mm. |
| AUB-HB2000 | Comprimento da viga | 4.000–15.000 mm | 2.000–18.000 mm | Compare separadamente o apoio por roletes e o carregamento. |
| AUB-HB3000 | Comprimento da viga | 5.000–20.000 mm | 2.000–18.000 mm | Os 2.000 mm finais excedem a especificação padrão. |
| AUB-HB4000 | Comprimento da viga | 6.000–25.000 mm | 2.000–18.000 mm | A diferença no comprimento máximo é de 7.000 mm. |
Fonte: tabelas de especificações de montagem e pórticos publicadas pela Aubrik, consultadas em outubro de 2026. Cada linha compara uma dimensão específica; é necessária uma especificação para o trabalho em questão para definir as dimensões máximas simultâneas e a combinação de estações aprovada. As dimensões personalizadas indicadas para unidades de pórtico são separadas das unidades padrão.
De acordo com as especificações de montagem AUB-HB, a espessura da alma e a espessura das mesas são informadas separadamente. Uma largura de mesa dentro do limite não significa que a máquina possa processar a espessura de chapa proposta ou suportar a massa da viga, especialmente quando um trabalho pesado exige que o equipamento de movimentação sustente o perfil completo durante a transferência.
Minha maior viga caberá nas máquinas de montagem e de soldagem?
As dimensões limitantes e as cargas das duas estações precisam permitir o acesso das cabeças de soldagem e dos roletes de apoio. Compare o desenho real da seção com as especificações de cada estação. Avaliar apenas a altura deixa sem solução o alcance das mesas, a espessura das chapas, o comprimento e a movimentação.
Considere uma viga hipotética com alma de 1.800 mm, mesas de 700 mm e comprimento de 12.000 mm. Suas 3 dimensões estão dentro das especificações AUB-HB2000, mas a altura da alma ultrapassa o limite de 1.500 mm do AM-HG-4000. O AM-HG-5000, especificado para almas de até 2.000 mm, passa a ser uma opção dimensional. Ainda cabe ao engenheiro de produção verificar a espessura das chapas, o peso da viga, o acesso da tocha de soldagem e a junta especificada antes de selecionar essa combinação. Se um trabalho excepcional tiver uma alma de 2.800 mm, passar para uma estrutura de montagem maior ainda deixará uma restrição no pórtico padrão. Especifique uma configuração de soldagem personalizada para esse trabalho, em vez de esperar que a atualização da máquina de montagem amplie toda a linha.
Use as especificações da máquina de soldagem com pórtico AM-HG e o desenho de montagem para selecionar as estações. O acesso da pistola de soldagem à mesa da viga também deve aparecer no esboço da seção.
Qual produção de vigas a linha pode realmente entregar?
Os cálculos para vigas H incluem o tempo de deslocamento, carregamento, ajuste, giro, correção e inspeção, além da velocidade de avanço da viga (velocidade de alimentação na montagem) e da velocidade de deslocamento ao longo de uma junta de solda (velocidade de soldagem). Nenhuma delas, isoladamente, informa quantas vigas serão produzidas por turno de forma aceitável, sobretudo quando há vários passes de soldagem ou o equipamento de movimentação é controlado por mais de uma estação.
Em Arco submerso para estruturas, Sean Moran, colaborador da ESAB, explica como a movimentação e o posicionamento do material afetam o tempo de arco aberto. Solicitar uma sequência cronometrada, desde o carregamento das chapas até a inspeção do perfil, ajudaria a entender melhor as restrições.
Quanto tempo leva para soldar 4 juntas longitudinais?
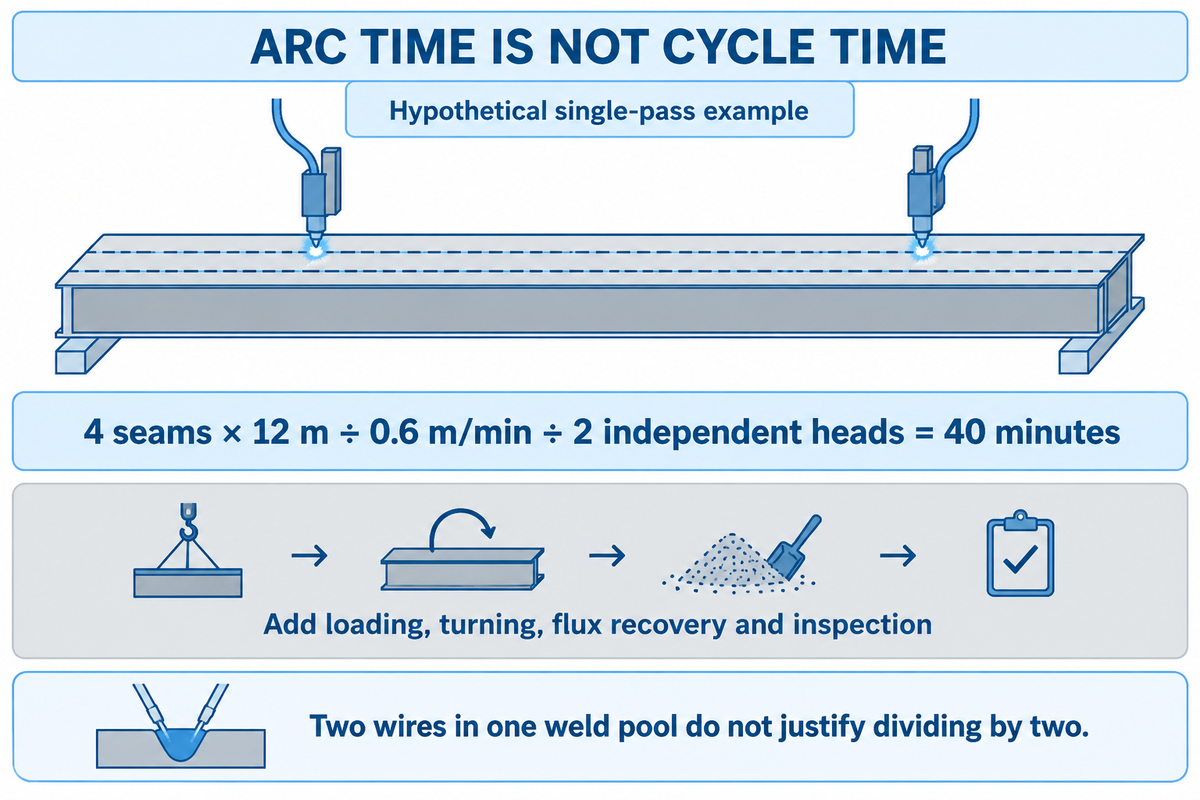
4 juntas de solda de 12 m exigem 48 m de deslocamento para um passe em cada junta. À velocidade hipotética de 0,6 m/min, o trabalho totaliza 80 minutos de tocha. Com 2 cabeças independentes soldando juntas simultaneamente, o tempo de arco decorrido cairia para 40 minutos, de acordo com essas premissas.
Imagine um planejador de produção comparando esse resultado de 40 minutos com uma promessa de produção por hora. O cálculo é 4 × 12 ÷ 0.6 ÷ 2 = 40 minutos, sem incluir o giro da viga, o deslocamento do carro de soldagem, a recuperação do fluxo de soldagem nem a inspeção da junta. Se os 2 arames alimentarem uma única poça de solda tandem, não serão 2 cabeças de soldagem independentes para juntas, e não se aplica a divisão por 2. O tempo de deslocamento e todas as demais restrições precisam ser considerados nesse tipo de análise. Além disso, o tempo real de arco aberto deve ser registrado e analisado junto com todas as outras restrições na mesma viga de teste. O objetivo de todo esse exercício é verificar a cotação e elaborar um cronograma de produção preciso.
Para a análise financeira, use as vigas aprovadas como denominador ao comparar mão de obra e consumíveis. O retrabalho que ocupa o pórtico consome capacidade disponível, mesmo quando a velocidade de deslocamento da tocha ao longo da junta de solda permanece igual. Meça a eficiência de produção em todo o processo. Um deslocamento mais rápido do carro entre as soldas só ajuda quando esse movimento limita o ciclo repetitivo; uma fila maior na viradeira pode deixar o equipamento de soldagem parado, apesar de um ajuste que aumentou a velocidade de deslocamento.
Quando estações separadas são melhores que uma máquina 3 em 1?
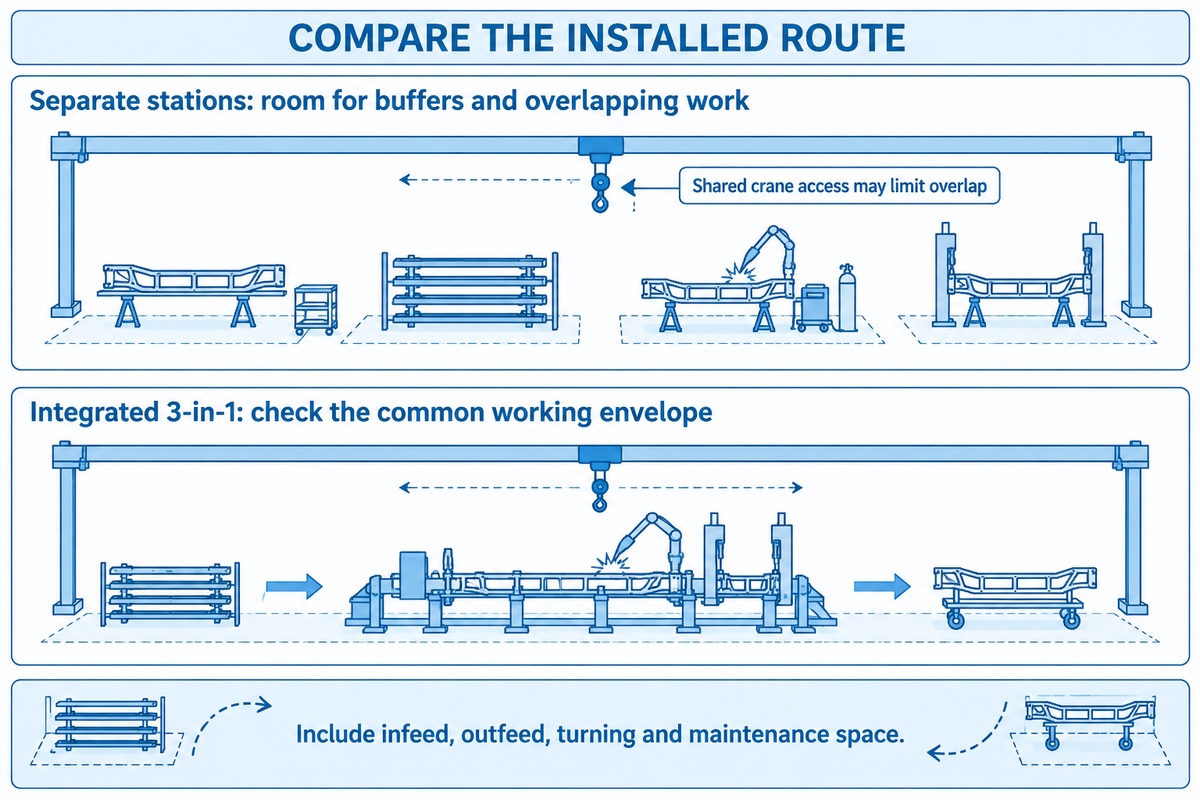
Estações de montagem, soldagem e endireitamento podem ser adequadas a uma variedade de vigas que se beneficie de buffers, ajustes independentes e operações simultâneas. Uma máquina integrada de soldagem e endireitamento pode atender perfis repetitivos e áreas de trabalho compactas, desde que o envelope de trabalho combinado comporte essas tarefas. Compare as duas configurações de automação usando os mesmos desenhos, requisitos de solda e sequência de movimentação.
Estações separadas
- Escolha-as quando as estações tiverem envelopes diferentes ou quando as famílias de vigas variarem.
- Reserve espaço para buffers, transferência e giro.
- Verifique se o uso compartilhado das pontes rolantes impede operações simultâneas.
Integrada 3 em 1
- Escolha-a quando o envelope comum comportar os trabalhos recorrentes.
- Compare as configurações completas de carregamento e descarga.
- Considere as trocas de configuração e as interrupções da unidade integrada.
Uma máquina compacta 3 em 1 exige menos espaço no chão de fábrica?
Uma estrutura compacta 3 em 1 pode reduzir o espaço entre as operações, mas a área ocupada pela instalação também inclui a alimentação e a saída das vigas, o giro, o acesso e as áreas de manutenção. Analise os diagramas considerando o mesmo perfil mais longo. As dimensões da estrutura não representam o espaço necessário para movimentar o material pelo equipamento.
Imagine uma empresa de fabricação que produz perfis repetitivos de 12 m, mas também aceita ocasionalmente seções profundas e pesadas. A oferta integrada atende aos trabalhos repetitivos, enquanto a configuração separada reserva espaço para um buffer antes da soldagem. O gerente da fábrica quer reduzir os deslocamentos; o programador quer montar a próxima viga enquanto uma junta difícil permanece no pórtico. Se os 2 layouts dependerem da mesma ponte rolante, a sobreposição de operações proposta pode deixar de ser possível. Compare um trabalho repetitivo e um trabalho profundo em cada layout, incluindo o trajeto da ponte rolante e a posição de descarga. Escolha a integração quando essa comparação confirmar a redução das transferências; escolha estações separadas quando o acesso independente resolver a restrição real.
Analise a linha de produção de vigas H como um processo completo de movimentação do material, incluindo a máquina de corte e a correção. Uma linha de produção automática deve indicar todas as transferências manuais de material. Compare o que os operadores ainda fazem nas operações descritas como “totalmente automáticas”.
O que altera o preço instalado da máquina nos Estados Unidos?
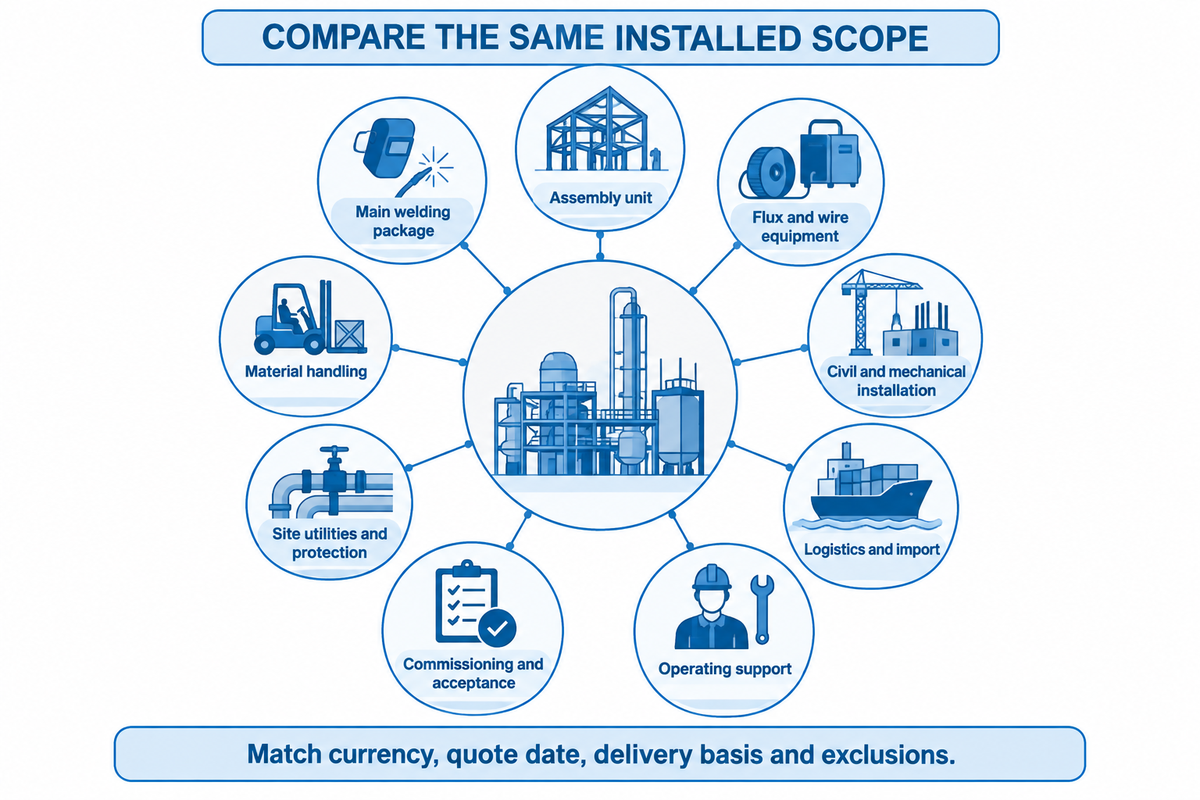
O preço instalado de uma linha de soldagem de vigas H inclui mais do que a unidade principal. Fontes de energia para soldagem, equipamentos de movimentação, frete, fundações, serviços elétricos e comissionamento podem constar em cotações diferentes. É útil comparar preços com escopos de fornecimento semelhantes; uma cotação da unidade mecânica principal sem escopo equivalente leva as equipes financeira e de projeto a orçar projetos diferentes.
| Categoria de fornecimento | Definir os equipamentos ou serviços incluídos | Definir a responsabilidade no escopo de compra |
|---|---|---|
| Unidade de montagem | Centralização, fixação, ponteamento e controles | Fornecedor: identificar todas as funções fornecidas. |
| Pacote principal de soldagem | Pórtico, cabeças de soldagem, fontes de energia e rastreamento da junta de solda | Fornecedor: listar quantidades e especificações dos equipamentos. |
| Equipamentos para fluxo de soldagem e arame | Alimentação, recuperação e equipamentos de armazenamento especificados | Fornecedor/comprador: definir os equipamentos e consumíveis iniciais. |
| Movimentação de materiais | Roletes, transportadores, viradeiras e interfaces com pontes rolantes | Responsável pelo layout: definir comprimentos, cargas e transferências. |
| Instalação civil e mecânica | Fundações, trilhos, alinhamento e ancoragem | Empreiteiro local: orçar os desenhos de instalação do fornecedor. |
| Infraestrutura e proteções do local | Conexão elétrica, ventilação e interfaces de proteção | Comprador/especialistas locais: definir o projeto de instalação. |
| Logística e importação | Embalagem, frete, desembaraço, descarga e entrega terrestre | Comprador/vendedor: indicar o Incoterm, o local designado e as exclusões. |
| Comissionamento e aceitação | Deslocamento, suporte à instalação, testes e treinamento | Ambas as partes: designar responsáveis, duração e trabalhos de teste. |
| Suporte operacional | Peças de desgaste, componentes sobressalentes e solução de problemas | Comprador/fornecedor: orçar a lista inicial e as condições de suporte. |
As categorias de escopo são outro método de comparação para compras. O guia de processos da The Fabricator explica opções de equipamentos e posicionamento; a Alfândega e Proteção de Fronteiras dos EUA (CBP) fornece referências sobre o processo de importação. Defina cada serviço de forma específica, em vez de presumir genericamente uma obrigação padrão do vendedor.
Solicite cotações para essas categorias e compare a mesma moeda, data da cotação, condição de entrega e escopo de aceitação. Peça que os encargos de importação aplicáveis sejam calculados para a remessa real; uma alíquota genérica de imposto sobre máquinas ocultaria diferenças de classificação e origem. O guia básico de importação e exportação da CBP detalha as responsabilidades compartilhadas de conformidade.
Qual fornecedor deve assumir a instalação e o serviço?
Um coordenador designado deve integrar a unidade de montagem, o pacote de soldagem e as interfaces no local, enquanto o escopo de compra atribui o trabalho de cada fornecedor. Fabricação nos EUA, assistência técnica em campo nos EUA e vendas nos EUA são capacidades distintas. Ao escolher entre fabricantes e distribuidores de máquinas de montagem, os fabricantes de estruturas de aço devem compará-las separadamente.
Identifique quem alinhará os trilhos, fará o comissionamento do sistema de controle, fornecerá os desenhos e tratará de um teste de aceitação reprovado. Para cada serviço, identifique a empresa responsável pelo atendimento, os equipamentos cobertos e o processo de fornecimento de peças sobressalentes. Fabricar vigas H compostas a partir de chapas é um trabalho diferente de soldar acessórios em um perfil laminado. Por isso, quem compra equipamentos para fabricação de estruturas de aço deve definir o escopo do processo e comparar ofertas para equipamentos que executam trabalhos diferentes antes de usar o guia existente para comparar fornecedores de linhas para vigas H.
Mantenha a qualificação de soldagem separada da aceitação da máquina
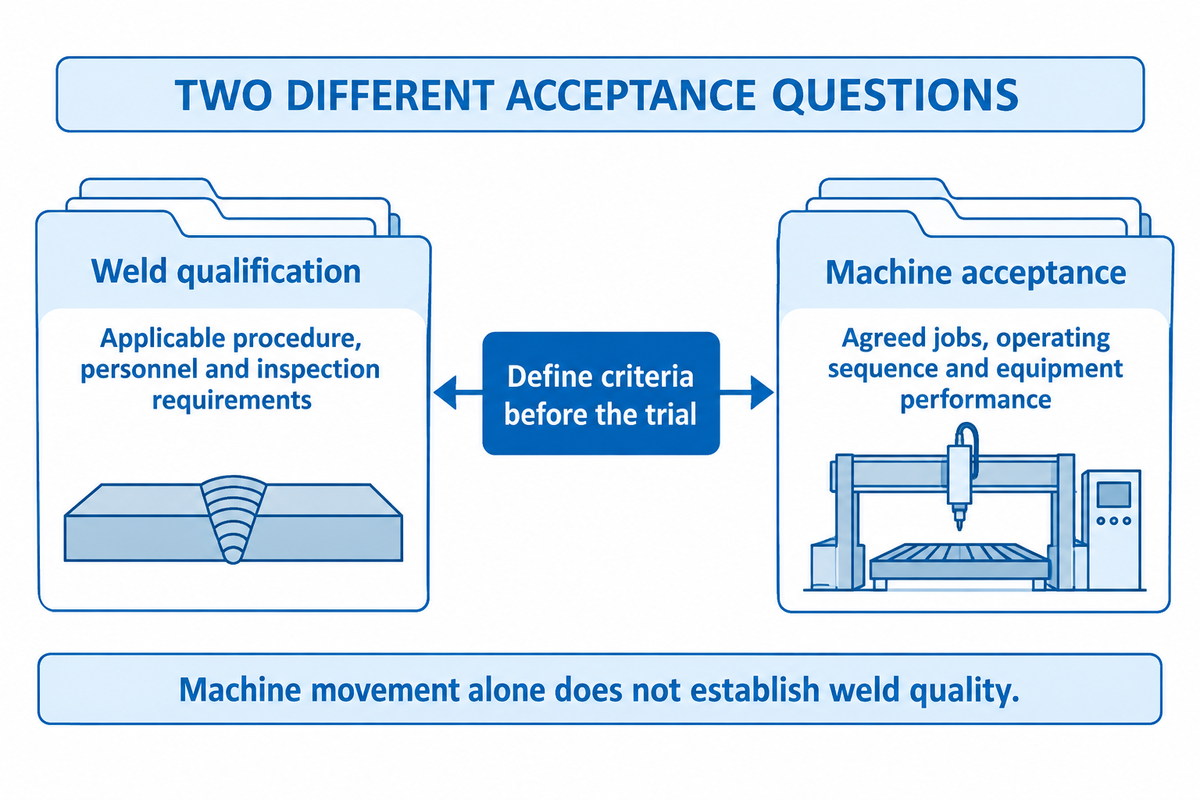
A aceitação do equipamento demonstra que o equipamento fornecido executa os trabalhos acordados. A aceitação da solda demonstra que as juntas atendem aos requisitos aplicáveis do projeto. Identifique o código e a edição, o processo de soldagem, os requisitos de pessoal e os critérios de inspeção, e inclua-os no teste da máquina. A inspeção da junta atende a um requisito diferente do posicionamento da máquina ou da certificação do sistema de qualidade.
A AWS lista a norma D1.1/D1.1M:2025-AMD1 para soldagem de estruturas de aço. Selecione os requisitos aplicáveis conforme a jurisdição, o código de construção e os documentos do projeto. Comprar uma máquina nova não altera automaticamente a edição do código aplicável a um projeto existente.
O ajuste está incluído no escopo do teste porque variações nas folgas alteram o volume de solda e afetam a resposta à distorção. O guia de projeto de solda de filete da TWI mostra que aumentar a espessura da garganta de 5 para 6 mm amplia em cerca de 45% a área depositada. Isso não representa um aumento de 45% no custo ou no tempo de ciclo de toda a linha.
No processo de arco submerso, “a junta pode abrir se não for ponteada adequadamente”.
É necessário aprovar um registro do teste. Esse registro deve incluir o desenho da seção, o material, o ajuste, o tamanho da solda, os parâmetros do processo, a sequência e o tempo decorrido, além dos resultados da inspeção. Defina os critérios de aceitação dimensional e da solda antes do teste. Na soldagem por arco submerso (SAW), registre a combinação de fluxo de soldagem e arame junto com o procedimento de soldagem aplicável, para que a equipe de qualidade possa verificar a tecnologia de soldagem demonstrada em relação à junta, em vez de avaliar o desempenho do equipamento apenas pelo movimento da máquina. Este é um registro de compra proposto, não um protocolo de qualificação padrão.
Especifique os serviços de infraestrutura para uma linha de produção de estruturas de aço
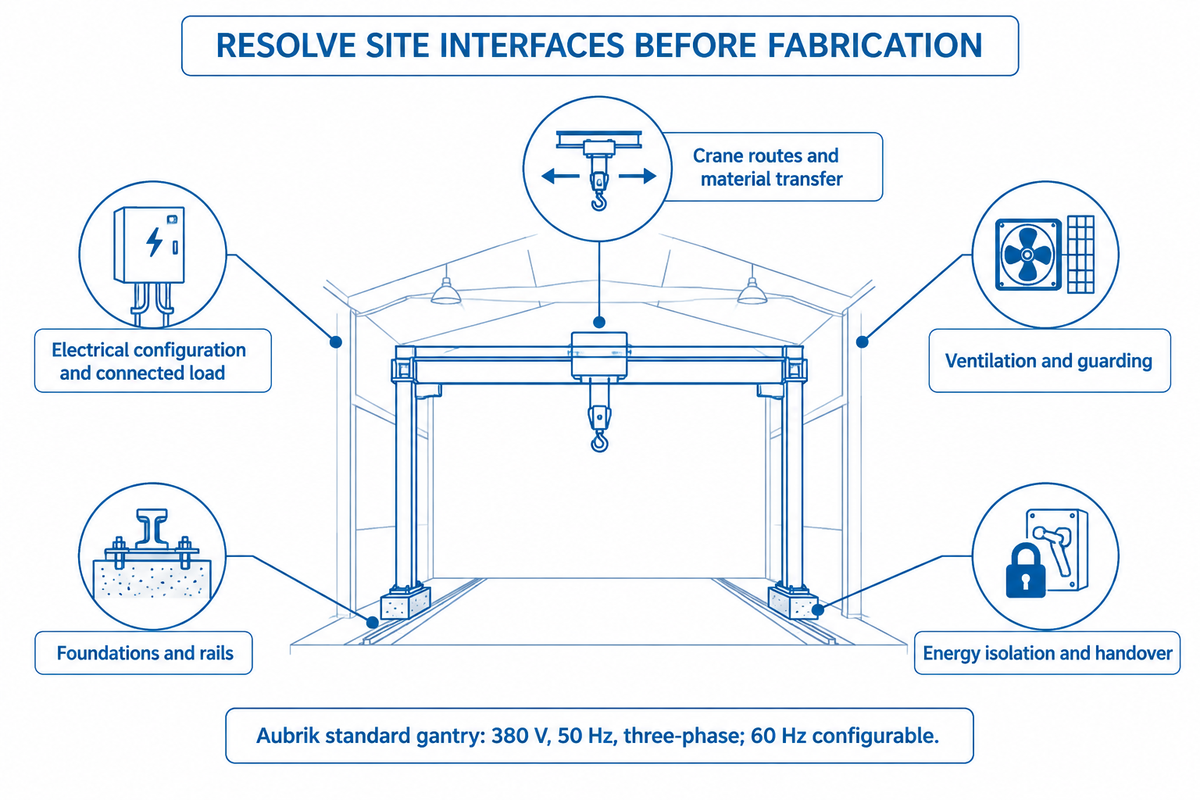
Uma linha de produção de estruturas de aço exige um projeto de instalação que contemple alimentação elétrica, fundações, trilhos, ventilação, proteções e movimentação do aço. Informe as condições do local junto com o plano de vigas para que o fornecedor possa verificar as interfaces antes da fabricação. Em instalações nos EUA, informar apenas a tensão da placa de identificação não esclarece a aprovação do equipamento, os requisitos dos circuitos nem os serviços de conexão.
A Aubrik informa alimentação trifásica de 380 V, 50 Hz para o pórtico padrão, configurável para 60 Hz. Portanto, um local com alimentação de 480 V exige a especificação expressa da configuração elétrica. A relação completa de cargas conectadas para esse tipo de pórtico deve incluir as fontes de energia SAW, além dos equipamentos de movimentação e auxiliares; um valor de potência referente à movimentação descreve apenas parte da demanda elétrica que o projeto de instalação precisa suportar.
As normas de segurança ocupacional dos EUA tratam de equipamentos e instalações elétricas, proteção de máquinas e ancoragem aplicável e proteção contra incêndios e ventilação em operações de soldagem. Para serviços abrangidos pela norma de controle de energia perigosa da OSHA, coordene os procedimentos do local e dos profissionais externos. Inclua no material de entrega informações sobre isolamento elétrico, hidráulico e de energia armazenada.
A seleção de uma máquina para a produção de estruturas de aço começa pela faixa real de trabalhos da fábrica. Inclua os parâmetros a seguir na solicitação de cotação (RFQ), considerando a menor seção recorrente e os trabalhos excepcionais. Informe se o sistema de corte CNC a montante usa corte a gás ou a plasma e forneça as dimensões das chapas cortadas. Especifique as conexões pneumáticas necessárias caso os equipamentos auxiliares cotados usem ar comprimido. A transferência de dados CNC e a transferência mecânica são outras questões de integração para o layout de fabricação de aço. Se os trabalhos com vigas H e vigas T compartilharem a oficina, indique ambos no layout para que a empresa responsável pela cotação avalie como devem ser tratados separadamente.
| Parâmetro | Faixa recomendada | Por que é importante | Como verificar |
|---|---|---|---|
| Envelope da seção | Altura, largura e espessura reais mínimas/máximas, mm | Define a compatibilidade entre as estações. | Compare os desenhos aprovados das seções. |
| Comprimento e massa | Trabalhos recorrentes e excepcionais, m e kg | Define as cargas de apoio e movimentação. | Verifique o layout carregado e as capacidades nominais. |
| Especificação da junta | Tamanhos de solda especificados, mm; graus do material | Define os passes de soldagem e os requisitos do processo. | Use os desenhos e o procedimento aplicável. |
| Meta de produção | Vigas aprovadas necessárias por turno; horas por turno | Define a tarefa de produção. | Cronometre toda a sequência do teste. |
| Alimentação elétrica do local | Alimentação medida, V/Hz/fases; capacidade disponível | Define a configuração elétrica. | Analise os dados do fornecedor com o especialista elétrico do local. |
| Layout da oficina | Comprimento/largura disponíveis e folgas para a ponte rolante, m | Revela restrições de transferência e acesso. | Analise um layout instalado com cotas. |
| Escopo de aceitação | Trabalhos de teste e tolerâncias medidas acordados, mm | Vincula o escopo da compra à produção utilizável. | Acorde os critérios e registros de inspeção antes do envio. |
- Envie 3 desenhos de trabalhos — perfis recorrentes menores, maiores frequentes e excepcionais.
- Resolva as restrições das estações — confirme dimensões, carregamento e acesso de soldagem ao longo de todo o processo.
- Defina o escopo instalado — atribua os serviços de infraestrutura, movimentação, comissionamento e suporte.
- Defina o registro do teste — compare a produção aprovada, a mão de obra e o retrabalho para os mesmos trabalhos.
Para discutir um plano de vigas com a Aubrik, envie esses desenhos e o layout do local. A próxima decisão importante é verificar se as estações cotadas atendem à variedade real de trabalhos, respeitando as restrições de movimentação e infraestrutura da fábrica.
Perguntas frequentes
Como as chapas da alma e das mesas são mantidas durante a montagem automática?
Uma estação automática de montagem de vigas H usa equipamentos de posicionamento e fixação para alinhar as chapas da alma e das mesas antes do ponteamento.
A centralização hidráulica posiciona as chapas na relação necessária, enquanto a braçadeira mantém o contato durante o ajuste. Em seguida, os pontos de solda mantêm o perfil montado para a operação seguinte. Especifique ao fornecedor as dimensões das chapas e a configuração da junta, pois a faixa de fixação e o acesso para soldagem devem ser adequados à seção real. Os pontos de montagem são diferentes das soldas estruturais longitudinais concluídas.
Como é configurada uma linha horizontal de vigas H?
Uma linha horizontal de vigas H organiza a montagem, a soldagem, o giro e a transferência de acordo com a orientação necessária do perfil.
O layout deve mostrar como as chapas entram, como o perfil montado chega a cada posição de soldagem e como a viga concluída segue para correção ou inspeção. O comprimento dos roletes, a capacidade da viradeira e os trajetos das pontes rolantes fazem parte dessa configuração. Solicite um desenho que cubra todo o percurso do material; o termo “horizontal”, por si só, não indica quais transferências são automáticas nem quantas operações de movimentação continuam necessárias.
Posso comprar uma máquina de soldagem de vigas H fabricada nos EUA?
A fabricação nos EUA é um requisito de compra específico do fornecedor e precisa ser confirmada para o equipamento de vigas H cotado.
Solicite o nome do fabricante legal e o endereço da fábrica da unidade mecânica. Em seguida, identifique separadamente a origem das fontes de energia de soldagem e dos controles. O endereço de um distribuidor ou de uma assistência técnica nos EUA não comprova onde a máquina foi fabricada. Se a prioridade for contar com suporte técnico local, especifique diretamente qual organização prestará o atendimento e quais serviços estão cobertos, em vez de tratar a origem de fabricação como garantia de assistência.
A velocidade de avanço basta para prever quantas vigas serão produzidas por turno?
A velocidade de avanço, por si só, não permite prever quantas vigas serão aprovadas por turno.
O carregamento, a preparação das juntas, os passes de soldagem, o giro e a inspeção consomem tempo além do deslocamento pela estação de montagem. Compare testes completos com a mesma viga e os mesmos critérios de aceitação.
O que devo enviar para receber uma cotação comparável da máquina?
Para comparar cotações de máquinas para vigas H, envie desenhos, a variedade de vigas, os requisitos de soldagem, a meta de produção e as condições da fábrica.
Inclua o menor perfil usado regularmente, o maior perfil usado com frequência e o perfil excepcional, com espessuras da alma e das mesas, comprimentos, materiais e pesos. Informe quais soldas a linha deve executar e os critérios de inspeção que definem uma viga aceitável. Forneça os dados da rede elétrica disponível, as dimensões da oficina, o acesso para pontes rolantes e a configuração do corte na etapa anterior.
Peça a todos os fornecedores a mesma discriminação do escopo: montagem, soldagem principal, correção, movimentação, equipamentos para fluxo de soldagem, utilidades, frete, instalação, comissionamento e suporte inicial. Identifique as exclusões e a parte responsável por cada interface. Se um fornecedor oferecer uma configuração personalizada, peça que ela apareça no layout proposto e esteja vinculada aos trabalhos usados nos testes. Assim, o setor de compras pode comparar os equipamentos e o custo do projeto, enquanto a produção verifica o percurso pela fábrica.
Referências e fontes
- The Fabricator: Arco submerso para estruturas Sean Moran, ESAB; produtividade na movimentação e na soldagem.
- The Fabricator: A soldagem por arco submerso é o processo certo para você? Robert Fox, Hobart Brothers; equipamentos e posicionamento.
- Noções básicas de importação e exportação US Customs and Border Protection.
- Informações sobre o código de soldagem estrutural D1.1 American Welding Society.
- Orientações para o projeto de soldas de filete TWI.
- Controle de distorção: prevenção por meio de técnicas de fabricação TWI.
- Distorção: tipos e causas TWI; ajuste, contração e restrição.
- 29 CFR 1910.303: requisitos elétricos Occupational Safety and Health Administration.
- 29 CFR 1910.212: requisitos para máquinas Occupational Safety and Health Administration.
- 29 CFR 1910.252: requisitos para soldagem Occupational Safety and Health Administration.
- 29 CFR 1910.147: controle de energia perigosa Occupational Safety and Health Administration.
Postagens relacionadas




Em alta agora



