
Aubrik Şirketi ile İletişime Geçin

Metal kaynak hizmetleri; tek bir saha onarımından sertifikalı yapısal imalata kadar uzanan, metal parçaların sertifikalı bir hizmet sağlayıcı tarafından profesyonel olarak birleştirilmesi, onarılması ve imal edilmesidir. Alıcılar için en büyük risk, ark oluşturabilen bir atölye bulmak değil; çalışılan atölyenin kaynak projesinin gerektirdiği kodu, sertifikasyonu ve muayene standardını gerçekten karşıladığını doğrulamaktır. Bu rehber, kaynak ihtiyaçları ne olursa olsun hizmet sağlayıcının yeterlilik belgelerinin nasıl okunacağını, hangi iş türünde hangi standartların geçerli olduğunu, kaynak kalitesinin nasıl doğrulandığını ve bu alanın arkasındaki işçilik piyasasında nelerin değiştiğini açıklar (Temmuz 2026’da güncellendi).
Hızlı Teknik Bilgiler: Yaygın Kaynak Yöntemleri
| Yöntem | Diğer Adı | Tipik Kullanım |
|---|---|---|
| Örtülü elektrot | SMAW | Saha onarımları, paslı/boyalı çelik, açık hava çalışmaları |
| MIG | GMAW | Hızlı atölye imalatı, ince sacdan orta kalınlıktaki çeliğe kadar |
| TIG | GTAW | İnce/hassas işler, alüminyum, paslanmaz çelik |
TIG, MIG veya Örtülü Elektrot: İşinize Hangi Kaynak Yöntemi Uygun?
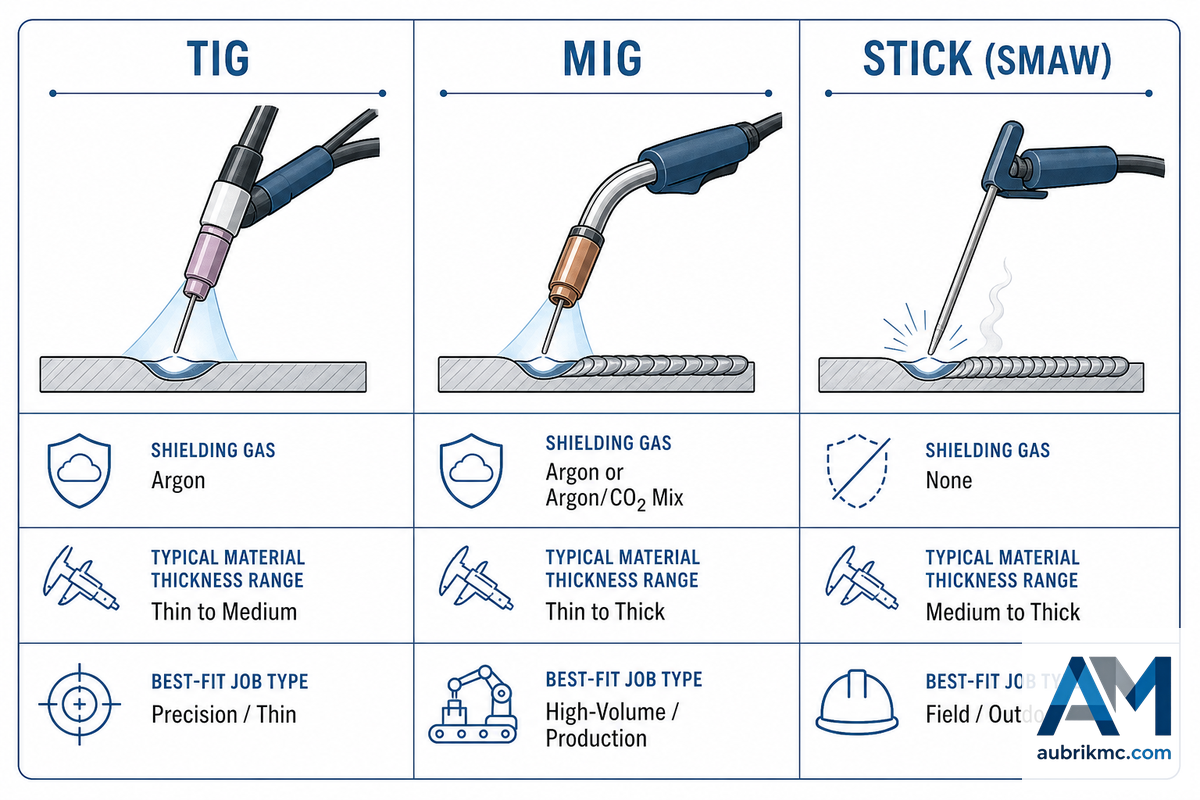
Örtülü elektrot kaynağında (SMAW) tükenen bir elektrot kullanılır ve koruyucu gaz gerekmez; bu nedenle açık hava ve saha çalışmaları için standart tercih olmayı sürdürür. Pası, hadde tufalını ve hafif boyayı diğer iki kaynak yönteminden daha iyi tolere eder. Çoğu metal kaynak hizmeti sağlayıcısı, çiftlik ekipmanları, boru hattı bağlantıları ve atölye yerine sahada gerçekleştirilen yapısal çelik onarımları için hâlâ örtülü elektrotla kaynak yapabilen bir kaynakçı gönderir.
- Koruyucu gaz gerektirmediği için örtülü elektrot kaynağı rüzgârı, pası ve boyayı MIG veya TIG’den daha iyi tolere eder; saha çalışmaları için çok yönlü ve kolay taşınabilir bir seçenektir
- MIG (metal inert gaz) kaynağındaki sürekli tel besleme, bu yöntemi yüksek hacimli atölye üretimi için en hızlı seçenek hâline getirir
- TIG’deki bağımsız ilave metal kontrolü, havacılık sınıfındaki çalışmalar dâhil olmak üzere ince veya görünümün önemli olduğu kaynak birleştirmelerinde en temiz kaynak dikişlerini sağlar
MIG kaynağında (GMAW), haricî bir gaz beslemesiyle korunan sürekli tel elektrot kaynak tabancasından beslenir. Bu özellik, atölye imalatında yöntemi örtülü elektrot kaynağından daha hızlı ve temiz kılar ve seri üretimde gerçek bir avantaj sağlar; ancak rüzgâr koruyucu gazı dağıttığından açık hava çalışma sahaları için uygun değildir. TIG kaynağı (GTAW), hız yerine kontrol sunar: ayrı bir ilave metal çubuğu ile tükenmeyen tungsten elektrot, üç yöntem arasındaki en temiz ve en hassas kaynak dikişini oluşturur; bu nedenle ince alüminyum, paslanmaz çelik ve bitmiş kaynak dikişinin görünür olacağı tüm kaynak birleştirmelerinde varsayılan tercihtir.
| Koşul | En Uygun Yöntem | Nedeni |
|---|---|---|
| Paslı, kirli veya boyalı çelik | Örtülü elektrot (SMAW) | Rüzgârla dağılacak veya yüzey kirliliğinden etkilenecek koruyucu gazın bulunmaması |
| İnce sac, yüksek hacimli atölye üretimi | MIG (GMAW) | Sürekli tel besleme, kaynak hızını yüksek tutar |
| Alüminyum, paslanmaz çelik, görünür/görünümün önemli olduğu kaynak birleştirmeleri | TIG (GTAW) | Bağımsız ilave metal kontrolü, deformasyonu ve sıçrantıyı en aza indirir |
| Gaz beslemesi olmayan açık hava/saha işi | Örtülü elektrot (SMAW) | Rüzgâra dayanıklı, taşınması gereken ekipman miktarı az |
Otomatik kaynak sistemleri hakkında bir not: robotik veya kobot hücreleri kullanan atölyeler de aynı temel yöntemler arasından seçim yapar; otomasyon, hangi yöntemin hangi malzemeye uygun olduğunu değil, kaynak hızı tutarlılığını ve tekrarlanabilirliği değiştirir. Bir hizmet sağlayıcı tek seferlik bir onarım işi için otomatik kaynak teklifi veriyorsa bu genellikle bir iyileştirme değil, iş ile çözüm arasında uyumsuzluktur.
Metallerin Kaynaklanabilirliği: Hangi Malzemeler Birbirine Uygundur (Hangileri Değildir)?

Aynı metallerin kaynağı (çeliğin çelikle, alüminyumun alüminyumla, paslanmaz çeliğin paslanmaz çelikle kaynağı), doğru yöntem ve alaşıma uygun doğru ilave metal kullanıldığında kolaydır. Farklı metal kombinasyonları ise alıcıların beklenmedik durumlarla karşılaştığı alandır. Karbon çeliği ile paslanmaz çelik yaygın bir örnektir: bu kombinasyon için kesin olarak “hayır” denemez; ancak ana metalleri doğrudan karıştırmanın oluşturacağı kırılgan ve çatlamaya yatkın kaynak birleştirmesini önlemek için 309 veya 309L gibi bir geçiş ilave metali gerekir ve bu geçiş birleştirmesinin ilk seferde doğru yapılması, gerçekten yüksek kaliteli kaynak sunan bir atölye gerektirir.
⚠️ Hangi İki Metal Birbirine Kaynaklanamaz?
Alüminyum ile çelik: klasik örnek. Erime noktaları, iletkenlikleri ve metalürjik yapıları birbirinden yeterince farklı olduğu için ergitme (ark) kaynağı genellikle zayıf bir kaynak birleştirmesiyle sonuçlanır. Alüminyum ile paslanmaz çeliğin birleştirilmesine ilişkin yayımlanmış araştırmalar, alüminyum ile çeliği gerçekten birleştirmesi gereken alıcıları bunun yerine patlamalı kaynakla birleştirilmiş geçiş şeritlerine, mekanik bağlantı elemanlarına veya sürtünme karıştırma kaynağına yönlendirmektedir; bu alan standart ark kaynağından daha dar bir uzmanlık olduğundan yeterliliği onaylanmış yöntemleri mutlaka sorun.
Referans: Metal Eşleştirme Uyumluluğu
| Eşleştirme | Doğrudan Ergitme Kaynağı Yapılabilir mi? | Notlar |
|---|---|---|
| Karbon çeliği + karbon çeliği | Evet | Standart SMAW/GMAW, özel ilave metal gerekmez |
| Karbon çeliği + paslanmaz çelik | Evet, ancak belirli koşullarla | 309/309L geçiş ilave metali gerektirir |
| Alüminyum + alüminyum | Evet | TIG tercih edilir; önce oksit tabakasının giderilmesi gerekir |
| Alüminyum + çelik | Hayır | Geçiş parçaları, bağlantı elemanları veya sürtünme karıştırma kaynağı gerekir |
Dökme demir başlı başına ayrı bir sınıftır. Kaynaklanabilir; ancak yüksek karbon içeriği, dikkatle ısıtılıp soğutulmadığında çatlamaya yatkın olmasına neden olur. Onarım kaynağı yapanlar büyük olasılıkla parçanın ön tavlanmasını ve geleneksel çelik ilave metal yerine nikel esaslı elektrot kullanılmasını şart koşacaktır. Görüştüğünüz atölye, dökme demir onarımından söz ettiğinizde ön tavlama hakkında soru sormuyorsa parçayı teslim etmeden önce daha ayrıntılı bilgi isteyin.
Metal Kaynak Hizmetleri ile Kapsamlı Metal İmalatı Arasındaki Sınır
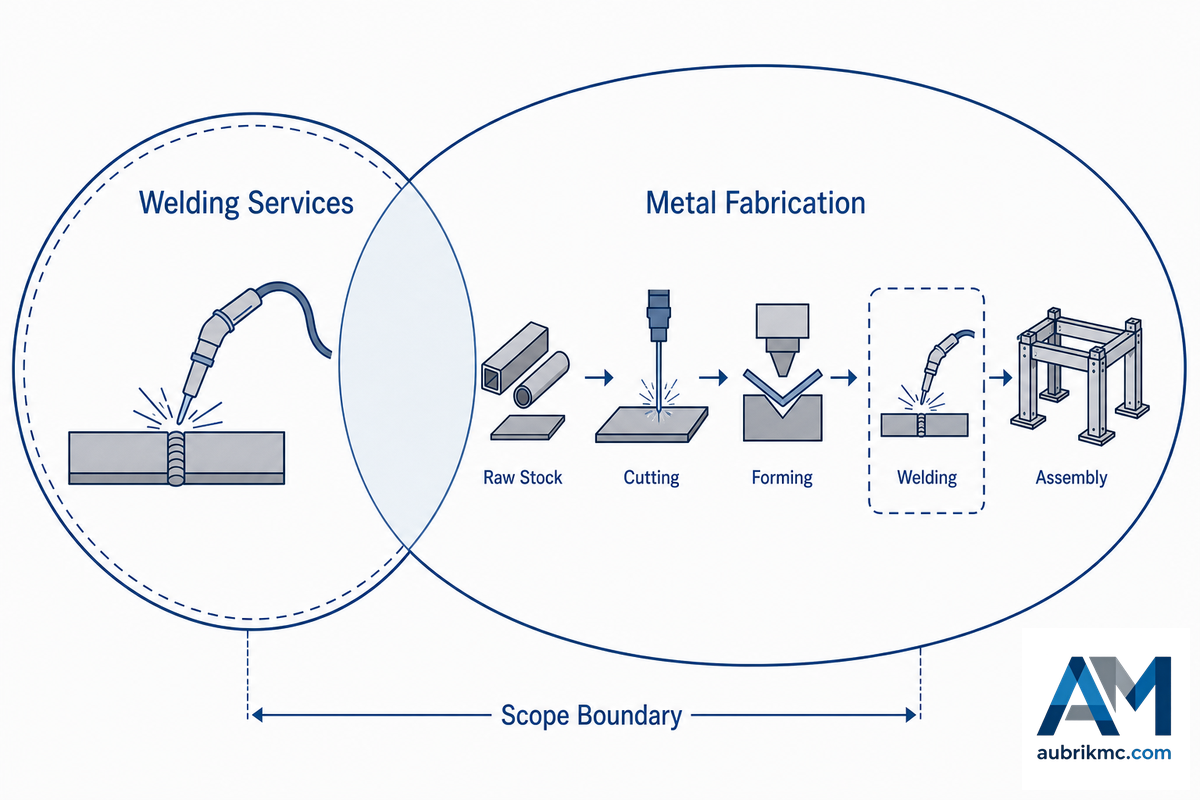
Pazarlama metinlerinde birbirinin yerine kullanılan ve bazen “kaynak ve imalat” ya da “kaynak ve onarım hizmetleri” olarak birlikte sunulan “kaynak hizmetleri” ile “metal imalatı”, aslında iki farklı kapsamdır. Yalnızca kaynak hizmeti veya kaynak çözümleri sunan bir sağlayıcı, elinizdeki mevcut metal ürünleri birleştirir (kırık bir braketi onarmak, çit paneline yama yapmak, yeni bir kapı menteşesine punta atmak). Genellikle imalat hizmetleri veya özel metal imalatı adıyla sunulan özel imalat ise bir parçanın sıfırdan tasarlanmasını, kesilmesini, şekillendirilmesini ve monte edilmesini kapsayan daha geniş bir kategoridir; kaynak, atölyenin yürüttüğü çeşitli imalat projelerindeki birçok adımdan yalnızca biridir.
Projeniz İçin Gereken…
- Mevcut bir parçanın onarımı veya acil onarımı: yalnızca kaynak hizmeti, daha hızlı tamamlanma.
- Teknik resme göre özel kaynaklı imalat: imalat atölyesi, kaynak birçok adımdan biridir.
- Kesme, şekillendirme ve birleştirmeyi kapsayan anahtar teslim imalat: CNC işlemeyi kurum içinde yaptıklarını (alt yükleniciye vermediklerini) doğrulayın; kaynakçıların sertifikalı kaynak hizmetleri belgelerine sahip olup olmadığını sorun.
Kaynak Onarımı ile Yeni İmalat: Projeniz İçin İkisi de Gerekli mi?
Çoğu kaynak onarım hizmetinin temel işi olan onarım kaynağı, hasarlı parçaları eski durumuna getirir; yeni özel imalat ise daha önce var olmayan bir parçayı üretir. Bu fark, işin kapsamının belirlenmesinde önemlidir; onarım genellikle teknik resim gerektirmez ve teslim süresi daha kısadır, ancak arızanın tekrarlanmasını önlemek için kaynakçının arıza teşhisi yapması gerekir.
Sahada/Mobil Kaynak ile Atölyede Kaynak
Bazen mobil hizmetler veya sahada kaynak adıyla sunulan mobil kaynak, ekipmanın sabit bir yapıya, bir tarım makinesine veya taşınamayacak kadar büyük herhangi bir nesneye götürülmesini içerir. Taşıma kolaylığı uğruna atölye kalitesindeki çalışmadan ödün verir. Taşınabilen parçalar için atölyede çalışmayı tercih edin; daha iyi fikstürleme ve aydınlatma ile daha temiz çalışma koşulları genellikle daha hassas ve güvenilir sonuçlar sağlar.
Sertifikalı Kaynak: Gerçekten Önemli AWS D1.1, CWI ve Kaynakçı Yeterlilik Kayıtları

“Sertifikalı kaynakçı” ifadesi sıkça kullanılır, ancak alıcının birbirinden ayırabilmesi gereken dört unsuru örter. Atölyenin bunlardan hangisine gerçekten sahip olduğunu sormak ve bunu kanıtlayan yazılı şartnameyi görmek, hizmet sağlayıcıları elemek için sorulabilecek en önemli sorudur; gerçekten yetkin ve deneyimli kaynakçıları, telefonda yalnızca büyük iddialarda bulunan atölyelerden bu şekilde ayırabilirsiniz.
| Yeterlilik Belgesi | Neyi Belgelendirir? | Belge Sahibi |
|---|---|---|
| AWS Sertifikalı Kaynakçı | Kişinin belirli bir yöntem için bireysel beceri sınavını geçtiğini | Kaynakçı |
| D1.1 Performans Yeterliliği | Kaynakçının proje kodu kapsamında belirli bir yöntem/konum için yeterli olduğunu | Kaynakçı; kayıt işveren tarafından tutulur |
| WPS / PQR | Kaynak prosedürünün sağlam olduğu kanıtlanmıştır; tek bir kişiye bağlı değildir | Atölye; her iş için dosyalanır |
| CWI (Sertifikalı Kaynak Müfettişi) | Kişi, kaynak dikişlerini bir koda göre muayene etme yeterliliğine sahiptir; kaynak yapma yeterliliğini göstermez | Üçüncü taraf veya kurum içi müfettiş |
AWS D1.1/D1.1M kapsamındaki kaynakçı yeterliliğinin belirli bir son kullanma tarihi yoktur; kodu AWS’nin çevrim içi eğitim forumunda ve sektör gruplarında ele alan kaynakçılar ile kalite güvence uzmanları, bunun süre sınırlamasına değil devamlılığa bağlı olduğunu ve belirli bir kaynak yönteminin kullanımına ara verildiğinde (yaygın olarak belirtilen süre altı aydır) yeniden yeterlilik alınması gerektiğini ortak biçimde açıklamaktadır. Bu, şartname metninden doğrudan bir alıntı değil, bir kişinin kodu açıklamasıdır (metnin kendisini AWS’den satın almanız gerekir); bu rakamı hizmet sağlayıcıyla görüşmek için başlangıç noktası olarak kabul edin ve yalnızca “sertifikalı” olduklarını söylemeleri yerine şartnameyi göstermelerini isteyin. Örneğin, bir yıldır yalnızca TIG kaynağı yapan “sertifikalı bir kaynakçı”, sertifika evrakları bunu yansıtmasa bile teklif istediğiniz örtülü elektrot kaynağı işi için artık yeterli olmayabilir.
💡 Uzman Önerisi — “Sertifikalı mısınız?” Yerine Ne Sorulmalı?
- Kaynakçının devamlılık kaydı veya en son yeterlilik sınavının tarihi
- Yeterliliğin kapsadığı belirli yöntem ve kaynak konumu
- Belgenin kişisel bir AWS yeterlilik belgesi mi, yoksa projeye özel bir D1.1 kaydı mı olduğu
AWS’ye göre American Welding Society Certified Welding Inspector (CWI) sertifikası, kişinin çeşitli kaynak yöntemleri, kod gereklilikleri ve muayene kriterleri hakkında uygulamalı bilgi sahibi olduğunu gösterir; ancak kadroda bir CWI bulunması, kaynak dikişleriniz için kalite kontrol süreçlerinin varlığını gösterir, atölyedeki kaynakçıların kaynak ihtiyaçlarınız için güncel yeterliliğe sahip olduğunu değil. Atölye tanıtım materyallerinde “kadroda CWI” ifadesini gören alıcılar, kaynakçı düzeyindeki yeterlilik belgeleri hakkında yine aynı soruyu sormalıdır.
Hizmet Sağlayıcınızın Belgelendirilmesi Gereken Kodlar ve Standartlar
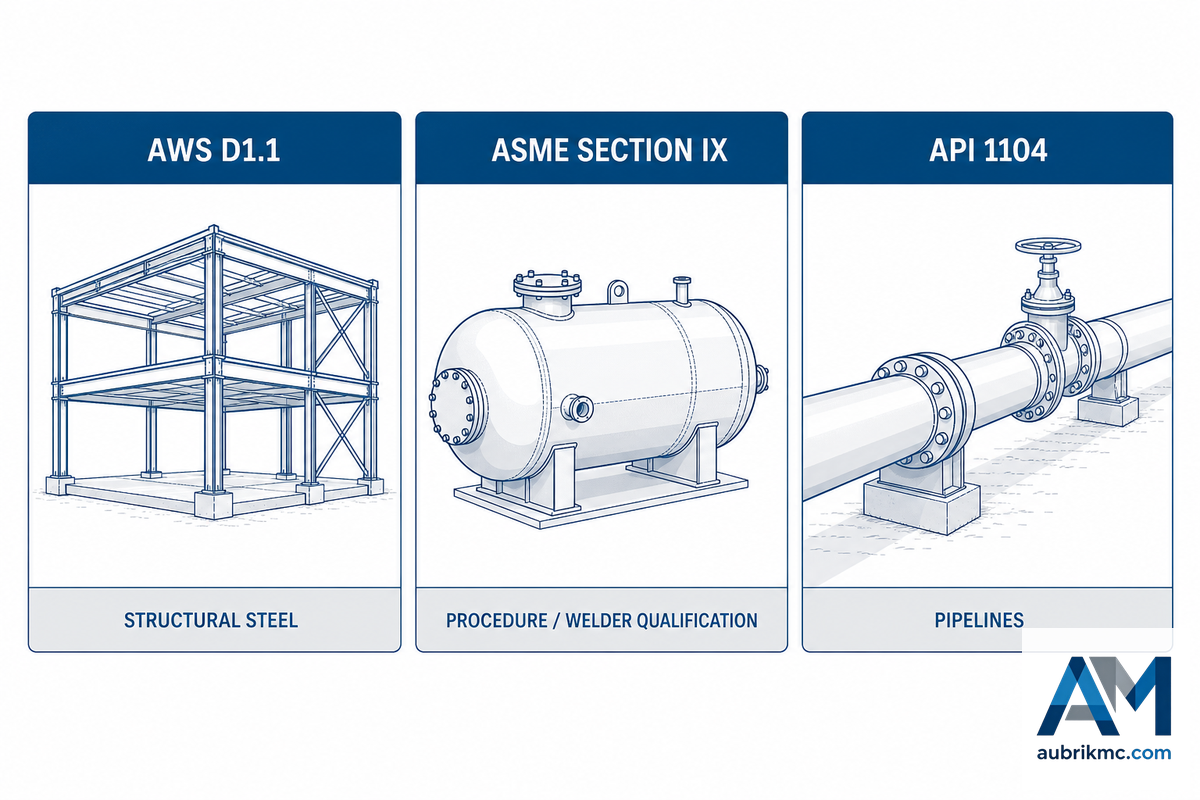
Hangi kodun geçerli olduğunu üretilen yapı belirler; bunlardan herhangi birini kesin “kaynak kodu” olarak görmek, genellikle ancak muayene sırasında ortaya çıkan güncelliğini yitirmiş bir yaklaşımdır.
| Standart | Kapsam | Tipik Uygulama |
|---|---|---|
| AWS D1.1/D1.1M | Yapısal Kaynak Kodu — Çelik | Binalar, köprüler, yapısal çelik imalatı |
| ASME BPVC Bölüm IX | Kaynak, sert lehimleme ve ergitme prosedürü/performans yeterliliği | Basınçlı kaplar, kazanlar, boru sistemleri |
| API 1104 | Boru hatları ve ilgili tesislerin kaynağı | Şehirler arası ve tesis içi boru hatları, petrol ve gaz |
📐 Mühendislik Notu
Burada iki ayrı 2025 güncellemesi önem taşır. Yapısal kodun güncel sürümü AWS D1.1/D1.1M:2025‘tir; hizmet sağlayıcınızın atölyede hâlâ dolaşımda olan 2025 öncesi bir nüsha yerine bu sürümü kullandığını doğrulayın. Ayrıca ASME Bölüm IX’un 2025 sürümü, kaynak prosedürü yeterliliğine ilişkin kendi P-Number sistemini değiştirdiğinden daha eski bir IX sürümü kapsamında basınçlı kap/boru işleri için yeterliliği onaylanmış bir WPS de yeni sürüme sorunsuz biçimde aktarılamayabilir.
Pratik sonuç: H profil montajı veya çerçeve yapı gibi bir yapı için (geçerli kod ASME IX değil, AWS D1.1 olduğunda) “ASME sertifikalı” bir yöntem teklif eden hizmet sağlayıcı, sorduğunuz konunun biraz farklı bir yönünü ele almaktadır; verdiği yanıt yanlış değildir, ancak soruyu kendi tercih ettiği biçimde yanıtlamaktadır.
Kaynak Kalitesi Nasıl Doğrulanır? Görsel, UT, X-Ray ve NDT Yöntemleri

Muayene yöntemi isteğe bağlı bir ek değildir; American Institute of Steel Construction’ın tahribatsız muayene standartlarına ilişkin yayımladığı yönergelere göre AWS D1.1 kapsamında her kaynak dikişinin 100% görsel muayenesi standart asgari gerekliliktir. Ultrasonik muayene veya manyetik parçacık muayenesi gibi hangi ikincil muayene yöntemlerinin gerekli olduğunu kod, uygulama ve her kaynak birleştirmesinin özellikleri belirler; sismik uygulamalardaki bazı bağlantılar, görsel kontrole ek olarak ileri muayene gerektirir.
| Muayene Yöntemi | Tespit Ettikleri | Tespit Edemedikleri / Sınırları |
|---|---|---|
| Görsel Muayene (VT) | Yüzey çatlakları, yanma olukları, sıçrantı, profil | Yüzeyin altındaki tüm kusurlar |
| Sıvı Penetrant (PT) | Gözle görülemeyen, yüzeye açılan çatlaklar | Yüzey altı kusurların tamamı |
| Manyetik Parçacık (MT) | Yüzey ve yüzeye yakın çatlaklar; ferromanyetik parçalarda PT’den daha hızlıdır | Yalnızca ferromanyetik malzemeler; alüminyum veya östenitik paslanmaz çelikte kullanışsızdır |
| Ultrasonik Muayene (UT) | İç gözenekler, ergime noksanlığı, kalın kesit kusurları | Doğru yorumlama için eğitimli bir operatör gerekir |
| Radyografik Muayene (RT / X-ray) | İç gözenekler, kalıntılar, hacimsel kusurlar | Işınlama sırasında güvenli bir yasak bölge oluşturulmasını gerektirir |
| Girdap Akımı (ET) | İletken metallerde yüzey çatlakları ve kaplama kalınlığı kontrolleri | İletken olmayan malzemeler; sınırlı nüfuz derinliği |
| Akustik Emisyon (AE) | Parça yük altındayken tespit edilen aktif ve büyüyen çatlaklar | Kusurun yerini hassas biçimde belirlemek için birden fazla sensör gerekir |
| Sızdırmazlık Testi (LT) | Basınçlı kaplarda ve borularda cidat boyunca uzanan kusurlar | Bir kaçak yolu bulunduğunu doğrular, ancak kesin nedenini göstermez |
Nuclear Regulatory Commission’ın kaynak muayenesine ilişkin teknik kılavuzu, aynı temel yöntem grubunu (görsel, sıvı penetrant, manyetik parçacık, radyografik) kapsar ve herhangi bir hizmet sağlayıcının iddia ettiği NDT kabiliyetini bağımsız olarak kontrol etmek için yararlı bir kaynaktır. API 1104 kapsamındaki boru hattı işlerinde radyografik veya ultrasonik muayene, isteğe bağlı bir ek olarak sunulmak yerine doğrudan kabul kriterlerine ve kaynak prosedürü yeterliliği gerekliliklerine dâhil edilmiştir; bu nedenle kod kapsamındaki işlerde NDT’yi ayrıca satılan bir kalem olarak görmek yanlış bir yaklaşımdır. Kod kapsamı dışındaki onarım veya imalat işlerinde görsel muayene ile sıvı penetrant muayenesinin birlikte kullanılması çoğu zaman makul ve daha düşük maliyetli bir başlangıç düzeyidir; UT veya RT’ye geçiş kararını neyin tetiklediğini hizmet sağlayıcıya sorun ve bunun otomatik olarak yapıldığını varsaymayın.
Kurum İçi Kaynak Ekibi ile Sözleşmeli Kaynak Hizmetleri Arasındaki Gerçek Karar Ölçütleri

“Kaynakçı istihdam etmeli miyiz, yoksa işi dış kaynağa mı vermeliyiz?” sorusunun dürüst yanıtı şirketin büyüklüğüne değil, projelerin sürekliliğine bağlıdır. Kesintisiz kaynak işi akışı, kurum içi ekibin sabit maliyetini karşılar; aralıklı veya ani artışlarla oluşan talepte ise atıl personel maliyetine katlanmadan kapasitesi artırılıp azaltılabilen bir sözleşmeli kaynak hizmetleri sağlayıcısı neredeyse her zaman daha avantajlıdır.
✔ Kurum İçi Ekibin Avantajları
- Planlama ve öncelikler üzerinde tam kontrol
- Sürekli işlerde işçilik üzerine eklenen hizmet payının olmaması
- Kurumsal bilginin şirket içinde kalması
⚠ Kurum İçi Ekibin Sınırlamaları
- OSHA sıcak çalışma uygunluğu yükümlülüğünü (yangın gözcülüğü, havalandırma, izinler) yükleniciye devretmek yerine üstlenirsiniz
- Talebin düştüğü dönemlerde atıl personel maliyeti
- İşçilik piyasasının dar olduğu bir dönemde kaynakçı işe alma ve yeniden sertifikalandırma
Bu uygunluk noktası kolayca gözden kaçabilir: OSHA 29 CFR 1910.252, kaynak ve kesme işlerindeki yangın önleme, yangın gözcülüğü, havalandırma ve kapalı alan tedbirlerinin sorumluluğunu kaynağı yapan tarafa yükler. İşin dışarıya verilmesiyle bu mevzuat sorumluluğu da devredilmiş olur; sözleşme imzalamadan önce yalnızca kaynak kalitesini değil, hizmet sağlayıcının güvenlik programını da doğrulamak için bir neden daha.
⚠️ Dış Kaynaklı Kaynağın Maliyetini Gerçekte Neler Belirler?
- Kaynak yöntemi türü (TIG daha yavaştır ve uzunluk başına maliyeti MIG veya örtülü elektrot kaynağından daha yüksektir)
- Saha ile atölye arasındaki fark (ulaşım, kurulum ve jeneratör çalışma süresi saha fiyatlarını artırır)
- Coğrafi konum ve yerel işçilik piyasası koşulları
Maliyet konusunda, birden fazla çevrim içi yüklenici fiyat karşılaştırma platformu 2026 itibarıyla genel kaynak işçiliğini saatlik $50-$150 aralığında göstermektedir; saha işleri atölye işlerinden daha pahalıdır ve fiyatı sertifika düzeyinden çok kaynak yöntemi ile işin karmaşıklığı değiştirir. Bu aralığı yalnızca genel bir gösterge olarak değerlendirin; rakamların hiçbiri doğrulanmış tek bir devlet ücret araştırmasına dayanmadığından ilan edilen nominal değeri esas almak yerine işinize özel, kalemlere ayrılmış bir teklif alın.
Metal Kaynak Hizmeti Sağlayıcısını Değerlendirme: 9 Maddelik Durum Tespiti Puan Kartı

Sözleşme imzalamadan önce aday hizmet sağlayıcıyı bu ölçütlere göre puanlayın. Yüksek kaliteli ve güvenilir bir hizmet, yalnızca kendinden emin satış söylemleriyle değil, parçayı ilk denemede yeniden tam işlevli hâle getiren zamanında ve somut yanıtlarla kendini gösterir; bu sorulardan en az ikisine doğrudan yanıt veremeyen veya eğilmiş merdiven ya da korkuluk gibi basit bir onarım işinde kaçamak yanıtlar veren hizmet sağlayıcı, pazarlama iddiaları ne kadar güvenilir görünürse görünsün yeniden değerlendirilmelidir.
| İstenecekler | Şu Durumda Sakının… |
|---|---|
| Kullanılacak kaynak yöntemine özel kaynakçı yeterlilik kayıtları | Yalnızca genel bir “AWS sertifikalı” iddiası var; yöntem/tarih ayrıntısı yok |
| İşiniz için geçerli kod (D1.1 / ASME IX / API 1104) | Hizmet sağlayıcı geçerli standardın adını veremiyor |
| Kaynak birleştirmesi türüne/malzemeye özel yazılı WPS | “Yalnızca deneyimimize dayanarak kaynak yapıyoruz” |
| Kullanılan muayene yöntemi ve muayeneyi kimin yaptığı (kurum içi CWI veya üçüncü taraf CWI) | Belgelenmiş hiçbir muayene adımı yok |
| NDT’nin (UT/RT) fiyata dâhil mi, yoksa ayrı bir kalem mi olduğu | Kapsam dökümü bulunmayan belirsiz teklif |
| Yazılı OSHA sıcak çalışma/yangın gözcülüğü programı | Belgelenmiş güvenlik programı yok |
| Kesme/şekillendirmenin kurum içinde mi, yoksa alt yüklenici tarafından mı yapıldığı | Parçaya gerçekte kimin işlem yapacağı konusunda belirsiz yanıt |
| Kalemlere ayrılmış teklif (işçilik, yöntem, NDT, teslim süresi) | Dökümü bulunmayan tek bir toplam tutar |
| Benzer bir geçmiş projeden referanslar | Talep edildiğinde referans sunamıyor |
Bu listedeki uyarı işaretlerinin neredeyse tamamı önceki bölümlerden birine dayanır: yeterlilik tablosundaki sertifika karmaşası, kod karşılaştırmasındaki standart uyumsuzluğu ve yukarıdaki NDT yöntemlerinde belirtilen muayene eksikliği. Bir hizmet sağlayıcı dokuz maddenin tamamını sorunsuz karşılıyorsa Aubrik’in kendi metal kaynak hizmetleri yöntem yönlendirmesinde belgelediği düzeyde faaliyet gösteriyor demektir; bu, teklifleri karşılaştırmak için yararlı bir başlangıç ölçütüdür.
Metal Kaynak Hizmetlerinde Neler Değişiyor? Sertifikalı Kaynakçı Açığı

Değişen durum, federal kurumlarla bağlantılı iki kaynağın farklı rakamlarla ifade ettiği sertifikalı kaynakçı açığıdır; alıcılar yalnızca daha çarpıcı olanı değil, her iki rakamı da değerlendirmelidir. AWS destekli iş gücü verilerine göre ABD’de tüm sektörler genelinde 2029’a kadar yaklaşık 320,500 ek kaynak personeline ihtiyaç duyulacaktır.
Bu AWS rakamı, AWS’nin birincil standartlar sayfası yerine AWS ile bağlantılı bir takip sitesi üzerinden yayımlanmaktadır ve AWS’nin kaynak eğitimi kayıtlarını artırmaya yönelik çıkarı göz önünde bulundurularak okunmalıdır. Bu, genel istihdam artışından ziyade ağırlıklı olarak emeklilik ve personel ikamesinden kaynaklanan, yılda yaklaşık 80,000 açık pozisyona karşılık gelmektedir.
| Kaynak | Yıllık Açık Pozisyon | Dayanak |
|---|---|---|
| AWS (sektör birliği) | ~80,000/yıl (2029’a kadar 320,500) | Toplam ikame talebi, geniş kategori |
| BLS (federal istatistik kurumu) | 45,600/yıl, 2% büyüme (2024–2034) | Net mesleki büyüme, daha dar kategori |
İki rakam arasındaki fark yaklaşımdan kaynaklanmaktadır: AWS daha geniş bir mesleki alandaki toplam ikame talebini tahmin ederken BLS, belirli bir meslek unvanına yönelik talebin net büyümesini hesaplamaktadır.
“BLS’nin daha ihtiyatlı tahminine göre bile kaynak sektöründe kapasite fazlası oluşmuyor; hangi tahmine güvenilirse güvenilsin, alıcı açısından sonuç değişmiyor.”
2026 imalat görünümüne ilişkin sektör değerlendirmeleri de atölye kapasitesinde büyümeye işaret ediyor – 2025’teki 2.19% büyüme ve bir önceki yıldaki 0.74% daralmaya kıyasla 2026’da 5.5% büyüme öngörülüyor – bu da kaynakçı talebinin, yeni kaynakçılara ilişkin bu tahminlerin öngördüğünden bile daha hızlı artabileceği anlamına geliyor. Uygulamada bu durum, bir sonraki kapasite sıkışıklığı yaşanmadan önce güvenilir bir sözleşmeli kaynak hizmeti ortağıyla ilişki kurulması için ek bir gerekçe oluşturmalıdır.
SSS
S: Bir metal parçaya kaynak yaptırmanın maliyeti nedir?
Yanıtı Göster
Çoğu atölye işin niteliğine bağlı olarak saat, kaynak birleştirmesi veya kaynak dikişinin doğrusal inç uzunluğu üzerinden ücretlendirme yaptığından parça başına sabit bir ücret yoktur. Birden fazla ücret karşılaştırma aracına göre 2026 yılında temel işçilik için ortalama atölye ücreti saat başına $50-$125 aralığındadır; ek muayene süresi ve kaynak yöntemi nedeniyle yapısal kaynak ile boru kaynağında bu tutar yaklaşık $80-$150 düzeyine çıkmaktadır. Mevcut ekipmandaki kırık bir braket veya eğrilmiş bir kapı gibi küçük işler (onarım), saatlik ücret yerine genellikle sabit bir asgari ücrete tabidir; bu nedenle saatlik ücretin geçerli olduğunu varsaymadan önce bilgi alın.
S: Çoğu kaynakçı saat başına ne kadar ücret alır?
Yanıtı Gör
Atölyede yapılan kaynak işlerinin maliyeti saat başına $50 ile $125 arasında değişirken mobil kaynak (saha kaynağı), ulaşım ve kurulum süresinin gerektirdiği ek işçiliği kapsadığı için genellikle daha yüksek ücretlendirilir. Toplam maliyet açısından kaynakçının sertifika seviyesinden ziyade kaynak yöntemi, malzeme ve işin sahada mı yoksa atölyede mi yapıldığı daha belirleyici görünmektedir; birbirinden bağımsız üç ticari ücret karşılaştırma sitesi de aynı eğilimleri bildirmiştir.
S: Hangi iki metal birbirine kaynaklanamaz?
Yanıtı Oku
Alüminyum, uyumsuz erime noktaları ve metalürjik özellikler nedeniyle geleneksel ark kaynağıyla çeliğe birleştirilemez – bu tür kaynak birleştirmeleri aşırı kırılgan olur. Alüminyumun çeliğe birleştirilmesinde veya standart ergitme kaynağına iyi yanıt vermeyen metalleri içeren diğer kaynak işlerinde geçiş parçaları, mekanik bağlantılar ya da sürtünme karıştırma kaynağı kullanılmalıdır (daha fazla bilgi için bu Kılavuzdaki “Metallerin Kaynaklanabilirliği” bölümüne bakın).
S: Kaynak hizmeti veren aynı atölyede hem paslanmaz çelik hem de alüminyum işlenebilir mi?
Yanıtı Genişlet
Tam kapsamlı hizmet veren çoğu atölye her iki malzemeyle de çalışabilse de her kaynak yöntemi ayrı takım ve kurulum, hatta çelik tozunun alüminyum bileşenlere bulaşmasını önlemek için ayrı bir çalışma alanı gerektirir (taşlama sırasında oluşup alüminyum yüzeyine taşınan çelik tozu, alüminyumda korozyona yol açar). Kaynak yöntemlerinin birbirinden ayrı tutulup tutulmadığını sorun.
S: Paslı, kirli veya yetersiz hazırlanmış malzemelerde en iyi sonuç veren kaynak yöntemi hangisidir?
Ayrıntıları Göster
Örtülü elektrotla ark kaynağı (SMAW), yüzey kirlenmelerini MIG veya TIG’e göre daha iyi tolere edebilir; bu nedenle atölyede hazırlanmamış tarım ve inşaat ekipmanlarının saha onarımlarında tercih edilen yöntemdir. Ancak standartlara tabi işlerde doğru yüzey hazırlığının yerini tutmaz.
S: Boru kaynağı ve montajı standart bir yetkinlik mi, yoksa uzmanlık gerektiren ek bir hizmet midir?
Yanıtı Göster
Bu hizmet uzmanlık alanına daha yakındır. API 1104 kapsamında standartlara tabi boru kaynağı, kendine özgü bir kaynak prosedürü yeterliliği ve çoğu zaman ayrı bir NDT protokolü gerektirir; dolayısıyla genel bir imalat atölyesi yapısal çelik kaynağında çok başarılı olsa bile bu yeterliliğe sahip olmayabilir. İş boru hatlarını veya proses borularını içeriyorsa özellikle API 1104 deneyimini iki kez kontrol edin.
S: Kaynakçılar kaynak yaptıktan sonra neden süt içer?
Yanıtı Görüntüle
Bu, galvanizli çelik kaynağı sırasında çıkan çinko oksit dumanlarının yol açtığı grip benzeri belirtiler olan “metal dumanı ateşi” ile birlikte anılan, şantiyelerde çok uzun zamandır süregelen bir efsanedir. Süt içmenin tedavi sağladığı iddiasının hiçbir gerçekliği yoktur; OSHA’nın sıcak çalışma standartlarında kaynak dumanlarına mesleki maruziyetle ilgili güvenlik yönergeleri, beslenmeye dayalı çareleri değil havalandırmayı ve solunum korumasını vurgular. Şantiyedeki kaynakçıya galvanizli çeliğin kaynağı veya kesimi sırasında lokal emişli havalandırma kullanıp kullanmadığını ya da solunum koruyucu takıp takmadığını veya bu efsaneye inanıp inanmadığını sorun.
Bunu Neden Yazıyoruz
Aubrik (Wuxi ABK Machinery), fason metal kaynak ve CNC işleme hizmetlerinin yanı sıra kaynak otomasyon ekipmanı da sağlamaktadır. Bu ikili odak, bizi bu kılavuzda ele alınan sertifikasyon konusunun her iki tarafına da yerleştirmektedir – ham malzemenin şartnameye uygun şekilde kaynaklanmasını talep ediyor ve müşterilerimize karşı gerekli sertifikalara kendimiz de sahip bulunuyoruz.
Buradaki amaç şirket içi tanıtım yapmak değil, alıcılara tedarikçiden bağımsız bir başvuru kılavuzu sunmak olduğundan yazılarımızda şirkete özgü rakamlardan ziyade AWS, ASME ve OSHA gibi kurumların kaynak belgelerine büyük ölçüde dayanıyoruz.
Referanslar ve Kaynaklar
- AWS D1.1/D1.1M:2025, Yapısal Kaynak Kodu, Çelik – American Welding Society
- Sertifikalı Kaynak Muayene Uzmanı (CWI) Programı – American Welding Society
- 29 CFR 1910.252, Kaynak, Kesme ve Sert Lehimleme – İş Güvenliği ve Sağlığı İdaresi
- Mesleki Görünüm El Kitabı: Kaynakçılar, Kesimciler, Lehimciler ve Sert Lehimciler – U.S. Bureau of Labor Statistics
- Çiftlik veya Çiftlik İşletmesi İçin Kaynak Ünitesi Seçimi – Ohio State University Extension
- BPVC Bölüm IX, Kaynak, Sert Lehimleme ve Ergitme Yeterlilikleri – ASME
- AA5083-H111 Alaşımının FSW, MIG ve TIG Kaynaklarının Karşılaştırmalı İncelemesi – National Institutes of Health, PubMed Central
- Farklı Metallerden Al 6061-T6 ile AISI 316 Paslanmaz Çeliğin Sürtünme Karıştırma Kaynağı – National Institutes of Health, PubMed Central
- Tahribatsız Muayene (NDE) Yöntemleri Hakkında SSS – American Institute of Steel Construction
- Kaynak Dikişleri İçin Tahribatsız Muayene Yöntemleri – U.S. Nuclear Regulatory Commission
- Kaynak İş Gücü Verileri – American Welding Society tarafından onaylanan iş gücü projeksiyonları
- AWS Verilerine Göre Kaynak İş Gücünün Görünümü, Eğilimleri ve Ücretleri – The Fabricator
İlgili Makaleler
- Robotik Kaynak Hücresi: Türler, Maliyetler ve Yatırım Getirisi Kılavuzu – fason manuel kaynak yerine otomasyonun hangi durumlarda anlamlı olduğu
- Rüzgâr Türbini Kulesi Kaynak Ekipmanı Kılavuzu – büyük ölçekte ağır yapısal kaynak
- Rüzgâr Türbini Kulesi Çevresel Kaynak Sistemi Kılavuzu – standartlara tabi çevresel kaynak dikişleri için NDT doğrulama protokolleri
- Aubrik Metal Kaynak Hizmetleri – fason TIG/MIG/SAW kaynak yöntemlerinin işe göre seçimi
- Aubrik Hakkında – kaynak ekipmanı imalatı ve fason hizmet geçmişi



