
Aubrik Şirketi ile İletişime Geçin

Rüzgâr türbini kulesi çevresel kaynak makinesi, haddelenmiş çelik kule bölümlerini tek bir çevresel dikişle birleştirerek tam bir silindir oluşturan otomatik makinedir; doğru makinenin, hatta doğru kaynak yönteminin seçimi et kalınlığına, çelik kalite sınıfına ve kulenin sonraki 20-25 yılı nerede geçireceğine bağlıdır. Bu rehber; proses teknolojisini, imalatçının karşılaması gereken standartları, manuel çevresel kaynağın seri üretim ölçeğinde neden yetersiz kaldığını ve satın alma siparişi imzalanmadan önce tedarikçiye gerçekte nelerin sorulması gerektiğini ele alır.
Rüzgâr türbini kulesi çevresel kaynak makinesi, haddelenmiş çelik “kovanları” tamamlanmış bir kule bölümüne birleştiren çevresel dikişi otomatikleştirir ve genellikle tozaltı kaynağını motorlu bir kaynak rotatörüyle birlikte kullanır. Otomatik hatlarda, manuel çevresel kaynak için yaygın olarak belirtilen 8-12% oranına karşılık 1% altında hata oranları bildirilmekte ve bölüm başına çevrim süresi yaklaşık iki vardiyada bir bölümden vardiya başına birkaç bölüme düşmektedir. Ancak ekipman seçimi, bunu destekleyen kaynak prosedürü ve çelik kalite sınıfı yeterliliğinden daha az önemlidir.
Önemli Noktalar
- Tozaltı kaynağı (SAW), 80 mm kalınlığa kadar sac levhalarda yüksek yığma hızları sağladığı için rüzgâr türbini kulesi çevresel dikişlerinde baskındır; ancak 2026 tarihli bir hibrit lazer-ark yöntemi, aynı kaynak birleştirmelerinde kaynak hacmini 2.9 kat azalttığını öne sürmektedir.
- Çevresel kaynak makinesi satan gerçek rakiplerin tümü, hiçbir yöntem belirtmeden aynı “~40% daha hızlı” iddiasını tekrarlamaktadır; bu rakamı gerçek kabul etmek yerine kuşkuyla değerlendirin.
- Rüzgâr türbini kulesi çevresel kaynak dikişleri birden fazla standarda tabidir: ISO 15614-1 kaynak prosedürünü yeterli kılarken destek yapısının kendisini DNV-ST-0126 düzenler.
- Daha fazla otomasyon, maliyetin otomatik olarak aynı oranda azalacağı anlamına gelmez; rüzgâr türbini kulesi imalat ekonomisine ilişkin yayımlanmış araştırmalar, verimlilik kazanımlarının her zaman kârlılık artışına dönüşmediğini ortaya koymuştur.
- Deniz üstü kulelerde genellikle daha kalın ve daha tok çelik kalite sınıfları kullanılır ve gecikmeli hidrojen çatlaklarını tespit etmek için muayeneden önce kaynak sonrası bekleme süresi gerekir; kara tipi uygulama prosedürlerinde bu adıma nadiren ihtiyaç duyulur.
Hızlı Teknik Özellikler: Rüzgâr Türbini Kulesi Çevresel Kaynağı
| Tipik kaynak yöntemi | Tozaltı kaynağı (SAW), tek veya çok pasolu |
| Yaygın et kalınlığı | 6.5-80 mm (kara tipi); deniz üstünde 80 mm+ değerine kadar |
| Yaygın çelik kalite sınıfları | S355N/NL (kara tipi); S355K2/NL (deniz üstü, daha yüksek düşük sıcaklık tokluğu) |
| Kaynak prosedürü yeterliliği | ISO 15614-1 (Proses 12 = SAW) |
| Kaynak kalitesi referansı | ISO 5817:2023 (güncel baskı — 2014 baskısı yürürlükten kaldırılmıştır) |
| Yaygın NDT yöntemleri | Ultrasonik muayene (UT), radyografik muayene (RT), manyetik parçacık muayenesi (MPT) |
Rüzgâr Türbini Kulesi Çevresel Kaynak Makinesi Nedir?

Rüzgâr türbini kulesi çevresel kaynak makinesi, haddelenmiş çelik kule “kovanlarını” kesintisiz tek bir çevresel kaynakla tamamlanmış bir bölüme birleştirmek için üretilmiş otomatik kaynak makinesidir. Bir kişinin dönen yapının üzerinde yürüyerek veya ayakta durarak elektrodu elle beslemesi yerine, sabit kaynak kafası (neredeyse daima tozaltı kaynak kafası) tüm çevre boyunca tutarlı bir dikiş çekerken bölümün kendisi motorlu bir kaynak rotatörü veya çevirme ruloları sistemi üzerinde döner.
70-90 m uzunluğundaki bir kulede bu çevresel kaynak dikişlerinden birkaçı üst üste gelerek bütün yapıyı onlarca yıllık rüzgâr yüküne ve termal çevrimlere karşı bir arada tutar. Uygulamada, 80 mm kalınlığındaki tek bir S355 çevresel dikişin uzman bir ekip tarafından elle tamamlanması birden fazla vardiya sürebilirken otomatik hatta bu işlem birkaç saat sürer; bu fark, doğrudan imalathanenin teslim programına yansır.
Bu yalnızca rüzgâr türbini kulelerine özgü değildir; iki silindiri kaynak birleştirmesinin çevresi boyunca bağlayan çevresel kaynak, depolama tankı imalatında kullanılan kaynak birleştirmesinin aynısıdır ve sektör rüzgârdan gelir elde edebileceğini keşfetmeden önce tank imalatında deneyim kazanan günümüz otomatik çevresel kaynak makinesi satıcılarının çoğu, saat 3 konumundaki kaynakçının nereden geldiğini bilir. Bu ölçüte göre rüzgâr türbini kulesi imalatı hâlâ nispeten genç bir üretim alanıdır; NREL’in kendi tedarik zinciri analizi, bunu tank veya boru deneyiminin otomatik bir uzantısı olarak değil, imalatçıların geliştirmesi gereken ayrı bir yetkinlik olarak ele alır. Aslında aynı otomatik çevresel kaynak (AGW) ekipmanı kategorisi rüzgâr türbini kulelerinin çok ötesinde kullanılır: basınçlı kaplar, büyük depolama tankları, petrokimya reaktörleri ve gemi inşası, haddelenmiş silindirik gövde saclarını bitmiş bir kaba birleştirmek için aynı kaynak yönteminden yararlanır. Su arıtma tankı üreten bir tank kaynakçısı ile 4 metrelik bir kovanda çevresel kaynak yapan rüzgâr türbini kulesi imalatçısı, nihai pazarları birbirinden tamamen farklı görünse de yapısal olarak benzer ekipmanlarla karşılaştırılabilir üretim programlarında çalışır.
Manuel Çevresel Kaynağın Gerçek Maliyeti
Manuel çevresel kaynak, bir kaynak birleştirmesinin 15 ila 25 m uzunluğunun tamamında tek bir kişinin tutarlılığına dayanır. Ekipman tedarikçileri ve sektör kaynakları, manuel çevresel kaynak dikişleri için yaygın olarak 8-12 yüzde hata oranı bildirmektedir; bu değer yayımlanmış bir standart kuruluşuna değil, tedarikçi vaka örneklerine dayandığından bağımsız olarak denetlenmiş bir istatistikten çok, sektörün genel yönünü gösteren bir tahmin olarak değerlendirilmelidir.
Bunun nedeni genellikle arkın açık kalma süresindeki tutarsızlık, operatörün kaynak birleştirmesine göre konumu değiştikçe kaynak torcu açısının sapması veya saatler süren bir paso boyunca oluşan yorgunluktur. Otomatik çevresel kaynak, insan kaynaklı tutarlılık değişkenini ortadan kaldırır; ancak makine arkı başlatmadan önce doğru belirlenmesi gereken kaynak prosedürünün arkasındaki mühendislik değerlendirmesini ortadan kaldırmaz.
Kaynak Yöntemi Teknolojisi: SAW, Manuel Kaynak ve Gelişmekte Olan Alternatifler

3 Yöntemli Seçim Pusulası
Bir rüzgâr türbini kulesi imalatçısının et kalınlığına ve üretim hacmine göre seçim yaptığı üç kaynak yöntemi ailesinin karşılaştırma tablosu.
Tozaltı kaynağının (SAW) rüzgâr türbini kulesi çevresel dikişlerinde standart olmasının nedeni sektör geleneği değil, mühendisliktir: Kapalı arkı ve yüksek miktarda ilave metal yığabilmesi sayesinde SAW, kaynak ağzını doldurmak için çok daha fazla manuel paso gerektirecek kalın yapısal çelik sac levhalarda verimli çalışır. Lincoln Electric sarf malzemeleri mühendisleri Sev Johansson ve Patric Wahlen, SAW’ın 5 inç (127 mm) kalınlığa kadar rüzgâr türbini kulesi sac levhalarında kullanılabildiğini ve kulelerin hizmet sırasında maruz kaldığı düşük sıcaklıklardaki kaynak tokluğunu nihai olarak arkın tek başına değil, dekapan-tel kombinasyonunun belirlediğini ifade etmektedir. Optics & Laser Technology dergisinde 2026 yılında yayımlanan hakemli araştırma, tam olarak bu kalınlık aralığında dar aralıklı SAW’ı yerleşik referans yöntem olarak ele alır; yazarların hibrit lazer-ark kaynağını başka bir yöntemin değil, SAW’ın rakibi olarak konumlandırmasının nedeni de budur. Bu ekipman ve proses yatırımı, NREL’in tedarik zinciri yol haritasının rüzgâr türbini kulesi işine yeni giren imalatçılar için engel olarak belirttiği yetkinlik açığıyla tam olarak örtüşür.
| Yöntem | Tipik et kalınlığı | Yığma hızı | En uygun kullanım |
|---|---|---|---|
| Tozaltı kaynağı (SAW) | 80 mm değerine kadar | Yüksek | Atölyede çevresel seri üretim kaynağı |
| GMAW / FCAW | ~20 mm altında veya saha onarımında | Orta | Daha ince bölümler, taşınabilir saha düzenleri |
| Manuel SMAW | Tümü (seri üretimde önerilmez) | Düşük | Onarım kaynakları, punta kaynakları, seri üretim dışı çalışmalar |
Optics & Laser Technology dergisinde açık erişimli olarak yayımlanan 2026 tarihli bir çalışma (Gook, Biegler, Gumenyuk ve Rethmeier), proses teknolojisinin sonraki yönünün 80 mm S355ML sac levhada ilk paso için hibrit lazer-ark kaynağını (HLAW), dolgu pasoları içinse dar aralıklı SAW’ı birleştirmek olduğunu göstermektedir. Bu yaklaşım, kaynak hacmini ve ilave metal tüketimini 2.9 kat azaltmış, geleneksel SAW kaynak ağzı hazırlığının gerektireceği 42 katman yerine kaynak birleştirmesini 12 katmanda tamamlamış ve -40 C’de gerçekleştirilen Charpy V-çentik darbe deneylerinde kaynak bölgelerinde hâlâ 65-274 J değerleri elde etmiştir; bu değerler rüzgâr türbini kulelerinin soğuk deniz üstü hizmet koşullarında gerektirdiği tokluğu rahatlıkla karşılar. Henüz SAW kadar standartlaşmış bir satın alma seçeneği değildir; ancak “80 mm çelik için tek gerçek seçenek SAW’dır” ifadesinin sonsuza kadar geçerli kalmayacağı anlamına gelir.
SAW tabanlı geleneksel çevresel kaynak makinelerinin çoğunda, daha önce belirtilen 15-25 m uzunluğundaki çevresel paso boyunca gerçek bir sarf malzemesi maliyeti oluşturan kullanılmamış dekapanı geri kazanarak yeniden kullanıma sunan vakum ve filtreleme donanımlı bir dekapan geri kazanım sistemi de bulunur. Tedarikçilerin yaygın olarak belirttiği 70-80% aralığındaki geri kazanım oranları doğrudan kabul edilmemeli, tesisin kendi tel/dekapan tüketim kayıtlarına göre doğrulanmalıdır. Ekipmanlar genellikle tek taraflı ve çift taraflı AGW konfigürasyonlarında sunulur: tek taraflı makine her dönüşte bir tarafı kaynaklarken çift taraflı düzen, daha yüksek hacimli üretim çalışmaları için dikişin içini ve dışını eş zamanlı olarak kaynaklar. İki konfigürasyondan hiçbiri otomatik olarak “daha iyi” değildir; seçim bölüm kalınlığına ve kullanılan takımlarda iç erişimin mümkün olup olmadığına bağlıdır.
Çevresel Kaynak Makineleri Rüzgâr Türbini Kulesi Üretim Hattına Nasıl Entegre Edilir?

Çevresel kaynak makinesi tek başına hiçbir iş yapamaz; kaynak kafası sabit kalırken kule bölümünü sabit biçimde taşıyacak ve kontrollü, tekrarlanabilir bir hızda döndürecek ekipmana ihtiyaç duyar. Bu görevi bir kaynak rotatörü veya çevirme ruloları sistemi üstlenir; birçok hatta ise kolon-bom kaynak manipülatörü, iç dikişler veya erişimi zor kaynak birleştirmeleri için kaynak kafasının kendisini konumlandırır.
Eksiksiz bir rüzgâr türbini kulesi üretim hattı boyutlandıran alıcılar aslında tek bir makineyi değil, sıralı çalışan üç veya dört ekipmanı tanımlamaktadır; NREL’in tedarik zinciri yol haritası da yeni bir kule hattının birlikte gerektirdiği bükme, kaynak ve taşıma ve konumlandırma ekipmanlarını ele alırken aynı çoklu ekipman gerçeğini açıklar.
İlk kez alım yapanların çoğu kapsamı tam da bu noktada küçümser. 3 metrelik kara tipi bir kovan için boyutlandırılan döner kaynak pozisyoneri, 7 metrelik deniz üstü bir bölümde sıkışır veya yetersiz güç üretir; yanlış yük sınıfı için derecelendirilen kaynak döner tablası, çevresel kaynak makinesinin kendi çalışma hızı ne olursa olsun hattın darboğazı hâline gelir. Döndürme ekipmanı ilk kez belirleniyorsa kaynak rotatörleri ve çevirme ruloları rehberimizde, taşıma kapasitesinin boyutlandırılması burada ele alınabilecek olandan daha ayrıntılı açıklanır.
Malzemeler, Standartlar ve Kaynak Prosedürü Yeterliliği

📐 Mühendislik Notu
Herhangi bir üretim çevresel kaynağına başlanmadan önce imalatçının kaynak prosedürü şartnamesi (WPS), ISO 15614-1 standardına göre test edilmiş bir kaynak prosedürü yeterlilik kaydıyla (PQR) desteklenmelidir (çeliklerin ark ve gaz kaynağı; Proses 12, tozaltı kaynağını kapsar). Bu yeterlilik kaynak birleştirmesine özgüdür: malzeme kalite sınıfı, kalınlık aralığı ve kaynak birleştirmesi geometrisinin her biri, “çeliğe SAW” için genel bir onay kapsamında değil, belirli bir yeterlilik kapsamında yer alır.
Rüzgâr türbini kulesi imalatında kara tipi kuleler için çoğunlukla S355N/NL, deniz üstü bölümler içinse S355K2/NL yapısal çelik kullanılır; “K2” tanımı, deniz üstü kulelerin sürekli düşük sıcaklıklara ve dalgalarla rotor itkisinden kaynaklanan kesintisiz çevrimsel yüklere maruz kaldığı düşünüldüğünde isteğe bağlı değil, gerçek bir gereklilik olan daha yüksek düşük sıcaklık darbe tokluğunu ifade eder. Kaynak kalitesinin kabulü, ISO 5817:2023 kusur seviyelerine (B, C veya D) göre değerlendirilir; bu standardın önceki 2014 baskısı resmen yürürlükten kaldırılıp yenisiyle değiştirildiğinden bu husus her tedarikçiyle ayrıca doğrulanmalıdır.
Kaynak prosedürü yeterliliği, uygunluk tablosunun yalnızca bir parçasıdır. Rüzgâr türbini destek yapılarına ilişkin DNV standardı DNV-ST-0126, birçok alıcı ve belgelendirme kuruluşunun fiilen belirlediği sözleşmesel referans olarak kaynağa özgü standartların üzerinde yer alır ve çevresel kaynak dikişlerinin parçası olduğu yapının tasarımını, inşasını, kurulumunu, kullanım sırasındaki muayenesini ve belgelendirilmesini kapsar. Bir imalatçının eksiksiz yeterliliğe sahip bir WPS/PQR kaydı bulunmasına rağmen, destek yapısı düzeyindeki belgelendirme yolu hiç ele alınmamışsa projenin sözleşmesel gereklilikleri yine de karşılanmayabilir.
Manuel Çevresel Kaynak Seri Üretimde Neden Başarısız Olur? Hata Atlası

Manuel çevresel kaynak, tutarsız hareket hızı, kaynak torcu sapması, aceleye getirilen pasolar arası temizlik ve atlanan ön ısıtma gibi birkaç temel nedenin kişinin elle kaynak yaptığı her uzun pasoda tekrarlanması yüzünden seri üretimde başarısız olur; bunların her biri rastlantısal bir aksilikten ziyade belirli ve tanınabilir bir hata türüne karşılık gelir. Bu hata biçimlerini adlandırmak, son muayeneden önce tespit edilmelerinin ilk adımıdır.
Rüzgâr Türbini Kulesi Çevresel Kaynak Hataları Atlası
Manuel çevresel kaynak dikişlerinde orantısız ölçüde görülen dört hata ailesi, her birinin nedeni ve tipik tespit yöntemi.
| Hata türü | Temel neden | Tipik tespit yöntemi |
|---|---|---|
| Ergime eksikliği / gözeneklilik | Tutarsız hareket hızı, ark uzunluğunda sapma | Ultrasonik muayene (UT) |
| Yanma oluğu / merkezden kaçık dikiş | Uzun bir paso boyunca manuel kaynak torcu konumlandırma hatası | Görsel + radyografik muayene (RT) |
| ITAB soğuk çatlağı | Kalın S355 bölümlerde yetersiz ön ısıtma veya soğuma kontrolü | Bekleme süresinden sonra gecikmeli UT (NDT bölümüne bakın) |
| Onarım kaynağı yorulma çentiği | Özgün kaynağa çok yakın konumdaki farklı onarım prosedürü | Manyetik parçacık muayenesi (MPT) + yorulmanın yeniden değerlendirilmesi |
| Cüruf kalıntısı | SAW pasoları arasında cürufun tamamen temizlenmemesi | Radyografik muayene (RT) |
| Aşırı kaynak dikişi kapak yüksekliği | Dekapan/tel kombinasyonunun kaynak birleştirmesi tasarımına uymaması | Görsel + profil mastarı kontrolü |
| Kaynak birleştirmesinde iç-dış kaçıklığı | Kaynak öncesinde bölüm fit-up toleransının korunmaması | Kaynak öncesi görsel + boyutsal kontrol |
| Aşırı ITAB sertliği | Isı girdisinin yeterliliği onaylanmış WPS aralığının dışında olması | Sertlik testi (ISO 9015-1) |
| Çarpılma / artık gerilim | Asimetrik kaynak birleştirmesinde dengesiz kaynak sırası | Kaynak sonrası boyutsal ölçüm |
Çevresel kaynak kalitesi yalnızca “manuel veya otomatik” ayrımıyla ele alındığında son satır kolayca gözden kaçabilir. Çevresel kaynaklı S355 boru biçimli yapılardaki onarım kaynaklarının yorulma performansını inceleyen 2026 tarihli bir Springer çalışmasına göre, onarım kaynağı özgün kaynak birleştirmesine yakınsa ve özgün yeterlilik prosedüründen farklı bir prosedürle yapılmışsa mevcut yorulma tasarımı standartları çok az yol gösterir; bu durumun özgün kaynağın manuel veya otomatik olmasıyla hiçbir ilgisi yoktur, ancak imalatın yapılmasından yıllar sonra onarımın nasıl planlanıp belgelendiğiyle tamamen ilgilidir. Onarım prosedürü ve onarımın özgün dikişe yakınlığı ayrı tasarım unsurları olarak dikkate alınmazsa ilk gün hatasız olan bir çevresel kaynak, beş yıl sonraki onarımın da hatasız olacağının garantisi değildir. Yukarıdaki tablodaki her hata türü sonuçta aynı kabul basamaklarına, ISO 5817:2023 standardının B/C/D kusur seviyelerine göre değerlendirilir. Özellikle cüruf kalıntısı, düşük alaşımlı çelikte çok pasolu SAW uygulayan kaynakçıların tekrar tekrar dile getirdiği bir sorundur; Eng-Tips platformunda çalışan kaynakçılar arasındaki bir tartışma, pasolar arası temizlik aceleye getirildiğinde pasolar arasında küçük cüruf ceplerinin oluşması şeklinde tam olarak bu sorunu açıklar.
Deniz Üstü ve Kara Tipi: Et Kalınlığı ile Korozyon Kaynak Şartnamesini Nasıl Değiştirir?

✔ Kara Tipi
- Genellikle S355N/NL, 6.5-60 mm et kalınlığı
- Standart ortam koşullarında ön ısıtma
- Daha az korozyon payı gerekliliği
⚠ Deniz Üstü
- Düşük sıcaklık tokluğu için genellikle S355K2/NL, 80 mm+ et kalınlığına kadar
- Kontrollü ön ısıtma + NDT öncesi kaynak sonrası bekleme süresi
- İmalat planına dâhil edilen korozyon payı + kaplama/kumlama sırası
NREL’in ABD deniz üstü rüzgâr enerjisine yönelik tedarik zinciri yol haritası, deniz üstü kulelerde yaygın olarak 1- ila 3.5-inç aralığında sac levha kullanıldığını ve bu yetkinliğin kurulmasının aynı düzende yalnızca daha kalın çelik kullanmakla sınırlı kalmayıp kara tipi kule hattından gerçekten farklı personel, eğitim, ekipman ve saha lojistiği gerektirdiğini belirtir. Kara tipi kulelerden deniz üstü kulelere geçen imalatçılar yalnızca bir kaynak prosedürü yeterlilik çalışmasını değil, tesis düzeyinde bir hazırlık projesini üstlenmektedir.
7.5 m çapında, 70 mm et kalınlığına sahip S355K2/NL bir bölüm için ilk deniz üstü yeterliliklerini ele alın; ön ısıtma sıcaklığı, pasolar arası sıcaklık kontrolü ve ultrasonik muayene öncesindeki bekleme süresi, tek ve yeterliliği onaylanmış bir prosedürün parçaları olarak birlikte doğrulanmalıdır. Daha önce yeterliliği onaylanmış bir S355N/NL prosedürünün farklı bir et kalınlığında kullanılması, kaynak prosedürü yeterlilik kaydının ortadan kaldırmak üzere tasarlandığı riskin tam karşılığıdır.
NDT ve Kaynak Kalitesinin Doğrulanması
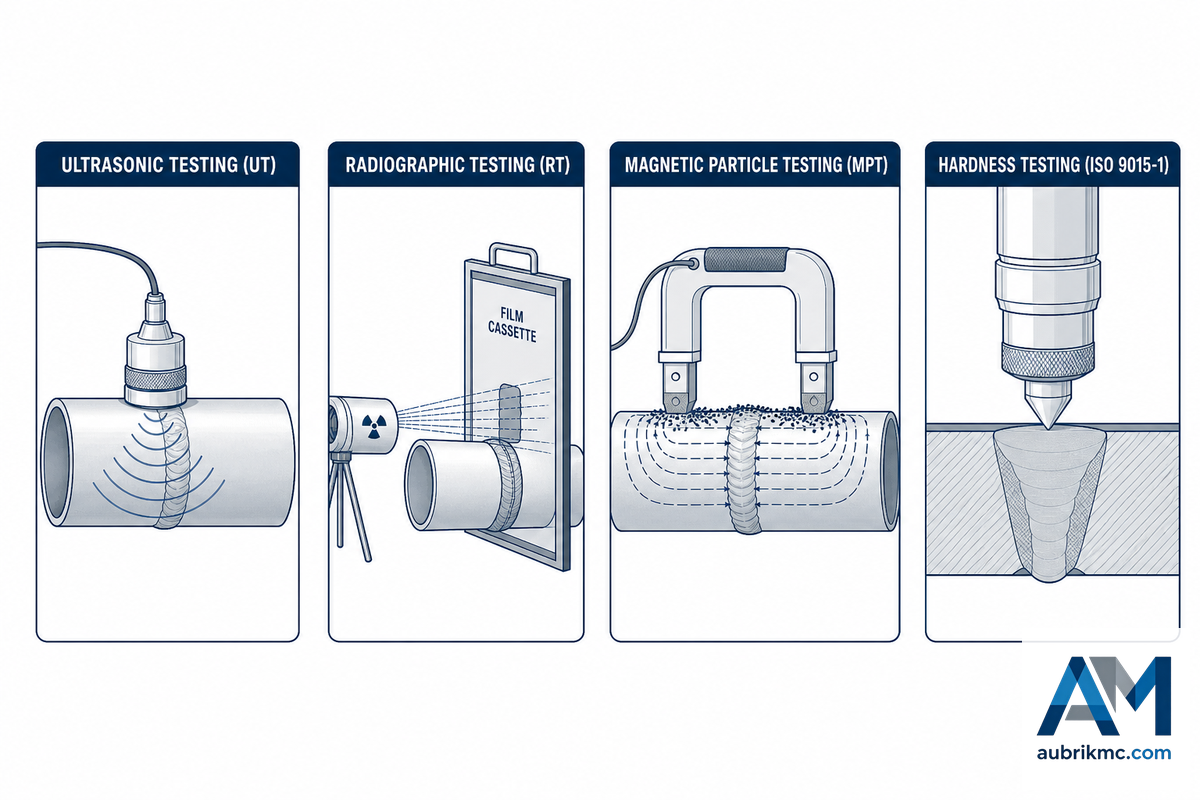
4 Yöntemli NDT Doğrulama Saha Kılavuzu
Yaygın kaynak sonrası muayene yöntemlerinin her birinin neyi kontrol ettiği ve ne zaman uygulandığı.
| Yöntem | Tespit ettiği hatalar | Tipik olarak belirtildiği durumlar |
|---|---|---|
| Ultrasonik muayene (UT) | İç hatalar: ergime eksikliği, gözeneklilik, çatlaklar | Standart hacimsel kontrol, kalın etli bölümler |
| Radyografik muayene (RT) | İç hatalar, kaynak profili | UT erişiminin sınırlı olduğu veya standardın film kaydı gerektirdiği yerler |
| Manyetik parçacık muayenesi (MPT) | Yüzeye açılan çatlaklar | Onarım sonrası kaynaklar, yüzey kalite güvence kontrolü |
| Sertlik testi (ISO 9015-1) | Aşırı ITAB sertleşmesi | Kalın kesitli, yüksek mukavemetli çelik yeterliliği |
Birçok standart, kalın etli deniz üstü kaynak birleştirmelerinde kullanılan hidrojene duyarlı S355 malzemelere kaynak uygulandıktan sonra nihai hacimsel tahribatsız muayeneden önce, bazı durumlarda 48 saate kadar çıkan önemli bir bekleme süresi gerektirir. Bunun amacı gecikmeli hidrojen kaynaklı çatlağın malzemede ortaya çıkmasına fırsat vermektir; ultrasonik sonuçlar aynı görünse bile kaynaktan altı saat sonra UT’yi geçen bir kaynak birleştirmesi ile kaynaktan 48 saat sonra UT’yi geçen bir kaynak birleştirmesi aynı kalite iddiasını taşımaz; her ikisi de aynı ISO 5817:2023 kabul seviyelerine göre kontrol edilir, ancak yalnızca birinin gerçek bir sorunu ortaya çıkarmak için yeterli süresi olmuştur. Radyografik muayene donanımları da gelişmeye devam etmektedir; yakın tarihli bir patent, parçayı sabit bir muayene istasyonuna taşımak yerine hat üzerinde çevresel kaynak muayenesi yapmak amacıyla doğrudan dönen boru veya kule bölümünün içine yerleştirilmek üzere tasarlanmış yönlü bir X-ışını kaynağını tanımlar.
“Çevresel kaynak makinesi, kaynak prosedürünün arkasındaki mühendislik değerlendirmesinin yerine geçmez; dönen bir yapı üzerinde saatlerce aynı prosedürü elle sürdüren kişinin oluşturduğu değişkenliğin yerine geçer. Makine arkı başlatmadan önce metalurjinin yine de doğru olması gerekir.”
Otomasyonun Gerçek Maliyeti: Üretim Kapasitesi Çalışma Tablosu
Çevresel Kaynak Üretim Kapasitesi Çalışma Tablosu
Çevresel kaynak otomasyonunun ekonomik açıdan gerçekten karşılığını verip vermediğini, tedarikçinin ilan ettiği nominal değer yerine işletmenin kendi verileriyle değerlendirmeye yönelik, tedarikçiden bağımsız bir yöntem.
Neredeyse her çevresel kaynak makinesi tedarikçisinin web sitesinde bir veya iki yuvarlak rakamın farklı bir sürümü yer alır: biri “kaynak verimliliğinde 40-50% artış”, diğeri “imalat süresinde 40% oranına kadar azalma”, bir başkası ise “sahada depolama tankı kaynak süresinde 40% azalma” vaat eder. Birbiriyle ilgisiz üç tedarikçi, birbirine benzer üç rakam ve yönteme, referans değere ya da destekleyici bir çalışmaya ilişkin hiçbir belge yoktur. Bu, otomasyonun değerlendirmeye değmeyeceği anlamına gelmez. Yalnızca tedarikçinin genel rakamı, işletmenize ait hesabın cevabı değil, onun yerine kullanılan yaklaşık bir göstergedir.
Bu ekipman kategorisine ilişkin tedarikçi dokümanlarında da bilindik bir söz dağarcığı öne çıkar: “kaynak çözümleri”, “otomatik kaynak sistemleri”, yeni nesil “kaynak teknolojisi” ve her seferinde tutarlı, radyografik muayene kalitesinde kaynak dikişleri elde etmek için insan hatasını ortadan kaldırma vaatleri. Bunların bir kısmı haklıdır: otomatik çevresel kaynak, geleneksel manuel kaynağın uzun bir kaynak dikişine kattığı değişkenliğin büyük bölümünü gerçekten ortadan kaldırır ve iyi işletilen otomatik bir ekipman hattı, aynı kaynak güç kaynağına ve kaynak gücü çıkışına sahip eşdeğer bir manuel kaynak operasyonunun personel maliyetinden daha ekonomik olabilir. Ancak “üretim verimliliği” ve “yüksek üretkenlik” iddiaları, genel bir teknik özellik tablosunda değil; karada rüzgâr enerjisi projesine, deniz üstü rüzgâr enerjisi projesine veya yalnızca bir sonraki rüzgâr çiftliğinin kule siparişine tedarik sağlanması fark etmeksizin, işletmenin kendi imalat projeleri ve üretim programları bağlamında anlam taşır.
Uygulanabilir bir hesaplama yapabilmek için işletmeye özgü dört girdi gerekir:
Kendi değerlerinizi girin
- Vardiya süresinin %’si olarak mevcut ark yanma süresi oranı (manuel çevresel kaynakta bu oran genellikle 20-30% düzeyindedir).
- Mevcut hata / yeniden işleme oranı ve tüm giderler dâhil bir yeniden işleme çevriminin maliyeti.
- Kaynak saati başına tüm yan giderler dâhil işçilik maliyeti (ücretler + yan haklar + gözetim payı).
- Bugün vardiya başına üretilen Bölüm sayısı ve vardiya süresi içinde fiilen ulaşılan kapasite üst sınırı.
Ark yanma süresi farkını vardiya süresi ve işçilik maliyetiyle çarpın, daha düşük hata oranından kaynaklanan yeniden işleme maliyeti tasarrufunu ekleyin; böylece tedarikçinin genelleştirilmiş iddiası yerine işletmeye özgü bir kaynak süresi ve geri ödeme tahmini elde edilir. Ayrıca NREL tedarik zinciri bulgularına göre, personel kalemi olmadan hesap tamamlanmış sayılmaz: kaynak hücresinin otomasyonu; nitelikli bir operatöre, dikiş izleme sistemi konusunda bilgili bir teknisyene ve (ilk kez deniz üstü işlere geçiliyorsa) daha önce işletme bünyesinde bulunmayan bu yetkinlik için personel işe alma ve eğitme süresine duyulan ihtiyacı ortadan kaldırmaz. Rüzgâr türbini kulesi üretim ekonomisine ilişkin yayımlanmış çalışmalar bu konuda açıktır ve hizmet ağırlıklı bir imalat işletmesinde üretkenliğin artması, kârlılığın da mutlaka artacağı anlamına gelmez.
Çevresel kaynak sistemi tedarikçisinin değerlendirilmesi

Çevresel kaynak makinesi alıcıları için durum tespiti rehberi
Bir çevresel kaynak sistemi için taahhütte bulunmadan önce yalnızca makineyi satan firmaya değil, tüm tedarikçilere sorulması gereken sorular.
- Yalnızca genel bir yetkinlik beyanı değil, ilgili kalınlık ve çeliğin malzeme kalite sınıfı için ISO 15614-1 uyarınca bir WPQR’niz (kaynak prosedürü yeterlilik kaydı) var mı?
- Pazarlama dokümanındaki değerler değil, gerçek yedek parça teslim süreniz ve yerinde müdahale SLA’nız nedir?
- İlgili et kalınlığı ve çeliğin malzeme kalite sınıfıyla belgelenmiş deneyiminiz var mı, yoksa bu sizin için türünün ilk uygulaması mı olacak?
- Deniz üstü uygulama sınıfındaki işlere geçilecekse sac levhaların taşınması ve konumlandırılması, kaplama/kumlama ve tesisin liman ya da demir yolu erişimi açısından servis ağınız ile ekipman düzeniniz nedir?
- Sistemleriniz hangi eğitimleri gerektiriyor ve ekibin bağımsız, nitelikli duruma gelmesi ne kadar sürüyor?
Bu durum tespiti; yeni ekipman satın alınırken, satılık kullanılmış bir rüzgâr türbini kulesi çevresel kaynak makinesi değerlendirilirken veya hâlihazırda kullanılan bir makinenin kapasitesi belirlenmeye çalışılırken aynı şekilde geçerlidir. Herhangi bir belgeyi imzalamadan önce, ekipman tasarımının gerçekte ne kadar olgun olduğu hakkında çok şey gösterdiğinden, tedarikçinin kurulum, kalibrasyon ve arıza kodlarını ne ölçüde ayrıntılı belgelediğini görmek için parlak bir broşür değil, gerçek bir operatör ve bakım kılavuzu olan rüzgâr türbini kulesi çevresel kaynak makinesi kılavuzunu isteyin. Ayrıca rüzgâr türbini kulesi çevresel kaynak makinesi parçalarının yerel stoktan mı temin edildiğini, yoksa birkaç haftalık bekleme süresiyle yurt dışından mı gönderildiğini baştan doğrulayın.
Bu üçüncü ve dördüncü sorular, bu aşamada çoğu alıcının tahmin ettiğinden daha önemli olacaktır. Daha önce atıfta bulunulan NREL analizine göre, deniz üstü uygulamalara uygun imalat geleneksel kara imalatından önemli ölçüde farklıdır: sac levhalar için kökten farklı taşıma ve konumlandırma ekipmanları, çok daha kapsamlı personel kadroları ve tamamlanmış Bölümlerin taşınması için kökten farklı liman veya demir yolu lojistiği gerekir. Bir tedarikçinin “bu kalınlıkta ve bu pazar için bunu daha önce gerçekten ürettiniz mi” sorusuna vereceği dürüst cevap, teknik özellik tablosundaki herhangi bir verimlilik yüzdesinden daha değerlidir. Yakın bir alandaki yetkinliği değerlendiren alıcılar için sözleşmeli metal kaynak hizmetleri genel bakışımız, çevresel kaynak dikişinin ötesinde imalat kapasitesi tedarik edilirken neler beklenmesi gerektiğini açıklar. Ekipman ihtiyaçları zaten kapsamlandırıldıysa ve referans için Aubrik’in kendi teknik özellik tablosu isteniyorsa rüzgâr türbini kulesi çevresel kaynak makinesi sayfamızda WT-GW-I/II model serisinin tüm ayrıntıları yer alır.
Sektör görünümü: Rüzgâr türbini kulesi kaynağında neler değişiyor?

Alıcıların araştırma davranışları, bu pazarın nereye yöneldiğine ilişkin en açıklayıcı kanıttır ve bu davranışlar çevresel kaynak makinesini tek başına değil, tüm kaynak ekipmanlarını bir bütün olarak araştırma alışkanlığını gösterir. Hat entegrasyonuyla ilgili terimlere (kule kaynağı, kaynak rotatörleri, SAW ekipmanı, çevresel kaynak) gösterilen ilgi son 12 ayın toplamında hafifçe yükselirken yaygın ve genel “rüzgâr türbini kaynağı” terimine gösterilen ilgi aynı dönemde düşmüştür. Bunun açık anlamı, kategoriye yönelik genel ilginin azalması değil, alıcıların bir tedarikçiyle görüşmeden önce daha hedefli araştırma yapmasıdır. 2026-2027 döneminde hat satın alımı gündemdeyse bu, tedarikçi görüşmelerine kaynak rotatörü, kaynak manipülatörü ve çevresel kaynak makinesi gerekliliklerini mevcut ortalama Bölüme göre değil, planlanan en büyük Bölüme göre önceden belirleyerek katılmak anlamına gelir. Uygulamada bu önemlidir; çünkü sipariş gelene kadar bekleyen bir imalatçı genellikle kaynak manipülatörü ve kaynak rotatörü teslim sürelerinden kaynaklanan gerçek bir gecikmeyle karşılaşır ve yeni bir sac levha kalınlığı için WPS’nin ISO 15614-1 uyarınca yeniden yeterlilik kazanması, tek bir çevresel kaynak dikişi oluşturulmadan önce bu süreyi daha da uzatır.
Teknoloji tarafında, daha önce belirtilen hibrit lazer-ark veya dar aralıklı SAW geliştirmesi özellikle azami kalınlığa sahip deniz üstü uygulamalardaki çalışmalar için dikkate alınmalıdır; bu, kataloglarımızda hâlihazırda bulunan bir ürün değil, 2026 için bir araştırma ürünüdür ancak deniz üstü kuleler büyüdükçe kalın Bölümlere yönelik kaynak yöntemi yeniliklerinin hangi yönde ilerleyeceğini gösterir. Değişim baskısı altındaki tek üretim adımı çevresel kaynak da değildir: U.S. Department of Energy, Keystone Tower Systems tarafından uygulanan spiral kaynak yöntemini, ayrı ayrı haddelenmiş silindir gövdeleri üst üste yerleştirip çevresel kaynakla birleştirmek yerine sürekli helisel bir dikişle kaynaklanan tek bir çelik rulodan kule üreten bir alternatif olarak belgelemiştir; bu, bu rehberde ele alınan çevresel kaynak yaklaşımının geliştirilmiş bir biçimi değil, gerçekten farklı bir imalat tercihidir. Ayrıca NREL deniz üstü rüzgâr enerjisi tedarik zinciri raporu, Kuzey Amerika’da deniz üstü kule imalat ekipmanlarının çoğunlukla ithal edildiğini belirtmektedir; bu durum yalnızca bir maliyet meselesi olarak göz ardı edilmemeli, mevcut varlıklarını geliştirmek yerine yeni kapasite oluşturan her imalatçı için yatırım planlamasında gerçek bir unsur olarak değerlendirilmelidir.
(Daha geniş ark kaynağı ekipmanı grubuna ilişkin pazar büyüklüğü tahminleri, kapsam açısından düzenli olarak $6-17 milyar aralığında gösterilirken alt grup olarak ark kaynağına ilişkin tahminlerde genellikle orta tek haneli CAGR öngörülmektedir; ancak bunlar yalnızca sektörel yönü gösteren bağlamsal verilerdir ve araştırma kuruluşları ile varsayımları arasında büyük farklılıklar bulunduğundan yukarıdaki yönlendirmelerin hiçbirini desteklemek için kullanılmamalıdır.)
💡 Uzman İpucu
2026-2027 için hat satın alımı planlanıyorsa çevresel kaynak makinesini, kaynak manipülatörünü ve kaynak rotatörünü mevcut ortalama Bölüme göre değil, planlanan mevcut en ağır Bölüme göre birlikte boyutlandırın; böylece hat, ilk büyük deniz üstü siparişinde kısıtlayıcı etken hâline gelmez.
Sık sorulan sorular
Rüzgâr türbini kulesi çevresel kaynak makinesi nedir?
Yanıtı Gör
Rüzgâr türbini kulesi çevresel kaynak makinesi, haddelenmiş çelik kule Bölümlerini silindirin çevresini tamamen dolaşan tek bir çevresel (kuşak) kaynak dikişiyle birleştiren otomatik bir kaynak makinesidir. Tozaltı kaynak kafasını, Bölümü kontrollü bir hızda döndüren bir kaynak rotatörü veya çevirme ruloları sistemiyle eşleştirir; böylece dikiş, art arda manuel ark başlatmaları yerine tek bir kesintisiz paso hâlinde kaynaklanır.
Rüzgâr türbini kulesinin çevresel dikişlerinde her zaman tozaltı kaynağı mı gerekir?
Yanıtı Gör
Hayır. Ağır yapısal çelik için gereken daha yüksek kaynak metali yığma hızı ve örtü altında kalan ark nedeniyle SAW ağırlıklı olarak kullanılır; ancak bazı imalatçılar, hareket kabiliyetinin salt yığma hızından daha önemli olduğu hafif Bölümlerde veya saha onarımlarında gazaltı ark kaynağı (GMAW) kullanır. Kaynak yöntemi seçimi; et kalınlığına, kaynak birleştirmesine erişime ve kaynağın atölyede mi yoksa sahada mı yapılacağına bağlıdır.
Çevresel kaynak dikişi, kaynak işleminden sonra nasıl muayene edilir?
Yanıtı Gör
Çoğu kaynak prosedüründe, birleşme noksanlığı ve gözeneklilik gibi kusurları tespit etmek için görsel muayene en az bir hacimsel NDT yöntemiyle (UT veya RT) birlikte uygulanır ve yüzey çatlakları için MPT de kullanılır. Hidrojene duyarlı çelikten üretilen kalın cidarlı deniz üstü kaynaklı birleştirmelerde, gecikmeli çatlakların kabulden önce ortaya çıkmasına imkân vermek amacıyla kaynak sonrasında hacimsel NDT’den önce bir bekleme süresi de gerekebilir.
Rüzgâr türbini kulesi Bölümlerinde hangi çelik malzeme kalite sınıfları kullanılır?
Yanıtı Gör
Karadaki uygulamalarda çoğunlukla S355N/NL kullanılır; daha kalın deniz üstü Bölümlerde, düşük sıcaklık tokluğunun daha iyi olması için genellikle S355K2/NL tercih edilir. Kesin malzeme kalite sınıfı seçimi, et kalınlığına ve geçerli tasarım standardına bağlıdır.
Çevresel kaynak hatlarında ayrı ekipman olarak kaynak pozisyonerleri veya kaynak rotatörleri gerekir mi?
Yanıtı Gör
Evet; çevresel kaynak kafası tek başına hiçbir şeyi döndürmez. Kaynak birleştirmesini kafanın önünden geçirmek için yine de bir kaynak rotatörüne, çevirme rulolarına veya kolon-bom kaynak sistemine ihtiyaç duyar.
Bunu neden yazıyoruz?
Aubrik, çevresel kaynak makineleri dâhil rüzgâr türbini kulesi üretim hattı ekipmanları üretmektedir; dolayısıyla bu konuda doğrudan ticari çıkarımız vardır ve tam da bu nedenle rehber, kendi ürün grubumuzun ötesindeki alternatif kaynak yöntemlerini, standartları ve tedarikçi değerlendirme sorularını ele almaktadır. Buradaki kusur sınıflandırması ve standartlara ilişkin içerik, şirket içi satış materyallerine değil, yayımlanmış kaynak prosedürü ve malzeme yorulması araştırmalarına dayanmaktadır. Aubrik kaynak mühendisliği ekibi tarafından incelenmiştir.
Referanslar ve kaynaklar
- Amerika Birleşik Devletleri’nde Deniz Üstü Rüzgâr Enerjisi için Tedarik Zinciri Yol Haritası – National Renewable Energy Laboratory (NREL)
- Katmanlı İmalatla Sahada Üretilen Beton Rüzgâr Türbini Kulelerinin Maliyeti – California Energy Commission
- ISO 5817:2023, Kaynak, kusurlar için kalite seviyeleri – International Organization for Standardization
- ISO 15614-1:2017 Standardındaki Yenilikler – TWI (The Welding Institute)
- DNV-ST-0126, Rüzgâr Türbinleri için Destek Yapıları – DNV
- 80 mm Kalınlığındaki S355ML Çelik Sac Levhalar için Hibrit Lazer-Ark ve Dar Aralıklı SAW Entegrasyonu – Optics & Laser Technology (Elsevier, açık erişim)
- Rüzgâr Türbini Kulelerinin Kaynağında Sarf Malzemeleri Fark Yaratır – The Fabricator (Lincoln Electric)
- Boru Çevresel Kaynak Dikişlerindeki Kusurların Değerlendirilmesi – TWI
- EERE Başarı Hikâyesi: Spiral Kaynak Rüzgâr Türbini İmalatında Nasıl Devrim Yaratıyor? – U.S. Department of Energy
- Döner Kaynak Sistemi ve Yöntemleri (AU2021229209A1) – Google Patents
- ISO 9015-1:2001, Metalik Malzemelerdeki Kaynak Dikişlerinde Tahribatlı Testler – Sertlik Testi – Bölüm 1: Ark Kaynaklı Birleştirmelerde Sertlik Testi – International Organization for Standardization
İlgili makaleler
- Kobot Kaynağı: Satın Alma Rehberi – kolaboratif robotik kaynak için tedarikçiden bağımsız rehber
- Robotik Kaynak Hücresi Rehberi – yapısal çelik kaynağı için eksiksiz hücre otomasyonu
- Teklif Talebinden Önce Boru Kaynak Pozisyoneri Nasıl Boyutlandırılır?
- Ağır Hizmet Tipi Kaynak Pozisyoneri Seçim Rehberi
- Kaynak Pozisyonerleri ve Döner Tablalar: Seçim Rehberi



