
Nehmen Sie Kontakt mit der Aubrik Company auf

Eine Rundnahtschweißanlage für Windtürme ist eine automatisierte Maschine, die gewalzte Stahlturmsegmente mit einer einzigen umlaufenden Schweißnaht zu einem vollständigen Zylinder verbindet; die Wahl der richtigen Anlage – oder auch nur des richtigen Schweißverfahrens – hängt von der Wanddicke, der Werkstoffgüte und davon ab, wo der Turm die nächsten 20-25 Jahre stehen wird. Dieser Leitfaden erläutert die Verfahrenstechnik, die von einem Fertigungsbetrieb einzuhaltenden Normen, die Gründe für die Grenzen des manuellen Rundnahtschweißens im Produktionsmaßstab und die Fragen, die einem Lieferanten vor der Unterzeichnung einer Bestellung tatsächlich gestellt werden sollten.
Eine Rundnahtschweißanlage für Windtürme automatisiert die umlaufende Naht, mit der gewalzte Stahlturm-„Schüsse“ zu einem fertigen Turmsegment verbunden werden; üblicherweise wird dabei Unterpulverschweißen mit einem angetriebenen Schweißrollenbock kombiniert. Bei automatisierten Linien werden Fehlerquoten von unter 1 % gegenüber den für manuelles Rundnahtschweißen häufig genannten 8-12 % angegeben, während sich die Taktzeit je Segment von etwa einem Segment pro zwei Schichten auf mehrere Segmente pro Schicht verkürzt. Die Wahl der Anlage ist jedoch weniger entscheidend als die zugrunde liegende Schweißanweisung und Qualifizierung für die jeweilige Werkstoffgüte.
Kernaussagen
- Unterpulverschweißen (SAW) dominiert bei Rundnähten von Windtürmen, da es hohe Abschmelzleistungen bei Blechen mit einer Dicke von bis zu 80 mm ermöglicht – ein hybrides Laser-Lichtbogen-Verfahren aus dem Jahr 2026 verspricht jedoch inzwischen eine Verringerung des Schweißvolumens um den Faktor 2.9 bei denselben Schweißstößen.
- Jeder echte Wettbewerber, der Rundnahtschweißanlagen verkauft, wiederholt dieselbe unbelegte Aussage „~40 % schneller“, ohne irgendeine Methodik anzugeben – betrachten Sie diese Zahl skeptisch und nicht als Tatsache.
- Für Rundnähte an Windtürmen gilt mehr als eine Norm: ISO 15614-1 qualifiziert die Schweißanweisung, während DNV-ST-0126 das Tragwerk selbst regelt.
- Mehr Automatisierung bedeutet nicht automatisch proportional niedrigere Kosten – veröffentlichte Untersuchungen zur Wirtschaftlichkeit der Windturmfertigung zeigen, dass Produktivitätssteigerungen nicht immer zu höheren Gewinnen führen.
- Offshore-Türme bestehen in der Regel aus dickeren, zäheren Werkstoffgüten und erfordern vor der Prüfung eine Haltezeit nach dem Schweißen, damit verzögert auftretende Wasserstoffrisse erkannt werden können – bei Onshore-Schweißanweisungen ist dieser Schritt selten erforderlich.
Technische Daten im Überblick: Rundnahtschweißen von Windtürmen
| Typisches Verfahren | Unterpulverschweißen (SAW), ein- oder mehrlagig |
| Übliche Wanddicke | 6,5-80 mm (Onshore); Offshore bis zu 80 mm+ |
| Übliche Werkstoffgüten | S355N/NL (Onshore); S355K2/NL (Offshore, höhere Zähigkeit bei niedrigen Temperaturen) |
| Qualifizierung der Schweißanweisung | ISO 15614-1 (Prozess 12 = SAW) |
| Referenz für die Schweißnahtqualität | ISO 5817:2023 (aktuelle Ausgabe — Ausgabe von 2014 zurückgezogen) |
| Übliche ZfP-Verfahren | Ultraschallprüfung (UT), Durchstrahlungsprüfung (RT), Magnetpulverprüfung (MPT) |
Was ist eine Rundnahtschweißanlage für Windtürme?

Eine Rundnahtschweißanlage für Windtürme ist eine automatisierte Schweißmaschine, die gewalzte Stahlturm-„Schüsse“ mit einer durchgehenden umlaufenden Schweißnaht zu einem fertigen Segment verbindet. Statt dass eine Person auf einer sich drehenden Konstruktion geht oder steht und eine Elektrode von Hand zuführt, dreht sich das Segment selbst auf einem angetriebenen Schweißrollenbock oder Rollenbocksystem, während ein feststehender Schweißkopf – fast immer für das Unterpulverschweißen – über den gesamten Umfang eine gleichmäßige Schweißraupe legt.
Bei einem 70-90 m hohen Turm halten mehrere dieser Rundnähte die gesamte Konstruktion über Jahrzehnte gegen Windlasten und thermische Wechselbeanspruchungen zusammen. In der Praxis kann eine einzige 80 mm dicke S355-Rundnaht eine erfahrene Mannschaft bei manueller Ausführung mehrere Schichten beschäftigen, während sie auf einer automatisierten Linie nur wenige Stunden benötigt – ein Unterschied, der sich unmittelbar im Lieferplan eines Fertigungsbetriebs bemerkbar macht.
Das ist keine Besonderheit von Windtürmen; Rundnahtschweißen – das Verbinden zweier Zylinder entlang ihres gemeinsamen Umfangs – verwendet genau denselben Schweißstoß wie der Bau von Lagertanks, und viele der heutigen Anbieter automatischer Rundnahtschweißanlagen sammelten ihre ersten Erfahrungen im Tankbau, lange bevor die Branche entdeckte, dass sich mit Wind Geld verdienen lässt, und sie wissen, woher der Schweißer in 3-Uhr-Position kommt. Gemessen daran ist die Fertigung von Windtürmen noch immer ein vergleichsweise junger Produktionsbereich – NRELs eigene Lieferkettenanalyse behandelt sie als eigenständige Fähigkeit, die Fertigungsbetriebe aufbauen müssen, und nicht als automatische Erweiterung ihrer Erfahrungen im Tank- oder Rohrbau. Dieselbe Kategorie automatischer Rundnahtschweißanlagen (AGW) wird tatsächlich weit über Windtürme hinaus eingesetzt: Druckbehälter, große Lagertanks, petrochemische Reaktoren und der Schiffbau nutzen dasselbe Schweißverfahren, um gewalzte Bleche zylindrischer Mäntel zu einem fertigen Behälter zu verbinden. Ein Tankschweißer, der einen Wasseraufbereitungstank baut, und ein Windturmfertiger, der an einem 4-Meter-Schuss eine Rundnaht schweißt, arbeiten mit vergleichbaren Produktionsplänen an konstruktiv ähnlichen Anlagen, obwohl ihre Absatzmärkte völlig unterschiedlich aussehen.
Was manuelles Rundnahtschweißen tatsächlich kostet
Beim manuellen Rundnahtschweißen hängt die Gleichmäßigkeit über die gesamten 15 bis 25 m eines Schweißstoßes von einer einzigen Person ab. Anlagenanbieter und Branchenquellen nennen für manuelle Rundnähte häufig eine Fehlerquote von 8-12 Prozent – diese Zahl sollte eher als richtungsweisende Branchenschätzung denn als unabhängig geprüfte Statistik betrachtet werden, da sie auf Fallbeispiele von Anbietern und nicht auf eine veröffentlichte Normungsorganisation zurückgeht.
Verursacht wird sie üblicherweise durch Schwankungen der Lichtbogenbrennzeit, eine Veränderung des Schweißbrennerwinkels, wenn sich die Position des Bedieners relativ zum Schweißstoß ändert, oder Ermüdung während einer mehrstündigen Lage. Das automatisierte Rundnahtschweißen beseitigt diese von der menschlichen Gleichmäßigkeit abhängige Variable – nicht jedoch die fachliche Beurteilung hinter der Schweißanweisung, die stimmen muss, bevor die Maschine überhaupt einen Lichtbogen zündet.
Schweißverfahrenstechnik: SAW gegenüber manuellen und neuen Alternativen

Der Auswahlkompass für 3 Verfahren
Vergleich der drei Verfahrensgruppen, zwischen denen ein Windturmfertiger abhängig von Wanddicke und Produktionsvolumen wählt.
Unterpulverschweißen (SAW) ist bei Rundnähten von Windtürmen aus einem technischen Grund Standard – nicht aufgrund einer Branchenkonvention: Durch den verdeckten Lichtbogen und die große Menge an abschmelzbarem Zusatzwerkstoff eignet sich SAW effizient für dicke Stahlbaubleche, bei denen erheblich mehr manuelle Lagen zum Füllen des Schweißstoßes erforderlich wären. Die Zusatzwerkstoffingenieure Sev Johansson und Patric Wahlen von Lincoln Electric beschreiben SAW als geeignet für Windturmbleche mit einer Dicke von bis zu 5 Zoll (127 mm), wobei letztlich die Kombination aus Pulver und Draht – nicht allein der Lichtbogen – die Zähigkeit der Schweißnaht bei den niedrigen Betriebstemperaturen von Windtürmen bestimmt. Eine im Jahr 2026 in Optics & Laser Technology veröffentlichte begutachtete Studie behandelt das Engspalt-Unterpulverschweißen für genau diesen Dickenbereich als etabliertes Referenzverfahren, weshalb ihre Autoren das hybride Laser-Lichtbogen-Schweißen als Herausforderer des SAW und nicht als Ersatz für ein anderes Verfahren einordnen. Genau diese Investition in Anlagen und Verfahren ist die Art von Kompetenzlücke, die NRELs Lieferketten-Roadmap als Hindernis für Fertigungsbetriebe nennt, die neu in die Windturmfertigung einsteigen.
| Verfahren | Typische Wanddicke | Abschmelzleistung | Am besten geeignet für |
|---|---|---|---|
| Unterpulverschweißen (SAW) | Bis zu 80 mm | Hoch | Stationäres Rundnahtschweißen in der Fertigung |
| GMAW / FCAW | Unter ~20 mm oder Reparaturen vor Ort | Mittel | Dünnere Segmente, mobile Anlagen für den Einsatz vor Ort |
| Manuelles SMAW | Beliebig (für die Serienfertigung nicht empfohlen) | Niedrig | Reparaturschweißungen, Heftschweißungen, Fertigung außerhalb der Serie |
Eine frei zugängliche Studie aus dem Jahr 2026 in Optics & Laser Technology (Gook, Biegler, Gumenyuk und Rethmeier) zeigt, wohin sich die Verfahrenstechnik als Nächstes entwickeln könnte: zur Kombination von hybridem Laser-Lichtbogen-Schweißen (HLAW) für die erste Lage mit Engspalt-Unterpulverschweißen für die Fülllagen an 80 mm dickem S355ML-Blech. Dadurch wurden Schweißvolumen und Zusatzwerkstoffverbrauch um den Faktor 2.9 reduziert und der Schweißstoß in 12 Lagen statt der 42 Lagen fertiggestellt, die eine konventionelle SAW-Nahtvorbereitung erfordern würde; Kerbschlagbiegeversuche mit V-Kerbe bei -40 C ergaben in den Schweißzonen weiterhin 65-274 J – deutlich innerhalb der für Windtürme im kalten Offshore-Betrieb erforderlichen Zähigkeit. Anders als SAW ist dies noch keine standardmäßige Kaufentscheidung, doch es bedeutet, dass die Aussage „SAW ist die einzig echte Option für 80 mm dicken Stahl“ nicht für immer zutreffen wird.
Die meisten konventionellen SAW-basierten Rundnahtschweißanlagen verfügen außerdem über ein Pulver-Rückgewinnungssystem – eine Vakuum- und Filtereinrichtung, die nicht verbrauchtes Pulver zur Wiederverwendung zurückgewinnt, da Pulver bei derselben zuvor beschriebenen umlaufenden Schweißlage von 15-25 m einen erheblichen Verbrauchskostenfaktor darstellt. Von Anbietern angegebene Rückgewinnungsquoten im häufig genannten Bereich von 70-80 % sollten anhand der eigenen Aufzeichnungen zum Draht- und Pulververbrauch überprüft und nicht für bare Münze genommen werden. Die Anlagen sind üblicherweise als einseitige oder doppelseitige AGW-Ausführung erhältlich: Eine einseitige Maschine schweißt bei jeder Drehbewegung eine Seite, während eine doppelseitige Anlage für Fertigungsläufe mit höherem Volumen gleichzeitig die Innen- und Außenseite der Naht schweißt. Keine der beiden Ausführungen ist automatisch „besser“ – entscheidend sind die Segmentdicke und die Frage, ob die Werkzeugausstattung überhaupt einen Zugang von innen ermöglicht.
Einbindung von Rundnahtschweißanlagen in eine Fertigungslinie für Windtürme

Eine Rundnahtschweißanlage allein bewirkt nichts – sie benötigt eine Einrichtung, die das Turmsegment hält und mit kontrollierter, reproduzierbarer Geschwindigkeit dreht, während der Schweißkopf feststeht. Diese Aufgabe übernimmt ein Schweißrollenbock oder Rollenbocksystem, und bei vielen Linien positioniert ein Säulen-und-Ausleger-Schweißmanipulator den Kopf selbst für Innennähte oder schwer zugängliche Schweißstöße.
Käufer, die eine vollständige Fertigungslinie für Windtürme dimensionieren, spezifizieren tatsächlich drei oder vier nacheinander arbeitende Anlagenkomponenten und nicht nur eine Maschine – dieselbe Realität mehrerer Anlagen, die NRELs Lieferketten-Roadmap bei der gemeinsamen Betrachtung der für eine neue Turmlinie erforderlichen Walz-, Schweiß- und Handhabungstechnik beschreibt.
Hier unterschätzen viele Erstkäufer auch den Anwendungsbereich. Ein für einen 3-Meter-Onshore-Schuss ausgelegter Dreh-Schweißpositionierer verklemmt bei einem 7-Meter-Offshore-Segment oder verfügt nicht über genügend Leistung; ein für die falsche Lastklasse ausgelegter Schweißdrehtisch wird zum Engpass der Linie, unabhängig davon, wie schnell die Rundnahtschweißanlage selbst arbeiten kann. Wenn Sie erstmals eine Drehvorrichtung spezifizieren, behandelt unser Leitfaden zu Schweißrollenböcken und Rollenbocksystemen die Dimensionierung der Tragfähigkeit ausführlicher, als es hier möglich ist.
Werkstoffe, Normen und Qualifizierung der Schweißanweisung

📐 Technischer Hinweis
Bevor eine Rundnaht in der Fertigung geschweißt wird, muss die Schweißanweisung (WPS) des Fertigungsbetriebs durch einen nach ISO 15614-1 (Lichtbogen- und Gasschweißen von Stählen – Prozess 12 umfasst das Unterpulverschweißen) geprüften Schweißverfahrensprüfbericht (PQR) belegt sein. Diese Qualifizierung ist schweißstoßspezifisch: Werkstoffgüte, Dickenbereich und Schweißstoßgeometrie liegen jeweils innerhalb eines qualifizierten Geltungsbereichs und stellen keine pauschale Zulassung für „SAW an Stahl“ dar.
Bei der Fertigung von Windtürmen wird für Onshore-Türme meist Stahlbaustahl S355N/NL und für Offshore-Segmente S355K2/NL verwendet, wobei die Bezeichnung „K2“ für eine höhere Kerbschlagzähigkeit bei niedrigen Temperaturen steht – angesichts der dauerhaft niedrigen Temperaturen und der ständigen zyklischen Belastung durch Wellen und Rotorschub bei Offshore-Türmen ist dies eine echte Anforderung und kein optionaler Vorteil. Die Abnahme der Schweißnahtqualität erfolgt anhand der Unregelmäßigkeitsgruppen (B, C oder D) nach ISO 5817:2023 – dies sollte bei jedem Anbieter nochmals geprüft werden, da die vorherige Ausgabe dieser Norm von 2014 offiziell zurückgezogen und ersetzt wurde.
Die Qualifizierung der Schweißanweisung ist nur ein Teil der Konformitätsanforderungen. DNV-ST-0126, die Norm von DNV für Tragwerke von Windenergieanlagen, steht als von vielen Käufern und Zertifizierern tatsächlich festgelegte vertragliche Referenz über den schweißnahtspezifischen Normen – sie umfasst die Konstruktion, Fertigung, Installation, wiederkehrende Prüfung und Zertifizierung des Tragwerks, zu dessen Bestandteil die Rundnähte werden. Ein Fertigungsbetrieb kann über eine einwandfrei qualifizierte WPS/PQR verfügen und dennoch die vertraglichen Anforderungen eines Projekts verfehlen, wenn der Zertifizierungsweg auf Tragwerksebene nie berücksichtigt wurde.
Warum manuelles Rundnahtschweißen in der Serienfertigung scheitert: ein Fehleratlas

Manuelles Rundnahtschweißen scheitert in der Serienfertigung, weil sich einige wenige Grundursachen – ungleichmäßige Schweißgeschwindigkeit, Abdriften des Schweißbrenners, übereilte Zwischenlagenreinigung und ausgelassenes Vorwärmen – bei jeder langen, von Hand geschweißten Lage wiederholen und jede davon einem bestimmten, erkennbaren Fehlertyp statt bloßem Zufall zugeordnet werden kann. Die Benennung dieser Fehlerarten ist der erste Schritt, um sie vor der Endprüfung zu erkennen.
Fehleratlas für Rundnähte an Windtürmen
Vier Fehlergruppen, die bei manuellen Rundnähten überproportional häufig auftreten, einschließlich ihrer jeweiligen Ursachen und der üblichen Erkennungsmethode.
| Fehlertyp | Grundursache | Typisches Prüfverfahren |
|---|---|---|
| Bindefehler / Porosität | Ungleichmäßige Schweißgeschwindigkeit, schwankende Lichtbogenlänge | Ultraschallprüfung (UT) |
| Einbrandkerbe / außermittige Schweißraupe | Fehler bei der manuellen Positionierung des Schweißbrenners während einer langen Lage | Sichtprüfung + Durchstrahlungsprüfung (RT) |
| Kaltrisse in der Wärmeeinflusszone | Unzureichendes Vorwärmen oder mangelhafte Abkühlkontrolle bei dicken S355-Segmenten | Verzögerte UT nach der Haltezeit (siehe Abschnitt zur ZfP) |
| Ermüdungskerbe an der Reparaturschweißung | Abweichende Reparatur-Schweißanweisung zu nahe an der ursprünglichen Schweißnaht | Magnetpulverprüfung (MPT) + erneute Ermüdungsbewertung |
| Schlackeneinschluss | Unvollständige Schlackenentfernung zwischen den SAW-Lagen | Durchstrahlungsprüfung (RT) |
| Übermäßige Nahtüberhöhung | Pulver-Draht-Kombination nicht auf die Schweißstoßausführung abgestimmt | Sichtprüfung + Prüfung mit Profillehre |
| Kantenversatz am Schweißstoß | Toleranz beim Ausrichten und Zusammenbauen der Segmente vor dem Schweißen nicht eingehalten | Sicht- und Maßprüfung vor dem Schweißen |
| Übermäßige Härte der Wärmeeinflusszone | Wärmeeinbringung außerhalb des qualifizierten WPS-Bereichs | Härteprüfung (ISO 9015-1) |
| Verzug / Eigenspannung | Unausgewogene Schweißfolge bei einem asymmetrischen Schweißstoß | Maßkontrolle nach dem Schweißen |
Die letzte Zeile kann leicht übersehen werden, wenn die Qualität von Rundnähten ausschließlich unter dem Gesichtspunkt „manuell gegenüber automatisiert“ betrachtet wird. Laut einer Springer-Studie aus dem Jahr 2026 zur Ermüdungsfestigkeit von Reparaturschweißungen an rundnahtgeschweißten S355-Rohrkonstruktionen bieten bestehende Normen für die Ermüdungsauslegung nur wenige Hinweise, wenn die Reparaturschweißung nahe am ursprünglichen Schweißstoß liegt und mit einer anderen Schweißanweisung als der ursprünglich qualifizierten ausgeführt wurde – eine Situation, die nichts damit zu tun hat, ob die ursprüngliche Schweißnaht manuell oder automatisiert hergestellt wurde, sondern allein damit, wie eine Reparatur Jahre nach Fertigstellung der Konstruktion geplant und dokumentiert wird. Eine am ersten Tag fehlerfreie Rundnaht gewährleistet keine fehlerfreie Reparatur fünf Jahre später, wenn die Reparatur-Schweißanweisung und ihr Abstand zur ursprünglichen Naht nicht als separate Auslegungspunkte berücksichtigt werden. Jeder Fehlertyp in der vorstehenden Übersicht wird letztlich anhand derselben Abnahmestufen beurteilt: der Unregelmäßigkeitsgruppen B/C/D nach ISO 5817:2023. Insbesondere Schlackeneinschlüsse sind eine wiederkehrende Beanstandung unter Schweißern, die mehrlagiges SAW an niedriglegiertem Stahl ausführen – ein Diskussionsfaden unter praktizierenden Schweißern auf Eng-Tips beschreibt genau dieses Problem, bei dem bei übereilter Zwischenlagenreinigung kleine Schlackennester zwischen den Lagen auftreten.
Offshore gegenüber Onshore: Wie Wanddicke und Korrosion die Schweißspezifikation verändern

✔ Onshore
- Typischerweise S355N/NL, Wanddicke 6,5-60 mm
- Standardmäßiges Vorwärmen bei Umgebungsbedingungen
- Weniger Anforderungen an Korrosionszuschläge
⚠ Offshore
- Typischerweise S355K2/NL, Wanddicke bis zu 80 mm+ für Zähigkeit bei niedrigen Temperaturen
- Kontrolliertes Vorwärmen + Haltezeit nach dem Schweißen vor der ZfP
- Korrosionszuschlag + Abfolge von Beschichtung und Strahlen im Fertigungsplan berücksichtigt
NRELs Lieferketten-Roadmap für die US-Offshore-Windenergie stellt fest, dass Offshore-Türme üblicherweise Bleche im Bereich von 1 bis 3.5 Zoll verwenden und dass der Aufbau dieser Fähigkeit tatsächlich eine andere Personalbesetzung, Schulung, Ausrüstung und Werkslogistik als eine Onshore-Turmlinie erfordert – nicht nur dickeren Stahl auf derselben Anlage. Fertigungsbetriebe, die von Onshore- auf Offshore-Türme umstellen, übernehmen ein Projekt zur Betriebsbereitschaft auf Werksebene und nicht nur eine Qualifizierung der Schweißanweisung.
Bei der erstmaligen Offshore-Qualifizierung eines S355K2/NL-Segments mit 7,5 m Durchmesser und 70 mm Wanddicke müssen Vorwärmtemperatur, Kontrolle der Zwischenlagentemperatur und Wartezeit vor der Ultraschallprüfung gemeinsam als eine einzige qualifizierte Schweißanweisung verifiziert werden. Die Verwendung einer zuvor qualifizierten S355N/NL-Schweißanweisung bei einer anderen Wanddicke wäre genau die Art von Risiko, die ein Schweißverfahrensprüfbericht ausschließen soll.
ZfP und Prüfung der Schweißnahtqualität
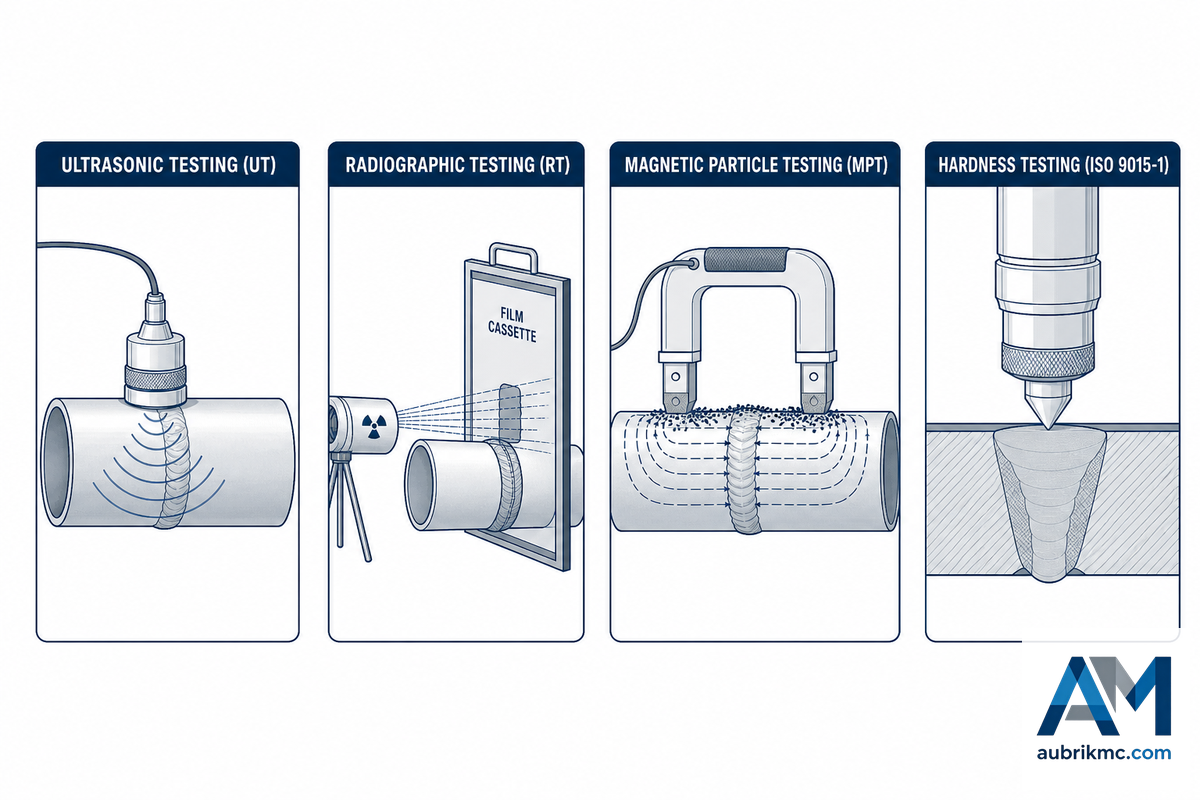
Praxishandbuch zur ZfP-Prüfung mit 4 Verfahren
Was die einzelnen üblichen Prüfverfahren nach dem Schweißen kontrollieren und wann sie eingesetzt werden.
| Verfahren | Erkannte Fehler | Typischer Einsatzbereich |
|---|---|---|
| Ultraschallprüfung (UT) | Innere Fehler: Bindefehler, Porosität, Risse | Standardmäßige Volumenprüfung, dickwandige Segmente |
| Durchstrahlungsprüfung (RT) | Innere Fehler, Schweißnahtprofil | Bei eingeschränktem UT-Zugang oder wenn das Regelwerk einen Filmnachweis verlangt |
| Magnetpulverprüfung (MPT) | Zur Oberfläche offene Risse | Nach Reparaturschweißungen, Oberflächenprüfung zur Qualitätssicherung |
| Härteprüfung (ISO 9015-1) | Übermäßige Aufhärtung der Wärmeeinflusszone | Qualifizierung dickwandiger hochfester Stähle |
Viele Normen verlangen bei wasserstoffempfindlichen S355-Werkstoffen für dickwandige Offshore-Schweißstöße nach dem Schweißen eine erhebliche Haltezeit – in einigen Fällen bis zu 48 Stunden –, bevor die abschließende zerstörungsfreie Volumenprüfung erfolgt. Dadurch erhalten verzögert auftretende wasserstoffinduzierte Risse Gelegenheit, sich im Werkstoff zu zeigen; ein Schweißstoß, der sechs Stunden nach dem Schweißen die UT besteht, stellt nicht dieselbe Qualitätsaussage dar wie ein Schweißstoß, der die UT 48 Stunden nach dem Schweißen besteht, selbst wenn die Ultraschallergebnisse identisch aussehen – beide werden anhand derselben Abnahmestufen nach ISO 5817:2023 geprüft, aber nur bei einem blieb genügend Zeit, damit sich ein echtes Problem zeigen konnte. Auch die Geräte für Durchstrahlungsprüfungen entwickeln sich weiter – ein kürzlich erteiltes Patent beschreibt eine gerichtete Röntgenquelle, die zur Inline-Prüfung von Rundnähten direkt in ein rotierendes Rohr- oder Turmsegment eingeführt wird, statt das Bauteil zu einer stationären Prüfstation zu bewegen.
“Eine Rundnahtschweißanlage ersetzt nicht die technische Beurteilung, auf der eine Schweißanweisung beruht, sondern die Schwankungen, die entstehen, wenn eine Person dieselbe Schweißanweisung stundenlang von Hand an einer sich drehenden Konstruktion einhält. Die metallurgischen Voraussetzungen müssen weiterhin stimmen, bevor die Maschine überhaupt einen Lichtbogen zündet.”
Die tatsächlichen Kosten der Automatisierung: Arbeitsblatt zum Durchsatz
Arbeitsblatt zum Durchsatz beim Rundnahtschweißen
Eine herstellerneutrale Methode, um anhand Ihrer eigenen Zahlen statt der plakativen Aussage eines Anbieters zu prüfen, ob sich die Automatisierung Ihres Rundnahtschweißens tatsächlich rechnet.
Auf nahezu jeder Website eines Anbieters von Rundnahtschweißanlagen findet sich die eine oder andere runde Zahl: Einer verspricht eine „40-50 % höhere Schweißproduktivität“, ein anderer eine „Verkürzung der Fertigungszeit um bis zu 40 %“ und ein weiterer eine „Verkürzung der Schweißzeit für Lagertanks vor Ort um 40 %“. Drei voneinander unabhängige Anbieter, drei ähnliche Zahlen und keinerlei Dokumentation zu Methodik, Ausgangswert oder einer zugrunde liegenden Studie. Das bedeutet keineswegs, dass Automatisierung nicht erwägenswert ist. Die allgemeine Zahl des Anbieters dient lediglich als Stellvertreter für die Berechnung Ihres Betriebs und ist nicht die Antwort.
Die Anbieterunterlagen für diese Anlagenkategorie stützen sich außerdem auf ein vertrautes Vokabular – „Schweißlösungen“, „automatisierte Schweißsysteme“, „Schweißtechnik der nächsten Generation“ – sowie auf das Versprechen, menschliche Fehler zu beseitigen und jedes Mal gleichmäßige Schweißnähte in Röntgenqualität herzustellen. Ein Teil davon ist berechtigt: Das automatische Rundnahtschweißen beseitigt tatsächlich viele der Schwankungen, die beim herkömmlichen manuellen Schweißen einer langen Schweißnaht auftreten, und eine gut geführte automatisierte Anlagenlinie kann kostengünstiger sein als ein vergleichbarer manueller Schweißbetrieb mit derselben Schweißstromquelle und Schweißleistung. Aussagen über „Produktionseffizienz“ und „hohe Produktivität“ sind jedoch nur im Zusammenhang mit Ihren eigenen Fertigungsprojekten und Produktionsplänen aussagekräftig – unabhängig davon, ob Sie ein Onshore-Windenergieprojekt, ein Offshore-Windenergieprojekt oder lediglich den nächsten Turmauftrag eines Windparks beliefern – und nicht auf einem allgemeinen Datenblatt.
Für eine belastbare Berechnung benötigen Sie vier betriebsspezifische Eingaben:
Tragen Sie Ihre eigenen Zahlen ein
- Ihre aktuelle Lichtbogenbrennzeit in % der Schichtdauer (beim manuellen Rundnahtschweißen üblicherweise 20-30 %).
- Ihre aktuelle Fehler-/Nacharbeitsquote und die Vollkosten eines Nacharbeitszyklus.
- Ihre Vollkosten je Schweißarbeitsstunde (Lohn + Zusatzleistungen + anteilige Aufsichtskosten).
- Die heute je Schicht gefertigten Sektionen und die durch die Schichtdauer bedingte Kapazitätsgrenze, die Sie tatsächlich erreichen.
Multiplizieren Sie die Differenz der Lichtbogenbrennzeit mit Ihrer Schichtdauer und dem Lohnsatz und addieren Sie die durch eine niedrigere Fehlerquote eingesparten Nacharbeitskosten; so erhalten Sie eine betriebsspezifische Schätzung der Schweißzeit und Amortisation – und nicht die pauschale Aussage des Anbieters. Nach den NREL-Erkenntnissen zur Lieferkette ist Ihre Berechnung außerdem ohne einen Personalposten unvollständig: Durch die Automatisierung der Schweißzelle entfällt weder der Bedarf an einem qualifizierten Bediener noch an einem Techniker mit Kenntnissen des Nahtführungssystems oder – wenn Sie erstmals in den Offshore-Bereich einsteigen – die Zeit für die Einstellung und Schulung von Personal für eine bisher nicht intern vorhandene Fähigkeit. Veröffentlichte Studien zur Wirtschaftlichkeit der Fertigung von Windkrafttürmen sind in diesem Punkt eindeutig, und wenn die Produktivität in einem dienstleistungsintensiven Fertigungsbetrieb steigt, führt dies nicht zwangsläufig zu einer höheren Rentabilität.
Bewertung eines Anbieters von Rundnaht-Schweißsystemen

Leitfaden zur sorgfältigen Anbieterprüfung beim Kauf einer Rundnaht-Schweißanlage
Fragen, die Sie vor der Entscheidung für ein Rundnaht-Schweißsystem jedem Anbieter stellen sollten – nicht nur demjenigen, der Ihnen die Maschine verkauft.
- Liegt für meine Materialdicke und Werkstoffgüte ein WPQR (Verfahrensprüfungsbericht für Schweißanweisungen) nach ISO 15614-1 vor – und nicht nur eine allgemeine Aussage zu Ihren Fähigkeiten?
- Wie lang sind Ihre tatsächliche Ersatzteil-Lieferzeit und die im SLA zugesagte Reaktionszeit vor Ort – nicht laut Marketingangabe?
- Verfügen Sie über dokumentierte Erfahrung mit meiner konkreten Wanddicke und Werkstoffgüte, oder wäre dies für Sie eine erstmalige Ausführung?
- Wenn ich in die Fertigung für Offshore-Anforderungen einsteige, wie sind Ihre regionale Supportabdeckung und Ihre Anlagenkonfiguration im Hinblick auf Blechhandling, Beschichtung/Strahlen sowie den Hafen- oder Bahnanschluss meines Werks aufgestellt?
- Welche Schulungen erfordern Ihre Systeme, und wie lange dauert es, bis mein Team selbstständig und qualifiziert arbeiten kann?
Diese sorgfältige Prüfung ist weiterhin erforderlich, unabhängig davon, ob Sie eine neue Anlage kaufen, eine zum Verkauf stehende gebrauchte Rundnahtschweißanlage für Windkrafttürme bewerten oder lediglich die Eignung einer bereits betriebenen Maschine beurteilen möchten. Bevor Sie etwas unterzeichnen, sollten Sie das tatsächliche Handbuch der Rundnahtschweißanlage für Windkrafttürme anfordern – ein echtes Bedienungs- und Wartungshandbuch, keine Hochglanzbroschüre –, denn die Ausführlichkeit, mit der ein Anbieter Einrichtung, Kalibrierung und Fehlercodes dokumentiert, sagt viel über den tatsächlichen Reifegrad der Anlagenkonstruktion aus. Klären Sie außerdem im Voraus, wie Ersatzteile für die Rundnahtschweißanlage für Windkrafttürme beschafft werden: aus einem Lager vor Ort oder mit mehrwöchiger Lieferzeit aus dem Ausland.
Diese dritte und vierte Frage werden in dieser Phase wichtiger sein, als die meisten Käufer erwarten. Laut der zuvor erwähnten NREL-Analyse unterscheidet sich die für Offshore-Projekte geeignete Fertigung erheblich von der herkömmlichen Onshore-Fertigung – sie erfordert grundlegend andere Anlagen für die Blechhandhabung, einen deutlich höheren Personalbestand und völlig andere Hafen- oder Schienenlogistik für den Transport fertiger Turmabschnitte. Die ehrliche Antwort eines Anbieters auf die Frage „Haben Sie so etwas bei dieser Dicke und für diesen Markt tatsächlich schon einmal gebaut?“ ist mehr wert als jede Produktivitätsangabe auf einem Datenblatt. Für Käufer, die angrenzende Fertigungsmöglichkeiten prüfen, erläutert unsere Übersicht über Lohnschweißarbeiten für Metall, was bei der Beschaffung von Fertigungskapazitäten über das eigentliche Rundnahtschweißen hinaus zu erwarten ist. Wenn Sie Ihren Anlagenbedarf bereits festgelegt haben und das Datenblatt von Aubrik als Referenz wünschen, finden Sie auf unserer Produktseite zur Rundnahtschweißanlage für Windkrafttürme sämtliche Angaben zur Modellreihe WT-GW-I/II.
Branchenausblick: Was sich beim Schweißen von Windkrafttürmen verändert

Das Rechercheverhalten der Käufer ist der aussagekräftigste Hinweis darauf, wohin sich dieser Markt entwickelt, und dabei geht es nicht um die Rundnahtschweißanlage allein, sondern um die allgemeine Gewohnheit, das gesamte Spektrum der Schweißtechnik als zusammengehöriges System zu betrachten. Das Interesse an Begriffen zur Integration in Fertigungslinien (Schweißen von Windkrafttürmen, Schweißrollenböcke, SAW-Ausrüstung, Rundnahtschweißen) ist in den vergangenen 12 Monaten insgesamt leicht gestiegen, während das Interesse am verbreiteten allgemeinen Begriff “Schweißen von Windenergieanlagen” im selben Zeitraum zurückgegangen ist. Einfach ausgedrückt bedeutet dies, dass Käufer gezielter recherchieren, bevor sie sich an einen Anbieter wenden, und nicht, dass das Interesse an der gesamten Produktkategorie abnimmt. Wenn die Anschaffung Ihrer Fertigungslinie für 2026-2027 vorgesehen ist, sollten Sie in Anbietergespräche bereits mit Anforderungen an Rollenböcke, Schweißmanipulator und Rundnahtschweißanlage gehen, die auf Ihren größten geplanten Turmabschnitt und nicht auf Ihren derzeitigen Durchschnitt ausgelegt sind. In der Praxis ist dies relevant, weil ein Fertigungsbetrieb, der bis zum Auftragseingang wartet, in der Regel mit erheblichen Lieferzeiten für Schweißmanipulatoren und Rollenböcke konfrontiert ist und die erneute Qualifizierung einer WPS nach ISO 15614-1 für eine neue Blechdicke noch mehr Zeit beansprucht, bevor auch nur eine einzige Rundnaht geschweißt wird.
Auf technologischer Seite verdient die bereits erwähnte Entwicklung des hybriden Laser-Lichtbogenschweißens oder des Engspalt-Unterpulverschweißens besondere Aufmerksamkeit für Offshore-Projekte mit maximalen Blechdicken – für 2026 handelt es sich dabei eher um ein Forschungsprodukt als um ein derzeit in unseren Katalogen verfügbares Produkt, doch sie zeigt, wohin sich Innovationen bei Schweißverfahren für dickwandige Bauteile entwickeln werden, wenn Offshore-Türme immer größer werden. Auch das Rundnahtschweißen ist nicht der einzige Fertigungsschritt, der unter Veränderungsdruck steht: Das US-Energieministerium hat das Spiralschweißverfahren von Keystone Tower Systems als Alternative dokumentiert, bei der ein Turm aus einem einzigen Stahlcoil mit einer durchgehenden spiralförmigen Schweißnaht gefertigt wird, statt einzelne gerollte Turmsegmente übereinanderzusetzen und durch Rundnähte zu verschweißen – ein grundlegend anderer Fertigungsansatz und keine Weiterentwicklung des in diesem Leitfaden behandelten Rundnahtschweißens. Außerdem weist der NREL-Bericht zur Lieferkette für Offshore-Windenergie darauf hin, dass Anlagen für die nordamerikanische Fertigung von Offshore-Türmen meist importiert werden – dies sollte nicht lediglich als Kostenfrage abgetan werden, sondern ist für jeden Fertigungsbetrieb, der neue Kapazitäten aufbaut, statt vorhandene Anlagen zu modernisieren, ein wesentlicher Aspekt der Investitionsplanung.
(Marktgrößenschätzungen für den weiter gefassten Bereich der Lichtbogenschweißausrüstung – dessen Umfang regelmäßig mit $6-17 Milliarden angegeben wird, während für das Lichtbogenschweißen als Teilsegment im Allgemeinen eine CAGR im mittleren einstelligen Bereich prognostiziert wird – dienen lediglich als richtungsweisender Branchenkontext und dürfen nicht zur Begründung der vorstehenden Empfehlungen herangezogen werden – die Angaben der Forschungsinstitute und ihre Annahmen weichen erheblich voneinander ab.)
💡 Praxistipp
Wenn Sie den Kauf der Fertigungslinie für 2026-2027 planen, legen Sie Rundnaht-Schweißanlage, Schweißmanipulator und Schweißrollenbock gemeinsam für Ihre derzeit schwerste geplante Sektion aus – nicht für den aktuellen Durchschnitt –, damit die Linie bei Ihrem ersten großen Offshore-Auftrag nicht zum begrenzenden Faktor wird.
Häufig gestellte Fragen
Was ist eine Rundnaht-Schweißanlage für Windkrafttürme?
Antwort anzeigen
Eine Rundnaht-Schweißanlage für Windkrafttürme ist eine automatisierte Schweißmaschine, die gewalzte Stahlsektionen eines Turms durch eine vollständig um den Zylinder verlaufende Rundnaht verbindet.
Ist Unterpulverschweißen für Rundnähte an Windkrafttürmen immer erforderlich?
Antwort anzeigen
Nein. SAW dominiert aufgrund der höheren Abschmelzleistung und des abgeschirmten Lichtbogens, die für schweren Stahlbau erforderlich sind; einige Fertigungsbetriebe setzen jedoch das Metall-Schutzgasschweißen (GMAW) bei dünneren Bauteilen oder Reparaturen vor Ort ein, wenn Mobilität wichtiger ist als die reine Abschmelzleistung. Die Wahl des Schweißverfahrens hängt von der Wanddicke, der Zugänglichkeit des Schweißstoßes und davon ab, ob die Schweißnaht in der Werkstatt oder vor Ort ausgeführt wird.
Wie wird eine Rundnaht nach dem Schweißen geprüft?
Antwort anzeigen
Die meisten Schweißanweisungen kombinieren die Sichtprüfung mit mindestens einem volumetrischen ZfP-Verfahren – entweder UT oder RT –, um Fehler wie Bindefehler und Porosität festzustellen, ergänzt durch MPT zur Erkennung von Oberflächenrissen.
Welche Stahlgüten werden für Sektionen von Windkrafttürmen verwendet?
Antwort anzeigen
An Land überwiegend S355N/NL; bei dickwandigeren Offshore-Sektionen wird wegen der besseren Tieftemperaturzähigkeit häufig S355K2/NL eingesetzt.
Benötigen Rundnaht-Schweißlinien separate Schweißpositionierer oder Schweißrollenböcke?
Antwort anzeigen
Ja – der Schweißkopf der Rundnaht-Schweißanlage allein versetzt nichts in Drehbewegung.
Warum wir diesen Leitfaden veröffentlichen
Aubrik baut Anlagen für Fertigungslinien von Windkrafttürmen, darunter Rundnahtschweißanlagen, und hat daher ein unmittelbares Eigeninteresse an diesem Thema; genau deshalb behandelt dieser Leitfaden auch alternative Schweißverfahren, Normen und Fragen zur Anbieterbewertung, die über unsere eigene Produktpalette hinausgehen. Die hier dargestellte Fehlerklassifizierung und die Ausführungen zu Normen beruhen auf veröffentlichten Forschungsarbeiten zu Schweißanweisungen und Werkstoffermüdung und nicht auf internen Vertriebsunterlagen. Geprüft vom Schweißtechnikteam von Aubrik.
Literatur und Quellen
- Lieferketten-Roadmap für Offshore-Windenergie in den Vereinigten Staaten – National Renewable Energy Laboratory (NREL)
- Kosten additiv vor Ort gefertigter Betontürme für Windenergieanlagen – California Energy Commission
- ISO 5817:2023, Schweißen, Bewertungsgruppen für Unregelmäßigkeiten – International Organization for Standardization
- Neuerungen in ISO 15614-1:2017 – TWI (The Welding Institute)
- DNV-ST-0126, Tragstrukturen für Windenergieanlagen – DNV
- Integration von Hybrid-Laser-Lichtbogenschweißen und Engspalt-Unterpulverschweißen für 80 mm dicke Stahlbleche aus S355ML – Optics & Laser Technology (Elsevier, Open Access)
- Schweißzusätze machen beim Schweißen von Windkrafttürmen den Unterschied - The Fabricator (Lincoln Electric)
- Bewertung von Fehlern in Rohr-Rundnähten – TWI
- EERE-Erfolgsgeschichte: Wie das Spiralschweißen die Fertigung von Windenergieanlagen revolutioniert – U.S. Department of Energy
- Rotierendes Schweißsystem und Verfahren (AU2021229209A1) – Google Patents
- ISO 9015-1:2001, Zerstörende Prüfung von Schweißverbindungen an metallischen Werkstoffen – Härteprüfung – Teil 1: Härteprüfung an lichtbogengeschweißten Verbindungen – International Organization for Standardization
Verwandte Artikel
- Cobot-Schweißen: Ein Leitfaden für Käufer – herstellerneutraler Leitfaden zum Schweißen mit kollaborativen Robotern
- Leitfaden für Roboter-Schweißzellen – Automatisierung der gesamten Schweißzelle für den Stahlbau
- So dimensionieren Sie einen Schweißpositionierer für Rohre, bevor Sie ein Angebot anfordern
- Auswahlleitfaden für Schwerlast-Schweißpositionierer
- Schweißpositionierer und Drehtische: Auswahlleitfaden



