
Nehmen Sie Kontakt mit der Aubrik Company auf

Kurz gesagt. Die kundenspezifische CNC-Bearbeitung ist ein computergesteuertes, spanendes Verfahren, bei dem Fertigteile aus massiven Metall- oder Kunststoffblöcken herausgearbeitet werden. Sie ermöglicht Toleranzen, die mit konkurrierenden Verfahren nur schwer erreichbar sind, eignet sich für Dutzende von Werkstoffgruppen und lässt sich vom einzelnen Prototyp bis zur Serienfertigung skalieren, wobei die Wahl von Verfahren, Werkstoff und Toleranz Kosten und Lieferzeit jeweils unterschiedlich beeinflusst.
Kurzdaten: kundenspezifische CNC-Bearbeitung im Überblick
Kernverfahren Fräsen, Drehen, Bohren, Drahterodieren Allgemeintoleranz (ISO 2768-1, Toleranzklasse mittel) ±0,1-0,3 mm je nach Größe des Merkmals, sofern keine engere Toleranz angegeben ist Bereich der Präzisionstoleranzen Bis zu ±0,001-0,002 in (±0,025-0,05 mm) bei Funktionsmerkmalen Werkstoffe Aluminium, Edelstahl, legierter Stahl, technische Kunststoffe, ausgewählte Sonderlegierungen Typischer Bestellmengenbereich Vom einzelnen Prototyp bis zu Serien mit mehreren Tausend Stück
Bei der kundenspezifischen CNC-Bearbeitung wird eine CAD-Datei in ein Metall- oder Kunststoffteil umgesetzt, indem in programmierten Bearbeitungsschritten Werkstoff vom Vollmaterial abgetragen wird. Wenn Sie noch nie CNC-bearbeitete Teile beschafft haben, zeigt bereits die Vielzahl der in diesem einen Satz enthaltenen Entscheidungen – welches Verfahren, welcher Werkstoff, wie eng die Toleranz, ein Stück oder zehntausend – genau, weshalb dieser Leitfaden erforderlich ist.
Manche Einkäufer wünschen einen Online-CNC-Bearbeitungsservice, bei dem sie eine CAD-Datei hochladen und innerhalb weniger Minuten ein Online-Angebot erhalten; andere bevorzugen einen örtlichen CNC-Dienstleister mit einem telefonisch erreichbaren Ingenieur. Beide Wege können hochwertige kundenspezifische CNC-Teile mit echter Präzisionsqualität liefern, doch dieser Leitfaden konzentriert sich auf die Fragen, die unabhängig vom gewählten Geschäftsmodell für kundenspezifische CNC-Bearbeitungsleistungen relevant sind: Grundlagen der Präzisionsbearbeitung, Zielkonflikte bei der Werkstoffwahl und die richtige Auswertung eines Angebots.
- Für Allgemeintoleranzen ist nur ISO 2768-1 (Längen- und Winkelmaße) aktuell; ISO 2768-2 für geometrische Toleranzen wurde zurückgezogen und durch ISO 22081:2021 ersetzt.
- Die meisten Fertigungsbetriebe konstruieren noch immer nach ASME Y14.5-2009 oder sogar nach der Ausgabe von 1994 und nicht nach der aktuellen Ausgabe von 2018 (R2024), was vor der Freigabe einer Zeichnung geklärt werden sollte.
- Bei steigenden Toleranzanforderungen ist der 3D-Druck für Prototypen nicht automatisch kostengünstiger.
- Die Bearbeitung von Medizinprodukten unterliegt nun der QMSR der FDA, die am 2. Februar 2026 in Kraft tritt.
Was ist kundenspezifische CNC-Bearbeitung?
Bei der kundenspezifischen CNC-Bearbeitung wird ein Teil auf einer computergesteuerten Werkzeugmaschine exakt nach den Vorgaben des Käufers gefertigt, anstatt ein Standardteil aus dem Lager zu entnehmen. „Kundenspezifisch“ grenzt das Verfahren von seriengefertigten Standardteilen ab: Sämtliche Maße, Toleranzen und Werkstoffe werden durch die eigene CAD-Datei des Käufers und nicht durch einen Katalog vorgegeben.
Wie funktioniert die CNC-Bearbeitung?
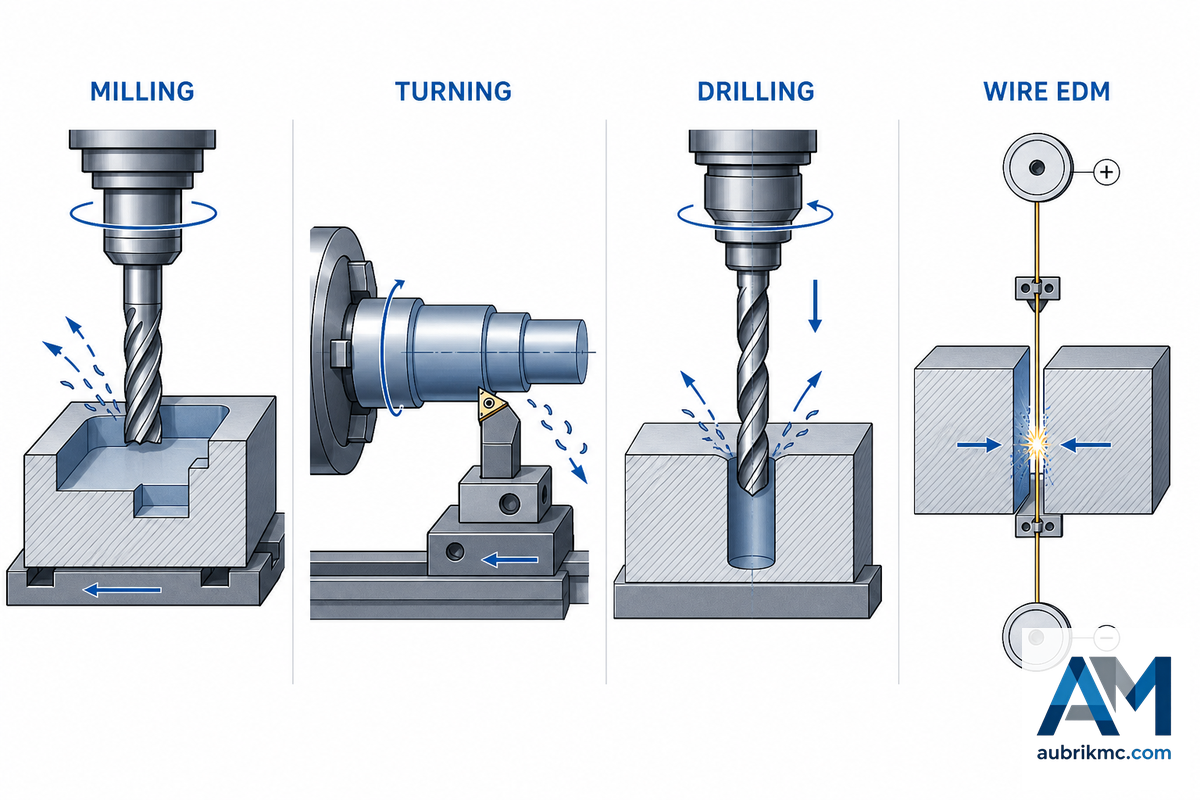
CNC-Fräsen ist ein spanendes Fertigungsverfahren, bei dem massive Kunststoff- und Metallblöcke auf 3-Achs-Bearbeitungszentren zu Fertigteilen bearbeitet werden, indem entlang einer aus dem CAD-Modell erzeugten Werkzeugbahn so lange Werkstoff abgetragen wird, bis die Form der Konstruktion entspricht. CNC-Drehen mit angetriebenen Werkzeugen bearbeitet die umgekehrte Geometrie: Das Werkstück dreht sich an einem feststehenden Werkzeug, sodass Teile mit zylindrischen Merkmalen aus Metallstangen gefertigt werden, ohne dass jemals ein quadratischer Block bearbeitet wird.
Das Drahterodieren ergänzt ein drittes Verfahren für elektrisch leitfähige Werkstoffe, bei dem ein elektrisch geladener Draht den Werkstoff erodiert, anstatt ihn mechanisch zu schneiden.
| Verfahren | Funktionsweise |
|---|---|
| Fräsen | Ein rotierendes Werkzeug bearbeitet ein feststehendes oder indexiertes Werkstück — Planflächen, Taschen, nicht rotationssymmetrische Merkmale |
| Drehen | Ein rotierendes Werkstück wird an einem feststehenden Werkzeug bearbeitet — runde, rotationssymmetrische Teile |
| Bohren | Ein rotierendes Werkzeug erzeugt entlang einer einzelnen Achse eine Bohrung |
| Drahterodieren | Ein elektrisch geladener Draht erodiert elektrisch leitfähigen Werkstoff — keine Schnittkraft am Teil |
Dies ist subtraktive Fertigung: Die Form entsteht durch das Abtragen von Werkstoff und nicht durch dessen Aufbau (3D-Druck) oder Einspritzen in ein Formwerkzeug (Spritzgießen). Laut einer von Fachleuten begutachteten Übersicht über die Integration additiver und subtraktiver Fertigung bleiben subtraktive Verfahren die Referenzmethode für die Einhaltung geometrischer Toleranzen und die Oberflächenbearbeitung, weshalb Teile in hybriden Fertigungssystemen auch nach der additiven Formgebung noch einen CNC-Bearbeitungsschritt durchlaufen.
📐 Technischer Hinweis Teile, die auf einer 3-Achs-Fräsmaschine fünf Aufspannungen benötigen, kommen auf einer 5-Achs-Maschine häufig mit nur zwei oder drei aus, da das Werkzeug dank der zusätzlichen Achsen mehrere Flächen erreichen kann, ohne das Teil erneut aufzuspannen. Weniger Aufspannungen bedeuten weniger Gelegenheiten, den Bezug zu verlieren, auf dem die gesamte Zeichnung aufbaut.
Ausbildungsprogramme für Zerspanungstechnik an Community Colleges, siehe den Lehrplan für CNC-Fertigungstechniker des Gateway Technical College, vermitteln dies als erste Lektion: Das Lesen und Interpretieren der Toleranzen und Symbole auf einer Zeichnung ist untrennbar mit der Bedienung der Maschine verbunden. Die Zeichnungsanforderungen sind nicht erfüllt, wenn das Teil dem Modell lediglich optisch entspricht; sie sind erfüllt, wenn die Messwerte des Teils innerhalb der in der Zeichnung angegebenen Toleranzzone liegen.
CNC-Drehen im Vergleich zum CNC-Fräsen
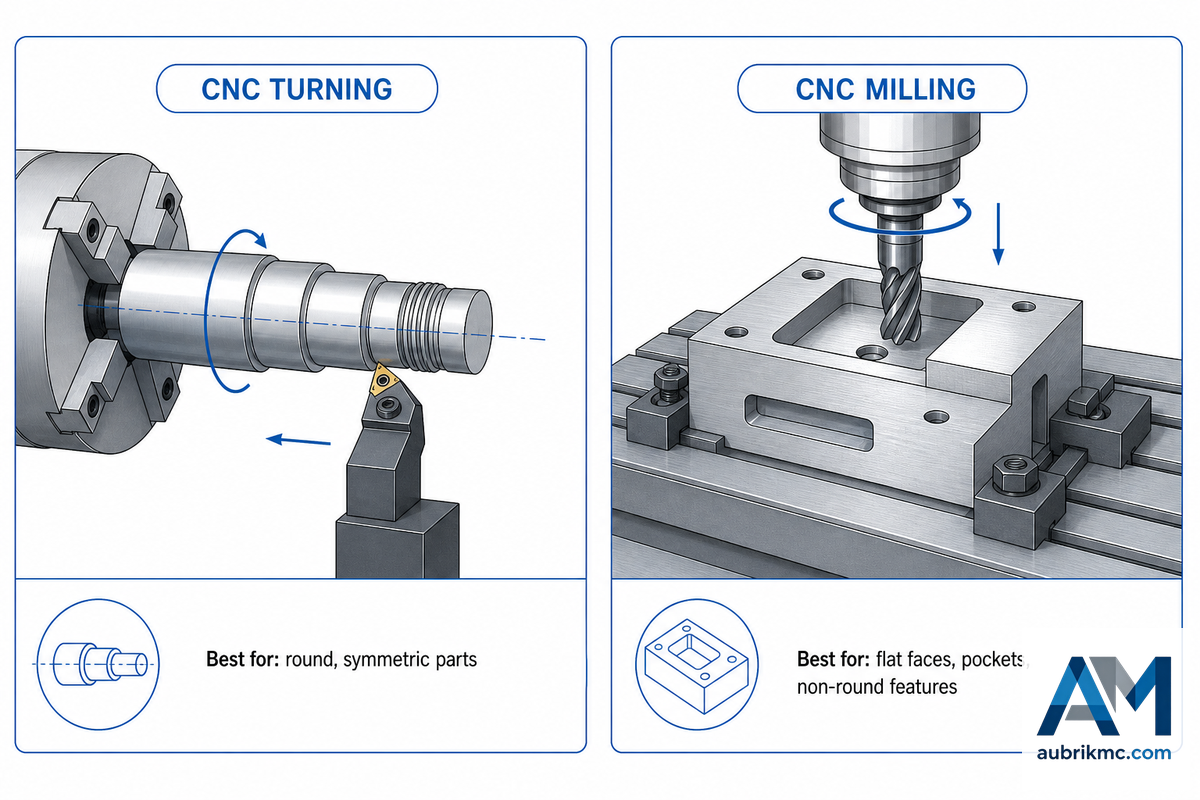
Drehen und Fräsen lösen unterschiedliche Geometrieaufgaben, und die Wahl des falschen Verfahrens für die Form Ihres Teils führt besonders schnell zu unnötigen Mehrkosten. Beim Drehen rotiert das Werkstück an einem feststehenden Schneidwerkzeug, weshalb sich das Verfahren besonders für runde, symmetrische Teile eignet. Beim Fräsen bewegt sich ein rotierendes Werkzeug über ein feststehendes oder indexiertes Werkstück, weshalb das Verfahren für Planflächen, Taschen und nicht rotationssymmetrische Merkmale geeignet ist.
Viele Fertigungsbetriebe decken inzwischen eine vollständige Bandbreite von CNC-Bearbeitungsverfahren unter einem Dach ab und kombinieren CNC-Fräs- und Drehmöglichkeiten auf derselben Plattform, sodass ein einziges Angebot eine schnelle CNC-Fertigung beider Geometriearten umfassen kann.
| Kriterium | CNC-Drehen | CNC-Fräsen |
|---|---|---|
| Am besten geeignete Geometrie | Wellen, Buchsen, Anschlussstücke, runde Gewindeteile | Gehäuse, Halterungen, Taschen, nicht runde Profile |
| Bewegung von Werkzeug und Teil | Das Teil rotiert, das Werkzeug steht fest | Das Werkzeug rotiert, das Teil steht fest oder wird indexiert |
| Typische Achsanzahl | 2-Achs-Ausführung oder mehrachsige Bearbeitung mit angetriebenen Werkzeugen für kombinierte Merkmale | 3, 4 oder 5 Achsen je nach Komplexität des Teils |
| Wenn beide Verfahren erforderlich sind | Ein Teil mit einem runden Wellenmerkmal UND einer ebenen Montagefläche wird in der Regel zunächst gedreht und anschließend gefräst, auf einem Dreh-Fräszentrum in einer einzigen Aufspannung | |
Jüngste Patentaktivitäten zeigen, dass dieses Gebiet nicht stillsteht. Eine Patentanmeldung aus dem Jahr 2025 (CN120686722A) beschreibt ein mehrachsiges Kompensationsverfahren für das CNC-Portalfräsen, das speziell auf eine höhere Oberflächengenauigkeit bei großformatigen Teilen abzielt, und eine separate Anmeldung (US20210364482A1) nutzt Multitask-Maschinenlernen, um Oberflächenrauheit und Werkzeugverschleiß noch vor Abschluss eines Schnitts vorherzusagen; beides sind Anzeichen dafür, dass die Genauigkeit beim Drehen und Fräsen weiterhin ein aktuelles technisches Problem und nicht bereits seit Jahrzehnten gelöst ist.
💡 Wichtigste Erkenntnis
Wenn Ihr Teil über seine gesamte Länge rund und symmetrisch ist, sollten Sie zuerst nach dem Drehen fragen. Wenn es Planflächen, Taschen oder außermittige Bohrungen aufweist, handelt es sich um ein Frästeil — und die meisten realen Teile erfordern etwas von beidem.
Kundenspezifische CNC-Bearbeitung im Vergleich zu 3D-Druck und Spritzgießen
Wann ist 3D-Druck günstiger als CNC-Bearbeitung?
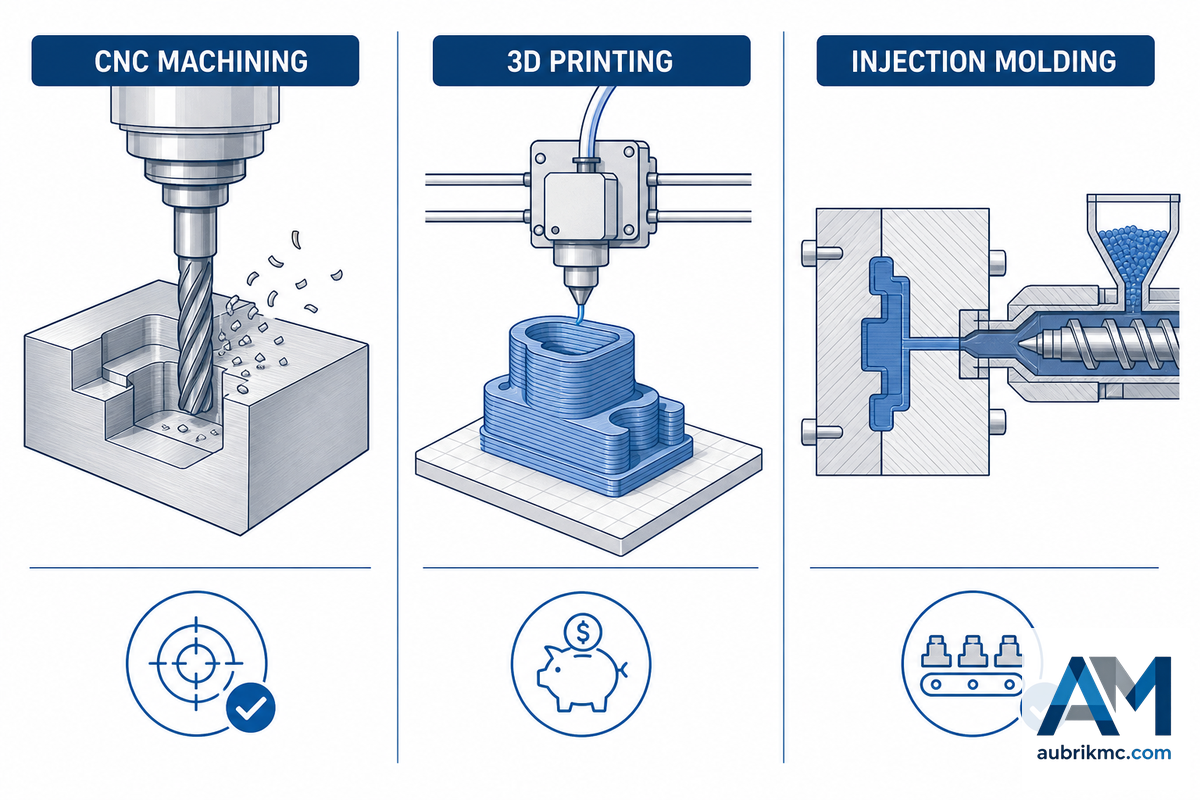
3D-Druck ist nicht automatisch die kostengünstigere Option für Prototypen, sobald die Toleranzanforderungen über lockere Funktionspassungen hinausgehen. Eine NIST-Sonderveröffentlichung zur Wirtschaftlichkeit der additiven Fertigung kam zu dem Ergebnis, dass additive Verfahren bei kleinen Stückzahlen wirtschaftlich sein können, ihre Gesamtkosten jedoch in vielen Fällen über denen herkömmlicher subtraktiver Verfahren liegen, wenn Nachbearbeitung, Werkstoffeigenschaften und Nacharbeit berücksichtigt werden. Der Break-even-Punkt hängt von der Geometrie und der Toleranz ab, nicht allein vom Volumen – eine verbreitete Annahme, die hinterfragt werden sollte, bevor standardmäßig entschieden wird: “Druck es, es ist ein Prototyp.”
| Kriterium | CNC-Bearbeitung | 3D-Druck | Spritzgießen |
|---|---|---|---|
| Werkzeuginvestition | Keine | Keine | Kosten für das Formwerkzeug, oft mehrere Tausend Dollar |
| Erreichbare Toleranz | Bis zu ±0,001-0,002 in | Typischerweise ±0.005 in oder größer | ±0,003-0,005 in, abhängig von der Schwindung |
| Werkstoffeigenschaften | Vollständige Eigenschaften der Ausgangslegierung oder des Ausgangsharzes | Schichtabhängig, häufig anisotrop | Vollständige Eigenschaften, jedoch auf formbare Harze beschränkt |
| Wirtschaftliche Stückzahl | Von 1 Stück bis zu mehreren Tausend | Von 1 Stück bis zu wenigen Hundert | Mehrere Tausend+ (Amortisation der Werkzeugkosten) |
Die Entscheidungsregel ist eindeutig, sobald Stückzahl und Toleranz getrennt betrachtet werden. Unabhängig von der Stückzahl sollte das Teil spanend bearbeitet werden, wenn es eine hohe Maßgenauigkeit oder die volle Festigkeit eines Metalls erfordert; es sollte nur gedruckt werden, wenn lediglich eine einmalige Formprüfung erforderlich ist und die Toleranz tatsächlich keine Rolle spielt. Die Festlegung auf eine Serie von mehreren Tausend Stück mit einer für Formwerkzeuge geeigneten Geometrie ist der einzige Fall, in dem die Kosten des Spritzgießens pro Teil die der spanenden Bearbeitung schließlich unterschreiten, sobald sich die Werkzeuginvestition amortisiert hat.
Werkstoffauswahl für spanend bearbeitete Teile
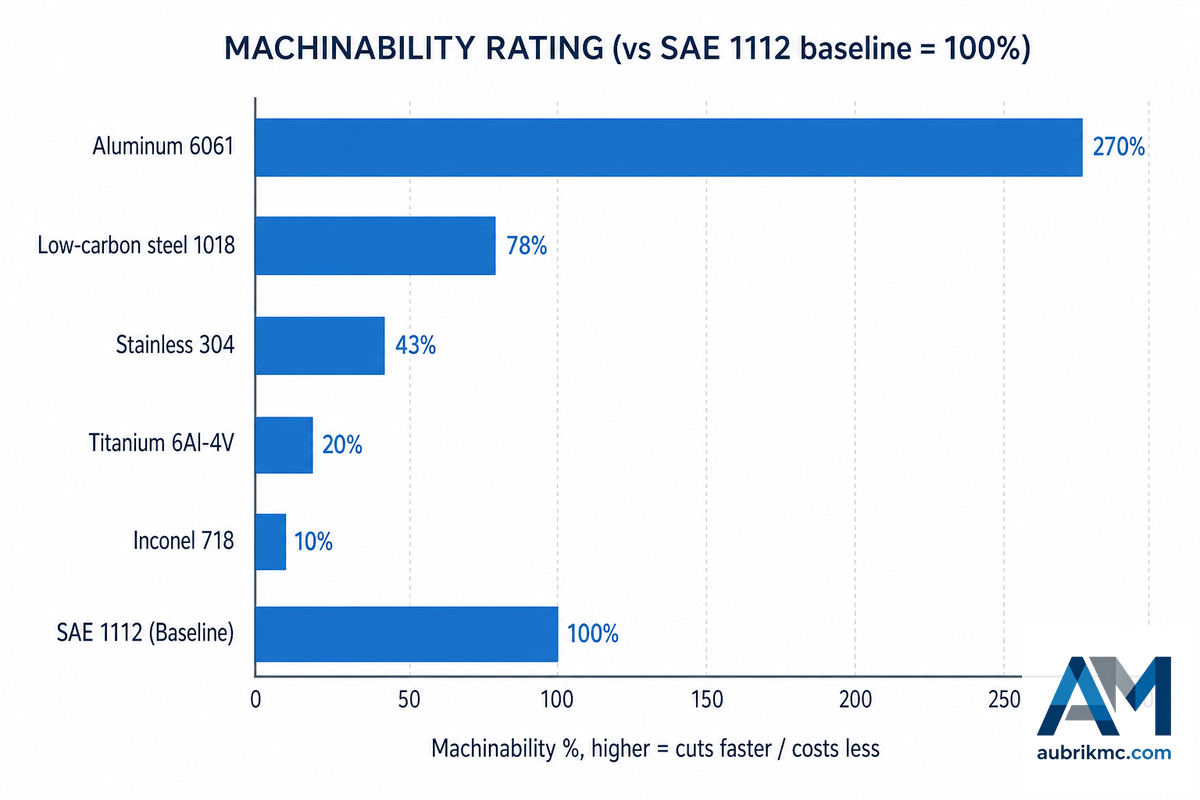
Die Werkstoffwahl beeinflusst die Kosten stärker, als die meisten Einkäufer erwarten, denn neben der Festigkeit bestimmt die Zerspanbarkeit, wie lange ein Teil in der Maschine verbleibt. Ein weitverbreitetes industrielles Referenzverfahren, das auch in universitären Lehrveranstaltungen zur Fertigungstechnik vermittelt wird, bewertet jeden Werkstoff im Vergleich zum Automatenstahl SAE 1112 (B1112), dessen Zerspanbarkeitswert auf 100 % festgelegt ist; Werkstoffe, die sich schneller als SAE 1112 bearbeiten lassen, erreichen Werte über 100 %, langsamer zu bearbeitende Werkstoffe Werte darunter. Es handelt sich um einen relativen Index und nicht um eine zertifizierte physikalische Konstante, weshalb die nachstehenden Werte als Vergleichswerte und nicht als absolute Angaben zu verstehen sind.
Die nachstehende Übersicht behandelt die Bearbeitung von Vollmaterial, doch nicht jeder Auftrag beginnt mit einem massiven Block: Bei der Blechbearbeitung werden dünnwandige Teile durch Schneiden und Biegen statt durch Fräsen gefertigt, und für die Kunststoffbearbeitung einschließlich der Bearbeitung von Phenolharz für hochtemperaturbeständige elektrische Isolatoren gelten andere Vorschub- und Schnittgeschwindigkeitswerte als für Metallteile. Einfache Teile aus beiden Werkstoffgruppen kommen häufig ohne vollständige Bewertung der Zerspanbarkeit aus; bei komplexen Geometrien von Metall- und Kunststoffteilen ist dies nicht möglich.
| Werkstoff | Klasse | Zerspanbarkeitswert |
|---|---|---|
| Aluminium 6061 | Nichteisenmetall | 270% |
| Aluminium 7075 | Nichteisenmetall | 170% |
| Kohlenstoffarmer Stahl 1018 | Kohlenstoffstahl | 78% |
| Legierter Stahl 4140 | Legierter Stahl | 61% |
| Edelstahl 304 | Austenitischer Edelstahl | 43% |
| Edelstahl 17-4 PH | Ausscheidungshärtender Edelstahl | 43% |
| Edelstahl 316 | Austenitischer Edelstahl | 40% |
| Titan der Werkstoffgüte 2 | Kommerziell reines Titan | 40% |
| Titan 6Al-4V (Werkstoffgüte 5) | Titanlegierung | 20% |
| Inconel 718 | Nickel-Superlegierung | 10% |
Technische Kunststoffe lassen sich überhaupt nicht in diese auf Stahl bezogene Skala einordnen, was bereits eine wichtige Erkenntnis ist: POM (Delrin), PTFE und ABS lassen sich im Allgemeinen schneller und mit geringerer Wärmeentwicklung bearbeiten als alle Metalle in der vorstehenden Übersicht, während PEEK langsamer bearbeitet wird und schärfere Werkzeuge benötigt, damit es an der Schneide nicht schmilzt.
✔ Vorteile der Abstimmung des Werkstoffs auf die Zerspanbarkeit
- Aluminium 6061/7075 lässt sich schnell und kostengünstig bearbeiten und ist die Standardwahl, sofern die Anwendung keine höheren Anforderungen stellt
- Edelstahl und Titan halten korrosiven Umgebungen oder hohen Temperaturen stand, unter denen Aluminium versagt
- Technische Kunststoffe (POM, PEEK, PTFE) lassen sich schnell bearbeiten und schließen bei geeigneten Anwendungen Korrosion vollständig aus
⚠ Zu berücksichtigende Einschränkungen
- Titan 6Al-4V und Inconel 718 lassen sich deutlich langsamer bearbeiten als Aluminium 6061; auf der vorstehenden Zerspanbarkeitsskala beträgt der Unterschied 13-27x, daher sind Lieferzeit und Werkzeugkosten entsprechend einzuplanen
- Bei Titan konzentrieren sich ungefähr 80 % der Schnittwärme an der Werkzeugschneide, anstatt über den Span abgeführt zu werden, wodurch der Werkzeugverschleiß beschleunigt wird
- Die Ausführung eines nicht funktionskritischen Merkmals in einer Sonderlegierung ist eine verbreitete Ursache für höhere Kosten ohne funktionalen Nutzen
Die Unterschiede bei der Schnittgeschwindigkeit folgen demselben Muster. Technische Referenzunterlagen von Zerspanungsbetrieben nennen für Titan üblicherweise Oberflächengeschwindigkeiten von etwa 30-60 Fuß pro Minute gegenüber ungefähr 70-100 bei Edelstahl; diese Werte variieren je nach Betrieb, Werkzeugen und Kühlschmierstoffstrategie und sollten daher nur als Orientierung und nicht als verbindliche Spezifikation für einen Lieferanten ohne konkretes Angebot betrachtet werden.
Toleranzen und Präzision: Wie eng ist zu eng?
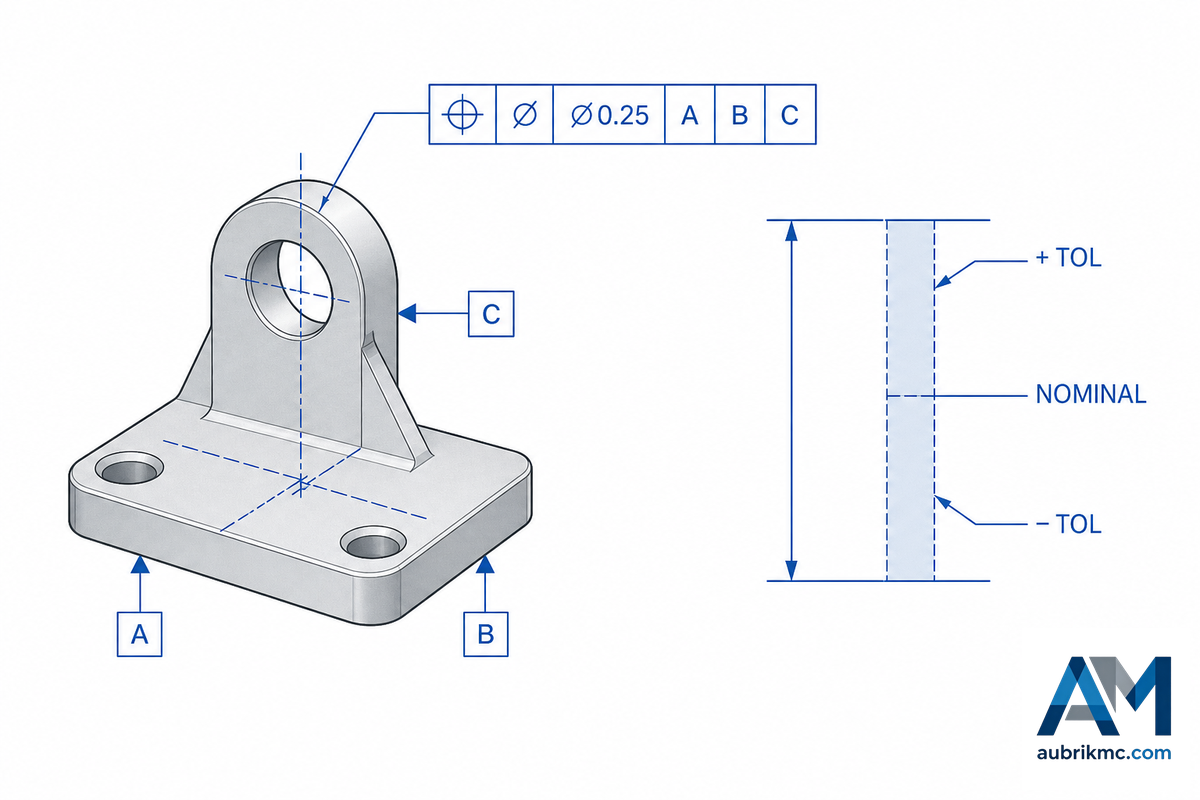
Eine Toleranz ist in dem Moment zu eng, in dem ihre Einhaltung mehr kostet, als es die Funktion des Teils erfordert. Allgemeine Toleranzangaben (ISO 2768-1, Toleranzklasse mittel) verursachen nur geringe Kosten; Präzisionstoleranzen bis zu ±0,001-0,002 in erhöhen die Kosten für Einrichtung, Prüfung und Ausschussquote deutlich, weshalb die richtige Vorgabe „so weit, wie es die Baugruppe zulässt“ und nicht „so eng wie möglich“ lautet.
Welche Toleranzen kann die CNC-Bearbeitung tatsächlich einhalten?
Die universelle CNC-Bearbeitung hält die in ISO 2768-1 definierten Toleranzklassen für Längen- und Winkelmaße zuverlässig ein, während präzisere Bearbeitungen bei Funktionsmerkmalen ±0,001-0,002 in (±0,025-0,05 mm) erreichen können. Aktuell ist jedoch nur Teil 1 von ISO 2768: Der Normenkatalog der ISO führt ISO 2768-2 für geometrische Toleranzen als zurückgezogen und ISO 22081:2021 als Nachfolgenorm, sodass eine Zeichnung, die für Form- oder Positionstoleranzen auf „ISO 2768“ verweist, ein zurückgezogenes Dokument zitiert.
| Merkmalsklasse | Standardtoleranz | Präzisionstoleranz |
|---|---|---|
| Metalle (Aluminium, Stahl, Messing) | ±0.005 in (±0,127 mm) | ±0,001-0,002 in (±0,025-0,05 mm) |
| Kunststoffe (ABS, POM, PC) | ±0.010 in (±0,254 mm) | ±0,003-0,005 in (±0,075-0,127 mm) |
| Kleine Merkmale (≤1 in) | ±0.003 in (±0,075 mm) | ±0.0005 in (±0,0127 mm) |
“Die teuerste Toleranz in einer Zeichnung ist in der Regel diejenige, bei der niemand überprüft hat, ob sie für die tatsächliche Funktion des Bauteils erforderlich ist. Bevor wir ein Angebot für eine enge Toleranzangabe erstellen, stellen wir Einkäufern eine Frage: Was geschieht physisch, wenn dieses Merkmal um 0.002 Zoll weniger eng toleriert ist? In der Hälfte der Fälle lautet die ehrliche Antwort: nichts, und dann geht es um tatsächliche Kosten, nicht um einen Kompromiss.”
ASME Y14.5-2018 (erneut bestätigt als ASME Y14.5-2018 (R2024)) ist die aktuelle US-amerikanische Norm für Bemaßung und Tolerierung, obwohl eine eigene Auswertung des Kundenstamms eines GD&T-Schulungsanbieters – keine offizielle ASME-Umfrage, aber ein hilfreicher Richtwert – ergab, dass ungefähr die Hälfte der Unternehmen noch nach der Ausgabe von 2009 und mehr als ein Viertel noch nach der Ausgabe von 1994 konstruiert, während nur ein kleiner Anteil die Ausgabe von 2018 verwendet. Diese Diskrepanz stellt ein echtes Kommunikationsrisiko dar, da zwei Betriebe, die mit unterschiedlichen Ausgaben derselben Norm arbeiten, einen Toleranzrahmen unterschiedlich interpretieren können. Klären Sie vor der Freigabe, nach welcher Ausgabe eine Zeichnung erstellt wurde, und nicht erst, nachdem ein Teil die Prüfung nicht bestanden hat.
Vom Prototyp zur Serienfertigung
Der Übergang von einem einzelnen Prototyp zu einem Serienauftrag verändert nicht nur die Stückzahl, sondern auch die relevanten Kostentreiber. Bei einem Prototypenauftrag werden die Einrichtungs- und Programmierkosten von einem einzigen Teil getragen, während sich dieselben Fixkosten bei einer Serienfertigung auf Hunderte oder Tausende von Teilen verteilen; deshalb sinkt der Stückpreis mit steigender Menge erheblich, obwohl sich die Maschinenzeit pro Teil kaum ändert. Ein Diskussionsbeitrag aus einer Zerspaner-Community zur Skalierung von Prototypen auf Kleinserien beschreibt denselben Sachverhalt aus der Fertigungspraxis: Probleme, die bei einem Einzelteil nie auftraten – Verschleiß der Spannvorrichtung, Abweichungen durch die Werkzeugstandzeit und schwankende Oberflächengüte –, werden sichtbar, sobald mit zehn oder hundert multipliziert wird.
Rapid Prototyping und Serienfertigung müssen keine zwei getrennten Bearbeitungsprojekte mit zwei separaten Angeboten sein: Viele Betriebe können Prototypen und Serienteile mit derselben Einrichtung fertigen und nach Festlegung der Konstruktion nur die Spannvorrichtung und Losgröße anpassen. Klären Sie bei jeder Besprechung eines CNC-Bearbeitungsprozesses frühzeitig, ob Ihr Fertigungsbetrieb Prototypen- und Serienfertigung als einen durchgängigen Auftrag oder als vollständigen Neustart behandelt, da diese Antwort sowohl die CNC-Bearbeitungskosten als auch die Lieferzeit verändert.
- Vergewissern Sie sich, dass für den Prototyp derselbe Werkstoff und dasselbe Verfahren wie für das vorgesehene Serienteil verwendet werden, denn ein zur Zeitersparnis aus einer anderen Legierung gefertigter Prototyp kann ein Zerspanbarkeitsproblem verbergen, das erst bei größeren Stückzahlen auftritt.
- Fragen Sie, ob Ihr Lieferant für die Serienfertigung eine Mindestbestellmenge verlangt oder dieselbe Einrichtung ohne erneute Kalkulation des gesamten Auftrags von 1 auf 1.000+ Teile skalieren kann.
- Prüfen Sie die Toleranzen bei der Angebotserstellung für die Serienfertigung erneut, denn eine Toleranz, die für einen einzelnen Prototyp zur Passungsprüfung ausreichte, muss möglicherweise enger gefasst werden, sobald die Teile innerhalb einer vollständigen Charge austauschbar sein müssen.
Nutzen Sie einen Lieferzeit- und MOQ-Rechner, um vor der Festlegung eines darauf abgestimmten Markteinführungstermins zu prüfen, ob Ihre konkrete Stückzahl und Komplexität einem realistischen Lieferfenster entsprechen.
Branchen, die auf kundenspezifische CNC-Bearbeitung angewiesen sind
Hersteller in der Luft- und Raumfahrt, Medizintechnik, Automobilindustrie und industriellen Anlagentechnik gehören zu den größten Anwendern kundenspezifischer CNC-Bearbeitung, wobei jede Branche den grundlegenden Prozess um andere Konformitätsanforderungen ergänzt.
| Branche | Typische Konformitätsanforderungen |
|---|---|
| Luft- und Raumfahrt | AS9100-Zertifizierung zusätzlich zur grundlegenden ISO 9001, ausgerichtet auf Anforderungen an Rückverfolgbarkeit und Dokumentation |
| Medizinprodukte | FDA QMSR (gültig ab 2. Feb. 2026), die ISO 13485:2016 in 21 CFR Part 820 übernimmt — der Anwendungsbereich hängt von der Einstufung als fertiges Medizinprodukt oder Zubehör ab |
| Automobilindustrie | Strengere Aufzeichnungspflichten als bei allgemeinen Industrieaufträgen, jedoch ohne den regulatorischen Anwendungsbereich für fertige Medizinprodukte |
| Robotik / industrielle Automatisierung | Allgemeine industrielle Toleranz- und Prüfpraxis — eine verfehlte Toleranz führt zur Fehlausrichtung einer Baugruppe, nicht zum Ausschuss einer regulierten Charge |
Die Konformitätsanforderungen verändern in der Praxis die Bedeutung der „Qualitätsdokumentation“ und nicht nur deren Strenge. Ein Einkäufer in der Luft- und Raumfahrt benötigt mit AS9100 verknüpfte Rückverfolgbarkeitsnachweise; ein Einkäufer von Medizinprodukten muss prüfen, ob QMSR für die konkrete Teileklassifizierung gilt, bevor er dies voraussetzt.
So bewerten Sie einen Partner für kundenspezifische CNC-Bearbeitung
Marktplatz, lokaler Lohnfertiger oder Direktbezug vom Hersteller: Beim Vergleich von Herstellern für kundenspezifische CNC-Bearbeitung lösen diese 3 Beschaffungsmodelle unterschiedliche Probleme, und wer aus Gewohnheit statt nach Eignung entscheidet, riskiert reale Mehrkosten und Terminverzögerungen. Ein kleiner lokaler Zerspanungsbetrieb und eine größere CNC-Fertigungsstätte können dieselbe Zeichnung sehr unterschiedlich kalkulieren, daher ist das Beschaffungsmodell ebenso wichtig wie der Preis.
Jeder Betrieb, der CNC-Fertigung anbietet, beschreibt seine Bearbeitungsmöglichkeiten etwas anders: Der eine deckt mit seinen CNC-Bearbeitungslösungen eine größere Vielfalt aus Dutzenden Werkstoffen ab, während ein anderer mit hochwertiger CNC-Bearbeitung wirbt, aber nur Angebote für einen engeren Anwendungsbereich erstellt. Fragen Sie vor der Annahme, dass 2 Angebote direkt vergleichbar sind, welche Leistungen die modernen CNC-Bearbeitungsmöglichkeiten eines Betriebs tatsächlich abdecken, und verlassen Sie sich nicht nur auf die Angaben der Startseite.
In Diskussionen in Zerspanungsforen zeigt sich immer wieder, dass Käufer technische Qualifikationen, Abschlüsse, Titel und Zertifizierungen eines Lieferanten bewerten, praktischer Bearbeitungserfahrung jedoch weniger Gewicht beimessen, obwohl die Erfahrung in der Fertigung häufig zuverlässiger erkennen lässt, ob sich eine Konstruktion tatsächlich sauber bearbeiten lässt. Formale Qualifikationen und die tatsächliche Fertigungsbilanz eines Lieferanten sind nicht dasselbe Indiz.
- ✔Fragen Sie, ob Angebote die Kostentreiber transparent aufschlüsseln (Werkstoff, Toleranz, Geometrie und Oberflächengüte) oder nur eine einzelne undurchsichtige Zahl nennen, denn Ersteres ermöglicht eine kostenoptimierte Neukonstruktion, Letzteres nicht.
- ✔Klären Sie, ob Sie direkten Zugang zu den für Ihren Auftrag zuständigen Ingenieuren haben oder ob zwischen Ihnen und dem Zerspanungsbetrieb lediglich der Vertrieb steht.
- ✔Prüfen Sie die Verfahren zur Dokumentation von Prüfungen und Werkstoffzertifikaten vor der Bestellung und nicht erst nach Ankunft einer Charge.
- ✔Klären Sie bei grenzüberschreitenden Bestellungen, wer für die Zolltarifierung und die Ermittlung der Einstandskosten verantwortlich ist, denn ein “Sofortangebot”, das diese Kosten ausschließt, ist nicht der Endpreis.
Marktplätze mit Sofortangeboten überzeugen bei einem einmaligen, unkritischen Teil durch Komfort: Datei hochladen, Preis erhalten, fertig. Direkt beauftragte Hersteller wie Aubriks Service für kundenspezifische CNC-Bearbeitung tauschen einen Teil dieser Selfservice-Geschwindigkeit gegen direkten Zugang zu Ingenieuren und eine veröffentlichte Aufschlüsselung der Kostentreiber ein, was sich lohnt, sobald ein Teil wichtig genug ist, dass dasselbe Team den Prototyp und die Serienfertigung übernehmen soll. Mit einem Einstandskostenrechner für den Vergleich zwischen Direktbezug und Plattform lässt sich schnell prüfen, ob sich dieser Kompromiss für Ihre konkrete Stückzahl und Ihren Bestimmungsort rechnet.
Die 5-Schritte-Abfolge von der Spezifikation zum Fertigungsbetrieb
- Das geeignete Verfahren anhand der Bauteilgeometrie festlegen: Drehen, Fräsen oder beides
- Den Werkstoff nach Zerspanbarkeit und Leistungsanforderungen auswählen, nicht aus Gewohnheit
- Die Toleranz funktionsgerecht für jedes einzelne Merkmal festlegen, statt pauschal enge Toleranzen vorzugeben
- Prüfen, ob CNC-Bearbeitung bei Ihrer Stückzahl tatsächlich das richtige Verfahren gegenüber 3D-Druck oder Formgebung ist
- Das Lieferantenmodell (Marktplatz / lokaler Betrieb / Direktbezug vom Hersteller) danach bewerten, was die Schritte 1-4 tatsächlich erfordern
Wenn Sie diese Reihenfolge einhalten, wird das Lieferantengespräch in Schritt 5 zu einer Eignungsprüfung anhand bekannter Anforderungen und nicht zu einer Schätzung.
Branchenausblick: Was sich bei der kundenspezifischen CNC-Bearbeitung verändert
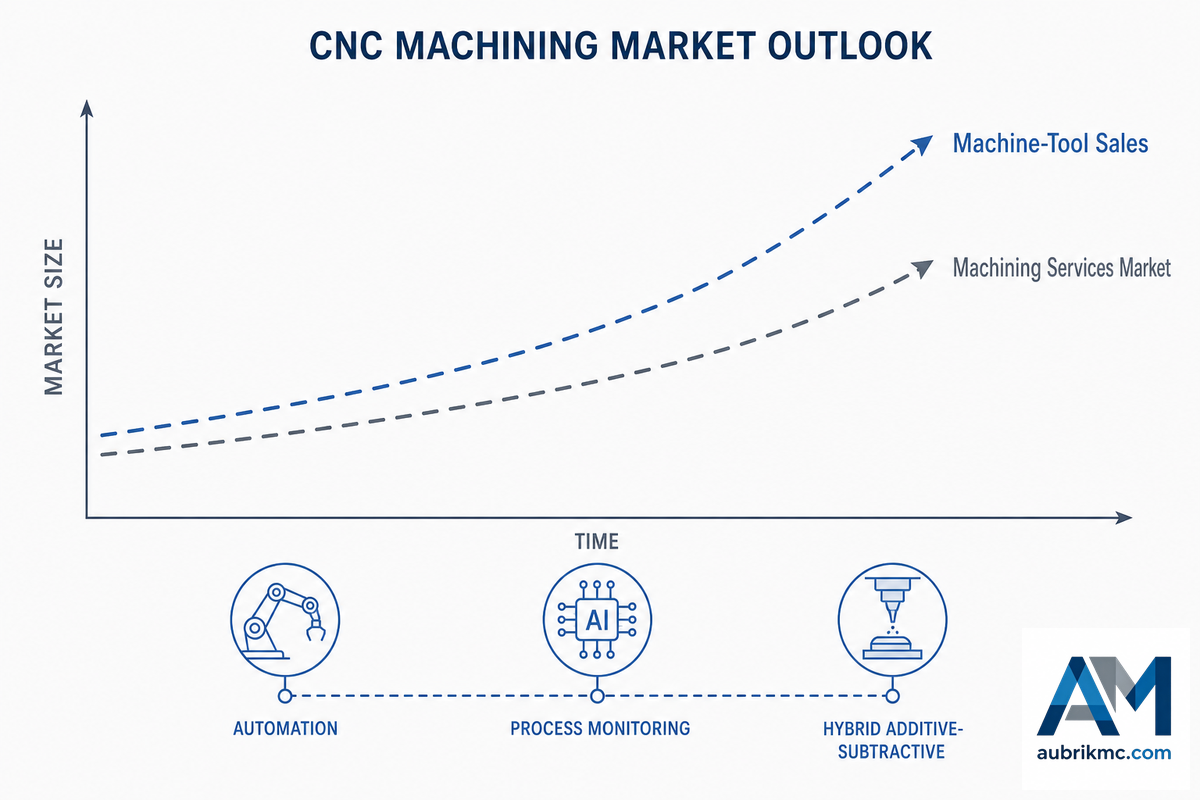
Die deutlichste kurzfristige Entwicklung, die Käufer verfolgen sollten, besteht darin, dass Normen und Dokumentation mit der Automatisierung Schritt halten, und nicht in den Schlagzeilen zur Marktgröße, die die Berichterstattung über die CNC-Branche dominieren. 2 konkrete Veränderungen sind wichtiger als jede Wachstumsprognose: das Inkrafttreten der QMSR der FDA am 2. Februar 2026 für die Bearbeitung von Medizinprodukten und der Übergang KI-gestützter Prozessüberwachung von Pilotprojekten zur üblichen Fertigungspraxis bei Präzisionsarbeiten.
- ✔Wenn Sie Teile für Medizinprodukte beschaffen, prüfen Sie vor Ihrer nächsten Bestellung, ob die QMSR (gültig ab 2. Februar 2026) für die konkrete Klassifizierung Ihres Teils gilt.
- ✔Fragen Sie einen potenziellen Lieferanten, ob er eine vorausschauende Prozessüberwachung eingeführt hat, denn dies ist ein angemessener Anhaltspunkt dafür, ob sein Qualitätsmanagementsystem aktuell oder veraltet ist.
- ✔Klären Sie, nach welcher Ausgabe von ASME Y14.5 Ihr Lieferant konstruiert, da die Ausgabe von 2018 branchenweit sehr uneinheitlich übernommen wurde.
Auf der Technologieseite gelangen Modelle des maschinellen Lernens, die Oberflächenrauheit und Werkzeugverschleiß vor Abschluss eines Schnitts vorhersagen und Gegenstand neuerer Patentanmeldungen wie US20210364482A1 sind, aus der akademischen Forschung in die Fertigung. Die eigene Forschung des NIST zur hybriden additiv-subtraktiven Fertigung weist in dieselbe Richtung: Die CNC-Bearbeitung wird nicht durch additive Verfahren verdrängt, sondern als abschließender Bearbeitungsschritt integriert, der Toleranzen einhält, die mit additiver Fertigung allein nicht erreichbar sind.
Schätzungen zur Größe des “Marktes für CNC-Maschinen” schwanken je nach Forschungsunternehmen erheblich; veröffentlichte Zahlen für sich überschneidende Prognosezeiträume reichen von etwa $50 Milliarden bis deutlich über $180 Milliarden. Ein Teil dieser Spanne beruht auf der Methodik, ein größerer Teil jedoch auf einer Vermischung von Kategorien: Viele Berichte erfassen den Verkauf von CNC-Werkzeugmaschinen und die Herstellung von Ausrüstung gemäß NAICS 333517 und nicht den Markt für kundenspezifische Auftragsbearbeitung (NAICS 332710), auf dem die Käufer dieses Leitfadens tatsächlich einkaufen. Betrachten Sie jede einzelne für “den CNC-Markt” genannte CAGR bestenfalls als Veranschaulichung und nicht als Zahl, auf der eine Budgetplanung beruhen sollte.
FAQ zur kundenspezifischen CNC-Bearbeitung
Diese FAQ zur CNC-Bearbeitung behandeln die Fragen, die Käufer vor einer Angebotsanfrage am häufigsten stellen: von konstruktiven Einschränkungen und der Werkstoffauswahl für die CNC-Bearbeitung über CNC-Bearbeitungsanwendungen in verschiedenen Branchen bis hin zur Preisbildung für kurzfristig gefertigte Teile und andere kundenspezifisch hergestellte Teile im Rahmen allgemeiner Fertigungsdienstleistungen.
F: Was ist CNC-Bearbeitung und wie funktioniert sie?
Antwort ansehen
Die CNC-Bearbeitung (computergestützte numerische Steuerung) ist ein subtraktives Fertigungsverfahren: Eine computergesteuerte Werkzeugmaschine trägt Werkstoff von einem massiven Metall- oder Kunststoffblock ab, um ein fertiges Teil herzustellen. Die Maschine folgt einer aus einer CAD-Datei erzeugten Werkzeugbahn und führt dabei ein rotierendes Schneidwerkzeug (beim Fräsen) oder ein rotierendes Werkstück gegen ein feststehendes Werkzeug (beim Drehen) durch programmierte Bewegungen entlang der X/Y/Z-Achsen. Da die Werkzeugbahn digital vorgegeben und nicht manuell gesteuert wird, wiederholt die CNC-Bearbeitung denselben Schnitt bei einem Teil ebenso wie bei zehntausend Teilen mit derselben Genauigkeit, weshalb sie weiterhin das Standardverfahren für Präzisionsbauteile aus Metall und Kunststoff ist.
F: Wie unterscheidet sich die CNC-Bearbeitung von der konventionellen (manuellen) Bearbeitung?
Antwort anzeigen
Bei der manuellen Bearbeitung bewegt ein Bediener das Schneidwerkzeug durch physisches Drehen von Handrädern, sodass Genauigkeit und Wiederholbarkeit von den Fähigkeiten und der Ermüdung dieses Bedieners abhängen. Bei der CNC-Bearbeitung wird die manuelle Steuerung durch eine vorprogrammierte, von Servomotoren ausgeführte Werkzeugbahn ersetzt, wodurch Unterschiede zwischen Bedienern entfallen und unbeaufsichtigte, mehrstündige Bearbeitungsläufe möglich werden. Der Nachteil ist der anfängliche Programmieraufwand: Für einen CNC-Auftrag muss vor dem ersten Schnitt eine CAM-Werkzeugbahn erzeugt werden, während eine einfache manuelle Bearbeitung sofort beginnen kann.
F: Welche Vorteile bietet die CNC-Bearbeitung gegenüber anderen Fertigungsverfahren?
Antwort ansehen
Im Vergleich zur manuellen Bearbeitung hält die CNC-Bearbeitung über große Chargen hinweg reproduzierbare Toleranzen ohne bedienerbedingte Abweichungen ein. Im Vergleich zum 3D-Druck erzeugt die CNC-Bearbeitung Teile aus seriengeeigneten Metallen und technischen Kunststoffen mit besseren mechanischen Eigenschaften und feinerer Oberflächengüte, da sie aus Vollmaterial schneidet, statt Schichten aufzubauen. Im Vergleich zum Spritzgießen erfordert die CNC-Bearbeitung keine Investition in Werkzeuge, sodass sie für Prototypen und kleine bis mittlere Serien wirtschaftlich bleibt, bei denen die Anfangskosten einer Form nicht gerechtfertigt wären.
F: Welche Branchen sind auf kundenspezifische CNC-Bearbeitung angewiesen?
Antwort anzeigen
Hersteller in der Luft- und Raumfahrt, Medizintechnik, Automobilindustrie und Industrieausrüstung gehören zu den größten Anwendern, da diese Bereiche enge Toleranzanforderungen mit der Notwendigkeit einer Werkstoffrückverfolgbarkeit und Prüfdokumentation verbinden. Auch die Unterhaltungselektronik und Robotik setzen bei Halterungen im Stahlbau, Gehäusen und Präzisionswellen auf CNC-Bearbeitung.
F: Welche Werkstoffe können CNC-bearbeitet werden?
Antwort ansehen
Die meisten CNC-Betriebe bearbeiten 3 Werkstofffamilien: Metalle (Aluminium, Edelstahl, legierter Stahl, Messing, Titan), technische Kunststoffe (ABS, POM/Delrin, Nylon, PEEK, PTFE) und ausgewählte Sonderlegierungen (Inconel, Hastelloy) für Hochtemperaturbereiche oder korrosive Umgebungen. Aluminium und gut zerspanbare Kunststoffe lassen sich am schnellsten und kostengünstigsten bearbeiten; Edelstahl und Sonderlegierungen erfordern aufgrund von Kaltverfestigung und Werkzeugverschleiß mehr Bearbeitungszeit.
F: Welche Toleranzen und Maßgenauigkeit kann ich bei der CNC-Bearbeitung erwarten?
Antwort anzeigen
Bei der universellen CNC-Bearbeitung lassen sich an Metallen unter allgemeinen Toleranzklassen wie ISO 2768-1 zuverlässig Toleranzen im Bereich von ±0.005 in (±0,13 mm) einhalten, während Präzisionsarbeiten an kritischen Merkmalen Toleranzen von ±0,001-0,002 in (±0,025-0,05 mm) erreichen können. Aufgrund ihrer Wärmeausdehnung werden Kunststoffe üblicherweise mit einer gröberen Toleranzklasse als Metalle bearbeitet. Engere Toleranzen, als die Funktion eines Teils tatsächlich erfordert, erhöhen lediglich die Kosten, ohne einen Mehrwert zu schaffen.
F: Wie beeinflusst die Oberflächengüte die Leistung CNC-bearbeiteter Teile?
Antwort ansehen
Die Oberflächengüte beeinflusst sowohl die Funktion als auch die Kosten. Rauere Oberflächen im Fräszustand eignen sich für innenliegende Flächen ohne Passfunktion, während Dichtflächen, Lagersitze und sichtbare Außenflächen eine feinere Oberflächengüte oder eine Nachbehandlung wie Eloxieren oder Polieren benötigen. Für jede Oberfläche eines Teils eine Spiegelpolitur vorzugeben — statt nur dort, wo sie funktional erforderlich ist — verursacht häufig unnötige Bearbeitungskosten.
F: Wie hat sich die CNC-Bearbeitung entwickelt?
Antwort anzeigen
Die CNC-Bearbeitung geht auf numerisch gesteuerte Maschinen (NC-Maschinen) zurück, die Anfang der 1950er-Jahre am MIT entwickelt wurden und Lochstreifen aus Papier einlasen, um eine Fräsmaschine zu steuern — ein von der US Air Force finanziertes Projekt, das komplexe Flugzeugteile gleichmäßiger bearbeiten sollte, als es manuelle Bediener konnten. Lochstreifen wurden durch Magnetbänder und diese bis zu den 1970er-Jahren durch integrierte Computer abgelöst, womit aus “NC” die “CNC” wurde. Der Wechsel von über Band eingelesenen Anweisungen zur programmierbaren Computersteuerung ermöglichte es den Betrieben, Werkzeugbahnen zu speichern und erneut auszuführen, ohne für jeden Auftrag einen neuen Lochstreifen stanzen zu müssen, und bildet damit die Grundlage des heutigen CAD/CAM-Workflows. Die 5-Achs-Bearbeitung, Drehzentren mit angetriebenen Werkzeugen und CAM-Software, die Werkzeugbahnen direkt aus 3D-Modellen erzeugt, sind die bedeutendsten Entwicklungen der vergangenen 2 Jahrzehnte.
Sind Sie bereit, ein Angebot für Ihren nächsten Auftrag zur kundenspezifischen CNC-Bearbeitung einzuholen?
Warum wir diesen Leitfaden verfasst haben
Die meisten Inhalte, die für “kundenspezifische CNC-Bearbeitung” weit oben stehen, bestehen aus einem Angebotsformular mit angehängter Werkstoffliste, weshalb wir diesen Leitfaden verfasst haben. Wir wollten eine Seite schaffen, die die Fragen zu Verfahren, Werkstoffen und Toleranzen beantwortet, die Käufer tatsächlich haben, bevor sie ein Angebot anfordern können, einschließlich der Korrekturen zum Geltungsbereich von Normen (ISO 2768-1 gegenüber der zurückgezogenen 2768-2 sowie die Lücke bei der Übernahme der Ausgabe von ASME Y14.5), die auf den meisten Seiten von Bearbeitungsdienstleistern vollständig fehlen. Geprüft vom technischen Team von Wuxi ABK Machinery.
Literatur und Quellen
- Überblick über Intelligenz für die additive und subtraktive FertigungNational Center for Biotechnology Information (PMC)
- Ausbildungsprogramm für CNC-FertigungstechnikerGateway Technical College
- Sonderveröffentlichung zur Wirtschaftlichkeit der additiven FertigungNational Institute of Standards and Technology (NIST)
- Status der Norm ISO 2768-2 (zurückgezogen)International Organization for Standardization
- ASME Y14.5-2018 (R2024): Bemaßung und TolerierungAmerican Society of Mechanical Engineers
- AS9100-Reihe: Zertifizierung des QualitätsmanagementsNSF International
- Verordnung über Qualitätsmanagementsysteme (QMSR)U.S. Food and Drug Administration
- Referenztabelle zur Zerspanbarkeit von WerkstoffenMachining Doctor (SAE 1112 / B1112 als Referenzmethodik)
- Werkstoffe und Fertigung: Vorlesungsunterlagen zur ZerspanbarkeitUniversity of Pennsylvania School of Engineering and Applied Science
- NAICS-Handbuch 2022U.S. Census Bureau
- Einfluss des additiven Fertigungsverfahrens auf die Schnittkräfte bei der HybridfertigungNational Institute of Standards and Technology (NIST)
Verwandte Artikel
- Aubriks Lohnschweißdienstleistungen für Metallfür Teile, die Bearbeitung und Schweißen aus einer Hand erfordern
- Überblick über CNC-Bearbeitungs- und Metallschweißdienstleistungendas vollständige Leistungsspektrum für die Beschaffung kundenspezifischer Teile
- Auswahlwerkzeug für Toleranz und Werkstoffzur Eingrenzung des Werkstoffs und der Toleranzklasse für Ihr Teil
- Rechner für CNC-Kostentreiberzeigt vor Ihrer Angebotsanfrage, welche Konstruktionsentscheidungen den Angebotspreis beeinflussen



