
Póngase en contacto con la empresa Aubrik

En resumen. El mecanizado CNC a medida es un proceso sustractivo controlado por computadora que corta piezas terminadas a partir de bloques macizos de metal o plástico. Mantiene tolerancias que otros métodos difícilmente pueden igualar, funciona con decenas de familias de materiales y abarca desde un solo prototipo hasta series de producción, pero el proceso, el material y la tolerancia elegidos influyen de distintas maneras en el costo y el plazo de entrega.
Especificaciones rápidas: el mecanizado CNC a medida de un vistazo
Procesos principales Fresado, torneado, taladrado y electroerosión por alambre Tolerancia general (ISO 2768-1, clase media) ±0.1-0.3 mm según el tamaño de la característica, antes de especificar tolerancias más estrictas Rango de tolerancias de precisión Hasta ±0.001-0.002 in (±0.025-0.05 mm) en características funcionales Materiales Aluminio, acero inoxidable, acero aleado, plásticos de ingeniería y aleaciones especiales seleccionadas Rango habitual de pedidos Desde un solo prototipo hasta series de producción de varios miles de unidades
El mecanizado CNC a medida convierte un archivo CAD en una pieza de metal o plástico retirando material de una pieza maciza, una pasada programada a la vez. Si nunca ha solicitado piezas mecanizadas por CNC, la cantidad de decisiones contenidas en esa sola frase —qué proceso, qué material, qué tan estricta debe ser la tolerancia, una pieza o diez mil— explica exactamente por qué existe esta guía.
Algunos compradores buscan un servicio de mecanizado CNC en línea en el que puedan cargar un archivo CAD y recibir una cotización en minutos; otros prefieren un servicio CNC local con un ingeniero disponible por teléfono. Ambas opciones pueden entregar excelentes piezas CNC a medida con auténtica calidad de mecanizado de precisión, pero esta guía se centra en las cuestiones importantes, independientemente del modelo de servicios de mecanizado CNC a medida que elija: fundamentos del mecanizado de precisión, ventajas y desventajas de los materiales y cómo interpretar una cotización.
- Solo ISO 2768-1 (dimensiones lineales y angulares) está vigente para las tolerancias generales; ISO 2768-2, relativa a las tolerancias geométricas, fue retirada y sustituida por ISO 22081:2021.
- La mayoría de los talleres todavía diseñan conforme a ASME Y14.5-2009 o incluso 1994, no conforme a la edición vigente de 2018 (R2024), algo que conviene confirmar antes de aprobar un plano.
- La impresión 3D no resulta automáticamente más económica para los prototipos cuando se endurecen los requisitos de tolerancia.
- El mecanizado de dispositivos médicos ahora está sujeto al QMSR de la FDA, vigente desde el 2 de febrero de 2026.
¿Qué es el mecanizado CNC a medida?
El mecanizado CNC a medida es el proceso de cortar una pieza conforme a las especificaciones exactas del comprador en una máquina herramienta controlada por computadora, en lugar de tomar una pieza estándar de un estante. El término «a medida» lo distingue de las piezas de catálogo producidas en masa: cada dimensión, tolerancia y material se establece en el archivo CAD del comprador, no en un catálogo.
¿Cómo funciona el mecanizado CNC?
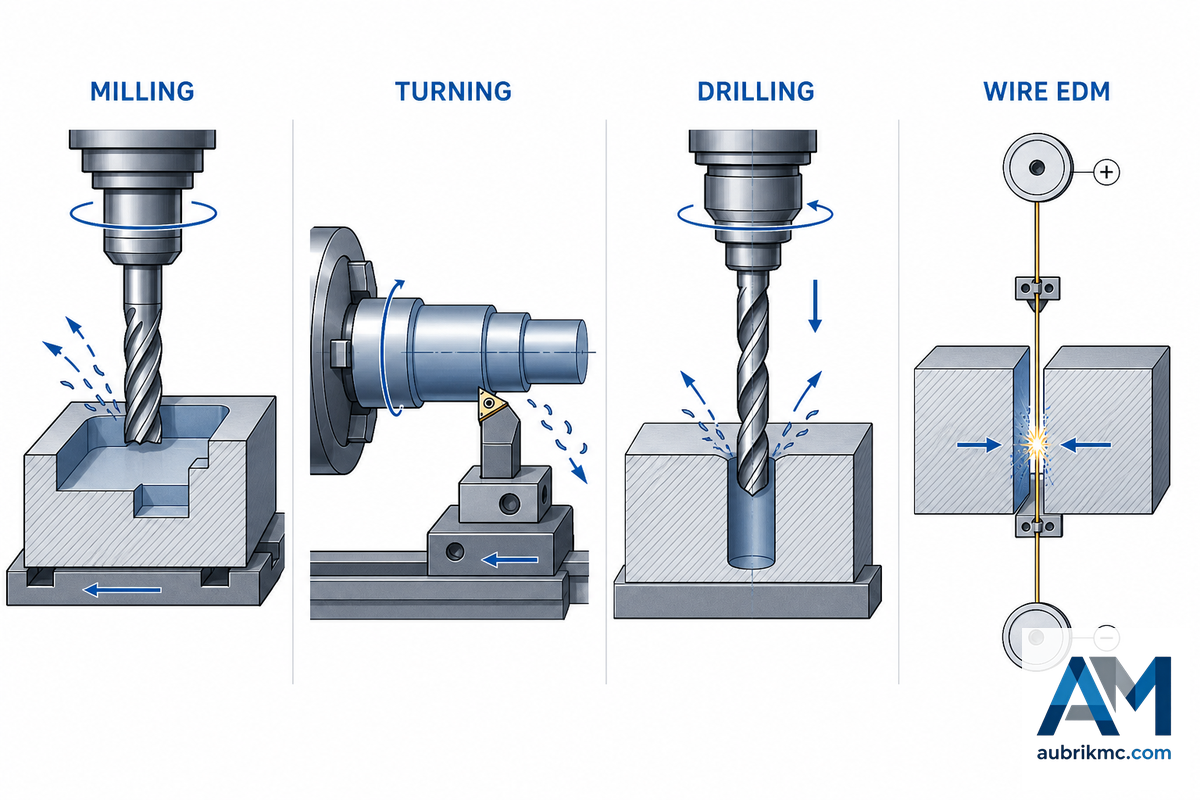
El fresado CNC es un proceso de fabricación sustractiva que utiliza centros de mecanizado de 3 ejes para transformar bloques macizos de plástico y metal en piezas terminadas, retirando material a lo largo de una trayectoria de herramienta generada a partir del modelo CAD hasta que la forma coincide con el diseño. El torneado CNC con herramientas motorizadas trabaja con la geometría inversa: la pieza de trabajo gira contra una herramienta fija para mecanizar, a partir de barras metálicas, piezas con características cilíndricas sin tener que partir de un bloque cuadrado.
La electroerosión por alambre incorpora un tercer método para materiales conductores de electricidad, mediante un alambre electrificado que erosiona el material en lugar de cortarlo mecánicamente.
| Proceso | Qué hace |
|---|---|
| Fresado | Una herramienta giratoria corta una pieza de trabajo fija o indexada: caras planas, cavidades y características no circulares |
| Torneado | La pieza de trabajo gira contra una herramienta fija: piezas redondas con simetría rotacional |
| Taladrado | Una herramienta giratoria perfora un orificio a lo largo de un solo eje |
| Electroerosión por alambre | Un alambre electrificado erosiona material conductor de electricidad, sin ejercer fuerza de corte sobre la pieza |
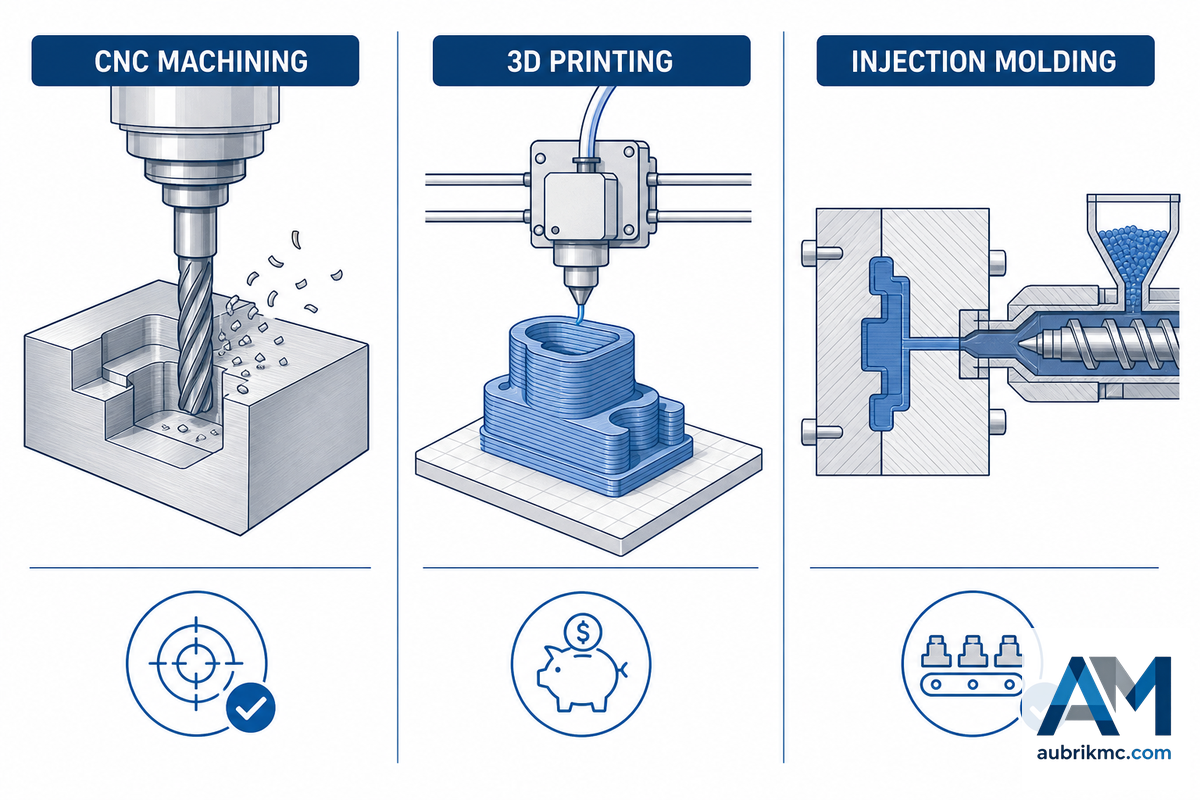
Esto es fabricación sustractiva: la forma se obtiene retirando material, no añadiéndolo (impresión 3D) ni inyectándolo en un molde (moldeo por inyección). Según una revisión evaluada por pares sobre la integración de la fabricación aditiva y sustractiva, los procesos sustractivos siguen siendo el método de referencia para mantener tolerancias geométricas y dar acabado a las superficies, precisamente por lo cual los sistemas de fabricación híbrida siguen enviando las piezas a una etapa CNC incluso después del conformado aditivo.
📐 Nota de ingeniería Las piezas que requieren cinco montajes en una fresadora de 3 ejes suelen necesitar solo dos o tres en una máquina de 5 ejes, porque los ejes adicionales permiten que la herramienta alcance varias caras sin volver a sujetar la pieza. Menos montajes implican menos oportunidades de perder la referencia del datum en la que se basa todo el plano.
Los programas de mecanizado de institutos técnicos, como el plan de estudios para técnico en producción CNC de Gateway Technical College, enseñan esto como primera lección: leer e interpretar las tolerancias y los símbolos de un plano es inseparable de la propia operación de la máquina. Un plano no se cumple cuando la pieza coincide visualmente con el modelo; se cumple cuando las mediciones de la pieza quedan dentro de la zona de tolerancia indicada en el plano.
Torneado CNC frente a fresado CNC
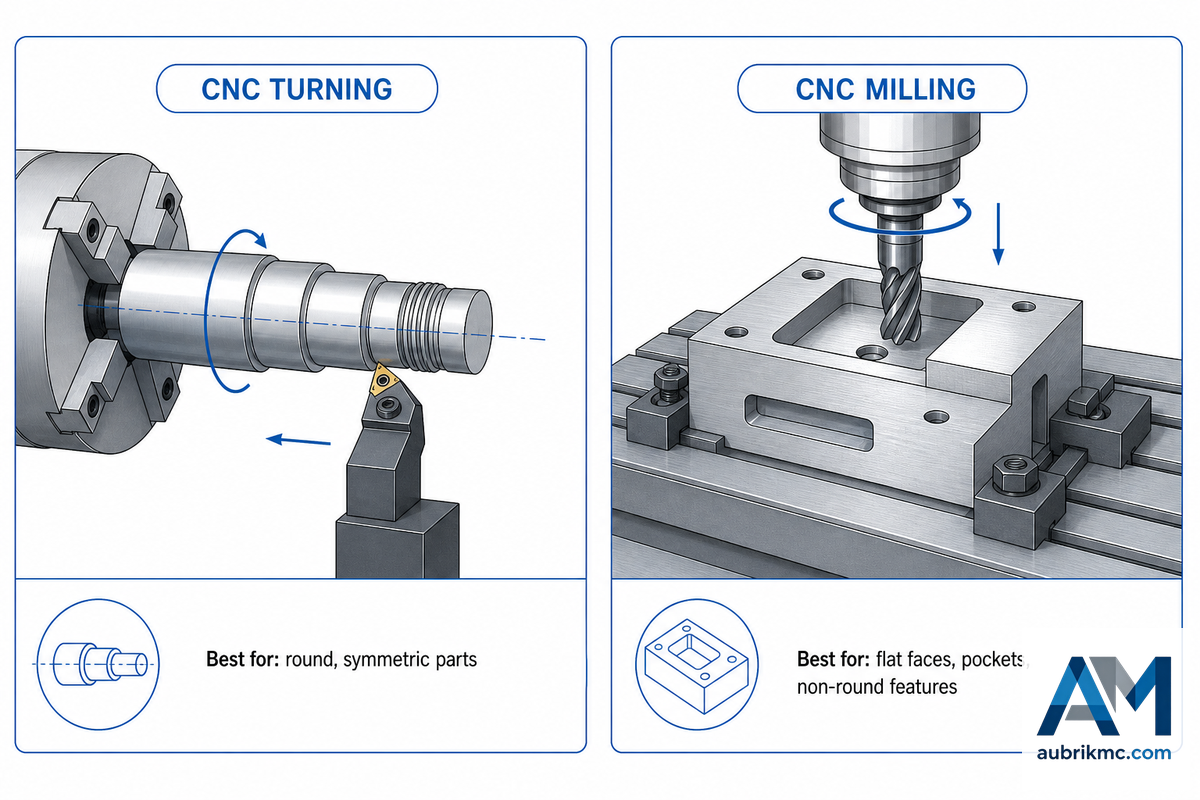
El torneado y el fresado resuelven problemas geométricos diferentes, y elegir el proceso equivocado para la forma de su pieza es la manera más rápida de pagar de más. En el torneado, una pieza de trabajo gira contra una herramienta de corte fija, por lo que es la opción natural para piezas redondas y simétricas. En el fresado, una herramienta giratoria se desplaza sobre una pieza de trabajo fija (o indexada), por lo que resulta adecuado para caras planas, cavidades y características no circulares.
Muchos talleres ahora ofrecen toda una gama de procesos de mecanizado CNC bajo un mismo techo, combinando capacidades de fresado y torneado CNC en la misma plataforma para que una sola cotización cubra plazos rápidos de entrega CNC en ambas geometrías.
| Factor | Torneado CNC | Fresado CNC |
|---|---|---|
| Geometría más adecuada | Ejes, bujes, conexiones y piezas redondas roscadas | Carcasas, soportes, cavidades y perfiles no circulares |
| Movimiento de la herramienta y la pieza | La pieza gira y la herramienta permanece fija | La herramienta gira y la pieza permanece fija o indexada |
| Cantidad habitual de ejes | 2 ejes o múltiples ejes con herramientas motorizadas para características combinadas | 3, 4 o 5 ejes, según la complejidad de la pieza |
| Cuando necesita ambos procesos | Una pieza con una sección de eje redonda Y una cara de montaje plana normalmente pasa primero por torneado y después por fresado, en un solo montaje dentro de un centro de torneado y fresado | |
La actividad reciente en materia de patentes demuestra que este no es un campo estático. Una solicitud de patente de 2025 (CN120686722A) describe un método de compensación multieje para el fresado CNC en pórtico, específicamente destinado a mantener una mayor precisión superficial en piezas de gran formato, mientras que otra solicitud (US20210364482A1) aplica aprendizaje automático multitarea para predecir la rugosidad superficial y el desgaste de la herramienta antes incluso de que termine el corte; ambas indican que la precisión del torneado y el fresado sigue planteando problemas activos de ingeniería que no quedaron resueltos hace décadas.
💡 Conclusión clave
Si su pieza es redonda y simétrica de un extremo al otro, pregunte primero por el torneado. Si tiene caras planas, cavidades u orificios fuera del eje, es una pieza para fresado, y la mayoría de las piezas reales requieren un poco de ambos procesos.
Mecanizado CNC a medida frente a impresión 3D y moldeo por inyección
¿Cuándo es más económica la impresión 3D que el mecanizado CNC?
La impresión 3D no resulta automáticamente más económica para fabricar prototipos cuando los requisitos de tolerancia van más allá de ajustes funcionales holgados. Una publicación especial del NIST sobre la economía de la fabricación aditiva determinó que el proceso aditivo puede ser rentable para lotes pequeños, pero en muchos casos su costo total supera al de los métodos sustractivos tradicionales cuando se contabilizan el posprocesamiento, las propiedades de los materiales y el retrabajo. El punto de equilibrio depende de la geometría y la tolerancia, no solo del volumen, una suposición común que conviene cuestionar antes de decidir: «imprímalo, es un prototipo».
| Factor | Mecanizado CNC | Impresión 3D | Moldeo por inyección |
|---|---|---|---|
| Inversión en herramental | Ninguna | Ninguna | Costo del molde, a menudo de miles de dólares |
| Tolerancia alcanzable | Hasta ±0.001-0.002 in | Normalmente ±0.005 in o más holgada | ±0.003-0.005 in, según la contracción |
| Propiedades del material | Propiedades completas de la aleación o resina original | Dependientes de las capas y, a menudo, anisotrópicas | Propiedades completas, pero limitadas a resinas moldeables |
| Volumen rentable | De 1 pieza a miles | De 1 pieza a unos pocos cientos | Miles o más (amortización del herramental) |
La regla de decisión queda clara al separar el volumen de la tolerancia. Mecanice la pieza, sin importar la cantidad, si necesita una precisión dimensional estricta o metal con toda su resistencia; imprímala solo si lo único que necesita es comprobar una forma una sola vez y la tolerancia realmente no importa. Comprometerse con una serie de producción de miles de piezas cuya geometría sea apta para el moldeo es el único caso en que el costo por pieza del moldeo por inyección termina siendo inferior al del mecanizado, una vez que la inversión en herramental se amortiza.
Selección de materiales para piezas mecanizadas
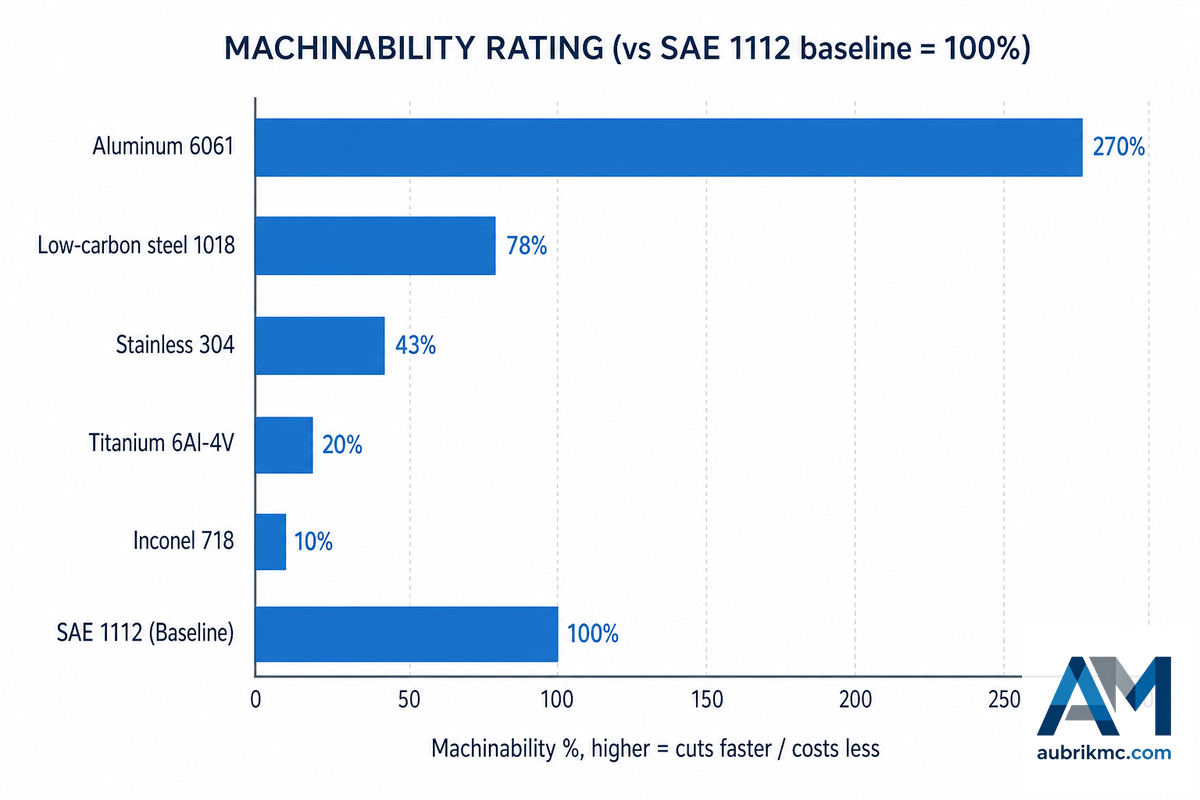
La elección del material influye en el costo más de lo que espera la mayoría de los compradores, porque la maquinabilidad, no solo la resistencia, determina cuánto tiempo permanece una pieza en la máquina. Un método de referencia ampliamente utilizado en la industria, que también se enseña en cursos universitarios de ingeniería de fabricación, califica cada material en comparación con el acero de fácil mecanizado SAE 1112 (B1112), al que se asigna una puntuación fija de maquinabilidad del 100%; los materiales que se cortan más rápido que SAE 1112 obtienen una puntuación superior al 100%, y los que se cortan más despacio obtienen una puntuación inferior. Es un índice relativo, no una constante física certificada, por lo que las cifras siguientes deben considerarse comparativas y no absolutas.
La tabla siguiente abarca el mecanizado de bloques macizos, pero no todos los trabajos comienzan con un bloque macizo: la fabricación de chapa metálica procesa piezas de poco espesor mediante corte y doblado, no mediante fresado, mientras que el mecanizado de plásticos, incluido el mecanizado de materiales fenólicos para aislantes eléctricos de alta temperatura, sigue reglas de avance y velocidad diferentes de las aplicadas a piezas metálicas. Las piezas sencillas de cualquiera de estas familias a menudo pueden omitir una revisión completa de maquinabilidad; las geometrías complejas de piezas metálicas y plásticas no pueden hacerlo.
| Material | Clase | Calificación de maquinabilidad |
|---|---|---|
| Aluminio 6061 | No ferroso | 270% |
| Aluminio 7075 | No ferroso | 170% |
| Acero con bajo contenido de carbono 1018 | Acero al carbono | 78% |
| Acero aleado 4140 | Acero aleado | 61% |
| Acero inoxidable 304 | Acero inoxidable austenítico | 43% |
| Acero inoxidable 17-4 PH | Acero inoxidable endurecido por precipitación | 43% |
| Acero inoxidable 316 | Acero inoxidable austenítico | 40% |
| Titanio grado 2 | Titanio comercialmente puro | 40% |
| Titanio 6Al-4V (grado 5) | Aleación de titanio | 20% |
| Inconel 718 | Superaleación de níquel | 10% |
Los plásticos de ingeniería no encajan en absoluto en esta escala relativa al acero, algo que por sí mismo conviene saber: POM (Delrin), PTFE y ABS generalmente se cortan más rápido y a menor temperatura que cualquiera de los metales de la tabla anterior, mientras que PEEK se mecaniza más despacio y requiere herramientas más afiladas para evitar que se funda en el filo de corte.
✔ Ventajas de adaptar el material a su maquinabilidad
- El aluminio 6061/7075 se corta con rapidez y a bajo costo, por lo que es la opción predeterminada salvo que la aplicación exija más
- El acero inoxidable y el titanio resisten entornos corrosivos o de alta temperatura en los que el aluminio no puede utilizarse
- Los plásticos de ingeniería (POM, PEEK, PTFE) se cortan con rapidez y eliminan por completo la corrosión en la aplicación adecuada
⚠ Limitaciones que deben considerarse en la planificación
- El titanio 6Al-4V y el Inconel 718 se mecanizan considerablemente más despacio que el aluminio 6061, una diferencia de 13-27x en la escala de maquinabilidad anterior; presupueste en consecuencia el plazo de entrega y el costo de las herramientas
- El titanio concentra aproximadamente el 80% del calor de corte en el filo de la herramienta, en lugar de disiparlo en la viruta, lo que acelera el desgaste de la herramienta
- Cambiar una característica no crítica por una aleación especial es una forma habitual de incrementar el costo sin una razón funcional
Las diferencias de velocidad de corte siguen el mismo patrón. Las referencias técnicas de los talleres de mecanizado suelen mencionar velocidades superficiales para el titanio de alrededor de 30-60 pies superficiales por minuto, frente a aproximadamente 70-100 para el acero inoxidable; estas cifras varían según el taller, las herramientas y la estrategia de refrigeración, por lo que deben considerarse orientativas y no una especificación que pueda exigir a un proveedor sin una cotización real.
Tolerancias y precisión: ¿qué tan estricta es demasiado estricta?
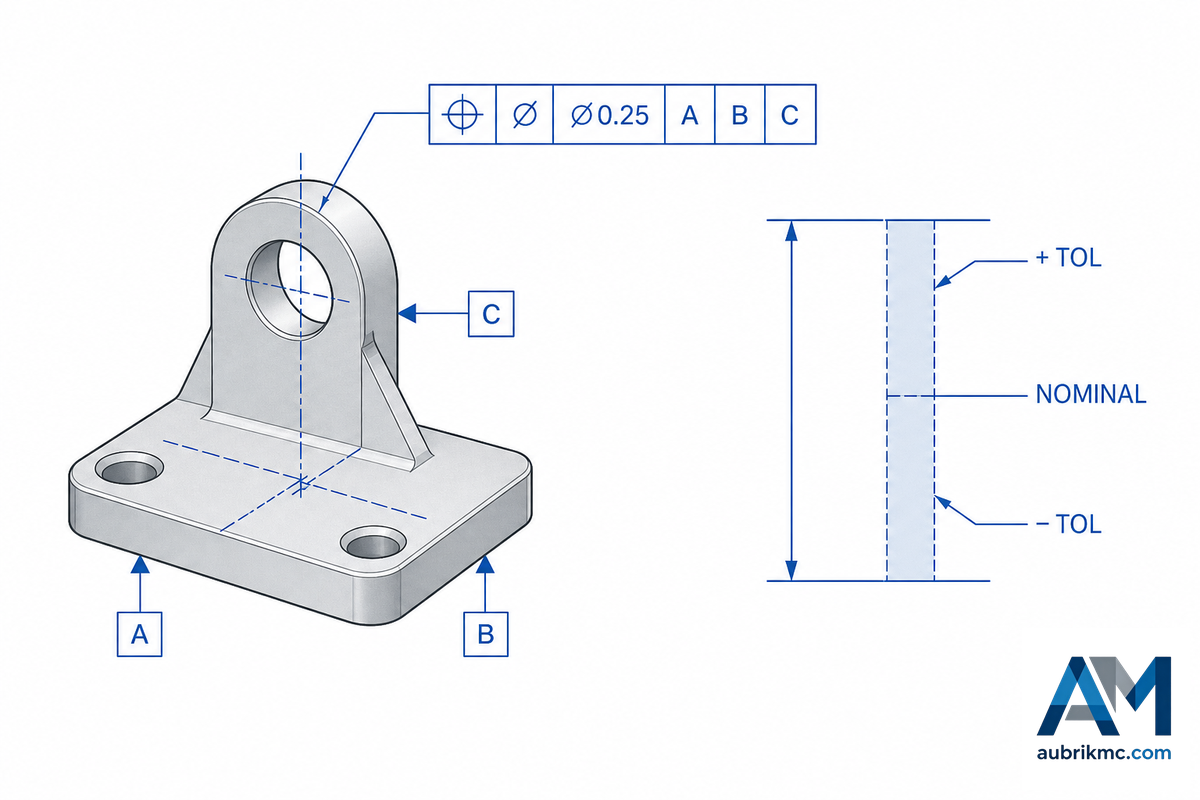
Una tolerancia es demasiado estricta desde el momento en que mantenerla cuesta más de lo que exige la función de la pieza. Las indicaciones generales (ISO 2768-1, clase media) cuestan poco; las indicaciones de precisión de hasta ±0.001-0.002 in incrementan considerablemente los costos de preparación, inspección y piezas rechazadas, por lo que la respuesta correcta es «tan holgada como lo permita el ensamble», no «tan estricta como sea posible».
¿Qué tolerancia puede mantener realmente el mecanizado CNC?
El mecanizado CNC de uso general mantiene de forma confiable las clases de tolerancia definidas en ISO 2768-1 para dimensiones lineales y angulares, mientras que los trabajos de mayor precisión pueden alcanzar ±0.001-0.002 in (±0.025-0.05 mm) en características funcionales. Sin embargo, solo la Parte 1 de ISO 2768 está vigente: el catálogo de normas de la propia ISO indica que ISO 2768-2 (que abarcaba las tolerancias geométricas) fue retirada y sustituida por ISO 22081:2021, por lo que un plano que cite «ISO 2768» en las indicaciones de forma o posición está citando un documento retirado.
| Clase de característica | Tolerancia estándar | Tolerancia de precisión |
|---|---|---|
| Metales (aluminio, acero, latón) | ±0.005 pulg (±0.127 mm) | ±0.001-0.002 pulg (±0.025-0.05 mm) |
| Plásticos (ABS, POM, PC) | ±0.010 pulg (±0.254 mm) | ±0.003-0.005 pulg (±0.075-0.127 mm) |
| Características pequeñas (≤1 in) | ±0.003 pulg (±0.075 mm) | ±0.0005 pulg (±0.0127 mm) |
«La tolerancia más costosa de un plano suele ser la que nadie volvió a comprobar en relación con la función real de la pieza. Antes de cotizar una indicación estricta, hacemos una pregunta a los compradores: ¿qué sucede físicamente si esta característica tiene una tolerancia 0.002 pulgadas más holgada? La mitad de las veces, la respuesta sincera es que no sucede nada, y esa es una conversación real sobre costos, no una concesión».
ASME Y14.5-2018 (ratificada nuevamente como ASME Y14.5-2018 (R2024)) es la norma vigente de Estados Unidos sobre dimensionamiento y tolerancias, aunque una revisión de la propia base de clientes de un proveedor de capacitación en GD&T —no una encuesta oficial de ASME, pero sí un dato orientativo útil— indicó que aproximadamente la mitad de las empresas aún diseñaba conforme a la edición de 2009, más de una cuarta parte todavía utilizaba la de 1994 y solo una pequeña proporción empleaba la de 2018. Esa diferencia representa un riesgo real de comunicación, ya que dos talleres que trabajen con ediciones distintas de la misma norma pueden interpretar de manera diferente un cuadro de control de características. Pregunte con qué edición se elaboró un plano antes de aprobarlo, no después de que una pieza falle la inspección.
Del prototipo a la producción
Pasar de un solo prototipo a un pedido de producción cambia más que la cantidad: también cambia cuáles factores de costo son importantes. En una serie de prototipos, una sola pieza absorbe el costo de preparación y programación, pero en una serie de producción ese mismo costo fijo se distribuye entre cientos o miles de piezas; por eso el precio unitario cae considerablemente a medida que aumenta el volumen, aunque el tiempo de máquina por pieza apenas cambie. Un hilo de una comunidad de maquinistas sobre el paso de prototipos a pequeñas series de producción plantea lo mismo desde la perspectiva del taller: los problemas que nunca aparecieron en una pieza única —desgaste del dispositivo de sujeción, variación de la vida útil de la herramienta y uniformidad del acabado— comienzan a manifestarse cuando se multiplica la cantidad por diez o por cien.
El prototipado rápido y la producción no tienen que ser dos proyectos de mecanizado independientes con dos cotizaciones distintas: muchos talleres pueden fabricar los prototipos y las piezas de producción con la misma preparación, ajustando únicamente el dispositivo de sujeción y el tamaño del lote una vez que el diseño queda definido. Al comenzar cualquier conversación sobre el proceso de mecanizado CNC, pregunte si el taller considera el prototipado y la producción como un trabajo continuo o como un reinicio completo, ya que la respuesta modifica tanto los costos del mecanizado CNC como el plazo de entrega.
- Confirme que el prototipo utilice el mismo material y proceso que la pieza de producción prevista; un prototipo cortado de una aleación distinta para ahorrar tiempo puede ocultar un problema de maquinabilidad que solo aparezca al producir grandes volúmenes.
- Pregunte si su proveedor exige una cantidad mínima de pedido para la producción o si puede ampliar la misma preparación de 1 a 1,000+ piezas sin volver a cotizar todo el trabajo.
- Vuelva a revisar las tolerancias durante la etapa de cotización de la producción; una tolerancia que funcionaba bien para un solo prototipo destinado a comprobar el ajuste quizá deba hacerse más estricta cuando las piezas tengan que ser intercambiables en todo un lote.
Utilice un estimador de plazos de entrega y cantidades mínimas de pedido para comprobar si la cantidad y la complejidad específicas se corresponden con un plazo de entrega realista antes de comprometer una fecha de lanzamiento en función de este.
Industrias que dependen del mecanizado CNC a medida
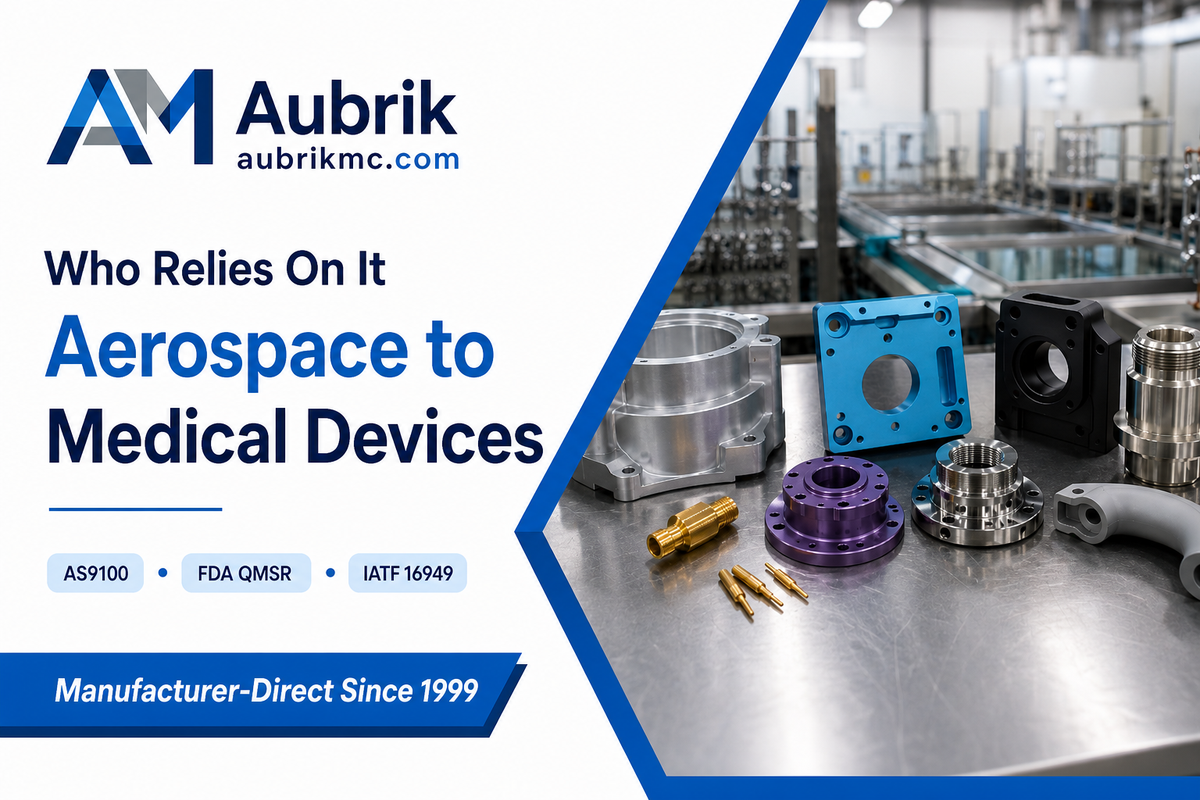
Los fabricantes de productos aeroespaciales, dispositivos médicos, componentes automotrices y equipos industriales son quienes más utilizan el mecanizado CNC a medida, y cada sector añade una capa de cumplimiento diferente al proceso básico.
| Industria | Capa de cumplimiento habitual |
|---|---|
| Aeroespacial | Certificación AS9100 además de la norma básica ISO 9001, estructurada en torno a las exigencias de trazabilidad y documentación |
| Dispositivos médicos | QMSR de la FDA (vigente desde el 2 de febrero de 2026), que incorpora ISO 13485:2016 a 21 CFR Parte 820; el alcance depende de su condición como dispositivo terminado o accesorio |
| Automotriz | Registros más estrictos que en los trabajos industriales generales, sin llegar al alcance normativo de los dispositivos terminados |
| Robótica y automatización industrial | Prácticas generales de tolerancia e inspección industrial: incumplir una tolerancia desalinea un ensamble, pero no obliga a desechar un lote regulado |
La capa de cumplimiento cambia lo que significa en la práctica la «documentación de calidad», no solo qué tan estricta es. Un comprador del sector aeroespacial necesita registros de trazabilidad vinculados con AS9100; un comprador de dispositivos médicos debe confirmar si el QMSR se aplica a la clasificación específica de su pieza antes de darlo por hecho.
Cómo evaluar a un proveedor de mecanizado CNC a medida
Plataforma digital, taller local o fabricante directo: al comparar fabricantes de mecanizado CNC a medida, los tres modelos de abastecimiento resuelven problemas distintos, y elegir por costumbre en lugar de por compatibilidad genera costos reales y riesgos de incumplimiento de plazos para los compradores. Un pequeño taller de mecanizado local y una fábrica de mecanizado CNC de mayor tamaño pueden cotizar el mismo plano de maneras muy distintas, por lo que el modelo de abastecimiento importa tanto como el precio.
Cada taller que ofrece fabricación CNC describe sus capacidades de mecanizado de forma un poco distinta: uno abarca una variedad más amplia de soluciones de mecanizado CNC en decenas de materiales, mientras que otro anuncia mecanizado CNC de calidad, pero acepta cotizar una gama más limitada de aplicaciones. Antes de suponer que dos cotizaciones son directamente comparables, pregunte qué abarcan realmente las capacidades avanzadas de mecanizado CNC del taller, no solo qué afirma su página de inicio.
Un patrón recurrente en los debates de foros de maquinistas es que los compradores evalúan las credenciales de ingeniería, grados académicos, cargos y certificaciones de un proveedor, pero conceden menos importancia a la experiencia práctica en mecanizado, aunque la experiencia en planta suele ser un indicador más fiable de que un diseño podrá mecanizarse correctamente. Las credenciales documentales de un proveedor y su historial real de producción no indican lo mismo.
- ✔Pregunte si las cotizaciones desglosan de forma transparente los factores de costo (material, tolerancia, geometría y acabado) o si solo muestran una cifra opaca; el desglose le permite rediseñar para reducir costos, mientras que la cifra única no.
- ✔Confirme si tendrá acceso directo a los ingenieros que ejecutarán su trabajo o si entre usted y el taller de mecanizado solo habrá un equipo comercial.
- ✔Revise las prácticas de documentación de inspecciones y certificaciones de materiales antes de realizar el pedido, no después de recibir un lote.
- ✔En pedidos transfronterizos, confirme quién se encarga de la clasificación arancelaria y del cálculo del costo puesto en destino; una “cotización instantánea” que no los incluya no representa el precio final.
Las plataformas de cotización instantánea destacan por su comodidad para una pieza única y de bajo riesgo: se carga un archivo, se obtiene una cifra y listo. Los talleres con venta directa del fabricante, como el servicio de mecanizado CNC a medida de Aubrik, sacrifican un poco de esa rapidez de autoservicio a cambio de acceso directo a ingeniería y un desglose publicado de los factores de costo; vale la pena cuando la pieza es lo suficientemente importante como para que el mismo equipo se encargue del prototipo y de la serie de producción. Una calculadora del costo puesto en destino para comparar la compra directa de fábrica con una plataforma permite comprobar rápidamente si esa opción resulta conveniente para su volumen y destino específicos.
La secuencia de 5 pasos, de la especificación al taller
- Defina el proceso adecuado —torneado, fresado o ambos— según la geometría de la pieza
- Seleccione el material por su maquinabilidad y las prestaciones requeridas, no por costumbre
- Establezca la tolerancia según la función de cada característica, no mediante una indicación estricta generalizada
- Confirme que el mecanizado CNC sea realmente el método adecuado frente a la impresión 3D o el moldeo para su volumen
- Evalúe el modelo de proveedor (plataforma / taller local / fabricante directo) según lo que realmente exijan los pasos 1-4
Siga la secuencia en este orden y la conversación con el proveedor en el paso 5 se convertirá en una comprobación de compatibilidad con requisitos conocidos, no en una conjetura.
Perspectivas del sector: qué está cambiando en el mecanizado CNC a medida
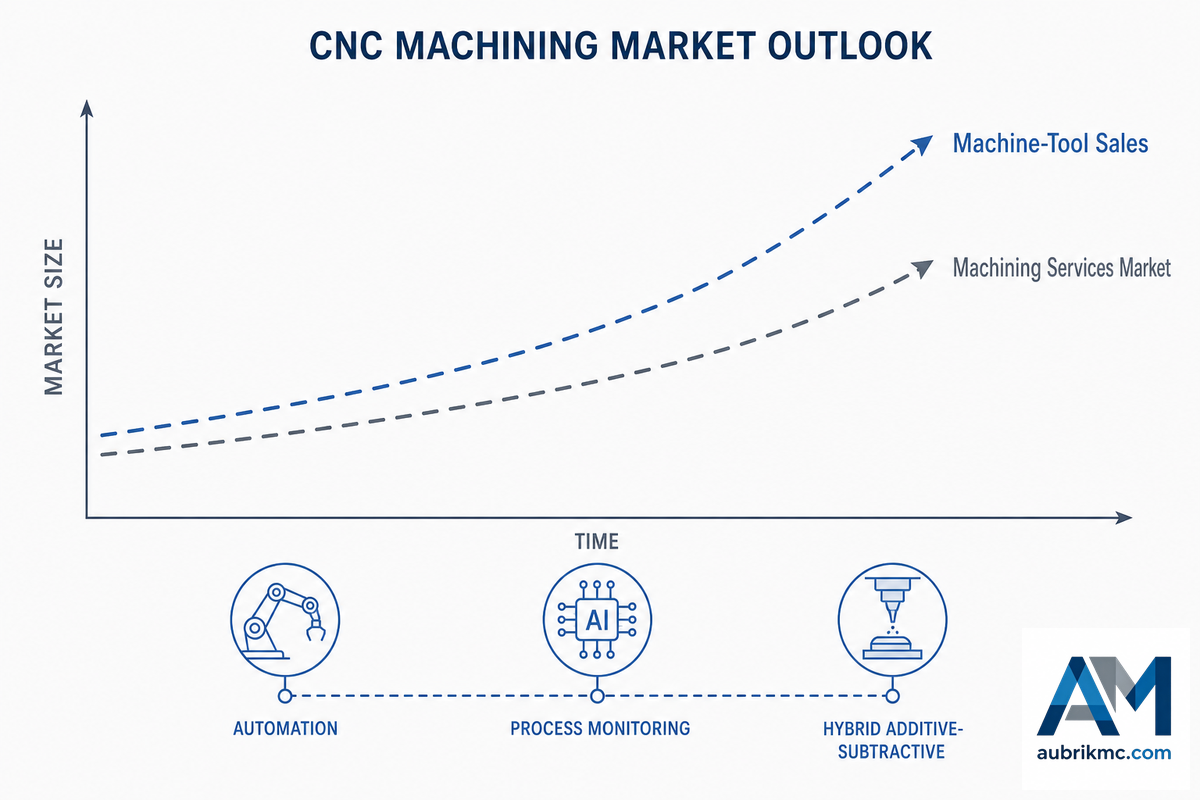
El cambio más claro a corto plazo que los compradores deben vigilar es cómo las normas y la documentación se ponen al día con la automatización, no los titulares sobre el tamaño del mercado que predominan en la cobertura del sector CNC. Dos cambios concretos importan más que cualquier previsión de crecimiento: la entrada en vigor del QMSR de la FDA el 2 de febrero de 2026 para el mecanizado de dispositivos médicos y el paso del monitoreo de procesos impulsado por IA desde proyectos piloto hasta su uso habitual en planta para trabajos de precisión.
- ✔Si adquiere piezas para dispositivos médicos, confirme antes de su próximo pedido si el QMSR (vigente desde el 2 de febrero de 2026) se aplica a la clasificación específica de su pieza.
- ✔Pregunte al proveedor potencial si ha adoptado el monitoreo predictivo de procesos; es un indicador razonable de si su sistema de calidad está actualizado o es obsoleto.
- ✔Confirme qué edición de ASME Y14.5 utiliza su proveedor para diseñar, dada la adopción desigual de la edición de 2018 en todo el sector.
En el ámbito tecnológico, los modelos de aprendizaje automático que predicen la rugosidad superficial y el desgaste de la herramienta antes de terminar un corte, objeto de solicitudes de patente recientes como US20210364482A1, están pasando de la investigación académica a las plantas de producción. La investigación del NIST sobre fabricación híbrida aditiva y sustractiva refleja la misma dirección: los métodos aditivos no están desplazando al mecanizado CNC, sino que se integran con él como la etapa de acabado que mantiene tolerancias que la fabricación aditiva por sí sola no puede lograr.
Las estimaciones del tamaño del “mercado de máquinas CNC” varían enormemente según la empresa de investigación consultada; las cifras publicadas para periodos de previsión superpuestos van desde alrededor de $50 billion hasta bastante más de $180 billion. Parte de esa diferencia se debe a la metodología, pero una parte aún mayor obedece a la confusión entre categorías: muchos informes miden las ventas de máquinas-herramienta CNC y la fabricación de equipos, NAICS 333517, en lugar del mercado de servicios de mecanizado a medida por pedido (NAICS 332710) que realmente contratan los compradores de esta guía. Considere cualquier cifra individual de CAGR citada para “el mercado CNC” como meramente ilustrativa, en el mejor de los casos, y no como una cifra sobre la cual elaborar un presupuesto.
Preguntas frecuentes sobre mecanizado CNC a medida
Estas preguntas frecuentes sobre mecanizado CNC abordan lo que más consultan los compradores antes de solicitar una cotización, desde las restricciones de diseño y la selección de materiales hasta las aplicaciones del mecanizado CNC en distintos sectores, además de cómo suelen calcularse, mediante servicios generales de fabricación, los precios de las piezas de entrega rápida y otras piezas producidas mediante fabricación a medida.
P: ¿Qué es el mecanizado CNC y cómo funciona?
Ver respuesta
El mecanizado CNC (control numérico por computadora) es un proceso de fabricación sustractiva: una máquina-herramienta controlada por computadora retira material de un bloque sólido de metal o plástico para producir una pieza terminada. La máquina sigue una trayectoria de herramienta generada a partir de un archivo CAD y guía una herramienta de corte giratoria (en el fresado) o una pieza de trabajo giratoria contra una herramienta fija (en el torneado) mediante movimientos programados en los ejes X/Y/Z. Como la trayectoria de la herramienta es digital y no se controla manualmente, el mecanizado CNC repite el mismo corte con la misma precisión tanto en una pieza como en diez mil piezas, por lo que sigue siendo la opción predeterminada para componentes de precisión de metal y plástico.
P: ¿En qué se diferencia el mecanizado CNC del mecanizado tradicional (manual)?
Mostrar respuesta
El mecanizado manual depende de que un operador gire físicamente los volantes para mover la herramienta de corte, por lo que la precisión y la repetibilidad dependen de su habilidad y nivel de fatiga. El mecanizado CNC sustituye el control manual por una trayectoria de herramienta preprogramada que ejecutan servomotores, lo que elimina las variaciones entre operadores y permite trabajar durante varias horas sin supervisión. La desventaja es el tiempo inicial de programación: un trabajo CNC requiere generar la trayectoria de herramienta en CAM antes del primer corte, mientras que un trabajo manual sencillo puede comenzar de inmediato.
P: ¿Qué ventajas ofrece el mecanizado CNC frente a otros métodos de fabricación?
Ver respuesta
En comparación con el mecanizado manual, el CNC mantiene tolerancias repetibles en lotes grandes sin variaciones entre operadores. Frente a la impresión 3D, el mecanizado CNC produce piezas en metales aptos para producción y plásticos de ingeniería con mejores propiedades mecánicas y un acabado superficial más fino, ya que corta material macizo en lugar de acumular capas. Frente al moldeo por inyección, el mecanizado CNC no requiere invertir en herramental, por lo que continúa siendo económico para prototipos y series de volumen bajo a medio en las que el costo inicial de un molde no estaría justificado.
P: ¿Qué sectores dependen del mecanizado CNC a medida?
Mostrar respuesta
Los fabricantes de los sectores aeroespacial, de dispositivos médicos, automotriz y de equipos industriales son quienes más lo utilizan, ya que estos campos combinan requisitos de tolerancias estrictas con la necesidad de trazabilidad de materiales y documentación de inspección. La electrónica de consumo y la robótica también dependen del mecanizado CNC para soportes estructurales, carcasas y ejes de precisión.
P: ¿Qué materiales pueden mecanizarse mediante CNC?
Ver respuesta
La mayoría de los talleres CNC mecanizan tres familias de materiales: metales (aluminio, acero inoxidable, acero aleado, latón y titanio), plásticos de ingeniería (ABS, POM/Delrin, nailon, PEEK y PTFE) y determinadas aleaciones especiales (Inconel y Hastelloy) para entornos corrosivos o de alta temperatura. El aluminio y los plásticos de fácil mecanizado se cortan con mayor rapidez y a menor costo; el acero inoxidable y las aleaciones especiales se mecanizan más lentamente debido al endurecimiento por deformación y al desgaste de las herramientas.
P: ¿Qué tolerancias y precisión dimensional puedo esperar del mecanizado CNC?
Mostrar respuesta
El mecanizado CNC de uso general mantiene de manera fiable tolerancias del orden de ±0.005 in (±0.13 mm) en metales bajo clases estándar como ISO 2768-1, y los trabajos de precisión pueden ajustarse hasta ±0.001-0.002 in (±0.025-0.05 mm) en características críticas. Por lo general, los plásticos requieren una clase de tolerancia menos estricta que los metales debido a la expansión térmica. Especificar tolerancias más estrictas de lo que realmente exige la función de una pieza solo aumenta el costo sin aportar valor.
P: ¿Cómo afecta el acabado superficial al desempeño de una pieza mecanizada por CNC?
Ver respuesta
El acabado superficial afecta tanto la función como el costo. Las superficies más rugosas tal como salen del fresado son adecuadas para caras internas que no están en contacto, mientras que las superficies de sellado, los alojamientos de rodamientos y los exteriores estéticos requieren un acabado más fino o un proceso secundario, como anodizado o pulido. Especificar un acabado espejo en todas las superficies de una pieza —en vez de aplicarlo únicamente donde sea necesario desde el punto de vista funcional— es una causa común de costos de mecanizado innecesarios.
P: ¿Cuál es la historia del mecanizado CNC?
Mostrar respuesta
El mecanizado CNC desciende de las máquinas de control numérico (NC) desarrolladas a principios de la década de 1950 en el MIT, que leían cintas de papel perforadas para accionar una fresadora; era un proyecto financiado por la Fuerza Aérea de Estados Unidos cuyo objetivo era mecanizar piezas aeronáuticas complejas con mayor uniformidad que los operadores manuales. La cinta perforada dio paso a la cinta magnética y, para la década de 1970, a las computadoras integradas, momento en que “NC” se convirtió en “CNC”. El cambio de instrucciones suministradas por cinta al control programable por computadora permitió a los talleres almacenar y volver a ejecutar trayectorias de herramienta sin tener que perforar otra cinta para cada trabajo, lo que constituye la base del flujo de trabajo CAD/CAM actual. El mecanizado de cinco ejes, los centros de torneado con herramientas motorizadas y el software CAM que genera trayectorias directamente a partir de modelos 3D son los avances más importantes de las últimas dos décadas.
¿Está listo para solicitar una cotización de su próximo trabajo de mecanizado CNC a medida?
Por qué escribimos esta guía
La mayoría de los resultados que se posicionan para “mecanizado CNC a medida” son formularios de cotización acompañados de una lista de materiales, y por eso escribimos esta guía. Queríamos una página que respondiera las preguntas sobre procesos, materiales y tolerancias que realmente tiene un comprador antes de estar listo para solicitar una cotización, incluidas las correcciones sobre el alcance de las normas (ISO 2768-1 frente a la retirada 2768-2 y la brecha en la adopción de las ediciones de ASME Y14.5) que la mayoría de las páginas de servicios de mecanizado omiten por completo. Revisado por el equipo técnico de Wuxi ABK Machinery.
Referencias y fuentes
- Revisión de la inteligencia para la fabricación aditiva y sustractivaCentro Nacional para la Información Biotecnológica (PMC)
- Programa de técnico de producción CNCGateway Technical College
- Publicación especial sobre la economía de la fabricación aditivaInstituto Nacional de Estándares y Tecnología (NIST)
- Estado de la norma ISO 2768-2 (retirada)Organización Internacional de Normalización
- ASME Y14.5-2018 (R2024): dimensionamiento y toleranciasSociedad Estadounidense de Ingenieros Mecánicos
- Serie AS9100: certificación de gestión de la calidadNSF International
- Reglamento del Sistema de Gestión de la Calidad (QMSR)Administración de Alimentos y Medicamentos de Estados Unidos
- Tabla de referencia de maquinabilidad de materialesMachining Doctor (metodología de referencia SAE 1112 / B1112)
- Materiales y fabricación: apuntes de clase sobre maquinabilidadFacultad de Ingeniería y Ciencias Aplicadas de la Universidad de Pensilvania
- Manual NAICS 2022Oficina del Censo de Estados Unidos
- Efecto del proceso de fabricación aditiva sobre las fuerzas de corte en la fabricación híbridaInstituto Nacional de Estándares y Tecnología (NIST)
Artículos relacionados
- Servicios de soldadura de metales por contrato de Aubrik para piezas que requieren mecanizado y soldadura bajo un mismo techo
- Descripción general de los servicios de mecanizado CNC y soldadura de metales: todas las capacidades para adquirir piezas a medida
- Herramienta para seleccionar tolerancias y materiales: acote las opciones de material y clase de tolerancia para su pieza
- Calculadora de factores de costo del CNC: descubra qué decisiones de diseño modifican su cotización antes de solicitarla



